प्रेस ब्रेक की लागत कितनी होती है? CNC, हाइड्रोलिक और सर्वो मूल्य निर्धारण के लिए रणनीतिक गाइड
प्रेस ब्रेक की वास्तविक कीमत कभी भी बिक्री कोटेशन में नहीं मिलती। यह Cost Per Bend में मिलती है, एक…

जब कोई वर्कशॉप प्रेस ब्रेक चुनती है, तो अक्सर सबसे मोटा या सबसे लंबा पार्ट पूरी चर्चा पर हावी हो जाता है। उसकी टनेज आवश्यकता को चिह्नित कर लिया जाता है, हाइड्रोलिक मशीन का कोटेशन सबसे सुरक्षित लगता है, और अधिकांश शिफ्टों में होने वाला काम गौण हो जाता है। जो ब्रेक आवश्यक बेंड नहीं बना सकता, वह विकल्प से बाहर है; लेकिन अधिकतम बल केवल यह साबित करता है कि मशीन वर्कशॉप में जगह पाने योग्य है—यह नहीं कि वह हर दिन अपनी लागत को सार्थक करेगी।
इस खरीद को किसी शिफ्ट के लिए नियुक्ति करने जैसा मानें। बार-बार होने वाले काम के आधार पर कार्य-विवरण तैयार करें, सबसे कठिन आवश्यक बेंड को अनिवार्य योग्यता बनाएं, और योग्यता को उपयुक्तता न समझें।
कई महीनों के रूटिंग रिकॉर्ड का उपयोग करें और काम को तीन समूहों में बांटें। ड्रॉइंग की संख्या के बजाय ब्रेक के कार्य-घंटे या स्ट्रोक गिनें: हर सप्ताह बनने वाली पार्ट फैमिली, केवल एक बार जारी की गई दस ड्रॉइंगों से अधिक महत्वपूर्ण होती है।
पहला समूह प्रमुख कार्यभार है—वे मटेरियल, बेंड की लंबाइयां, बैच, टॉलरेंस और चेंजओवर, जो बार-बार राजस्व पैदा करते हैं। यही सामान्य चक्र समय, ऊर्जा खपत, ऑपरेटर के प्रयास और सुधार में लगने वाले समय को निर्धारित करता है। दूसरा समूह 95वें परसेंटाइल का काम है: सामान्य उत्पादन की मांगपूर्ण ऊपरी सीमा, न कि संग्रह में मौजूद अकेली सबसे कठिन ड्रॉइंग। तीसरा समूह दुर्लभ अंतिम छोर है: असामान्य रूप से मोटा या लंबा पार्ट, जिसे आउटसोर्स किया जा सकता है।
उस दुर्लभ अंतिम छोर के लिए आउटसोर्सिंग और मशीन के स्वामित्व की तुलना करें, जिसमें परिवहन, निरीक्षण, लीड-टाइम का जोखिम, दोबारा काम और ग्राहक-संबंधी जोखिम शामिल हों। कुछ अत्यावश्यक या स्वामित्वाधीन पार्ट को इन-हाउस रखना जरूरी होता है; अन्य पार्ट के कारण पूरी मशीन को असाधारण क्षमता से लैस करना उचित नहीं है। व्यावहारिक प्रश्न यह नहीं है, “कौन-सा ब्रेक हर कल्पनीय पार्ट बना सकता है?” बल्कि यह है, “कौन-से पार्ट इतने मूल्यवान हैं कि वे हर कार्यदिवस की जरूरतों को निर्धारित करें?”
पारंपरिक स्थिर-गति वाले हाइड्रोलिक ब्रेक में रैम भले ही प्रतीक्षा कर रहा हो, लेकिन मोटर और पंप तेल को प्रवाहित करते रह सकते हैं। दबाव की हानि ताप में बदल जाती है, कूलर उसे हटाता है, और बिना कोई पार्ट बनाए ही कंपोनेंट्स के परिचालन घंटे बढ़ते रहते हैं। परिवर्तनीय-गति वाले हाइड्रोलिक और हाइब्रिड सिस्टम इन हानियों को कम कर सकते हैं; सर्वो-इलेक्ट्रिक मशीनें तेल के अधिकांश परिसंचरण से बचती हैं, हालांकि उनके कंट्रोल और यांत्रिक कंपोनेंट्स फिर भी ऊर्जा की खपत करते हैं।
“80% तक” बचत के दावे आधाररेखा और ड्यूटी साइकल पर निर्भर करते हैं। ब्रोशर में दिए गए प्रतिशत को वार्षिक बिजली बिल पर लागू करने के बजाय प्रतिनिधि पार्ट पर माप लें। तेल, फिल्टर, सील, वाल्व, कूलर की सफाई और रिसाव नियंत्रण भी स्वामित्व लागत में शामिल होते हैं। लगातार भारी बेंडिंग के लिए इन्हें खरीदना समझदारी हो सकती है; मुख्यतः कभी-कभार होने वाले एक प्लेट जॉब के लिए इनका खर्च उठाना महंगा बीमा है। क्षमता में लगी पूंजी को लाभ मार्जिन या रणनीतिक सुरक्षा देनी चाहिए।
सबसे पहले ऐसी किसी भी मशीन को अस्वीकार करें जो उचित मार्जिन के साथ आवश्यक बल, बेड की लंबाई, टूलिंग भार, केंद्र से हटकर भार की सीमाओं, सामग्री में भिन्नता और ड्यूटी-साइकिल की आवश्यकताओं को पूरा नहीं कर सकती। जो मशीनें इन कसौटियों पर खरी उतरती हैं, उनमें अतिरिक्त दस या पचास टन खरीद का निर्णय तय नहीं करना चाहिए।
बार-बार शुरू होने और निष्क्रिय रहने की अवधियों वाला हल्का, परिशुद्धता-केंद्रित काम आम तौर पर सर्वो-इलेक्ट्रिक ड्राइव के पक्ष में जाता है। हल्के उत्पादन और बार-बार आने वाले अधिक-बल वाले काम का मिश्रण हाइब्रिड ड्राइव की ओर संकेत करता है। लगातार भारी, लंबे बेड वाला या अधिक-बल वाला काम हाइड्रॉलिक संरचना के अधिक अनुकूल होता है। अंतिम विकल्पों वाली मशीनों को प्रतिनिधि हल्के पुर्जों, सामान्य रूप से किए जाने वाले कठिन काम और संस्थान में ही रखे गए सबसे कठिन बेंड पर आजमाएँ; साइकिल समय, सुधार, कोण की एकरूपता, बिजली, तापमान और रखरखाव दर्ज करें। टनेज प्रेस ब्रेक को दरवाजे के भीतर लाता है; शेष शिफ्ट का प्रदर्शन उसकी संरचना तय करती है।
समान रेटेड बल वाले तीन प्रेस ब्रेक दीवार से मिलने वाली बिजली को टूलिंग तक पहुँचाने के लिए बहुत अलग रास्ते अपना सकते हैं: पारंपरिक हाइड्रॉलिक मशीन में मोटर, पंप, वाल्व और सिलिंडर; सर्वो-इलेक्ट्रिक मशीन में मोटर और यांत्रिक ट्रांसमिशन; या हाइब्रिड मशीन में सर्वो-नियंत्रित पंपिंग और सिलिंडर। यही प्रवाह-पथ त्वरण, स्टैंडबाय बिजली खपत, ताप, घिसाव, समस्या-निवारण और सर्विस संबंधी जोखिम निर्धारित करता है।
एक सामान्य हाइड्रॉलिक सर्किट में इलेक्ट्रिक मोटर पंप को चलाती है, वाल्व तेल को समकालिक सिलिंडरों में भेजते हैं और पिस्टन के क्षेत्रफल पर कार्य करने वाला दबाव फॉर्मिंग बल उत्पन्न करता है। लीनियर स्केल रैम को समकालिक रखते हैं। ठहराव के दौरान सर्किट दबाव बनाए रखता है; बड़े सिलिंडर लंबे स्ट्रोक में बल दे और बनाए रख सकते हैं। इसी कारण हाइड्रॉलिक सिस्टम मोटी प्लेट, लंबे बेड और निरंतर लोडिंग के लिए प्रभावी बने हुए हैं।
इसके बदले पंप की अक्षमता, रिसाव, थ्रॉटलिंग, दबाव में गिरावट और तेल का परिसंचरण ऊष्मा में बदलते हैं। स्थिर-गति वाले पंप साइकिलों के बीच भी घूमते रह सकते हैं। परिवर्तनीय-विस्थापन वाले पंप डी-स्ट्रोक होकर निष्क्रिय अवस्था की बिजली खपत घटा सकते हैं, लेकिन वे पूरी तरह बंद नहीं होते; मोटर की गति एक अलग डिज़ाइन विकल्प है।
हाइड्रॉलिक सिस्टम विक्षेपण को समाप्त नहीं करते: फ्रेम की कठोरता, सिलिंडरों का स्थान, टूलिंग, केंद्र से हटकर लोडिंग और क्राउनिंग अब भी मायने रखते हैं। इनके लाभ हैं उपयोग योग्य बल, परिचित सर्विस नेटवर्क और निरंतर भार सँभालने की क्षमता—बशर्ते कूलिंग और फिल्ट्रेशन का आकार उचित रखा गया हो।
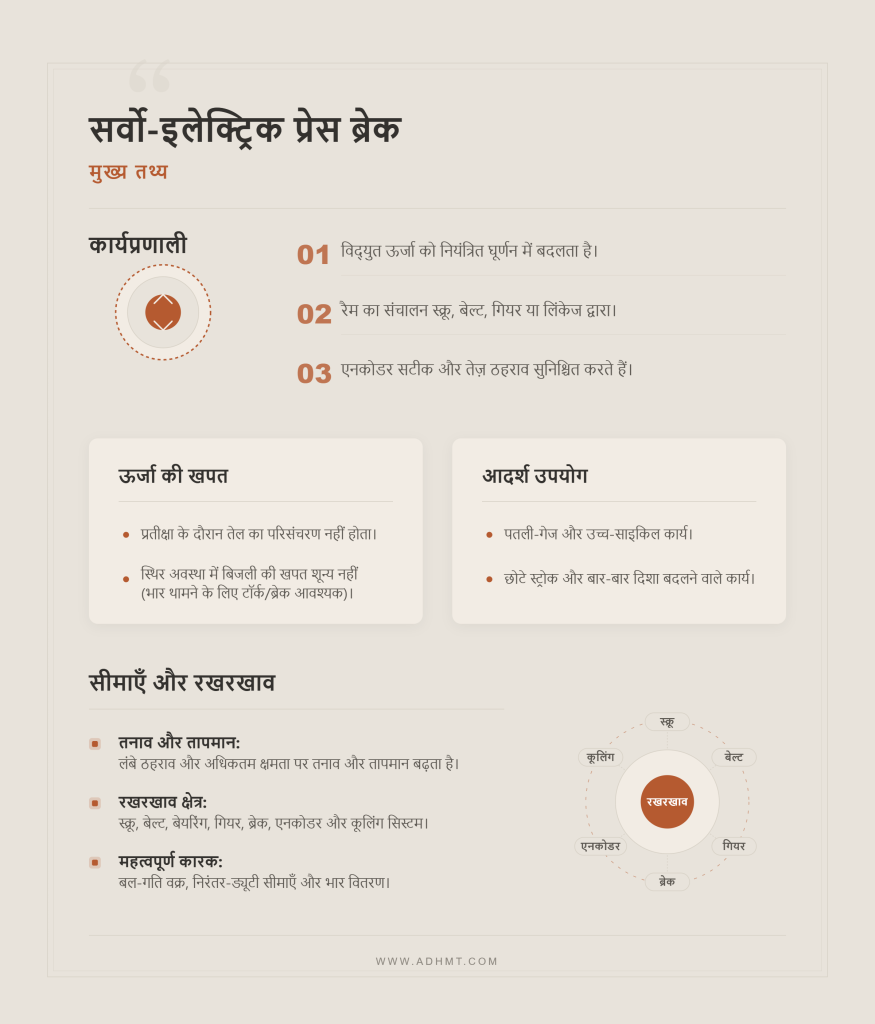
सर्वो-इलेक्ट्रिक प्रेस ब्रेक विद्युत ऊर्जा को नियंत्रित घूर्णन में बदलता है और फिर स्क्रू, बेल्ट, गियर, लिंकेज या इनके संयोजन से रैम को चलाता और उस पर भार लगाता है। एनकोडर तेज़ और दोहराने योग्य ठहराव संभव बनाते हैं। प्रतीक्षा के दौरान मुख्य ड्राइव तेल का परिसंचरण नहीं करती, लेकिन भार को थामे रखने के लिए मोटर टॉर्क, ब्रेक या लॉक की आवश्यकता हो सकती है; “सर्वो-इलेक्ट्रिक” का अर्थ स्थिर अवस्था में शून्य बिजली खपत नहीं है।
छोटे स्ट्रोक और बार-बार दिशा बदलने वाले पतली-गेज, उच्च-साइकिल कार्य में तेज़ प्रतिक्रिया और दोहराने योग्य पोजिशनिंग मूल्यवान होती हैं। जब किसी ऑर्डर में हैंडलिंग, टूलिंग, निरीक्षण या सामग्री की प्रतीक्षा का समय प्रमुख हो, तो यह लाभ कम हो जाता है।
बल को मोटरों, स्क्रू या बेल्ट, बेयरिंग, माउंटिंग बिंदुओं और रैम से होकर गुजरना पड़ता है। लंबे ठहराव और क्षमता के करीब किए गए बेंड तनाव और तापमान बढ़ाते हैं; लंबे बेड के लिए समकालिक बल और कठोरता आवश्यक होती है। बल-बनाम-गति वक्र, निरंतर-ड्यूटी सीमाएँ, केंद्र से हटकर भार, स्ट्रोक, ओपनिंग और भार वितरण के बारे में पूछें। रखरखाव अब स्क्रू, बेल्ट, बेयरिंग, गियर, ब्रेक, एनकोडर, ड्राइव और कूलिंग सिस्टम पर केंद्रित हो गया है।
हाइब्रिड प्रेस ब्रेक में अब भी सिलिंडर, तेल, सील और प्रेशर लाइनें होती हैं। अपस्ट्रीम में पारंपरिक पावर यूनिट को लगातार चलाने और अधिकांश गति को वाल्वों से थ्रॉटल करने के बजाय, सर्वो मोटर CNC की माँग के अनुसार पंप चलाती है। फॉर्मिंग बल हाइड्रॉलिक दबाव से मिलता है, जिससे व्यापक बल-सीमा और भार थामने की क्षमता बनी रहती है। ऐसे कार्यभार के लिए ADH Machine Tool का CNC प्रेस ब्रेक समाधान व्यावहारिक अगला विकल्प है, क्योंकि इसका उत्पाद पोर्टफोलियो CNC-आधारित शीट-मेटल बेंडिंग और ऑटोमेशन अनुप्रयोगों को समाहित करता है।
एप्रोच, फॉर्मिंग, होल्ड, रिटर्न और प्रतीक्षा के लिए अलग-अलग प्रवाह और दबाव की आवश्यकता होती है। सर्वो-नियंत्रित पंप कमांडों के बीच धीमा हो सकता है या रुक सकता है, थ्रॉटलिंग और ऊष्मा घटा सकता है, और कभी-कभी छोटे रिज़र्वायर के उपयोग में सहायक हो सकता है। परिणाम लेबल पर नहीं, सर्किट पर निर्भर करता है। लगभग निरंतर चलने वाले भारी काम में घटाने योग्य निष्क्रियता-हानि कम होती है, इसलिए प्रणाली को फिर भी निरंतर कार्य के लिए रेट किया जाना चाहिए।
हाइब्रिड रखरखाव में तेल, फ़िल्टर, सील, पंप, वाल्व, सेंसर, सर्वो मोटर, ड्राइव, एनकोडर और कूलिंग शामिल हैं। कम तापमान और पंप के कम परिचालन घंटे लाभदायक हैं, लेकिन समस्या-निवारण और सर्विस में हाइड्रॉलिक तथा इलेक्ट्रिकल—दोनों क्षेत्रों को शामिल करना आवश्यक है।
“इको-हाइड्रॉलिक,” “सर्वो-हाइड्रॉलिक,” “इलेक्ट्रिक” और “हाइब्रिड” जैसे शब्द पर्याप्त नहीं हैं। स्कीमैटिक्स, घटकों की सूचियाँ और रखरखाव कार्यक्रम माँगें, फिर पूछें: रैम के प्रतीक्षा में रहने के दौरान बिजली की खपत किससे होती है? होल्ड के दौरान बल को क्या बनाए रखता है? क्या टनेज अधिकतम क्षमता है या निरंतर कार्य-क्षमता? किन पुर्जों के लिए कारखाना-विशिष्ट सहायता आवश्यक है? वास्तविक शक्ति-पथ का वर्गीकरण करें और कोल्ड-स्टार्ट तथा निरंतर संचालन के व्यवहार की तुलना करें।
सामग्री और बेंड की ज्यामिति अपरिहार्य आवश्यकताएँ तय करती हैं: बल, कार्य-परास और टूलिंग क्षमता। इन मानदंडों पर उम्मीदवार मशीनों के योग्य ठहरने के बाद, बार-बार अपेक्षित सहनशीलताएँ, निरंतर भार और पुर्जों का मिश्रण उनके बीच अंतर तय करते हैं। मोटा और छोटा पुर्जा सर्वो-इलेक्ट्रिक मशीन के अनुकूल हो सकता है, जबकि उच्च-मज़बूती वाली सामग्री में पूरे बेड की लंबाई में किया गया अपेक्षाकृत पतला बेंड बड़े हाइब्रिड या हाइड्रॉलिक प्रेस ब्रेक की माँग कर सकता है।
आवश्यक बल तन्य शक्ति, बेंड की लंबाई, मोटाई, डाई ओपनिंग, त्रिज्या, कोण और फॉर्मिंग विधि पर निर्भर करता है। एयर बेंडिंग के लिए इसका एक सरलीकृत संबंध है:
बल = K × तन्य शक्ति × बेंड की लंबाई × मोटाई² ÷ डाई ओपनिंग
स्थिरांक इकाइयों और ज्यामितीय मान्यताओं पर निर्भर करता है। बल तन्य शक्ति और लंबाई के साथ, मोटाई के लगभग वर्ग के अनुपात में बढ़ता है, और डाई ओपनिंग के व्युत्क्रमानुपाती होता है। बॉटमिंग और कॉइनिंग के लिए अलग गणनाएँ आवश्यक हैं, और फ्रेम से पहले टूलिंग की रेटिंग प्रक्रिया को सीमित कर सकती है। सामग्री की ऊपरी सीमाओं, टूलिंग डेटा और मशीन लोड चार्ट का उपयोग करें, फिर प्रतिनिधि पुर्जों पर सत्यापन करें।
जहाँ बल लगाया जाता है, वहाँ क्षमता सत्यापित करें। आंशिक लंबाई और केंद्र से हटकर किए गए बेंड रैम और बेड में मरोड़ पैदा कर सकते हैं, भार को असमान रूप से वितरित कर सकते हैं, घिसाव तेज कर सकते हैं और कोण में टेपर पैदा कर सकते हैं। केंद्रित भार, न्यूनतम भारित लंबाई, केंद्र से हटकर काम करने के स्वीकृत क्षेत्र, आवश्यक स्ट्रोक और गति पर बल, तथा पंच, डाई, होल्डर और क्लैंप की सीमाओं की जाँच करें।
स्थिति की पुनरावृत्ति-क्षमता स्प्रिंगबैक, तन्यता में भिन्नता, ग्रेन की दिशा, टूलिंग के घिसाव, फ्लैंज की लंबाई, विक्षेपण, बैकगेज की सटीकता या तापीय विचलन को नियंत्रित नहीं करती। अधिक सख्त Y-अक्ष विनिर्देश तभी उपयोगी है, जब रैम की स्थिति के कारण पुर्जे अस्वीकृत होते हों या समायोजन में समय लगता हो। नियंत्रित परीक्षण में बेंड की गहराई को दावे के अनुसार निर्धारित वृद्धि से बदलें और कोण की प्रतिक्रिया मापें। यदि सामग्री की भिन्नता प्रमुख कारक है, तो अधिक सटीक एनकोडर की तुलना में कोण सुधार और प्रक्रिया नियंत्रण अधिक अनुरूप पुर्जे दे सकते हैं।
प्रदर्शन के लिए किया गया एक बेंड यह सिद्ध करता है कि मशीन एक बार उस बल तक पहुँच सकती है। उत्पादन में इसे सैकड़ों बार दोहराना, दबाव बनाए रखना, या कम रिकवरी अवधि के साथ भारी काम को बारी-बारी से करना पड़ सकता है। टॉर्क, प्रवाह, तापमान, शीतलन, ट्रांसमिशन पर भार, होल्डिंग विधि और रिकवरी का मूल्यांकन करें। बेंडिंग, ड्वेल, सेटअप, निष्क्रिय समय, प्रति पुर्जा चक्र और प्रतिदिन शिफ्ट दर्ज करें। केवल अधिकतम मोटाई नहीं, बल्कि ड्यूटी कर्व ही उपयुक्तता को स्पष्ट करता है।
कोई भी ड्राइव भौतिक अवरोध की समस्या हल नहीं कर सकती। सबसे बड़े पुर्जे के लिए स्ट्रोक, डेलाइट, थ्रोट की गहराई, बैकगेज की पहुँच, साइड-फ्रेम क्लीयरेंस, सपोर्ट और पुर्जा निकालने के मार्गों की जाँच करें। लंबे कार्यों के लिए उपयोग योग्य बेड की लंबाई, क्राउनिंग, विक्षेपण और बल वितरण सत्यापित करें। ऊर्जा या गति का मूल्यांकन करने से पहले इन्हें पास या फेल की आवश्यकताएँ बनाएँ।
तकनीकी रूप से योग्य प्रत्येक मशीन के लिए एक ही लेखा तैयार करें:
स्थापना और वित्तपोषण लागत + ऊर्जा + नियोजित रखरखाव + अपेक्षित मरम्मत + डाउनटाइम + प्रशिक्षण और स्पेयर पार्ट्स − अवशिष्ट मूल्य
इसे केवल कैलेंडर वर्षों से नहीं, बल्कि अपेक्षित अनुरूप उत्पादन से विभाजित करें। समान सामग्री, टूलिंग, प्रोग्राम और सहायक उपकरणों के साथ एक ही विद्युत सीमा पर मापें। बेंडिंग, होल्डिंग, निष्क्रिय अवस्था, स्टैंडबाय और शीतलन को अलग-अलग मापें तथा स्क्रैप और पुनःकार्य को खपत की गई ऊर्जा में गिनें। उपयोगी मापदंड प्रति अनुरूप पुर्जा किलोवाट-घंटा है।
“80% तक” की बचत आमतौर पर नई प्रणाली की तुलना पुराने स्थिर-गति वाले हाइड्रॉलिक प्रेस ब्रेक से करती है; आधुनिक परिवर्तनीय-गति वाले हाइड्रॉलिक या हाइब्रिड सिस्टम इस अंतर को कम कर सकते हैं। आधाररेखा के रूप में वास्तव में बदली जा रही मशीन का उपयोग करें, साथ ही यह भी जाँचें कि उसकी खराब स्थिति या संचालन नई मशीन को कृत्रिम लाभ तो नहीं दे रहा है।
परिचालन अवस्था के अनुसार ऊर्जा की गणना करें:
वार्षिक ऊर्जा लागत = बिजली की दर × प्रत्येक अवस्था में परिचालन के घंटों और उस अवस्था में मापे गए किलोवाट का गुणनफल, सभी अवस्थाओं के लिए जोड़कर
निष्क्रिय और सक्रिय घंटों को अलग रखें तथा एकल-शिफ्ट, अपेक्षित और विश्वसनीय बहु-शिफ्ट परिदृश्यों का मॉडल तैयार करें। तेज गति का लाभ केवल तभी जोड़ें, जब कार्यशाला उसे मानकों के अनुरूप उत्पादन में बदल सके। वित्तपोषण, स्थापना, सर्विस, प्रशिक्षण, जहां लागू हो वहां डिमांड शुल्क, और स्वामित्व अवधि को शामिल करें। यदि मशीन पांच वर्ष में बदल दी जानी है, तो सात वर्ष में मिलने वाली ऊर्जा-लागत वापसी उसके अतिरिक्त मूल्य को उचित नहीं ठहराती।
हाइड्रॉलिक मशीन के स्वामित्व में तेल, फिल्टर, सील, होज़, वाल्व, पंप, रिसाव, कूलर की सफाई और गर्मी से होने वाला घिसाव शामिल है। सर्वो-इलेक्ट्रिक मशीन में यह जोखिम बेल्ट, स्क्रू, बेयरिंग, गियर, स्नेहन, मोटर, ड्राइव, एनकोडर, कूलिंग और बिजली की गुणवत्ता की ओर स्थानांतरित हो जाता है। हाइब्रिड प्रणाली पंप के चलने का समय और गर्मी कम करती है, लेकिन फ्लूड-पावर घटकों को बनाए रखती है और सर्वो इलेक्ट्रॉनिक्स भी जोड़ती है। रखरखाव की आवृत्ति, श्रम, कीमत, आपूर्ति समय और उत्पादन पर प्रभाव की तुलना करें।
सर्विस कवरेज ऊर्जा के मामूली लाभ से अधिक महत्वपूर्ण हो सकता है। पूछें कि कामकाजी समय के बाद कौन जवाब देता है, किन खराबियों का दूरस्थ निदान किया जा सकता है, महत्वपूर्ण पुर्जे कहां भंडारित हैं, प्रोग्राम और पैरामीटर कैसे पुनर्स्थापित किए जाते हैं, और आंतरिक तकनीशियन क्या कर सकते हैं। वास्तविक समय-सारणी के आधार पर डाउनटाइम की लागत तय करें, जिसमें खोया हुआ योगदान, श्रम, ओवरटाइम, आउटसोर्सिंग, माल ढुलाई और किसी अन्य प्रेस ब्रेक पर पूरा किया जा सकने वाला काम शामिल हो। मानकों के अनुरूप प्रति पुर्जा जीवनचक्र लागत को विश्वसनीय आउटेज लागत के साथ क्रम दें; यदि दोनों के निष्कर्ष अलग हों, तो डिलीवरी संबंधी जोखिम को निर्णायक मानें।
छोटे स्ट्रोक, बैकगेज की बार-बार गति, दोहराए जाने वाले बेंड और अधिकतम बल के निकट कम समय वाले काम में तेज प्रतिक्रिया और प्रतीक्षा के दौरान कम ऊर्जा खपत महत्वपूर्ण लाभ दे सकती है। ऐसे उपयोगों के लिए इलेक्ट्रिक प्रेस ब्रेक विकल्प का मूल्यांकन करते समय पुष्टि करें कि नियमित रूप से दोहराया जाने वाला सबसे लंबा बेंड, सबसे मजबूत सामग्री, टूलिंग लोड, स्ट्रोक, डेलाइट, बेड की लंबाई और ऑफ-सेंटर सीमाएं मशीन की सतत परिचालन सीमा के भीतर हों। सटीकता अब भी सामग्री की एकरूपता, टूलिंग, विक्षेपण नियंत्रण, प्रोग्रामिंग और कोण सुधार पर निर्भर करती है—केवल ड्राइव पर नहीं।
जब अधिकांश परिचालन घंटे हल्के काम में लगते हों, लेकिन मध्यम-भारी काम इतनी नियमितता से आता हो कि उसे आउटसोर्स करना व्यावहारिक न हो, तो हाइब्रिड प्रणाली पारंपरिक पावर यूनिट को लगातार चलाए बिना हाइड्रॉलिक-स्तर की फॉर्मिंग क्षमता बनाए रख सकती है। कार्यभार के दोनों सिरों का परीक्षण करें। चक्र समय, ऊर्जा, तेल का तापमान, कोण की एकरूपता, फ्लैंज की सटीकता, ड्वेल व्यवहार और ऑपरेटर के हस्तक्षेप को दर्ज करें। यह संरचना तभी अपनी उपयोगिता सिद्ध करती है, जब हल्के काम में निष्क्रिय रहने का नुकसान न हो और भारी काम में क्षमता के लिए संघर्ष न करना पड़े।
लंबे और भारी पुर्जों के लिए, हल्के भार पर तेज गति की तुलना में भरोसेमंद बल, फ्रेम की कठोरता, क्राउनिंग, कूलिंग और पूरे बेड पर स्थिर व्यवहार अधिक महत्वपूर्ण हैं। वास्तविक कार्य-लंबाई पर बल, विक्षेपण की सीमाएँ, केंद्र से हटकर लोडिंग, टूलिंग क्षमता, ड्वेल, निरंतर ड्यूटी और तेल के तापमान की सीमा निर्दिष्ट करें। इन जरूरतों के अनुरूप उपलब्ध लार्ज प्रेस ब्रेक विकल्पों का मूल्यांकन वास्तविक पुर्जे, बेड की लंबाई और अपेक्षित टन भार के आधार पर करें। मशीन के सामान्य परिचालन तापमान तक पहुँचने के बाद स्वीकृति-पुर्जे का परीक्षण करें। जब कार्यशाला इस क्षमता का बार-बार उपयोग करती हो, तभी हाइड्रॉलिक क्षमता बनाए रखना सार्थक है।
हर का आधार महत्वपूर्ण है: पुर्जों की संख्या के अनुसार 30% काम प्रेस ब्रेक के अधिकांश घंटे ले सकता है, जबकि ऑर्डरों के अनुसार 30% का अर्थ वर्ष भर में केवल कुछ बेंड हो सकता है। अतिरिक्त स्वामित्व लागत—प्रीमियम, वित्तपोषण, स्थान, हैंडलिंग, ऊर्जा, रखरखाव, टूलिंग, श्रम और हल्के काम की घटती उत्पादन क्षमता—की तुलना आउटसोर्सिंग मूल्य, माल ढुलाई, निरीक्षण, इन्वेंटरी, पुनःकार्य, लीड टाइम और ग्राहक जोखिम से करें। अतिरिक्त क्षमता का स्वामित्व तब लें, जब बचाई गई आउटसोर्सिंग लागत और संरक्षित उत्पादन मूल्य उसकी वार्षिकीकृत लागत से अधिक हों। अन्यथा, उपयुक्त सर्वो-इलेक्ट्रिक या हाइब्रिड मशीन को किसी योग्य आपूर्तिकर्ता के साथ संयोजित करें।
एक कार्य के अंतिम अनुरूप पुर्जे से अगले कार्य के पहले अनुरूप पुर्जे तक का समय मापें। टूल क्लैम्पिंग, टूल लाइब्रेरी, ऑफलाइन प्रोग्रामिंग, बैकगेज अक्ष, कोण-सुधार, पुर्जा-सपोर्ट, ड्रॉइंग इंटरफेस और प्रोग्राम पुनर्प्राप्ति, रैम की गति से अधिक महत्वपूर्ण हो सकते हैं। इन सुविधाओं, सॉफ्टवेयर, टूलिंग, प्रशिक्षण और बैकअप को मूल कोटेशन में शामिल करें तथा किसी सामान्य ऑपरेटर द्वारा बिना पूर्व तैयारी के किए गए बदलाव का समय मापें।
एक सुघड़ नमूना खराब उपयुक्तता को छिपा सकता है। कार्य को परिभाषित करें, स्कोरिंग नियम पहले से तय करें, वास्तविक पुर्जों पर नियंत्रित परीक्षण चलाएँ और पाँच वर्षों की संपूर्ण लागत की तुलना करें।
दो स्तरों का उपयोग करें। पहले, बल, ज्यामिति, सुरक्षा, टूलिंग, ड्यूटी साइकिल और पुर्जे की गुणवत्ता के लिए पास-या-फेल सीमाएँ तय करें। दूसरे, इनमें सफल मशीनों को स्कोर दें। प्रत्येक मापदंड के लिए इकाई, भार, साक्ष्य का स्रोत, परीक्षण विधि, न्यूनतम परिणाम और यह तय करें कि परिणाम संविदात्मक दायित्व बनेगा या नहीं। भार का आधार रूटिंग डेटा को बनाएँ: प्रेस ब्रेक के घंटे, सेटअप की आवृत्ति, टॉलरेंस से जुड़ा जोखिम, ऊर्जा, श्रम, रखरखाव, सर्विस की सुगमता, पूंजीगत लागत और देरी या अस्वीकृति का वित्तीय प्रभाव। प्रति पुर्जा लागत में पहले से शामिल मदों की दोहरी गणना से बचें।
प्रत्येक आपूर्तिकर्ता को समान ड्रॉइंग, टॉलरेंस, मात्राएँ, समय-निर्धारण के नियम, निरीक्षण विधियाँ और ऑपरेटर की स्थितियाँ दें। उत्पादन-स्तर की सामग्री, दर्ज की गई मोटाई और ग्रेन की दिशा, निर्दिष्ट पंच और डाई, क्लैम्पिंग, बेंड क्रम, ड्वेल तथा केंद्र से हटकर लोडिंग की सामान्य स्थितियों का उपयोग करें। भारी पुर्जे को प्रतिनिधि तापमान तक चलाएँ, उत्पादन के बाद सटीक पुर्जे का परीक्षण दोहराएँ और मोटाई में बदलाव, पुनःआरंभ या नए ऑपरेटर जैसी सामान्य भिन्नताएँ शामिल करें। जो मशीन केवल आपूर्तिकर्ता के तकनीशियन द्वारा लगातार सुधार किए जाने पर काम करती है, वह परीक्षण में सफल नहीं हुई है।
कोण और आयामी फैलाव, चक्र समय, सेटअप शुरू होने से पहले अनुरूप पुर्जे तक लगने वाला समय, प्रति अनुरूप पुर्जा किलोवाट-घंटे, निष्क्रिय अवस्था में बिजली की खपत, तापमान में बदलाव, अलार्म, ऑपरेटर के हस्तक्षेप तथा अस्वीकृत या दोबारा तैयार किए गए पुर्जों को मापें। केवल अनुरूप उत्पादन की गणना करें। अधिक रीवर्क के साथ अधिक स्ट्रोक का अर्थ अधिक थ्रूपुट नहीं है; यह केवल निरीक्षण और सुधार में स्थानांतरित की गई लागत है।
एक समान बोली-पत्र जारी करें और प्रत्येक मद को शामिल, बहिष्कृत, वैकल्पिक या खरीदार द्वारा आपूर्ति की जाने वाली मद के रूप में चिह्नित करें। उपयोग योग्य टनभार और कार्य लंबाई, बेड, स्ट्रोक, डेलाइट, थ्रोट, क्राउनिंग, गेज, क्लैम्पिंग, टूलिंग, नियंत्रण, प्रोग्रामिंग, सुरक्षा व्यवस्था, स्वचालन, पुर्जा-सहारा, वारंटी, प्रशिक्षण और सेवा का मिलान करें। इन मदों की प्रारंभिक तुलना के लिए उपलब्ध तकनीकी दस्तावेज़ और उत्पाद सामग्री डाउनलोड करें और प्रासंगिक विनिर्देशों को अपने बोली-पत्र में दर्ज करें। यदि प्रदर्शित परिणाम प्राप्त करने के लिए स्वचालन या विशेष टूलिंग आवश्यक है, तो वह कोई वैकल्पिक अतिरिक्त मद नहीं है।
गणना करें:
प्रति अनुरूप पुर्जा पाँच-वर्षीय लागत = सामान्यीकृत पाँच-वर्षीय स्वामित्व और उत्पादन लागत ÷ पूर्वानुमानित अनुरूप पुर्जे
सभी विकल्पों में अधिग्रहण, स्थापना, वित्तपोषण, ऊर्जा, टूलिंग, उपभोज्य सामग्री, मशीन-निर्भर श्रम, नियोजित रखरखाव, मरम्मत, अस्वीकृत पुर्जे, रीवर्क और डाउनटाइम को एकसमान रूप से शामिल करें। लिखित प्रतिक्रिया प्रतिबद्धताओं, पुर्जों तक पहुँच, आंतरिक मरम्मत क्षमता, बैकअप से बहाली और काम बंद होने के जोखिम के माध्यम से सहायता-संबंधी जोखिम को स्पष्ट रखें।
ऐसी किसी भी ड्राइव को अस्वीकार करें जो बल, ज्यामिति, सुरक्षा, ड्यूटी-साइकिल या गुणवत्ता की किसी अनिवार्य शर्त को पूरा न करे। शेष विकल्पों में सर्वो-इलेक्ट्रिक तब बेहतर होता है, जब बार-बार किए जाने वाले हल्के और परिशुद्ध कार्य में दोहराव-क्षमता, सेटअप व्यवहार तथा कम निष्क्रिय बिजली माँग मिलकर अनुरूप पुर्जे की सर्वोत्तम अर्थव्यवस्था प्रदान करें। हाइब्रिड तब बेहतर होता है, जब मिश्रित-बल उत्पादन में कुशल शक्ति-आपूर्ति और व्यापक हाइड्रोलिक क्षमता लाभकारी हो। हाइड्रोलिक तब बेहतर होता है, जब निरंतर भारी या लंबे-बेड वाले उत्पादन में भरोसेमंद बल, तापीय सहनशक्ति और सेवा के बाद बहाली क्षमता स्वामित्व लागत को उचित ठहराएँ।
सफल प्रदर्शन वाले पुर्जों, मापन विधियों, स्वीकृति सीमाओं, प्रशिक्षण, सेवा दायित्वों और उपचारात्मक उपायों को खरीद समझौते में शामिल करें। स्थापना के बाद दुकान की परिस्थितियों में महत्वपूर्ण परीक्षण दोहराएँ। विनिर्देश को बार-बार होने वाले कार्यभार के आधार पर तैयार करें, गुणवत्ता की किसी अनिवार्य शर्त को पूरा न करने वाली मशीनों को अयोग्य ठहराएँ और मापी गई प्रति अनुरूप पुर्जा लागत के आधार पर ड्राइव का चयन करें।
अपने कार्यभार, गुणवत्ता मानकों और स्वीकृति परीक्षणों के अनुरूप ड्राइव विकल्प पर परामर्श या तुलनीय कोटेशन के लिए संपर्क करें।
