ऑटोमोटिव उद्योग में फाइबर लेज़र कटिंग: सटीकता और प्रदर्शन में क्रांतिकारी लाभ
I. रणनीतिक दृष्टि — ऑटोमोटिव परिवर्तन युग में फाइबर लेज़र तकनीक क्यों अनिवार्य है आज के अत्यधिक प्रतिस्पर्धी ऑटोमोटिव विनिर्माण…

अलग-अलग कॉइलों से आए दो ब्लैंक एक ही प्रेस ब्रेक में डाले जाते हैं। प्रोग्राम, टूलिंग और रैम की स्थिति अपरिवर्तित रहती है। एक पार्ट निरीक्षण में पास हो जाता है; दूसरा स्प्रिंगबैक के कारण खुल जाता है और फ्लैंज अपनी जगह से खिसक जाता है। दोनों मामलों में कंट्रोलर एक त्रुटिरहित चक्र की रिपोर्ट करता है।
यह आवश्यक नहीं कि किसी खराबी का संकेत हो। स्क्रीन मशीन की गति की पुष्टि करती है, जबकि निरीक्षण संपूर्ण फॉर्मिंग सिस्टम के परिणाम को मापता है। इसी अंतर के कारण ऑटोमोटिव प्रेस-ब्रेक की कई तुलनाएँ गलत हो जाती हैं।
एक CNC कंट्रोलर रैम, बैकगेज, क्राउनिंग सिस्टम और सहायक अक्षों की स्थिति अत्यंत सुसंगत रूप से निर्धारित कर सकता है। यह प्रोग्राम संग्रहीत करने, बेंड अनुक्रमों की गणना करने और स्प्रिंगबैक क्षतिपूर्ति लागू करने में सक्षम है। हालांकि, निर्देशित स्थिति और तैयार पार्ट की ज्यामिति एक समान नहीं हैं। ऑटोमोटिव उत्पादन के लिए उपयुक्तता इस बात पर निर्भर करती है कि संपूर्ण सिस्टम सामग्री में भिन्नता, बल वितरण, फ्रेम विक्षेपण, गेजिंग, टूलिंग, सेंसिंग, तापीय व्यवहार और अंतिम निरीक्षण का प्रबंधन कितनी अच्छी तरह करता है। इन क्षमताओं को व्यावहारिक मशीन विन्यासों से मिलाने के लिए, पूर्णतः CNC-आधारित बेंडिंग और शीट-मेटल ऑटोमेशन पोर्टफोलियो वाले ADH Machine Tool के CNC प्रेस ब्रेक विकल्प एक प्रासंगिक अगला संदर्भ प्रदान करते हैं।
शुरुआत के लिए सबसे उपयुक्त आधार कंट्रोलर सुविधाओं की सूची नहीं, बल्कि वास्तविक उत्पादन पोर्टफोलियो को समाहित करने वाला एक नियंत्रित पार्ट एवं सामग्री मैट्रिक्स है।
प्रत्येक पार्ट श्रेणी के लिए निम्न जानकारी दर्ज करें:
मशीन का आकार किसी “औसत” घटक के आधार पर निर्धारित न करें। अलग-अलग पुर्जे अक्सर अलग-अलग सीमाएँ तय करते हैं। माइल्ड स्टील की लंबी रेल कार्य लंबाई निर्धारित कर सकती है, कम लंबाई वाले उन्नत उच्च-शक्ति इस्पात के रीइन्फोर्समेंट को सबसे अधिक बल चाहिए हो सकता है, जबकि गहरा बॉक्स थ्रोट की गहराई और निकालने का क्लीयरेंस तय कर सकता है। किसी अन्य घटक के लिए ऊँची गूज़नेक टूलिंग और लंबे स्ट्रोक की आवश्यकता पड़ सकती है। ऐसी संयुक्त चरम आवश्यकताओं के लिए ADH Machine Tool का लार्ज CNC प्रेस ब्रेक समाधान बड़े और उच्च-क्षमता वाले बेंडिंग अनुप्रयोगों की ओर एक व्यावहारिक अगला कदम है, विशेषकर जब CNC नियंत्रण और शीट-मेटल ऑटोमेशन भी उत्पादन योजना का हिस्सा हों।
विनिर्देश में सभी विश्वसनीय चरम स्थितियों के संयुक्त समुच्चय को ध्यान में रखना चाहिए। कार्य लंबाई सबसे लंबे लोडेड बेंड से निर्धारित होती है, जिसमें साइड क्लीयरेंस और टूल सेगमेंटेशन शामिल हैं। टनेज का निर्धारण सामग्री की शक्ति, मोटाई, बेंड की लंबाई, डाई ओपनिंग और फॉर्मिंग विधि से होता है। थ्रोट की गहराई उस हिस्से से निर्धारित होती है जिसे टूलिंग के पीछे से गुजरना होता है। डेलाइट में पूरे टूल स्टैक और आंशिक रूप से फॉर्म किए गए वर्कपीस के लिए पर्याप्त स्थान होना चाहिए। स्ट्रोक इतना होना चाहिए कि वह बेंड पूरा कर सके और सुरक्षित हैंडलिंग के लिए पर्याप्त खुल भी सके।
प्रत्येक ऑपरेशन की क्रमवार जाँच की जानी चाहिए। एक सपाट ब्लैंक मशीन में आसानी से प्रवेश कर सकता है, फिर भी बाद के चरण में बनने वाला रिटर्न फ्लैंज रैम, फ्रेम, टूलिंग, बैकगेज, सपोर्ट या रोबोट ग्रिपर से टकरा सकता है। सिमुलेशन टकरावों की पहचान करने में सहायता करता है, लेकिन स्वीकृति परीक्षण में उत्पादन टूलिंग और हैंडलिंग उपकरण के साथ वास्तविक क्रम को दोहराया जाना चाहिए।
समान मोटाई वाले दो ब्लैंक्स के लिए आवश्यक फॉर्मिंग बल बहुत अलग हो सकते हैं। माइल्ड स्टील, उन्नत उच्च-शक्ति इस्पात (AHSS), स्टेनलेस स्टील और एल्युमीनियम की तन्य शक्ति, यील्ड व्यवहार, स्प्रिंगबैक और क्रैकिंग के जोखिम अलग-अलग होते हैं। “तीन मिलीमीटर की शीट” या “एल्युमीनियम” लोड की संपूर्ण परिभाषा नहीं है।
बल की गणना करते समय प्रमाणित सामग्री ग्रेड तथा तन्य शक्ति और मोटाई के अधिकतम विश्वसनीय मानों का उपयोग करें। अनुमोदित ग्रेन दिशाओं में से सबसे प्रतिकूल दिशा का परीक्षण करें, विशेष रूप से AHSS और एल्युमीनियम के लिए, जहाँ एनिसोट्रॉपी स्प्रिंगबैक या क्रैकिंग बढ़ा सकती है। अधिक टनेज अनुपयुक्त आंतरिक त्रिज्या या गलत ग्रेन दिशा को ठीक नहीं कर सकता; यह केवल गलत प्रक्रिया को अधिक बलपूर्वक चलाता है।
डाई ओपनिंग सामग्री के व्यवहार को मशीन लोड से जोड़ती है। एयर बेंडिंग के लिए शीट की मोटाई से लगभग आठ गुना V-ओपनिंग एक सामान्य प्रारंभिक मान है, कोई सार्वभौमिक नियम नहीं। अधिक चौड़ी ओपनिंग आम तौर पर बल घटाती है, लेकिन आंतरिक त्रिज्या को बदल देती है और छोटे फ्लैंज को पर्याप्त सहारा नहीं दे सकती। संकरी ओपनिंग पंच, डाई, अडैप्टर और बेड पर लगने वाले बल और स्थानीय भार को बढ़ाती है।
बेंडिंग की विधि भी आवश्यकता को बदलती है:
स्वीकृति परीक्षणों में इच्छित उत्पादन विधि का ही उपयोग होना चाहिए। सफलतापूर्वक एयर-बेंड किया गया नमूना बॉटमिंग प्रक्रिया को प्रमाणित नहीं करता, और धीमी गति से किया गया कॉइनिंग प्रदर्शन सुरक्षित उत्पादन आउटपुट स्थापित नहीं करता।
क्षमता का एक उचित रिज़र्व सामग्री, लोडिंग, ड्यूटी साइकल और भावी कार्य में दर्ज भिन्नताओं को समाहित करने में सक्षम होना चाहिए। इसे किसी अपरिभाषित प्रक्रिया की भरपाई नहीं करनी चाहिए। जरूरत से अधिक आकार वाली मशीन में निवेश, गतिशील द्रव्यमान, ऊर्जा उपयोग और टूलिंग लागत बढ़ सकती है, जबकि क्राउनिंग, फ्रेम की दृढ़ता, फीडबैक या हल्के पार्ट के नियंत्रण में कोई सुधार नहीं होता। संभावित मशीन का उसकी परिचालन सीमा के दोनों सिरों पर परीक्षण करें: सबसे भारी पार्ट मशीन और टूल की सीमाओं के भीतर रहना चाहिए, जबकि सबसे हल्का परिशुद्ध पार्ट स्थिर और पुनरावृत्तिशील बना रहना चाहिए।
नाममात्र टनेज केवल निर्दिष्ट परिस्थितियों में कुल रेटेड बल है। ऑटोमोटिव क्षमता स्थान-निर्भर होती है: मशीन को आवश्यक बल उस स्थान पर और उतनी लंबाई में देना चाहिए जहाँ बेंड स्थित है, और इस दौरान रैम का अत्यधिक झुकाव, बेड का मुड़ना, फ्रेम का ऐंठना, कंपन या स्थानीय टूलिंग ओवरलोड नहीं होना चाहिए।
आपूर्तिकर्ताओं से केंद्रित संकेंद्रित भार, बेड के अधिकांश हिस्से में वितरित भार, एक सिरे के पास छोटे बेंड और वास्तविक स्थिति में रखे सबसे अधिक असममित उत्पादन पार्ट के लिए उपयोग योग्य क्षमता बताने को कहें। उत्तर में अनुमत लोड क्षेत्र, न्यूनतम बेंड लंबाई, ऑफ-सेंटर प्रतिबंध तथा स्थानीय टूल और बेड की सीमाएँ शामिल होनी चाहिए। नेमप्लेट पर दी गई एकमात्र संख्या यह नहीं बता सकती कि पूर्ण रेटेड बल को छोटे टूल खंड पर या किसी एक अपराइट के पास सुरक्षित रूप से लगाया जा सकता है या नहीं।
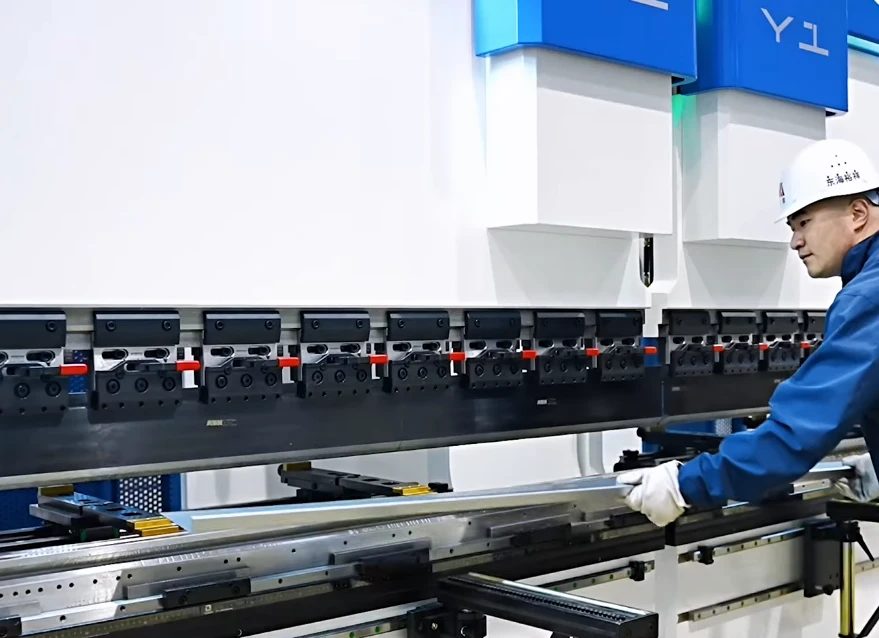
असममित भार के अंतर्गत फ्रेम की दृढ़ता और रैम का मार्गदर्शन अत्यंत महत्वपूर्ण हैं। Y1 और Y2 स्केल यह दिखा सकते हैं कि रैम के दोनों सिरे अपने लक्ष्यों तक पहुँच गए, लेकिन वे उन मापन बिंदुओं के बीच रैम के आकार का पूर्ण विवरण नहीं देते। दृढ़ रैम और बेड, अच्छी तरह समर्थित गाइड, सटीक सिंक्रोनाइज़ेशन और स्थिर टूल सीटिंग यह निर्धारित करते हैं कि अक्षीय सुधार वास्तव में सीधा बेंड बनाते हैं या नहीं।
लंबे बेंड में रैम और बेड के विक्षेपण का प्रतिकार करने के लिए प्रभावी क्राउनिंग आवश्यक होती है:
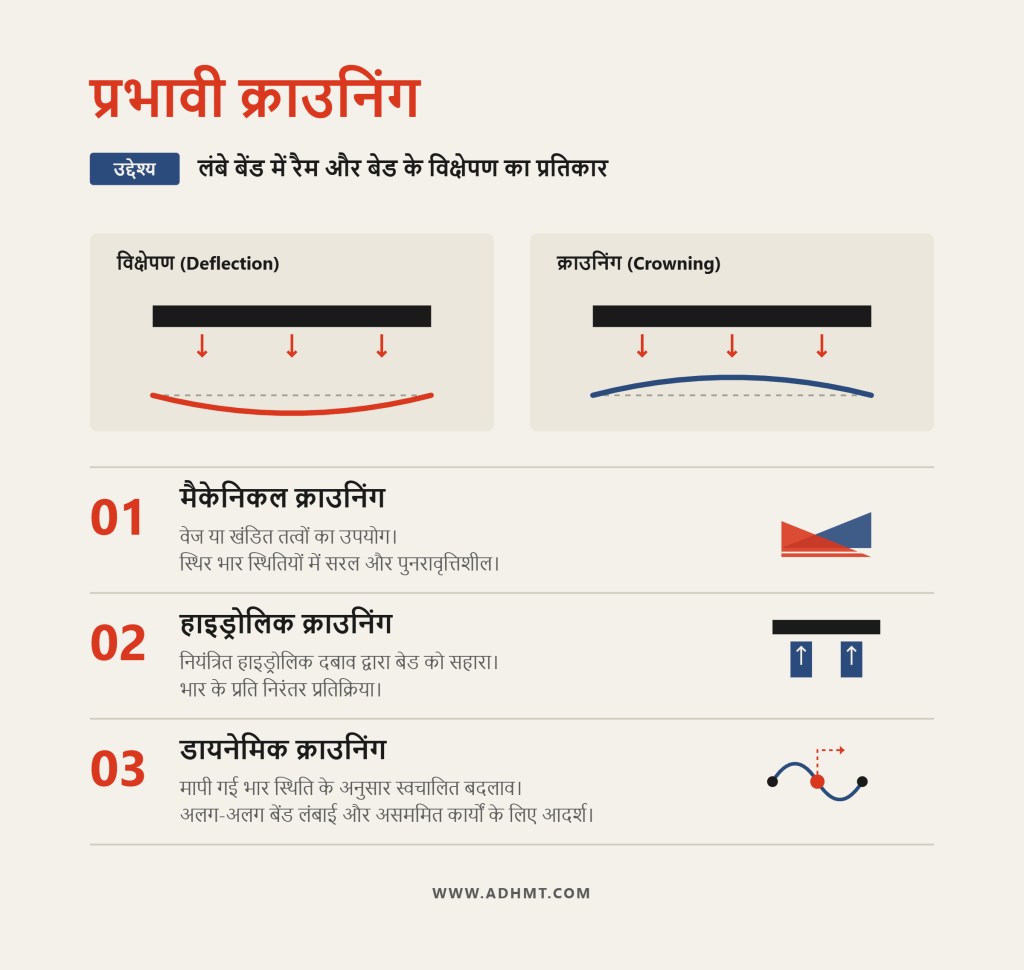
सिस्टम के नाम से अधिक महत्वपूर्ण उससे प्राप्त होने वाला कोण-मानचित्र है। छोटे, लंबे, हल्के, भारी, केंद्रित और ऑफसेट पार्ट्स पर बेंड को दोनों सिरों, केंद्र और मध्यवर्ती बिंदुओं पर मापें। परीक्षणों को उत्पादन गति पर और मशीन के गर्म होने के बाद दोहराएँ।
यदि कोई लंबा पार्ट सिरों पर सही है, लेकिन केंद्र में खुला है, तो अपर्याप्त टनेज ही समस्या हो, यह आवश्यक नहीं। बल बढ़ाने से संरचनात्मक विक्षेप बढ़ सकता है और कोण-प्रोफाइल खराब हो सकती है। स्थिति-निर्भर त्रुटियों के लिए क्राउनिंग, फ्रेम की कठोरता, भार की स्थिति, टूल की सीटिंग और डायनेमिक प्रतिक्रिया की जाँच आवश्यक है।
थ्रोट की गहराई का मूल्यांकन कठोरता के साथ भी किया जाना चाहिए। अधिक गहरा थ्रोट गहरे फ्लैंजों के लिए निकासी प्रदान करता है, लेकिन इससे साइड फ्रेमों में अधिक बड़ी संरचनात्मक चुनौती पैदा होती है। आवश्यक पहुँच के लिए लोडेड-डिफ्लेक्शन डेटा और किसी भी डीरेटिंग नियम की माँग करें। सबसे बड़ा थ्रोट तभी उपयोगी है, जब मशीन अपेक्षित भार पर ज्यामिति बनाए रखती हो।
बैकगेज की सटीकता बताती है कि गेज अपने निर्दिष्ट निर्देशांक तक कितने करीब पहुँचता है। पुनरावृत्तीयता बताती है कि बार-बार प्राप्त स्थितियाँ कितने सीमित दायरे में रहती हैं। एक स्थिर ऑफसेट को सामान्यतः कैलिब्रेट किया जा सकता है; बैकलैश, बीम की गति, सर्वो की अस्थिरता या फिंगर के असंगत संपर्क से उत्पन्न यादृच्छिक भिन्नता को नहीं।
उत्कृष्ट बैकगेज पुनरावृत्तीयता भी फ्लैंज की पुनरावृत्तीयता की गारंटी नहीं देती। बर्र, किनारे का झुकाव, कोटिंग का जमाव, ब्लैंक के आयामों की त्रुटि, ऑपरेटर का अस्थिर दबाव और पार्ट का झुकना प्रभावी डेटम को बदल सकते हैं। स्वीकृति परीक्षण में भौतिक गेज स्थिति का स्वतंत्र सत्यापन होना चाहिए, बैकलैश उजागर करने के लिए चुनी गई स्थितियों तक दोनों दिशाओं से पहुँचना चाहिए और बेंडिंग के बाद तैयार फ्लैंजों को मापना चाहिए।
अतिरिक्त बैकगेज अक्षों को पार्ट की स्थिति निर्धारित करने से जुड़ी प्रलेखित समस्याओं का समाधान करना चाहिए। जब क्रमिक डेटम अलग-अलग ऊँचाइयों पर हों या बने हुए फीचर किसी साझा गेजिंग प्लेन में बाधा डालें, तब R-अक्ष की गति उपयोगी होती है। Z-अक्ष की गति फिंगरों को पार्श्व दिशा में दोबारा स्थित करने और मौजूदा फीचरों से बचाने में सहायक होती है। स्वतंत्र रूप से नियंत्रित फिंगर टेपर वाले या असममित ब्लैंकों की स्थिति निर्धारित कर सकते हैं और स्वचालन में सहायता कर सकते हैं। अधिक अक्ष कैलिब्रेशन, सिंक्रोनाइजेशन और टक्कर के बाद रिकवरी की आवश्यकताएँ भी बढ़ाते हैं, इसलिए उनका औचित्य ब्रोशर के बजाय वास्तविक पार्ट मिश्रण के आधार पर तय किया जाना चाहिए।
अनियमित घटकों के लिए आकारबद्ध फिंगर, पिन, नेस्ट, पार्ट सपोर्ट या संपर्क सेंसर आवश्यक हो सकते हैं। प्रोग्राम और कार्य-निर्देशों में प्राथमिक और द्वितीयक लोकेटिंग फीचरों की पहचान होनी चाहिए। गेजिंग और टूल के संपर्क में आने के बीच पार्ट को डगमगाना, झुकना या घूमना नहीं चाहिए। यदि भौतिक संपर्क स्पष्ट रूप से परिभाषित न हो, तो अधिक एन्कोडर रिज़ॉल्यूशन किसी अविश्वसनीय डेटम को केवल अधिक सटीकता से मापता है।
संग्रहीत बेंड तालिकाएँ किसी निर्धारित सामग्री और टूल संयोजन के लिए आवश्यक पेनिट्रेशन का अनुमान लगाती हैं। वे स्थिर सामग्री, टूलिंग, स्नेहन, तापमान और ब्लैंक तैयारी के साथ अच्छा प्रदर्शन कर सकती हैं। वे यह नहीं जान सकतीं कि कोई नई कॉइल अलग तरह से स्प्रिंगबैक करती है, जब तक कोई ऑपरेटर परिणाम को मापकर सुधार को अपडेट न करे।
रीयल-टाइम कोण मापन बेंड का निरीक्षण करता है और मशीन को चक्र के दौरान पेनिट्रेशन में सुधार करने देता है। यह उच्च त्रिज्या-मोटाई अनुपात, AHSS, अलग-अलग सामग्री लॉट, कड़ी कोणीय सहनशीलताओं, लंबे बेंड और महँगे परीक्षण पार्ट्स के लिए विशेष रूप से उपयोगी है। हालाँकि, यह गलत किनारे से गेज किए गए ब्लैंक, क्लैंपिंग से पहले पार्ट की गति, खराब क्राउनिंग, क्षतिग्रस्त टूलिंग या सेंसर की पहुँच से बाहर फ्लैंज को ठीक नहीं करता।
लेज़र प्रणालियाँ पार्ट को छुए बिना माप करती हैं और विश्वसनीय ऑप्टिकल सतहों वाली सुलभ ज्यामितियों पर तेज़ हो सकती हैं। कोटिंग, चमक, परावर्तनशीलता, संदूषण, सुरक्षात्मक फिल्म, टूल की छाया और फॉर्म किए गए फ्लैंज उनके प्रदर्शन को प्रभावित कर सकते हैं। संपर्क प्रणालियाँ ऑप्टिकल गुणों के प्रति कम संवेदनशील होती हैं, लेकिन उन्हें भौतिक पहुँच की आवश्यकता होती है, वे साइकल में अतिरिक्त गति जोड़ सकती हैं और नाज़ुक सतहों पर निशान डाल सकती हैं या छोटे तथा जटिल फ्लैंज में बाधा बन सकती हैं।
प्रत्येक सेंसिंग विकल्प का परीक्षण वास्तविक कोटिंग, फिनिश, फ्लैंज की लंबाई, बेंड कोण, टूलिंग और साइकल समय के अनुसार करें। सफल रीडिंग, पुनः प्रयास, बायपास, सुधार समय और परिणामी कोण दर्ज करें। बार-बार सिग्नल खोने वाला तेज़ सेंसर, धीमी लेकिन अधिक भरोसेमंद प्रणाली की तुलना में कम अनुरूप आउटपुट दे सकता है।
तापीय विचलन और रिकवरी प्रक्रियाएँ भी उतनी ही महत्वपूर्ण हैं। ड्राइव, फ्रेम, टूलिंग और बैकगेज के परिचालन तापमान पर पहुँचने के बाद मशीन का व्यवहार ठंडी अवस्था से भिन्न हो सकता है। फिंगर स्ट्राइक या टक्कर के बाद सफल री-होमिंग यह प्रमाणित नहीं करती कि ब्रैकेट, बीम, कपलिंग या माउंटिंग सतह का संरेखण बना रहा। रिकवरी में निरीक्षण, री-होमिंग, स्वतंत्र स्थिति सत्यापन, बाएँ से दाएँ तुलना और एक परीक्षण बेंड शामिल होना चाहिए।
हाइड्रोलिक प्रेस ब्रेक लंबे और उच्च-बल वाले कार्यों के लिए व्यावहारिक बने हुए हैं। उनकी क्षमता को अच्छी तरह बढ़ाया जा सकता है, लेकिन उनके लिए तेल के तापमान, फिल्ट्रेशन, वाल्व, सील और रिसाव पर नियंत्रण आवश्यक है। हाइब्रिड प्रणालियाँ हाइड्रोलिक बल को माँग के अनुसार प्रतिक्रिया देने वाले पंप नियंत्रण के साथ जोड़ती हैं, जिससे अधिकांश बल और लंबाई क्षमता बनाए रखते हुए निष्क्रिय ऊर्जा खपत और ऊष्मा कम होती है। सर्वो-इलेक्ट्रिक प्रेस ब्रेक तेज़ गति, कम निष्क्रिय ऊर्जा खपत और हाइड्रोलिक तेल का उपयोग न होने के कारण उच्च साइकल दरों पर छोटे या मध्यम-बल वाले पार्ट्स के लिए आकर्षक हैं। बहुत अधिक बल, अत्यधिक कार्य-लंबाई, गहरे थ्रोट तक पहुँच या असामान्य भार वितरण के लिए उनकी उपयुक्तता सीमित हो जाती है।
ड्राइव की गति का मूल्यांकन पूरे साइकल के अंतर्गत किया जाना चाहिए, जिसमें सुरक्षित अप्रोच, फॉर्मिंग, सेंसिंग, लोडिंग, घुमाव, निष्कर्षण और निरीक्षण शामिल हों। सबसे तेज़ ड्राई साइकल से प्रति अनुरूप पार्ट न्यूनतम लागत मिलना आवश्यक नहीं है।
हाई-मिक्स उत्पादन में तेज़ और दोहराने योग्य क्लैम्पिंग, मानकीकृत सेगमेंटेड टूलिंग, लचीली गेजिंग, स्पष्ट ऑपरेटर मार्गदर्शन, पुनः उपयोग योग्य बेंड डेटा और ऑफलाइन प्रोग्रामिंग लाभकारी हैं। दोहराव वाले टियर उत्पादन में समर्पित टूल, रोबोटिक लोडिंग, स्वचालित री-ग्रिपिंग और प्रक्रिया के दौरान सत्यापन उचित हो सकते हैं। निवेश को मापी गई बाधा पर केंद्रित होना चाहिए: यदि चेंजओवर प्रमुख बाधा है तो टूलिंग और प्रोग्राम की तैयारी पर, यदि पार्ट को संभालना गुणवत्ता या आउटपुट सीमित करता है तो हैंडलिंग सहायक साधनों या रोबोट पर, और यदि बैच में भिन्नता स्क्रैप बढ़ाती है तो अधिक सक्षम सेंसिंग तथा सामग्री नियंत्रण पर।
टूलिंग सटीकता प्रणाली का हिस्सा बनी रहती है। पंच त्रिज्या, डाई ओपनिंग, सम्मिलित कोण, टूल की ऊँचाई, कठोरता, सीधापन और भार रेटिंग का प्रक्रिया से मेल होना चाहिए। घिसे हुए शोल्डर, मिले-जुले सेगमेंट, गंदी सीटिंग सतहें और क्षतिग्रस्त टैंग, रैम के पूरी तरह दोहराव योग्य होने पर भी कोण में भिन्नता पैदा कर सकते हैं। स्वीकृति प्रक्रिया में टूल को पूरी तरह बदलने के तुरंत बाद परीक्षण बेंड करना शामिल होना चाहिए। प्रत्येक बदलाव के बाद लंबे समय तक ऑफसेट ट्यूनिंग की आवश्यकता वाली मशीन ने दोहराने योग्य सेटअप प्रदर्शित नहीं किया है।
बहुत लंबे ऑटोमोटिव पैनलों के लिए, जब एकल फ्रेम अव्यावहारिक हो जाए तो टैंडम व्यवस्था उपयुक्त हो सकती है। ADH Machine Tool का टैंडम प्रेस ब्रेक समाधान उच्च-स्तरीय बेंडिंग अनुप्रयोगों के लिए CNC-आधारित क्षमता प्रदान करता है, लेकिन किसी भी टैंडम प्रणाली में दो समकालिक मशीनों के बीच लंबाई और भार बाँटने से संरेखण, नींव, टूलिंग सेंटरलाइन, क्राउनिंग और सिंक्रोनाइज़ेशन के जोखिम बढ़ जाते हैं। इसलिए दोनों मशीनों की जोड़ी का परीक्षण एक ही फॉर्मिंग संरचना के रूप में करें, जिसमें ट्रांज़िशन ज़ोन, भार के अंतर्गत सिंक्रोनाइज़ेशन, आपातकालीन रोक, पुनः आरंभ का व्यवहार और दोनों बेड पर कोण की भिन्नता शामिल हो।
किसी पुराने प्रेस ब्रेक को रेट्रोफिट करना तभी उचित है, जब निरीक्षण से फ्रेम की पर्याप्त कठोरता, रैम गाइडेंस, बेड का सीधापन, सिलेंडर की स्थिति, समानांतरता, टूल सीट और तापीय स्थिरता की पुष्टि हो। नए स्केल, CNC नियंत्रण, बैकगेज और कोण सेंसर नियंत्रण में सुधार कर सकते हैं, लेकिन वे किसी लचीली या घिसी हुई संरचना को कठोर नहीं बना सकते।
हर आपूर्तिकर्ता के लिए एक ही तुलना-पत्र का उपयोग करें। प्रत्येक आवश्यकता के लिए लक्ष्य मान या सीमा, उसे निर्धारित करने वाला पार्ट, परीक्षण विधि, आवश्यक साक्ष्य और विफलता का परिणाम दर्ज करें। इसमें आवश्यक बल, कार्य-सीमा, विक्षेपण नियंत्रण, बैकगेज विन्यास, कोण संवेदन, टूलिंग, तैयार पार्ट की सहनशीलताएँ, चक्र समय, बदलाव और सेवा सहायता शामिल करें। परीक्षण से पहले प्रस्तावित विकल्पों और उत्पादन विन्यास को अंतिम रूप देकर स्थिर कर दें।
मॉडल, विन्यास और उपलब्ध समाधानों की तुलना के लिए ADH Machine Tool का उत्पाद विवरण-पत्र डाउनलोड करें; इसका पूर्णतः CNC-आधारित पोर्टफोलियो बेंडिंग, लेज़र कटिंग, ग्रूविंग, शीयरिंग और शीट मेटल ऑटोमेशन अनुप्रयोगों को कवर करता है।
उन वास्तविक पार्टों का उत्पादन करें जो अलग-अलग जोखिमों को निर्धारित करते हैं: स्प्रिंगबैक के प्रति सबसे संवेदनशील सामग्री, भार के अधीन सबसे लंबा बेंड, सबसे गहरा फ्लैंज, सबसे अधिक असममित भार और सबसे कठिन मल्टी-बेंड घटक। दस्तावेजीकृत उत्पादन सामग्री, वास्तविक टूलिंग, नियोजित बेंड क्रम और लक्षित लोडिंग विधि का उपयोग करें। प्रत्येक सुधार, दोबारा किए गए बेंड, सेंसर के पुनः प्रयास, अस्वीकृत ब्लैंक और मैन्युअल हस्तक्षेप को दर्ज करें।
ठंडी अवस्था में मशीन चालू करने से लेकर उत्पादन के दौरान उसके गर्म हो जाने तक परीक्षण करें। इसमें केंद्र से हटकर लोडिंग, टूल बदलाव, दोहराए गए चक्र, सामान्य रूप से रोकना और पुनः शुरू करना तथा किसी प्रतिनिधि व्यवधान के बाद पुनर्प्राप्ति शामिल करें। पूरे पार्टों का मापन करें, क्योंकि शुरुआती फ्लैंज की त्रुटि अगले डेटम को बदल सकती है और पूरे क्रम में आयामी त्रुटि को बढ़ने दे सकती है।
असेंबली को निर्धारित करने वाली विशेषताओं के लिए मूल क्षमता डेटा की माँग करें:
क्षमता विश्लेषण तभी सार्थक होता है, जब प्रक्रिया स्थिर हो। अभिलेखों में पार्ट का क्रम, समय, सामग्री का लॉट, ऑपरेटर या स्वचालन मोड, मापन विधि और सभी हस्तक्षेप दर्ज होने चाहिए। चुनिंदा “सर्वश्रेष्ठ” परिणाम स्वीकार न करें और तैयार पार्ट के मापनों के स्थान पर अक्ष-स्थिति की सहनशीलताओं को स्वीकार न करें।
अंत में, खरीद मूल्य या बिना भार वाले चक्र की गति के बजाय प्रत्येक अनुरूप पार्ट की लागत की तुलना करें। इसमें स्क्रैप, पुनःकार्य, सेटअप श्रम, पहले पार्ट की सामग्री, प्रोग्रामिंग, निरीक्षण, टूलिंग, ऊर्जा, निवारक रखरखाव, मरम्मत का जोखिम, सेवा प्रतिक्रिया, स्पेयर पार्ट्स की उपलब्धता और बंद रहने का समय शामिल करें। बार-बार सुधार और लंबे बदलाव वाली तेज मशीन की लागत, उस थोड़ी धीमी प्रणाली से अधिक हो सकती है जो पूर्वानुमेय ढंग से शुरू होती है और पूरी शिफ्ट के दौरान सहनशीलता बनाए रखती है।
प्रत्येक प्रस्ताव को उत्तीर्ण, सशर्त उत्तीर्ण या अस्वीकृत के रूप में वर्गीकृत करें। सशर्त उत्तीर्ण केवल किसी सीमित और सुधार योग्य अंतर के लिए होना चाहिए, जिसमें जिम्मेदार पक्ष, समय-सीमा, पुनःपरीक्षण और भुगतान की वाणिज्यिक रोक निर्धारित हो। बल, थ्रोट क्लीयरेंस, संरचनात्मक नियंत्रण, गेजिंग की पहुँच, टूलिंग सहायता या पुनरावृत्ति-क्षमता की कमी ट्यूनिंग से जुड़ी समस्या नहीं है और इसके कारण प्रस्ताव को अस्वीकार किया जाना चाहिए।
मशीन विन्यास, सुधार योग्य तकनीकी अंतर, पुनःपरीक्षण की शर्तों और कोटेशन पर चर्चा के लिए ADH Machine Tool से संपर्क करें। इसका पूर्णतः CNC-आधारित पोर्टफोलियो बेंडिंग और शीट मेटल ऑटोमेशन सहित उच्च-स्तरीय अनुप्रयोगों को कवर करता है, जिससे आप अपनी उत्पादन आवश्यकताओं के अनुरूप समाधान का मूल्यांकन कर सकते हैं।
सही CNC प्रेस ब्रेक वह मशीन नहीं है जिसमें सबसे अधिक टन भार क्षमता, सबसे अधिक अक्ष या सबसे परिष्कृत स्क्रीन हो। यह वह फॉर्मिंग प्रणाली है जो वास्तविक उत्पादन परिस्थितियों में वास्तविक ऑटोमोटिव सामग्री और पार्ट मिश्रण को बार-बार अनुरूप ज्यामिति में बदलती है। पहले उन परिस्थितियों को परिभाषित करें, उनका निष्पक्षता से परीक्षण करें और आपूर्तिकर्ता से यह सिद्ध करवाएँ कि प्रक्रिया की हर कड़ी नियंत्रण में बनी रहती है।
