प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

निर्माण उद्योग में किसी सामग्री के यांत्रिक गुणों को सुधारने के लिए हीट ट्रीटमेंट प्रक्रियाओं का उपयोग किया जाता है। इच्छित गुणों के आधार पर, ऐनीलिंग, नॉर्मलाइज़ेशन, टेम्परिंग आदि जैसी प्रक्रियाओं का चयन किया जा सकता है।
इस लेख में, हम नॉर्मलाइज़ेशन प्रक्रिया का विश्लेषण करेंगे। आइए समझते हैं कि यह क्या है।
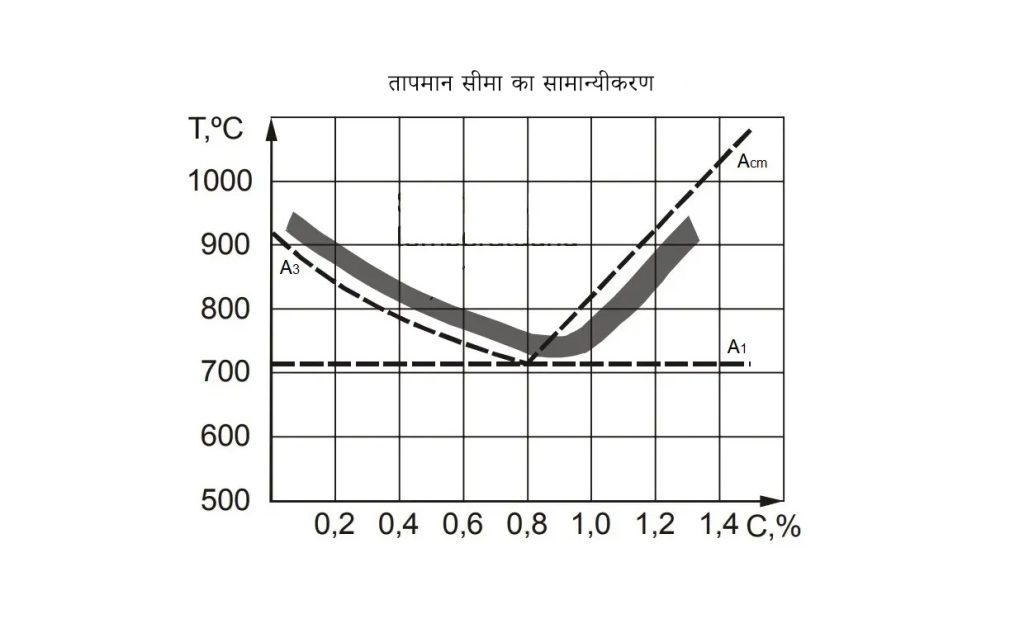
नॉर्मलाइज़ेशन एक हीट ट्रीटमेंट प्रक्रिया है जिसमें धातु को निर्धारित तापमान तक गर्म किया जाता है, उस तापमान पर निश्चित समय तक रखा जाता है और फिर हवा (या गैस) में सामान्य तापमान तक ठंडा किया जाता है।
इस प्रक्रिया से सामग्री की माइक्रोस्ट्रक्चर का पुनःस्फटिकीकरण होता है। नई माइक्रोस्ट्रक्चर से कई लाभ मिलते हैं, जैसे अधिक नम्यता, अधिक मजबूती और कम कठोरता।
ऐप्लिकेशनों में जहां इन गुणों की आवश्यकता होती है, वहां नॉर्मलाइज़ेशन उन्हें प्राप्त करने का एक अपेक्षाकृत तेज़ और किफायती तरीका है।
नॉर्मलाइज़ेशन शब्द का अर्थ है किसी वस्तु को उसके सामान्य अवस्था में लौटाना। इसलिए, नॉर्मलाइज़ेशन प्रायः तब किया जाता है जब धातुओं की निर्माण प्रक्रियाओं के कारण किसी सामग्री के गुणों में परिवर्तन आ जाता है।
उदाहरण के लिए, स्टैंपिंग, फोर्जिंग, हॉट रोलिंग, वेल्डिंग और कास्टिंग जैसी निर्माण प्रक्रियाएं किसी सामग्री में महत्वपूर्ण तापीय और यांत्रिक तनाव उत्पन्न कर सकती हैं। साथ ही, धातु अत्यधिक कठोर भी हो सकता है।
नॉर्मलाइज़ेशन के द्वारा सामग्री की दानेदार संरचना को अधिक समरूप रूप से व्यवस्थित किया जा सकता है, जिससे धातु को उसके मूल गुणों के समीप लाया जा सकता है।
यदि सामग्री को आगे की प्रसंस्करण प्रक्रियाओं के लिए तैयार किया जाना है, तो नॉर्मलाइज़ेशन इसकी मशीनिंग योग्यता को बढ़ा सकता है। हालांकि, कई बार यह अंतिम प्रक्रिया भी हो सकती है, खासकर जब मिश्रधातुओं में कुछ विशेष गुणों की पुनर्स्थापना करनी हो।
बजट की सीमाओं के कारण भी नॉर्मलाइज़ेशन को चुना जाता है। चूंकि इसमें ठंडा करना हवा में किया जाता है, इस प्रक्रिया में भट्ठी का कम समय लगता है, जिससे यह ऐनीलिंग और टेम्परिंग की तुलना में अधिक किफायती होती है। जैसे ही सामग्री आवश्यक तापमान और समय तक रखी जाती है, भट्ठी को बंद किया जा सकता है।
इसी तरह, कम मिश्रित स्टील और माइल्ड स्टील जैसे इंजीनियरिंग स्टील्स के लिए, ऐनीलिंग और नॉर्मलाइज़ेशन से प्राप्त गुण लगभग समान होते हैं। ऐसे में कम लागत के चलते नॉर्मलाइज़ेशन अधिक सुविधाजनक है।
मध्यम कार्बन स्टील (0.3 से 0.5%C) में ऐनीलिंग और नॉर्मलाइज़ेशन के प्रभावों की तुलना में अंतर अधिक होता है। लेकिन इन स्टील्स के लिए भी, टेम्परिंग के साथ क्वेंचिंग की बजाय ऐनीलिंग को चुना जा सकता है जिससे आर्थिक लाभ प्राप्त हो सकते हैं।
अधिकांश मामलों में, यदि कंपोनेंट्स को अधिक भार नहीं झेलना है, तो नॉर्मलाइज़ेशन पर्याप्त होता है।
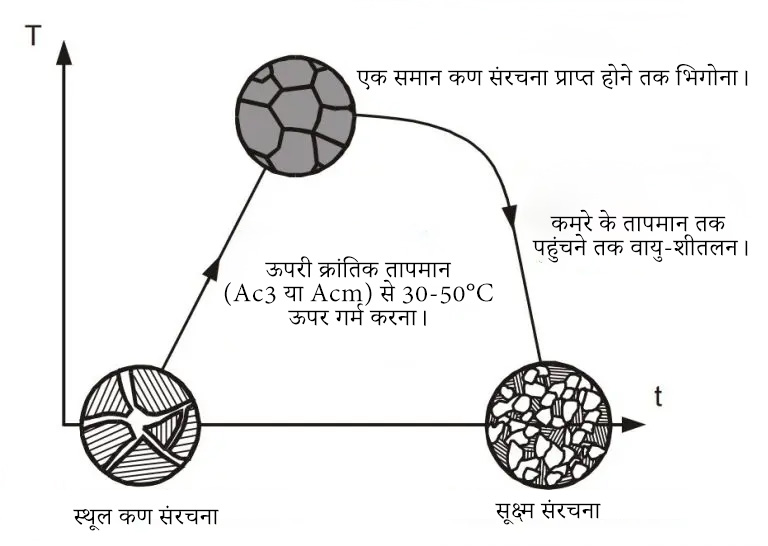
नॉर्मलाइज़ेशन प्रक्रिया तीन चरणों में पूरी होती है:
रिकवरी चरण में, सामग्री का तापमान इतना बढ़ाया जाता है कि उसकी वर्तमान, असमान दानेदार संरचना सूक्ष्म होनी शुरू हो जाती है। इस चरण में ताप से आंतरिक तनाव भी कम हो जाते हैं।
धातु को और अधिक गर्म किया जाता है, जिससे वह हार्डनिंग तापमान से ऊपर चला जाता है, और अब अगला चरण शुरू होता है।
यह चरण तब शुरू होता है जब धातु का तापमान पुनःस्फटिकीकरण तापमान से ऊपर चला जाता है। यह तापमान ऊपरी क्रिटिकल तापमान (Ac3 या Acm) से 30 से 50 डिग्री सेल्सियस अधिक होता है।
यह तापमान ऐनीलिंग और टेम्परिंग में उपयोग किए गए तापमान से अधिक होता है। यह सीमा लगभग 780 से 950 डिग्री सेल्सियस के बीच होती है, जो स्टील में कार्बन की मात्रा पर निर्भर करती है।
इस चरण में धातु की क्रिस्टलीय संरचना में महत्वपूर्ण बदलाव आते हैं। अवांछित संरचनाएं जैसे बैनाइट और कार्बाइड्स हटा दी जाती हैं। नई ऑस्टेनिटिक संरचनाएं बनती हैं, जिनके दाने पुराने फेरिटिक दानों से छोटे होते हैं।
धातु को इस तापमान पर निश्चित समय तक रखा जाता है, जिसे “सोखने का चरण” भी कहा जाता है।
यह चरण तब शुरू होता है जब सामग्री को पुनःस्फटिकीकरण तापमान से हवा में सामान्य तापमान तक ठंडा किया जाता है। इस दौरान, जो नए दाने बने होते हैं, वे पूरी तरह विकसित हो जाते हैं। अंतिम यांत्रिक गुण इस बात पर निर्भर करते हैं कि ठंडा कैसे किया गया।
जितनी तेजी से ठंडा किया जाएगा, अंतिम उत्पाद की कठोरता उतनी ही अधिक होगी। नॉर्मलाइज़ेशन में ठंडा करने की गति ऐनीलिंग की तुलना में अधिक होती है क्योंकि इसमें सामग्री को हवा में ठंडा किया जाता है। इसलिए, नॉर्मलाइज़्ड स्टील की कठोरता ऐनील्ड स्टील से अधिक होती है। स्टील के आयामों का विश्लेषण भी अंतिम कठोरता को प्रभावित करता है। अधिकांश स्टील्स के लिए, नॉर्मलाइज़ेशन के बाद अंतिम कठोरता 100 HB से 250 HB के बीच होती है।
नॉर्मलाइज़ेशन निम्नलिखित लाभ प्रदान करता है:
