वेल्डिंग इमेजिंग में लेजर लाइटिंग का उपयोग
वेल्डिंग वह प्रक्रिया है जिसमें धातुओं या थर्मोप्लास्टिक्स जैसे सामग्रियों को अत्यधिक तापमान की मदद से जोड़ा जाता है ताकि…

आर्क सबमर्ज्ड वेल्डिंग एक मानक औद्योगिक प्रक्रिया है जिसमें एक कार्य पीस और एक इलेक्ट्रोड के बीच विद्युत आर्क बनता है। इसे 1935 में कीव, यूक्रेन के ई. ओ. पैटन इलेक्ट्रिक वेल्डिंग इंस्टिट्यूट द्वारा द्वितीय विश्व युद्ध के दौरान एक प्रेरक शक्ति के रूप में विकसित किया गया था। इस आविष्कार का सबसे उल्लेखनीय उपयोग सैन्य टैंक T34 में देखने को मिला।
हालांकि यह वेल्डिंग तकनीक लगभग एक सदी से मौजूद है, यह आज भी कई उद्योगों के लिए मुख्य पसंद बनी हुई है।
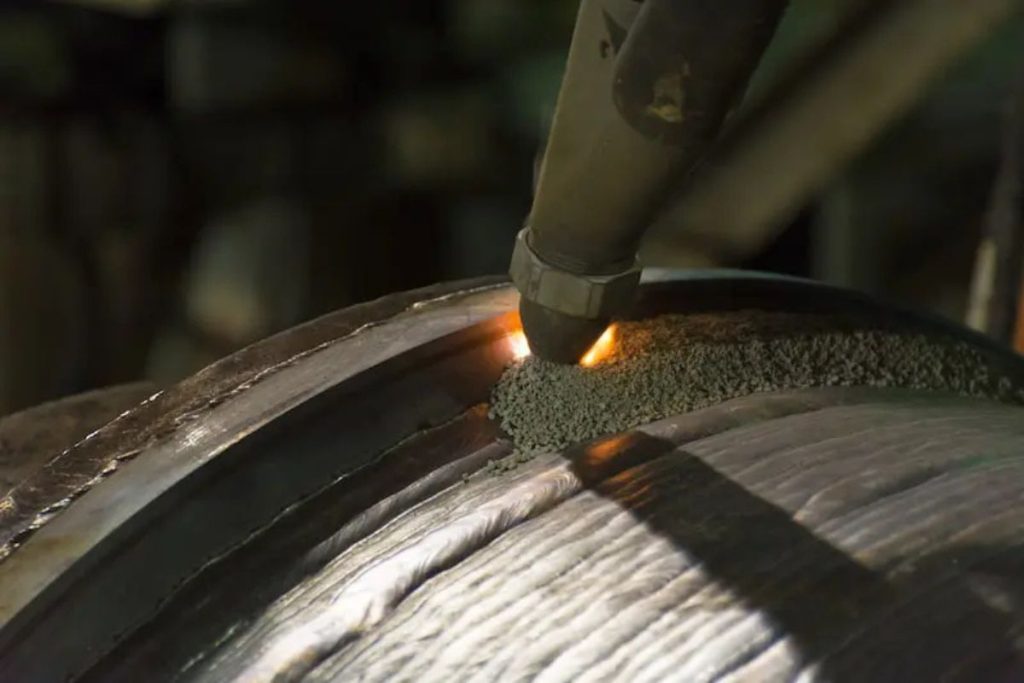
मुख्य बिंदु
आर्क सबमर्ज्ड वेल्डिंग (SAW) एक ऐसी विधि है जिसमें, अन्य आर्क वेल्डिंग प्रक्रियाओं की तरह, बेस मेटल को जोड़ने के लिए वर्क पीस और इलेक्ट्रोड के बीच विद्युत आर्क उत्पन्न होता है।
SAW प्रक्रिया की मुख्य विशेषता वेल्डिंग मेटल को वायुमंडलीय प्रदूषण से बचाना है। आर्क सबमर्ज्ड वेल्डिंग में पाउडर फ्लक्स की एक परत का उपयोग किया जाता है, जो सुरक्षा और स्लैग बनाती है, जिससे वेल्डिंग साफ और एकसमान होती है। अन्य विधियों में गैस शील्ड (MIG/TIG वेल्डिंग), फ्लक्स-कोर्ड वायर (FCAW), फ्लक्स-कोटेड इलेक्ट्रोड (SMAW) या नियंत्रित वातावरण (प्लाज्मा वेल्डिंग) का उपयोग होता है।
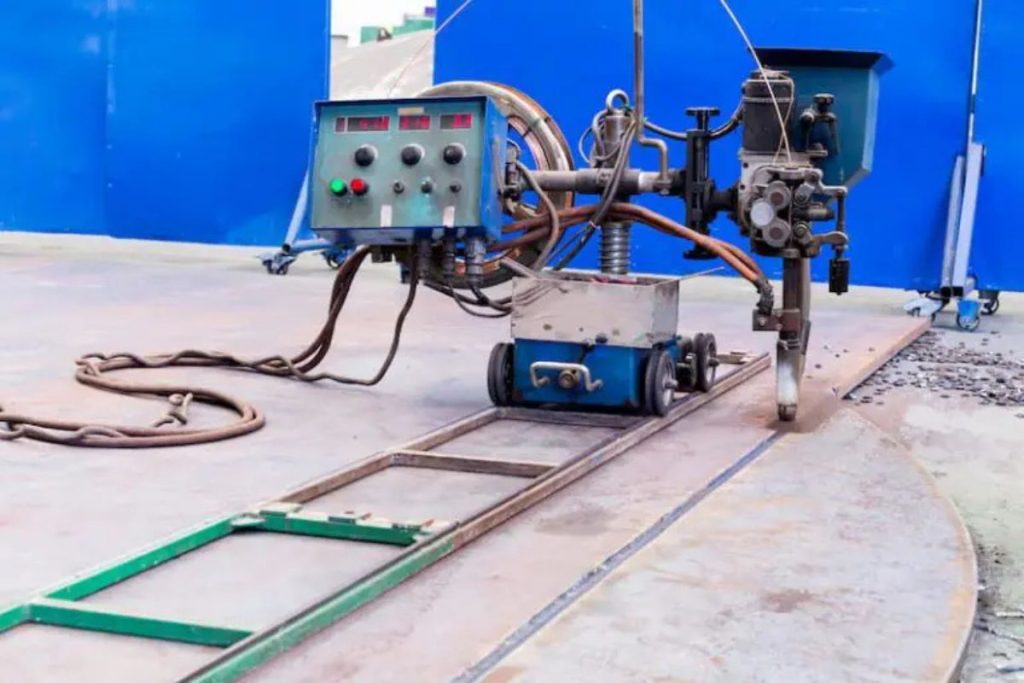
आर्क सबमर्ज्ड वेल्डिंग फ्लक्स की एक ग्रैन्युलर परत का उपयोग करके एकसमान वेल्ड बीड बनाती है। इसी कारण यह प्रक्रिया केवल सपाट और क्षैतिज पोजीशन में ही की जा सकती है, जिसमें वेल्डिंग सिस्टम या स्वयं कार्य पीस को आगे बढ़ाया जाता है।
फ्लक्स को मैन्युअली या हॉपर के माध्यम से डाला जाता है। एक या एक से अधिक इलेक्ट्रोड कार्य क्षेत्र के भीतर फ्लक्स की परत से घिरे रहते हैं। वेल्डिंग करंट, आर्क वोल्टेज और वायर फीड स्पीड जैसे पैरामीटर मेटल की प्रकार, मोटाई और आवश्यक यांत्रिक गुणों के अनुसार सेट किए जाते हैं। इलेक्ट्रोड को बिजली आपूर्ति की जाती है, जिससे तीव्र गर्मी उत्पन्न होती है जो बेस मेटल और फीड वायर को पिघलाकर वेल्ड बीड के रूप में जोड़ती है।
पिघला हुआ मेटल ठंडा होकर मजबूत और एकरूप बीड बनाता है, सतह पर पुनः उपयोग के योग्य फ्लक्स और नीचे स्लैग के साथ। पुनः उपयोग योग्य फ्लक्स को हॉपर में संग्रहित किया जाता है, जबकि स्लैग को आमतौर पर मैन्युअली हटाया जाता है।
SAW अन्य प्रक्रियाओं की तुलना में उच्च गुणवत्ता की वेल्डिंग देता है और इसमें कम डिफेक्ट्स आते हैं। हालांकि, इसका मतलब यह नहीं है कि डिफेक्ट्स कभी होते ही नहीं; अक्सर ये गलत वेल्डिंग पैरामीटर के कारण होते हैं।
हॉपर में रखा ग्रैन्युलर फ्लक्स आमतौर पर एल्युमिनियम, कैल्शियम, मैग्नीशियम, मैंगनीज, सिलिकॉन, टाइटेनियम और जिक्रोनियम के ऑक्साइड्स से बना होता है। यह मिश्रण इलेक्ट्रोड की प्रकार के अनुसार धातु की वांछित विशेषताओं के लिए रासायनिक प्रतिक्रिया करता है।
एग्ग्लोमरेटेड फ्लक्स को कम्पोजिशन को सुखाकर और धीरे-धीरे बेक करके तैयार किया जाता है, आमतौर पर सोडियम सिलिकेट जैसी सामग्री के साथ। इसकी खासियत है कि इसमें मिश्र धातु के तत्व जोड़े जा सकते हैं, जिससे यह खास अनुप्रयोगों और ऑक्सीकरण से सुरक्षा के लिए लचीलापन देता है।
फ्यूज्ड फ्लक्स को मिश्रण को विद्युत भट्ठी में पिघलाकर तैयार किया जाता है। लिक्विड फ्लक्स जमकर एकसमान कणों का निर्माण करता है, जो निरंतर और एकरूप वेल्ड बीड के लिए आदर्श है।
SAW में इलेक्ट्रोड वायर को फीड करने के लिए एक कॉइल का इस्तेमाल होता है। वायर की मोटाई आमतौर पर 1.6 मिमी से 6 मिमी के बीच होती है। इलेक्ट्रोड्स ठोस, ब्रेडेड या ट्यूबुलर हो सकते हैं, और विभिन्न ऊर्जा स्रोतों के साथ काम कर सकते हैं।
कुछ परिस्थितियों में वांछित वेल्ड प्रोफाइल प्राप्त करने के लिए संशोधित इलेक्ट्रोड और वायर सिस्टम की आवश्यकता होती है:
मल्टीपल वायर सिस्टम में आमतौर पर मुख्य वायर को गहरी पैठ के लिए और पीछे के वायर को अतिरिक्त मेटल और बेहतर बीड प्रोफाइल के लिए इस्तेमाल किया जाता है। अतिरिक्त वायर वेल्ड पूल में डिपॉजिशन बढ़ाने के लिए उपयोग किए जाते हैं।
आर्क सबमर्ज्ड वेल्डिंग निम्नलिखित सामग्रियों के साथ इस्तेमाल की जाती है:
आर्क सबमर्ज्ड वेल्डिंग विभिन्न बिजली स्रोतों के साथ काम कर सकती है, जिससे वेल्डिंग के परिणामों को नियंत्रित किया जा सकता है। मल्टीपल इलेक्ट्रोड सिस्टम अलग-अलग पावर सोर्स के साथ काम कर सकते हैं, जिससे बीड प्रोफाइल और पैठ को बेहतर तरीके से नियंत्रित किया जा सकता है।
DCEP ज्यादा स्थिरता और पैठ देता है, जबकि DCEN डिपॉजिशन रेट बढ़ाने के लिए उपयुक्त है। AC मोड दोनों के बीच संतुलन प्रदान करता है।
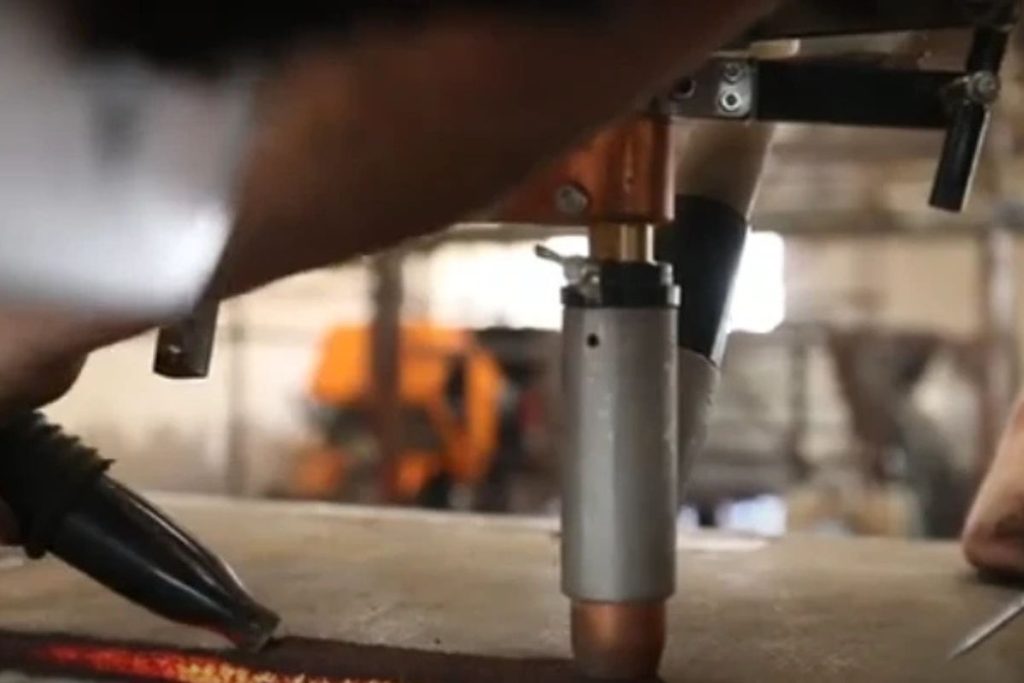
SAW प्रेशर वेसल, पाइप और बॉयलर के निर्माण के लिए पसंदीदा प्रक्रियाओं में से एक है, क्योंकि यह लंबवत और घेरेदार वेल्डिंग में भी मजबूती देता है। निरंतर फीडिंग इलेक्ट्रोड के चलते वेल्ड पूल एकसमान बनता है।
SAW की लचीलापन इसे इनडोर और आउटडोर दोनों जगह इस्तेमाल के लिए आदर्श बनाती है, खासकर शिपबिल्डिंग उद्योग में। यह जहाजों के हिस्सों में भारी धातु पर लंबे, सीधे वेल्ड बीड बनाने के लिए उपयुक्त है।
ऑटोमोबाइल और सेना उद्योग में उपयोग होने वाली धातुएं SAW के लिए उपयुक्त हैं, साथ ही इसकी गति और कार्यक्षमता भी इसे आदर्श बनाती है। यह प्रक्रिया ऑटोमेशन के लिए उपयुक्त है, जिससे मटेरियल की मोटाई के अनुसार एक या कई पास में वेल्डिंग की जा सकती है।
आर्क सबमर्ज्ड वेल्डिंग गहरी पैठ देता है, जो रेलवे उद्योग के लिए आकर्षक है।
