प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

पिछले कुछ वर्षों में पाँच-अक्ष मशीनीकरण को लेकर जितनी चर्चा हुई है, उससे वर्कशॉप्स को पाँच-फेस प्लेटफॉर्म या 3+2 प्रोसेसिंग पर स्विच करने के फायदों के बारे में शिक्षित करना काफी आसान हो गया है—ताकि उनकी प्रक्रियाएँ ज्यादा कुशल और अंतिम रूप में अधिक लाभदायक सकें।
फिर भी, हम अक्सर यह सुनते हैं कि लोग मानते हैं कि एक ही सेटअप में केवल एक ही पीस पर काम किया जा सकता है, भले ही वे मानते हों कि एक ही बार में पूरी पीस को मशीनिंग करना फायदेमंद है—जबकि यह पूरी तरह सच नहीं है। थोड़ी रचनात्मकता के साथ या मार्केट में उपलब्ध प्रोफेशनल OEM फिक्सचर सिस्टम्स का इस्तेमाल करके, इस प्रक्रिया में आसानी से और भी ज्यादा पीसें जोड़ी जा सकती हैं—यहाँ तक कि आंशिक या पूरी तरह ऑटोमेट भी किया जा सकता है।
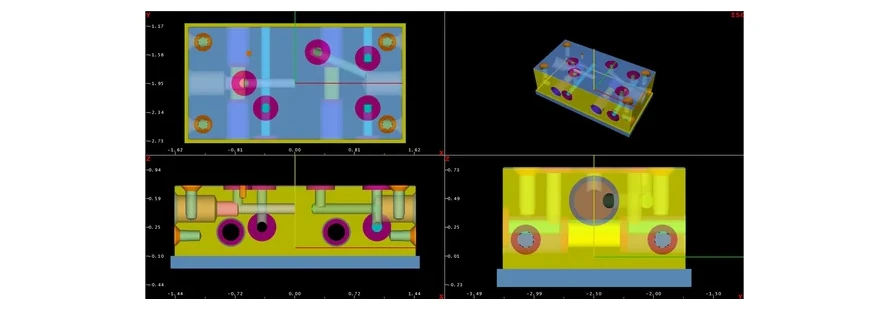
हाल ही में मैंने एक ग्राहक के साथ काम किया, जो एक साधारण रेक्टैंगुलर कलेक्टर की मशीनिंग कर रहा था। उस पीस की पाँचों साइड्स पर सिम्पल फीचर्स थे—जैसे पोर्ट्स, थ्रेडेड या टेपर होल्स और ओ-रिंग ग्रूव्स—और उसे सबसे कम सेटअप में पूरा करना चाहता था। यह पाँच फेसेज या 3+2 प्रोसेस के लिए एकदम परफेक्ट कैंडिडेट था!
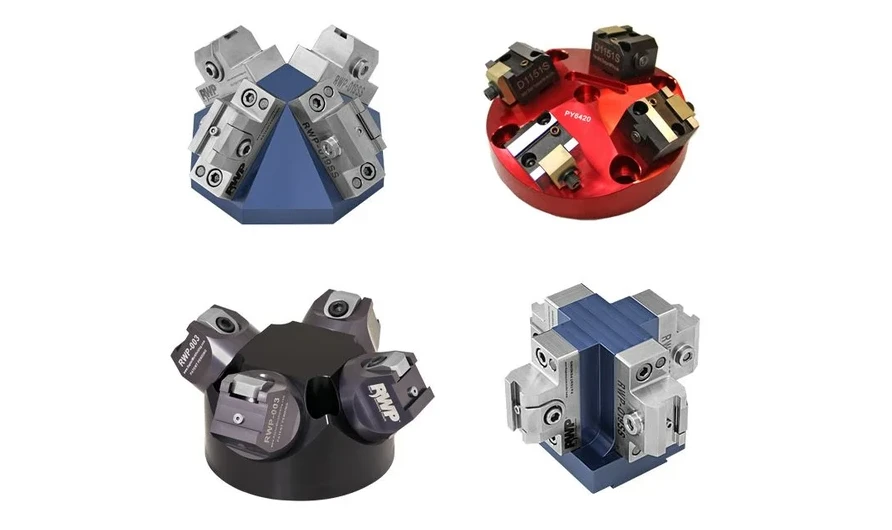
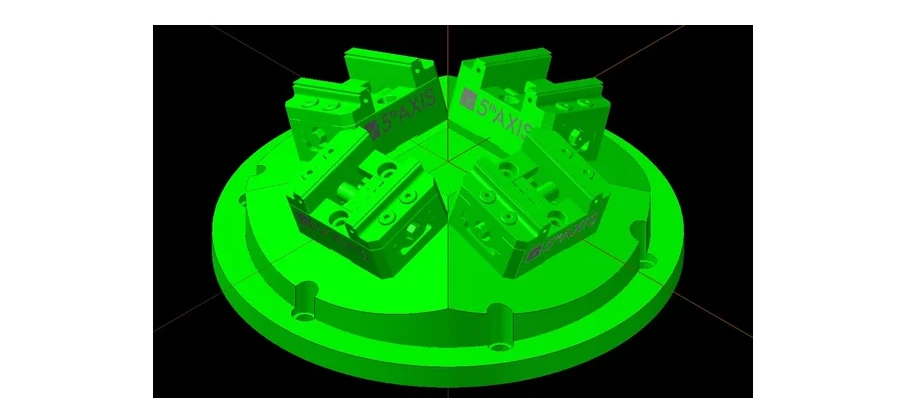
पीस का विश्लेषण करने के बाद, उसने पाया कि वह इस सिंपल प्रोसेस को अगले स्तर तक ले जा सकता है—एक कमर्शियल फिक्स्चर डिवाइस का इस्तेमाल करके, जिसमें बीस डिग्री के कोण पर चार जॉज़ वाली पिरामिड लगी थी। इस ऐक्सेसरी से चारों पीसेज की पाँचों साइड्स तक आसानी से मशीनिंग की जा सकती थी, यहाँ तक कि एंगल होल भी, और हर बार दरवाजा खोलने पर एक साथ चार पूरी-की-पूरी पीस तैयार हो जातीं—वो भी सिर्फ एक पीस की सेटअप में!
एक पल के लिए सोचिए। चूँकि यह वर्कशॉप का रेकरिंग जॉब है, वे बहुत जल्दी एक कॉम्प्लेक्स जॉब से दूसरे पर शिफ्ट हो सकते हैं। एक ही सेटअप के बाद, एक ही वर्क कोऑर्डिनेट सेट कर के, वे एक साथ कई ऑपरेशंस और कई पीसें पूरी कर सकते हैं।
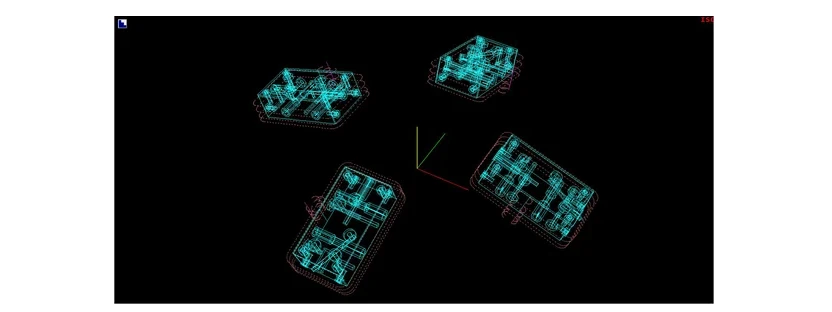
तो, क्या ये सब प्रोग्राम करना बहुत मुश्किल है? शायद आप सोचते होंगे कि इतनी सारी पीसें, उनके फेस और बदलते एंगल्स मैनेज करना किसी बुरे सपने से कम नहीं होगा। लेकिन क्या आप मानेंगे कि असल में यह काफी आसान है?
इस प्रक्रिया को दोहराने और ऑप्टिमाइज़ करने के लिए सबसे पहले हमारे पास एक ऐसा प्रोग्राम होना चाहिए जिसे दोहराया और सुधारा जा सके। मान लीजिए हमने एक पीस के लिए सफल प्रोग्राम तैयार कर लिया है, लेकिन ट्रायल के बाद हम तय करते हैं कि अब इसे मल्टी-फेसैटेड फिक्स्चर में सेट कर के पूरे प्रोसेस को और इफिशिएंट बनाया जाए। मान लें कि यह पीस, ऊपर बताई गई तरह, अपने निचले सर्फेस के सेंटर पर रेफरेंस पॉइंट लेकर प्रोग्राम की गई थी।
अगर शुरू से ही मल्टी-फेसैटेड फिक्स्चर का चुनाव किया होता तो शायद प्रोसेस अलग तरीके से शुरू होता। लेकिन मैं यह दिखाना चाहता हूँ कि प्रोसेस के बीच में बदलाव भी डरने वाली बात नहीं है, इसलिए हम कंट्रोल की कुछ आसान फंक्शन्स का इस्तेमाल करेंगे।
जैसे ही पीसें फिक्स्चर में माउंट हो जाएँ, सबसे पहली चीज हमें अपने पहले रेफरेंस पॉइंट को नई पोजीशन में शिफ्ट करना है, जिसे हम अब इस प्रोसेस के लिए इस्तेमाल करेंगे। चूँकि हम एक सर्कुलर फिक्स्चर में कई पीस पर काम कर रहे हैं, मशीनिंग के लिए सबसे लॉजिकल रेफरेंस पॉइंट फिक्स्चर के टॉप सेंटर को मानना होगा। और चूँकि हम प्रोग्राम को फिर से नहीं बनाना चाहते, तो हम पोजीशन बदलने के लिए ट्रांसफॉर्मेशन प्लेन ब्लॉक का इस्तेमाल करेंगे।
आमतौर पर ट्रांसफॉर्मेशन प्लेन का उपयोग वर्क प्लेन को टेम्पररी बदलकर उसे रीओरिएंट और लोकेट करने के लिए होता है, लेकिन यहाँ हम इसका इस्तेमाल पूरे पीस प्रोग्राम को अस्थायी रूप से शिफ्ट और ओरिएंट करने के लिए करेंगे। ट्रांसफॉर्मेशन प्लेन एक के ऊपर एक लग सकते हैं—मतलब, जब तक उन्हें कैंसिल नहीं किया जाता, अगला ट्रांसफॉर्मेशन प्लेन पिछले के अनुसार इन्क्रिमेंटल होगा—इसलिए हम इस पहले प्लेन को प्रोग्राम के अंत तक एक्टिव रखेंगे और प्रोसेस खत्म होते ही उसे कैंसिल कर देंगे।
इस उदाहरण में, फिक्स्चर में पहली पीस (तीन बजे की पोजीशन पर) फिक्स्चर के सेंटर से X-अक्ष पर 3.845″ पॉजिटिव और Z-अक्ष पर 1.393″ पॉजिटिव पोजीशन पर है (ऊपर रेफरेंस इमेज देखें)। इसलिए, हम ये वैल्यूज़ ट्रांसफॉर्मेशन प्लेन के “पॉइंट ऑफ़ ऑरिजिन” के XYZ फील्ड्स में डालेंगे।
अब जब हमने पूरा प्रोग्राम सही पोजीशन पर शिफ्ट कर दिया है, तो हमें इसे Y-अक्ष के चारों ओर 20° झुकाना है ताकि वह फिक्स्चर से मेल खा जाए। इसके लिए, हम “रोटेशन एंगल” के फील्ड में Y-अक्ष के लिए 20 की पॉजिटिव वैल्यू डालेंगे। अगला उदाहरण एक कन्वर्सेशनल प्रोग्रामिंग ब्लॉक दिखाता है, लेकिन यही काम NC में इस कोड से भी किया जा सकता है: G68.2 X3.845 Y0 Z1.393 B20. यहाँ G68.2 ट्रांसफॉर्मेशन प्लेन का संकेत है, XYZ फिक्स्चर रेफरेंस पोजीशन के लिए हैं, और Y-अक्ष की झुकाव B-अक्ष के बदलाव को दर्शाता है।
पहली पीस को झुका और शिफ्ट करने के बाद, हमें बाकी तीन पीसों के लिए भी यही करना है। हम “रिपीट इन लूप” के जरिए पिछला स्टेप दोहराएँगे और पीस प्रोग्राम को बाकी तीन 90° के अंतरालों पर चलाएँगे। यह स्टेप एक “ट्रांसफॉर्मेशन प्लेन ग्रुप” कमांड से किया जाता है। ट्रांसफॉर्मेशन प्लेन ग्रुप किसी भी डायरेक्शन में पैटर्न बना सकता है, और इस केस में, फिक्स्चर के सेंटर के चारों ओर Z-अक्ष पर हर 90° पर चार बार रोटेट (या लूप में रिपीट) करेगा।
आखिरी मुद्दा टूल चेंज का है। चूँकि इस प्रोग्राम में 20 से ज्यादा टूल्स हैं और यह सिर्फ एक पीस के लिए लिखा गया है, अगर मशीन पर इसे चलाएँगे तो वह एक पीस पूरी करेगा, फिर अगली शुरू करेगा—जो कि इफिशिएंट नहीं है।
इसे सुलझाने के लिए, हम “टूल चेंज ऑप्टिमाइज़ेशन” एक्टिवेट करेंगे। TCO ब्लॉक टूल चेंजिस को इस तरह ऑप्टिमाइज़ करेगा कि जब भी कोई टूल स्पिंडल में आए, कंट्रोल पूरे प्रोसेस में देखेगा कि वह टूल कहाँ-कहाँ और कितनी बार इस्तेमाल होता है। फिर उन सभी प्रोसेसेस को पहले पूरा करेगा, उसके बाद ही अगला टूल बदलेगा। इससे टूल चेंजेस की संख्या 80 से घटकर सिर्फ 20 रह जाएगी—यानि जितने टूल्स प्रोग्राम में हैं।
अंत में, रिजल्ट यह है कि चार पूरी पीसें एक ही ऑपरेशन में बन जाती हैं, वे मल्टी-पीस फिक्स्चर में सेट होती हैं, एक सिंपल प्रोग्राम से और सिर्फ एक ईज़ी-टू-फाइंड पीस सेटअप के साथ। क्या यह आसान नहीं है?