प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

सीएनसी मशीनिंग एक व्यापक रूप से प्रयुक्त घटाने वाली निर्माण तकनीक है। कंप्यूटर नियंत्रित न्यूमेरिकल सिस्टम्स कम मानव श्रम की आवश्यकता रखते हैं और उच्च स्तर की स्वचालन क्षमता प्रदान करते हैं।
इन स्वचालित निर्माण विधियों में से एक है सीएनसी फ्रेज़िंग। यह एक ऐसी प्रक्रिया है जिसमें घुमावदार कटर मटेरियल को हटाते हैं, जिससे यह सीएनसी टर्निंग के ठीक विपरीत हो जाता है।
फ्रेज़िंग सेंटर्स न केवल स्वतः कटिंग करते हैं, बल्कि टूल बदलने की प्रक्रिया भी खुद करते हैं। उदाहरण के लिए, किसी मेटल ब्लॉक से तैयार उत्पाद बनाने की सामान्य प्रक्रिया में, विभिन्न प्रकार के टूल्स का इस्तेमाल किया जाता है।
आइए जानें कि किन फ्रेज़िंग टूल्स का उपयोग मशीनों में किया जाता है और हर एक का क्या उद्देश्य है।
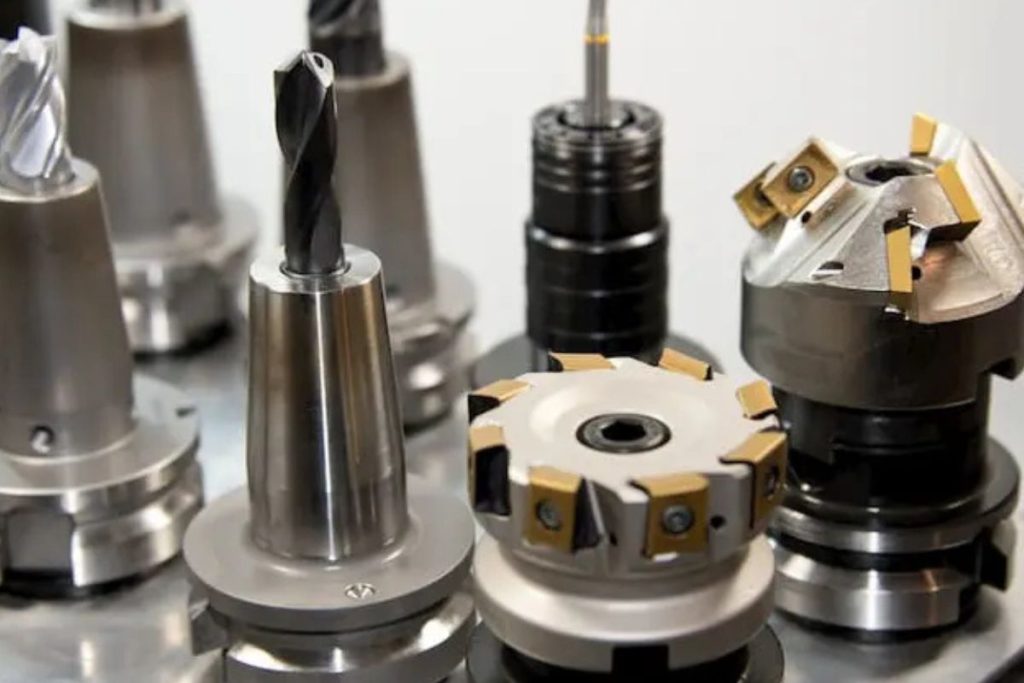
फ्रेज़िंग कटर के सबसे सामान्य प्रकार हैं:
सबसे पहले हमें एक महत्वपूर्ण सवाल से शुरुआत करनी चाहिए।
ये दो सबसे सामान्य फ्रेज़िंग ऑपरेशन हैं, जिनमें अलग-अलग प्रकार के कटर का इस्तेमाल होता है: एंड मिल और फेस मिल। एंड मिलिंग और फेस मिलिंग में मुख्य अंतर यह है कि एंड मिल कटर की टिप और साइड दोनों का उपयोग करती है, जबकि फेस मिलिंग में क्षैतिज कटिंग के लिए केवल फेस का इस्तेमाल होता है।
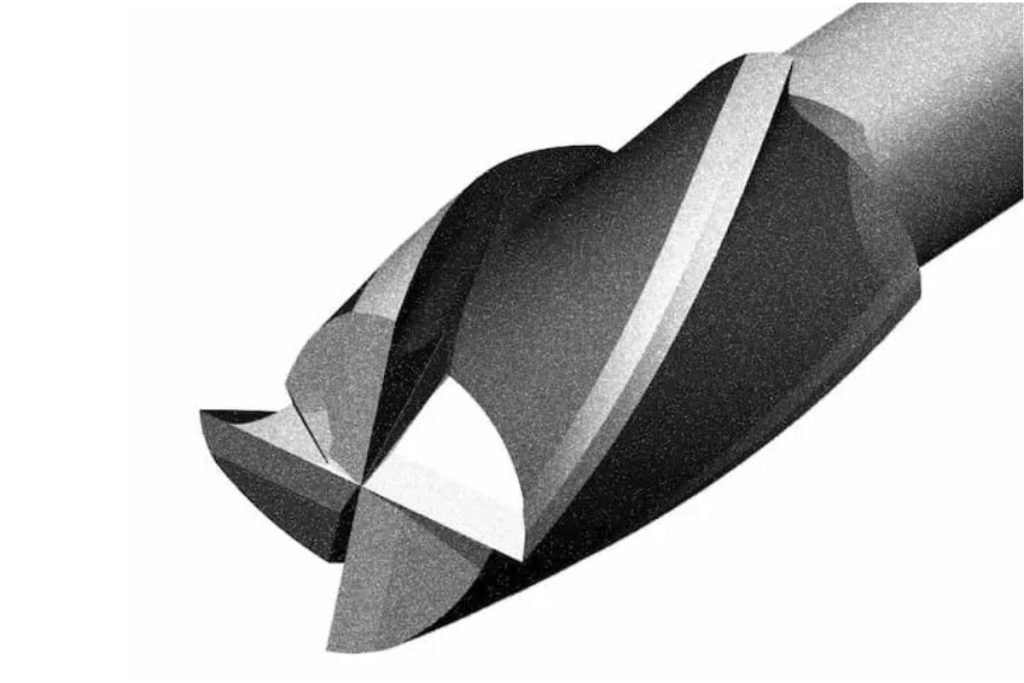
इन टूल्स का निचला हिस्सा आमतौर पर सपाट होता है, हालांकि ये हमेशा ऐसा नहीं होता। गोल और रेडियस एंड मिल्स भी उपलब्ध हैं। एंड मिल्स ड्रिल बिट्स के समान होती हैं क्योंकि वे एक्सियल कटिंग कर सकती हैं। लेकिन फ्रेज़िंग के लिए इनका मुख्य लाभ साइड कटिंग की क्षमता में है।
फेस मिल्स एक्सियल कटिंग नहीं कर सकतीं। इन टूल्स के कटिंग एजेज़ हमेशा कटिंग हेड के साइड्स पर होते हैं। इनके कटिंग दांत बदलने योग्य कार्बाइड इंसर्ट्स होते हैं।
यह टूल की लाइफ बढ़ाता है और कटिंग क्वालिटी भी अच्छी रहती है।
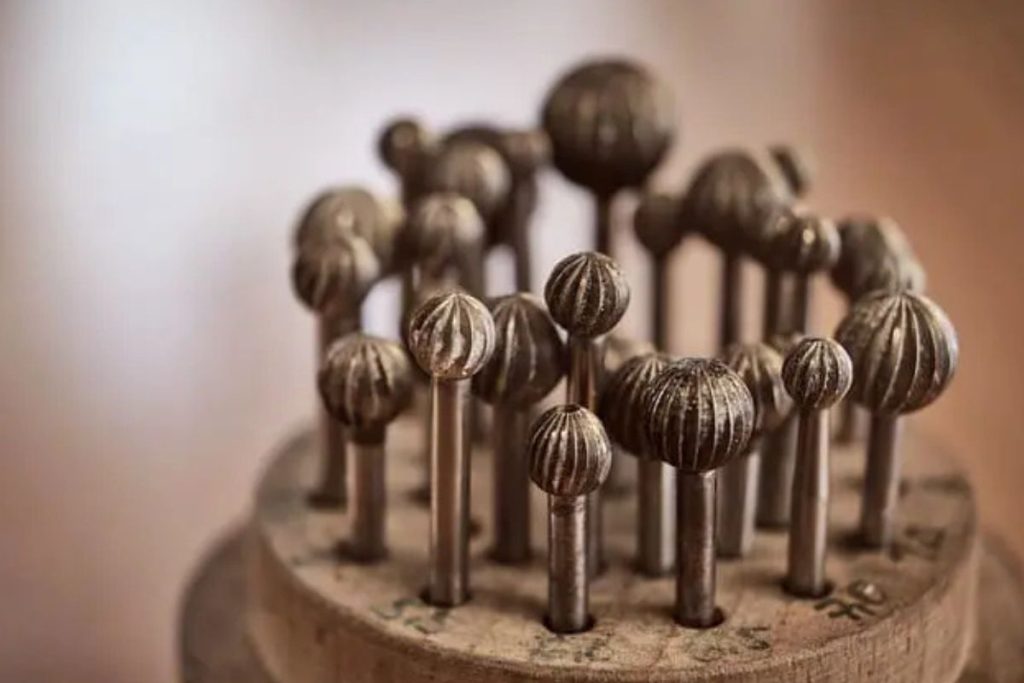
बॉल नोज़ मिल्स, जिन्हें बॉल मिल्स भी कहते हैं, गोलाकार कटिंग टिप्स होती हैं। इनका उद्देश्य परस्पर लंबवत सतहों के किनारों पर रेडियस बनाना है।
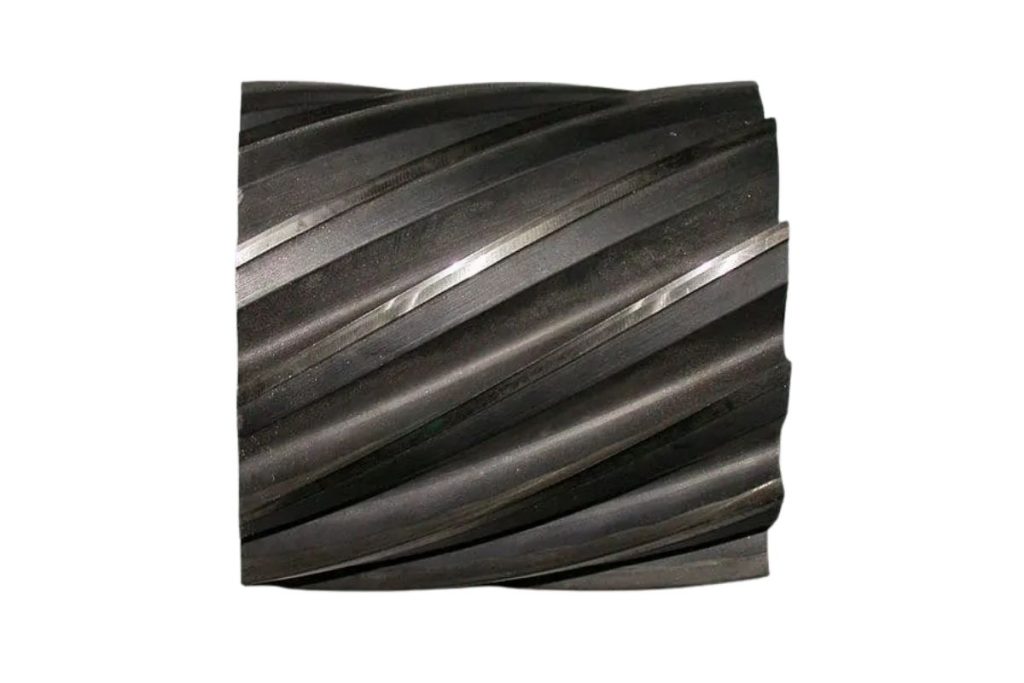
प्लेन मिल्स आधुनिक सीएनसी मशीनिंग सेंटर्स में बहुत सामान्य नहीं हैं। ये मुख्य रूप से मैन्युअल फ्रेज़िंग मशीनों में बड़ी सतहों को तेजी से मशीन करने के लिए प्रयोग होती हैं। इसलिए, प्लेन मिलिंग को सरफेस मिलिंग भी कहते हैं।
खुद मिल क्षैतिज स्थिति में स्पिंडल और होल्डर के बीच घूमती है।
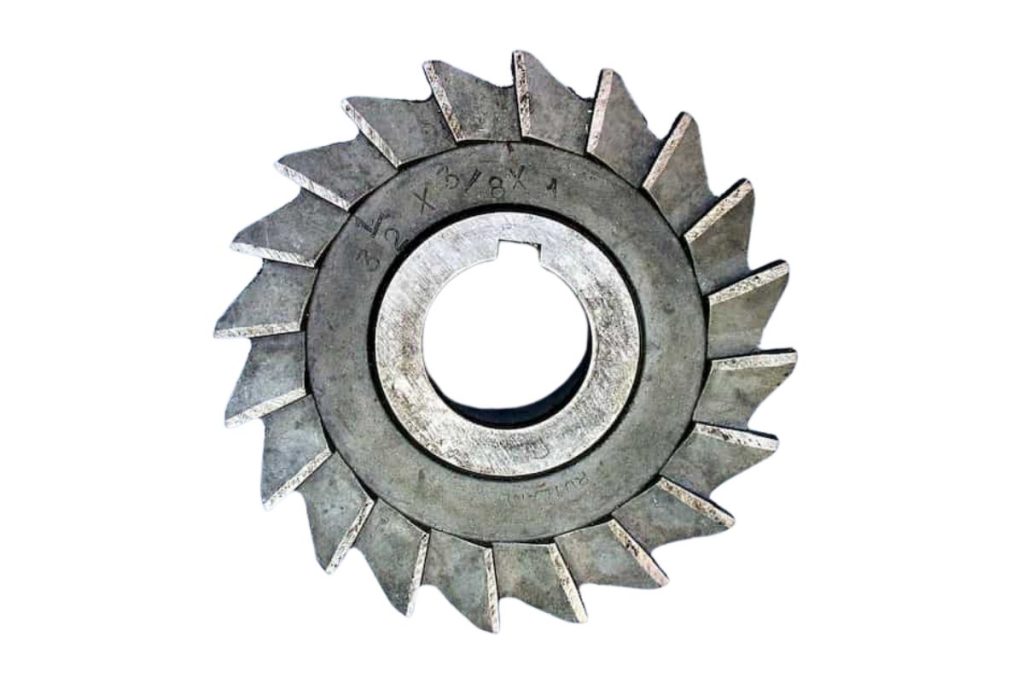
यह एंड मिल का पूर्वज है। साइड और फेस मिल्स के दांत सर्कम्फरेंस और एक साइड पर होते हैं। इससे इनकी कार्यक्षमता एंड मिल के जैसी हो जाती है, लेकिन नयी तकनीकों के साथ इनकी लोकप्रियता कम हो गई है।
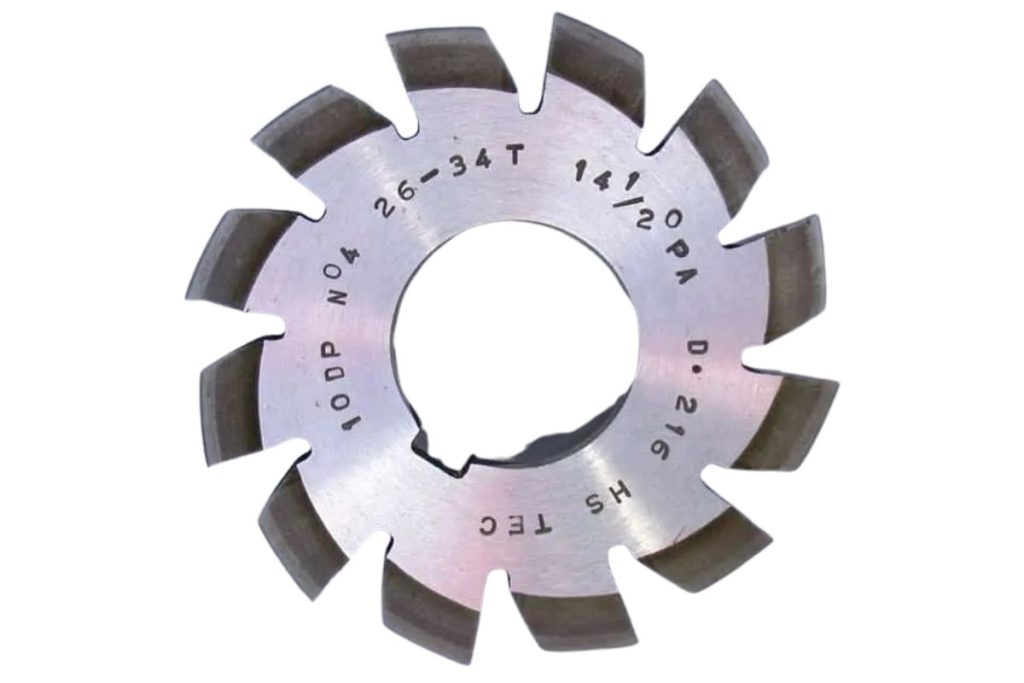
इनवोल्युट गियर फ्रेज़िंग के लिए एक विशेष कटर होता है। गियर के दांतों की संख्या के अनुसार अलग-अलग कटर उपलब्ध हैं।
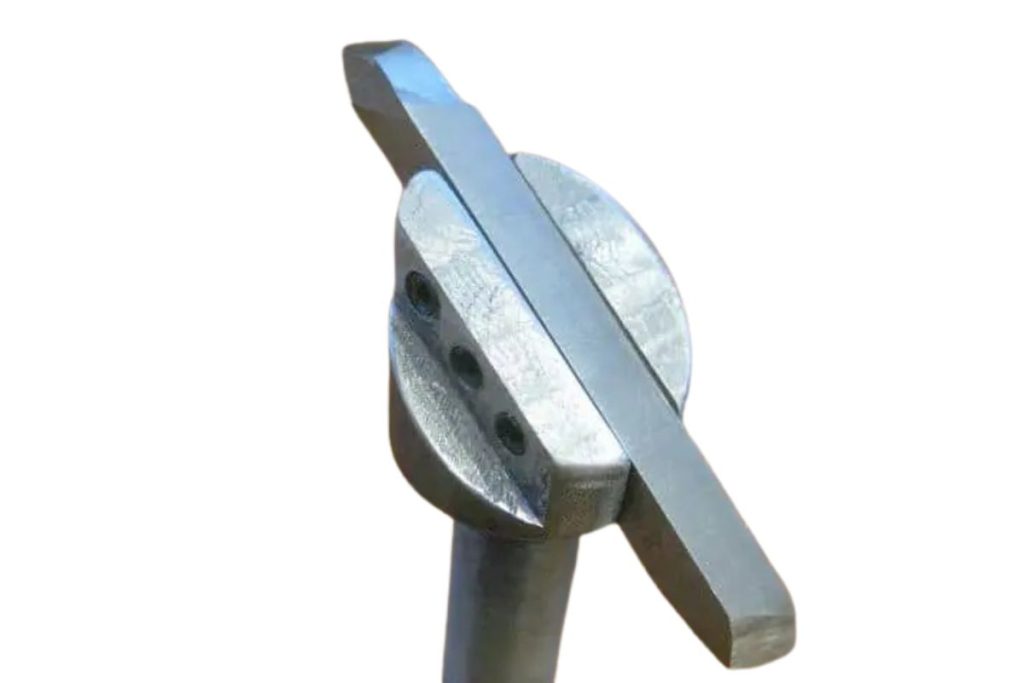
ये टूल्स वही काम करते हैं, जो फेस मिल्स करती हैं। इसमें एक केंद्रीय बॉडी होती है जिसमें एक या दो ब्लेड्स (डबल एज फ्लाय कटर) लगे होते हैं।
फेस मिल्स उच्च गुणवत्ता के लिए बेहतर हैं, जबकि फ्लाय कटर सस्ते होते हैं और इनकी कटिंग ब्लेड्स अक्सर ऑपरेटर द्वारा वर्कशॉप में ही बनाई जाती हैं, न कि बाज़ार से खरीदी जाती हैं।
स्लैब मिल्स फेस मिल्स के विपरीत होती हैं। इसमें वर्कपीस को मिल के अंदर डाला जाता है ताकि सिलेंड्रिकल आकृति प्राप्त की जा सके।
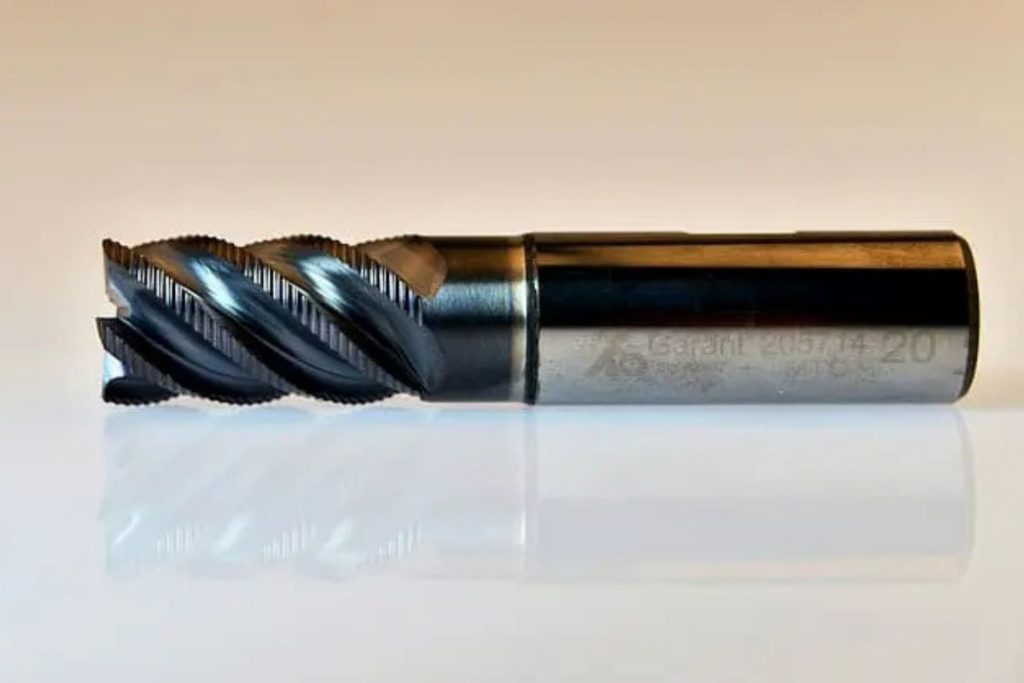
जैसा कि नाम से स्पष्ट है, ये एंड मिल्स से थोड़ी भिन्न होती हैं। रफिंग मिल्स के दांत जिग-ज़ैग होते हैं, जिससे कटिंग प्रक्रिया पारंपरिक एंड मिल की तुलना में तेज होती है।
कटे हुए धातु के चिप्स छोटे होते हैं और आसानी से हटाए जा सकते हैं। कई दांत एक साथ वर्कपीस को काटते हैं, जिससे शोर और वाइब्रेशन कम होता है, जो जिग-ज़ैग दांतों के कारण बढ़ सकते थे।
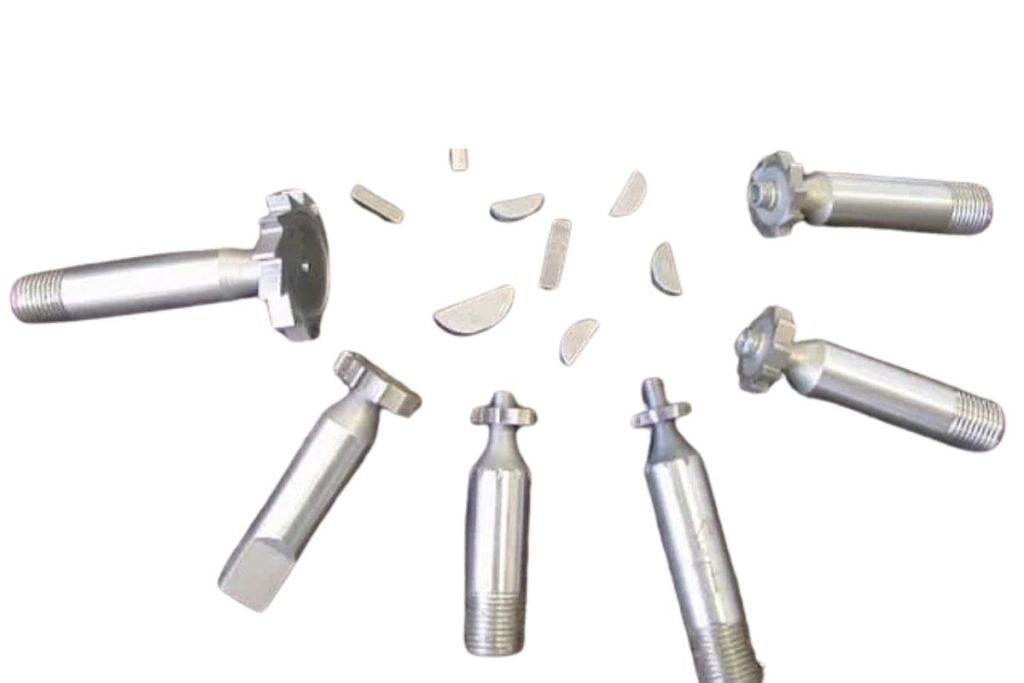
वुडरफ कटर, या स्लॉट कटर, वर्कपीस में कीवे स्लॉट काटने के लिए उपयोग होते हैं, जैसे कि शाफ्ट्स में। इन टूल्स के दांत बाहरी डायमीटर के लंबवत होते हैं, ताकि वुडरफ की-वे के लिए उपयुक्त स्लॉट तैयार हो सके।
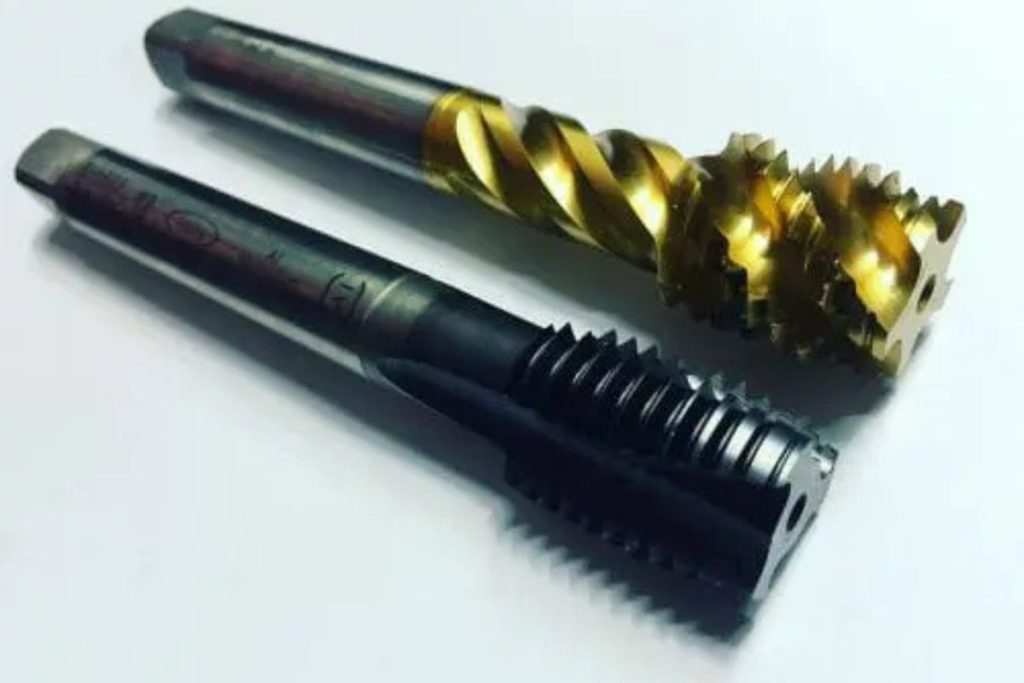
इस टूल का नाम ही इसके उद्देश्य को स्पष्ट करता है। थ्रेड मिल्स थ्रेडेड होल बनाने के लिए होती हैं।
थ्रेडिंग ऑपरेशन सामान्यतः ड्रिलिंग इक्विपमेंट से होते हैं, लेकिन थ्रेड मिल्स का इस्तेमाल ज्यादा स्थिर रहता है और इसमें कम सीमाएँ होती हैं।
जैसा कि देखा जा सकता है, मशीनिंग के लिए कई तरह के टूल्स अलग-अलग उद्देश्यों के लिए हैं। ठीक ऐसा ही टूल्स के मटेरियल्स के साथ भी है।
आइए, कटिंग टूल्स के लिए सबसे सामान्य मटेरियल्स को विस्तार से देखें।
सबसे सस्ता। इसी वजह से इसका इस्तेमाल जारी है। कार्बन स्टील ज्यादा मजबूत नहीं होता, इसलिए ये केवल धीमी गति के ऑपरेशन्स के लिए उपयुक्त है।
कार्बन स्टील 200 °C पर अपनी कठोरता खो देता है। इसलिए, इसे कम स्पीड पर चलाना पड़ता है ताकि गर्मी का प्रभाव सीमित रहे।
हाई स्पीड स्टील, टूल स्टील्स की एक श्रेणी, इसमें कुछ मिश्र धातु तत्व मिलाए जाते हैं जिससे ये कार्बन स्टील की तुलना में ज्यादा गर्मी और घिसाव सह सकता है। हालांकि इनकी उम्र ज्यादा होती है, कीमत भी बढ़ जाती है।
यह 600 °C पर अपनी कठोरता खोता है। इसलिए, इन टूल्स के लिए तेज फ्रेज़िंग स्पीड उपयुक्त है।
यह मटेरियल हाई स्पीड स्टील से सख्त होता है, लेकिन इसकी टफनेस उतनी अच्छी नहीं होती। ज्यादा सख्ती से पहनाव से सुरक्षा मिलती है, लेकिन कम टफनेस के कारण ये टूटने और चिप होने के प्रति संवेदनशील हो जाता है।
इसका अधिकतम उपयोग तापमान 900 °C है।
कटिंग सिरैमिक्स सीमेंटेड कार्बाइड्स से भी ज्यादा सख्त होती हैं, लेकिन टफनेस में कमजोर होती हैं। एल्युमिनियम ऑक्साइड और सिलिकॉन नाइट्राइड का इस्तेमाल इन टूल्स के लिए किया जाता है, जिनकी अलग-अलग खूबियाँ हैं।
यदि इन सिरैमिक टूल्स को कठोर मटेरियल्स या ज्यादा तापमान पर इस्तेमाल किया जाए, तो ये जल्दी क्रैक हो सकती हैं। इसलिए, ये स्टील्स जैसे मटेरियल्स के लिए उपयुक्त नहीं हैं। अन्यथा, इनकी उम्र बहुत कम होती है।
निर्माण क्षेत्र में, हमेशा की तरह, विधि या टूल का चयन गति, लागत और गुणवत्ता के संतुलन पर आधारित होता है। टूल की लागत, मशीनिंग से होने वाला पहनाव और पार्ट्स निर्माण के लिए दरकार समय (गति) – इन सब पर लागत निर्भर करती है।
कार्बन स्टील्स, उनके सीमित क्षमताओं के कारण, सामान्यतः बाहर कर दिए जाते हैं। एचएसएस (हाई स्पीड स्टील) सबसे किफायती विकल्प है। लेकिन इसकी पहनाव दर ज्यादा है, इसलिए दीर्घकालिक दृष्टि से अन्य विकल्प बेहतर हैं।
कोबाल्ट मिश्रित हाई स्पीड स्टील्स, उदाहरण के लिए, और भी तेज फ्रेज़िंग में उपयुक्त हैं। इससे ये अधिकांश कार्यों के लिए पर्याप्त रूप से प्रभावी हैं।
सीमेंटेड कार्बाइड उच्च प्रदर्शन फ्रेज़िंग के लिए एक कदम आगे है, इसकी खासियतों के कारण। प्रारंभिक लागत अधिक होती है, लेकिन दीर्घकालिक तौर पर ये अधिक फायदेमंद साबित होती हैं।
यह काफी सीधा है। बड़े डायमीटर वाला टूल वर्कपीस को जल्दी फ्रेज़ कर सकता है। लेकिन सीमाएँ अंतिम वर्कपीस की ज्योमेट्री पर निर्भर करती हैं।
मसलन, यदि किसी भाग में विशेष आंतरिक रेडियस चाहिए, तो टूल उससे बड़ा नहीं हो सकता। उसी समय, आप बड़े टूल से मुख्य वॉल्यूम हटा सकते हैं और फिर छोटे टूल से कोनों की फिनिशिंग कर सकते हैं।
टूल्स को घिसाव से बचाने के लिए अलग-अलग कोटिंग्स होती हैं। उदाहरण के लिए, टाइटेनियम नाइट्राइड कोटिंग टूल की उम्र बढ़ा देती है, लेकिन लागत भी बढ़ जाती है।
यह कोटिंग कटिंग मटेरियल के चिपकने की प्रवृत्ति को कम करती है, जो एल्यूमिनियम के साथ समस्या हो सकती है। अतः कटिंग के दौरान कम लुब्रिकेंट की आवश्यकता होती है।
फ्लूट्स, यानी फ्रेज़ में बनी खांचें। ज्यादा फ्लूट्स का मतलब है ज्यादा फीड स्पीड, क्योंकि हर बार कम मटेरियल हटता है।
साथ ही, इससे कटर का कुल डायमीटर बढ़ जाता है और चिप्स निकालने के लिए कम जगह बचती है।
हेलिक्स एंगल और स्पिंडल की गति मिलकर कटिंग स्पीड या फीड रेट निर्धारित करते हैं। ज्यादा तीखा हेलिक्स एंगल मुलायम मटेरियल्स और मेटल्स के लिए उपयुक्त है।
अपनी जरूरत के लिए उपयुक्त फ्रेज़िंग टूल्स का चयन करने के लिए मटेरियल्स, पैरामीटर्स और अनुभव की समझ जरूरी है। अंतिम परिणाम इन्हीं निर्णयों पर निर्भर करता है, और ऑपरेटर को पता होना चाहिए कि कौन सा कटिंग मटेरियल किस वर्किंग माध्यम के लिए उपयुक्त है।
सही चयन से उच्च फीड रेट, कम कटिंग समय और लागत में कमी आती है।
सीएनसी मशीनिंग सेवा चुनते समय, सुनिश्चित करें कि उनके पास आपके पार्ट्स बनाने के लिए सभी आवश्यक टूल्स हों।
