प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

आप रात 2 बजे प्रेस ब्रेक से ताज़ा मुड़ी हुई टैंग निकालते हैं, उस पर प्रोट्रैक्टर रखते हैं और मुस्कुराते हैं। बिल्कुल सटीक। लेकिन जब आप उस टैंग को उसके मेटिंग असेंबली में स्लाइड करने की कोशिश करते हैं, तो वह आधे रास्ते में अटक जाती है। कोण सही है, फिर भी पार्ट स्क्रैप हो जाता है।
मैंने लोगों को इसी समस्या के पीछे घंटों भागते देखा है—राम की गहराई को हजारवें हिस्से तक समायोजित करते हुए, बैकगेज को दोष देते हुए, और अंत में बिल्कुल सही स्टील के टुकड़े को स्क्रैप बिन में फेंकते हुए। वे एक ज्यामिति की समस्या को केवल कोण के समाधान से हल करने की कोशिश कर रहे होते हैं।
जब आप मोल्डेड टैंग बना रहे होते हैं, तो प्रोट्रैक्टर धोखा देता है। कोण सही दिख सकता है, लेकिन यदि रेडियस बिगड़ गया है, तो टैंग विफल हो जाएगी।
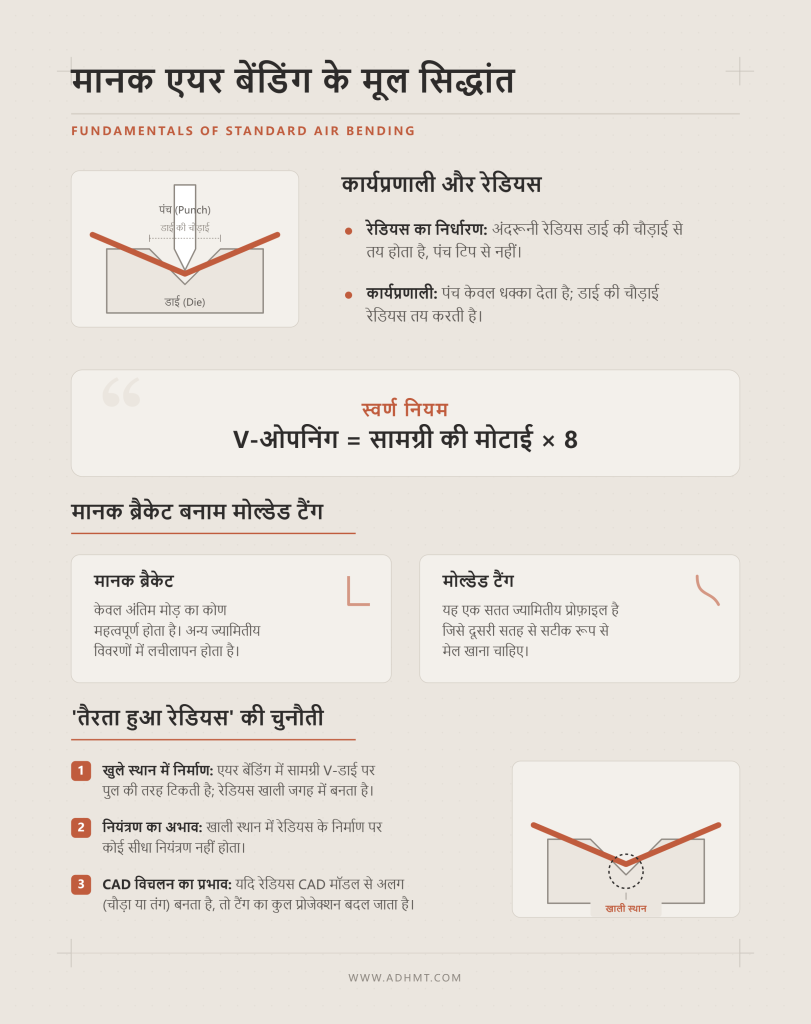
मानक एयर बेंडिंग में, आपका अंदरूनी रेडियस पंच टिप से नहीं बल्कि डाई की चौड़ाई से निर्धारित होता है। कार्यशाला का पुराना नियम है: V-ओपनिंग = मोटाई का 8×। यदि आप 0.125″ माइल्ड स्टील को 1″ V-डाई पर मोड़ रहे हैं, तो आपका अंदरूनी रेडियस लगभग 0.160″ के आसपास स्वाभाविक रूप से बनेगा, चाहे आप 0.030″ या 0.060″ पंच टिप का उपयोग कर रहे हों। पंच केवल धक्का देता है; गणना डाई की चौड़ाई करती है।
यह एक मानक ब्रैकेट के लिए ठीक काम करता है, जहाँ केवल अंतिम मोड़ का कोण महत्वपूर्ण होता है। आप पंच को और नीचे ले जाते हैं, कोण बंद हो जाता है, और सभी संतुष्ट होकर घर जाते हैं।
लेकिन मोल्डेड टैंग सिर्फ एक मोड़ नहीं है—यह एक सतत ज्यामितीय प्रोफ़ाइल है जिसे दूसरी सतह के साथ पूरी तरह मेल खाना होता है। जब आप एयर बेंड करते हैं, तो सामग्री V-डाई की कैविटी के ऊपर पुल की तरह टिकती है। रेडियस खुली जगह में बना रहता है। आप यह नियंत्रित कर रहे हैं कि पंच कितनी नीचे जा रहा है, लेकिन उस खाली स्थान में रेडियस कैसे बन रहा है, इस पर आपकी कोई सीधी नज़र नहीं होती। यदि रेडियस आपके CAD मॉडल की अपेक्षा से अधिक चौड़ा या अधिक तंग बनता है, तो टैंग का कुल प्रोजेक्शन बदल जाता है। तो जब पार्ट की प्रोफ़ाइल जटिल हो जाती है, तब यह तैरता हुआ रेडियस कैसे व्यवहार करता है?
मोल्डेड टैंग के फ्लैट पैटर्न को देखें। उसमें शायद ही कभी एक सीधी, समान किनारी होती है जो मोड़ रेखा के साथ पूरी तरह समानांतर बैठी हो। वह पतली होती जाती है, मुड़ती है, या विकृति क्षेत्र के बिल्कुल पास कटआउट शामिल करती है।
जब आप एक सामान्य V-डाई में पंच को नीचे दबाते हैं, तो सामग्री को दोनों ओर से समान रूप से भीतर की ओर खिंचना चाहिए। लेकिन टैंग में सतह क्षेत्र संतुलित नहीं होता। टैंग का संकरा सिरा चौड़े आधार की तुलना में कम प्रतिरोध देता है। उसे रोकने के लिए किसी भौतिक सीमा के बिना, धातु कम से कम प्रतिरोध वाले मार्ग का अनुसरण करती है। सामग्री असमान रूप से खिंचती है, जिससे टैंग थोड़ा-सा स्क्वेयर से बाहर मुड़ जाती है, और यह सब तब होता है जब तक कि राम बॉटम डेड सेंटर तक पहुँचे भी नहीं।
टैंग को एयर बेंड करना काली बर्फ पर कार चलाने जैसा है।
आप रैम पर स्टीयरिंग इनपुट देते हैं, लेकिन सामग्री अपनी ज्यामिति के आधार पर खुद तय करती है कि उसे वास्तव में कहाँ जाना है। आप पूरी रात अपना बैकगेज समायोजित कर सकते हैं, लेकिन अगर धातु V-डाई में साइड की ओर बह रही है, तो आपका टैंग कभी सही लाइन में नहीं आएगा। यह अनिश्चितता हर बैच के साथ और क्यों बढ़ जाती है?
मिल से आने वाली शीट मेटल कभी भी बिल्कुल नाममात्र मोटाई की नहीं होती। आपका 11-गेज स्टील सोमवार को 0.119″ माप सकता है और गुरुवार को 0.122″। एक मानक एयर बेंड में 0.003″ की मोटाई भिन्नता केवल आपके कोण को एक या दो डिग्री बदलती है, जिसे आप रैम के छोटे से समायोजन से ठीक कर लेते हैं।
टैंग इतनी आसानी से माफ नहीं करता। क्योंकि टैंग की प्रोफाइल अपनी मेल खाने वाली वक्रता स्थापित करने के लिए एक सटीक रेडियस पर निर्भर करती है, 0.003″ का यह अंतर V-डाई में बनने वाले प्राकृतिक रेडियस को बदल देता है। मोटी सामग्री बेंड का अधिक विरोध करती है और बड़ा रेडियस बनाती है; पतली सामग्री ज्यादा कसकर मुड़ती है। इसमें ग्रेन दिशा भी जोड़ दें—आप रोलिंग दिशा के समानांतर बेंड कर रहे हैं या उसके लंबवत—तो स्प्रिंगबैक एक चलता-फिरता लक्ष्य बन जाता है। यदि आप संकरी टैंग प्रोफाइल पर ग्रेन के समानांतर बेंड कर रहे हैं, तो सामग्री केवल वापस उछलती ही नहीं; वह बेंड की चौड़ाई में असमान रूप से फैल भी जाती है।
आप तीन मोर्चों पर लड़ाई लड़ रहे होते हैं: मोटाई, ग्रेन और स्प्रिंगबैक। और यह सब आप ऐसे टूलिंग के साथ कर रहे हैं जो केवल एक ही चर—गहराई—को नियंत्रित करता है। इस व्यवस्था की मूल यांत्रिक खामी क्या है?
कोण धोखा देते हैं—रेडियस सच बताता है। मोल्डेड टैंग पर एयर बेंडिंग की पूरी विफलता एक भौतिक सीमा की अनुपस्थिति पर आकर ठहरती है।
जब आप एयर बेंड करते हैं, तो आप धातु से कहते हैं कि वह हवा में एकदम सटीक और दोहराने योग्य रेडियस बनाए। आप इस बात पर निर्भर रहते हैं कि सामग्री के आंतरिक तनाव हर बार बिल्कुल एक जैसा व्यवहार करेंगे। लेकिन जैसा हमने देखा, सामग्री धोखा देती है। मोटाई बदलती है, ग्रेन प्रतिरोध करता है, और टैंग की असमान ज्यामिति बेंड को केंद्र से खींच ले जाती है।
इसे ठीक करने के लिए आपको टैंग को एक मानक 90-डिग्री ब्रैकेट की तरह मानना बंद करना होगा। आपको धातु को रेल की पटरियों पर रखना होगा। बड़े V-ओपनिंग में रेडियस को तैरने देने के बजाय, आपको एक भौतिक कैविटी चाहिए जो सामग्री को पकड़कर उसे एक निर्धारित आकार के अनुरूप बनने के लिए मजबूर करे। रेडियस को सामग्री नहीं, बल्कि टूलिंग निर्धारित करे।
एक प्रोग्रामर डेस्क पर बैठता है, 11-गेज मोल्डेड टैंग के लिए फ्लैट पैटर्न खोलता है और मानक 0.446 K-फैक्टर दर्ज करता है। वह शॉप के मास्टर चार्ट से मानक बेंड डिडक्शन लेता है, DXF एक्सपोर्ट करता है और उसे लेजर पर भेज देता है। बारह घंटे बाद, नाइट शिफ्ट का ऑपरेटर मोल्डेड डाई में पंच को पूरी तरह नीचे तक दबाता है, फ्लैन्ज मापता है और पाता है कि वह 0.040″ अधिक लंबा है। ऑपरेटर लेजर को दोष देता है; प्रोग्रामर ऑपरेटर को। दोनों गलत हैं। गणना इसलिए विफल हुई क्योंकि उसने यह मान लिया था कि धातु एक बड़े V-डाई में तैर रही है। जब आप मोल्डेड टूलिंग पर स्विच करते हैं, तो आप धातु को रेल की पटरियों पर रख देते हैं। कैविटी भौतिक रेडियस तय करती है, जिसका मतलब है कि पुरानी गणित अब काम की नहीं है।
0.125″ माइल्ड स्टील का एक टुकड़ा लें। एक मानक एयर बेंड में, न्यूट्रल एक्सिस—शीट के भीतर वह अदृश्य रेखा जो न तो खिंचती है और न ही संकुचित होती है—आमतौर पर अंदरूनी रेडियस से सामग्री की मोटाई के लगभग 44% पर स्थित होती है। ऐसा इसलिए होता है क्योंकि सामग्री एक गैप को ब्रिज कर रही होती है, जिससे आंतरिक तनाव खुले स्थान में स्वयं संतुलित हो पाते हैं। लेकिन स्वेपिंग टैंग किसी खाली जगह में मुड़ती सीधी रेखा नहीं है; यह एक सतत वक्र है जिसे एक कठोर स्टील कैविटी में दबाया जाता है।
जब पंच सामग्री को मोल्डेड डाई में धकेलता है, तो वक्र के अंदरूनी हिस्से पर संपीड़न एयर बेंड की तुलना में बहुत अधिक बढ़ जाता है। धातु बाहर की ओर प्रवाहित नहीं हो सकती क्योंकि कैविटी की दीवारें उसे रोक लेती हैं। यह तीव्र, स्थानीय दबाव न्यूट्रल एक्सिस को अंदरूनी रेडियस के और करीब धकेल देता है—अक्सर इसे सामग्री की मोटाई के 38% या यहां तक कि 35% तक ले आता है।
जब न्यूट्रल एक्सिस अंदर की ओर खिसकता है, तो बेंड के बाहरी हिस्से को मानक चार्ट की भविष्यवाणी से कहीं अधिक खिंचना पड़ता है। यदि आप उसी पुराने 44% आधार का उपयोग करके फ्लैट पैटर्न प्रोग्राम करते हैं, तो यह अतिरिक्त खिंचाव फॉर्मिंग के दौरान वास्तविक पार्ट को लंबा कर देता है। आपकी टैंग अपने मिलान वाले छेद से आगे निकल जाएगी, और बैकगेज में किसी भी प्रकार का समायोजन धातु को फिर से छोटा नहीं कर पाएगा।
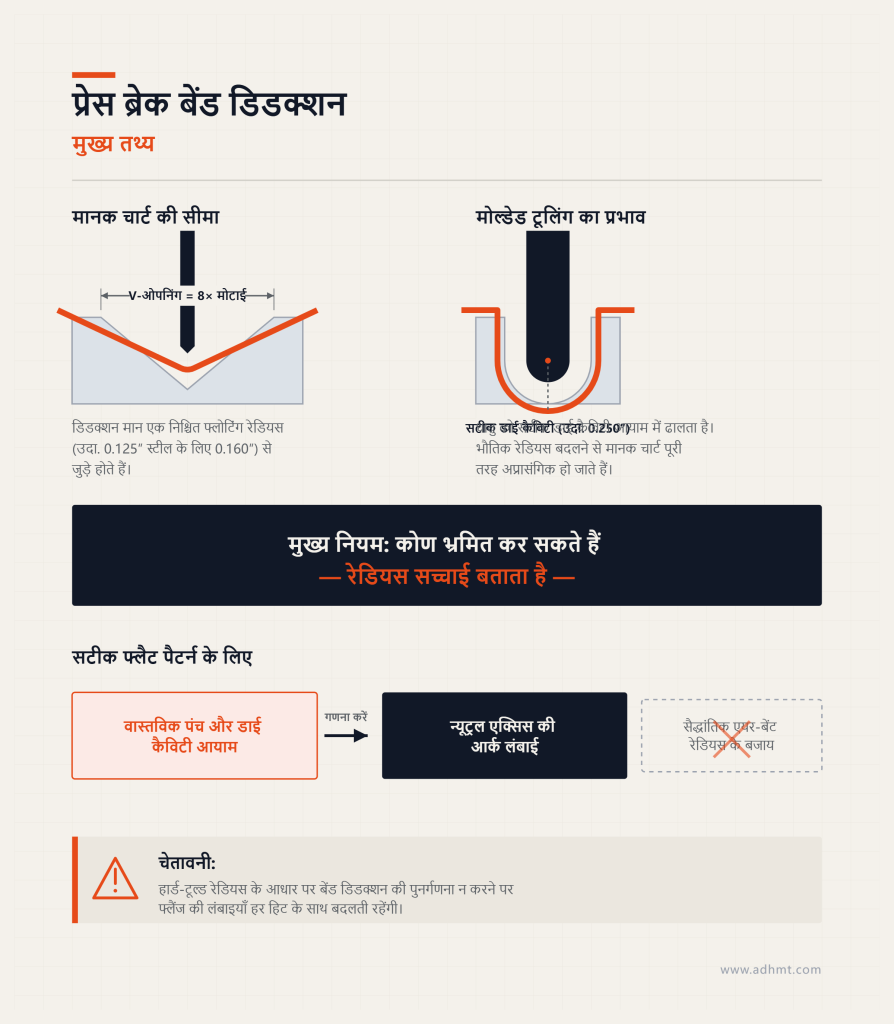
अपने प्रेस ब्रेक कंट्रोलर पर चिपके लैमिनेटेड बेंड डिडक्शन चार्ट को देखें। यह एक बहुत विशिष्ट गणितीय मान्यता पर आधारित है: V-ओपनिंग = 8× मोटाई। यदि आप वही 0.125″ स्टील मोड़ रहे हैं, तो चार्ट यह मानकर चलता है कि आप 1″ V-डाई का उपयोग कर रहे हैं, जो स्वाभाविक रूप से लगभग 0.160″ का अंदरूनी रेडियस बनाती है। उस चार्ट पर दिया गया डिडक्शन मान स्थायी रूप से उसी 0.160″ फ्लोटिंग रेडियस से जुड़ा हुआ है।
मोल्डेड टैंग टूलिंग रेडियस को स्वाभाविक रूप से बनने नहीं देती। यदि इंजीनियरिंग ड्रॉइंग में असेंबली से मेल खाने के लिए 0.250″ स्वेपिंग रेडियस की मांग की गई है, तो डाई कैविटी को ठीक 0.250″ पर मशीन किया जाता है। जब रैम बॉटम डेड सेंटर पर पहुंचता है, तो धातु के पास उसी सटीक आयाम में लिपटने के अलावा कोई विकल्प नहीं होता। अब मानक टेबल का डिडक्शन पूरी तरह अप्रासंगिक हो जाता है, क्योंकि भौतिक रेडियस लगभग एक-दसवां इंच बदल चुका है। कोण भ्रमित कर सकते हैं—रेडियस सच्चाई बताता है।
सटीक फ्लैट पैटर्न प्राप्त करने के लिए आपको हार्ड-टूल्ड रेडियस से अपना बेंड डिडक्शन पुनः निकालना होगा। आप न्यूट्रल एक्सिस की आर्क लंबाई की गणना पंच और डाई कैविटी के वास्तविक आयाम के आधार पर करते हैं, न कि सैद्धांतिक एयर-बेंट रेडियस पर। यदि आप यह पुनर्गणना छोड़ देते हैं, तो आपकी फ्लैंज लंबाइयाँ हर हिट के साथ बदलती रहेंगी।
यदि आप एक मानक सेटअप पर बेंड एंगल को दो डिग्री बंद करना चाहते हैं, तो आप रैम को दस थाउज़ेंड्थ इंच और नीचे कर देते हैं। आप यह नियंत्रित कर रहे होते हैं कि पंच कितनी गहराई तक उतरता है, लेकिन उस खाली स्थान में रेडियस कैसे बन रहा है, इस पर आपकी कोई सीधी निगरानी नहीं होती।
मोल्डेड टूलिंग इस प्रक्रिया को पूरी तरह उलट देती है। स्ट्रोक का निचला बिंदु—जब पंच सामग्री को पूरी तरह कैविटी में बैठा देता है—केवल रेडियस सेट करने के लिए निर्धारित होता है। वह गहराई तय होती है और उसमें बदलाव नहीं किया जा सकता। यदि आप खुले कोण को ठीक करने के लिए पंच को और नीचे धकेलने की कोशिश करते हैं, तो आप सामग्री को कॉइन कर देंगे, टनेज अचानक बढ़ा देंगे, और संभवतः डाई को क्रैक कर देंगे। कैविटी बंद है।
क्योंकि रैम की गहराई रेडियस नियंत्रण से बंधी होती है, इसलिए आपको एंगल कम्पेन्सेशन सीधे टूलिंग ज्योमेट्री में प्रोग्राम करना होता है। यदि आपकी सामग्री में दो डिग्री का स्प्रिंगबैक है, तो आप पंच और डाई कैविटी को 88 डिग्री पर मशीन करते हैं। प्रेस ब्रेक का स्ट्रोक केवल बॉटम आउट करने और सामग्री को रेडियस में पूरी तरह बैठाने के लिए प्रोग्राम किया जाता है, जबकि वास्तविक टूल ज्योमेट्री कोण को संभालने के लिए पार्ट को पहले से अधिक मोड़ देती है। ऐसे परिदृश्यों में उच्च-नियंत्रण और दोहराव योग्य स्ट्रोक सटीकता वाला इलेक्ट्रिक प्रेस ब्रेक रेडियस-आधारित प्रोग्रामिंग को विश्वसनीय रूप से लागू करने में मदद करता है, जहाँ माइक्रोन-स्तरीय पोज़िशनिंग अंतर ही तय करता है कि पार्ट सटीक बैठेगा या कॉइनिंग की ओर चला जाएगा।
हाल ही में शीर्ष-स्तरीय फाइनाइट एलिमेंट सॉफ़्टवेयर के साथ किए गए एक टूलिंग ट्रायआउट में, पाँच में से चार भौतिक सेटअप सॉफ़्टवेयर की भविष्यवाणी से मेल नहीं खा पाए। डिजिटल मॉडल में हल्का थिनिंग और एक परफेक्ट टैंग दिखा। वास्तविक पार्ट्स बीच से फट गए। सॉफ़्टवेयर ख़राब नहीं था; वास्तविकता बस अधिक अव्यवस्थित थी। शीट मेटल फ़ॉर्मिंग में प्रचलित एक्सप्लिसिट सिमुलेशन कोड अक्सर प्रोसेसिंग स्पीड के लिए स्टैटिक इक्विलिब्रियम जाँच का त्याग करते हैं। परफेक्ट डेटा न मिलने पर वे सही समाधान से भटक जाते हैं।
सिमुलेशन में 1g/m² लुब्रिकेशन और अत्यधिक पॉलिश किए हुए डाइज़ मान लिए गए थे। शॉप फ़्लोर पर शीट पर 3g/m² तेल और मानक मशीन किए हुए फ़िनिश वाली डाई उपयोग में थी।
सिमुलेशन केवल तभी भौतिक फ़ॉर्मिंग से मेल खाते हैं जब हर इनपुट एक जैसा हो। वास्तविक दुनिया में होने वाले छोटे-से विचलन भी ऐसा फ़ुटप्रिंट मिसमैच पैदा करते हैं जो डिजिटल मॉडल को अमान्य कर देता है। जब तक आपका भौतिक सेटअप डिजिटल इनपुट्स की हूबहू प्रति न हो, आप रेडियस कंट्रोल के लिए सिमुलेशन पर भरोसा नहीं कर सकते।
इसी वजह से आप अब भी अनुभवजन्य टेस्ट कूपन चलाते हैं। आप उसी मास्टर कॉइल से, जिसे चलाने का इरादा है, 2-इंच चौड़ी स्ट्रिप शीयर करते हैं, उसे मोल्डेड कैविटी में मोड़ते हैं, और पिन गेज से वास्तविक बना हुआ रेडियस मापते हैं। उस ठोस डेटा को आप अपनी फ़्लैट पैटर्न गणना में वापस फ़ीड करते हैं। सिमुलेशन को यह बताने देते हैं कि पार्ट फटेगा या नहीं, लेकिन ब्लैंक को कितनी लंबाई में काटना है, यह आपको टेस्ट कूपन तय करने देता है।
आपकी फ़्लोर पर A36 स्टील के दो पैलेट रखे हैं। आप पहले पैलेट से एक टेस्ट कूपन चलाते हैं, और वह शानदार तरीके से बनता है। आप दूसरे पैलेट से एक शीट लोड करते हैं, वही प्रोग्राम चलाते हैं, और टैंग कम मुड़ा हुआ निकलता है। यदि आप दोनों ड्रॉप्स को लैब भेजें, तो पाएँगे कि पहली शीट 36,000 psi पर यील्ड होती है, जबकि दूसरी 41,000 psi तक पहुँच जाती है। यील्ड स्ट्रेंथ में यह 5,000-psi का अंतर प्रेस ब्रेक रैम के बो को लगभग 0.002 इंच तक बढ़ाने के लिए काफ़ी है। एक टाइट मोल्डेड कैविटी में, यही सूक्ष्म डिफ़्लेक्शन लगभग पूरे एक डिग्री के एंगल वैरिएशन में बदल जाता है। मिल सर्टिफ़िकेट आपको ग़लत जानकारी दे रहे हैं।
अनुमानित सामग्री गुणों पर आप एक दोहराने योग्य प्रक्रिया नहीं बना सकते। मोल्डेड टूलिंग मोटाई और कठोरता में होने वाले बदलावों के प्रति पूरी तरह निर्दयी होती है, क्योंकि डाई कैविटी
टैंग को एयर बेंड करना काली बर्फ पर कार चलाने जैसा है। आप स्टीयरिंग पर अपने इनपुट देते हैं, लेकिन अंततः सामग्री का ग्रेन, मोटाई और टेम्पर तय करते हैं कि धातु कहाँ जाएगी। मोल्डेड टैंग टूलिंग उस धातु को रेल की पटरियों पर डालने जैसी है। भौतिक कैविटी वेरिएबल्स को हटा देती है और सामग्री को ठीक उसी रेडियस का अनुसरण करने के लिए मजबूर करती है।
लेकिन जब ट्रेन पटरी से उतर जाती है, तब क्या होता है?
जब किसी टैंग का एक सिरा बहुत टाइट निकलता है और दूसरा सिरा सिलवटों से भरा होता है, तो प्रेस ब्रेक ऑपरेटर के रूप में आपकी पहली प्रतिक्रिया आमतौर पर गलत होती है। यदि आप इसे एयर-बेंडिंग की समस्या समझते हैं, तो आप गहराई नियंत्रण की ओर हाथ बढ़ाएंगे। आप रैम को और दस हज़ारवें हिस्से तक नीचे करेंगे। और संभव है कि आप एक बहुत महँगा टूल क्रैक कर दें। क्लोज़्ड-कैविटी प्रक्रिया की ट्रबलशूटिंग का मतलब है लक्षण का निदान रैम की गहराई देखकर नहीं, बल्कि रेडियस के साथ सामग्री की परस्पर क्रिया को देखकर करना।
आप पहला पीस निकालते हैं, उस पर प्रोट्रैक्टर रखते हैं और मुस्कुराते हैं। कोण बिल्कुल सही है। लेकिन फिर आप फिट चेक करते हैं, और रेडियस फैला हुआ निकलता है।
एयर बेंड में, आप स्वीप को टाइट करने के लिए बस पंच को और गहराई तक धकेल देते। यहाँ, कैविटी पहले से ही बंद है। यदि रेडियस बहुत बड़ा है, तो आप यांत्रिक क्लीयरेंस या मटेरियल मेमोरी से जूझ रहे हैं। सबसे पहले, अपने पंच टिप की जाँच करें। केवल 0.1 मिमी का वियर फ्लैट भी बेंडिंग फोर्स पॉइंट को इतना शिफ्ट कर देता है कि कोण आधा डिग्री बिगड़ जाए और रेडियस भटकने लगे। 2 मिमी से कम मोटाई वाले पतले पंच विशेष रूप से उच्च टनेज में डिफ्लेक्ट होने के लिए बदनाम हैं, जिससे धातु डाई के तल तक पहुँचने से पहले ही ऑफ-सेंटर धकेल दी जाती है।
कोण झूठ बोलते हैं—रेडियस सच बताता है।
यदि पंच शार्प है, तो सामग्री को देखें। हाई-यील्ड स्टील की मेमोरी बेहद कठोर होती है। वह फिर से फ्लैट होना चाहता है। यदि आपकी टूलिंग उस विशेष लॉट के स्प्रिंगबैक के लिए आवश्यक सटीक ओवरबेंड के साथ मशीन नहीं की गई थी, तो रैम उठते ही सामग्री रेडियस को खोल देगी। इसके विपरीत, यदि रेडियस बहुत टाइट है, तो आप संभवतः कॉइनिंग कर रहे हैं। आपने एक फिक्स्ड क्लीयरेंस में बहुत अधिक सामग्री मोटाई ठूँस दी है, जिससे टनेज बढ़ जाता है और अंदरूनी रेडियस डाई की दीवारों के खिलाफ कुचल जाता है।
आप पाँच पार्ट्स बिल्कुल सही बेंड करते हैं। छठा पार्ट दो डिग्री खुला निकलता है। आपने कंट्रोलर को छुआ तक नहीं है।
ऑपरेटर इस भूत के पीछे पूरी रात भागते रहते हैं, रैम को ऊपर-नीचे समायोजित करते हुए। मशीन को छेड़ना बंद करें। मशीन वही कर रही है जो उसने पहले पाँच हिट्स पर किया था। वैरिएबल शीट मेटल है। आज का माइल्ड स्टील अक्सर भारी मात्रा में रीसायकल होता है, जिसमें निकल और क्रोमियम जैसे अनचाहे अलॉयिंग तत्व होते हैं, जो मालिएबिलिटी को काफी घटा देते हैं। ऐसा स्क्रैप-आधारित स्टॉक यील्ड होने के लिए वर्जिन स्टील की तुलना में 30 प्रतिशत अधिक टनेज माँग सकता है।
जब आप शीट में किसी हार्ड स्पॉट पर हिट करते हैं, तो सामग्री प्रतिरोध करती है। मशीन फ्रेम एक हज़ारवें हिस्से के अंश जितना और डिफ्लेक्ट करता है, और आपका स्प्रिंगबैक अप्रत्याशित रूप से बढ़ जाता है। मोल्डेड कैविटी में, आप इसे स्ट्रोक समायोजित करके ठीक नहीं कर सकते। आप इसे ब्लैंक्स को लॉट के अनुसार छाँटकर और डाई बेस को शिम करके, बैच के अनुसार कम्पेन्सेट करके ठीक करते हैं, न कि प्रत्येक अलग-अलग पार्ट के लिए।
कभी-कभी टैंग बहुत खूबसूरती से बनता है, लेकिन पास का फ्लैन्ज़ झुर्रीदार आलू चिप की तरह दिखता है।
यहीं ड्रॉइंग क्रिया और स्थिर कैविटी के बीच की परस्पर क्रिया शुरू होती है। मानक एयर बेंडिंग के अनुसार V-ओपनिंग सामग्री की मोटाई से कम से कम आठ गुना होनी चाहिए। मोल्डेड टैंग टूलिंग इस गणना को पूरी तरह बदल देती है। धातु को एक निश्चित, विस्तृत रेडियस में मजबूर करने के लिए कैविटी अक्सर कहीं अधिक संकरी होती है और यह प्रेस ब्रेक टूल की बजाय स्टैम्पिंग डाई की तरह व्यवहार करती है।
यह संकुचन ड्रैग पैदा करता है। जैसे ही पंच ब्लैंक को नीचे की ओर दबाता है, टैंग के बाहर की सामग्री डाई शोल्डर के ऊपर से ज़ोर से खिंचती है। यदि क्लियरेंस बहुत तंग है या आवश्यक लुब्रिकेशन नहीं है, तो धातु फँस जाती है। उसका प्रवाह रुक जाता है और वह खिंचने लगती है। टैंग द्वितीयक फ्लैंज से सामग्री खींच लेता है, जिससे वह तनाव के कारण चपटा या सिकुड़ा हुआ हो जाता है। लेकिन जब आप उस टैंग को उसके मेटिंग असेंबली में स्लाइड करने की कोशिश करते हैं, तो वह आधे रास्ते में अटक जाता है। इसका समाधान है डाई शोल्डर को पॉलिश करना और ब्लैंक होल्डिंग प्रेशर को नियंत्रित करना, ताकि धातु सतह पर घिसटने के बजाय कैविटी में प्रवाहित हो।
बंद कैविटी जो सहन कर सकती है, उसकी एक भौतिक सीमा होती है।
यदि आप उच्च-शक्ति स्टील या अत्यधिक परिवर्तनशील स्टॉक चला रहे हैं, तो आप अपने टूलिंग को बहुत बड़े प्रेशर स्पाइक्स के अधीन कर रहे हैं। मानक प्रेस ब्रेक डाइज़ सामान्य एयर बेंडिंग में ही 80,000 से 120,000 बेंड के बाद थकान दरारें विकसित कर लेती हैं। जब आप मोल्डेड टैंग कैविटी में उच्च-शक्ति स्टॉक को बॉटम आउट करते हैं, तो आप पंच टिप और डाई रूट पर तनाव एकाग्रता को आसानी से दोगुना कर देते हैं।
मानक सेटअप में आप यह नियंत्रित करते हैं कि पंच कितनी दूर तक नीचे जाता है, लेकिन उस खाली जगह में रेडियस कैसे बन रहा है, यह आपको बिल्कुल दिखाई नहीं देता। मोल्डेड टूलिंग में आप जानते हैं कि वह ठीक कैसे बनता है, लेकिन उस निश्चितता की कीमत आपको टननेज में चुकानी पड़ती है।
आख़िरकार, सामग्री से पहले टूलिंग ही हार मान लेती है। यदि आप इस साइकिल सीमा को नज़रअंदाज़ करते हैं, तो आपके “दोहराने योग्य परिणाम” उत्पादन मात्रा के दबाव में ढहने लगते हैं। आप डाई कैविटी में सूक्ष्म दरारें देखना शुरू करेंगे, जो सीधे आपके पुर्ज़ों पर गैलिंग के निशानों के रूप में स्थानांतरित हो जाती हैं। जब परिवर्तनशील स्टॉक प्रक्रिया को उसकी सीमा तक ले जाता है, तो आपका मेंटेनेंस शेड्यूल भी आपके टूलिंग जितना ही कठोर होना चाहिए। आप किसी फटी हुई डाई के यह बताने का इंतज़ार नहीं करते कि रन खत्म हो गया है।
मैंने ऑपरेटरों को रात 2 बजे तक टैंग एंगल के पीछे भागते देखा है, जब तक कि वे 304 स्टेनलेस की आधी स्किड स्क्रैप न कर दें। वे रैम की गहराई समायोजित करते हैं, एक पार्ट निकालते हैं, उस पर प्रोट्रैक्टर लगाते हैं और मुस्कुरा देते हैं। लेकिन जब आप उस टैंग को उसकी मेटिंग असेंबली में स्लाइड करने की कोशिश करते हैं, तो वह आधे रास्ते में अटक जाता है।
वे इसलिए असफल होते हैं क्योंकि वे मोल्डेड टैंग को एक मानक 90-डिग्री ब्रैकेट की तरह मानते हैं। टैंग की एयर बेंडिंग करना काली बर्फ पर कार चलाने जैसा है—आप स्टीयरिंग पर इनपुट देते हैं, लेकिन सामग्री का ग्रेन, मोटाई में बदलाव और यील्ड स्ट्रेंथ तय करते हैं कि धातु वास्तव में कहाँ जाएगी। मोल्डेड टैंग टूलिंग धातु को रेल की पटरियों पर रख देने जैसा है। भौतिक कैविटी चर को हटा देती है और सामग्री को स्टील के सटीक स्वीप का अनुसरण करने के लिए मजबूर करती है। लेकिन उन पटरियों पर चलने के लिए, आपको मशीन के प्रति अपने दृष्टिकोण को मूल रूप से बदलना होगा। जब धातु उस डाई के तल से टकराती है, तो वास्तव में क्या बदलता है?
मानक एयर बेंडिंग में डाई की ज्योमेट्री आपका प्राकृतिक रेडियस तय करती है। आप ऐसी डाई चुनते हैं जहाँ V-ओपनिंग = मोटाई × 8 हो, और पंच धातु को बस उतना ही नीचे धकेलता है कि आपका लक्ष्य पूरा हो जाए। आप यह नियंत्रित कर रहे होते हैं कि पंच कितनी दूर नीचे जाता है, लेकिन उस खाली जगह में रेडियस कैसे बन रहा है, यह आपको बिल्कुल दिखाई नहीं देता।
कोण आपका लक्ष्य होता है; रेडियस केवल उसका उप-उत्पाद होता है।
मोल्डेड टैंग फॉर्मिंग इस सोच को पूरी तरह पलट देती है। यहाँ रेडियस ही पूर्ण नियंत्रक होता है। कोण केवल इस बात का ज्यामितीय परिणाम है कि धातु को एक स्थिर पंच टिप के चारों ओर लपेटकर मशीन की गई डाई कैविटी में कैसे भरा गया है। यदि नए बंडल में स्टॉक की मोटाई 0.15 मिमी बढ़ जाती है, तो एयर बेंड में मोड़ बस थोड़ा अधिक टाइट हो जाता है। लेकिन मोल्डेड टैंग सेटअप में, उस अतिरिक्त सामग्री के पास जाने की कोई जगह नहीं होती। वह कैविटी में फँस जाती है, टननेज अचानक बढ़ जाता है, और फ्लैंज विकृत हो जाता है। अब आप कोण का पीछा नहीं कर रहे—आप आयतन संबंधी क्लियरेंस को प्रबंधित कर रहे हैं। कोण भ्रमित कर सकते हैं—रेडियस सच्चाई बताता है। आप कैसे जानते हैं कि एयर बेंड का प्राकृतिक रेडियस अब पर्याप्त नहीं रहा?
आप ड्रॉइंग देखते हैं और स्वीप के यांत्रिक कार्य का मूल्यांकन करते हैं।
यदि टैंग को ऐसे स्वीपिंग रेडियस की आवश्यकता है जो एयर बेंडिंग के 15-प्रतिशत नियम का उल्लंघन करता हो—जहाँ माइल्ड स्टील के लिए अंदरूनी रेडियस स्वाभाविक रूप से डाई चौड़ाई के लगभग 15 प्रतिशत के बराबर बनता है—तो एयर बेंडिंग विफल होगी। यदि टैंग को किसी द्वितीयक घटक के साथ बिल्कुल सटीक मेल खाना है, तो प्राकृतिक रेडियस पर निर्भर रहना एक जुआ है। जैसे ही सामग्री की यील्ड स्ट्रेंथ में उतार-चढ़ाव होता है, एयर-बेंट रेडियस खुल जाता है, टैंग का प्रोफाइल खिसकता है, और असेंबली जाम हो जाती है।
जिस क्षण रेडियस की टॉलरेंस शीट मेटल के प्राकृतिक परिवर्तन से अधिक कड़ी हो जाती है, उसी क्षण मोल्डेड टूलिंग अनिवार्य हो जाती है।
आप टननेज की निश्चितता और टूलिंग लागत के लिए भुगतान कर रहे होते हैं। यदि ड्रॉइंग किसी विशिष्ट, गैर-मानक स्वीप की माँग करती है जो भाग के कार्य को निर्धारित करता है, तो आप रेडियस को अनियंत्रित नहीं छोड़ सकते। आपको उसे कैद करना होगा। एक बार जब आप उस कस्टम टूलिंग के लिए प्रतिबद्ध हो जाते हैं और धातु को बलपूर्वक आकार देते हैं, तो आप इसे कई शिफ्टों में लगातार कैसे चलाते हैं?
एक परफेक्ट फर्स्ट आर्टिकल का कोई मतलब नहीं, यदि तीसरी शिफ्ट बाकी पूरी रन को स्क्रैप कर दे।
मोल्डेड टैंग फॉर्मिंग को स्केल करने के लिए शीट मेटल के डाई में जाने से पहले ही सभी वेरिएबल्स को लॉक करना पड़ता है। आप केवल लीड ऑपरेटर के रैम डेप्थ के अनुभव पर निर्भर रहकर स्केल नहीं करते। आप बेंड डिडक्शन को मशीन की गई कैविटी के सटीक रेडियस के आधार पर दोबारा गणना करते हैं, न कि किसी सैद्धांतिक एयर बेंड चार्ट पर। आप ब्लैंक होल्डिंग प्रेशर को मानकीकृत करते हैं, डाई शोल्डर पर ड्रैग से बचने के लिए लुब्रिकेशन शेड्यूल अनिवार्य करते हैं, और सामग्री लॉट के अनुसार ब्लैंक्स को सख्ती से अलग करते हैं।
सच्चा प्रोसेस कंट्रोल मशीन की स्ट्रोक से भरोसा हटाकर टूलिंग की ज्योमेट्री पर स्थानांतरित करने का नाम है।
मानक सेटअप में जब कोई भाग टॉलरेंस से बाहर जाता है, तो आप मशीन को समायोजित करते हैं। मोल्डेड टैंग सेटअप में जब कोई भाग टॉलरेंस से बाहर जाता है, तो आप सामग्री और टूल वियर की जाँच करते हैं। आप मशीन को लॉक करते हैं और उसमें जाने वाली सामग्री को नियंत्रित करते हैं। इसी तरह आप एक मानक बनाते हैं। आप धातु की प्राकृतिक प्रवृत्तियों से लड़ना बंद करते हैं, और उसके सटीक प्रवाह को इंजीनियर करना शुरू करते हैं।
यदि आप इस दृष्टिकोण को और गहराई से समझना चाहते हैं—विशेषकर टूलिंग ज्योमेट्री, सामग्री व्यवहार और नियंत्रित मोल्डेड टैंग फॉर्मिंग सेटअप के व्यावहारिक आयामों के संदर्भ में—तो विस्तृत तकनीकी संसाधन और संदर्भ सामग्री यहाँ उपलब्ध है: विस्तृत तकनीकी दस्तावेज़ डाउनलोड करें. यह आगे की इंजीनियरिंग चर्चा और मानकीकरण प्रयासों के लिए उपयोगी आधार प्रदान कर सकता है।
