प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

मैंने एक बार एक लीड हैंड को केवल इसलिए 4,000 डॉलर मूल्य की मिरर-फिनिश 304 स्टेनलेस स्क्रैप करते देखा क्योंकि उसे लगा कि वह “अतिरिक्त सुरक्षित” रह रहा है। उसने डाई पर 0.8 मिमी की हैवी-ड्यूटी यूरेथेन फिल्म लपेट दी थी—ऐसी सामग्री जिस पर आप स्लेजहैमर भी उछाल सकते हैं—ताकि पार्ट्स की सतह पर एक भी विटनेस मार्क न आए। पार्ट्स ब्रेक से गहनों की तरह चमकते हुए निकले, लेकिन जब वे निरीक्षण टेबल पर पहुँचे, तो 90-डिग्री के मोड़ लगातार 1.5 डिग्री अधिक खुले पाए गए।
उसने सामग्री की मोटाई और ग्रेन दिशा का हिसाब रखा था, लेकिन मशीन के उस अदृश्य प्रभाव को नजरअंदाज कर दिया। वह “अतिरिक्त सुरक्षित” फिल्म वास्तव में कंट्रोलर को बताए बिना उसकी V-डाई ज्यामिति बदल चुकी थी।
सटीक बेंडिंग की दुनिया में मोटा हमेशा सुरक्षित नहीं होता; वह अधिक अस्थिर हो सकता है।
जो वर्कशॉप 10-गेज माइल्ड स्टील पर +/- 2 डिग्री टॉलरेंस के साथ काम कर रही है, वह डाई पर हैवी-ड्यूटी डक्ट टेप या मोटी यूरेथेन की परत लगा सकती है क्योंकि आवश्यक ढील पहले से ही जॉब में शामिल होती है। सामग्री अपेक्षाकृत सहनशील होती है, V-ओपनिंग संभवतः बड़ी होती है (शायद 25 मिमी या उससे अधिक), और टेप की अतिरिक्त मोटाई कुल बेंड गणना का बहुत छोटा हिस्सा होती है। ऐसे उच्च-टॉलरेंस वातावरण में फिल्म वही करती है जो उससे अपेक्षित है: वह एक त्याग योग्य अवरोध प्रदान करती है जो मेटल-ऑन-मेटल गैलिंग को रोकती है, जिससे पार्ट पर वे भद्दी चांदी जैसी धारियाँ बनती हैं। लेकिन जब आप उसी “आजमाई हुई” टेप को 20-गेज एल्युमिनियम और 6 मिमी V-डाई वाले सटीक जॉब पर उपयोग करते हैं तो क्या होता है?
समस्या यह है कि अधिकांश ऑपरेटर फिल्म को कुशन की तरह देखते हैं, जबकि उन्हें इसे शिम की तरह देखना चाहिए। जब आप 6 मिमी V-ओपनिंग पर 0.4 मिमी की फिल्म रखते हैं, तो आप केवल सतह की रक्षा नहीं कर रहे होते; आप डाई की प्रभावी चौड़ाई कम कर रहे होते हैं और बेंड के तल को ऊपर उठा रहे होते हैं। यदि प्रेस ब्रेक कंट्रोलर समझता है कि वह पंच को साफ 6 मिमी ओपनिंग में धकेल रहा है, लेकिन वास्तव में वह एक बिना प्रोग्राम की गई इलास्टोमर परत से गुजर रहा है, तो पंच लक्ष्य कोण पाने के लिए आवश्यक गहराई तक नहीं पहुँचेगा। जो सेटअप शुक्रवार सुबह पूरी तरह सही काम कर रहा था, वह केवल इसलिए शुक्रवार दोपहर स्क्रैप क्यों पैदा करने लगता है क्योंकि ऑपरेटर ने टेप का “मजबूत” रोल बदल दिया?
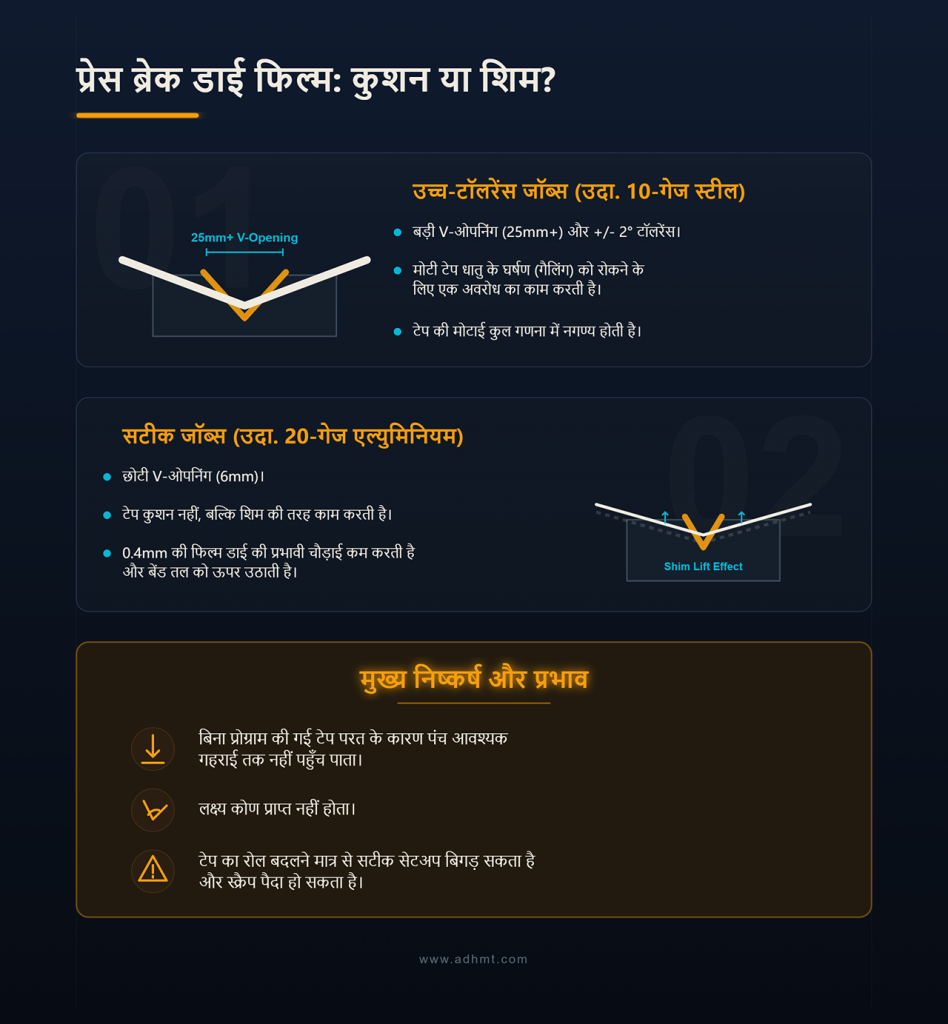
हर बार जब आप टूल और वर्कपीस के बीच एक परत जोड़ते हैं, तो आप मशीन की “प्रभावी मोटाई” संबंधी तर्क प्रणाली को बदल देते हैं। हाइड्रॉलिक ब्रेक पर रैम उस गहराई तक जाएगा जो आपने CNC में दर्ज की गई सामग्री मोटाई के आधार पर निर्धारित की है। यदि आप 0.5 मिमी की फिल्म जोड़ते हैं लेकिन कंप्यूटर को इसकी जानकारी नहीं देते, तो पंच प्रभावी रूप से सामग्री को वास्तविक से आधा मिलीमीटर अधिक मोटा “देखता” है, जिससे अंडर-बेंड होता है। यह केवल उस भौतिक स्थान का मुद्दा नहीं है जो फिल्म घेरती है; यह इस बात से भी जुड़ा है कि धातु को मोड़ने के लिए आवश्यक कई टन दबाव के तहत वह फिल्म कैसे संकुचित होती है।
मोटी फिल्में, विशेषकर निम्न-ग्रेड यूरेथेन से बनी, समान रूप से संकुचित नहीं होतीं। जैसे ही पंच नीचे उतरता है, फिल्म डाई के शोल्डर की ओर बाहर की तरफ दबाई जाती है, जिससे एक परिवर्तनीय दबाव क्षेत्र बनता है और शीट बेंड शुरू होने से पहले हल्का सा “तैर” सकती है। इस विस्थापन का अर्थ है कि बेंड का रेडियस अब केवल टूल ज्यामिति से नहीं बन रहा, बल्कि उस ज्यामिति से बन रहा है जो एक खिसकती हुई प्लास्टिक द्रव्यमान द्वारा संशोधित हो रही है। यदि फिल्म बेड के बाएँ से दाएँ तक असंगत रूप से हिल रही है और संकुचित हो रही है, तो ऑपरेटर 3-मीटर लंबे पार्ट में फ्लैंज की लंबाई समान रहने की अपेक्षा कैसे कर सकता है?
विटनेस मार्क वास्तव में डाई के दबाव से नहीं बनते; वे तब बनते हैं जब सामग्री V-आकार में खींचे जाने के दौरान डाई के शोल्डर पर फिसलती है। जब फिल्म बहुत मोटी या बहुत “ग्रिपी” होती है, तो यह शीट और टूल के बीच घर्षण बढ़ा देती है, जिसके परिणामस्वरूप विडंबनापूर्ण रूप से फिल्म फट सकती है और धातु आगे बढ़ते समय “झटके” खा सकती है। यह झटके सूक्ष्म ऊष्मा और स्थानीय दबाव शिखर उत्पन्न करते हैं, जो फिल्म के बावजूद सतह को खराब कर सकते हैं। साथ ही, यही घर्षण पंच के नीचे की ओर लगने वाले बल का विरोध करता है, जिससे वह कुख्यात एंगल ड्रिफ्ट होता है जो भागों को रद्दी में भेज देता है।
“मोटी फिल्म” की भ्रांति यह मानती है कि अधिक सामग्री का अर्थ अधिक सुरक्षा है, जबकि वास्तविकता में मोटी फिल्म अक्सर इस तथ्य को छिपा देती है कि डाई के शोल्डर घिस चुके हैं या चुनी गई V-चौड़ाई के लिए सामग्री बहुत नरम है। जब तक ऑपरेटर एंगल ड्रिफ्ट नोटिस करता है, तब तक वह आमतौर पर ओवर-बेंड करके इसकी भरपाई करने की कोशिश कर चुका होता है, जिससे फिल्म और अधिक दब जाती है और टूल का घिसाव तेज हो जाता है। वास्तविक सटीकता सबसे पतली संभव परत का उपयोग करने से आती है—बस इतनी कि सामग्री बिना सीधे संपर्क के फिसल सके—और साथ ही बेंड की यांत्रिक ज्यामिति को अक्षुण्ण रखा जाए।
पूर्ण उत्पादन शुरू करने से पहले स्क्रैप पर तीन बेंड चलाएँ और फिल्म की मोटाई माइक्रोमीटर से माप लें।
यदि हम यह मान लें कि फिल्म केवल एक स्टिकर नहीं बल्कि टूलिंग सेटअप का एक कार्यात्मक हिस्सा है, तो हम उस “ब्रेक-ईवन” बिंदु को कैसे निर्धारित करें जहाँ फिल्म की मोटाई अधिकतम सुरक्षा देती है, बिना पूरे प्रोग्राम की पुनःकैलिब्रेशन को ट्रिगर किए?
एक मानक V-डाई मूलतः दो कठोर स्टील की चट्टानों जैसी होती है, जिनके बीच 90-डिग्री का गिराव होता है। जब पंच नीचे आता है, तो वह धातु को केवल छेद में “दबाता” नहीं; वह सामग्री को अत्यधिक भार के तहत उन दो ऊपरी कोनों—शोल्डर—पर फिसलने के लिए मजबूर करता है। यहीं विटनेस मार्क उत्पन्न होता है। यह डाई के तल से बना कोई धब्बा नहीं, बल्कि वह चमक या खरोंच है जो सामग्री के अंदर की ओर खिंचते हुए बेंड बनने के दौरान होने वाले घर्षण से पैदा होती है।
“रूल ऑफ एट” बताता है कि टननेज और रेडियस के संतुलन के लिए डाई का खुलाव सामग्री की मोटाई का आठ गुना होना चाहिए, लेकिन यह गणना मानती है कि सामग्री सीधे स्टील को छू रही है। जब आप प्रोटेक्शन फिल्म जोड़ते हैं, तो आप इस गणना में एक “घोस्ट शिम” शामिल कर रहे होते हैं। 0.5 मिमी की फिल्म मामूली लग सकती है, लेकिन यह प्रभावी रूप से 6 मिमी V-डाई को 5 मिमी उपयोगी स्थान तक सीमित कर देती है और साथ ही घर्षण गुणांक बढ़ा देती है। यदि फिल्म बहुत मोटी है, तो वह शोल्डर पर दरवाजे के नीचे फंसी कालीन की तरह सिकुड़ जाती है, जिससे स्थानीय दबाव शिखर बनता है जो फिल्म की अपनी बनावट को भी भाग पर अंकित कर सकता है।
मोटा होना अधिक सुरक्षित नहीं; यह अधिक ढीला और अनियंत्रित है। मेरे अनुभव में, कोई वर्कशॉप जब हेवी-ड्यूटी यूरेथेन फिल्म से भाग को “कुशन” करने की कोशिश करती है, तो अक्सर परिणामस्वरूप एक ऐसा भाग मिलता है जिस पर अधिक चौड़ा और भद्दा विटनेस मार्क होता है, क्योंकि फिल्म ने घर्षण क्षेत्र का सतही क्षेत्रफल बढ़ा दिया। एक साफ रेखा के बजाय, वहाँ एक फैला हुआ, धुंधला पट्टा बन जाता है जहाँ फिल्म खिंचाव के दौरान घिसी और गर्म हुई।
लेकिन यदि निशान केवल घर्षण से बनता है, तो 304 स्टेनलेस स्टील पर दांतेदार घाव क्यों बनता है, जबकि 6061 एल्युमिनियम ऐसा दिखता है जैसे उसे अंगूठे से रगड़ा गया हो?
स्टेनलेस स्टील कठोर स्वभाव का होता है। इसकी यील्ड स्ट्रेंथ अधिक होती है और इसकी सतह “गॉलिंग” की प्रवृत्ति रखती है—एक ऐसी प्रक्रिया जिसमें धातु क्षणभर के लिए डाई शोल्डर से ठंडे वेल्ड की तरह चिपक जाती है और फिर अलग होते समय फट जाती है। जब आप स्टेनलेस को बेंड करते हैं, तो फिल्म कुशन देने के लिए नहीं होती; वह शीयर बैरियर प्रदान करने के लिए होती है। यदि फिल्म बहुत नरम या बहुत मोटी है, तो स्टेनलेस के लिए आवश्यक उच्च टननेज उसे काटकर अलग कर देगा, और धातु सीधे डाई के खिलाफ रगड़ खाएगी।
एल्यूमिनियम इसका उलटा है: यह मुलायम होता है और “पिक-अप” का शिकार हो जाता है, जहाँ डाई या पिछले जॉब्स के कण पार्ट में धँस जाते हैं। क्योंकि एल्यूमिनियम बहुत आसानी से विस्थापित हो जाता है, बहुत मोटी फिल्म वास्तव में “घोस्ट शिम” प्रभाव पैदा कर सकती है, जो बेंड रेडियस को विकृत कर देती है। संपीड़ित फिल्म से बने खाली स्थानों में एल्यूमिनियम बहने लगता है, जिससे “प्रेग्नेंट” बेंड बनता है, जहाँ बाहरी रेडियस फूला हुआ दिखता है और कोण लगभग तीन डिग्री तक गलत हो जाता है। मैंने एक बार देखा कि एक व्यक्ति ने मिरर-फिनिश स्टेनलेस के $4,000 के रन को स्क्रैप कर दिया, क्योंकि उसे लगा कि फिल्म को दोगुना करने से “झटका नरम” हो जाएगा। हुआ यह कि 60 टन दबाव के नीचे फँसी मिल-स्केल का एक टुकड़ा हीरे की नोंक वाली स्क्राइब की तरह काम करने लगा।
कोटेड स्टील, जैसे गैल्वनाइज्ड या प्रीपेंटेड स्टॉक, तीसरी समस्या पेश करते हैं: कोटिंग स्वयं एक स्नेहक की तरह काम करती है, जब तक कि वह अपनी सीमा तक नहीं पहुँच जाती, जिसके बाद वह परतों में झड़ने लगती है। यदि गैल्वनाइज्ड पर आपकी फिल्म बहुत मोटी है, तो बेंड में मौजूद “ढीलापन” शोल्डर संपर्क के शीर्ष पर कोटिंग को फटने देता है। आपको इतनी पतली फिल्म चाहिए कि V-ओपनिंग की यांत्रिक अखंडता बनी रहे, ताकि सामग्री “तैर” न सके और अपनी ही सतह को न फाड़े।
यदि सामग्री का व्यवहार फिल्म के सतही तनाव के प्रति इतना संवेदनशील है, तो मशीन की वास्तविक ड्राइव प्रणाली—यानी वह टन भार कैसे पहुँचाती है—ब्लोआउट के जोखिम को कैसे बदलती है?
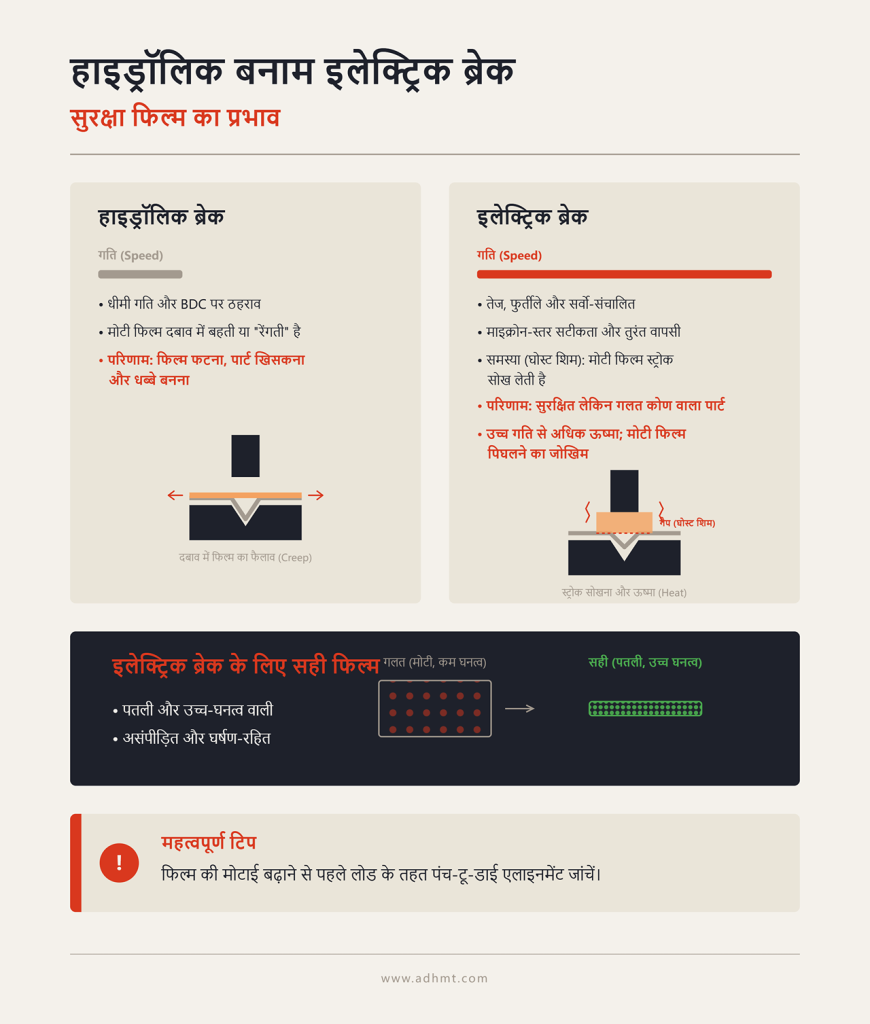
हाइड्रॉलिक ब्रेक पुराने भरोसेमंद वर्कहॉर्स हैं, लेकिन बॉटम डेड सेंटर (BDC) तक पहुँचने का उनका तरीका कुछ “धीमा” होता है। जैसे ही वाल्व चक्र पूरा करते हैं, एक सूक्ष्म क्षण का ठहराव आता है, जहाँ रैम के वापस जाने से पहले दबाव स्थिर रखा जाता है। इस ठहराव के दौरान मोटी सुरक्षा फिल्म को लोड के नीचे “रेंगने” या बहने का समय मिल जाता है। दबाव के तहत यही गति फिल्म के फटने या पार्ट के हल्का-सा खिसकने का कारण बनती है, जिससे एक ऐसा निशान बनता है जो धब्बे जैसा दिखता है।
इलेक्ट्रिक ब्रेक अलग होते हैं; वे तेज और फुर्तीले होते हैं, सर्वो मोटरों से संचालित, जो अत्यंत सटीकता के साथ लक्ष्य गहराई तक पहुँचते हैं और तुरंत वापस हो जाते हैं। इलेक्ट्रिक ब्रेक पर सुरक्षा फिल्म का “घोस्ट शिम” एक समस्या बन जाता है, क्योंकि मशीन का एन्कोडर माइक्रोन-स्तर की सटीकता देख रहा होता है। यदि आप मोटी, संपीड़ित होने वाली फिल्म का उपयोग करते हैं, तो एन्कोडर समझता है कि वह प्रोग्राम की गई गहराई तक पहुँच गया है, लेकिन सामग्री वास्तव में लक्ष्य कोण तक नहीं पहुँची होती, क्योंकि फिल्म ने स्ट्रोक के 0.1 मिमी को सोख लिया होता है। परिणाम होता है—पूरी तरह सुसंगत, पूरी तरह सुरक्षित, लेकिन पूरी तरह गलत पार्ट।
इलेक्ट्रिक ब्रेक की गति डाई शोल्डर पर अधिक ऊष्मा भी पैदा करती है। जो मोटी फिल्म धीमी हाइड्रॉलिक मशीन पर ठीक काम करती है, वही उच्च-गति इलेक्ट्रिक ब्रेक पर पिघल सकती है या “अटक-अटक” कर चल सकती है, जिससे पार्ट की सतह पर सूक्ष्म हीट-चेकिंग हो सकती है। इलेक्ट्रिक ब्रेक के लिए आपको पतली, उच्च-घनत्व वाली फिल्म चाहिए—ऐसी जो न संपीड़ित हो और न घर्षण पैदा करे।
फिल्म की मोटाई बढ़ाने से पहले लोड के तहत पंच-टू-डाई एलाइनमेंट की जाँच करें।
मैंने एक बार देखा कि एक लीड हैंड ने मिरर-फिनिश 14-गेज स्टेनलेस के चालीस पीस स्क्रैप कर दिए, क्योंकि उसे लगा “ज्यादा बेहतर है।” उसने हमारी मानक 0.05 मिमी पॉलीएथिलीन फिल्म को बदलकर 0.30 मिमी हैवी-ड्यूटी यूरेथेन स्ट्रिप लगा दी थी ताकि फिनिश को “वास्तव में सुरक्षित” रखा जा सके। जब पार्ट निकले, तो फ्लैंज लगातार 0.4 मिमी छोटे थे। पतली फिल्म—0.05 मिमी वाली—मूल रूप से एक बलिदानी त्वचा की तरह होती है; यह घर्षण से होने वाले जलन को सहने के लिए होती है और फिर रास्ते से हट जाती है। यह इतनी पतली होती है कि डाई शोल्डर के अनुरूप ढल जाती है, बिना बेंड के पिवट पॉइंट को बदले।
0.20 मिमी से अधिक मोटी फिल्में अब त्वचा की तरह काम नहीं करतीं, बल्कि एक संरचनात्मक घटक की तरह व्यवहार करने लगती हैं। 10 मिमी V-डाई में, 0.05 मिमी फिल्म दोनों शोल्डर को ध्यान में रखते हुए कुल ओपनिंग का लगभग 1% घेरती है। वहीं 0.30 मिमी फिल्म 6% तक जगह लेती है। यह केवल पार्ट को “कुशन” नहीं करती; यह वास्तव में सामग्री को V-ओपनिंग के निचले हिस्से में उसी गहराई तक बैठने से रोकती है जिसकी अपेक्षा बिना शील्ड वाले प्रोग्राम में की जाती है। अब आप केवल धातु नहीं मोड़ रहे होते; आप एक प्लास्टिक शिम को संपीड़ित करते हुए साथ-साथ एक रेडियस भी बना रहे होते हैं।
जितनी मोटी फिल्म होगी, उतना ही वह डाई के प्रवेश बिंदुओं पर “गुच्छा” बनाकर इकट्ठी होगी। यह गुच्छा एक स्थानीय उभार पैदा करता है, जो संपर्क बिंदु—यानी मोड़ का वास्तविक फुलक्रम—को ऊपर और अंदर की ओर खिसका देता है। 0.05 मिमी फिल्म पर यह बदलाव नगण्य होता है, लेकिन 0.25 मिमी फिल्म पर आप प्रभावी रूप से पंच के शीट को छूने से पहले ही अपनी V-डाई को आधा मिलीमीटर संकरा कर देते हैं। यदि सामग्री उस स्थान पर पिवट नहीं कर रही जहाँ मशीन मान रही है, तो अंदरूनी रेडियस सही कैसे रह सकता है?
“Ghost Shim” कोई स्थिर वस्तु नहीं है; यह एक गतिशील चर है जिसकी घनत्व टन भार बढ़ने के साथ बदलती है। जब आप 0.20 मिमी यूरेथेन फिल्म का उपयोग करते हैं, तो चालीस टन दबाव में यह 0.20 मिमी मोटी नहीं रहती। यह संपीड़ित होती है, पर समान रूप से नहीं। यह डाई शोल्डर के उच्च-दबाव क्षेत्रों से दबकर बाहर निकलती है और V-डाई के केंद्र की ओर खिसक जाती है। इस विस्थापन का अर्थ है कि स्ट्रोक के दौरान आपकी “प्रभावी” डाई ओपनिंग लगातार बदलती रहती है—और ऐसी स्थिति में केवल उच्च-सटीक CNC नियंत्रण और उन्नत बेंडिंग क्षमता वाली मशीन ही इन सूक्ष्म परिवर्तनों की भरपाई कर सकती है। उदाहरण के लिए, पूर्णतः CNC-आधारित शीट मेटल बेंडिंग समाधान के रूप में उपलब्ध CNC प्रेस ब्रेक (ADH Machine Tool) जटिल बेंडिंग परिदृश्यों में भी सुसंगत परिणाम सुनिश्चित करने के लिए डिज़ाइन किए गए हैं।
यह उतार-चढ़ाव आपकी बेंड डिडक्शन (BD) को गंभीर रूप से प्रभावित करता है। आपका CAD सॉफ्टवेयर BD की गणना एक विशिष्ट अंदरूनी रेडियस के आधार पर करता है, जो सामान्यतः डाई ओपनिंग पर निर्भर होता है। यदि फिल्म मोटी और संपीड़नीय है, तो सामग्री यूरेथेन के कुशन पर “तैरती” रहती है, जिससे इच्छित से बड़ा अंदरूनी रेडियस बनता है। मैंने कार्यशालाओं को घंटों तक RAM की गहराई समायोजित करते देखा है ताकि कोण ठीक हो सके, और बाद में पता चलता है कि उनके फ्लैट पैटर्न अब गलत हो गए हैं क्योंकि बड़े रेडियस ने प्रोग्राम की गणना से अधिक सामग्री खा ली।
सटीक बेंडिंग इस धारणा पर निर्भर करती है कि सामग्री किसी ज्ञात ज्यामिति के सीधे या लगभग सीधे संपर्क में है। जब आप एक मोटी, मुलायम परत जोड़ते हैं, तो आप मूलतः एक “नरम” डाई पर मोड़ रहे होते हैं। सामग्री पंच के चारों ओर कसकर नहीं लिपटती; फिल्म के नीचे की ओर बल का विरोध करने से वह बाहर की ओर उभर जाती है। यह विस्थापन आपके गणना किए गए 2.0 मिमी रेडियस को 2.3 मिमी में बदल देता है, और कड़े टॉलरेंस वाले एनक्लोजर की दुनिया में यह 0.3 मिमी उस दरवाजे के बीच का अंतर है जो ठीक से बंद होता है और जो फ्रेम से टकराता है।
यदि फिल्म रेडियस को बढ़ा रही है, तो यह अतिरिक्त प्रतिरोध मशीन के कोण प्राप्त करने के प्रयास पर क्या प्रभाव डालता है?
एक बिंदु ऐसा आता है जहाँ मोटी फिल्म वास्तव में आवश्यक हो सकती है, आमतौर पर तब जब आप भारी-प्लेट एल्यूमिनियम चला रहे हों जिस पर मोटी मिल स्केल हो, या “हॉट-रोल्ड-पिकल्ड-एंड-ऑयल्ड” (HRPO) स्टील हो जिसकी सतह 40-ग्रिट सैंडपेपर जैसी हो। ऐसे मामलों में 0.40 मिमी फिल्म सामग्री की सतह की खाइयों को भरकर फिनिश को “स्थिर” करती है, जिससे डाई गड्ढों और स्केल पर अटकने से बचती है। यह खुरदुरी फिसलन को एक चिकनी सरकन में बदल देती है। लेकिन यह स्थिरता “टननेज क्रीप” की कीमत पर आती है—वह स्थिति जिसमें मशीन को केवल फिल्म के प्रतिरोध को पार करने के लिए अधिक मेहनत करनी पड़ती है।
मैं ऐसे ब्रेक के पास खड़ा रहा हूँ जहाँ केवल इसलिए टननेज मॉनिटर गणना किए गए लोड से 15% अधिक दिखा रहा था क्योंकि ऑपरेटर ने डाई फिल्म की दोहरी परत लगा दी थी। वह अतिरिक्त बल धातु पर नहीं जा रहा होता; वह यूरेथेन को डाई के कोनों में दबाने में खर्च हो रहा होता है। इससे एक “स्प्रिंग-बैक” जैसा प्रभाव पैदा होता है जिसे कंट्रोलर पूर्वानुमानित नहीं कर पाता। फिल्म एक उच्च-दबाव स्प्रिंग की तरह पंच के विरुद्ध धक्का देती है, जिससे सामग्री स्ट्रोक के इच्छित “बॉटम” तक पूरी तरह नहीं पहुँच पाती।
इलेक्ट्रिक ब्रेक पर यह एक दुःस्वप्न जैसा होता है। सर्वो मोटर प्रतिरोध को महसूस करती हैं और समझती हैं कि लक्ष्य प्राप्त हो गया है, जबकि वास्तव में वे केवल संकुचित फिल्म की “दीवार” से टकराई होती हैं। परिणामस्वरूप पार्ट्स लगातार 1 या 2 डिग्री खुले रह जाते हैं। ऑपरेटर की स्वाभाविक प्रतिक्रिया गहरी पैठ के माध्यम से “ओवर-बेंड” करने की होती है, लेकिन इससे फिल्म पर और अधिक तनाव पड़ता है, जो समय से पहले फटने और—विडंबना यह है कि—उन्हीं गवाह निशानों का कारण बनता है जिन्हें आप टालना चाहते थे।
मोटी फिल्म पर अपने मानक बेंड डिडक्शन पर भरोसा करने से पहले स्क्रैप पर तीन बेंड चलाएँ और वास्तविक बाहरी फ्लैंज लंबाई मापें।
“मशीन के भूत” को नियंत्रण में रखने के लिए आपको एक सख्त सीमा चाहिए, और मेरे अनुभव में वह 10% नियम है। आपकी कुल फिल्म मोटाई (V-डाई के दोनों ओर की गिनती सहित) कभी भी आपकी V-डाई ओपनिंग के 10% से अधिक नहीं होनी चाहिए। यदि आप 8 मिमी V-डाई का उपयोग कर रहे हैं, तो आपकी फिल्म कुल मिलाकर 0.4 मिमी या उससे पतली होनी चाहिए। इसका अर्थ है कि 0.2 मिमी की एकल परत आपकी पूर्ण अधिकतम सीमा है। इससे मोटी कोई भी चीज डाई की ज्यामिति को मूल रूप से बदल देती है, जिससे आपका CNC प्रोग्राम लगभग अनुमान बनकर रह जाता है। बड़े V-ओपनिंग, लंबी बेंड लंबाई या हाई-प्रिसिजन जॉब्स में यह प्रभाव और भी बढ़ जाता है—ऐसे मामलों में CNC-संचालित, समकालिक समाधान जैसे टैंडम प्रेस ब्रेक (ADH Machine Tool) प्रोग्राम स्थिरता, दोहराव-योग्यता और बड़े फॉर्मेट शीट मेटल कार्य में बेहतर नियंत्रण प्रदान कर सकते हैं।
जब आप उस 10% सीमा के भीतर रहते हैं, तो फिल्म एक “निष्क्रिय” सहभागी बनी रहती है। मशीन का टनेज और सामग्री की यील्ड स्ट्रेंथ ही बेंड के मुख्य निर्धारक रहते हैं। जैसे ही आप उस रेखा को पार करते हैं, फिल्म एक “सक्रिय” सहभागी बन जाती है, और हर बार रोल बदलने पर आपको मशीन को पुनः कैलिब्रेट करना पड़ता है। मैंने ऐसी वर्कशॉप्स देखी हैं जहाँ केवल इसलिए दो घंटे का उत्पादन समय खो गया क्योंकि नई फिल्म का रोल पिछले से 0.1 मिमी मोटा था, और अचानक किट का हर पार्ट स्पेसिफिकेशन से बाहर हो गया।
उच्च-उत्पादन वाले फ्लोर पर सबसे महत्वपूर्ण चीज निरंतरता है। यदि आप वह सबसे पतली फिल्म उपयोग करते हैं जो निशान रोक सके, तो आप चर घटकों को न्यूनतम रखते हैं। 0.05 मिमी की फिल्म इतनी पतली होती है कि यदि वह 50% तक संकुचित भी हो जाए, तो कुल त्रुटि केवल 0.025 मिमी होती है—जो अधिकांश हाइड्रोलिक प्रणालियों की सहनशीलता के भीतर है। लेकिन यदि आप 0.5 मिमी का “कुशन” उपयोग कर रहे हैं, तो 50% संकुचन से 0.25 मिमी की त्रुटि होगी, जो लगभग किसी भी प्रिसीजन पार्ट के QC जाँच में असफल होने के लिए पर्याप्त है।
अपनी फिल्म को कैलिपर्स से मापें—डिब्बे पर भरोसा न करें—और उस मोटाई को सेटअप शीट में दर्ज करें ताकि अगला व्यक्ति आपकी गलतियाँ दोबारा न दोहराए।
एक बार मैंने जुलाई की गर्म दोपहर में एक ऑपरेटर द्वारा गलत रोल उठा लेने के कारण #4 फिनिश 304 स्टेनलेस पैनलों के एक बैच से जमी हुई चिपकने वाली परत को खुरचने में तीन घंटे बिताए। उसे लगा कि सारी नीली फिल्म एक जैसी होती है। ऐसा नहीं है। बैकिंग—यानी फिल्म डाई या धातु से कैसे चिपकी रहती है—यह तय करती है कि वह टनेज के नीचे कैसे व्यवहार करेगी। यदि आपकी फिल्म दबाव में खिसकती, खिंचती या पिघलती है, तो वह एक अनप्रोग्राम्ड शिम बन जाती है जो आपके बेंड डिडक्शन को बाधित करती है।
स्टेनलेस स्टील केवल खरोंचता नहीं; वह पॉलिश भी हो जाता है। जब आप पॉलिश्ड स्टेनलेस शीट को स्टील V-डाई में दबाते हैं, तो घर्षण एक स्थानीय बर्निश उत्पन्न करता है, जिससे बेंड रेडियस के ठीक नीचे एक चमकीली ग्लॉस लाइन बन जाती है जो ब्रश्ड फिनिश पर नीयॉन साइन की तरह उभरती है। इसे रोकने के लिए ऑपरेटर अक्सर भारी चिपकने वाली यूरेथेन का सहारा लेते हैं, यह सोचकर कि गोंद स्लाइड के दौरान फिल्म को स्थिर रखेगा।
लेकिन कड़े बेंड के अत्यधिक स्थानीय दबाव में सस्ते चिपकने वाले तरल हो जाते हैं।
जब वह चिपकने वाला पदार्थ गर्म होकर पार्ट पर स्थानांतरित हो जाता है, तो आप एक साधारण ग्लॉस मार्क के बदले रासायनिक सफाई का काम मोल ले लेते हैं, जो आपके साइकिल टाइम को खराब कर देता है। स्टेनलेस स्टील के लिए, आपको स्टैटिक-क्लिंग या लो-टैक एक्रिलिक फिल्म चाहिए। ये भारी गोंद की बजाय सतही तनाव के आधार पर टिके रहते हैं, जिससे 90-डिग्री मोड़ के घर्षण को सहने के बाद भी ये साफ़ तरीके से उतर जाते हैं। पहले पाँच बेंड के बाद अपने पार्ट्स को फ्लोरोसेंट लाइट के नीचे जांचें, ताकि यह सुनिश्चित हो सके कि पीछे सूक्ष्म गोंद की धुंध न रह जाए।
एल्युमिनियम नरम, चिपचिपा होता है और टूलिंग से कोल्ड-वेल्ड होना पसंद करता है। यह गॉलिंग डाई के शोल्डर पर जमा होती जाती है, और दसवें बेंड तक आप मूलतः अपनी नई एल्युमिनियम शीट को खुरदरे एल्युमिनियम जमाव के ऊपर दबा रहे होते हैं। यहां एक बैरियर अनिवार्य है, लेकिन एल्युमिनियम की चिकनी सतह के कारण स्टैटिक-क्लिंग फिल्म अक्सर उसी क्षण पार्ट से फिसल जाती है जब बैकगेज फिंगर किनारे से टकराते हैं।
यदि पंच के संपर्क में आने से पहले फिल्म आधा इंच खिसक जाती है, तो आपने अपने पार्ट को एक असमान किनारे पर मोड़ दिया है।
यहीं पर फैब्रिक-बैक्ड या मीडियम-टैक चिपकने वाली फिल्म अपनी उपयोगिता साबित करती हैं। फैब्रिक मैट्रिक्स एल्युमिनियम की पकड़ने वाली प्रकृति से उत्पन्न फाड़ने वाली ताकतों का प्रतिरोध करता है, जबकि चिपकने वाला पदार्थ फिल्म को डाई या शीट के साथ पूरी तरह समतल रखता है। आपको डाई शोल्डर पर घिसटने को सहने के लिए बस इतनी पकड़ चाहिए, लेकिन इतनी नहीं कि रिटर्न स्ट्रोक पर फिल्म खिंचकर झुर्रीदार हो जाए। एक भारी बेंड के बाद डाई से टेस्ट स्ट्रिप खींचकर निकालें; यदि फिल्म खिंची हुई या विकृत दिखती है, तो वह आपके अगले एंगल को टॉलरेंस से बाहर कर देगी।
हाई-स्पीड इलेक्ट्रिक ब्रेक सटीकता के उपकरण हैं, जो पूर्ण दोहराव क्षमता के वादे पर बने हैं। एक आधुनिक सर्वो-इलेक्ट्रिक ब्रेक रैम को माइक्रोन स्तर की सटीकता तक पोज़िशन कर सकता है, बेंड के लिए आवश्यक मोटर टॉर्क की सटीक गणना करते हुए। लेकिन मशीन को यह नहीं पता कि आपने अभी डाई पर 0.015″ की प्रोटेक्टिव फिल्म बिछाई है।
कंट्रोलर के लिए, वह फिल्म एक अदृश्य शिम की तरह है, जो पहले बेंड पर पचासवें बेंड की तुलना में अलग तरीके से संकुचित होती है।
यदि आप इलेक्ट्रिक ब्रेक पर मोटी, संकुचित होने वाली फिल्म का उपयोग करते हैं, तो सर्वो मोटर समय से पहले प्रतिरोध दर्ज कर लेंगी और स्ट्रोक को समायोजित करेंगी, जिससे फिल्म के घिसने के साथ एंगल अत्यधिक असंगत हो जाएंगे। आपको उपलब्ध सबसे पतली और सबसे एकसमान लो-प्रोफाइल फिल्म का उपयोग करना चाहिए—आमतौर पर 0.2 मिमी से कम की मजबूत, पतली नायलॉन या हाई-डेंसिटी यूरेथेन। ये पतली फिल्में इतनी संकुचित नहीं होतीं कि गलत टननेज रीडिंग को ट्रिगर करें, जिससे मशीन की अंतर्निहित सटीकता काम कर सके। एक ही फिल्म के टुकड़े पर दस-पार्ट क्षमता अध्ययन चलाएं; यदि आपका एंगल आधे डिग्री से अधिक भटकता है, तो आपकी फिल्म आपके ब्रेक के लिए बहुत मोटी है।
पुरानी हाइड्रॉलिक ब्रेक एक अलग वास्तविकता में काम करती हैं। बीस वर्षों तक भारी प्लेट को बॉटमिंग करने के बाद, बेड में स्थायी वक्रता आ जाती है, रैम लोड के तहत झुकता है, और तेल के तापमान के अनुसार हाइड्रॉलिक्स में हल्का उतार-चढ़ाव हो सकता है। इन मशीनों पर अल्ट्रा-थिन फिल्म के साथ माइक्रोन-स्तरीय दोहराव क्षमता का पीछा करना व्यर्थ प्रयास है।
यहां, थोड़ी मोटी फिल्म कोई कमी नहीं है; वह एक शॉक एब्जॉर्बर है।
लगभग 0.4mm से 0.5mm मोटाई की सुदृढ़, फैब्रिक-बैक्ड यूरेथेन फिल्म पुराने हाइड्रोलिक सिस्टम में मौजूद सूक्ष्म उतार-चढ़ाव को वास्तव में छिपाने में मदद कर सकती है। मोटी फिल्म की हल्की संपीड्यता झुकी हुई बेड की लंबाई के साथ पंच प्रवेश में आने वाली छोटी असंगतियों को अवशोषित कर लेती है, जिससे टूलिंग संरेखण पूरी तरह सही न होने पर भी सतह फिनिश अधिक समान मिलती है। यह पूर्ण कोणीय सटीकता का थोड़ा सा त्याग करती है, लेकिन अनिश्चित मशीन पर डाई-मार्किंग से होने वाले स्क्रैप में भारी कमी लाती है। यह तय करने से पहले कि पतला हमेशा बेहतर है, अपनी मशीन के डिफ्लेक्शन कर्व को समझ लें।
मैंने एक बार एक शॉप मैनेजर को 0.4mm मानक पॉलीएथिलीन फिल्म के एक पैलेट पर प्रति फुट चार सेंट बचाने का दावा करते देखा। दो दिन बाद, उसका लीड हैंड 11-गेज स्टेनलेस ब्रैकेट्स के एक रन पर आधे डिग्री की टॉलरेंस ड्रिफ्ट को ठीक करने में तीन घंटे लगा रहा था। टन भार के दबाव में फिल्म अनियमित रूप से खिंच रही थी, जिससे हर बेंड पर प्रभावी डाई ओपनिंग बदल रही थी। शेल्फ पर सबसे सस्ती फिल्म उसी क्षण शॉप की सबसे महंगी लागत बन जाती है जब वह 50 पीस के रन के लिए लीड हैंड को दो घंटे पुनः-कैलिब्रेशन में लगाने पर मजबूर कर दे। आपको सुरक्षा को केवल उपभोज्य लागत की तरह देखना बंद करना होगा और इसे टूलिंग वेरिएबल की तरह मानना शुरू करना होगा।
यदि आप डिस्पोज़ेबल फिल्म, टिकाऊ टेप और यूरेथेन विकल्पों की वास्तविक तकनीकी तुलना—सामग्री गुण, अनुशंसित टन भार रेंज, गेज‑विशिष्ट उपयोग और स्थिरता प्रभाव—को औपचारिक रूप में देखना चाहते हैं, तो ADH Machine Tool का विस्तृत उत्पाद ब्रॉशर उपयोगी संदर्भ दे सकता है। 100 से अधिक देशों में उपयोग हो रहे समाधानों के आधार पर तैयार यह दस्तावेज़ व्यावहारिक चयन के लिए ठोस डेटा प्रस्तुत करता है। आप इसे यहाँ से डाउनलोड कर सकते हैं: तकनीकी ब्रॉशर डाउनलोड करें.
जब आप 3mm सामग्री पर जाते हैं, तो मानक सिंगल-यूज़ पॉलीएथिलीन फिल्म नियंत्रण खोने लगती है। डाई शोल्डर पर सामग्री का घर्षण बहुत आक्रामक होता है। पॉली खिंचती है, V-डाई के एपेक्स पर पतली हो जाती है और अंततः टूट जाती है। “” उसने इसकी भरपाई के लिए डाई को 0.8mm की हेवी-ड्यूटी पॉली से लपेट दिया, यह सोचकर कि मोटा मतलब अधिक मजबूत।
लेकिन मोटा होना सुरक्षित नहीं, बल्कि अधिक ढीला और अस्थिर होता है।
मोटी पॉली इकट्ठी होकर मुड़ गई, जिससे एक असंगत ‘घोस्ट शिम’ बन गया जिसने बेंड डिडक्शन को पूरे एक मिलीमीटर तक बिगाड़ दिया। हाई-टेंसाइल कपड़ा टेप लोच के स्थान पर शुद्ध तन्य शक्ति देकर इस समस्या को हल करते हैं। 0.38mm बुना हुआ कपड़ा टेप भारी स्टेनलेस के घर्षण में नहीं खिंचेगा। यह अपनी मोटाई बनाए रखता है, जिससे आपका पंच डेप्थ हर बेंड पर गणितीय रूप से सही रहता है। प्रति रोल कीमत तीन गुना होती है, लेकिन इसके बदले आपको पूर्ण पूर्वानुमेयता मिलती है।
आइए देखें कि जब सस्ती पॉली फिल्म रन के दौरान वास्तव में फट जाती है तो क्या होता है। पंच फटे हुए प्लास्टिक को धातु की ग्रेन में दबा देता है। यह झटकेदार गति सूक्ष्म ऊष्मा और स्थानीय दबाव स्पाइक्स पैदा करती है, जो फिल्म के बावजूद सतह को खराब कर सकती है।
अब आपका ऑपरेटर प्रेस रोक रहा है, फटे प्लास्टिक की पट्टियां हटा रहा है और घर्षण से पके हुए चिपकने वाले अवशेष को हटाने के लिए डाई को एसीटोन से साफ कर रहा है। यदि डिस्पोज़ेबल फिल्म का एक रोल बीस डॉलर का है लेकिन हर शिफ्ट में दस मिनट की सफाई मांगता है, तो आपका मार्जिन कम हो रहा है। एक टिकाऊ टेप जो बिना चिपचिपा अवशेष छोड़े सौ हिट झेल लेता है, राम को चलते रहने देकर अपनी लागत वसूल कर लेता है। सफाई के दौरान ऑपरेटर की प्रति घंटा दर को शामिल करके अपनी वास्तविक प्रति बेंड लागत की गणना करें, केवल प्लास्टिक के वर्ग फुट के आधार पर नहीं।
एक विशेष स्थिति है जहाँ “सबसे पतला संभव” नियम को छोड़ना आर्थिक रूप से उचित होता है: अत्यधिक पॉलिश की गई सामग्री पर उच्च-वॉल्यूम, डीप-ड्रॉ बेंड। मैं एक ऐसी शॉप में गया जहाँ हजारों #8 मिरर-फिनिश आर्किटेक्चरल पैनल बनाए जा रहे थे। प्रोग्रामर 0.2mm नायलॉन फिल्म का उपयोग करने की कोशिश में परेशान था, जो 15वें बेंड पर घिसकर खत्म हो जाती थी और बार-बार डाई को फिर से टेप करने के लिए मजबूर करती थी। उसने सामग्री की मोटाई और ग्रेन दिशा का हिसाब लगाया था, लेकिन उसने मशीन के उस छिपे कारक को नजरअंदाज कर दिया था: उच्च पार्ट काउंट पर घर्षण से होने वाला घिसाव।
We replaced it with a thick, 1.5mm custom urethane film.
Yes, this required a large, one-time recalibration of the Y-axis to compensate for the thick ghost shim. But once it was set, that single strip of urethane lasted for 400 bends. If the batch size is sufficiently large, absorbing the setup time to program for a thick, heavy-duty barrier is far less expensive than stopping the machine twenty times to re-tape a thin one. Perform thirty bends on scrap using the heavy urethane and measure the wear before committing to the production run.
Eventually, you reach a point where no tape or film is practical. If you are consistently bending 1/4-inch aluminum or producing parts that require sharp, deep profiles without a single witness mark, tape becomes a drawback. The tonnage needed to form heavy plate will crush even the most durable cloth tapes, turning them into a hardened, unpredictable layer.
This is the tipping point.
Rather than wrapping a steel V-die in disposable plastics, you replace the V-die entirely with a solid urethane pad or a steel die body equipped with synthetic nylon inserts. Urethane dies behave like a fluid under pressure, conforming around the punch to shape the metal without friction drag. You lose the ability to coin, and you must recalculate your air-bending tonnage, but you permanently remove the ghost shim. You are no longer managing a deteriorating tape layer; you are working with a defined, engineered tooling dimension.
I once observed an operator stacking two layers of 0.4mm poly on a pristine electric brake because he feared scratching a batch of #8 mirror stainless. He had considered the material thickness and grain direction, but overlooked the ghost in the machine: the unprogrammed 0.8mm shim he had just added to the die space. The brake over-pressed, the angles closed too far, and he scrapped the first five parts while chasing a tolerance shift that did not exist in the metal. You need to stop treating film as a safety blanket and start viewing it as a mathematical constraint. Every millimeter of urethane or poly added between the metal and the die exchanges surface protection for angle accuracy.
Most shops reach for the thickest roll available because they do not clearly understand what they are trying to solve. Are you protecting highly polished aluminum from the natural friction of a pristine V-die? Or are you using a heavy 0.8mm urethane layer to compensate for a physical gouge in a worn die shoulder?
If your constraint is solely surface sensitivity on light-gauge material, a thin 0.4mm film is sufficient. If your constraint is pressure concentration—such as bending thick, hard stainless that drags aggressively over the die radius—that drag will immediately tear thin film. This intermittent motion generates microscopic heat and localized pressure spikes that can damage the surface even through the film. Determine the actual failure point before selecting a roll from the cabinet. Run a bare-metal test piece to identify exactly where the die shoulder contacts the material before deciding what to cover it with.
बीस साल पुराना, ढीला-ढाला हाइड्रोलिक ब्रेक 0.8 मिमी फिल्म को बिना किसी समस्या के सहन कर सकता है, क्योंकि मशीन की अंतर्निहित यांत्रिक ढील इस अंतर को समाहित कर लेती है। आधुनिक इलेक्ट्रिक ब्रेक ऐसा नहीं करेगा।
इलेक्ट्रिक ब्रेक पूर्ण स्थितिगत सटीकता पर निर्भर करते हैं। यदि आप सटीक मोटाई को अपनी बेंड गणना से घटाए बिना उनके साथ एक अतिरिक्त फिल्म का उपयोग करते हैं, तो आप ओवर-प्रेस करेंगे। मशीन यह मानती है कि पंच प्रोग्राम किए गए डाई ओपनिंग पर सीधे धातु को छू रहा है। जब फिल्म उस ओपनिंग को कृत्रिम रूप से कम कर देती है, तो पंच डाई के कंधों की तुलना में अधिक गहराई तक जाता है, जिससे अंदरूनी रेडियस कड़ा हो जाता है और पार्ट अधिक मुड़ जाता है। यदि आप उच्च-सटीकता उपकरण चला रहे हैं, तो आप केवल डाई पर टेप लगाकर पैडल नहीं दबा सकते। फिल्म की मोटाई को टूलिंग ऑफसेट के रूप में प्रोग्राम करें, स्क्रैप पर तीन बेंड चलाएँ, और अंतिम उत्पादन से पहले माप लें।
शॉप फ्लोर का सुनहरा नियम सरल है: पतली फिल्म अधिक सटीक होती है, लेकिन इसके लिए बेहतर सेटअप की आवश्यकता होती है। मानक 0.4 मिमी फिल्म 1 मिमी तक की सामग्री मोटाई को पूरी तरह संभाल लेती है, डाई से सटीक रूप से चिपकती है और बेंड ज्यामिति में महत्वपूर्ण बदलाव नहीं करती। जब आप 3 मिमी सामग्री पर जाते हैं, तो बढ़े हुए टन भार और घर्षण को सहन करने के लिए आमतौर पर 0.8 मिमी फिल्म की आवश्यकता होती है।
लेकिन याद रखें कि फिल्म की मोटाई दोगुनी करने से आपकी टॉलरेंस शिफ्ट भी दोगुनी हो जाती है। मोटी फिल्म बेंड के शीर्ष पर अनिश्चित रूप से संकुचित होती है, जिससे एक परिवर्तनीय गैप बनता है जो इस बात पर निर्भर करता है कि यूरेथेन कितना गर्म हुआ है या उस पर कितने हिट लग चुके हैं। आपको ऐसी सबसे पतली परत चाहिए जो धातु को साफ रखे। यदि 0.4 मिमी फिल्म पाँच बेंड बिना फटे सह लेती है और वे पाँचों बेंड आधे डिग्री की टॉलरेंस में रहते हैं, तो यह उस 0.8 मिमी फिल्म से बेहतर आधार है जो पचास बेंड तो सह लेती है लेकिन शुरुआत से अंत तक एक पूरे डिग्री का अंतर दिखाती है।
आप केवल तब सुरक्षा बढ़ाते हैं जब बेंड की भौतिकी आपको ऐसा करने के लिए मजबूर करे। यदि आपकी पतली फिल्म अत्यधिक टन भार या तीखे डीप-ड्रॉ प्रोफाइल के कारण विफल हो रही है, तो आप यह सोचकर डाई को भारी-भरकम 0.8 मिमी पॉली से अंधाधुंध नहीं लपेटते कि मोटा मतलब ज्यादा मजबूत।
मोटा अधिक सुरक्षित नहीं होता, बल्कि कम सटीक होता है।
जब फिल्म की मोटाई आपकी टॉलरेंस के लिए बाधा बन जाती है, तो आप पूरी तरह टेप का उपयोग छोड़ देते हैं। यही वह समय है जब आप स्टील V-डाई को नायलॉन V-डाई या ठोस यूरेथेन पैड से बदलते हैं। नायलॉन डाई उच्च कठोरता के साथ अंतर्निहित सतह सुरक्षा प्रदान करती हैं, जिससे अतिरिक्त परत की आवश्यकता समाप्त हो जाती है क्योंकि सुरक्षा स्वयं उपकरण का हिस्सा होती है। लक्ष्य अविनाशी फिल्म ढूंढना नहीं है। लक्ष्य यह है कि आप अपने टूलिंग, अपनी सामग्री और अपनी सुरक्षात्मक परत को इतना सटीक रूप से संरेखित करें कि मशीन को यह महसूस भी न हो कि कोई सुरक्षा मौजूद है। प्लास्टिक को संभालना बंद करें और बेंड को इंजीनियर करना शुरू करें।
