लेज़र कटिंग मशीन की सुरक्षा: आग, धुएँ और चोटों से बचाव
पहली कटिंग से पहले बहुस्तरीय सुरक्षा व्यवस्था स्थापित करें लेज़र कटर के लिए कई सुरक्षा उपायों का एक साथ काम…

अभी किसी विदेशी उपकरण डायरेक्टरी को खोलकर देखें, और आपको 3000W फाइबर लेज़र कटर $30,000 में सूचीबद्ध मिल जाएगा। Midwest में किसी पुराने मशीन टूल बिल्डर को कॉल करें, और वे बिल्कुल उसी वॉटेज वाली मशीन के लिए आपको $250,000 का कोट देंगे।
पहली बार खरीदने वाला इन दोनों संख्याओं को देखता है और मान लेता है कि पुराना बिल्डर केवल नेमप्लेट और वारंटी के लिए $220,000 का प्रीमियम वसूल रहा है।
लेकिन वॉटेज सिर्फ एक लाइटबल्ब की तरह है। लेज़र कटर की असली लागत बीम में नहीं होती—वह स्टील, सर्वो और उस सॉफ़्टवेयर में छिपी होती है जो मशीन को तोड़े बिना उस बीम को धातु की शीट पर रेसिंग गति से चलाने के लिए जरूरी है।
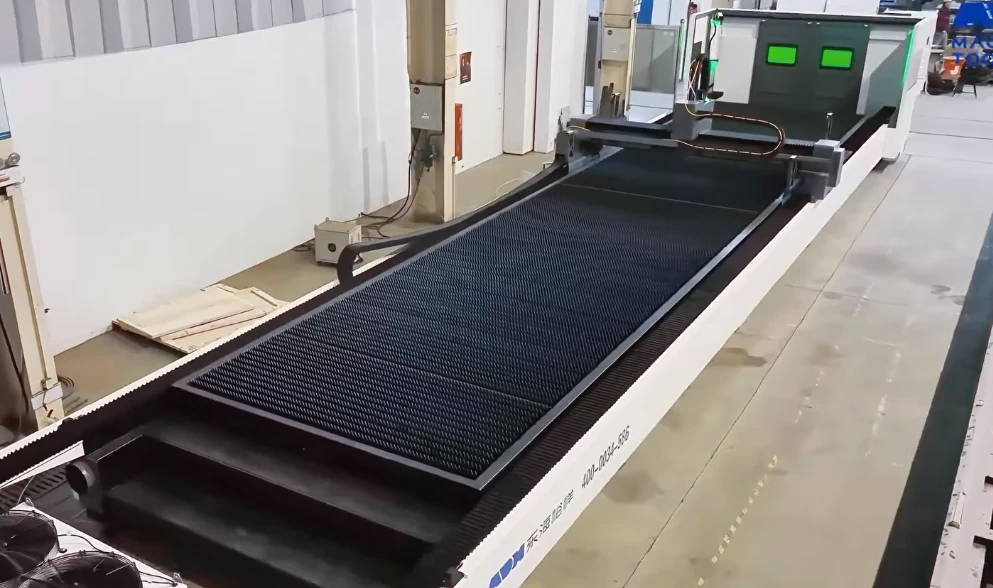
3000-वॉट का लेज़र स्रोत इतनी स्थानीय ऊष्मा पैदा करता है कि आधा इंच कार्बन स्टील मिलीसेकंड में वाष्पीकृत हो सकता है। यह एक हिंसक भौतिक प्रक्रिया है। अगर आप 1,000-हॉर्सपावर का रेसिंग इंजन राइडिंग लॉनमॉवर के चेसिस पर बोल्ट कर दें, तो आपको रेस कार नहीं मिलती। आपको एक ऐसा मौत का जाल मिलता है जो गैस दबाते ही खड़खड़ाकर बिखर जाता है।
$30,000 वाली मशीन और $250,000 वाली मशीन दोनों में शायद लेज़र स्रोत का बिल्कुल वही ब्रांड लगा हो।
कीमत में भारी अंतर, और वास्तविक शॉप-फ्लोर टिकाऊपन में अंतर, पूरी तरह इस बात से आता है कि उसके आसपास क्या लगा है। कोई बजट बिल्डर आसपास की मशीन से इतनी लागत कैसे निकाल देता है?
बजट निर्माता अपने ब्रोशरों के पहले पेज पर किसी प्रीमियम लोगो—जैसे IPG Photonics या MAX Photonics लेज़र स्रोत—को प्रमुखता से दिखाना पसंद करते हैं। वे जानते हैं कि खरीदार नाम पहचानते हैं। लेकिन लेज़र जनरेटर स्वयं मशीन की कुल निर्माण लागत का केवल लगभग 30% होता है। शेष 70% वही जगह है जहाँ बजट बिल्डर उस सस्ते मूल्य-टैग तक पहुँचने के लिए खर्चों में कटौती करता है।
वे प्रीमियम स्रोत खरीदते हैं, फिर उसे ऑफ-ब्रांड ड्राइवरों, सस्ते चिलरों और पायरेटेड कंट्रोल बोर्डों से जोड़ देते हैं।
इससे एक “Frankenstein” मशीन बनती है। घटक स्वाभाविक रूप से एक-दूसरे से संवाद नहीं करते। भारी उत्पादन वाले दिन जब कोई फॉल्ट आता है, तो लेज़र स्रोत एक एरर कोड देता है, मोशन कंट्रोलर दूसरा, और ऑपरेटर बंद पड़ी मशीन को घूरता रह जाता है। आप ऐसे सिस्टम की समस्या कैसे खोजेंगे जिसमें दिमाग और तंत्रिका तंत्र अलग-अलग भाषाएँ बोलते हों?
किसी फैब शॉप में जाएँ और एक शीर्ष-स्तरीय औद्योगिक कटर के फ्रेम पर अपना हाथ रखें, जब वह पार्ट्स का एक नेस्ट चला रहा हो। आपको कुछ भी महसूस नहीं होगा। अब यही काम किसी बजट मशीन पर करें। आपको कंपन अपने जूतों तक से गुजरता हुआ महसूस होगा।
फाइबर लेज़र कटिंग हेड बेहद तेज़ गति से चलता है, अचानक रुकता है और हर सेकंड कई बार दिशा बदलता है।
उस संवेग को कहीं न कहीं जाना ही होता है। प्रीमियम निर्माता उस गतिज ऊर्जा को सोखने के लिए प्लेट-वेल्डेड, स्ट्रेस-रिलीव्ड स्टील बेड का उपयोग करते हैं, जिनका वजन 15,000 पाउंड से भी अधिक होता है। बजट निर्माता माल ढुलाई और सामग्री की लागत बचाने के लिए पतली दीवारों वाली ट्यूब स्टील का उपयोग करते हैं। कुछ महीनों तक कड़े स्टॉप झेलने के बाद, हल्का फ्रेम मुड़ने लगता है। गैंट्री स्क्वायर से बाहर हो जाती है। अचानक, आपके गोल छेद अंडों जैसे दिखने लगते हैं, और आपके इंटरलॉकिंग टैब अब आपस में फिट नहीं होते। अगर वह सीधी रेखा ही नहीं काट सकता, तो शक्तिशाली लेज़र का क्या फायदा?
3000W की बीम भारी थर्मल ब्लोबैक पैदा करती है, खासकर मोटी प्लेट को पियर्स करते समय। यदि कटिंग हेड के लेंस बहुत गर्म हो जाएँ, तो वे मुड़ जाते हैं, जिससे फोकल पॉइंट खिसक जाता है और कट खराब हो जाता है। हाई-एंड मशीनें क्लोज्ड-लूप चिलर को एकीकृत करती हैं, जो सीधे कंट्रोल सॉफ्टवेयर से संवाद करते हैं। यदि पानी का तापमान दो डिग्री बढ़ता है, तो ऑप्टिक्स के जलने से पहले ही सॉफ्टवेयर अपने-आप कट को रोक देता है।
सस्ती मशीनें स्टैंडअलोन चिलर का उपयोग करती हैं, जो बस बिना समझे पानी पंप करते रहते हैं।
यदि कोई कूलेंट लाइन दब जाती है, तो लेज़र तब तक फायर करता रहता है जब तक $2,000 का कटिंग हेड सचमुच पिघल नहीं जाता। सॉफ्टवेयर का अंतर और भी बड़ा है। प्रीमियम कंट्रोलर कटिंग हेड की गति के आधार पर लेज़र पावर को गतिशील रूप से समायोजित करते हैं; जब वह किसी तीखे कोने के लिए धीमा होता है, तो वॉटेज घटा देते हैं ताकि किनारा उड़ न जाए। बजट कंट्रोलर बस लगातार 3000 वॉट झोंकते रहते हैं। किसी सस्ते कंट्रोलर पर हुई बचत को खत्म करने के लिए स्टेनलेस की कितनी स्क्रैप शीटें काफी होंगी?
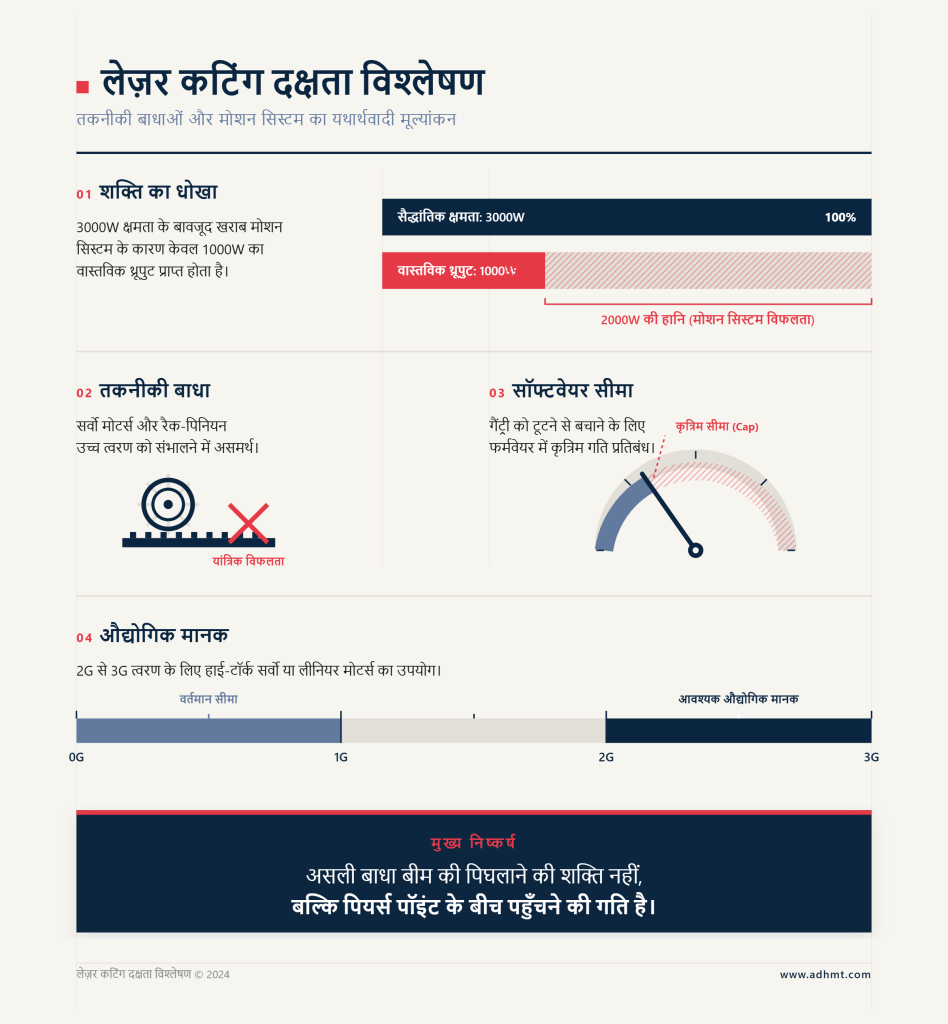
किसी बजट 3000W मशीन को छोटे ब्रैकेट्स का जटिल नेस्ट काटते हुए देखें। वह रेंगती है। लेज़र स्रोत में सामग्री को तीन गुना तेज़ काटने की शक्ति होती है, लेकिन मोशन सिस्टम—सर्वो मोटर, रैक और पिनियन—त्वरण को संभाल नहीं पाते।
गैंट्री को खुद को झटकों से तोड़ने से बचाने के लिए, निर्माता फर्मवेयर में मशीन की गति को कृत्रिम रूप से सीमित कर देता है।
आपने 3000 वॉट की कटिंग क्षमता के लिए भुगतान किया, लेकिन वास्तविक थ्रूपुट में आपको केवल 1000 वॉट मिल रहे हैं। औद्योगिक मशीनें हाई-टॉर्क सर्वो या लीनियर मोटर का उपयोग करती हैं, जो 2G से 3G तक का त्वरण खींच सकती हैं, जिससे मशीन वास्तव में उस वॉटेज का उपयोग कर पाती है जिसके लिए आपने भुगतान किया है। किसी फैब्रिकेशन शॉप में असली बाधा शायद ही कभी यह होती है कि बीम धातु को कितनी तेजी से पिघलाती है। बाधा यह होती है कि मशीन अगले पियर्स पॉइंट तक कितनी तेजी से पहुँच सकती है।
आप किसी मशीन की वास्तविक लागत डीलर के इनवॉइस को देखकर नहीं, बल्कि अपनी शॉप के एग्ज़िट डोर को देखकर निकालते हैं। अगर आप ऐसी मशीन पर $30,000 खर्च करते हैं जो तकनीकी रूप से एक-इंच प्लेट को “sever” कर सकती है, लेकिन ऐसा करने में बीस मिनट लेती है, तो आपने प्रोडक्शन टूल नहीं खरीदा; आपने एक महँगा शौक खरीदा है। $250,000 की मशीन अपनी कीमत इसलिए वसूल कर देती है क्योंकि वह ऐसे पार्ट्स बनाती है जिनमें कोई सेकेंडरी ऑपरेशन नहीं चाहिए। ऐसी दुनिया में जहाँ श्रम आपका सबसे बड़ा ओवरहेड है, किसी “सस्ते” लेज़र कट को साफ करने में हाथ-ग्राइंडर के साथ कर्मचारी का बिताया हर मिनट सीधे आपकी अंतिम कमाई पर चोट करता है।
थ्रूपुट ही वह एकमात्र मीट्रिक है जो काम को चालू रखती है।
सेल्स ब्रोशर “Maximum Cutting Thickness” को उभारना पसंद करते हैं, लेकिन यह संख्या दिखावे वाली मीट्रिक है। इस काम में, हम “severance cut”—जहाँ लेज़र अंततः सामग्री को किसी तरह पार कर जाता है और पीछे दांतेदार, ड्रॉस से भरा बिखरा परिणाम छोड़ता है—और “production cut” के बीच अंतर करते हैं, जो साफ, तेज़ और दोहराने योग्य होता है। बजट 3000W मशीन को 20mm कार्बन स्टील के लिए रेट किया जा सकता है, लेकिन अगर उसे ऐसा करने के लिए चार इंच प्रति मिनट की रफ्तार से रेंगना पड़े, तो गर्मी का जमाव पार्ट को टेढ़ा कर देगा और एक बड़ा हीट-अफेक्टेड ज़ोन छोड़ देगा।
गति गुणवत्ता बनाती है।
जब आप तेज़ कट करते हैं, तो गर्मी को पार्ट के बाकी हिस्से में फैलने का समय नहीं मिलता, जिससे धातु की संरचनात्मक अखंडता सुरक्षित रहती है और किनारों का गोल होना रुकता है। एक प्रीमियम मशीन अपनी कठोरता का उपयोग मोटे मटेरियल पर भी उच्च फीड रेट बनाए रखने के लिए करती है, जिससे गैस फ्लो पिघली हुई धातु को प्रभावी ढंग से साफ कर सके। अगर आपको किसी पार्ट को डिबर करने में दस मिनट लगाने पड़ते हैं, जिसे कट करने में पाँच मिनट लगे, तो आपका वास्तविक साइकिल टाइम तीन गुना हो गया। क्या आप सच में ऐसी मशीन वहन कर सकते हैं जो आपके कुशल ऑपरेटरों को फुल-टाइम ग्राइंडर बना दे?
अधिकांश शॉप्स पूरे दिन समान मोटाई नहीं काटतीं; वे 22-gauge स्टेनलेस से half-inch एल्युमिनियम और फिर वापस 16-gauge गैल्वनाइज़्ड पर जाती हैं। यहीं पर हाई-एंड मशीन का “hidden ecosystem” कच्चे वाटेज की तुलना में अपना मूल्य साबित करता है। बजट मशीन में आमतौर पर हर बार मटेरियल बदलने पर ऑपरेटर को नोज़ल मैन्युअली बदलना और बीम को फिर से सेंटर करना पड़ता है। यह “hidden” डाउनटाइम दस घंटे की शिफ्ट में दो घंटे खा सकता है।
मिनट ही पैसा हैं।
प्रीमियम मशीनें ऑटोमेटेड नोज़ल चेंजर और मोटराइज़्ड फोकल पोज़िशनिंग को इंटीग्रेट करती हैं, जो कट लाइब्रेरी के माध्यम से सेकंडों में समायोजित हो जाते हैं। इनमें उन्नत गैस प्रेशर कंट्रोल भी होते हैं, जो मानवीय हस्तक्षेप के बिना ऑक्सीजन और नाइट्रोजन के बीच स्विच करते हैं। अगर आपके वर्कफ़्लो में विविध जॉब शॉप वर्क शामिल है, तो मशीन की मटेरियल्स के बीच ट्रांज़िशन करने की क्षमता, प्लेट के अतिरिक्त 5mm काटने की क्षमता से अधिक महत्वपूर्ण है। क्या हाई-वाटेज वाली ताकतवर मशीन खरीदना तर्कसंगत है, अगर वह अपने जीवन का 30% समय किसी ऑपरेटर के रेंच घुमाने का इंतज़ार करते हुए बिताती है?
कच्चा वाटेज इस बात का माप है कि लेज़र स्रोत क्या पैदा करता है, न कि वास्तव में धातु तक क्या पहुँचता है। किसी सस्ती मशीन में, घटिया फाइबर कनेक्शन, खराब-गुणवत्ता वाली प्रोटेक्टिव विंडो और गलत संरेखित कटिंग हेड्स के कारण आप उस शक्ति का एक बड़ा प्रतिशत खो देते हैं। “गंदी” ऑप्टिक्स के पीछे लगा 6000W स्रोत, शायद केवल एक अच्छी तरह ट्यून किए गए 3000W सिस्टम जितनी प्रभावी कटिंग शक्ति ही दे पाए। दक्षता, सैद्धांतिक शक्ति और वास्तविक पिघलाने की क्षमता के बीच का पुल है।
आपको पार्ट पर फोटॉन चाहिए, कटिंग हेड में गर्मी नहीं।
हाई-एंड सिस्टम आंतरिक सेंसर वाले “इंटेलिजेंट” कटिंग हेड्स का उपयोग करते हैं, जो रियल-टाइम में ऑप्टिक्स की स्थिति की निगरानी करते हैं। यदि लेंस दूषित हो जाता है, तो बीम के भटकने और $500 की पीतल की शीट खराब करने से पहले मशीन आपको चेतावनी दे देती है। वे स्पॉट के व्यास को समायोजित करने के लिए विशेष बीम-शेपिंग तकनीक का भी उपयोग करते हैं, जिससे एक ही पावर स्रोत पतली शीट पर सर्जिकल स्कैल्पेल की तरह और मोटी प्लेट पर हेवी-ड्यूटी टॉर्च की तरह काम कर सकता है। यदि मशीन उस शक्ति को सटीक रूप से फोकस नहीं कर सकती, तो क्या अतिरिक्त वाटेज सिर्फ बर्बाद बिजली नहीं है?
हम यह स्थापित कर चुके हैं कि आपकी लाभप्रदता साफ, तैयार पार्ट्स की गति से तय होती है, न कि उस सैद्धांतिक अधिकतम मोटाई से जिसे कोई बीम भेद सकता है। तो निर्माता 6000W, 10kW या यहाँ तक कि 20kW मशीनों को क्यों आगे बढ़ाते हैं? क्योंकि मोटे गेज पर हाई-स्पीड थ्रूपुट बनाए रखने के लिए अंततः एक अलग श्रेणी की आर्किटेक्चर की आवश्यकता होती है। लेकिन पावर टियर बढ़ाना उसी ट्रक में V6 की जगह V8 लगाने जैसा नहीं है। यह आपकी शॉप की पूरी लागत संरचना को मूल रूप से बदल देता है। लेज़र कटिंग की कीमत एक प्रति-घंटा दर पर आधारित होती है, जिसमें उपकरण मूल्यह्रास, श्रम, यूटिलिटीज और बीमा को समाहित करना पड़ता है। यदि आप बहुत बड़ी मशीन खरीदते हैं, लेकिन बीम को लगातार चालू रखने के लिए दोहराए जाने वाले काम की पर्याप्त मात्रा नहीं है, तो आपकी स्थिर लागतें आपकी उत्पादन गति पर भारी पड़ती हैं, और आपका प्रति-पार्ट खर्च वास्तव में बढ़ जाता है।
1500W फाइबर लेज़र एक सर्जिकल टूल है। यदि आपकी शॉप 22-गेज से 11-गेज शीट मेटल की दुनिया में काम करती है—जैसे HVAC एनक्लोज़र, हल्के ब्रैकेट या सजावटी आर्किटेक्चरल पैनल—तो अक्सर यही वह जगह है जहाँ आपको होना चाहिए। इन मोटाइयों पर, 1500W स्रोत कर्फ को लगभग तुरंत पिघला देता है। आपके साइकिल टाइम की सीमा शायद ही कभी वाटेज होती है; यह मोशन सिस्टम की क्षमता होती है कि वह सटीकता खोए बिना कटिंग हेड को तंग कोनों के आसपास तेजी से घुमा सके।
क्योंकि कच्ची शक्ति अपेक्षाकृत कम होती है, मशीन फ्रेम पर थर्मल तनाव नियंत्रित रहता है। आपको उस तीव्र त्वरण को सोखने के लिए 15,000-पाउंड के कास्ट आयरन बेड की आवश्यकता नहीं होती, जिसकी जरूरत उच्च-वाटेज बीम को रुकने और प्लेट को मोड़ने से बचाने के लिए पड़ती है। चिलर यूनिट कॉम्पैक्ट होती है। बिजली की आवश्यकताएँ आपको शहर के ग्रिड से एक बहुत बड़ा नया सर्विस ड्रॉप खींचने के लिए मजबूर नहीं करेंगी। कम-वॉल्यूम प्रोटोटाइपिंग शॉप या जटिल, पतली-दीवार वाली असेंबली बनाने वाले व्यवसाय के लिए, 1500W मशीन ओवरहेड कम रखती है, जबकि पाँच गुना महँगी मशीन जैसी ही एज क्वालिटी देती है।
3000W तक बढ़ते ही आप वास्तविक जॉब शॉप क्षेत्र में प्रवेश करते हैं। यह टियर 1/4-इंच से 3/8-इंच कार्बन स्टील को इतनी गति से संभालता है कि मुनाफा कमाया जा सके, जबकि पतले-गेज स्टेनलेस में भी तेजी से काम करता है। यह सबसे सामान्य रूप से बिकने वाला वाटेज है, और इसकी वजह है। लेकिन यहीं खरीदार असंगत कॉन्फ़िगरेशन के जाल में फँसते हैं, यह मान लेते हुए कि अकेला लेज़र स्रोत ही प्रदर्शन की गारंटी देता है। इसी चरण पर ADH Machine Tool की सिंगल-टेबल फाइबर लेज़र कटिंग मशीन जैसे विकल्प को देखना उपयोगी है, खासकर जब मशीन चयन में कटिंग क्षमता के साथ बिक्री और सेवा कवरेज भी मायने रखता हो।
हल्के 1500W फ्रेम पर 3000W लेज़र सोर्स लगा देना एक खतरनाक यांत्रिक बाधा पैदा करता है। 1/4-इंच प्लेट को लाभकारी ढंग से प्रोसेस करने के लिए, मशीन को भारी प्लेटों के बढ़े हुए भार और तेज़ सीधी-रेखा कटों को संभालने हेतु हेवी-ड्यूटी कास्ट गैंट्री घटकों और हाई-टॉर्क सर्वो की जरूरत होती है। यदि निर्माता ने रैक और पिनियन सिस्टम पर बचत की है, तो हाई-स्पीड दिशा परिवर्तन के दौरान मशीन कंपन करेगी, जिससे आपके पार्ट्स पर दाँतेदार किनारा रह जाएगा जिसे मैन्युअल ग्राइंडिंग की आवश्यकता होगी। “स्वीट स्पॉट” केवल तभी मौजूद होता है जब लेज़र सोर्स के साथ-साथ यांत्रिक कठोरता भी बढ़ाई जाए। अन्यथा, आप 3000W पावर के लिए भुगतान कर रहे हैं, लेकिन कट साफ रखने के लिए उसे सॉफ्टवेयर में ही कम करके चला रहे हैं।
6000W पर जाना “मशीन खरीदने” से “प्रोडक्शन सेल बनाने” की ओर एक स्पष्ट सीमा पार करना है। इस पावर स्तर पर, लेज़र 1/2-इंच स्टील को मक्खन की तरह काटता है। लेकिन हाई-वॉटेज थ्रूपुट की कठोर वास्तविकता यह है: 6000W लेज़र पार्ट्स का एक नेस्ट इतनी तेजी से पूरा कर देगा कि मानव ऑपरेटर हाथ से स्केलेटन उतारकर अगली शीट लोड करने की गति से पीछे रह जाएगा।
यदि आप ऑटोमेटेड पैलेट चेंजर या टॉवर स्टोरेज सिस्टम में निवेश नहीं करते, तो आपका छह-अंकीय हेवीवेट हर बीस मिनट में से दस मिनट निष्क्रिय बैठा रहेगा। अब आप धातु पिघलाने की भौतिकी से नहीं, बल्कि लॉजिस्टिक्स से लड़ रहे हैं। इसी वजह से ADH Machine Tool जैसी वैश्विक सेवा कवरेज वाली कंपनी की डबल-टेबल फाइबर लेज़र कटिंग मशीन ऐसे सेटअप में व्यावहारिक अगला कदम बनती है, क्योंकि पैलेट हैंडऑफ कटिंग हेड की गति को वास्तविक उत्पादन प्रवाह में बदलने में मदद करता है। भौतिक फुटप्रिंट भी बहुत बढ़ जाता है। ऑप्टिक्स से गर्मी हटाने के लिए आपको बड़े औद्योगिक चिलर चाहिए, और वाष्पीकृत धातु की भारी मात्रा संभालने के लिए हेवी-ड्यूटी डस्ट एक्सट्रैक्शन सिस्टम चाहिए। उसे फीड करने के लिए मटीरियल हैंडलिंग इंफ्रास्ट्रक्चर के बिना 6000W लेज़र खरीदना ऐसा है जैसे कोई कमर्शियल जेट खरीदकर उसे कच्ची हवाई पट्टी पर खड़ा कर देना।
पहली बार हाई-वॉटेज खरीदने वाले को सबसे बड़ा झटका मासिक उपकरण भुगतान से कभी नहीं लगता। वह स्थानीय गैस सप्लायर का पहला डिलीवरी बिल होता है। असिस्ट गैस—मुख्य रूप से मोटे स्टील के लिए ऑक्सीजन और स्टेनलेस व एल्युमिनियम की साफ कटिंग के लिए नाइट्रोजन—फाइबर लेज़र कटिंग की जीवनरेखा है। यह पिघले हुए मटीरियल को कर्फ से बाहर उड़ा देती है, इससे पहले कि वह फिर से जुड़ सके, और इसकी खपत आपकी मशीन की पावर के साथ तेजी से बढ़ती है।
जब आप 1500W से 6000W पर अपग्रेड करते हैं, तो आपकी नाइट्रोजन खपत बहुत तेजी से बढ़ जाती है। हाई-पावर लेज़र बेहद तेज काटते हैं, लेकिन किनारे को ऑक्सीडाइज किए बिना उस गति को बनाए रखने के लिए उन्हें नोज़ल पर भारी मात्रा और दबाव की आवश्यकता होती है। मोटी प्लेट में नाइट्रोजन चलाने वाली 6000W मशीन एक मानक लिक्विड सिलेंडर को कुछ ही घंटों में आसानी से खाली कर सकती है। अचानक, आपको बल्क टैंक की पाइपिंग करनी पड़ती है या हाई-प्रेशर नाइट्रोजन जनरेशन सिस्टम लगाना पड़ता है, जिससे आपके शुरुआती पूंजीगत व्यय में दसियों हजार डॉलर जुड़ जाते हैं। यदि आपने अपनी असिस्ट गैस की प्रति घंटा लागत की गणना नहीं की है, तो आप कैसे जान सकते हैं कि आपके पार्ट्स को बनाने की वास्तविक लागत क्या है?
अधिकांश शॉप मालिक $4,000 के मासिक उपकरण ऋण को देखते हैं और मान लेते हैं कि यही उनकी मुख्य वित्तीय बाधा है। ऐसा नहीं है। यदि आप 1/4-इंच स्टील पर 6000W लेज़र चला रहे हैं, तो आप केवल लिक्विड नाइट्रोजन में ही आसानी से महीने के $6,000 खर्च कर सकते हैं। लागत-प्रति-पार्ट फॉर्मूला आपकी स्टिकर कीमत की परवाह नहीं करता; वह आपकी प्रति घंटा परिचालन दर की परवाह करता है। उस दर में श्रम, ओवरहेड, विद्युत खपत, असिस्ट गैस और कंज्यूमेबल्स शामिल होते हैं। वास्तविक ROI की गणना करने के लिए, आपको उस कुल प्रति घंटा बोझ को हर साठ मिनट में पैलेट पर पहुँचने वाले बेचने योग्य पार्ट्स की संख्या से विभाजित करना होगा। यदि आपकी मशीन सस्ती है लेकिन ड्रॉस साफ करने के लिए सेकेंडरी ग्राइंडिंग ऑपरेशन की जरूरत पड़ती है, तो आपका श्रम बोझ अभी दोगुना हो गया। तो आप अग्रिम लागत को रोज़ाना होने वाले खर्च के मुकाबले कैसे तौलते हैं?
3000W लेज़र के लिए दो कोटेशन पर विचार करें: $45,000 का एक बजट आयात और $140,000 का एक प्रीमियम घरेलू या शीर्ष-स्तरीय आयात। कागज़ पर, $95,000 का CAPEX अंतर पार करना असंभव-सा लगता है। लेकिन आइए परिचालन वास्तविकता देखें। बजट मशीन में ऑटोमैटिक नोज़ल चेंजर नहीं है और यह एक साधारण गैस मैनिफोल्ड का उपयोग करती है, जिससे प्रति घंटे 15% अधिक नाइट्रोजन लीक होती है। इसके अलावा, ऑपरेटर को शीट को मैन्युअली रोककर फिर से अलाइन करना पड़ता है, क्योंकि एज-डिटेक्शन सेंसर बेहद अविश्वसनीय माने जाते हैं।
2,000-घंटे के शिफ्ट वर्ष में, गैस की वह 15% अक्षमता और अपटाइम में 20% गिरावट आसानी से खोए हुए राजस्व और बर्बाद उपभोग्य सामग्रियों में $35,000 तक जोड़ देती है। तीन वर्षों के भीतर, “सस्ती” मशीन आपकी जेब से प्रीमियम मशीन की तुलना में अधिक नकद खर्च करा चुकी होती है, और फिर भी आप एक कम भरोसेमंद एसेट के साथ फंसे रहते हैं। इतने सारे खरीदार अपनी इमारतों के किनारे घूमते यूटिलिटी मीटरों को अनदेखा क्यों कर देते हैं?
3000W से 12000W लेज़र पर अपग्रेड करने से कटिंग हेड पर शक्ति केवल चार गुना नहीं होती। यह पूरे सपोर्ट इकोसिस्टम के ऊर्जा फुटप्रिंट को बहुत अधिक बढ़ा देता है। उच्च-वॉटेज स्रोत को ऑप्टिक्स को पिघलने से बचाने के लिए एक विशाल औद्योगिक चिलर की आवश्यकता होती है, साथ ही कैबिनेट से वाष्पीकृत धातु को बाहर खींचने के लिए एक हैवी-ड्यूटी एग्जॉस्ट सिस्टम भी चाहिए। ये सहायक सिस्टम लगातार भारी एम्परेज खींचते हैं, तब भी जब लेज़र शीटों के बीच आइडल होता है।
यदि आप 1/2-इंच प्लेट काट रहे हैं, तो 12000W स्रोत की अत्यधिक गति बिजली खपत को उचित ठहराती है, क्योंकि आप पार्ट्स चार गुना तेज़ बना रहे होते हैं। लेकिन यदि आप उसी मशीन पर 16-गेज शीट मेटल डालते हैं, तो लेज़र इतनी तेज़ी से चलता है कि गैंट्री उपलब्ध वॉटेज का उपयोग करने के लिए भौतिक रूप से पर्याप्त तेज़ एक्सेलरेट नहीं कर पाती। नतीजा यह होता है कि आप 12000W चिलर और एग्जॉस्ट सिस्टम का भारी विद्युत ओवरहेड चुका रहे होते हैं, जबकि कोनों से गुजरने के लिए लेज़र केवल 4000W तक थ्रॉटल डाउन कर रहा होता है। कच्ची शक्ति और यांत्रिक वास्तविकता के बीच यह असंगति आखिरकार कहां दिखाई देती है?
बजट चेसिस पर बहुत बड़ा पावर स्रोत लगा देना लगातार डाउनटाइम का नुस्खा है। उच्च-वॉटेज कटिंग तीव्र थर्मल और काइनेटिक तनाव पैदा करती है। जब एक सस्ता, अन-एनील्ड मशीन फ्रेम 6000W कटिंग हेड की तेज़ और आक्रामक गतिविधियों को झेलता है, तो धातु मुड़ जाती है। यह आपको पहले दिन दिखाई नहीं देगा। यह छठे महीने दिखेगा, जब आपका ऑपरेटर हर सोमवार सुबह दो घंटे फोकल पॉइंट को फिर से कैलिब्रेट करने और गैंट्री को स्क्वायर करने में लगाता है, क्योंकि मशीन ने सप्ताहांत में अपना ज़ीरो खो दिया होता है।
टेस्ट-फायरिंग और पैरामीटर समायोजित करने में बिताया गया हर घंटा ऐसा घंटा है जिसमें आप ओवरहेड चुका रहे हैं, लेकिन उत्पादन कुछ नहीं कर रहे। एक प्रीमियम मशीन महीनों तक अपनी टॉलरेंस बनाए रखती है, क्योंकि असेंबली से पहले कास्टिंग्स को भट्ठी में स्ट्रेस-रिलीव किया गया था। निम्न-स्तरीय ब्रांड की दीर्घकालिक लागत केवल रिप्लेसमेंट पार्ट्स नहीं हैं; यह स्क्रैप हुई सामग्री और निष्क्रिय ऑपरेटर समय का पीड़ादायक, अदृश्य रिसाव है।
एक कंट्रोल सिस्टम की लागत $5,000 या $50,000 हो सकती है, और कीमत का यह दस गुना अंतर उस मशीन के बीच का फर्क दिखाता है जो अपनी पोज़िशन को “खोजती” रहती है और उस मशीन के बीच जो वास्तव में उसे सटीक रूप से हासिल करती है। सस्ता कंट्रोलर generic, third-party PLC (Programmable Logic Controller) कोड का उपयोग करता है, जिसे मशीन की विशिष्ट गैंट्री mass के लिए optimized नहीं किया गया होता। जब कटिंग हेड हाई-स्पीड ट्रैवल के अंत में रुकता है, तो निम्न-स्तरीय कंट्रोलर अगले कट को शुरू करने से पहले हेड को सेकंड के एक अंश तक कंपन करने देता है। 2,000-hole nest में, सेकंड के ये अंश प्रति शीट बीस मिनट के बर्बाद समय में बदल जाते हैं, जिससे पहला पार्ट पूरा होने से पहले ही आपकी प्रति-घंटा उपज प्रभावी रूप से कमजोर हो जाती है।
निर्माता से पूछें कि क्या फ्रेम को वेल्डिंग के बाद फर्नेस-एनील किया गया था। अगर वे हिचकिचाते हैं या “नेचुरल एजिंग” का ज़िक्र करते हैं, तो संभव है कि फ्रेम कच्ची स्टील ट्यूबों से बना हो, जो संचालन के पहले वर्ष में आंतरिक तनाव कम होने के साथ “क्रीप” करेगा, आपकी गैंट्री को स्क्वायर से बाहर खींच देगा और आपकी सटीकता खराब कर देगा।
अंत में, केवल मीटर प्रति मिनट में शीर्ष गति नहीं, बल्कि G-फोर्स में एक्सेलेरेशन स्पेसिफिकेशन मांगें। 500 मीटर प्रति मिनट तक पहुंचने वाली मशीन शॉप फ्लोर पर बेकार है यदि उसे गति पकड़ने के लिए एक शहर के ब्लॉक जितनी दूरी चाहिए; बार-बार दिशा बदलने वाले जटिल पार्ट्स पर वाटेज दक्षता बनाए रखने के लिए आपको हाई-G एक्सेलेरेशन चाहिए। यदि निर्माता ये मेट्रिक्स नहीं दे सकता, तो वे आपको उत्पादन उपकरण नहीं, बल्कि पहियों पर लगा पावर सोर्स बेच रहे हैं।
यदि आप इन मेट्रिक्स को अपनी वास्तविक वर्कलोड और पार्ट-जियोमेट्री के संदर्भ में परखना चाहते हैं, तो ADH Machine Tool से परामर्श या कोटेशन के लिए संपर्क करें; 100 से अधिक देशों और क्षेत्रों में बिक्री व सेवा उपस्थिति होने से मशीन चयन, सपोर्ट और सप्लायर मूल्यांकन पर बातचीत व्यावहारिक रूप से आगे बढ़ सकती है।
खरीदार इस मैकेनिकल मिसमैच को अपनी दैनिक उत्पादन समय-सारणी में नुकसान पहुंचाने से कैसे रोक सकता है?
मैंने दुकानों को इसलिए टूटते देखा है क्योंकि उन्होंने उस 1-इंच प्लेट को संभालने के लिए 12,000W का मॉन्स्टर खरीद लिया, जिसके लिए वे कॉन्ट्रैक्ट जीतने की उम्मीद कर रहे थे, जबकि उनका रोज़ का मुख्य काम 11-गेज स्टेनलेस था। पतले मटेरियल पर, इतना हाई-वाटेज लेज़र अक्सर बोझ बन जाता है क्योंकि उसे केवल चालू रहने के लिए बड़े नोज़ल, अधिक गैस प्रेशर और भारी बिजली खपत की ज़रूरत होती है। क्योंकि 12kW सोर्स की गर्मी के साथ तालमेल रखने के लिए गैंट्री को बहुत तेज़ और झटकेदार गति से चलना पड़ता है, मशीन अंततः उन छोटे, जटिल डिटेल्स पर खुद को कैलिब्रेशन से बाहर हिला देती है जो वास्तव में कमाई करवाते हैं।
आपको वह मशीन खरीदनी चाहिए जो आपके वर्तमान वर्कलोड के 80% हिस्से पर हावी हो। यदि आपकी शॉप से हर सप्ताह पांच टन 1/4-इंच प्लेट गुजरती है, तो वह 4kW या 6kW मशीन खरीदें जो उस मोटाई को पूरी विश्वसनीयता से काटती है। जिस 1% समय आपको 1.5-इंच आर्मर प्लेट काटनी हो, फ़ाइल किसी सर्विस ब्यूरो को भेज दें जिसके पास पहले से ऑटोमेटेड 30kW बीस्ट है। “वार्षिक अपवाद” का $8,000-प्रति-माह नाइट्रोजन बिल और विशेष रखरखाव की परेशानियां उन्हें संभालने दें।
यदि आप अपने ही पूंजी से एज केसों के पीछे भागते हैं, तो आपके पास ऐसी मशीन होगी जिसे चलाना उस काम के लिए बहुत महंगा पड़ेगा जो वास्तव में आपके पास है।
लोन पर हस्ताक्षर करने से पहले अपने अनुमानित कॉस्ट-पर-पार्ट की गणना करने के लिए सेल्समैन की सामान्य स्प्रेडशीट पर भरोसा न करें। विक्रेता को अपनी तीन सबसे आम DXF फ़ाइलें दें और एक “नेस्टिंग टाइम स्टडी” मांगें जिसमें गैस खपत और बिजली खपत के अनुमान शामिल हों। उस अनुमानित साइकिल टाइम को लें और शीट लोडिंग व नोज़ल सफाई जैसे वास्तविक दुनिया के वेरिएबल्स के लिए उसमें 20% जोड़ें। अपने कुल मासिक बोझ—लोन, श्रम, गैस और बिजली—को उन बेचने योग्य पार्ट्स की संख्या से विभाजित करें जो यह स्टडी बताती है कि आप एक महीने में बना सकते हैं।
अपनी गणना को और ठोस बनाने के लिए संबंधित मशीन मॉडल, स्पेसिफिकेशन और तुलना-योग्य तकनीकी विवरण पहले से इकट्ठा करें; ऐसे दस्तावेज़ ROI शीट में अनुमान लगाने के बजाय वास्तविक इनपुट डालने में मदद करते हैं। आप आगे की जांच के लिए डाउनलोड योग्य सामग्री देख सकते हैं।
प्रीमियम तब चुकाएं जब निर्माता चार घंटे की ड्राइव के भीतर समर्पित सर्विस टेक उपलब्ध कराए और ऐसा कंट्रोल सिस्टम दे जो अपने रखरखाव अंतरालों का खुद अनुमान लगाता हो। वाटेज की दौड़ से उसी क्षण हट जाएं जब “अधिक पावर” की कीमत विक्रेता को हल्का, अन-एनील्ड फ्रेम या पाइरेटेड सॉफ्टवेयर बोर्ड इस्तेमाल करने पर मजबूर करे। 3000W का लेज़र जो साल में 2,000 घंटे चलता है, हमेशा 12000W लेज़र से बेहतर प्रदर्शन करेगा जो अपनी आधी उम्र विदेश से तकनीशियन के आने का इंतज़ार करते हुए बिताता है।
फर्श में मौजूद लोहा और कैबिनेट में मौजूद लॉजिक ही वाटेज को अपना काम करने देते हैं। यदि आप “पीक थिकनेस” के बजाय “बिल योग्य मिनट” पर ध्यान देते हैं, तो आप सपने देखने वाले नहीं रहते और निर्माता बनना शुरू करते हैं।
