लेज़र कटिंग में जलने के निशान कैसे रोकें: साफ़ कटिंग की सेटिंग और सुरक्षा
सेटिंग बदलने से पहले जलने के निशान का पैटर्न पहचानें हर गहरे निशान का मतलब यह नहीं कि लेज़र बहुत…

एक शॉप मालिक मुझे 6kW फाइबर लेज़र के लिए दो कोटेशन देता है। पहला $68,000 का है; दूसरा $155,000 का। कागज़ पर वे एक ही टूल जैसे लगते हैं, क्योंकि दोनों 25mm कार्बन स्टील काटने का दावा करते हैं।
मालिक को पहले कोटेशन में $87,000 की “बचत” दिखती है। मुझे एक ऐसी मशीन दिखती है जो अठारह महीनों के भीतर अपनी ही गैन्ट्री को ढीला कर देगी, क्योंकि वह शौकिया उपयोग के लिए बने फ्रेम पर भारी कटिंग हेड को तेज़ गति से चलाने की कोशिश कर रही है।
2026 में, वॉटेज अब मशीन का महंगा हिस्सा नहीं रह गया है; महंगा हिस्सा यह क्षमता है कि मशीन खुद को तोड़े बिना उस वॉटेज का वास्तव में उपयोग कर सके।
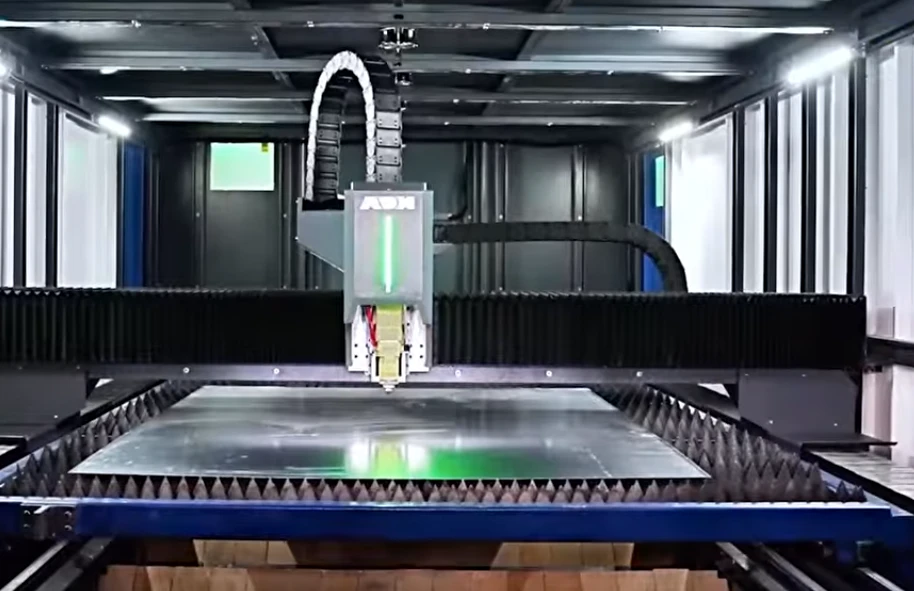
यदि आप 20,000-वॉट लेज़र सोर्स लेकर उसे 3kW के लिए डिज़ाइन किए गए हल्के एल्यूमिनियम फ्रेम पर बोल्ट कर देते हैं, तो आपने तेज़ मशीन नहीं खरीदी है; आपने एक जोखिम खरीदा है।
हाई-वॉटेज कटिंग में “takt time”—यानी लाभप्रद बने रहने के लिए उत्पादन की आवश्यक विशिष्ट लय—को बनाए रखने के लिए उच्च त्वरण (G-force) की जरूरत होती है। जब 12kW लेज़र 10-gauge शीट मेटल पर किसी कोने पर पहुंचता है, तो कोने को अधिक जलने से बचाने के लिए उसे लगभग तुरंत धीमा और फिर तेज़ होना पड़ता है। इससे भारी यांत्रिक तनाव पैदा होता है। एक “बजट” फ्रेम इन बलों के तहत मुड़ जाएगा, जिससे कटे हुए किनारे पर “chatter” निशान बनेंगे, जिन्हें ठीक करने के लिए हाथ से ग्राइंडिंग करनी पड़ेगी।
आप खरीद मूल्य में $50,000 बचा सकते हैं, लेकिन कमजोर मशीन द्वारा बनाए गए खराब पार्ट्स को साफ़ करने के लिए आप हर साल द्वितीयक श्रम में $20,000 खर्च करेंगे।
सटीकता प्रकाश की नहीं, बल्कि द्रव्यमान और मोशन कंट्रोल की देन होती है। हाई-पावर लेज़र का ऐसा कोटेशन जिसमें मोटरों की “G” रेटिंग या मशीन बेड का वजन निर्दिष्ट नहीं है, संभवतः ऐसी मशीन का कोटेशन है जो अपने ही लेज़र सोर्स से कम प्रदर्शन करेगी।
अगर मशीन उतनी तेज़ी से नहीं चल सकती जितनी तेज़ी से लेज़र धातु को पिघला सकता है, तो आप ऐसी शक्ति के लिए भुगतान कर रहे हैं जिसका आप भौतिक रूप से उपयोग नहीं कर सकते।
औद्योगिक लेज़र के कोटेशन में अक्सर जानबूझकर सामग्री/घटक कम दिखाए जाते हैं ताकि मुख्य कीमत प्रतिस्पर्धी लगे—कुछ वैसा ही जैसे कोई कार डीलर ऐसी कीमत का विज्ञापन करे जिसमें पहिए या सीटें शामिल न हों।
मैंने हाल ही में एक कोटेशन का ऑडिट किया, जिसमें “Base Price” $80,000 था, लेकिन “Mandatory Installation and Calibration” शुल्क $12,000 था, और “High-Pressure Gas Regulator Kit”—जो वास्तव में किसी भी चीज़ को काटने के लिए आवश्यक है—अलग से $4,500 का था। विक्रेता अक्सर चिलर को भी छोड़ देते हैं, यानी वह उपकरण जो लेज़र स्रोत को ज़्यादा गरम होकर अपनी ही आंतरिक ऑप्टिक्स को पिघलाने से बचाता है। सही आकार के चिलर के बिना, 6kW लेज़र लगातार बीस मिनट काटने के बाद बहुत महंगा पेपरवेट बन जाता है।
मार्केटिंग हेडलाइनें “Work Area Gap” को भी छिपाती हैं। कोई सस्ता कोटेशन 1313 मशीन (4′ x 4′ बेड) के लिए हो सकता है, जबकि आपका उत्पादन वर्कफ़्लो मानक 5′ x 10′ (3015) शीट्स पर आधारित हो।
$30,000 बचाने के लिए छोटा बेड खरीदना आपके कर्मचारियों को रोज़ चार घंटे बड़ी शीटों को छोटे चौकोर टुकड़ों में पहले से काटने के लिए मजबूर करता है, ताकि वे मशीन में फिट हो सकें। आपने पैसा नहीं बचाया; आपने बस अपनी “equipment cost” को “payroll cost” में स्थानांतरित कर दिया है, जहाँ यह हर महीने आपको लगातार नुकसान पहुँचाएगी।
स्टिकर प्राइस केवल एक लालच है; असली लागत उन सभी चीज़ों का योग है जो पार्किंग लॉट में रखे एक क्रेट को चालू मुनाफ़ा केंद्र में बदलने के लिए आवश्यक होती हैं।
आज के बाज़ार में सटीक कीमत पाने के लिए, आपको “12kW की कीमत कितनी है?” पूछना बंद करके “इन विशिष्ट पार्ट्स में से प्रति सप्ताह 500 बनाने की लागत कितनी होगी?” पूछना शुरू करना होगा।
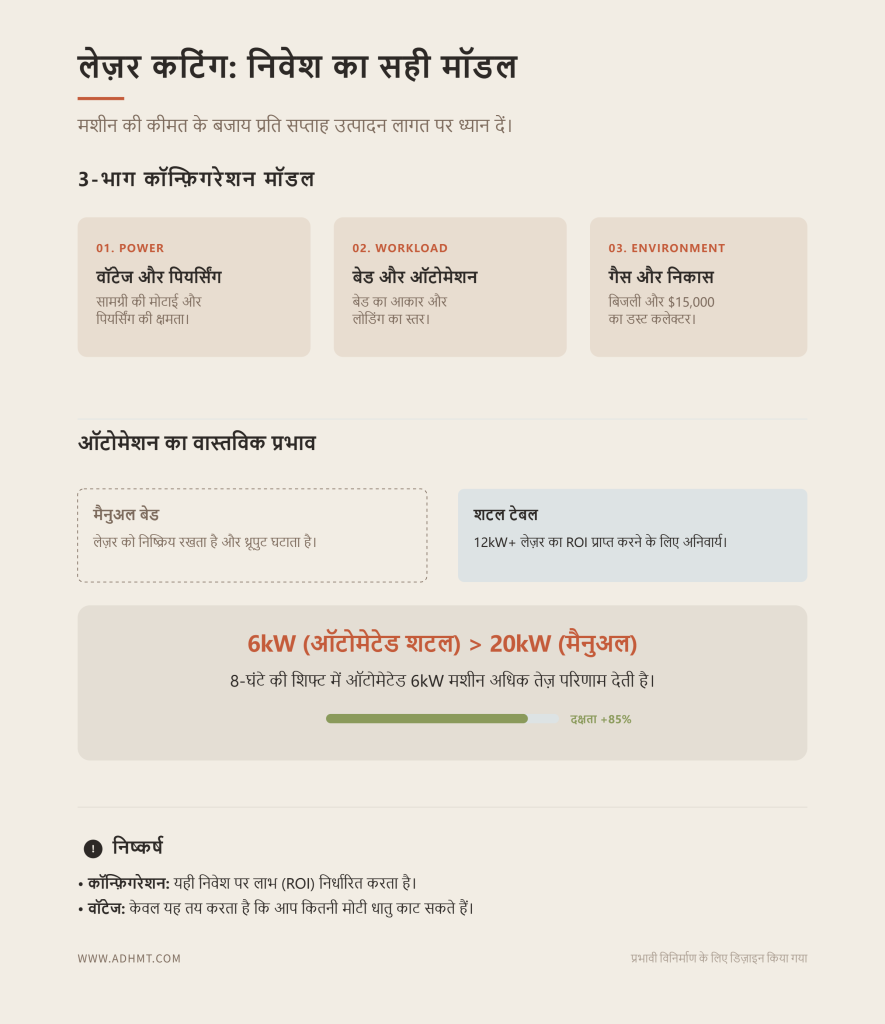
“configuration-first” मॉडल लेज़र स्रोत को तीन-भाग वाली प्रणाली का केवल एक घटक मानता है: Power (वॉटेज), Workload (बेड का आकार और ऑटोमेशन), और Environment (गैस, बिजली और एग्जॉस्ट)। उदाहरण के लिए, यदि आप मुख्य रूप से एल्युमिनियम काटते हैं, तो आपकी “price” में विस्फोटक धूल-आग से बचाव के लिए एक विशेष डस्ट कलेक्टर शामिल होना चाहिए—यह $15,000 की वस्तु है जिसे अक्सर “bare bones” कोटेशन से बाहर रखा जाता है।
यदि आप मशीन को रोज़ 10 घंटे चलाने की योजना बनाते हैं, तो मैनुअल “pull-out” बेड आपकी थ्रूपुट को बुरी तरह घटा देगा, क्योंकि अगली शीट लोड करने के लिए ऑपरेटर के संघर्ष करते समय लेज़र निष्क्रिय बैठा रहता है। उस स्थिति में, “Shuttle Table” (दो बेड जो अपने-आप अदला-बदली करते हैं) कोई “option” नहीं है—यह 12kW लेज़र को अपनी लागत वसूल कराने का एकमात्र तरीका है।
मैनुअल बेड वाला 20kW लेज़र, आठ घंटे की शिफ्ट में ऑटोमेटेड शटल टेबल वाले 6kW लेज़र से धीमा होता है।
कॉन्फ़िगरेशन ROI निर्धारित करता है, जबकि वॉटेज केवल यह तय करता है कि आप धातु की कितनी मोटाई को पियर्स कर सकते हैं। क्या आपके सामने मौजूद कोटेशन वास्तव में आपकी शॉप फ़्लोर की भौतिक वास्तविकता को ध्यान में रखता है?
$5,000 की डेस्कटॉप CO2 यूनिट और $100,000 का औद्योगिक फाइबर लेज़र, दोनों धातु काटने के लिए प्रकाश का उपयोग करते हैं, लेकिन वे अलग-अलग आर्थिक संसारों से संबंधित हैं। 2026 में, धातु-केंद्रित जॉब शॉप में CO2 का मामला प्रभावी रूप से कुछ विशिष्ट अनुप्रयोगों तक सिमट गया है, जैसे हाई-एंड ऐक्रेलिक फैब्रिकेशन या कुछ विशेष गैर-धातु उत्कीर्णन, जहाँ फाइबर की तरंगदैर्घ्य सामग्री से सीधे गुजर जाती है। कार्बन स्टील, स्टेनलेस या एल्युमिनियम काटने वाली किसी भी शॉप के लिए, CO2 रेज़ोनेटर एक फॉरेंसिक रेड फ्लैग है, जो उच्च रखरखाव लागत और धीमे पियर्स का संकेत देता है।
CO2 लेज़र अपनी बीम उत्पन्न करने के लिए दर्पणों के जटिल मार्ग और गैस-भरे रेज़ोनेटर पर निर्भर करते हैं। हर दर्पण विफलता का एक बिंदु और शक्ति-हानि का स्रोत होता है; संचालन का हर घंटा महंगी लेज़िंग गैसों की खपत करता है। इसके विपरीत, फाइबर लेज़र ठोस-अवस्था वाले फाइबर केबल के भीतर बीम उत्पन्न करते हैं, जिसका अर्थ है कि संरेखित करने के लिए कोई दर्पण नहीं और रेज़ोनेटर में फिर से भरने के लिए कोई गैस नहीं। परिणामस्वरूप फाइबर की विद्युत दक्षता लगभग 30-40% होती है, जबकि CO2 के लिए यह बेहद खराब 10% है।
जब आप किसी रीफर्बिश्ड या “बजट” CO2 सिस्टम का कोट देखते हैं, तो आप कोई सौदा नहीं देख रहे होते। आप बिजली और तकनीकी सेवा कॉलों के लिए एक स्थगित भुगतान योजना देख रहे होते हैं।
वास्तविक दुनिया का गणित कठोर है: 4kW फाइबर लेज़र लगभग हर पतले-से-मध्यम गेज अनुप्रयोग में 6kW CO2 लेज़र से बेहतर कट करेगा, जबकि आधी फ्लोर स्पेस और शक्ति के एक अंश का उपयोग करेगा। किसी शॉप मालिक के लिए, चुनाव उस मशीन के बीच है जो पार्ट्स बनाती है और उस मशीन के बीच है जिसके लिए एक विशेष तकनीशियन को ब्रेकरूम में बसना पड़ता है।
लेकिन यदि आपने मान लिया है कि धातु के लिए फाइबर ही एकमात्र रास्ता है, तो आप कैसे तय करेंगे कि आपका बजट छह-अंकीय सीमा के किस ओर होना चाहिए?
$60,000 से $150,000 की कीमत-श्रेणी 2026 के बाजार का सबसे भीड़भाड़ वाला खंड है, और यहीं अधिकांश खरीदार अपनी सबसे महंगी गलती करते हैं। 2026 औद्योगिक बेंचमार्क के अनुसार, 3kW फाइबर लेज़र सामान्य फैब्रिकेशन के 80% के लिए “इष्टतम संतुलन” है, जो 1/4″ (6mm) माइल्ड स्टील को साफ किनारे के साथ आराम से संभालता है। हालांकि, 6kW पर जाना केवल शक्ति में 100% वृद्धि नहीं है; यह मशीन के “pierce”—वह क्षण जब लेज़र पहली बार धातु को भेदता है—को संभालने के तरीके में एक बुनियादी बदलाव है।
1/2″ बेस प्लेटों के 500-पार्ट रन में, 3kW मशीन प्रत्येक पियर्स पर 4 सेकंड खर्च कर सकती है, जबकि हाई-प्रेशर नाइट्रोजन असिस्ट वाली 6kW मशीन इसे एक सेकंड से कम कर सकती है। पूरी शिफ्ट में, प्रति होल 3 सेकंड का यह अंतर मशीन समय की घंटों की बचत में बदल जाता है। लेकिन इस गति के साथ एक छिपी हुई “यूटिलिटी क्लिफ” आती है। 6kW सिस्टम को कहीं बड़े चिलर और अधिक परिष्कृत असिस्ट गैस रणनीति की आवश्यकता होती है; यदि आप अभी भी बल्क टैंक या नाइट्रोजन जनरेटर का उपयोग करने के बजाय अलग-अलग गैस सिलेंडर मशीन तक खींच रहे हैं, तो 6kW लेज़र केवल गैस लागत में ही आपके लाभ मार्जिन को खा जाएगा।
6kW स्तर वह जगह है जहाँ “स्टिकर प्राइस” वास्तविकता से अलग होना शुरू हो जाता है, क्योंकि मशीन को अब अधिक महंगे ऑप्टिक्स और उच्च-ग्रेड सर्वो की आवश्यकता होती है ताकि हेड इतना तेज़ चल सके कि वह अपने द्वारा पैदा की जा रही गर्मी से आगे बना रहे।
यदि आप 6kW स्रोत खरीदते हैं लेकिन उसे लो-प्रेशर एयर कंप्रेसर के साथ जोड़ते हैं, तो आपने मूल रूप से अपने इंजन को थ्रॉटल कर दिया है। आपको अपने पार्ट्स के निचले हिस्से पर भारी ड्रॉस (पिघली हुई धातु की स्लैग) दिखाई देगी, जिससे आपको हर एक किनारे को ग्राइंड कराने के लिए मजदूर को भुगतान करना पड़ेगा। आपने तेज़ होने के लिए शक्ति खरीदी, लेकिन आपकी अवसंरचना की कमी ने आपको धीमा बना दिया।
यदि अधिकांश शॉप्स के लिए 6kW कार्यात्मक सीमा है, तो बड़े निर्माता अपने सारे मार्केटिंग डॉलर 20kW, 30kW और 40kW मशीनों पर क्यों खर्च कर रहे हैं?
जब 20kW+ सिस्टम के लिए कोटेशन $150,000 से $400,000+ की रेंज में पहुँच जाता है, तो आप अब केवल एक मशीन टूल नहीं खरीद रहे होते; आप एक लॉजिस्टिक चुनौती खरीद रहे होते हैं। 20,000 वॉट पर, लेज़र 1-इंच प्लेट को उन गतियों पर काट सकता है जो पाँच साल पहले अकल्पनीय थीं, लेकिन शॉप फ्लोर की भौतिक वास्तविकता शायद ही कभी उसके साथ तालमेल रख पाती है। यदि आपका 20kW लेज़र पार्ट्स की पूरी 5′ x 10′ शीट को छह मिनट में पूरा कर देता है, लेकिन आपके ऑपरेटर को उन पार्ट्स को उतारने और नई शीट लोड करने में बारह मिनट लगते हैं, तो आपका “अल्ट्रा-हाई पावर” निवेश 50% समय निष्क्रिय बैठा रहता है।
इस स्तर पर, वॉटेज से मिलने वाला “bragging rights” अक्सर मशीन के कार्य-क्षेत्र की बाधा से निष्प्रभावी हो जाता है। 20kW लेज़र को लाभदायक बनाने के लिए, कोटेशन में “Shuttle Table” या पूरी तरह स्वचालित लोडिंग टावर शामिल होना चाहिए। ऑटोमेशन के बिना, हाई-पावर लेज़र भीड़-भाड़ वाले ट्रैफिक में फँसी Formula 1 कार जैसा है—उसमें अत्यधिक गति की क्षमता है, लेकिन वह अपने आसपास के वातावरण से सीमित रहता है।
इसके अलावा, 20kW पर “cost-per-part” आपकी “assist gas” रणनीति पर बहुत अधिक निर्भर करता है। इन पावर स्तरों पर नाइट्रोजन के साथ मोटे स्टेनलेस को काटने के लिए भारी फ्लो रेट की आवश्यकता होती है, जिसकी लागत प्रति घंटा सैकड़ों डॉलर हो सकती है।
अधिकांश शॉप्स पाती हैं कि 12kW से 20kW तक कटिंग स्पीड में सीमांत लाभ, शुरुआती पूंजी और दैनिक संचालन खर्चों में भारी उछाल की तुलना में बहुत छोटा है। जब तक आप रोबोट द्वारा लोडिंग के साथ भारी-प्लेट उत्पादन की तीन शिफ्ट नहीं चला रहे, तब तक आप वास्तविक दैनिक थ्रूपुट में 20% वृद्धि के लिए 100% प्रीमियम चुका रहे होते हैं।
यदि आप मशीन को उतनी तेज़ी से फीड नहीं कर सकते जितनी तेज़ी से वह काट सकती है, तो अतिरिक्त वॉटेज enclosure के अंदर रोशनी करने का एक बेहद महँगा तरीका भर है।
क्या आपके सामने रखा कोटेशन इस तथ्य को ध्यान में रखता है कि यदि मशीन लगातार ऑपरेटर के पीछे छूट जाने का इंतज़ार कर रही है, तो हाई-पावर बीम बेकार है?
3kW से 6kW रेंज में एक मानक 5-फुट बाय 10-फुट enclosed fiber laser वर्तमान में 2026 बाज़ार में $60,000 से $150,000 के बड़े मूल्य-बैंड में आता है। लेकिन ध्यान से देखें कि जब आप उसी विक्रेता से shuttle table या basic load/unload tower माँगते हैं तो क्या होता है। कोटेशन तुरंत $180,000 से आगे निकल जाता है।
वह $30,000-प्लस की छलाँग अतिरिक्त शीट मेटल के लिए कोई सरचार्ज नहीं है। यह वही सटीक बिंदु है जहाँ आप standalone machine tool खरीदना बंद करते हैं और continuous production cell खरीदना शुरू करते हैं।
एक 6kW लेज़र पर विचार करें जो 11-gauge mild steel की पूरी 5-फुट बाय 10-फुट शीट को काट रहा है। कटिंग चक्र ठीक चार मिनट में पूरा हो सकता है। यदि आपने प्रारंभिक कोटेशन पर $25,000 बचाने के लिए सिंगल-टेबल फाइबर लेज़र कटिंग मशीन खरीदी है, तो अब वास्तविक लागत मैनुअल हैंडलिंग में दिखती है: ऑपरेटर को enclosure खोलना होगा, skeleton को slats से खींचकर हटाना होगा, कटे हुए पार्ट्स को छाँटना होगा, और 400-पाउंड की नई शीट को जगह पर सरकाना होगा। अच्छे दिन पर भी यह manual changeover आठ मिनट लेता है।
आपका महंगा कटिंग लेज़र अब अपने परिचालन जीवन के 66% समय तक निष्क्रिय बैठा है। आपने 6,000 वॉट की कटिंग पावर के लिए भुगतान किया, लेकिन आप हर बारह मिनट में से केवल चार मिनट ही उसका उपयोग कर रहे हैं।
एक एक्सचेंज टेबल—जिसे अक्सर शटल टेबल कहा जाता है—इस गणित को उलट देती है। जब लेज़र एनक्लोज़र के अंदर शीट A को काटता है, तब ऑपरेटर बाहरी डेक पर शीट B को अनलोड और लोड करता है। कट पूरा होते ही बेड लगभग पंद्रह सेकंड में आपस में बदल जाते हैं। शुरुआती अतिरिक्त लागत आपको हर चक्र में खोए हुए वे आठ मिनट वापस दिलाती है, जिससे थ्रूपुट में भारी वृद्धि होती है और सिंगल-शिफ्ट उत्पादन के छह महीनों से कम समय में टेबल की लागत निकल आएगी।
4×4 या 5×5 फ़ॉर्मैट से पूर्ण 5×10 या 6×12 बेड पर जाना एक कठोर यांत्रिक वास्तविकता सामने लाता है: प्रिसिजन रैखिक रूप से स्केल नहीं होती। दस फुट तक फैला गैंट्री ब्रिज, पाँच फुट तक फैले ब्रिज की तुलना में काफी अधिक भारी होता है। आधुनिक फाइबर लेज़रों के लिए आवश्यक उच्च त्वरण दरों पर उस भारी ब्रिज को चलाने के लिए मशीन को घातीय रूप से बड़े सर्वो मोटरों की आवश्यकता होती है।
वे बड़े मोटर अधिक टॉर्क पैदा करते हैं, जो फ्रेम को मरोड़ता है। उस तेज़ त्वरण के दौरान फ्रेम को मुड़ने और आपकी कट टॉलरेंस खराब करने से रोकने के लिए निर्माता को अधिक भारी मशीन बेड कास्ट करना पड़ता है, अक्सर कई टन स्ट्रेस-रिलीव्ड स्टील या कास्ट आयरन डालना पड़ता है।
यह बढ़ती हुई श्रृंखलाबद्ध प्रतिक्रिया समझाती है कि बेड का आकार दोगुना करने से अक्सर मशीन की संरचनात्मक लागत तीन गुना क्यों हो जाती है। आप केवल लंबे कटिंग क्षेत्र के लिए भुगतान नहीं कर रहे हैं; आप बड़े फ़ुटप्रिंट पर कंपन और जड़त्व की भौतिकी को मात देने के लिए भुगतान कर रहे हैं।
वेंडर इनटेक चेकलिस्ट जानबूझकर “बेड साइज” को अलग विकल्पों के रूप में सूचीबद्ध करने के बजाय “फैसिलिटी रेडीनेस” और “यूटिलिटीज़” के साथ समूहित करती हैं। एक्सचेंज टेबल वाली 5×10 मशीन 50 वर्ग फुट जगह नहीं लेती। बाहरी शटल डेक, सेफ्टी एनक्लोज़र, चिलर यूनिट, डस्ट कलेक्टर और लोडिंग के लिए आवश्यक फोर्कलिफ्ट क्लियरेंस को शामिल करने के बाद, उस सिस्टम को 15 फुट बाय 30 फुट के फ़ुटप्रिंट की आवश्यकता होती है।
कई खरीदार अपनी दुकान के वास्तविक क्लियर स्पैन को मापे बिना मशीन के आयामों के आधार पर कोट पर हस्ताक्षर कर देते हैं। पूरी तरह बंद Class 1 सेफ्टी हाउसिंग—जो फाइबर लेज़रों के लिए अनिवार्य है ताकि भटकी हुई रेडिएशन आसपास खड़े लोगों को अंधा न कर दे—कठोर परिधि फेंसिंग और इंटरलॉक्ड दरवाज़ों की मांग करती है। यदि यह फ़ुटप्रिंट आपको वेल्डिंग सेल को स्थानांतरित करने या दुकान के पार नई इलेक्ट्रिकल लाइनें ट्रेंच करने के लिए मजबूर करता है, तो उस रियल एस्टेट की छिपी लागत आसानी से अधिक-वॉटेज वाले लेज़र स्रोत की कीमत से आगे निकल सकती है।
मशीन बेड का मैक्रो स्केल आपके फ़्लोर प्लान और सामग्री प्रवाह को निर्धारित करता है, लेकिन धातु लोड हो जाने और सेफ्टी दरवाज़े बंद हो जाने के बाद, कट की लाभप्रदता पूरी तरह उन घटकों की माइक्रो-प्रिसिजन पर आ जाती है जो लेज़र हेड को चलाते हैं।
डेस्कटॉप लेज़रों की तुलना कर रहे एक समीक्षक ने हाल ही में उल्लेख किया कि एक साधारण $600 राइज़र टेबल ही उस मशीन के बीच का एकमात्र अंतर थी जो मोटे पार्ट्स प्रोसेस कर सकती थी और उस मशीन के बीच जो नहीं कर सकती थी। उस छिपी हुई चूक को औद्योगिक फाइबर लेज़रों के स्तर तक बढ़ाएँ, और अंतर आपके बजट के लिए घातक हो जाते हैं। आपके डेस्क पर दो 6kW कोट आते हैं। दोनों 5-फुट बाय 10-फुट बेड और 1-G त्वरण का वादा करते हैं। एक $120,000 का है; दूसरा $160,000 का। यह $40,000 का अंतर कोई “ब्रांड टैक्स” नहीं है। यह आंतरिक ड्राइव सिस्टम, सॉफ़्टवेयर आर्किटेक्चर और बीम जनरेटर का फॉरेंसिक मानचित्र है, जो तय करते हैं कि आपकी मशीन हाई-स्पीड संचालन के दौरान माइक्रोन-स्तर की प्रिसिजन बनाए रखती है या बारह महीनों के बाद मेंटेनेंस की समस्या में बदल जाती है।
लेज़र हेड को चलाने वाली गैंट्री को ध्यान से देखें। अधिकांश मानक औद्योगिक मशीनें रैक-एंड-पिनियन सिस्टम पर निर्भर करती हैं, जहाँ मोटर से चलने वाला गियर दाँतेदार ट्रैक के साथ आगे बढ़ता है। यह एक सिद्ध, भरोसेमंद यांत्रिक लिंकज है, जो शीट मेटल फैब्रिकेशन के 90% कामों के लिए आवश्यक +/- 0.002-इंच पोजिशनिंग सटीकता आसानी से हासिल कर लेता है। लेकिन भौतिक गियर घिसते हैं। भारी त्वरण के तहत लाखों तेज़ दिशा-परिवर्तनों के बाद, दाँतों में बैकलैश आने लगता है, और वह साफ 0.002-इंच टॉलरेंस धीरे-धीरे खिसकने लगता है।
यांत्रिक घिसावट को पूरी तरह समाप्त करने के लिए, प्रीमियम निर्माता गियर की जगह लीनियर मोटर्स लगाते हैं। इसे अपने कटिंग हेड के लिए मैग्नेटिक लेविटेशन ट्रेन की तरह समझें। क्योंकि ड्राइव घटकों के बीच कोई भौतिक संपर्क नहीं होता, लीनियर मोटर सिस्टम 3-G से अधिक त्वरण देते हुए भी एयरोस्पेस-ग्रेड रिपीटेबिलिटी अनिश्चित काल तक बनाए रखता है। इस घर्षण-रहित परिपूर्णता की कीमत ऊँची होती है, जो अक्सर बेसलाइन कोट में $30,000 से $40,000 जोड़ देती है।
यदि आप कृषि उपकरणों के लिए ब्रैकेट काट रहे हैं, तो आपके ग्राहक गियर-चालित किनारे और चुंबकीय रूप से लेविटेटेड किनारे के बीच का अंतर कभी नोटिस नहीं करेंगे। आप अदृश्य सटीकता पर पूंजी जला रहे हैं। इसके विपरीत, यदि आप मेडिकल डिवाइस घटक काट रहे हैं जहाँ एक सूक्ष्म बर्र पूरी बैच को अस्वीकार करा देता है, तो वह $40,000 अपग्रेड ही आपके कॉन्ट्रैक्ट की रक्षा कर रहा है।
हार्डवेयर तय करता है कि मशीन क्या कर सकती है, लेकिन सॉफ्टवेयर तय करता है कि आपका ऑपरेटर उसे कितनी जल्दी करवा सकता है। संदेहास्पद रूप से सस्ता कोट लगभग हमेशा एक बहुत बुनियादी कंट्रोल इंटरफ़ेस छिपाता है। आपको कोई सामान्य, ओपन-सोर्स नेस्टिंग प्रोग्राम मिल सकता है, जिसमें ऑपरेटर को डिजिटल शीट पर DXF फाइलों को मैन्युअली व्यवस्थित करना पड़ता है और स्क्रैप कम करने के लिए सर्वोत्तम लेआउट का अनुमान लगाना पड़ता है। यह मैनुअल पहेली हर जॉब में बीस मिनट खा जाती है और नियमित रूप से आपके कच्चे माल का 15% बर्बाद करती है।
प्रीमियम कोट में उन्नत, मालिकाना नेस्टिंग सॉफ्टवेयर शामिल होता है। ये प्रोग्राम एल्गोरिदम का उपयोग करके कुछ ही सेकंड में पार्ट्स को अपने-आप साथ-साथ पैक कर देते हैं, लेज़र यात्रा समय कम करने के लिए पास-पास की आकृतियों के बीच कट लाइनों को साझा करते हैं और सामग्री उपयोग को 90% से ऊपर ले जाते हैं। वे भविष्य में उपयोग के लिए बची हुई शीटों को भी ट्रैक करते हैं और सीधे आपकी शॉप के ERP सिस्टम से एकीकृत होते हैं।
समस्या लाइसेंसिंग मॉडल में है। हाई-एंड सॉफ्टवेयर में अक्सर वार्षिक सब्सक्रिप्शन शुल्क या भुगतान वाले अपडेट की आवश्यकता होती है, जिससे एक बार का पूंजीगत खर्च लगातार चलने वाली परिचालन लागत में बदल जाता है। आपको गणना करनी होगी कि दैनिक श्रम बचत और स्क्रैप में कमी वार्षिक सॉफ्टवेयर सरचार्ज से अधिक है या नहीं। यदि आपकी शॉप लगातार फाइल बदलावों वाले हाई-मिक्स, लो-वॉल्यूम जॉब चलाती है, तो प्रीमियम सॉफ्टवेयर कुछ ही हफ्तों में अपनी लागत निकाल देता है। यदि आप हर दिन वही तीन विजेट प्रोफाइल काटते हैं, तो सामान्य इंटरफ़ेस पूरी तरह ठीक काम करता है।
बीम जनरेटर स्वयं कोट का धड़कता हुआ दिल है। फाइबर लेज़रों की तुलना करते समय, आपको अनिवार्य रूप से उन मशीनों के बीच भारी कीमत अंतर दिखेगा जिनमें जेनेरिक, आयातित लेज़र स्रोत लगे हैं और उन मशीनों के बीच जो IPG Photonics जैसे प्रमुख ब्रांडों का उपयोग करती हैं। 6kW जेनेरिक स्रोत स्पेक शीट पर 6kW ब्रांड-नाम यूनिट जैसा ही दिख सकता है, लेकिन बाद वाले के लिए 30% मूल्य प्रीमियम आपको कुछ ऐसा देता है जिसे स्पेक शीट नहीं माप सकती: थर्मल स्थिरता और सेवा अवसंरचना।
जेनेरिक स्रोतों को अक्सर लंबी शिफ्टों में पावर डिग्रेडेशन से जूझना पड़ता है। जैसे-जैसे आंतरिक डायोड गर्म होते हैं, “6kW” लेज़र वास्तव में कटिंग हेड तक 5.2kW पहुँचा सकता है, जिससे ऑपरेटर को मोटी प्लेट में साफ कट सुनिश्चित करने के लिए मशीन धीमी करनी पड़ती है। प्रीमियम स्रोत ड्यूटी साइकिल की परवाह किए बिना अपना रेटेड आउटपुट बनाए रखते हैं, जिससे आपकी कटिंग स्पीड सुबह की पहली शीट से लेकर नाइट शिफ्ट की आखिरी शीट तक पूर्वानुमेय बनी रहती है।
जब कोई जेनेरिक सोर्स विफल होता है, तो संभव है कि आपको किसी प्रोप्राइटरी डायोड मॉड्यूल के कस्टम्स से क्लियर होने के लिए हफ्तों इंतज़ार करना पड़े। स्थापित ब्रांडों के घरेलू सर्विस हब होते हैं, जो रिप्लेसमेंट पार्ट्स रातोंरात भेज सकते हैं। आप सिर्फ एक नेमप्लेट नहीं खरीद रहे होते; आप विनाशकारी डाउनटाइम के खिलाफ एक बीमा पॉलिसी खरीद रहे होते हैं। सवाल अब केवल यह नहीं है कि मशीन खरीदने में कितनी लागत आती है, बल्कि यह भी है कि उसे चालू रखने में कितनी लागत आती है।
यदि आप ROI की गणना केवल स्टिकर प्राइस के आधार पर करते हैं, तो आप बॉक्स की लागत माप रहे हैं, उससे निकलने वाले पार्ट्स की लागत नहीं। प्रीमियम लेज़र का वास्तविक ब्रेक-ईवन पॉइंट जानने के लिए, आपको मासिक फाइनेंस भुगतान से आगे देखना होगा और एक ही मीट्रिक पर ध्यान देना होगा: Fully Burdened Cost per Arc Hour। यह आंकड़ा मशीन के अपटाइम, बिजली की खपत और उसे फीड करने के लिए आवश्यक श्रम को शामिल करता है। कोई “सस्ती” मशीन, जो 30 मिनट तक निष्क्रिय खड़ी रहती है जबकि ऑपरेटर मैन्युअल रूप से स्केलेटन से पार्ट्स निकालता है, लीज़ पर बचाए गए हर $10 के बदले आपको खोए हुए उत्पादन में $100 की लागत दे रही होती है।
कीमत एक छाया है; उत्पादकता असली आधार है।
इन ब्रैकेट्स को फीचर्स के मेनू के रूप में नहीं, बल्कि परिचालन स्वायत्तता के स्तरों के रूप में सोचें। निचले सिरे पर, आप ऐसा टूल खरीद रहे हैं जिसे लगातार निगरानी चाहिए; ऊपरी सिरे पर, आप एक आत्मनिर्भर प्रॉफिट सेंटर खरीद रहे हैं। इन कीमतों के बीच का अंतर आपकी शॉप फ्लोर से मानवीय त्रुटि और यांत्रिक अनिश्चितता हटाने की लागत को दर्शाता है।
2026 के बाजार में, $30,000 आपको दरवाज़े के अंदर तो ले आता है, लेकिन अक्सर आपको ऐसे कमरे में खड़ा छोड़ देता है जिसमें कोई फर्नीचर नहीं होता। यह टियर आमतौर पर 1kW से 3kW तक के फाइबर सोर्स को कवर करता है, जो हल्के-ड्यूटी फ्रेम पर लगे होते हैं और जिनमें पूर्ण एनक्लोजर नहीं होते। स्पेक शीट भले ही “औद्योगिक क्षमता” का वादा करे, लेकिन ये मशीनें अक्सर “ओपन-बेड” डिज़ाइन होती हैं, जो महत्वपूर्ण सुरक्षा जोखिम पैदा करती हैं और लेज़र रिफ्लेक्शंस को नियंत्रित करने के लिए अन्य स्टाफ से दूर समर्पित फ्लोर स्पेस की मांग करती हैं।
आप वह भी चुका रहे हैं जिसे मैं “Performance Tax” कहता हूँ। इस प्राइस पॉइंट पर, बिल्डर ऐसे प्रोप्राइटरी, क्लोज़्ड-लूप सॉफ्टवेयर का उपयोग करके पैसा बचाते हैं जिनमें उन्नत नेस्टिंग एल्गोरिदम नहीं होते। आप खरीद पर $20,000 बचा सकते हैं, लेकिन हर दिन अक्षम नेस्टिंग के कारण अपनी शीट मेटल का 15% खो देंगे। इसके अलावा, इन मशीनों में अक्सर 24/7 ऑपरेशन के लिए पर्याप्त कूलिंग क्षमता नहीं होती, यानी उनका “6kW” आउटपुट भारी कटिंग के तीन घंटे बाद थर्मल-थ्रॉटल होकर 4kW तक नीचे आ सकता है।
यदि आपका लेज़र कभी-कभार प्रोटोटाइपिंग या कम-टॉलरेंस ब्रैकेट्स के लिए एक सेकेंडरी टूल है, तो यह ब्रैकेट एक व्यावहारिक शुरुआती बिंदु है। हालांकि, यदि मशीन आपकी शॉप का प्राथमिक इंजन है, तो ऑटोमैटिक पैलेट चेंजर की कमी—जो ऊंचे टियर्स में मानक होती है—एक घातक बॉटलनेक बन जाती है। हर बार जब लेज़र किसी इंसान को शीट बदलने देने के लिए रुकता है, आपका ROI भी उसी के साथ रुक जाता है।
यही वह जगह है जहाँ अधिकांश प्रोफेशनल फैब्रिकेशन शॉप्स को होना चाहिए, लेकिन यही वह जगह भी है जहाँ “वॉटेज-फर्स्ट” कोट के जरिए ठगे जाना सबसे आसान है। इस ब्रैकेट में, आप अब सिर्फ एक लेज़र नहीं खरीद रहे; आप एक कॉन्फ़िगरेशन खरीद रहे हैं। $120,000 में आपके पास विकल्प है: बेसिक रैक-एंड-पिनियन ड्राइव वाली हाई-वॉटेज (12kW) मशीन, या लीनियर मोटर्स और हाई-एंड ऑप्टिक्स से लैस मीडियम-वॉटेज (6kW) मशीन।
ऐसे विकल्पों की तुलना करते समय केवल कोटेशन राशि नहीं, बल्कि ड्राइव सिस्टम, ऑप्टिक्स, ऑटोमेशन और सुरक्षा फीचर्स को एक साथ देखना बेहतर है। यदि आप कॉन्फ़िगरेशन को दस्तावेज़ के रूप में मिलाकर परखना चाहते हैं, तो संबंधित मशीन विवरण और तकनीकी सामग्री यहाँ से डाउनलोड करें।
6kW हाई-स्पेक मशीन संभवतः पाँच साल की अवधि में 12kW बेसिक मॉडल से अधिक कमाई करेगी। क्यों? क्योंकि हाई-एंड कॉन्फ़िगरेशन में “Active Anti-Collision” जैसी सुविधाएँ शामिल होती हैं, जो सेंसर का उपयोग करके लेज़र हेड को ऊपर उठे हुए पार्ट्स से टकराने से रोकती हैं—यह $5,000 के रिपेयर बिल और दो दिन के डाउनटाइम का एक सामान्य कारण है। यह टियर डुअल-पैलेट चेंजर भी पेश करता है, जिससे ऑपरेटर तैयार पार्ट्स उतार सकता है और नई शीट लोड कर सकता है जबकि लेज़र अभी भी कटिंग कर रहा होता है।
आप “Configuration Sweet Spot” के लिए भुगतान कर रहे हैं—वह संगम बिंदु जहाँ मशीन की गति वास्तव में उसे फीड करने की आपकी क्षमता से मेल खाती है। 20kW लेज़र बेकार है यदि वह अपने जीवन का 70% समय फोर्कलिफ्ट का इंतज़ार करते हुए बिताता है। इस कीमत पर, आपको ऐसी मशीन की माँग करनी चाहिए जो आपकी शॉप के ERP सिस्टम के साथ एकीकृत हो, ताकि आप सटीक रूप से ट्रैक कर सकें कि हर एक पार्ट नंबर के लिए कितने ग्राम नाइट्रोजन और कितने किलोवॉट बिजली का उपयोग हुआ।
जब कोई कोट $200,000 की सीमा पार कर जाता है, तो आप अब केवल मशीन नहीं खरीद रहे होते; आप “Lights-Out” क्षमता खरीद रहे होते हैं। इन सिस्टमों में अक्सर रोबोटिक शीट लोडर, ऑटोमैटिक नॉज़ल क्लीनर और टॉवर सिस्टम शामिल होते हैं, जो अलग-अलग मटेरियल गेज के दस या बीस पैलेट संभाल कर रखते हैं। यहाँ तर्क पूरी तरह गणितीय है: अधिकांश आधुनिक शॉप्स में पाँच वर्षों में एक कुशल लेज़र ऑपरेटर की लागत मशीन की अपनी लागत से अधिक हो जाती है।
यदि $250,000 का सिस्टम आपको फ़्लोर पर शून्य कर्मचारियों के साथ तीसरी शिफ्ट चलाने की अनुमति देता है, तो मिड-मार्केट मशीन की तुलना में दिए गए “अतिरिक्त” $100,000 अठारह महीनों से कम समय में वापस मिल जाते हैं। ये हाई-एंड सिस्टम “intelligent piercing” सेंसर का उपयोग करते हैं, जो वास्तविक समय में पहचान लेते हैं कि बीम मटेरियल के आर-पार हो गया है, और हर छेद से मिलीसेकंड घटाते हैं। दस लाख छेदों में, वे मिलीसेकंड वापस मिली क्षमता के दिनों में बदल जाते हैं।
इस टियर में जोखिम कीमत नहीं, बल्कि आपकी अपनी सुविधा का “Configuration Gap” है। इस वर्ग की मशीन बिजली और संपीड़ित हवा ऐसी दर से खपत करती है जो किसी पुराने शॉप के इन्फ्रास्ट्रक्चर पर भारी पड़ सकती है। 10-शेल्फ मटेरियल टॉवर वाले 30kW मॉन्स्टर के लिए कोट पर हस्ताक्षर करने से पहले आपको पूछना होगा: क्या आपका फ़्लोर उसका वजन संभाल सकता है, और क्या आपका इलेक्ट्रिकल पैनल सर्ज संभाल सकता है?
शिपिंग कंटेनर में आपके डॉक पर पहुँचने वाला 12kW फाइबर लेज़र कोई एसेट नहीं है; जब तक उसे लेवल, पावर और कैलिब्रेट नहीं किया जाता, वह 10,000-पाउंड का पेपरवेट है। मैंने मालिकों को रिमोट-असिस्टेड इंस्टॉलेशन चुनकर $7,000 “बचाते” देखा है, लेकिन फिर तीन सप्ताह और खोए हुए उत्पादन समय में $12,000 खर्च करते हुए भी देखा है, क्योंकि उनका फ़्लोर 10-फुट स्पैन में 0.05mm के भीतर पूरी तरह लेवल नहीं था। जब मशीन फ्रेम ज़रा भी मुड़ता है, तो बीम अलाइनमेंट खिसक जाता है, और आपका $100,000 का निवेश ऐसा स्क्रैप बनाने लगता है जैसे उसे हैकसॉ से काटा गया हो।
यदि आप इसी चरण पर अपनी वास्तविक इंस्टॉलेशन लागत, फ़्लोर तैयारी और मशीन कॉन्फ़िगरेशन का जोखिम साफ़ करना चाहते हैं, तो ADH Machine Tool से परामर्श या कोटेशन चर्चा के लिए संपर्क करें—उनका CNC-आधारित लेज़र कटिंग और शीट मेटल ऑटोमेशन पोर्टफोलियो इसी तरह के उच्च-शक्ति, बड़े-फॉर्मेट सेटअप निर्णयों से जुड़ा है।
इंडस्ट्रियल-ग्रेड इंस्टॉलेशन एक भौतिक, उच्च-दाँव वाली प्रक्रिया है, जिसमें तकनीशियन का आपके ऑपरेटर के बगल में खड़ा होना ज़रूरी होता है। यह सिर्फ CNC केबल लगाने की बात नहीं है; यह “Burn Test” की बात है। तकनीशियन को यह सत्यापित करना होता है कि लेज़र का फोकस पॉइंट कटिंग बेड के हर वर्ग इंच में समान है। यदि बेड 5 फीट बाय 10 फीट है, और फोकस बीच में परफेक्ट है लेकिन कोनों पर खिसक जाता है, तो आपको यह समझ आने से पहले ही कि गैंट्री आउट ऑफ स्क्वेयर है, आप महंगे मटेरियल की पूरी शीटें खो देंगे।
ट्रेनिंग इसी सिक्के का दूसरा पहलू है। Zoom के माध्यम से रिमोट ट्रेनिंग सॉफ्टवेयर की बुनियादी बातों के लिए पर्याप्त है, लेकिन यह किसी ऑपरेटर को स्पार्क शॉवर को “पढ़ना” नहीं सिखा सकती। साइट पर मौजूद अनुभवी टेक आपकी टीम को दिखाएगा कि चिंगारियों का रंग और दिशा किस तरह खराब होती नॉज़ल या गंदी प्रोटेक्टिव विंडो का संकेत देती है—वह निवारक “shop sense” जो $5,000 के हेड क्रैश को होने से पहले रोक देता है।
यदि आप यहाँ लागत घटाने के लिए शॉर्टकट लेते हैं, तो आप पैसा नहीं बचा रहे; आप केवल आपातकालीन मरम्मत और बर्बाद मटेरियल के कहीं बड़े बिल को आगे टाल रहे हैं।
तकनीशियन के जाने के बाद आप उस मशीन को चालू कैसे रखते हैं?
नाइट्रोजन लेज़र मार्जिन की खामोश हत्यारी है। 2026 में, यदि आप स्टेनलेस स्टील या एल्युमिनियम को हाई-फिनिश के लिए काट रहे हैं, तो ऑक्सीकरण रोकने के लिए संभवतः आप नाइट्रोजन का उपयोग करेंगे, लेकिन उस गैस की लागत लेज़र चलाने में इस्तेमाल होने वाली बिजली की लागत से आसानी से अधिक हो सकती है। पूरी क्षमता पर चल रही 6kW मशीन प्रति घंटे $15 से $35 तक की नाइट्रोजन खपत कर सकती है। एक ही 40-घंटे के कार्य-सप्ताह में, यह $1,400 का ऐसा यूटिलिटी बिल है जिसे आपने मूल मशीन कोट में नहीं देखा था।
ऑक्सीजन “लेगेसी” विकल्प है—प्रति क्यूबिक फुट सस्ता और मोटे माइल्ड स्टील के लिए प्रभावी, क्योंकि यह एक ऊष्माक्षेपी प्रतिक्रिया पैदा करता है जो लेज़र को धातु पिघलाने में मदद करती है। हालांकि, ऑक्सीजन पार्ट के किनारे पर स्केल (चार) की परत छोड़ देती है। यदि आपके ग्राहक को उन पार्ट्स को पेंट या पाउडर-कोट करना है, तो उन्हें वह स्केल हाथ से घिसकर हटाना पड़ेगा, जिससे हर काम में $50 से $100 तक की श्रम लागत जुड़ जाती है। आपने गैस पर पैसे बचाए, लेकिन फिनिशिंग विभाग में उससे दोगुना खर्च कर दिया।
आधुनिक “प्रॉफिट प्रोटेक्टर” हाई-प्रेशर एयर (HPA) कटिंग है। एक हाई-एंड कंप्रेसर सिस्टम (20+ bar) का उपयोग करके पिघली हुई धातु को कर्फ से बाहर उड़ाने पर, डिलीवर किए गए गैस सिलिंडरों की जरूरत पूरी तरह खत्म हो जाती है। HPA-सक्षम कंप्रेसर और ड्रायर सिस्टम की शुरुआती लागत लगभग $15,000 से $25,000 होती है, लेकिन उच्च-वॉल्यूम शॉप में यह सिस्टम “गैस-प्रति-पार्ट” लागत को लगभग शून्य तक घटाकर छह महीनों में अपनी लागत वसूल कर लेता है।
गैस का चुनाव वास्तव में यह चुनाव है कि आप किस विभाग के बजट को खर्च होने देना चाहते हैं।
लेकिन जब गैस बह रही हो, बिजली चालू हो, और मशीन अचानक बंद पड़ जाए, तब क्या होता है?
5,000 मील दूर बैठे निर्माता की “5-वर्षीय वारंटी” अक्सर दो कस्बे दूर स्थित डीलर की 1-वर्षीय वारंटी से कम मूल्यवान होती है। जब $150,000 की मशीन बंद पड़ती है, तो आप टूटे हुए पार्ट की लागत नहीं गंवा रहे होते; आप अपनी “Burdened Hourly Rate” गंवा रहे होते हैं, यानी वह राजस्व जो मशीन को इमारत, कर्मचारियों और लोन का भुगतान करने के लिए हर घंटे पैदा करना होता है। यदि आपकी शॉप रेट $250 प्रति घंटा है, तो तकनीशियन के उड़कर आने में तीन दिन की देरी से केवल खोए हुए राजस्व में ही आपको $6,000 का नुकसान होता है।
आपको “Service Radius” की जांच करनी चाहिए। सेल्सपर्सन से पूछें: “सबसे नजदीकी तकनीशियन कहाँ है, जिसकी वैन में स्पेयर लेज़र हेड मौजूद हो?” यदि उत्तर में किसी एयरपोर्ट का जिक्र आता है, तो आपकी वास्तविक दुनिया की वारंटी मूल रूप से कमजोर है। स्थानीय सपोर्ट नेटवर्क 24 घंटे से कम के “Mean Time to Repair” (MTTR) की अनुमति देता है, और यही एकमात्र मेट्रिक है जो वास्तव में आपके कैश फ्लो की रक्षा करता है।
इसके अलावा, वारंटी में “Consumables” क्लॉज देखें। कई एंट्री-लेवल कोट सबसे संवेदनशील हिस्सों को बाहर रखते हैं: प्रोटेक्टिव विंडोज़, नोज़ल्स और सिरेमिक रिंग्स। ये वे आइटम हैं जो ऑपरेटर की गलती या मटेरियल “tip-ups” के कारण सबसे पहले फेल होते हैं। इन वियर-पार्ट्स के $2,000 मूल्य के “Starter Kit” को शामिल करने वाला कोट, उस मशीन के कोट से कहीं अधिक मूल्यवान है जो केवल बेसिक टूलकिट के साथ आती है।
वारंटी को कानूनी दस्तावेज़ नहीं, बल्कि “Business Continuity Plan” के रूप में देखा जाना चाहिए।
क्या आपके हाथ में मौजूद कोट बीम को चालू रखने के लिए आवश्यक इंफ्रास्ट्रक्चर देता है, या यह केवल आपको मदद के लिए कतार में इंतजार करने का अधिकार देता है?
आप अपने मार्जिन की रक्षा के लिए आवश्यक गैस रणनीति जानते हैं, और आपने सेवा-क्षेत्र को मैप कर लिया है ताकि आपका डाउनटाइम हफ्तों में नहीं, घंटों में मापा जाए। अब आप एक PDF को देख रहे हैं, जिसके नीचे छह अंकों का कुल योग है। एक मानक उपकरण कोट भटकाव की एक उत्कृष्ट मिसाल होता है, जिसे इस तरह बनाया जाता है कि आपकी नजर प्रभावशाली वाटेज आउटपुट पर जाए, जबकि संरचनात्मक कमियां बारीक अक्षरों में दबा दी जाएं। इस दस्तावेज़ को एक तय कीमत-टैग मानना विनाशकारी गलती है; आपको इसे अपनी भविष्य की उत्पादन क्षमता की फॉरेंसिक ऑडिट की तरह देखना होगा।
खरीद में सबसे आम जाल यह है कि पावर स्रोत को बजट तय करने दिया जाए। Shen-Chong की 2026 उपकरण श्रेणियों को देखें: एक सतत कॉइल-फेड फाइबर मशीन, सेल्स इंजीनियर द्वारा यह पूछने से पहले ही कि आपको कितनी वाटेज चाहिए, $45,000 से $95,000 का प्रीमियम मांगती है। यह मूल्य संरचना इसलिए मौजूद है क्योंकि वर्कफ़्लो आर्किटेक्चर हर बार कच्ची कटिंग पावर से आगे निकल जाता है। यदि आपकी मुख्य बाधा भारी शीट लोड करना है, तो मैनुअल फोर्कलिफ्ट से फीड होने वाला 12kW लेज़र खरीदना पूंजी का बहुत बड़ा गलत आवंटन है। आप ऐसी बीम के लिए भुगतान कर रहे हैं जो अपने जीवन का आधा हिस्सा किसी इंसान द्वारा बेड खाली करने की प्रतीक्षा में बिताएगी।
इस क्षमता-प्रथम नियम का एक सख्त अपवाद है। Xometry का 2026 बाजार विश्लेषण चेतावनी देता है कि जब तांबे या पीतल जैसी अत्यधिक परावर्तक सामग्रियों को काटा जाता है, तो लेज़र का प्रकार स्वयं प्रमुख मूल्य-कारक बन जाता है। बैक-रिफ्लेक्शन से ऑसिलेटर को नष्ट होने से बचाने के लिए आवश्यक विशेष ऑप्टिक्स, कोट को स्वचालित लोडिंग टॉवर जोड़ने की तुलना में भी तेजी से बढ़ा सकते हैं। यदि आपकी सामग्री जटिल ऑप्टिक्स की मांग करती है, तो आपकी थ्रूपुट लक्ष्यों की परवाह किए बिना वही आधार तकनीक आपकी न्यूनतम कीमत तय करेगी।
मानक सामग्रियों को मानते हुए, आपके कोट में यह दिखना चाहिए कि धातु वास्तव में कटिंग एनवेलप में कैसे प्रवेश करती है और कैसे बाहर निकलती है। कोई मशीन जो दोगुनी तेजी से काटती है लेकिन अनलोड करने में तीन गुना समय लेती है, आपके थ्रूपुट को नहीं बढ़ाती। आपको मांग करनी होगी कि कोट में कटिंग स्पीड के साथ-साथ मटेरियल हैंडलिंग सिस्टम का साइकिल टाइम स्पष्ट रूप से सूचीबद्ध हो।
आप विक्रेता को यह साबित करने के लिए कैसे मजबूर करेंगे कि ये सैद्धांतिक संख्याएं आपकी वास्तविक शॉप फ्लोर से सामना होने पर भी टिकेंगी?
पहला, पूछें: “मेरे विशिष्ट पार्ट नेस्ट के लिए गारंटीड साइकिल टाइम क्या है?” सीधी रेखा में इंच-प्रति-मिनट पर आधारित कोट कभी स्वीकार न करें। सीधी रेखा काटने वाला लेज़र, पचास आंतरिक कटआउट वाली जटिल ज्योमेट्री में चलने वाले लेज़र से अलग तरह से तेज होता है। विक्रेता को अपनी सबसे कठिन DXF फ़ाइल भेजें और टाइम स्टडी की मांग करें। यदि कोट में आपके वास्तविक उत्पादन पार्ट्स के लिए बाध्यकारी साइकिल टाइम शामिल नहीं है, तो वे जो वाटेज आपको बेच रहे हैं वह पूरी तरह सैद्धांतिक है।
दूसरा, पूछें: “क्या यह कीमत घरेलू बिल्ड स्पेसिफिकेशन को दर्शाती है, या यह स्थानीय स्टिकर वाला आयातित फ्रेम है?” Baison Laser के 2026 डेटा से भारी क्षेत्रीय अंतर सामने आता है: 12kW से 20kW वर्ग की मशीन, यदि सीधे चीन से ली जाए, तो लगभग $80,000 से $150,000 की पड़ती है, लेकिन US या यूरोपीय बिल्ड के लिए $400,000 से $800,000-प्लस तक जाती है। यदि आपका कोट संदेहास्पद रूप से बीच में $250,000 पर बैठता है, तो आपको ठीक-ठीक पता लगाना होगा कि कौन-से समझौते किए गए हैं। क्या आपको भारी-भरकम यूरोपीय गैंट्री मिल रही है, या आप सिर्फ इसलिए प्रीमियम चुका रहे हैं क्योंकि किसी आयातक ने हल्के विदेशी चेसिस पर अपना लोगो चिपका दिया है?
तीसरा, पूछें: “यदि मैं थर्ड-पार्टी कंज़्यूमेबल्स का उपयोग करूं तो मेरी वारंटी का क्या होगा?” निर्माता अक्सर आपको स्वामित्व वाले नोज़ल, लेंस और सिरेमिक रिंग्स में बांधकर मशीन की अग्रिम लागत को सब्सिडी देते हैं। यदि अनुबंध उस क्षण वारंटी को रद्द कर देता है जब आप एक मानक आफ्टरमार्केट नोज़ल खरीदते हैं, तो आपने मशीन के चलने के हर घंटे पर एक छिपे हुए कर के लिए साइन अप कर दिया है।
जब आप मार्केटिंग को अलग कर देते हैं और मशीन की सटीक यांत्रिक वास्तविकता तय कर लेते हैं, तो आपका बाकी पैसा कहाँ जाता है?
उस PDF पर दिया गया स्टिकर मूल्य पाँच-वर्षीय उत्पादन अनुबंध पर सिर्फ डाउन पेमेंट है। एक वास्तविक लागत मॉडल बनाने के लिए, आपको प्रति आर्क घंटे की पूर्ण भारित लागत (Fully Burdened Cost per Arc Hour) की गणना करनी होगी। यह मीट्रिक मासिक वित्त भुगतान, ऑपरेटर की प्रति घंटा मजदूरी, विशिष्ट गैस खपत दर (चाहे महंगा नाइट्रोजन हो या उच्च-दाब एयर कंप्रेसर की अमोर्टाइज्ड लागत), और निवारक रखरखाव की वार्षिकीकृत लागत को जोड़ता है।
कल्पना करें कि आपकी मेज पर दो कोटेशन रखे हैं। मशीन A की कीमत $150,000 है, उसे बोतलबंद नाइट्रोजन चाहिए, और वह तीन राज्यों दूर स्थित सर्विस टेक्नीशियन पर निर्भर करती है। मशीन B की कीमत $210,000 है, इसमें उच्च-दाब एयर सिस्टम शामिल है, और इसे सड़क से बीस मील दूर स्थित डीलर का समर्थन मिलता है। पाँच वर्षों में, मशीन A गैस में $100,000 खर्च करेगी और लंबे डाउनटाइम में आपको $40,000 का खर्च देगी। “सस्ता” कोटेशन एक वित्तीय दायित्व है।
आप कोई मशीन नहीं खरीद रहे हैं; आप प्रति शिफ्ट तैयार पुर्जों की एक निश्चित मात्रा खरीद रहे हैं। जब आप साठ महीनों में उन पुर्जों को बनाने की कुल लागत के आधार पर किसी कोटेशन का मूल्यांकन करते हैं, तो स्टिकर मूल्य का भ्रम खत्म हो जाता है। आप लोहे की लागत पर मोलभाव करना बंद कर देते हैं, और अपने भविष्य के लाभ मार्जिन की लागत पर बातचीत शुरू करते हैं।
