लेज़र कटिंग मशीन की सुरक्षा: आग, धुएँ और चोटों से बचाव
पहली कटिंग से पहले बहुस्तरीय सुरक्षा व्यवस्था स्थापित करें लेज़र कटर के लिए कई सुरक्षा उपायों का एक साथ काम…

पैनल बेंडर की वास्तविक लागत चार चरों पर आधारित होती है—भौतिक क्षमता, अक्षों की संख्या, सॉफ़्टवेयर एकीकरण, और जीवनचक्र लागतें—ये ऐसे कारक हैं जो अक्सर “ऑटोमेशन टियर” को अप्रासंगिक बना देते हैं।
हाल ही में एक प्रोक्योरमेंट मैनेजर ने मुझे पैनल बेंडरों के दो कोटेशन दिए, जिनमें दोनों ने खुद को “पूरी तरह स्वचालित” बताया था। एक $95,000 का था, और दूसरा $485,000 का। कागज़ पर, दोनों बिना मानव हाथों के शीट मेटल को चलाते थे, CNC (Computer Numerical Control) इंटरफ़ेस का उपयोग करते थे, और हाई-स्पीड थ्रूपुट का वादा करते थे। अप्रशिक्षित नज़र को $390,000 का अंतर किसी ब्रांड टैक्स या मार्जिन हथियाने की बेताब कोशिश जैसा लगता था।
वास्तविकता कहीं अधिक ठोस और तथ्यात्मक थी। सस्ती मशीन पतले-गेज माइल्ड स्टील के लिए डिज़ाइन किया गया 4-अक्षीय सिस्टम था, जबकि महंगी मशीन 15-अक्षीय शक्तिशाली सिस्टम थी, जो स्वचालित टूल बदलाव और एकीकृत मटेरियल ट्रैकिंग के साथ जटिल बॉक्स-इन-बॉक्स ज्योमेट्री बनाने में सक्षम थी।
जब आप पैनल बेंडर खरीदते हैं, तो मार्केटिंग में “ऑटोमेशन” टियर सबसे ज़्यादा उभरकर दिखता है, लेकिन गणना में यही सबसे भ्रामक चर होता है। यदि आप लेबल के आधार पर खरीदते हैं, तो आप कोई उत्पादन समाधान नहीं खरीद रहे; आप $500,000 का ब्लाइंड स्पॉट खरीद रहे हैं।
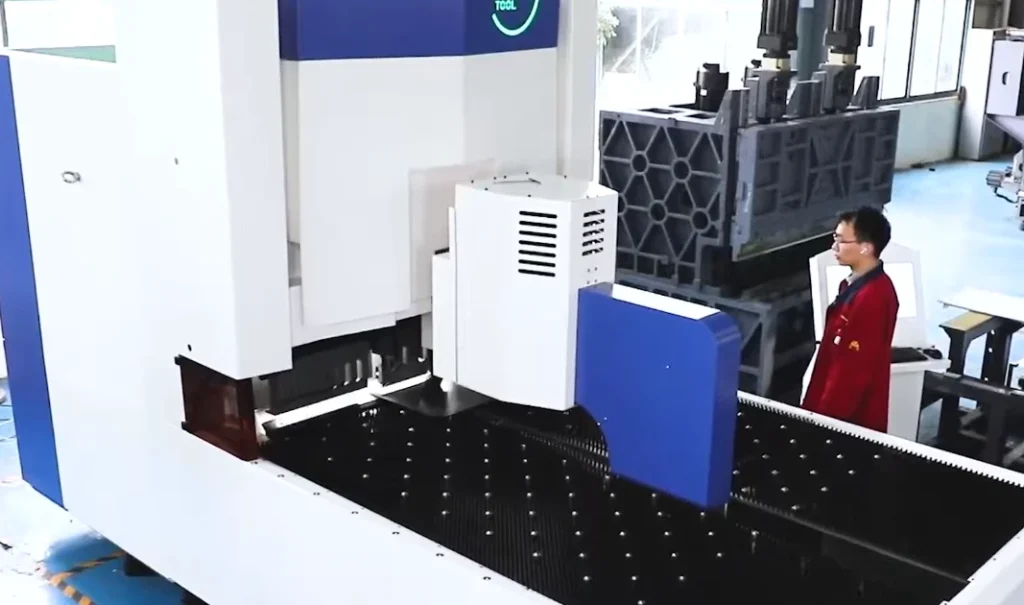
मौजूदा बाज़ार में, एक मैनुअल पैनल बेंडर कम-से-कम $5,000 में मिल सकता है। ये मूलतः उन्नत फोल्डिंग मशीनें होती हैं, जिनमें ऑपरेटर ही लॉजिक, बल और पोज़िशनिंग प्रदान करता है। स्पेक्ट्रम के दूसरे छोर पर, पूरी तरह स्वचालित सेल लगभग $80,000 से शुरू होते हैं और क्षेत्रीय प्रीमियम तथा विशेष सॉफ़्टवेयर स्टैक जोड़ने पर आसानी से $500,000 तक पहुँच सकते हैं। गलती तब होती है जब खरीदार मान लेता है कि हाई-एंड मैनुअल मशीन से बेसिक ऑटोमैटिक मशीन तक $75,000 की छलांग पूरी तरह “वहाँ किसी व्यक्ति की आवश्यकता न होने” की लागत है।
यह शायद ही कभी इतना सरल होता है। एक “हाई-स्पेक” मैनुअल मशीन—जिसमें 3.0mm स्टेनलेस स्टील के लिए उच्च टन भार और 2500mm बेड हो—अक्सर 1.0mm इलेक्ट्रॉनिक्स एनक्लोज़र के लिए डिज़ाइन किए गए बेसिक, एंट्री-लेवल ऑटोमैटिक मॉडल से अधिक लागत वाली होती है। मैनुअल मशीन अपनी भौतिक “कंकाल संरचना” के कारण महंगी होती है: भारी कास्टिंग, हाई-प्रेशर हाइड्रॉलिक्स, और भारी धातु को सटीक रूप से मोड़ने के लिए आवश्यक प्रिसिशन-ग्राउंड बेंडिंग ब्लेड। बेसिक ऑटोमैटिक मशीन अपने मटेरियल हैंडलिंग में ही “ऑटोमैटिक” होती है, लेकिन उसमें किसी उन्नत टिन कैन से अधिक कुछ भी मोड़ने के लिए आवश्यक संरचनात्मक कठोरता की कमी हो सकती है।
यदि आप ऑटोमेशन स्तर पर ही अटक जाते हैं, तो हो सकता है कि आप अनजाने में अपनी आवश्यक भौतिक क्षमता को ऐसे रोबोटिक आर्म के बदले छोड़ दें जिसकी आपको ज़रूरत नहीं है। इससे बजट के लिए एक सवाल उठता है: यदि बात केवल रोबोट आर्म की नहीं है, तो उसी श्रेणी की मशीनों के बीच $400,000 का इतना बड़ा अंतर आखिर किससे पैदा हो रहा है?
जब हम $500,000 के पैनल बेंडर के कोटेशन का फॉरेंसिक ऑडिट करते हैं, तो “ऑटोमैटिक” लेबल लागत के 30% से भी कम हिस्से की व्याख्या करता है। वास्तविक मूल्य-चालक अक्षों की संख्या और उन्हें प्रबंधित करने के लिए आवश्यक नियंत्रण आर्किटेक्चर होता है। एंट्री-लेवल ऑटोमैटिक मशीन में गति के पाँच या छह अक्ष हो सकते हैं—शीट को आगे, पीछे ले जाने और उसे घुमाने के लिए पर्याप्त। लेकिन हाई-एंड 15-अक्षीय सिस्टम अपने “दिमाग” का उपयोग रियल-टाइम में क्लैम्पिंग प्रेशर समायोजित करने, शीट की मोटाई में होने वाले बदलावों की तुरंत भरपाई करने, और ऐसे आकार बनाने के लिए टूल ज्योमेट्री को नियंत्रित करने में करता है जिन्हें 5-अक्षीय मशीन छू भी नहीं सकती।
यह जटिलता सिर्फ़ “ज़्यादा मोटरों” की बात नहीं है। हर अतिरिक्त अक्ष के लिए उन्नत सॉफ़्टवेयर इंटीग्रेशन की ज़रूरत होती है, ताकि यह सुनिश्चित हो सके कि गतियाँ ऐसी टक्कर में न बदल जाएँ जो $20,000 की बेंडिंग ब्लेड को नष्ट कर दे। जब Prima Power या BesCutter जैसा कोई विक्रेता ऊँची कीमत बताता है, तो वह आपसे उस “लॉजिक स्टैक” के विकास का शुल्क ले रहा होता है जो किसी जटिल बेंड को करते समय आपकी मशीन को खुद को नुकसान पहुँचाने से रोकता है। आप एक ऐसी मशीन के बीच अंतर के लिए भुगतान कर रहे होते हैं जो “धातु को चलाती है” और एक ऐसी मशीन के लिए जो “धातु के भीतर सोचती है।”
इसके अलावा, किसी एक भी पार्ट को मोड़ने से पहले ही भूगोल कीमत की न्यूनतम सीमा तय कर देता है। एशिया में एक पूरी तरह स्वचालित मॉडल $80,000 से शुरू हो सकता है, जबकि उत्तरी अमेरिका में कार्यात्मक रूप से समान मॉडल सेवा अवसंरचना, क्षतिपूर्ति और आयात लॉजिस्टिक्स के कारण $100,000 से शुरू होता है। इससे ऐसा परिदृश्य बनता है जहाँ “पूरी तरह स्वचालित” का अर्थ इस बात पर निर्भर करते हुए बिल्कुल अलग हो जाता है कि आप महासागर के किस ओर खड़े हैं। यदि लेबल स्वयं ही इतना लचीला है, तो खरीदार वास्तव में निवेश के मूल्य को कैसे मापे?
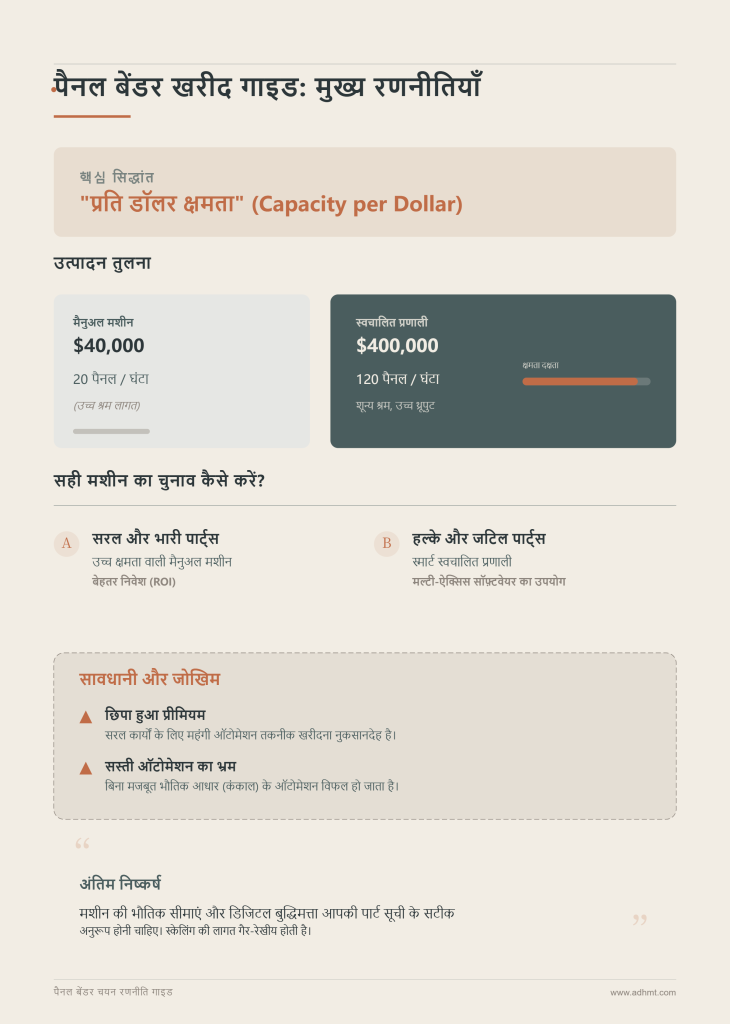
पैनल बेंडर खरीदने का सबसे जोखिम भरा तरीका यह है कि उसे एक कमोडिटी की तरह माना जाए, जहाँ “ज़्यादा फीचर्स” का मतलब “बेहतर सौदा” हो। इसके बजाय, सफल खरीद के लिए “प्रति डॉलर क्षमता” की गणना करना आवश्यक है। यदि $40,000 की मैनुअल मशीन किसी ऑपरेटर को प्रति घंटे 20 पैनल बनाने देती है, तो प्रति पार्ट आपकी लागत श्रम से जुड़ी होती है। यदि $400,000 की स्वचालित प्रणाली शून्य श्रम के साथ प्रति घंटे 120 पैनल बनाती है, तो मशीन थ्रूपुट के माध्यम से $360,000 के अंतर की भरपाई करती है।
हालाँकि, यदि उसी $400,000 की प्रणाली का उपयोग ऐसे सरल L-बेंड बनाने में किया जाता है जिन्हें एक मैनुअल मशीन भी उतनी ही तेज़ी से कर सकती थी, तो आपने ऐसी तकनीक के लिए अधिक भुगतान कर दिया है जो आपके लिए काम नहीं कर रही। मल्टी-ऐक्सिस सॉफ़्टवेयर इंटीग्रेशन का “छिपा हुआ प्रीमियम” ROI तभी देता है जब आपके पार्ट्स को वास्तव में उस स्तर की ज्यामितीय जटिलता की आवश्यकता हो। एक हाई-स्पेक मैनुअल मशीन अक्सर “बेहतर” निवेश होती है क्योंकि यह लागत के एक छोटे हिस्से पर अधिकतम भौतिक क्षमता (टननेज और लंबाई) देती है, बशर्ते आपका वॉल्यूम रोबोटिक ओवरहेड को उचित न ठहराता हो।
लक्ष्य वह बिंदु खोजना है जहाँ मशीन की भौतिक सीमाएँ और उसकी डिजिटल बुद्धिमत्ता आपकी पार्ट सूची से मेल खाती हों। यदि आपके पार्ट्स सरल लेकिन भारी हैं, तो भारी मैनुअल मशीन खरीदें। यदि आपके पार्ट्स हल्के लेकिन जटिल हैं, तो स्मार्ट स्वचालित मशीन खरीदें। लेकिन यदि आप यह सोचकर सस्ती ऑटोमैटिक मशीन खरीदते हैं कि आपने बाज़ार को मात दे दी है, तो आप जल्द ही पाएँगे कि “ऑटोमेशन” उस मशीन पर बस एक पतली परत है जिसमें आपके शॉप फ्लोर पर टिके रहने के लिए आवश्यक भौतिक रीढ़ नहीं है।
यह समझ—कि मशीन का “कंकाल” ही उसके वास्तविक मूल्य को निर्धारित करता है—हमें सभी में सबसे महंगे भौतिक चर तक ले जाती है: स्केलिंग की गैर-रेखीय लागत।
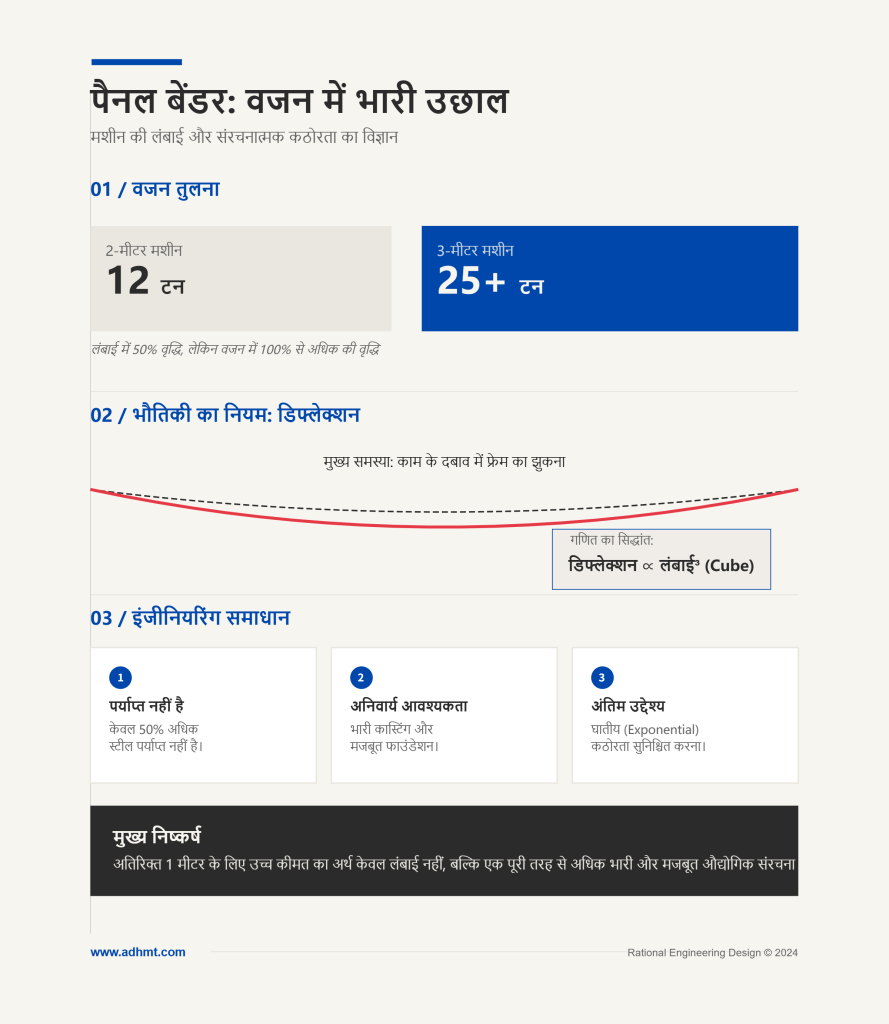
एक मानक 2-मीटर पैनल बेंडर का वजन 12 टन हो सकता है, लेकिन जैसे ही आप 3-मीटर बेड निर्दिष्ट करते हैं, शिपिंग वजन अक्सर बढ़कर 25 टन या उससे अधिक हो जाता है। यह निर्माता द्वारा अतिरिक्त स्क्रैप मेटल जोड़कर बिल बढ़ाने की बात नहीं है; यह भौतिकी के नियमों के सामने स्वीकारोक्ति है। बेंडिंग में मुख्य शत्रु डिफ्लेक्शन है—काम के दबाव में मशीन के फ्रेम की “झुकने” या “मुस्कुराने” की प्रवृत्ति। यदि 2-मीटर बीम एक मिलीमीटर के अंश भर डिफ्लेक्ट होती है, तो बेंड सटीक रहता है। हालाँकि, यदि आप उस बीम की मोटाई बदले बिना उसकी लंबाई 3 मीटर कर देते हैं, तो डिफ्लेक्शन लंबाई के घन के अनुपात में बढ़ता है।
लंबी दूरी पर उसी माइक्रोन-स्तर की सटीकता बनाए रखने के लिए निर्माता केवल 50% अधिक स्टील नहीं जोड़ सकता। उसे मशीन की पूरी संरचनात्मक “रीढ़” को नए सिरे से इस तरह डिज़ाइन करना पड़ता है कि वह घातीय रूप से अधिक कठोर हो। इसके लिए बड़े कास्टिंग, मोटी प्लेट स्टील और अधिक मजबूत फाउंडेशन आवश्यकताएँ चाहिए होती हैं। आपके कोटेशन में, कार्यक्षेत्र का वह अतिरिक्त एक मीटर आधार मूल्य में भारी उछाल में बदल जाता है, क्योंकि आप केवल अधिक लंबाई नहीं खरीद रहे होते; आप औद्योगिक संरचना का मूल रूप से कहीं अधिक भारी हिस्सा खरीद रहे होते हैं।
जब फ्रेम इतना बड़ा हो जाता है, तो उस बढ़े हुए द्रव्यमान को सटीकता से चलाने के लिए हर संबंधित घटक को भी उसी अनुपात में बढ़ाना पड़ता है। इससे यह प्रश्न सामने आता है कि मशीन आपके पार्ट्स के ऊर्ध्वाधर आयाम को कैसे संभालती है।
कल्पना कीजिए कि आप एक उथली बेकिंग ट्रे और एक गहरे इलेक्ट्रिकल कैबिनेट को मोड़ने की कोशिश कर रहे हैं। 250mm ऊँची साइड वॉल बनाने के लिए, ऊपरी क्लैंपिंग टूल को इतना पीछे हटने में सक्षम होना चाहिए कि घुमाव के दौरान वह दीवार मशीन से साफ़ निकल सके। यह “daylight” या ऊर्ध्वाधर क्लियरेंस कीमत में एक बड़ा अंतर पैदा करने वाला कारक है। 150mm बॉक्स ऊँचाई के लिए डिज़ाइन की गई मशीन एक कॉम्पैक्ट, कठोर इकाई होती है। 250mm बॉक्स ऊँचाई पर जाने के लिए, मशीन का पूरा “C-frame” अधिक ऊँचा होना पड़ता है।
ऊँचा फ्रेम स्वाभाविक रूप से छोटे फ्रेम की तुलना में कम स्थिर होता है। लोड के तहत ऊँचे फ्रेम को कैंची की जोड़ी की तरह “खुलने” से रोकने के लिए, साइड हाउसिंग को काफी मजबूत करना पड़ता है। इस ऊर्ध्वाधर विस्तार के लिए लंबी-स्ट्रोक वाले हाइड्रोलिक सिलेंडर या बॉल स्क्रू भी आवश्यक होते हैं, जिन्हें अधिक यात्रा दूरी के बावजूद साइकिल टाइम बनाए रखने के लिए तेज़ी से चलना पड़ता है। आप उस संरचनात्मक अखंडता के लिए प्रीमियम दे रहे होते हैं जो मशीन के “मुंह” को वर्कपीस पर दबाव डालते समय विकृत होने से बचाती है।
बॉक्स की ऊँचाई मशीन का आकार निर्धारित करती है, लेकिन धातु की मोटाई उसे विकृत करने के लिए आवश्यक वास्तविक शक्ति तय करती है।
धातु को मोड़ने के लिए आवश्यक बल मोटाई के साथ रैखिक रूप से नहीं बढ़ता; यह मोटाई के वर्ग के अनुपात में बढ़ता है। 3.0mm प्लेट को मोड़ने के लिए 1.0mm शीट को मोड़ने की तुलना में तीन गुना नहीं, बल्कि नौ गुना बल चाहिए होता है। जब आप “light gauge” (आमतौर पर 1.5mm तक) के लिए रेटेड मशीन से “structural” मोटाई (3.0mm या अधिक) के लिए रेटेड मशीन पर जाते हैं, तो आप इंजीनियरिंग की एक अलग श्रेणी में प्रवेश कर रहे होते हैं।
3.0mm स्टेनलेस स्टील बेंडिंग में सक्षम उच्च-विनिर्देश वाली मैनुअल मशीन को भारी हाइड्रोलिक बल और ऐसे कठोर टूल स्टील की आवश्यकता होती है जो उन दबावों को बिना चिप हुए सह सके। यदि आप 1.2mm एल्युमिनियम के लिए डिज़ाइन की गई $100,000 की ऑटोमेटेड मशीन की तुलना 3.0mm स्टील के लिए डिज़ाइन की गई $100,000 की मैनुअल मशीन से करें, तो मैनुअल मशीन अक्सर वास्तविक क्षमता के लिहाज़ से एक “भारी” निवेश का प्रतिनिधित्व करती है। ऑटोमेटेड लाइट-गेज मशीन में “दिमाग” होता है लेकिन “मांसपेशी” नहीं, जबकि भारी मैनुअल मशीन के पास औद्योगिक-ग्रेड काम संभालने के लिए वह “ढांचा” होता है जो हल्की मशीन के फ्रेम को मरोड़ सकता है।
जब आपके पास धातु को चलाने के लिए आवश्यक टनेज हो जाता है, तो अगली बाधा यह होती है कि वह धातु मशीन के थ्रोट के भीतर कितनी गहराई तक बैठ सकती है।
थ्रोट डेप्थ बेंडिंग ब्लेड से मशीन के फ्रेम के पिछले हिस्से तक की दूरी है—यानी वह “reach” जो तय करता है कि आप कितना बड़ा पैनल प्रोसेस कर सकते हैं। गहरा थ्रोट बड़े पार्ट्स की अनुमति देता है, लेकिन यह एक विशाल यांत्रिक लीवर बनाता है। जब बेंडिंग ब्लेड ऊपर की ओर बल लगाता है, तो वह बल थ्रोट के माध्यम से मशीन के पीछे तक स्थानांतरित होता है। थ्रोट जितना गहरा होता है, मशीन अपने ही फ्रेम के विरुद्ध उतना अधिक लीवरेज लगाती है, मानो वह अपने जोड़-सीमों से खुद को अलग खींचने की कोशिश कर रही हो।
इसका प्रतिकार करने के लिए, निर्माताओं को “O-frame” डिज़ाइन या भारी-भरकम “C-frame” सुदृढ़ीकरण इस्तेमाल करने पड़ते हैं, जो फर्श की जगह घेरते हैं और कीमत बढ़ा देते हैं। 1500mm थ्रोट डेप्थ वाली मशीन को 1000mm थ्रोट वाली मशीन की तुलना में कहीं अधिक फर्श-सुदृढ़ीकरण और संरचनात्मक द्रव्यमान की आवश्यकता होती है। इसी वजह से “large capacity” मशीन का कोटेशन अक्सर पूरी तरह अलग उत्पाद-शृंखला जैसा महसूस होता है; यह उस भौतिकी का पोस्टमॉर्टम है जो 3-टन फ्रेम को स्थिर रखने के लिए आवश्यक होती है, जबकि वह 100 टन का स्थानीयकृत दबाव लागू करता है।
यह समझ लेने के बाद कि भौतिक द्रव्यमान कीमत की न्यूनतम सीमा तय करता है, अब हमें देखना होगा कि मशीन का “नर्वस सिस्टम” इस वजन को कैसे नियंत्रित करता है।### इंचों की घातीय लागत: 3-मीटर मशीन 2-मीटर मशीन से सिर्फ “थोड़ी अधिक” क्यों नहीं होती
12-अक्ष CNC कंट्रोलर 4-अक्ष यूनिट का केवल उन्नत संस्करण नहीं है; यह एक बेसिक कैलकुलेटर से प्रोप्राइटरी सुपरकंप्यूटर तक का बदलाव है। मानक 4-अक्ष सेटअप में, मशीन मुख्य गतियों—क्लैम्पिंग, बेंडिंग और बेसिक पोज़िशनिंग—को संभालती है। जब आप 12-अक्ष कॉन्फ़िगरेशन पर जाते हैं, तो आप ऊपरी और निचले बेंडिंग ब्लेडों के एक साथ समन्वय, वैरिएबल एंगल के लिए ब्लेडों की टिल्टिंग मूवमेंट, और मैनिपुलेटरों की लेटरल मूवमेंट के लिए भुगतान कर रहे होते हैं। आठ अतिरिक्त सर्वो मोटरों की हार्डवेयर लागत महत्वपूर्ण है, लेकिन असली कीमत बढ़ाने वाला कारक सॉफ़्टवेयर का “anti-collision” लॉजिक है—ऐसे डिजिटल सुरक्षा उपाय जो उच्च-गति संचालन के दौरान चलने वाले हिस्सों को एक-दूसरे से टकराने से रोकते हैं।
हर अतिरिक्त अक्ष मशीन के लिए खुद को नष्ट करने का एक नया तरीका जोड़ता है, यदि टाइमिंग एक मिलीसेकंड भी चूक जाए। $50,000 के बेंडिंग ब्लेड को हाई-प्रिसीजन क्लैम्प से टकराने से रोकने के लिए, निर्माता मोशन-कंट्रोल एल्गोरिदम में वर्षों का R&D समाहित करता है। यही “choreography” एक पैनल बेंडर को बीस सेकंड से कम समय में आठ बेंड की जटिल श्रृंखला पूरी करने में सक्षम बनाती है। जब आप “basic” और “advanced” कंट्रोल सिस्टम के बीच $150,000 का मूल्य-अंतर देखते हैं, तो आप केवल मोटर नहीं खरीद रहे होते; आप जटिल पार्ट्स को प्रोसेस करने की वह क्षमता खरीद रहे होते हैं जिसमें किसी इंजीनियर को हर सीक्वेंस प्रोग्राम करने में चार घंटे खर्च नहीं करने पड़ते।
यदि भौतिक टूल्स पार्ट्स की विविधता के अनुसार अनुकूलित नहीं हो सकते, तो यह स्तर की डिजिटल परिष्कृतता एक खोखला निवेश बन जाती है।
एक ऐसी मशीन की कल्पना करें जो साधारण 90-डिग्री फ्लैंज को मोड़ सकती है, लेकिन जैसे ही रिटर्न बेंड या ऑफसेट आता है, अटक जाती है। यही “standard” और “universal” टूलिंग के बीच का अंतर है। पैनल बेंडर पर यूनिवर्सल टूलिंग विशिष्ट “cutouts” और “stepping” क्षमताओं के साथ डिज़ाइन की जाती है, जिससे मशीन पहले से मुड़े हुए फ्लैंजों को क्लियर कर सके। इसी वजह से ADH Machine Tool जैसे CNC-आधारित शीट-मेटल ऑटोमेशन पोर्टफोलियो में ऑटो-टूल टाइप पैनल बेंडर को देखना उपयोगी है: यहां चर्चा सिर्फ मशीन के ऑटोमेशन स्तर की नहीं, बल्कि इस बात की है कि टूलिंग लचीलापन चेंजओवर, जटिल ज्योमेट्री और दोहराने योग्य उत्पादन को कैसे प्रभावित करता है। यूनिवर्सल टूल्स के पूरे सेट से लैस हाई-स्पेक मैनुअल मशीन अक्सर “basic” टूल्स वाली ऑटोमेटेड मशीन से अधिक उत्पादन करती है, क्योंकि बाद वाली में ऑपरेटर को हर नई पार्ट ज्योमेट्री के लिए रुकना, टूल सेगमेंट बदलना और फिर से कैलिब्रेट करना पड़ता है।
यूनिवर्सल टूलिंग के लिए प्रीमियम केवल कठोर किए गए स्टील में ही नहीं, बल्कि टूल के “हील” और “टो” की इंजीनियरिंग में भी होता है। ये विशेष ज्योमेट्री ब्लेड को ऐसे तंग कोनों तक पहुँचने देती हैं, जिनके लिए अन्यथा प्रेस ब्रेक पर तीन अलग-अलग सेटअप की आवश्यकता होती। किसी कोट के फॉरेंसिक ऑडिट में अक्सर यह पाया जाता है कि एक “मैनुअल” मशीन सिर्फ इसलिए $40,000 अधिक महंगी है क्योंकि उसमें एक विशेष टूल किट शामिल है, जो पाँच अन्य मशीनों की आवश्यकता समाप्त कर देती है। यदि आपके पार्ट मिक्स में विविधता अधिक है, तो टूल की ज्योमेट्री उसे चलाने वाली मोटर से अधिक मूल्यवान होती है।
लेकिन सर्वोत्तम टूल भी विफल हो जाते हैं यदि उनके पीछे मौजूद पावर सोर्स किसी स्थिति को स्थिर नहीं रख सकता।
हाइड्रॉलिक सिस्टम बेंडिंग जगत की “ब्रूट फोर्स” हैं—बनाने में सस्ते, शक्तिशाली, लेकिन मूल रूप से कम सटीक। शिफ्ट के दौरान जैसे-जैसे हाइड्रॉलिक ऑयल गर्म होता है, उसकी विस्कोसिटी बदलती है, जिससे मशीन की “डेड स्टॉप” स्थिति मिलीमीटर के अंशों तक खिसक जाती है। सर्वो-इलेक्ट्रिक आर्किटेक्चर पंप और वाल्वों की जगह हाई-टॉर्क इलेक्ट्रिक मोटर और प्रिसिजन-ग्राउंड बॉल स्क्रू का उपयोग करता है। यह बदलाव आम तौर पर मशीन की बेस कीमत में 20% से 30% का प्रीमियम जोड़ता है। आप यह “कंसिस्टेंसी टैक्स” इसलिए चुका रहे होते हैं ताकि सुबह 7:00 बजे बना पहला पार्ट शाम 5:00 बजे बने अंतिम पार्ट जैसा ही हो।
सर्वो-इलेक्ट्रिक पर ROI केवल 60% ऊर्जा बचत में नहीं है; यह “फर्स्ट-पार्ट स्क्रैप” रूटीन को समाप्त करने में भी है। हाइड्रॉलिक सिस्टम में ऑपरेटरों को अक्सर मशीन को “वार्म अप” करना पड़ता है या तेल का तापमान बढ़ने पर CNC ऑफसेट समायोजित करने पड़ते हैं। सर्वो-इलेक्ट्रिक मशीन पावर ऑन होते ही ठीक-ठीक जानती है कि उसके अक्ष कहाँ हैं। यह मशीन को एक भारी औद्योगिक प्रेस से हाई-स्पीड CNC इंस्ट्रूमेंट में बदल देती है। हालांकि, यदि मशीन बेंड शुरू होने से पहले शीट को सटीक रूप से लोकेट नहीं कर सकती, तो यह सटीकता अप्रासंगिक हो जाती है।
±0.1mm की सटीकता से धातु की शीट को चलाने वाला बैकगेज मानक है; 2500mm की दूरी पर ±0.01mm हासिल करना महंगी इंजीनियरिंग की उपलब्धि है। ऐसे कड़े टॉलरेंस पाने के लिए निर्माता मानक बेल्ट ड्राइव या बेसिक गियर का उपयोग नहीं कर सकता। उन्हें ज़ीरो-बैकलैश प्लैनेटरी गियरबॉक्स—ऐसे गियर सिस्टम जो चलने वाले हिस्सों के बीच किसी भी यांत्रिक ढील को समाप्त करने के लिए इंजीनियर किए जाते हैं—और लीनियर स्केल—ऐसे माप सेंसर जो गेज की वास्तविक भौतिक स्थिति को ट्रैक करते हैं—का उपयोग करना पड़ता है, जो CNC को रीयल-टाइम पोज़िशन फीडबैक देते हैं। यह “लॉस्ट मोशन”—वह यांत्रिक विलंब जिसमें मोटर घूमती है लेकिन उससे जुड़ा हार्डवेयर वास्तव में नहीं हिलता—को रोकता है, जिससे यह सुनिश्चित होता है कि यांत्रिक ढील के कारण गेज अपेक्षित दूरी तक चलने में कभी विफल न हो।
जैसे-जैसे आप अपनी स्पेसिफिकेशन में टॉलरेंस आवश्यकताओं को कड़ा करते हैं, बैकगेज की लागत रेखीय रूप से नहीं बढ़ती—यह अचानक उछलती है। आप उन घटकों से आगे बढ़ रहे होते हैं जिन्हें बड़े पैमाने पर बनाया जा सकता है, और उन घटकों तक पहुँचते हैं जिन्हें प्रिसिजन-लैप्ड और वाइब्रेशन-डैम्प्ड होना पड़ता है। यह उच्च-सटीकता वाला “नर्वस सिस्टम” सुनिश्चित करता है कि हर बेंड बिल्कुल समानांतर हो, और यही वह कारण है कि कुछ पैनल LEGO ईंटों की तरह आपस में फिट हो जाते हैं, जबकि दूसरों के लिए हथौड़े और दुआ की जरूरत पड़ती है।
जब मशीन के पास बेंड की गणना करने के लिए दिमाग और शीट को पोज़िशन करने के लिए नसें आ जाती हैं, तो अगली बाधा मशीन नहीं होती—वह टैक्ट टाइम होता है—उत्पादन की वह विशिष्ट लय जो आपके आउटपुट लक्ष्यों को पूरा करने के लिए आवश्यक होती है—और वह गति जिस पर आप सामग्री को अंदर और बाहर ला सकते हैं।
यदि आप एक स्वचालित लोडर को एकीकृत करते हैं, तो आप सिर्फ एक यांत्रिक भुजा नहीं खरीद रहे होते; आप मशीन को कभी इंतज़ार न करना पड़े, इसके विरुद्ध एक बीमा पॉलिसी खरीद रहे होते हैं। मैनुअल सेटअप में, मशीन की क्षमता मानव थकान और भारी शीटों को स्थानांतरित करने के लॉजिस्टिक घर्षण से सीमित हो जाती है। जब आप स्वायत्त हैंडलिंग की ओर बढ़ते हैं, तो लागत बढ़ जाती है क्योंकि मशीन को अब सामग्री को उस सटीकता के स्तर पर “देखना” और “महसूस” करना पड़ता है, जो एक मानव ऑपरेटर मुफ्त में देता है। आप सक्शन कप एरे, डबल-शीटिंग रोकने के लिए मैग्नेटिक सेपरेटर, और इन्फ्रारेड सेंसर के लिए भुगतान कर रहे होते हैं, जो पहले क्लैंप के नीचे आने से पहले यह सत्यापित करते हैं कि शीट पूरी तरह से सीधी और समकोण में है। इसी संदर्भ में ADH Machine Tool का सक्शन कप टाइप पैनल बेंडर उन निर्माताओं के लिए अगला व्यावहारिक कदम बनता है जो ऐसी स्वचालित हैंडलिंग को लागू करते समय उपकरण के साथ-साथ व्यापक बिक्री और सेवा उपलब्धता को भी महत्व देते हैं।
कीमत में उछाल एक ऐसे बदलाव को दर्शाता है जिसमें मशीन किसी काम को करने वाले उपकरण से प्रक्रिया को प्रबंधित करने वाली प्रणाली बन जाती है। एक मैनुअल पैनल बेंडर एक टूल है; एक स्वायत्त सेल एक फैक्ट्री है। इस छलांग को संभव बनाने के लिए, निर्माता को लोडिंग टेबल और बेंडिंग बेड के बीच एक “हैंडशेक” बनाना होता है, ताकि वैक्यूम रिलीज़ का समय ठीक उसी मिलीसेकंड से मेल खाए जब मैनिपुलेटर पार्ट को पकड़ता है। इसी कारण प्रेस-आर्म आधारित समाधान, जैसे ADH Machine Tool का प्रेस आर्म टाइप पैनल बेंडर, केवल बेंडिंग क्षमता नहीं बल्कि पार्ट-पकड़, हैंडलिंग और कार्यान्वयन समर्थन के संदर्भ में भी प्रासंगिक हो जाते हैं—खासकर तब, जब मशीन को अलग-अलग बाजारों और उत्पादन सेटअप में भरोसेमंद ढंग से चलाना हो। यदि यह टाइमिंग चूक जाए, तो आपको केवल खराब पार्ट नहीं मिलता; एक विनाशकारी टक्कर होती है।
यही जटिलता कारण है कि कोटेशन में “ऑटोमेशन” वाली लाइन आइटम अक्सर बेस मशीन की लागत के बराबर या उससे अधिक हो जाती है। यह एक विशिष्ट वर्कफ़्लो के प्रति प्रतिबद्धता है, जो ऑपरेटर को हटाती है लेकिन तकनीकी ऋण की एक परत जोड़ देती है। यदि मशीन अपने आप शीट का किनारा नहीं ढूंढ सकती, तो क्रैश के लिए जिम्मेदार कौन होगा?
वेंडर “स्टैंडर्ड” ऑटोमेशन पैकेज पेश करना पसंद करते हैं, लेकिन आपके पार्ट कैटलॉग की वास्तविकता आमतौर पर पहली भुगतान देय होने से पहले ही उस सपने को खत्म कर देती है। यदि आपके सभी पार्ट सपाट, आयताकार और एक संकीर्ण आकार सीमा के भीतर हैं, तो स्टैंडर्ड सक्शन कप लेआउट पूरी तरह काम करता है। लेकिन जैसे ही आप आंतरिक कटआउट, ऑफसेट होल या गैर-मानक ज्योमेट्री शामिल करते हैं, वही “स्टैंडर्ड” लोडर एक कस्टम इंजीनियरिंग प्रोजेक्ट बन जाता है। फिर आप विशेष ग्रिपर, संशोधित सॉफ़्टवेयर पाथ और उन इंजीनियरिंग घंटों के लिए भुगतान करने लगते हैं जो यह सुनिश्चित करने के लिए चाहिए कि रोबोट पैनल के बीच के किसी छेद को “उठाने” की कोशिश न करे।
कस्टमाइज़ेशन हाई-स्पेक मशीनरी में ROI का शांत हत्यारा है। हर बार जब किसी वेंडर को आपके विशिष्ट पार्ट मिक्स को समायोजित करने के लिए अपने बेस डिज़ाइन में बदलाव करना पड़ता है, तो कीमत केवल ऊपर नहीं जाती—वह छलांग लगाती है। अब आप बड़े पैमाने पर बने समाधान को नहीं खरीद रहे होते; आप अपने विशिष्ट अनुप्रयोग के लिए वेंडर के R&D को वित्तपोषित कर रहे होते हैं। यही वह जगह है जहां कई खरीदार बहुत देर से समझते हैं कि एक हाई-स्पेक मैनुअल मशीन अधिक लचीली और कहीं सस्ती होती, बजाय उस खराब “ऑटोमेटेड” मशीन के जिसे वैसे भी लगातार मैनुअल हस्तक्षेप की जरूरत पड़ती है।
जब मशीन को आपके मौजूदा पार्ट्स के अनुसार कस्टमाइज़ कर दिया जाता है, तो अगले साल आपके उत्पाद डिज़ाइन में बदलाव होने पर क्या होगा?
यदि आपका पंच प्रेस या लेज़र हर दो मिनट में केवल एक ब्लैंक दे सकता है, तो प्रति मिनट 17 बेंड करने में सक्षम पैनल बेंडर खरीदना पूंजी की बर्बादी है। यह “अपस्ट्रीम ट्रैप” है, जहां एक हाई-परफॉर्मेंस मशीन महंगा बॉटलनेक बन जाती है क्योंकि शॉप फ्लोर का बाकी हिस्सा उसकी गति के साथ नहीं चल पाता। उत्पादन गणित के फॉरेंसिक ऑडिट में, आप अक्सर पाते हैं कि हाई-स्पीड बेंडर के लिए चुकाया गया प्रीमियम प्रभावी रूप से निर्माता को दिया गया दान है। यदि मशीन अपनी शिफ्ट का 40% समय सामग्री का इंतज़ार करते हुए बिताती है, तो सैद्धांतिक गति के बावजूद प्रति पार्ट लागत आसमान छू जाती है।
इसे ट्रैक्टर पर जेट इंजन लगाने जैसा समझें। आपके पास कच्ची शक्ति तो है, लेकिन आसपास का ढांचा—टायर, ट्रांसमिशन, और खेत स्वयं—उस वेग को संभाल नहीं सकते। हाई-स्पेक बेंडर को सही ठहराने के लिए, आपको अपनी पूरी लाइन का ऑडिट करना होगा ताकि यह सुनिश्चित हो सके कि “टैक्ट टाइम” (उत्पादन की गति) सिंक्रोनाइज़ है। यदि ऐसा नहीं है, तो आपके लिए बेहतर होगा कि उस $100,000 प्रीमियम को बेहतर नेस्टिंग सॉफ़्टवेयर या तेज़ प्राथमिक कटिंग सिस्टम में निवेश करें।
यदि आप लाइन ऑडिट के बाद मशीन चयन, टैक्ट टाइम मिलान या सप्लायर मूल्यांकन पर व्यावहारिक चर्चा करना चाहते हैं, तो ADH Machine Tool से संपर्क करें; 100 से अधिक देशों और क्षेत्रों में बिक्री तथा सेवा कवरेज होने के कारण वे ऐसी परियोजनाओं में स्थानीय सपोर्ट और कार्यान्वयन की जरूरतों पर भी बात कर सकते हैं।
दक्षता मशीन की नहीं, लाइन की विशेषता है; इसी कारण कोटेशन का फोरेंसिक ऑडिट बजट को भौतिक हार्डवेयर से आगे, सॉफ़्टवेयर लाइसेंसों, प्रोप्राइटरी कंट्रोल्स और लाइफसाइकल टूलिंग के अदृश्य प्रीमियम तक ट्रेस करना चाहिए।
“Cell Concept” उपकरण कोटेशन की अंतिम सीमा है, और यहीं कीमत “महँगी” से “परिवर्तनकारी” बन जाती है। जब आप किसी पैनल बेंडर को सीधे पंचिंग मशीन या डाउनस्ट्रीम पाउडर कोटिंग लाइन के साथ इंटीग्रेट करते हैं, तो परियोजना बजट आसानी से दोगुना हो सकता है। आप अब केवल हार्डवेयर नहीं खरीद रहे होते; आप फैक्ट्री का डिजिटल और भौतिक “connective tissue” खरीद रहे होते हैं। इसमें कन्वेयर सिस्टम, स्थानीय नियमों को पूरा करने वाली सेफ्टी फेंसिंग, और वह मास्टर सॉफ़्टवेयर शामिल है जो ऑफिस से शॉप फ्लोर तक डेटा के प्रवाह को निर्देशित करता है।
इंटीग्रेशन का यह स्तर स्थिरता पर लगाया गया ऊँचे दांव वाला दांव है। आप उन “work-in-progress” (WIP) ढेरों को हटाने के लिए भारी प्रीमियम चुका रहे होते हैं, जो आम तौर पर शॉप फ्लोर को अव्यवस्थित करते हैं। शीट को पंच से बेंडर तक सीधे, बिना किसी मानव स्पर्श के ले जाकर, आप नुकसान के जोखिम और सेकेंडरी हैंडलिंग की लागत को समाप्त करते हैं। हालांकि, इसका अर्थ यह भी है कि यदि 50 फीट दूर किसी कन्वेयर पर एक सेंसर विफल हो जाए, तो आपकी पूरी $2 मिलियन सेल रुक जाती है।
जैसे-जैसे मशीन का भौतिक फुटप्रिंट एक पूर्ण उत्पादन लाइन में फैलता है, स्वामित्व की वास्तविक लागत हार्डवेयर से हटकर उस “soft” इंफ्रास्ट्रक्चर पर चली जाती है, जिसकी उसे चालू रखने के लिए आवश्यकता होती है।
एक बेसिक मैनुअल पैनल बेंडर की लागत $5,000 और $20,000 के बीच होती है। इसमें मल्टी-एक्सिस CNC, ऑटोमेटेड मटेरियल हैंडलिंग और इंटीग्रेटेड सॉफ़्टवेयर जोड़ दें, और वही मूलभूत बेंडिंग क्रिया अचानक $500,000 से ऊपर जाती कीमत की मांग करने लगती है। यह विशाल अंतर एक महत्वपूर्ण प्रश्न उठाता है: उस अतिरिक्त आधे मिलियन डॉलर से आप वास्तव में क्या खरीद रहे हैं? उत्तर शायद ही कभी केवल भारी स्टील या तेज़ मोटर होता है। आप एक डिजिटल इकोसिस्टम खरीद रहे होते हैं।
यदि आप इस अंतर को केवल कीमत के बजाय क्षमताओं के हिसाब से परखना चाहते हैं, तो ADH Machine Tool के CNC-आधारित लेज़र कटिंग, बेंडिंग, ग्रूविंग, शीयरिंग और शीट-मेटल ऑटोमेशन विकल्पों को देखने के लिए यह डाउनलोड करने योग्य उत्पाद संसाधन उपयोगी अगला संदर्भ हो सकता है।
हाई-स्पेक सिस्टम महत्वपूर्ण तकनीकी ऋण पैदा करते हैं। यह सुनिश्चित करने के लिए कि ये इंटीग्रेटेड सेल निवेश पर लगातार रिटर्न दें, निर्माताओं को विशेषीकृत श्रम, सॉफ़्टवेयर लाइसेंस और डिजिटल मेंटेनेंस फ्रेमवर्क की अतिरिक्त परतें जोड़नी पड़ती हैं। ये “soft” लागतें शायद ही कभी मुख्य कीमत में दिखाई देती हैं, फिर भी अगले दशक में मशीन की लाभप्रदता वही निर्धारित करती हैं। जब आप किसी कोटेशन का ऑडिट करते हैं, तो आपको शीट मेटल की परत हटाकर उन छिपे प्रीमियम का मूल्यांकन करना चाहिए, जो एक बार के पूंजीगत खर्च को स्थायी संचालन देयता में बदल देते हैं।
किसी ऑपरेटर को हाई-एंड पैनल बेंडर पर नया पार्ट कमिशन करते हुए देखें, और आपको सेल्स पिच और शॉप फ्लोर की वास्तविकता के बीच स्पष्ट अंतर दिखाई देगा। रियल-टाइम कमिशनिंग लॉग अक्सर दिखाते हैं कि ऑपरेटर उपयोग योग्य पहला आर्टिकल पाने के लिए बार-बार एंगल कम्पेन्सेशन में बदलाव करते हैं, पोज़िशन सेटिंग्स समायोजित करते हैं और प्रोग्राम डिफॉल्ट्स को ओवरराइड करते हैं। यह थकाऊ डिबगिंग “one-click” ऑफलाइन प्रोग्रामिंग (OLP) के भ्रम को तोड़ देती है।
वेंडर 3D सिमुलेशन सॉफ़्टवेयर का जोरदार प्रचार करते हैं, अक्सर इस वादे के लिए 15% प्रीमियम लेते हैं कि आप CAD फ़ाइल इम्पोर्ट कर सकते हैं, एक बटन क्लिक कर सकते हैं, और मशीन को पार्ट को त्रुटिरहित ढंग से फोल्ड करते देख सकते हैं। एक पूर्ण डिजिटल निर्वात में, यह काम करता है। फैक्ट्री फ्लोर पर, मटेरियल स्प्रिंगबैक, मोटाई में मामूली बदलाव और रोलिंग ग्रेन की दिशा ऐसे भौतिक वैरिएबल लाते हैं जिन्हें सॉफ़्टवेयर पूर्वानुमानित नहीं कर सकता। OLP सेटअप श्रम को समाप्त नहीं करता; यह केवल शुरुआती ज्योमेट्री गणना को ऑफिस में स्थानांतरित करता है, जबकि ऑपरेटर को मशीन कंट्रोलर पर भौतिक वास्तविकता को डिबग करने के लिए छोड़ देता है।
उन्नत सिमुलेशन के लिए प्रीमियम चुकाना तभी समझदारी भरा निवेश है, जब आपका उत्पादन मॉडल इसकी मांग करता हो। यदि आप हाई-मिक्स, लो-वॉल्यूम जॉब शॉप चलाते हैं, जहाँ मशीन को एक दिन में बीस अलग-अलग प्रोफाइल के बीच स्विच करना पड़ता है, तो OLP अगले काम की प्रोग्रामिंग होते समय स्पिंडल को चलते रहने देता है। यदि आप पूरे साल वही दस इलेक्ट्रिकल एनक्लोज़र बनाते हैं, तो डायनेमिक 3D सिमुलेशन के लिए भुगतान करना ऐसा है मानो एक बेसिक कैलकुलेटर के रूप में काम करने के लिए सुपरकंप्यूटर खरीदना।
किसी आधुनिक पैनल बेंडर का इलेक्ट्रिकल कैबिनेट खोलें, और आपको अपने दीर्घकालिक बजट का वास्तविक संघर्ष-क्षेत्र दिखाई देगा। मशीन का दिमाग या तो खुले आर्किटेक्चर पर बना होगा—जिसमें Siemens या Beckhoff जैसे ब्रांडों के मानक औद्योगिक PLC और ड्राइव उपयोग होते हैं—या फिर मशीन निर्माता द्वारा विशेष रूप से डिज़ाइन किए गए बंद, स्वामित्व-आधारित कंट्रोल बोर्ड पर।
बंद आर्किटेक्चर एक ब्लैक बॉक्स होते हैं। वे अक्सर निर्माता को कम शुरुआती स्टिकर प्राइस देने की अनुमति देते हैं, क्योंकि वे तृतीय-पक्ष ऑटोमेशन दिग्गजों को लाइसेंसिंग शुल्क नहीं दे रहे होते। हालांकि, यह शुरुआती छूट ट्रोजन हॉर्स की तरह काम करती है। जब पाँचवें वर्ष में कोई स्वामित्व-आधारित ड्राइव फॉल्ट देता है, तो आप स्थानीय औद्योगिक सप्लायर से शेल्फ पर उपलब्ध रिप्लेसमेंट नहीं खरीद सकते। आपको OEM से वही सटीक कंपोनेंट, उनके बताए मार्जिन पर, ऑर्डर करना पड़ता है और अंतरराष्ट्रीय शिपिंग का इंतज़ार करना पड़ता है।
यह लॉक-इन हार्डवेयर से आगे तक फैलता है। एक बंद सिस्टम आपको पोस्टप्रोसेसर अपडेट, सॉफ़्टवेयर संगतता पैच और विशेष सर्विस तकनीशियनों के लिए OEM से बाँध देता है। आप अब सिर्फ ग्राहक नहीं रहते; आप एक बँधे हुए दर्शक बन जाते हैं। खुले आर्किटेक्चर वाले सिस्टम की शुरुआती इंटीग्रेशन लागत अधिक हो सकती है, लेकिन वे आपको सामान्य रिप्लेसमेंट पार्ट्स स्रोत करने और स्वतंत्र इंटीग्रेटर नियुक्त करने की शक्ति देते हैं, जिससे दीर्घकालिक रखरखाव जोखिम प्रभावी रूप से सीमित हो जाता है।
कल्पना करें कि आपने $150,000 की ऑटोमेटेड बेंडिंग सेल स्थापित की, और फिर पता चला कि उपयोगकर्ता मैनुअल का अनुवाद खराब है, एरर कोड अस्पष्ट हैं, और सॉफ़्टवेयर लॉजिक समझने वाला इकलौता तकनीशियन बारह घंटे दूर के टाइम ज़ोन में है। एक लगातार बने रहने वाले एक्सिस-लिमिट अलार्म को हटाने के लिए ईमेल उत्तर का इंतज़ार करते हुए मशीन तीन दिन तक निष्क्रिय पड़ी रहती है।
टेबल पर सबसे सस्ता कोटेशन आमतौर पर अपने मार्जिन तकनीकी सहायता वाले कॉलम में छिपाता है। हाई-स्पेक मशीनरी के लिए विशेष श्रम की आवश्यकता होती है। आप किसी ऑपरेटर को लीवर खींचना नहीं सिखा रहे; आप एक तकनीशियन को जटिल ऑटोमेटेड सेल प्रबंधित करना सिखा रहे हैं। यदि मशीन का यूज़र इंटरफ़ेस सहज नहीं है, तो सीखने का वक्र आपके उत्पादन शेड्यूल को पूरी तरह निचोड़ देगा। प्रशिक्षण की वास्तविक लागत में पहले छह महीनों के दौरान उत्पन्न स्क्रैप मेटल, विलंबित ऑर्डरों की भरपाई के लिए दिया गया ओवरटाइम, और आपकी इंजीनियरिंग टीम की सीधी हताशा शामिल है।
थोड़ी अधिक शुरुआती लागत वाली, लेकिन मजबूत स्थानीयकृत सपोर्ट नेटवर्क और सहज कंट्रोल इंटरफ़ेस वाली मशीन में निवेश तुरंत लाभ देता है। पैनल बेंडर का लक्ष्य अत्यधिक कुशल, कारीगरी-आधारित प्रेस ब्रेक ऑपरेटरों पर निर्भरता हटाना है। यदि मशीन का सॉफ़्टवेयर इतना जटिल है कि उसे चलाने के लिए सॉफ़्टवेयर इंजीनियर की जरूरत पड़े, तो आपने अपनी श्रम समस्या हल नहीं की है—आपने केवल उसका पदनाम बदल दिया है।
जब किसी मानक प्रेस ब्रेक डाई पर कठोर वेल्ड सीम के कारण चिप लग जाती है, तो आप कैटलॉग खोलते हैं और दर्जनों प्रतिस्पर्धी टूलिंग सप्लायरों में से किसी से रिप्लेसमेंट ऑर्डर कर देते हैं। जब ऑटोमेटेड पैनल बेंडर की विशेष क्लैम्पिंग ब्लेड के साथ यही होता है, तो आपके विकल्प घटकर ठीक एक रह जाते हैं।
पैनल बेंडर अपनी स्वचालित फोल्डिंग और स्विंगिंग गतियों को निष्पादित करने के लिए अत्यंत विशिष्ट, आर्टिक्युलेटेड ब्लेड ज्योमेट्री पर निर्भर करते हैं। ये टूल लगभग सार्वभौमिक रूप से मालिकाना होते हैं। यह भारी उद्योग पर लागू किया गया रेज़र-एंड-ब्लेड्स बिज़नेस मॉडल है: हैंडल को प्रतिस्पर्धी दर पर बेचिए और उपभोग्य वस्तुओं पर एकाधिकार रखिए। दस वर्ष के जीवनकाल में, विशेष होल्ड-डाउन शूज़, बेंडिंग ब्लेड और कस्टम ग्रिपर्स को बदलने की लागत आसानी से मशीन की मूल खरीद कीमत के बराबर हो सकती है।
इस लाइफसाइकल खर्च का मूल्यांकन करने के लिए मशीन के कोट को केवल एक दीर्घकालिक अनुबंध की डाउन पेमेंट मानना आवश्यक है। खरीद आदेश पर हस्ताक्षर करने से पहले आपको उपभोग्य टूलिंग की मूल्य सूची मांगनी चाहिए। यदि कोई विक्रेता रिप्लेसमेंट पार्ट्स की कीमत या गारंटी को लॉक करने से इनकार करता है, तो वह साफ बता रहा है कि उसका लाभ मार्जिन कहाँ है। इन अदृश्य लाइन आइटमों की वास्तविक लागत जानना ही आपके निवेश पर प्रतिफल की सटीक गणना करने का एकमात्र तरीका है।
2,500mm की बेंडिंग लंबाई सामान्य-उद्देश्य वाले पैनल बेंडरों के लिए उद्योग मानक है, लेकिन यदि आपके उत्पादन वॉल्यूम का 92% हिस्सा 600mm से कम के इलेक्ट्रिकल जंक्शन बॉक्स से बना है, तो आप खाली जगह के लिए एक भारी “लेंथ टैक्स” चुका रहे हैं। हाई-प्रिसीजन फोल्डिंग की दुनिया में, बेड लंबाई के हर अतिरिक्त मिलीमीटर के लिए फ्रेम की कठोरता में अनुपातहीन वृद्धि चाहिए ताकि डिफ्लेक्शन—दबाव में मशीन का हल्का झुकना—रोका जा सके। जब आप 2-मीटर मशीन से 2.5-मीटर मशीन पर जाते हैं, तो कीमत 25% नहीं बढ़ती; यह अक्सर 40% तक उछल जाती है, क्योंकि लोड के तहत उन अतिरिक्त 500mm को सपाट रखने के लिए आवश्यक इंजीनियरिंग गैर-रेखीय ढंग से बढ़ती है।
जिन सबसे लाभदायक दुकानों का मैं ऑडिट करता हूँ, वे वे हैं जो जानबूझकर अपने सबसे बड़े और सबसे दुर्लभ पार्ट्स को “अनाथ” छोड़ देती हैं। वे समझती हैं कि महीने में एक बार चलाए जाने वाले तीन ओवरसाइज़्ड पैनलों को स्वचालित करने के लिए अतिरिक्त $80,000 खर्च करना गणितीय रूप से असफल निर्णय है। उन अपवादों को पुराने प्रेस ब्रेक पर चलाना या आउटसोर्स करना, एक ओवरसाइज़्ड और कम उपयोग वाले स्वचालित सेल का ओवरहेड उठाने से सस्ता है। आप “कर्व के नी” की तलाश कर रहे हैं—वह बिंदु जहाँ अधिक भौतिक क्षमता जोड़ना हाई-वॉल्यूम काम को पकड़ना बंद कर देता है और केवल “सब कुछ इन-हाउस करने” की अहं-प्रेरित इच्छा को संतुष्ट करने लगता है।
जब आप भौतिक पैमाने के लिए अधिक भुगतान करना बंद कर देते हैं, तो आप विक्रेता को “आवश्यक” डिजिटल अपग्रेड के ज़रिए वह पैसा वापस खींचने से कैसे रोकते हैं?
“फ्यूचर-प्रूफिंग” औद्योगिक खरीद की शब्दावली का सबसे महंगा शब्द है। एक सेल्सपर्सन तर्क देगा कि आपको 12-एक्सिस अल्ट्रा-हाई-स्पीड मैनिपुलेटर “बस ज़रूरत पड़ जाए” के लिए चाहिए, यदि आपकी उत्पाद लाइन जटिल, बहु-आयामी ज्योमेट्री की ओर विकसित हो। हालांकि, गति का हर अतिरिक्त एक्सिस केवल हार्डवेयर लागत नहीं है; यह आपके काइनेमैटिक्स—वह गणितीय मॉडल जिसका उपयोग मशीन स्वयं से टकराव से बचने के लिए करती है—की जटिलता में स्थायी वृद्धि है। अधिक एक्सिस का अर्थ है यांत्रिक विफलता के अधिक संभावित बिंदु और आपके स्टाफ के लिए अधिक जटिल प्रोग्रामिंग आवश्यकताएँ।
हर फीचर का मूल्यांकन आपके वर्तमान पार्ट मिक्स पर साइकिल-टाइम में कमी के नजरिए से करें, किसी काल्पनिक मिक्स से नहीं। यदि हाई-स्पीड ऑटोमैटिक टूल चेंजर ऐसे सेटअप पर 30 सेकंड बचाता है जो दिन में केवल दो बार होता है, तो $40,000 की कीमत कभी ब्रेक-ईवन नहीं करेगी। इसके विपरीत, यदि आप हर शिफ्ट में पचास अलग-अलग छोटे बैच चलाते हैं, तो वही टूल चेंजर मशीन को बॉटलनेक बनने से रोकने वाली एकमात्र चीज़ है। आपको अपने शीर्ष पाँच हाई-वॉल्यूम पार्ट्स का सिमुलेशन, प्रस्तावित “प्रीमियम” फीचर्स के साथ और उनके बिना, मांगना चाहिए ताकि देखा जा सके कि बचाए गए सेकंड वास्तव में क्षमता की अतिरिक्त शिफ्टों में बदलते हैं या नहीं।
यदि डेटा थ्रूपुट में स्पष्ट 15% सुधार नहीं दिखाता, तो वह फीचर शोर है—तो इस समझ का उपयोग आप अंतिम अनुबंध से अतिरिक्त लागत हटाने के लिए कैसे करते हैं?
रिटेल खरीदार से फॉरेंसिक ऑडिटर बनने के लिए, आपको विक्रेता को “बेस प्राइस” के पीछे छिपे लाभ-केंद्र उजागर करने के लिए मजबूर करना होगा। शुरुआत इस सवाल से करें: “क्या मुझे सभी प्रॉप्राइटरी उपभोज्य पार्ट्स, जिनमें ब्लेड और सक्शन कप शामिल हैं, के लिए अगले 60 महीनों तक गारंटीकृत एक बाध्यकारी मूल्य-सूची मिल सकती है?” यह “रेज़र और ब्लेड” वाले जाल को हटाता है, और विक्रेता को रियायती मशीन कीमत की भरपाई उस विशेष टूलिंग पर आपसे अधिक वसूली करके करने से रोकता है जिसे आप कहीं और से नहीं खरीद सकते। यदि वे हिचकिचाते हैं, तो वे आपके रखरखाव बजट का उपयोग अपने दीर्घकालिक मार्जिन बढ़ाने के लिए करने की योजना बना रहे हैं।
दूसरा, पूछें: “यदि मशीन किसी प्रॉप्राइटरी पार्ट की कमी के कारण 48 घंटे से अधिक समय तक डाउन रहती है, तो हमारे सर्विस कॉन्ट्रैक्ट के विरुद्ध हमें मिलने वाला विशिष्ट प्रति-घंटा क्रेडिट क्या है?” यह संबंध को “आशा-आधारित” समर्थन से “प्रदर्शन-आधारित” साझेदारी में बदल देता है। यह विक्रेता को यह स्वीकार करने के लिए मजबूर करता है कि क्या वे वास्तव में महत्वपूर्ण स्पेयर पार्ट्स स्थानीय रूप से स्टॉक करते हैं, या वे बस समुद्र पार स्थित किसी फैक्ट्री का शोरूम हैं। जो विक्रेता अपटाइम के संबंध में “skin in the game” रखने से इनकार करता है, वह मूल रूप से आपको बता रहा है कि आपका डाउनटाइम केवल आपकी ही समस्या है।
तीसरा, इस सवाल का जवाब मांगें: “किसी स्वतंत्र थर्ड-पार्टी तकनीशियन के लिए PLC डायग्नॉस्टिक्स तक पहुंचने की दस्तावेजित प्रक्रिया क्या है?” यह सवाल संकेत देता है कि आप किसी क्लोज्ड-लूप सर्विस इकोसिस्टम के बंधक नहीं बनेंगे। भले ही आप कभी स्वतंत्र तकनीशियन का उपयोग न करें, केवल यह तथ्य कि विक्रेता जानता है कि आप ऐसा कर सकते हैं, उसे साधारण सॉफ्टवेयर रीसेट या सेंसर कैलिब्रेशन के लिए “मोनोपॉली रेट” वसूलने से रोकता है।
इन सुरक्षा उपायों के लागू होने के बाद, आप अंततः पैनल बेंडिंग निवेश के दो वास्तविक रास्तों का मूल्यांकन कर सकते हैं।
अंतिम निर्णय वास्तव में कभी भी “मैनुअल” और “ऑटोमैटिक” के बीच नहीं होता, बल्कि एक हाई-स्पेक मैनुअल मशीन और एक बेस-लेवल ऑटोमेटेड सेल के बीच होता है। इस चुनाव से भावनात्मकता हटाने के लिए, निवेश का मूल्यांकन वॉल्यूम, पार्ट की जटिलता और ERP तैयारी द्वारा नियंत्रित एक सख्त if-then निर्णय मैट्रिक्स के माध्यम से करें। यदि आपका उत्पादन कम-से-मध्यम जटिलता वाले पार्ट्स के मिड-वॉल्यूम बैचों पर निर्भर करता है, और आपके शॉप फ्लोर में रियल-टाइम मटेरियल फ्लो को निर्देशित करने के लिए पूरी तरह एकीकृत ERP सिस्टम नहीं है, तो हाई-स्पेक मैनुअल मशीन गणितीय रूप से बेहतर विकल्प है। यह पूंजीगत जोखिम के 50% पर थ्रूपुट का 80% देती है, कम विफलता बिंदुओं के साथ और क्रैश रिकवरी घंटों के बजाय मिनटों में मापी जाती है।
इसके विपरीत, यदि आपकी सुविधा बड़े पैमाने पर हाई-मिक्स, जटिल ज्योमेट्री को प्रोसेस करती है, और आपका इंजीनियरिंग विभाग पहले से ही परफेक्ट 3D मॉडल सीधे एक कठोर ERP इन्फ्रास्ट्रक्चर में फीड करता है, तो पूरी तरह ऑटोमेटेड, मल्टी-एक्सिस सेल का प्रीमियम श्रम बाधाओं को समाप्त करने के कारण उचित है। अंततः, जो खरीदार ऑटोमेशन टियर पर केंद्रित हो जाते हैं, वे झूठे प्राइस कंपास का शिकार बनते हैं। पैनल बेंडर की वास्तविक लागत भौतिक क्षमता की नॉनलाइनियर स्केलिंग और मल्टी-एक्सिस सॉफ्टवेयर इंटीग्रेशन के छिपे हुए प्रीमियम से निर्धारित होती है—एक ऐसी वास्तविकता जो अक्सर अत्यधिक निर्दिष्ट मैनुअल मशीन को बुनियादी ऑटोमेटेड मशीन की तुलना में कहीं अधिक लाभदायक निवेश बना देती है।
