पैनल बेंडर का कार्य सिद्धांत और CNC स्वचालन
मूल सिद्धांत: शीट को क्लैंप करें और बाहर निकले किनारे को मोड़ें पैनल बेंडर पकड़ने और बनाने की प्रक्रियाओं को…

दोहराए जाने वाले किसी जॉब में शुरुआती पैनल निरीक्षण में पास हो जाते हैं। उत्पादन के बीच में ऑपरेटर कोण में एक और सुधार करता है, देखता है कि क्लैंप की प्रतिक्रिया धीमी हो गई है और कई पुर्जों को दोबारा काम करने के लिए भेज देता है। डिस्प्ले हरा बना रहता है, प्रत्येक अक्ष चलता है और कोई फॉल्ट कोड दिखाई नहीं देता।
पैनल बेंडर अभी भी काम कर रहा है, लेकिन हो सकता है कि अब उसकी स्थिति ठीक न हो। यह वह खतरनाक अंतराल है, जिसमें सॉफ्टवेयर क्षतिपूर्ति और ऑपरेटर का अनुभव सामान्य उत्पादन रिपोर्टों से भौतिक क्षय को छिपा सकते हैं।
एक सूखी गाइड चलती रह सकती है। घिसी हुई ड्राइव बैकलैश के कारण रिवर्स होने के बाद भी अपनी निर्धारित स्थिति तक पहुँच सकती है। थका हुआ टूल पुर्जों को फॉर्म करता रह सकता है, जबकि उसकी क्षतिग्रस्त त्रिज्या बेंड को बदलती रहती है। सुधारों से आउटपुट अस्थायी रूप से बहाल हो सकता है, लेकिन वे यांत्रिक कारण को दूर नहीं करते और न ही मशीन के शेष सेवा-जीवन की खपत को रोकते हैं।
इसलिए प्रभावी रखरखाव को दो क्षमताओं की रक्षा करनी चाहिए: प्रोग्राम किए गए चक्र को पूरा करना और असामान्य सुधार, बल, शोर, गर्मी, कंपन, देरी या स्क्रैप के बिना निर्दिष्ट ज्यामिति का बार-बार उत्पादन करना। गति संचालन का प्रमाण है। स्थिर आउटपुट स्थिति का प्रमाण है।
“कार्यरत” का सामान्य अर्थ है कि नियंत्रण आरंभ हो जाते हैं, सुरक्षा सर्किट गति की अनुमति देता है और अक्ष अनुक्रम पूरा करते हैं। “विनिर्देशों के अनुरूप” का अर्थ है कि मशीन नियंत्रित परिस्थितियों में, सामान्य क्षतिपूर्ति और स्थिर व्यवहार के साथ, आवश्यक कोणों और आयामों का बार-बार उत्पादन करती है।
इन दोनों स्थितियों के बीच का अंतर कई सप्ताह तक बना रह सकता है। यदि गाइड के घिसाव से गति में क्षति उत्पन्न होती है, तो कोण में ऑफसेट अगले पुर्जे को सहनशीलता सीमा के भीतर ला सकता है। फिर भी क्लीयरेंस बना रहता है और प्रत्येक रिवर्सल से आघात पैदा हो सकता है, भार का पुनर्वितरण हो सकता है और आसपास की सतहों का घिसाव बढ़ सकता है।
हर अस्पष्ट सुधार को प्रमाण माना जाना चाहिए। सामग्री के बैच में बदलाव के बाद किया गया एक समायोजन सामान्य स्प्रिंगबैक क्षतिपूर्ति हो सकता है। किसी स्थिर जॉब में बार-बार किए जाने वाले सुधार—विशेष रूप से एक ही दिशा में बढ़ते सुधार—प्रक्रिया, टूल, संदर्भ या यांत्रिक स्थिति में बदलाव का संकेत देते हैं।
एक उपयोगी रखरखाव आधाररेखा आउटपुट की गुणवत्ता को परिचालन व्यवहार के साथ जोड़ती है। दोहराए जाने वाले जॉब के लिए प्रथम पुर्जे के आयाम, कोण और फ्लैंज संबंधी सुधार, चक्र समय, अलार्म इतिहास तथा अस्वीकृत या दोबारा काम किए गए पुर्जों को दर्ज करें। इसके साथ क्लैंप के जुड़ने, ध्वनि, कंपन, तापमान और गति में किसी भी देरी से संबंधित अवलोकन भी जोड़ें।
तुलनाएँ नियंत्रित होनी चाहिए। चक्र समय में गिरावट सिद्ध करने के लिए किसी मोटे, जटिल पैनल की तुलना पतले, सरल पैनल से नहीं की जानी चाहिए। डेटा को समान सामग्री, ज्यामिति, टूलिंग, प्रोग्राम संशोधन, कार्यभार और मशीन के तापमान के आधार पर समूहित करें।
एक साथ दिखाई देने वाले कई कमजोर संकेत, किसी एक अलग-थलग घटना की तुलना में अधिक ध्यान देने योग्य होते हैं। चक्र-समय में मामूली वृद्धि प्रोग्रामिंग के कारण हो सकती है। लेकिन यदि इसके साथ रुक-रुक कर होने वाली क्लैम्पिंग, कोण-सुधारों की बढ़ती संख्या, बार-बार आने वाले सुधार योग्य अलार्म और किसी गाइड या ड्राइव के आसपास गर्मी भी हो, तो यह पैटर्न यांत्रिक समस्या का प्रमाण बन जाता है।
आंतरिक कार्रवाई सीमाएँ मशीन की प्रमाणित आधाररेखा और निर्माता की सहनशीलताओं पर आधारित होनी चाहिए। प्रत्येक पैनल बेंडर पर लागू होने वाली सुधारों की संख्या, शोर के स्तर या तापमान वृद्धि की कोई विश्वसनीय सार्वभौमिक सीमा नहीं है। व्यावहारिक प्रश्न यह है कि क्या नियंत्रित कार्य करते समय यह मशीन अपने स्थिर व्यवहार से विचलित हुई है।
सटीकता और पुनरावृत्तिशीलता अलग-अलग समस्याओं को उजागर करती हैं। यदि प्रत्येक पुर्जा लगभग समान मात्रा में विस्थापित है, तो प्रोग्रामिंग, सामग्री क्षतिपूर्ति, टूल डेटा, अंशांकन और सेटअप की जाँच करें। यदि स्थिर परिस्थितियों में परिणाम अप्रत्याशित रूप से फैलते हैं, तो प्रक्रिया अस्थिर हो गई है।
बढ़ती भिन्नता अक्सर एक निश्चित ऑफसेट से अधिक गंभीर होती है। यह क्लीयरेंस, रुक-रुक कर होने वाली सेंसिंग, अस्थिर क्लैम्पिंग, स्टिक-स्लिप गति, तापीय विचलन या टूल के असंगत ढंग से बैठने का संकेत हो सकती है। नियंत्रक यह बता सकता है कि किसी अक्ष ने अपनी स्थिति प्राप्त कर ली है, जबकि वह किसी यांत्रिक जोड़ में होने वाली गति या क्लैम्पिंग के दौरान शीट की हलचल का पता लगाने में असमर्थ रहता है।
एक ज्ञात परीक्षण पुर्जे, पहचानी गई सामग्री, सत्यापित टूलिंग, एक निश्चित प्रोग्राम और एक ही मापन विधि से इस पैटर्न की पुष्टि करें। क्षतिपूर्ति बदले बिना लगातार कई पुर्जे चलाएँ। यदि परिणामों का फैलाव बना रहता है, तो त्रुटि के अनुसार ट्यूनिंग करने के बजाय सेटिंग्स और परिणामों को सुरक्षित रखें।
कुछ मॉडल-विशिष्ट रखरखाव मार्गदर्शन में लगभग ±0.1° की पुनरावृत्तिशीलता को प्रदर्शन लक्ष्य के रूप में उपयोग किया जाता है। इस मान को बिना जाँच के किसी अन्य मशीन पर लागू नहीं किया जाना चाहिए। महत्वपूर्ण बात यह है कि मशीन के रुकने या अलार्म उत्पन्न होने से बहुत पहले, पुनरावृत्तिशीलता में कमी घिसाव का पहला दिखाई देने वाला संकेत हो सकती है।
सफाई संदूषण से होने वाली क्षति को रोकती है, लेकिन यह क्लीयरेंस को मापती नहीं है, स्नेहक की आपूर्ति को प्रमाणित नहीं करती, सेंसर के शून्य बिंदु को सत्यापित नहीं करती और ऐसी ड्राइव की समस्या भी उजागर नहीं करती जो केवल गर्म होने के बाद अपनी स्थिति खोती है। एक साफ मशीन भी यांत्रिक रूप से अस्थिर हो सकती है।
छिपा हुआ घिसाव उन स्थानों पर विकसित होता है जहाँ घटक सरकते, घूमते, क्लैम्प करते, दिशा उलटते, बल संचारित करते या कोई संदर्भ स्थापित करते हैं। निरीक्षण केवल गंदे या शोर करने वाले दिखाई देने वाले पुर्जे पर केंद्रित होने के बजाय संपूर्ण भार और स्थिति-निर्धारण शृंखला के अनुसार किया जाना चाहिए।
शीट को पकड़ने और उसकी स्थिति निर्धारित करने वाली प्रणालियों से शुरुआत करें। ग्रिपर, फिंगर, सक्शन कप, स्टॉप, मैनिपुलेटर और सपोर्ट में फिसलन, खिंचाव, विलंबित जुड़ाव, क्षतिग्रस्त संपर्क सतहों, वैक्यूम की कमी या तिरछेपन की जाँच करें। विशेष रूप से सक्शन-आधारित हैंडलिंग का आकलन करते समय सक्शन कप प्रकार के पैनल बेंडर की कार्यप्रणाली उपयोगी संदर्भ दे सकती है। हैंडलिंग के दौरान उत्पन्न हुई त्रुटि अंतिम फ्लैंज को मापे जाने तक दिखाई नहीं दे सकती।
इसके बाद क्लैंप, बेंडिंग बीम, ब्लेड होल्डर, गाइड, बेयरिंग, कपलिंग और ड्राइव की जाँच करें। ढील, घर्षण से हुई क्षति, खुरदरापन, असमान संपर्क, दिशा बदलने के बाद विलंबित प्रतिक्रिया, ढीले रिटेंशन और पूरी यात्रा में असमान घिसाव पर ध्यान दें। बल बढ़ने पर शीट के उठने, खिसकने या मुड़ने की भी जाँच करें। बेहतर क्लैंपिंग और पैनल नियंत्रण के लिए मशीन विकल्पों का मूल्यांकन करते समय प्रेस-आर्म प्रकार के पैनल बेंडर की कार्यपद्धति पर भी विचार किया जा सकता है।
बेंडिंग, सपोर्ट और रिलीज़ तक जाँच जारी रखें। बेंडिंग अक्ष के सही ढंग से चलने पर भी कोई लंबा पैनल झुक सकता है या सपोर्ट उपकरण से रगड़ खा सकता है। त्वरण, सिंक्रोनाइज़ेशन, ठहराव या रिलीज़ में बदलाव ऐसी समस्या उजागर कर सकते हैं जो बिना लोड के जॉगिंग के दौरान दिखाई नहीं देती।
जिन जाँचों के लिए गार्ड खोलने, संचित ऊर्जा को मुक्त करने या सर्विस मोड की आवश्यकता होती है, उन्हें योग्य कर्मियों द्वारा किया जाना चाहिए। केवल ढील को “महसूस” करने के लिए सटीक असेंबलियों पर बल लगाकर उन्हें नहीं हिलाना चाहिए और न ही खुले हुए तंत्रों को जॉग करना चाहिए। निष्कर्षों की तुलना उस मॉडल के लिए स्वीकृत क्लीयरेंस, ज्यामिति और संरेखण सीमाओं से की जानी चाहिए।
केंद्रीकृत स्नेहन प्रणाली का भरा हुआ रिज़र्वायर केवल यह सिद्ध करता है कि स्रोत पर स्नेहक मौजूद है। इससे यह सिद्ध नहीं होता कि प्रत्येक गाइड, बेयरिंग या गतिशील इंटरफ़ेस को सही मात्रा में सही उत्पाद मिल रहा है।
अवरुद्ध मीटरिंग एलिमेंट, क्षतिग्रस्त लाइन, अनुपयुक्त स्नेहक, फँसी हुई हवा, रिसता हुआ फिटिंग या अलग हुआ आउटलेट किसी एक बिंदु को स्नेहक से वंचित कर सकता है, जबकि शेष प्रणाली सामान्य दिखाई देती है। कम रखरखाव वाली बताकर बेची जाने वाली मशीनों में यह विशेष रूप से भ्रामक होता है: केंद्रीकृत स्नेहन नियमित श्रम को कम करता है, लेकिन डिलीवरी की पुष्टि करने की आवश्यकता समाप्त नहीं करता।
स्वीकृत प्रवाह संकेतकों, मीटरिंग उपकरणों, लाइनों, फिटिंग, खपत अभिलेखों और सुलभ डिलीवरी बिंदुओं की जाँच करें। ऐसे किसी भी इंटरफ़ेस की जाँच-पड़ताल करें जो सूखा रहता है, जिस पर घिसाव के चमकदार निशान बनते हैं या जो रिज़र्वायर का स्तर सामान्य होने के बावजूद असामान्य रूप से गर्म हो जाता है। पूरा किया गया ग्रीस शेड्यूल किसी गतिविधि का रिकॉर्ड होता है; पुष्टि की गई डिलीवरी किसी परिणाम का रिकॉर्ड होती है।
नियंत्रण में क्रमिक विचलन प्रायः व्यापक परिचालन सीमाओं के भीतर ही रहता है। किसी पोज़िशन सेंसर में थोड़ा बायस आ सकता है, हाइड्रोलिक दबाव अलार्म सक्रिय होने लायक नीचे गिरे बिना उतार-चढ़ाव कर सकता है, और कोई सर्वो बिना लोड की गति के दौरान सामान्य दिखाई देते हुए लोड के अंतर्गत फ़ॉलोइंग एरर संचित कर सकता है।
जहाँ नियंत्रण प्रणाली इसका समर्थन करती हो, वहाँ आदेशित और वास्तविक व्यवहार की तुलना करें। एनकोडर ज़ीरो, दबाव के रुझान, सर्वो फ़ॉलोइंग एरर, अलार्म इतिहास, कैलिब्रेशन रिकॉर्ड और कम्पेन्सेशन में हुए बदलावों की समीक्षा करें। पैरामीटर बैकअप सुरक्षित रखें और किसी भी ज़ीरो, टूल टेबल, करेक्शन वैल्यू या संरक्षित सेटिंग में किए गए प्रत्येक बदलाव को दर्ज करें।
तापमान एक उपयोगी नैदानिक चर है। यदि कोल्ड स्टार्ट पर ज्यामिति सही रहती है, लेकिन निरंतर उत्पादन के दौरान उसमें विचलन आता है, तो दोबारा कैलिब्रेशन करने से पहले ऊष्मा उत्पन्न होने और तापीय स्थिरता की जाँच करें। तापमान सेंसर रीडिंग, स्नेहक के व्यवहार, हाइड्रोलिक प्रतिक्रिया, क्लीयरेंस और संरचनात्मक आयामों को बदल सकता है।
बल का स्रोत जाँच के प्रमुख बिंदुओं को बदल देता है। सर्वो-इलेक्ट्रिक मशीनों में एनकोडर रेफ़रेंस, ड्राइव ट्रांसमिशन, बैकलैश, गाइड की स्थिति और सिंक्रोनाइज़ेशन पर ध्यान देना आवश्यक है। हाइड्रोलिक मशीनों में इसके अतिरिक्त द्रव की स्थिति, फ़िल्ट्रेशन, रिसाव, वाल्व, सिलेंडर, दबाव की स्थिरता और तापमान की जाँच शामिल होती है। न्यूमैटिक हैंडलिंग और क्लैंपिंग प्रणालियों में सीमित प्रवाह, नमी, सील की स्थिति, वाल्व की प्रतिक्रिया और दबाव में कमी की जाँच आवश्यक है।
टूलिंग मापन शृंखला का एक हिस्सा है। थका हुआ या क्षतिग्रस्त फॉर्मिंग रेडियस संपर्क और स्प्रिंगबैक को बदल देता है। सही ढंग से न बैठने पर कार्यशील किनारा झुक जाता है, जबकि माउंटिंग फेस पर फँसी बर्र, चिप, फिल्म का अवशेष, स्केल या तेल मशीन के संरेखण में समस्या होने का आभास पैदा कर सकता है।
अनुमोदित प्रक्रिया के अनुसार टूलिंग निकालकर कार्यशील रेडियस, सीधापन, रिटेंशन फीचर्स, सीटिंग फेस, मेल खाने वाले घटकों और ओवरलोडिंग के संकेतों की जाँच करें। दिखाई देने वाली फॉर्मिंग सतह के साथ सभी जुड़ने वाले इंटरफेस भी साफ करें और निर्दिष्ट क्लैम्पिंग विधि से टूलिंग दोबारा स्थापित करें। यदि बार-बार मैन्युअल टूल बदलने से निरीक्षण, सीटिंग और सेटअप में असंगति बढ़ रही हो, तो ऑटो-टूल प्रकार के पैनल बेंडर जैसे समाधान का मूल्यांकन करें, जो टूल बदलाव के स्वचालन की दिशा में व्यावहारिक अगला कदम हो सकता है।
जहाँ व्यावहारिक हो, सत्यापित टूल सेट के साथ नियंत्रित परीक्षण दोहराएँ या संदिग्ध टूल को किसी अन्य अनुमोदित स्टेशन पर ले जाएँ। यदि दोष टूल के साथ स्थानांतरित होता है, तो पहली समस्या मशीन का कैलिब्रेशन नहीं था। यदि दोष मशीन की उसी स्थिति पर बना रहता है या गति की दिशा के साथ बदलता है, तो संरेखण, क्लैम्पिंग, सेंसिंग या ड्राइव के व्यवहार की जाँच जारी रखें।
हर सुधार के लिए आपातकालीन शटडाउन आवश्यक नहीं होता, लेकिन अस्पष्ट व्यवहार होने पर उत्पादन जारी रखना स्वतः अपनाई जाने वाली प्रतिक्रिया नहीं होनी चाहिए। निर्णय परिणामों पर निर्भर करता है: क्या अगला चक्र किसी को घायल कर सकता है, मशीन को नुकसान पहुँचा सकता है, साक्ष्य नष्ट कर सकता है या अनियंत्रित रूप से गैर-अनुरूप कार्य उत्पन्न कर सकता है?
रोकने के दो स्तर अपनाएँ। तात्कालिक खतरों की स्थिति में अगला चक्र चलाने से पहले आइसोलेशन और तकनीकी मंजूरी आवश्यक है। गैर-खतरनाक विचलन की स्थिति में तुरंत नियंत्रित निरीक्षण करना आवश्यक है, ताकि बढ़ते सुधार स्वीकृत परिचालन अभ्यास न बन जाएँ।
टक्कर, अनियंत्रित गति, सुरक्षा प्रणाली की खराबी, गंभीर या अचानक शोर, अत्यधिक गर्मी, धुआँ, दिखाई देने वाली दरार, विकृति या संरचनात्मक घटकों के विस्थापन के बाद मशीन रोक दें। केवल यह देखने के लिए कि लक्षण दोबारा प्रकट होता है या नहीं, अलार्म रीसेट करके दूसरा पैनल न मोड़ें।
टक्कर से टूल की सीटिंग, गाइड का संरेखण, मैनिपुलेटर की ज्यामिति, सेंसर रेफरेंस, फास्टनर और संरचनात्मक संबंध बदल सकते हैं, भले ही मशीन चालू होने में सक्षम बनी रहे। आघात के बाद मशीन का सफलतापूर्वक चलना उत्पादन की मंजूरी नहीं है।
अलार्म लॉग, कंट्रोलर की स्थिति, तस्वीरें, क्षतिग्रस्त पुर्जे, सक्रिय प्रोग्राम संशोधन और घटना के समय मशीन की स्थिति को सुरक्षित रखें। कैलिब्रेशन और मशीन को दोबारा सेवा में लाने से पहले उपयुक्त सुरक्षा, यांत्रिक और ज्यामितीय निरीक्षण अनिवार्य करें। अत्यधिक गर्मी और शोर पर भी यही प्रतिक्रिया आवश्यक है, क्योंकि दोनों दर्शाते हैं कि ऊर्जा वहाँ जा रही है जहाँ उसे नहीं जाना चाहिए।
जब सुधार लगातार बढ़ते जाएँ, कैलिब्रेशन स्थिर न रहे, समायोजन के बाद वही दोष फिर लौट आए, पुनरावृत्ति-क्षमता खराब हो जाए, या क्लैम्पिंग और चक्र का व्यवहार असंगत हो जाए, तो तत्काल निरीक्षण आवश्यक है। जैसे ही निर्दिष्ट ज्यामिति बनाए रखना संभव न हो, प्रभावित कार्य रोक दें।
समस्या-निवारण से पहले सामग्री बैच, प्रोग्राम संशोधन, ऑपरेटर, टूल सेट, सुधार, मशीन का तापमान, अलार्म की स्थिति और दोष का स्थान दर्ज करें। दोषपूर्ण पुर्जों के प्रतिनिधि नमूने सुरक्षित रखें। सामग्री, टूलिंग, ऑफसेट, कैलिब्रेशन और संचालन विधि को एक साथ बदलने से बचें, क्योंकि कई बदलावों का समूह उत्पादन बहाल कर सकता है, लेकिन कारण के पैटर्न को नष्ट कर सकता है।
मान लें कि किसी नियंत्रित पैनल का बेंड लाइन के एक सिरे पर कोण सही है, लेकिन केंद्र में वह एक डिग्री से अधिक विचलित है। प्रोग्राम किए गए कोण में बदलाव करने से केंद्र की स्थिति सुधर सकती है, लेकिन इससे सही सिरा भी खिसक जाएगा। यह दोष मशीन की एक निश्चित स्थिति में मौजूद है और समान रूप से लागू किए गए किसी एक गलत कमांड की तरह व्यवहार नहीं करता।
निदान का पहला प्रश्न सरल है: क्या त्रुटि पुर्जे, सामग्री, प्रोग्राम, ऑपरेटर या टूल के साथ स्थान बदलती है, या वह मशीन के साथ ही बनी रहती है?
शीट की दिशा, बेंड लाइन की स्थिति, टूल स्टेशन, प्रोग्राम संशोधन, ऑपरेटर और सामग्री बैच को चिह्नित करें। बिना कुछ बदले उसी पुर्जे को दोबारा बनाएँ। इसके बाद नियंत्रित प्रतिस्थापन करें: अनुमति होने पर वर्कपीस को घुमाएँ, प्रमाणित रूप से सही सामग्री का उपयोग करें, सत्यापित टूल सेट को दूसरी जगह लगाएँ, या संदिग्ध स्थिति पर प्रमाणित रूप से सही प्रोग्राम चलाएँ।
शीट के साथ स्थान बदलने वाला दोष सामग्री, दिशा, सतह की स्थिति, समतलता या हैंडलिंग की ओर संकेत करता है। किसी प्रोग्राम से जुड़ा दोष सेटअप डेटा, क्षतिपूर्ति या टूल की परिभाषाओं की ओर संकेत करता है। स्थानांतरित किए गए टूल के साथ जाने वाला दोष उस टूल या उसके बैठने की स्थिति को संभावित कारण ठहराता है। बेंड लाइन के किसी एक स्थान पर स्थिर त्रुटि ज्यामिति, सेंसिंग, क्लैम्पिंग या बल वितरण की ओर ध्यान दिलाती है।
वास्तविक मोटाई, ग्रेड, टेम्पर, ग्रेन की दिशा, समतलता, सतह की स्थिति और सुरक्षात्मक फिल्म की पुष्टि करें। नाममात्र रूप से एक जैसी शीटें अलग-अलग स्प्रिंगबैक उत्पन्न कर सकती हैं। फिल्म की दोहरी परत, तेल, स्केल, बर्र और गंदगी बिना अलार्म उत्पन्न किए प्रभावी मोटाई, घर्षण, सीटिंग, सेंसिंग और क्लैम्पिंग को बदल सकते हैं।
टूल की पहचान, आयाम, वर्कपीस की दिशा, बेंड क्रम, सामग्री की परिभाषा, दर्ज की गई मोटाई और क्षतिपूर्ति मानों की समीक्षा करें। प्रोग्राम की स्थानीय प्रति, किसी पुराने बैच से बचा हुआ सुधार, या कई कार्यों को प्रभावित करने वाली संपादित टूल तालिका की जाँच करें। एक समय में एक सत्यापित मान बहाल करें और परिणाम का दस्तावेजीकरण करें।
एक खराब बेंड गैर-अनुरूपता को सिद्ध करता है, उसके कारण को नहीं। सत्यापित सामग्री, ग्रेन की दिशा, टूलिंग, प्रोग्राम डेटा, वार्म-अप स्थिति और मापन विधि का उपयोग करते हुए निश्चित परिस्थितियों में एक प्रमाणित परीक्षण पुर्जा चलाएँ। केवल एक स्वीकार्य परिणाम मिलने पर रुकने के बजाय, पैटर्न स्पष्ट करने के लिए पर्याप्त बार परीक्षण दोहराएँ।
बाएँ, मध्य और दाएँ स्थानों पर कोण, फ्लैंज की लंबाई, संरेखण और पुनरावृत्ति मापें। केवल गंतव्य ही नहीं, बल्कि वहाँ पहुँचने की दिशा का भी परीक्षण करें। जब कोई अक्ष एक दिशा से आगे बढ़ता है, तो बैकलैश छिपा रह सकता है और दिशा उलटने के बाद ही दिखाई दे सकता है, क्योंकि तब क्लीयरेंस घिसे हुए इंटरफेस के दूसरी ओर खिसक जाता है।
यह एक नैदानिक उदाहरण है, सार्वभौमिक विनिर्देश नहीं: अच्छी तरह अनुरक्षित बैक गेज लगातार दस गतियों में 0.02 mm की सीमा के भीतर रह सकता है, जबकि 0.05 mm से अधिक की भिन्नता गाइड या बॉल-स्क्रू के निरीक्षण को उचित ठहरा सकती है। मशीन निर्माता द्वारा निर्धारित सीमाएँ हमेशा सर्वोपरि होती हैं। किसी एक संख्या की तुलना में स्थिर दिशात्मक पैटर्न अधिक महत्वपूर्ण है।
दोष का स्वरूप निरीक्षण का एक प्रभावी मार्ग प्रदान करता है:
ये पैटर्न संदिग्ध प्रणालियों की पहचान करते हैं, न कि अपने-आप खराब पुर्जों की। कारण की पुष्टि अब भी भौतिक निरीक्षण और नियंत्रित परीक्षण द्वारा की जानी चाहिए।
कैलिब्रेशन निर्देशित या मापी गई स्थिति और कंट्रोलर के रेफरेंस के बीच संबंध को बदलता है। यह ढीली कपलिंग को कस नहीं सकता, घिसे हुए गाइड को बहाल नहीं कर सकता, संदूषित सीट को साफ नहीं कर सकता, कनेक्टर को स्थिर नहीं कर सकता या बैकलैश को समाप्त नहीं कर सकता।
इसलिए, बढ़ते हुए ऑफ़सेट रखरखाव संबंधी डेटा हैं। उन्हें तारीख, कार्य, कार्यभार, स्थिति, दिशा और तापीय अवस्था के अनुसार प्लॉट करें। यदि वही सुधार बार-बार लौटता है या बढ़ता है, तो उसे नियमित सेटअप मानना बंद करें।
कैलिब्रेशन तभी उचित है, जब निरीक्षण से पुष्टि हो जाए कि संरचना, टूलिंग, स्नेहन, गति प्रणाली, कनेक्शन और सेंसर सुरक्षित तथा दोहराव-योग्य हैं। अनुमोदित प्रक्रिया, आवश्यक गेज, सत्यापित टूलिंग, नियंत्रित परिस्थितियाँ, पैरामीटर बैकअप और अधिकृत पहुँच का उपयोग करें।
इसके बाद, कई कोणों, फ्लैंज की लंबाइयों, बेंड-लाइन की स्थितियों और पहुँच दिशाओं का सत्यापन करें। संदर्भ परीक्षण सफल होने के बाद प्रतिनिधि सामग्रियों और उत्पादन भारों को भी शामिल करें। केवल एक सही परीक्षण बिंदु यह सिद्ध नहीं कर सकता कि मशीन अपनी पूरी कार्य-सीमा में स्केल, ज्यामिति और दोहराव-क्षमता बनाए रखती है।
यदि कैलिब्रेशन स्थिर नहीं रहता, तो फिर से निदान करें। किसी संदर्भ का बदलते रहना सामान्यतः यह दर्शाता है कि उस संदर्भ को उपलब्ध कराने या बनाए रखने वाली प्रणाली अभी भी अस्थिर है।
कैलेंडर-आधारित सर्विस एक आवश्यक सुरक्षा उपाय है, लेकिन अकेले यह पर्याप्त सुरक्षा नहीं देती। समान आयु की दो मशीनों के चक्र, सामग्री की मोटाई, टक्करें, संदूषण, तापमान और ऑपरेटर की कार्य-पद्धतियाँ बहुत अलग हो सकती हैं। कम घंटों तक चली मशीन की स्थिति भी अधिक खराब हो सकती है, यदि उन घंटों में ओवरलोड, बिना स्नेहन के संचालन या अस्थिरता छिपाने वाले बार-बार के सुधार शामिल रहे हों।
प्रत्येक कार्य के लिए उन सभी ट्रिगर को परिभाषित करें जो उसे निर्धारित समय से पहले आवश्यक बना सकते हैं। सबसे पहले लागू होने वाला ट्रिगर रखरखाव की तारीख निर्धारित करे।
| ट्रिगर | सामान्य साक्ष्य | आवश्यक प्रतिक्रिया |
|---|---|---|
| OEM कैलेंडर अंतराल | नियत तारीख आ गई है | निर्धारित निरीक्षण या सर्विस करें |
| परिचालन घंटे या चक्र | उपयोग सीमा पूरी हो गई है | घिसाव का निरीक्षण करें और मॉडल-विशिष्ट कार्य पूरा करें |
| मापी गई स्थिति | क्लीयरेंस, तापमान, दबाव, स्नेहक या दोहराव-क्षमता आंतरिक सीमा से बाहर है | आगे और क्षति होने से पहले निदान और सुधार करें |
| गुणवत्ता रुझान | सुधारों, स्क्रैप, चक्र समय या बार-बार होने वाले दोषों में वृद्धि | नियंत्रित परीक्षण करें और संबंधित शृंखला का निरीक्षण करें |
| असामान्य घटना | टक्कर, ओवरलोड, संदूषण, संदर्भ का खोना या अनियंत्रित परिवर्तन | उत्पादन रोकें और घटना-विशिष्ट जाँच करें |
किसी ट्रिगर का अर्थ यह नहीं है कि पुर्जा स्वतः बदलना आवश्यक है। वह उचित गहराई वाले निरीक्षण या कार्यादेश की शुरुआत करता है। किसी सूखे स्नेहन बिंदु के लिए स्नेहक आपूर्ति बहाल करना और घिसाव का तत्काल निरीक्षण आवश्यक है; टक्कर के बाद सुरक्षा और ज्यामिति की जाँच आवश्यक है; तथा सुधारों के बढ़ते इतिहास के लिए नियंत्रित मापन आवश्यक है।
टक्कर, ओवरलोड, भारी उत्पादन, अत्यधिक तापमान, अपघर्षक संदूषण और बार-बार होने वाले दोषों के बाद संबंधित अंतराल को कम करें। इस छोटे अंतराल को तब तक जारी रखें, जब तक साक्ष्य यह न दिखाएँ कि स्थिति स्थिर है। बार-बार होने वाली विफलता के लिए निरीक्षण की आवृत्ति स्थायी रूप से बढ़ाने के बजाय मूल कारण की मरम्मत करना अब भी आवश्यक है।
सटीक आवृत्तियाँ मॉडल, कार्य-चक्र, सटीकता की आवश्यकता और परिवेश के अनुरूप होनी चाहिए। “प्रति शिफ्ट,” “साप्ताहिक” और “मासिक” उपयोगी नियोजन श्रेणियाँ हैं, सार्वभौमिक इंजीनियरिंग सीमाएँ नहीं।
शिफ्ट जाँच में उन स्थितियों का पता चलना चाहिए जो शटडाउन, स्टार्टअप या सेटअप के दौरान बदल सकती हैं। गार्ड, इंटरलॉक, आपातकालीन उपकरण, अलार्म, टूलिंग की सही बैठान, संदर्भ और कार्य सतहों, केबलों, होज़ों, रिसाव, अवरोधों और दिखाई देने वाली क्षति का निरीक्षण करें।
केवल रिज़र्वायर के स्तर पर निर्भर रहने के बजाय स्नेहन संकेतकों और स्नेहक की आपूर्ति के सुलभ प्रमाणों की पुष्टि करें। जहाँ लागू हो, न्यूमैटिक या हाइड्रॉलिक स्टार्टअप स्थिति की जाँच करें। अनुमोदित होमिंग और वार्म-अप प्रक्रिया पूरी करें, फिर शून्य-संदर्भ व्यवहार, गति, क्लैम्पिंग और ध्वनि पर ध्यान दें।
यदि कोई संदर्भ रुक-रुककर काम करे, अप्रत्याशित रूप से बदले या बार-बार होमिंग की आवश्यकता पड़े, तो उसे ऑफसेट से ठीक करने के बजाय उसके कारण का निदान किया जाना चाहिए। सर्विस, सेटअप में व्यवधान, टक्कर या अस्पष्ट विचलन के बाद, उत्पादन जारी करने की स्वीकृति के लिए किसी ज्ञात परीक्षण पुर्जे का उपयोग करें।
जहाँ लागू हो, सेंसर, ऑप्टिकल पथ, टूल इंटरफेस, गाइड, ग्रिपर, सक्शन घटक, फ़िल्टर और कूलिंग क्षेत्र साफ़ करें। अनुमोदित विधियों का उपयोग करें, ताकि सफ़ाई से ऑप्टिक्स पर खरोंच न आए, आवश्यक स्नेहक न हटे, मलबा तंत्रों के भीतर और गहराई तक न जाए या कैलिब्रेट किए गए घटकों की स्थिति न बदले।
फास्टनर, सील, ड्राइव घटक, स्नेहन लाइनें, क्लैम्प, हैंडलिंग संपर्क, केबल और कनेक्टर का रिसाव, फ्रेटिंग, खिसके हुए संदर्भ चिह्नों, गर्मी, क्षतिग्रस्त इन्सुलेशन या बदलते संपर्क पैटर्न के लिए निरीक्षण करें। हर सुलभ फास्टनर को बिना सोचे-समझे न कसें; जहाँ सत्यापन आवश्यक हो, वहाँ निर्दिष्ट टॉर्क और प्रक्रिया का उपयोग करें।
पुनरावृत्तिक्षमता, सुधारों, स्क्रैप के कारणों, चक्र समय, प्रासंगिक तापमानों, शोर, स्नेहक की खपत और बार-बार आने वाले अलार्मों की प्रवृत्ति दर्ज करें। प्रत्येक रीडिंग के साथ कार्य, सामग्री, कार्यभार और तापीय संदर्भ जोड़ें, ताकि प्रक्रिया में होने वाले बदलाव को मशीन की बिगड़ती स्थिति न समझ लिया जाए।
त्रैमासिक, अर्धवार्षिक या वार्षिक सर्विस में ज्यामिति, घिसाव और क्लीयरेंस का मापन, स्नेहन प्रणाली का प्रदर्शन, यांत्रिक निरीक्षण के बाद कैलिब्रेशन का सत्यापन, सुरक्षा प्रणाली का परीक्षण, पैरामीटर इतिहास, बैकअप और नियंत्रण समीक्षा शामिल हो सकते हैं। चुना गया अंतराल किसी सामान्य समय-सारणी के बजाय मशीन के दस्तावेज़ों, मॉडल-विशिष्ट आवश्यकताओं और उसकी स्थिति के इतिहास पर आधारित होना चाहिए; संदर्भ के लिए उपलब्ध तकनीकी सामग्री डाउनलोड करें।
प्रमुख एलाइनमेंट, ड्राइव-सिस्टम संबंधी कार्य, संरचनात्मक आकलन, संरक्षित संदर्भों में बदलाव, सुरक्षा सर्किट और मॉडल-विशिष्ट प्रक्रियाएँ योग्य तकनीशियनों द्वारा ही की जानी चाहिए। कार्य से पहले जैसी मिली और कार्य के बाद छोड़ी गई स्थिति के मापन, निर्धारित स्वीकृति सीमाएँ और नियंत्रित उत्पादन-रिलीज़ परीक्षण अनिवार्य करें।
मॉडल-विशिष्ट सर्विस प्रक्रिया, तकनीकी मूल्यांकन या नियंत्रित उत्पादन-रिलीज़ परीक्षण पर चर्चा के लिए तकनीकी टीम से संपर्क करें।
नियोजित सर्विस, शिफ्ट या स्थिति से प्रेरित जाँचों का स्थान नहीं लेती। स्नेहन लाइन में रुकावट, टक्कर, क्षतिग्रस्त केबल या टूल इंटरफेस में गड़बड़ी अगली ही शिफ्ट में हो सकती है।
चेतावनी के संकेत अक्सर बने रहते हैं, क्योंकि वे विभागों के बीच जिम्मेदारी की अस्पष्टता में छूट जाते हैं। प्रत्येक ट्रिगर के लिए एक जिम्मेदार व्यक्ति, मशीन रोकने का अधिकार रखने वाला व्यक्ति, एक निर्धारित प्राप्तकर्ता और समापन के लिए आवश्यक साक्ष्य तय होने चाहिए।
ऑपरेटर टूलिंग और संदर्भों की सुरक्षा करते हैं, अनुमोदित सेटअप नियमों का पालन करते हैं, स्टार्टअप जाँच पूरी करते हैं और बार-बार रीसेट करने से पैटर्न मिटने से पहले परिवर्तनों की सूचना देते हैं। उनके रिकॉर्ड में कार्य, सामग्री, प्रोग्राम, टूलिंग, सुधार मान, अलार्म, मशीन की स्थिति, हाल की असामान्य घटना और दिखाई देने वाले साक्ष्य की पहचान होनी चाहिए।
रखरखाव कर्मी दिखावट के बजाय कार्यक्षमता का सत्यापन करते हैं। वे स्नेहक की आपूर्ति प्रमाणित करते हैं, घिसाव का निरीक्षण करते हैं, दोहराव-क्षमता की जाँच करते हैं, निर्धारित खराबियों को ठीक करते हैं और प्रतिक्रिया को समायोजन, मरम्मत, प्रतिस्थापन, विशेषज्ञ स्तर तक भेजने या निगरानी के अधीन स्थिति के रूप में वर्गीकृत करते हैं। केवल अलार्म हटाना मशीन को उपयोग के लिए जारी करने का पर्याप्त साक्ष्य नहीं है।
पर्यवेक्षकों को बार-बार होने वाले विचलन को सामान्य उत्पादन प्रक्रिया बनने से रोकना चाहिए। बढ़ते ऑफसेट, मैन्युअल हस्तक्षेप, बार-बार आने वाले अलार्म और बढ़ती स्क्रैप मात्रा के लिए निदान हेतु संरक्षित समय आवश्यक है। टक्कर, सुरक्षा संबंधी खराबी, दिखाई देने वाली क्षति, विफल दोहराव-क्षमता और संदर्भ में अनियंत्रित परिवर्तन के लिए मशीन रोकने के मानदंड स्पष्ट होने चाहिए।
अच्छा रखरखाव भी टूल, संदर्भों, क्लैंप और गति प्रणालियों को प्रतिदिन होने वाली क्षति की भरपाई नहीं कर सकता। जब भी कोई मोड़, अलार्म, सुधार, टूल का निशान या गति अनुमोदित स्थिति से अलग हो, तो परिचालन अपवाद का रिकॉर्ड बनाएँ।
परिशुद्ध सतहों को चिप्स, स्केल, परत के अवशेष, तेल, बर्र, आघात और अनुचित भंडारण से सुरक्षित रखें। सेटअप और टूल बदलने से पहले सफाई करें। यदि संदूषण बार-बार लौटता है, तो बार-बार पोंछने को स्थायी समाधान मानने के बजाय सामग्री की तैयारी, हैंडलिंग, निष्कर्षण और सफाई की पूरी प्रक्रिया में उसके स्रोत का पता लगाएँ।
टूल का भंडारण और संचालन इस प्रकार करें कि उनकी कार्यशील धारें और बैठने वाली सतहें फर्श, ट्रॉली, अन्य टूल या खुले हार्डवेयर से न टकराएँ। स्थापना के दौरान पहचान, दिशा, खंडों की व्यवस्था, सही बैठाव और क्लैंपिंग की पुष्टि करें। बैठाते समय प्रतिरोध मिलना निरीक्षण की आवश्यकता का संकेत है, अधिक बल लगाने का कारण नहीं।
केंद्र से हटकर क्लैंपिंग, असममित भार, बिना सहारे का कार्य, टक्कर और अनावश्यक उच्च-बल चक्रों को रोकें। नए या बदले हुए प्रोग्राम को अनुमोदित धीमी या चरण-नियंत्रित प्रक्रिया से प्रमाणित करें और गति के पूरे क्रम में पर्याप्त खाली स्थान की पुष्टि करें।
ज्ञात टूल प्रोफाइल, मशीन विकल्पों, सपोर्ट, क्लैंप सेटिंग और शीट डेटा से संबद्ध सत्यापित प्रोग्राम और सामग्री लाइब्रेरी का उपयोग करें। यदि कोई इनपुट बदलता है, तो फ़ाइल को बदली हुई प्रक्रिया मानें। बार-बार परीक्षण और त्रुटि के आधार पर सुधार करना इस बात का साक्ष्य है कि प्रोग्राम, सेटअप, सामग्री की परिभाषा, टूलिंग या मशीन की स्थिति अस्थिर है।
सॉफ़्टवेयर, संग्रहीत ज्यामिति, क्षतिपूर्ति, सेंसर फ़ीडबैक और निर्देशित गति को मशीन की कार्रवाई में बदलता है। पैरामीटर में बदलाव, क्षतिपूर्ति तालिका में किए गए संपादन, फ़र्मवेयर अपडेट, बैकअप, पहुँच अनुमतियाँ, स्वीकृतियाँ और सत्यापन परिणाम दर्ज करें।
प्रत्येक बदलाव के लिए पुराने और नए मान, कारण, बदलाव करने वाले व्यक्ति, प्रभावित कार्य और रोलबैक बिंदु सुरक्षित रखें। संरक्षित संदर्भों और क्षतिपूर्ति तालिकाओं तक पहुँच केवल योग्य कर्मियों को दें। बैकअप तभी उपयोगी होता है, जब उसकी स्वीकृत कॉन्फ़िगरेशन स्थिति ज्ञात हो।
बिना स्पष्टीकरण वाली ऑफ़सेट वृद्धि को बार-बार शून्य करने के बजाय उसकी जाँच करें। किसी एक कार्य से जुड़ा सुधार, कई प्रोग्रामों में होने वाले विचलन की तुलना में किसी अलग कारण का संकेत देता है। टक्कर, संदर्भ खोने या सॉफ़्टवेयर में बदलाव के बाद होने वाले स्थानांतरण पर अधिक तेज़ी से मामला आगे बढ़ाना आवश्यक है।
धूल, आर्द्रता, तापमान में उतार-चढ़ाव, गंदी सामग्री, भारी कार्यभार और बार-बार होने वाले छोटी उत्पादन-श्रृंखला के बदलाव अलग-अलग विफलता प्रकारों को तेज़ करते हैं। कैलेंडर को अपरिवर्तित रखने के बजाय प्रत्येक प्रभाव को संबंधित जाँचों में बदलें।
धूल और गंदा कच्चा माल सेंसरों, टूलिंग इंटरफ़ेस, गाइड, फ़िल्टर, कनेक्टर और शीतलन मार्गों के अधिक बार निरीक्षण को उचित ठहराते हैं। आर्द्रता और तापमान में बदलाव के कारण संघनन, क्षरण, स्नेहक के व्यवहार, इलेक्ट्रॉनिक्स और मापन की स्थिरता पर ध्यान देना आवश्यक है। भारी उत्पादन से चक्र-जनित घिसाव बढ़ता है, जबकि बार-बार बदलाव होने से औज़ार संभालने, प्रोग्राम चुनने और सेटअप से जुड़े जोखिम कई गुना बढ़ जाते हैं।
ऑपरेटरों को ध्वनि, गति, क्लैम्पिंग, स्थिति-निर्धारण, बैठने की स्थिति और मोड़ने के व्यवहार में बदलाव पहचानने का प्रशिक्षण दें। उन्हें आंतरिक घटक का निदान करने की आवश्यकता नहीं है, लेकिन उन्हें विचलन पहचानना, साक्ष्य सुरक्षित रखना और समायोजन करके उसे अनदेखा करने से बचना चाहिए।
“मशीन को पुनः कैलिब्रेट किया गया; परीक्षण पुर्जा स्वीकार किया गया” बताने वाला रिकॉर्ड अधूरा है। यदि वही त्रुटि कुछ उत्पादन चक्रों के बाद फिर लौट आती है, तो पहला हस्तक्षेप कागज़ पर सफल दिखाई देता है, भले ही उसने क्षमता को बनाए नहीं रखा हो।
एक उपयोगी रिकॉर्ड ट्रिगर, कार्य से पहले मिली स्थिति, किए गए कार्य, तत्काल सत्यापन, बाद के कार्यभार, उत्पादन परिणाम और समस्या की पुनरावृत्ति की तारीख को आपस में जोड़ता है। यह साक्ष्य टिकाऊ रखरखाव को अस्थायी बहाली से अलग करता है।
परिचालन घंटे या चक्र, माप, अलार्म क्रम, स्नेहक और उसके प्रयोग का स्थान, निकाले और लगाए गए पुर्जे, पैरामीटर इतिहास, औज़ार की स्थिति, तकनीशियन के निष्कर्ष, टक्करें और सत्यापन मानदंड दर्ज करें। केवल “सहनशीलता सीमा के भीतर” लिखने के बजाय वास्तविक मान सुरक्षित रखें।
प्रत्येक घटना को दोष के प्रकार के अनुसार स्क्रैप, डाउनटाइम, मैन्युअल सुधार, पुनरावृत्तिशीलता, चक्र समय और अगली संबंधित विफलता तक के अंतराल से जोड़ें। हस्तक्षेप से पहले और बाद के समान उत्पादन की तुलना करें, या जब कार्यों में बहुत अधिक भिन्नता हो तो नियंत्रित संदर्भ पुर्जे का उपयोग करें।
महत्वपूर्ण कार्य के बाद, निर्धारित सामग्री, औजारों, प्रोग्राम, मापन विधि, तापीय स्थिति और स्वीकृति सीमाओं के साथ एक नियंत्रित क्षमता परीक्षण चलाएँ। केंद्रीयता और प्रसार, दोनों का मूल्यांकन करें। यदि पहला पार्ट सही हो, लेकिन उसके बाद भिन्नता बढ़ती जाए, तो यह स्थिर मरम्मत नहीं है।
बाद के उत्पादन संचालन के दौरान मरम्मत किए गए क्षेत्र की निगरानी करें। कुछ दोष केवल वार्म-अप, लगातार भार, बार-बार दिशा बदलने, कंपन या औजार बदलने के बाद दोबारा उभरते हैं। कार्य को तब तक सत्यापन के अधीन रखें, जब तक वह निर्धारित कार्यभार के दौरान आवश्यक परिणाम बनाए न रखे।
सफलता के उपयोगी संकेतकों में स्थिर पुनरावृत्तिशीलता, दर्ज किए गए सुधारों की कम संख्या, कम स्क्रैप, सामान्य चक्र व्यवहार और संबंधित रुकावटों के बीच लंबे कार्यभार अंतराल शामिल हैं। यदि ऑपरेटरों ने केवल समायोजन दर्ज करना बंद कर दिया है, तो सुधारों की संख्या में कमी का कोई महत्व नहीं है।
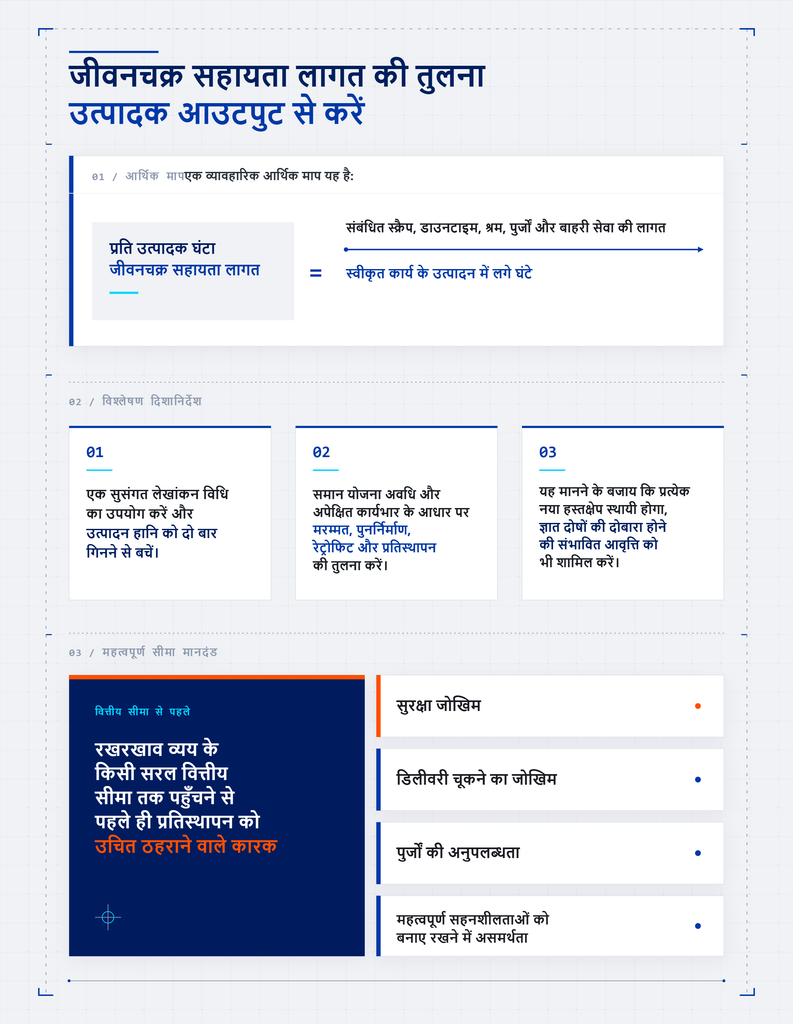
एक व्यावहारिक आर्थिक माप यह है:
प्रति उत्पादक घंटा जीवनचक्र सहायता लागत = संबंधित स्क्रैप, डाउनटाइम, श्रम, पुर्जों और बाहरी सेवा की लागत ÷ स्वीकृत कार्य के उत्पादन में लगे घंटे
एक सुसंगत लेखांकन विधि का उपयोग करें और उत्पादन हानि को दो बार गिनने से बचें। समान योजना अवधि और अपेक्षित कार्यभार के आधार पर मरम्मत, पुनर्निर्माण, रेट्रोफिट और प्रतिस्थापन की तुलना करें। यह मानने के बजाय कि प्रत्येक नया हस्तक्षेप स्थायी होगा, ज्ञात दोषों की दोबारा होने की संभावित आवृत्ति को भी शामिल करें।
सुरक्षा जोखिम, डिलीवरी चूकने का जोखिम, पुर्जों की अनुपलब्धता और महत्वपूर्ण सहनशीलताओं को बनाए रखने में असमर्थता, रखरखाव व्यय के किसी सरल वित्तीय सीमा तक पहुँचने से पहले ही प्रतिस्थापन को उचित ठहरा सकते हैं।
सही कार्रवाई पाई गई स्थिति पर निर्भर करती है, न कि कैलेंडर या शीघ्र पुनः आरंभ करने की इच्छा पर।
जब तंत्र क्षतिग्रस्त न हो, सुरक्षित हो, पुनरावृत्तिशील हो और अपनी अनुमत सीमा के भीतर हो, तब स्वीकृत समायोजन का उपयोग करें। अवरुद्ध स्नेहन, ढीला कनेक्शन, क्षतिग्रस्त सील, दूषित इंटरफेस या खराब सेंसर जैसे स्पष्ट रूप से निर्धारित और मरम्मत-योग्य दोष की मरम्मत करें। जब मापी गई घिसावट या क्षति अपनी सीमा से अधिक हो अथवा सही मरम्मत से स्थिर व्यवहार बहाल न किया जा सके, तब घटक को बदलें।
जब कैलिब्रेशन स्थिर न रहे, सुधार अधिक बड़े या अधिक बार करने पड़ें, समायोजन सीमा लगभग समाप्त हो जाए, या नियंत्रित परिस्थितियों में वही दोष फिर से सामने आए, तो मामले को उच्च स्तर पर भेजें। मशीन के डिज़ाइन और दोष के स्वरूप के अनुसार ज्यामिति, ड्राइव, कपलिंग, बेयरिंग, गाइड, टूलिंग इंटरफेस, क्लैंप, सेंसर, एक्चुएटर और संरचना की माप-आधारित जाँच का अनुरोध करें।
जब दोष किसी एक हिस्से तक सीमित हो, मूल ज्यामिति स्थिर हो और सहायता-योग्य घटक उपलब्ध हों, तब मरम्मत उपयुक्त रहती है। जब आपस में जुड़ी यांत्रिक प्रणालियाँ घिस चुकी हों, लेकिन फ्रेम, बेड, प्रमुख संदर्भ और मूल प्लेटफ़ॉर्म अब भी आवश्यक ज्यामिति पूरी कर सकते हों, तब पुनर्निर्माण उचित होता है।
जब यांत्रिक प्लेटफ़ॉर्म सटीक बना रहे, लेकिन इलेक्ट्रॉनिक्स, फीडबैक उपकरण, इंटरफेस या सहायता अप्रचलित हो जाएँ, तब नियंत्रण या सेंसर रेट्रोफिट उचित है। नए नियंत्रण बैकलैश समाप्त नहीं कर सकते या गाइड की कठोरता बहाल नहीं कर सकते, इसलिए पहले यांत्रिक आधाररेखा को प्रमाणित करना आवश्यक है।
मशीन को तब बदलें, जब सटीकता को किफायती ढंग से बनाए रखना संभव न हो, संरचनात्मक या व्यापक घिसाव को ठीक करना आर्थिक रूप से व्यावहारिक न हो, सुरक्षा सहायता अपर्याप्त हो, महत्वपूर्ण पुर्जे उपलब्ध न हों, या बंद रहने का समय और गुणवत्ता का जोखिम निरंतर रखरखाव के मूल्य से अधिक हो जाए। इस स्थिति तक पहुँचने के लिए मशीन का विनाशकारी रूप से विफल होना आवश्यक नहीं है।
सबसे प्रभावी रखरखाव सिद्धांत सरल है: सबसे शुरुआती विश्वसनीय साक्ष्य पर कार्रवाई करें, विफलता के स्वरूप को सुरक्षित रखें, संदर्भों को बदलने से पहले भौतिक शृंखला का निरीक्षण करें और वास्तविक कार्यभार के अंतर्गत परिणाम का सत्यापन करें।
गतिशीलता को अच्छी स्थिति, हरे डिस्प्ले को क्षमता, या एक स्वीकृत परीक्षण-पुर्जे को टिकाऊ मरम्मत न समझें। सुधारों, स्क्रैप, शोर, गर्मी, अलार्म और चक्र-समय में बदलावों को स्थिति से जुड़े परस्पर संबद्ध डेटा के रूप में देखें। जहाँ स्नेहन की आवश्यकता है, वहाँ उसे प्रमाणित करें, टूलिंग और संदर्भ सतहों की सुरक्षा करें तथा कार्यभार या असामान्य घटनाओं के बाद रखरखाव को पहले कर दें।
तब तक निवेश जारी रखें, जब तक हस्तक्षेप स्वीकार्य लागत और जोखिम पर, स्वीकार्य उत्पादन अवधि के लिए मापने योग्य सटीकता और पुनरावृत्तिशीलता बहाल करता रहे। जब साक्ष्य यह दिखाएँ कि क्षमता को बनाए नहीं रखा जा सकता, तब मशीन बदलना रखरखाव की विफलता नहीं है। यह उस रखरखाव प्रणाली का अंतिम निर्णय है, जिसने सेवा-आयु और मात्र गतिशीलता के बीच अंतर करना सीख लिया है।
