लेज़र कटिंग मशीन की सुरक्षा: आग, धुएँ और चोटों से बचाव
पहली कटिंग से पहले बहुस्तरीय सुरक्षा व्यवस्था स्थापित करें लेज़र कटर के लिए कई सुरक्षा उपायों का एक साथ काम…

लेज़र कटिंग के दौरान विरूपण आपकी सामग्रियों में अनचाही विकृति उत्पन्न कर सकता है, जो उनकी कार्यक्षमता और सौंदर्य दोनों को प्रभावित करता है। यह लेख विरूपण के कारणों जैसे यांत्रिक और तापीय तनावों, तथा कटाई प्रक्रिया के दौरान आंतरिक तनावों की विमुक्ति पर विस्तार से प्रकाश डालता है। इसमें यह भी बताया गया है कि विभिन्न सामग्रियां जैसे धातु, प्लाइवुड, एमडीएफ और प्लास्टिक इन तनावों पर कैसे प्रतिक्रिया करती हैं। साथ ही, हम आपको विरूपण से बचाव के व्यावहारिक सुझाव देते हैं, कटिंग से पहले और बाद में क्या करना चाहिए, तथा विकृत भागों को सुधारने के उपाय भी साझा करते हैं, ताकि आपके प्रोजेक्ट्स में श्रेष्ठ परिणाम मिल सकें।
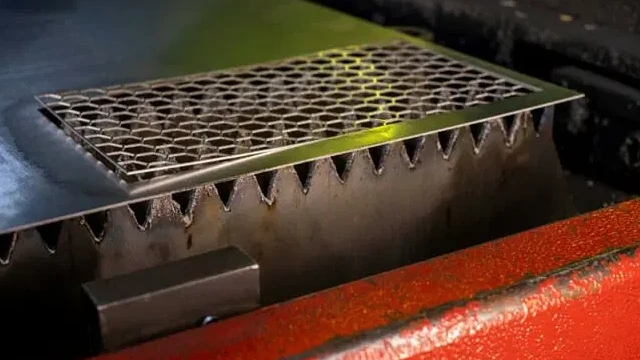
विरूपण आपकी सामग्रियों में अनचाही मोड़ या विकृति है। चाहे आप समतल, वर्गाकार, वक्र, या गोलाकार भाग बनाना चाहें, यदि वे अनजाने में मुड़ या टेढ़े हो जाते हैं, तो इसे विरूपण कहते हैं। इस लेख में हम अनजाने या अनचाहे विरूपण पर केंद्रित रहेंगे।
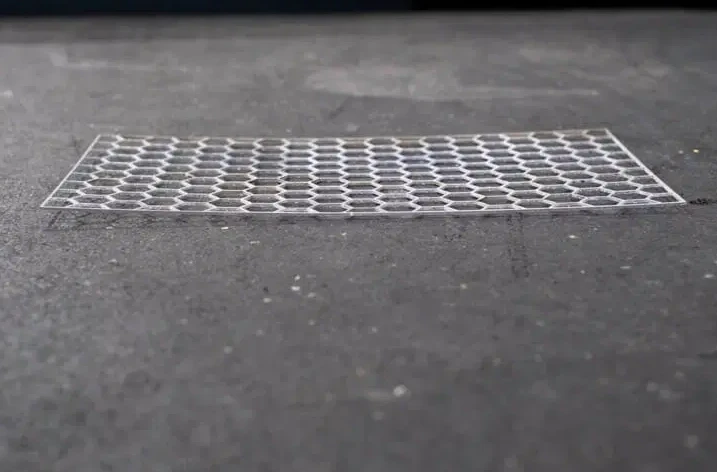
ऐसी कई वजहें हो सकती हैं जिनसे लेज़र कटे भाग विकृत हो सकते हैं, लेकिन मुख्य कारण यह है कि भाग के भीतर उपस्थित आंतरिक तनाव असंतुलित हो जाते हैं। अधिकतर सामग्रियां अपनी आकृति (चाहे समतल हो या वक्र) इस वजह से बनाए रखती हैं क्योंकि उनपर तनाव संतुलित रूप से लगा होता है। यदि संतुलन बिगड़ता है, तो भाग अपनी आकृति बदल लेता है जब तक कि फिर से संतुलन न बन जाए। यह असंतुलन या तो तनाव के असमान रूप से बढ़ने या घटने, या तनावित सामग्री के कुछ हिस्से के हटने से होता है।
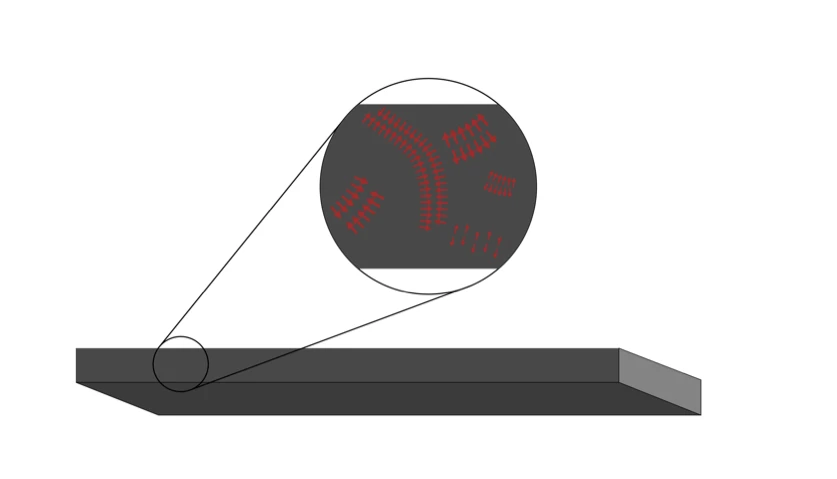
अगर यह समझना मुश्किल लग रहा हो, तो सोचिए कैसे एक धातु की शीट में जानबूझकर वक्रता लाई जाती है। वही प्रक्रिया यहां भी लागू होती है। समतल भाग में आंतरिक तनाव समान रूप से लगे रहते हैं, जिससे वह सीधा रहता है। वक्रता लाने के लिए सामग्री को पर्याप्त मोड़ा जाता है, जिससे उसमें अतिरिक्त तनाव उत्पन्न होता है। तब वह एक नई संतुलित अवस्था प्राप्त कर लेती है, जो अब वक्र होती है। यही कारण है कि जब आप 90 डिग्री का मोड़ बनाते हैं, तो आमतौर पर उसे थोड़ा ज्यादा मोड़ना पड़ता है, ताकि वह वापिस आकर सही स्थिति में आ जाए। इसी सिद्धांत के तहत अनचाहा विरूपण भी होता है, फर्क बस इतना है कि यह अनजाने में होता है।
आइए अब कुछ विशिष्ट उदाहरणों को देखें।
जैसा पहले बताया, यांत्रिक तनाव सामग्रियों में विरूपण ला सकता है। जैसे, यदि आप स्क्रू पैटर्न को असमान रूप से कसते हैं, तो भाग विकृत हो सकता है। यदि आपने कभी कार के पहिये की नट कसते समय देखा हो, तो आपको पता होगा कि उन्हें एक समान क्रम में कसना जरूरी है, वरना पहिया विकृत हो सकता है। यह विरूपण स्थायी भी हो सकता है (जब बल हटाने के बाद भी भाग मुड़ा रहे), या अस्थायी (बल हटाने पर भाग वापिस अपनी स्थिति में आ जाए)। दोनों के बीच अंतर यह है कि तनाव ने सामग्री की इलास्टिक सीमा को पार किया है या नहीं। हर सामग्री की इलास्टिक सीमा जानने के लिए हमारी मटेरियल पेज देखें।
डिसनेस्टिंग एक अच्छा उदाहरण है कि कैसे लेज़र कटिंग के बाद भाग यांत्रिक तनाव के कारण विकृत हो सकते हैं। डिसनेस्टिंग का मतलब है कटिंग के बाद भागों को प्लेट से निकालना। यदि सामग्री बहुत पतली है या भागों में बहुत बारीक डिज़ाइन है, तो उन्हें प्लेट से निकालते समय हल्की विकृति आना आम बात है। हम काफी सावधानी बरतते हैं, लेकिन कभी-कभी भाग इतने नाजुक होते हैं कि थोड़ी सी विकृति हो ही जाती है।
कुछ विशेष आकार, आकार और प्रक्रिया के लिए टैब्स का प्रयोग किया जाता है ताकि कटिंग के बाद भाग आस-पास की सामग्री से जुड़ा रहे। टैब्स छोटे ब्रिज होते हैं जो भाग और मूल प्लेट के बीच बिना कटे रहते हैं। इससे भाग कटिंग के बाद भी अपनी जगह पर रहता है। कटिंग के बाद इन टैब्स को मैन्युअली तोड़ा या काटा जा सकता है। टैब इतना मजबूत होना चाहिए कि भाग को कटिंग के अंत तक संभाले रखे, लेकिन बहुत ज्यादा नहीं। नाजुक भागों में टैब तोड़ते समय विरूपण का खतरा ज्यादा रहता है।
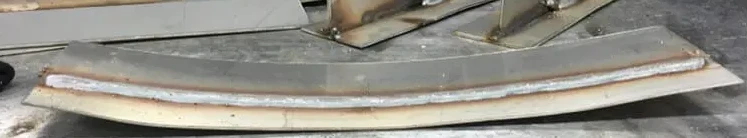
तापमान में बदलाव भी विरूपण ला सकता है। सामान्यतः सामग्रियां गरम होने पर फैलती हैं और ठंडी होने पर सिकुड़ती हैं। यदि गर्मी या ठंड बराबर नहीं मिलती, तो फैलाव या संकुचन भी असमान होगा, जिससे भाग विकृत हो सकता है। कई सामग्रियों खासकर धातुओं का तापीय प्रसार गुणांक होता है, जिसे आप देख सकते हैं। अगर दो अलग-अलग सामग्रियां (जैसे स्टील और एल्यूमिनियम) को एक साथ जोड़ा गया हो और उन्हें गर्म या ठंडा किया जाए, तो वे अलग-अलग दर से फैलेंगी/सिकुड़ेंगी, जिससे विरूपण हो सकता है, भले ही तापमान समान रूप से दिया गया हो।
पतली सामग्रियां विशेष रूप से तापीय विरूपण के प्रति संवेदनशील होती हैं। वेल्डिंग में भाग को तेज तापमान पर जोड़ने के बाद ठंडा करने पर वह जल्दी विकृत हो सकता है। आपने शायद देखा होगा कि कोई समतल पैनल धूप में एक तरफ से ज्यादा गर्म होने पर मुड़ जाता है। इसी तरह, बेकिंग ट्रे भी तापमान बढ़ने पर विकृत हो सकती है। हालांकि ओवन अपेक्षाकृत समान रूप से गरम करता है (लेकिन हमेशा नहीं), कभी-कभी भाग की आकृति के कारण उसमें अलग-अलग तरफ फैलाव हो सकता है।
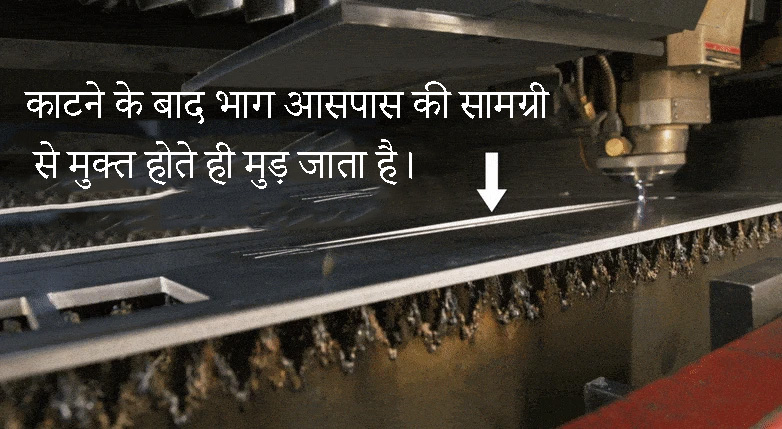
लेज़र कटिंग में विरूपण का सबसे सामान्य कारण आंतरिक तनावों की विमुक्ति है। आमतौर पर यह माना जाता है कि तापीय तनाव ही मुख्य समस्या है, लेकिन लेज़र कटिंग इतनी तेज और स्थानीय होती है कि वह भाग पर तापीय असर नहीं डालती। बल्कि, जब समतल शीट्स से बड़े हिस्से की कटिंग की जाती है, तो भाग अक्सर विकृत हो जाते हैं। जितना अधिक प्रतिशत सामग्री हटाया जाता है, उतना ही आंतरिक तनावों का संतुलन बिगड़ता है, जिससे विरूपण की संभावना बढ़ जाती है। आमतौर पर, जब लगभग 50% सामग्री हटा दी जाती है, तो विरूपण का जोखिम काफी बढ़ जाता है।
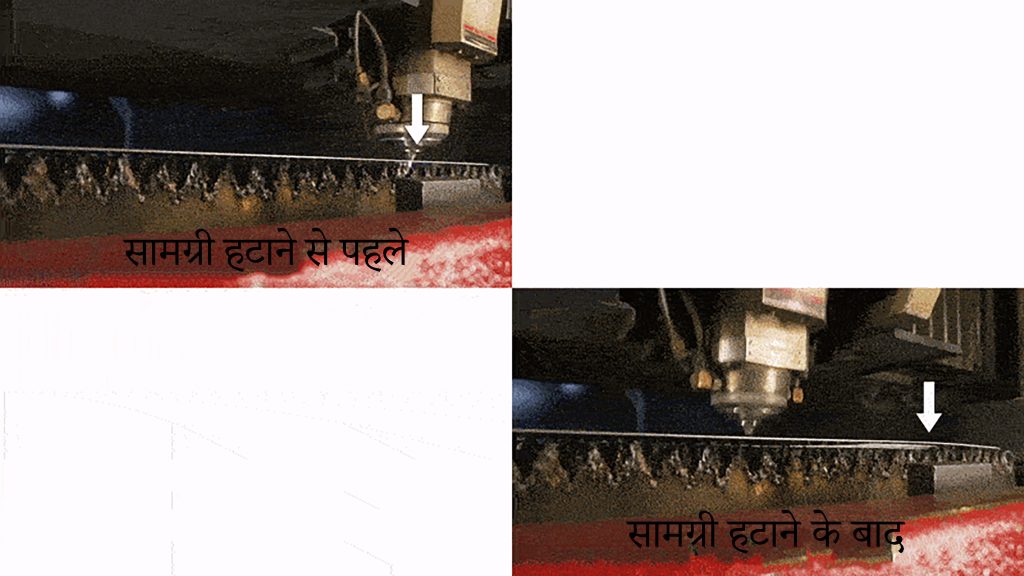
यह समस्या सिर्फ लेज़र कटिंग में नहीं, बल्कि वॉटरजेट, सीएनसी मिलिंग, प्लाज्मा कटिंग, आदि में भी होती है। यानी, किसी भी मटेरियल रिमूवल प्रक्रिया में थोड़ा-बहुत विरूपण आ सकता है। जितना अधिक सामग्री हटाएंगे, खतरा बढ़ेगा, लेकिन मूल आंतरिक तनावों का स्तर भी भूमिका निभाता है।
नई समतल शीट्स में आंतरिक तनाव कहां से आते हैं, यह समझने के लिए देखना होगा कि सामग्रियां कैसे बनाई और ट्रांसपोर्ट की जाती हैं। आमतौर पर, ज्यादातर धातु पिघलाकर, मोल्ड और रोलर्स से गुजारकर मनचाही मोटाई में समतल की जाती है। ट्रांसपोर्ट आसान करने के लिए इन्हें अक्सर रोल करके ले जाया जाता है, जैसे दालचीनी रोल या बुरिटो।
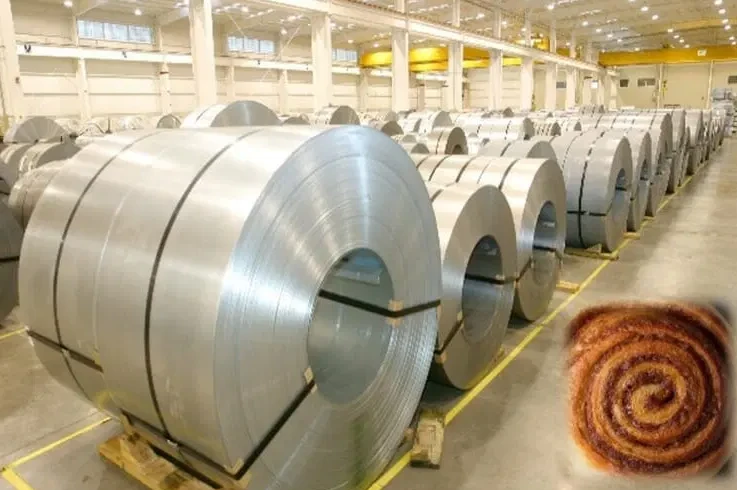
शायद आपने सड़क पर इन विशाल रोल्स को ट्रक पर देखा होगा। चूंकि अधिकतर सामग्री अंततः समतल शीट के रूप में बिकती है, इन्हें रोल से खोलकर और समतल कर स्टैंडर्ड शीट्स में काटा जाता है। कास्टिंग से तापीय तनाव पैदा होता है, जबकि रोलिंग से यांत्रिक तनाव आता है। रोलिंग और फ्लैटनिंग दोनों ही भाग में अलग-अलग प्रकार के आंतरिक तनाव ला देते हैं।
वह समतल शीट, जो लेज़र कटिंग के लिए तैयार है, में कई आंतरिक तनाव होते हैं, लेकिन वे संतुलित रूप में होते हैं, जिससे वह समतल रहती है। यदि ये तनाव पर्याप्त बदल जाएं और संतुलन बिगड़ जाए, तो भाग किसी अनपेक्षित दिशा में मुड़ सकता है, जिससे विरूपण हो सकता है।
यह तो धातुओं की बात थी। प्लाइवुड और एमडीएफ जैसी अन्य सामग्रियों में आंतरिक तनावों के स्रोत थोड़े अलग होते हैं, लेकिन वे भी मौजूद रहते हैं। दोनों में प्राकृतिक लकड़ी के टुकड़े लगाकर बनाई जाती है, जो कभी पूरी तरह सीधी या एकसमान नहीं होती। और लकड़ी होने के नाते, वे सघन और नमी के प्रति संवेदनशील होती हैं। जबकि स्टील में नमी से जंग लगती है, लकड़ी नमी सोखकर फूल जाती है। गर्मी–सर्दी में नमी के बदलाव से बिना सील की लकड़ी में विरूपण आ सकता है, खासकर जब नमी असमान रूप से मिले। अगर आपने कभी लकड़ी के ढेर में से सीधी बीम तलाशने की कोशिश की है, तो आपने लकड़ी के विरूपण देखे होंगे।
प्लाइवुड आमतौर पर अनाज की दिशा को बदल-बदलकर लगाया जाता है, जिससे वह अन्य लकड़ी की तुलना में ज्यादा स्थिर रहती है। एमडीएफ बारीक बुरादे को दबाकर और चिपकाकर बनाई जाती है, जिससे वह एकसमान और स्थिर रहती है, लेकिन उसमें भी कई सतहें होती हैं जो नमी सोख सकती हैं।
यूएचएमडब्ल्यू, एबीएस, एचडीपीई जैसे प्लास्टिक की बात करें, तो वे लंबी पॉलिमर चेन से बनते हैं जो एक-दूसरे में उलझी होती हैं। यह उलझन उन्हें मजबूती देती है, लेकिन इसी से आंतरिक तनाव भी उत्पन्न होते हैं।
अंत में, कंपोजिट्स की भी बात करें। कंपोजिट क्या है? यह एक ऐसा मटेरियल है, जो कई सामग्रियों को मिलाकर बनाया जाता है। कार्बन फाइबर और जी10 ऐसे कंपोजिट्स हैं जिनमें रेजिन में फाइबर या फैब्रिक डाला जाता है। एसीएम (एल्यूमिनियम कंपोजिट मटेरियल) में दो एल्यूमिनियम शीट्स के बीच प्लास्टिक कोर होता है। कंपोजिट्स में हर सामग्री के गुण मिल जाते हैं, लेकिन अलग-अलग तत्व होने के कारण उनमें आंतरिक तनाव भी आ सकते हैं और तापीय प्रसार की दर भी अलग-अलग हो सकती है।
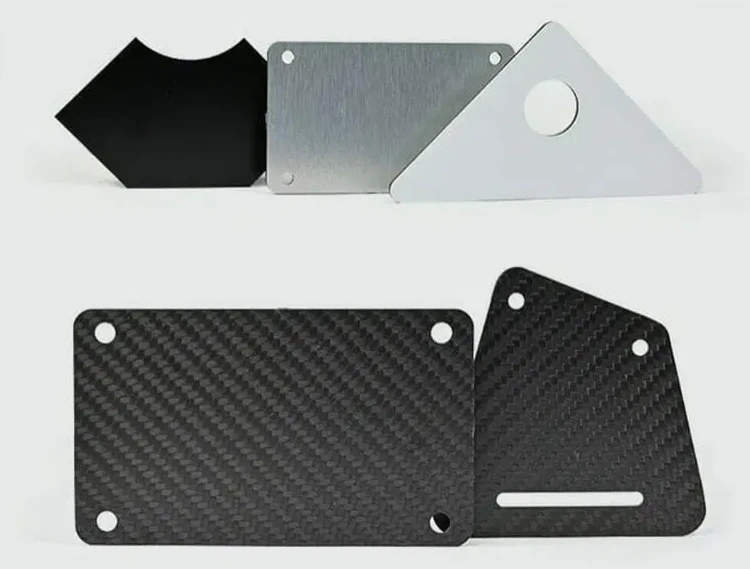
अब जब हमने समझ लिया कि किन कारणों से भाग विरूपित हो सकते हैं, तो क्या किया जाए कि ऐसा न हो? कभी-कभी विरूपण से पूरी तरह बचना संभव नहीं होता, लेकिन जोखिम कम करने के लिए कुछ उपाय जरूर अपनाए जा सकते हैं।
जब समतल प्लेट्स को काटने की बात आती है, तो जितनी ज्यादा सामग्री हटाई जाती है, विरूपण की संभावना भी उतनी बढ़ जाती है। ग्रिड जैसी आकृतियां या लंबे, पतले भाग विशेष रूप से संवेदनशील होते हैं। जैसा कि पहले बताया, अगर कुल सतह का 50% से अधिक हिस्सा हटता है, तो विरूपण का खतरा काफी बढ़ जाता है। यदि आप हटाई गई सतह कम कर सकते हैं तो अच्छा रहेगा, लेकिन कभी-कभी डिज़ाइन की जरूरत से ज्यादा हिस्से को हटाना ही पड़ता है।
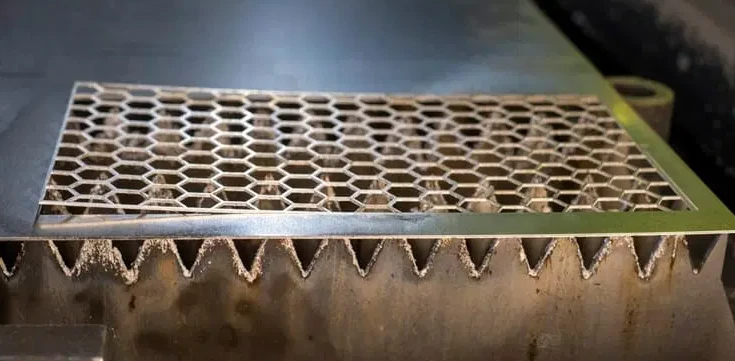
हर डिज़ाइन को काटने से पहले हम मैन्युअली जांचते हैं, ताकि विरूपण का खतरा आंका जा सके। यदि हमें लगता है कि आपके भाग में जोखिम ज्यादा है, तो हम कटिंग से पहले आपसे संपर्क करेंगे। कभी-कभी एक ही डिज़ाइन को कई बार काटा जाए तो कोई विरूपण नहीं होता, जबकि किसी कोशिश में बहुत ज्यादा हो जाता है। दरअसल, इस लेख के लिए फोटो लेने के लिए कई बार कोशिश करनी पड़ी ताकि भागों में जानबूझकर विरूपण लाया जा सके। चूंकि शीट में आंतरिक तनावों की वास्तविक स्थिति जानना मुश्किल है, इसलिए यह कहना नामुमकिन है कि कोई भाग विकृत होगा या नहीं।
अगर आपको बड़ी सतह काटनी ही है, तो मटेरियल ब्रिज का चौड़ाई पर ध्यान दें। कई बार चौड़े किनारे या ब्रिज भाग को कटिंग के दौरान समतल बनाए रखने में मदद करते हैं। यह पूर्ण गारंटी नहीं देता, लेकिन संभावना जरूर बढ़ जाती है। जब आप ब्रिज का प्रयोग अलग-अलग ज्योमेट्री को जोड़ने के लिए करते हैं, तो उन्हें मटेरियल की मोटाई से लगभग दोगुना चौड़ा रखना अच्छा रहता है। जितने ज्यादा कनेक्शन होंगे, उतना बेहतर, और कभी-कभी पतले हिस्से भी इस्तेमाल किए जा सकते हैं।
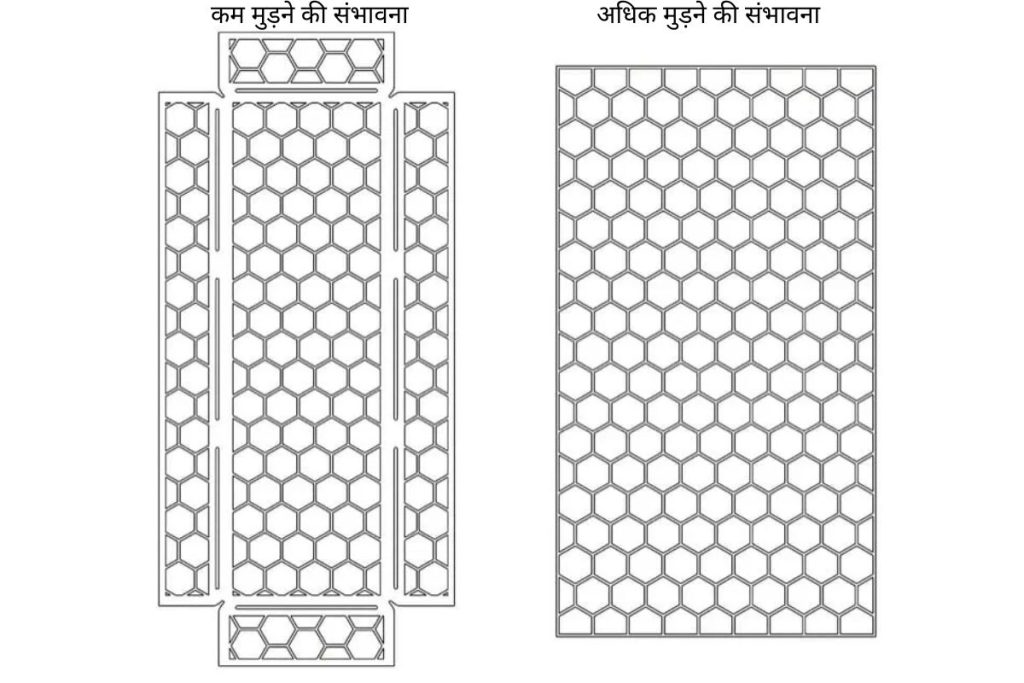
कई बार सिर्फ मटेरियल बदलने से भी विरूपण का खतरा घट सकता है। स्टेनलेस स्टील अक्सर स्टील या एल्यूमिनियम से ज्यादा विकृत होता है। कंपोजिट्स विरूपण के प्रति बहुत मजबूत होते हैं और कम वजन में अधिक मजबूती देते हैं।
अगर भाग कट चुके हैं तो क्या करें? अगर आपको वेल्डिंग करनी है, तो भाग को समान रूप से गरम करने की कोशिश करें। दोनों तरफ से वेल्डिंग करने से तापीय संकुचन संतुलित होता है और विरूपण कम होता है। यदि कई वेल्डिंग करनी है, तो जितना हो सके उतनी कम गर्मी लगाएं, वेल्डिंग के बीच भाग को ठंडा होने दें या अलग-अलग जगह वेल्ड करें ताकि एक हिस्से में बहुत ज्यादा गर्मी न जमा हो।
भागों को और मजबूत डिज़ाइन करना विरूपण के खतरे को कम करने का बेहतरीन तरीका है। समतल शीट की तुलना में, अगर उसमें कोई मोड़, रिब या स्टैम्पिंग है, तो वह विरूपण के प्रति कम संवेदनशील होगी। हमारी मटेरियल मोटाई विषय पर लेख देखें, जिसमें भागों की कठोरता बढ़ाने के और तरीके बताए गए हैं।
अगर भाग तापमान में बदलाव के संपर्क में रहेंगे, तो मोटाई एकसमान रखना या खुली सतहों को समान रूप से रखना अच्छा रहता है, ताकि वे एकसमान रूप से गरम-ठंडी हों।
अगर आपके डिज़ाइन लकड़ी के हैं, तो पूरी तरह सील करना नमी सोखने की संभावना कम करता है। भागों को हवा में समान रूप से रखना भी नमी के सम वितरण में मदद करता है।
हर विकृत भाग बेकार नहीं होता। कई बार उपयोग के अनुसार वह काम का भी हो सकता है। कभी-कभी भाग को हाथ से सीधा करके मनचाही आकृति में लाया जा सकता है।
जो भाग असेंबल होते हैं, वे असेंबली के दौरान खुद ही सीधें हो सकते हैं। उदाहरण के लिए, शीट मेटल की संरचनाएं हल्की विकृति सहन कर लेती हैं, जो असेंबली के बाद गायब हो जाती है। आधुनिक कार की बॉडी के स्टैम्प्ड पार्ट्स भी ऐसे ही होते हैं: अकेले में वे पूरी तरह सही नहीं लगते, लेकिन असेंबली के बाद सही आकार ले लेते हैं। हर भाग या असेंबली ऐसा नहीं होता, इसलिए कभी-कभी अन्य समाधान खोजने पड़ सकते हैं।
अगर आपके भाग लेज़र कटिंग के दौरान ही काफी विकृत हो जाएं, तो लेज़र हेड के टकराने से भाग और लेज़र दोनों को नुकसान पहुंच सकता है। लेज़र हेड मटेरियल के बहुत करीब होता है, इसलिए थोड़ी सी विकृति भी समस्या बन सकती है। हम आमतौर पर ऐसे मामलों का पता लगाने की पूरी कोशिश करते हैं। अगर भाग कटिंग के दौरान विकृत होते हैं, तो हम आपसे चर्चा के लिए संपर्क करेंगे।
इसके अलावा, कई बार विकृत भागों को डिबर नहीं किया जा सकता, क्योंकि डिबरिंग मशीन को समतल सतह की जरूरत होती है।
लेज़र कटिंग में विरूपण आमतौर पर अनचाहा होता है, लेकिन जरूरी नहीं कि भाग बेकार हो जाए। मुख्य कारण आंतरिक तनावों का असंतुलन है, चाहे वह यांत्रिक या तापीय तनाव हो, या आंशिक विमुक्ति हो।
कई बार यह अनुमान लगाना लगभग असंभव होता है कि कोई भाग विकृत होगा या नहीं, लेकिन हमने यहां कुछ अच्छे संकेत और जोखिम कम करने के उपाय साझा किए हैं।
अकसर विकृत भाग को सुधारा जा सकता है या वैसे ही इस्तेमाल किया जा सकता है। अगर आपके ऑर्डर के भागों में विरूपण का खतरा हो, तो हम आपको कटिंग से पहले ही जानकारी देने की कोशिश करेंगे। अगर कटिंग के दौरान विरूपण हो, तो हम आपसे समाधान पर चर्चा करेंगे।
हमें उम्मीद है कि यह लेख आपको समझने में मदद करेगा कि लेज़र कटिंग से कटे भागों में विरूपण क्यों आ सकता है और अपने अगले प्रोजेक्ट की डिज़ाइन में आप इसके लिए क्या कर सकते हैं।
