ऑटोमोबाइल निर्माण को प्लाज़्मा कटिंग और एब्रेशिव वॉटर जेट कटिंग से लाभ
ब्रांड, मॉडल और निर्माता के अनुसार, एक कार के व्हाइट बॉडी स्ट्रक्चर में 5,000 से 7,000 तक वेल्डिंग पॉइंट्स हो…

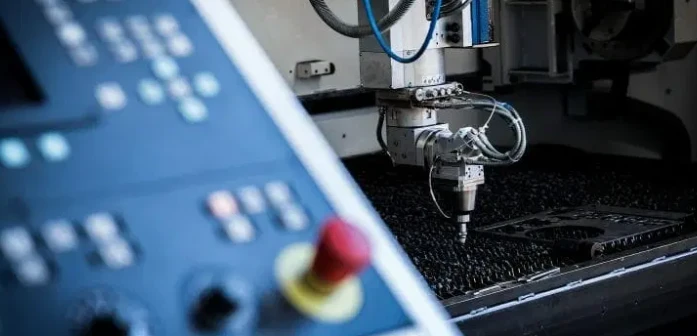
वॉटर जेट कटिंग और लेज़र कटिंग दोनों ही बहुत मिलते-जुलते परिणाम देते हैं, लेकिन इनके तरीके एकदम अलग-अलग हैं।
वॉटर जेट कटिंग में उच्च दबाव वाले पानी की ताकत का इस्तेमाल करके मटेरियल को घिसा जाता है। यह प्रक्रिया कुछ हद तक ग्रैंड कैन्यन के बनने जैसी है, लेकिन आकार और समय के लिहाज से बहुत छोटी। पानी (कभी-कभी इसमें रेत, एल्युमिनियम ऑक्साइड या गार्नेट जैसे एडिटिव्स मिलाए जाते हैं) लगातार घिसकर मटेरियल को हटाता है। यह प्रक्रिया अपेक्षाकृत तेज़ है और 1 से 20 इंच प्रति मिनट की स्पीड से कटिंग की जा सकती है।
जहां वॉटर जेट पानी की शक्ति पर निर्भर करता है, वहीं लेज़र कटिंग प्रक्रिया में आग नहीं, बल्कि बहुत केंद्रित रोशनी की ऊर्जा का उपयोग किया जाता है, जो मटेरियल को गर्म करती है—हालांकि, ‘आग’ कहना ज़्यादा रोमांचक लगता है! एक बेहद बारीक लेज़र बीम मटेरियल को तब तक गर्म करता है जब तक वह पिघल या वाष्पित न हो जाए। वाष्पीकरण का मतलब है कि मटेरियल ठोस से सीधे गैस बन जाता है, बिना तरल अवस्था में जाए।
डू-इट-योरसेल्फ के शौकीनों के लिए, सही उपकरण के साथ घर पर भी लेज़र कटिंग की जा सकती है। इस लेख में हमने विस्तार से बताया है कि क्या आपको खुद लेज़र कटिंग करनी चाहिए या किसी प्रोफेशनल पर भरोसा करना चाहिए। आमतौर पर लेज़र कटिंग बहुत तेज़ होती है, 20 से 70 इंच प्रति मिनट की गति से, जो वॉटर जेट से 70 गुना तक तेज़ हो सकती है। हमने लेज़र कटिंग की क्षमताओं के बारे में इस लेख में और बताया है। लेज़र कटिंग के साथ एक और महत्वपूर्ण पहलू है हीट-अफ़ेक्टेड ज़ोन। जब लेज़र मटेरियल को पिघलाता है, उस क्षेत्र के आसपास का कोई भी थर्मल ट्रीटमेंट या टेम्परिंग खत्म हो जाता है। उदाहरण के लिए, एल्यूमीनियम और हाई-स्ट्रेंथ स्टील इस क्षेत्र में काफी कमजोर हो सकते हैं। नीचे दी गई तालिका में प्रत्येक प्रक्रिया के मुख्य लाभ दर्शाए गए हैं।
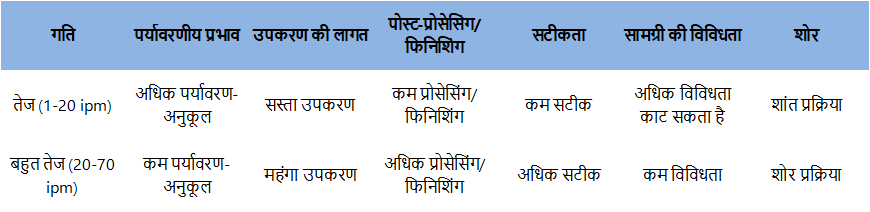
वॉटर जेट और लेज़र कटिंग दोनों में प्रोडक्शन स्पीड और सटीकता कई कारकों पर निर्भर करती है:
आइए देखें, ये कारक आपकी वॉटर जेट या लेज़र कटिंग की गई पीस के प्रोडक्शन को कैसे प्रभावित करते हैं।
स्पीड का सटीक अनुमान काफी हद तक आपके डिज़ाइन की जटिलता पर निर्भर करता है: जितनी ज़्यादा जटिलता, उतनी ज़्यादा लागत। अगर आपको स्टील की साधारण शेप काटनी है, जैसे 1/2” मोटी स्टेनलेस स्टील प्लेट जिसमें हर कोने पर एक होल है, तो वॉटर जेट एक सटीक और किफायती तरीका है। लेकिन अगर आप कोई आर्टवर्क बनाना हैं, जैसे ड्रैगनफ्लाई का पंख, तो डिज़ाइन की जटिलता के अनुसार लागत भी बढ़ेगी।
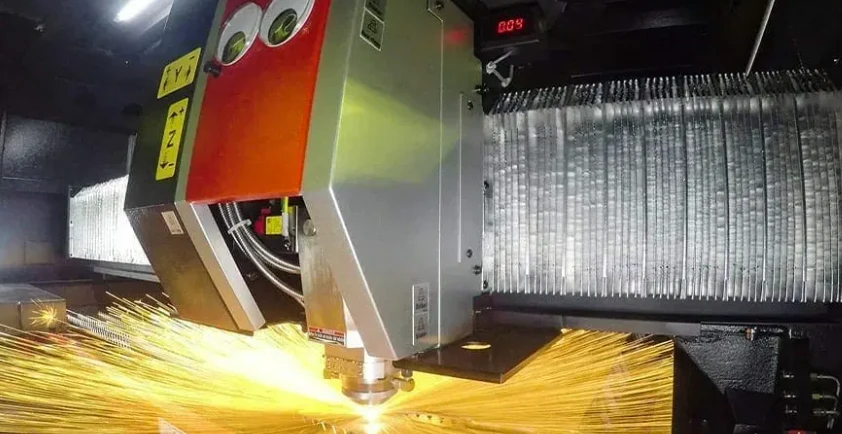
लेज़र कटिंग एक बहुत तेज़ मैन्युफैक्चरिंग प्रक्रिया है। मॉडर्न हाई-पावर (>4kW) फाइबर लेज़र पतले मटेरियल्स को वॉटर जेट से 80-100 गुना तेज़ी से काट सकते हैं। लेज़र की तेज़ी के कारण मशीन का बेहतर उपयोग होता है और लेज़र कटिंग की गई पीस की लागत घटती है।
वॉटर जेट कटिंग एक हाई-प्रिसीजन प्रक्रिया है, लेकिन इसमें कुछ टॉलरेंस का ध्यान रखना चाहिए। टेंस वह अंतर है जो डिज़ाइन की गई माप और अंतिम पीस की माप में होता है। उदाहरण के लिए, अगर आपको बिल्कुल 10.000” लंबी पीस चाहिए और कटिंग टॉलरेंस +/- 0.008” है, तो 10.008” से 9.992” के बीच की पीस स्वीकार्य होगी। भले ही यह मिलीमीटर का मामला है, लेकिन आपके पीस की कटिंग में हम हमेशा इसका ध्यान रखते हैं।
लेज़र कटिंग आमतौर पर +/- 0.005” या बेहतर टॉलरेंस देती है। एक मानक लेज़र बीम का डायमीटर लगभग 0.007” होता है (जो कि इंसानी बाल की मोटाई के बराबर है)। इतनी बारीक बीम के कारण कर्फ* बहुत कम हो जाता है और लेज़र के साथ सटीकता बढ़ जाती है। अगर हम अपने ड्रैगनफ्लाई विंग के उदाहरण में लेज़र कटिंग लगाएं, तो़ाइन कटिंग गाइडलाइंस के अनुसार हो तो जटिलता या डिटेल में कोई समस्या नहीं आती। हालांकि, मटेरियल की मोटाई बढ़ने पर ज़्यादा गर्मी आ सकती है, जिससे स्लैग या डिस्टॉर्शन हो सकता है।
कर्फ वह अतिरिक्त मटेरियल है, जो लेज़र या वॉटर जेट के डायमीटर के कारण कटिंग के दौरान हट जाता है; हम इसकी गणना हर प्रक्रिया में करते हैं ताकि टाइट टॉलरेंस मिल सके।
वॉटर जेट और अब्रेसिव के साथ कर्फ आमतौर पर 0.020” से 0.040” के बीच रहता है, मटेरियल पर निर्भर करता है। ड्रैगनफ्लाई आर्ट के उदाहरण में, अगर हमें बहुत डिटेल्ड विंग चाहिए, तो डिज़ाइन के छोटे होल्स और डिटेल्स का ध्यान रखना होगा। वॉटर जेट के अपेक्षाकृत चौड़े कर्फ के कारण छोटे पैटर्न और टाइट इंटीरियर रेडियस कटिंग में खो सकते हैं। हालांकि, वॉटर जेट कटिंग में कोई अतिरिक्त गर्मी नहीं होती, इसलिए मोटे पीस में स्लैग या थर्मल डिस्टॉर्शन की समस्या नहीं आती।
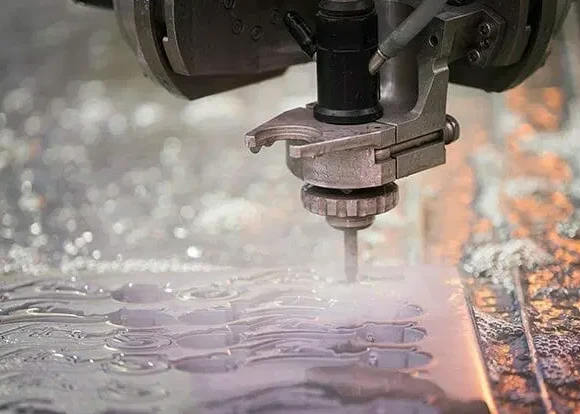
चूंकि वॉटर जेट और लेज़र कटिंग दोनों प्रक्रियाएं एक-दूसरे से काफी अलग हैं, इसलिए ये जिन मटेरियल्स को काट सकते हैं, उनमें भी बड़ा अंतर है। यही वजह है कि दोनों तरीकों का एक साथ होना किसी वर्कशॉप के लिए फेमंद है।
शुरुआत करें तो, वॉटर जेट कटिंग मोटे मटेरियल के लिए आदर्श है। उदाहरण के लिए, अधिकतर स्टील्स वॉटर जेट से काटे जा सकते हैं, लेकिन 1” से मोटा स्टील खास तौर पर वॉटर जेट के लिए उपयुक्त है, क्योंकि लेज़र 0.750” मोटाई के बाद ‘पावर’ खो सकता है। सामान्य तौर पर, वॉटर जेट मोटे मटेरियल्स के लिए लेज़र से बेहतर है, भले ही इसमें स्पीड कम हो। वटर जेट के लिए स्वीकार्य मोटाई 0.040” से 4” तक होती है, 4” से कम वाले प्रोजेक्ट सबसे आम हैं।
वॉटर जेट कटिंग के लिए उपयुक्त अन्य मटेरियल्स:
जहां वॉटर जेट मोटे मटेरियल्स के लिए बेहतरीन है, वहीं लेज़र कटिंग पतले मटेरियल्स में हाई-प्रिसीजन कटिंग के लिए परफेक्ट है। उदाहरण के लिए, लेज़र कटिंग ग्रेनाइट जैसे मटेरियल के लिए उपयुक्त नहीं है, क्योंकि वह मोटा और भंगुर होता है और लेज़र की गर्मी से टूट सकता है। लेकिन 1/2” से पतले मटेरियल्स के लिए, जिन्हें वॉटर जेट से जल्दी या कुशलता से नहीं काटा जा सकता, लेज़र कटिंग बेहतरीन विकल्प है, जैसे:
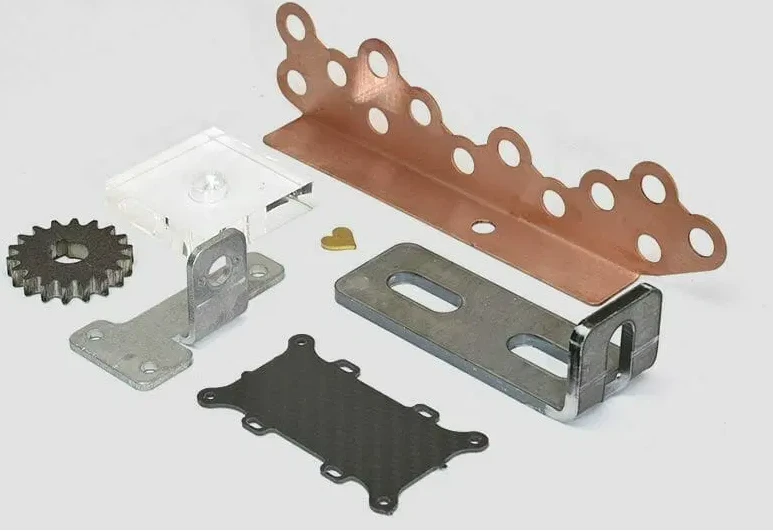
कुल मिलाकर, वॉटर जेट और लेज़र कटिंग दोनों का साथ में उपयोग करने से हम आपकी हर तरह की पीस—चाहे मोटाई या मटेरियल कुछ भी हो—बेहद सटीकता और कम लागत में काट सकते हैं।
चाहे आपकी पीस के लिए जो भी कटिंग प्रक्रिया इस्तेमाल हो, लागत निर्धारित करने वाले मुख्य कारक हैं:
