लेज़र से काटी गईं पीसों की सफाई कैसे करें? टंबलिंग प्रक्रिया पर विचार करें
Published Time: June 20th, 2025
आज हम पीसों के डिबरिंग (बुर्र हटाने) के बारे में बात करना चाहते हैं। यह एक अपेक्षाकृत छोटा कदम लग सकता है, लेकिन एक तैयार पीस की गुणवत्ता में यह बड़ा फर्क ला सकता है। हम बुर्र हटाने के लिए कई तरीके अपनाते हैं, लेकिन मुख्य रूप से टंबलिंग और इसके फायदों पर फोकस करेंगे, क्योंकि हाल ही में हमने अपनी सेवाओं में लेज़र कट पीसों के लिए टंबलिंग डिबरिंग को जोड़ा है।
पीसों में बुर्र क्यों आती है?
अगर आपने कभी खुद से पीसें बनाई हैं, तो आप बुर्रों की समस्या से अच्छी तरह परिचित होंगे। जब आप किसी पीस को काटते हैं तो उस पर बुर्र रह जाती है। इसे पूरी तरह टालना लगभग नामुमकिन है। उपकरण का प्रकार आमतौर पर ज्यादा मायने नहीं रखता। हैंड सॉ, कोल्ड सॉ, एब्रेसिव डिस्क, यहां तक कि प्लाज़्मा कटर या शीट मेटल कटर भी बुर्र छोड़ते हैं। प्लाज़्मा कटर के मामले में, इसे अक्सर स्लैग या अवशेष भी कहा जाता है। प्रिसीजन मशीनें जैसे मिलिंग मशीन और लेथ भी किनारों पर बुर्र छोड़ जाती हैं। ड्रिल और पंच भी इससे अछूते नहीं हैं; धातु में छेद करते समय शायद ही कभी बिना बुर्र के काम होता है। लेज़र कटर, जो बेहद पतला और शक्तिशाली बीम इस्तेमाल करते हैं, वे भी बुर्र छोड़ सकते हैं; यह मटेरियल रिमूवल प्रोसेस की प्रकृति है।
तो आखिर ये बुर्रें क्यों बनती हैं? हर ऑपरेशन की बुर्रें एक जैसी नहीं होतीं। मेकेनिकल कटिंग जैसे ब्लेड टूल्स, कटर और पंच, बुर्र इसलिए छोड़ते हैं क्योंकि बहुत छोटे स्तर पर टूल मटेरियल को तब तक दबाता है जब तक वह टूट नहीं जाता। यह टूटना अक्सर कुछ हद तक प्लास्टिक डिफॉर्मेशन (जब मटेरियल स्थायी रूप से खिंचता या दबता है, लेकिन पूरी तरह नहीं टूटता) के बाद होता है। जब आखिरकार पीस अलग होती है, तो वह छोटी सी डिफॉर्मेशन आमतौर पर कट के अंतिम किनारे पर बची रहती है। बुर्रें बनने के अलग-अलग तरीके हैं, लेकिन आखिरकार सबकी प्रक्रिया लगभग एक जैसी ही है।
थर्मल प्रक्रियाओं जैसे लेज़र कटिंग, प्लाज़्मा कटिंग और ऑक्सी-कटिंग में प्रक्रिया थोड़ी अलग है। इसमें मटेरियल वास्तव में कट की लाइन पर पिघल या वाष्पीकृत हो जाता है और उसे दबावयुक्त गैस (हवा, नाइट्रोजन या ऑक्सीजन) से बाहर निकाला जाता है। कभी-कभी पिघला हुआ मटेरियल पूरी तरह हटने से पहले ठंडा हो जाता है और फिर से बेस मटेरियल से चिपक जाता है। इसलिए थर्मल कटिंग में कट के पिछली ओर ज्यादा स्लैग दिखती है, हालांकि कभी-कभी ऊपर की तरफ भी हो सकती है।
बुर्र हटाने की जरूरत क्यों है?
चाहे बुर्र कैसे भी बनी हो, उसे हटाने के कई कारण हैं।
एस्थेटिक्स (दिखावट) – बुर्र पीस को अधूरा और खराब दिखाती है। अगर किनारों पर बुर्र है तो साफ-साफ झलकता है कि काम अधूरा है। बुर्र हटाएं और किनारों को स्मूद करें ताकि पीस ज्यादा आकर्षक दिखे।
फिनिशिंग – तेज बुर्र या कोई भी धारदार किनारा वह जगह है जहां कोटिंग और फिनिश बहुत पतली पड़ती है। यही जगह सबसे जल्दी घिसने या खराब होने की संभावना रहती है। बुर्रें और धारदार किनारे फिनिशिंग के लिए कमजोर पॉइंट बनाते हैं। बुर्र हटाकर किनारों को स्मूद बनाएं ताकि फिनिशिंग बेहतर और टिकाऊ हो।
तनाव – बुर्र बहुत पतली और कमजोर मटेरियल की परत होती है, जो टूट या फट सकती है। मटेरियल साइंस में इसे क्रैक इनिशिएशन कहते हैं, यानी वह जगह जहां से दरार शुरू हो सकती है। बुर्र हटाएं और किनारों को स्मूद करें ताकि समय से पहले फेलियर का खतरा कम हो।
फिटिंग – टाइट टॉलरेंस वाली पीसों में बुर्रें अटकाव पैदा कर सकती हैं। क्या आपने कभी बोल्ट या थ्रेडेड रॉड काटने के बाद उसे नट या छेद में घुमाने की कोशिश की है? बुर्र हटाकर थोड़ा सा चेंफर बना दें तो थ्रेडिंग आसान हो जाती है। बुर्र हटाएं ताकि डिज़ाइन के मुताबिक फिटिंग बनी रहे।
सुरक्षा – अधिकतर लोग पहली बार बुर्र से कट लगने पर ही उसका अहसास करते हैं। कभी हल्की चोट, कभी गहरी। बहरहाल, यह अच्छा नहीं है। बुर्रें और धारदार किनारे हटाएं ताकि अनचाही चोटों से बचाव हो सके।
टंबलिंग डिबरिंग प्रक्रिया क्या है?
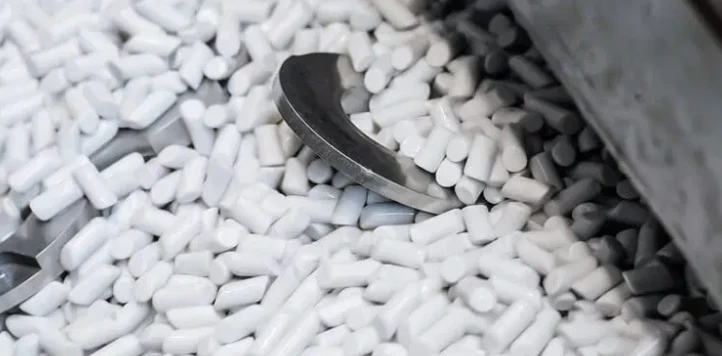
अब थ्योरी बहुत हो गई, आइए बुर्रें हटाने की बात करें। बुर्र हटाने के कई मैनुअल और ऑटोमैटिक तरीके हैं, लेकिन टंबलिंग जितना आसान और तेज शायद ही कोई हो। टंबलिंग एक ऑटोमैटेड तकनीक है जिसमें एक साथ कई पीसों के सभी किनारों की बुर्रें हटाई जाती हैं। इसमें पीसों को एक कंटेनर में किसी एब्रेसिव मीडिया (घर्षणकारी सामग्री) के साथ डालकर घुमाया या वाइब्रेट किया जाता है। कभी-कभी अतिरिक्त एब्रेसिव कंपाउंड या लुब्रिकेंट भी डाले जाते हैं। मीडिया प्लास्टिक के छोटे टुकड़े, अखरोट के छिलके या चावल जैसे सॉफ्ट मटेरियल से लेकर सिरेमिक जैसे हार्ड मटेरियल तक हो सकता है। मीडिया के आधार पर हल्के से लेकर एग्रेसिव डिबरिंग या फाइन पॉलिशिंग तक के नतीजे मिल सकते हैं। टंबलिंग के तरीके भी अलग-अलग हो सकते हैं।
सबसे आम टंबलर टाइप में वाइब्रेटरी टंबलर है। इसमें कंटेनर को वाइब्रेट किया जाता है, जिससे मीडिया और पीसों के बीच लगातार मूवमेंट होता है। यह ऑटोमैटिक तो है, लेकिन बुर्र हटाने में थोड़ा धीमा है क्योंकि प्रक्रिया सौम्य होती है।
एक और टाइप है सेंट्रीफ्यूगल टंबलर। इसमें कंटेनर को तेज़ी से घुमाया जाता है, जिससे मीडिया और पीसों के बीच ज्यादा फोर्स और प्रेशर बनता है। इस वजह से सेंट्रीफ्यूगल टंबलर वाइब्रेटरी टंबलर के मुकाबले तेज काम करते हैं। हालांकि, प्रक्रिया थोड़ी एग्रेसिव होती है, इसलिए यह पतली या नाजुक पीसों के लिए उपयुक्त नहीं है।
टंबलिंग डिबरिंग के फायदे क्या हैं?
समान रूप से डिबरिंग – टंबलिंग में एब्रेसिव मीडिया सभी पीसों के किनारों को बराबरी से घिसता है, जिससे यूनिफॉर्म डिबरिंग मिलती है।
समय की बचत – टंबलिंग लगभग पूरी तरह ऑटोमैटिक है। मशीन खुद ही पूरा चक्र चलाती है, किसी व्यक्ति को हर किनारे पर टूल चलाने की जरूरत नहीं। सेंट्रीफ्यूगल टंबलर और भी तेज चलते हैं।
लागत में बचत – एक साथ कई पीसें डिबर की जा सकती हैं, वो भी बहुत कम या बिना किसी मैनुअल हस्तक्षेप के। टंबलिंग मीडिया आमतौर पर मैन्युअल एब्रेसिव्स (जैसे ग्राइंडिंग डिस्क या सैंडपेपर) से ज्यादा टिकाऊ होता है।
सुरक्षा में वृद्धि – मैन्युअल डिबरिंग की तरह हाथ कटने या फिसलने का कोई खतरा नहीं। साथ ही, इसमें बहुत कम धूल निकलती है।
बेहतर दिखावट – टंबलिंग का इस्तेमाल अक्सर एकसमान और आकर्षक फिनिश के लिए किया जाता है। यह खास तौर पर चाकू निर्माताओं में लोकप्रिय है, जो “स्टोनवॉश्ड” जैसी फिनिश चाहते हैं।
सरफेस स्मूदिंग – टंबलिंग सिर्फ बुर्रें ही नहीं हटाता, बल्कि धारदार किनारों को भी स्मूद करता है और सतह की अन्य मशीनी खामियों को भी घटाता है।
किनारों का राउंडिंग – हां, पिछली बात फिर दोहराएं।
बैच प्रोसेसिंग – टंबलिंग एक साथ कई पीसों को प्रोसेस करके लागत और समय दोनों बचाता है।
बहुप्रयोज्यता – अलग-अलग तरह के टंबलिंग मीडिया से जरूरत के मुताबिक हल्के डिबरिंग से लेकर फाइन पॉलिशिंग तक के परिणाम पाए जा सकते हैं।
सफाई और डिग्रीसिंग – टंबलिंग प्रक्रिया बुर्र हटाने के साथ-साथ पीसों की सफाई और डिग्रीसिंग भी करता है, जिससे वे आगे की प्रोसेसिंग के लिए पूरी तरह तैयार हो जाती हैं।
प्रोसेस का मानकीकरण – एडवांस्ड टंबलिंग मशीनों के साथ डिबरिंग प्रोसेस को मानकीकृत किया जा सकता है, जिससे सभी बैचों में क्वालिटी एक जैसी बनी रहती है।
तनाव में कमी – यह टंबलिंग डिबरिंग का विशेष फायदा तो नहीं, लेकिन बुर्र हटाने से तनाव के केंद्र खत्म होते हैं। अन्य ऑटोमैटिक प्रोसेस जैसे लाइनियर डिबरिंग बुर्र तो हटा सकते हैं, लेकिन धारदार किनारे छोड़ जाते हैं, जो तनाव केंद्र बन सकते हैं।
टंबलिंग के लिए डिज़ाइन करते समय किन बातों का ध्यान रखें
हम आपके लिए दो तरह के डिबरिंग विकल्प रखते हैं – लाइनियर डिबरिंग और टंबलिंग – जिन्हें आप अपनी ऑर्डर में अतिरिक्त शुल्क पर जोड़ सकते हैं। लेकिन, कौन सी पीसें टंबलिंग के लिए उपयुक्त हैं?

पीसों का साइज 4” x 7” से छोटा और ½” x 1.5” से बड़ा होना चाहिए।
टंबलिंग के लिए मटेरियल की न्यूनतम मोटाई 0.125” होनी चाहिए।
हर पीस में न्यूनतम स्लॉट चौड़ाई 0.030” या उससे ज्यादा होनी चाहिए। हम जो पॉलीइथिलीन बॉल्स इस्तेमाल करते हैं, वे इससे छोटी स्लॉट में फंस सकती हैं।
टंबलिंग का अन्य फिनिशिंग सेवाओं पर क्या असर पड़ता है?
टंबलिंग डिबरिंग, काउंटरसिंकिंग या थ्रेडिंग जैसी पिछली ऑपरेशनों की सारी बुर्रें नहीं हटा पाएगा।
टंबलिंग प्रक्रिया पीस के फाइनल लुक को बदल देती है, खासकर अगर बाद में अन्य फिनिशिंग जैसे एनोडाइजिंग, गैल्वनाइजिंग या पाउडर कोटिंग होनी हो।
एनोडाइज की गई पीसों पर टंबलिंग के बाद सैटिन जैसा, थोड़ा मैट फिनिश मिलेगा।
जैसा पहले बताया, टंबलिंग से स्मूद किनारे न सिर्फ रूप में बदलाव लाते हैं, बल्कि फाइनल फिनिश को और टिकाऊ बनाते हैं। जितना तेज किनारा होगा, कोटिंग के निकलने की संभावना उतनी ज्यादा। हल्का गोल किनारा कोटिंग को बेहतर पकड़ देता है, जिससे पीस की लाइफ और टिकाऊपन बढ़ता है।
सॉफ्ट स्टील या ऑक्सीजन से कटी पीसों में टंबलिंग कटिंग से बने ऑक्साइड को भी हटा देता है, जिससे धातु साफ हो जाती है। यह खासतौर से मैन्युफैक्चरर्स के लिए फायदेमंद है, क्योंकि वेल्डिंग से पहले किनारे को ग्राइंड करने की जरूरत नहीं रहती। सीधे वेल्डिंग के लिए तैयार!
बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।
