रेबाबा क्या है और इसे कैसे हटाएँ?
जब आप लेज़र कटिंग सर्विस लेते हैं, तो उम्मीद करते हैं कि आपको आपके निवेश के अनुरूप परिणाम मिले। फिर…

हमारी कलाकृतियों (और हमारे अंगूठे) को डिबर करना ही हमें जानवरों से अलग बनाता है। इसके कई तरीके हो सकते हैं, लेकिन जब बात आती है निरंतरता, गति और दक्षता की, तो ऑटोमेटेड डिबरिंग प्रक्रियाओं से बेहतर कुछ नहीं। इस लेख में हम दो विकल्पों का विश्लेषण करेंगे।
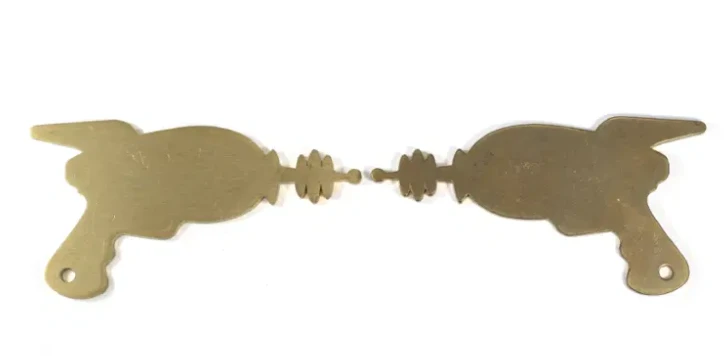
अगर आपने कभी किसी धातु के तेज किनारे से खुद को काटा है, तो आप रेबाबा को पहचानते हैं। रेबाबा वह खुरदुरा टुकड़ा होता है, आमतौर पर धातु का, जो कटिंग के बाद बच जाता है। इसे आक्रामक ब्लेड के कट से बने अनियमित कट से भ्रमित न करें। अनियमित कट अक्सर रेबाबा छोड़ते हैं, लेकिन उन्हें हटाने के बाद भी कट असमान रह सकता है।
रेबाबा अतिरिक्त सामग्री होती है, एक छोटी सी किरचन जो किनारे पर चिपकी रह जाती है। यह अक्सर नुकीली होती है और किसी दिशा में बाहर निकली होती है। कभी-कभी इतनी छोटी होती है कि दिखाई नहीं देती, परंतु आप अपनी नाखून से किनारे पर घुमाकर उसे महसूस कर सकते हैं। अगर किनारे पर कुछ अटक जाए, तो वहां निश्चित ही रेबाबा है।
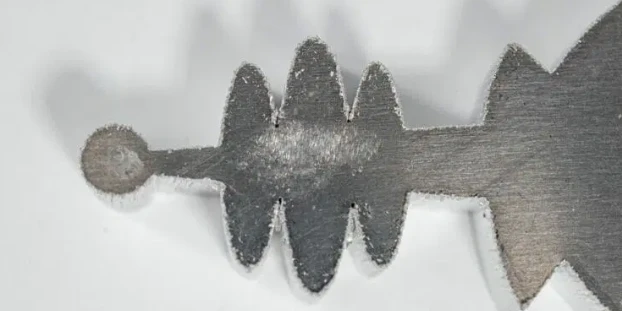
अगर आपने अपने लिए कभी कोई कलाकृति बनाई है, तो आप रेबाबा की समस्या से जरूर मिले होंगे। जैसे ही आप कोई टुकड़ा काटते हैं, रेबाबा आ जाती है। इसे पूरी तरह से रोकना लगभग असंभव है। उपकरण का प्रकार ज्यादा मायने नहीं रखता: हैक्सॉ, स्लिटिंग आरी, एब्रेसिव डिस्क, यहां तक कि प्लाज्मा कटर या शीट मेटल शियर भी रेबाबा छोड़ते हैं। प्लाज्मा में इसे स्लैग या अवशेष कहा जाता है। प्रेसिजन मशीनें जैसे मिलिंग और टर्निंग भी किनारों पर रेबाबा छोड़ती हैं। ड्रिल और पंच भी इससे अछूते नहीं हैं; धातु में छेद करते समय रेबाबा बनना आम है। यहां तक कि लेज़र कटर, जिनकी कटिंग बहुत महीन होती है, भी रेबाबा छोड़ सकते हैं; यह सामग्री हटाने की प्रक्रिया का हिस्सा है।
तो आखिर क्यों लगभग सभी कटिंग प्रक्रियाओं में रेबाबा बनती है? सभी प्रक्रियाएं एक जैसी नहीं हैं। मैकेनिकल कटिंग, जैसे धारदार टूल्स, शियर या पंच, रेबाबा इसलिए बनाते हैं क्योंकि माइक्रोस्कोपिक स्तर पर टूल सामग्री को तब तक धकेलता है जब तक वह टूट न जाए। यह टूटन आमतौर पर स्थायी प्लास्टिक डिफॉर्मेशन के बाद होती है, जब सामग्री खिंचती या दबती है लेकिन अभी टूटी नहीं होती। जब टुकड़ा आखिरकार अलग होता है, तो यह डिफॉर्मेशन किनारे पर बची रह जाती है। रेबाबा किस प्रकार और कहां बनेगी, यह इस पर निर्भर करता है कि सामग्री कैसे और कहां खिसकती है, लेकिन अंत में सबका निर्माण एक जैसा ही होता है।
थर्मल प्रक्रियाओं जैसे लेज़र कटिंग, प्लाज्मा कटिंग और ऑक्सी-कटिंग में प्रक्रिया अलग है। सामग्री कट लाइन पर पिघलती या वाष्पित होती है और गैस (हवा, नाइट्रोजन या ऑक्सीजन) की मदद से बाहर निकाली जाती है। कभी-कभी थोड़ी मात्रा में पिघली सामग्री ठंडी होकर फिर से सॉलिड हो जाती है। इसी वजह से थर्मल कटिंग में कट के नीचे ज्यादा अवशेष रहते हैं, हालांकि कुछ मामलों में ऊपरी सतह पर भी रह सकते हैं।
फाइल, छेनी और डिबरिंग चाकू रेबाबा हटाने के लिए अच्छे विकल्प हैं। ये किफायती हैं, लेकिन धीमे हैं और हर किनारे को मैन्युअल रूप से ट्रीट करना पड़ता है।
मैन्युअल डिबरिंग की तुलना में थोड़ा तेज, सैंडर, ग्राइंडर या यहां तक कि कार्बाइड बुर भी रेबाबा हटाने की प्रक्रिया को तेज कर सकते हैं, हालांकि फिर भी हर किनारे को अलग-अलग ट्रीट करना होता है।
गोल छेदों के लिए, एक शंक्वाकार काउंटरसिंक जल्दी से किनारे को साफ कर सकता है। बाहरी किनारों के लिए, एक चैम्फर टूल तेज किनारों को जल्दी और समान रूप से हटा सकता है। बस गहराई सेट करें और रोलर को किनारे पर चलाएं। यह बहुत अनियमित कट्स पर प्रभावी नहीं है। जरूरत पड़ने पर, मैन्युअल मिलिंग मशीन में कार्बाइड चैम्फर कटर भी काम आ सकता है।
सैंडब्लास्टिंग बारीक रेबाबा को हटा सकता है, लेकिन बड़े या भारी रेबाबा के लिए उपयुक्त नहीं है। यह सतह को समान बनाने और पुराने कोटिंग या जंग हटाने के लिए आदर्श है।
यहीं से चीजें दिलचस्प हो जाती हैं। वाइब्रेशन डिबरिंग, चाहे वाइब्रेटरी हो या सेंट्रीफ्यूगल, सभी किनारों को एक साथ ट्रीट करने का बेहतरीन तरीका है। आप सारी कलाकृतियां एक साथ मशीन में डाल सकते हैं और आराम से बैठ सकते हैं, मशीन खुद काम करेगी।
जब कलाकृतियां वाइब्रेशन डिबरिंग के लिए बहुत बड़ी हों, तो लीनियर प्रक्रिया जैसे बेल्ट सैंडर या टाइमसेवर बड़ी और सपाट सतहों के लिए आदर्श है। हालांकि, यह केवल सपाट सतहों तक सीमित है।
वाइब्रेशन डिबरिंग बहुत अच्छा लगता है, लेकिन क्या लीनियर डिबरिंग में भी कोई लाभ है?
नीचे बताए गए मामलों में वाइब्रेशन डिबरिंग चुनें:
