प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

सीएनसी ऑपरेटर के रूप में हम अपनी कुशलता, ज्ञान और अनुभव का उपयोग करते हुए ऐसे पुर्जे बनाते हैं जो दिखने में बेहतरीन और माप में सटीक हों। हमें अपने अंतिम उत्पाद पर गहरा गर्व होता है और हम चाहते हैं कि यह गर्व हर तैयार पुर्जे में स्पष्ट दिखाई दे। लेकिन क्या करें जब परिणाम हमारी उम्मीदों पर खरे नहीं उतरते? जब पुर्जे माप के हिसाब से पूरी तरह सही होते हैं, लेकिन उनकी सतह की फिनिश और समग्र रूप से लुक संतोषजनक नहीं होता। ऐसे में जरूरी है कि हम बुनियादी सिद्धांतों पर लौटें और मशीनिंग की श्रेष्ठ तकनीकों का पालन सुनिश्चित करें।
हमें सबसे पहले यह देखना चाहिए कि पुर्जे की क्लैम्पिंग मजबूत है या नहीं, ताकि मशीनिंग के दौरान हर्मोनिक या वाइब्रेशन जैसी समस्याएं न आएं। अनावश्यक रूप से लंबी टूल्स का उपयोग न करें, क्योंकि वे आसानी से झुक सकती हैं या वाइब्रेशन बढ़ा सकती हैं। हाई स्पीड प्रोसेस में हमेशा अच्छी क्वालिटी, बैलेंस्ड और RPM के अनुकूल टूल्स का ही इस्तेमाल करें। लेकिन अगर इन सभी बातों का ध्यान रखा है तो आगे क्या करें?
इन विकल्पों पर विचार करें:
बेहतर सतह फिनिश के लिए चिप निकासी बेहद महत्वपूर्ण है। सबसे पहले इसी पर ध्यान दें। यदि मशीनिंग के दौरान चिप्स पुर्जे की सतह से टकराते हैं या कटिंग जोन में कटे हुए चिप्स फंस जाते हैं, तो इससे सतह की फिनिश खराब हो सकती है। चिप ब्रेकर के प्रकार में बदलाव करें ताकि चिप्स आसानी से टूटें और नियंत्रण में रहें।
चिप्स हटाने के लिए एयर और कूलेंट का इस्तेमाल सही है, लेकिन कूलेंट के इस्तेमाल में सावधानी बरतें। खासकर इंटरप्टेड कट्स में कूलेंट का प्रयोग न करें, क्योंकि कटिंग एज के गर्म होने और तुरंत ठंडा होने से थर्मल शॉक लग सकता है, जिससे थर्मल क्रैकिंग या इंसर्ट जल्दी खराब हो सकता है, या कम से कम टूल की धार जल्दी घिस सकती है जिससे सतह की गुणवत्ता गिर जाती है।
खासकर जब आप कार्बाइड टूल्स इस्तेमाल कर रहे हों। स्पीड बढ़ाने से टूल और मटेरियल के बीच संपर्क का समय कम होता है, जिससे टूल की धार पर बर्स बनने की संभावना घटती है और फिनिश बेहतर होती है। टूल के एंगिल ऑफ अटैक को बढ़ाने से भी कटिंग एज पर मटेरियल के जमाव को कम किया जा सकता है।
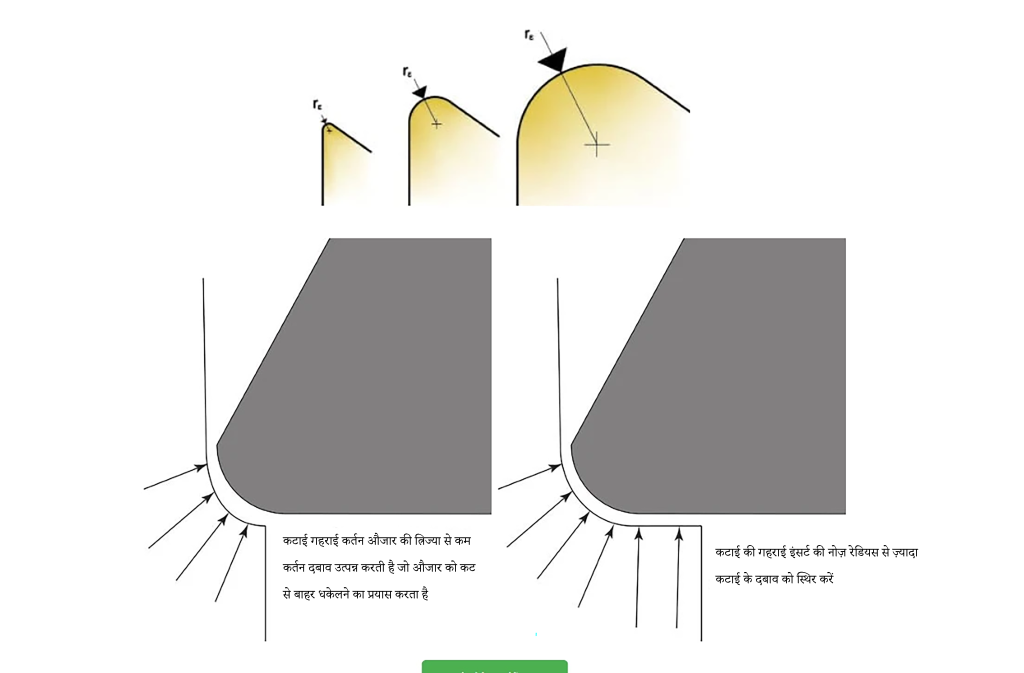
बड़ा टूल नोज रेडियस (TNR) आपको तेज स्पीड पर काम करने की सुविधा देता है। इंसर्ट प्रति रेवोल्यूशन TNR के लगभग आधे फीड पर बेहतरीन परिणाम देते हैं। अगर TNR-IPR का अनुपात पार हो जाए तो सतह पर थ्रेड जैसी फिनिश आ सकती है, जबकि आपको स्मूद और चमकदार फिनिश चाहिए। इसलिए जितना बड़ा TNR होगा, उतना ही तेज फीड दी जा सकती है बिना फिनिश की गुणवत्ता से समझौता किए। हालांकि, बहुत बड़ा रेडियस कटिंग प्रेशर बढ़ाकर वाइब्रेशन पैदा कर सकता है, इसलिए सावधानी से इस्तेमाल करें और मटेरियल के मुताबिक स्पीड सेट करें। हमेशा वही TNR चुनें जो आपकी जरूरत के हिसाब से सबसे उपयुक्त हो।
ध्यान देने वाली बात यह है कि बड़े TNR के लिए आपको फिनिश कट के लिए ज्यादा मटेरियल छोड़ना चाहिए। टूल की कार्यक्षमता के लिए पास की गई अंतिम लेयर कम से कम TNR के बराबर या उससे ज्यादा होनी चाहिए।
अगर कोनों पर वाइब्रेशन आ रही हो तो छोटा TNR ट्राई करें। हमेशा उस कोने के रेडियस से छोटा TNR लें जिसे आप मशीनिंग कर रहे हैं, खासकर फिनिशिंग टूल्स में, ताकि आवश्यक रेडियस बन सके। इससे कटिंग प्रेशर घटेगा और वाइब्रेशन खत्म होगी।
मिलिंग ऑपरेशन में फ्लैट एंड मिल की जगह राउंड नेज़ या बॉल एंड मिल इस्तेमाल करें। कोने में रेडियस वाली टूल्स से फिनिश बेहतर मिलती है और टूल लाइफ भी बढ़ती है।
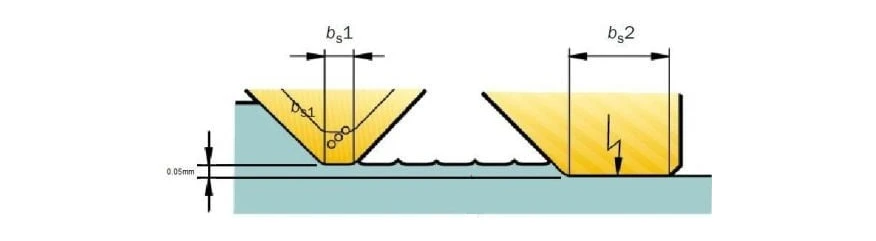
वाइपर इंसर्ट में TNR के पास एक छोटी सपाट सतह होती है। यह सतह टूल के पुर्जे पर चलते समय फिनिश को “पोंछ” देती है, जिससे तेज फीड पर भी थ्रेड जैसी फिनिश नहीं आती और छोटे TNR का इस्तेमाल करके वाइब्रेशन भी कंट्रोल की जा सकती है।
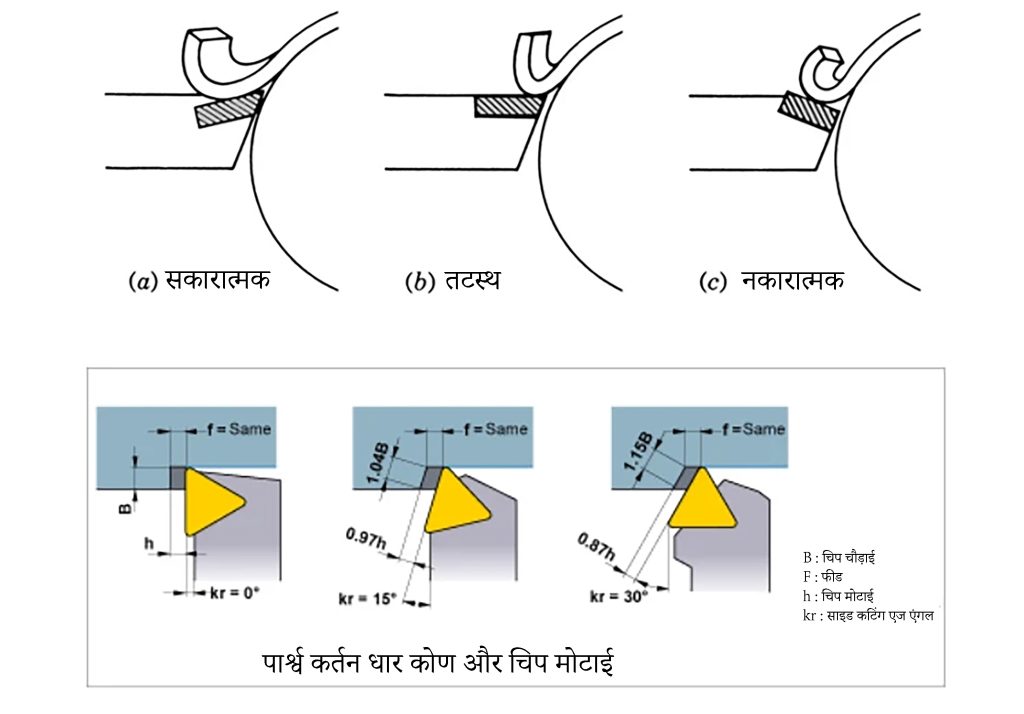
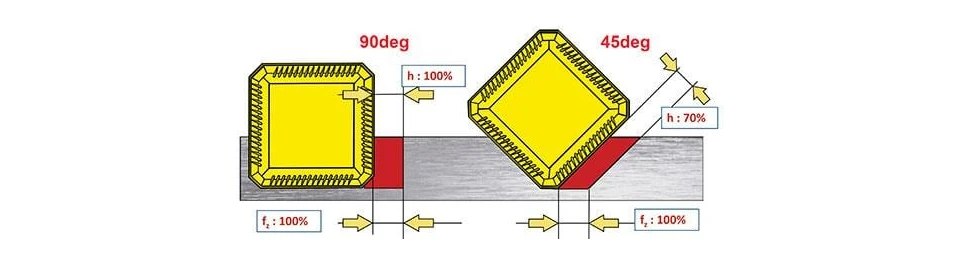
ज्यादा पॉजिटिव और ऊंचे अटैक एंगल वाले इंसर्ट्स कम अटैक एंगल वाले इंसर्ट्स की तुलना में बेहतर सतह फिनिश देते हैं। जैसे, 45° कटिंग एंगल वाली फेस मिल 90° कटिंग एंगल वाली फेस मिल से बेहतर फिनिश देगी।
हर बार जब टूल पुर्जे की सतह पर रुकता है तो वहां निशान पड़ जाता है। जरूरत हो तो प्रक्रिया में बदलाव करें, लेकिन कोशिश करें कि टूल कटिंग के दौरान कभी न रुके और न ही हिचके।
