प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

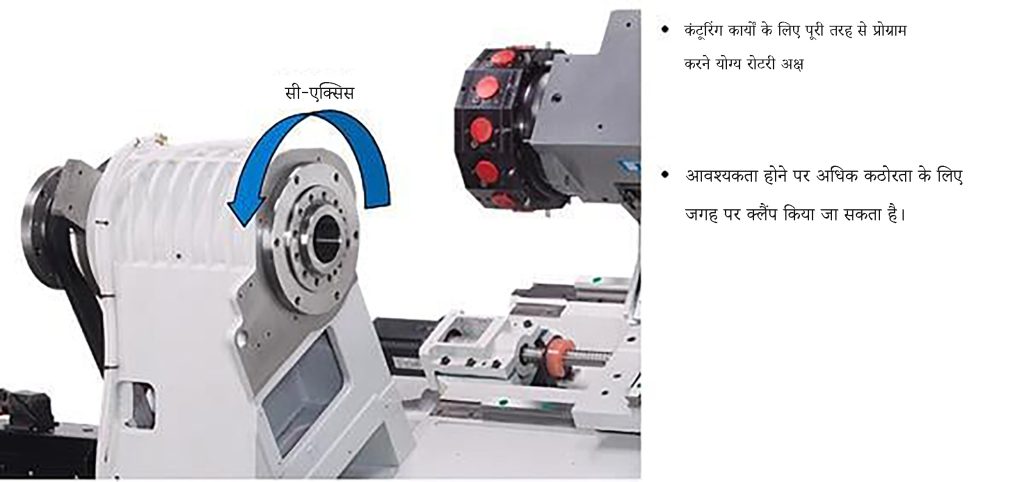
मिल-टर्न मशीनें 3-अक्ष (X, Z और C) वाले सबसे सरल लेथ से लेकर अत्याधुनिक 6-अक्ष मशीनों तक हो सकती हैं, जिनमें एक रैखिक Y-अक्ष, W-अक्ष और एक प्रोग्रामेबल सेकेंडरी या काउंटर-स्पिंडल जोड़ा जाता है। जिन मशीनों में सेकेंडरी स्पिंडल होता है, उनमें W-अक्ष का उपयोग मशीनीकरण के दौरान उस स्पिंडल की पोजिशनिंग के लिए किया जाता है।
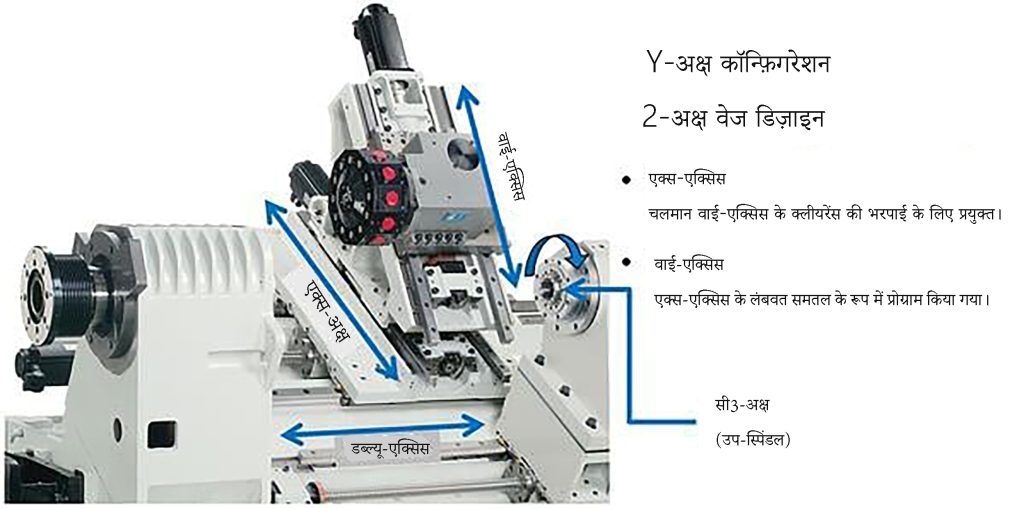
ऊपर दी गई छवि में, आप देख सकते हैं कि Y-अक्ष वास्तव में “वेज़” डिजाइन के साथ एक हल्के कोण पर लगाया गया है, लेकिन ऐसी मशीनों में भी Y-अक्ष हमेशा X-अक्ष के लंबवत चलता है।
मिल-टर्न तकनीक को लेकर सबसे आम सवाल यह है कि Y-अक्ष कब जरूरी होता है और कब कोई विशेष फीचर केवल 3-अक्ष वाली साधारण मशीन, जिसमें केवल C-अक्ष हो, से बनाया जा सकता है। मूल रूप से, Y-अक्ष तब जरूरी होता है जब टूल को वर्कपीस की सेंट्रल लाइन से दूर ले जाना हो। हालांकि, ज्यादातर मामलों में यह केवल वर्कपीस की परिधि पर फीचर बनाने के लिए आवश्यक होता है। वर्कपीस की फेस पर मौजूद ज्यादातर फीचर्स केवल C-अक्ष की मदद से ही बनाए जा सकते हैं।
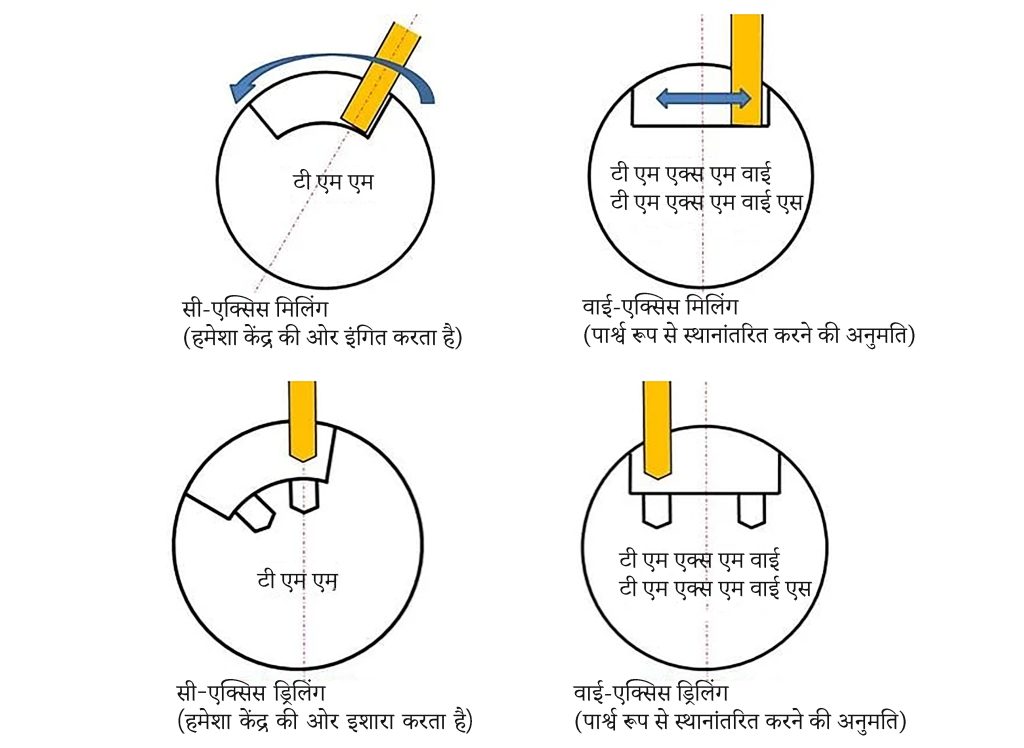
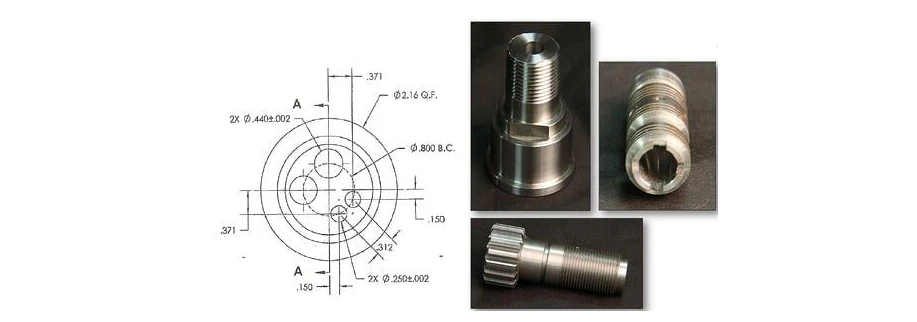
नीचे दिखाए गए पार्ट्स इस बात के अच्छे उदाहरण हैं कि केवल C-अक्ष जोड़ने से कौन-कौन से फीचर बनाए जा सकते हैं। यहां तक कि उन होल्स के लिए भी, जो पार्ट की सेंट्रल लाइन पर नहीं हैं, C-अक्ष को इस तरह पोजिशन किया जा सकता है कि X-अक्ष मूव करके वांछित फीचर को मशीनीकृत कर सके।
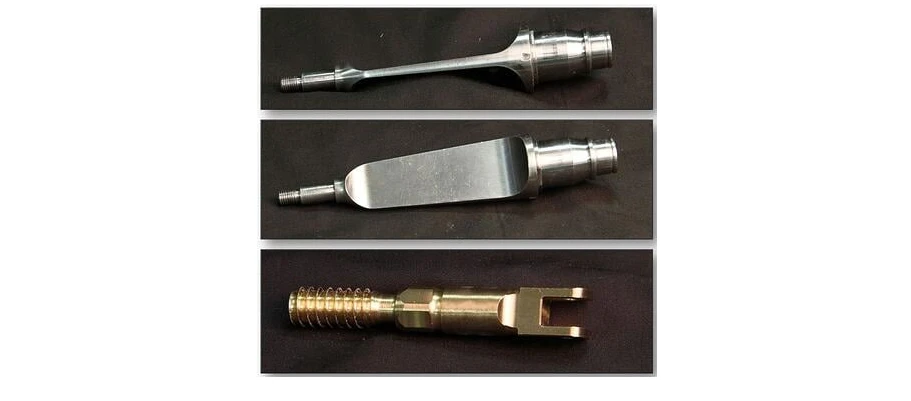
नीचे दिखाए गए पार्ट्स ऐसे हैं जिनमें Y-अक्ष की आवश्यकता होगी। एक बार फिर, Y-अक्ष X-अक्ष के लंबवत होता है और टूल को ऊपर-नीचे, सेंट्रल लाइन के ऊपर या नीचे ले जाने के लिए इस्तेमाल किया जाता है। ब्रास पार्ट पर मौजूद फ्लैट फेस तकनीकी रूप से C-अक्ष से भी बनाई जा सकती है, लेकिन क्योंकि ये पार्ट के केंद्र में हैं, इसलिए Y-अक्ष इस काम के लिए ज्यादा उपयुक्त रहेगा। हालांकि, पीस के छोर पर फोर्क के गोल किनारों की प्रोफाइलिंग के लिए Y-अक्ष अनिवार्य होता है। दूसरी पार्ट में, फ्लैट सरफेस को ऊपर दी गई इमेज की पोजिशन में ही मिलिंग करनी होगी। साफ दिखता है कि इस खास प्रोफाइल को काटने के लिए टूल को सेंटर से ऊपर उठाना होगा।
यह वीडियो दिखाता है कि Y-अक्ष का उपयोग फ्लैट सरफेस बनाने में कितना उपयोगी है। हालांकि वीडियो में टूल Z-अक्ष के साथ ओरिएंटेड है, लेकिन अगर टूल को वर्कपीस के लंबवत ओरिएंट किया जाए तो यही कॉन्सेप्ट ऊपर दिखाए गए ब्रास पार्ट में भी लागू हो सकता है।
