स्टेनलेस स्टील प्रेस ब्रेक क्रैकिंग: कारण और समाधान
दरार तब शुरू होती है जब स्थानीय बेंड स्ट्रेन सामग्री की फॉर्मिंग सीमा से अधिक हो जाता है स्टेनलेस स्टील…

किसी भी शॉप फ्लोर पर जाएँ जहाँ पहली बार 304 स्टेनलेस को मोड़ा जा रहा हो, और आप इसे सुनेंगे। सिंडरब्लॉक की दीवारों से टकराकर गूंजती एक तेज़, बेचैन कर देने वाली पॉप आवाज़। यह दबाव में एक मानक पंच के टूटकर बिखरने की आवाज़ है, जो भारी स्टील के छर्रों को ब्रेक बेड पर फैला देती है।
ऑपरेटर आमतौर पर उलझन में पैडल को घूरता रह जाता है। उन्होंने मशीन को ठीक वैसे ही सेट किया जैसे वे माइल्ड स्टील के लिए करते हैं, शायद टनेज को थोड़ा-सा बढ़ाया, और उम्मीद की कि धातु झुक जाएगी।
वह नहीं झुकी। स्टेनलेस कभी भी बस यूँ ही नहीं झुकती। अगर आप पैडल पर जोर से पैर रखकर और टनेज को अधिकतम करके उसे जबरन झुकाने की कोशिश करते हैं, तो आप धातु नहीं मोड़ रहे होते। आप बस अपने प्रेस ब्रेक को धीरे-धीरे नष्ट कर रहे होते हैं।
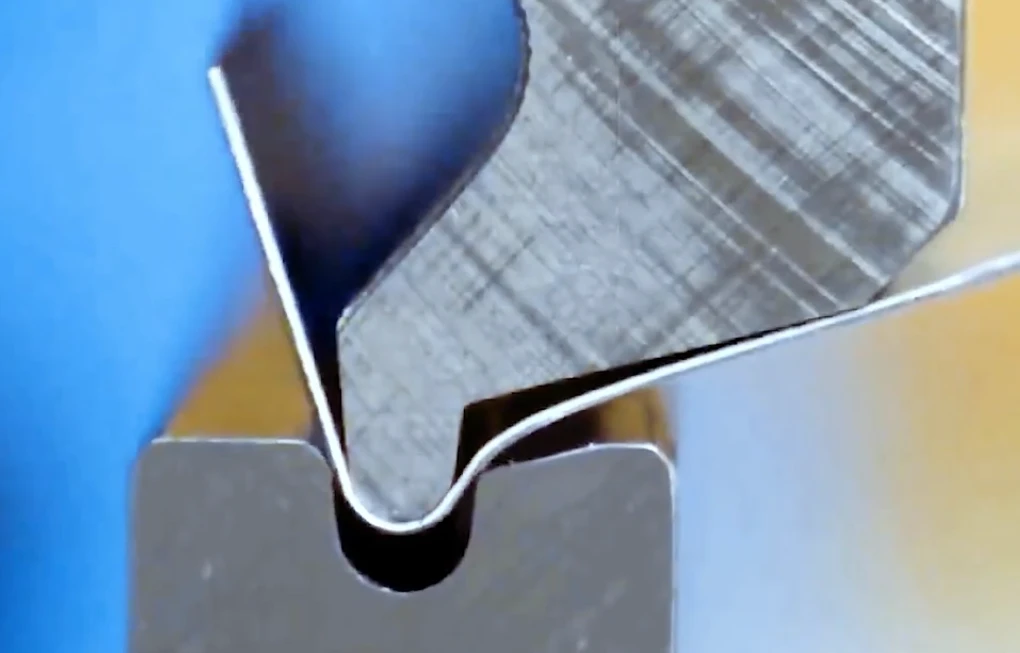
16-गेज माइल्ड स्टील का एक मानक टुकड़ा लें। उसे एयर-बेंड करने के लिए, आपको मोड़ की लंबाई के प्रति इंच लगभग 1.5 टन बल चाहिए। उसी शीट को 16-गेज 304 स्टेनलेस से बदल दें, और अचानक आपको प्रति इंच 2.5 टन चाहिए। पंच के सामग्री को डाई में धकेलना शुरू करने से पहले ही आवश्यक बल में यह 67 प्रतिशत की बढ़ोतरी है।
अधिकांश फैब्रिकेटर इस संख्या को देखते हैं और एक घातक गलत गणना कर बैठते हैं।
वे मान लेते हैं कि अंतर बस पैमाने का मामला है। वे स्टेनलेस के साथ ऐसा व्यवहार करते हैं मानो वह केवल माइल्ड स्टील का एक मोटा टुकड़ा हो, और मानते हैं कि शुरुआती प्रतिरोध को पार करने के लिए मशीन के हाइड्रॉलिक रैम्स को बस थोड़ा और जोर से धक्का देना होगा। लेकिन यील्ड स्ट्रेंथ—वह सटीक बिंदु जहाँ धातु प्रत्यास्थ रूप से मुड़ना बंद करके स्थायी रूप से विकृत होना शुरू करती है—सिर्फ रैखिक रूप से नहीं बढ़ती। माइल्ड स्टील अनुमानित तरीके से यील्ड करता है, डाई शोल्डर्स पर एक सहज, लगातार प्रवाह के साथ लुढ़कता है। स्टेनलेस स्टील हेवी-ड्यूटी सस्पेंशन स्प्रिंग की तरह व्यवहार करता है। वह अपनी पूरी क्षमता से विकृति का प्रतिरोध करता है, मशीन के बल को प्रत्यास्थ रूप से सोखता रहता है जब तक कि अचानक अपने यील्ड पॉइंट को पार नहीं कर जाता। यदि आपकी टूलिंग उस हिंसक संक्रमण के लिए रेटेड नहीं है, या यदि आपकी डाई ओपनिंग बहुत संकरी है, तो वह सारी संचित ऊर्जा कहाँ जाएगी?
जिस क्षण प्रेस ब्रेक पंच स्टेनलेस स्टील के संपर्क में आता है, खेल के नियम बदल जाते हैं।
माइल्ड स्टील के विपरीत, जो पूरे स्ट्रोक के दौरान अपेक्षाकृत स्थिर प्रतिरोध बनाए रखता है, स्टेनलेस में तुरंत वर्क-हार्डनिंग होती है। जैसे ही पंच सामग्री को V-डाई में धकेलता है, धातु की क्रिस्टलीय संरचना संकुचित होकर लॉक हो जाती है। पंच जितना गहराई तक प्रवेश करता है, बेंड रेडियस उतना ही मजबूत हो जाता है। आप सचमुच वास्तविक समय में धातु का एक अधिक कठोर टुकड़ा बना रहे होते हैं।
इससे विरूपण प्रतिरोध का एक बढ़ता हुआ वक्र बनता है।
जो ऑपरेटर बेंड के भौतिक “अहसास” पर भरोसा करते हैं, वे यहाँ बिना दिशा के काम कर रहे होते हैं। माइल्ड स्टील में, आप महसूस कर सकते हैं कि धातु कब फ्लो कर रही है। स्टेनलेस में, वर्क-हार्डनिंग इतनी तेज़ी से होती है कि स्पर्श-आधारित फीडबैक बेकार हो जाता है। स्ट्रोक के बीच में धातु घातीय रूप से अधिक ताकत से प्रतिरोध करती है। यदि आप यह मानकर पैडल पर पैर दबाए रखते हैं कि बेंड की शुरुआत में आवश्यक बल उसे पूरा करने के लिए पर्याप्त है, तो मशीन या तो पूरी तरह स्टॉल हो जाएगी या सामग्री के बाहरी फाइबर टूट जाएंगे। जब सामग्री के गुण मिलीसेकंड-दर-मिलीसेकंड बदल रहे हों, तो आप बेंड को कैसे नियंत्रित करेंगे?
जब ऑपरेटर वर्क-हार्डन्ड स्टेनलेस की उस मिड-स्ट्रोक दीवार से टकराते हैं, तो उनकी सहज प्रतिक्रिया लगभग हमेशा टनेज बढ़ाने की होती है।
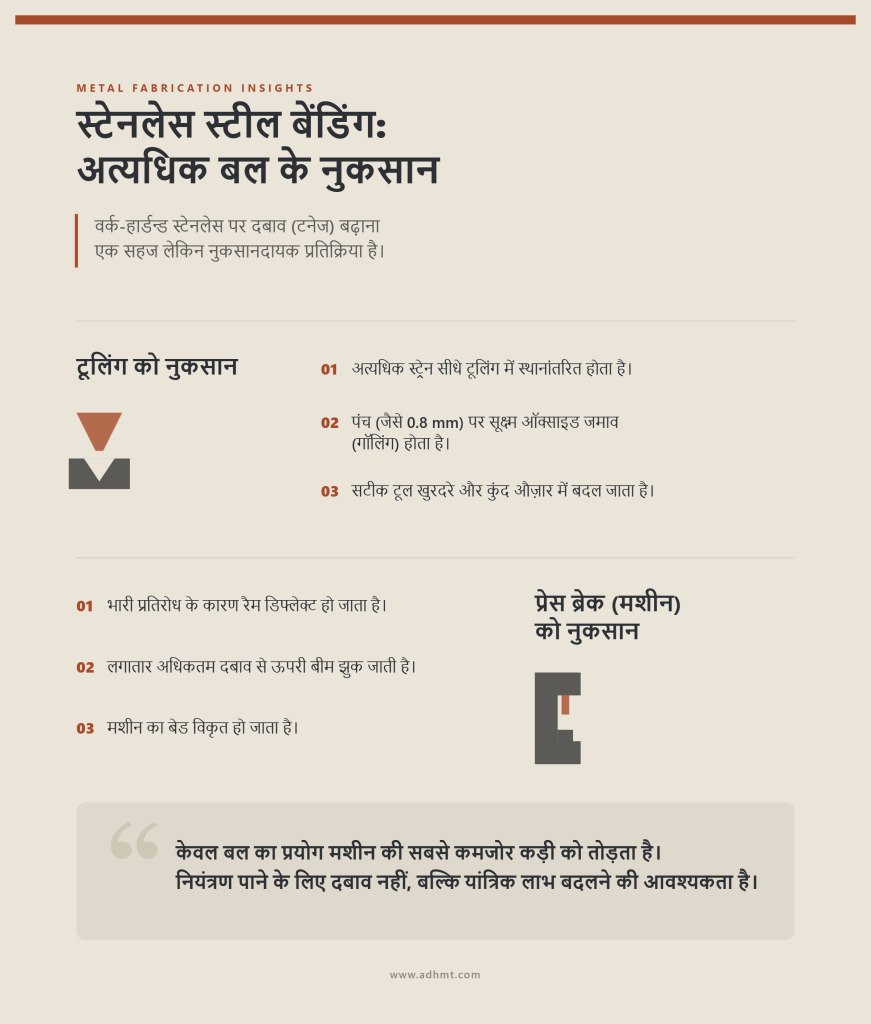
वे पंच को नीचे की ओर जबरन दबाते हैं, ताकि सामग्री को मनचाहे कोण में कुचला जा सके। लेकिन चूँकि स्टेनलेस वर्क-हार्डन होने से पहले अत्यधिक तन्य होता है, इसलिए वह तुरंत नहीं टूटता। इसके बजाय, वह उस अत्यधिक, स्थानीयकृत स्ट्रेन को सीधे आपकी टूलिंग में स्थानांतरित कर देता है। 0.8 mm रेडियस वाला पंच, जो गैल्वनाइज्ड स्टील को आसानी से संभाल लेता है, स्टेनलेस के खिलाफ अत्यधिक दबाव में घसीटे जाने पर जल्दी ही सूक्ष्म ऑक्साइड जमाव जमा करने लगेगा। यह गॉलिंग एक प्रिसिजन टूल को खुरदरे, कुंद औज़ार में बदल देती है।
इससे भी बदतर, प्रेस ब्रेक स्वयं इस दुरुपयोग को झेलता है।
भारी प्रतिरोध के विरुद्ध बेंड को जबरन बनाना रैम को डिफ्लेक्ट कर देता है। समय के साथ, संकरे डाइज़ में अधिकतम टनेज लगाते रहने से ऊपरी बीम झुक जाती है और बेड विकृत हो जाता है। आप स्टेनलेस स्टील को मात नहीं दे रहे होते; आप बस अपनी शॉप की सबसे कमजोर यांत्रिक कड़ी ढूँढ़कर उसे तोड़ रहे होते हैं। केवल बल लगाना बंद रास्ता है। यदि धातु केवल दबाव से झुकने से इनकार करती है, तो नियंत्रण पाने के लिए हमें कौन-सा यांत्रिक लाभ बदलना होगा?
आपके प्रेस ब्रेक के साथ आया मैनुअल शायद पीछे की ओर एक चमकदार चार्ट रखता होगा। उसमें सामग्री की मोटाइयाँ, मानक डाई ओपनिंग्स सूचीबद्ध होती हैं, और कंट्रोलर में डालने के लिए आपको एक साफ-सुथरा छोटा टनेज नंबर दिया जाता है। उसे भूल जाइए। जब आप स्टेनलेस स्टील के गंभीर प्रतिरोध से निपट रहे हों, तो ये स्थिर संख्याएँ एक जाल हैं।
यदि आप ऐसे सामान्य चार्ट से आगे जाकर उपलब्ध मशीन विकल्पों, कॉन्फ़िगरेशन और तकनीकी विवरणों को ठोस रूप में देखना चाहते हैं, तो यह डाउनलोड योग्य संसाधन अगला उपयोगी संदर्भ हो सकता है।
अधिकांश फैब्रिकेशन शॉप्स में जाएँ, पूछें कि वे 304 स्टेनलेस के लिए टनेज कैसे निकालते हैं, और वे आपको वही पुराना थका-हारा नियम बताएँगे: माइल्ड स्टील की आवश्यकता लें और उसे 1.5 से गुणा कर दें। यदि किसी काम में माइल्ड स्टील के लिए 10 टन लगते हैं, तो वे स्टेनलेस के लिए 15 टन सेट करते हैं, पैडल दबाते हैं, और दुआ करते हैं।
यह मल्टिप्लायर पूरी तरह कल्पना नहीं है, क्योंकि यह अल्टिमेट टेन्साइल स्ट्रेंथ के अंतर को मोटे तौर पर दर्शाता है। लेकिन इसे अटल नियम मानना प्रेस ब्रेक की मूल यांत्रिकी को नज़रअंदाज़ करता है। पंच कोई गिलोटिन नहीं है; यह एक ज्यामितीय फुलक्रम है। धातु को मोड़ने के लिए आवश्यक बल पूरी तरह उसके नीचे मौजूद V-डाई की चौड़ाई पर निर्भर करता है। माइल्ड स्टील के लिए, मानक अभ्यास सामग्री की मोटाई से छह से आठ गुना डाई ओपनिंग तय करता है। चूँकि स्टेनलेस वर्क-हार्डन होता है और पंच के गहराई तक जाते ही घातीय रूप से अधिक प्रतिरोध करता है, इसलिए उसे उसी संकरी डाई ओपनिंग में जबरन डालने से स्ट्रोक के बीच में टनेज आवश्यकता तेज़ी से उछल जाती है।
आप केवल अधिक मोटी धातु के विरुद्ध दबाव नहीं डाल रहे होते; आप तेजी से कठोर होते स्प्रिंग को एक तंग कोने में फंसा रहे होते हैं। सामग्री से बेहतर तरीके से निपटने के लिए, आपको डाई ओपनिंग को सामग्री की मोटाई से दस या यहां तक कि बारह गुना तक चौड़ा करना होगा। इससे आपका यांत्रिक लाभ बढ़ता है, तनाव बड़े रेडियस में फैलता है और आवश्यक बल बहुत कम हो जाता है। 1.5x मल्टीप्लायर केवल तब काम करता है जब आप डाई ज्योमेट्री को नजरअंदाज करते हैं—और ठीक इसी तरह आप $1,200 के हार्डन्ड पंच को नष्ट कर बैठते हैं।
कल्पना कीजिए कि आप एक हेवी-ड्यूटी सस्पेंशन स्प्रिंग को तब तक दबाने की कोशिश कर रहे हैं जब तक उसकी कॉइलें सचमुच एक-दूसरे को छूने न लगें। जब आप स्टेनलेस स्टील को बॉटम-बेंड या कॉइन करने की कोशिश करते हैं, तो असल में आप यही कर रहे होते हैं।
बॉटमिंग में पंच सामग्री को पूरी तरह डाई के भीतर धकेलता है, जिससे टूलिंग का सटीक कोण शीट पर स्टैम्प हो जाता है। माइल्ड स्टील के साथ, सटीकता पाने और स्प्रिंगबैक खत्म करने का यह एक सामान्य तरीका है। स्टेनलेस के साथ, यह यांत्रिक आत्मघात है। सामग्री की अत्यधिक लोच और तेज वर्क-हार्डनिंग के कारण, बॉटमिंग में एयर बेंडिंग की तुलना में तीन से पांच गुना टननेज लगता है। अब आप केवल धातु को मोड़ नहीं रहे होते; आप उसे डाई के भीतर कोल्ड-फोर्ज करने की कोशिश कर रहे होते हैं।
स्टेनलेस के लिए एयर बेंडिंग ही एकमात्र टिकाऊ रणनीति है। एयर बेंड में, पंच सामग्री को V-डाई में केवल इतना नीचे दबाता है कि आवश्यक कोण मिल जाए, और नीचे हवा की एक खाली जगह बची रहती है। धातु केवल पंच टिप और डाई के दो ऊपरी शोल्डरों से संपर्क करती है। इस विधि में बल का केवल एक अंश लगता है, जिससे आपकी मशीन पर तनाव काफी कम हो जाता है। लेकिन इसके साथ एक समझौता भी है: क्योंकि डाई धातु को भौतिक रूप से रोकती नहीं है, भारी स्प्रिंगबैक की भरपाई के लिए आपका CNC कंट्रोल और रैम रिपीटेबिलिटी बिल्कुल त्रुटिहीन होनी चाहिए। बेंडिंग रणनीति सिर्फ आपके टननेज को प्रभावित नहीं करती; यह तय करती है कि शिफ्ट के दौरान आपकी मशीन बची रहेगी या नहीं।
एक शॉप को भारी-गेज स्टेनलेस एनक्लोजर का कॉन्ट्रैक्ट मिलता है। वे अपनी अधिकतम आवश्यक शक्ति 140 टन निकालते हैं, इसलिए वे जाकर 150-टन प्रेस ब्रेक खरीद लेते हैं। छह महीने बाद, वे सोच रहे होते हैं कि उनके बेंड बीच में क्यों झुक रहे हैं और उनका रैम बहुत सारी एन्साइक्लोपीडिया के भार से झुकी सस्ती बुकशेल्फ जैसा क्यों दिख रहा है।
प्रेस ब्रेक निर्माता मशीनों को उनकी पूर्ण अधिकतम सीमा के आधार पर रेट करते हैं, न कि उनकी रोजमर्रा की आरामदायक कार्य-गति के आधार पर। टननेज रेटिंग वह सैद्धांतिक सीमा है जिसके बाद हाइड्रोलिक सिस्टम बायपास करता है या फ्रेम में विनाशकारी विफलता आती है। दूसरी ओर, वर्किंग टननेज वह वास्तविक बल है जिसे आप ऊपरी बीम या बेड को स्थायी रूप से मोड़े बिना, दिन-प्रतिदिन सुरक्षित रूप से लगा सकते हैं। जब आप स्टेनलेस को मोड़ते हैं, तो बल सिर्फ नीचे की ओर नहीं धकेलता; वह मशीन फ्रेम में ऊपर की ओर वापस भी धक्का देता है। यदि आप स्टेनलेस स्टील की यील्ड स्ट्रेंथ पर काबू पाने के लिए लगातार ब्रेक को उसकी रेटेड क्षमता के पंचानवे प्रतिशत पर चलाते हैं, तो आप मशीन के स्टील को ही थका रहे होते हैं।
अनुभवी फैब्रिकेटर कभी भी ऐसी मशीन नहीं खरीदता जिसकी रेटिंग उनके अधिकतम काम के ठीक बराबर हो। आप अपने सबसे मोटे स्टेनलेस प्रोफाइल के लिए आवश्यक सबसे अधिक टननेज की गणना करते हैं, और फिर कम से कम बीस से तीस प्रतिशत बफर वाली मशीन चुनते हैं; इसी खरीद-निर्णय पर बड़ी प्रेस ब्रेक मशीन जैसे विकल्पों का मूल्यांकन काम आता है, क्योंकि भारी सेक्शन में क्षमता मार्जिन और फ्रेम कठोरता सीधे बेंड की स्थिरता से जुड़ते हैं। यह अतिरिक्त क्षमता सुनिश्चित करती है कि हाई-यील्ड सामग्री को मोड़ते समय होने वाले तीव्र, अचानक तनाव-मुक्ति के दौरान रैम कठोर बना रहे। अब जब हमने धातु को आकार देने के लिए आवश्यक विशाल, गतिशील बलों को समझ लिया है, तो हमें देखना होगा कि यह सारा बल कहां केंद्रित होता है: वह रेजर-सी पतली रेखा जहां टूलिंग वास्तव में स्टील से मिलती है।
Bystronic जैसे टूलिंग निर्माता उच्च-यील्ड सामग्रियों पर जाते समय फैब्रिकेटरों को नियमित रूप से एक खास विफलता मोड के बारे में चेतावनी देते हैं: स्टेनलेस स्टील को मानक माइल्ड-स्टील सेटअप से जबरन गुजारने पर आवश्यक बेंड फोर्स इतनी तेजी से बढ़ती है कि विफलता बिंदु पार्ट से सीधे टूलिंग पर स्थानांतरित हो जाता है। आपके पास पर्याप्त टनेज क्षमता वाली मशीन हो सकती है, लेकिन यदि आपके पंच और डाई की ज्यामितीय प्रोफाइल केंद्रित तनाव को संभाल नहीं सकती, तो आप हार्डन्ड स्टील को चकनाचूर कर देंगे। स्टेनलेस को टाइट डाई में जबरन डालना वैसा ही है जैसे किसी भंगुर छेनी को हार्डन्ड स्टील की निहाई में ठोकने की कोशिश करना। यदि आप उसे केवल जोरदार बल से मारते हैं, तो निहाई नहीं झुकती—छेनी टूट जाती है और उसकी नोक सीधे डाई में टूटकर गिर जाती है। संपर्क बिंदु पर टिके रहने के लिए चौड़ी ज्यामितियों और विशेष सतहों के माध्यम से धातु के तीव्र प्रतिरोध को मात देना आवश्यक है।
दशकों से, प्रेस ब्रेक संचालन का स्वर्णिम नियम सामग्री की मोटाई से आठ गुना V-डाई ओपनिंग चुनना रहा है। यह अनुपात माइल्ड स्टील के लिए सही यांत्रिक लाभ देता है, जिससे धातु अत्यधिक टनेज के बिना साफ-सुथरी तरह मुड़ जाती है। यही नियम 304 या 316 स्टेनलेस पर लागू करें, और आप तुरंत विफलता की स्थिति तैयार कर देते हैं।
स्टेनलेस स्टील जैसे ही विकृत होना शुरू करता है, तेजी से वर्क-हार्डन हो जाता है। जब पंच सामग्री को 8x डाई ओपनिंग में धकेलता है, तो धातु का प्रतिरोध घातीय रूप से बढ़ता जाता है। क्योंकि डाई शोल्डर बहुत पास-पास होते हैं, सामग्री खाली स्थान में स्वतंत्र रूप से प्रवाहित नहीं हो पाती। मुड़ने के बजाय, शीट का बाहरी रेडियस जोर से खिंचता है, जब तक कि वह अपनी एलॉन्गेशन सीमाओं से आगे नहीं निकल जाता और फ्रैक्चर नहीं हो जाता, जिससे बेंड लाइन के साथ दांतेदार दरार रह जाती है।
इस दबाव को कम करने के लिए, आपको V-डाई ओपनिंग को सामग्री की मोटाई के दस या यहाँ तक कि बारह गुना तक चौड़ा करना होगा। यह चौड़ा स्टांस आपके यांत्रिक लाभ को बढ़ाता है, टूल पर केंद्रित टनेज को बहुत कम करता है और स्टेनलेस को चोक पॉइंट में जबरन धकेले जाने के बजाय डाई में सहजता से स्वीप करने देता है। एयरोस्पेस या अत्यंत विशिष्ट टाइट-रेडियस घटकों के लिए एक दुर्लभ अपवाद है, जहाँ टाइट सेटअप जानबूझकर किया जाता है, लेकिन इसके लिए अत्यधिक विशिष्ट, मैच्ड टूलिंग की आवश्यकता होती है। मानक फैब्रिकेशन में, 8x नियम पर अड़े रहने से आपको केवल दरार पड़े पार्ट और फटी हुई डाई मिलेंगी।
बड़ी V-ओपनिंग आवश्यक टनेज को कम करती है, लेकिन Ermaksan जैसे निर्माताओं के प्रेस ब्रेक डेटा से एक द्वितीयक प्रभाव सामने आता है: डाई ओपनिंग वास्तव में अंतिम अंदरूनी बेंड रेडियस और स्प्रिंगबैक व्यवहार को पंच से अधिक निर्धारित करती है। यह वास्तविकता कई ऑपरेटरों को चौंका देती है, जब वे तेज पंच टिप का उपयोग करके स्टेनलेस पर टाइट रेडियस जबरन बनाने की कोशिश करते हैं।
यदि आप 1/32-इंच टिप रेडियस वाला पंच लेकर उसे 1/8-इंच स्टेनलेस में धकेलते हैं, तो टूल बेंडिंग फुलक्रम की तरह काम करना बंद कर देता है और छेनी की तरह काम करने लगता है। क्योंकि चौड़ी डाई ओपनिंग सामग्री को और गहराई तक धंसने देती है, तेज पंच टिप शीट की न्यूट्रल एक्सिस से आगे तक प्रवेश कर जाती है। तीव्र, स्थानीयकृत दबाव वर्क-हार्डन्ड स्टेनलेस को सेटअप के सबसे कमजोर बिंदु के विरुद्ध वापस धकेलने का कारण बनता है। पंच टिप सचमुच चिप हो जाएगी या टूटकर अलग हो जाएगी।
आप स्टेनलेस को उसकी स्वाभाविक सीमा से अधिक टाइट रेडियस में जबरन नहीं मोड़ सकते। स्टेनलेस के लिए पूर्ण न्यूनतम पंच टिप रेडियस सामग्री की मोटाई के बराबर होना चाहिए, और कई मामलों में, टूलिंग क्षति रोकने के लिए इसे मोटाई के 1.5 गुना तक बढ़ाना आवश्यक होता है। बड़े पंच टिप को चौड़ी डाई ओपनिंग से मिलाने पर फॉर्मिंग फोर्स बड़े सतही क्षेत्र में वितरित होती है, जिससे टूल सुरक्षित रहता है और बेंड स्मूद बनता है।
Wilson Tool की तकनीकी गाइडेंस एक ऐसे छिपे खतरे को रेखांकित करती है जो केवल टनेज से भी अधिक स्टेनलेस कार्यों को खराब करता है: गैलिंग। बेंडिंग के अत्यधिक दबाव में, स्टेनलेस स्टील में चिपकने जैसा गुण दिखाई देता है। जब शीट V-die के शोल्डर्स पर घिसटती है, तो सामग्री के सूक्ष्म कण टूटकर अलग हो जाते हैं और टूलिंग से कोल्ड-वेल्ड हो जाते हैं।
यह केवल सतह का कोई सौंदर्य-संबंधी दाग नहीं है। एक बार स्टेनलेस का कोई टुकड़ा आपकी die से चिपक जाए, तो टूल का friction profile पूरी तरह बदल जाता है। अगला bend उस welded particle से घिसटते हुए गुजरेगा, जिससे metal को die में धकेलने के लिए अधिक बल चाहिए होगा। यह बढ़ा हुआ friction अधिक heat पैदा करता है, जिससे और भी material चिपकने लगता है। पाँच bends के भीतर, आपका CNC program बेकार हो जाता है क्योंकि friction ने bending dynamics बदल दिए होते हैं, और हर part bend line के साथ गहरी, बदसूरत scratches के साथ निकलता है।
इस cycle को रोकने के लिए standard hardened steel tooling शायद ही पर्याप्त होती है। Production run को सफलतापूर्वक पूरा करने के लिए ऐसी dies चाहिए जिन पर specialized surface treatments, जैसे nitriding, हों, या अत्यधिक polished, hardened shoulders हों जो stainless को पकड़ने के लिए कोई microscopic pores न दें। Metal को bite करने का मौका मिलने से पहले ही friction को खत्म करना पड़ता है। लेकिन यहाँ कठोर trade-off है: अपनी tooling को बचाने और cracking रोकने के लिए आपको वही wider V-die opening इस्तेमाल करनी पड़ी। वह wider geometry bend zone में un-yielded material का बड़ा sweeping radius छोड़ देती है। जैसे ही ram stroke के bottom तक पहुँचकर ऊपर उठना शुरू करता है, वह सारा अतिरिक्त material loaded pry bar की तरह काम करता है और massive, unpredictable springback छोड़ता है। आपने अपनी dies बचा लीं, लेकिन अब आपका flange tolerance से बहुत बाहर है। जब आपकी tooling survival strategy गंभीर springback की गारंटी देती है, तो आप वास्तव में precise angle कैसे हासिल करते हैं?
Stainless steel को bend करना बिल्कुल heavy-duty truck suspension spring को compress करने की कोशिश जैसा है। आप उसे अपनी चाही हुई exact depth तक force कर सकते हैं, लेकिन जैसे ही आप pressure छोड़ते हैं, वह जोर से वापस उछलता है। यही uncoiling springback है, और 304 या 316 stainless में यह severe, unpredictable, और guesswork से पूरी तरह अप्रभावित होता है। आप बस दो-degree overbend को “eyeball” करके यह उम्मीद नहीं कर सकते कि flange ठीक 90 degrees पर आकर रुकेगा। Material की high tensile strength का अर्थ है कि springback angle sheet के specific batch, bend radius, और downward stroke के दौरान हुए work-hardening की मात्रा पर निर्भर करके बदलता है। तो हर बार ram के ऊपर उठते ही प्रतिरोध करने वाली metal को आप कैसे रोकते हैं?
Force curve को देखें। Mild steel predictable तरीके से yield करता है, लेकिन 304 stainless को लगभग 2.5 tons per inch चाहिए होते हैं और deformation शुरू होते ही वह तुरंत work-harden होने लगता है। क्योंकि resistance mid-stroke में बढ़ता जाता है, एक single static tonnage setting एक मिथक है। यदि कोई operator manual test bending की कोशिश करता है—test piece को bend करना, angle मापना, ram depth adjust करना, और इसे दोहराना—तो वह moving target का पीछा कर रहा होता है। Angle dial in करने तक वे expensive stainless के तीन pieces scrap कर चुके होते हैं, और अलग coil की अगली sheet वैसे भी शायद अलग तरह से behave करेगी।
Closed-loop angle measurement का break-even point उसी क्षण आ जाता है जब आप low-to-medium volumes में high-value materials चलाना शुरू करते हैं। Lasers या mechanical sensors का उपयोग करने वाले systems metal के अभी भी pressure में रहते हुए actual flange angle को real-time में मापते हैं। CNC उस specific piece of metal के exact springback की गणना करता है, ram को compensation के लिए बस पर्याप्त overbend करने का command देता है, और फिर release करता है। यह हर bend को custom operation की तरह treat करके guesswork को operator के हाथों से बाहर कर देता है; इसी वजह से bending, automation और sheet-metal workflows के लिए CNC-based capability देखने पर ADH Machine Tool का CNC प्रेस ब्रेक एक practical next step बन जाता है। लेकिन तब क्या होता है जब वह massive localized force खुद machine को bend कर देता है?
जब आप स्टेनलेस की दस फुट लंबी शीट पर अत्यधिक टनेज लगाते हैं, तो प्रेस ब्रेक का ऊपरी रैम और निचला बेड पूरी तरह समानांतर नहीं रहते। वे बीच में झुक जाते हैं और मिलीमीटर के अंशों जितना खुलाव बनाते हैं। इस केंद्रीय विक्षेपण का अर्थ है कि पंच भाग के मध्य में सिरों की तुलना में कम गहराई तक प्रवेश करता है, जिससे “कैनो” प्रभाव पैदा होता है, जहाँ मोड़ का कोण किनारों पर अधिक तंग और केंद्र में काफी खुला रहता है।
ऐसे लंबे और उच्च-टननेज वर्कपीस के लिए अगला व्यावहारिक कदम synchronized bending capacity पर सोचना है। ADH Machine Tool का CNC-आधारित bending portfolio इसी तरह की शीट-मेटल automation जरूरतों से जुड़ता है; लंबी प्लेटों पर अधिक नियंत्रित setup के लिए टैंडम प्रेस ब्रेक एक उपयुक्त समाधान हो सकता है।
कई पुराने ब्रेक मैनुअल क्राउनिंग वेज पर निर्भर करते हैं—झुके हुए तलों की एक श्रृंखला, जिन्हें ऑपरेटर हाथ से घुमाकर निचले बेड को ऊपर की ओर झुकाता है और विक्षेपण की भरपाई करता है। यह माइल्ड स्टील के लिए ठीक काम करता है, जहाँ बेड की पूरी लंबाई में प्रतिरोध सुसंगत रहता है। लेकिन स्टेनलेस गतिशील रूप से प्रतिरोध करता है। इसके उच्च-तन्य केंद्रीय विक्षेपण के लिए ऐसी क्राउनिंग प्रणाली चाहिए जो चलते-चलते अनुकूलित हो सके। सक्रिय CNC क्राउनिंग मशीन के कंप्यूटर द्वारा सीधे नियंत्रित हाइड्रोलिक सिलिंडरों या मोटरचालित वेज का उपयोग करती है। यह वास्तविक समय में लगाए जा रहे टनेज को पढ़ती है और जहाँ जितने प्रतिरोधी बल की जरूरत होती है, ठीक उतना ही बल बेड के विरुद्ध ऊपर की ओर लगाती है। यदि आप उस अत्यधिक दबाव के खिलाफ बेड के केंद्र को सक्रिय रूप से सहारा नहीं देते, तो आप भाग के सीधे बने रहने की उम्मीद कैसे कर सकते हैं?
स्टेनलेस से जूझते समय एक और यांत्रिक विफलता बिंदु है जिसे ऑपरेटर अनदेखा कर देते हैं: पार्श्व खिसकाव। क्योंकि दरार रोकने के लिए स्टेनलेस को अधिक चौड़े V-डाई ओपनिंग की जरूरत होती है, मोड़ पूरी तरह बनने से पहले शीट डाई के कंधों पर नीचे की ओर फिसलते हुए अधिक समय बिताती है। इससे केवल ऊर्ध्वाधर प्रतिरोध ही नहीं बनता; यह भारी पार्श्व बल पैदा करता है, जो शीट को क्षैतिज रूप से बैकगेज फिंगर्स के विरुद्ध धकेलता है।
यदि कोई शॉप पतले माइल्ड स्टील के लिए डिज़ाइन किए गए हल्के बैकगेज का उपयोग कर रही है, तो वे फिंगर्स 1/8-इंच स्टेनलेस के दबाव में मुड़ेंगे या फिसलेंगे। 0.2 मिलीमीटर का खिसकाव भी फ्लैंज आयाम को खराब कर देता है। आपको एक हेवी-ड्यूटी, कठोरता से लॉक किया गया मल्टी-एक्सिस बैकगेज चाहिए, जो धातु के बाहर की ओर धकेलने के विरुद्ध एक ठोस दीवार की तरह काम करे। CNC कोण को पूरी तरह माप सकता है और बेड की क्राउनिंग कर सकता है, लेकिन यदि स्ट्रोक के दौरान भाग क्षैतिज रूप से हिलता है, तो ज्यामिति खो जाती है। फिर भी, तिजोरी जैसी मजबूत मशीन और हर माइक्रॉन की गति को ट्रैक करने वाले CNC के बावजूद, धातु के पास अब भी एक आखिरी अनिश्चित तत्व रहता है।
कल्पना कीजिए कि आपने बाजार का सबसे उन्नत प्रेस ब्रेक खरीदा है। लेज़र मोड़ को ट्रैक करते हैं, हाइड्रोलिक क्राउनिंग मिलीसेकंड में समायोजित होती है, और बैकगेज बैंक की तिजोरियों की तरह लॉक हैं। आप 304 स्टेनलेस का एक टुकड़ा लोड करते हैं, पैडल दबाते हैं, और रैम को पूर्ण सटीकता से नीचे उतरते देखते हैं। फिर भी भाग में दरार आ जाती है।
तकनीक केवल मशीन को नियंत्रित करती है। यह धातु को नियंत्रित नहीं करती।
स्टेनलेस स्टील की अपनी स्मृति होती है। यह मिल में बनी एक जिद्दी धातुकर्मीय इतिहास को साथ लेकर चलता है, जो शीट के आपकी शॉप फ्लोर तक पहुँचने से बहुत पहले बन चुका होता है। आप केवल किसी सामान्य आकार को नहीं मोड़ रहे हैं; आप परमाणुओं की एक विशिष्ट जाली से जूझ रहे हैं, जो मानो शिकायतें सँजोए रखती है। क्लोज्ड-लूप CNC सिस्टम महसूस किए गए प्रतिरोध पर प्रतिक्रिया कर सकता है, लेकिन वह डाई पर रखे ब्लैंक की सूक्ष्म सतह स्थितियों या आंतरिक ग्रेन संरचना को नहीं देख सकता। महँगी सामग्री को स्क्रैप होने से रोकने के लिए आपको कंट्रोलर स्क्रीन से आगे देखना होगा और स्वयं स्टील को पढ़ना होगा।
ब्रश्ड स्टेनलेस की कच्ची शीट को ध्यान से देखें। आपको सतह पर हल्की रेखाएँ दिखाई देंगी, जो उस रोलिंग मिल द्वारा छोड़े गए भौतिक निशानों को दर्शाती हैं जिसने स्टील को चपटा किया था। उन रेखाओं के समानांतर मोड़ना शीट मेटल फैब्रिकेशन में सबसे पुरानी वर्जना है। ऑपरेटरों को सिखाया जाता है कि ग्रेन के साथ मोड़ना फ्लैंज को पूरी तरह चीर देने का निश्चित तरीका है। लेकिन क्या यह वास्तव में सच है?
नहीं, लेकिन यह आपके जोखिम को बहुत अधिक बढ़ा देता है।
जब आप रोलिंग दिशा के समानांतर मोड़ते हैं, तो आप धातु को उसकी सबसे कमजोर आंतरिक सीमों के साथ अलग-अलग खिंचने पर मजबूर करते हैं। यदि आपका बेंड रेडियस पर्याप्त बड़ा है, आपकी टूलिंग पॉलिश की हुई है, और मिश्रधातु पूरी तरह एनील्ड है, तो सामग्री संभवतः बिना फटे इस खिंचाव को सह लेगी। ग्रेन दिशा कोई अपने-आप विनाश कर देने वाला स्विच नहीं है। हालांकि, स्टेनलेस बेंड के बाहरी फाइबरों को अत्यधिक स्ट्रेन सीमाओं तक धकेलता है। यदि आप तंग पंच टिप इस्तेमाल करते हैं और ग्रेन के समानांतर मोड़ते हैं, तो सतह पर मौजूद वे सूक्ष्म स्लिप बैंड प्रेस ब्रेक द्वारा किसी ओवरलोड को दर्ज करने से बहुत पहले फटकर खुल जाएंगे। ठीक वही ग्रेन ओरिएंटेशन चौड़े V-डाई में बिल्कुल ठीक निकल सकता है और तंग डाई में सूखी लकड़ी की तरह टूट सकता है। तो, जब सामग्री खुद रातोंरात बदल जाती है, तब क्या होता है?
आप ग्रेन की रक्षा के लिए डाई की चौड़ाई बढ़ाते हैं। आप मंगलवार को पचास पार्ट्स का टेस्ट बैच चलाते हैं, और हर एक फ्लैंज बिल्कुल नब्बे डिग्री मापता है। बुधवार सुबह, आप स्टेनलेस का नया स्किड लोड करते हैं, वही CNC प्रोग्राम खोलते हैं, और अचानक बेंड तीन डिग्री तक खुलकर वापस आ रहे होते हैं।
मशीन नहीं बदली; धातु बदली।
स्टेनलेस स्टील एक रासायनिक नुस्खा है, और मिल से आने वाले कोई भी दो बैच एक जैसे नहीं होते। एक कॉइल स्वीकार्य टेंसाइल स्ट्रेंथ रेंज के ऊपरी सिरे पर हो सकती है, जबकि किसी अलग सप्लायर की अगली कॉइल निचले सिरे पर हो सकती है। टेम्पर, सतही हार्डनिंग, या वास्तविक गेज मोटाई में सूक्ष्म बदलाव भी स्ट्रोक के दौरान सामग्री कितना प्रतिरोध करती है, इसे बहुत बदल देंगे। कल की परफेक्ट ओवरबेंड गणना आज की थोड़ी अधिक कड़ी कॉइल के लिए पूरी तरह बेकार है। यदि आप नए बैच के व्यवहार की पुष्टि किए बिना किसी सेव किए गए प्रोग्राम पर आँख मूँदकर भरोसा करते हैं, तो आप बस तेज गति से स्क्रैप बना रहे हैं। इस असंगति से बचने का अर्थ है सेव किए गए प्रोग्रामों के सहारे को छोड़ना और आपके फ्लोर पर आने वाले धातु के हर नए स्किड के लिए एक सख्त, दोहराने योग्य क्वालिफिकेशन सीक्वेंस बनाना।
यह जानना कि स्टेनलेस स्टील का हर बैच अलग तरह से व्यवहार करता है, लड़ाई का केवल आधा हिस्सा है। दूसरा आधा यह पता लगाना है कि आपके डाई पर रखी धातु क्या करने वाली है, इससे पहले कि आप सौ डॉलर का ब्लैंक स्क्रैप कर दें। क्योंकि स्टेनलेस में माइल्ड स्टील की तुलना में 40 से 50 प्रतिशत कम एलॉन्गेशन टॉलरेंस होता है, बेंड के बाहरी फाइबरों के पास विफल होने से पहले खिंचने की लगभग कोई गुंजाइश नहीं होती। एक परफेक्ट फ्लैंज और फटे हुए पार्ट के बीच का मार्जिन बेहद पतला होता है।
यदि आपकी टीम इस तरह के संकीर्ण प्रोसेस विंडो के लिए मशीन चयन, ट्रायल बेंडिंग या सप्लायर मूल्यांकन पर चर्चा करना चाहती है, तो ADH Machine Tool के वैश्विक बिक्री और सेवा नेटवर्क के साथ संपर्क करें और अपने स्टेनलेस सेटअप की जरूरतों पर बात शुरू करें।
आप इस संकीर्ण विंडो से जबरदस्ती नहीं निकल सकते। यदि आप बस एक प्रोग्राम लोड करते हैं, पेडल दबाते हैं, और उम्मीद करते हैं कि CNC इसे समझ लेगा, तो आप अपनी टूलिंग के साथ जुआ खेल रहे हैं। सामग्री से बेहतर काम लेने के लिए धातु की एक सख्त, क्रमिक जाँच जरूरी है। आपको वेरिएबल्स को अलग करना होगा, सामग्री की सीमाओं का परीक्षण करना होगा, और भौतिक परिणामों को अपने अंतिम समायोजन तय करने देने होंगे।
क्रम मायने रखता है। यदि आप अपनी डाई की चौड़ाई, अपना कोण, और अपनी गति सब एक साथ बदलते हैं, तो पार्ट के विफल होने पर आप बिल्कुल कुछ नहीं सीखते।
सबसे पहले, अपनी डाई ओपनिंग को माइल्ड स्टील के किसी सामान्य नियम के आधार पर नहीं, बल्कि सामग्री की एलॉन्गेशन सीमाओं के आधार पर लॉक करें। बेंड रेडियस बढ़ाने और बाहरी फाइबरों को फटने से रोकने के लिए आपको सामग्री की मोटाई के 10 से 12 गुना से शुरू करना होगा। जब वह चौड़ी डाई क्लैंप हो जाए, तब अपना ओवरबेंड कैलकुलेट करें। स्टेनलेस आक्रामक रूप से स्प्रिंगबैक करता है—अक्सर माइल्ड स्टील से दो से तीन डिग्री अधिक। यदि आपको 90-डिग्री फ्लैंज चाहिए, तो संभवतः आपको रैम को 87 डिग्री तक पंच डाउन करने के लिए प्रोग्राम करना होगा।
गति आपका अंतिम, और सबसे अधिक बार गलत इस्तेमाल होने वाला, वेरिएबल है। स्टेनलेस स्टील विकृत होते समय वर्क-हार्डन होता है। मोड़ के बीच में धातु अधिक कठोर और अधिक भंगुर हो जाती है, यानी जैसे-जैसे टूल और गहराई में दबाता है, विकृति का प्रतिरोध बढ़ता है। यदि आप इसे तेज़ी से मारते हैं, तो सामग्री जाम हो जाती है, टनेज अचानक बढ़ जाता है, और फ्रैक्चर हो जाता है। अपनी रैम स्पीड धीमी करें। सामग्री की ग्रेन संरचना को पंच टिप के चारों ओर बहने का समय दें, बजाय इसके कि वह उच्च-वेग वाले प्रभाव में टूट जाए।
अब आप स्क्रैप का एक टुकड़ा चलाते हैं। पाँच न चलाएँ। ठीक एक ही चलाएँ, और वह जो भौतिक प्रमाण पीछे छोड़ता है उसे पढ़ें।
यदि कोण खुला है, तो आपकी स्प्रिंगबैक गणना बहुत अधिक सावधानीपूर्ण थी, और आपको पंच को और गहराई तक नीचे ले जाना होगा। लेकिन कंट्रोलर को छूने से पहले, धातु की सतह को ध्यान से देखें। क्या बेंड के बाहरी हिस्से के साथ गहरे, चमकीले स्कोर मार्क्स हैं? यह गैलिंग है। आपके डाई शोल्डर सामग्री में धँस रहे हैं, जिससे सूक्ष्म तनाव-संकेंद्रक बन रहे हैं। भले ही आपका टनेज और बेंड रेडियस सिद्धांततः सही हों, ये क्षतिग्रस्त क्षेत्र एक दरार शुरू करेंगे जो अदृश्य रूप से फैलती रहेगी, जब तक कि पार्ट फील्ड में फेल न हो जाए। अगला चक्र चलाने से पहले आपको उन डाई शोल्डरों को पॉलिश करना होगा या बैरियर फिल्म लगानी होगी।
इस बात पर ध्यान दें कि बार-बार परीक्षण करने पर धातु कैसे प्रतिक्रिया देती है। यदि आपका पहला टेस्ट बेंड साफ है, लेकिन बिल्कुल वही बेंड तीसरी कोशिश में बिल्कुल उसी टनेज पर क्रैक हो जाता है, तो आपकी मशीन खराब नहीं है। आप स्ट्रोक के निचले हिस्से पर बहुत देर तक ठहरकर धातु को वर्क-हार्डन कर रहे हैं। सामग्री आपको बल बढ़ाने के लिए नहीं, बल्कि अपनी गति समायोजित करने और दबाव को जल्दी रिलीज़ करने के लिए कह रही है।
एक स्थिर स्टेनलेस सेटअप की एक अलग लय होती है। जब पैरामीटर सही ढंग से सेट हो जाते हैं, तो प्रेस ब्रेक स्ट्रोक के निचले हिस्से पर कराहता, काँपता या पॉप नहीं करता। रैम सहजता से नीचे आती है, धातु पूर्वानुमेय रूप से यील्ड करती है, और टनेज रीडआउट एक पार्ट से दूसरे पार्ट तक उल्लेखनीय रूप से स्थिर रहता है। अब आप सामग्री से लड़ नहीं रहे होते; आप उसे दिशा दे रहे होते हैं।
कुछ देखने में बिल्कुल सही पार्ट्स को आपको झूठी सुरक्षा की भावना में न डालने दें। यांत्रिक थकान बिना स्पष्ट विकृति संकेतों के सूक्ष्म स्तर पर जमा होती है। ऐसा सेटअप जो धातु को उसकी तन्यता की बिल्कुल अंतिम सीमा तक धकेलता है, दस टेस्ट बेंड तक टिक सकता है, लेकिन जैसे-जैसे अदृश्य सूक्ष्म-क्षति जमा होती है, पार्ट पचास पर फेल हो सकता है।
आपका वास्तविक कॉन्फिडेंस चेक केवल पहले पीस का कोण मापना नहीं है, बल्कि यह सत्यापित करना है कि उस कोण तक पहुँचने के लिए आवश्यक टनेज दर्जन भर चक्रों में स्थिर बना रहता है। जब टनेज में अचानक उछाल आना बंद हो जाता है और फ्लैंज क्रैक होना बंद कर देते हैं, तो यह इसलिए नहीं होता कि आपने ज़िद करके बल बढ़ा दिया—यह इसलिए होता है कि आपने अंततः व्यापक डाई ज्योमेट्री, हार्डेंड टूल्स और सक्रिय CNC कंपेन्सेशन के माध्यम से धातु के तीव्र स्प्रिंगबैक को मात दे दी।
