प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

2025 के Arcus CNC ROI अध्ययन में, मिश्रित पतले-गेज पार्ट्स काटने वाली दुकानों को 12kW लेज़र में अपग्रेड करने से निवेश पर ठीक शून्य रिटर्न मिला। वहीं, अधिक मात्रा में मोटी प्लेट काटने वाली दुकानों ने उसी मशीन की लागत 12 से 18 महीनों में वसूल कर ली। यदि आप हाई-पावर उपकरण को उचित ठहराने के लिए स्प्रेडशीट देख रहे हैं, तो वाटेज देखना बंद करें और यह देखना शुरू करें कि आपकी शॉप फ्लोर आउटपुट को कितनी क्षमता से संभाल सकती है।
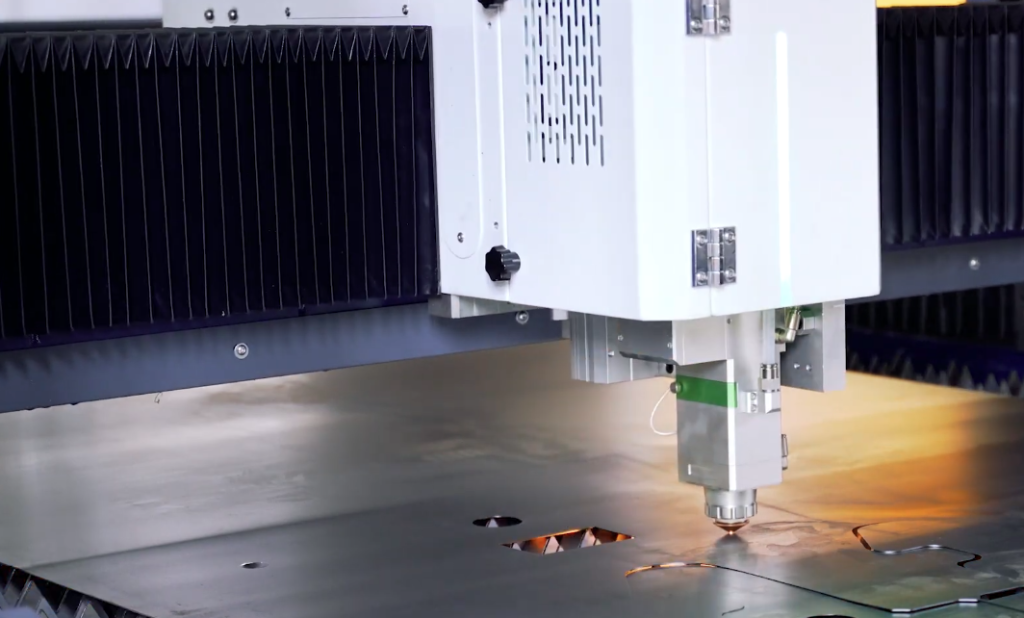
उस Arcus अध्ययन में मोटी प्लेट वाली दुकानों की सफलता सिर्फ इसलिए नहीं थी कि वे तेज़ काट रही थीं। वे इसलिए जीतीं क्योंकि 12kW बीम ने सेकेंडरी ग्राइंडिंग को खत्म कर दिया। लेज़र ने केवल एक चरण को तेज़ नहीं किया; उसने डाउनस्ट्रीम बाधा को पूरी तरह हटा दिया।
2025 में उद्योग की आम सहमति “अधिक पावर हमेशा बेहतर है” मानने वालों के लिए निराशाजनक तस्वीर पेश करती है। मिश्रित-मटेरियल दुकानों में 70% से अधिक के लिए, फ्लोर पर 20kW मशीन लगाना बस एक बड़ा bottleneck बना देता है। बीम तीन गुना तेज़ चलती है, लेकिन मटेरियल हैंडलिंग सिस्टम और नेस्टिंग सॉफ्टवेयर उस गति को प्रोसेस नहीं कर पाते।
आप जल्दी करने और फिर इंतज़ार करने के लिए प्रीमियम चुका रहे हैं।
जब लेज़र छह मिनट के बजाय दो मिनट में एक nest पूरा कर देता है, लेकिन forklift को skeleton हटाने और अगली sheet लोड करने में फिर भी दस मिनट लगते हैं, तो लेज़र idle बैठा रहता है। सैद्धांतिक गति-लाभ loading bay में गायब हो जाता है। आपने अपना दैनिक throughput नहीं बढ़ाया है। आपने बस अपना traffic jam cutting bed से sorting tables पर स्थानांतरित कर दिया है। standby mode में झपकते हुए million-dollar asset को देखने के लिए आप कितना भुगतान करने को तैयार हैं?
2024 की MAX Photonics आर्थिक रिपोर्ट के अनुसार, 12kW या 20kW मशीन की device price 6kW मॉडल से 30% से 40% अधिक होती है। उस पूंजी को उचित ठहराने के लिए, प्रति single workpiece लागत में भारी कमी आनी चाहिए। लेकिन कोई part तभी गिना जाता है जब वह shipping के लिए qualified हो।
12kW source से stainless steel काटने पर 2024 की Kaast USA case study देखें। वास्तव में ROI लाभ पाने के लिए, operators को perforation position पर negative focus cutting का उपयोग करना पड़ा ताकि spot size को कम से कम और energy density को अधिकतम किया जा सके। जब operators ने standard positive focus settings को default रखा—जो lower-power दिनों की सहज आदत थी—तो cut fail हो गया। part scrap bin में चला गया।
प्रोसेस control के बिना raw power सिर्फ scrap को तेज़ी से बनाती है।
इसीलिए मशीन चयन में केवल wattage नहीं, बल्कि design rigidity और production discipline भी देखें। ADH Machine Tool की प्रिसिजन लेज़र कटिंग मशीन जैसे विकल्पों का मूल्य वहीं दिखता है जहाँ स्थिर कटिंग, नियंत्रित प्रक्रिया और repeatable part quality ROI को scrap से बचाते हैं।
यदि आपके ऑपरेटर उच्च-घनत्व वाली बीम की थर्मल फिजिक्स को नहीं समझते, तो प्रति योग्य पार्ट आपकी लागत बहुत तेजी से बढ़ जाती है। क्षमता क्यों खरीदें, अगर आपकी टीम उसे नियंत्रित ही नहीं कर सकती?
अपनी फैक्ट्री को एक हाईवे सिस्टम की तरह सोचिए। 20kW लेजर 200mph की सुपरकार है। अगर आपके लोडिंग डॉक कच्ची सड़कों जैसे हैं और आपके प्रेस ब्रेक एक सिंगल-लेन पुल हैं, तो सुपरकार खरीदने से आप घर जल्दी नहीं पहुँचते। वह आपको बस बंपर-टू-बंपर ट्रैफिक तक तेजी से पहुँचा देती है, जहाँ आप महँगा ईंधन जलाते हुए बैठे रहते हैं।
कभी-कभी उस हाईवे का टोल दिखाई नहीं देता। हाई-पावर फाइबर लेजर पुराने CO2 सिस्टमों की तुलना में विद्युत ऊर्जा लागत को 20% से 30% तक घटा सकते हैं। लेकिन 2024 के YiHai Laser ऑपरेशनल विश्लेषण के अनुसार, शॉप मैनेजर अक्सर बड़े हीट ज़ोन को लेकर घबरा जाते हैं और 99.9% शुद्धता वाले नाइट्रोजन के साथ जरूरत से ज्यादा सुधार करने लगते हैं। 98% शुद्धता से यह हल्की-सी बढ़ोतरी गैस लागत को 20% बढ़ा देती है, बिना गुणवत्ता में एक भी अंक का लाभ जोड़े।
लाभ बढ़ाने वाला तत्व चुपचाप लागत के गड्ढे में बदल जाता है। मशीन बेदाग चलती है, पार्ट्स ठीक दिखते हैं, लेकिन मार्जिन बल्क गैस टैंक के जरिए रिस जाता है। अगर इंफ्रास्ट्रक्चर, ऑपरेटर और डाउनस्ट्रीम स्टेशन सुपरकार के लिए तैयार नहीं हैं, तो आप इंजन के लिए भुगतान क्यों कर रहे हैं?
2025 के Arcus CNC केस स्टडी में, 6mm और उससे मोटा कार्बन स्टील काटने वाली एक शॉप ने 12kW लेजर पर अपग्रेड किया और प्रति पार्ट लागत को 52% तक गिरते देखा। उसी शॉप फ्लोर पर, वही 12kW मशीन 1mm स्टेनलेस स्टील काटने के काम में लगाई गई। लागत में कमी केवल कमजोर 8% रही। क्योंकि 12kW मशीन को खरीदने की लागत 6kW मॉडल की तुलना में 40% अधिक थी, पतली शीट वाले काम पर ROI अपेक्षित 14 महीनों से खिंचकर भारी 31 महीनों तक पहुँच गया। मशीन विफल नहीं हुई। ऊर्जा अवशोषण की फिजिक्स ने बस स्प्रेडशीट के साथ सहयोग करने से इनकार कर दिया।
2025 में उद्योग विशेषज्ञों का अनुमान है कि मिश्रित-सामग्री वाली शॉप्स में 12kW और 20kW की 73% खरीदें अपने 12-महीने के ROI लक्ष्यों तक नहीं पहुँच पातीं। मालिकों ने मशीनें हेडलाइन कटिंग स्पीड के लिए खरीदीं, जबकि वे मूल रूप से यह गलत समझ बैठे कि लेजर वास्तव में अपना समय कहाँ खर्च करता है। मोटी प्लेट पर, पुराने लो-पावर लेजर कट शुरू होने से पहले ही सामग्री को पियर्स करने में तकलीफदेह सेकंड लगा देते हैं। हाई पावर उस पियर्स समय को तुरंत वाष्पित कर देता है। जब आप पचास पार्ट्स के नेस्ट में दस-सेकंड का पियर्स खत्म कर देते हैं, तो आप उत्पादन क्षमता के बड़े हिस्से वापस जीत लेते हैं।
लेकिन पतली शीट पर, 3kW लेजर पहले से ही तुरंत पियर्स कर देता है।
जब आप पतली शीट में 20kW डालते हैं, तो आप ऐसी कटिंग फेज को तेज करने के लिए भारी पूंजीगत प्रीमियम चुका रहे होते हैं जो पहले से ही तेज है, जबकि पियर्स पर शून्य लाभ मिलता है। बीम धातु पर दौड़ती है, लेकिन गैंट्री को फिर भी हर कोने पर भौतिक रूप से तेज और धीमा होना पड़ता है। अगर मशीन की axes की यांत्रिक सीमाएँ उसे जटिल thin-gauge nests पर उस सैद्धांतिक शीर्ष गति तक वास्तव में पहुँचने से रोकती हैं, तो आपने अभी ठीक-ठीक किस चीज़ पर एक मिलियन डॉलर खर्च किए?
मोटा कार्बन स्टील तीव्र ऊष्मीय ऊर्जा को जाने की जगह देता है। 12mm प्लेट का द्रव्यमान हीट सिंक की तरह काम करता है, जो 12kW बीम की परिधीय ऊर्जा को सोख लेता है, जबकि बीम का कोर पिघली हुई धातु को कर्फ के नीचे से साफ़ तरीके से बाहर निकाल देता है। नतीजा एक तेज़, साफ़ कट होता है जो सीधे वेल्डिंग बे तक जाता है।
पतले एल्युमिनियम और स्टेनलेस में वह द्रव्यमान नहीं होता।
जब आप 1mm स्टेनलेस पर 12kW ऊर्जा डालते हैं, तो सामग्री गर्मी को पर्याप्त तेज़ी से सोख नहीं पाती। ऊष्मीय क्षेत्र नीचे की बजाय बाहर की ओर फैलता है। आप अब सिर्फ धातु नहीं काट रहे होते; आप नेस्ट की पूरी स्केलेटल संरचना को हीट-सोक कर रहे होते हैं। अगर मोटी प्लेट की भौतिकी उच्च शक्ति को स्कैल्पेल की तरह काम करने देती है, तो वही शक्ति पतली शीट पर ब्लोटॉर्च जैसी क्यों व्यवहार करती है?
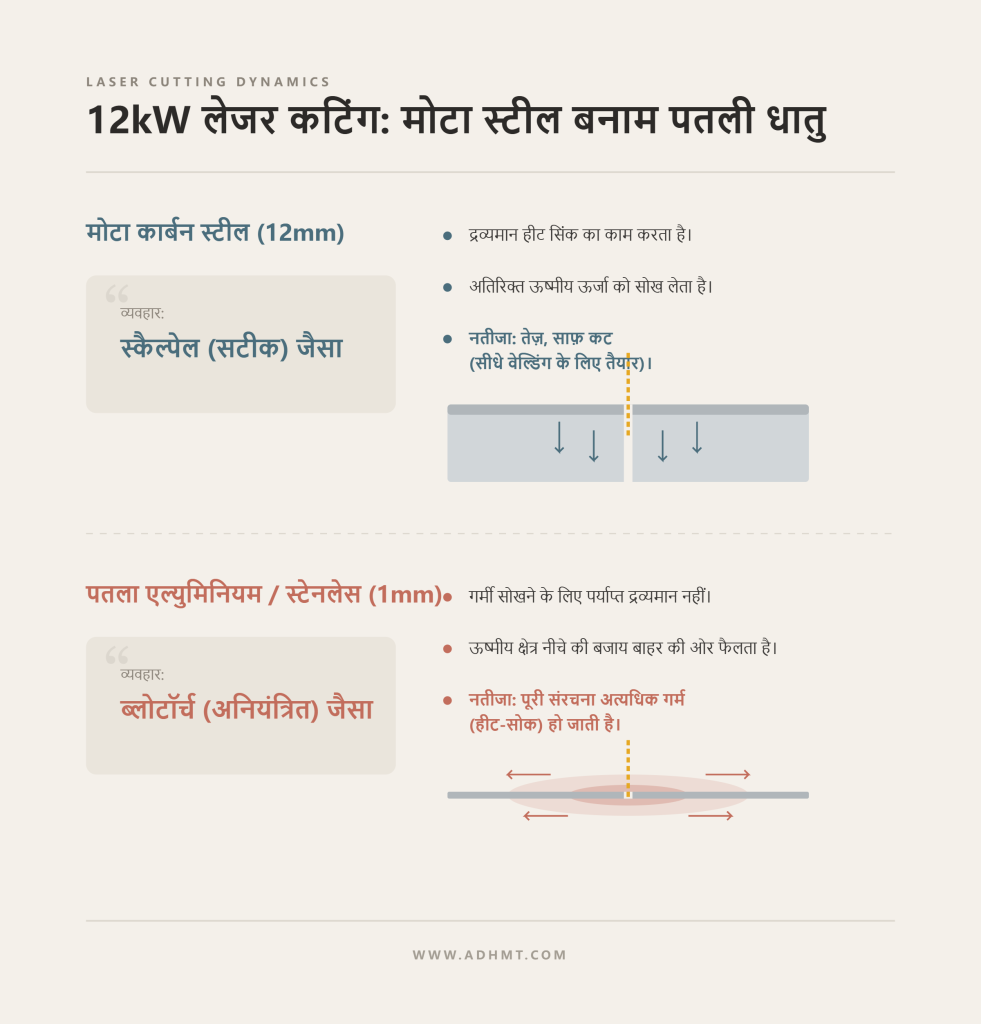
KAVDO Sheet Metal Workshop ने ब्लोटॉर्च प्रभाव के बारे में कठिन तरीके से सीखा। 2024 में, उन्होंने 0.8mm एल्युमिनियम पर भारी थ्रूपुट बढ़ोतरी की उम्मीद में एक हाई-वॉल्यूम थिन-शीट लाइन को 20kW पर अपग्रेड किया। इसके बजाय, उन्होंने किनारे की खुरदराहट में 15% वृद्धि और भारी ड्रॉस जमाव देखा। अत्यधिक हीट इनपुट ने नाज़ुक एल्युमिनियम को मोड़ दिया। माइक्रो-टैब—धातु की वे छोटी पतली पट्टियाँ जिनका उद्देश्य पार्ट्स को स्केलेटन में पकड़े रखना होता है—पूरी तरह पिघल गईं। पार्ट्स स्लैट्स पर ऊपर उठ गए, जिससे कटिंग हेड से टक्कर हुई।
KAVDO को उस विशिष्ट सामग्री के लिए 3kW लेज़र पर वापस जाना पड़ा, लेकिन उससे पहले उन्हें मैनुअल रीवर्क लागत में प्रति वर्ष $45,000 का नुकसान उठाना पड़ा।
लेज़र कटिंग में एक थर्मल वॉल होती है। पतली सामग्रियों पर एक निश्चित वॉटेज के बाद, आप गति हासिल करना बंद कर देते हैं और दोष बनाने लगते हैं। आप वॉटेज के लिए प्रीमियम चुकाते हैं, और फिर उन्हीं पार्ट्स से ड्रॉस घिसकर हटाने के लिए ऑपरेटरों को ओवरटाइम देते हैं जिन्हें महंगे लेज़र ने खराब किया। आप ऐसे पूंजीगत खर्च को कैसे सही ठहराते हैं जो आपके उत्पाद की गुणवत्ता को सक्रिय रूप से गिराता है?
2025 की Kaast USA केस स्टडी ने एक ऐसी सुविधा को देखा जो नए 12kW स्रोत के साथ 20mm स्टेनलेस स्टील प्रोसेस कर रही थी। मुख्य निष्कर्ष बहुत बड़ी सफलता था: थ्रूपुट 3.5 गुना बढ़ गया। लेकिन जब अकाउंटिंग विभाग ने तिमाही का ऑडिट किया, तो पाया कि नाइट्रोजन गैस की खपत 60% बढ़ गई थी। 12 महीनों का शुरुआती ROI अनुमान चुपचाप बढ़कर 22 महीने हो गया।
सामान्य गति से तीन गुना गति पर कर्फ से पिघला हुआ स्टील हटाने के लिए, आपको बहुत अधिक गैस दबाव की आवश्यकता होती है।
हाई-पावर लेज़र बल्क गैस को बेहद तेज़ दर से खर्च करते हैं। नाइट्रोजन केवल असिस्ट गैस नहीं है; यह एक उपभोग्य तरल है जो आपके ऑपरेटिंग मार्जिन को निर्धारित करता है। अगर आप आवश्यक फ्लो रेट्स के अनुरूप अपने गैस बजट को बढ़ाए बिना केवल बीम स्पीड के आधार पर ROI की गणना करते हैं, तो आपका लाभ साकार नहीं होता। वह सचमुच वर्कशॉप की हवा में उड़ जाता है। क्या आपके मार्जिन केवल बीम को चलते रखने के लिए उपयोगिता लागतों में 60% उछाल झेल सकते हैं?
उच्च वॉटेज बेहद आक्रामक होता है। जब आप धातु के आर-पार 20,000 वॉट डालते हैं, तो पिघले हुए छींटे वापस ऊपर की ओर कटिंग हेड की तरफ़ उछलते हैं। प्रोटेक्टिव विंडो तेज़ी से खराब होती हैं। नोज़ल पर अधिक मार पड़ती है। हाई-पावर हेड पर कंज़्यूमेबल्स के जलने की दर उस शॉप को चौंका देगी जो 4kW मशीनें चलाने की आदी है।
फिर भी, इस नियम का एक अपवाद है।
YiHai Laser के 2025 डेटा के अनुसार, एक हाई-वॉल्यूम शॉप ने वास्तव में 1–3mm पतली सामग्री काटने वाले 20kW लेज़र पर 6 महीने का ROI हासिल किया। उन्होंने ऐसा लेज़र को पूरी तरह स्वचालित लोडिंग और अनलोडिंग के साथ जोड़कर, और 99% शुद्ध नाइट्रोजन चलाकर किया। साइकिल टाइम में 40% कमी ने उन्हें प्रतिदिन 2.5 गुना अधिक ऑर्डर प्रोसेस करने की अनुमति दी। उन्होंने कंज़्यूमेबल्स और गैस खूब खर्च किए, और थर्मल डिस्टॉर्शन से जूझे, लेकिन उनके विशाल स्वचालित वॉल्यूम ने लागतों को पीछे छोड़ दिया। वे भौतिकी से लड़कर नहीं जीते; वे मशीन को इतनी तेज़ी से फीड करके जीते कि खर्च उनसे पीछे रह गया। अगर उच्च शक्ति को कंज़्यूमेबल लागतों के बीच टिके रहने के लिए या तो मोटी प्लेट या लगातार, स्वचालित वॉल्यूम चाहिए, तो उन शॉप्स का क्या होता है जिनके पास इनमें से कोई भी नहीं है?
2025 के एक Arcus CNC अध्ययन ने उन मेटल सर्विस सेंटर्स को ट्रैक किया जिन्होंने 12kW और उससे अधिक पर अपग्रेड किया। डेटा ने एक कठोर विभाजन रेखा दिखाई: जिन शॉप्स ने समर्पित थिक-प्लेट वर्कफ़्लो के बिना ये मशीनें खरीदीं—जिसे 10mm से अधिक मोटे स्टील के कम से कम सप्ताह में 40 घंटे के रूप में परिभाषित किया गया—उनमें से 73% ने अपनी पेबैक अवधि को अनुमानित 12 महीनों से बढ़कर 36 महीनों से अधिक होते देखा। उन्होंने एक मिलियन-डॉलर एसेट इस उम्मीद में खरीदा कि वह उनके पूरे ऑर्डर बुक में पैसा पैदा करेगा, लेकिन अंत में उसे sunk cost बनते देखा। क्योंकि सामग्री की भौतिकी और परिचालन लागतें अंततः वास्तविक रिटर्न तय करती हैं, इसलिए उच्च वॉटेज कोई जादू की छड़ी नहीं है जिसे आप किसी फैक्ट्री पर घुमाकर उसे तेज़ बना दें। यह एक अत्यंत विशिष्ट खरीदार के लिए बनाया गया अत्यंत विशिष्ट उपकरण है। वास्तव में उस प्रोफ़ाइल में कौन फिट बैठता है?
2025 में उपकरण ROI का अनुमान लगाने वाले उद्योग विशेषज्ञ 20kW की लाभप्रदता के लिए एक सख्त निर्णायक बिंदु बताते हैं। 12kW यूनिट की तुलना में 30% से 40% पूंजीगत प्रीमियम को उचित ठहराने के लिए, किसी शॉप को अपने दैनिक रन टाइम के कम से कम 60% समय में 15mm से अधिक मोटा स्टील प्रोसेस करना होगा।
उस मोटाई सीमा से नीचे, अत्यधिक वॉटेज से मिलने वाले सीमांत गति लाभ अचानक बहुत कम हो जाते हैं।
यदि आप एक मेटल सर्विस सेंटर हैं जो पूरे दिन 16mm या 20mm प्लेट काटता है, तो भौतिकी आपके पक्ष में काम करती है। मोटी सामग्री थर्मल शॉक को अवशोषित करती है, हाई-प्रेशर गैस गहरे kerf को साफ़ करती है, और प्रति शिफ्ट स्थानांतरित टन भार की भारी मात्रा विशाल यूटिलिटी बिलों को फैलाकर कम प्रभावी बनाती है। आप धातु को मोड़ने की मशीन की प्रवृत्ति से नहीं लड़ रहे होते; आप उसे ठीक वही खिला रहे होते हैं जिसे उपभोग करने के लिए वह डिज़ाइन की गई है। लेकिन अगर किसी सर्विस सेंटर को अपग्रेड पर ब्रेक-ईवन करने के लिए ही अपने दैनिक रनटाइम का 60% भारी प्लेट को समर्पित करना पड़े, तो कौन-से विशिष्ट उद्योग वास्तव में इस तरह की निरंतर मांग पैदा करते हैं?
यदि आप बुलडोज़र ब्लेड, प्रेशर वेसल या स्ट्रक्चरल स्टील बना रहे हैं, तो आप हर महीने सैकड़ों टन आधा-इंच और तीन-चौथाई-इंच कार्बन स्टील प्रोसेस कर रहे हैं। यहाँ, 20kW मशीन केवल pierce time कम होने के आधार पर ही अपनी लागत वसूल कर लेती है।
6kW लेज़र से 20mm प्लेट को pierce करना सतह पर गड्ढे बनने से बचाने के लिए पल्सिंग हीट का एक धीमा, कष्टसाध्य प्रोसेस है। 20kW लेज़र उसी प्लेट को लगभग तुरंत आर-पार कर देता है।
प्रति पियर्स पाँच सेकंड की बचत को सप्ताह में दस हज़ार छेदों से गुणा करें। श्रम और ओवरहेड की बचत तेजी से बढ़ती है। भारी उद्योग में, पुर्जे विशाल होते हैं, टॉलरेंस मजबूत होते हैं, और सामग्री इतनी मोटी होती है कि 20,000-वॉट बीम की तीव्र ऊर्जा को संभाल सके। लेज़र एक बड़े थर्मल पंच की तरह काम करता है, भारी स्टील को यार्ड से वेल्डिंग बे तक पहले से कहीं तेज़ पहुँचाता है। लेकिन अगर आपकी शॉप एक्सकेवेटर नहीं बनाती, फिर भी आपके पास इतनी मात्रा है कि पावर को उचित ठहराया जा सके, तो क्या होगा?
पूर्वानुमेयता ही हाई-पावर लेज़र को नियंत्रित करने का दूसरा तरीका है। ओरिजिनल इक्विपमेंट मैन्युफैक्चरर (OEM) और विशेषीकृत कॉन्ट्रैक्ट मैन्युफैक्चरर अक्सर सप्ताह दर सप्ताह बिल्कुल वही नेस्ट चलाते हैं।
जब आपके नेस्ट स्थिर होते हैं, तो आप मशीन को पूर्णता के साथ ट्यून कर सकते हैं।
आप एक विशिष्ट सामग्री और मोटाई के लिए फोकल लंबाई, गैस प्रेशर और फीड रेट को सटीक रूप से सेट करते हैं। आप चेंजओवर, नोज़ल बदलने और टेस्ट कट में प्रति शिफ्ट दो घंटे नहीं गंवाते। मशीन बस चलती रहती है। चूँकि इन शॉप्स पर अपनी ही असेंबली लाइनों को सप्लाई करने के लिए कड़ा लीड-टाइम दबाव होता है, 12kW या 20kW लेज़र की वास्तविक गति एक प्रतिस्पर्धी सुरक्षा-खाई बन जाती है। उन्हें ठीक-ठीक पता होता है कि एक पार्ट काटने में कितने सेकंड लगते हैं, और उन्होंने अपना पूरा फ्लोर उसी साइकिल टाइम के इर्द-गिर्द अनुकूलित किया होता है। आप यह कैसे मापते हैं कि आपका फ्लोर ऐसी गति के लिए तैयार है या नहीं?
2024 में, ओहायो की एक मध्यम आकार की शॉप Piranha Fabrication ने अपने भरोसेमंद 6kW लेज़र को 20kW मॉडल से बदल दिया। स्प्रेडशीट ने कटिंग स्पीड तीन गुना होने का वादा किया था। वास्तव में जो हुआ, वह लीड टाइम में 15% की बढ़ोतरी थी।
लेज़र ने पुर्जों को बेदाग और तेजी से काटा। फिर, पुर्जे जमा होने लगे।
उनकी डाउनस्ट्रीम डिबरिंग टीम 4x आउटपुट उछाल को संभाल नहीं सकी। प्रेस ब्रेक कई दिनों तक बैकलॉग में फँसे रहे। फैक्ट्री फ्लोर एक हाईवे सिस्टम है, और 20kW लेज़र 200mph की सुपरकार है। अगर आपके लोडिंग डॉक कच्ची सड़कों जैसे हैं और आपके प्रेस ब्रेक सिंगल-लेन ट्रैफिक जैसे हैं, तो सुपरकार बस ट्रैफिक जाम तक जल्दी पहुँचती है। उपयोग सीमा केवल इस बात की नहीं है कि लेज़र की बीम कितने घंटे चालू रहती है। यह आपकी पूरी फैक्ट्री की उस क्षमता का कठोर माप है कि वह मशीन से पार्ट्स हटाए, उन्हें मोड़े, वेल्ड करे और बिना घातक bottleneck बनाए शिप करे। अगर अत्यधिक वॉटेज को टिके रहने के लिए या तो भारी मोटी-प्लेट वॉल्यूम चाहिए या बेदाग डाउनस्ट्रीम ऑटोमेशन, तो उस औसत जॉब शॉप का क्या होता है जो मिश्रित-मटेरियल ऑर्डर बुक पर प्रतिस्पर्धी बने रहने के लिए ही 20kW लेज़र खरीदती है?
उपयोग सीमा को नज़रअंदाज़ करने का परिणाम कठोर होता है। अगर आप मिश्रित-मटेरियल ऑर्डर बुक को प्रोसेस करने के लिए 20kW लेज़र खरीदते हैं, तो आप अपने व्यवसाय को भविष्य-रोधी नहीं बना रहे हैं। आप अपनी ही फैक्ट्री में bottleneck बनाने का एक अत्यधिक कुशल तरीका खरीद रहे हैं।
2025 के Arcus CNC अध्ययन ने उन दुकानों को ट्रैक किया जिन्होंने मुख्य रूप से पतली शीट के काम के लिए 12kW या उससे अधिक क्षमता में अपग्रेड किया था। नतीजा मार्जिन के लिए तबाही जैसा था: इनमें से 73% सुविधाओं ने अपने प्रति-पार्ट लागत में बिल्कुल भी कमी नहीं देखी। उनका अनुमानित 14 महीने का पेबैक पीरियड बढ़कर 38 महीने हो गया। क्यों? क्योंकि 2mm स्टील में 20,000 वाट झोंकना किसी घर के पौधे को फायरहोज़ से पानी देने जैसा है। 2023 की McKinsey मैन्युफैक्चरिंग ऑपरेशंस रिपोर्ट ने ठीक उसी भौतिक विफलता बिंदु की पहचान की: 3mm से कम पतली शीट चलाने वाले 12kW+ खरीदारों में से 60% को गंभीर थर्मल डिस्टॉर्शन झेलना पड़ा।
धातु बस मुड़ जाती है।
उस मुड़ने से 15% से 20% तक रीवर्क दरें पैदा हुईं। स्प्रेडशीट पर खरीदा गया 30% गति लाभ पूरी तरह मिट गया, क्योंकि ऑपरेटर खराब हुए पार्ट्स को समतल करने और बचाने की कोशिश में ग्राइंडिंग स्टेशन पर घंटों बिता रहे थे।
KAAST USA के 2024 केस स्टडी को देखें, जिसमें एक हाई-मिक्स जॉब शॉप हर महीने 400 से अधिक अलग-अलग पार्ट्स संभाल रही थी। उन्होंने अपने बैकलॉग को तेजी से खत्म करने के लिए 20kW लेज़र लगाया। इसके बजाय, उनका ROI निराशाजनक 28 महीनों पर अटक गया। लेज़र बेहद तेज था, लेकिन कटिंग उनके कुल साइकिल टाइम का केवल 35% ही थी।
बाकी 65% प्रोग्रामिंग, नोज़ल बदलने, शीट बदलने और पार्ट सॉर्टिंग में खप गया।
जब प्रबंधन को आखिरकार एहसास हुआ कि ऑपरेटर अगला बिल्कुल अलग नेस्ट सेट करने के लिए भाग-दौड़ कर रहे थे और मशीन खाली बैठी थी, तो उन्होंने इसे 6kW यूनिट से बदल दिया। उनका ROI घटकर 11 महीने हो गया। यहां एक अपवाद है, लेकिन उसके लिए लगातार कड़े प्रोसेस कंट्रोल की जरूरत होती है। अगर हाई-मिक्स शॉप सेटअप समय को कम करने के लिए AI-चालित नेस्टिंग सॉफ्टवेयर और ऑटोमेटेड गैस स्विचिंग में भारी निवेश करे, तो वह हाई-पावर ROI हासिल कर सकती है। उस अंतर को पाटने वाले सॉफ्टवेयर के बिना, हाई-मिक्स शॉप बस ऐसे लेज़र के लिए भारी प्रीमियम चुका रही होती है जो दिन का अधिकांश समय निर्देशों का इंतजार करते हुए बिताता है।
प्रोटोटाइपिंग में लगातार बदलाव और दोहराव चाहिए, brute-force वॉल्यूम नहीं। अगर आप आज पांच ब्रैकेट, कल दो एनक्लोज़र और शुक्रवार को एक कस्टम फ्लैंज काट रहे हैं, तो प्लेट पर बीम की यात्रा गति आपके दैनिक आउटपुट के लिए गणितीय रूप से अप्रासंगिक है।
लचीलापन ही प्रोटोटाइप शॉप की असली मुद्रा है।
आपको ऐसी मशीन चाहिए जो पैरामीटर बदलने में आधा घंटा लगाए बिना एल्युमिनियम, स्टेनलेस और माइल्ड स्टील के बीच सहजता से बदल सके। हाई-वॉटेज मशीनें नखरीली होती हैं; वे अपनी ऑप्टिक्स और कटिंग हेड्स को सही परिचालन क्षेत्र में रखने के लिए स्थिर, पूर्वानुमेय रन चाहती हैं। 20kW सिस्टम को दर्जन भर अलग-अलग स्मॉल-बैच जॉब्स में बार-बार रोकने और शुरू करने के लिए मजबूर करने से थर्मल असंगतियां और सेटअप देरी आती हैं, जिनसे एक फुर्तीली 4kW या 6kW मशीन पूरी तरह बच जाती है।
2025 के कैपिटल इक्विपमेंट बाजारों का मूल्यांकन करने वाले उद्योग विशेषज्ञ उन शॉप्स के लिए एक कठोर वास्तविकता की ओर इशारा करते हैं जो ऑटोमोटिव ट्रिम या कंज्यूमर इलेक्ट्रॉनिक्स क्षेत्रों को सेवा देती हैं। इन अत्यधिक मूल्य-संवेदनशील बाजारों में, ग्राहक प्रत्येक योग्य पार्ट के लिए एक निश्चित दर चुकाते हैं, चाहे आप उसे कितनी भी तेजी से काटें।
राजस्व के बिना गति सिर्फ ओवरहेड है।
मान लीजिए कि 20kW मशीन आपके मौजूदा सेटअप की तुलना में 40% गति बढ़त देती है। यदि आपके बाजार की संरचना आपको उस गति के लिए प्रीमियम वसूलने से रोकती है, और आपके पास नई बनी क्षमता को भरने के लिए पर्याप्त अतिरिक्त मांग नहीं है, तो वह गति शून्य अतिरिक्त राजस्व देती है। अधिक वाटेज के लिए भारी पूंजीगत व्यय प्रीमियम शुद्ध नुकसान बन जाता है। आपने अपनी टॉप लाइन में कोई बदलाव किए बिना अपना कर्ज बोझ और अपने यूटिलिटी बिल सफलतापूर्वक बढ़ा दिए हैं।
शीट मेटल फैब्रिकेशन में सबसे खतरनाक औचित्य उन कॉन्ट्रैक्ट्स के लिए अत्यधिक क्षमता खरीदना है जिन्हें आप जीतने की उम्मीद करते हैं। मालिक ROI स्प्रेडशीट देखते हैं, समझते हैं कि उनका मौजूदा थिन-शीट काम 20kW लेजर का खर्च नहीं उठा पाएगा, और अगले साल जिन काल्पनिक हेवी-प्लेट जॉब्स पर वे बोली लगाने की योजना रखते हैं, उनसे अनुमानों को कृत्रिम रूप से बढ़ा देते हैं।
उम्मीद कोई वैध डेप्रिसिएशन शेड्यूल नहीं है।
जिन थिक-प्लेट कॉन्ट्रैक्ट्स को आपने अभी जीता भी नहीं है, उनके पीछे 20kW लेजर खरीदना एक हाई-मिक्स जॉब शॉप को दिवालिया करने का सबसे तेज तरीका है। आप तुरंत भारी मासिक भुगतान, अपग्रेडेड इलेक्ट्रिकल इन्फ्रास्ट्रक्चर लागत और अधिक गैस खपत अपने ऊपर ले लेते हैं, जबकि आप वही 2mm ब्रैकेट काट रहे होते हैं जिन्हें एक सस्ती मशीन पूरी तरह संभाल सकती थी। जब तक आपको आखिरकार वह हेवी-प्लेट कॉन्ट्रैक्ट मिलता है, मशीन का डेप्रिसिएशन पहले ही आपके कैश फ्लो को खा चुका होता है। जिनके पास वास्तव में इन वित्तीय फिल्टरों से बचने के लिए सुरक्षित टननेज है, उनके लिए सवाल पूरी तरह बदल जाता है: अब आप यह नहीं पूछते कि आपको हाई पावर चाहिए या नहीं, बल्कि यह कि आपकी विशिष्ट फ्लोर क्षमता ठीक कितनी पावर संभाल सकती है।
यदि आपकी ऑर्डर बुक सुरक्षित थिक-प्लेट कॉन्ट्रैक्ट्स से भरी है और आपके डाउनस्ट्रीम प्रेस ब्रेक्स अधिक वॉल्यूम के लिए तैयार हैं, तो आप फिल्टर पार कर चुके हैं। आप वही प्रोफाइल हैं जिसे हाई पावर खरीदनी चाहिए। लेकिन यहीं खरीदार अपनी अगली गलती करते हैं: यह मान लेना कि यदि 12kW अच्छा है, तो 20kW जरूर बेहतर होगा। 12,000 से 20,000 वाट तक की छलांग पूंजीगत व्यय, यूटिलिटी ड्रॉ और चिलर आवश्यकताओं में बहुत बड़ा उछाल दर्शाती है। अब आप खराब खरीद से बचने की कोशिश नहीं कर रहे हैं; आप एक अच्छी खरीद को सही आकार देने की कोशिश कर रहे हैं। 12kW और 20kW के बीच निर्णय उस सटीक सामग्री मोटाई की पहचान पर निर्भर करता है जहाँ आपकी मौजूदा प्रक्रिया टूटती है, और उस थ्रेशोल्ड को पार करने के लिए बस पर्याप्त वाटेज खरीदने पर।
12kW स्तर में जाने से एक फैब्रिकेशन शॉप को हेवी-प्लेट पर गंभीर क्षमता मिलती है। आप साफ एज क्वालिटी और प्रबंधनीय पियर्स टाइम्स के साथ 1-इंच माइल्ड स्टील को भरोसेमंद तरीके से प्रोसेस कर सकते हैं। इसी तरह के संतुलित उत्पादन परिदृश्य में सिंगल-टेबल फाइबर लेज़र कटिंग मशीन जैसी कॉन्फ़िगरेशन मशीन चयन को वास्तविक शॉप-फ्लोर जरूरतों से जोड़ने में मदद करती है—जहाँ लक्ष्य क्षमता बढ़ाना है, पूरी फैक्ट्री को फिर से डिजाइन करना नहीं। महत्वपूर्ण बात यह है कि यह पावर स्तर आम तौर पर मौजूदा हाई-परफॉर्मेंस शॉप लेआउट में समाहित हो जाता है, बिना आपके नाइट्रोजन जनरेशन या ऑटोमेटेड स्टोरेज सिस्टम्स के पूर्ण, नए सिरे से डिजाइन की मांग किए। यह संतुलन बनाता है। आपको स्ट्रक्चरल बेस प्लेट्स और भारी कृषि घटकों पर बोली लगाने की क्षमता मिलती है, लेकिन आप अपनी पूरी सुविधा को एक अत्यधिक मांग वाली प्रमुख मशीन का गुलाम बनाने से बचते हैं।
लेकिन यदि आपके कॉन्ट्रैक्ट की मांगें मानक हेवी प्लेट से आगे बढ़कर अत्यधिक सिंगल-पास क्षेत्र में चली जाएं तो क्या होगा?
अत्यधिक शक्ति केवल अत्यधिक और सुनिश्चित अनुप्रयोगों में ही अपना औचित्य साबित करती है। उच्च-मात्रा ऑटोमोटिव फ्रेम निर्माण पर 2024 के KAVDO मूल्यांकन ने यह गणित सिद्ध किया। 85% उपयोग पर एक ही 20kW मशीन चलाने वाली सुविधा ने 70% पर दो 10kW मशीनें चलाने वाले प्रतिस्पर्धी की तुलना में प्रति पार्ट लागत 34% कम हासिल की। रहस्य ट्रैवल स्पीड नहीं था। 20kW यूनिट 40mm स्टील को एक ही पास में काट सकती थी, जिससे कम-शक्ति वाली मशीनों के लिए आवश्यक द्वितीयक “डबल-पास” ऑपरेशन पूरी तरह समाप्त हो गया। उस सिंगल-पास क्षमता ने प्रति पार्ट 18 मिनट बचाए। जब आपके पास 40mm स्टील के लिए समर्पित अनुबंध और मशीन को लगातार सामग्री देने के लिए ऑटोमेटेड टावर हों, तब 20kW कोई विलासिता नहीं है। यह प्रवेश के लिए अनिवार्य बाधा है।
समस्याएँ तब पैदा होती हैं जब मालिक वही 20kW क्षमता सिर्फ इस आशंका में खरीदते हैं कि कहीं उन्हें 40mm का अनुबंध मिल जाए, जबकि उनकी रोज़मर्रा की वास्तविकता मिश्रित गेजों से बनी होती है। फैब्रिकेशन ऑटोमेशन पर 2022 के McKinsey विश्लेषण ने दिखाया कि मानक 6kW यूनिटों की तुलना में उच्च-शक्ति लेज़र 10mm से कम मोटाई वाली शीटों पर तीन से चार गुना अधिक थर्मल डिस्टॉर्शन पैदा करते हैं। यह गर्मी सामग्री को मोड़ देती है। इसके परिणामस्वरूप पोस्ट-प्रोसेसिंग ग्राइंडिंग समय में 12% की वृद्धि, तेज़ कटिंग साइकिल के दौरान मिली 20% समय-बचत को पूरी तरह मिटा देती है। पतली या मिश्रित शीट काटने के लिए 20kW पर भारी पूंजी प्रीमियम चुकाना ऐसा महँगा बीमा खरीदना है जो आपके मुख्य उत्पाद को सक्रिय रूप से नुकसान पहुँचाता है।
मोटी सामग्रियों पर भी, कच्ची वाटेज हमेशा तेज़ साइकिल टाइम में नहीं बदलती। 2025 उत्पादन मेट्रिक्स का अनुमान लगाने वाले उद्योग विशेषज्ञ बताते हैं कि पियर्स-हैवी कार्यों—जैसे आधा-इंच परफोरेटेड प्लेटों—में 12kW मॉडल की तुलना में 20kW लेज़र से बचने वाला कुल समय अक्सर 5% से कम होता है।
बॉटलनेक बीम से हटकर कहीं और चला जाता है।
जब आप सैकड़ों आंतरिक छेदों वाले नेस्ट को काट रहे होते हैं, तो आपके साइकिल टाइम की सीमा पियर्स क्रम तय करता है। गैस प्रेशर स्थिरीकरण, नोज़ल कूलिंग और गहरे छेद से पिघले हुए स्लैग को बाहर उड़ाने की भौतिक यांत्रिकी गति निर्धारित करती है। पियर्स साइकिल पर अतिरिक्त 8,000 वाट डाल देने से गैस छेद को और तेज़ी से साफ़ नहीं करती।
एक ही उच्च-शक्ति फ्लैगशिप पर अटक जाना खरीदारों को उपलब्ध सबसे लचीले फ्लोर लेआउट से अनजान कर देता है। 2023 के Arcus CNC Engineering केस स्टडी ने एक मध्यम आकार की स्ट्रक्चरल स्टील शॉप को ट्रैक किया जिसने एक बड़ा कदम उठाया: उन्होंने एक 20kW मशीन को दो 8kW यूनिटों से बदल दिया। कागज़ पर, उनकी सिंगल-जॉब कटिंग स्पीड 40% घट गई। वास्तविकता में, उनका कुल दैनिक क्वालिफाइड आउटपुट 25% बढ़ गया।
पैरेलल प्रोसेसिंग ने कच्ची गति को पीछे छोड़ दिया।
दो अलग-अलग काम एक साथ चलाकर—मान लें, मशीन A पर मोटी प्लेट और मशीन B पर पतली शीट—उन्होंने उस भारी निष्क्रिय समय को खत्म कर दिया जो 20kW मशीन को तब झेलना पड़ता था जब ऑपरेटर बेहद अलग सामग्रियों के बीच नोज़ल बदलते और पैरामीटर सेट करते थे। इसी कारण, फ्लोर प्लान बनाते समय केवल बीम पावर नहीं, बल्कि यह भी देखें कि क्या ड्यूल-यूज़ फाइबर लेज़र कटिंग मशीन जैसी क्षमता आपके मिक्स्ड-मैटेरियल काम को अधिक लचीले ढंग से संभाल सकती है। दो मशीनें रेडंडेंसी, लचीलापन और प्रेस ब्रेक्स तक पार्ट्स का अधिक सुचारु प्रवाह देती हैं। 20kW की विशाल मशीन के लिए खरीद आदेश पर हस्ताक्षर करने से पहले, आपको अपने फ्लोर को देखना होगा और पूछना होगा कि क्या आपका इन्फ्रास्ट्रक्चर वास्तव में ऑडिट के लिए तैयार है।
आप तेज़ कटिंग के लिए 20kW लेज़र खरीदते हैं। लेकिन रनवे के बिना गति सिर्फ एक बहुत महंगी दुर्घटना है। 2025 के Arcus CNC ROI केस स्टडी के अनुसार, जिन 73% वर्कशॉप्स ने अपनी डाउनस्ट्रीम क्षमता—सॉर्टिंग, बेंडिंग, वेल्डिंग—की पुष्टि किए बिना 12kW+ सिस्टम में अपग्रेड किया, उनकी पेबैक अवधि 14 महीनों से बढ़कर 36 महीनों से अधिक हो गई। लेज़र ने पार्ट्स को फैक्टरी द्वारा उन्हें पूरा कर पाने की तुलना में तेज़ी से बनाया। समस्या मशीन नहीं थी; इकोसिस्टम था। इसे रोकने के लिए, आप सप्लायर डेमो देखकर शुरुआत नहीं करते; आप अपने ही फ्लोर को देखकर शुरुआत करते हैं। यदि ऑडिट में लेज़र कटिंग के साथ बेंडिंग, ग्रूविंग, शीयरिंग या शीट-मेटल ऑटोमेशन की क्षमता भी जाँचनी है, तो ADH Machine Tool के CNC-आधारित समाधान पोर्टफोलियो पर कार्यान्वयन चर्चा के लिए संपर्क करें।
उच्च वॉटेज एक मल्टीप्लायर है, कोई जादू की छड़ी नहीं। 2025 के लिए उद्योग की सहमति का अनुमान है कि यदि आपके बैच साइज 50 यूनिट से कम हैं या आपका मटेरियल मिक्स 70% पतली शीट है, तो 20kW लेज़र व्यवहारिक रूप से एक बाधा बन जाता है। गर्मी को नियंत्रित करने के लिए आपको इसे धीमा करना पड़ता है। 2024 Piranha Fab केस स्टडी देखें: एक शीट-मेटल वर्कशॉप ने पतली गेज को तेज़ काटने की उम्मीद में 20kW लेज़र पर स्विच किया। इसके बजाय, अत्यधिक हीट फ्लक्स ने 2mm स्टील पर 40% अधिक एज डिस्टॉर्शन पैदा किया। उस डिस्टॉर्शन ने एक सेकेंडरी ग्राइंडिंग स्टेप को मजबूर किया, जिससे उनकी पुरानी 6kW मशीन की तुलना में प्रति-पार्ट लागत 15% बढ़ गई। पिछले छह महीनों के अपने इनवॉइस का ऑडिट करें। यदि आपके लाभ का बड़ा हिस्सा मिश्रित, पतली-गेज, कम-वॉल्यूम रन से आता है, तो 20kW डेमो रद्द करें।
यदि आपका ऑडिट दिखाता है कि हाई-पावर लेज़र अभी भी व्यवहारिक विकल्प है, तो अगले चरण में सप्लायर के दावों को लिखित सामग्री से मिलाएँ। ADH Machine Tool के लिए डाउनलोड करने योग्य संसाधन देखना उपयोगी हो सकता है, खासकर जब आपको ऐसी कंपनी से तुलना शुरू करनी हो जिसकी बिक्री और सेवा उपस्थिति चीन और विदेशी बाज़ारों में व्यापक है।
स्टॉपवॉच लेकर अपने फ्लोर पर चलें। धातु कहाँ रुकती है? यदि एक शीट को काटने में दो मिनट लगते हैं लेकिन उसे शेक आउट, सॉर्ट और स्टैक करने में बीस मिनट लगते हैं, तो आपका बॉटलनेक बीम स्पीड नहीं है। वह मटेरियल हैंडलिंग है। ऐसे प्रोसेस में 20kW डालना जहाँ सॉर्टिंग मैनुअल है, बस फोर्कलिफ्ट का इंतज़ार करते गर्म पार्ट्स का बड़ा ढेर बना देता है। बेंडिंग और वेल्डिंग आम तौर पर प्रभावित होते हैं। यदि आपके प्रेस ब्रेक पहले से 85% क्षमता पर चल रहे हैं, तो अपने फ्लैट-पैटर्न आउटपुट को दोगुना करना ट्रैफिक जाम को सिर्फ पचास फीट आगे आइल में ले जाता है। आपको साबित करना होगा कि हर डाउनस्ट्रीम स्टेशन में दोगुनी फीड रेट को संभालने की सर्ज क्षमता है।
एक हाई-पावर मशीन स्टील को भयावह गति से खाती है। यदि आपकी मटेरियल हैंडलिंग जिब क्रेन वाले ऑपरेटर पर निर्भर है, तो लेज़र अपनी शिफ्ट का 60 प्रतिशत भारी प्लेट का इंतज़ार करते बिताएगा। हाई पावर के लिए बीम को चालू बनाए रखने भर के लिए भी ऑटोमेटेड टावर स्टोरेज और ड्यूल पैलेट चेंजर्स की ज़रूरत होती है। लेकिन फिजिकल ऑटोमेशन समीकरण का केवल आधा हिस्सा है। आपका नेस्टिंग सॉफ्टवेयर और CAD/CAM सपोर्ट डायनामिक रेमनेंट मैनेजमेंट और लगातार फीड जनरेशन में सक्षम होना चाहिए। यदि आपका प्रोग्रामर एक शिफ्ट के काम को नेस्ट करने में तीन घंटे लगाता है, और नया लेज़र उसे पैंतालीस मिनट में काट देता है, तो आपका इंजीनियरिंग विभाग ही नया बॉटलनेक बन गया है।
मशीन का स्टिकर प्राइस भ्रामक है। 2023 की McKinsey मैन्युफैक्चरिंग रिपोर्ट ने बताया कि 60% खरीदार हाई-पावर लेज़रों की चिलर क्षमता और इलेक्ट्रिकल फाउंडेशन लागत को 30 से 50% तक कम आंकते हैं। यह “इन्फ्रास्ट्रक्चर शॉक” नियमित रूप से अनुमानित 12-महीने के ROI को 24-महीने के नुकसान में बदल देता है। 20kW सोर्स भारी एम्परेज खींचता है। इसके लिए हेवी-ड्यूटी चिलर्स चाहिए जो आपकी शॉप में बहुत अधिक गर्मी छोड़ते हैं, जिससे अपग्रेडेड HVAC और वेंटिलेशन की आवश्यकता होती है। गैंट्री के हाई-G एक्सेलरेशन को संभालने के लिए फाउंडेशन को भी मजबूती की जरूरत पड़ सकती है। ROI की गणना करने से पहले, आपको इलेक्ट्रिकल ड्रॉप्स, कंक्रीट वर्क और उन इंडस्ट्रियल एग्जॉस्ट सिस्टम्स की लागत निकालनी होगी जो मशीन को पिघलने या सेफ्टी कोड्स के उल्लंघन से बचाने के लिए आवश्यक हैं।
ऑपरेटिंग लागत वाटेज के साथ तेज़ी से बढ़ती है। 20kW पर नाइट्रोजन से मोटी प्लेट काटने के लिए बहुत अधिक गैस दबाव और प्रवाह दरों की जरूरत होती है। यदि आप अभी तरल नाइट्रोजन ड्यूअर पर निर्भर हैं, तो एक हाई-पावर लेज़र उन्हें दोपहर के भोजन से पहले ही खाली कर देगा। आपको संभवतः बल्क टैंक या उच्च-क्षमता वाली नाइट्रोजन जनरेशन प्रणाली में निवेश करना होगा। ऑप्टिक्स, नोज़ल और प्रोटेक्टिव विंडो पर तेज़ घिसावट को भी शामिल करें। फिर, डाउनटाइम की कीमत लगाएँ। जब 6kW मशीन बंद होती है, तो नुकसान होता है; जब 20kW फ्लैगशिप मशीन बंद होती है, तो पूरी फैक्टरी रुक जाती है। आपको गारंटीड सर्विस रिस्पॉन्स टाइम तय करने होंगे और उन्नत ऑपरेटर प्रशिक्षण के लिए बजट रखना होगा, क्योंकि 20kW लेज़र की कमान संभाले कोई नौसिखिया कुछ ही सेकंड में $5,000 का कटिंग हेड नष्ट कर सकता है।
स्प्रेडशीट आशावादी होती हैं; फैक्टरियाँ नहीं। आपको अपने ROI मॉडल को वास्तविकता के विरुद्ध स्ट्रेस-टेस्ट करना होगा। 2024 के एक केस स्टडी में, 8kW YiHai फाइबर लेज़र इस्तेमाल करने वाली टेक्सास की एक HVAC वर्कशॉप ने मिश्रित सामग्री (3–6mm) पर 14 महीने का ROI केवल इसलिए हासिल किया क्योंकि वे 24/7 उत्पादन चला रहे थे। अत्यधिक उपयोग ने गणित को काम करने पर मजबूर किया। लेकिन अगर आप केवल एक शिफ्ट चलाते हैं तो क्या होगा? 90%, 70% और 50% उपयोग पर संख्याएँ चलाएँ। आपदा-परिदृश्य की गणना करें: अगर आपके हेवी-प्लेट कॉन्ट्रैक्ट खत्म हो जाएँ और मशीन को व्यस्त रखने के लिए आपको 2mm एल्युमिनियम चलाने पर मजबूर होना पड़े तो क्या होगा? यदि उपयोग में 60% तक गिरावट या पतली शीट की ओर बदलाव आपके पेबैक पीरियड को पाँच साल से आगे धकेल देता है, तो मशीन आपके व्यवसाय के लिए बहुत बड़ी है।
बहुत बड़े पावर सोर्स को संभालने के लिए अपने इन्फ्रास्ट्रक्चर को अपग्रेड करना केवल पूर्व-शर्त है। कच्ची सड़क के लिए 200mph सुपरकार खरीदने के जाल से बचने के लिए, आपको अपनी सटीक उत्पादन प्रोफ़ाइल को एक कठोर निर्णय मैट्रिक्स के विरुद्ध मैप करना होगा। जब 12kW या 20kW लेज़र वास्तव में आपके प्रति योग्य पार्ट की लागत घटाता है, उसके लिए स्पष्ट गणित यह है:
| स्थिति | सामग्री की मोटाई | उपयोग | ऑटोमेशन स्तर | डाउनस्ट्रीम क्षमता | कॉन्ट्रैक्ट सुरक्षा |
|---|---|---|---|---|---|
| हरा | >75% मोटी प्लेट (10mm+) | >75% | पूरी तरह स्वचालित लोड/अनलोड | उच्च (ब्रेक्स पार्ट्स का इंतज़ार कर रहे हैं) | बहु-वर्षीय OEM कॉन्ट्रैक्ट |
| पीला | 40-75% मोटी प्लेट | 50-75% | अर्ध-स्वचालित / स्टेज्ड | मध्यम (उछाल को संभाल सकता है) | कॉन्ट्रैक्ट और जॉब शॉप का मिश्रण |
| लाल | <40% मोटी प्लेट (अधिकतर पतली) | <50% | मैनुअल लोडिंग | बॉटलनेक्ड (ब्रेक्स पर काम जमा है) | स्पॉट मार्केट / कीमत-चालित |
हाई पावर का गणित तब पूरी तरह काम करता है जब मशीन भारी स्टील को लगातार काटती रहती है। इस स्तर पर, मशीन का तेज़ मूल्यह्रास और महंगे मेंटेनेंस कॉन्ट्रैक्ट केवल भारी थ्रूपुट से फैलकर कम प्रभावी हो जाते हैं। जब ऑटोमेटेड टावर लगातार भारी प्लेट फीड करते हैं और प्रशिक्षित ऑपरेटर पार्ट्स को मैनुअल रूप से छाँटने के लिए रुके बिना कट की निगरानी करते हैं, तो 20kW बीम की कच्ची गति सीधे इनवॉइस किए गए राजस्व में बदलती है। यदि आपके पास भारी कृषि या निर्माण उपकरण घटकों के लिए बहु-वर्षीय OEM कॉन्ट्रैक्ट हैं, तो खरीद आदेश पर हस्ताक्षर करें।
विभिन्न सामग्री मोटाइयों पर निर्भर जॉब शॉप्स को एक जटिल गणना का सामना करना पड़ता है, जहाँ हाई पावर जोखिम है, लेकिन अपने-आप असफलता नहीं। यदि आपका बिज़नेस मॉडल तेज़ टर्नअराउंड के लिए प्रीमियम वसूलने का समर्थन करता है, तो 12kW मशीन प्रतिस्पर्धी बढ़त की तरह काम कर सकती है। हालांकि, यदि आपके ग्राहक पूरी तरह कीमत-चालित हैं, तो वही मशीन आपके मार्जिन बढ़ाए बिना आपकी ऑपरेटिंग लागत ही बढ़ाएगी। ड्युअल-मशीन रणनीति—पतले गेज के वॉल्यूम के लिए एक भरोसेमंद 6kW रखना और भारी या त्वरित काम के लिए 12kW को स्टेज करना—अक्सर बेहतर वित्तीय सुरक्षा देती है।
किसी नाजुक प्रक्रिया में उच्च वाटेज को जबरन न डालें। 1mm शीट पर तीव्र थर्मल हीट फ्लक्स किनारों के विकृत होने के कारण रिजेक्शन दर बढ़ाता है, और उस विकृति को ठीक करने के लिए द्वितीयक मैनुअल ग्राइंडिंग की आवश्यकता होती है, जो लेजर से हुई समय की हर सेकंड की बचत को खत्म कर देती है। यदि आपका फ्लोर मैनुअल लोडिंग पर निर्भर है, आपकी मांग बहुत अधिक उतार-चढ़ाव वाली है, या आपकी प्राथमिक सामग्री पतली गेज की है, तो हाई-पावर लेजर एक महँगी बाधा है जो सक्रिय रूप से आपके पार्ट की गुणवत्ता को नुकसान पहुँचाएगी और आपके अंतिम cost-per-part को बढ़ाएगी।
अंततः, निर्णय total cost of ownership बनाम guaranteed volume तक सिमट जाता है। 20kW लेजर 6kW मॉडल की तुलना में तीन से चार गुना अधिक नाइट्रोजन और ऑक्सीजन, और ढाई गुना अधिक बिजली खपत करता है। इन उपयोगिता बिलों को समाहित करने के लिए भारी, निरंतर वॉल्यूम के बिना, कट टाइम में 20% की कमी आसानी से प्रति पार्ट शुद्ध लागत वृद्धि में बदल जाती है। हाई-पावर मशीन के जीतने के लिए, आपको यह साबित करना होगा कि आपकी downstream factory तेज बीम को बिना secondary operations या manual labor जोड़े finished, shipped product में बदल सकती है। यदि आप गणितीय रूप से उस परिणाम की गारंटी नहीं दे सकते, तो wattage hype से दूर रहें और वह मशीन खरीदें जो आपकी वास्तविकता के अनुरूप हो।
