6000W बनाम 3000W लेज़र कटिंग लागत: आपकी शक्ति दोगुनी करना हमेशा आपका लाभ दोगुना क्यों नहीं करता
आप 6000W फाइबर लेज़र के कोटेशन को देखकर 3000W मॉडल की तुलना में $100,000 का प्रीमियम देख सकते हैं और…

मैं ऐसी दर्जनों दुकानों में गया हूँ जहाँ ऑपरेटर लैमिनेटेड चार्ट को घूर रहा होता है और सोच रहा होता है कि मैनुअल का बिल्कुल पालन करने के बावजूद उनका 3000W फाइबर लेज़र माइल्ड स्टील पर भारी ड्रॉस क्यों छोड़ रहा है। सामान्य पैरामीटर तालिकाएँ केवल शुरुआती बिंदु होती हैं, सार्वभौमिक नियम नहीं। इस गाइड के अंत तक, आप ठीक-ठीक जानेंगे कि उन बेसलाइन सेटिंग्स को कैलिब्रेट करके अपनी भरोसेमंद, दुकान-विशिष्ट पैरामीटर लाइब्रेरी कैसे बनानी है।
Accurl द्वारा 2024 में किए गए एक नियंत्रित इंजीनियरिंग परीक्षण में, तकनीशियनों ने 12 समान 3000W फाइबर लेज़रों को एक पंक्ति में लगाया। उन्हें 10mm कार्बन स्टील के बिल्कुल उसी बैच से फीड किया गया। यदि पैरामीटर तालिकाएँ अंतिम सत्य होतीं, तो हर मशीन ने बिल्कुल वही सेटिंग्स इस्तेमाल की होतीं। इसके बजाय, इष्टतम कटिंग गति ±18% तक बदली, जो 3.2 से 3.8 मीटर प्रति मिनट तक रही।
समान हार्डवेयर पर इतना बड़ा अंतर क्यों? कारण सूक्ष्म थे: लेंस की फोकल गहराई में बहुत छोटे अंतर और नोज़ल अलाइनमेंट में हल्के विचलन। अब, यदि आपने अभी-अभी ऑटो-फोकस और अडैप्टिव गैस सिस्टम वाली प्रीमियम मशीन खरीदी है, तो MachineMFG (2025) के उत्पाद डेटा से पता चलता है कि वे यूनिट्स ±3% का कड़ा वैरिएंस बनाए रख सकती हैं। सॉफ्टवेयर लगातार हार्डवेयर की भरपाई करता रहता है। लेकिन यदि आप मैनुअल फोकस और बेसिक कैपेसिटिव हाइट कंट्रोलर वाली मानक मशीन चला रहे हैं, तो आप उसी 18% उतार-चढ़ाव में काम कर रहे हैं। आप YouTube वीडियो से कोई सेटिंग कॉपी करके उसके काम करने की उम्मीद नहीं कर सकते। तो वह लैमिनेटेड चार्ट वास्तव में किस काम का है?
5mm माइल्ड स्टील काटने के उद्योग-अनुमान बताते हैं कि सुरक्षित और भरोसेमंद गति अक्सर सामान्य तालिकाओं में छपी अधिकतम सैद्धांतिक गति से 20% से 30% कम होती है। मैनुअल में दिया गया गणित प्रयोगशाला जैसी परिस्थितियों को मानकर चलता है। यह मानता है कि आपकी स्टैंड-ऑफ दूरी—नोज़ल टिप और धातु के बीच का गैप—बिल्कुल 0.5mm है।
वास्तविक दुकान में, आपकी प्लेट में हल्का सा मोड़ होता है। आपका हाइट कंट्रोलर ड्रिफ्ट करता है। हेड को किसी झुके हुए पार्ट से टकराने से बचाने के लिए आप शायद 1.0mm स्टैंड-ऑफ पर चला रहे हों। यह अतिरिक्त आधा मिलीमीटर इस बात को काफी बदल देता है कि आपकी असिस्ट गैस कर्फ से पिघली हुई धातु को कितनी कुशलता से हटाती है। प्रकाशित तालिका को आपकी टेढ़ी प्लेट या आपकी दुकान की कंप्रेस्ड एयर की नमी के बारे में पता नहीं होता। मैनुअल को राइफल स्कोप पर फैक्ट्री बोर-साइट जैसा मानें। यह आपको पेपर पर ले आता है। यह गारंटी देता है कि लेज़र धातु को पियर्स करेगा, बिना नोज़ल को तुरंत शीट से वेल्ड किए। लेकिन जब आप पेपर पर आ गए, तो आप वास्तव में बुल्सआई पर कैसे सेट करते हैं?
2023 Dowell Laser Field Guide के अनुसार, जो ऑपरेटर एक ही सत्र में गति, गैस प्रेशर, फोकस और पावर को समायोजित करके खराब कट को ऑप्टिमाइज़ करने की कोशिश करते हैं, उन्हें 74% विफलता दर का सामना करना पड़ता है। आमतौर पर उनका कट शुरुआती स्थिति से भी खराब हो जाता है।
ये चर रासायनिक और तापीय रूप से जुड़े होते हैं। यदि आप कटिंग गति बढ़ाते हैं, तो आप प्रति मिलीमीटर कम ऊष्मा डालते हैं, जिसका मतलब है कि ठंडे और अधिक चिपचिपे मेल्ट को बाहर निकालने के लिए आपको अधिक गैस प्रेशर की आवश्यकता हो सकती है। यदि आप गति और फोकस पोज़िशन दोनों को एक साथ बदलते हैं, तो आपको पता नहीं चलेगा कि अचानक चिंगारियों की बौछार किस समायोजन के कारण हुई। आप अँधेरे में अनुमान लगा रहे होते हैं। कैलिब्रेशन के लिए छोटे टेस्ट ग्रिड्स का उपयोग करके एक समय में एक ही चर को अलग करना आवश्यक है। आप फोकस लॉक करते हैं, गैस लॉक करते हैं, और गति को 5% की वृद्धि में तब तक बढ़ाते हैं जब तक किनारा खुरदुरा न होने लगे, फिर उसे थोड़ा कम कर देते हैं। लेकिन एक सफल टेस्ट ग्रिड वास्तव में कैसा दिखता है?
कल्पना कीजिए कि आप एक भारी ट्रक को लकड़ी के पुल पर चला रहे हैं। आप वह सटीक गति नहीं खोजना चाहेंगे जिस पर तख्ते टूटने लगें; आप वह गति चाहेंगे जो आपको हर बार सुचारू रूप से पार करा दे, भले ही बारिश हो रही हो।
लेज़र कटिंग बिल्कुल ऐसी ही है। 2025 के Raycus केस स्टडी ने 20mm कार्बन स्टील पर इसे पूरी तरह दिखाया। एक मानक 3000W हेड तकनीकी रूप से प्लेट को 0.5 मीटर प्रति मिनट पर पियर्स करके खींचते हुए काट सकता था। वह “कटिंग” कर रहा था। लेकिन किनारा भारी ड्रॉस और लाल-गर्म स्लैग से अस्त-व्यस्त था। 3000W स्रोत लगभग 16mm के आसपास एक कठोर थर्मल सीमा से टकरा गया। सॉफ़्टवेयर में कितनी भी छेड़छाड़ भौतिकी की समस्या को ठीक नहीं कर सकती थी। पूर्ण अधिकतम मोटाई या सबसे अधिक संभव गति के पीछे भागना आपको बेहद नाजुक संतुलन पर छोड़ देता है। जैसे ही आपके लेंस पर धूल का एक कण आता है, या आपके मटेरियल बैच में बदलाव होता है, कट विफल हो जाता है। आपका लक्ष्य यह पता लगाना नहीं है कि मशीन किस कगार तक बच सकती है। आपका लक्ष्य वह चौड़ा, साधारण केंद्र खोजना है जहाँ मशीन दिन-ब-दिन साफ़ कट करती है, बिना आपको कंट्रोलर छूने की ज़रूरत पड़े।
2025 की Dowell Laser सेटिंग्स गाइड के अनुसार, 3000W मशीनों पर “अधूरे कट” की 70% विफलताओं का कटिंग स्पीड से कोई संबंध नहीं होता। जब कोई पार्ट शीट से अलग नहीं होता, तो ऑपरेटर सहज रूप से अपना सॉफ़्टवेयर खोलते हैं और मशीन को धीमा करना शुरू कर देते हैं। लेकिन डेटा दिखाता है कि वास्तविक दोषी आमतौर पर रासायनिक होते हैं: स्टेनलेस स्टील के लिए ऑक्सीजन का उपयोग करना, कार्बन स्टील के लिए नाइट्रोजन का उपयोग करना, या 99.9% से कम शुद्धता वाली गैस चलाना। आप अपनी गति को रेंगने जितना धीमा कर सकते हैं, लेकिन यदि आपकी नाइट्रोजन में ट्रेस ऑक्सीजन से संदूषण है, तो किनारा फिर भी चबाए हुए प्लास्टिक जैसा दिखेगा। यदि अचानक कटिंग विफलता का मूल कारण सॉफ़्टवेयर शायद ही कभी होता है, तो दीवार के आउटलेट और शीट मेटल के बीच वास्तव में क्या हो रहा होता है?
2025 में उद्योग विशेषज्ञों का अनुमान है कि 3000W लेज़र कार्बन स्टील पर 16mm की सैद्धांतिक “अधिकतम कट मोटाई” का दावा करता है, लेकिन इसकी स्थिर उत्पादन मोटाई वास्तव में 5 से 8mm कम होती है। आपके कैबिनेट के किनारे लगा 3000W का स्टिकर इस बात की रेटिंग है कि स्रोत आदर्श परिस्थितियों में क्या उत्पन्न कर सकता है, यह नहीं कि घंटों तक कर्फ़ के तल तक सफलतापूर्वक क्या पहुँचता रहता है। प्लेट में गर्मी का जमा होना और किनारे की गुणवत्ता का धीरे-धीरे बिगड़ना मतलब है कि मशीन को उसकी पूर्ण सीमा तक धकेलना अस्थिरता की गारंटी देता है। यदि आप 16mm प्लेट काटने की कोशिश कर रहे हैं और चिंगारियाँ ऊपर की ओर लौटने लगती हैं, तो आपकी गति ज़रूरी नहीं कि गलत हो। आपने बस बीम की उस थर्मल क्षमता को पार कर लिया है जिसमें वह आसपास की प्लेट द्वारा गर्मी सोखने से तेज़ी से सामग्री को पिघला और साफ़ कर सके। तो यदि पावर स्रोत अपनी सीमा पर है, तो धातु तक पहुँचने से पहले ही एक छोटी यांत्रिक खामी बीम को कितना नुकसान पहुँचा सकती है?
2024 के एक दस्तावेज़ीकृत Accurl इंजीनियरिंग केस में, एक शॉप 3000W मशीन का उपयोग करते हुए 10mm स्टेनलेस स्टील पर साफ़ कट नहीं पा रही थी, जबकि उनके पैरामीटर फ़ैक्टरी टेबल से पूरी तरह मेल खाते थे। ऑपरेटर को यकीन था कि सॉफ़्टवेयर में बग है। वास्तविक सुधार के लिए कोई कीस्ट्रोक नहीं चाहिए था: एक तकनीशियन ने वह प्रोटेक्टिव लेंस बदला जो नंगी आँख से साफ़ दिखता था लेकिन उसमें माइक्रो-ऑक्सीडेशन था, और नोज़ल की ऊँचाई को केवल 0.3mm समायोजित किया। मिलीमीटर के उस अंश ने गैस डायनेमिक्स को पूरी तरह बदल दिया। नोज़ल ऑरिफ़िस में डेंट या थोड़ी-सी ऑफ-सेंटर बीम अशांत गैस प्रवाह बनाती है, जिससे पिघली हुई धातु सीधे नीचे से बाहर निकलने के बजाय कट की दीवारों में उड़ती है। आप खराब नोज़ल को प्रोग्रामिंग से मात नहीं दे सकते। लेकिन यदि आपका नोज़ल पूरी तरह गोल और सेंटर में है, तब भी आप कैसे जानेंगे कि उसमें से बह रही गैस वास्तव में अपना काम कर रही है?
6mm माइल्ड स्टील काटने के लिए Raycus के 2025 पैरामीटर डेटा को देखें। यदि आप 6kW लेज़र का उपयोग करते हैं, तो गति 3.0–4.0 मीटर प्रति मिनट है। 3kW लेज़र पर आने पर आपकी गति आधी होकर 1.5–2.0 मीटर प्रति मिनट रह जाती है। फिर भी दोनों मशीनों के लिए नाइट्रोजन गैस दबाव की आवश्यकता बिल्कुल समान रहती है: 10 से 14 bar। यह साबित करता है कि गैस दबाव सामग्री की भौतिक मोटाई और पिघले पदार्थ को बाहर निकालने की भौतिकी से निर्धारित होता है, लेज़र की वॉटेज से नहीं। हालांकि, गेज पर दिखने वाला दबाव केवल यह बताता है कि गैस कितनी ताकत से धक्का दे रही है, यह नहीं कि गैस किससे बनी है। जैसा कि Dowell ने नोट किया, 99.9% से कम शुद्धता सही दबाव पर भी किनारे की खुरदरापन पैदा करती है। यदि आपके पास दूषित नाइट्रोजन के 14 bar हैं, तो आप बस अपने पार्ट के किनारे को जोर से ऑक्सीकृत कर रहे हैं। मान लें कि आपकी ऑप्टिक्स बिल्कुल साफ हैं और आपकी गैस शुद्ध है, तो क्या होता है जब एक परिपूर्ण बीम धातु की अपूर्ण शीट से टकराती है?
मान लें कि आप मोटी, परतदार मिल स्केल से ढकी हॉट-रोल्ड कार्बन स्टील की शीट लोड करते हैं। स्केल उसी तापमान पर नहीं पिघलता जिस पर उसके नीचे का स्टील पिघलता है, और यह लेज़र बीम को अप्रत्याशित रूप से अवशोषित करता है। हो सकता है मशीन साफ स्टील के लिए बिल्कुल सही ढंग से सेट हो, लेकिन जंग या स्केल कट को अटकाएगा और कर्फ खो देगा। इसके अलावा, “6mm” के रूप में बेची गई प्लेट वास्तव में मिल सहनशीलताओं के कारण 6.3mm मापी जा सकती है। उस अतिरिक्त 0.3mm सामग्री का अर्थ है कि आपका फोकल पॉइंट अब कट के अंदर आपकी मंशा से अधिक ऊँचा बैठा है, जिससे प्लेट के निचले हिस्से पर ऊर्जा घनत्व बदल जाता है। यदि सामग्री की सतह लगातार कट के नियम बदल रही है, तो आप यह कैसे सुनिश्चित करते हैं कि लेज़र सबसे पहले धातु को सफलतापूर्वक भेद दे?
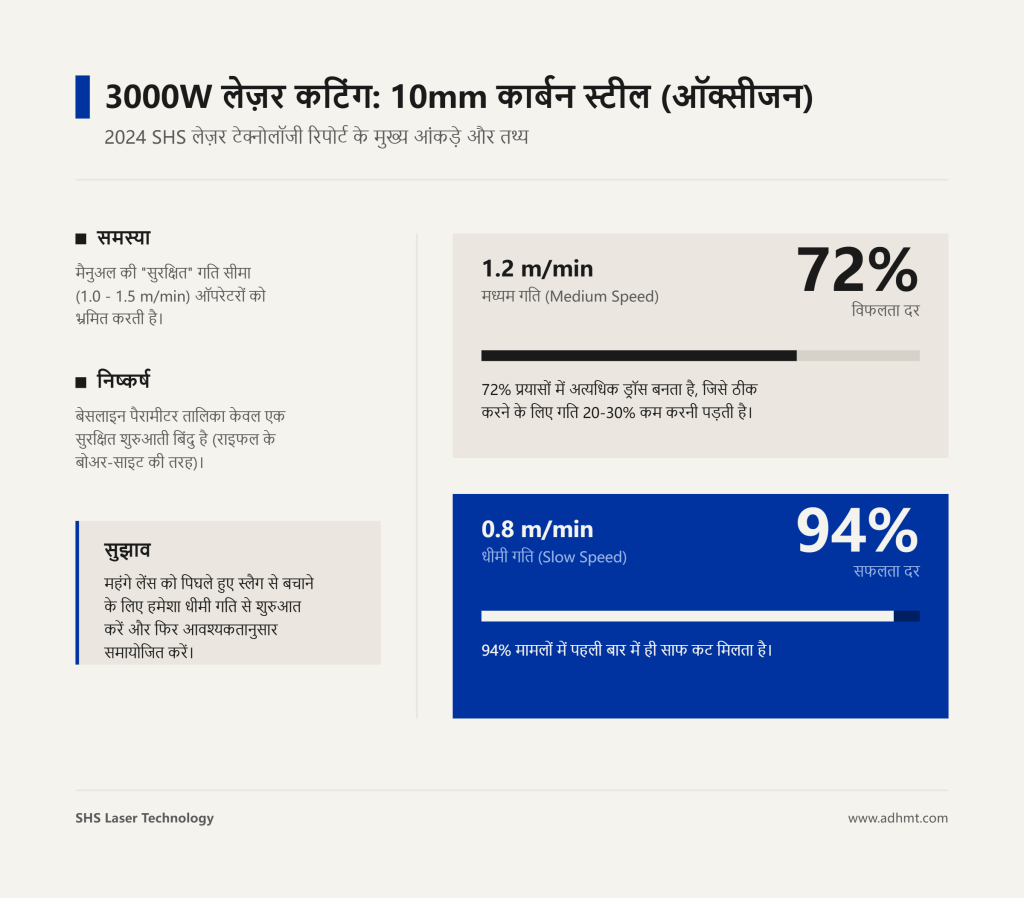
ऑक्सीजन के साथ 10mm कार्बन स्टील काटने वाली 3000W मशीनों पर 2024 SHS Laser Technology की एक आंतरिक बेंचमार्क रिपोर्ट यह रेखांकित करती है कि ऑपरेटर पैरामीटर तालिकाएँ कैसे पढ़ते हैं, इसमें एक घातक खामी है। मैनुअल अक्सर 1.0 से 1.5 मीटर प्रति मिनट की “सुरक्षित” गति सीमा बताता है। स्वाभाविक रूप से, शुरुआती लोग 1.2 m/min चुनते हैं, यह मानते हुए कि बीच का मान सबसे सुरक्षित विकल्प है। परिणाम? उस गति पर पहले प्रयासों में से बहत्तर प्रतिशत में अत्यधिक निचला ड्रॉस बनता है, जिसके लिए केवल कर्फ साफ करने के लिए ही 20 से 30 प्रतिशत की बड़ी गति कमी की आवश्यकता होती है। इसके विपरीत, जो ऑपरेटर सुस्त 0.8 m/min से शुरू करते हैं, वे अपने पहले प्रयासों में 94 प्रतिशत बार साफ कट प्राप्त करते हैं।
बेसलाइन पैरामीटर तालिका को राइफल स्कोप पर फैक्ट्री बोअर-साइट की तरह समझें। आप नया स्कोप राइफल पर लगाकर, अपने गैरेज में उसे लेज़र बोअर-साइट से संरेखित करके, तुरंत 300 गज पर बुल्सआई मारने पर अपनी तनख्वाह दाँव पर नहीं लगाते। बोअर-साइट केवल यह सुनिश्चित करता है कि आपकी पहली असली गोली मिट्टी में उड़ जाने के बजाय पेपर बैकिंग पर लगे। बेसलाइन तालिका आपके लेज़र के लिए बिल्कुल यही काम करती है। यह संख्याओं का एक सावधानीपूर्ण, अत्यधिक सुरक्षित सेट देती है, जिसका उद्देश्य बीम को धातु के आर-पार पूरी तरह ले जाना है, बिना पिघला हुआ स्लैग आपके महंगे लेंस में वापस उड़ाए। एक बार जब आप सुरक्षित रूप से पेपर काट रहे हों, तो आप एक टेस्ट ग्रुप फायर करते हैं और अपने क्लिक समायोजित करते हैं।
गैस का चुनाव कट की मूलभूत भौतिकी तय करता है, और सॉफ्टवेयर छूने से पहले ही आपको विशिष्ट गति सीमाओं और ऊष्मीय वास्तविकताओं में बाँध देता है। गलत रसायन-प्रक्रिया की भरपाई आप प्रोग्रामिंग से नहीं कर सकते।
ऑक्सीजन एक ऊष्माक्षेपी प्रतिक्रिया के माध्यम से काम करती है, यानी गैस स्वयं स्टील में मौजूद लोहे को जलाती है और अतिरिक्त ऊष्मा उत्पन्न करती है, जो केवल लेजर से नहीं मिल सकती। यह रासायनिक आग 3000W मशीन को मोटी प्लेट काटने में सक्षम बनाती है, जिसे अन्यथा पिघलाना असंभव होता। इसकी कीमत किनारे की स्थिति में चुकानी पड़ती है। कट का चेहरा आयरन ऑक्साइड (स्केल) की भंगुर, काली परत से ढका होगा, जिसे पेंटिंग या वेल्डिंग से पहले यांत्रिक रूप से घिसकर हटाना पड़ेगा, नहीं तो आपकी कोटिंग स्केल के साथ उखड़ जाएगी।
नाइट्रोजन पूरी तरह कठोर यांत्रिक बल से काम करती है। यह एक ऊष्माशोषी, निष्क्रिय प्रक्रिया है, जिसमें पिघलाने का 100 प्रतिशत काम लेजर करता है, और उच्च-दाब नाइट्रोजन तरल धातु को ठोस होने से पहले ही कर्फ के निचले हिस्से से बाहर उड़ा देती है। क्योंकि गैस पिघले हुए किनारे को परिवेशी ऑक्सीजन से बचाती है, परिणामस्वरूप कट चमकीला, चाँदी जैसा और तत्काल वेल्डिंग के लिए तैयार होता है।
संपीड़ित हवा में लगभग 80 प्रतिशत नाइट्रोजन और 20 प्रतिशत ऑक्सीजन होती है। यह एक सस्ता, उच्च-दाब विकल्प देती है, जो ऑक्सीजन सामग्री से मिलने वाले हल्के ऊष्माक्षेपी बढ़ाव के कारण पतली सामग्रियों पर शुद्ध नाइट्रोजन से तेज कट करती है। हालांकि, वही 20 प्रतिशत ऑक्सीजन पीला या भूरा-सा ऑक्सीकृत किनारा सुनिश्चित करती है। यदि आप आंतरिक संरचनात्मक ब्रैकेट काट रहे हैं, जहाँ सौंदर्य और पेंट चिपकने की क्षमता मायने नहीं रखती, तो शॉप एयर गैस सिलेंडरों पर बहुत बड़ी बचत कराती है।
(नोट: ये कर्फ को सुरक्षित रूप से साफ करने के लिए रूढ़िवादी बोर-साइट शुरुआती बिंदु हैं, अंतिम उत्पादन सेटिंग्स नहीं। हमेशा यहीं से कैलिब्रेट करें।)
| सामग्री | मोटाई | असिस्ट गैस | रूढ़िवादी गति बैंड |
|---|---|---|---|
| कार्बन स्टील | 1–3 mm | ऑक्सीजन | 5–25 m/min |
| 4–8 mm | ऑक्सीजन | 1.2–5 m/min | |
| 10–16 mm | ऑक्सीजन | 0.4–1.3 m/min | |
| 18–20 mm | ऑक्सीजन | ~0.3 m/min (तकनीकी सीमा) | |
| स्टेनलेस स्टील | 1–3 mm | नाइट्रोजन | 6–35 m/min |
| 4–6 mm | नाइट्रोजन | 2–7 m/min | |
| 8–10 mm | नाइट्रोजन | 0.7–2 m/min | |
| एल्यूमिनियम | 1–3 mm | नाइट्रोजन | 5–30 m/min |
| 4–6 mm | नाइट्रोजन | 1.5–5 m/min | |
| 8+ mm | नाइट्रोजन | टेस्ट ग्रिड अनिवार्य |
इन बेसलाइन रेंजों को अपनी मशीन, नोज़ल, गैस दबाव और सामग्री ग्रेड के अनुसार सत्यापित करने के लिए विस्तृत स्पेसिफिकेशन या तकनीकी संदर्भ साथ रखना उपयोगी होता है; आगे की कैलिब्रेशन योजना बनाते समय आप डाउनलोड करने योग्य तकनीकी सामग्री देख सकते हैं।
रसायन-प्रक्रिया से सॉफ्टवेयर पर जाने के लिए यह समझना आवश्यक है कि प्लेट मोटी होने पर मशीन का व्यवहार कैसे बदलता है। ऑक्सीजन से काटे गए कार्बन स्टील के लिए, आपकी रूढ़िवादी शुरुआती गतियाँ पतली शीट पर 25 m/min से लेकर भारी प्लेट पर 0.4 m/min की बेहद धीमी गति तक हो सकती हैं। यहाँ महत्वपूर्ण छिपी समस्या गैस दबाव का उलटना है: जैसे-जैसे स्टील मोटा होता है, आपका ऑक्सीजन दबाव विरोधाभासी रूप से घटाना पड़ता है। 6mm कर्फ में उच्च-दाब ऑक्सीजन धकेलने से केवल एक अशांत आग बनती है, जो साइडवॉल को काट-खुरच देती है, इसलिए आपको 1.0 bar से काफी नीचे जाना होगा। इसके अलावा, किसी बिक्री ब्रोशर को आपको यह विश्वास न दिलाने दें कि 18–20mm तक धकेलना एक लाभकारी उत्पादन सेटिंग है; यह एक उच्च-जोखिम ऊष्मीय खतरा है, जिसमें कट रुकने पर कॉपर नोज़ल हिंसक रूप से सीधे आपके वर्कपीस से जुड़ सकती है।
स्टेनलेस स्टील पूरी स्थिति बदल देता है: लेज़र को सारी मेल्टिंग करनी होती है, और नाइट्रोजन को सारी सफाई करनी होती है। शुरुआती गति पतली शीट पर 35 m/min से लेकर 10mm प्लेट पर 0.7 m/min तक जाती है। शुरुआती ऑपरेटरों को जिस सबसे बड़े जाल में फँसते देखता हूँ, वह है 4–6mm स्टेनलेस पर अपनी कार्बन स्टील वाली गति मिलाने की कोशिश करना। 3000W पर, आप स्टेनलेस को इतनी तेज़ी से पिघला ही नहीं सकते; जब गति मेल्ट रेट से आगे निकल जाती है, तो नाइट्रोजन धातु को बाहर नहीं निकाल पाती, जिससे किनारा खुरदरा और बहुत अधिक ऑक्सीकृत रह जाता है। आपको काफी धीमी गति स्वीकार करनी होगी और यह सुनिश्चित करना होगा कि आपकी शॉप का बल्क गैस डिलीवरी सिस्टम आवश्यक अत्यधिक उच्च फ्लो रेट को बनाए रख सके, नहीं तो कट के बीच में दबाव गिर जाएगा और पार्ट वापस स्केलेटन से वेल्ड हो जाएगा।
एल्युमिनियम उच्च तापीय चालकता और उच्च प्रकाशीय परावर्तनशीलता—इन दोहरी मुश्किलों को साथ लाता है, जहाँ नाइट्रोजन के साथ बेसलाइन गति 30 m/min से घटकर 1.5 m/min तक होती है। महत्वपूर्ण बात यह है कि पतले एल्युमिनियम पर मानक हाई-स्पीड रेंज एक जाल हैं। बीम को सामग्री के ऊपर से फिसलने या चमकदार सतह से उछलकर आपके कटिंग हेड की आंतरिक ऑप्टिक्स को नष्ट करने से रोकने के लिए, अक्सर आपको गति 5–10 m/min तक सीमित करनी पड़ती है और लेज़र पावर को 10–15 kHz पर पल्स करना पड़ता है। जैसे-जैसे आप मोटी प्लेटों पर जाते हैं, धातु तेज़ी से ऊष्मा सोखती है और चिपचिपी हो जाती है, जिसका अर्थ है कि 8mm तक पहुँचते-पहुँचते उपयोगी पैरामीटर विंडो बेहद संकरी हो जाती है। उस मोटाई पर किसी प्रोडक्शन रन का कोट कभी न दें, जब तक कि आपने ग्राहक द्वारा दिए गए उसी सामग्री बैच पर टेस्ट ग्रिड सफलतापूर्वक काट न लिया हो।
एक सही बेसलाइन सिर्फ गति और वाटेज नहीं होती। पहला सुरक्षित कट करने के लिए आपको पूरी रेसिपी चाहिए: गैस को आकार देने के लिए सटीक नोज़ल डायमीटर, ऊष्मा को सही जगह रखने के लिए फोकल पोज़िशन, क्रेटरिंग रोकने के लिए मल्टी-स्टेज पियर्स रूटीन, और एक परिभाषित गुणवत्ता लक्ष्य (जैसे “ड्रॉस-फ्री” बनाम “सेवरेंस”)। यदि इनमें से एक भी वैरिएबल गायब है, तो आप मशीन को बोअर-साइट नहीं कर रहे; आप बस अंधाधुंध फायर कर रहे हैं। लेकिन पूरी रेसिपी कागज़ पर लिखी होने से धातु नहीं कटती।
एक भी टेस्ट स्क्वेयर बनाने से पहले, आपको अपने उपकरण की भौतिक सीमा का सम्मान करना होगा। 2025 Raymond Laser Thickness Chart के अनुसार, 3000W मशीन पर किसी भी सामग्री के लिए अधिकतम व्यवहार्य मोटाई 12mm है। 15mm प्लेट काटने की कोशिश पूरी तरह विफल होगी, चाहे आप गति, गैस या फोकस को कितनी ही बार बदलें। कैलिब्रेशन का मतलब यह तय करना है कि मशीन वास्तव में क्या काट सकती है, न कि उससे असंभव काम करवाना। यदि आपकी शॉप शीट-मेटल उत्पादन को निर्माण मशीनरी, ऑटोमोटिव या नई ऊर्जा जैसे उपयोगों के लिए स्थिर बनाना चाहती है, तो ADH Machine Tool की सिंगल-टेबल फाइबर लेज़र कटिंग मशीन जैसी समाधान-उन्मुख मशीन क्षमता देखना इसी चरण का व्यावहारिक विस्तार है। उन कठोर भौतिक सीमाओं के भीतर आप सही संतुलन कैसे खोजते हैं?
ऑपरेटर अक्सर पहले ही दिन अपनी नई मशीन की अंतिम सीमाएँ जाँचना चाहते हैं। यदि आपकी शॉप मुख्य रूप से 3mm माइल्ड स्टील काटती है, तो सिर्फ यह देखने के लिए कि मशीन कर सकती है या नहीं, 10mm स्टेनलेस को डायल इन करने में अपनी दोपहर बर्बाद न करें। अपने उपकरण के बेसलाइन व्यवहार को समझने के लिए आपको सफलता की एक बेसलाइन चाहिए। अपनी सबसे आम सामग्री से शुरू करके, आप यह समझने की आदत विकसित करते हैं कि मशीन सही चलने पर कैसी आवाज़ करती है, कैसी गंध आती है, और कैसा व्यवहार करती है। जब आप आसान सामग्री पर अच्छे कट को पहचान लेते हैं, तो टेस्ट कट के क्रम को कैसे अपनाते हैं?
2024 की Dowell Laser Settings Guide ने बताया कि नए मटेरियल पर सीधे “speed sweep” शुरू करने वाले 73 प्रतिशत शुरुआती ऑपरेटर पहले दस मिनट के भीतर अस्थिर कट या नोज़ल क्षति की रिपोर्ट करते हैं। वे इसलिए असफल होते हैं क्योंकि वे पियर्स को छोड़ देते हैं। यदि लेज़र पार्श्व दिशा में चलना शुरू करने से पहले प्लेट को पूरी तरह भेद नहीं पाता, तो पिघली हुई धातु और हाई-प्रेशर गैस के पास आपके नोज़ल में सीधे वापस ऊपर जाने के अलावा कोई रास्ता नहीं होता। अधूरा पियर्स एक हिंसक प्रेशर स्पाइक पैदा करता है, जिसे आगे की गति में कोई भी समायोजन कभी ठीक नहीं कर सकता। पियर्स को लॉक करने से आप आखिरकार अपनी कटिंग स्पीड की जांच क्यों कर पाते हैं?
किसी भी एक सॉफ्टवेयर पैरामीटर को बदलने से पहले, अपनी मैकेनिकल वास्तविकताओं की पुष्टि करें। Accurl 2025 की एक इंजीनियरिंग ब्लॉग पोस्ट नोट करती है कि स्टैंड-ऑफ दूरी 1mm से अधिक नहीं होनी चाहिए; इससे अधिक होने पर गैस टर्बुलेंस पैदा होता है, जो आपकी स्पीड चाहे जो भी हो, एज क्वालिटी को खराब करता है। अपनी नोज़ल ऊंचाई लॉक करें, अपना 3000W पावर आउटपुट लॉक करें, और अपनी गैस प्रेशर को बेसलाइन टेबल पर लॉक करें। फिर, स्क्रैप कूपन पर पांच सीधी लाइनों की एक श्रृंखला प्रोग्राम करें, प्रत्येक लाइन पर स्पीड 10 प्रतिशत बढ़ाते हुए। यदि आप पावर, स्पीड और गैस सभी को एक साथ बदलते हैं, तो आप कभी कैसे जानेंगे कि किस वेरिएबल ने वास्तव में कट को बेहतर किया?
स्पीड हमेशा आपका पहला लीवर होती है क्योंकि यह प्रति मिलीमीटर हीट इनपुट तय करती है। जब आपको वह स्पीड मिल जाए जो पार्ट को साफ़ तौर पर अलग कर दे, केवल उसके बाद ही गैस प्रेशर को छूना चाहिए। कभी-कभी, मानक नियम पूरी तरह विफल हो जाते हैं। लेज़र कटिंग फोरम के 2024 के एक केस स्टडी में, 10mm कार्बन स्टील को 1.5 m/min पर काट रहे एक ऑपरेटर को साफ़ एज केवल ऑक्सीजन प्रेशर को 0.6 bar तक घटाने और फोकस को 4mm तक बढ़ाने के बाद मिली—यह मोटी प्लेट के लिए सार्वभौमिक “हाई प्रेशर” सलाह के विपरीत था। यह साबित करता है कि शॉप-विशिष्ट गैस शुद्धता और लेंस की स्थिति फैक्टरी टेबल्स पर भारी पड़ेंगी। लेकिन कट के दौरान आपको कैसे पता चलेगा कि ये विशिष्ट बदलाव कब करने हैं?
सेटिंग गलत है या नहीं, यह जानने के लिए आपको लेज़र के खत्म होने तक इंतजार करने की जरूरत नहीं है। स्लैट्स के नीचे स्पार्क ट्रेल को देखें। यदि स्पार्क सीधे नीचे जा रहे हैं, तो आपकी स्पीड और गैस संतुलित हैं। यदि वे कटिंग हेड से बहुत पीछे की ओर खिंचते दिखते हैं, तो आप बहुत तेज़ चल रहे हैं और बीम घिसट रहा है। कट की आवाज़ सुनें। चिकनी, कैनवास फटने जैसी आवाज़ स्थिर वाष्पीकरण का संकेत देती है, जबकि खड़खड़ाती, पॉपिंग आवाज़ बताती है कि मेल्ट पूल उबलकर बाहर आ रहा है। जब मशीन रुकती है और पार्ट गिरता है, तो धातु पर आपको ठीक-ठीक क्या देखना है?
स्क्रैप पीस उठाएं और अच्छी रोशनी में एज की जांच करें। स्ट्रिएशन लाइनें आपकी स्पीड की कहानी बताती हैं: लंबवत लाइनें आदर्श होती हैं, जबकि तेजी से पीछे की ओर मुड़ती लाइनें पुष्टि करती हैं कि आप बहुत तेज़ चला रहे थे। कठोर, वेल्डेड बॉटम ड्रॉस आमतौर पर यह बताता है कि आपका फोकस बहुत ऊंचा है या आपका गैस प्रेशर कर्फ को खाली कराने के लिए बहुत कम है। माइल्ड स्टील पर भारी नीला या बैंगनी हीट-अफेक्टेड ज़ोन संकेत देता है कि आप प्लेट में बहुत अधिक गर्मी डाल रहे हैं, संभवतः बहुत धीमा चलने के कारण। जब सीधी लाइन पर आपको साफ़, ड्रॉस-रहित एज मिल जाए, तो क्या कैलिब्रेशन पूरा हो गया?
सीधी रेखा वह सबसे आसान ज्योमेट्री है जिसे लेज़र कभी काटेगा, क्योंकि मशीन को कभी धीमा नहीं होना पड़ता। वास्तविक पार्ट्स में तेज कोने, छोटे बोल्ट होल और जटिल लीड-इन होते हैं। जब कटिंग हेड 90-डिग्री कोने के चारों ओर मुड़ने के लिए धीमा होता है, तो पावर समान रहने के बावजूद हीट इनपुट बहुत बढ़ जाता है। जो सेटिंग 100mm की सीधी दूरी पर पूरी तरह काम करती है, वह 5mm के छेद को बिना आकार के पिघले हुए ढेले में बदल सकती है। आपको ऐसा टेस्ट शेप काटना चाहिए जो आपके वास्तविक उत्पादन पार्ट्स की नकल करे, ताकि यह सत्यापित हो सके कि आपकी कॉर्नरिंग स्पीड और लीड-इन पैरामीटर थर्मल स्ट्रेस के तहत टिकते हैं। लेकिन जब आप वे सही टेस्ट सेटिंग्स लॉक कर देते हैं, पूरी प्रोडक्शन शीट लोड करते हैं, और मशीन अचानक पार्ट्स खराब करना शुरू कर देती है, तब क्या होता है?
आप पूरा नेस्ट लोड करते हैं, दो मिनट के लिए पीठ फेरते हैं, और कटिंग हेड के प्लेट पर घिसटने की परेशान कर देने वाली आवाज़ सुनते हैं, क्योंकि वह तीसरे पार्ट को पियर्स करने में विफल रहा। जब उत्पादन में कोई कट विनाशकारी रूप से गलत हो जाता है, तो शुरुआती ऑपरेटर की सहज प्रतिक्रिया तुरंत स्पीड डायल घुमाने की होती है। 2024 Dowell Laser Settings Guide के अनुसार, छोटी दुकानों में “खराब कट” के 68 प्रतिशत निदान पहले ही गलत तरीके से कटिंग स्पीड को दोष देते हैं। ऑपरेटर घबरा जाते हैं, मशीन को धीमा कर देते हैं, और अंत में प्लेट को और भी अधिक गर्म करके खराब कर देते हैं। ऐसे अचानक फेलियर में वास्तविक मूल कारण आमतौर पर 1 से 2mm का फोकस विचलन, खराब नोज़ल, या 1mm से अधिक स्टैंड-ऑफ त्रुटि होती है। यदि कट फेल होने पर आप केवल सॉफ्टवेयर पैरामीटर का अनुमान लगाते हैं, तो आप अपनी ही पूंछ के पीछे भाग रहे हैं। निर्माण मशीनरी, ऑटोमोटिव, शिपबिल्डिंग, ब्रिज, एयरोस्पेस और नई ऊर्जा जैसे क्षेत्रों में शीट मेटल कटिंग के लिए पूर्ण इंटेलिजेंट समाधान देखने हों, तो ADH Machine Tool से तकनीकी परामर्श के लिए संपर्क करें। एक और धातु शीट खराब करने से पहले आप वास्तविक यांत्रिक विफलता को कैसे अलग पहचानते हैं?
पियर्स का फेल होना एक पूर्ण रुकावट है। यदि बीम सतह से उछल जाती है या आर-पार हुए बिना गड्ढा बना देती है, तो अपनी कटिंग स्पीड को न छुएं, क्योंकि मशीन ने अभी कटिंग शुरू ही नहीं की है। पहले नोज़ल देखें: पिछले खराब पियर्स से उड़ा हुआ ओरिफिस असिस्ट गैस को बिखेर देगा, जिससे पिघली धातु बाहर निकालने के लिए आवश्यक प्रेशर कॉलम नष्ट हो जाएगा। इसके बाद, अपनी फोकस पोज़िशन और पियर्स समय जांचें। यदि आप 3000W स्रोत से 10mm कार्बन स्टील में छेद करने की कोशिश कर रहे हैं, तो आपको ऐसा अलग पियर्स चरण चाहिए जो छींटों से बचने के लिए पर्याप्त ऊंचाई पर रहे, न कि रनिंग स्टार्ट। यदि लेंस गंदा है, तो 5 प्रतिशत संदूषण स्तर बीम को इतना फैला देगा कि पैठ पूरी तरह रुक सकती है। एक बार बीम वास्तव में प्लेट के आर-पार हो जाए, तो क्या होता है जब नीचे का किनारा दांतेदार चाकू जैसा दिखता है?
ड्रॉस मशीन का यह बताने का तरीका है कि हीट और स्पीड तालमेल में नहीं हैं, लेकिन सभी ड्रॉस एक जैसे नहीं होते। हाई-स्पीड ड्रॉस तेज महसूस होता है, नीचे के किनारे से कसकर लिपट जाता है, और उसे तोड़कर हटाना बेहद कठिन होता है। ऐसा तब होता है जब दुकानें सामान्य 6kW तालिकाएं देखकर 10mm कार्बन स्टील पर 3000W मशीन को 3 या 4 m/min तक धकेलने की कोशिश करती हैं। Raycus 2025 पैरामीटर डेटा स्पष्ट रूप से दिखाता है कि इस मोटाई के लिए अनुशंसित स्पीड केवल 1.5 m/min है, ऑक्सीजन 0.6 से 0.9 bar पर। 3000W की भौतिकी उच्च-वाटेज मशीनों की तुलना में 50 से 70 प्रतिशत स्पीड कटौती की मांग करती है। इसके विपरीत, लो-स्पीड हीट ड्रॉस मोटा और बुलबुलों जैसा दिखता है, और नाखून से आसानी से टूटकर निकल जाता है, क्योंकि लेज़र बहुत देर तक रुका रहा और आसपास की बहुत अधिक सामग्री पिघला दी। यदि धीमा करना ड्रॉस को और खराब कर देता है, तो ऑपरेटर अपनी असिस्ट गैस बदलने से जिदपूर्वक क्यों इनकार करते हैं?
लेज़र कटिंग का सुनहरा नियम कहता है कि किनारे को सिल्वर बनाए रखने के लिए स्टेनलेस स्टील को हमेशा हाई-प्रेशर नाइट्रोजन से काटा जाता है। लेकिन 3000W लेज़र में हमेशा इतनी ऊर्जा घनत्व नहीं होती कि वे केवल नाइट्रोजन से मोटे स्टेनलेस को साफ़ तौर पर बाहर निकाल सकें। यदि आपके किनारे पीले या गहरे नीले हो रहे हैं, तो आपका पहला कदम आम तौर पर नाइट्रोजन दबाव को 15 या 18 bar तक बढ़ा देना होता है। यह गलती है। कम फ्लो वॉल्यूम के साथ उच्च दबाव केवल अशांति पैदा करता है। 2023 की Accurl केस स्टडी में, 3000W स्रोत पर 15mm स्टेनलेस से जूझ रही एक शॉप ने नाइट्रोजन को पूरी तरह छोड़ने के बाद ही साफ़ कट हासिल किए। उन्होंने 0.8 bar पर ऑक्सीजन अपनाई और गति को 2.5 से घटाकर 0.8 m/min कर दिया। कम ऊर्जा घनत्व के कारण कट पूरा करने के लिए ऑक्सीजन की ऊष्माक्षेपी प्रतिक्रिया आवश्यक थी। जब गैस सही हो, लेकिन किनारा फिर भी चबाए हुए प्लास्टिक जैसा दिखे, तो आप आगे कहाँ देखते हैं?
स्ट्रिएशन्स कट फेस पर बची हुई ऊर्ध्वाधर रेखाएँ होती हैं, और उनका कोण आपको ठीक-ठीक बताता है कि बीम kerf के अंदर क्या कर रही थी। यदि रेखाएँ यात्रा की दिशा के विपरीत बहुत अधिक पीछे की ओर मुड़ती हैं, तो बीम खिंच रही है। ऑपरेटर अक्सर इसे देखकर मान लेते हैं कि ब्रोशर में बताई गई 50 m/min गति तक पहुँचने के लिए उन्हें बस “optimized parameters” चाहिए। 2024 का Raymond Laser चार्ट इस मिथक को पूरी तरह खारिज करता है: 3000W लेज़र के लिए, 6mm mild steel की अधिकतम व्यावहारिक गति 3.0 से 4.0 m/min तक सीमित है। उस भौतिक सीमा से आगे धकेलना खुरदरे, जले हुए किनारे की गारंटी देता है। यदि आपकी गति यथार्थवादी सीमा के भीतर है लेकिन किनारा फिर भी कटा-फटा है, तो आपका फोकस संभवतः बहुत गहरा सेट है, जिससे बीम चौड़ी होकर kerf की दीवारों को जला रही है। अगर किनारा पूरी तरह चिकना हो, लेकिन पार्ट स्वयं वेज जैसा आकार लेकर निकले, तो क्या होगा?
टेपर का अर्थ है कि आपके कट का ऊपरी हिस्सा नीचे से चौड़ा है, या इसका उलटा। यह ज्योमेट्री की समस्या है, पावर की नहीं। पहले, tape shot करें ताकि यह सुनिश्चित हो सके कि आपकी बीम नोज़ल orifice में बिल्कुल dead-center है। यदि बीम कॉपर टिप के किनारे से कट रही है, तो वह डिफ्लेक्ट होगी, जिससे पार्ट के एक तरफ गंभीर bevel और दूसरी तरफ सीधा कट बनेगा। इसके बाद, अपनी stand-off height सत्यापित करें। यदि capacitive sensor खराब तरीके से कैलिब्रेट है और नोज़ल प्लेट से 0.8mm के बजाय 2mm ऊपर चल रहा है, तो गैस kerf में प्रवेश करने से पहले फैल जाती है और कट दीवारों को समानांतर रखने के लिए आवश्यक केंद्रित दबाव खो देती है। गलत फोकस स्थिति—इसे प्लेट से बहुत ऊपर सेट करना—भी V-आकार का kerf बनाएगी। टेपर ठीक करने के लिए सेंटरिंग और फोकस लॉक करने के बाद, जब मशीन शीट के बीच में अचानक नियंत्रण खो दे तो आप क्या करते हैं?
परफेक्ट पैरामीटर सेट करना, आधा nest बिना किसी त्रुटि के काटना, और फिर मशीन को अचानक पार्ट्स को slats से वेल्ड करते हुए देखना—इससे अधिक निराशाजनक कुछ नहीं। अपना सॉफ़्टवेयर खोलकर गति या गैस दबाव बदलना शुरू न करें। पैरामीटर जादुई ढंग से खराब नहीं हुए; भौतिक वातावरण बदल गया है। 2025 के उद्योग अनुमानों में बताया गया है कि material thickness tolerance में केवल 0.3mm का अंतर या protective glass contamination में अचानक 5 प्रतिशत की वृद्धि आपकी optimal speed को ±0.4 m/min तक शिफ्ट कर सकती है। निचले lens पर धूल का एक कण लेज़र ऊर्जा को अवशोषित करेगा, गर्म होगा, और focal point को real-time में ऊपर शिफ्ट कर देगा—इसे thermal lensing कहा जाता है। नोज़ल निकालें, spatter की जाँच करें, और तेज़ रोशनी में protective glass का निरीक्षण करें। यदि भौतिक घटक साफ़ हैं और सामग्री tolerance के भीतर है, तो आप कैसे सुनिश्चित करेंगे कि कल आपको यह पूरी diagnostic प्रक्रिया दोबारा न करनी पड़े?
आखिरकार आपको एक बिल्कुल सही कट मिल गया। किनारा चिकना है, ड्रॉस हट गया है, और पार्ट बिना हथौड़े की चोट के स्केलेटन से बाहर गिर जाता है। लेकिन अगर आप अब चले गए, तो यह सिर्फ आपकी किस्मत थी। किस्मत को दोहराकर बड़े पैमाने पर नहीं चलाया जा सकता। अपने लेज़र को राइफल स्कोप की तरह सोचें। आप स्कोप को बस राइफल पर लगाकर पहली ही गोली में बुल्सआई पर लगने की उम्मीद नहीं करते। आप फैक्टरी बोर-साइट—यानी बेसलाइन टेबल—से शुरू करते हैं। आप एक टेस्ट ग्रुप चलाते हैं—यानी आपका टेस्ट ग्रिड। फिर आप क्लिकों को इस आधार पर समायोजित करते हैं कि छेद वास्तव में कागज़ पर कहाँ लगे। पैरामीटर लाइब्रेरी वही जगह है जहाँ आप उन क्लिकों को दर्ज करते हैं, ताकि कल मशीन को फिर से ज़ीरो करने में आपको समय बर्बाद न करना पड़े।
पैरामीटर लाइब्रेरी सॉफ्टवेयर सेटिंग्स की सूची नहीं है। यह भौतिक वास्तविकता का एक स्नैपशॉट है। 2024 के Accurl तकनीकी व्हाइटपेपर के अनुसार, 73 प्रतिशत शुरुआती ऑपरेटर स्टैटिक टेबल का उपयोग करते हुए अपने पहले प्रयास में साफ कट हासिल नहीं कर पाते। क्यों? क्योंकि वे मशीन की भौतिक स्थिति को नज़रअंदाज़ कर देते हैं। वे स्पीड तो दर्ज कर लेते हैं, लेकिन यह भूल जाते हैं कि उनका नोज़ल स्टैंड-ऑफ दूरी 1.5mm के बजाय 0.5mm पर चल रही थी, ऐसा अंतर जो गैस फ्लो डायनेमिक्स को 40 प्रतिशत तक बदल देता है। सब कुछ लिखें। नोज़ल डायमीटर नोट करें। सटीक फोकस पोज़िशन लॉग करें। तारीख दर्ज करें, क्योंकि जो पैरामीटर सर्दियों की साफ सुबह में काम करता है, वह उमस भरी गर्मियों की दोपहर में अलग व्यवहार कर सकता है, अगर आपकी शॉप एयर में अच्छा ड्रायर नहीं है।
केवल सबसे तेज़ संभव सेटिंग सेव करने के जाल में न फँसें। 2024 में उद्योग विशेषज्ञों का अनुमान है कि 3000W लेज़र पर “प्रोडक्शन स्पीड” के पीछे भागना अक्सर एक भ्रामक मापदंड होता है। यह मानकर चलता है कि आपका मटेरियल हमेशा पूरी तरह एकसमान रहेगा। ऐसा कभी नहीं होता। वास्तव में, अपनी स्पीड को सिर्फ 10 प्रतिशत घटाना—मान लें 22 m/min से 20 m/min तक—एज की विश्वसनीयता को 300 प्रतिशत तक बढ़ा सकता है, जबकि आपके दैनिक थ्रूपुट पर मुश्किल से असर डालता है। एक “रिलायबिलिटी स्पीड” सेव करें जहाँ कट कभी फेल न हो। उच्च-मूल्य वाले पार्ट्स के लिए एक “बेस्ट एज” पैरामीटर सेव करें, जहाँ सेकेंडरी क्लीनअप बहुत महंगा पड़ता है। जब मटेरियल आपके खिलाफ जा रहा हो और आपको बस काम टेबल से निकालना हो, तब के लिए एक “सेफ स्टार्ट” सेव करें।
स्टील सिर्फ स्टील नहीं होता। सतह की स्थिति कट को अलॉय ग्रेड से कहीं अधिक प्रभावित करती है। 2023 की SC Machinery केस स्टडी ने एक हाई-वॉल्यूम जॉब शॉप को ट्रैक किया, जिसने “कॉमन मटेरियल्स” के आधार पर लाइब्रेरी बनाई थी, लेकिन मिल स्केल से ऑयल्ड कार्बन स्टील पर स्विच करते समय अटक गई। ऑयल्ड स्टील में वाष्पीकृत हाइड्रोकार्बन को पार करने के लिए 1.8 bar ऑक्सीजन प्रेशर की जरूरत थी, जबकि उनकी लाइब्रेरी मिल स्केल के लिए इस्तेमाल होने वाले 0.8 bar पर डिफॉल्ट थी। उनके नब्बे प्रतिशत कट अत्यधिक ड्रॉस के साथ फेल हो गए। आपको एक मटेरियल टॉलरेंस प्रोटोकॉल भी चाहिए। 2023 की Dowell Laser फील्ड गाइड एक क्लासिक छिपे हुए जाल को उजागर करती है: 2mm शीट के लिए इष्टतम स्पीड 25 m/min हो सकती है, लेकिन अगर आपके सप्लायर का अगला बैच वास्तव में 2.1mm मापा जाता है, तो वह स्पीड घटकर 12 m/min हो जाती है। यदि आप कटिंग से पहले कैलिपर्स से वास्तविक मोटाई नहीं मापते, तो आप सप्लायर के अंतर के लिए लाइब्रेरी को दोष देंगे।
लाइब्रेरी एक जीवित दस्तावेज़ है। जैसे ही भौतिक वातावरण बदलता है, यह अप्रचलित हो जाती है। यदि आपका ऑपरेटर कटिंग हेड को उठे हुए पार्ट से टकरा देता है और नोज़ल बदलता है, तो गैस फ्लो डायनेमिक्स बदल चुके हैं। दोबारा कैलिब्रेट करें। यदि आप जला हुआ प्रोटेक्टिव ग्लास बदलते हैं, तो बीम का ऊर्जा संचरण बढ़ गया है। दोबारा कैलिब्रेट करें। जब गुणवत्ता बिना किसी स्पष्ट कारण के गिरती है, तो घबराकर अपनी बेसलाइन सेटिंग्स को बस ओवरराइट न करें। नया स्वीट स्पॉट खोजने के लिए एक छोटा टेस्ट ग्रिड चलाएं, लॉग अपडेट करें, और मशीन पर वास्तव में क्या बदला है, उसे नोट करें। यही अनुशासन उन ऑपरेटरों को अलग करता है जो अपने लेज़र को नियंत्रित करते हैं, उन ऑपरेटरों से जो उसके द्वारा नियंत्रित होते हैं।
जहाँ पैसा है, वहीं से शुरू करें। अगर आपकी शॉप दिन भर 10-गेज माइल्ड स्टील चलाती है, तो आधे इंच के एल्युमिनियम की चिंता करने से पहले उसे पूरी तरह सेट कर लें। लेकिन यह भी जानें कि परीक्षण कब रोकना है। 2024 की Raycus तकनीकी मैनुअल लगातार कैलिब्रेशन के खिलाफ एक वैध तर्क बताती है: 3000W मशीनों में, 3mm से कम पतली शीट काटते समय गैस प्रेशर और स्पीड इतनी मानकीकृत होती हैं कि एक यूनिवर्सल टेबल 95 प्रतिशत मामलों में काम कर जाती है। अगर आप केवल पतली, साफ और एकसमान शीट काटते हैं, तो एक स्थिर टेबल पर्याप्त है। गहरी कैलिब्रेशन को मोटे, कठिन या बदलते हुए मटेरियल के लिए बचाकर रखें, जहाँ लेजर को सच में मेहनत करनी पड़ती है। जब आप उन कामों की सेटिंग्स दस्तावेज़ित कर लेते हैं जो बिल चुकाते हैं, तब आप आखिरकार इस कठोर सच का सामना करने के लिए तैयार होते हैं कि आपकी मशीन क्या कर ही नहीं सकती।
आपने भौतिक वास्तविकताओं की एक लाइब्रेरी बना ली है। आप ठीक-ठीक जानते हैं कि मटेरियल बदलने पर या लेंस गंदा होने पर आपकी मशीन कैसे व्यवहार करती है। लेकिन परफेक्ट दस्तावेज़ीकरण भौतिकी को फिर से नहीं लिख सकता। 3000W लेजर की उस ऊर्जा घनत्व पर एक कठोर सीमा होती है जिसे वह शीट तक पहुँचा सकता है। जब आप उस सीमा पर पहुँच जाते हैं, तो फोकल एडजस्टमेंट या गैस प्रेशर में किसी भी तरह की छेड़छाड़ कट को नहीं बचा पाएगी। आप कैसे जानेंगे कि आप एक कठिन काम को कैलिब्रेट करने से आगे बढ़कर एक असंभव काम को जबरन कराने की सीमा पार कर चुके हैं?
2025 की SC Machinery तकनीकी तालिका के अनुसार, 3000W फाइबर लेजर 12mm तक कार्बन स्टील को भरोसेमंद ढंग से काटता है। उससे आगे बढ़ते ही भौतिकी विरोध करना शुरू कर देती है। कुछ शॉप मालिकों का मानना है कि अगर आप स्पीड को पर्याप्त रूप से कम कर दें, तो 20mm प्लेट काटी जा सकती है।
यह एक खतरनाक मिथक है।
एक निश्चित मोटाई सीमा से नीचे, केवल स्पीड कम करने से 3000W बीम की ऊर्जा कमी को दूर नहीं किया जा सकता। 20mm पर मेल्ट डायनैमिक्स को इतनी भारी ऊर्जा घनत्व चाहिए कि स्लैग kerf के बिल्कुल नीचे तक तरल बना रहे। उस कच्ची शक्ति के बिना, पिघली हुई धातु ऑक्सीजन जेट द्वारा बाहर निकाले जाने से पहले ठंडी होकर फिर से जम जाती है। भले ही अनुकूलित ऑप्टिक्स वाली कुछ अच्छी तरह कैलिब्रेटेड मशीनें तकनीकी रूप से 16mm या 18mm प्लेट को 0.8 मीटर प्रति मिनट की रेंगती हुई गति पर काटकर अलग कर सकती हों, यह प्रक्रिया मटेरियल में मामूली बदलावों के प्रति बेहद संवेदनशील होती है। स्टील की एक शीट से तीन घंटे जूझने में समय क्यों खर्च करें, जब मशीन व्यावहारिक रूप से आपसे रुकने की विनती कर रही हो?
ऑक्सीजन एक एक्सोथर्मिक प्रतिक्रिया देती है जो मोटे कार्बन स्टील को जलाकर काटने में मदद करती है और एक द्वितीयक ऊष्मा स्रोत की तरह काम करती है। स्टेनलेस स्टील और एल्युमिनियम आपको यह मुफ्त ऊर्जा नहीं देते। वे धातु को पिघलाने के लिए पूरी तरह लेजर की कच्ची वाटेज पर निर्भर करते हैं, जबकि हाई-प्रेशर नाइट्रोजन केवल तरल धातु को बाहर उड़ाती है। शुद्ध बीम पावर पर इसी निर्भरता के कारण, 3000W मशीन इन मटेरियल पर बहुत पहले ही दीवार से टकरा जाती है। आप 8mm स्टेनलेस को साफ-सुथरा काट सकते हैं, लेकिन 12mm का प्रयास करें तो कट एज बेहद खराब दिखेगी। एल्युमिनियम को मुड़ने से या स्टेनलेस को ओवरहीट होने से रोकने के लिए जिस सटीक हीट कंट्रोल की जरूरत होती है, वह मोटी प्लेट के लिए जरूरी धीमी गति पर 3000W बीम की क्षमता से बस बाहर है। जब आप इसे नज़रअंदाज़ करके फिर भी जबरन काटने की कोशिश करते हैं, तो क्या होता है?
मशीन आपको बता देगी जब काम उसकी क्षमता से बाहर हो। 2024 की Dowell Laser फील्ड रिपोर्ट ने एक छोटे शॉप ऑपरेटर का विवरण दिया, जिसने 3000W मशीन पर 14 bar नाइट्रोजन का उपयोग करके 18mm स्टेनलेस स्टील काटने की कोशिश की। परिणाम विनाशकारी थे। 40 मिनट की बेहद धीमी और कष्टदायक कटिंग के बाद, नोज़ल पूरी तरह घिस गया, नीचे की एज पर ड्रॉस भारी मात्रा में 3mm तक जमा हो गया, और पियर्स छह बार फेल हुआ। ऑपरेटर ने 90 प्रतिशत स्क्रैप पैदा किया।
उसने अपने पैरामीटरों को दोष दिया, लेकिन असली वजह वॉटेज थी।
जब आपको ऐसा अस्थिर पियर्स दिखाई दे जो धातु में गड्ढे उड़ा दे, इतनी अधिक ड्रॉस दिखे जिसे हटाने के लिए ग्राइंडर की जरूरत पड़े, और नोज़ल दिनों के बजाय मिनटों में खराब हो जाएँ, तो सॉफ्टवेयर को समायोजित करना बंद करें। ये कमजोर पड़े बीम के भौतिक चेतावनी संकेत हैं। अगर आप केवल एक पार्ट को स्केलेटन से अलग करवाने के लिए ही कंज़्यूमेबल्स जला रहे हैं, तो क्या आप सच में उस काम पर पैसा कमा रहे हैं?
उत्पादन का मतलब किसी बात को साबित करना नहीं, बल्कि अनुमानित लाभ है। उसी Dowell Laser रिपोर्ट में, ऑपरेटर ने आखिरकार वह 18mm स्टेनलेस जॉब 6000W मशीन पर ले गया। उसने पूरे नेस्ट को आठ मिनट में, शून्य स्क्रैप के साथ काट दिया। 3000W लेज़र को उसकी स्थिर सीमा से आगे चलाने से धीमे साइकिल टाइम, खराब हुई शीटों और टूटे हुए लेंसों के कारण आपका लाभ मार्जिन नष्ट हो जाता है। अगर किसी जॉब में आपको सांस रोककर यह प्रार्थना करनी पड़े कि पियर्स आर-पार हो जाए, तो आपको उसे इन-हाउस नहीं चलाना चाहिए। उन भारी प्लेटों को 10kW या 12kW मशीन वाली शॉप को आउटसोर्स करना, फुंके हुए ऑप्टिक्स और स्क्रैप सामग्री बदलने पर होने वाले खर्च के मुकाबले बहुत कम पड़ता है। क्या काम को सड़क के आगे भेजने से आपके अहंकार को ठेस लगती है?
अहंकार रिप्लेसमेंट कटिंग हेड्स का खर्च नहीं उठाता। आपका 3000W लेज़र एक अत्यंत सक्षम उपकरण है, जब उसे उसकी भौतिक वास्तविकताओं के भीतर चलाया जाए। फैक्टरी पैरामीटर तालिकाएँ आपको शुरुआत के लिए एक सुरक्षित आधार देती हैं, जिससे पहले ही दिन नोज़ल क्रैश न हो या ऑप्टिक्स खराब न हों। लेकिन 2023 Raycus Engineering Guide ने उल्लेख किया कि 78 प्रतिशत शुरुआती ऑपरेटर ठीक इसी वजह से असफल होते हैं कि वे अपने सामने मौजूद भौतिक प्रमाणों के बजाय उन सार्वभौमिक तालिकाओं पर भरोसा करते हैं—जैसे सामग्री की मोटाई की टॉलरेंस जैसी बुनियादी वास्तविकताओं को नज़रअंदाज़ करना, जो फोकस पोज़िशन को बिगाड़ देती हैं। आपको परीक्षण करना, समायोजन करना और दस्तावेज़ बनाना होगा। आप स्कोप को अपनी विशिष्ट मशीन, अपनी विशिष्ट गैस सप्लाई और अपनी विशिष्ट सामग्री के अनुसार शून्य पर सेट करते हैं। एक बार आपके पास वह कैलिब्रेटेड डेटा हो जाए, तो उस पर पूरी तरह भरोसा करें। और जब वही डेटा आपको बताए कि कोई जॉब बहुत मोटी, बहुत धीमी और बहुत अस्थिर है, तो आखिरकार आपके पास उससे पीछे हटने का अनुभव होगा।
