प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

दो प्रेस ब्रेक की रेटेड टन क्षमता समान हो सकती है, उनके फ्रेम मिलते-जुलते हो सकते हैं और उनके प्रदर्शन भी समान रूप से प्रभावशाली हो सकते हैं। दोनों बेड के केंद्र में स्वीकार्य पहला पार्ट बना सकते हैं। वास्तविक अंतर अक्सर तभी दिखाई देता है, जब टूलिंग को केंद्र से हटाकर रखा जाता है, मशीन बार-बार चक्र चलाती है या कोई लंबा बेंड पूरी कार्यशील लंबाई की परीक्षा लेता है।
नेमप्लेट एक जैसी हो सकती हैं, जबकि बने हुए पार्ट एक जैसे न हों। इसलिए, प्रेस ब्रेक की खरीद को मशीन स्वीकृति परीक्षण के रूप में लिया जाना चाहिए। विनिर्देश दावे हैं, नियंत्रित बेंड प्रमाण हैं और खरीदार द्वारा निर्धारित सीमाएँ निर्णय तय करती हैं।
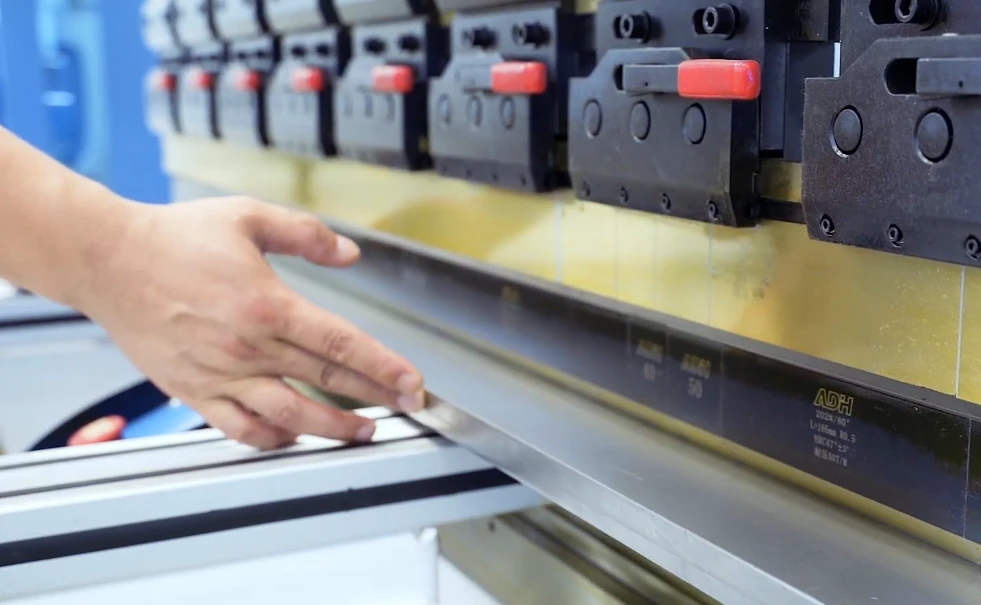
मशीन का वजन, क्षमता, ड्राइव का प्रकार और निर्माता की प्रतिष्ठा प्रारंभिक चयन के उपयोगी कारक हैं। वे अनुपयुक्त विन्यासों को हटाने में मदद करते हैं, लेकिन यह सिद्ध नहीं करते कि रैम निर्धारित स्थिति पर रुकेगा, बेड के समानांतर बना रहेगा या बाईं, मध्य और दाईं ओर एक जैसा फ्लैंज बनाएगा।
रेटेड टन क्षमता निर्दिष्ट परिस्थितियों में उपलब्ध बल को दर्शाती है। यह रैम की पुनरावृत्ति-क्षमता, बैकगेज की सटीक स्थिति या तैयार ज्यामिति की एकरूपता की गारंटी नहीं देती। पर्याप्त क्षमता आवश्यक है, क्योंकि मशीन, टूलिंग, बेंड की लंबाई, सामग्री की मोटाई, डाई ओपनिंग और बेंडिंग विधि को अपनी निर्धारित सीमाओं के भीतर रहना चाहिए। हालांकि, पर्याप्त टन क्षमता मशीन को केवल परीक्षण में शामिल होने योग्य बनाती है।
हर प्रेस ब्रेक भार के तहत विक्षेपित होता है। भारी फ्रेम इस गति को कम कर सकता है, लेकिन खराब संरेखण, असमान मार्गदर्शन या अपर्याप्त क्राउनिंग की भरपाई नहीं कर सकता। क्राउनिंग रैम और बेड के विक्षेपण का प्रतिकार करती है, ताकि लंबे बेंड पर कोण एकसमान रहे। यदि यह क्षतिपूर्ति घिसी हुई, गलत ढंग से सेट, बहुत स्थूल या भार के अनुपयुक्त हो, तो केंद्र और सिरों की ज्यामिति अलग हो सकती है। इसलिए बड़े प्रेस ब्रेक विकल्प का मूल्यांकन करते समय केवल फ्रेम के वजन के बजाय भार के तहत विक्षेपण, क्राउनिंग समायोजन और पूरे बेंड की कोणीय एकरूपता की जाँच करें।
हाइड्रोलिक, हाइब्रिड और सर्वो-इलेक्ट्रिक नाम यह बताते हैं कि गति और बल कैसे उत्पन्न होते हैं। वे यह स्थापित नहीं करते कि मशीन कितनी सटीकता से स्थिति को महसूस करती है, अपने अक्षों को समकालिक करती है, त्रुटि सुधारती है या बदलते तापमान और भार पर प्रतिक्रिया देती है। ब्रांड की प्रतिष्ठा भी इसी तरह काम करती है: वह किसी मशीन का मूल्यांकन करने का आधार दे सकती है, लेकिन किसी परीक्षण नमूने को पास नहीं करा सकती।
इसलिए, गुणवत्ता को रैम और बैकगेज की स्थिति लगातार एकसमान रखने, वास्तविक भार के तहत बल को नियंत्रित करने, पूरे बेड पर संरेखण बनाए रखने और समय के साथ तैयार पार्टों को सहनशीलता-सीमा के भीतर रखने की क्षमता के रूप में परिभाषित किया जाना चाहिए। एक अच्छा बेंड सेटअप की क्षमता सिद्ध करता है। कई स्थानों पर बार-बार अच्छे बेंड प्रक्रिया-नियंत्रण प्रदर्शित करते हैं।
आपूर्तिकर्ता प्रोग्राम को समायोजित करने के बाद किसी सुविधाजनक परीक्षण नमूने से बेड के केंद्र में एकदम सही बेंड बना सकता है। यह प्रदर्शन ईमानदार हो सकता है, लेकिन यह केवल इतना सिद्ध करता है कि मशीन आपूर्तिकर्ता द्वारा चुनी गई परिस्थितियों में क्या कर सकती है। एक विश्वसनीय परीक्षण की शुरुआत सेटअप शुरू होने से पहले खरीदार द्वारा सफलता के मानदंड निर्धारित करने से होती है।
बेंड कोण, फ्लैंज की स्थिति या लंबाई, बेंड-लाइन की सीध और पार्ट-दर-पार्ट भिन्नता के लिए अलग-अलग सहनशीलताएँ लिखें। केवल कोण पर्याप्त नहीं है: कोई पार्ट लक्ष्य कोण प्राप्त कर सकता है, फिर भी फ्लैंज छोटा हो सकता है, बेंड लाइन झुक सकती है या परिणाम हर चक्र में बदल सकता है। ये पैटर्न बैकगेज, मशीन की ज्यामिति, टूलिंग, क्षतिपूर्ति या स्थिति-स्थिरता से जुड़ी अलग-अलग समस्याओं की ओर संकेत कर सकते हैं।
सीमाएँ वास्तविक ड्रॉइंग और आगे की प्रक्रियाओं की आवश्यकताओं के आधार पर निर्धारित करें। एक कम सटीकता वाली वेल्डेड असेंबली, किसी लोकेटिंग फ्लैंज, मेल खाने वाले पैनल या स्वचालित प्रक्रिया की तुलना में अधिक भिन्नता सहन कर सकती है। स्पष्ट करें कि प्रत्येक माप कहाँ लिया जाएगा। बाएँ, मध्य और दाएँ लिए गए कोण के माप उन समस्याओं को उजागर कर सकते हैं जो केवल मध्य में लिए गए एक माप से छिपी रह सकती हैं।
निरपेक्ष सटीकता को पुनरावृत्तिक्षमता से अलग रखें। एक स्थिर विचलन को कैलिब्रेशन या प्रोग्रामिंग से सुधारा जा सकता है। अस्थिर परिणाम को नियंत्रित करना अधिक कठिन होता है और सामान्यतः उससे उत्पादन का जोखिम अधिक होता है। स्वीकृति मानदंडों में लक्ष्य से विचलन और बार-बार बनाए गए पुर्जों के बीच भिन्नता—दोनों की सीमा निर्धारित होनी चाहिए।
परीक्षण को नियोजित कार्यभार का भी प्रतिनिधित्व करना चाहिए। इसमें प्रासंगिक सामग्री ग्रेड, मोटाई-सीमा के महत्वपूर्ण दोनों छोर और अलग-अलग यांत्रिक माँगें उत्पन्न करने वाली बेंड लंबाइयाँ शामिल करें। लंबे बेंड विक्षेपण क्षतिपूर्ति का परीक्षण करते हैं। छोटे बेंड स्थानीय नियंत्रण का परीक्षण करते हैं। केंद्र से हटकर किए गए बेंड समकालिकता और असममित भार संभालने की क्षमता को चुनौती देते हैं। एक व्यावहारिक मैट्रिक्स में कम-से-कम एक चुनौतीपूर्ण लंबा बेंड, उत्पादन-जैसी दोहराई जाने वाली शृंखला और बेड पर एक से अधिक स्थानों पर परीक्षण शामिल होने चाहिए।
टूलिंग बेंडिंग प्रणाली का हिस्सा है। पंच की प्रोफाइल और त्रिज्या, डाई ओपनिंग, टूल की लंबाई, सेगमेंट की व्यवस्था, क्लैम्पिंग विधि और टूल की स्थिति दर्ज करें। मशीन की उत्कृष्ट गति भी क्षतिग्रस्त, बेमेल या ठीक से न बैठाए गए टूलों की भरपाई नहीं कर सकती।
प्रत्येक कूपन की सामग्री विशिष्टता, मापी गई मोटाई, आयाम, ग्रेन दिशा और निर्धारित बेंड लाइन दर्ज करके उसे मानकीकृत करें। मिले-जुले स्क्रैप के बजाय किसी पहचाने गए स्रोत से समान रूप से काटी गई सामग्री का उपयोग करें। प्रत्येक परीक्षण शृंखला के दौरान प्रोग्राम और टूलिंग के सभी चर स्थिर रखें, जिनमें रैम-डेप्थ कमांड, बैकगेज लक्ष्य, गति, ड्वेल, क्राउनिंग और कोण सुधार शामिल हैं। व्यक्तिगत ट्यूनिंग की अनुमति तब तक न दें, जब तक सामान्य उत्पादन में भी उसी हस्तक्षेप की अनुमति न हो।
उपकरण, डेटम, माप की स्थिति, ऑपरेटर और रिकॉर्डिंग विधि निर्धारित करें। मापन प्रणाली का रिज़ॉल्यूशन आंकी जा रही सहनशीलता के लिए पर्याप्त होना चाहिए। पुर्जों को केवल “अच्छा” या “खराब” चिह्नित करने के बजाय मूल मान दर्ज करें, क्योंकि सीमा की ओर लगातार बढ़ती हुई, फिर भी उत्तीर्ण, शृंखला ड्रिफ्ट को उजागर कर सकती है।
चक्र क्रम में ठंडी शुरुआत, गर्म अवस्था में संचालन, बार-बार गेज की गति और वास्तविक उत्पादन कार्य-चक्र शामिल होने चाहिए। चक्रों की कोई सार्वभौमिक संख्या नहीं है। कम मात्रा वाले संचालन में कम दोहराव लेकिन सेटअप में अधिक विविधता की आवश्यकता हो सकती है; बैच-उत्पादन मशीन को तापीय या हाइड्रोलिक ड्रिफ्ट उजागर करने के लिए पर्याप्त लंबी निरंतर रन की आवश्यकता होती है। केवल औसत नहीं, बल्कि व्यक्तिगत परिणामों और रुझानों का भी आकलन करें।
प्रोटोकॉल को खरीद समझौते के साथ संलग्न करें। इसमें निम्नलिखित परिभाषित होने चाहिए:
जब परिवहन, नींव, लेवलिंग, विद्युत आपूर्ति या स्थापना से प्रदर्शन प्रभावित हो सकता हो, तो अलग-अलग फैक्टरी और साइट स्वीकृति परीक्षण करें। फैक्टरी परीक्षण शिपमेंट से पहले क्षमता प्रमाणित करता है; साइट परीक्षण कमीशनिंग के बाद उस क्षमता की पुष्टि करता है।
स्थिर अवस्था में बाहरी रूप बहुत कम जानकारी देता है। एक साफ मशीन बिना अलार्म के होम हो सकती है, जबकि रैम का एक पक्ष असंगत रूप से लौटता हो या दिशा बदलने के बाद बैकगेज में त्रुटि बढ़ती जाती हो। बेंडिंग से पहले चार प्रश्न पूछें: क्या स्थिर अवस्था में मशीन सीधी है? क्या प्रत्येक अक्ष अपने लक्ष्य तक पहुंचता है? क्या अलग-अलग दिशाओं से लक्ष्य के पास आने के बाद वह बार-बार उसी स्थिति में लौटता है? क्या टूलिंग हटाने और फिर लगाने के बाद दोबारा ठीक से बैठती है?
मापने से पहले रैम, बेड, एडेप्टर और क्लैम्पिंग सतहों को साफ करें। डाई सेगमेंट के नीचे मौजूद गंदगी या बर स्थानीय ऊंचाई त्रुटि पैदा कर सकती है, जो मशीन की विकृति जैसी दिखती है। संपर्क सतहों पर डेंट, जंग, क्षति और पूर्व मरम्मत के निशानों का निरीक्षण करें।
स्वीकृत डेटम और कैलिब्रेटेड उपकरण का उपयोग करके बाएं, मध्य और दाएं स्थानों पर रैम-से-बेड समानांतरता मापें और जहां घिसाव या टूल जोड़ दिखाई दें, वहां अतिरिक्त बिंदु शामिल करें। लगभग 0.02 मिमी प्रति मीटर को प्रारंभिक संदर्भ के रूप में लिया जा सकता है, लेकिन यह सार्वभौमिक स्वीकृति सीमा नहीं है। संविदात्मक मान मशीन की डिजाइन, बेड की लंबाई, तापमान, मापन विधि और आवश्यक पार्ट टॉलरेंस के आधार पर निर्धारित होना चाहिए। रैम को साइकल करने और उसी स्थिति में वापस लाने के बाद महत्वपूर्ण रीडिंग दोहराएं।
Y1 और Y2 मशीन के दोनों ओर रैम की नियंत्रित स्थितियां हैं। दोनों अक्षों को होम करें, उन्हें कई कार्य स्थितियों से गुजारें और कंट्रोलर के मानों की तुलना स्वतंत्र भौतिक मापों से करें। लक्ष्य तक पहुंचने और लौटने के चक्र दोहराएं तथा जहां अनुमति हो, चुनी हुई स्थितियों तक विपरीत दिशाओं से पहुंचें। ओवरशूट, स्थिर होने की प्रक्रिया, रुकी अवस्था में ड्रिफ्ट और दोनों पक्षों के बीच अंतिम अंतर दर्ज करें।
त्रुटि का पैटर्न महत्वपूर्ण है। एक स्थिर ऑफसेट कैलिब्रेशन का संकेत दे सकता है। स्ट्रोक के दौरान बढ़ती असहमति ज्यामिति, फीडबैक स्केलिंग या गाइडेंस की समस्या की ओर संकेत कर सकती है। स्थिति बनाए रखते समय ड्रिफ्ट होने से हाइड्रोलिक्स या फीडबैक की स्थिरता पर प्रश्न उठते हैं। कोई भी सुरक्षित असममित नैदानिक परीक्षण आपूर्तिकर्ता की स्वीकृत प्रक्रिया के अनुसार होना चाहिए, और यदि रैम तिरछा हो, अटके या अनियमित रूप से चले तो परीक्षण रोक देना चाहिए।
स्थापित प्रत्येक बैकगेज अक्ष का परीक्षण करें। X आगे-से-पीछे फ्लैंज की गहराई नियंत्रित करता है, R ऊर्ध्वाधर स्थिति नियंत्रित करता है और Z अक्ष फिंगर्स को पार्श्व दिशा में स्थापित करते हैं। बार-बार होम करें, यात्रा के आरंभ, मध्य और अंत के निकट स्थितियों के लिए कमांड दें, फिर दोबारा होम किए बिना मूल लक्ष्यों पर लौटें। बैकलैश या अनुपालन को उजागर करने के लिए चुनी हुई स्थितियों तक दोनों दिशाओं से पहुंचें। लगभग ±0.05 मिमी का अस्थायी लक्ष्य निरीक्षण के दौरान सहायक हो सकता है, लेकिन वास्तविक सीमा आवश्यक फ्लैंज टॉलरेंस और खरीद समझौते द्वारा तय की जानी चाहिए।
दोनों फिंगर्स का मापन करें। सामान्य गेजिंग दिशा में हल्के संपर्क के दौरान संरेखण, ढीलापन, झुकाव और गति की जांच करें। स्क्रू, बेयरिंग, कपलिंग, रेल और स्नेहन का निरीक्षण करें। इसके बाद नियोजित R और Z गतियों, गेज रिट्रैक्शन, टूल बदलने और रैम की गति के पूरे दायरे में क्लीयरेंस सत्यापित करें। सॉफ्टवेयर सीमाएं मुड़े हुए फिंगर, गलत टूल प्रोफाइल या अनुचित रूप से परिभाषित सुरक्षित स्थिति को ठीक नहीं कर सकतीं।
फ्रेम सपोर्ट और लेवलिंग, सुलभ वेल्ड तथा फास्टनर, रैम गाइड, बैकगेज रेल, सिलेंडर, सील, होज, फिटिंग और ड्राइव घटकों का निरीक्षण करें। हाइड्रोलिक मशीन को ठंडी अवस्था से गर्म परिचालन तक साइकल करें। रिसाव, घर्षण, ताप से हुई क्षति, स्थिति में ड्रिफ्ट, दबाव की अस्थिरता, कंपन और असामान्य शोर की जांच करें। केवल तेल का रंग स्वच्छता प्रमाणित नहीं करता, इसलिए फिल्टर, रखरखाव इतिहास, सर्विस अंतराल और उपलब्ध तेल विश्लेषण की समीक्षा करें।
टूलिंग को कई बार साफ करें, उसका निरीक्षण करें, उसे स्थापित करें, मापें, हटाएँ और फिर से स्थापित करें। दरारों, गड्ढों, फैलकर उभरे किनारों, बेमेल खंडों, क्षतिग्रस्त सुरक्षा सुविधाओं और असमान घिसाव की जाँच करें। पुष्टि करें कि पंच, डाइ, एडेप्टर, क्लैंप और होल्डर मशीन इंटरफेस के अनुरूप हैं और उनकी भार-क्षमता पर्याप्त है। यदि दोबारा क्लैंप करने के बाद टूलिंग ऊर्ध्वाधर या पार्श्व दिशा में खिसकती है, तो मशीन के अक्षों की पुनरावृत्ति-क्षमता सही होने पर भी उत्पादन सेटअप पुनरावृत्त नहीं है।
अंत में, निर्धारित करें कि CNC वास्तव में क्या मापता है। निर्देशित स्थिति, नियंत्रक द्वारा बताए गए फीडबैक और स्वतंत्र भौतिक माप की तुलना करें। मोटर एनकोडर आवश्यक नहीं कि बैकलैश, स्क्रू के घिसाव, कपलिंग की गति या उसके बाद के घटकों की लचक का पता लगा सके। यदि भौतिक स्थान बदलने के बावजूद प्रदर्शित फीडबैक स्थिर रहता है, तो डायग्नोस्टिक स्क्रीन, फॉलोइंग एरर, सुधार इतिहास और अलार्म लॉग माँगें। निरीक्षण के दौरान किए गए प्रत्येक ऑफसेट, कैलिब्रेशन परिवर्तन और सर्विस-स्तरीय समायोजन को दर्ज करें। इन मापने योग्य मानदंडों के आधार पर अगला विकल्प तलाशते समय, ADH Machine Tool के पूर्णतः CNC-आधारित पोर्टफोलियो में उपलब्ध CNC प्रेस ब्रेक समाधान को बेंडिंग की सटीकता और स्वचालन संबंधी आवश्यकताओं के संदर्भ में देखा जा सकता है।
एक ही चिह्नित शीट या बैच से काटे गए छोटे, केंद्रित कूपनों से शुरुआत करें। ग्रेन की दिशा एकसमान रखें, मोटाई और ब्लैंक के आयाम मापें तथा टूल पहचान-संख्या, डाइ ओपनिंग, पंच त्रिज्या, सेगमेंट विन्यास और क्लैंपिंग विधि दर्ज करें। सहमत सेटअप समायोजन के बाद प्रोग्राम, गति, ड्वेल, क्राउनिंग और सुधार मानों को अपरिवर्तित रखें।
हर पुर्जे का निरीक्षण एक ही कैलिब्रेटेड विधि से करें। एकसमान प्रतीक्षा-अंतराल के बाद कोण, निर्धारित डेटम से फ्लैंज के आयाम, जहाँ प्रासंगिक हो वहाँ आंतरिक त्रिज्या, मरोड़, झुकाव, सतह पर निशान और बेंड डिडक्शन दर्ज करें। कोई पुर्जा आवश्यक कोण पूरा कर सकता है, फिर भी उसकी त्रिज्या या तैयार फ्लैंज ज्यामिति गलत हो सकती है।
दर्ज की गई ठंडी शुरुआत से लेकर तापीय स्थिरीकरण तक उसी बेंड शृंखला को जारी रखें। चक्र संख्या, चक्र समय, तेल का तापमान, निर्देशित स्थितियाँ, सुधार, अलार्म और पुर्जों के परिणाम दर्ज करें। यदि कार्यशाला स्टार्टअप से ही स्वीकार्य पुर्जों की अपेक्षा करती है, तो वार्म-अप के दौरान बने पुर्जों को न हटाएँ। यदि औपचारिक वार्म-अप प्रक्रिया आवश्यक है, तो मशीन के मूल्यांकन में उसका समय, सामग्री और परिचालन लागत शामिल करें।
इसके बाद, चिह्नित बाएँ, मध्य और दाएँ स्टेशनों पर एक जैसे छोटे कूपनों को मोड़ें। क्रम बदलते रहें या बाहरी स्थानों के बीच फिर से मध्य स्थान पर लौटें, ताकि समय-संबंधी विचलन को स्थिति-संबंधी त्रुटि न समझा जाए। प्रत्येक स्टेशन के औसत और फैलाव की तुलना करें। यदि किसी टूल सेगमेंट को स्थानांतरित करने पर दोष भी उसके साथ स्थानांतरित होता है, तो टूल की जाँच करें। यदि दोष बेड पर उसी स्थान पर बना रहता है, तो ज्यामिति, क्राउनिंग या रैम सिंक्रोनाइज़ेशन की जाँच करें।
वास्तविक उत्पादन का प्रतिनिधित्व करने वाला पूर्ण-लंबाई बेंड चलाएँ। क्राउनिंग का प्रकार और सेटिंग दर्ज करें, फिर दोनों सिरों और मध्य में कोणों के साथ बेंड लाइन की सीध, फ्लैंज ज्यामिति और आंतरिक त्रिज्या मापें। स्वीकार्य औसत विपरीत त्रुटियों या वक्र बेंड लाइन को छिपा सकता है। दिखावे के लिए चुने गए बड़े नमूने के बजाय उत्पादन के सबसे लंबे और चुनौतीपूर्ण पुर्जे का परीक्षण करें; यदि उनकी लंबाई एकल मशीन की व्यावहारिक क्षमता से अधिक हो, तो टैंडम प्रेस ब्रेक जैसे विन्यास की उपयुक्तता भी वास्तविक वर्कपीस पर जाँचें।
निर्माता की उत्केंद्रित-भार सीमाओं के भीतर, आंशिक लंबाई वाले ब्लैंक को एक ओर रखें और प्रतिबिंबित स्थिति में परीक्षण दोहराएँ। तैयार ज्यामिति, मरोड़, Y1/Y2 फीडबैक, सुधार व्यवहार और रैम रिकवरी दर्ज करें। समतुल्य बाएँ और दाएँ सेटअप से समतुल्य परिणाम मिलने चाहिए। परीक्षण को अधिक कठोर बनाने के लिए अनुमत केंद्र-विचलित भार सीमा को कभी पार न करें।
बैकगेज परीक्षण में तैयार पुर्जे अवश्य शामिल होने चाहिए। गेज को होम करें, उत्पादन के लिए प्रासंगिक कई स्थितियों का निर्देश दें, उसे दूर ले जाएँ, अलग-अलग दिशाओं से वापस लाएँ और शृंखला के दौरान फिर से होम करें। जहाँ सुरक्षित हो, फिंगर की स्थितियों का स्वतंत्र रूप से सत्यापन करें और फिर लेबल लगे कूपनों को मोड़ें। कोण और फ्लैंज को साथ मापें, क्योंकि गेज के सही स्थान पर रुकने पर भी कोण या त्रिज्या में बदलाव प्रत्यक्ष फ्लैंज आयाम को प्रभावित कर सकता है।
प्रत्येक परीक्षण शृंखला के दौरान मशीन का लगातार निरीक्षण करें। तेज़ एप्रोच से बेंडिंग गति पर आते समय झिझक, कंपन, अचानक सुधार या दोनों ओर की असमान गति पर ध्यान दें। धीमी फॉर्मिंग के दौरान स्टिक-स्लिप व्यवहार देखें। डीकंप्रेशन और रिवर्सल के समय हाइड्रोलिक झटके, वर्कपीस की हलचल, असमान रिलीज़, वापसी में देरी, दबाव में उतार-चढ़ाव या अलार्म दर्ज करें। प्रत्येक अवलोकन को उसके कूपन और साइकल रिकॉर्ड से जोड़ें।
प्रत्येक कूपन की एक विशिष्ट पहचान होनी चाहिए, जो सामग्री, मोटाई, बेड पर स्थान, टूलिंग, प्रोग्राम संशोधन, क्राउनिंग, सुधार मानों, तापमान, साइकल समय, दबाव संबंधी अवलोकनों, अलार्म और निरीक्षण परिणामों से जुड़ी हो। अस्वीकृत बेंड को भी डेटासेट में बनाए रखें। प्रत्येक नियंत्रित स्थिति के भीतर फैलाव की गणना करें, लेकिन औसत मानों को अलग-अलग विफलताओं को छिपाने न दें।
विफल बेंड एक लक्षण है, निदान नहीं। पार्ट और उसके रिकॉर्ड को सुरक्षित रखें, सेटअप को यथास्थिति में रखें, माप उपकरण और डेटम की पुष्टि करें, टूलिंग को साफ़ करके दोबारा सही ढंग से बैठाएँ और फिर परीक्षण दोहराएँ। एक समय में केवल एक ही चर बदलें।
यदि कोणों में क्रमिक विचलन हो, तो समान मोटाई और अभिविन्यास वाली उसी सामग्री के पास-पास के कूपन उपयोग करें। टूल, प्रोग्राम, बेड की स्थिति, निरीक्षण विधि और प्रतीक्षा अंतराल को स्थिर रखें। अलग-अलग कूपन के साथ बदलने वाली भिन्नता सामग्री या स्प्रिंगबैक में अंतर का संकेत देती है। साइकल क्रम या तापमान के साथ बदलने वाली भिन्नता रैम की पोज़िशनिंग, वाल्व, फीडबैक, लुब्रिकेशन या हाइड्रोलिक व्यवहार की ओर ध्यान दिलाती है।
यदि बेड के अलग-अलग हिस्सों में परिणाम बदलते हैं, तो फ्रेम को दोषी ठहराने से पहले टूल सेगमेंट का निरीक्षण करें और उन्हें आपस में बदलें। यदि त्रुटि सेगमेंट के साथ स्थान बदलती है, तो टूल जिम्मेदार है। यदि सफ़ाई और दोबारा बैठाने के बाद भी त्रुटि मशीन के उसी स्थान पर बनी रहती है, तो बेड और रैम की ज्यामिति, क्राउनिंग प्रतिक्रिया, लेवलिंग और सिंक्रोनाइज़ेशन की जाँच करें।
यदि कोण स्थिर रहते हुए फ्लैंज के आयाम बदलते हैं, तो पहले बैकगेज और मापन डेटम की जाँच करें। होमिंग और दोनों दिशाओं में होने वाली गतियों को दोहराएँ, फिंगर और ड्राइव घटकों का निरीक्षण करें तथा कमांड की गई मोटर गति पर निर्भर रहने के बजाय वास्तविक भौतिक स्टॉप की पुष्टि करें। यदि कोण और फ्लैंज दोनों साथ-साथ बदलते हैं, तो जाँच में सामग्री के सही ढंग से बैठने, बेंड डिडक्शन, फॉर्मिंग गहराई और नियंत्रण प्रतिक्रिया को भी शामिल किया जाना चाहिए।
स्थल की परिस्थितियाँ भी महत्त्वपूर्ण हैं। नींव का सहारा, लेवलिंग, एंकरिंग, परिवेश और तेल का तापमान, विद्युत कनेक्शन तथा आपूर्ति की स्थिरता मशीन के व्यवहार को बदल सकते हैं। ये कारक विफलता को उचित नहीं ठहराते; वे उन स्थितियों की पहचान करते हैं जिन्हें प्रभावित स्वीकृति शृंखला दोहराने से पहले ठीक किया जाना चाहिए।
जब दो चर एक साथ बदले हों, तो डेटा सुरक्षित रखें, लेकिन निष्कर्ष को त्याग दें। सफ़ाई, लेवलिंग, टूलिंग बदलने, सामग्री की छँटाई, पुनः कैलिब्रेशन या गेज की मरम्मत के बाद मूल प्रोटोकॉल का पर्याप्त हिस्सा फिर से चलाएँ, ताकि यह सिद्ध हो सके कि आवश्यक स्थानों, भारों, तापमानों और गतियों में विफलता का पैटर्न समाप्त हो गया है।
प्रत्येक विफलता को कैलिब्रेशन समस्या, कमीशनिंग सुधार या कमज़ोर मशीन डिज़ाइन के संभावित प्रमाण के रूप में वर्गीकृत करें। स्थिर और समझ में आने वाले ऑफसेट को कैलिब्रेशन से ठीक किया जा सकता है, लेकिन मरम्मत सिद्ध करने के लिए परीक्षण का पूर्ण पुनः संचालन आवश्यक है। लेवलिंग, अलाइनमेंट, विद्युत आपूर्ति, हाइड्रोलिक स्थिति, कंट्रोलर पैरामीटर और टूलिंग सेटअप कमीशनिंग से जुड़े मामले हो सकते हैं, विशेषकर जब इंस्टॉलेशन बिक्री में शामिल हो।
बाहरी कारणों को हटाने के बाद भी बनी रहने वाली परिवर्तनशील, भार-निर्भर या स्थिति-निर्भर त्रुटियाँ अधिक गंभीर होती हैं। चेतावनी संकेतों में रैम की असंगत वापसी, बाएँ से दाएँ लगातार बने रहने वाले अंतर, ऑफ-सेंटर स्थिति में खराब प्रदर्शन, ऑपरेटर द्वारा बार-बार ऑफसेट देना, या ऐसा सुधार शामिल है जो एक स्थान की समस्या ठीक करते हुए दूसरे स्थान की स्थिति बिगाड़ देता है।
वास्तविक उत्पाद सहनशीलताओं के आधार पर क्षमता का आकलन करें और परिचालन मार्जिन भी शामिल करें। सावधानीपूर्वक नियंत्रित परिस्थितियों में बमुश्किल सफल होने वाली मशीन सामग्री, तापमान या टूलिंग की स्थिति बदलने पर विफल हो सकती है। साथ ही, ऐसी परिशुद्धता के लिए भुगतान करने से बचें जिसका काम में उपयोग नहीं हो सकता। सही खरीद वह न्यूनतम लागत वाली मशीन है जो पर्याप्त और तर्कसंगत मार्जिन के साथ आवश्यक ज्यामिति को बार-बार बनाए रखती है।
स्वीकृति के दिन का प्रदर्शन जीवनकाल लागत का केवल एक हिस्सा है। फ़िल्टर, सेंसर, वाल्व, एनकोडर, स्नेहन बिंदुओं और ड्राइव घटकों तक पहुँच की समीक्षा करें। फ़िल्ट्रेशन निगरानी, निदान और अलार्म लॉग, पैरामीटर बैकअप, डेटा निर्यात, सॉफ़्टवेयर लाइसेंसिंग, महत्वपूर्ण स्पेयर पार्ट्स की उपलब्धता, सेवा प्रतिक्रिया और किसी विशिष्ट नियंत्रक पर निर्भरता की जाँच करें। एक आपूर्तिकर्ता पर निर्भरता स्वीकार्य हो सकती है, लेकिन उसकी लागत और कामकाज बहाल करने की प्रक्रिया स्पष्ट होनी चाहिए।
मशीन विकल्पों, तकनीकी विनिर्देशों और सेवा-संबंधी विवरणों की तुलना के लिए उपलब्ध दस्तावेज़ डाउनलोड करें।
सेटअप और समस्या-निवारण श्रम, परीक्षण सामग्री और स्क्रैप, पुनःकार्य, अतिरिक्त निरीक्षण, मशीन के निष्क्रिय समय, आउटसोर्सिंग, ओवरटाइम, सेवा-यात्रा, पुर्जों और उत्पादन में देरी के माध्यम से विचलन के वित्तीय प्रभाव का अनुमान लगाएँ। स्वामित्व की संपूर्ण लागत के आधार पर मशीनों की तुलना करें:
जीवनकाल लागत = खरीद और स्थापना + निर्धारित रखरखाव + अपेक्षित विचलन और पुनर्बहाली + सेवा और पुर्जों से जुड़ा जोखिम + नियंत्रक-निर्भरता की लागत।
वारंटी और अंतिम स्वीकृति दस्तावेज़ में पूर्ण किए गए प्रोटोकॉल और मापे गए परिणामों का संदर्भ होना चाहिए। इसमें यह स्पष्ट होना चाहिए कि विफलताओं का निदान और सुधार कौन करेगा, पुनःपरीक्षण का भुगतान कौन करेगा, सुधार कितनी जल्दी किया जाना चाहिए और खरीदार कब स्वीकृति रोक सकता है। प्रारंभिक स्वीकृति आपूर्ति की गई क्षमता को प्रमाणित करती है; वारंटी की शर्तों में यह बताया जाना चाहिए कि सहमत परिचालन और रखरखाव स्थितियों के अंतर्गत यह क्षमता बाद में समाप्त हो जाए, तो इसे कैसे बहाल किया जाएगा।
जब प्रत्येक आवश्यक परीक्षण उपयुक्त मार्जिन के साथ सफल हो और सहायता-संबंधी जोखिम स्वीकार्य हो, तब स्वीकृति दें। दस्तावेजीकृत कैलिब्रेशन या कमीशनिंग सुधार के बाद पुनःपरीक्षण करें। सुधारात्मक कार्य पर तभी बातचीत करें, जब दोष की पहचान और मरम्मत संभव हो तथा उसे लिखित कार्य-क्षेत्र, समय-सीमा, भुगतान की रोकी गई राशि और अनिवार्य पुनःपरीक्षण के अंतर्गत रखा गया हो। यदि त्रुटियाँ असंगत बनी रहें, सुधार के बाद फिर उत्पन्न हों, वास्तविक भार के अंतर्गत दिखाई दें, निरंतर हस्तक्षेप की आवश्यकता हो या अस्वीकार्य जीवनकाल लागत पैदा करें, तो मशीन को अस्वीकार कर दें।
अपनी आवश्यक क्षमता, स्वीकृति परीक्षण की शर्तों और कोटेशन पर चर्चा करने के लिए संपर्क करें।
अंतिम हस्ताक्षर किसी लोगो के नहीं, बल्कि परीक्षण रिकॉर्ड के नीचे होने चाहिए। विनिर्देश दावा प्रस्तुत करते हैं। नियंत्रित बेंड प्रमाण देते हैं। खरीदार द्वारा निर्धारित सीमाएँ निर्णय देती हैं।
