S235, S275 और S355 संरचनात्मक स्टील्स
संरात्मक स्टील निर्माण का एक मूलभ सामग्री है, जिसे विशेष ग्रेड के स्टील से बनाया जाता और उद्योग में प्रचलित…

कुछ भी उतना निराशाजनक नहीं होता जितना कि किसी डिज़ाइन पर समय और मेहनत लगाना, सही मटीरियल चुनना, बेहतरीन फिनिश हासिल करना और अंत में जब ऑर्डर की गई पीस आए तो उसके किनारों पर बेंड गलत हो, मटीरियल की सतह पर दरारें आ जाएं या टैब इतनी मुड़ी हुई हो कि वे अब किसी काम की न रहें। आइए जानते हैं कि इन 7 आम गलतियों से कैसे बच सकते हैं:
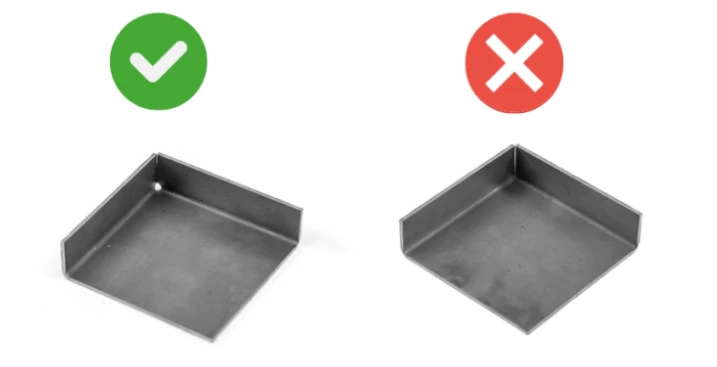
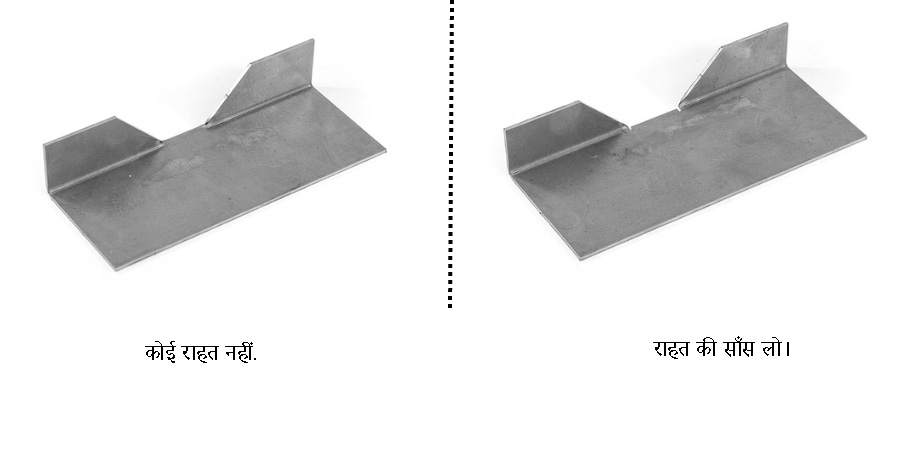
शीट मेटल डिज़ाइन में बेंड रिलीफ का मतलब है दो बेंड लाइन के इंटरसेक्शन पर एक छोटा सा कट या स्लॉट देना। इसका मकसद बेंडिंग प्रक्रिया के दौरान मटीरियल में डिफॉर्मेशन, फटने या अन्य समस्याओं से बचाव करना है।
ये जानना कि आपको बेंड रिलीफ चाहिए, शुरूआत के लिए अच्छा है, लेकिन अगर ये सिर्फ फ्लैट से बेंड के ट्रांजिशन जैसा है, तो क्या बस एक स्लॉट (जिसे कर्फ कट कहते हैं) बनाना काफी नहीं? हमारा लेख बेंड रिलीफ डिज़ाइन करने के बारे में विस्तार से बताता है कि इसे शुरुआत से अपने डिज़ाइन में कैसे शामिल करें।
अगर आप बेंड रिलीफ नहीं देते तो क्या होता है? नीचे दिए गए उदाहरण देखें और याद रखें कि बेंड रिलीफ जरूरी है ताकि बेंड की गई पीस का स्ट्रक्चरल इंटीग्रिटी और डायमेंशनल एक्युरेसी बरकरार रहे। इसके बिना, मेटल असमान रूप से फैल सकता है, जिससे डिस्टॉर्शन और संभावित फेलियर हो सकता है। तकनीकी रूप से कहें तो: बेंड रिलीफ मटीरियल के फ्लो को कंट्रोल करता है, जिससे फटने या क्रैक आने की संभावना कम रहती है, खासकर उस एरिया में जहां स्ट्रेस ज्यादा होता है।
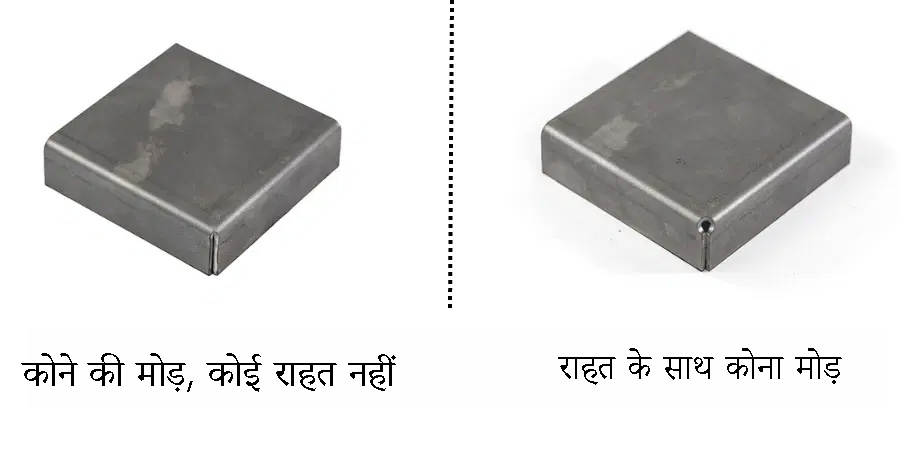
अच्छी बात है कि आजकल के ज्यादातर CAD सॉफ्टवेयर बेंड रिलीफ को एक्सपोर्ट करने से पहले ही जोड़ने की सुविधा देते हैं।
अच्छा बेंड रिलीफ आपकी पीस की ज्योमेट्री, मोटाई और मटीरियल की प्रॉपर्टीज़ पर निर्भर करता है, इसलिए कोई एक हल सबके लिए नहीं हो सकता। मगर इस विषय को समझना आपको इन समस्याओं से बचाएगा:
अपर्याप्त बेंड रिलीफ से स्ट्रेस का संकेन्द्रण बढ़ जाता है, जिससे छोटी-मोटी डिफॉर्मेशन या कमजोर पॉइंट बन सकते हैं जो पीस की ताकत को कम कर देते हैं।
यदि रिलीफ ठीक से नहीं दिया गया तो तुरंत बड़े क्रैक न भी आएं, तो भी ये एरिया “स्ट्रेस कंसंट्रेटर” बन जाता है जहाँ छोटे-छोटे क्रैक या फटने की शुरुआत हो सकती है जो समय के साथ बढ़ सकती है। इससे खासकर बार-बार लोडिंग में पीस जल्दी फेल हो सकती है।
अपर्याप्त बेंड रिलीफ से पीस वांछित कोण पर नहीं मुड़ पाती, खासकर 90 डिग्री के कोनों पर। इससे एक ही जॉब में, CNC मशीन के बावजूद, अलग-अलग परिणाम मिल सकते हैं और असेंबली में समस्या आ सकती है।
बेंड टॉलरेंस मूलतः वह माप है जितना बेंडिंग से आपकी पीस की कुल लंबाई बढ़ेगी।
अक्सर हम मेटल को खिंचने योग्य नहीं मानते, लेकिन जब आप शीट को हाइड्रॉलिक प्रेस में रखते हैं, तो उस पर इतनी ताकत लगती है कि वह वाकई खिंच जाती है।
इस वीडियो में Jake समझाते हैं कि बेंडिंग के दौरान वर्टेक्स पर टेंशन और कोने में कंप्रेशन कैसे होता है।
हालांकि हर बड़ा CAD सॉफ्टवेयर बेंड टॉलरेंस खुद ही कैलकुलेट कर देता है, लेकिन बेंड के पैरामीटर को असली मटीरियल, मोटाई और आपके बेंडिंग टूल की ज्योमेट्री के अनुसार सेट करना भी जरूरी है। इस प्रक्रिया को आसान बनाने के लिए हमने एक उपयोगी बेंडिंग कैलकुलेटर तैयार किया है जो सही k-फैक्टर और बेंड रेडियस देता है। अपने पसंदीदा CAD सॉफ्टवेयर में इसका इस्तेमाल ऐसे करें:
डिज़ाइन को फ्लैट करके टोटल लंबाई और बेंड लाइन की जगह बेंडिंग कैलकुलेटर के स्कीम से मिलाएं।
CAD में आप जितने चाहे टैब्स बना सकते हैं, लेकिन जब मटीरियल को प्रेस में लगाया जाता है तो टैब की लंबाई, चौड़ाई और गैप के लिए वास्तविक सीमाएँ होती हैं।
हमारी CNC शीट मेटल प्रेस में, निचली डाई को पीस के दो पॉइंट्स पर पर्याप्त संपर्क चाहिए ताकि बेंड सही हो और पीस फिसले नहीं। डाई मटीरियल और मोटाई के हिसाब से साइज होती है, तो यह लंबाई हर पीस में अलग हो सकती है।
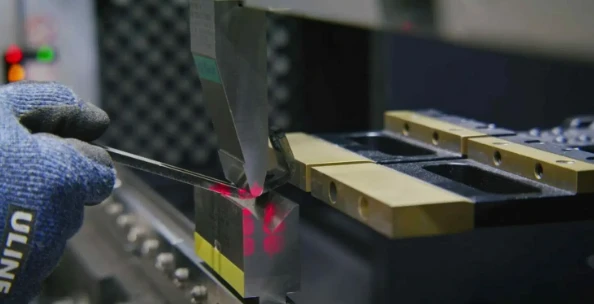
जैसे, 0.250” मोटा स्टेनलेस स्टील बेंड करने से पहले कम से कम 1.150″ लंबा टैब चाहिए, जबकि 0.040” पतली एल्युमिनियम शीट सिर्फ 0.255″ टैब से बेंड हो सकती है।
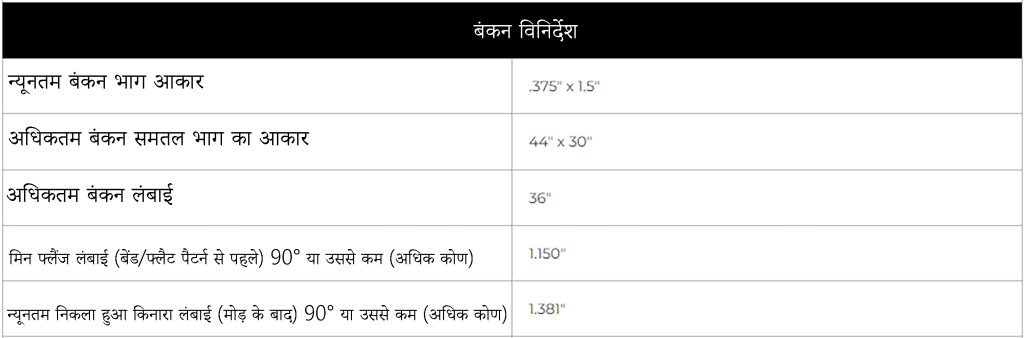
चित्र: 0.250” स्टेनलेस स्टील 304 के लिए बेंडिंग स्पेसिफिकेशन। सभी मटीरियल डिटेल्स संबंधित पेज के आखिर में मिलेंगी।
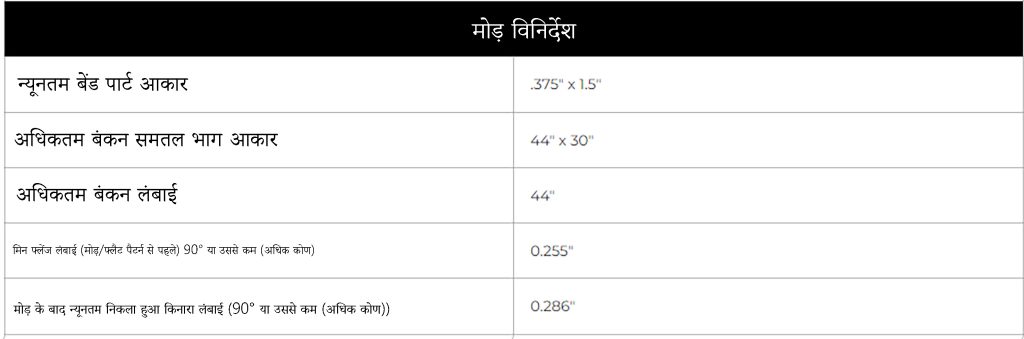
चित्र: 0.040” एल्युमिनियम 5052 के लिए बेंडिंग स्पेसिफिकेशन
बेंड की लंबाई यानी टैब की चौड़ाई, मटीरियल की प्रॉपर्टीज़ पर निर्भर करती है: ऊपर दिए उदाहरण के 304 स्टेनलेस स्टील के लिए अधिकतम लंबाई 36” है, जबकि पतला और लचीला एल्युमिनियम 5052 आसानी से 44” तक बेंड हो सकता है।
चाहे वह एस्टेरॉयड हो, वाहन हो या शीट मेटल का कोई हिस्सा, टकराव कभी अच्छा नहीं होता। बेंडिंग में, टकराव तब होता है जब बेंड होने वाला मटीरियल डाइज़ के अलावा किसी और सतह से टकरा जाता है। टकराव मुख्यतः दो तरह के होते हैं:
जब किसी पीस की ज्योमेट्री प्रेस में बेंडिंग के दौरान प्रोसेस में बाधा बनती है। यह शुरुआती बेंड या बाद के बेंड्स के दौरान हो सकता है, जिससे पीस और टूल या मशीन की सतह में टकराव हो जाता है।
आम कारण
यह तब होता है जब बेंडिंग के दौरान पीस के अलग-अलग हिस्से आपस में टकराते हैं। यह आमतौर पर उन पीस में होता है जिनमें कई बेंड्स होते हैं, और एक बेंड से दूसरा हिस्सा टकरा जाता है।
आम कारण
ज्योमेट्री का डिस्टॉर्शन यानी बेंडिंग प्रक्रिया के दौरान आपकी शीट मेटल की विशेषताओं में बदलाव या डिफॉर्मेशन। इसमें बड़े कटआउट्स का टेढ़ा होना, ऐसे होल्स का फैलना या अंडाकार होना जो बाद में थ्रेडिंग के लिए होने चाहिए, या ऐसे एलीमेंट्स की मिसएलाइन्मेंट शामिल है जिन्हें फ्लैट या तय जगह पर रहना चाहिए था।
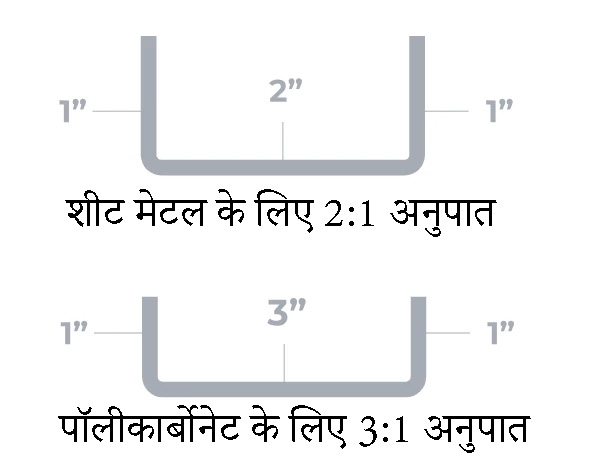
हर मटीरियल बेंडिंग पर अलग तरह से रिएक्ट करता है: सॉफ्ट मेटल्स और पॉलीकार्बोनेट आसानी से खिंचते हैं, जबकि हार्ड मेटल्स में क्रैक या अन्य डिस्टॉर्शन की संभावना ज्यादा होती है। इसलिए एलिमेंट और बेंड के बीच दूरी मटीरियल और मोटाई पर निर्भर करती है। हर बार मटीरियल डिटेल्स में बेंडिंग स्पेसिफिकेशन देखें और अपने CAD सॉफ्टवेयर में वही पैरामीटर इस्तेमाल करें।
डिस्टॉर्शन से बचने के लिए हमारे डिटेल्ड आर्टिकल में और उदाहरण व जानकारी देखें।
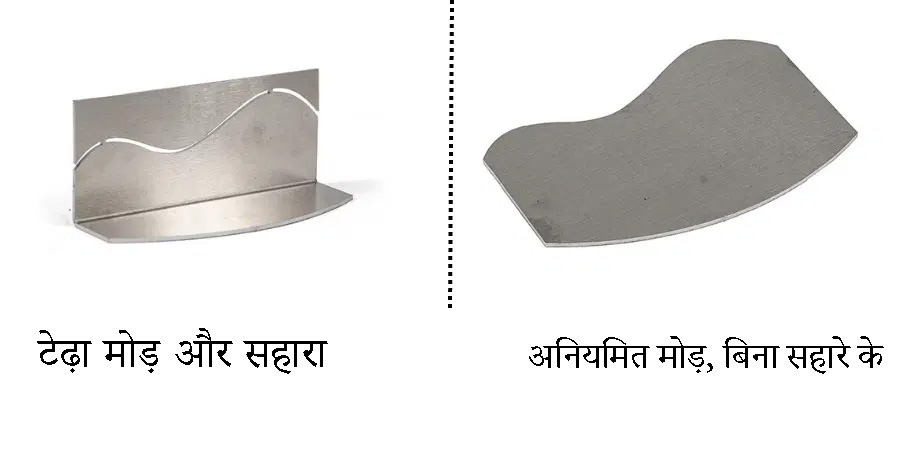
बेंड की पूरी लंबाई में टैब का पूरी तरह सपोर्ट होना सटीक बेंड के लिए बहुत जरूरी है। भले ही आपके पास CNC मशीन हो, अगर टैब प्रेस में बेंडिंग के दौरान पूरी तरह सपोर्टेड नहीं है, तो कई समस्याएँ आ सकती हैं जो डायमेंशनल एक्युरेसी, स्ट्रक्चरल इंटीग्रिटी और फंक्शनलिटी को प्रभावित कर सकती हैं: