प्रेस ब्रेक की कार्यप्रणाली: बल, टूलिंग और स्थिति कैसे शीट मेटल में सटीक मोड़ बनाते हैं
प्रेस ब्रेक क्या करता है: सपाट शीट मेटल में नियंत्रित मोड़ बनाता है प्रेस ब्रेक एक मशीन टूल है जो…

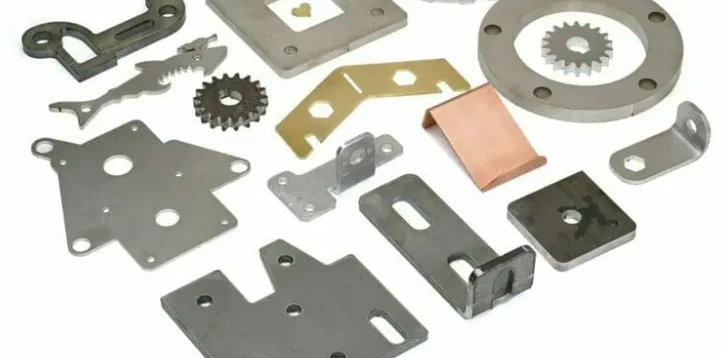
फास्टनर का फटना तब होता है जब कोई फिक्सिंग एलिमेंट शीट के किनारे से होकर निकल जाता है। ऐसा तब होता है जब फास्टनर की लंबाई के लंबवत लगाई गई ताकत को सहन करने के लिए पर्याप्त सामग्री नहीं होती, जिससे मटेरियल कमजोर पड़ जाता है और फास्टनर बगल से फट जाता है। याद कीजिए, जैसे नोटबुक के पन्ने रिंग बाइंडर में छेद से अक्सर फट जाते हैं—बिल्कुल वही स्थिति, बस इस बार आपकी बारीकी से डिज़ाइन की गई शीट मेटल के साथ।
फास्टनर के लिए सामान्य नियम है कि बोल्ट के छेद के केंद्र से मटेरियल के सबसे नजदीकी किनारे तक की दूरी, फास्टनर के नाममात्र बाहरी व्यास की कम से कम 1.5 गुना होनी चाहिए। उदाहरण के लिए: ¼-20 बोल्ट का नाममात्र बाहरी व्यास 1/4” है, तो न्यूनतम किनारा दूरी 1.5 x 0.25” = 0.375” होनी चाहिए। इसी तरह, दो फास्टनर के छेदों के बीच की दूरी कम से कम 3 गुना नाममात्र बाहरी व्यास होनी चाहिए।
हालांकि ये नियम उपयोगी हैं, खासकर पतली या महत्वपूर्ण शीट्स के लिए, आप क्रशिंग स्ट्रेंथ की एक साधारण गणना भी कर सकते हैं। क्रशिंग स्ट्रेंथ यह बताती है कि मटेरियल फेल होने से पहले कितनी ताकत सह सकता है। इन गणनाओं में हमेशा एक सुरक्षा कारक शामिल करें। यानी, अगर आपकी क्रशिंग स्ट्रेंथ अपेक्षित लोड के बराबर या बहुत पास है, तो यह ठीक संकेत नहीं है।
क्रशिंग स्ट्रेंथ [lbf] = 1800 x टेन्साइल यील्ड स्ट्रेंथ [ksi]* x छेद का व्यास [in] x मटेरियल की मोटाई [in]
नोट: समीकरण में [कोष्ठक] सिर्फ दर्शाते हैं कि आपको कौन सी इकाई में मान दर्ज करना है, जैसे इंच या फीट। फास्टनर फटने के लिए ये सामान्य नियम और गणनाएं AISC 360-16 से ली गई हैं, जो स्ट्रक्चरल इंजीनियरिंग में एक सामान्य संदर्भ है।
थ्रेड स्ट्रिपिंग तब होती है जब किसी थ्रेडेड पुर्जे में थ्रेड्स ही बाहर निकल जाते हैं। ऐसा तब होता है जब फास्टनर के साथ लगाई गई ताकत थ्रेड की पकड़ से ज्यादा होती है और बोल्ट थ्रेड को उखाड़ देता है।
कल्पना करें, अगर आप कार्डबोर्ड में एक स्क्रू लगाएं और उससे अपना वजन लटकाने की कोशिश करें। ऐसे ही मजबूत मटेरियल भी फेल हो सकते हैं। यह आमतौर पर तब होता है जब फास्टनर ज्यादा कस दिया जाता है, मटेरियल बहुत पतला होता है, फास्टनर छोटा होता है, या जरूरत से कम फास्टनर लगाए जाते हैं।
फास्टनर को जरूरत से ज्यादा कसना बहुत आम है और थ्रेड स्ट्रिपिंग की सामान्य वजह है। इससे बचने के लिए अपने एप्लिकेशन के लिए सही टॉर्क रिंच का उपयोग करें या थ्रेड लॉकिंग कम्पाउंड जैसे Loctite लगाएं, ताकि ज्यादा कसने की जरूरत न पड़े और समय के साथ फास्टनर ढीले न हों।
थ्रेड स्ट्रिपिंग रोकने के लिए सही थ्रेड एंगेजमेंट लंबाई जरूरी है। थ्रेड एंगेजमेंट वह लंबाई है जिसमें फास्टनर और पुर्ज़े के थ्रेड आपस में संपर्क में होते हैं। एंगेजमेंट या बोल्ट की लंबाई निकालते समय मध्यवर्ती पुर्ज़ों या वॉशर्स को न भूलें।
साधारण नियम है कि थ्रेड एंगेजमेंट की लंबाई फास्टनर के नाममात्र बाहरी व्यास की कम से कम 1 से 2 गुना हो। सॉफ्ट मटेरियल जैसे प्लास्टिक, कॉपर, ब्रास, या एल्युमिनियम में यह 1.5 से 2 गुना होना चाहिए, जबकि स्टील या स्टेनलेस स्टील जैसे मजबूत मटेरियल में 1 से 1.5 गुना काफी है। यह महज एक सामान्य नियम है।
अत्यंत महत्वपूर्ण पुर्ज़ों के लिए, थ्रेड फेल्योर स्ट्रेंथ की गणना कर लें। इन गणनाओं में भी सुरक्षा कारक जरूर जोड़ें। यानी, अगर थ्रेड स्ट्रेंथ अपेक्षित लोड के बराबर या पास है, तो यह ठीक नहीं है। आमतौर पर सलाह दी जाती है कि बोल्ट पहले टूटे, पुर्ज़ा नहीं, क्योंकि बोल्ट सस्ते और बदलने में आसान हैं।
थ्रेड फेल्योर स्ट्रेंथ [lbf] = 2350 x मटेरियल की शियर स्ट्रेंथ [ksi]* x थ्रेड एंगेजमेंट लंबाई [in] x फास्टनर का नाममात्र व्यास [in]
नोट: समीकरण में [कोष्ठक] सिर्फ दर्शाते हैं कि आपको कौन सी इकाई में मान दर्ज करना है, जैसे इंच या फीट। थ्रेड फेल्योर स्ट्रेंथ के लिए अधिक जानकारी आप नासा की इंजीनियरिंग लाइब्रेरी में देख सकते हैं।
फ्लेक्सिंग का मतलब है—पुर्ज़े का बदलना या उसमें स्थायी विकृति आना, जब उस पर बल लगाया जाए। यह समस्या तब बनती है जब विकृति स्थायी हो जाए और आपका पुर्जा खराब हो जाए। उदाहरण के लिए, पेपर क्लिप को हल्का मोड़ें और वह अपनी जगह वापस आ जाए—इसे इलास्टिक डिफॉर्मेशन कहते हैं। अगर आप उसकी टांग को पूरी तरह मोड़ दें और वह वहीं रह जाए, तो यह प्लास्टिक डिफॉर्मेशन है, यानी पुर्जा क्षतिग्रस्त हो गया।
पहले बताए गए विफलता के तरीकों की तुलना में, फ्लेक्सिंग के लिए स्ट्रेस की गणना थोड़ी जटिल है। नीचे चार सामान्य लोडिंग कंडीशन्स दी हैं, जिनमें शीट मेटल पर बल लगता है, और उनसे संबंधित सरल स्ट्रेस समीकरण भी दिए गए हैं। इन गणनाओं में भी सुरक्षा कारक जरूर जोड़ें। यानी, अगर फ्लेक्सिंग स्ट्रेंथ अपेक्षित लोड के बराबर या बहुत पास है, तो यह आदर्श नहीं है।
यह संभव है कि आपके पुर्ज़े पर इन चार में से कई लोडिंग कंडीशन्स एक साथ लागू हों, जिससे स्ट्रेस जुड़ या कम भी हो सकते हैं। लोडिंग हमेशा समान या पूरी तरह लंबवत नहीं होती। ऐसे केस जटिल हैं और इस लेख के दायरे से बाहर हैं।
नीचे दी गई सभी समीकरणें सिर्फ आयताकार आकार और सरल लोडिंग कंडीशन पर लागू होती हैं।
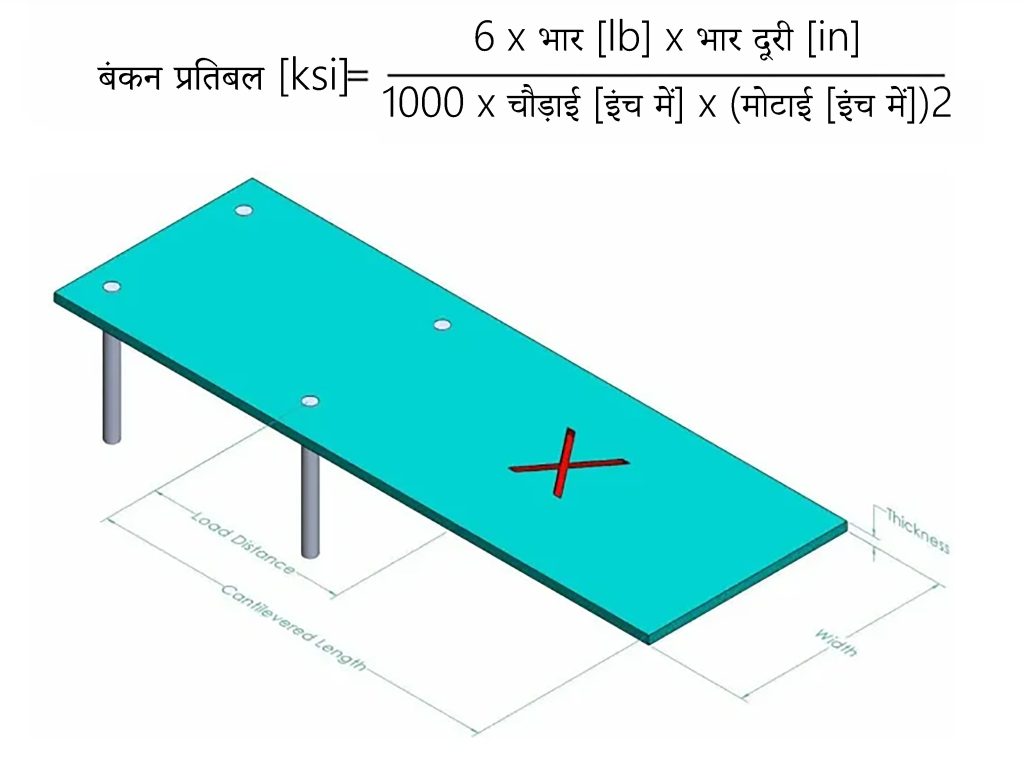
कल्पना करें, एक डाइविंग बोर्ड है, जिसके एक सिरे पर गोताखोर खड़ा है। बोर्ड का एक सिरा तय है, दूसरा सिरा फ्री है। गोताखोर प्वाइंट लोड है, जो एक निश्चित दूरी पर लगती है। अगले चित्र में, गोताखोर का वजन लाल X पर लगता है। लोड की दूरी सपोर्ट से लोड के बिंदु तक की लंबाई है।
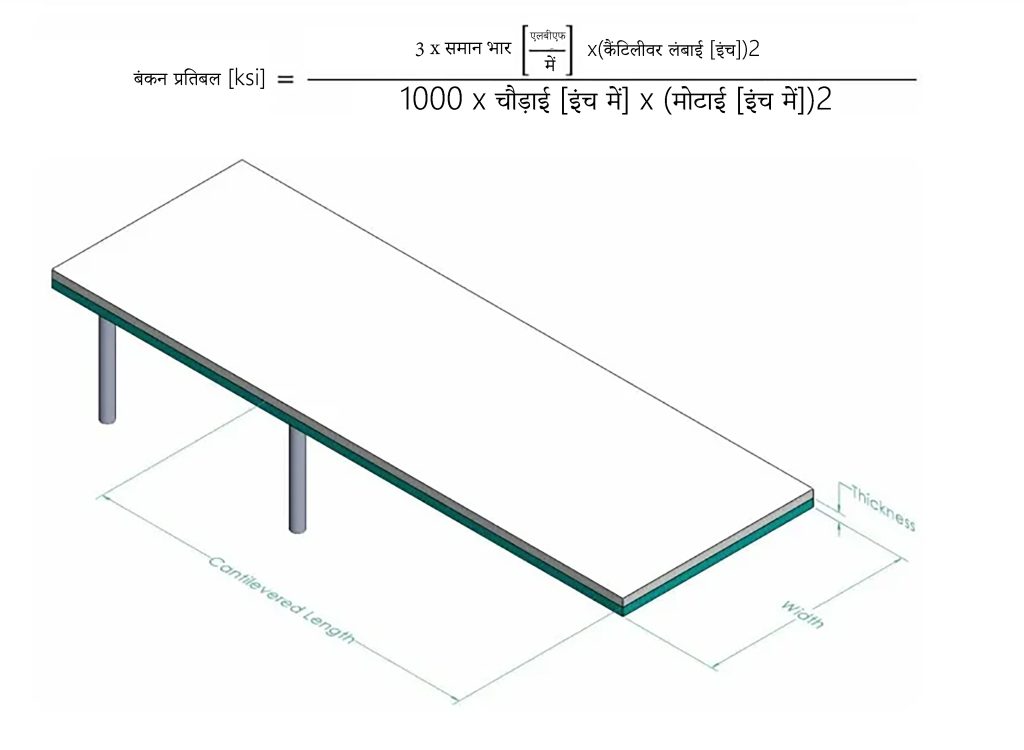
कल्पना करें, डाइविंग बोर्ड पर बर्फ की एक परत जमी है। एक सिरा सपोर्टेड है, दूसरा फ्री है। बर्फ बोर्ड की पूरी लंबाई में समान बल लगाती है।
कल्पना करें, एक पुल है, जिस पर केवल एक गाड़ी खड़ी है। पुल दोनों सिरों पर सपोर्टेड है और गाड़ी एक निश्चित दूरी पर प्वाइंट लोड लगाती है। लोड की दूरी सपोर्ट से लोड के बिंदु तक की लंबाई है।
कुछ शब्दों को समीकरण की लंबाई के कारण छोटा किया गया है, वे नीचे दिए गए हैं:
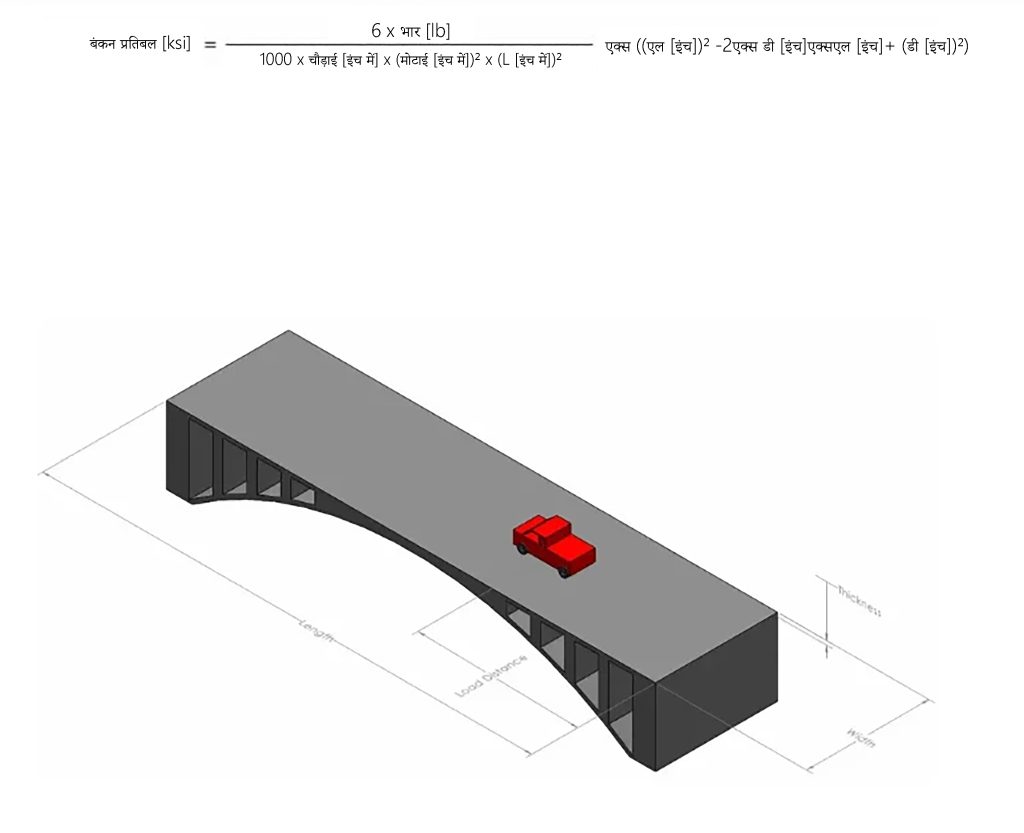
L [in] = लंबाई [in]
D [in] = लोड दूरी [in]
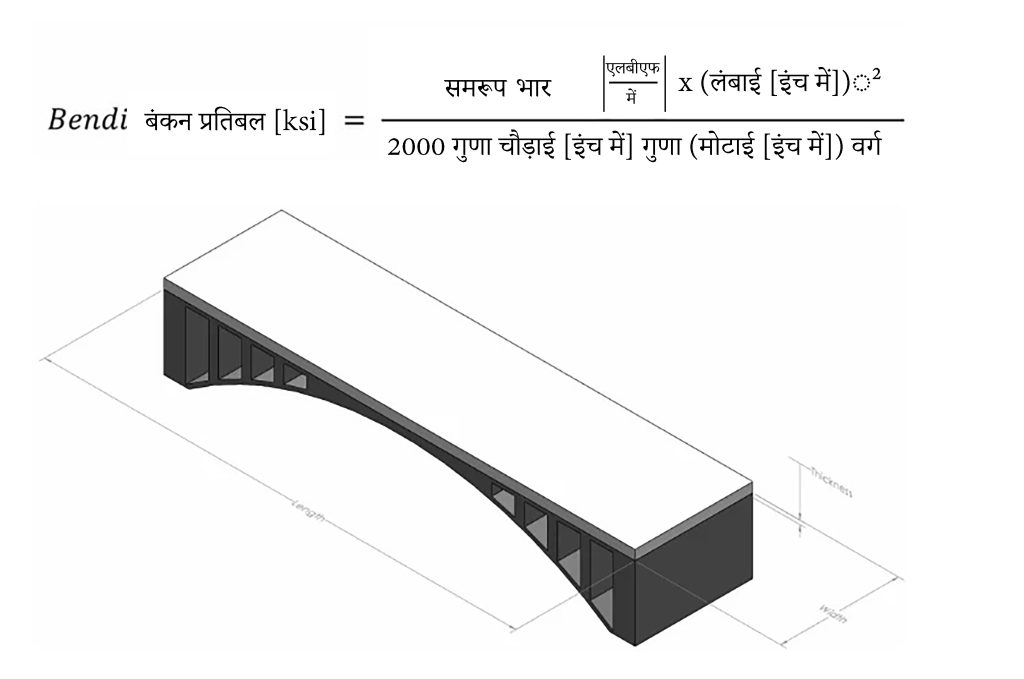
कल्पना करें, एक पुल है, जिस पर पूरी लंबाई में बर्फ की परत जमी है। पुल दोनों सिरों पर सपोर्टेड है और बर्फ पूरी संरचना में समान बल लगाती है।