ऑटोमोबाइल निर्माण को प्लाज़्मा कटिंग और एब्रेशिव वॉटर जेट कटिंग से लाभ
ब्रांड, मॉडल और निर्माता के अनुसार, एक कार के व्हाइट बॉडी स्ट्रक्चर में 5,000 से 7,000 तक वेल्डिंग पॉइंट्स हो…

यहां तक कि अनुभवी ऑपरेटर भी ऐसी गलतियां कर सकते हैं जो कटिंग की गुणवत्ता और कंज़्यूमेबल्स की उम्र को प्रभावित करती हैं। आमतौर पर ये गलतियां दो मुख्य कारणों से होती हैं: कंप्यूटराइज्ड न्यूमेरिकल कंट्रोल (CNC) या फिर कंज़्यूमेबल्स। इसलिए, अगर आपको प्लाज़्मा कटिंग की गुणवत्ता कम लग रही है या कंज़्यूमेबल्स की उम्र अपेक्षा से कम है, तो समस्या का समाधान इन्हीं बिंदुओं से शुरू करना चाहिए। हालांकि, प्लाज़्मा कटिंग और कंज़्यूमेबल्स से जुड़ी बहुत सी सामान्य समस्याओं से बचा जा सकता है, अगर आप इस लेख में दिए गए आठ सुझावों को अपनाएं।
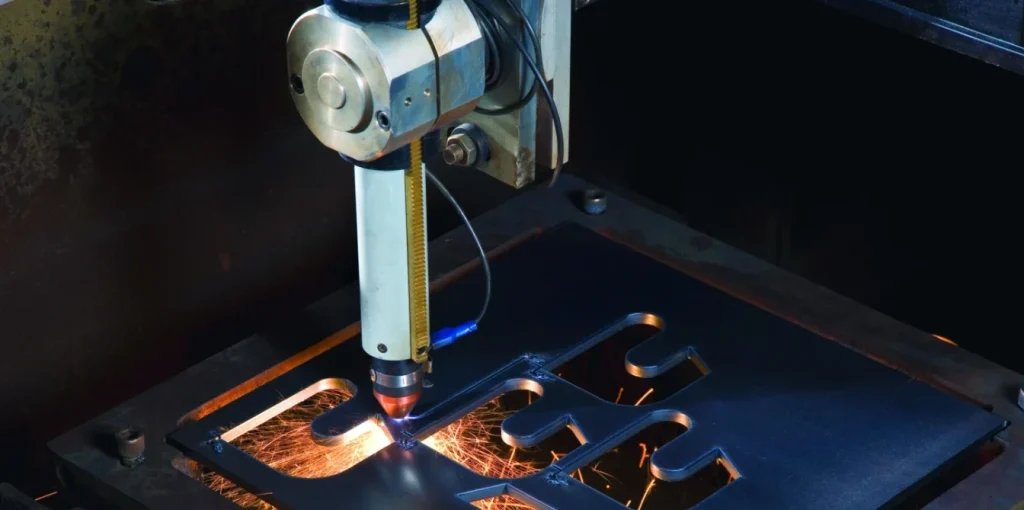
चाहे गैस का दबाव अधिक हो या कम, दोनों ही स्थितियों में कटिंग की गुणवत्ता प्रभावित होती है। अगर दबाव बहुत कम है, तो आर्क मेटल को साफ-साफ नहीं काट पाएगा क्योंकि वह बहुत कमजोर रहेगा। यदि दबाव बहुत ज्यादा है, तो आर्क अस्थिर हो जाएगा। सही गैस प्रवाह के साथ-साथ, रोजाना गैस लेवल की जांच करना भी जरूरी है ताकि उचित मात्रा में गैस प्लाज़्मा टॉर्च तक पहुंचे।
CNC सेटअप में पियर्सिंग की ऊंचाई और कटिंग की ऊंचाई दोनों का ध्यान रखना जरूरी है। अगर पियर्सिंग की ऊंचाई बहुत कम है, तो टॉर्च प्लेट के बहुत करीब होगा और उस पर पिघले हुए मेटल की छींटे पड़ने की संभावना काफी बढ़ जाती है। अगर यह ऊंचाई बहुत ज्यादा है, तो टॉर्च प्लेट से दूर रहेगा, जिससे आर्क ट्रांसफर नहीं हो पाएगा, इग्निशन में दिक्कतें आएंगी और कंज़्यूमेबल्स को नुकसान होगा। कटिंग की ऊंचाई भी बेहद महत्वपूर्ण है: अगर टॉर्च बहुत ऊंचा है, तो सिर्फ आर्क का सिरा ही प्लेट को छुएगा, जिससे ऊपरी किनारे पर गोलाई आ जाएगी और पॉज़िटिव बेज़ल बनेगा। अगर टॉर्च बहुत नीचे है, तो आर्क प्लेट के नीचे से अधिक मेटल हटा देगा और नेगेटिव बेज़ल बनेगा। इसके अलावा, ऑपरेटर को कंज़्यूमेबल्स के घिसाव की भरपाई करनी चाहिए; जैसे-जैसे इलेक्ट्रोड में गड्ढा बढ़ता है, टॉर्च को प्लेट के और पास लाना होता है।
CNC की गलत सेटिंग से कई समस्याएं हो सकती हैं। अगर कटिंग स्पीड बहुत कम है, तो कटे हुए हिस्सों के निचले किनारे पर बबल जैसी स्लैग जमेगी, जिसे लो-स्पीड स्लैग कहते हैं। धीमी स्पीड से कटिंग की चौड़ाई बढ़ जाती है और ऊपरी किनारे पर भी बहुत छींटे पड़ सकते हैं। अगर स्पीड बहुत ज्यादा है, तो आर्क पीछे रह जाएगा, जिससे किनारों पर बेवलिंग, संकरी कटिंग और निचले किनारे पर छोटी और सख्त स्लैग की परत बनेगी। सही स्पीड पर कटिंग करने से स्लैग कम बनती है और किनारे साफ मिलते हैं, जिससे रीवर्क की जरूरत नहीं पड़ती।
ऑपरेटर मैन्युअल को देखकर यह सुनिश्चित करना चाहिए कि जिस मटीरियल और मोटाई के लिए कटिंग की जा रही है, उसके लिए सही एम्पियर का चयन किया गया हो, क्योंकि एम्पियर का चयन इन्हीं बातों पर निर्भर करता है। उचित वैल्यू मैन्युअल में दी जाती है, लेकिन कई बार ऑपरेटर इन्हें उतनी गंभीरता से नहीं लेते जितना जरूरी है। इससे पार्ट्स की लाइफ कम हो सकती है और कटिंग की गुणवत्ता भी घट जाती है।
हर चीज़ की नियमित जांच आवश्यक है और हर काम के लिए उपयुक्त कंज़्यूमेबल्स का चयन करें। सामान्य सलाह है कि हर शिफ्ट में कम से कम एक बार टॉर्च और कंज़्यूमेबल्स की जांच करें। इसके अलावा, शील्ड और बाहरी कैप को Scotch-Brite™ पैड या बहुत महीन (400 ग्रिट या उससे ज्यादा) सैंडपेपर से साफ करें। किसी भी मेटल वाली चीज़ (जैसे मेटल ब्रश या स्पंज) का इस्तेमाल न करें, क्योंकि ये टॉर्च और कंज़्यूमेबल्स को खरोंच सकते हैं।
टर्बुलेंस रिंग का निरीक्षण करते समय उसमें अत्यधिक लुब्रिकेंट न लगाएं। टर्बुलेंस रिंग की ओ-रिंग में ज्यादा लुब्रिकेंट से ब्लॉकेज और गंदगी जमा हो सकती है। बहुत कम लुब्रिकेंट लगाने से रिंग को दोबारा टॉर्च में डालना मुश्किल हो जाएगा या टूट भी सकता है। बस हल्की चमकदार परत लगाने के लिए पर्याप्त लुब्रिकेंट लगाएं। अगर आपको दिखाई देने वाली परत दिखे, तो आपने ज्यादा लगा दिया है। साफ-सुथरे हाथों से और सावधानीपूर्वक इस्तेमाल करने पर टर्बुलेंस रिंग 50 बार इलेक्ट्रोड/नोजल बदलने तक चल सकती है। अगर बाहर की सतह से समय-समय पर छींटे हटा दिए जाएं, तो बाहरी कैप 100 से ज्यादा बदलाव तक चल सकती है।
कई बार ऑपरेटर कंज़्यूमेबल्स को गलत क्रम में लगा देते हैं या उन्हें बहुत ज्यादा या बहुत कम कस देते हैं। इससे इलेक्ट्रिकल संपर्क सही नहीं बनता और टॉर्च में गैस तथा कूलेंट का प्रवाह प्रभावित होता है। इसके अलावा, गंदगी और ग्रीस, जो मैन्युफैक्चरिंग माहौल में आम होती है, कंज़्यूमेबल्स की उम्र घटा देती है और कटिंग की गुणवत्ता को खराब करती है। पार्ट्स लगाते समय हाथ धो लें और कंज़्यूमेबल्स को साफ कपड़े पर रखें। और बेहतर होगा कि टॉर्च और कंज़्यूमेबल्स को किसी ऑफिस या क्लीन रूम में ले जाकर काम करें।
कंज़्यूमेबल्स की उम्र का रिकॉर्ड रखना फायदेमंद होता है, चाहे वह आर्क के ऑन-टाइम से हो या स्टार्ट की गिनती से। इससे आप एम्पियर, मटीरियल और मोटाई के हिसाब से पार्ट्स की औसत उम्र तय कर सकते हैं। जब आपको औसत उम्र पता चल जाए, तो कंज़्यूमेबल्स बदलने की योजना बेहतर बना सकते हैं।
हर कंज़्यूमेबल पार्ट पर लेजर से खुदा हुआ नंबर ऑपरेटर मैन्युअल में दिए गए नंबर से मेल खाना चाहिए। कंज़्यूमेबल का चयन मटीरियल, मोटाई, एम्पियर, प्लाज़्मा गैस और अन्य कटिंग पैरामीटर पर निर्भर करता है। हालांकि ऑपरेटर मैन्युअल में हर जॉब के लिए उपयुक्त कंज़्यूमेबल्स का ज़िक्र होता है, लेकिन कई बार ऑपरेटर गलत कटिंग टेबल देख लेते हैं या गलती से गलत कंज़्यूमेबल ले लेते हैं।
अगली बार जब आपको प्लाज़्मा कटिंग की गुणवत्ता कम लगे या कंज़्यूमेबल्स की उम्र अपेक्षा से कम दिखे, तो समस्या का निदान मशीन CNC और कंज़्यूमेबल्स से शुरू करें। अगर इन सुझावों को आज़माने के बाद भी कोई सुधार न दिखे, तो मूल उपकरण निर्माता या टेबल निर्माता से संपर्क करना चाहिए। कई बार कटिंग की समस्या खुद प्लाज़्मा सिस्टम से नहीं, बल्कि टेबल (जैसे मूवमेंट क्वालिटी की समस्या) से होती है, जिसे सुधारना जरूरी होता है। हालांकि, इस लेख में दिए गए आठ सुझावों को अपनाकर आप समस्या की जड़ तक आसानी से पहुंच सकते हैं।
