लेज़र से काटी और वेल्ड की गई स्टील प्रोफाइल सेक्शन
स्टील की संरचनात्मक अनुप्रयोगों में लंबे समय से अच्छी तरह से डिज़ाइन की गई फ्लेंज बीम्स का उपयोग किया जाता…

इलेक्ट्रॉन बीम वेल्डिंग (EBW) एक ऐसी प्रक्रिया है जिसमें उच्च गति वाले इलेक्ट्रॉनों की बीम से उत्पन्न गर्मी का उपयोग वेल्डिंग के लिए किया जाता है। एक इलेक्ट्रॉन गन चुंबकीय क्षेत्रों के माध्यम से बीम तैयार करती है। इलेक्ट्रॉनों की गतिज ऊर्जा संपर्क के समय गर्मी में बदल जाती है, जिससे वर्कपीस पिघलती है और एक मजबूत जोड़ बनता है।
आगे, हम कुछ मुख्य बिंदुओं पर चर्चा करेंगे जो इलेक्ट्रॉन बीम वेल्डिंग को अन्य वेल्डिंग विधियों से अलग करते हैं।
मुख्य बिंदु
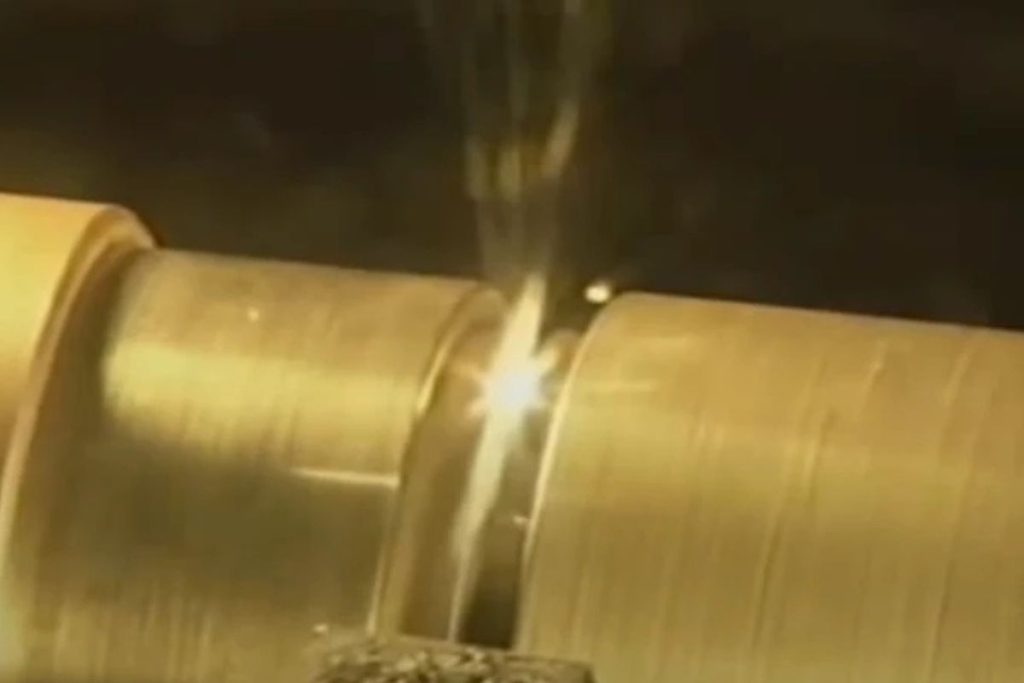
इलेक्ट्रॉन बीम वेल्डिंग (EBW) एक उच्च गति वाले इलेक्ट्रॉन बीम का उपयोग करके धातुओं को पिघलाने और जोड़ने की तकनीक है। बीम को केंद्रित किया जा सकता है, जिससे बहुत छोटी वेल्डिंग जोन बनती है, जो नाजुक या जटिल डिजाइन वाले हिस्सों की वेल्डिंग के लिए उपयुक्त है। साथ ही, EBW बहुत तेज गति से ऑपरेट होती है, जिससे यह असेंबली वेल्डिंग के सबसे तेज तरीकों में से एक है।
इलेक्ट्रॉन बीम वेल्डिंग मशीनें काफी जटिल होती हैं और बेहतरीन परिणामों के लिए विशेषज्ञ ऑपरेटरों की आवश्यकता होती है। दूसरी ओर, ये मशीनें वेल्डिंग की गहराई में विस्तृत रेंज देती हैं, जो आमतौर पर 0.127 मिमी से 50 मिमी (0.005 से 2 इंच) तक होती है (कुछ सामग्रियों में इससे अधिक गहराई संभव है), और अक्सर फ्यूजन वेल्डिंग में फीलर मटेरियल का भी उपयोग किया जा सकता है, जिससे यह MIG, TIG और कवर इलेक्ट्रोड वेल्डिंग जैसी पारंपरिक तकनीकों से अलग है। EBW फ्यूजन वेल्डिंग प्रक्रिया में एक ही पास में न्यूनतम विकृति के साथ मजबूत जोड़ बनते हैं और विभिन्न धातुओं को भी जोड़ा जा सकता है।
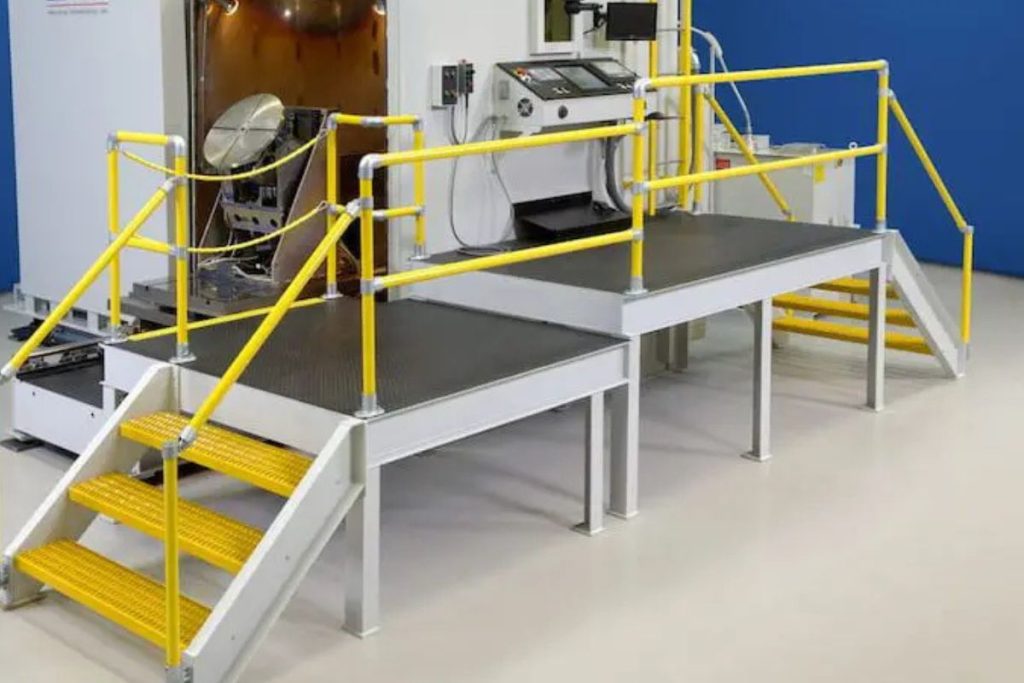
इलेक्ट्रॉन बीम वेल्डिंग का मूल सिद्धांत है कि एक केंद्रित, उच्च गति वाले इलेक्ट्रॉन बीम को जोड़ पर दागा जाता है। यह प्रक्रिया आमतौर पर एक वैक्यूम चैंबर के भीतर की जाती है ताकि बीम की दक्षता बनी रहे और उसका फैलाव न हो।
इलेक्ट्रॉन गन में उच्च वोल्टेज लगाकर, इलेक्ट्रॉनों का तेज प्रवाह उत्पन्न किया जाता है, जिसमें कैथोड, एनोड, फोकसिंग कॉइल और चुंबकीय क्षेत्र की भूमिका होती है। इलेक्ट्रॉन बीम की तीव्रता आर्क वेल्डिंग से 100 से 1000 गुना ज्यादा होती है, जिससे गहरी पैठ और बहुत छोटी हीट-अफेक्टेड जोन (HAZ) संभव होती है।
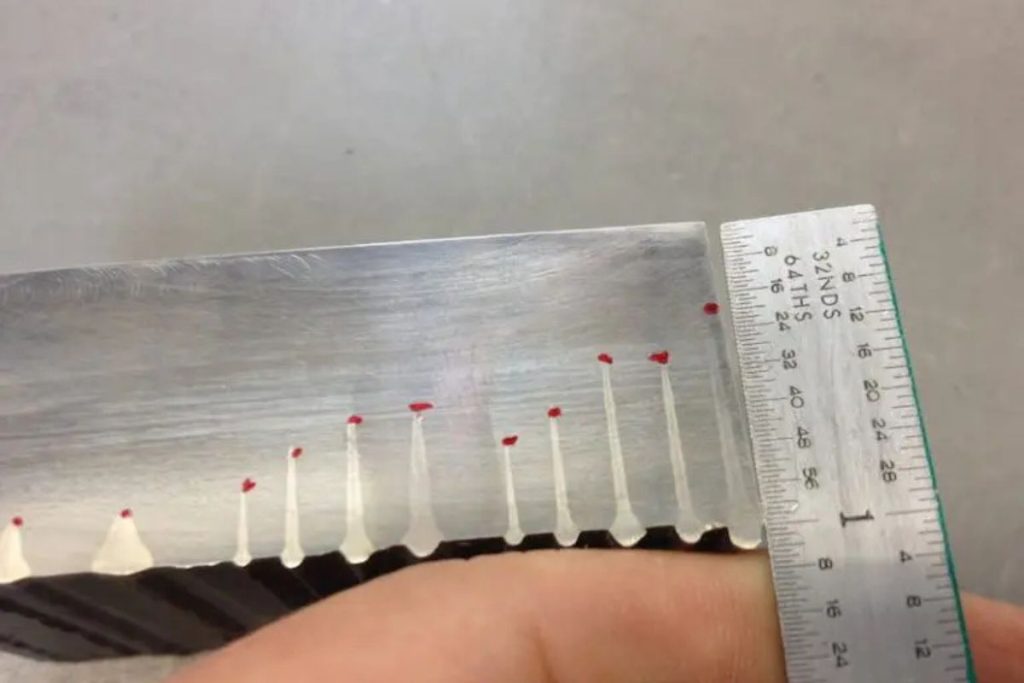
EB वेल्डिंग जॉइंट की रूट जांच – विभिन्न वेल्डिंग प्रोफाइल
प्लाज्मा वेल्डिंग की तरह, EBW प्रक्रिया भी लो, मीडियम और हाई पावर मोड में चल सकती है, जिसे कीहोल मोड भी कहते हैं। लो पावर मोड का उपयोग अत्यंत पतली वेल्डिंग (20 माइक्रोन तक) के लिए होता है। मीडियम पावर 1 मिमी से 20 मिमी मोटाई के लिए उपयुक्त है, और इससे अधिक के लिए हाई पावर EBW का उपयोग होता है। कीहोल मोड में 300 मिमी तक के स्टील को वेल्ड किया जा सकता है, और यह 200 मिमी से अधिक मोटाई वाले सामग्रियों में भी उच्च गुणवत्ता के जोड़ देता है।
EBW में हाल के विकासों के कारण अब वैक्यूम चैंबर से बड़ी वस्तुओं को भी वेल्ड करना संभव हो गया है। इसमें केवल इलेक्ट्रॉन गन को छोटे वैक्यूम बॉक्स में रखा जाता है, जबकि वर्कपीस बाहर रहती है, जिससे प्रक्रिया और अधिक लचीली हो गई है।
इलेक्ट्रॉन बीम वेल्डिंग तकनीक कई तरह की धातुओं को, जिनमें विभिन्न प्रकार की धातुएँ भी शामिल हैं, जोड़ सकती है, क्योंकि यह आमतौर पर वैक्यूम माहौल में की जाती है। EBW प्रायः निम्नलिखित सामग्रियों के साथ उपयोग की जाती है:
इलेक्ट्रॉन बीम वेल्डिंग के प्रमुख उपकरण निम्नलिखित हैं:
इलेक्ट्रॉन गन के मुख्य भाग होते हैं: कैथोड, एनोड, ग्रिड कप और फोकसिंग यूनिट। दो प्रकार की इलेक्ट्रॉन गन होती हैं। स्वतः-त्वरित (Auto-accelerated) इलेक्ट्रॉन कैथोड और एनोड के बीच पोटेंशियल डिफरेंस के कारण त्वरित होते हैं। वर्कपीस-त्वरित (Workpiece-accelerated) इलेक्ट्रॉन कैथोड और वर्कपीस के बीच के पोटेंशियल डिफरेंस से त्वरित होते हैं।
EBW पद्धति में डीसी करंट का उपयोग होता है, छोटे उपकरणों के लिए 5-30 वोल्ट और बड़े उपकरणों के लिए 70-150 वोल्ट की आवश्यकता होती है।
आंशिक वैक्यूम के लिए 10⁻² से 10⁻³ मबार दबाव होता है, जबकि हार्ड वैक्यूम 10⁻⁴ से 10⁻⁵ मबार के रेंज में होता है।
EB वेल्डिंग की विविधता विभिन्न मोटाई की धातुओं को जोड़ने की योग्यता देती है, जिससे यह जटिल असेंबलियों जैसे ट्रांसमिशन या छोटे इलेक्ट्रॉनिक घटकों के लिए उपयुक्त है। यह विभिन्न पिघलन बिंदु और तापीय चालकता वाली धातुओं की वेल्डिंग के लिए भी आदर्श है।
चूंकि इलेक्ट्रॉन बीम वेल्डिंग तकनीक अत्यधिक स्वचालित है और यह स्वच्छ, सटीक और दोहराने योग्य परिणाम देती है, वेल्डिंग के बाद किसी और मशीनिंग की आवश्यकता नहीं होती। इस तकनीक से लाभान्वित होने वाले क्षेत्रों में एयरोस्पेस, ऑटोमोबाइल, मेडिकल, न्यूक्लियर, ऑयल और गैस उद्योग शामिल हैं।
हालांकि इलेक्ट्रॉन बीम वेल्डिंग और लेजर वेल्डिंग की बुनियादी प्रकृति मिलती-जुलती है, फिर भी कुछ महत्वपूर्ण अंतर हैं जो दोनों को विशिष्ट बनाते हैं:
EBW में केंद्रित इलेक्ट्रॉन बीम का उपयोग होता है, जबकि लेजर वेल्डिंग में फोटॉनों द्वारा गर्मी उत्पन्न होती है।
दोनों प्रक्रियाएँ वैक्यूम माहौल में की जा सकती हैं, जिससे वेल्ड पूल वायु अणुओं से बचकर शुद्ध रहता है और वेल्ड क्वालिटी बेहतर होती है। पारंपरिक लेजर वेल्डिंग वातावरणीय स्थितियों में की जाती है, जिसमें इनेर्ट गैस या गैसों के मिश्रण का सहारा लिया जाता है।
लेजर बीम वेल्डिंग में बेस मटेरियल के वेपोराइजेशन के कारण धुएँ बनते हैं, जिससे तेज वेल्डिंग गति की जरूरत होती है। इलेक्ट्रॉन बीम वेल्डिंग विभिन्न गति से संचालित हो सकती है और फिर भी गहरे वेल्ड्स दे सकती है।
इलेक्ट्रॉन बीम वेल्डिंग विद्युत ऊर्जा का लगभग 85% उपयोगी शक्ति में बदल देती है, जबकि लेजर वेल्डिंग आधुनिक टूल्स के साथ भी अधिकतम 40% बिजली ही बदल पाती है।
