प्लाज्मा कटिंग कैसे काम करता है? फायदे और नुकसान
धातुओं की कटिंग को मुख्य रूप से दो तरीकों मेंटा जा सकता है: मैकेनिकल कटिंग और थर्मल कटिंग। प्लाज्मा कटिंग…

प्लाज्मा वेल्डिंग एक आर्क वेल्डिंग प्रक्रिया है जिसमें धातुओं को जोड़ने के लिए प्लाज्मा टॉर्च का उपयोग किया जाता है। इस विधि का सिद्धांत GTAW या TIG वेल्डिंग से लिया गया है, जिसमें इलेक्ट्रोड और वर्कपीस के बीच एक विद्युत चाप उत्पन्न किया जाता है।
आइए गहराई से जानें और प्लाज्मा वेल्डिंग से जुड़ी सभी जानकारी प्राप्त करें।
मुख्य बिंदु
प्लाज्मा आर्क वेल्डिंग (PAW) एक फ्यूजन वेल्डिंग प्रक्रिया है जिसमें नॉन-कन्ज्यूमेबल इलेक्ट्रोड और प्लाज्मा आर्क का उपयोग करके धातुओं को जोड़ा जाता है। TIG की तरह, इसमें भी आमतौर पर थोरियेटेड टंगस्टन इलेक्ट्रोड का इस्तेमाल होता है। इसकी टॉर्च की अनूठी डिजाइन TIG वेल्डिंग की तुलना में अधिक केंद्रित बीम उत्पन्न करती है, जिससे यह पतली धातुओं की वेल्डिंग के साथ-साथ गहरी और संकरी वेल्ड के लिए बेहतरीन विकल्प बनती है।
प्लाज्मा वेल्डिंग का उपयोग अक्सर स्टेनलेस स्टील, एल्युमिनियम और अन्य कठिन धातुओं की वेल्डिंग के लिए किया जाता है, पारंपरिक विधियों की तुलना में। ऑक्सिएसीटिलीन वेल्डिंग की तरह, इस प्रक्रिया से धातु को काटा भी जा सकता है (प्लाज्मा कटिंग), जिससे यह निर्माताओं और उद्योगों के लिए एक बहुपरकारी उपकरण बन जाता है।
प्लाज्मा आर्क वेल्डिंग प्रक्रिया का मूल सिद्धांत यह है कि एक नॉन-कन्ज्यूमेबल टंगस्टन इलेक्ट्रोड और वर्कपीस के बीच आर्क उत्पन्न किया जाता है। प्लाज्मा नोजल की खास डिजाइन होती है, जिसमें इलेक्ट्रोड टॉर्च के शरीर के भीतर स्थित रहता है। इससे प्लाज्मा गैस प्रोटेक्शन गैस की परत से अलग होकर टॉर्च से बाहर निकलती है।
इसके अलावा, नोजल की संकरी ओपनिंग से प्लाज्मा गैस के प्रवाह की स्पीड बढ़ जाती है, जिससे गहरी पैठ संभव होती है। वेल्डिंग पूल के अग्रभाग पर फिलर मेटल आमतौर पर दिया जाता है, लेकिन रूट वेल्डिंग में इसकी आवश्यकता नहीं होती।
प्लाज्मा वेल्डिंग टॉर्च की जटिलता इसे गैस टंगस्टन आर्क वेल्डिंग से अलग बनाती है। प्लाज्मा टॉर्च बहुत ऊंचे तापमान पर काम करती है, जिससे नोजल पिघल सकता है, इसलिए इसमें हमेशा पानी से कूलिंग जरूरी है। हालांकि टॉर्च को मैन्युअली भी ऑपरेट किया जा सकता है, लेकिन आजकल अधिकांश आधुनिक प्लाज्मा वेल्डिंग गन ऑटोमेटिक वेल्डिंग के लिए ही डिजाइन की जाती हैं।
प्लाज्मा वेल्डिंग से जुड़े सबसे सामान्य दोषों में टंगस्टन की मिलावट और अंडरकटिंग शामिल हैं। टंगस्टन की मिलावट तब होती है जब वेल्डिंग करंट इलेक्ट्रोड की क्षमता से अधिक हो जाता है और टंगस्टन के छोटे कण वेल्ड मेटल में फंस जाते हैं। अंडरकटिंग आमतौर पर PAW के कीहोल मोड से संबंधित होती है, जिसे सक्रिय फ्लक्स का उपयोग कर रोका जा सकता है।
प्लाज्मा वेल्डिंग तीन ऑपरेशन मोड्स में काम कर सकती है, जिससे विभिन्न करंट पर कार्य संभव है:
यह मोड कम करंट पर भी 20 मिमी तक की आर्क लंबाई में स्थिर आर्क बनाए रखता है।
माइक्रोप्लाज्मा वेल्डिंग का उपयोग पतली शीट्स (0.1 मिमी तक) को जोड़ने के लिए किया जाता है, जो मेटल मेश बनाने के लिए आदर्श है और इससे न्यूनतम विरूपण होता है।
प्लाज्मा आर्क की विशेषताएं TIG वेल्डिंग जैसी होती हैं, हालांकि टॉर्च की संकरी ओपनिंग के कारण आर्क अधिक कठोर होता है। प्लाज्मा प्रवाह बढ़ाकर वेल्डिंग पूल की पैठ बढ़ाई जा सकती है, लेकिन इससे प्रोटेक्शन गैस से संदूषण का खतरा भी बढ़ता है।
मीडियम करंट या फ्यूजन मोड में TIG से बेहतर पैठ और बेहतर प्रोटेक्शन मिलता है। केवल यही परेशानी है कि टॉर्च का रखरखाव अधिक है और यह TIG टॉर्च की तुलना में भारी होती है।
हाई करंट या कीहोल मोड में शक्तिशाली प्लाज्मा बीम का उपयोग किया जाता है, जिससे गैस प्रवाह और वेल्डिंग करंट दोनों बढ़ जाते हैं। यह मोड एक ही पास में (कुछ मटेरियल्स में 10 मिमी तक की मोटाई) गहरी पैठ देता है, जिससे फ्यूज्ड मेटल से एक समान वेल्डिंग पूल बनता है।
इलेक्ट्रॉन बीम वेल्डिंग की तरह, कीहोल मोड मोटे मटेरियल्स की तेज गति पर वेल्डिंग के लिए आदर्श है। बेहतर वेल्डिंग के लिए सामान्यतः फिलर मेटल जोड़ा जाता है। इसका उपयोग मैकेनाइज्ड वेल्डिंग, विभिन्न पोजीशनों में वेल्डिंग और पाइप वेल्डिंग में किया जाता है।
आमतौर पर TIG वेल्डिंग में इलेक्ट्रोड और वर्कपीस के बीच आर्क बनाने के लिए टंगस्टन इलेक्ट्रोड का उपयोग किया जाता है। प्लाज्मा प्रक्रिया भी इसी तरह काम करती है, लेकिन इसकी टॉर्च की संरचना अलग होती है। संकरी नोजल डिजाइन से इलेक्ट्रॉन बहुत तेज गति से चलते हैं, जिससे गैस आयनित हो जाती है और अत्यधिक गर्मी के साथ केंद्रित प्लाज्मा जेट बनता है, जो गहरी पैठ प्रदान करता है।
चूंकि प्लाज्मा वेल्डिंग TIG की तुलना में ज्यादा सटीक है, इसलिए हीट एफेक्टेड एरिया कम होता है, जिससे संकरे वेल्डिंग बीड्स बनाना संभव है। कुल मिलाकर, प्लाज्मा वेल्डिंग TIG से बेहतर विकल्प है, क्योंकि यह TIG की विकसित तकनीक है। इसके उपकरणों की तकनीक कम करंट पर अधिक स्थिरता और बेहतर आर्क कंट्रोल देती है, जिससे वेल्डिंग गैप और आर्क लंबाई में बदलाव की स्थिति में भी उच्च सहिष्णुता मिलती है।
हालांकि, TIG वेल्डिंग एक सरल विधि है, क्योंकि प्लाज्मा वेल्डिंग के लिए जटिल पैरामीटर सेट करने पड़ते हैं। ऑपरेटर को एडवांस TIG वेल्डिंग से PAW तक पहुँचने के लिए अतिरिक्त प्रशिक्षण की आवश्यकता होती है। अंत में, TIG उपकरण सस्ते होते हैं और प्लाज्मा वेल्डिंग की जटिल और संवेदनशील टॉर्च की तुलना में कम रखरखाव मांगते हैं।
TIG वेल्डिंग की तरह, प्लाज्मा वेल्डिंग अधिकांश ज्ञात धातुओं के लिए उपयुक्त है, हालांकि कुछ के लिए यह सबसे किफायती विकल्प नहीं है:
प्लाज्मा वेल्डिंग के मुख्य उपकरण निम्नलिखित हैं:
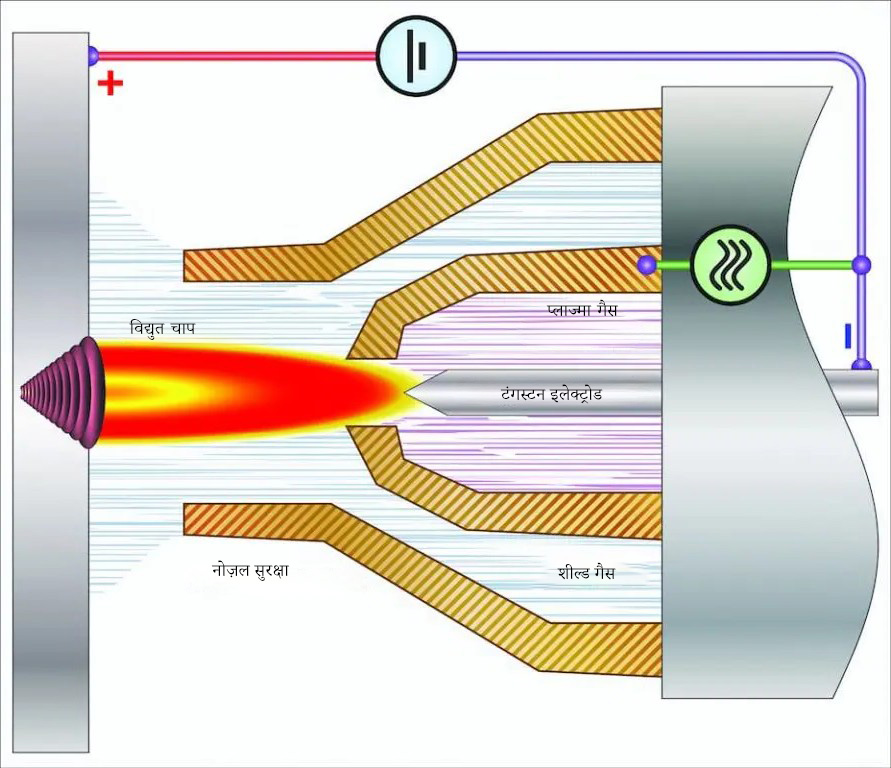
प्लाज्मा टॉर्च – इसमें प्लाज्मा गैस प्रोटेक्शन गैस की परत से अलग बाहर निकलती है।
पानी से ठंडी की जाने वाली प्लाज्मा टॉर्च का अनूठा डिजाइन इसे अन्य वेल्डिंग प्रक्रियाओं से अलग बनाता है। इसके काम करने के सिद्धांत पहले ही समझाए जा चुके हैं।
वेल्डिंग मटेरियल और आवश्यकताओं के अनुसार विभिन्न प्रकार के नोजल चुने जा सकते हैं।
जहां पारंपरिक वेल्डिंग तकनीकों में टॉर्च सीधे पॉवर सोर्स से जुड़ती है, वहीं प्लाज्मा वेल्डिंग में पॉवर सोर्स और टॉर्च के बीच कंट्रोल कंसोल का इस्तेमाल होता है।
कंसोल की कुछ मुख्य भूमिकाएं हैं: टॉर्च प्रोटेक्शन सर्किट, हाई फ्रीक्वेंसी स्टार्टिंग यूनिट, पायलट आर्क के लिए पॉवर सोर्स, वाटर और गैस वॉल्व, प्लाज्मा और प्रोटेक्शन गैस फ्लो के लिए इंडीविजुअल गेज।
प्लाज्मा आर्क वेल्डिंग के लिए कम से कम 70 वोल्ट के ओपन सर्किट वोल्टेज वाली डीसी पॉवर सप्लाई (रेक्टिफायर या जेनरेटर) की आवश्यकता होती है, जिसमें डाउनस्लोपिंग कैरेक्टरिस्टिक्स
