13 वेल्डिंग दोष और लेजर कटिंग में डिज़ाइन टिप्स, ताकि इन्हें टाला जा सके
लेजर और वॉटरजेट से कटी हुई पार्ट्स में वेल्डिंग दोष, जिन्हें आपको टालना चाहिए वेल्डिंग की गुणवत्ता को क्या प्रभावित…

वेल्डिंग दोष वे असमानताएँ हैं जो वेल्डिंग की विभिन्न प्रक्रियाओं के दौरान उत्पन्न होती हैं। कई कारण होते हैं जिनसे वेल्डिंग के संचालन के दौरान दोष उत्पन्न हो सकते हैं।
वेल्डिंग सेवाओं का मुख्य रूप से विनिर्माण उद्योग में धातुओं को जोड़ने के लिए उपयोग किया जाता है, जैसे भवन, पुल, वाहन, विमान, पाइपलाइन और अन्य कई वस्तुओं के निर्माण में। हालांकि, वेल्डिंग एक संपूर्ण प्रक्रिया नहीं है, क्योंकि इसमें धातु के भीतर और सतह पर कई प्रकार के दोष आ सकते हैं।
आइए वेल्डिंग के कुछ सामान्य दोषों, उनके कारणों और उनकी रोकथाम के उपायों को विस्तार से जानें।
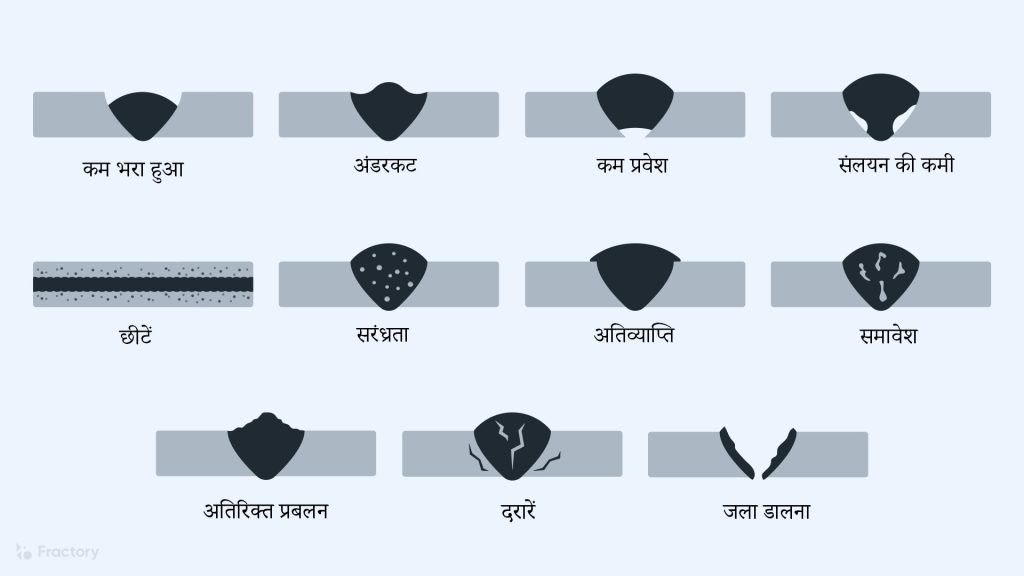
वेल्डिंग दोष एक खराब जोड़ का परिणाम होता है, जिससे जोड़ कमजोर हो जाता है। इसे वह बिंदु कहा जाता है जो वेल्डिंग प्रक्रिया में स्वीकार्य सहनशीलता से आगे निकल जाता है।
दोष आकार-प्रकार में हो सकते हैं, जब परिणाम निर्धारित मानकों को पूरा नहीं करता, या फिर वे असंततता या सामग्री की विशेषताओं के रूप में प्रकट हो सकते हैं। वेल्डिंग दोषों के सामान्य कारणों में गलत वेल्डिंग पैटर्न, अनुचित सामग्री का चयन, कौशल की कमी या मशीन सेटिंग्स में गलतियां (जैसे वेल्डिंग की गति, करंट और वोल्टेज) शामिल हैं।
जब किसी धातु में वेल्डिंग दोष होता है, तो उसे ठीक करने के कई विकल्प होते हैं। कुछ मामलों में धातु की मरम्मत की जा सकती है, जबकि कुछ में पूरी प्रक्रिया को दोहराना पड़ता है क्योंकि सामग्री पिघल चुकी होती है।
वेल्डिंग में अनियमितताएँ विभिन्न कारणों से हो सकती हैं और अलग-अलग तरह के दोष उत्पन्न कर सकती हैं। इन दोषों को दो मुख्य श्रेणियों में बांटा जा सकता है: आंतरिक वेल्डिंग दोष और बाहरी वेल्डिंग दोष।
बाहरी वेल्डिंग दोष वे असंततताएँ हैं जो धातु की सतह पर सीधे दिखाई देती हैं।
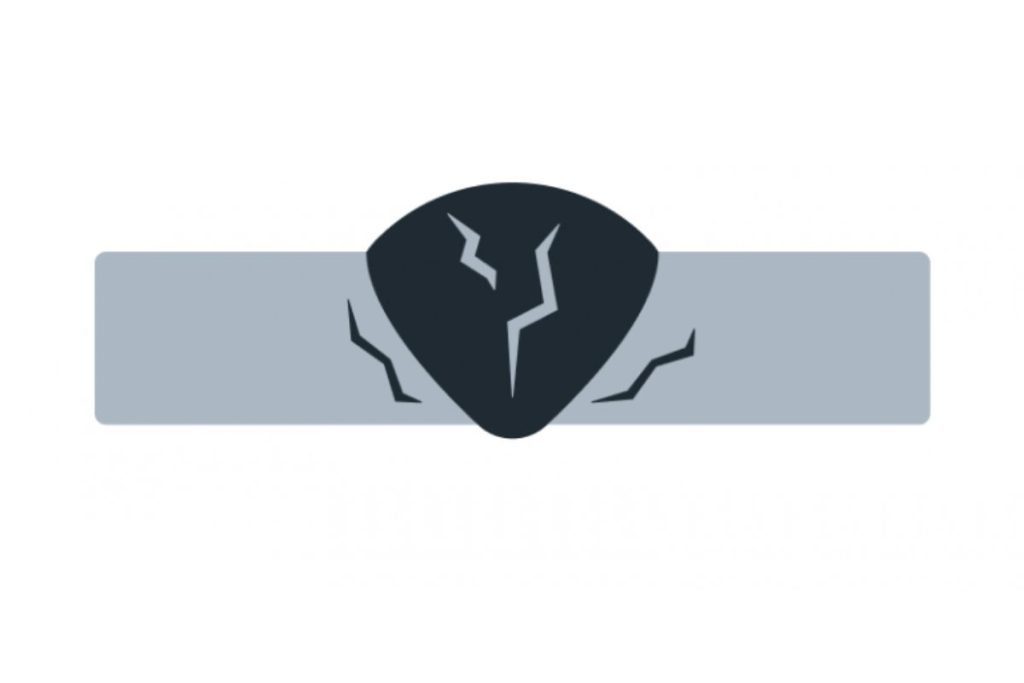
दरारें वेल्डिंग का सबसे गंभीर दोष हैं, क्योंकि वे तेजी से फैल सकती हैं और संरचनात्मक विफलता का कारण बन सकती हैं। वेल्डिंग में दरारों को आमतौर पर उनके बनने के तरीके के अनुसार वर्गीकृत किया जाता है।
लंबवत दरारें वेल्डिंग की दिशा के समानांतर बनती हैं, जबकि आड़ी दरारें वेल्डिंग की चौड़ाई में बनती हैं। क्रेटर दरारें वेल्डिंग की समाप्ति पर, जहाँ आर्क समाप्त होता है, वहाँ बनती हैं।
वेल्डिंग की दरारें अलग-अलग तापमान पर भी बन सकती हैं:
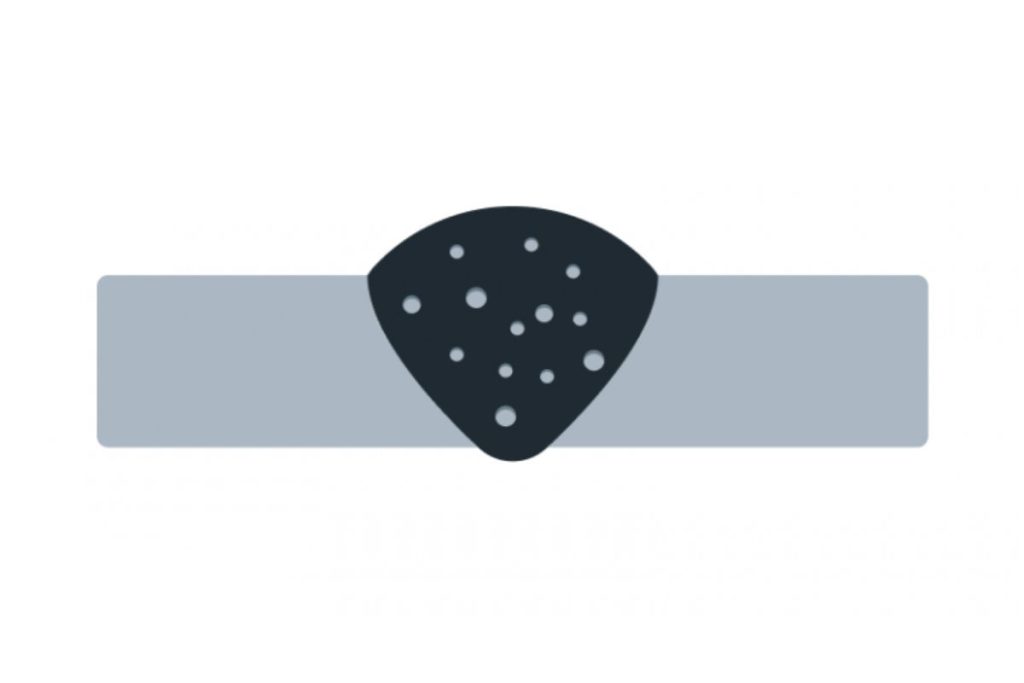
छिद्रता वेल्डिंग में गैस के बुलबुले के फँस जाने से बने छेदों के रूप में होती है, जब गैस बाहर नहीं निकल पाती। यह गैस शील्डिंग का उपयोग करते समय सबसे आम दोषों में से एक है, जैसे TIG वेल्डिंग और कवरड इलेक्ट्रोड वेल्डिंग में। गैस शील्डिंग की मात्रा कम, अधिक या अनुपस्थित होने से धातु दूषित हो जाती है और वेल्डिंग की ताकत घट जाती है।
गंभीर छिद्रता में बड़े गैस बुलबुले वेल्डिंग बीड में फँस जाते हैं, जिससे छेद या गड्ढे बन जाते हैं। साथ ही, छोटी गैस की मात्रा धातु में मिलकर अशुद्ध यौगिक बना सकती है।
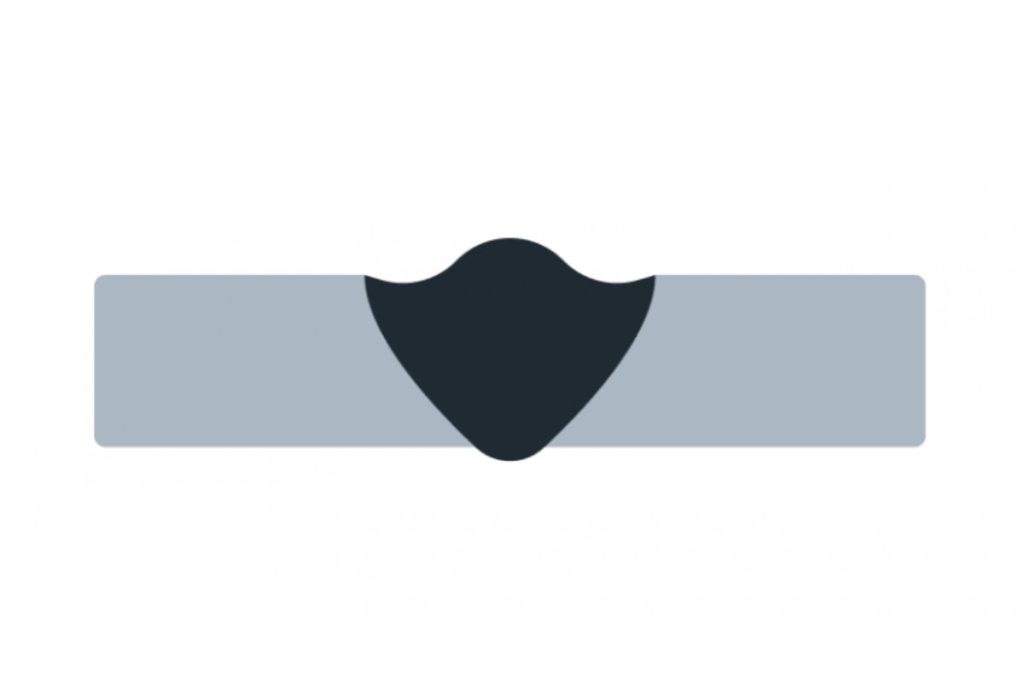
अंडरकटिंग कई तरीकों से बन सकती है, पर मुख्यतः दो कारणों से होती है: अत्यधिक करंट, जिससे जोड़ के किनारे पिघलकर वेल्डिंग में मिल जाते हैं, या फिलर मेटल की कमी, जिससे जोड़ में कटाव या ग्रूव बन जाते हैं और थकान के तहत तनाव बढ़ जाता है। यह वेल्डिंग के पाँव या मल्टीपल लेयर वेल्डिंग में फ्यूजन फेस पर हो सकता है। यह लगातार, बीच-बीच या पास के बीच में बन सकता है।
साथ ही, पानी और गंदगी इन कटावों में जमा हो सकती है, जिससे उस क्षेत्र में जंग जल्दी लग सकती है।
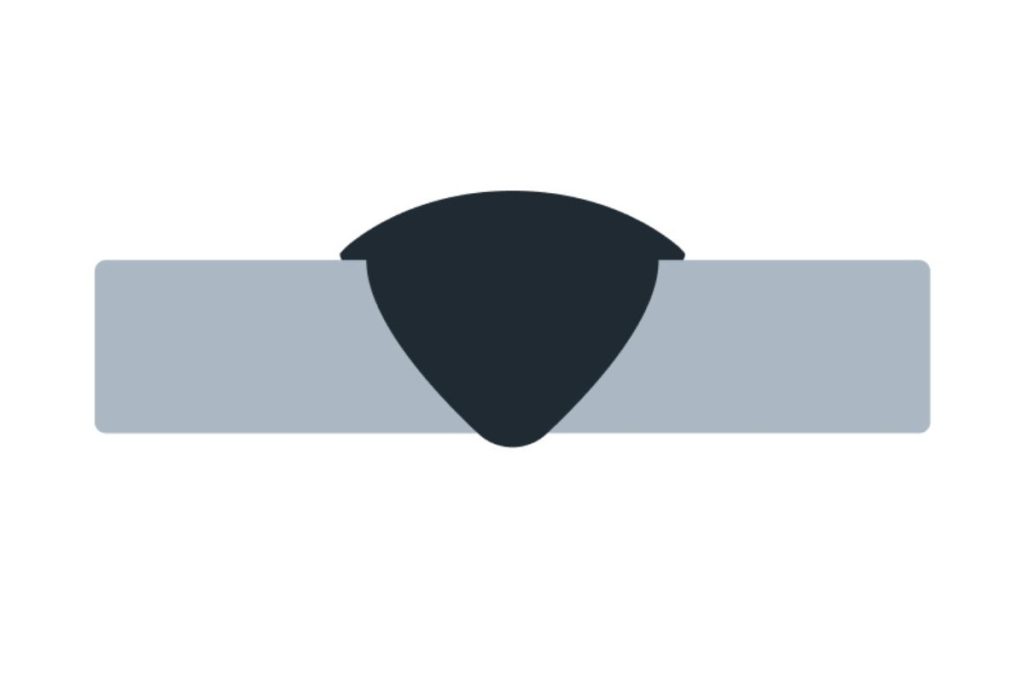
ओवरलैप वह स्थिति है जब जोड़ के चारों ओर अतिरिक्त धातु फैल जाती है। फिलर मेटल बेस मेटल से सही तरह नहीं जुड़ता और आम तौर पर गोलाकार रूप में जोड़ के ऊपर दिखाई देता है।
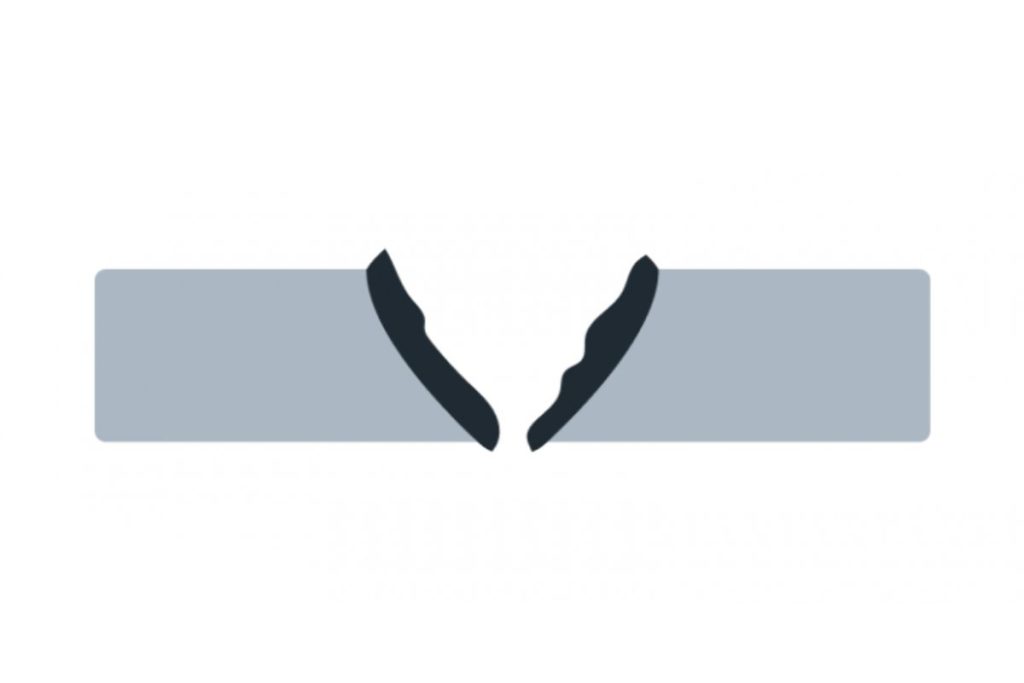
बर्न-थ्रू तब होता है जब वेल्डिंग में बेस मेटल की पूरी मोटाई गलकर छेद बन जाता है। यह पतली धातुओं की वेल्डिंग में आम समस्या है।
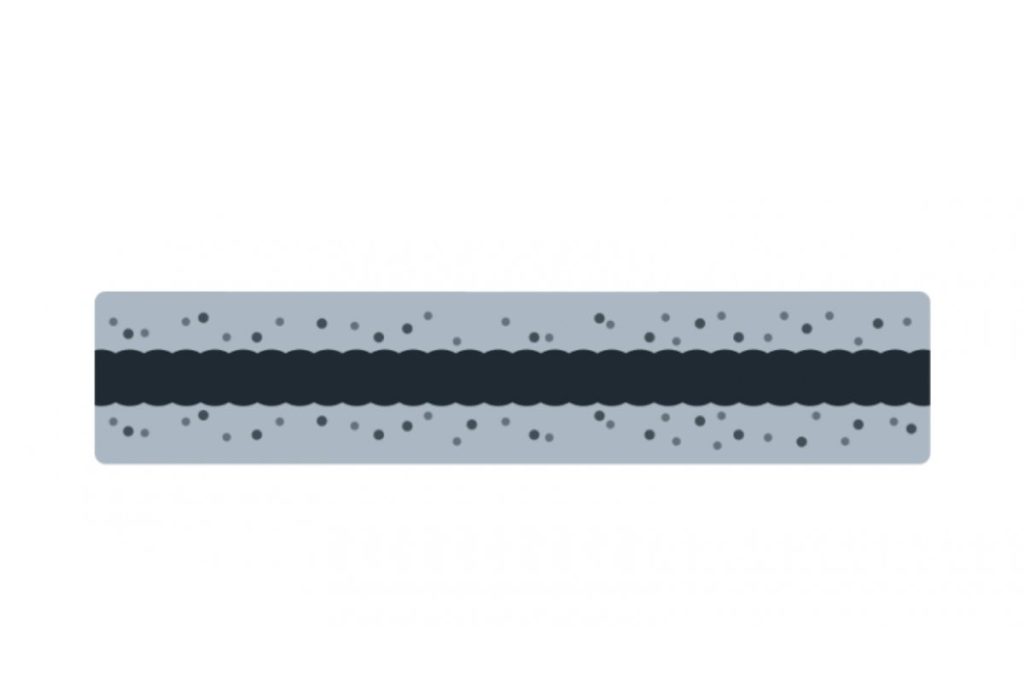
स्पैटर वह दोष है जब पिघली धातु की बूंदें वेल्डिंग सतह पर गिर जाती हैं। ठंडा होने पर ये बूंदें चिपक जाती हैं, जिन्हें हटाना पड़ता है, जिससे लागत बढ़ती है।
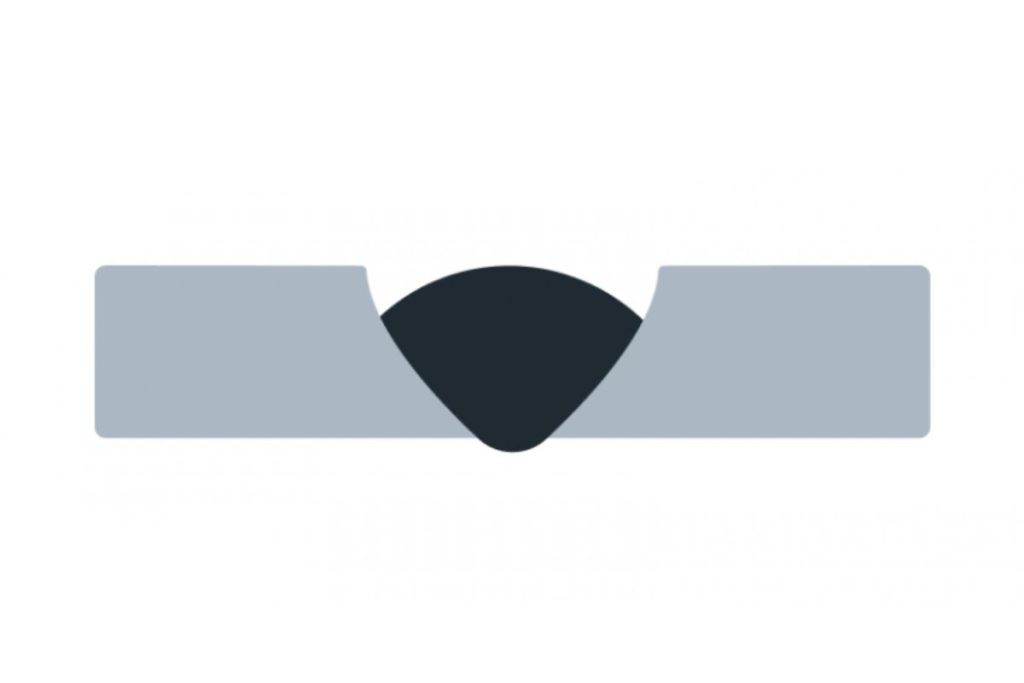
सब-फिलिंग तब होती है जब जोड़ में बहुत कम सामग्री डाली जाती है, जिससे बेस मेटल के हिस्से बिना फ्यूजन के रह जाते हैं। ये छोटे हिस्से भी तनाव केंद्र के रूप में कार्य कर सकते हैं।
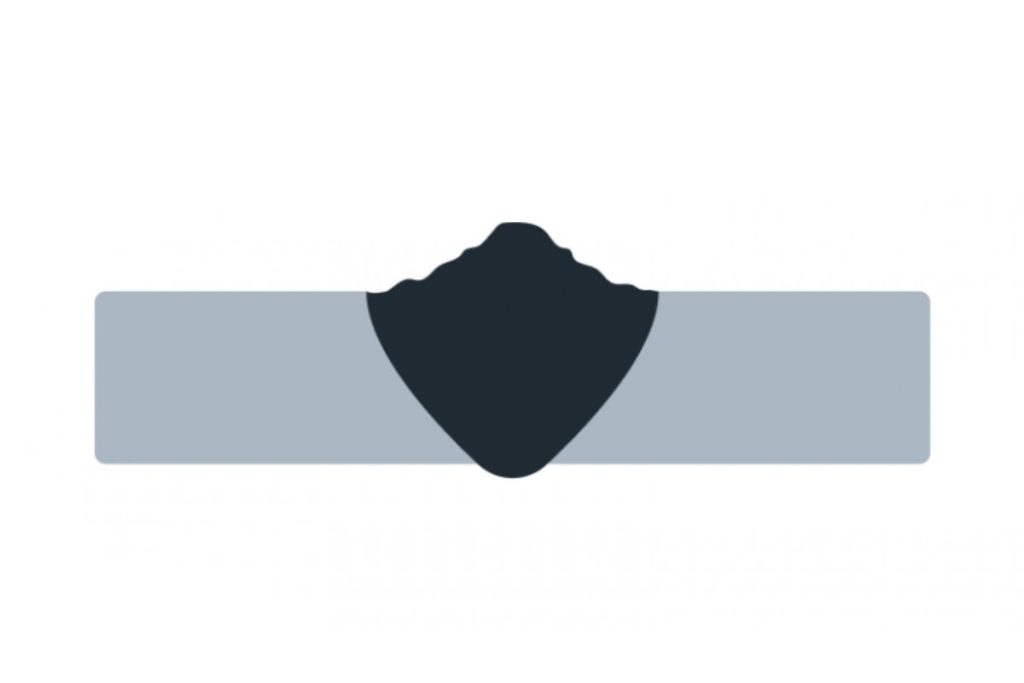
ओवरफिलिंग (अधिक भराव) तब होता है जब वेल्डिंग में जरूरत से ज्यादा सामग्री डाली जाती है, जो सब-फिलिंग का उल्टा है। इससे वेल्डिंग के सिरों पर तनाव बढ़ जाता है।
यांत्रिक क्षति वेल्डिंग में मौजूद डेंट्स या निशानों को दर्शाता है, जो उपकरण के अनुचित उपयोग, संचालन या अन्य कारणों से होते हैं।
विकृति वह अनचाहा बदलाव है, जो वेल्डिंग के आसपास की धातु में आकार में आ जाता है। अत्यधिक गर्मी विकृति का मुख्य कारण है।
यह आमतौर पर पतली धातुओं में होता है और चार तरह की हो सकती है: कोणीय, लंबवत, फाइलेट और न्यूट्रल एक्सिस की विकृति।
वेल्डिंग से पहले या दौरान धातुओं का गलत स्थान पर होना मिसएलाइनमेंट का कारण बनता है। खराब संरेखण विशेष रूप से थकान की स्थिति में, जैसे पाइप वेल्डिंग में, अधिक समस्याग्रस्त हो सकता है।
वे वेल्डिंग प्रक्रियाएँ जिनमें ऐसे दोष उत्पन्न होते हैं जो आँखों से नहीं दिखते, आंतरिक दोष कहलाते हैं।
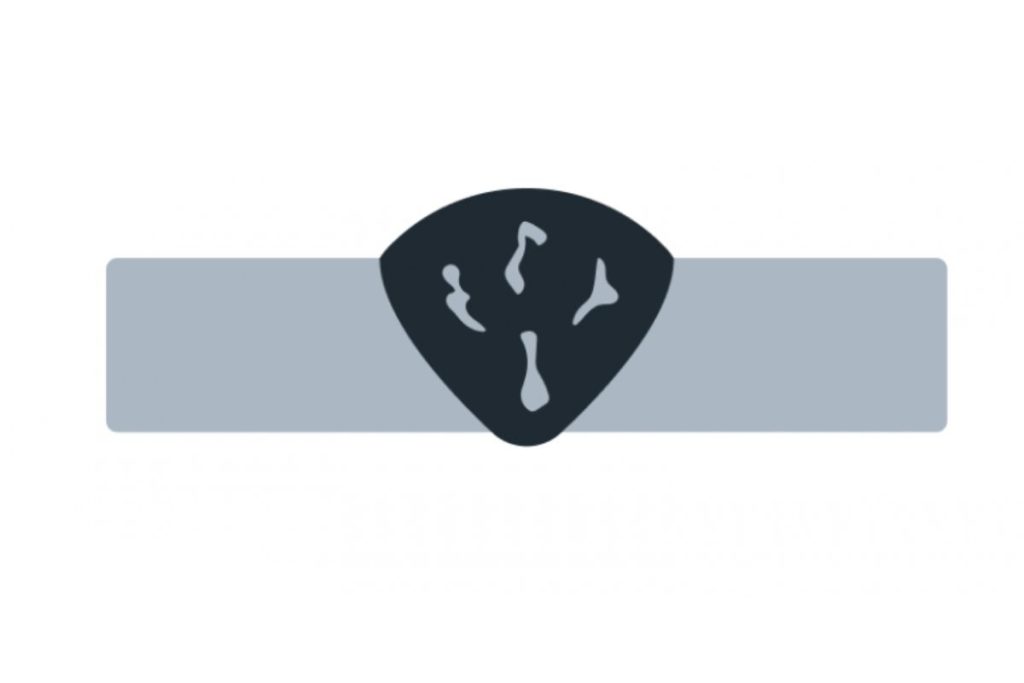
अगर वेल्डिंग बीड में स्लैग रह जाता है, तो धातु की मजबूती और संरचना प्रभावित होती है। स्लैग समावेशन सतह पर या वेल्डिंग साइकिल के बीच हो सकता है। यह दोष खासकर उन प्रक्रियाओं में आम है जिनमें फ्लक्स का उपयोग होता है, जैसे कवरड इलेक्ट्रोड वेल्डिंग, फ्लक्स कोर वेल्डिंग, सबमर्ज्ड आर्क वेल्डिंग और ब्रेजिंग।
अधूरी फ्यूजन तब होती है, जब वेल्डिंग के दौरान धातुएँ पूरी तरह नहीं गलतीं और जोड़ में गैप रह जाता है। अगर वेल्डर बेस और फिलर मेटल को सही से नहीं गलाता, तो फ्यूजन अधूरी रह जाती है।
अधूरी पैठ आमतौर पर बट वेल्ड में होती है, जब दोनों धातुओं के बीच का गैप पूरी मोटाई तक नहीं भरता। इसका मतलब है कि जोड़ का एक हिस्सा रूट में नहीं जुड़ा है।
व्हिस्कर्स MIG वेल्डिंग में एक विशिष्ट दोष है। यह तब बनता है, जब इलेक्ट्रोड वायर के अवशेष वेल्डिंग के रूट साइड में रह जाते हैं।
कॉलर क्रैक इलेक्ट्रॉन बीम वेल्डिंग से संबंधित दोष है। यह तब होता है, जब पिघली धातु कैविटी में सही से नहीं बहती और पैठ अधूरी रह जाती है।
जांच विधियाँ यह सुनिश्चित करने के लिए आवश्यक हैं कि वेल्डिंग पैटर्न निर्धारित मानकों पर खरे उतरते हैं या नहीं। ये दोषों के कारण और समाधान पहचानने में मदद करती हैं, जिससे वेल्डिंग सुरक्षित और भरोसेमंद बनती है।
वेल्डिंग में दोष पहचानने के दो मानक तरीके हैं:
एनडीटी से वेल्डिंग में बिना नुकसान पहुँचाए दोष देखे जा सकते हैं। यह उच्च गति के उत्पादन में महत्वपूर्ण है, जहाँ हर बैच की सैंपलिंग की जाती है।
इसमें आमतौर पर विजुअल इंस्पेक्शन, लिक्विड पेनिट्रेंट, मैग्नेटिक पार्टिकल, एड्डी करंट, अल्ट्रासोनिक, सोनिक, एमिशन या रेडियोग्राफी शामिल हैं।
डिस्ट्रक्टिव परीक्षण में तैयार उत्पादों को उनकी अधिकतम ताकत तक कठोरता से परखा जाता है। कभी-कभी इन्हें एनडीटी के साथ मिलाकर उत्पादन में दोष कम करने के लिए किया जाता है।
कुछ प्रमुख डिस्ट्रक्टिव परीक्षण हैं: एसिड अटैक, गाइडेड बेंड, फ्री बेंड, बैक बेंड, ब्रेकिंग टेस्ट और टेंशन स्ट्रेंथ टेस्ट।
वेल्डिंग दोष गंभीर जोखिम पैदा कर सकते हैं, जो अगर न सुधारे जाएँ तो खतरे की स्थिति ला सकते हैं। भले ही इन्हें सुधारना महंगा और समय लेने वाला हो, गुणवत्ता के लिए इनका सुधार आवश्यक है। इसलिए वेल्डर्स को वेल्डिंग के मूल सिद्धांत समझने चाहिए।
आधुनिक तकनीक वेल्डिंग को ज्यादा कुशल बनाती है। विभिन्न परीक्षण विधियों से दोष पहचानना आसान हुआ है, जिससे वेल्डिंग की मरम्मत और निष्पादन में बराबर सुधार हो रहा है। मशीनों और तकनीकी कौशल में उन्नति से दोषों में कमी आती है, जिससे कई उद्योग अब पहले से कहीं बेहतर गुणवत्ता वाले उत्पाद बना सकते हैं।
