प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

इलेक्ट्रोड कवरयुक्त मेटल आर्क वेल्डिंग एक इलेक्ट्रिक आर्क वेल्डिंग प्रक्रिया है जिसमें धातुओं को जोड़ने के लिए कंज्यूमेबल इलेक्ट्रोड का उपयोग किया जाता है। यह पहली बार 1888 में पेश की गई थी, जब निकोलाय गव्रीलोविच स्लाव्यानोव ने आर्क वेल्डिंग के लिए कंज्यूमेबल इलेक्ट्रोड का उपयोग किया।
इलेक्ट्रोड कवरयुक्त मेटल आर्क वेल्डिंग, जिसे आमतौर पर कवर इलेक्ट्रोड वेल्डिंग कहा जाता है, आज भी सबसे अधिक इस्तेमाल की जाने वाली वेल्डिंग तकनीकों में से एक है। इलेक्ट्रोड वेल्डिंग अत्यंत बहुपरकारी प्रक्रिया है, जिसे लगभग हर उद्योग, वातावरण, स्थिति और धातु के प्रकार में इस्तेमाल किया जा सकता है।
आइए जानें कि कवर इलेक्ट्रोड वेल्डिंग को अन्य वेल्डिंग प्रक्रियाओं से क्या अलग बनाता है।
मुख्य बिंदु
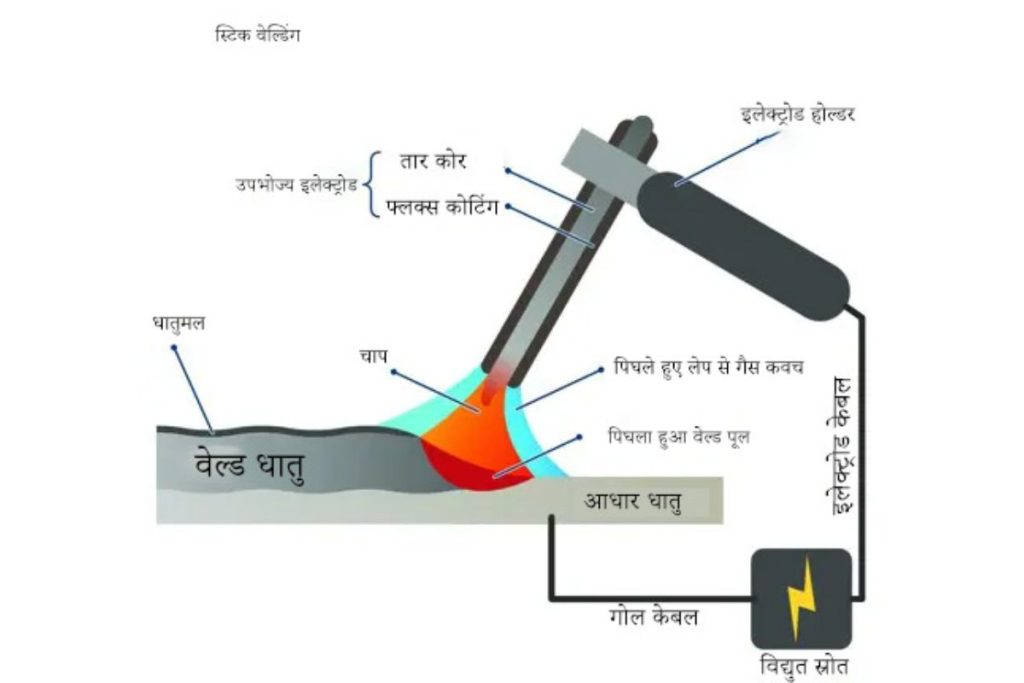
इलेक्ट्रोड कवरयुक्त मेटल आर्क वेल्डिंग (SMAW), जिसे मैनुअल मेटल आर्क वेल्डिंग (MMAW या MMA) भी कहा जाता है, एक वेल्डिंग प्रक्रिया है जिसमें फ्लक्स से ढंका इलेक्ट्रोड धातुओं को जोड़ने के लिए प्रयुक्त होता है।
जैसे ही इलेक्ट्रोड की नोक वर्कपीस को छूती है, एक आर्क उत्पन्न होता है। इसके परिणामस्वरूप इलेक्ट्रोड और वर्कपीस दोनों पिघलकर वेल्ड पूल बनाते हैं।
साथ ही, इलेक्ट्रोड का फ्लक्स कोटिंग भी पिघलता है, जो वेल्ड क्षेत्र में गैस और स्लैग की सुरक्षात्मक परत बनाता है।
जब धातु ठंडी होती है, तो वेल्ड बीड पर स्लैग जम जाती है, जिसे आम वर्कशॉप टूल्स से हटाया जा सकता है।
यह मैन्युअल वेल्डिंग तकनीक केवल छोटे बीड्स के लिए सीमित है, क्योंकि कंज्यूमेबल इलेक्ट्रोड को बार-बार बदलना पड़ता है।
SMAW को FCAW के साथ भ्रमित नहीं करना चाहिए, हालांकि इनमें कुछ समानताएँ हैं। दोनों प्रक्रियाओं में इलेक्ट्रोड का फ्लक्स पिघली धातु को प्रदूषण से बचाता है। इन्हें बाहरी शील्डिंग गैस की आवश्यकता नहीं होती, लेकिन इलेक्ट्रोड की बनावट में भिन्नता होती है। इसलिए, फ्लक्स-कोर आर्क वेल्डिंग को कभी-कभी “उल्टा इलेक्ट्रोड वेल्डिंग” भी कहा जाता है।
वेल्डिंग शुरू करने से पहले हमेशा उपकरण की स्थिति जांचना चाहिए। सुरक्षा और वेल्ड की गुणवत्ता के लिए यह महत्वपूर्ण है कि पावर सोर्स, क्लैम्प, केबल और इलेक्ट्रोड होल्डर अच्छी स्थिति में हों।
अगला कदम ऐसा इलेक्ट्रोड चुनना है, जो बेस मेटल के अनुकूल हो। साथ ही, पावर सोर्स को भी सही ढंग से सेट करना चाहिए: डीसी इलेक्ट्रोड नेगेटिव, डीसी इलेक्ट्रोड पॉजिटिव या एसी। वेल्डिंग मशीन का एक केबल अर्थ क्लैम्प से और दूसरा इलेक्ट्रोड होल्डर से जुड़ता है।
वेल्डिंग प्रक्रिया शुरू करने के लिए इलेक्ट्रोड को बेस मेटल से टकराया जाता है। जैसे ही इलेक्ट्रोड पिघलता है, वेल्ड पूल बनता है।
फ्लक्स कोटिंग पिघलते समय एक सुरक्षात्मक गैस निकलती है, जो वेल्ड पूल को वायुमंडलीय प्रदूषण से बचाती है। इलेक्ट्रोड की पिघलती हुई छड़ को वेल्ड पूल में धीरे-धीरे घुलने देते हैं, साथ ही आर्क की लंबाई को स्थिर रखना जरूरी है। सामान्यतः, आर्क की लंबाई इलेक्ट्रोड के कोर के व्यास के बराबर होनी चाहिए।
जैसे ही वेल्ड मेटल ठंडा होता है, स्लैग की परत जम जाती है जिसे बाद में स्लैग हैमर और स्टील ब्रश से हटाया जा सकता है।
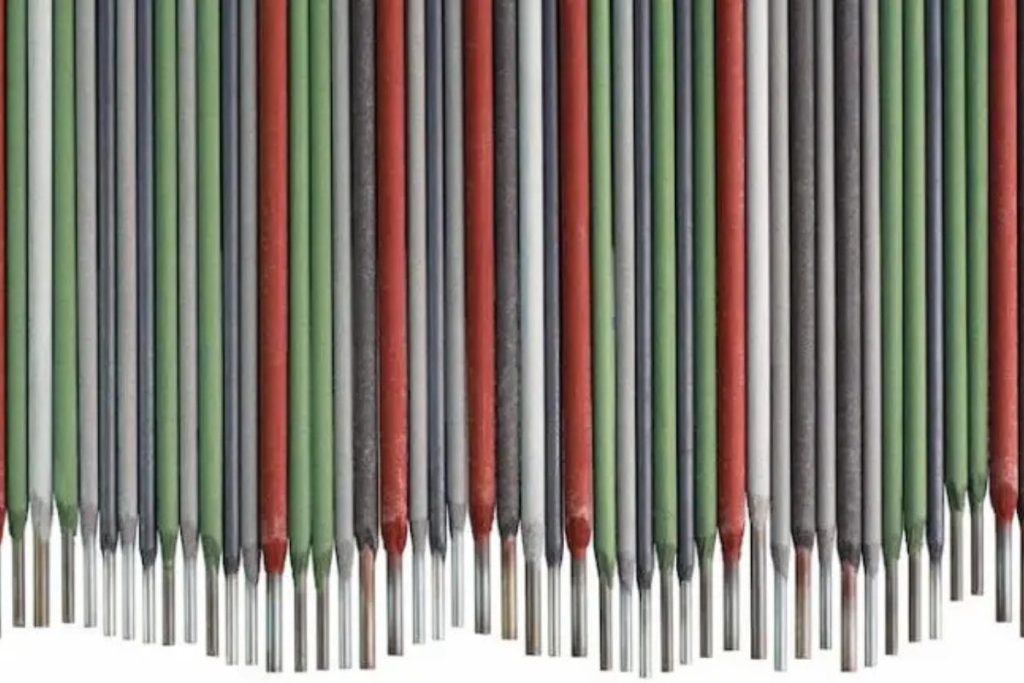
वेल्डिंग की गुणवत्ता सुनिश्चित करने के लिए इलेक्ट्रोड का प्रकार सबसे महत्वपूर्ण कारकों में से एक है। इसकी रासायनिक संरचना आर्क की स्थिरता, डिपॉजिट रेट, पेनिट्रेशन की गहराई सहित कई पहलुओं को प्रभावित करती है। इलेक्ट्रोड 35 सेंटीमीटर (14″) या 45 सेंटीमीटर (18″) की फिक्स्ड लंबाई में आते हैं और वेल्डर को इन्हें मैन्युअली बदलना पड़ता है।
इलेक्ट्रोड तीन मुख्य श्रेणियों में बांटे जाते हैं:
इसके अलावा, मेटल पाउडर वाले इलेक्ट्रोड्स में आयरन पाउडर की कोटिंग होती है, जिससे वेल्डिंग करंट अधिक हो सकता है। इनकी डिपॉजिट रेट और एफिशिएंसी बिना आयरन पाउडर वाले इलेक्ट्रोड्स की तुलना में अधिक होती है।
इलेक्ट्रोड वेल्डिंग एसी और डीसी दोनों से की जा सकती है। पावर सोर्स—डीसी नेगेटिव, डीसी पॉजिटिव या एसी—इलेक्ट्रोड के प्रकार के अनुसार सेट करना होता है।
वेल्डिंग मशीन में करंट की मात्रा इलेक्ट्रोड के आकार के अनुसार निश्चित की जाती है। वोल्टेज, आर्क की लंबाई और इलेक्ट्रोड के मेटल के अनुसार होती है, जिसे इलेक्ट्रोड को वर्कपीस के पास या दूर करके नियंत्रित किया जा सकता है।
इलेक्ट्रोड वेल्डिंग मोटे मेटल्स के लिए सबसे उपयुक्त मानी जाती है, जबकि पतली शीट्स के लिए TIG और MIG वेल्डिंग बेहतर हैं।
इलेक्ट्रोड वेल्डिंग से निम्नलिखित मेटल्स को जोड़ा जा सकता है:
यह तकनीक ज़िरकोनियम, टैंटलम, कोलंबियम और टाइटेनियम जैसी रिएक्टिव धातुओं के लिए उपयुक्त नहीं है, क्योंकि फ्लक्स की सुरक्षा क्षमता पर्याप्त नहीं होती।
अर्थ क्लैम्प आवश्यक है ताकि इलेक्ट्रिक शॉक से बचा जा सके। इसे वर्कपीस या उसके सपोर्ट से जोड़ा जाता है। अर्थ क्लैम्प को इतनी क्षमता होनी चाहिए कि वह ओवरहीटिंग के बिना करंट को कंडक्ट कर सके।
वेल्डिंग केबल्स SMAW में फ्लेक्सिबल और इंसुलेटेड होते हैं। इन्हें ऐसी लंबाई और चौड़ाई में चुनना चाहिए कि वेल्डिंग करंट न्यूनतम वोल्टेज ड्रॉप के साथ प्रवाहित हो सके। वेल्डिंग मशीन में दो केबल होते हैं: एक इलेक्ट्रोड होल्डर के लिए और दूसरा अर्थ क्लैम्प के लिए।
इलेक्ट्रोड होल्डर वेल्डिंग करंट इलेक्ट्रोड तक पहुँचाता है और इलेक्ट्रोड को वेल्डिंग जॉइंट की दिशा में सही तरीके से गाइड करता है। इलेक्ट्रोड होल्डर्स विभिन्न आकार और करंट क्षमता में उपलब्ध हैं।
आर्क की लंबाई इलेक्ट्रोड वेल्डिंग में सबसे महत्वपूर्ण कारकों में से एक है। इलेक्ट्रोड का मेटल और एप्लिकेशन आर्क की उपयुक्त लंबाई निर्धारित करती है। सामान्यतः, आर्क की लंबाई इलेक्ट्रोड के कोर के व्यास से अधिक नहीं होनी चाहिए।
एम्परेज इलेक्ट्रोड की पसंद, वेल्डिंग का कोण और फिनिश पर निर्भर करता है। एम्परेज के लिए वेल्डिंग मशीन की मैनुअल और गाइड्स में सिफारिशें होती हैं।
फीड स्पीड इलेक्ट्रोड के कोण और प्रकार पर निर्भर करती है। उदाहरण के लिए, फास्ट-फिलर इलेक्ट्रोड तेज स्पीड की अनुमति देते हैं। स्पीड में अनुचित बदलाव से वेल्ड कमजोर या उथली हो सकती है, क्योंकि डिपॉजिट कम या अधिक हो सकते हैं।
वेल्डिंग तकनीकें: अन्य विधियों की तुलना में SMAW में वेल्डर का योगदान मशीन से अधिक होता है। कुछ मुख्य तकनीकें और पैटर्न निम्नलिखित हैं:
वेल्डिंग पोजिशन्स: इलेक्ट्रोड वेल्डिंग सबसे बहुपरकारी तकनीकों में से एक है और इसे फ्लैट, हॉरिजॉन्टल, वर्टिकल और ओवरहेड सहित विभिन्न कोणों में किया जा सकता है।
किसी भी वेल्डिंग प्रोजेक्ट में सुरक्षा नियमों का पालन आवश्यक है। सही हेलमेट और दस्ताने पहनना, उचित वेंटिलेशन सुनिश्चित करना और अर्थ क्लैम्प को जोड़ना बुनियादी उपाय हैं, लेकिन इसके साथ पर्याप्त जानकारी होना भी जरूरी है।
ध्यान रखें कि उपकरण को बदलना या सुधारना हमेशा आसान होता है, लेकिन आर्क से जलने या चोट से बचना ज्यादा जरूरी है।
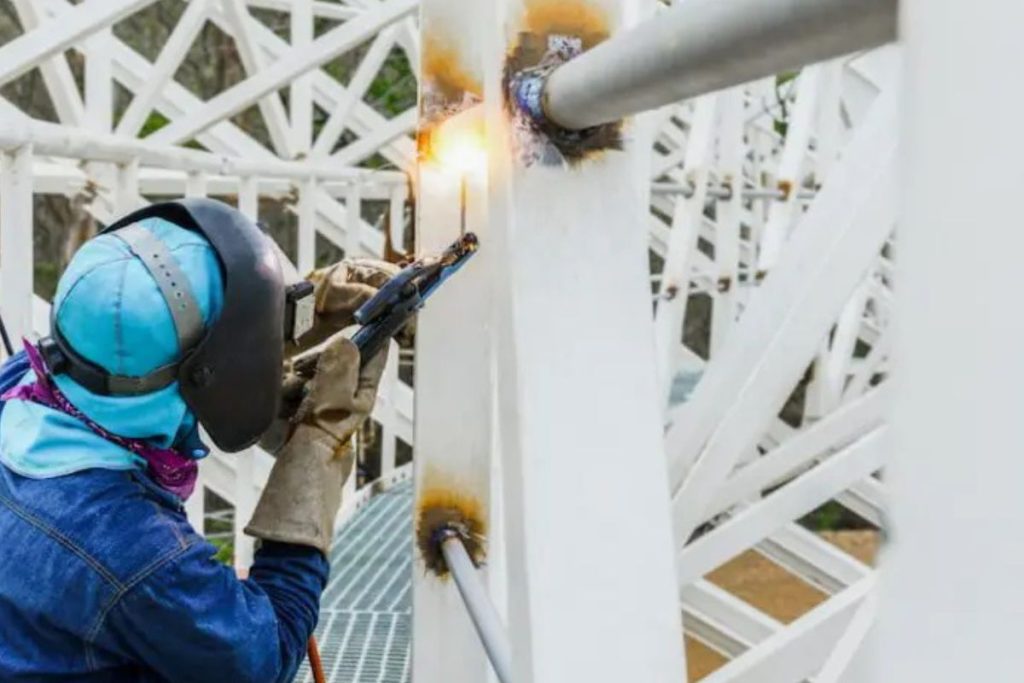
इलेक्ट्रोड वेल्डिंग अत्यंत बहुपरकारी और मोबाइल है, जिससे यह तेज मरम्मत के लिए आदर्श है, चाहे परिस्थितियाँ कैसी भी हों। यह हवा, बारिश या पानी के नीचे भी वेल्डिंग की गुणवत्ता को बनाए रखते हुए इस्तेमाल की जा सकती है। इसकी खासियत है कि यह गंदी या जंग लगी धातुओं को भी वेल्ड कर सकती है।
क्योंकि कवरयुक्त आर्क वेल्डिंग सीखना अपेक्षाकृत आसान है और उपकरण किफायती हैं, यह निर्माण व निर्माण उद्योग में सबसे लोकप्रिय विधियों में बनी हुई है। भले ही कुछ उद्योग अधिक स्वचालित तरीकों की ओर बढ़ रहे हैं, फिर भी कई कंपनियाँ इलेक्ट्रोड वेल्डिंग को प्राथमिकता देती हैं।
कवरयुक्त मेटल आर्क वेल्डिंग एक बहुपरकारी प्रक्रिया है, जो विभिन्न धातुओं को वेल्ड करने में सक्षम है। इसे सीखना अपेक्षाकृत आसान है और इससे उच्च गुणवत्ता की वेल्डिंग संभव है।
भले ही यह सबसे पुरानी तकनीकों में से एक है, फिर भी नवाचार लगातार इसकी दक्षता बढ़ा रहे हैं।
आज भी, अनुभवी पेशेवरों द्वारा की गई इलेक्ट्रोड वेल्डिंग सबसे विश्वसनीय वेल्डिंग विधियों में गिनी जाती है।
