MIG बनाम TIG वेल्डिंग: लेज़र कटिंग के लिए अनुप्रयोग + फायदे और नुकसान
अपनी सभी विविधताओं में, वेल्डिंग लेज़र से कटे हिस्सों को जोड़ने और आपके डिज़ाइन को जीवंत करने का सबसे बेहतरीन…

MIG और TIG वेल्डिंग दोनों ही विभिन्न धातुओं को जोड़ने के लिए इलेक्ट्रिक आर्क और प्रोटेक्टिव गैस का इस्तेमाल करती हैं। पहली नजर में ये दोनों प्रक्रियाएं काफी मिलती-जुलती हैं, लेकिन दोनों में अपने-अपने विशिष्ट गुण हैं।
1940 के दशक में जब वेल्डिंग के पारंपरिक तरीके एल्यूमीनियम और मैग्नीशियम मिश्रधातुओं को जोड़ने में असफल हो रहे थे, तब मेटल इनर्ट गैस (MIG) और टंगस्टन इनर्ट गैस (TIG) वेल्डिंग ने क्रांतिकारी समाधान के रूप में जन्म लिया। इनकी सफलता ने इन्हें आज तक कई उद्योगों में लोकप्रिय बनाए रखा है।
TIG वेल्डिंग अपेक्षाकृत कम आक्रामक होती है और इसमें फिलर मटीरियल का उपयोग वैकल्पिक है, जिससे यह पतली धातुओं के लिए आदर्श है। MIG वेल्डिंग अपनी प्रोटेक्टिव गैस, पावर सोर्स और प्रक्रिया के संयोजन के कारण मोटी धातुओं में बेहतर पैठ बनाती है।
आइए विस्तार से समझते हैं कि ये दोनों सबसे सामान्य वेल्डिंग तकनीकें एक-दूसरे से कैसे भिन्न हैं।
मुख्य बिंदु
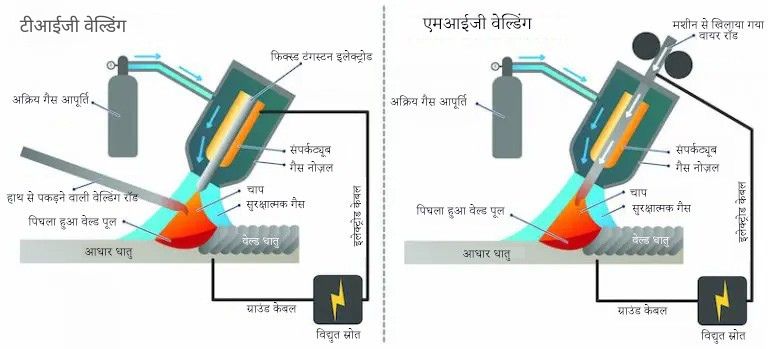
MIG वेल्डिंग या गैस मेटल आर्क वेल्डिंग (GMAW) में एक कंज्यूमेबल इलेक्ट्रोड का इस्तेमाल दो धातुओं को जोड़ने के लिए किया जाता है। TIG वेल्डिंग या गैस टंगस्टन आर्क वेल्डिंग (GTAW) एक ऐसी इलेक्ट्रिक वेल्डिंग प्रक्रिया है जिसमें नॉन-कंज्यूमेबल इलेक्ट्रोड से दो वर्कपीस को जोड़ा जाता है। दोनों ही प्रक्रियाओं में इलेक्ट्रिक करंट से वेल्डिंग एरिया को पिघलाकर मजबूत जोड़ बनाया जाता है।
हालांकि MIG और TIG वेल्डिंग में कुछ समानताएं हैं, पर इनके बीच कई अहम अंतर हैं जो इन्हें विशेष बनाते हैं।
ये सूक्ष्म अंतर वेल्डिंग के अंतिम परिणाम पर गहरा प्रभाव डालते हैं।
MIG और TIG वेल्डिंग में सबसे बड़ा अंतर इलेक्ट्रोड के प्रकार में है। MIG प्रक्रिया में निरंतर फीड होने वाला कंज्यूमेबल वायर इलेक्ट्रोड इस्तेमाल होता है, जबकि TIG में नॉन-कंज्यूमेबल टंगस्टन इलेक्ट्रोड और अलग से फिलर रॉड का उपयोग होता है।
MIG वेल्डिंग अक्सर एक हाथ से की जा सकती है, जबकि TIG वेल्डिंग में एक हाथ से TIG टॉर्च और दूसरे से फिलर रॉड पकड़ना पड़ता है।
मैन्युअल फिलर रॉड कुछ वेल्डर्स के लिए असुविधाजनक हो सकती है, लेकिन यह अधिक नियंत्रण देती है, जिससे फिलर मटीरियल को इलेक्ट्रिक आर्क के साथ सटीकता से लगाया जा सकता है।
TIG वेल्डिंग में आमतौर पर शुद्ध आर्गन या हेलियम, नाइट्रोजन जैसी अन्य नॉन-रिएक्टिव गैसों का मिश्रण इस्तेमाल होता है, ताकि वेल्डिंग क्षेत्र को दूषित होने से बचाया जा सके।
MIG वेल्डिंग में अक्सर आर्गन और कार्बन डाइऑक्साइड का मिश्रण प्रयोग होता है, जिससे गहरी पैठ मिलती है और मोटे मटीरियल के लिए यह अधिक उपयुक्त है।
दोनों विधियों में टॉर्च से गैस की प्रवाह दर में भी अंतर होता है। MIG वेल्डर आमतौर पर 35–50 क्यूबिक फीट प्रति घंटे की दर से गैस प्रवाहित करता है, जबकि TIG वेल्डिंग टॉर्च में 15–25 क्यूबिक फीट प्रति घंटे की दर पर्याप्त होती है।
वेल्डिंग टॉर्च एक प्रमुख हिस्सा है, जिसमें इलेक्ट्रोड और प्रोटेक्टिव गैस होती है। MIG टॉर्च में इलेक्ट्रोड कंज्यूमेबल होता है, जबकि TIG टॉर्च में नॉन-कंज्यूमेबल इलेक्ट्रोड और अलग से फिलर मटीरियल फीड किया जा सकता है।
MIG और TIG, दोनों तरह के उपकरणों में वाटर-कूल्ड या एयर-कूल्ड टॉर्च का इस्तेमाल किया जा सकता है, लेकिन TIG वेल्डिंग में उच्च तापमान के कारण वाटर-कूल्ड टॉर्च अधिक पसंद की जाती है।
MIG वेल्डर में स्थिरता और धातुओं में गहरी पैठ के लिए डायरेक्ट करंट (DC) पावर सोर्स का इस्तेमाल होता है।
TIG वेल्डर में AC और DC दोनों करंट का विकल्प होता है। किस प्रकार की करंट का चयन करना है, यह धातु के प्रकार, वांछित आर्क और वेल्डिंग बाथ की स्पैटरिंग पर निर्भर करता है।
MIG और TIG वेल्डिंग का चयन प्रोजेक्ट की आवश्यकता और संबंधित मटीरियल्स पर निर्भर करता है। अधिकांश धातुओं को दोनों तरीकों से वेल्ड किया जा सकता है, लेकिन कुछ विशेष परिस्थितियों में एक तरीका दूसरे से अधिक उपयुक्त होता है।
स्टेनलेस स्टील आमतौर पर लो कंडक्टिविटी एलॉयज से बना होता है, जिससे इसमें अधिक समय तक गर्मी बनी रहती है। इस धातु की वेल्डिंग में अत्यधिक पिघलाव से बचने के लिए सटीकता जरूरी है।
TIG वेल्डिंग इसमें उपयुक्त है, क्योंकि यह संकीर्ण वेल्ड बीड बनाती है और धातु के संवेदनशील क्षेत्रों को प्रभावित किए बिना मजबूत जोड़ देती है। हालांकि, कुछ सीरियल प्रोडक्शन में MIG वेल्डिंग भी फायदेमंद हो सकती है।
माइल्ड स्टील और कास्ट आयरन को जोड़ने के लिए MIG वेल्डिंग बहुत लोकप्रिय है, क्योंकि इसका उपयोग आसान है, यह मजबूत वेल्ड बनाती है और उच्च डिपोजिशन रेट देती है। हालांकि MIG वेल्डिंग में बीड की सुंदरता हमेशा नहीं आती, लेकिन आमतौर पर इन धातुओं को आगे की सतह फिनिशिंग प्रक्रिया से गुजारा जाता है।
एल्यूमीनियम को हवा के संपर्क में आने से रोकना जरूरी है, क्योंकि इससे एल्यूमीनियम ऑक्साइड बन सकता है। TIG वेल्डिंग से सटीक और मजबूत वेल्ड बीड बनते हैं, जिससे ऑक्साइड की परत को पार करना आसान होता है। AC मोड में ऑपरेट करना सतह से ऑक्साइड को साफ करने में भी सहायक होता है।
कॉपर और टाइटेनियम जैसी अन्य धातुओं को भी दोनों प्रक्रियाओं से वेल्ड किया जा सकता है, हालांकि पतले एल्यूमीनियम के लिए TIG वेल्डिंग को प्राथमिकता दी जाती है, ताकि क्लीन और स्पैटर-फ्री वेल्ड मिले।
कोई भी वेल्डिंग तकनीक चुनने से पहले TIG और MIG के फायदे-नुकसान जानना जरूरी है। इससे न केवल आप सही तरीका चुन पाएंगे, बल्कि बेहतर वेल्डर भी बनेंगे।
मोटी धातुओं पर काम करने के लिए MIG वेल्डिंग उपयुक्त है, क्योंकि इसमें उच्च पैठ और निरंतर वायर फीडिंग के साथ मजबूत वेल्ड मिलता है। इसका उपयोग मुख्यतः प्रेशर वेसल्स और कंस्ट्रक्शन इंडस्ट्री में होता है।
TIG वेल्डिंग पतली और नाजुक धातुओं के लिए उपयुक्त है, जो डिफैक्ट्स के प्रति संवेदनशील होती हैं। इसके अनुप्रयोगों में पाइप जॉइंट्स, एयरोस्पेस और ऑटोमोटिव निर्माण शामिल हैं।
TIG प्रक्रिया आमतौर पर तकनीकी प्रोजेक्ट्स के लिए छोटी होती है। लंबे समय तक चलने वाले या बड़े पैमाने के उत्पादन कार्यों के लिए MIG वेल्डिंग कम जटिलता और कम लागत के कारण अधिक उपयुक्त है।
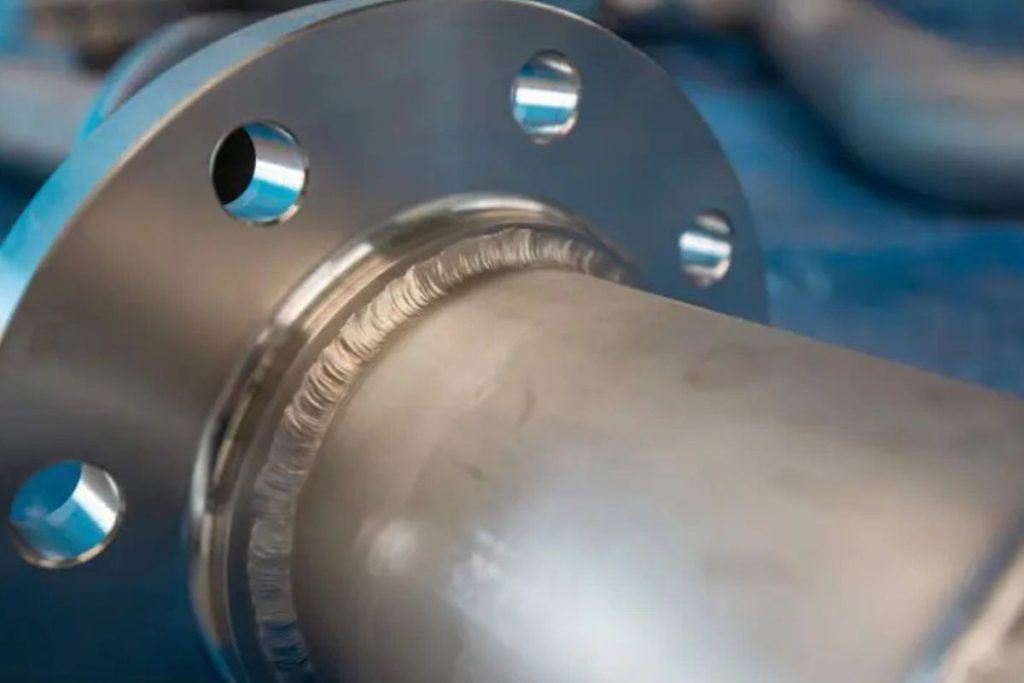
स्टेनलेस स्टील पाइप फ्लैंज TIG वेल्डिंग से
TIG वेल्डिंग उन प्रोजेक्ट्स के लिए बेहतर है जिनमें हीट इनपुट पर सटीक नियंत्रण चाहिए। इस प्रक्रिया से वेल्डिंग बाथ में एकसमान बीड बनाना आसान होता है। यही कारण है कि TIG वेल्डिंग कलात्मक कार्यों, सटीक प्रोजेक्ट्स और ऑटोमोटिव रिपेयर के लिए उपयुक्त है।
MIG वेल्डिंग तेज वेल्डिंग के लिए उपयोग होती है, जहां वेल्ड का लुक प्राथमिकता नहीं होता या आगे प्रक्रिया के बाद मेटल को कवर करना होता है।
TIG वेल्डिंग पेडल से नियंत्रित होती है, जिससे यह आसान पहुंच और सही एंगल वाले कार्यों के लिए आदर्श बनती है। यह वर्कबेंच या वर्कशॉप में उपयुक्त है, जहां मटीरियल आरामदायक स्थिति में होता है।
MIG वेल्डिंग तब बेहतर होती है जब असुविधाजनक कोणों में वेल्डिंग करनी हो, क्योंकि इसमें एक हाथ से मेटल को पकड़ना या मूव करना आसान होता है।
दोनों प्रक्रियाओं में प्रोटेक्टिव गैस का इस्तेमाल होता है, इसलिए इन्हें नियंत्रित वातावरण या कम हवा वाली जगह पर करना चाहिए।
अगर ऐसा संभव न हो, तो फ्लक्स-कोर वायर का उपयोग किया जा सकता है। फ्लक्स आर्क के साथ प्रतिक्रिया करता है और अपने आप प्रोटेक्टिव गैस बनाता है। इस प्रक्रिया में मशीन की कुछ सेटिंग्स बदलनी होती हैं और वेल्डिंग के बाद स्लैग हटाना पड़ता है।
MIG वेल्डिंग का तरीका सीधा और सीखने में आसान होता है। शुरुआती लोग भी इसमें अच्छे वेल्ड बना सकते हैं। TIG वेल्डिंग में अधिक दक्षता और अनुभव चाहिए, लेकिन इससे आपको अधिक विकल्प और सटीकता मिलती है।
दोनों विधियों में दक्षता हासिल करने से आप हर प्रोजेक्ट के लिए सबसे उपयुक्त वेल्डिंग प्रक्रिया चुन सकते हैं।
तकनीकी प्रगति के चलते निर्माण और असेंबली में MIG और TIG वेल्डिंग दोनों के लिए रोबोट्स का इस्तेमाल संभव है। मैन्युअल वेल्डिंग की तुलना में, रोबोट्स लगातार और तेज गति से सटीक वेल्डिंग कर सकते हैं।
MIG और TIG वेल्डिंग की तुलना को लेकर अकसर बहस होती है। दोनों के अपने फायदे और नुकसान हैं, लेकिन कोई एक तकनीक पूरी तरह दूसरे से बेहतर नहीं कही जा सकती।
आमतौर पर MIG वेल्डिंग को तेज और सीखने में आसान माना जाता है, वहीं TIG वेल्डिंग में उच्च गुणवत्ता के वेल्ड मिलते हैं। हालांकि, इन दोनों बातों के भी अपवाद हो सकते हैं और अंतिम चुनाव प्रोजेक्ट की जरूरतों पर निर्भर करता है।
वेल्डिंग कार्य करते समय हमेशा कई कारकों—मटीरियल का प्रकार, मात्रा, लागत, उपकरण, बाद की प्रक्रिया की जरूरत आदि—को ध्यान में रखना चाहिए।
आज के समय में दोनों वेल्डिंग प्रक्रियाएं लोकप्रिय और व्यापक रूप से उपयोग की जाती हैं। आने वाले वर्षों में हम इनमें और भी रचनात्मक प्रगति की उम्मीद कर सकते हैं।
