ऑटोमोटिव धातु के लिए सही CNC प्रेस ब्रेक कैसे चुनें
अलग-अलग कॉइलों से आए दो ब्लैंक एक ही प्रेस ब्रेक में डाले जाते हैं। प्रोग्राम, टूलिंग और रैम की स्थिति…

टाइटेनियम और इसकी मिश्रधातुओं का ऑटोमोटिव अनुप्रयोग इसकी उच्च मजबूती, कम घनत्व और निम्न इलास्टिक मॉड्यूलस के साथ-साथ इसकी उत्कृष्ट संक्षारण और ऑक्सीकरण प्रतिरोध के कारण होता है। टाइटेनियम का मुख्य उपयोग आंतरिक दहन इंजन के पुर्जों जैसे वाल्व, वाल्व स्प्रिंग, रिटेनर और कनेक्टिंग रॉड में होता है।
वाहनों की बॉडी और एग्जॉस्ट सिस्टम में टाइटेनियम का प्रमुख उपयोग ऐसे स्प्रिंग्स में है जो 100,000 किलोमीटर की वारंटी तक चल सकते हैं। इसके अलावा, व्हील्स, उच्च मजबूती वाले फास्टनर्स और संक्षारण प्रतिरोधी, डैमेज टॉलरेंट अंडरबॉडी पैनलों का भी मूल्यांकन किया जा रहा है।
टाइटेनियम के ऑटोमोटिव अनुप्रयोगों के प्रदर्शन लाभ कई वर्षों से स्थापित और व्यापक रूप से रिपोर्ट किए गए हैं, जिससे इसकी प्रभावशीलता प्रमाणित होती है। हालांकि, कीमत के कारण इसका उपयोग रेसिंग कारों और कुछ हाई-एंड मॉडल्स तक ही सीमित रहा है।
टाइटेनियम उद्योग ने ऑटोमोटिव उद्योग द्वारा निर्धारित कठोर वित्तीय और जीवन चक्र लक्ष्यों को प्राप्त करने के लिए तीन क्षेत्रों में ध्यान केंद्रित किया है:
टाइटेनियम का बड़े पैमाने पर बाजार के वाहनों में लागत-प्रभावी अनुप्रयोग की दिशा में सकारात्मक प्रगति हुई है। मुख्य अनुप्रयोगों में कम लागत वाली बीटा मिश्रधातुओं से बने कोल्ड-कोइल्ड स्प्रिंग्स और वाणिज्यिक रूप से शुद्ध टाइटेनियम से बने एग्जॉस्ट सिस्टम्स शामिल हैं।
वर्तमान में, ये दोनों प्रकार के घटक टाइटेनियम में ऑटोमोटिव उद्योग के लिए बनाए जा रहे हैं, जिनमें वे ही औजार और प्रक्रियाएं इस्तेमाल हो रही हैं, जो मूलतः स्टील के पुर्जों के लिए डिजाइन की गई थीं।
आपूर्तिकर्ता और निर्माता समग्र सिस्टम लागत को ध्यान में रखते हैं, और हालांकि टाइटेनियम उद्योग कम लागत वाली मिश्रधातुओं के विकास की दिशा में काम कर रहा है, स्पष्ट है कि सिर्फ सस्ता टाइटेनियम ऑटोमोटिव अनुप्रयोग की गारंटी नहीं देता, बल्कि प्रतिस्पर्धी कीमत वाला टाइटेनियम घटक ही ऐसा करेगा।
इसलिए, टाइटेनियम पुर्जों के लिए कम लागत वाली निर्माण विधियों की स्थापना जरूरी है। ऑटोमोटिव डिजाइनरों के साथ मिलकर काम करते हुए, टाइटेनियम उद्योग लागत-लाभ की निगरानी करता है और डिजाइन व उत्पादन में सभी विकासों पर नजर रखता है ताकि लागत और विनिर्माण संबंधी चुनौतियों को कम किया जा सके।
कार निर्माताओं के लिए डिजाइन और प्रदर्शन अब भी बिक्री के प्रमुख कारण हैं, लेकिन पर्यावरण के प्रति जागरूक और सामाजिक रूप से जागरूक ग्राहक केवल इन्हीं बातों को नहीं, बल्कि ज्यादा सुरक्षा, न्यूनतम शोर, अधिकतम ईंधन दक्षता और हानिकारक उत्सर्जन में सतत कमी की भी मांग करते हैं।
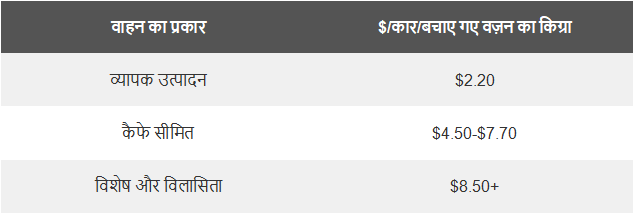
कानूनी दबाव, जैसे अमेरिका में औसत कॉर्पोरेट ईंधन दक्षता (CAFE), बाजार प्रतिस्पर्धा और ग्राहकों की बढ़ती मांग के साथ मिलकर डिजाइन और सामग्री में बदलाव को मजबूर कर रहे हैं। जैसे-जैसे अधिक कुशल और पर्यावरण-अनुकूल कारों की मांग बढ़ती है, सस्ती कीमत कम प्राथमिकता बन जाती है। इंजन, सस्पेंशन और बॉडी में और सुधार शामिल किए जाते हैं।
ईंधन की लागत में वृद्धि इस प्रक्रिया को तेज करती है, जिससे संक्षारण प्रतिरोध, वजन में कमी और ईंधन बचत पर अधिक निवेश किया जा सकता है।
अन्य इंजीनियरिंग मिश्रधातुओं के विपरीत, टाइटेनियम में लगभग हर अनुप्रयोग के लिए “परफेक्ट” स्प्रिंग बनाने के लिए उपयुक्त मजबूती, घनत्व और मॉड्यूलस होता है। एक सफल स्प्रिंग डिजाइन में वजन और स्थान की बचत को अनुकूलित किया जाता है। टाइटेनियम स्प्रिंग्स छोटे होते हैं और आमतौर पर इनके वजन में स्टील स्प्रिंग्स की तुलना में 60-70% तक की कमी होती है। कारों के विभिन्न मॉडलों के डिजाइन में कई बार जगह की सीमाएं होती हैं, जिन्हें स्टील स्प्रिंग्स से पूरा नहीं किया जा सकता।
स्प्रिंग का वजन, दी गई लोड और स्प्रिंग रेट के लिए, मिश्रधातु के शियर मॉड्यूलस और घनत्व के गुणनफल के सीधे अनुपात में होता है, जिसे अनुमत स्ट्रेस के वर्ग से विभाजित किया जाता है। टाइटेनियम के कम शियर मॉड्यूलस और घनत्व, तथा उच्च अनुमत स्ट्रेस के कारण इसमें वजन न्यूनतम हो जाता है।
साथ ही, स्प्रिंग की डिफ्लेक्शन शियर मॉड्यूलस के विपरीत अनुपात में होती है, इसलिए टाइटेनियम के लिए यह अधिक होती है। परिणामस्वरूप, कम सक्रिय कॉइल्स की आवश्यकता होती है, जिससे फ्री हाइट (एक तुलनीय स्टील स्प्रिंग की तुलना में 50-80% तक) कम हो जाती है, वजन में और कमी और प्राकृतिक आवृत्ति में वृद्धि मिलती है।
वाल्व स्प्रिंग्स बड़े पैमाने पर बाजार के ऑटोमोटिव इंजनों में टाइटेनियम के प्रवेश के लिए एक आकर्षक अवसर हैं। इंजन की कुल ऊंचाई कम करने की संभावना उस समय उपयोगी होती है जब जगह सीमित हो। टाइटेनियम वाल्व और रिटेनर के साथ मिलाकर उपयोग करने से और अधिक बचत होती है, क्योंकि उच्च इंजन स्पीड पर “वाल्व बाउंस” को रोकने के लिए कम स्प्रिंग फोर्स की आवश्यकता होती है।
वैकल्पिक रूप से, टाइटेनियम का उपयोग बिना वजन बढ़ाए स्प्रिंग लोड बढ़ाने और वाल्व को तेज गति से और अधिक आरपीएम पर चलाने के लिए किया जा सकता है। हल्के वाल्व के साथ कम स्प्रिंग लोड के उपयोग से वाल्व ट्रेन की घर्षण कम होती है, जो आमतौर पर इंजन की कुल यांत्रिक घर्षण का 20-25% होती है।
घर्षण को कम करने से, बिना इंजन शक्ति के समझौता किए, दक्षता में सुधार होता है, शोर में कमी आती है और ईंधन की खपत घटती है।
ईंधन की अनुमानित बचत मोटर के प्रकार के अनुसार 2% से 4% के बीच होती है। चार वाल्व प्रति सिलेंडर वाले इंजन में, जहां दोगुनी चलती पुर्जियां और स्लाइडिंग सतहें होती हैं, घर्षण का हिस्सा ज्यादा होता है, जिससे सुधार की संभावना और बढ़ जाती है।
टाइटेनियम मिश्रधातुओं की घिसाव प्रतिरोध बढ़ाने के लिए सतह उपचार सफल वाल्व ट्रेन अनुप्रयोग के लिए महत्वपूर्ण है। एग्जॉस्ट वाल्व के लिए विशेष चुनौती होती है, क्योंकि उन्हें उच्च तापमान पर ऑक्सीकरण और क्रिप प्रतिरोध की आवश्यकता होती है।
टाइटेनियम सस्पेंशन स्प्रिंग्स वजन और जगह बचाने का अवसर प्रदान करते हैं। एक सामान्य टाइटेनियम हेलिकल स्प्रिंग, स्टील स्प्रिंग की तुलना में, वजन में 70% से अधिक की कमी ला सकता है (उदाहरण के लिए 4.12 किलोग्राम से 1.36 किलोग्राम)।
सड़क और ऑफ-रोड दोनों पर कड़े परीक्षण किए गए हैं। बड़े पैमाने पर यात्री कार बाजार टाइटेनियम सस्पेंशन स्प्रिंग्स के व्यापक उपयोग का स्पष्ट लक्ष्य है, लेकिन लोक सेवा और मालवाहक वाहनों के लिए भी समान रूप से महत्वपूर्ण अनुप्रयोग हैं।
अतिरिक्त माल के लिए जगह, वजन में कमी और ईंधन बचत से अधिक उपयोगी भार या अधिक रेंज पाना संभव है, जिससे आय में वृद्धि होती है। अमेरिका में किए गए एक अध्ययन में एक लॉन्ग-हॉल ट्रक में टाइटेनियम स्प्रिंग्स के उपयोग से 140 किलोग्राम वजन की बचत हुई, जिसमें ट्रक की लागत में £1000 (US$1316) की अतिरिक्त निवेश की आवश्यकता थी। इस बचाए गए वजन को 600 सामान्य यात्रा में अतिरिक्त माल में बदलने से £8000 (US$10526) की अतिरिक्त आय और 20% वार्षिक शुद्ध निवेश रिटर्न मिला।
टाइटेनियम मिश्रधातुओं का संक्षारण प्रतिरोध उपकरणों में स्प्रिंग्स की कार्यजीवन के लिए भी फायदेमंद है, भले ही उन्हें कभी-कभी ही कठोर परिस्थितियों में उपयोग किया जाए। संक्षारण थकान शायद मोटर वाहनों में स्टील सस्पेंशन स्प्रिंग्स की विफलता का मुख्य कारण है।
स्प्रिंग्स के निर्माण के लिए उपयुक्त टाइटेनियम मिश्रधातुओं की एक विस्तृत श्रृंखला उपलब्ध है। Ti-6Al-4V और अन्य अल्फा-बीटा मिश्रधातुओं से अच्छा प्रदर्शन मिला है, लेकिन उच्च मजबूती वाली बीटा मिश्रधातुओं से और भी बेहतर परिणाम मिलते हैं, जिन्हें आसानी से ड्रा किया जा सकता है और कोल्ड-वर्क किया जा सकता है।
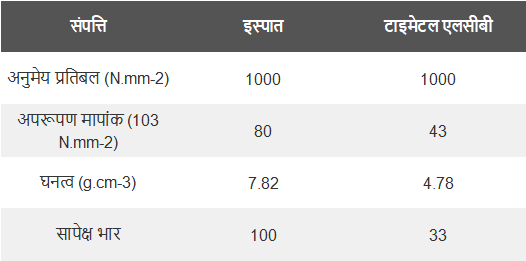
इनमें, Ti-4.5Fe-6.8Mo-1.5Al (Timetal LCB) मिश्रधातु सबसे बेहतर गुणों का संयोजन किफायती दाम पर देती है। इसे मुख्यतः ऑटोमोटिव स्प्रिंग्स के लिए विकसित किया गया था और इसकी लागत मौजूदा बीटा मिश्रधातुओं की तुलना में लगभग 50% है। पर्याप्त उत्पादन मात्रा के साथ, इसकी कीमत ऑटोमोटिव स्प्रिंग्स और अन्य घटकों के लिए लागत-प्रभावी उपयोग के लक्ष्य तक पहुंच सकती है।
इस मिश्रधातु की मजबूती, घनत्व, शियर मॉड्यूलस और सापेक्ष वजन की तुलना समान मजबूती वाले स्टील से, तालिका 3 में की गई है। यह तालिका स्टील के लिए आदर्श तुलना दर्शाती है, क्योंकि स्टील स्प्रिंग के व्यास में संक्षारण के लिए आमतौर पर मार्जिन जोड़ा जाता है, जिससे वह और अधिक भारी और बड़ा हो जाता है। टाइटेनियम के लिए ऐसा मार्जिन जरूरी नहीं होता, और न ही आमतौर पर पेंट या अन्य सुरक्षात्मक कोटिंग या संक्षारणरोधी उपचार की आवश्यकता होती है।
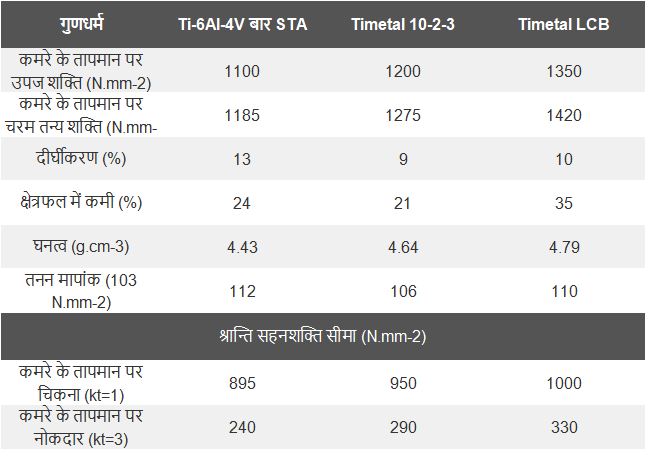
बीटा मिश्रधातुओं के रूप में, डिजाइनरों के पास विशिष्ट अनुप्रयोगों के लिए अंतिम गुणों का संयोजन चुनने के कई विकल्प हैं। उपयुक्त निर्माण और फिनिशिंग विधि चुनने के लिए मिश्रधातु निर्माता और स्प्रिंग निर्माता से परामर्श करना बेहतर है।
Timetal LCB स्प्रिंग वायर हॉट रोल्ड या हॉट रोल्ड और कोल्ड ड्रा (आमतौर पर 20% तक कोल्ड रिडक्शन), या हॉट रोल्ड और सॉल्यूशन ट्रीटेड रूप में दिया जा सकता है। LCB को ठंडे या गर्म (700-760°C) में कोइल किया जा सकता है। यदि गर्म में कोइल किया जाए, तो स्प्रिंग्स को एयर कूल और एज्ड किया जाता है। कोल्ड वाइंड स्प्रिंग्स सीधे एजिंग के लिए भेजे जा सकते हैं, आमतौर पर 510-540°C पर दो घंटे तक।
किसी भी विधि से बने स्प्रिंग्स का फिनिश शॉट पीनिंग और पिकलिंग के बाद शॉट पीनिंग (आमतौर पर 16-18A की तीव्रता पर) हो सकता है।
LCB स्प्रिंग्स के लिए निर्माण विधियां लागत और उत्पादन दर दोनों में स्टील स्प्रिंग्स के समान स्तर प्राप्त करने की अनुमति देती हैं। स्टील स्प्रिंग्स के लिए प्रयुक्त मानक उपकरण, कोल्ड वाइंडिंग के लिए मानक सूखे कोटिंग, और एजिंग (टेम्परिंग) के लिए सामान्य भट्टियां, तापमान और समय का उपयोग किया जाता है।
यहां, नए सामग्री और तकनीकों के कार्यान्वयन से जुड़े पूंजीगत लागत से बचा जा सकता है, और स्टील स्प्रिंग्स के बराबर उत्पादन दर हासिल की गई है।
अमेरिका में, पर्यावरण एजेंसियां एग्जॉस्ट सिस्टम्स में 160,000 किलोमीटर से अधिक के लिए गारंटीड संक्षारण प्रतिरोध की मांग करती हैं। टाइटेनियम इस आवश्यकता को आसानी से पूरा करता है और स्टेनलेस स्टील (409) सिस्टम्स से बेहतर है। एक सामान्य 409 स्टील एक्सपेंशन बॉक्स और एग्जॉस्ट ट्यूब का वजन 10 किलोग्राम था, जबकि टाइटेनियम के रीडिजाइन में वजन घटकर 3.2 किलोग्राम रह गया।
शुद्ध टाइटेनियम की शीट्स और ट्यूब्स मफलर्स और पाइपिंग के लिए वाणिज्यिक रूप से पसंदीदा सामग्री हैं। एग्जॉस्ट सिस्टम के इंजीनियरिंग और ध्वनिक आवश्यकताओं के अनुसार सबसे पतली गेज का चयन करने से वजन और लागत दोनों में सुधार होता है।
टाइटेनियम पूरे सिस्टम के लिए उपयुक्त नहीं हो सकता, और व्यवहार में यह शायद केवल उन्हीं घटकों तक सीमित रहेगा, जहां धातु का तापमान लंबे समय तक 400°C से अधिक नहीं रहता। अमेरिका में उत्प्रेरक कनवर्टर के ठीक पीछे लगे इकाइयों ने लगातार अच्छा प्रदर्शन दिखाया है।
ट्यूब पर वेल्डेड टाइटेनियम टैब्स का उपयोग एग्जॉस्ट को चेसिस (रबर इंसुलेटर्स के माध्यम से) से जोड़ने का सबसे प्रभावी तरीका लगता है, हालांकि अन्य विधियों का भी परीक्षण किया जा रहा है।
ASTM ग्रेड 2 (जैसे Timetal 50A) मानक के अनुसार सामग्री लागत, उपलब्धता, निर्माण क्षमता, वेल्डेबिलिटी और यांत्रिक गुणों का सबसे अच्छा संयोजन देती है। ग्रेड 45A, 50A से थोड़ा कम मजबूत और अधिक डक्टाइल है, और तब आवश्यक हो सकता है जब निर्माण प्रक्रिया में व्यापक फॉर्मिंग, जैसे क्रिम्पिंग, जरूरी हो (तालिका 4 देखें)।
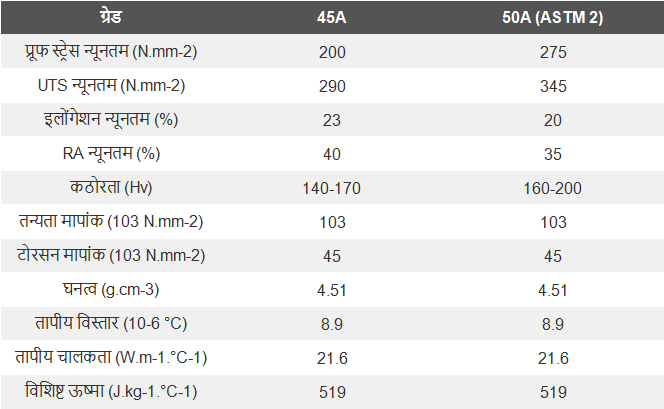
दोनों मिश्रधातुएं पूरी तरह वेल्डेबल हैं, फॉर्मिंग के बाद कोई इंटरमीडिएट या पोस्ट-हीट ट्रीटमेंट जरूरी नहीं है, और वे चौड़ी शीट कॉइल्स में उपलब्ध हैं। इन मिश्रधातुओं का उपयोग कम लागत वाले निरंतर वेल्डेड ट्यूब्स के निर्माण के लिए भी किया जाता है।
वाणिज्यिक रूप से शुद्ध टाइटेनियम को आसानी से कोल्ड-वर्क किया जा सकता है, और शीट व ट्यूब को स्टील के लिए उपयुक्त तकनीक और उपकरणों का उपयोग कर कमरे के तापमान पर ही आसानी से बनाया जा सकता है। तीन बातों का ध्यान रखने से उत्पादन में कोई समस्या नहीं आती:
क्रिम्पिंग और रेसिस्टेंस वेल्डिंग दोनों ही एक्सपेंशन बॉक्स को बंद करने के लिए उपयुक्त हैं, और TIG वेल्डिंग ट्यूब के सिरों और जोड़ को सील करने के लिए उपयुक्त है, जिसमें वेल्ड के बाहरी सतह के लिए टॉर्च बैकअप शील्डिंग किया जाता है। रेसिस्टेंस वेल्डिंग के लिए आर्गन शील्डिंग की जरूरत नहीं है।
अमेरिका में, प्रमुख एग्जॉस्ट सिस्टम निर्माता Arvin ने अपनी एक प्लांट में टाइटेनियम बॉक्स को सफलतापूर्वक रोल और वेल्ड किया। यह स्टील उत्पादन की तुलना में बिना किसी लागत वृद्धि के किया गया। कंपनी ने यह भी पुष्टि की कि वर्तमान में स्टील के पुर्जों का उत्पादन करने वाले प्लांट्स में टाइटेनियम ट्यूब को मोड़ने में कोई अतिरिक्त लागत नहीं आती।
कोल्ड क्रूसिबल मेल्टिंग द्वारा सक्षम प्रथाएं स्ट्रिप उत्पादन के लिए “इंगोट” को शीट के रूप में कास्ट करने और फिर सीधे हॉट-रोलिंग द्वारा कॉइल में बदलने की अनुमति देती हैं, जो फाइनल कोल्ड-रोलिंग के लिए कच्चा माल है। Timet स्ट्रिप्स के उत्पादन और फिनिशिंग के लिए अच्छी तरह से सुसज्जित है, और Sendzimir रोलिंग मिल और सतत वैक्यूम एनीलिंग लाइन के संयोजन के कारण स्ट्रिप्स और ट्यूब्स दोनों का कम लागत वाला स्थापित उत्पादक है।
वाणिज्यिक शुद्ध टाइटेनियम का रोलिंग एक सीधा, उच्च उत्पादकता और उत्कृष्ट पुनरुत्पादकता वाला प्रक्रिया है। उत्पाद क्षेत्र में पर्याप्त अतिरिक्त क्षमता है, जैसे एग्जॉस्ट निर्माण के लिए स्ट्रिप्स, जिससे मांग में काफी वृद्धि सम्हाली जा सकती है; संभवतः टाइटेनियम उद्योग के बाहर, उन कंपनियों में जो ऑटोमोटिव स्टील की आपूर्ति करती हैं।
संभावना है कि टाइटेनियम जल्द ही इन कंपनियों के मानक उत्पाद पोर्टफोलियो का हिस्सा बन जाएगा, क्योंकि वे अपनी बाजार हिस्सेदारी बनाए रखने के लिए प्रयासरत रहेंगी, जैसे-जैसे टाइटेनियम बड़े पैमाने के वाहनों में अधिक महत्वपूर्ण भूमिका निभाएगा।
