ऑटोमोटिव उद्योग में फाइबर लेज़र कटिंग: सटीकता और प्रदर्शन में क्रांतिकारी लाभ
Published Time: December 11th, 2025
I. रणनीतिक दृष्टि — ऑटोमोटिव परिवर्तन युग में फाइबर लेज़र तकनीक क्यों अनिवार्य है
आज के अत्यधिक प्रतिस्पर्धी ऑटोमोटिव विनिर्माण परिवेश में फाइबर लेज़र कटिंग को अपनाना केवल एक तकनीकी उन्नयन नहीं, बल्कि एक रणनीतिक आवश्यकता बन चुका है। जब उद्योग आंतरिक दहन इंजन (ICE) से इलेक्ट्रिक वाहन (EV) की ओर अपना सबसे बड़ा परिवर्तन देख रहा है, तब अक्षमता या त्रुटियों के लिए कोई स्थान नहीं बचा है। पूंजी-गहन और कठोर उत्पादन मॉडल अब ऐसे युग से मुकाबला कर रहे हैं, जहाँ चुस्ती, माइक्रोन-स्तरीय सटीकता, और सततता के प्रति अडिग प्रतिबद्धता ही सफलता की कुंजी है।
1.1 उद्योग के महान परिवर्तन के बीच प्रक्रियात्मक चुनौतियाँ
निर्माण प्रक्रिया अब “मानकीकृत धातु के बड़े पैमाने पर उत्पादन” से “उन्नत सामग्रियों के सटीक एकीकरण” की ओर अग्रसर है। यह संक्रमण पारंपरिक प्रसंस्करण तरीकों की तीन प्रमुख कमजोरियों को उजागर करता है:
विद्युतीकरण में सटीकता की चुनौती: ICE से EV में संक्रमण ने सटीकता के मानक को पूरी तरह बदल दिया है। अब बैटरी पैक के घटकों में ऊष्मीय दक्षता और टक्कर सुरक्षा बनाए रखने के लिए माइक्रोन-स्तरीय सटीकता आवश्यक है। उसी तरह, उच्च-गति वाले इलेक्ट्रिक मोटर लैमिनेशन में त्रुटिरहित, बिना बुर्र (burr-free) किनारे जरूरी हैं—थोड़ी भी असमानता चुंबकीय प्रवाह को विकृत कर सकती है या शॉर्ट सर्किट का कारण बन सकती है। पारंपरिक यांत्रिक शीयरिंग इन आवश्यकताओं को पूरा नहीं कर पाती और अक्सर ऐसे किनारे बनाती है, जिन्हें महंगे द्वितीयक प्रसंस्करण की आवश्यकता पड़ती है। इसका समाधान जैसे कि ULJM सीरीज़ प्रिसिजन लेज़र कटting मशीन उन्नत सटीकता और त्रुटि-रहित कट प्रदान कर सकती है।
वजन घटाने की दुविधा: रेंज चिंता को दूर करने के लिए ऑटोमोबाइल निर्माता अल्ट्रा-हाई स्ट्रेंथ स्टील (UHSS, तन्यता शक्ति > 1500 MPa) और उन्नत एल्यूमिनियम मिश्रधातुओं में बड़े पैमाने पर निवेश कर रहे हैं। पारंपरिक स्टैम्पिंग तकनीकें इन सामग्रियों के साथ संघर्ष करती हैं, जिससे सूक्ष्म दरारें और उपकरणों का तेजी से घिसाव होता है। साथ ही, जब कार्बन फाइबर रिइंफोर्स्ड प्लास्टिक्स (CFRP) को पारंपरिक उपकरणों से संसाधित किया जाता है, तो परतों का अलगाव (delamination) आम है, जिससे घटक की संरचनात्मक मजबूती प्रभावित होती है। उन्नत समाधान जैसे ULF सीरीज सिंगल टेबल फाइबर लेज़र कटिंग मशीन इन सामग्रियों के लिए आदर्श हैं।
फुर्ती की कमी: बाजार अब “उच्च विविधता, कम मात्रा” वाले उत्पादन मॉडलों की ओर अग्रसर है। ऐसे परिदृश्य में हार्ड टूलिंग पर निर्भरता आर्थिक रूप से टिकाऊ नहीं रहती। स्टैम्पिंग डाई बनाने में आठ सप्ताह तक का समय और 10,000 से 50,000 डॉलर तक की लागत लग सकती है। सीमित उत्पादन — जैसे 500 कस्टम EV संस्करण — के लिए यह निवेश लाभांश को समाप्त कर देता है। फाइबर लेज़र इस बाधा को समाप्त करता है, एक “सार्वभौमिक डिजिटल उपकरण” के रूप में कार्य करते हुए डिज़ाइन की अवधारणा को तुरंत तैयार उत्पाद में बदल देता है, विशेष रूप से PB-A सीरीज़ ऑटो-टूल टाइप पैनल बेंडर के साथ संयोजन में।
1.2 फाइबर लेज़र्स का पीढ़ीगत तकनीकी लाभ
फाइबर लेज़र तकनीक अनुप्रयुक्त भौतिकी में एक सच्चा प्रतिमान परिवर्तन है। यह सिर्फ क्रमिक सुधार नहीं है—बल्कि ऊर्जा वितरण का एक बिल्कुल नया और अनूठा तरीका है।
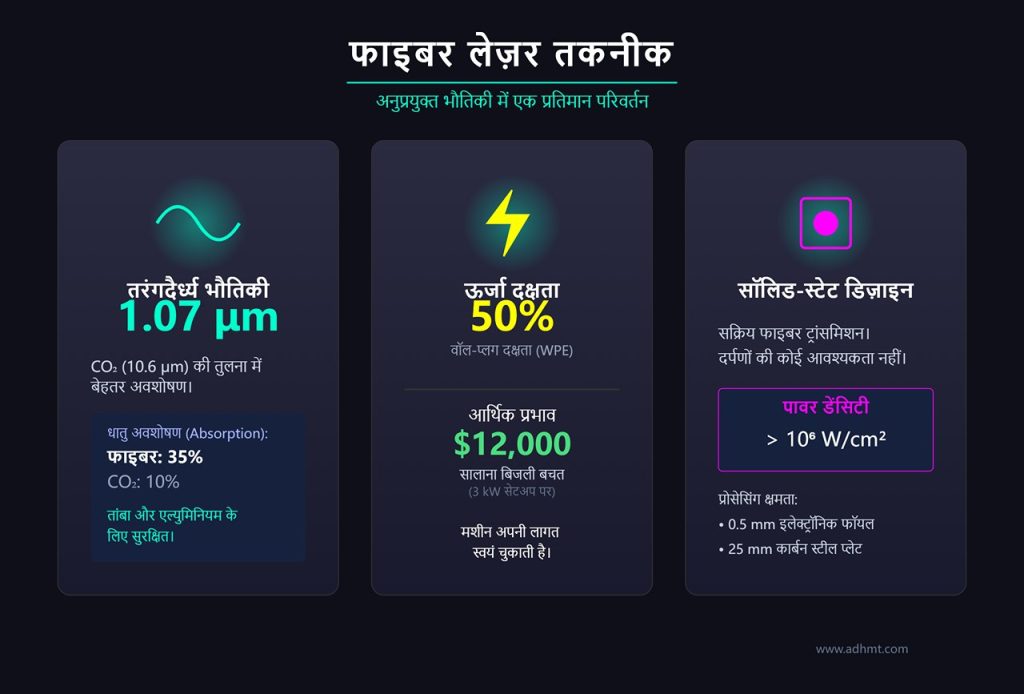
तरंगदैर्ध्य भौतिकी एवं अवशोषण: इसका मूल लाभ 1.07 μm तरंगदैर्ध्य में है। धातुएं इस तरंगदैर्ध्य को लगभग 35% तक अवशोषित करती हैं, जो 10.6 μm पर कार्यरत CO₂ लेज़रों के मात्र 10% अवशोषण से कहीं बेहतर है। यह विशेषता फाइबर लेज़र्स को अत्यधिक परावर्तक धातुओं—जैसे तांबा और एल्युमिनियम, जो EV बसबार और बैटरी टैब के लिए आवश्यक हैं—को इस जोखिम के बिना प्रोसेस करने में सक्षम बनाती है कि बैक-रिफ्लेक्शन ऑप्टिक्स को नुकसान पहुंचाए। यही कमजोरी पारंपरिक CO₂ सिस्टम की एक बड़ी सीमा है, जिसे ULJM सीरीज़ प्रिसिजन लेज़र कटिंग मशीन प्रभावी रूप से दूर कर सकती है।
ऊर्जा दक्षता में क्रांतिकारी बदलाव: ऐसे बाज़ार में, जहां स्थिरता सीधे ब्रांड की साख को निर्धारित करती है, फाइबर लेज़र एक स्पष्ट बढ़त प्रदान करते हैं। इनकी वॉल-प्लग दक्षता (WPE) 40–50% तक पहुंचती है, जबकि CO₂ सिस्टम के लिए यह केवल 10–15% होती है। एक मानक 3 kW सेटअप में यह अंतर सालाना बिजली बिल में $12,000 से अधिक की बचत देता है—यानी मशीन अपने सेवा जीवन में अपनी लागत का बड़ा हिस्सा स्वयं चुका देती है।
“सॉलिड-स्टेट” विश्वसनीयता: दर्पणों और गैस माध्यम के जटिल नेटवर्क पर निर्भर प्रणालियों के विपरीत, फाइबर लेज़र्स सक्रिय फाइबर के माध्यम से बीम ट्रांसमिट करते हैं, जिससे ऑप्टिकल पाथ एलाइनमेंट की आवश्यकता समाप्त हो जाती है। यह सॉलिड-स्टेट डिज़ाइन रखरखाव के समय को नाटकीय रूप से घटाता है। 10^6 W/cm² से अधिक पावर डेंसिटी के साथ, फाइबर लेज़र्स आसानी से 0.5 mm के अल्ट्रा-पतले इलेक्ट्रॉनिक फॉयल से लेकर 25 mm के भारी कार्बन स्टील चेसिस प्लेट तक, सभी प्रकार की सामग्री संसाधित कर सकते हैं—जिनके लिए ADRK सीरीज वर्टिकल वी-ग्रूविंग मशीन जैसी मशीनें भी कारगर साबित होती हैं।
1.3 पारंपरिक प्रक्रियाओं के साथ तुलना एवं प्रतिस्थापन का तर्क
फाइबर लेज़र तकनीक की निवेश पर वापसी (ROI) का मूल्यांकन करने के लिए, इसे मौजूदा विधियों से सीधे तुलना करना आवश्यक है। प्रतिस्थापन का तर्क दो मुख्य आधारों पर टिका है: कुल स्वामित्व लागत (TCO) और समग्र प्रदर्शन क्षमता।
विशेषता रणनीति
फाइबर लेज़र कटिंग
मैकेनिकल स्टैम्पिंग
CO2 लेज़र
वॉटरजेट / प्लाज़्मा
पूंजी व सेटअप
कोई टूलिंग आवश्यक नहीं—पूरी तरह डिजिटल “ड्रॉइंग-से-पार्ट” वर्कफ़्लो। सामान्यतः 18 महीनों में ROI प्राप्त।
प्रारंभिक लागत बहुत अधिक (डाई $15,000+)। 4–8 सप्ताह की लीड टाइम। केवल 10,000 से अधिक पार्ट्स की मात्रा पर किफायती।
रखरखाव का खर्च ऊँचा। गैस व मिरर बदलने का वार्षिक खर्च लगभग $2,000। ऑप्टिकल एलाइनमेंट की आवश्यकता।
नोज़ल और अब्रैसिव के उच्च उपभोज्य खर्च। गीला व अव्यवस्थित प्रोसेस, जल-शोधन की मांग।
गति व लचीलापन
पतली शीट पर अत्यंत तेज़—100 मी/मिनट तक। 2 घंटे से कम में चेंजओवर।
बड़े पैमाने पर उत्पादन के लिए सबसे तेज़ लेकिन लचीलेपन की कमी। डिज़ाइन परिवर्तन में महंगी डाइयों का नुकसान।
पतले धातुओं पर 3–5 गुना धीमा। कॉपर या पीतल जैसे परावर्तक पदार्थों पर असुरक्षित।
धीमा (< 10 मी/मिनट) और मोटे सेक्शन पर अधिक टेपर के साथ।
सटीकता ±0.3 मि.मी.। टूल घिसने से गुणवत्ता धीरे-धीरे घटती।
बड़ा ताप-प्रभावित क्षेत्र। बार-बार रखरखाव से बीम की निरंतरता प्रभावित।
कोई ताप विकृति नहीं परंतु भारी किनारा टेपर (~0.5 मि.मी.) और खुरदुरा फिनिश।
सामग्री उपयुक्तता
व्यापक क्षमता—UHSS, एल्युमिनियम और कॉपर पर प्रभावी। बैटरी एन्क्लोज़र के लिए आदर्श।
केवल नरम या पतली धातुओं तक सीमित। UHSS में गंभीर स्प्रिंग-बैक समस्या।
अधातुओं के लिए प्रभावी लेकिन परावर्तक धातुओं में कमजोर प्रदर्शन।
सभी सामग्रियों पर कार्यक्षम, लेकिन ऑटोमोबाइल पैमाने के उत्पादन के लिए अत्यधिक धीमा व महँगा।
निष्कर्ष: 3,000 यूनिट्स से कम उत्पादन—जैसे पायलट रन, प्रीमियम मॉडल या विशेष ईवी वेरिएंट्स—के लिए फाइबर लेज़र कटिंग प्रति पार्ट की लागत लगभग 40% तक घटाती है। प्रत्यक्ष बचत के अतिरिक्त, यह उत्पादन श्रृंखला के अगले चरणों में रणनीतिक लाभ भी देती है: उत्कृष्ट किनारा गुणवत्ता (Ra स्तर जो सीधे असेंबली के योग्य हैं) डिबरिंग की आवश्यकता समाप्त करती है, जबकि सख्त टॉलरेंस बिना किसी अंतराल के स्मूथ लेज़र वेल्डिंग सुनिश्चित करते हैं। स्मार्ट और हल्के विद्युतगतिशील वाहनों की दिशा में परिवर्तन के इस युग में, फाइबर लेज़र कटिंग केवल एक और उत्पादन विकल्प नहीं—बल्कि अगली पीढ़ी की ऑटोमोटिव फैक्ट्री का मूल स्तंभ है। अधिक जानने के लिए हमारी मशीन सूची देखें, या सीधे संपर्क करें और विस्तृत तकनीकी जानकारी डाउनलोड करें।
II. सटीकता का रहस्य: माइक्रोन-स्तरीय विनिर्माण के पीछे का विज्ञान
ऑटोमोबाइल उत्पादन में “प्रेसिशन” शब्द का उपयोग अक्सर मार्केटिंग के लिए किया जाता है, लेकिन वास्तविकता में यह फोटॉनों और ऊष्मा-ऊर्जा के नियंत्रित प्रबंधन का प्रतीक है। यांत्रिक कटिंग में जहाँ सटीकता डाई की कठोरता पर निर्भर करती है, वहीं फाइबर लेज़र की प्रेसिशन बीम पैरामीटर के कुशल नियंत्रण से आती है। इस भौतिकी की गहराई को समझना इंजीनियरों को केवल मशीन चलाने तक सीमित नहीं रखता, बल्कि उन्हें प्रकाश और पदार्थ के सूक्ष्म परस्पर क्रिया में निपुण बनाता है—यह वही मार्ग है जो शून्य-त्रुटि विनिर्माण की ओर ले जाता है।
2.1 बीम गुणवत्ता (BPP) और फ़ोकस नियंत्रण
फाइबर लेज़र की कटिंग क्षमता को परिभाषित करने वाला प्रमुख मानक बीम पैरामीटर प्रोडक्ट (BPP) है, जिसे इस प्रकार व्यक्त किया जाता है:
BPP = M^2 × λ / π
1.07 μm की तरंग दैर्ध्य—जो CO₂ लेज़र की तुलना में लगभग एक-दसवाँ है—के कारण फाइबर लेज़र का BPP काफी कम होता है, जिससे अत्यधिक सूक्ष्म फ़ोकसिंग क्षमता प्राप्त होती है।
ऊर्जा घनत्व और कर्फ चौड़ाई: कम BPP के कारण बीम को 50–100 μm जितना छोटा स्पॉट बनाने तक केंद्रित किया जा सकता है (जबकि CO₂ सिस्टम में यह 150–200 μm होता है)। यह केंद्रित फोकस 10^6 W/cm² से अधिक ऊर्जा घनत्व उत्पन्न करता है, जिससे धातु तुरंत वाष्पीकृत हो जाती है। व्यावहारिक रूप से, यह 6 मिमी शीट काटते समय केवल 0.1 मिमी की कर्फ चौड़ाई देता है, जिससे पारंपरिक स्टैम्पिंग की तुलना में सामग्री की बर्बादी एक-तिहाई रह जाती है।
कोलिमेशन फैक्टर: एक ऐसा पैरामीटर जिसे अक्सर नज़रअंदाज़ किया जाता है, वह है कोलिमेशन फोकल लंबाई। आमतौर पर ऑपरेटर केवल अंतिम लेंस पर ध्यान देते हैं, लेकिन कोलिमेशन फोकल लंबाई (डिफ्रैक्शन सीमा के भीतर) बढ़ाने से स्पॉट का आकार छोटा होता है। हालांकि, इसके लिए फाइबर कोर डायमीटर और कोलिमेटर के बीच अत्यंत सटीक संरेखण आवश्यक है। 5 μm से अधिक का असंतुलन BPP को 20% तक घटा सकता है, जिससे किनारों की गुणवत्ता प्रभावित होती है।
डायनेमिक फोकस लॉजिक: मोटी प्लेटों (> 18 मिमी) की प्रोसेसिंग के दौरान, अत्यधिक छोटा स्पॉट कभी-कभी हानिकारक हो सकता है। एडेप्टिव ऑप्टिक्स द्वारा स्पॉट को जानबूझकर 100 μm से अधिक चौड़ा किया जाए तो कर्फ चौड़ाई बढ़ जाती है और पिघली सामग्री के निष्कासन में सुधार होता है। यह देखने में विरोधाभासी समायोजन किनारों की खुरदरापन (Ra) को तीन गुना तक कम कर सकता है—यह दर्शाता है कि वास्तविक प्रेसिशन का अर्थ सर्वोत्तम पैरामीटर प्राप्त करना है, न कि केवल सबसे छोटे मान।
2.2 तापीय प्रभाव और माइक्रोस्ट्रक्चर नियंत्रण
ऑटोमोबाइल निर्माण में संरचनात्मक दृढ़ता के लिए सबसे बड़ा खतरा हीट अफेक्टेड ज़ोन (HAZ) होता है। अत्यधिक ऊष्मा धातु के ग्रेन संरचना को बदल सकती है, जिसके परिणामस्वरूप अल्ट्रा-हाई स्ट्रेंथ स्टील (UHSS) में भंगुर मार्टेंसाइटिक संरचनाएँ बन सकती हैं या सूक्ष्म दरारें विकसित हो सकती हैं, जो टिकाऊपन को कम करती हैं।
पल्स मॉड्यूलेशन रणनीति: सटीक कटिंग में ऊष्मा इनपुट को पावर आउटपुट से स्वतंत्र रूप से नियंत्रित करना महत्वपूर्ण है। पल्स फ़्रीक्वेंसी (1–50 kHz) और ड्यूटी साइकिल (10–90%) के समायोजन द्वारा इंजीनियर थर्मल बिल्डअप को बारीकी से नियंत्रित करते हैं ताकि सामग्री की संरचनात्मक अखंडता सुरक्षित रहे।
पतली शीट्स / इलेक्ट्रॉनिक्स: लगभग 20 kHz की उच्च आवृत्ति पल्स, कम पल्स ऊर्जा और 20% ड्यूटी साइकिल के साथ, HAZ (Heat Affected Zone) को 5 μm से कम तक सीमित रखते हैं—जो बैटरी टैब वेल्डिंग में आवश्यक है, जहां सेपरेटर को थर्मल क्षति से बचाना प्राथमिक शर्त है।
मोटे प्लेट्स: कम आवृत्ति (लगभग 1 kHz) पर उच्च ऊर्जा और 70% ड्यूटी साइकिल से ऑपरेशन करने पर पूर्ण पैठ सुनिश्चित होती है। यद्यपि HAZ लगभग 50 μm तक बढ़ सकता है, यह चेसिस फ्रेम जैसे संरचनात्मक पुर्जों के लिए स्वीकार्य समझौता है।
परावर्तक धातुओं पर विजय (ABR ब्रेकथ्रू): कॉपर और ऐल्युमिनियम—जो EV निर्माण में आवश्यक हैं—1.07 μm लेज़र तरंगदैर्घ्य का लगभग 70% भाग उत्सर्जक की ओर वापस परावर्तित करते हैं, जिससे परंपरागत रूप से लगभग 15% पावर का नुकसान होता है। नवीनतम Anti‑Back‑Reflection (ABR) प्रणालियाँ पाँच-स्तरीय सेंसर ऐरे और उन्नत एंटी-रिफ्लेक्टिव कोटिंग्स द्वारा ऊर्जा अवशोषण को 30% से बढ़ाकर 50% करती हैं। इसके परिणामस्वरूप कॉपर के कटिंग के लिए आवश्यक पावर 6 kW से घटकर 3 kW हो जाती है और लेज़र स्रोत का जीवनकाल तीन गुना हो जाता है।
ISO 9013 अनुपालन: सहायक गैस का चयन सीधे प्राप्त होने वाले सतह फिनिश मानक को निर्धारित करता है।
ग्रेड 1 (प्रेसिजन): नाइट्रोजन सहायक गैस के साथ पल्स मॉड्यूलेशन का उपयोग Rz5 रफ़नेस 10–20 μm (Ra ≈ 2–3 μm) देता है और एक ऑक्साइड‑मुक्त, बुर्र‑मुक्त किनारा बनाता है—जो तुरंत वेल्डिंग के लिए तैयार होता है।
ग्रेड 3 (यूटिलिटी): ऑक्सीजन‑सहायक कटिंग से Rz5 रफ़नेस 40–100 μm प्राप्त होती है। फिनिश भले ही खुरदरा हो, लेकिन यह गैस की खपत को लगभग 60% तक घटा देता है, जिससे यह गैर‑दृश्य ब्रैकेट्स और द्वितीयक घटकों के लिए किफ़ायती विकल्प बन जाता है।
2.3 जटिल ज्यामितीय व 3D प्रोसेसिंग क्षमता
ऑटोमोबाइल डिज़ाइन अब केवल सपाट पैनलों तक सीमित नहीं है। 3D हॉट‑फॉर्म किए गए पुर्जों और जटिल ट्यूबिंग को काटने और आकार देने की क्षमता, एक वास्तव में लचीली विनिर्माण लाइन की प्रमुख पहचान बन चुकी है।
3डी डायनामिक फोकसिंग: ईवी बैटरी हाउसिंग की प्रोसेसिंग के दौरान, एल्यूमिनियम शीट्स प्रति मीटर तकरीबन 0.3 मिमी तक मुड़ सकती हैं या थर्मल रूप से विकृत हो सकती हैं—ऐसी स्थिति में एक स्थिर लेज़र हेड विफल हो जाएगा। आधुनिक 3डी सिस्टम्स कैपेसिटिव या ऑप्टिकल डिस्टेंस सेंसर का उपयोग करते हैं जो Z‑एक्सिस में प्रति सेकंड 1 kHz दर से एडजस्टमेंट करवाते हैं, वास्तविक समय में फोकल पॉइंट को ± 0.05 मिमी तक बारीकी से सेट करते हैं। यह “फ्लाइंग फोकस” तकनीक असमान सतहों पर भी लेज़र स्पॉट को पूरी तरह स्थिर बनाए रखती है।
हॉट-स्टैम्प्ड पार्ट्स के लिए 5‑एक्सिस लिंकज: 1500 MPa बी‑पिलर्स जैसे अल्ट्रा‑हाई‑स्ट्रेंथ कंपोनेंट्स के निर्माण में पारंपरिक ट्रिमिंग डाईज़ की जगह 5‑एक्सिस लेज़र सिस्टम्स ले चुके हैं। इनका मुख्य लाभ ऐसे एल्गोरिद्म में है जो सतह के सामान्य कोण के सापेक्ष कटिंग हेड का एंगल लगातार समायोजित करते हैं (± 45° तक)। कोने के हिस्सों में, सिस्टम स्वतः गति धीमी कर देता है और लेज़र पावर को 20% तथा गैस प्रेशर को 10% बढ़ा देता है, ताकि बर्न‑थ्रू या ड्रोस बिल्ड‑अप से बचा जा सके। नतीजा: प्रति पार्ट मात्र 45 सेकंड का साइकिल टाइम और ± 0.1 मिमी की पोज़िशनिंग सटीकता।
ट्यूब एवं प्रोफाइल बेवलिंग: चेसिस रेल या एग्जॉस्ट ट्यूबिंग की प्रिसिजन कटिंग के लिए जोड़ों का पूर्ण रूप से संरेखित होना ज़रूरी है। अब उन्नत एल्गोरिद्म सीधे CAD डेटा से इंटरसेक्शन कर्व्स और बेवल एंगल्स (0–45°) तैयार करते हैं। स्वंग‑हेड बेवल कट तकनीक से लेज़र 0.2 मिमी से कम का फिट‑अप गैप हासिल करता है। यह सटीकता अगले चरणों को सीधा प्रभावित करती है: ग्रेड 1 कट ऑटोमेटेड TIG वेल्डिंग (सतह की खुरदुराहट Ra < 6.3 μm) को सपोर्ट करता है, जबकि ग्रेड 2 कट के लिए MIG वेल्डिंग या मैनुअल फिनिशिंग जरूरी होती है—जिससे असेंबली लागत तीन गुना बढ़ जाती है।
III. वास्तविक परिदृश्य: प्रमुख ऑटोमोटिव घटकों के लिए लक्षित समाधान
फाइबर लेज़र कटिंग का भौतिक विज्ञान तो तकनीकी नींव प्रदान करता है, लेकिन इसका वास्तविक मूल्य उत्पादन लाइन पर सामने आता है—जहां विशिष्ट घटकों की चुनौतियां ही लाभप्रदता तय करती हैं। सामान्य फायदों से आगे बढ़ने के लिए हमें देखना होगा कि आधुनिक ऑटोमोटिव इंजीनियरिंग की अहम समस्याओं—BIW (बॉडी-इन-व्हाइट) की संरचनात्मक मजबूती से लेकर इलेक्ट्रिक पावरट्रेन कंपोनेंट्स की सूक्ष्म सहनशीलताओं तक—को फाइबर लेज़र तकनीक किस तरह हल करती है।
3.1 बॉडी-इन-व्हाइट (BIW) एवं संरचनात्मक घटक
आज की BIW संरचनाएं अल्ट्रा-हाई स्ट्रेंथ स्टील (UHSS) और हल्के मिश्रधातुओं को जटिल विन्यासों में जोड़ती हैं। इस संदर्भ में पारंपरिक मेकेनिकल शीयरिंग अनुपयुक्त साबित होती है, क्योंकि इसमें उपकरण तेजी से घिसते हैं और यह टोपोलॉजी-अनुकूलित जटिल आकृतियों को संभालने में सक्षम नहीं होती।
हॉट स्टैम्प्ड स्टील (PHS) ट्रिमिंग: आधुनिक सेफ्टी सेल डिज़ाइन अब PHS1500+ ग्रेड के स्टील पर निर्भर करते हैं, जिनकी कठोरता HV500 से अधिक होती है। पारंपरिक मैकेनिकल ट्रिमिंग डाईज़ में अत्यधिक घिसावट होती है (केवल 10,000 स्ट्रोक के बाद ही 50% से अधिक)। समाधान है डुअल‑बीम तकनीक वाले 5‑एक्सिस फाइबर लेज़र सिस्टम (जैसे NEWTON)। कटिंग हेड को 45° के कोण पर झुकाकर क्वेंच‑स्ट्रेस्ड लेयर को दरकिनार किया जाता है और 80 मी/मिनट की गति पर कटिंग की जाती है। इस प्रक्रिया में < 20 μm की हीट‑अफेक्टेड ज़ोन (HAZ) प्राप्त होती है, जिससे सूक्ष्म दरारों की सामान्य समस्या लगभग समाप्त हो जाती है और वाहन के पूरे जीवनकाल में बेहतर थकान‑प्रतिरोध (fatigue resistance) सुनिश्चित होता है।
टेलर वेल्डेड ब्लैंक (TWB) की तैयारी: भार कम करने की रणनीतियों में अक्सर विभिन्न मोटाइयों वाले धातु शीट्स को स्टैम्पिंग से पहले जोड़ना पड़ता है। एक निर्दोष लेज़र वेल्ड प्राप्त करने के लिए बिल्कुल सटीक किनारा आवश्यक होता है। 6 kW फाइबर लेज़र की मदद से < 0.1 मिमी के गैप टॉलरेंस के साथ सीधा‑किनारा कट तैयार किया जा सकता है, जिससे वेल्ड पैठ की दक्षता 95% से अधिक रहती है। साथ ही इसे WAD सीरीज़ CNC प्रेस ब्रेक जैसे उच्च-सटीकता बेंडिंग सिस्टम के साथ जोड़ने से TWB प्रोसेसिंग में और भी दक्षता और सटीकता मिल सकती है।
टोपोलॉजी ऑप्टिमाइज़ेशन और वज़न में कमी: जेनरेटिव डिज़ाइन (Generative Design) ऐसी जैविक और हड्डियों जैसी संरचनाएँ तैयार करने में सक्षम है जिन्हें पारंपरिक स्टैम्पिंग से बनाना संभव नहीं होता—और यही वह क्षेत्र है जहाँ फाइबर लेज़र वास्तव में उत्कृष्ट प्रदर्शन करते हैं। जब स्ट्रक्चरल रिटेन्शन के लिए सामग्री घनत्व की सीमा 0.7 से ऊपर रखी जाती है, तब 3 kW, 5 kHz लेज़र ± 0.05 मिमी की सटीकता के साथ अल्ट्रा‑हाई‑स्ट्रेंथ स्टील (UHSS) में जटिल तनाव‑नियंत्रण पैटर्न काट सकते हैं। छिपा हुआ आँकड़ा: B‑पिलर अनुप्रयोगों में इस विधि से 12% वज़न में कमी हासिल की गई, वह भी बिना क्रैश प्रदर्शन से समझौता किए। और भी महत्वपूर्ण बात यह रही कि सीमित अवयव विश्लेषण (FEA) के फीडबैक लूप्स के माध्यम से लेज़र पाथ को इस तरह अनुकूलित किया गया कि किनारों के तनाव‑संकेंद्रण गुणांक को 1.2 तक घटाया जा सका—जबकि पारंपरिक स्टैम्पिंग में यह 2.5 था। इससे संरचनात्मक टिकाऊपन में उल्लेखनीय वृद्धि हुई।
3.2 नई ऊर्जा वाहन (EV) के विशेष अनुप्रयोग
इलेक्ट्रिफिकेशन की दिशा में बढ़ते कदमों ने ऐसी सामग्रियाँ और सहनशीलताएँ (tolerances) पेश की हैं जो पारंपरिक इंजन वाले वाहनों के निर्माण में सामान्यतः नहीं मिलतीं। यहाँ इंजीनियरिंग का ध्यान संरचनात्मक ताकत से हटकर विद्युत चालकता, ऊष्मा अपसारण (heat dissipation) और सीलिंग की विश्वसनीयता पर केंद्रीकृत होता है।
बैटरी ट्रे और थर्मल प्रबंधन: एल्यूमीनियम बैटरी ट्रे (5–8 मिमी मोटी) को पूर्णतया वायुरुद्ध (हर्मेटिक) सीलिंग की आवश्यकता होती है। नाइट्रोजन असिस्ट गैस और एंटी‑बैक‑रिफ्लेक्शन (ABR) सेंसर के संयोजन के साथ, 4 kW लेज़र सिस्टम 30 मीटर प्रति मिनट की कटिंग गति पर बिना किसी ऑक्साइड परत के कटिंग कर सकता है—जो बाद में लगने वाले सीलिंग गैस्केट के विश्वसनीय चिपकाव के लिए अत्यंत आवश्यक है। सटीकता विशेषता: सुरक्षा बर्स्ट वाल्वों के लिए, लेज़र नियंत्रित गहराई वाली नक़्क़ाशी (0.3–0.5 मिमी) करते हैं, जिसके सतह की खुरदरापन Ra < 2 μm होती है। यह ± 5% के भीतर स्थिर बर्स्ट प्रेशर सुनिश्चित करता है—जिस स्तर की विश्वसनीयता यांत्रिक स्कोरिंग द्वारा संभव नहीं है। सॉल्ट‑स्प्रे परीक्षण यह पुष्टि करता है कि ये लेज़र‑प्रसंस्कृत क्षेत्र 1,000 घंटे से अधिक तक बिना किसी संक्षारण (जंग) दरार के टिके रहते हैं।
सेल इंटरकनेक्ट्स और बसबार्स: तांबे और एल्यूमीनियम फॉयल्स (0.2 मिमी) का वेल्डिंग उनकी उच्च परावर्तकता के कारण एक बड़ी चुनौती है। रिंग मोड (ARM) बीम शेपिंग की शुरुआत ने इस प्रक्रिया में आमूल परिवर्तन लाया है। 100 kW/cm² से अधिक केंद्रीय तीव्रता उत्पन्न करके, लेज़र उच्च गुणवत्ता वाला (98% से अधिक छिद्र‑मुक्त) वेल्ड प्राप्त करता है। एकीकृत कोहेरेंट प्रणालियों ने यह दर्शाया है कि बहु‑चरणीय यांत्रिक पंचिंग को एक‑चरणीय लेज़र प्रक्रिया से बदलने पर उत्पादकता में 300% तक वृद्धि हो सकती है।
इलेक्ट्रिक मोटर लेमिनेशन: ईवी में मोटर दक्षता अत्यंत महत्वपूर्ण है। पारंपरिक यांत्रिक स्टैम्पिंग 0.5 मिमी सिलिकॉन स्टील लेमिनेशन (M400‑50A) में किनारों पर तनाव उत्पन्न करती है, जिससे उनके चुंबकीय गुण घटते हैं। “तनाव‑मुक्त” फाइबर लेज़र कटिंग चुंबकीय हानियों को 2.5% तक कम करती है और कुल मोटर दक्षता को 1.2% बढ़ाती है, जो IEC 60034 मानकों के अनुरूप है। दक्षता संबंध: 5 μm से कम बर‑रहित किनारा हासिल करना इंटर‑लेमिनर एडी करंट को न्यूनतम करने के लिए अत्यंत आवश्यक है। एक अक्सर अनदेखा लाभ यह है कि लेज़र कटिंग 0.3% तक डीमैगनेटाइजेशन को घटाती है, जिससे भार के दौरान कुल रोटर हानियां 3% तक कम होती हैं—यह ऐसा सुधार है जो सीधे तौर पर वाहन की ड्राइविंग रेंज को बढ़ाता है।
3.3 इंटीरियर, पाइपिंग और सटीक घटक
चेसिस और पावरट्रेन से आगे, फाइबर लेज़र अब वाहन के सब‑सिस्टम्स के सौंदर्य और कार्यात्मक दोनों पहलुओं को रूपांतरित कर रहे हैं, जहाँ सटीकता और ज्यामितीय एकरूपता आवश्यक होती है।
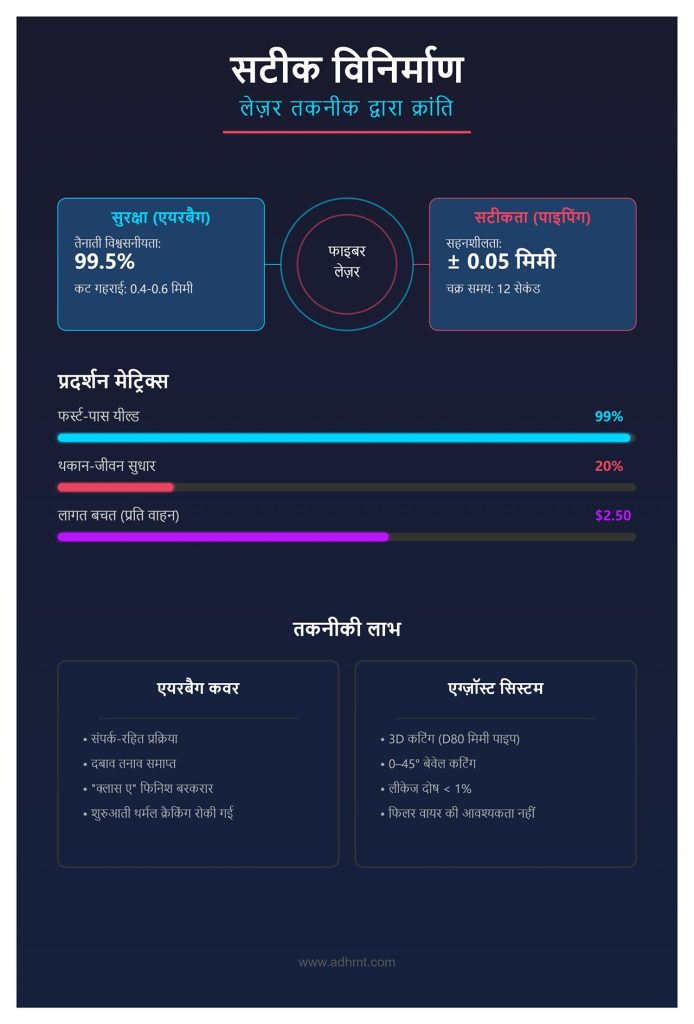
एयरबैग कवर कमजोर करना (स्कोरिंग): यात्री सुरक्षा इस बात पर निर्भर करती है कि एयरबैग ठीक उसी मिलीसेकंड पर डैशबोर्ड कवर को फाड़ सके जब इसकी आवश्यकता हो। लेज़र स्कोरिंग, 0.8 मिमी सतह परत के भीतर कट की गहराई को 0.4–0.6 मिमी तक नियंत्रित करती है, जिससे “क्लास ए” फिनिश पूरी तरह सुरक्षित रहती है और 99.5% तैनाती विश्वसनीयता सुनिश्चित होती है। यह संपर्क-रहित प्रक्रिया, यांत्रिक ब्लेड के उपयोग से उत्पन्न दबाव तनाव को समाप्त करती है, जिससे फोम सब्सट्रेट में होने वाली शुरुआती थर्मल क्रैकिंग को रोका जा सकता है।
एग्ज़ॉस्ट एवं फ्लूइड पाइपिंग सिस्टम: जटिल रूटिंग के लिए घुमावदार पाइप (जैसे D80 मिमी) की सटीक 3D कटिंग आवश्यक होती है। अब छह-अक्ष रोबोटिक सिस्टम, अनुकूली फ्लोटिंग हेड के साथ, 0–45° तक बेवेल कटिंग को ± 0.05 मिमी की प्रभावशाली सहनशीलता के साथ अंजाम देते हैं। प्रदर्शन आँकड़े: एग्ज़ॉस्ट मैनिफोल्ड्स के लिए, चक्र समय घटकर प्रति पार्ट केवल 12 सेकंड रह गया है, जबकि लीकेज दोष दर 1% से कम हो चुकी है। थर्मल विकृति को 0.1 मिमी से नीचे रखते हुए, वेल्ड फिट-अप गैप को अनुकूलित किया जाता है, जिससे फिलर वायर की आवश्यकता पूरी तरह समाप्त हो जाती है।
अंतिम नतीजा ROI: ट्यूबलर कंपोनेंट्स के लिए पारंपरिक मिलिंग की जगह लेज़र कटिंग अपनाने से प्रति वाहन $2.50 की सीधी लागत बचत होती है। मेक्सिको के उत्पादन केंद्रों से प्राप्त रिपोर्ट बताती है कि इस बदलाव ने फर्स्ट-पास यील्ड को 99% तक बढ़ा दिया है, साथ ही श्रेष्ठ किनारे की अखंडता के कारण थकान-जीवन (फटीग लाइफ) में 20% सुधार हुआ है।
IV. व्यावसायिक दृष्टिकोण: ROI गणना मॉडल एवं विस्तृत लागत-लाभ विश्लेषण
वरिष्ठ-स्तरीय चर्चाओं में, फ़ाइबर लेज़र तकनीक का चयन केवल बीम गुणवत्ता या कटिंग गति तक सीमित नहीं है—यह एक रणनीतिक लाभ है। जहाँ इंजीनियर माइक्रोन-स्तर की सटीकता पर ध्यान केंद्रित करते हैं, वहीं निर्णय-निर्माता कुल स्वामित्व लागत (TCO) के आकलन पर ध्यान देते हैं। पारंपरिक फैब्रिकेशन विधियों से फ़ाइबर लेज़र कटिंग की ओर बदलाव, उच्च ओवरहेड और अनम्य उत्पादन मॉडल से एक लचीले, तेज़ और दक्ष मॉडल की दिशा में कदम है। इस व्यवसायिक तर्क का आधार दो प्रमुख स्तंभ हैं: परिचालन व्यय (OPEX) में ठोस कमी और पहले से अप्रयुक्त उत्पादकता क्षमता का एहसास।
4.1 ठोस लागत कटौती (OPEX)
फ़ाइबर लेज़र तकनीक अपनाने का सबसे त्वरित असर यह है कि दैनिक परिचालन खर्चों में तीखी गिरावट आती है। CO2 लेज़र या यांत्रिक पंचिंग प्रणालियों की तुलना में, फ़ाइबर लेज़र ऐसी दक्षता प्रदान करते हैं जो सीधे लाभप्रदता में सुधार में बदलती है।
ऊर्जा दक्षता मीट्रिक: फ़ाइबर लेज़र की ‘वॉल-प्लग एफिशिएंसी’ (WPE) आमतौर पर 40% से 50% के बीच होती है, जबकि CO2 रेज़ोनेटर के लिए यह केवल 10% से 15% तक रहती है।
डाटा इनसाइट: यदि 6 kW सिस्टम को वर्ष में 4,000 घंटे चलाया जाए, तो इस दक्षता लाभ से ऊर्जा खपत में लगभग 1,00,000 kWh की वार्षिक कमी होती है। औद्योगिक बिजली दर €0.25 प्रति kWh होने पर यह सीधा वार्षिक बचत €25,000 देता है। वहीं, जिन क्षेत्रों में बिजली की कीमत €0.75 प्रति kWh तक पहुँचती है, वहाँ यह बचत बढ़कर €75,500 प्रति वर्ष हो सकती है, जो उपकरण में निवेश का एक बड़ा हिस्सा प्रभावी रूप से पूरा कर देती है।
रखरखाव और उपभोग्य सामग्रियाँ: फाइबर लेज़र का ठोस-राज्य, मोनोलिथिक डिज़ाइन रेज़ोनेटर गैस, मिरर संरेखण या टरबाइन ओवरहॉल की आवश्यकता को पूरी तरह समाप्त कर देता है।
वित्तीय प्रभाव: CO₂ सिस्टम के लिए वार्षिक रखरखाव लागत लगभग $2,000 से घटकर मात्र $200–$400 रह जाती है। साथ ही, खरीदी गई नाइट्रोजन या ऑक्सीजन की जगह 15–20 बार दबाव वाली इन-हाउस कम्प्रेस्ड एयर का उपयोग करके हाई-प्रेशर एयर कटिंग अपनाने से उपभोग्य गैस खर्च में 70% तक की कमी संभव है।
सामग्री उपयोग का अनुकूलन: ऑटोमोबाइल उत्पादन में, कच्चे माल की लागत कुल पुर्ज़ा लागत का 60–70% होती है। एडवांस्ड नेस्टिंग सॉफ़्टवेयर (जैसे Radan Radnest) और फाइबर लेज़र कटिंग की सटीकता के संयोजन से “कॉमन लाइन कटिंग” जैसी तकनीकें अपनाई जा सकती हैं, जिसमें आस-पास के पुर्ज़े एक ही कट लाइन साझा करते हैं।
परिणाम: पुर्ज़ों के बीच का गैप हटाकर और कटिंग समय घटाकर, निर्माता 15% तक सामग्री उपयोग में वृद्धि और Body-in-White (BIW) स्टील कम्पोनेंट्स में 10% तक स्क्रैप की कमी हासिल करते हैं। उच्च-आयतन उत्पादन लाइनों में यह प्रति वाहन $50–$100 की कच्चे माल की बचत के बराबर होता है।
4.2 छिपी हुई मूल्य संभावनाओं को खोलना
हालांकि परिचालन लागत में कमी मासिक वित्तीय रिपोर्टों में स्पष्ट दिखती है, असली दीर्घकालिक मूल्य अक्सर कम प्रत्यक्ष लाभों में छिपा होता है—मुख्यतः उत्पादन चक्र समय में भारी कमी, जो निवेश पर लाभ (ROI) पर और भी अधिक असर डाल सकती है।
थ्रूपुट में तेजी: Power-Tech Inspire 1530 जैसा 6 kW फाइबर लेज़र सिस्टम 100 मीटर प्रति मिनट से अधिक कटिंग गति और 6G तक की एक्सेलेरेशन दर हासिल करता है।
टक्ट टाइम गुणक: यह कटिंग गति पतली ऑटोमोबाइल शीट मेटल के प्रसंस्करण समय को पारंपरिक CO₂ सिस्टम की तुलना में मात्र 25% तक कम कर देती है। उत्पादन क्षमता 64 से बढ़कर 277 पुर्ज़े प्रति घंटे हो जाती है — यानी लगभग चार गुना उत्पादकता वृद्धि। व्यावहारिक रूप से, एक फाइबर लेज़र तीन पुराने मशीनों का स्थान ले सकता है, जिससे उत्पादन फर्श पर जगह और पूंजी संसाधन दोनों मुक्त हो जाते हैं।
द्वितीयक प्रक्रियाओं का उन्मूलन: निर्माण की वास्तविक लागत केवल प्रारंभिक कटिंग चरण तक सीमित नहीं होती है, बल्कि उससे आगे भी बढ़ती है। प्रत्यक्ष रूप से असेंबली तक: ISO 9013 ग्रेड 1 फिनिश (Ra < 3 μm) प्राप्त करने से बिना किसी किनारे की जटिलता वाले पुर्जे तैयार होते हैं, जो तुरंत वेल्डिंग के लिए उपयुक्त होते हैं। इससे मैनुअल डिबारिंग या ग्राइंडिंग की आवश्यकता खत्म हो जाती है, श्रम मांग में 40% तक की कमी आती है। एल्यूमिनियम ईवी बॉडी पैनलों के लिए, 1% से कम ड्रोस दर महंगे रासायनिक सफाई चरण को समाप्त कर देती है, जिससे प्रति पुर्जे लगभग $2 की बचत होती है।
स्वचालन और कार्यबल दक्षता: आधुनिक फाइबर लेज़र सिस्टम कॉम्पैक्ट होते हैं और स्वचालित लोडिंग एवं अनलोडिंग टावरों के साथ आसानी से जुड़ जाते हैं। मानव संसाधन: स्वचालन ऑपरेटर-से-मशीन अनुपात को 1:1 से बढ़ाकर 1:3 कर देता है। पूर्णत: स्वचालित “लाइट्स-आउट” शिफ्ट चलाने से प्रति शिफ्ट प्रत्यक्ष श्रम लागत में प्रति वर्ष $80,000 तक की बचत हो सकती है और मशीन के अपटाइम में 2.5 गुना वृद्धि होती है।
4.3 निवेश पर वापसी (ROI) कैलकुलेटर
निवेश का मूल्यांकन करने के लिए, 5-वर्षीय कुल स्वामित्व लागत (TCO) मॉडल का उपयोग करते हुए मानक 4 kW CO₂ लेज़र सिस्टम की तुलना 6 kW फाइबर लेज़र सिस्टम से की जाती है।
ROI सूत्र:
ROI (%) = ((शुद्ध लाभ – निवेश लागत) / (निवेश लागत)) × 100
जहाँ शुद्ध लाभ = (क्षमता से बढ़ी हुई आय + OPEX बचत) – परिचालन लागत
5-वर्षीय TCO तुलनात्मक विश्लेषण:
लागत कारक
4 kW CO₂ लेज़र सिस्टम
6 kW फाइबर लेज़र सिस्टम
5-वर्षीय बचत
प्रारंभिक निवेश
$150,000 – $300,000
$175,000 – $350,000
(कैपेक्स अंतर)
ऊर्जा लागत (5 वर्ष)
$230,000 ($46k/वर्ष)
$60,000 ($12k/वर्ष)
$170,000
रख-रखाव/पुर्जे
$10,000+
$1,500
$8,500
सामग्री दक्षता
मौलिक (80% उत्पादन)
अनुकूलित (95% उत्पादन)
$50,000+
उत्पादकता वृद्धि
मौलिक स्तर
4× आउटपुट (बिना डिबारिंग)
$200,000+
कुल स्वामित्व लागत
~ $1,175,000
~ $655,000
शुद्ध बचत: $520,000
निष्कर्ष: एक मध्यम आकार के ऑटोमोबाइल टियर 1 या टियर 2 सप्लायर के लिए फाइबर लेज़र तकनीक अपनाने पर भुगतान अवधि आमतौर पर 12 से 18 महीनों के बीच होती है।
हाई-मिक्स/लो-वॉल्यूम (HMLV) संचालन, जो ईवी प्रोटोटाइप या विशेष संरचनात्मक ब्रैकेट बनाते हैं, में निवेश पर वापसी पहले वर्ष में ही 50% से अधिक हो सकती है। यह लाभ इस तथ्य से आता है कि कठोर टूलिंग खर्चों को हटाया जाता है (प्रत्येक डाई पर लगभग $15,000 की बचत) और डिज़ाइन में तुरंत बदलाव संभव होता है, बिना री-टूलिंग की देरी के।*
लाभप्रदता सीमा: यदि आपकी इकाई का वार्षिक उत्पादन लगभग 15,000 बॉडी-इन-व्हाइट (BIW) घटकों के आसपास है, तो फाइबर लेज़र तकनीक अपनाना आर्थिक रूप से सार्थक हो जाता है। यहां तक कि कम मात्रा—3,000 यूनिट से नीचे—पर भी, जीरो टूलिंग लागत के कारण यह पारंपरिक स्टैम्पिंग प्रक्रिया से बेहतर प्रदर्शन करती है। इस सीमा से आगे, इसकी उच्च गति और सामग्री उपयोग दक्षता लाभ मार्जिन को उल्लेखनीय रूप से बढ़ा देती है।
V. कार्यान्वयन मार्गदर्शिका: चयन से लेकर उत्पादन तक
किसी निर्माता की मार्केटिंग ब्रॉशर से लेकर उच्च उत्पादकता वाली ऑटोमोटिव प्रॉडक्शन लाइन तक का सफर केवल खरीद निर्णय से कहीं अधिक है—यह एक व्यवस्थित इंजीनियरिंग प्रक्रिया है। फाइबर लेज़र कटिंग को सम्मिलित करना एक बहु-विषयक (multidisciplinary) चुनौती है जिसमें सफलता मशीन विन्यास को वाहन प्लेटफॉर्म के विशिष्ट सामग्री मिश्रण के अनुरूप करने और प्रक्रिया मापदंडों के पारस्परिक प्रभाव को समझने पर निर्भर करती है। निम्नलिखित मार्गदर्शिका सीखने की अवधि को कम करने और निवेश पर शीघ्र प्रतिफल सुनिश्चित करने के आवश्यक चरणों को रेखांकित करती है।
5.1 उपकरण चयन और विन्यास रणनीति
ऑटोमोटिव उपयोगों में—जहाँ बॉडी‑इन‑व्हाइट (BIW) और ईवी बैटरी पार्ट्स की मोटाई सामान्यतः 1 मि.मी. से 6 मि.मी. के बीच होती है—यह मान लेना कि “ज्यादा शक्ति हमेशा बेहतर होती है” अक्सर महंगा साबित होता है।
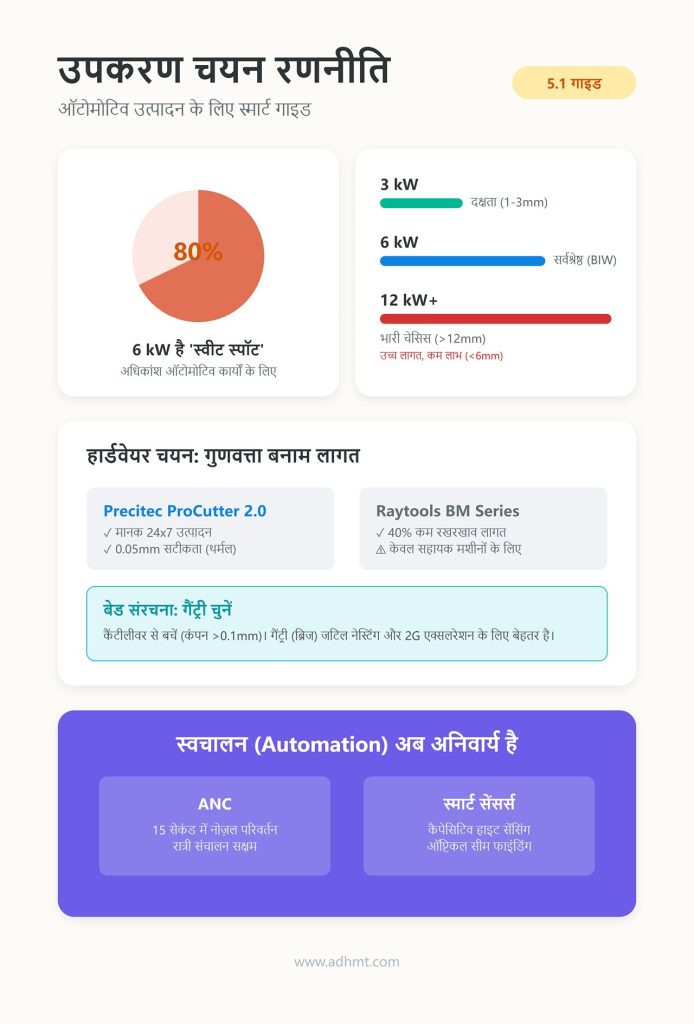
पावर ‘स्वीट स्पॉट’ मैट्रिक्स: ऊर्जा खपत और कटिंग स्पीड का तुलनात्मक विश्लेषण यह दर्शाता है कि लगभग 80% ऑटोमोटिव उपयोगों के लिए 6 kW आदर्श ऑपरेटिंग पॉइंट है। यद्यपि 12 kW लेज़र सैद्धांतिक रूप से अधिक गति प्राप्त कर सकता है, लेकिन 6 मि.मी. से कम मोटाई वाले पदार्थों पर इसका लाभ न्यूनतम होता है (लगभग दोगुनी गति के लिए दोगुनी ऊर्जा लागत), जिससे आर्थिक प्रतिफल घटने लगते हैं।
3 kW (दक्षता श्रेणी): आंतरिक ब्रैकेट्स और पतली ईवी कॉपर फॉयल (1–3 मि.मी.) के लिए सर्वोत्तम। यह लगभग 14 kWh/h की कम ऊर्जा खपत के साथ कार्य करता है, लेकिन 6 मि.मी. से अधिक मोटाई वाले संरचनात्मक स्टील पर संघर्ष करता है।
6 kW (मुख्य कार्यशील): BIW और हॉट‑स्टैम्प्ड स्टील घटकों के लिए संतुलित विकल्प। 6 मि.मी. स्टेनलेस स्टील पर 4.3–5 मी./मिनट की गति प्राप्त करते हुए, यह लगभग 21 kWh/h की उत्कृष्ट ऊर्जा दक्षता प्रदान करता है।
12 kW+ (भारी कार्य हेतु): चेसिस, ट्रक फ्रेम या मोटे बैटरी ट्रे (>12 मि.मी.) के लिए उपयुक्त। ध्यान दें: इस विन्यास के लिए उच्च क्षमता वाली 380 V+ विद्युत प्रणाली आवश्यक होती है और मानक ऑटोमोटिव संयंत्रों में इसकी क्षमता प्रायः अधोप्रयुक्त रहती है।
कटिंग हेड और बेड आर्किटेक्चर: कटिंग हेड सिस्टम का मुख्य तत्व होता है। उच्च-मिश्रण, 24×7 ऑटोमोटिव उत्पादन वातावरण में Precitec ProCutter 2.0 उद्योग में मानक के रूप में स्थापित है। यह 85 kW तक का लोड संभाल सकता है और इसमें डायनेमिक फोकस क्षतिपूर्ति प्रणाली है, जो थर्मल लेंस ड्रिफ्ट को 0.05 मिमी के भीतर सुधार देती है—यह सुविधा इसकी प्रीमियम कीमत को कम-लागत विकल्पों (जैसे Raytools) की तुलना में पूरी तरह उचित ठहराती है। Raytools BM श्रृंखला में आसान-सुलभ सिरेमिक रिंग डिज़ाइन के कारण लगभग 40% कम रखरखाव लागत आती है, लेकिन यह मुख्य उत्पादन लाइनों के बजाय सहायक या हल्के-कार्य वाले मशीनों के लिए अधिक उपयुक्त है।
संरचनात्मक कठोरता: जब सटीक ऑटोमोटिव टॉलरेंस आवश्यक हों, तो कैंटीलीवर डिज़ाइन से बचें। जटिल नेस्टिंग पैटर्न के लिए तेज़ दिशा परिवर्तन की आवश्यकता होती है, जिसके लिए गैंट्री (ब्रिज) संरचना बेहतर रहती है, जिसमें ड्यूल-ड्राइव 2G एक्सलरेशन क्षमता हो। कैंटीलीवर Y-एक्सिस अपने बाहरी किनारों पर अक्सर 0.1 मिमी से अधिक कंपन उत्पन्न करती है, जो किनारे की लंबवतता और कुल कट गुणवत्ता को नुकसान पहुंचाती है।
अनिवार्य स्वचालन: अब ऑटोमैटिक नोजल चेंजर (ANC) वैकल्पिक नहीं बल्कि आवश्यक है, खासकर पूरी तरह स्वचालित रात्री संचालन के लिए। आधुनिक प्रणालियाँ (जैसे Eagle) 36 से 72 नोज़ल तक समायोजित कर सकती हैं और लगभग 15 सेकंड में नोज़ल बदल सकती हैं, प्रत्येक सामग्री परिवर्तन के लिए स्वतः सही व्यास चुनते हुए। इसी तरह, कैपेसिटिव हाइट सेंसिंग और ऑप्टिकल सीम फाइंडिंग (जो 1 सेकंड से भी कम समय में किनारे का पता लगाती है) आवश्यक हैं ताकि विभिन्न शीट सामग्री पर चक्र समय स्थिर रहे। इस तरह के स्वचालन को PB-A सीरीज़ ऑटो-टूल टाइप पैनल बेंडर के साथ संयोजित करने से प्रोडक्शन लाइन में बेंडिंग और कटिंग दोनों में गति और गुणवत्ता में सुधार हो सकता है।
5.2 गैस चयन और प्रक्रिया समायोजन
सहायक गैस कटिंग किनारे की रासायनिक विशेषताओं और समग्र परिचालन लागत दोनों पर सीधे असर डालती है। सही गैस चुनना हमेशा उच्च किनारा गुणवत्ता (Ra मान) प्राप्त करने और प्रति-भाग लागत कम रखने के बीच संतुलन बनाने का निर्णय होता है।
गैस निर्णय वृक्ष:
नाइट्रोजन (N2): “क्लास A” दृश्य सतहों और एल्युमिनियम घटकों के लिए पसंदीदा विकल्प। ऑक्सीजन से पिघले हुए पूल को बचाकर, नाइट्रोजन ऑक्सीकरण को रोकता है, जिससे पेंटिंग या वेल्डिंग जैसी अगली प्रक्रियाओं को बिना अतिरिक्त सतह तैयारी के तुरंत शुरू किया जा सकता है।
सीमा: उच्च दबाव (12–25 बार) पर कार्य करता है, जिससे संचालन लागत लगभग $3.00–$6.00 प्रति घंटे तक पहुँच जाती है, जो स्थानीय गैस आपूर्ति दरों पर निर्भर होती है।
ऑक्सीजन (O2): इसकी ऊष्माक्षेपी प्रतिक्रिया का लाभ उठाते हुए, ऑक्सीजन 6 मिमी से अधिक मोटे कार्बन स्टील पर कटाई की गति को तेज करता है, और अपेक्षाकृत कम दाब (0.5–1.5 बार) पर संचालित होता है।
सीमितता: कटे हुए किनारे पर ऑक्साइड परत बना देता है, जिसे पेंटिंग से पहले यांत्रिक रूप से हटाना आवश्यक होता है, जिससे एक अतिरिक्त प्रोसेसिंग चरण जुड़ जाता है।
संपीडित हवा: “कॉस्ट किलर” के रूप में प्रसिद्ध, यह विकल्प फिल्टर्ड और सूखी फैक्ट्री हवा को 15–20 बार तक संपीडित कर उपयोग करता है, जिससे परिचालन लागत लगभग $0.10 प्रति घंटा तक घट जाती है।
चेतावनी: इस विधि से कट में लगभग 20% ऑक्सीजन और नाइट्रोजन आने से किनारा थोड़ा खुरदुरा (Ra 8–15 μm) हो सकता है तथा एक छोटा ऊष्मा-प्रभावित क्षेत्र (HAZ) बनता है। यह 3 मिमी से कम मोटाई वाले हल्के, गैर-संरचनात्मक भागों के लिए उपयुक्त है, लेकिन थकान तनाव वाले हिस्सों में जोखिम पैदा करता है। विशेष सुझाव: एल्यूमिनियम को हवा से काटते समय, 30% ड्यूटी साइकल पर पल्स मॉड्यूलेशन का उपयोग करने से ड्रोस का निर्माण 50% तक कम किया जा सकता है।
पैरामीटर ट्यूनिंग “ब्लैक बॉक्स”: प्रक्रिया की स्थिरता चार कारकों—पावर (P), स्पीड (V), गैस प्रेशर (Pr), और फोकस पोज़ीशन (F)—के सही संतुलन पर निर्भर करती है। अंतिम लक्ष्य है पिघले धातु का चिकना, निरंतर प्रवाह सुनिश्चित करना।
फोकस रणनीति: फाइबर लेज़र में फोकल पॉइंट सामान्यतः सतह के नीचे (निगेटिव फोकस) सेट किया जाता है। F = -1 मिमी से -3 मिमी रखने पर किरण नीचे की ओर हल्की फैलती है, जिससे कट चौड़ा होता है और ड्रोस हटाने में आसानी होती है।
संतुलन सूत्र: ट्यूनिंग का एक व्यावहारिक प्रारंभिक बिंदु इस प्रकार व्यक्त किया जा सकता है: V_उत्कृष्ट ≈ k · (P) / (t) · √(Pr / 10) जहां t सामग्री की मोटाई है और k उस सामग्री का विशेष गुणांक। जब ड्रोस दिखाई दे, तो ऑपरेटर अक्सर गति धीमी करते हैं; हालांकि, अधिक प्रभावी सुधार आमतौर पर कटिंग स्पीड या गैस प्रेशर बढ़ाना होता है ताकि पिघला पदार्थ साफ़ रूप से बाहर निकल सके।
5.3 सामान्य गुणवत्ता समस्याओं का समाधान
समय के साथ, सबसे सटीक रूप से कैलिब्रेट की गई प्रणालियों में भी विचलन आ सकता है। एक संरचित ट्रबलशूटिंग प्रक्रिया लंबे समय तक उत्पादन रुकावट को रोक सकती है।
ड्रोस (बर्र) विश्लेषण:
लो-स्पीड ड्रोस: आसानी से हटने वाले मोती के आकार के अवशेष, जो बहुत धीमी कटिंग या अत्यधिक गैस प्रेशर से उत्पन्न अशांति के कारण बनते हैं। सिफारिशित कार्रवाई: कटिंग स्पीड लगभग 10% बढ़ाएं या गैस प्रेशर कम करें।
हाई-स्पीड ड्रोस: तीखे और जिद्दी बर्स के रूप में दिखाई देता है, जो अत्यधिक तेज़ी से कटिंग करने (जब पिघला हुआ पदार्थ पीछे रह जाता है) या अपर्याप्त पावर के कारण बनते हैं। सुझाया गया उपाय: गति को कम करें या पावर सेटिंग बढ़ाएं।
वन-साइडेड ड्रोस: हल्का लेकिन गंभीर दोष—यदि जमाव केवल कट के एक तरफ हो रहा है, तो संभावना है कि नोज़ल असंतुलित है। सुझाया गया उपाय: “टेप शॉट” परीक्षण करें; यदि विचलन 0.1 मिमी से अधिक हो, तो तुरंत पुन: संरेखण करें। स्वचालित नोज़ल सेंटरिंग (ANC) जो मात्र 15 सेकंड में पूरी होती है, अक्सर पूरे शिफ्ट की स्क्रैपिंग से बचा सकती है।
स्ट्रिएशन और सतह की खुरदरापन:
डायग्नोसिस: गैस फ्लो की जांच के लिए “फिंगर टेस्ट” का उपयोग करें। यदि प्रवाह असमान या अशांत महसूस हो, तो संभव है कि सेरामिक लॉकिंग रिंग में दरार हो गई हो या नोज़ल क्षतिग्रस्त हो।
मैकेनिकल: नियमित, तरंग जैसी धारियां अक्सर गैंट्री में यांत्रिक कंपन के कारण दर्शाती हैं। बेल्ट की टेंशन जांचें और रैक-एंड-पिनियन सिस्टम में सही लुब्रिकेशन सुनिश्चित करें।
जलना और कोनों में अत्यधिक पिघलना:
जब कटिंग हेड तीखे 90° कोने पर धीमा हो जाता है, तो स्थिर पावर आउटपुट स्थानीय क्षेत्र में गर्मी का जमाव और सामग्री का अत्यधिक पिघलना पैदा कर सकता है।
समाधान:पावर रैम्पिंग लागू करें। CNC को इस प्रकार कॉन्फ़िगर करें कि जैसे ही गति धीमी हो, पावर और फ़्रीक्वेंसी धीरे-धीरे कम हो (उदाहरण के लिए, पीक पावर को 20% और फ़्रीक्वेंसी को 1 kHz घटाएं)। छोटे छिद्रों (जो बीम डायामीटर से छोटे हों) के लिए “फ्रॉग जंप” लिफ्ट का उपयोग करें, साथ में 2 सेकंड से कम के छोटे एयर-कूलिंग विराम दें ताकि पिघलना शुरू होने से पहले गर्मी फैल सके।
VI. भविष्य का विकास: इंडस्ट्री 4.0 को स्मार्ट मैन्युफैक्चरिंग से जोड़ना
अलग-थलग, स्टैंड-अलोन ऑटोमेशन का दौर अब समाप्ति की ओर है। इंडस्ट्री 4.0 के ढांचे में, फाइबर लेज़र कटिंग सिस्टम केवल सामग्री हटाने वाली मशीनों से विकसित होकर साइबर-फिजिकल इकाइयों में बदल रहे हैं—स्मार्ट नोड्स जो जुड़े हुए डिजिटल इकोसिस्टम में एकीकृत हैं। यह बदलाव, कृत्रिम बुद्धिमत्ता (AI), औद्योगिक इंटरनेट ऑफ थिंग्स (IIoT) और उन्नत बीम फिज़िक्स के संगम से प्रेरित है, जो ऑटोमोटिव निर्माण में दक्षता के नए मानक स्थापित कर रहा है।
6.1 बुद्धिमत्ता और अनुकूली नियंत्रण
लेज़र कटिंग में सबसे बड़ी तकनीकी क्रांति यह है कि प्रक्रिया का विशेषज्ञ-स्तरीय ज्ञान ऑपरेटर के अनुभव से मशीन के एल्गोरिदम में स्थानांतरित हो रहा है। जैसे-जैसे कुशल श्रमिकों की कमी बढ़ रही है, निर्माता “सेल्फ-ड्राइविंग” लेज़र सिस्टम अपना रहे हैं, जो मशीन लर्निंग (ML) से संचालित होकर उत्पादन लाइनों में विशेषज्ञ-स्तरीय प्रदर्शन को दोहराते हैं।
एआई-आधारित प्रक्रिया अनुकूलन: TRUMPF के कटिंग असिस्टेंट जैसे उन्नत प्लेटफ़ॉर्म मशीन विज़न का उपयोग कर वास्तविक समय में किनारों की गुणवत्ता को पहचानते और विश्लेषण करते हैं। यह डेटा उन एमएल एल्गोरिद्म द्वारा संसाधित किया जाता है जिन्हें शक्ति, गति और गैस दाब जैसी ऐतिहासिक कटिंग पैरामीटरों पर प्रशिक्षित किया गया है। इसके बाद सिस्टम या तो सर्वोत्तम समायोजन का सुझाव देता है या उन्हें स्वचालित रूप से लागू करता है। परिणाम स्पष्ट और मापने योग्य हैं—नाइट्रोजन की खपत में 77% की कमी और उपज दर में 15% की वृद्धि, वह भी बिना किसी विशेषज्ञ ऑपरेटर की उपस्थिति के।
रियल-टाइम क्लोज़्ड-लूप फीडबैक: कटिंग हेड अब एक निष्क्रिय ऑप्टिकल घटक से विकसित होकर एक स्मार्ट सेंसर बन चुका है। Precitec की PierceTec जैसी तकनीकें पिघलाव गहराई और स्पैटर गतिविधि की निगरानी करते हुए पियर्सिंग चरण को ट्रैक करती हैं। इससे एक क्लोज्ड-लूप प्रणाली बनती है जो लेज़र की शक्ति को गतिशील रूप से नियंत्रित करती है, ताकि केवल उतनी ऊर्जा उपयोग हो जितनी सामग्री को भेदने के लिए आवश्यक हो।
परिणाम: पियर्सिंग का समय अपने भौतिक न्यूनतम पर आ जाता है, जबकि ऊपरी सतह पर स्पैटर 50% तक घट जाता है। इसके अलावा, सिस्टम ऑप्टिकल घटकों के तापमान की निगरानी कर 48 घंटे पहले तक लेंस विफलता की भविष्यवाणी कर सकता है, जिससे प्रेडिक्टिव मेंटेनेंस संभव होती है—जो ईवी बैटरी ट्रे निर्माण में बिना निगरानी वाली रात्री शिफ्टों के लिए अत्यावश्यक है।
छुपा हुआ कड़ी: न्यूरल नेटवर्क और सामग्री की विविधता: एक और कम दिखाई देने वाली परंतु अत्यंत महत्वपूर्ण नवप्रवर्तन यह है कि डीप न्यूरल नेटवर्क अब उत्पादन बैचों के बीच सामग्री की असंगतियों की भरपाई करते हैं। बॉडी-इन-व्हाइट (BIW) निर्माण में शीट मेटल की मोटाई एक ही कॉइल में ±0.2 मिमी तक बदल सकती है। एआई एल्गोरिद्म इन विविधताओं का निरंतर विश्लेषण करते हैं और मिलीसेकंडों में लेज़र के फोकल पोज़िशन को समायोजित कर देते हैं। यह गतिशील सुधार प्रेस हार्डेंड स्टील (PHS) की ट्रिमिंग के दौरान ऊष्मा-प्रभावित क्षेत्र (HAZ) को स्थिर करता है, जिससे प्रक्रिया स्थिरता में तीन गुना बढ़ोतरी होती है, जो मैन्युअल रूप से तय मानकों की तुलना में कहीं बेहतर है।
6.2 स्वचालन और डिजिटल फ़ैक्टरी एकीकरण
ऑटोमोटिव आपूर्ति श्रृंखला में, यदि सामग्री प्रवाह में देरी हो तो केवल लेज़र की गति कोई मायने नहीं रखती। भविष्य का रुझान “डार्क फ़ैक्टरी” मॉडल की ओर है—ऐसा वातावरण जहाँ लेज़र कट्टर अपने लॉजिस्टिक्स को स्वयं नियंत्रित करता है।
समग्र सामग्री प्रबंधन: एर्माकयूएसए टॉवर और रोबोटिक सॉर्टिंग जैसे स्वचालित भंडारण और पुनर्प्राप्ति प्रणालियाँ अब पूरी तरह स्वायत्त कार्यप्रवाह सक्षम कर रही हैं—कच्ची शीट्स को लोड करना, कटिंग करना, तैयार भागों को छाँटना, और बचे हुए ढांचे को बिना मानव हस्तक्षेप के स्टोरेज में लौटाना।
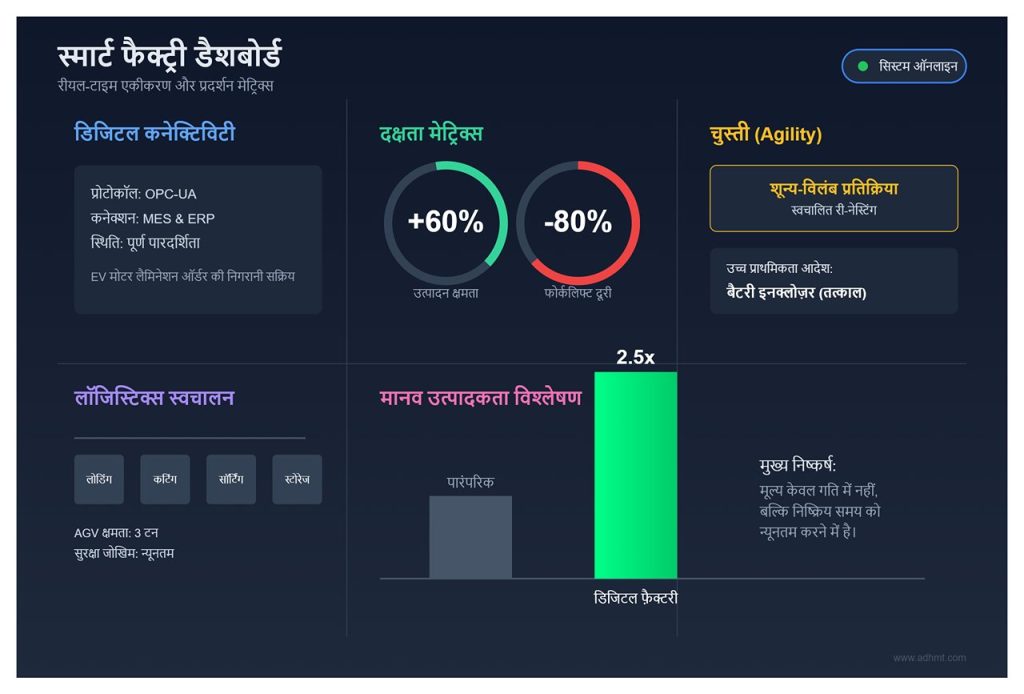
थ्रूपुट प्रभाव: इस निर्बाध एकीकरण से उत्पादन क्षमता में लगभग 60% की वृद्धि होती है। उत्पादन क्षेत्र में तीन टन तक भार उठाने वाले स्वचालित गाइडेड वाहन (AGVs) अब स्वतंत्र रूप से चलते हैं और नेस्टेड BIW घटकों को सीधे बेंडिंग स्टेशनों तक पहुँचाते हैं। परिणामस्वरूप, फोर्कलिफ्ट की यात्रा दूरी में 80% की कमी तथा सुरक्षा जोखिमों में समानुपाती गिरावट दर्ज की जाती है।
डिजिटल थ्रेड (MES/ERP एकीकरण): स्मार्ट फैक्ट्री में कनेक्टिविटी एक केंद्रीय तंत्रिका तंत्र की तरह कार्य करती है। आधुनिक फाइबर लेज़र OPC-UA खुले प्रोटोकॉल्स का उपयोग करते हुए मैन्युफैक्चरिंग एक्ज़िक्यूशन सिस्टम (MES) और Plex जैसे ERP प्लेटफॉर्म्स से सहज संवाद स्थापित करते हैं। इससे पूर्ण पारदर्शिता सुनिश्चित होती है—जिससे उत्पादन प्रबंधक किसी भी EV मोटर लैमिनेशन ऑर्डर की वास्तविक समय में स्थिति की निगरानी कर सकता है।
चुस्ती (Agility): लेज़र नेस्टिंग सॉफ्टवेयर अब सीधे ERP सिस्टम्स से संपर्क करता है। जैसे ही बैटरी इनक्लोज़र के लिए कोई उच्च-प्राथमिकता वाला आदेश प्राप्त होता है, सॉफ्टवेयर स्वचालित रूप से लंबित कार्यों को पुनः नेस्ट करता है ताकि तात्कालिक घटकों को सम्मिलित किया जा सके—परिणामस्वरूप वास्तविक शून्य-विलंब प्रतिक्रिया संभव होती है।
संचालन संबंधी अंतर्दृष्टि: पूर्ण डिजिटल एकीकरण वाले पायलट प्रोजेक्ट्स ने यह दर्शाया है कि मानव उत्पादकता (प्रति कर्मचारी राजस्व के रूप में) में 2.5 गुना वृद्धि होती है, विशेषकर 24/7 सतत संचालन में। मुख्य निष्कर्ष यह है कि सर्वोच्च मूल्य केवल तेज़ी से कटिंग में नहीं, बल्कि निष्क्रिय समय को न्यूनतम करने में निहित है।
6.3 अत्याधुनिक प्रौद्योगिकी रुझान
जहाँ सॉफ्टवेयर लगातार दक्षता को आगे बढ़ा रहा है, वहीं शक्ति उत्पादन और बीम-शेपिंग प्रौद्योगिकी में हुए उन्नयन भौतिकी की सीमाओं को पुनर्परिभाषित कर रहे हैं—जो पहले लंबे समय से स्थापित प्लाज़्मा कटिंग जैसी प्रक्रियाओं को चुनौती दे रहे हैं।
20 kW+ पावर सीमारेखा: 20 kW फाइबर लेज़र के आगमन ने 70 मिमी कार्बन स्टील की लंबी चली आ रही सीमा को तोड़ दिया है। मोटे प्लेट पर 50 मिमी/मिनट से अधिक की कटिंग गति के साथ, फाइबर लेज़र अब न केवल गति में बल्कि स्वच्छता में भी प्लाज़्मा सिस्टम्स को पछाड़ रहे हैं—क्योंकि यह प्लाज़्मा द्वारा आवश्यक द्वितीयक ग्राइंडिंग और ड्रोस हटाने की प्रक्रिया को समाप्त कर देता है। भारी वाहन चेसिस उत्पादन में, नाइट्रोजन असिस्ट गैस के उपयोग से मोटे प्लेट की कटिंग करते समय हीट अफ़ेक्टेड ज़ोन (HAZ) 50 माइक्रोन से कम रह जाती है, जिससे प्लाज़्मा आर्क संदूषण के कारण होने वाली वेल्ड छिद्रता (porosity) का जोखिम लगभग समाप्त हो जाता है।
बीम शेपिंग और रिंग मोड (ARM): अब “एक बीम सभी के लिए” का युग समाप्त हो चुका है। समायोज्य बीम प्रौद्योगिकियाँ—जैसे nLIGHT की Corona या IPG की AMB—अब “डोनट” मोड का उपयोग करती हैं: एक उच्च-तीव्रता वाला केंद्रीय कोर, जिसके चारों ओर कम-तीव्रता वाली प्रीहीटिंग रिंग होती है।
अनुप्रयोग: मोटी प्लेट (> 20 मिमी) की प्रोसेसिंग में रिंग बीम की-होल को स्थिर करता है, जिससे वर्टिकलिटी में लगभग 20% सुधार होता है। पतली शीट कटिंग में यह स्पैटर को कम करता है, जिसके परिणामस्वरूप किनारे अधिक साफ होते हैं और पोस्ट-प्रोसेसिंग की आवश्यकता घटती है।
ईवी प्रासंगिकता: यह तकनीक इलेक्ट्रिक वाहनों में एल्यूमिनियम बॉडी वेल्डिंग के लिए परिवर्तनकारी साबित हो रही है। रिंग बीम तापमान के उतार-चढ़ाव को संतुलित करता है, जिससे पोरोसिटी कम होती है और जॉइंट्स पर वेल्ड की मजबूती समान रूप से सुनिश्चित होती है।
भविष्य की दृष्टि: अगला बड़ा नवाचार डायनेमिक बीम शेपिंग है। बीम ऑसिलेशन को एआई से जोड़कर, लेज़र वास्तविक समय में अपनी ज्यामिति को कटिंग पाथ के अनुसार बदलेगा—तेज़, सीधी कटिंग के लिए केंद्रित “पॉइंट” आकार और तंग मोड़ों पर ओवरहीटिंग रोकने के लिए “रिंग” प्रोफ़ाइल। शुरुआती परीक्षणों में ईवी कॉपर बसबार्स के लिए जॉइंट स्ट्रेंथ में 15% सुधार देखा गया है, जिसमें मशीन लर्निंग एल्गोरिद्म क्लाउड-आधारित डेटा फीडबैक लूप के जरिए लगातार पैरामीटर बेहतर करते हैं।
VII. निर्णय सारांश: कार्ययोजना रोडमैप
फाइबर लेज़र कटिंग की ओर कदम बढ़ाना केवल उपकरण अपग्रेड नहीं है—यह निर्माता के संचालन के डीएनए का मौलिक पुनर्निर्माण है। परिशुद्धता के भौतिक विज्ञान, ऊर्जा दक्षता की अर्थव्यवस्था और इंडस्ट्री 4.0 प्रणाली के पीछे की बुद्धिमत्ता की पड़ताल करने के बाद स्पष्ट है कि विद्युतीकरण और हल्के डिज़ाइन की राह पर चल रहे ऑटोमोटिव निर्माताओं के लिए फाइबर लेज़र तकनीक अब नई परिचालन नींव बन चुकी है। असली चुनौती संभावित ROI में नहीं, बल्कि अनुशासित क्रियान्वयन में है। यह अंतिम खंड अवसर को स्थायी प्रतिस्पर्धात्मक लाभ में बदलने के लिए एक रणनीतिक रोडमैप प्रस्तुत करता है।
7.1 कॉर्पोरेट सेल्फ-असेसमेंट चेकलिस्ट
वेंडर कोटेशन मांगने से पहले, निर्णयकर्ताओं को एक विस्तृत आंतरिक ऑडिट करना चाहिए। यह चेकलिस्ट उन सटीक क्षेत्रों को उजागर करती है, जहां फाइबर लेज़र तकनीक तुरंत रणनीतिक लाभ दे सकती है। यदि आपकी सुविधा किसी भी श्रेणी में एक्शन थ्रेशहोल्ड तक पहुंच जाती है, तो पायलट प्रोग्राम शुरू करना उचित होगा; दो या अधिक श्रेणियों में पहुंचना तो आधुनिककरण की तत्काल आवश्यकता दर्शाता है।
ऑडिट आयाम
मूल्यांकन प्रश्न
महत्वपूर्ण मीट्रिक / सीमा
रणनीतिक टिप्पणी
क्षमता अवरोध
कुल ऑर्डरों में उच्च-मिश्रण / निम्न-मात्रा (HMLV) का अनुपात कितना है? क्या टैक्ट टाइम पीछे रह रहा है?
> 30% छोटी बैच या टैक्ट टाइम > 60 सेकंड
पारंपरिक स्टैंपिंग डाई बनाने में चार सप्ताह से अधिक लगते हैं। यदि HMLV 30% से अधिक है, तो कठोर टूलिंग लागत पहले ही मुनाफे को कम कर रही है।
ROI क्षमता
वर्तमान स्क्रैप दर क्या है? क्या माध्यमिक डिबरिंग स्टेशन अभी भी उपयोग में हैं?
स्क्रैप दर > 15%
फाइबर लेज़र नेस्टिंग स्क्रैप को 15–20% तक कम कर सकती है। ध्यान दें: आंतरिक ऑडिट आमतौर पर नेस्टिंग सिमुलेशन डेटा की तुलना में स्क्रैप लागत को लगभग 20% कम आंकी जाती हैं।
प्रक्रिया परिपक्वता
UHSS/एल्यूमिनियम के लिए, क्या हीट-प्रभावित क्षेत्र (HAZ) वेल्ड गुणवत्ता को प्रभावित कर रहा है?
HAZ > 30 μm
यह PHS1500 घटकों के लिए अत्यंत महत्त्वपूर्ण है। 50 μm से अधिक HAZ सुरक्षा-संवेदनशील भागों में सूक्ष्म दरारों का खतरा बढ़ाता है।
सुरक्षा और अनुपालन
क्या किसी लेज़र सेफ्टी ऑफिसर (LSO) की नियुक्ति हुई है? क्या IEC 60825 मानकों का पालन किया जा रहा है?
कोई LSO नहीं / ऑडिट को > 1 वर्ष बीत चुका
यह अनिवार्य है। बिना कठोर SOPs के Class-4 लेज़र चलाना कंपनी को गंभीर देयता और उत्पादन बंदी के जोखिम में डालता है।
डिजिटल तत्परता
क्या वर्कशॉप फ्लोर MES से एकीकृत है? क्या OEE का रियल-टाइम ट्रैकिंग किया जा रहा है?
< 50% डिजिटल कवरेज
उच्च गति वाले लेज़र समान स्तर की उच्च गति डेटा प्रणाली की मांग करते हैं। MES एकीकरण न होने पर लेज़र उत्पादन इकाई मात्र अलग-थलग दक्षता द्वीप बन जाता है जबकि आस-पास अव्यवस्था बनी रहती है।
विशेषज्ञ अंतर्दृष्टि: जब सामग्री बचत का आकलन करें, तो केवल पुराने लेखांकन डेटा पर निर्भर न रहें। इसके बजाय, अपने शीर्ष पाँच SKU के वास्तविक CAD फाइलों के उपयोग से “नेस्टिंग सिमुलेशन” करें। सैद्धांतिक स्क्रैप और वास्तविक उत्पादन अपशिष्ट के बीच का अंतर लगभग तुरंत 20% तक की छिपी हुई बचत का अवसर उजागर कर सकता है।
7.2 चरणबद्ध कार्यान्वयन योजना (30–60–90 दिन)
जोखिम को कम करने और नियंत्रित तरीके से कार्यान्वयन सुनिश्चित करने के लिए, इसे अनुशासित “रेंगना, चलना, दौड़ना” पद्धति के तहत संचालित किया जाना चाहिए। यह 90-दिन की रोडमैप ऑटोमोटिव टियर-1 या टियर-2 आपूर्तिकर्ता वातावरण में एक मानक 6 kW स्वचालित लेज़र सेल को लागू करने के लिए अनुकूलित है।
चरण 1: डायग्नोस्टिक और पायलट (दिन 1–30)
उद्देश्य: उपकरण के प्रदर्शन को स्थिर करना और पायलट घटकों पर गुणवत्ता की पुष्टि करना।
मुख्य कार्य:
इन्फ्रास्ट्रक्चर: विद्युत कनेक्शन (380 V / 480 V) स्थापित करें और सुनिश्चित करें कि गैस आपूर्ति की शुद्धता मानकों (नाइट्रोजन 99.999%) के अनुरूप है।
सुरक्षा प्रोटोकॉल: एक प्रमाणित लेज़र सेफ़्टी ऑफिसर (LSO) को नामित करें और प्रशिक्षित करें। सुरक्षात्मक लाइट कर्टेन और सेफ़्टी इंटरलॉक स्थापित करें।
पायलट रन: गैर-गंभीर घटक (जैसे, ईवी बैटरी ट्रे के सब-प्लेट्स) के पहले 100 यूनिट प्रोसेस करें ताकि परिचालन पैरामीटर को सूक्ष्म रूप से समायोजित किया जा सके।
KPI सत्यापन: प्रथम पास उपज (FPY) 95% से अधिक प्राप्त करें और 1 मिमी एल्युमिनियम पर 80 मी/मिनट से अधिक कटिंग गति हासिल करें।
जोखिम न्यूनीकरण: प्रमाणित LSO की उपस्थिति के बिना आगे न बढ़ें। सिस्टम कमीशनिंग के दौरान गलत संरेखित ऑप्टिक्स से रेटिना को चोट या आग लगने का जोखिम सबसे अधिक होता है।
चरण 2: विस्तार और एकीकरण (दिन 31–60)
उद्देश्य: सॉफ़्टवेयर अनुकूलन के माध्यम से परिचालन लागत कम करना और प्रक्रिया को डिजिटल मैन्युफैक्चरिंग थ्रेड के साथ एकीकृत करना।
मुख्य कार्य:
नेस्टिंग अनुकूलन: सामान्य लाइन कटिंग रणनीतियों का उपयोग करें ताकि सामग्री के उपयोग को अधिकतम किया जा सके, और 85% से अधिक उपयोग दर का लक्ष्य रखें।
डिजिटल हैंडशेक: लेज़र कंट्रोल यूनिट को MES से कनेक्ट करें ताकि वास्तविक समय में काम की ट्रैकिंग हो सके। माप की पुनरावृत्ति और पुनरुत्पादन क्षमता सुनिश्चित करने के लिए Gage R&R अध्ययन करें।
शिफ्ट विस्तार: दो-शिफ्ट अनुसूची में परिवर्तन करें। एक “काइज़ेन कॉर्नर” बनाएं जहां ऑपरेटर लोडिंग और अनलोडिंग बाधाओं पर सुझाव दे सकें।
KPI सत्यापन: दिन 30 की तुलना में उत्पादन क्षमता को दोगुना करें; स्क्रैप को 15% तक कम करें; कुल उपकरण दक्षता (OEE) 80% से अधिक प्राप्त करें।
छिपा हुआ जोखिम: यदि Gage R&R 10% सहनशीलता सीमा से अधिक हो तो कैपेसिटिव हाइट सेंसर को पुनः-कैलिब्रेट करें। गैन्ट्री में सूक्ष्म कंपन अक्सर इन विसंगतियों का कारण बनते हैं।
चरण 3: अनुकूलन और उत्पादन (दिन 61–90)
उद्देश्य: स्वायत्त संचालन और अधिकतम लाभप्रदता तक पहुँचना।
मुख्य कार्य:
पूर्ण स्वचालन: स्वचालित लोडिंग और अनलोडिंग टॉवर सक्रिय करें ताकि वास्तविक “लाइट्स-आउट” मैन्युफैक्चरिंग संभव हो सके।
एआई निगरानी: प्रेडिक्टिव मेंटेनेंस सेंसर (जैसे, प्रीसिटेक) तैनात करें जो लेंस संदूषण की निगरानी करें और डाउनटाइम रोकें।
सिस्टम ऑडिट: व्यापक चक्र समय विश्लेषण करें और मानक परिचालन प्रक्रिया (SOP) को अंतिम रूप दें।
KPI सत्यापन: मैनुअल प्रक्रियाओं की तुलना में श्रम दक्षता 2.5 गुना बढ़ाएँ; प्रति पार्ट की कुल लागत 30% तक घटाएँ; निरंतर 24/7 संचालन हेतु तैयारी सुनिश्चित करें।
स्ट्रैटेजिक लिंक: इस चरण में, टोपोलॉजी-ऑप्टिमाइज़्ड होल डिज़ाइनों को फाइनाइट एलीमेंट एनालिसिस (FEA) के माध्यम से सत्यापित करें। यह सुनिश्चित करें कि लेज़र-कट किनारों की थकान-जीवन आवश्यकताओं को पूरा किया जा रहा है, ताकि संरचनात्मक विश्वसनीयता बनी रहे।
7.3 विशेषज्ञ सलाह: एक सतत रूप से अनुकूलित लेज़र विनिर्माण प्रणाली का निर्माण
मशीन की स्थापना, यात्रा का अंत नहीं बल्कि शुरुआत है। प्रतिस्पर्धात्मक बढ़त बनाए रखने के लिए, निर्माताओं को लेज़र सेल के चारों तरफ एक निरंतर सुधार या “काईज़न लूप” प्रणाली स्थापित करनी चाहिए।
1. वार्षिक ROI ऑडिट
अपनी मशीन को कभी स्थिर खर्च में न बदलने दें। हर वर्ष, इसके प्रदर्शन का मूल्यांकन एक गतिशील ROI सूत्र के आधार पर करें:
वार्षिक ROI = ((Δ थ्रूपुट × यूनिट मार्जिन) – Δ OPEX) / (प्रारंभिक निवेश)
यदि वार्षिक ROI 50% से नीचे आ जाए, तो सिस्टम की उपयोग दर की समीक्षा करें। कई बार उत्पादन की बाधा कटिंग स्टेज से आगे बढ़कर बेंडिंग या वेल्डिंग कार्यों में स्थानांतरित हो जाती है।
2. “लीन + लेज़र” कानबन प्रणाली
फाइबर लेज़र इतनी तेज़ी से काम करते हैं कि वे आसानी से कार्य-प्रगति (WIP) की अधिकता से उत्पादन क्षेत्र को भर सकते हैं। इसे रोकने के लिए, एक स्पष्ट और विज़ुअल कानबन प्रणाली लागू करें, जो उत्पादन प्रवाह को समन्वित करे और संतुलन बनाए रखे।
केस स्टडी: मेक्सिको के एक टीयर-1 सप्लायर ने अपने 8 kW लेज़र को डिजिटल कानबन प्रणाली के साथ एकीकृत किया। 5,000 पार्ट्स के बैच काटने के बजाय, उत्पादन वास्तविक समय वेल्डिंग पुल सिग्नलों के आधार पर शुरू किया गया।
परिणाम: छुपा हुआ इन्वेंट्री 40% घटा, जबकि समय पर डिलीवरी प्रदर्शन 99% तक बढ़ गया। लेज़र ने प्रभावी रूप से ‘जस्ट-इन-टाइम’ उत्पादन इंजन का रूप ले लिया।
3. सांस्कृतिक दृष्टिकोण के रूप में भविष्यसूचक रखरखाव
प्रतिक्रियात्मक मरम्मत से सक्रिय रखरखाव की ओर बदलाव करें। अपने लेज़र स्रोत द्वारा उत्पन्न डेटा का प्रयोग करें ताकि समस्याओं का अनुमान पहले ही लगाया जा सके।
प्रोटोकॉल: यदि “बैक-रिफ्लेक्शन” अलार्म की आवृत्ति 10% बढ़ जाए, तो तुरंत ऑप्टिक्स साफ करें—ब्रेकडाउन का इंतज़ार न करें।
मूल्य: प्रीसिटेक सेंसर 48 घंटे पहले तक चेतावनी दे सकते हैं। इस अवधि में कार्रवाई करने से अनियोजित डाउनटाइम (500 डॉलर/घंटा) को तयशुदा रखरखाव (50 डॉलर/घंटा) में बदला जा सकता है, जिससे लागत-कुशलता में उल्लेखनीय सुधार होता है।
4. बाहरी ऑडिट और प्रमाणन
आंतरिक टीमें अक्सर संज्ञानात्मक पक्षपात के कारण अकार्यक्षमताओं को नज़रअंदाज़ कर सकती हैं। ऐसे में, वर्ष में एक बार बाहरी विशेषज्ञों से AHSS प्रोसेस ऑडिट कराना लाभकारी साबित होता है। अपनी कटिंग पैरामीटर्स की तुलना एडवांस्ड हाई-स्ट्रेंथ स्टील से जुड़ी वैश्विक सर्वोत्तम प्रथाओं से करने पर उपकरणों की आयु बढ़ सकती है, उत्पादन की स्थिरता सुधर सकती है, और उन छिपी हुई त्रुटियों को रोका जा सकता है जो आगे चलकर महंगी रिकॉल समस्याओं का कारण बन सकती हैं।
अंतिम निष्कर्ष
ऑटोमोबाइल उत्पादन की प्रतिस्पर्धी दुनिया में, सटीकता ही पूंजी है और गति ही सबसे बड़ा लाभ। फाइबर लेज़र कटिंग इन दोनों को एक साथ उपलब्ध कराती है। इस रोडमैप का पालन करते हुए—ईमानदारी से आकलन करना, अनुशासन के साथ लागू करना, और निरंतर अनुकूलन करना—निर्माता केवल एक मशीन नहीं खरीद रहे होते, बल्कि वे इलेक्ट्रिक और हल्के वाहनों के युग में अपने भविष्य में निवेश कर रहे होते हैं। आगे बढ़ने का सही समय यही है। अधिक जानने या अपनी उत्पादन लाइन के लिए उपयुक्त समाधान चुनने हेतु अभी संपर्क करें या तकनीकी डिटेल्स के लिए डाउनलोड करें संसाधन पैक।
बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।