फाइबर लेज़र कटिंग मशीनों के साथ अपशिष्ट कैसे कम करें
Published Time: December 12th, 2025
I. संज्ञानात्मक पुनर्गठन: “अपशिष्ट” और लाभ के बीच संबंध की पुनर्परिभाषा
उच्च-परिशुद्धता विनिर्माण की दुनिया में “अपशिष्ट” का अर्थ अक्सर खतरनाक रूप से सरल कर दिया जाता है। कई शॉप मैनेजर और व्यवसाय मालिक अपशिष्ट को केवल वही मानते हैं, जो दिखाई देता है—पैलेट पर बची धातु की शीट या स्क्रैप से भरा बिन। लेकिन अपशिष्ट की परिभाषा को केवल भौतिक अवशेषों तक सीमित करना एक महँगी रणनीतिक भूल है, जो बड़े पैमाने पर संभावित लाभ को अप्राप्त छोड़ देती है।
फाइबर लेज़र कटिंग ऑपरेशन के प्रदर्शन को सच में अधिकतम करने के लिए हमें एक नया दृष्टिकोण अपनाना होगा: दिखाई देने वाला स्क्रैप तो सिर्फ हिमखंड की नोक है।
1.1 विनिर्माण के नीचे छिपा हिमखंड: अदृश्य लाभ-क्षय
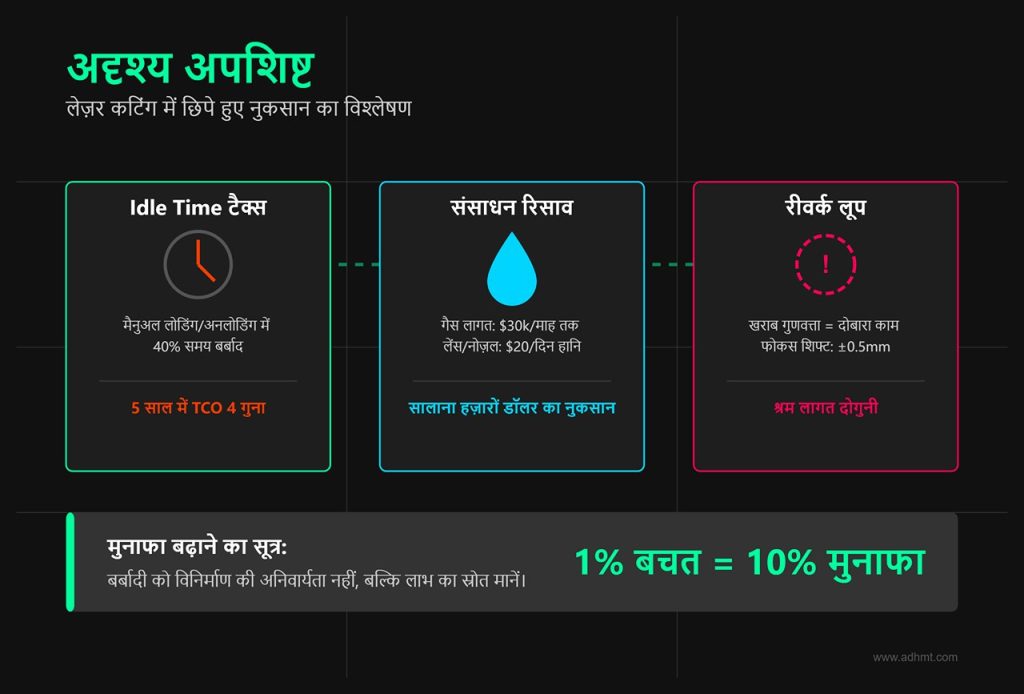
फाइबर लेज़र कटिंग में अपशिष्ट का सबसे विनाशकारी रूप वह धातु स्क्रैप नहीं है जिसे आप रीसायकल कर सकते हैं—बल्कि वे परिचालन अक्षमताएँ हैं, जो चुपचाप आपके संसाधनों को खत्म करती हैं। उद्योग ऑडिट दर्शाते हैं कि जबकि सामग्री का अपशिष्ट मापने योग्य है, अदृश्य परिचालन हानियाँ कुल उत्पादन लागत का 40% से 60% तक हिस्सा बना सकती हैं। ये ही वे अदृश्य रिसाव हैं जो धीरे-धीरे लाभ के मार्जिन को खा जाते हैं, और राजस्व उत्पन्न करने वाली प्रक्रिया को वित्तीय बोझ में बदल देते हैं।
यह अदृश्य अपशिष्ट सामान्यतः तीन महत्वपूर्ण लेकिन अक्सर नज़रअंदाज़ किए गए क्षेत्रों में सामने आता है:
“Idle Time” टैक्स: फाइबर लेज़र की ऊर्जा दक्षता 90% से ऊपर होती है—जो CO₂ सिस्टम की तुलना में बड़ा सुधार है—लेकिन गैर-स्वचालित वातावरण में इसका वास्तविक परिचालन समय अक्सर मात्र 60% रह जाता है। शेष 40% मिनट मैनुअल लोडिंग, अनलोडिंग और सेटअप में खर्च हो जाते हैं। हर वह मिनट जब लेज़र मशीन निष्क्रिय बैठी रहती है, आप मूल्यह्रास, श्रम और ओवरहेड की लागत चुकाते हैं, लेकिन राजस्व उत्पन्न नहीं करते। पाँच वर्षों में यह निष्क्रिय समय अकेले ही कुल स्वामित्व लागत (TCO) को मशीन की खरीद कीमत से लगभग चार गुना तक पहुँचा सकता है। इस स्थिति को सुधारने के लिए ULF सीरीज सिंगल टेबल फाइबर लेज़र कटिंग मशीन जैसी स्वचालित लोडिंग-सिस्टम संगत मशीनों पर निवेश किया जा सकता है।
खपत योग्य संसाधनों का रिसाव: सहायक खर्चों को अक्सर नियंत्रित किए जा सकने वाले लागतों के बजाय स्थायी ओवरहेड मान लिया जाता है। नाइट्रोजन या ऑक्सीजन जैसी सहायक गैसों की लागत उपभोग और दबाव प्रबंधन के आधार पर $3,000 से $30,000 प्रति माह हो सकती है। इसके अलावा, सुरक्षात्मक लेंस और नोज़ल का लगातार प्रतिस्थापन—जो प्रायः ढीली रखरखाव आदतों का परिणाम होता है—दैनिक तौर पर प्रति मशीन $10–$20 की अतिरिक्त खर्च पैदा करता है, जो वर्षभर में कई हज़ार डॉलर तक पहुँच जाता है। संसाधन प्रबंधन और सही मशीन चयन में ULJM सीरीज़ प्रिसिजन लेज़र कटिंग मशीन जैसी उच्च दक्षता उपकरण मददगार हो सकते हैं।
रीवर्क लूप: सभी प्रकार की अक्षमताओं में “गुणवत्ता की बर्बादी” सबसे छलपूर्ण हो सकती है। यदि कटिंग पैरामीटर सटीक न हों, तो परिणामस्वरूप छिलका, किनारों पर खुरदरापन या थर्मल विकृति उत्पन्न हो सकती है। इससे एक महंगा सिलसिला शुरू होता है: पुर्जों को डिबर करना पड़ता है (श्रम की बर्बादी), दोबारा काटना पड़ता है (सामग्री और ऊर्जा की बर्बादी), या पूरी तरह से फेंकना पड़ता है। जितना छोटा कारण हो, जैसे एक दूषित लेंस जिससे ±0.5mm का फोकस शिफ्ट हो, इससे द्वितीयक प्रोसेसिंग समय में 15% की बढ़ोतरी हो सकती है, जो उस उत्पादन बैच के श्रम लागत को व्यावहारिक रूप से दोगुना कर देती है। इस प्रकार की स्थिति में ADRK सीरीज वर्टिकल वी-ग्रूविंग मशीन जैसी उच्च-सटीकता कटिंग सहायता मशीनें लाभप्रद साबित हो सकती हैं।
नई समीकरण: हमें अपने लक्ष्य को मूल रूप से पुनः परिभाषित करने की आवश्यकता है। बर्बादी को कम करना केवल हिस्सों को और पास-पास फिट करने की बात नहीं है; यह उन छिपे हुए रिसावों को रोकने की प्रक्रिया है जो लाभ को चुपचाप खा रहे हैं। वित्तीय असर इतना बड़ा है कि अध्ययनों से पता चलता है कि कुल बर्बादी में मात्र 1% की कमी न सिर्फ लागत में 1% कटौती करती है, बल्कि शुद्ध लाभ में 5–10% तक की वृद्धि कर सकती है।
जब आप अपनी दृष्टि को कचरा-बिन से उठाकर पूरी उत्पादन प्रणाली पर केंद्रित करते हैं, तो आप बर्बादी को विनिर्माण की अनिवार्यता के बजाय पुनः प्राप्त किए जा सकने वाले लाभ स्रोत के रूप में पहचानने लगते हैं। आगे दी गई रणनीतियाँ इसी छिपी हुई मूल्य को उजागर करने और पुनः अर्जित करने के लिए बनाई गई हैं।
II. मुख्य रणनीति 1: नेस्टिंग क्रांति—कटिंग शुरू होने से पहले 70% लागत को सुरक्षित करना
फाइबर लेज़र कटिंग में, लाभप्रदता का निर्धारण अक्सर पहली कटाई से बहुत पहले हो जाता है। चूंकि कच्चा माल किसी पुर्जे की कुल लागत का 50–70% होता है, नेस्टिंग दक्षता केवल एक तकनीकी मीट्रिक नहीं बल्कि मार्जिन नियंत्रण की कुंजी है। विशेष रूप से यदि आप शीट-मैटल प्रोसेसिंग के लिए उन्नत मशीनरी जैसे ULF सीरीज सिंगल टेबल फाइबर लेज़र कटिंग मशीन का उपयोग करते हैं, तो ऑप्टिमाइज्ड नेस्टिंग का प्रभाव और भी बढ़ जाता है। सामग्री के उपयोग को 80% से बढ़ाकर 90% करने से न केवल खरीद लागत में 10% की कमी आती है, बल्कि हैंडलिंग, लॉजिस्टिक्स और कचरा निपटान में कमी करके कुल सकल लाभ को 20–30% तक बढ़ाया जा सकता है। सही नेस्टिंग ऑप्टिमाइज़ेशन बची हुई शीट के ढांचे को एक महंगे उप-उत्पाद से बदलकर एक नियंत्रित और न्यूनतम लागत कारक बना देता है।
2.1 सहज ज्ञान से आगे: AI-संचालित स्मार्ट नेस्टिंग बनाम मैन्युअल नेस्टिंग
बरसों तक, अनुभवी प्रोग्रामर दक्षता के मानक हुआ करते थे, जो हिस्सों को हाथ से घुमाकर और फिट करके, उच्च दांव वाले टेट्रिस खेल की तरह काम करते थे। लेकिन आज के उच्च मिश्रण और कम मात्रा वाले उत्पादन माहौल में, मानव अंतर्ज्ञान अपनी सीमा तक पहुँच चुका है।
मैनुअल नेस्टिंग की सीमाएँ: सीधी-सादी आयताकार लेआउट के साथ मैनुअल नेस्टिंग अच्छा प्रदर्शन करती है, लेकिन जटिल या अनियमित आकारों में इसे कठिनाई होती है। इंसान सैकड़ों विविध पुर्ज़ों में “वैश्विक अनुकूलन” हासिल करते हुए साथ-साथ ग्रेन दिशा, ऊष्मा वितरण, और माइक्रो-जॉइंट पोज़िशनिंग को प्रभावी ढंग से नहीं साध पाते। नतीजतन, उपयोग दर अक्सर 70–75% तक सीमित रहती है और साथ ही अत्यधिक प्रोग्रामिंग समय लगता है।
एल्गोरिथमिक लाभ: आधुनिक AI-संचालित CAM सिस्टम अटकलों पर नहीं चलते—वे गणना करते हैं। कुछ ही सेकंड में हजारों संभावित लेआउट का मूल्यांकन करके ये एल्गोरिथ्म नियमित रूप से 85–95% सामग्री उपयोग दर हासिल करते हैं। इनकी विशेषता है प्रक्रिया बुद्धिमत्ता: ये न सिर्फ पैकिंग घनत्व को अधिकतम करते हैं बल्कि ऊष्मा वितरण को नियंत्रित करने के लिए स्वचालित रूप से पुर्ज़ों के बीच उचित दूरी रखते हैं, टकराव से बचने के लिए लीड-इन को बेहतर करते हैं, और बिना कट वाली यात्रा को घटाने के लिए टूल पथ को भी अनुकूलित करते हैं।
हाइब्रिड मॉडल: उद्देश्य प्रोग्रामर को हटाना नहीं, बल्कि उसकी क्षमता बढ़ाना है। आदर्श वर्कफ़्लो में AI कम्प्यूटेशनल कार्यभार संभालता है—सबसे कुशल लेआउट तैयार करता है—जबकि मानव इंजीनियर नियम निर्धारण और बाधा प्रबंधन पर ध्यान देते हैं। इंजीनियर सीमाएँ तय करते हैं (जैसे “शीट के किनारे के पास 50 मिमी से छोटे पुर्ज़ों को न रखें” या “सौंदर्यपूर्ण पैनलों के लिए ग्रेन दिशा संरेखित करें”), और AI उन मानकों के भीतर सर्वश्रेष्ठ समाधान प्रदान करता है।
2.2 अत्यधिक कौशल: कॉमन लाइन कटिंग का व्यावहारिक मार्गदर्शन
कॉमन लाइन कटिंग (CLC) में पुर्ज़ों को इस तरह रखा जाता है कि वे एक साझा कटिंग पथ का उपयोग करते हैं, जिससे केवल एक लेज़र पास में दो पुर्ज़ों को अलग किया जा सके। सही तरीके से लागू करने पर CLC एक गुणक बल की तरह काम करता है—यह कुल कट लंबाई घटाता है, गैस की खपत कम करता है, और पियर्स पॉइंट समाप्त करता है, जो अक्सर चक्र का सबसे समय लेने वाला हिस्सा होता है। हालांकि, यह विधि सख्त प्रक्रिया अनुशासन की माँग करती है, क्योंकि यह नए जोखिम स्रोत भी पैदा कर सकती है।
शून्य-अंतराल का जोखिम: क्योंकि CLC में उस सहारा देने वाली जालीनुमा सामग्री को हटा दिया जाता है जो सामान्यत: शीट को स्थिर रखती है, ऊष्मा प्रसार के कारण कटिंग के दौरान पुर्ज़े हिल सकते हैं। यह अस्थिरता आयामी अशुद्धि या कटिंग हेड से टकराव का कारण बन सकती है।
ऊष्मा संचय का प्रबंधन: लंबी साझा रेखा पर कटाई करने से एक ही पथ पर अत्यधिक ताप केंद्रित हो जाता है। मोटे माइल्ड स्टील में इससे किनारों का पिघलना या शीट का मुड़ना संभव है। इसे रोकने के लिए ब्रिज कटिंग या स्टिच कटिंग तकनीकों का प्रयोग करें, जिसमें लेज़र कुछ हिस्सों को अस्थायी रूप से छोड़ देता है और गर्मी को फैलने का समय देता है, फिर कट को पूरा करता है।
रणनीतिक उपयोग: CLC का इस्तेमाल सोच-समझकर करना चाहिए और यह खास तौर पर इन परिस्थितियों में उपयुक्त है:
सीधे किनारों वाले घटक, जैसे आयत या त्रिकोण।
इतना पतला पदार्थ कि उसमें ऊष्मीय विकृति न्यूनतम हो।
ऐसे किनारे जिनके आकार की सहनशीलता अहम न हो, क्योंकि साझा कट लाइन दोनों हिस्सों की सहनशीलता को एक साथ जोड़ देती है।
विशेष सुझाव: अपने CAD फ़ाइलों को पूरी तरह स्वच्छ रखें—सिर्फ 0.1 मिमी का छोटा सा गैप या ओवरलैप भी कट असफल कर सकता है या पूरे हिस्से को कबाड़ बना सकता है।
2.3 व्यवस्थित अवशेष प्रबंधन
कई कार्यशालाओं में तथाकथित “स्केलेटन ग्रेवयार्ड”—दीवार के सहारे रखी अधूरी इस्तेमाल हुई धातु शीट्स का ढेर—बड़ी मात्रा में फंसी हुई पूंजी का प्रतीक है। ये बचे हुए टुकड़े अक्सर नज़रअंदाज कर दिए जाते हैं क्योंकि इन्हें ट्रैक करना और दोबारा प्रोग्राम करना मुश्किल होता है, और अंततः इन्हें उनके वास्तविक मूल्य के एक अंश में कबाड़ के रूप में बेच दिया जाता है। एक प्रभावी अपशिष्ट-घटाने की रणनीति अवशेषों को मूल्यवान इन्वेंट्री समझे, न कि फेंकने योग्य कचरा।
स्रोत पर डिजिटलीकरण: कोई भी अवशेष मशीन से बिना डिजिटल रिकॉर्ड के बाहर न जाए। उन्नत नेस्टिंग सॉफ़्टवेयर प्रत्येक अवशेष का डिजिटल प्रोफ़ाइल स्वचालित रूप से तैयार कर सकता है, जैसे ही कोई काम पूरा होता है। इस प्रोफ़ाइल में आयाम, सामग्री की ग्रेड और ग्रेन ओरिएंटेशन शामिल होना चाहिए, जिसे तुरंत ERP या इन्वेंट्री प्रबंधन प्रणाली में अपलोड किया जाए।
स्मार्ट लेबलिंग: पैलेट से स्केलेटन हटाने से पहले ऑपरेटर को इसे लेबल करना चाहिए—या तो लेज़र मार्किंग के माध्यम से या टिकाऊ स्टिकर द्वारा—जिसमें एक यूनिक ID कोड हो जो डिजिटल रिकॉर्ड से जुड़ा हो। यह छोटा सा कदम उस धातु को, जो कबाड़ जैसी दिखती है, एक ट्रेस करने योग्य और उपयोगी SKU में बदल देता है।
संरचनात्मक विनाश: एक अनियमित और अनुपयोगी स्केलेटन छोड़ने की बजाय, कटाई प्रक्रिया के दौरान विनाशकारी कट प्रोग्राम करें ताकि उसे साफ-सुथरी, आयताकार पट्टियों में तोड़ा जा सके। यह तरीका संभालने और पुनर्चक्रण को आसान बनाता है, साथ ही मानकीकृत ऑफकट तैयार करता है जो भविष्य में छोटे हिस्सों के निर्माण के लिए उपयुक्त हों। अपने कचरे को जानबूझकर डिज़ाइन करके आप उसका मूल्य बनाए रखते हैं।
उन्नत मशीनरी के चयन और रखरखाव के सही उपायों पर विस्तृत सामग्री के लिए डाउनलोड करें संसाधन गाइड, या परियोजना परामर्श के लिए सीधे संपर्क करें हमारी टीम से।
III. मुख्य रणनीति 2: सटीक पैरामीटर नियंत्रण—“गुणवत्ता अधिशेष” और “दोषपूर्ण उत्पादन” का उन्मूलन
यदि नेस्टिंग (Nesting) से सामग्री लागत में बचत होती है, तो पैरामीटर नियंत्रण के माध्यम से श्रम और परिचालन दक्षता को सुनिश्चित किया जाता है। उद्योग में एक आम गलतफहमी यह है कि फाइबर लेज़र “सेट करो और भूल जाओ” मशीनें होती हैं। वास्तविकता यह है कि मात्र 1–2% पैरामीटर में विचलन से 10–20% तक का स्क्रैप उत्पन्न हो सकता है। इससे भी बुरा यह है कि “क्वालिटी सरप्लस”—ऐसे पुर्जे जिनमें अत्यधिक ऊष्मा क्षति होती है—और जिन्हें डिबरिंग या ग्राइंडिंग जैसी महंगी मैनुअल फिनिशिंग की आवश्यकता पड़ती है—भी पैदा हो सकते हैं।
असली बर्बादी केवल वह धातु नहीं है जो स्क्रैप बिन में चली जाती है, बल्कि वह ऊर्जा है जो दोषपूर्ण हिस्से काटने में खर्च होती है, वह गैस है जो ड्रोस हटाने में नष्ट होती है, और वह श्रम है जो बचाई जा सकने वाली त्रुटियों को सुधारने में व्यर्थ होता है। इस अक्षमता को खत्म करने के लिए हमें “ट्रायल-एंड-एरर” पद्धति से आगे बढ़कर एक व्यवस्थित, डेटा-आधारित पैरामीटर मैट्रिक्स अपनाना होगा।
3.1 तापीय विकृति की रोकथाम: HAZ नियंत्रण की कला
हीट-अफेक्टेड ज़ोन (HAZ) मुनाफे का गुप्त विनाशक है। जब लेज़र ऊर्जा किसी बिंदु पर बहुत देर तक बनी रहती है, तो यह कट किनारे के साथ धातु की सूक्ष्म संरचना को बदल देती है—जिससे भंगुरता, सूक्ष्म दरारें और विकृति उत्पन्न होती है। डाउनस्ट्रीम कार्यों जैसे बेंडिंग या वेल्डिंग में, अत्यधिक फैला हुआ HAZ कोणों में असंगतता और वेल्ड की खामियां पैदा करता है।
HAZ से जुड़ी हानियों को नाटकीय रूप से घटाने के लिए, वास्तविक समय में लेज़र पावर का सटीक नियंत्रण अत्यंत आवश्यक है:
पल्स बनाम कंटीन्यूअस वेव (CW): पतले पदार्थों (2 मिमी से कम) और एल्यूमीनियम जैसी ऊष्मा-संवेदनशील धातु मिश्रधातुओं के महीन विवरण या तीखे कोनों में, कंटीन्यूअस वेव से पल्स मोड पर स्विच करना निर्णायक हो सकता है। संक्षिप्त ठंडक अंतराल (उदाहरण के लिए 50–150 μs पल्स चौड़ाई) देने से प्रत्येक बार के बीच ऊष्मा फैल जाती है। यह तकनीक HAZ को 30–50% तक घटा सकती है और किनारों की विकृति लगभग समाप्त कर सकती है।
कॉर्नर पावर रैंपिंग: जब लेज़र हेड किसी तीखे या नुकीले कोने के पास धीमा होता है, तो समान शक्ति बनाए रखने से स्थानीय ऊष्मा इनपुट काफी बढ़ जाता है और कोना पिघलने का खतरा होता है। आधुनिक नियंत्रक “पावर कर्व” या “ड्यूटी साइकिल रैंपिंग” लागू कर सकते हैं, जो गति के अनुपात में स्वतः शक्ति को समायोजित करते हैं। इस सुविधा को सक्षम करने से सीधी और घुमावदार दोनों राहों पर ऊर्जा घनत्व समान रहता है, और पिघले कोने की उस खामी से बचाव होता है जो हर साल असंख्य पुर्जों को नष्ट कर देती है।
बीम ऑसीलेशन (वॉबल): मोटे मटीरियल्स में, जहाँ किनारों की सीध और खड़ीपन बेहद महत्वपूर्ण होता है, वॉबल पैटर्न सक्षम करना — यानी बीम को हल्के गोलाकार या फिगर-आठ जैसी गति में चलाना — कट लाइन पर गर्मी को समान रूप से फैलाता है। इससे स्थानीय अत्यधिक गरमाहट कम होती है, जो खुरदरी धारियां और ड्रॉस (गंदला जमाव) पैदा करती हैं। इसका परिणाम यह होता है कि पोस्ट-कट ग्राइंडिंग की ज़रूरत काफी घट जाती है।
3.2 विभिन्न मटीरियल्स के लिए ‘गोल्डन पैरामीटर’ मैट्रिक्स
कटिंग पैरामीटर स्थिर नहीं बल्कि गतिशील होते हैं, जो लेज़र स्रोत, मटीरियल के गुणों और असिस्ट गैस के पारस्परिक प्रभाव से तय होते हैं। सिर्फ़ मशीन निर्माता द्वारा दिए गए डिफ़ॉल्ट सेटिंग्स पर निर्भर रहना अक्सर औसत प्रदर्शन देता है, सर्वोत्तम परिणाम नहीं।
बेकार को सच में न्यूनतम करने के लिए, हर वर्कशॉप को अपना स्वयं का “गोल्डन मैट्रिक्स” विकसित करना चाहिए — मान्य और परीक्षण किया गया पैरामीटर्स का सेट, जिसे उसकी विशिष्ट परिस्थितियों के अनुसार, जैसे गैस की शुद्धता और लेंस की स्थिति, सूक्ष्म रूप से ट्यून किया गया हो। नीचे 3 kW फाइबर लेज़र सिस्टम के लिए एक बेसलाइन संदर्भ दिया गया है, जिसे बेकार घटाने के लिए अधिकतम रूप से कॉन्फ़िगर किया गया है:
मटीरियल प्रकार
मोटाई (मिमी)
नोज़ल प्रकार
फोकस पोज़िशन
गैस और दबाव
अपशिष्ट कम करने की रणनीति
कार्बन स्टील
1.0–3.0
सिंगल
+0.5 से +1.0मिमी
O₂ / 1.0–2.0 बार
गति–शक्ति संतुलन: ऑक्सीजन कटिंग में बहिर्उष्मीय प्रतिक्रिया होती है; अतिरिक्त गर्मी के जमाव से बचने के लिए कटिंग गति बढ़ाएँ।
कार्बन स्टील
6.0+
डबल
+2.0 से +4.0मिमी
O₂ / 0.6–0.8 बार
सॉफ्ट पीयर्स: बहु-स्तरीय पियर्सिंग का उपयोग करें ताकि गड्ढा बनने से बचें, जो नेस्ट में आस-पास के पार्ट्स को नुकसान पहुँचा सकता है।
स्टेनलेस स्टील
1.0–4.0
सिंगल
-1.0 से -2.0मिमी
N₂ / 12–16 बार
उच्च दबाव / नकारात्मक फोकस: पिघले हुए पदार्थ को तेज़ी से बाहर निकालता है ताकि ऑक्सीकरण (काले किनारे) और ड्रॉस बनने से बचा जा सके।
एल्युमिनियम
1.0–3.0
सिंगल
-0.5 से -1.0मिमी
N₂ / 10–14 बार
तेज़ गति: एल्युमिनियम की परावर्तनशीलता और चालकता गर्मी को किनारों तक फैला देती है। धीमी कटिंग से विकृति बढ़ती है — सटीकता बनाए रखने के लिए गति ऊँची रखें।
कॉपर / पीतल
1.0–2.0
सिंगल
0 से +0.5मिमी
O₂ / 4–6 बार
सतह की सफ़ाई: चमकदार सतहों में तेजी से प्रवेश के लिए उच्च दबाव ऑक्सीजन का उपयोग करें; लेज़र स्रोत को सुरक्षित रखने के लिए रीस्टार्ट कटिंग से बचें।
“फोकस शिफ्ट” कारक: लेज़र कटिंग में फोकल पॉइंट सबसे महत्वपूर्ण चर है। यदि सुरक्षात्मक लेंस में धूल या संदूषण हो, तो थर्मल लेंसिंग हो सकती है, जिससे संचालन के दौरान फोकल पॉइंट बदल जाता है। यदि कटिंग के लगभग 30 मिनट बाद ड्रोस (अवांछित जमाव) दिखने लगे, तो केवल मशीन की गति कम न करें—यह सिर्फ लागत बढ़ाएगा। इसके बजाय तुरंत ऑप्टिक्स की जांच करें और साफ करें।
3.3 “फ़र्स्ट पार्ट राइट” प्रोटोकॉल
सबसे विनाशकारी प्रकार का अपव्यय तब होता है जब ऑपरेटर 500 पार्ट्स वाले पूरे शीट पर “रन” बटन दबाकर मशीन छोड़ देता है और लौटकर देखता है कि सभी पार्ट्स पर बर्र (धातु के अनचाहे किनारे) हैं और वे टॉलरेंस से बाहर हैं—इसे हम “बैच सुसाइड” कहते हैं।
इससे बचाव के लिए, किसी भी अपव्यय-नियंत्रण कार्यक्रम में अनुशासित “फ़र्स्ट पार्ट राइट” (FAI – फ़र्स्ट आर्टिकल इंस्पेक्शन) प्रोटोकॉल को अपनाना आवश्यक है:
टेस्ट कूपन रणनीति: कभी भी परीक्षण के लिए उत्पादन पार्ट का उपयोग न करें। प्रत्येक नेस्ट के स्क्रैप क्षेत्र में हमेशा एक मानकीकृत “टेस्ट कूपन” (एक छोटा चौकोर टुकड़ा जिसमें एक छेद और एक कोना हो) शामिल करें।
“स्टॉप–चेक–गो” नियम: मशीन को प्रोग्राम करें कि वह कूपन को सबसे पहले काटे। ऑपरेटर को प्रक्रिया रोकनी चाहिए, कूपन निकालना चाहिए, और तीन प्रमुख गुणों की जांच करनी चाहिए:
किनारों की गुणवत्ता: क्या ड्रोस मौजूद है? (फोकस या कटिंग स्पीड में समस्या का संकेत)।
कट चौड़ाई (कर्फ): क्या यह विनिर्देश के भीतर है? (नोज़ल के घिस जाने या असंतुलन का संकेत)।
लंबवतता (परपेन्डिकुलैरिटी): क्या किनारे बिल्कुल सीधे हैं? (बीम अलाइनमेंट में संभावित समस्या दर्शाते हैं)।
माइक्रो-जॉइंट जाल: अपव्यय का एक सामान्य कारण यह है कि पार्ट्स कटिंग के दौरान गिरकर कटिंग हेड से टकरा जाते हैं। FAI के दौरान सुनिश्चित करें कि माइक्रो-जॉइंट्स (छोटे जोड़ने वाले टैब) इतने मजबूत हों कि कटिंग के दौरान पार्ट्स स्थिर रहें, लेकिन इतने नाजुक भी हों कि टूटकर आसानी से अलग हो जाएं और तैयार हिस्से को नुकसान न पहुंचे।
आर्थिक प्रभाव: “अंत में जांच” पद्धति से “फ़र्स्ट पार्ट राइट” वर्कफ़्लो में बदलाव करने से सामग्री स्क्रैप लागत लगभग 15% घटती है और सालाना सैकड़ों घंटे का रीवर्क बचता है। सबसे महत्वपूर्ण बात, यह एक ऐसी संस्कृति को प्रोत्साहित करता है जो दोषों को केवल ढूंढने के बजाय उन्हें रोकने पर ध्यान देती है।
IV. मुख्य रणनीति 3: उपकरण की सेहत—अस्थिरता से उत्पन्न “निष्क्रिय अपव्यय” का उन्मूलन
कचरे को कम करने के मामले में मशीन की अस्थिरता एक छिपा हुआ कारण है। पूरी तरह से खराब हो जाने वाली मशीन उत्पादन को रोक देती है, जबकि अस्थिरता कार्य को जारी रखते हुए धीरे-धीरे स्क्रैप बढ़ाती है। उद्योग शोध दर्शाते हैं कि “निष्क्रिय अस्थिरता”—फ़ोकस, मैकेनिक्स या गैस प्रवाह में छोटे बदलाव—स्क्रैप दर को 15% तक बढ़ा सकते हैं और वार्षिक अप्रत्याशित डाउनटाइम का 20–40% कारण बनते हैं।
निवारक देखभाल सिर्फ उपकरण को चालू रखने तक सीमित नहीं—यह लाभ की रक्षा करने वाली रणनीति है, जिसका सिद्ध निवेश लाभ अनुपात 5:1 है। प्रतिक्रियात्मक मरम्मत से हटकर, सक्रिय स्थिरता नियंत्रण अपनाने से आप यांत्रिक स्तर पर अपशिष्ट को समाप्त कर सकते हैं।
4.1 ऑप्टिकल सिस्टम में “स्वच्छता लाभ”
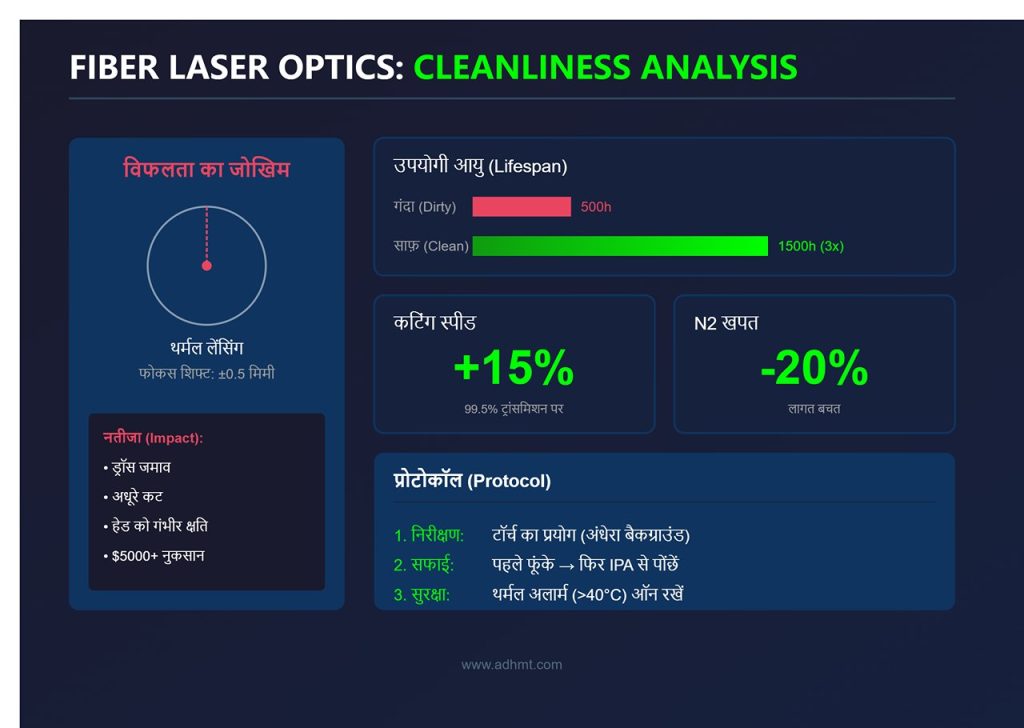
रखरखाव और अपशिष्ट में कमी के बीच सबसे मजबूत संबंध ऑप्टिकल मार्ग में होता है। फाइबर लेज़र के लिए, प्रदूषण ही सबसे बड़ी कमजोरी है। विफलता का क्रम अनुमानित है: स्पैटर या धूल सुरक्षात्मक लेंस पर जमती है → यह मलबा लेज़र ऊर्जा को अवशोषित करता है → लेंस का तापमान बढ़ जाता है (थर्मल लेंसिंग) → फ़ोकल पॉइंट ±0.5 मिमी या उससे अधिक बदल जाता है।
परिणाम? आप स्क्रीन पर सही सेटिंग्स इस्तेमाल कर रहे होते हैं, लेकिन नोज़ल पर भौतिकी पूरी तरह बदल चुकी होती है। इसका असर ड्रॉस जमाव, अधूरे कट और अंततः लेज़र हेड के आंतरिक ऑप्टिक्स को गंभीर क्षति के रूप में दिखता है।
“स्वच्छता लाभ” का संख्यात्मक मूल्यांकन:
आयु वृद्धि: रोजाना नियमित सफाई से सुरक्षात्मक खिड़की की उपयोगी आयु लगभग 500 घंटों से बढ़कर 1,500 घंटे (लगभग 3–6 महीने) तक हो सकती है।
प्रदर्शन में सुधार: 99.5% ऑप्टिकल ट्रांसमिशन बनाए रखने से कटिंग स्पीड में 15% तक वृद्धि और नाइट्रोजन खपत में 20% की कमी संभव है, क्योंकि इससे पावर डेंसिटी सर्वोत्तम रहती है।
जोखिम में कमी: एक $20 का सुरक्षात्मक लेंस, $5,000 से अधिक मूल्य के कटिंग हेड का एकमात्र सुरक्षा कवच है। लेंस की उपेक्षा करने का मतलब है हेड को नष्ट होने का जोखिम उठाना।
“जीरो-कंटैमिनेशन” प्रोटोकॉल:
टॉर्च निरीक्षण: कट शुरू करने से पहले, सुरक्षात्मक विंडो कार्ट्रिज निकालें और एक लेज़र पॉइंटर या तेज़ टॉर्च से इसे अंधेरे पृष्ठभूमि पर रोशनी दें। यदि आपको बिखरी हुई रोशनी “तारों भरे आकाश” जैसी दिखे, तो लेंस दूषित है और सफाई की आवश्यकता है।
“पहले फूंके, फिर पोंछें” सिद्धांत: कभी भी सूखी सतह वाले लेंस को साफ़ न करें। पहले बल्ब ब्लोअर से ढीले कण हटाएँ। फिर स्वच्छता-ग्रेड स्वैब को आइसोप्रोपिल अल्कोहल (IPA) में हल्का गीला करके एक दिशा में धीरे-धीरे पोंछें। यह तकनीक सूक्ष्म कणों द्वारा ऑप्टिकल कोटिंग पर खरोंच पड़ने से बचाती है।
क्लोज़्ड-लूप सेफ़गार्ड: उन्नत कटिंग हेड्स स्मार्ट मॉनिटरिंग सिस्टम से लैस होते हैं। इन्फ्रारेड थर्मल अलार्म (आमतौर पर 40°C से ऊपर सेट) को सक्रिय रखें। यदि लेंस का तापमान अत्यधिक बढ़ जाता है तो सिस्टम स्वतः रुक जाता है, जिससे लेंस को गंभीर क्षति से बचाते हुए ऑप्टिक्स और वर्कपीस दोनों की सुरक्षा होती है।
4.2 मोशन सिस्टम और बेड मेंटेनेंस
जहां ऑप्टिकल पाथ कटिंग की सटीकता तय करता है, वहीं मोशन सिस्टम आयाम की शुद्धता सुनिश्चित करता है। 100 मीटर प्रति मिनट की गति से चलने वाला फाइबर लेज़र पूरी तरह अपने गैंट्री के सुचारु और समन्वित मूवमेंट पर निर्भर करता है।
मोशन ड्रिफ्ट का ख़तरा: समय के साथ कटिंग डस्ट और स्लैग, लुब्रिकेटिंग ऑयल के साथ मिलकर रैक्स और गाइड रेल्स पर घर्षणकारी पेस्ट बना देते हैं। यह जमाव घर्षण बढ़ाता है और Y1 तथा Y2 ड्राइव्स के बीच टॉर्क असंतुलन पैदा करता है। केवल 0.05 मिमी से अधिक का तिरछा विचलन भी पार्ट्स का स्क्वेयर बिगाड़ सकता है, जिससे वे उच्च-परिशुद्ध असेंबली के लिए अनुपयुक्त हो जाते हैं।
रोकथाम उपाय: सप्ताह में एक बार “फ्लश एंड फिल” करें। X, Y और Z गाइड ब्लॉक्स से पुराना ग्रीस डीज़ल या उपयुक्त सॉल्वेंट की मदद से हटाएं और फिर नया नंबर 68 गाइड ऑयल लगाएं।
प्रदर्शन सत्यापन: तिरछे संरेखण की जांच प्रति माह करें। यदि आपके पास लेज़र इंटरफेरोमीटर नहीं है, तो 1000 × 1000 मिमी का बड़ा टेस्ट स्क्वेयर काटें और दोनों तिरछों को मापें। यदि अंतर 0.5 मिमी से अधिक है, तो तुरंत गैंट्री स्क्वेयरनेस को पुन: कैलिब्रेट करें।
बेड स्लैट की समस्या: स्लैट बेड की स्थिति सामग्री की बर्बादी के सबसे अनदेखे कारणों में से एक है।
बैक-रिफ्लेक्शन का ख़तरा: तेज़ किनारों वाला स्लैग जमा केवल देखने में खराब नहीं होता—यह जोखिमपूर्ण होता है। जब लेज़र बीम स्लैग की चोटी से गुज़रती है तो वह ऊपर की ओर परावर्तित होकर शीट के निचले हिस्से को जला सकती है (पिटिंग पैदा करते हुए) या नोज़ल में वापस आकर प्रोटेक्टिव लेंस को नुकसान पहुँचा सकती है।
“टीटर-टॉटर” प्रभाव: असमान स्लैग जमाव से सामग्री की ऊँचाई बदल जाती है। अगर शीट का एक किनारा मात्र 2 मिमी ऊँचा हो जाए तो कैपेसिटिव हाइट सेंसर समायोजन कर सकता है, लेकिन गैस फ्लो डायनेमिक्स में बदलाव से कटिंग प्रदर्शन अस्थिर हो जाता है।
मेंटेनेंस मानक: स्लैट की नोक से स्लैग जमाव हटाने के लिए प्रत्येक सप्ताह एक समर्पित स्लैट-क्लीनिंग टूल (जैसे कि मॉर्गन रशवर्थ मॉडल) का उपयोग करें। जब स्लैट की नोक गोल हो जाए या “शार्क्ड” हो जाए और संपर्क क्षेत्र 1 मिमी से कम रह जाए, तो स्लैट को पूरी तरह बदल दें।
मापने योग्य प्रभाव: जो कार्यशालाएँ इस अनुशासित यांत्रिक रखरखाव दिनचर्या का पालन करती हैं, वे लगातार 90% से अधिक का समग्र उपकरण दक्षता (OEE) दर हासिल करती हैं, जबकि उद्योग औसत लगभग 65% है। यांत्रिक असंगतियों को समाप्त करने से यह सुनिश्चित होता है कि जब सॉफ़्टवेयर कट का आदेश देता है, तो मशीन माइक्रोन-स्तरीय सटीकता के साथ उसे क्रियान्वित करती है।
V. मुख्य रणनीति 4: क्लोज़्ड लूप का निर्माण—डिज़ाइन से गुणवत्ता नियंत्रण तक प्रणालीबद्ध अपशिष्ट रोकथाम
फाइबर लेज़र को अलगाव में अनुकूलित करना एक अल्पदृष्टि वाला कदम है; वास्तविक अपशिष्ट कमी के लिए व्यापक रणनीति आवश्यक है। कई निर्माता “स्थानीय अनुकूलन” के जाल में फंस जाते हैं—कटिंग गति में कुछ प्रतिशत का परिवर्तन करते हैं, लेकिन यह अनदेखा कर देते हैं कि मशीन अपनी शिफ्ट का 40% समय निष्क्रिय रहती है, सामग्री का इंतज़ार करने में।
“ज़ीरो वेस्ट” मानक प्राप्त करने का मतलब है पूरी उत्पादन श्रृंखला को एकीकृत प्रणाली के रूप में मानना। इसके लिए वैल्यू स्ट्रीम मैपिंग (VSM) दृष्टिकोण अपनाना ज़रूरी है, जो डिज़ाइन समीक्षा, नेस्टिंग रणनीतियाँ, कटिंग ऑपरेशंस और गुणवत्ता नियंत्रण को एक सतत फीडबैक लूप में जोड़ दे। इस तरह के बंद सिस्टम में डेटा उल्टी दिशा में प्रवाहित होता है: शिपिंग के दौरान खोजी गई खामियाँ तुरंत नेस्टिंग में बदलाव कराती हैं, और गैस खपत में अचानक वृद्धि अगली शिफ्ट शुरू होने से पहले रखरखाव को सचेत करती है।
5.1 एंटरप्राइज-स्तरीय “वेस्ट मैप” बनाना
जो दिखता नहीं, उसे ठीक नहीं किया जा सकता। अधिकांश कार्यशालाओं में यह “अंधा क्षेत्र” होता है कि वे असल में पैसा कहाँ खो रही हैं। एक मानक लाभ-हानि (P&L) विवरण में सामग्री लागत सूचीबद्ध होती है, लेकिन वह प्रक्रिया अपशिष्ट को नहीं दिखाता जो चुपचाप उन लागतों को बढ़ाता है।
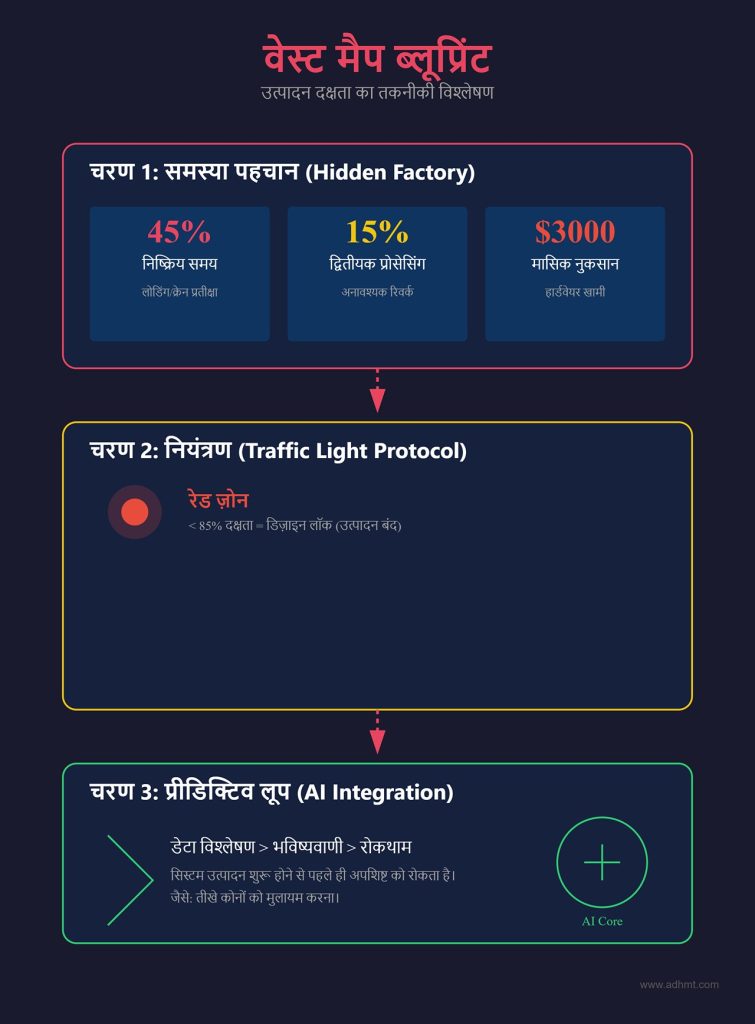
छिपे हुए फैक्ट्री को दृश्य रूप देना: वेस्ट मैप विकसित करने के लिए किसी विशिष्ट कार्य को ट्रैक करें, उस क्षण से जब उसका CAD फ़ाइल आती है, तब तक जब तक पैलेट लपेटकर वितरण के लिए तैयार न हो जाए। उद्देश्य है हर “गैर-मूल्य-वर्धित” (NVA) गतिविधि को उजागर करना जो समय और संसाधन खा रही है। उद्योग ऑडिट अक्सर चौंकाने वाले सत्य सामने लाते हैं:
45% निष्क्रिय समय का अंतराल: गैर-स्वचालित संयंत्रों में, लगभग आधा कथित मशीन “अपटाइम” वास्तव में शीट लोड करने, स्केलेटन हटाने, या क्रेन एक्सेस का इंतजार करने में बीतता है।
द्वितीयक प्रोसेसिंग का टैक्स: कुल श्रम घंटों का लगभग 15% ऐसे सुधार कार्यों में चला जाता है जिन्हें लेज़र को सही तरीके से पूरा करना चाहिए था—जैसे बर्स (धातु के किनारों) को पॉलिश करना या छेद दोबारा टैप करना।
छुपा हुआ हार्डवेयर नुकसान: एक छोटी-सी यांत्रिक खामी—जैसे कि नोजल का हल्का-सा घिस जाना जिससे गैस में अशांति उत्पन्न हो—चुपचाप आपके लाभप्रदता को कम कर सकती है। कट की गुणवत्ता में आई गिरावट के कारण महीन बुर्र (burrs) से हर महीने $3,000 से अधिक की गैस और स्क्रैप्ड पार्ट्स में बर्बादी हो सकती है।
कारगर रणनीति: “ट्रैफिक लाइट” प्रोटोकॉल उत्पादन फर्श पर एक बहु-स्तरीय हीटमैप सिस्टम स्थापित करें जो प्रदर्शन को दृश्य रूप से दर्शाए और अक्षमताओं को तुरंत चिन्हित करे।
रेड ज़ोन (गंभीर बर्बादी): किसी भी नेस्टिंग दक्षता 85% से नीचे जाते ही “डिज़ाइन लॉक” सक्रिय हो जाता है। जब तक इंजीनियरिंग टीम पार्ट ज्योमेट्री की समीक्षा या फिलर कम्पोनेंट्स जोड़कर सामग्री उपयोग का अनुकूलन नहीं करती, उत्पादन आगे नहीं बढ़ेगा।
येलो ज़ोन (चेतावनी): मानक कार्बन स्टील रन पर गैस की खपत 20 m³/घंटा से अधिक होने पर सिस्टम स्वतः ही मेंटेनेंस अलर्ट जारी करता है ताकि लीकेज या गलत दबाव सेटिंग की जांच की जा सके।
ग्रीन ज़ोन (सर्वोत्तम): सभी मापदंड “गोल्डन मैट्रिक्स” के अनुरूप हों, जिससे सामग्री का प्रवाह सुचारू और बिना रुकावट बना रहे।
प्रीडिक्टिव लूप: प्रतिक्रिया से रोकथाम की ओर बदलाव अग्रणी निर्माता अब AI का उपयोग करके “भविष्य की स्थिति” नक्शा तैयार करते हैं। ऐतिहासिक प्रदर्शन का विश्लेषण करके, सिस्टम ऐसे परिणामों की भविष्यवाणी कर सकता है: “3mm स्टेनलेस स्टील पर काटने की सेटिंग में 5% का विचलन स्क्रैप दर को 12% बढ़ा देगा।” इस पूर्वानुमान से डिज़ाइनर ज्योमेट्री में बदलाव—जैसे तीखे कोनों को मुलायम करना जो गर्मी का संकेंद्रण पैदा करते हैं—कर पाते हैं, ताकि पार्ट्स उत्पादन शुरू होने से पहले ही अपशिष्ट-रोधी बन जाएं।
5.2 गैस और ऊर्जा प्रबंधन
हालाँकि कच्चा माल लागत में सबसे स्पष्ट हिस्सेदारी रखता है, सहायक गैस और बिजली सबसे बड़े परिवर्तनशील खर्च होते हैं। इन्हें अक्सर स्थायी ओवरहेड समझा जाता है, जबकि वास्तविकता में ये ऐसे नियंत्रित किये जा सकने वाले कारक हैं जिन पर पर्याप्त बचत हासिल की जा सकती है।
गैस का रिसाव: हवा को लाभ में बदलना गैस की बर्बादी आमतौर पर तीन चरणों में होती है—प्री-फ्लो (कटिंग से पहले), सक्रिय कटिंग (अक्सर अत्यधिक दबाव) और पोस्ट-फ्लो (कूलिंग के समय)। प्रत्येक चरण अनुकूलन का अवसर प्रदान करता है।
अत्यधिक दबाव का भ्रम: कई ऑपरेटर मानते हैं कि “ज्यादा दबाव = बेहतर परिणाम।” ऐसा नहीं है। 6mm स्टेनलेस स्टील के लिए, नाइट्रोजन दबाव को स्थायी 20 बार से घटाकर सटीक 14 बार करने पर कट की गुणवत्ता बनी रहती है और गैस की खपत लगभग 30% कम हो जाती है।
पल्स बनाम लगातार वेव (CW) मोड: पारंपरिक CW कटिंग में गैस प्रवाह लगातार अधिकतम स्तर पर चलता रहता है। जटिल आकारों की कटिंग के दौरान यदि इसे पल्स मोड में बदला जाए तो नाइट्रोजन की खपत 40 m³ प्रति घंटा से घटकर लगभग 22 m³ प्रति घंटा रह सकती है — यानी 45% की उल्लेखनीय बचत — और साथ ही सूक्ष्म किनारों की गुणवत्ता भी बेहतर हो जाती है।
“स्मार्ट वाल्व” रेट्रोफिट: अब आधुनिक सिस्टम piezoelectric प्रोपोर्शनल वाल्व का उपयोग करते हैं, जिन्हें CNC-नियंत्रण द्वारा संचालित किया जाता है। स्थिर दबाव सेटिंग पर निर्भर रहने के बजाय, मशीन कटिंग की गति और दिशा के अनुसार वास्तविक समय में गैस दबाव को स्वचालित रूप से समायोजित करती है, जिससे धीमी गति वाले कोनों पर अनावश्यक उच्च-दबाव गैस का उपयोग रोका जा सकता है।
ऊर्जा प्रबंधन: पीक–वैली रणनीति
हालांकि फाइबर लेज़र स्वयं अत्यधिक दक्ष होते हैं, लेकिन उनके सहायक उपकरण—जैसे कि चिलर, डस्ट कलेक्टर और एयर कंप्रेसर—अक्सर पर्याप्त मात्रा में ऊर्जा की खपत करते हैं।
“फैंटम लोड”: एक 4kW लेज़र स्रोत, उपयोग न किए जाने पर भी, रेज़ोनेटर और चिलर को सक्रिय रखने के लिए अपनी पूरी क्षमता की 30–40% तक शक्ति खींच सकता है। यदि सिस्टम रोज़ाना सिर्फ़ दो घंटे भी निष्क्रिय रहता है, तो वार्षिक ऊर्जा बर्बादी हज़ारों किलोवाट-घंटों तक पहुँच सकती है।
IoT-संचालित स्टैंडबाय: बुद्धिमान “डीप स्लीप” प्रोटोकॉल लागू करें ताकि यदि मशीन 10 मिनट से अधिक समय तक निष्क्रिय रहती है, तो चिलर स्वचालित रूप से बंद हो जाए और लेज़र स्रोत कम-ऊर्जा स्टैंडबाय मोड में चला जाए। यह सरल स्वचालन कुल ऊर्जा खपत को लगभग 25% तक घटा सकता है।
वॉल-प्लग दक्षता: लगातार “वॉल-प्लग दक्षता” (यानी ऑप्टिकल आउटपुट और विद्युत इनपुट का अनुपात) की निगरानी करें। इस आंकड़े में गिरावट डायोड घिसने या पावर सप्लाई की समस्या का प्रारंभिक संकेत हो सकती है, जिससे समय रहते रखरखाव किया जा सके और उत्पादकता में बड़ी तथा महँगी गिरावट से बचा जा सके।
क्लोज़्ड-लूप प्रबंधन का मापनीय प्रभाव
अपशिष्ट प्रकार
दृश्यता मानचित्र पर
क्लोज़्ड-लूप समाधान
मापनीय लाभ
निष्क्रिय गैस प्रवाह
कुल लागत का 25–35%
पल्स मोड + वेरिएबल फ़्रीक्वेंसी ड्राइव (VFD) नियंत्रण
स्टेनलेस स्टील पर नाइट्रोजन की बचत 40% तक ($3K–$30K/माह)
ऊर्जा पीक
उपयोगिता लागत का 15–25%
IoT “डीप स्लीप” और पीक-शेविंग अनुसूची
कुल बिजली खपत में 25% की कमी; वॉल-प्लग दक्षता ~45% तक पुनर्स्थापित
परावर्तक क्षति
उपकरण हानि का 10–15%
ऑटो-क्लीन स्लैट रूटीन + बेड कंडीशन मैपिंग
कटिंग हेड बदलने की लागत समाप्त; स्क्रैप दर में 20% की कमी
इन प्रदर्शन मानकों को एकीकृत डैशबोर्ड में समेकित करने से आप केवल दक्षता की आशा करने की स्थिति से आगे बढ़कर उसे सक्रिय रूप से विकसित करने की दिशा में कदम बढ़ाते हैं। नतीजा एक ऐसा उत्पादन पारिस्थितिकी तंत्र होता है, जहाँ अपशिष्ट केवल नियंत्रित नहीं होता, बल्कि उसकी निरंतरता के सभी रास्ते व्यवस्थित रूप से बंद कर दिए जाते हैं।
VI. उद्योग में सर्वोत्तम प्रथाएँ और ROI (रिटर्न ऑन इंवेस्टमेंट) गणना
किसी फैब्रिकेशन सुविधा को मात्र “कास्ट सेंटर” से एक वास्तविक “मुनाफा उत्पन्न करने वाली इकाई” में बदलना सिर्फ एक उच्च-शक्ति वाले फाइबर लेज़र खरीदने से कहीं अधिक मांग करता है। उन्नत उपकरण गति और सटीकता की संभावनाएँ प्रदान करते हैं, लेकिन असली लाभप्रदता हर प्रकार के अपशिष्ट—चाहे वह सामग्री का हो, समय का, या परिचालन का—सुब्यवस्थित रूप से समाप्त करने से आती है। उद्योग डेटा के अनुसार फाइबर लेज़र सिस्टम के लिए सामान्यतः निवेश वापसी की अवधि 18 से 24 महीनों के बीच होती है। हालांकि, वे निर्माता जो पहले चर्चा की गई अपशिष्ट-निवारण रणनीतियों—जैसे AI-आधारित नेस्टिंग, पैरामीटर अनुकूलन, और क्लोज़्ड-लूप मेंटेनेंस—को लागू करते हैं, अक्सर इस अवधि को घटाकर 12 महीनों से कम कर लेते हैं, जिससे मशीन के जीवनकाल में उनकी कुल लाभ मार्जिन 300–500% तक बढ़ जाती है।
6.1 वास्तविक दुनिया के केस स्टडी: लाभप्रदता का निर्माण
अपशिष्ट कम करने के वित्तीय प्रभाव को सही मायने में समझने के लिए हमें सैद्धांतिक ROI मॉडलों से आगे बढ़कर देखना होगा कि ये सिद्धांत असली विनिर्माण परिवेश में कैसे प्रदर्शन करते हैं। निम्नलिखित केस स्टडीज़ दर्शाती हैं कि अलग-अलग क्षेत्रों की कंपनियों ने किस तरह लक्षित “वेस्ट-किलर्स” अपनाकर अपनी प्रतिस्पर्धी बढ़त को धार दी।
केस A: मध्यम आकार की जॉब शॉप (सामान्य शीट मेटल)
चुनौती: दो CO₂ लेज़रों पर काम करने वाली एक पुरानी फैब्रिकेशन शॉप 15% पर सीमित लाभ मार्जिन और स्टेनलेस स्टील घटकों पर लगभग 20% स्क्रैप दर से जूझ रही थी।
कार्रवाई: कंपनी ने एक CO₂ सिस्टम को 3kW फाइबर लेज़र से बदल दिया—जिसे रणनीतिक रूप से AI-आधारित नेस्टिंग सूट और “गोल्डन पैरामीटर” कैलीब्रेशन मैट्रिक्स के साथ एकीकृत किया गया।
परिणाम:
सामग्री दक्षता: कॉमन-लाइन कटिंग और अवशेष अनुकूलन के माध्यम से, 3 मिमी स्टेनलेस स्टील पर स्क्रैप दर 20% से घटकर केवल 6.5% रह गई, जिससे कच्चे माल की लागत में लगभग $6,800 प्रति माह की बचत हुई।
परिचालन लाभ: “फर्स्ट पार्ट राइट” प्रोटोकॉल अपनाने से अनियोजित डाउनटाइम में 35% की कमी आई।
वित्तीय प्रभाव: उत्पादन क्षमता में 60% की वृद्धि और डिबारिंग में कमी के कारण श्रम लागत में प्रति माह $5,000 की कमी हुई। इस निवेश ने 18 महीनों में पूरी लागत वसूली हासिल कर ली। अब यह कार्यशाला 25% अधिक लाभांश के साथ त्वरित आदेश पूरे करती है, विश्वसनीय सायकल-टाइम प्रदर्शन के साथ।
केस बी: टियर 1 ऑटोमोटिव सप्लायर (उच्च मात्रा उत्पादन)
चुनौती: निर्माता को सख्त सायकल-टाइम सीमाओं के तहत संरचनात्मक पुर्जे बनाने थे। पारंपरिक स्टैम्पिंग तेज़ तो थी, लेकिन लचीलेपन की कमी थी, जबकि शुरुआती लेज़र परीक्षणों में अधिक तापीय विकृति और उच्च रद्दी दर की समस्या थी।
हस्तक्षेप: टीम ने “शेप न्यूटन” तकनीक युक्त रोबोटिक फाइबर लेज़र सेल तैनात किया, जिससे कोनों पर सटीक गति नियंत्रण संभव हुआ और उसे एक स्वचालित टकराव-रोक प्रणाली के साथ जोड़ा गया।
परिणाम:
गुणवत्ता अपशिष्ट: “ज़ीरो रीवर्क” का वास्तविक मानक प्राप्त हुआ। परिष्कृत पल्स पैरामीटर के कारण कटाई के बाद किसी भी ग्राइंडिंग की आवश्यकता नहीं रही।
गति: प्रति हिस्से का सायकल समय 26 सेकंड पर स्थिर रहा, जिससे प्रत्येक शिफ्ट में 1,000 से अधिक इकाइयाँ तैयार हुईं और कुल उपकरण प्रभावशीलता (OEE) 90% से अधिक रही।
वित्तीय प्रभाव: पहले की विधियों की तुलना में उत्पादन लागत आधी हो गई। श्रम और अपशिष्ट में कमी से वार्षिक बचत $1 मिलियन से अधिक हुई, जिसने लचीले लेज़र निर्माण को अपनाने के व्यावसायिक तर्क को और मजबूत किया।
केस सी: एयरोस्पेस संरचनात्मक घटक (उच्च-मूल्य मिश्र धातुएँ)
चुनौती: टाइटेनियम और इन्कोनेल जैसी महंगी धातुओं की प्रोसेसिंग, जहाँ सामग्री लागत संचालन लागत से कहीं अधिक होती है। मात्र 5% अपशिष्ट दर भी आर्थिक रूप से अस्वीकार्य थी।
हस्तक्षेप: ±0.01 मिमी सटीकता प्राप्त करने के लिए “नो-स्केलेटन” नेस्टिंग दृष्टिकोण को उच्च-दाब नाइट्रोजन कटिंग के साथ जोड़ा गया, जिससे द्वितीयक मशीनिंग की आवश्यकता समाप्त हो गई।
परिणाम:
रणनीतिक नेस्टिंग: भागों को अधिक समीप रखकर सामग्री की खपत में 25% की कमी की गई।
सततता: ऊर्जा और सामग्री के कम उपयोग से प्रति घटक कार्बन उत्सर्जन में भारी गिरावट आई, जिससे कड़े एयरोस्पेस ESG मानकों का पालन सुनिश्चित हुआ।
वित्तीय प्रभाव: केवल सामग्री की बचत से दो वर्षों से भी कम समय में निवेश पर वापसी प्राप्त हुई—यह दर्शाता है कि उच्च-मूल्य मिश्र धातुओं के लिए स्मार्ट नेस्टिंग सॉफ़्टवेयर कटिंग उपकरणों से भी बेहतर प्रतिफल दे सकता है।
साझा सूत्र: सभी सफल मामलों में, प्रक्रिया में नवाचार ने हार्डवेयर उन्नयन से अधिक प्रभाव डाला। अग्रणी कंपनियाँ केवल तेज़ कटाई नहीं कर रही थीं—वे अधिक समझदारी से कटाई कर रही थीं, हर वर्ग मिलीमीटर सामग्री और बीम समय के हर सेकंड को एक मूल्यवान संपत्ति के रूप में मानते हुए।
6.2 आरओआई कैलकुलेटर: परिवर्तन का आकलन
निर्णय लेने वालों को आश्वस्त करने या अपनी ही निवेश रणनीति को प्रमाणित करने के लिए, आपको केवल अनुमान पर नहीं बल्कि ठोस संख्यात्मक विश्लेषण पर भरोसा करना होगा। बर्बादी में कमी से प्राप्त रिटर्न ऑन इन्वेस्टमेंट (ROI) इस सूत्र से तय किया जाता है:
ROI (%) = ((वार्षिक राजस्व वृद्धि + वार्षिक अपशिष्ट बचत – वार्षिक परिचालन खर्च) / प्रारंभिक निवेश) × 100
पे-बैक अवधि की गणना प्रारंभिक निवेश को मासिक शुद्ध लाभ से विभाजित करके की जाती है। एक उच्च प्रदर्शन करने वाले संचालन के लिए 24 महीने से कम की अवधि आदर्श मानी जाती है।
नीचे 3kW फाइबर लेजर (80% उपयोग दर, सिंगल शिफ्ट, लगभग 176 घंटे प्रति माह) के लिए एक मानकीकृत गणना टेम्पलेट दिया गया है, जिसमें “मानक संचालन” और “अनुकूलित अपशिष्ट-नियंत्रण संचालन” की तुलना की गई है।
वित्तीय घटक
मानक संचालन (मासिक)
अनुकूलित संचालन (मासिक)
“अपशिष्ट-नियंत्रण” अंतर
राजस्व सृजन
$12,000 (मानक उत्पादन क्षमता पर आधारित)
$18,000 (उच्च अपटाइम के कारण 50% अधिक उत्पादन)
+$6,000
सामग्री लागत
-$8,000 (20% स्क्रैप दर)
-$6,800 (एआई-आधारित नेस्टिंग से 12% स्क्रैप)
+$1,200
उपभोग्य वस्तुएँ और गैस
-$2,500 (अधिक दबाव/दूषित ऑप्टिक्स)
-$1,500 (स्वच्छ ऑप्टिक्स और स्मार्ट वाल्व नियंत्रण)
+$1,000
श्रम और रीवर्क
-$4,000 (बार-बार डिबरिंग और सेटअप समायोजन)
-$2,000 (पहले हिस्से में ही सही उत्पादन)
+$2,000
बिजली और ओवरहेड
-$1,500
-$1,200 (ऊर्जा बचत स्लीप मोड)
+$300
शुद्ध मासिक लाभ
-$4,000 (ब्रेक-ईवन या घाटा)
+$6,500 (लाभ)
कुल अंतर: +$10,500 / माह
ध्यान दें: इस मॉडल में, $100,000 का निवेश अनुकूलित परिदृश्य में लगभग 15 महीनों में वसूल हो जाता है, जबकि मानक संचालन में यह केवल मूल्यह्रास खर्च की भरपाई तक ही सीमित रहता है।
सेंसिटिविटी विश्लेषण: ध्यान कहाँ केंद्रित करें? यह समझना कि कौन-से कारक संख्याओं को सबसे अधिक प्रभावित करते हैं, आपके सुधार प्रयासों को सही दिशा में लगाने की कुंजी है।
उपयोग दर: केवल 10% बीम-ऑन समय (सेटअप बर्बादी कम करके) बढ़ाने से पे-बैक अवधि लगभग 30% तक घट सकती है।
नेस्टिंग दक्षता: सामग्री के उत्पादन में प्रत्येक 1% की बढ़त सीधे लाभ में जुड़ती है। यदि कोई वर्कशॉप प्रति वर्ष $500,000 मूल्य का स्टील प्रोसेस करती है, तो नेस्टिंग दक्षता में 5% सुधार $25,000 का शुद्ध लाभ देता है—जो एक नए बेसिक लेवल प्रेस ब्रेक खरीदने के लिए पर्याप्त है।
रखरखाव अनुशासन: “स्वच्छता प्रोटोकॉल” (देखें रणनीति 4) की अनदेखी ROI को 12 माह तक पीछे धकेल सकती है, क्योंकि लेंस बदलने और काटने की गति धीमी होने से जुड़ी लागतें लगातार बढ़ती जाती हैं।
निष्कर्ष: आंकड़े एक साफ सच्चाई बताते हैं—आप केवल धातु काटने की मशीन में निवेश नहीं कर रहे, बल्कि संसाधनों का बुद्धिमानी से प्रबंधन करने वाली एक संपूर्ण प्रणाली में निवेश कर रहे हैं। वास्तविक ROI सीधे लेज़र स्रोत से नहीं आता; यह उस स्क्रैप में दिखता है जिसे आप अब नहीं बनाते, उन गैस सिलेंडरों में जो कम बार बदले जाते हैं, और उस रीवर्क स्टेशन में जिसकी आपको अंततः जरुरत ही नहीं पड़ती।
VII. कार्य मार्गदर्शिका: 30-दिन का “ऑपरेशनल स्लिम-डाउन” प्लान
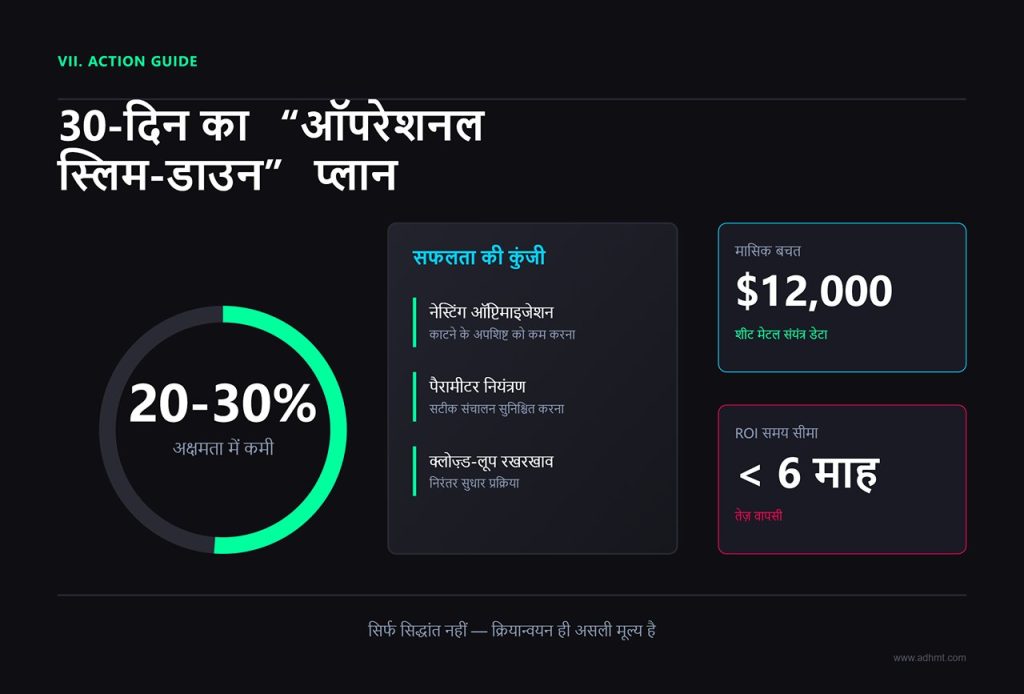
सिर्फ सिद्धांत, लेकिन क्रियान्वयन नहीं—इसका कोई मूल्य नहीं है। पहले बताई गई रणनीतियाँ—जैसे नेस्टिंग ऑप्टिमाइजेशन, पैरामीटर नियंत्रण, और क्लोज़्ड-लूप रखरखाव—बेहद प्रभावशाली हैं, लेकिन वे परिणाम तभी देती हैं जब उन्हें सुनियोजित तरीके से लागू किया जाए। यह कोई साधारण प्रशिक्षण पहल नहीं है; बल्कि यह 20–30% परिचालन अक्षमताओं को घटाने के लिए डेटा-आधारित परिवर्तन योजना है।
शीट मेटल निर्माण संयंत्रों की सिद्ध सफलता की कहानियों से प्रेरित—जहाँ काटने के अपशिष्ट को कम कर प्रति माह $12,000 से अधिक बचत हुई और ROI चक्र छह माह से कम में पहुँचा—यह 30-दिन का प्लान छिपी हुई अक्षमताओं के “हिमखंड” को उजागर करने से लेकर उच्च-प्रदर्शन और लीन ऑपरेशन की संस्कृति विकसित करने तक का सफ़र तय करता है।
7.1 चरण 1: निदान एवं मानक आंकलन (सप्ताह 1)
उद्देश्य: “फ्लोर की सच्चाई” उजागर करना। किसी भी ऑप्टिमाइजेशन की शुरुआत माप से होती है। इस सप्ताह का ध्यान छुपी हुई अक्षमताओं—फालतू गैस खपत, मशीन डाउनटाइम, और अनट्रैक्ड स्क्रैप—की पहचान पर है, ताकि भविष्य सुधार के लिए एक स्पष्ट आधाररेखा तय की जा सके।
दिन 1–2: अपशिष्ट मानचित्रण ऑडिट
VSM वॉकथ्रू: डिज़ाइन से लेकर डिस्पैच तक वैल्यू स्ट्रीम मैपिंग (VSM) वॉकथ्रू करें। लेज़र कटिंग संचालन के लिए विशेष रूप से “सात प्रकार के अपशिष्ट” की मात्रा तय करें:
प्रतीक्षा: सामग्री लोडिंग/अनलोडिंग के दौरान लेज़र हेड के निष्क्रिय रहने के सटीक मिनट रिकॉर्ड करें (लक्ष्य: कुल शिफ्ट समय का 20% से कम)।
अत्यधिक प्रोसेसिंग: उन पुर्जों की पहचान करें जिन पर अनावश्यक डीबरींग हो रही है, जबकि उन्हें पहले से ही साफ-सुथरा कट होना चाहिए।
गैस अपशिष्ट: फ्लो मीटर का उपयोग कर फालतू गैस प्रवाह का पता लगाएँ—जब काटने की गैस कट के बीच हेड की मूवमेंट के दौरान भी चलती रहती है।
डेटा संग्रह: मौजूदा आँकड़ों जैसे नेस्टिंग उपयोगिता (%), स्क्रैप वज़न (किलोग्राम), और अधिकतम गैस खपत (घनमीटर/घंटा) का दस्तावेज़ीकरण करें।
हीट मैप: एक साधारण Excel डैशबोर्ड तैयार करें, जिसमें प्रमुख आँकड़ों को तीन श्रेणियों में बांटा जाए—लाल (गंभीर—जैसे OEE <70%), पीला (चेतावनी) और हरा (सर्वोत्तम)।
दिन 3–5: हार्डवेयर स्वास्थ्य जाँच
ऑप्टिकल निरीक्षण: माइक्रोस्कोप की मदद से सुरक्षात्मक लेंस और नोज़ल की जाँच करें। यदि 0.1 मिमी से बड़े दाग दिखें तो उन्हें बदलें। लेज़र पावर मीटर से पावर डिलीवरी की पुष्टि करें—यदि 5% से अधिक कमी हो, तो फाइबर डिलीवरी में समस्या का संकेत है।
मोशन और बेड एलाइनमेंट: लेज़र इंटरफेरोमीटर या विकर्ण टेस्ट कट का उपयोग कर गैंट्री स्क्वायरनेस को ±0.02 मिमी की सीमा में जाँचें। “स्लैग अटैक” करें—स्लैट टिप्स को साफ करके उन तेज़ किनारों को हटाएँ जो बैकस्प्लैश पैदा करते हैं। गाइड रेल को डीजल से फ्लश करें और 68# गाइड ऑइल की ताज़ा परत लगाएँ।
यूटिलिटी स्थिरता: नाइट्रोजन दबाव में उतार-चढ़ाव को ट्रैक करें (0.3 बार से अधिक बदलाव कट गुणवत्ता में दोष ला सकता है) और सुनिश्चित करें कि निष्क्रिय समय में “डीप स्लीप” मोड सक्रिय हो।
दिन 6–7: बेसलाइन और टीम समन्वय
पेन लिस्ट: निष्कर्षों को एक संक्षिप्त रिपोर्ट में एकत्र करें, जिसमें विशिष्ट अक्षमताओं को उजागर किया जाए—जैसे “नाइट्रोजन प्रति घंटे गैर-काटने वाली मूवमेंट के 90 सेकंड तक बह रही है।”
लक्ष्य निर्धारित करना: दिन 30 के लिए मापनीय लक्ष्य तय करें—जैसे स्क्रैप दर में 20% कमी और OEE में 10% वृद्धि।
साइन-ऑफ: उत्पादन टीम और प्रबंधन के साथ संयुक्त समीक्षा करें। समस्या पर सहमति बनाना समाधान की दिशा में पहला महत्वपूर्ण कदम है।
7.2 चरण 2: प्रक्रिया उन्नयन (सप्ताह 2–3)
उद्देश्य: सटीक और लक्षित सुधार लागू करना। इस चरण का केंद्र नवीन तकनीकों और भौतिकी-आधारित समायोजनों के माध्यम से संसाधनों के अपव्यय को रोकना है।
सप्ताह 2: सॉफ़्टवेयर और पैरामीटर क्रांति
एआई नेस्टिंग पायलट: उन्नत नेस्टिंग एल्गोरिद्म (जैसे Lantek, SigmaNEST) को लाइव उत्पादन बैच में लागू करें।
कार्रवाई: उपयुक्त आयताकार पार्ट्स के लिए “कॉमन लाइन कटिंग” सक्षम करें, जिससे कुल कट लंबाई में 8–12% की कमी प्राप्त हो।
सीमाबंधन: सामान्य रेखाओं के साथ अत्यधिक गर्मी से बचने के लिए हीट वितरण को मैन्युअली सत्यापित करें। शीट उपयोगिता को 85% से ऊपर बनाए रखने का लक्ष्य रखें।
मैट्रिक्स कार्यान्वयन: रणनीति 2 में स्थापित “गोल्डन पैरामीटर” मैट्रिक्स अपलोड करें।
उदाहरण: 2 मिमी स्टेनलेस स्टील के लिए, नाइट्रोजन दबाव को 18 बार से घटाकर 14 बार करें और कटिंग गति 35 मी/मिनट सेट करें।
सत्यापन: प्रथम आर्टिकल निरीक्षण (FAI) के माध्यम से सुनिश्चित करें कि सतह की खुरदरापन 4 माइक्रोमीटर से कम हो और हीट-प्रभावित क्षेत्र (HAZ) 0.1 मिमी से कम हो।
डायनेमिक गैस नियंत्रण: यदि संभव हो, तो वैरिएबल फ़्रीक्वेंसी ड्राइव (VFD) या अनुपाती वाल्व सक्रिय करें, ताकि कटिंग गति के अनुसार गैस दबाव स्वचालित रूप से नियंत्रित हो सके। केवल इस अनुकूलन से गैस लागत 30–48% तक घटाई जा सकती है।
सप्ताह 3: हार्डवेयर एकीकरण और वर्कफ़्लो अनुकूलन
द क्लीन साइकिल: 10 मिनट की अनिवार्य “शिफ्ट शुरुआत” दिनचर्या लागू करें: ऑप्टिक्स साफ करें, रेल पोंछें और नोज़ल संरेखण की जांच करें।
डिजिटल ट्रैकिंग (MES): लेज़र प्रणाली को मैन्युफैक्चरिंग एक्सिक्यूशन सिस्टम से जोड़ें, ताकि डेटा का प्रवाह सुचारू रूप से हो सके।
रिमनेंट टैगिंग: हर ऐसे स्केलेटन को डिजिटल आईडी दें जो 0.5 वर्ग मीटर से बड़ा हो, और उसे स्क्रैप के रूप में निकालने के बजाय इन्वेंट्री में वापस रखें।
स्मॉल बैच काइजेन: एक जटिल नेस्ट का उपयोग कर “स्ट्रेस टेस्ट” करें। यदि सामग्री का उपयोग 80% से कम हो, तो जॉब को डिज़ाइन टीम को वापस भेजें ताकि ज्योमेट्री (जैसे कोनों का गोल करना) में अनुकूलन किया जा सके।
मिड-पॉइंट समीक्षा: KPI का मूल्यांकन करें। यदि स्क्रैप में कमी 15% से कम है, तो “5 व्हाइज” मूल कारण विश्लेषण करें।
7.3 चरण 3: मानकीकरण और निरंतर अनुकूलन (सप्ताह 4)
उद्देश्य: सुधारों को स्थायी बनाना। नई प्रक्रियाओं को मानक परिचालन प्रक्रिया (SOP) के रूप में स्थापित करना, ताकि दक्षता लाभ तब भी बरकरार रहें जब ध्यान अन्य क्षेत्रों में चला जाए।
दिन 22–26: प्रोटोकॉल लॉक
SOP दस्तावेज़ीकरण: “5-स्टेप लेज़र एफिशिएंसी प्रोटोकॉल” को अंतिम रूप दें: डिज़ाइन समीक्षा → AI नेस्टिंग → पैरामीटर चयन → कटिंग → FAI।
कौशल हस्तांतरण: सभी ऑपरेटरों के लिए व्यावहारिक, हाथों से प्रशिक्षण प्रदान करें। सही लेंस सफाई प्रक्रियाएं और पल्स-मोड कॉन्फ़िगरेशन प्रदर्शित करें, और सिस्टम की प्रतिक्रिया की पुष्टि करने के लिए आपातकालीन स्टॉप ड्रिल आयोजित करें।
IoT गार्डरेल्स: CNC नियंत्रक में स्वचालित अलर्ट सिस्टम कॉन्फ़िगर करें, ताकि उपकरण की सुरक्षा सक्रिय रूप से सुनिश्चित हो सके।
ट्रिगर: यदि लेंस का तापमान 45°C से अधिक हो जाता है या स्रोत का बैक-रिफ्लेक्शन उच्च सीमा से ऊपर पहुंच जाता है, तो मशीन स्वतः रुक जाएगी। यह सुरक्षा उपाय गंभीर हेड क्षति को रोकने में मदद करता है।
दिन 27–30: निरंतर काइजेन
माह-अंत ऑडिट: वेस्ट मैप को पुनः तैयार करें और सप्ताह 1 के बेसलाइन से तुलना करें, ताकि प्रगति का आकलन किया जा सके और शेष अक्षमताओं की पहचान की जा सके।
लक्ष्य: कुल उपकरण दक्षता (OEE) को 90% से ऊपर बनाए रखना, स्क्रैप दर को 5% से कम करना, और गैस की खपत में 25% से अधिक की बचत हासिल करना।
प्रोत्साहन: “सेविंग्स शेयर” पहल शुरू करें, जिसके अंतर्गत उन ऑपरेटरों को पुरस्कृत किया जाए जो गैस लीकेज का पता लगाते हैं या नेस्टिंग लेआउट को अधिक कुशल बनाते हैं। सक्रिय भागीदारी को बढ़ावा देने के लिए “महीने के गैस सेवर” जैसे तात्कालिक बोनस भी प्रदान करें।
पूर्वानुमानित अनुरक्षण (Predictive Maintenance): संचित डेटा—चाहे वह LSTM पूर्वानुमान मॉडल से हो या मैनुअल लॉग्स से—का उपयोग कर घटकों की आयु का अनुमान लगाएँ। प्रदर्शन में गिरावट शुरू होने से पहले ही नोज़ल और लेंस का प्रतिस्थापन सुनिश्चित करें।
अंतिम रिपोर्ट: हितधारकों के सामने आरओआई (ROI) विश्लेषण प्रस्तुत करें, जिसमें मासिक शुद्ध लाभ वृद्धि (जैसे $15,000) को रेखांकित करें और अगले निवेश चरण की सिफारिश करें—जैसे लोडिंग और अनलोडिंग को स्वचालित कर शेष निष्क्रिय समय को समाप्त करना।
अंतिम रिपोर्ट: हितधारकों के सामने आरओआई (ROI) विश्लेषण प्रस्तुत करें, जिसमें मासिक शुद्ध लाभ वृद्धि (जैसे $15,000) को रेखांकित करें और अगले निवेश चरण की सिफारिश करें—जैसे लोडिंग और अनलोडिंग को स्वचालित कर शेष निष्क्रिय समय को समाप्त करना। यदि इस योजना को लागू करने के लिए और तकनीकी दस्तावेज़ चाहिए, तो अभी डाउनलोड करें और विस्तृत मशीन स्पेसिफिकेशन देखें, या सीधे हमारी टीम से संपर्क करें ताकि आपकी सुविधा के लिए सर्वोत्तम समाधान तैयार किया जा सके।
निरंतर सुधार कभी समाप्त नहीं होता। उच्च-सटीकता विनिर्माण में, अव्यवस्था (एंट्रॉपी) हमेशा एक स्थायी चुनौती रहती है। यदि अनुशासन में निरंतरता न हो, तो पैरामीटर अस्थिर होने लगते हैं, लेंस पर धूल जमा होती है और अक्षमताएँ वापस लौट आती हैं। यह 30-दिवसीय ढाँचा उन आदतों और प्रणालियों को विकसित करता है जो आपके संचालन को दक्ष, लाभदायक और प्रतिस्पर्धा में लगातार आगे बनाए रखते हैं।
बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।