कंट्रोल पैनल तक हाथ बढ़ाने या माइल्ड स्टील की शीट को मशीन पर रखने से पहले यह समझना जरूरी है कि गिलोटीन सिर्फ एक बड़ी कैंची नहीं है। यह एक सटीक इंजीनियर्ड मशीन है जो धातु को तोड़ने के भौतिक विज्ञान का उपयोग कर भारी बल उत्पन्न करती है। महारत की शुरुआत इस बात से होती है कि यह कैसे और क्यों काम करती है।
1.1 परिभाषा और सिद्धांत: साधारण “कैंची” उपमा से आगे
अपने मूल में, मेटल गिलोटीन—या शीयरिंग मशीन—नियंत्रित टूट-फूट के सिद्धांत पर काम करती है, महज़ काटने के बजाय। आरी की तरह यह सामग्री हटाकर चिप्स या धूल नहीं बनाती, बल्कि बिना किसी महत्वपूर्ण हानि के धातु को साफ-सुथरे तरीके से अलग करती है।
शीयरिंग प्रक्रिया तीन सूक्ष्म चरणों में होती है, जो संचालन के दौरान लगभग तुरंत ही घटित होते हैं:
क्लैंपिंग: ब्लेड के नीचे आने से पहले, हाइड्रॉलिक या मैकेनिकल होल्ड-डाउन शीट को मजबूती से बेड पर पकड़ लेते हैं। मुख्य तथ्य: एक मिलीमीटर जितना भी हल्का हिलना कट की गुणवत्ता को बिगाड़ सकता है।
पेनेट्रेशन (प्रवेश): ऊपरी ब्लेड नीचे की ओर गति शुरू करता है। यह तुरंत पूरे में नहीं काटता; बल्कि पहले सामग्री की मोटाई के लगभग 15–30% हिस्से में प्रवेश करता है, जिससे स्थानीय प्लास्टिक विकृति होती है।
फ्रैक्चर (टूटना): जैसे ही धातु की शीयर स्ट्रेंथ पार हो जाती है, शेष मोटाई साफ-सुथरे ढंग से टूट जाती है और कट पूरा होता है।
मुख्य घटक: रेक एंगल और ब्लेड गैप ये दो सूक्ष्म लेकिन निर्णायक कारक तय करते हैं कि आपका कट साफ होगा या खराब:
रेक एंगल: ऊपरी ब्लेड को हल्का झुकाव दिया जाता है, न कि पूरी तरह क्षैतिज रखा जाता है। अधिक ढलान कटिंग बल को कम करता है—कुछ वैसा ही जैसे तिरछे कोण पर खाना काटने से आसानी बढ़ जाती है—लेकिन यह शीट के मरोड़ने या मुड़ने का जोखिम भी बढ़ा सकता है।
ब्लेड गैप (क्लियरेंस): यह ऊपरी और निचले ब्लेड के बीच की दूरी है, जिसे सामग्री की मोटाई के अनुसार सही तरीके से समायोजित करना होता है।
बहुत कम दूरी: ब्लेड जल्दी घिस जाते हैं और मशीन पर बेवजह दबाव पड़ता है।
बहुत ज्यादा दूरी: शीयरिंग के बजाय मट tearing होता है, जिससे किनारा खुरदुरा और बुर्र वाला हो जाता है।
1.2 मुकाबला: मैकेनिकल बनाम हाइड्रॉलिक सिस्टम
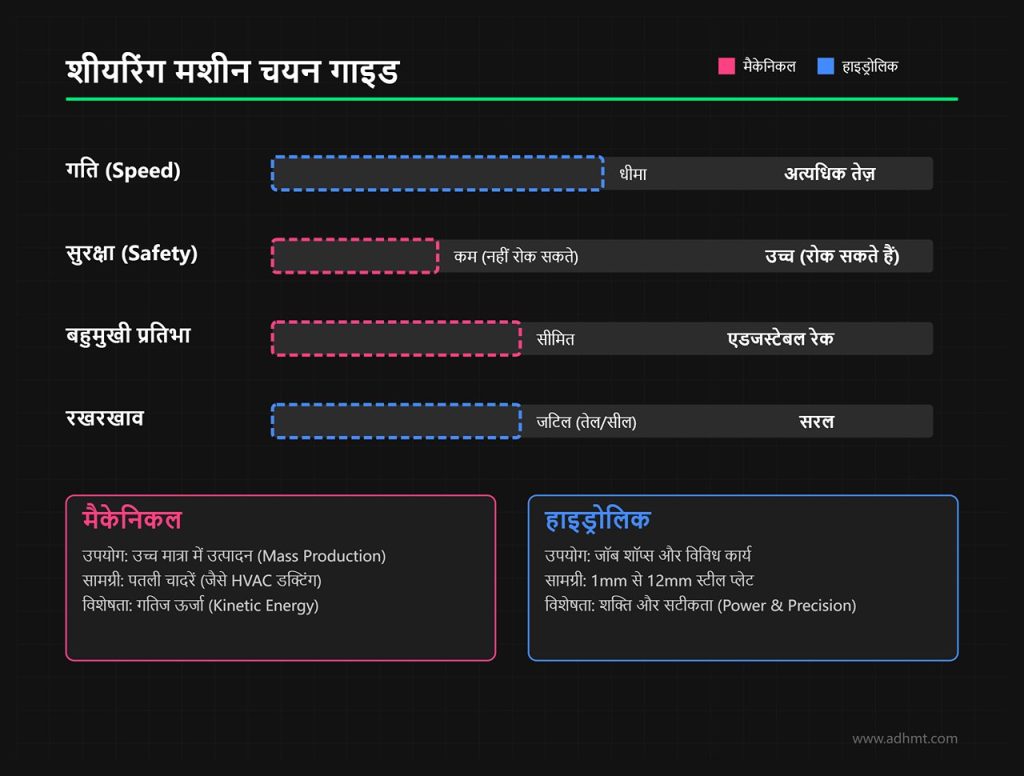
जब आप कोई मशीन चुनते हैं तो आपको मूल रूप से दो तकनीकी विकल्प मिलेंगे। यह समझना कि मैकेनिकल और हाइड्रॉलिक ड्राइव सिस्टम में क्या अंतर है, आपकी उत्पादन जरूरतों के लिए सही चुनाव करने में अहम है।
प्रकार A: मैकेनिकल शीयर (तेज़ धावक)
एक बड़े फ्लाईव्हील और विद्युत मोटर द्वारा संचालित, ये मशीनें गतिज ऊर्जा को संग्रहीत करती हैं और उसे तेज गति वाले चक्रों में मुक्त करती हैं।
फायदे: अद्वितीय गति। ये मशीनें हाइड्रोलिक मॉडलों की तुलना में कहीं अधिक तेज़ साइकिल दर पर चलती हैं, जिससे वे एचवीएसी डक्टिंग जैसी पतली चादरों के बड़े पैमाने पर उत्पादन के लिए आदर्श बनती हैं।
कमियां: ये मशीनें अत्यधिक शोर उत्पन्न करती हैं और उनमें लचीलापन सीमित होता है। सबसे महत्वपूर्ण बात यह है कि एक बार चक्र शुरू होने के बाद उसे रोका नहीं जा सकता — जो एक गंभीर सुरक्षा चुनौती है। इसके अलावा, इनमें आम तौर पर मोटे प्लेटों को काटने के लिए आवश्यक समायोज्य रेक कोण की सुविधा नहीं होती।
प्रकार बी: हाइड्रोलिक शीयर (वेटलिफ्टर)
ये मशीनें पंप और सिलेंडर तंत्र का उपयोग करके रैम को नीचे की ओर चलाती हैं और सामान्य फैब्रिकेशन कार्यों के लिए आधुनिक मानक मानी जाती हैं।
फायदे: अत्यधिक शक्ति के साथ सटीक नियंत्रण प्रदान करती हैं। ऑपरेटर स्ट्रोक के किसी भी बिंदु पर ब्लेड को रोक सकता है, जिससे सुरक्षा बढ़ती है। अधिकांश मॉडलों में मोटे पदार्थों में विकृति कम करने के लिए समायोज्य रेक कोण होते हैं। ये मशीनें अपेक्षाकृत शांत चलती हैं और अपनी शक्ति क्षमता की तुलना में कम जगह घेरती हैं। कई उन्नत हाइड्रोलिक मॉडल अब WAD सीरीज़ CNC प्रेस ब्रेक जैसे परिशुद्धता युक्त CNC सिस्टम के साथ आते हैं, जिससे कटिंग दक्षता और गुणवत्ता दोनों बढ़ती है।
कमियां: इनके साइकिल समय यांत्रिक फ्लाईव्हील प्रणालियों की तुलना में धीमे होते हैं। इन्हें नियमित रखरखाव की आवश्यकता होती है — जैसे तेल बदलना और सील निरीक्षण — और ये तापमान में परिवर्तन के प्रति संवेदनशील होती हैं।
निष्कर्ष: यदि आपका कार्य उच्च मात्रा में प्रतिदिन हजारों समान पतली चादरों को संसाधित करने का है, तो मैकेनिकल शीयर सबसे उपयुक्त विकल्प हैं। जबकि अलग-अलग मोटाई और धातुओं—जैसे 1 मिमी एल्यूमिनियम से लेकर 12 मिमी स्टील प्लेट तक—के साथ कार्य करने वाले जॉब शॉप्स के लिए हाइड्रोलिक शीयर अधिक व्यावहारिक और बहुमुखी विकल्प हैं। इसी तरह, CNC नियंत्रण के लाभ पाने के लिए आप WAD सीरीज़ CNC प्रेस ब्रेक जैसे उपकरणों पर भी विचार कर सकते हैं, जो उन्नत स्वचालन और सटीकता प्रदान करते हैं।
1.3 उद्योग अनुप्रयोग अवलोकन
आधुनिक विनिर्माण में गिलोटिन शीयर की क्या भूमिका है? यद्यपि जटिल प्रोफाइलिंग में लेज़र और प्लाज़्मा कटर प्रभावी हैं, फिर भी सीधी रेखा में कटाई की दक्षता के मामले में गिलोटिन बेजोड़ है।
सामान्य फैब्रिकेशन और वेल्डिंग: यह तैयारी का प्राथमिक केंद्र होता है। वेल्डर द्वारा फ्रेम असेंबल करने से पहले, गिलोटिन बेस प्लेटों और गसेट्स को आकार देती है। 4×8 शीट को उपयोगी आयताकार ब्लैंक्स में बदलने का यह सबसे किफायती तरीका है। कई फैब्रिकेटर्स सटीक मोड़ प्रक्रिया के लिए WC67K सीरीज़ NC प्रेस ब्रेक या PB-A सीरीज़ ऑटो-टूल टाइप पैनल बेंडर का भी उपयोग करते हैं।
ऑटोमोटिव और बॉडीवर्क: बॉडी पैनल और चेसिस घटकों को काटने के लिए प्रयोग की जाती है, जहाँ मोड़ने या प्रेसिंग से पहले सटीक सीधी किनारों की आवश्यकता होती है।
आर्किटेक्चर और निर्माण: छत सामग्री, फ्लैशिंग्स और संरचनात्मक प्लेटों को आकार देने में अनिवार्य भूमिका निभाती है।
रीसाइक्लिंग: स्क्रैप धातु को भट्ठी में डालने योग्य उपयुक्त आकार के टुकड़ों में काटने के लिए उपयोग की जाती है।
मुख्य निष्कर्ष: वर्कशॉप में कच्चे धातु पर सबसे पहले काम करने वाली मशीन आमतौर पर गिलोटिन होती है। इसकी सटीकता और निरंतरता हर अगले चरण के काम की गुणवत्ता तय करती है — यदि आपकी पहली कटाई सही कोण पर नहीं है, तो आने वाले बेंड असंतुलित होंगे और वेल्डिंग में भी खामियाँ आएँगी। आधुनिक उत्पादन में, यह अक्सर ULF सीरीज सिंगल टेबल फाइबर लेज़र कटिंग मशीन और ULJM सीरीज़ प्रिसिजन लेज़र कटिंग मशीन जैसी उच्च-परिशुद्धता मशीनों के साथ मिलकर उपयोग की जाती है।
II. निर्णय मैट्रिक्स: अपने “उत्पादकता साथी” का सही चयन
धातु काटने के लिए गिलोटिन खरीदना केवल एक और उपकरण लेना नहीं है — यह दरअसल आपकी टीम के एक अहम सदस्य को नियुक्त करने जैसा है। यह मशीन या तो आपकी उत्पादन लाइन की धड़कन बन जाएगी, जो निरंतर रूप से काम को सुचारु रखेगी, या फिर वह कमजोर कड़ी साबित होगी जो देरी और गुणवत्ता की समस्याएँ पैदा कर सकती है। समझदारी भरा निवेश करने के लिए, केवल चमकदार मार्केटिंग सामग्री पर भरोसा न करें; बल्कि अपनी वास्तविक उत्पादन ज़रूरतों के अनुरूप एक निर्णय मैट्रिक्स बनाकर मशीन का व्यवस्थित मूल्यांकन करें।
2.1 जोखिम से बचने की गाइड: स्पेक शीट के “छिपे नियमों” को समझें
किसी भी निर्माता की स्पेक शीट एक मार्केटिंग टूल होती है, कोई कानूनी घोषणा नहीं। इसमें मशीन के सर्वश्रेष्ठ प्रदर्शन को प्रमुखता से दिखाया जाता है, जबकि उसकी सीमाओं को अक्सर अनदेखा किया जाता है। महंगी गलती से बचने के लिए, आपको यह समझना होगा कि उसमें क्या नहीं बताया गया है।
“रेटेड कैपेसिटी” का भ्रम अधिकांश गिलोटिन मशीनें माइल्ड स्टील के लिए रेट की जाती हैं (जिसकी सामान्य तन्य शक्ति लगभग 45 किलोग्राम/मिमी² होती है)। लेकिन यदि आपका मुख्य काम स्टेनलेस स्टील के साथ है, तो स्थिति पूरी तरह बदल जाती है। स्टेनलेस स्टील की शीयर स्ट्रेंथ अधिक होती है और यह जल्दी हार्ड होता है। परिणामस्वरूप, 6 मिमी माइल्ड स्टील के लिए रेट की गई मशीन वास्तव में केवल 3–4 मिमी स्टेनलेस को प्रभावी रूप से काट पाएगी।
जोखिम: 6 मिमी स्टेनलेस शीट काटने के लिए 6 मिमी क्षमता वाली मशीन खरीद लेना।
वास्तविकता: ऐसी स्थिति में मोटर रुक सकती है, ब्लेड को नुकसान पहुँच सकता है, या हाइड्रोलिक सील फट सकती है। सामान्य नियम: जब तक मशीन विशेष रूप से स्टेनलेस के लिए डिज़ाइन न की गई हो, उसकी रेटेड क्षमता को 50% तक घटाकर आँकें।
ब्लेड मटेरियल का दाँव सामान्यतः ब्लेड 9CrSi टूल स्टील से बने होते हैं — जो माइल्ड स्टील के लिए तो पर्याप्त है, लेकिन भंगुर होते हैं। उच्च गुणवत्ता वाली मशीनें 6CrW2Si या हाई-कार्बन हाई-क्रोम (HCHC) ब्लेड का इस्तेमाल करती हैं, जो कहीं अधिक मजबूत और टिकाऊ होती हैं।
महत्वपूर्ण विवरण: यह सुनिश्चित करें कि ब्लेड चार धारों (reversible) वाले हैं या नहीं। कुछ किफायती मॉडल लागत कम करने के लिए ऊपर की बीम पर केवल दो धारों वाले ब्लेड इस्तेमाल करते हैं। जबकि ऊपर और नीचे दोनों ओर चार धारों का सेट ब्लेड की उपयोगी उम्र को लगभग दोगुना कर देता है, जिससे रिग्राइंडिंग की आवश्यकता देर से पड़ती है।
बैकगेज का भ्रम बैकगेज आपकी माप संबंधी सटीकता का केंद्र होता है। कई बजट मशीनें “मोटराइज्ड बैकगेज” का दावा करती हैं, लेकिन वास्तव में उनमें सामान्य लीड स्क्रू लगे होते हैं, जो समय के साथ घिस जाते हैं, जिससे बैकलैश पैदा होता है और कटाई ±2 मिमी तक भटक सकती है।
मानक सिफारिश: ऐसे सिस्टम की मांग करें जिसमें बॉल स्क्रू और लीनियर गाइड हों व जो एक सर्वो मोटर द्वारा संचालित हो। यह सेटअप ±0.1 मिमी तक की दोहरावदार सटीकता सुनिश्चित करता है—जो उच्च-गुणवत्ता निर्माण के लिए अनिवार्य मानक है।
थ्रॉट गहराई की सीमाएँ “थ्रॉट” मशीन के साइड फ्रेम में वह खुला स्थान होता है जो आपको ब्लेड की लंबाई से ज्यादा चौड़ी शीट को फीड करने की सुविधा देता है। कई सस्ती मॉडलों में थ्रॉट गहराई बिल्कुल नहीं होती, जिससे आपको ब्लेड की चौड़ाई से अधिक लंबाई की कटिंग संभव नहीं होती। वहीं, लगभग 300–500 मिमी की मानक थ्रॉट गहराई आपको लंबे स्ट्रिप स्लिट करने देती है, जिससे उत्पादन की लचीलापन कई गुना बढ़ जाता है।
2.2 मुख्य चयन निर्णय वृक्ष
अपने प्रमुख सामग्री की मोटाई (t), उत्पादन मात्रा और गुणवत्ता अपेक्षाओं के अनुसार सही शीयर चुनने के लिए नीचे दिए गए निर्णय प्रवाह का उपयोग करें।
पथ A: पतली शीट विशेषज्ञ (t ≤ 4 mm)
परिदृश्य: आप HVAC डक्ट, रूफिंग पैनल या हल्के आवरण (enclosures) बनाते हैं। यहाँ उच्च गति और पतली शीट पर चिकने किनारे बहुत महत्वपूर्ण हैं।
सिफारिश की गई पसंद:मैकेनिकल शीयर।
तर्क: फ्लाईव्हील संचालित मेकैनिज्म बहुत तेज़ साइकलिंग देता है—आमतौर पर 30–50 स्ट्रोक प्रति मिनट—जिससे यह उच्च उत्पादन वाले कार्यों के लिए आदर्श बनता है। हाइड्रोलिक सिस्टम सामान्यतः इस गति तक नहीं पहुँचते।
मुख्य विशेषता:की क्लच के बजाय फ्रिक्शन क्लच वाला मॉडल चुनें—यह अधिक स्मूथ एंगेजमेंट, बेहतर नियंत्रण और उच्च सुरक्षा प्रदान करता है।
पथ B: सामान्य फैब्रिकेटर (t = 4 mm से 12 mm)
परिदृश्य: एक बहुउद्देशीय जॉब शॉप जो विभिन्न प्रकार के काम—ब्रैकेट, बेस प्लेट्स और उपकरण हाउजिंग—करती है, जहाँ सामग्री बार-बार बदलती रहती है।
सिफारिश की गई पसंद:हाइड्रोलिक स्विंग बीम शीयर।
तर्क: यह उद्योग में सबसे लोकप्रिय समाधान है। ब्लेड आर्क मोशन में चलता है, जिससे डिज़ाइन सरल, टिकाऊ और लागत-कुशल बनता है।
सीमा: क्योंकि ब्लेड कट के दौरान झूलता है, इसकी क्लीयरेंस हल्की सी बदलती रहती है। यह सामान्य निर्माण कार्यों के लिए ठीक है, पर अत्यधिक सटीक एयरोस्पेस या टूल मेकिंग अनुप्रयोगों के लिए उपयुक्त नहीं।
पथ C: भारी-भरकम एवं उच्च-सटीकता विशेषज्ञ ( t > 12mm या अत्यधिक सटीक अनुप्रयोग)
परिदृश्य: स्ट्रक्चरल स्टील फैब्रिकेशन, मोटी प्लेट की कटिंग, या वेल्डिंग से पहले की तैयारी जहाँ पूरी तरह से सीधी और सटीक किनारों की आवश्यकता होती है।
अनुशंसित विकल्प:हाइड्रॉलिक गिलोटिन (वर्टिकल रेक)।
तर्क: ब्लेड सीधी गाइड पर ऊर्ध्वाधर दिशा में चलता है, जिससे दो प्रमुख लाभ मिलते हैं:
समायोज्य रेक एंगल: पतली स्ट्रिप्स पर ट्विस्टिंग कम करने या मोटी प्लेट काटते समय पावर बढ़ाने के लिए कोण को बारीकी से समायोजित किया जा सकता है।
सुसंगत ब्लेड गैप: ऊर्ध्वाधर मार्ग यह सुनिश्चित करता है कि पूरी कटिंग के दौरान क्लियरेंस एकसमान बना रहे।
अनुशंसित अपग्रेड: यदि आपकी यूनिट में सालाना एक लाख से अधिक कट होते हैं, तो CNC-संचालित मॉडल में निवेश करें। यह प्रणाली मटेरियल इनपुट के आधार पर स्वतः ही ब्लेड गैप और रेक एंगल सेट करती है—ऑपरेटर की अनुमान आधारित त्रुटियों को समाप्त करते हुए अधिकतम सटीकता प्रदान करती है। कई निर्माता अब WC67K सीरीज़ NC प्रेस ब्रेक विकल्प भी प्रदान करते हैं, जो जटिल बेंडिंग कार्यों में उत्कृष्ट नियंत्रण देता है।
2.3 ROI और TCO (कुल स्वामित्व लागत) की गणना
अधिकांश नए खरीदार केवल प्रारंभिक खरीद मूल्य पर ध्यान केंद्रित करते हैं, लेकिन वास्तविक रूप से आपके अगले पाँच वर्षों के आर्थिक परिणाम का निर्धारण कुल स्वामित्व लागत (TCO) से होता है।
TCO सूत्र:TCO = खरीद मूल्य + संचालन लागत + रखरखाव + गुणवत्ता लागत − पुनर्विक्रय मूल्य
संचालन लागत: हाइड्रॉलिक शीयर केवल कटिंग के दौरान ही बिजली खींचती हैं—विशेष रूप से वे जिनमें आधुनिक स्टॉप-स्टार्ट पंप सिस्टम लगे हों—जबकि पुरानी मैकेनिकल फ्लाइवील मशीनें लगातार ऊर्जा खर्च करती रहती हैं।
गुणवत्ता लागत (छिपा हुआ व्यय): यदि कोई सस्ती मशीन कट के बाद बर्र (burrs) छोड़ती है जिससे दुबारा ग्राइंडिंग करनी पड़े, तो अतिरिक्त श्रम-समय की लागत जोड़ना न भूलें।
उदाहरण: यदि कोई ऑपरेटर प्रत्येक कट पर डी-बरींग में 2 मिनट लगाता है और प्रतिदिन 50 कट करता है, तो प्रतिदिन 100 मिनट का अनुपयोगी समय खर्च होता है। पूरे वर्ष में यह करीब 400 घंटे की निष्क्रिय श्रम लागत बनती है—जो सस्ते मॉडल और प्रीमियम CNC शीयर के मूल्य अंतर से कहीं अधिक है।
ROI केस अध्ययन: एक CNC हाइड्रॉलिक शीयर—जो आमतौर पर मैनुअल मशीन से 20–30% अधिक महंगी होती है—18 महीनों से भी कम समय में अपनी कीमत वसूल सकती है, क्योंकि यह निम्नलिखित लाभ प्रदान करती है:
सेटअप समय में कमी: मैन्युअल ब्लेड गैप समायोजन में 10–15 मिनट लग सकते हैं, जबकि CNC प्रणाली इसे मात्र 5 सेकंड में पूरा कर देती है।
कचरे में कमी: कटिंग सेटिंग की पुष्टि के लिए “टेस्ट कट” की आवश्यकता समाप्त हो जाती है, जिससे महंगे स्टेनलेस स्टील या ऐल्युमिनियम जैसे मटेरियल की बर्बादी कम होती है।
ब्लेड की लंबी आयु: CNC ऑटोमेशन ऑपरेटर द्वारा की जाने वाली गलतियों—जैसे मोटी प्लेट को तंग गैप से काटना—को रोकता है, जिससे ब्लेड के नुकसान और वार्षिक पुनः-पॉलिशिंग में लगभग $2,000 की बचत होती है।
मुख्य निष्कर्ष: यदि आप कटिंग को एक शौक के रूप में करते हैं तो निर्णय कीमत के आधार पर लें। लेकिन यदि आप लाभ के लिए काटते हैं तो स्वामित्व की कुल लागत पर ध्यान दें। कोई मशीन जो खरीदने में 20% सस्ती है लेकिन संचालन में 20% धीमी है, वह संपत्ति नहीं बल्कि दायित्व है।
III. जीवनरेखा: शून्य-दुर्घटना सुरक्षा किला निर्माण
धातु निर्माण में सुरक्षा केवल एक चेकलिस्ट नहीं है—यह एक अनुशासन है जो आपको गंभीर चोट से बचाता है। अध्ययनों के अनुसार गिलोटीन से जुड़ी 62% दुर्घटनाएँ ब्लेड, हाइड्रोलिक क्लैम्प या सामग्री संचलन की गलतियों से होती हैं। कई नए ऑपरेटर यह मान लेते हैं कि मशीन का स्विच बंद करना सुरक्षा सुनिश्चित कर देता है, जबकि वास्तविकता यह है कि 200 किलो की शीयर ब्लेड, बिजली बंद होने पर भी, अपने वजन या हाइड्रोलिक लीकेज की वजह से नीचे गिर सकती है।
गिलोटीन पर पूर्ण अधिकार पाने के लिए, आपको इसकी भौतिकी को समझना और उसका सम्मान करना होगा। यह मशीन कोमल स्टील और मानव हड्डी में कोई अंतर नहीं करती।
3.1 घातक “खतरे के क्षेत्रों” की पहचान
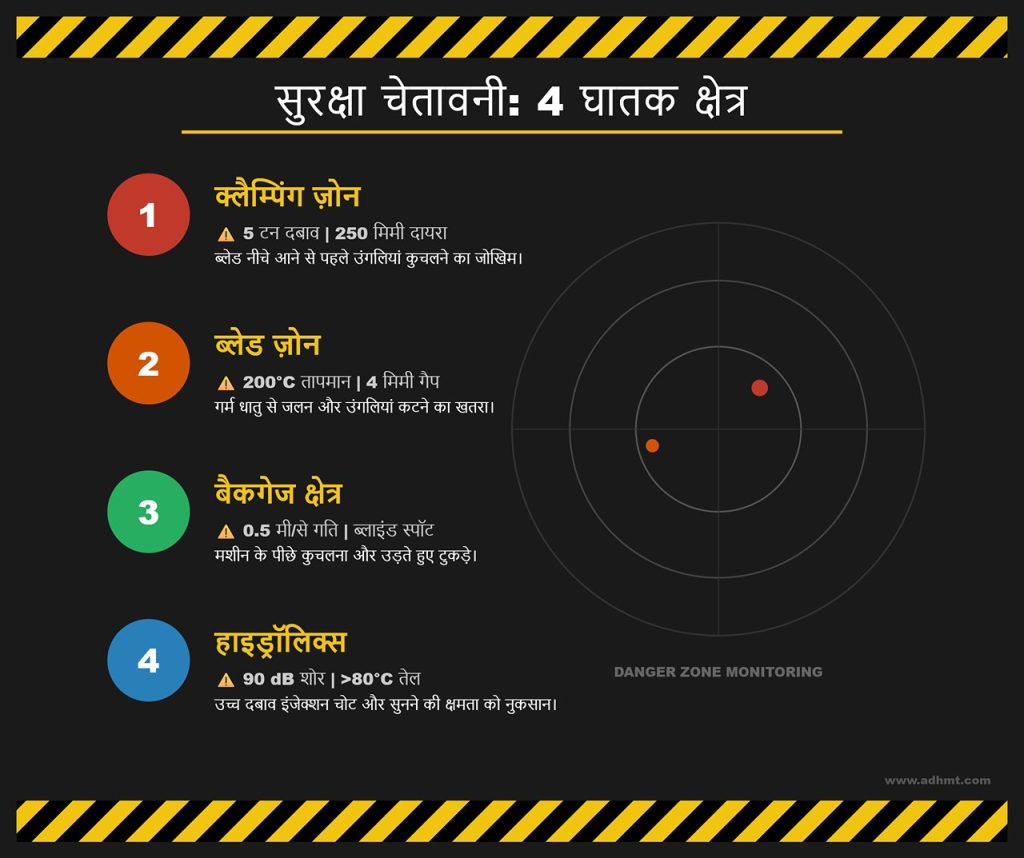
गिलोटीन भ्रामक हो सकती है—यह स्थिर दिखती है जब तक कि यह चल न पड़े। पहला कट लगाने से पहले, आपको मानसिक रूप से इन चार महत्वपूर्ण जोखिम क्षेत्रों का नक्शा तैयार करना चाहिए।
क्लैम्पिंग ज़ोन (“हड्डी तोड़ने वाला क्षेत्र”): ब्लेड नीचे आने से पहले, हाइड्रोलिक क्लैम्प शीट को मज़बूती से पकड़ लेते हैं। ये सिलेंडर पाँच टन से अधिक दबाव उत्पन्न करते हैं।
जोखिम: इस क्षेत्र में लगभग 80% चोटें तब होती हैं जब ऑपरेटर कटिंग लाइन पर ध्यान केंद्रित करते हुए अनजाने में अपनी उंगलियाँ क्लैम्प के नीचे ले आते हैं।
त्रिज्या: यह जोखिम क्षेत्र ब्लेड की रेखा से 250 मिमी तक फैला होता है। यदि उचित सुरक्षा गार्ड नहीं है तो फँसी हुई उंगली तुरंत कुचल जाएगी—अक्सर कटिंग चक्र शुरू होने से पहले ही।
ब्लेड ज़ोन (“मौन प्रहार”): ऊपरी और निचली ब्लेड का संगम सबसे स्पष्ट खतरा है, लेकिन इसके भीतर कुछ छिपे हुए जोखिम भी मौजूद हैं।
गैप: केवल 4 मिमी से कम का सामान्य अंतराल भी किसी उंगली के सिरे को फँसाने और चोट पहुँचाने के लिए पर्याप्त होता है।
ऊष्मा जोखिम: जब एल्यूमीनियम जैसी चालक धातुओं को काटा जाता है, तो घर्षण की गर्मी ब्लेड के किनारे को 200°C तक गर्म कर सकती है — इतना कि निरीक्षण के दौरान छूने पर गंभीर जलन हो सकती है।
गुरुत्वाकर्षण प्रवाह: पुरानी हाइड्रोलिक प्रणालियों में, घिसे हुए सील भारी राम को चुपचाप नीचे खिसकने दे सकते हैं, भले ही पावर या पंप बंद हो।
बैकगेज क्षेत्र (“ब्लाइंड स्पॉट”): आधुनिक बैकगेज अगली कटिंग की तैयारी के लिए तेज़ी से—0.5 मी/से तक—स्थान बदल सकता है।
जोखिम: मशीन के पीछे खड़ा कोई भी व्यक्ति—चाहे वह संचालक हो या रखरखाव तकनीशियन—चलती हुई गेज बार से टकरा सकता है या शीट और रियर फ्रेम के बीच दब सकता है।
प्रक्षेप्य खतरा: पिछला डिस्चार्ज क्षेत्र कटे हुए टुकड़ों को बाहर फेंकता है, और छोटे व तेज़ धातु के टुकड़े तेज़ रफ़्तार में बाहर निकल सकते हैं।
हाइड्रॉलिक्स और परिधि:
दबाव: हाइड्रॉलिक तेल उच्च तापमान (80°C से अधिक) और अत्यधिक दबाव पर चलता है। यहां तक कि एक सूक्ष्म छेद भी तेल को त्वचा के भीतर प्रवेश करवा सकता है—ऐसी उच्च दबाव इंजेक्शन चोट के लिए तुरंत आपातकालीन उपचार आवश्यक है।
शोर: हाइड्रॉलिक पंप और शीयर का तेज़ “स्नैप” अक्सर 90 dB से अधिक होता है, जिससे लंबे समय तक सुनने की क्षमता को नुकसान से बचाने के लिए श्रवण सुरक्षा आवश्यक है।
3.2 “आयरन लॉज़” और सुरक्षा मानक
सुरक्षा बिल्कुल अनिवार्य है—या तो मशीन पूरी तरह से सुरक्षित है, या बिल्कुल नहीं। OSHA 1910.212 और ANSI B11.4 मानकों का पालन करना ज़रूरी और अपवाद रहित है।
सुरक्षा प्रकार
आयरन लॉ (मानक आवश्यकताएं)
संचालकों के लिए प्रमुख सुझाव
स्थायी अवरोध
आगे के क्लैम्प और ब्लेड को स्थायी रूप से ढकना चाहिए। खुलेपन इतने छोटे हों कि उंगलियां प्रवेश न कर सकें (<6 मिमी यदि ब्लेड से 65 मिमी के भीतर हो)।
“सुरक्षित खुलावट” नियम: यदि आपकी उंगली गार्ड से अंदर जा सकती है, तो यह अनुपालन में नहीं है। ऐसे घुमावदार या आर्क-आकार वाले स्लॉट चुनें जो दृश्यता बनाए रखते हुए पहुंच की गहराई 120 मिमी से कम रखें।
लाइट कर्टेन
इन्फ्रारेड किरणें जो बाधित होने पर मशीन को 15 मिलीसेकेंड में रोक देती हैं। इन्हें इस प्रकार लगाना चाहिए कि ब्लेड हाथ पहुंचने से पहले ही रुक जाए।
“सेंसर अंधापन” से सावधान रहें: भाप, तेल का धुंध या घना धूल इन्फ्रारेड किरणों को बाधित कर सकता है। रोज़ाना परीक्षण करें—एक टेस्ट रॉड से बीम तोड़ें। यदि ब्लेड तुरंत नहीं रुकता, मशीन को लॉकआउट करें।
इंटरलॉक्स और ग्रेविटी लॉक
साइड गेट या पिछले पैनल खोलने पर तुरंत आपातकालीन रोक लगनी चाहिए।
स्तर 2 सुरक्षा: सुनिश्चित करें कि आपके सिस्टम में काउंटरबैलेंस वाल्व या मैकेनिकल पिन हो जो बिजली कटने या एक्सेस पैनल खुलने पर ब्लेड को गिरने से भौतिक रूप से रोक सके।
फुट पेडल
इन्हें इस तरह ढंका होना चाहिए कि गिरते औज़ार या अनचाही संपर्क से गलती से सक्रिय न हो जाएं।
दूरी नियम: फुट पेडल से संचालन करते समय, ब्लेड लाइन से न्यूनतम 550 मिमी की दूरी बनाए रखें, जब तक कि सुरक्षात्मक लाइट कर्टेन सक्रिय न हों।
LOTO (लॉकआउट/टैगआउट) आवश्यकता: कभी भी मशीन की सर्विस, ब्लेड को घुमाने या बैकगेज को कैलिब्रेट करने से पहले पावर पूरी तरह से डिस्कनेक्ट किए बिना और आइसोलेटर स्विच को लॉक किए बिना कार्य न करें। ब्लेड बदलते समय हमेशा रैम को लकड़ी के ब्लॉक या विशेष सहारा उपकरण से यांत्रिक रूप से सुरक्षित करें—केवल हाइड्रॉलिक प्रेशर पर भरोसा न करें।आप उन्नत सुरक्षा और कटिंग तकनीक के लिए ULJM सीरीज़ प्रिसिजन लेज़र कटिंग मशीन जैसे उपकरणों का उपयोग विचार कर सकते हैं।
3.3 शुरुआती लोग जो पाँच सबसे ख़तरनाक गलतियाँ करते हैं
अनुभवी ऑपरेटर भी समय के साथ लापरवाह हो सकते हैं। नीचे दी गई गलतियाँ नई मशीन उपयोगकर्ताओं में लगभग होने वाली दुर्घटनाओं और गंभीर चोटों के प्रमुख कारण हैं।
जैम हटाते समय LOTO की अनदेखी करना (“सिर कटने का जोखिम”)
स्थिति: धातु की शीट फँस जाती है। ऑपरेटर मशीन बंद किए बिना हाथ डालकर उसे निकालने की कोशिश करता है।
परिणाम: तनाव के अचानक मुक्त होने या सेंसर के सक्रिय हो जाने से ब्लेड दोबारा चल पड़ता है या क्लैंप अचानक बंद हो जाते हैं—यह अंग कटने के अधिकतर मामलों का मूल कारण है।
सुधार: जब सामग्री रुक जाए, तो मशीन भी रुकनी चाहिए। किसी भी जाम को छूने से पहले हमेशा सिस्टम को लॉकआउट करें।
छोटे टुकड़ों को हाथ से पकड़ना
स्थिति: ऑपरेटर 50 मिमी चौड़ी पतली स्ट्रिप को हाथ से काटने की कोशिश करता है क्योंकि क्लैंप इतने छोटे टुकड़े को पकड़ नहीं पाते।
परिणाम: क्लैंप उस छोटे हिस्से को नहीं पकड़ पाते, ब्लेड नीचे आता है, और धातु का टुकड़ा ऊपर की ओर उछल जाता है—जिससे हाथ खतरनाक रूप से ब्लेड ज़ोन के करीब आ जाता है। हाथों से जुड़ी 60% से अधिक चोटें ऐसी ही परिस्थितियों में होती हैं।
सुधार: हमेशा पुशर स्टिक या सहायक फीडर प्लेट का उपयोग करें। कभी भी अपने हाथ सुरक्षा गार्ड के अंदर न रखें।
“बेहतर दृश्यता” के लिए गार्ड हटाना
स्थिति: ऑपरेटर सामने की फिंगर गार्ड को हटा देता है ताकि वह स्क्राइब लाइन को साफ़ देख सके।
परिणाम: वह गार्ड ही आपके और पाँच टन कटिंग फोर्स के बीच का एकमात्र अवरोध है। एक क्षण की असावधानी घातक साबित हो सकती है।
सुधार: शैडो-लाइन लाइटिंग सिस्टम का उपयोग करें जो ब्लेड की किनारी की छाया प्रोजेक्ट करे, या पारदर्शी पॉलीकार्बोनेट गार्ड लगाएँ ताकि दृश्यता बनी रहे लेकिन सुरक्षा से समझौता न हो।
अधितप्त हाइड्रॉलिक ऑयल के साथ संचालन (>60°C)
स्थिति: लगातार कटिंग करने से बिना कूलिंग अंतराल के हाइड्रॉलिक ऑयल गर्म हो जाता है।
परिणाम: ऑयल की सान्द्रता कम हो जाती है जिससे दबाव अस्थिर होता है—इसे “फोर्स ड्रिफ्ट” कहा जाता है। परिणामस्वरूप, क्लैंप अपनी पकड़ खो देता है और शीट कटिंग के दौरान ज़ोर से बाहर उछल सकती है।
सुधार: ऑयल तापमान पर नज़र रखें। यदि टैंक छूने पर भी गर्म महसूस हो तो तुरंत मशीन बंद कर दें—ऐसी स्थिति में संचालन असुरक्षित है।
“ब्लाइंड” बैकगेज रीसेट करना
स्थिति: ऑपरेटर बैकगेज को आगे बढ़ाने का प्रोग्राम डालता है, पर पीछे के क्षेत्र की जांच पहले नहीं करता।
परिणाम: गेज बार अचानक ज़ोर से आगे बढ़ सकता है, जिससे मरम्मत कर रहा किसी कर्मचारी के ऊपर दबाव पड़ सकता है या पीछे खड़े व्यक्ति के पैरों में धातु का कबाड़ टकरा सकता है।
समाधान: “स्टार्ट” बटन दबाने से पहले हमेशा पीछे का क्षेत्र खुला और सुरक्षित है, यह दृश्य रूप से सुनिश्चित करें। यदि दृश्यता सीमित हो, तो ब्लाइंड स्पॉट हटाने के लिए उत्तल दर्पण (convex mirrors) लगाएँ।
IV. संचालन निपुणता: सटीक शीयरिंग के लिए मानकीकृत SOP
आपने उचित मशीन चुनी है और कार्य क्षेत्र को सुरक्षित किया है। अब आता है सबसे महत्वपूर्ण चरण। कई ऑपरेटर गिलोटिन शीयर को मात्र साधारण काटने वाले उपकरण की तरह लेते हैं—धातु डालो, पैडल दबाओ, और दोहराओ। यही अंतर है एक नौसिखिए और एक विशेषज्ञ में। असली विशेषज्ञ जानता है कि शीयरिंग एक विज्ञान है, किस्मत का खेल नहीं।
निम्नलिखित मानक परिचालन प्रक्रिया (SOP) सभी अनिश्चितता को समाप्त करती है ताकि आपका हज़ारवाँ कट भी उतना ही सटीक हो जितना पहला।
4.1 स्वर्णिम सेटिंग्स: गुणवत्ता के 80% का रहस्य
यदि कट की गुणवत्ता खराब है तो दोष ब्लेड को देने की जल्दी न करें—पहले अपनी सेटिंग जाँचें। खुरदरे किनारे, विकृति और ब्लेड का जल्दी घिसना मुख्यतः गलत ब्लेड गैप (क्लीयरेंस) और रेक एंगल सेटिंग्स के कारण होता है, लगभग 80% मामलों में।
ब्लेड गैप के पीछे का विज्ञान
“गैप” का अर्थ है ऊपरी और निचले ब्लेड के बीच की क्षैतिज दूरी। यही तय करती है कि कट लगाते समय धातु कैसे टूटेगी या कटेगी।
बहुत कम गैप: मशीन धातु के विरुद्ध अत्यधिक बल लगाती है। दोनों ब्लेड आपस में रगड़ खाते हैं, जिससे भार में अचानक वृद्धि होती है और कट की किनार पर “डबल शीयर” का निशान दिखने लगता है।
बहुत अधिक गैप: धातु साफ़-सुथरे तरीके से कटने के बजाय फटने लगती है। इससे निचले किनारे पर मोटा, तीखा बर्र निकल आता है और ऊपरी सतह पर हल्की विकृति बन जाती है।
स्वर्णिम सूत्र: साधारण कार्बन स्टील के लिए आदर्श ब्लेड गैप प्रायः 7–10% होता है, सामग्री की मोटाई ( t ) के अनुसार। स्टेनलेस स्टील के लिए इसे 12–14% तक बढ़ाएँ, ताकि उसकी अधिक कतरन शक्ति (shear strength) को ध्यान में रखा जा सके।
संदर्भ सेटअप तालिका (माइल्ड स्टील – 45 किग्रा/मिमी²):
सामग्री की मोटाई ( t )
ब्लेड गैप सेटिंग (मिमी)
रेक एंगल (°)
टिप्पणियाँ
0.5 मिमी – 2.0 मिमी
0.05 – 0.15
0.5° – 1.0°
मरोड़ से बचने हेतु कोण न्यूनतम रखें।
3.0 मिमी – 6.0 मिमी
0.25 – 0.50
1.0° – 1.5°
सामान्य निर्माण कार्य के लिए उपयुक्त सीमा।
8.0 मिमी – 12.0 मिमी
0.70 – 1.10
2.0° – 2.5°
कटाई बल घटाने हेतु ऊँचा रेक एंगल चुनें।
>12.0 मिमी
> 1.20
अधिकतम सेटिंग
हाइड्रोलिक दबाव की निरंतर निगरानी करें।
*विशेष सुझाव: जब चेकर प्लेट (ट्रेड प्लेट) काट रहे हों, तो हमेशा क्लियरेंस की गणना आधार प्लेट की मोटाई के अनुसार करें—उभरे हुए पैटर्न के अनुसार नहीं। सतह की असमानता को ध्यान में रखते हुए गैप में लगभग 0.1 मि.मी. अतिरिक्त जोड़ें।*
बैकगेज का कैलिब्रेशन
केवल डिजिटल रीडआउट पर भरोसा न करें।
“किस” टेस्ट: बैकगेज को आगे बढ़ाएँ जब तक वह निचले ब्लेड को हल्के से छू न ले (अगर डिज़ाइन अनुमति देता है) या फिर एक सटीक गेज ब्लॉक का प्रयोग करें।
समानांतरता जाँच: बैकगेज से ब्लेड तक की दूरी को बाएँ छोर और दाएँ छोर दोनों पर मापें। यदि अंतर 0.1 मि.मी. से अधिक है, तो कटाई ट्रैपेज़ॉइडल (तिरछी) हो जाएगी।
बैकलैश क्षतिपूर्ति: अंतिम स्थिति पर पहुँचने के लिए हमेशा पहले ब्लेड से दूर की दिशा में चलें, फिर आगे की ओर आएँ। इससे स्क्रू बैकलैश का असर समाप्त हो जाता है।
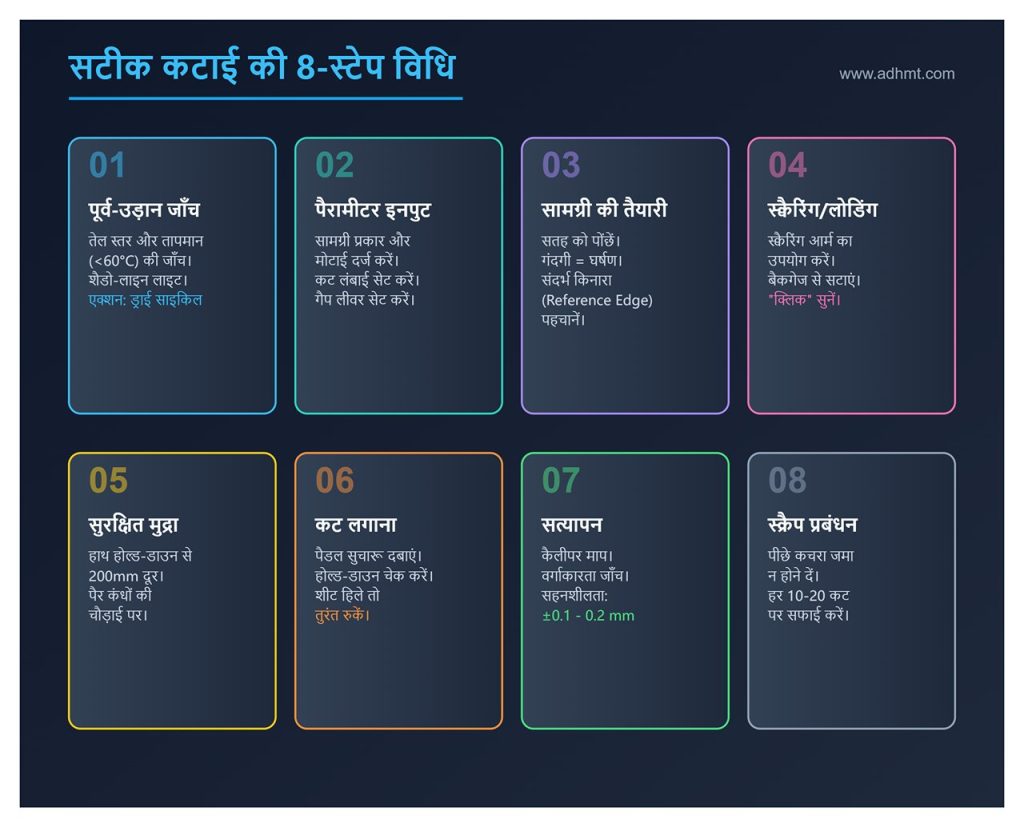
4.2 सटीक कटाई की 8‑स्टेप विधि
काटने में निरंतरता ही सटीकता की कुंजी है। इस नियमित अभ्यास को आत्मसात करें और एक साधारण ऑपरेटर से एक कुशल प्रक्रिया नियंत्रक में बदल जाएँ।
पूर्व‑उड़ान जाँच:
तेल का स्तर और तापमान जाँचें (यह 60 °C से कम होना चाहिए)।
सुनिश्चित करें कि शैडो‑लाइन लाइट सही काम कर रही है।
देख लें कि पिछला हिस्सा स्क्रैप से मुक्त हो।
क्रिया: बिना सामग्री के एक “ड्राई साइकिल” चलाएँ, ताकि किसी भी असामान्य हाइड्रोलिक ध्वनि को पहचाना जा सके।
पैरामीटर इनपुट:
सामग्री के प्रकार और मोटाई को नियंत्रक में दर्ज करें, या आवश्यकता अनुसार सिंगल‑पॉइंट गैप लीवर को मैनुअल रूप से समायोजित करें।
कट लंबाई सेट करें। विशेष सुझाव: छोटे टुकड़े काटते समय पूर्ण स्ट्रोक का उपयोग न करें। उदाहरण के लिए, यदि आप 3000 मि.मी. मशीन पर 500 मि.मी. के सेक्शन काट रहे हैं, तो स्ट्रोक लगभग 600 मि.मी. पर सेट करें। यह साधारण बदलाव आपके प्रति मिनट स्ट्रोक्स को तीन गुना कर सकता है।
सामग्री की तैयारी और सफाई:
शीट की सतह को अच्छी तरह पोंछें। स्केल, जंग और गंदगी घर्षण की तरह काम करते हैं—गंदी धातु काटना हर स्ट्रोक पर आपके ब्लेड को घिसने जैसा है।
संदर्भ किनारा पहचानें। सुनिश्चित करें कि स्क्वैरिंग आर्म के साथ रखा गया किनारा पूरी तरह सीधा और सटीक हो।
स्क्वैरिंग और लोडिंग:
पहले शीट को मजबूती से स्क्वैरिंग आर्म (साइड गेज) के खिलाफ स्लाइड करें, फिर उसे आगे धकेलें जब तक कि वह बैकगेज से संपर्क न कर ले।
“क्लिक” सुनें: जब शीट बैकगेज स्टॉप्स से मिले, तो आपको एक स्पष्ट धातु जैसी आवाज़ सुननी चाहिए—यह सही संरेखण होने का संकेत है।
सुरक्षित संचालन मुद्रा:
दोनों हाथ शीट पर सपाट रखें, और उन्हें होल्ड‑डाउन से कम से कम 200 मि.मी. दूर रखें।
अपने पैरों को कंधों की चौड़ाई के बराबर रखकर खड़े हों, और यदि पैडल खुला है तो एक पैर उसे सुरक्षित रूप से संचालित करने या नियंत्रित करने के लिए रखें।
कट लगाना (Executing the Cut):
पैडल को एक समान, सुचारू गति में पूरी तरह दबाएं—इसे आंशिक रूप से या धीरे-धीरे दबाने (“फेदर” करने) की कोशिश न करें।
ध्यान रखें कि ब्लेड नीचे आने से पहले होल्ड-डाउन सक्रिय हों। यदि क्लैंप लगने पर शीट मात्र 1 मिमी भी खिसकती है, तो तुरंत पैडल छोड़ दें और सेटअप को पुनः समायोजित करें।
सत्यापन (Verification):
पहले कट की सटीकता जाँचने के लिए कैलीपर से माप करें।
वर्गाकारता (Squareness) की पुष्टि करने के लिए तिरछी मापों की तुलना करें।
सहनशीलता (Tolerance): एक अच्छी तरह कैलिब्रेटेड गिलोटिन को ±0.1 मिमी से ±0.2 मिमी के भीतर सटीकता बनाए रखनी चाहिए।
स्क्रैप प्रबंधन (Scrap Management):
मशीन के पीछे कटे हुए टुकड़ों को इकट्ठा न होने दें। वे बैकगेज को अवरुद्ध कर सकते हैं या शीट सपोर्ट सिस्टम को नुकसान पहुँचा सकते हैं। हर 10–20 कट के बाद उस क्षेत्र को साफ करें ताकि संचालन सुचारू रहे।
4.3 गुणवत्ता दोष निदान क्षेत्र (Quality Defect Diagnostic Zone)
जब कट सही नहीं दिखता, तो समझिए कि धातु आपको कोई संकेत दे रही है। मशीन की स्थिति और संरेखण का आकलन करने के लिए ‘कटे हुए किनारे’ को पहचानना सीखें।
एक सही कट की संरचना (Anatomy of a Proper Cut)
एक स्वच्छ, सटीक कट अपने किनारे पर दो स्पष्ट रूप से परिभाषित हिस्से दिखाता है:
शीयर (Burnish) ज़ोन: किनारे का ऊपरी एक-तिहाई भाग—चिकना, चमकदार और समान।
फ्रैक्चर (Break) ज़ोन: निचले दो-तिहाई हिस्से में—थोड़ा खुरदरा, मैट जैसा दिखने वाला हिस्सा, जो सामग्री के अलग होने पर बनता है।
सामान्य दोष और उनके समाधान (Common Defects and Corrections)
लक्षण
निदान
अनुशंसित कार्यवाही
भारी बर्र (कट की निचली धार पर उभरी हुई धार)
ब्लेड का गैप बहुत चौड़ा है या ब्लेड कुंद हो गए हैं।
गैप को 0.05 मिमी के अंतर से कम करें। यदि गैप पहले से सही है, तो ब्लेड की जाँच करें और उन्हें फिर से तेज़ करें।
डबल शियर (फ्रैक्चर ज़ोन में दूसरी चमकदार रेखा)
ब्लेड का गैप बहुत तंग है।
ब्लेड दरार बनने से पहले बहुत गहराई तक काट रहा है। गैप को थोड़ा ढीला करें।
ट्विस्ट (स्ट्रिप में कॉर्कस्क्रू जैसी मोड़)
रेक कोण बहुत तीखा है।
यह आमतौर पर संकरे स्ट्रिप्स (<15 × t) में होता है। रेक कोण को यथासंभव कम करें। यदि समस्या बनी रहे तो स्ट्रिप गिलोटिन कट के लिए बहुत संकरी हो सकती है।
कैमबर / झुकाव (स्ट्रिप केले जैसी मुड़ जाती है)
असमान पैठ या आंतरिक सामग्री तनाव।
यह प्रायः ठंड में रोल की गई सामग्री में अवशिष्ट तनाव के कारण होता है। अनाज की दिशा में काटने की कोशिश करें या कटिंग गति को कम करें।
टेपर कट (एक सिरा दूसरे की तुलना में चौड़ा)
बैकगेज असंतुलन या शीट का सरकना।
असमान दबाव (संभावित सिलेंडर लीकेज) की जाँच करें। बैकगेज का समानांतर पुन: अंशांकन करें।
ब्लेड चिपिंग
ओवरलोडिंग।
यह तब होता है जब सख्त स्टील, रीबार या वेल्ड सीमों के पार काटा जाता है। तुरंत मशीन रोकें और ब्लेड को घुमाएँ या बदल दें।
“पेपर टेस्ट”: बिना सामग्री बर्बाद किए, पूरे कटिंग चौड़ाई पर ब्लेड गैप के सही अंशांकन की पुष्टि करने के लिए, गैप को 0.1 मिमी पर सेट करें और मशीन बेड के बाएँ, बीच और दाएँ भाग में एक सामान्य प्रिंटर पेपर शीट काटने का प्रयास करें।
सफल: पेपर आसानी से और साफ़-सुथरे ढंग से कट जाता है।
असफल: पेपर कटने के बजाय झुक जाता है (गैप बहुत चौड़ा है) या असमान रूप से फट जाता है।
इन प्रक्रियाओं में निपुणता हासिल करने से आप केवल एक “मशीन ऑपरेटर” नहीं रह जाते — बल्कि एक सच्चे “प्रिसीजन फैब्रिकेटर” बन जाते हैं। याद रखें: मशीन उतनी ही सटीक होती है जितना सटीक व्यक्ति उसे सेट करता है।
V. रखरखाव और दीर्घायु: अपनी मशीन के जीवन को पाँच वर्ष तक कैसे बढ़ाएँ
गिलोटिन मशीन केवल घिसती नहीं — उसे अक्सर लापरवाही से नष्ट किया जाता है। उद्योग अध्ययनों में यह स्पष्ट रूप से पाया गया है कि मशीन डाउनटाइम का आधा कारण हाइड्रोलिक प्रदूषण होता है, जबकि 30% खराब ब्लेड प्रबंधन से होता है।
कई ऑपरेटर रखरखाव को उत्पादन में रुकावट समझते हैं, लेकिन एक अनुभवी फैब्रिकेटर जानता है कि यह लाभप्रदता में निवेश है। यदि आपका वर्कफ़्लो PB-A सीरीज़ ऑटो-टूल टाइप पैनल बेंडर या ADRK सीरीज वर्टिकल वी-ग्रूविंग मशीन जैसे उपकरणों के साथ एकीकृत है, तो गिलोटिन की सटीकता बनाए रखना और भी महत्वपूर्ण हो जाता है।
5.1 ब्लेड प्रबंधन के लिए “चार-धार रणनीति”
आपकी गिलोटिन ब्लेड्स उच्च-परिशुद्धता वाले औज़ार हैं, जिन्हें आमतौर पर 9CrSi या H13 टूल स्टील से बनाया जाता है और HRC 58 से 62 तक की कठोरता दी जाती है। रसोई के चाकू की तरह इनका केवल एक धार नहीं होती, बल्कि ये आयताकार ब्लॉक होते हैं जिनमें चार उपयोगी कटिंग एज़ होती हैं। इन धारों का गलत प्रबंधन ऐसा है जैसे सीधे पैसों को कबाड़ में फेंक देना।
स्वर्ण नियम (रोटेशन का): ब्लेड में चिप पड़ने का इंतज़ार बिल्कुल न करें। जैसे ही ब्लेड “मंद” हो जाए, उसे तुरंत घुमाएँ। लेकिन “मंद” का मतलब क्या है? अपने काटे गए मटेरियल की धार को बारीकी से जांचें:
दृश्य अनुपात: तेज ब्लेड एक ऐसी कटिंग सतह छोड़ता है जिसका अनुपात 1:3 होता है — एक भाग चमकदार और पॉलिश (ऊपरी हिस्सा) तथा तीन भाग मैट और टूटा हुआ (निचला हिस्सा)। यदि चमकदार हिस्सा स्पष्ट रूप से बड़ा हो रहा है, तो इसका मतलब है कि ब्लेड काटने के बजाय घिसट रहा है।
बर्र ऊँचाई: जब बर्र (किनारे पर उभरी धातु) 0.1 mm से अधिक हो जाए, तो उस धार का उपयोग समाप्त मानें।
रोटेशन चक्र:
धार 1 का उपयोग करें: काम तब तक करें जब तक धार मंद न हो जाए।
90° घुमाएँ: ब्लेड सीटिंग को पूरी तरह साफ करें। यहां तक कि फंसी हुई एक धातु की छोटी कण भी दबाव में क्रैक का कारण बन सकती है। सभी बोल्टों को विनिर्देश अनुसार फिर से कसें (आमतौर पर M20 बोल्ट के लिए >200 Nm)।
धार 3 और 4 के लिए दोहराएँ: सभी चार धारों का पूरा उपयोग करें।
पुनः पीसना: सभी चार धारों के उपयोग के बाद ही ब्लेड को प्रोफेशनल री-ग्राइंडिंग के लिए भेजें।
“हीट डेथ” जाल (महत्वपूर्ण जानकारी): जब भी ब्लेड को री-ग्राइंडिंग के लिए भेजें, हमेशा “कूल ग्राइंड” की मांग करें। यदि पीसने के दौरान स्टील का तापमान 50°C से ऊपर चला जाता है, तो ब्लेड का ऐनीलिंग (मुलायम होना) हो सकता है — जिससे इसकी कठोरता लगभग 10% घट जाती है। मुलायम ब्लेड लगभग 40% जल्दी घिस जाता है। सुनिश्चित करें कि आपका शार्पनिंग प्रदाता फ्लड कूलेंट का उपयोग करता है और पीसने के बाद कम से कम 0.1 mm से कम विकृति की जांच करता है।
ब्लेड के पीछे फंसा मलबा कठोरता को 20% तक कम कर सकता है।
रोटेशन (धार 2–3)
90° घुमाएँ एवं ब्लेड गैप की जाँच करें
+30%
क्रम से बाहर रोटेशन करने पर असमान घिसावट और ब्लेड टकराव हो सकता है।
ग्राइंडिंग (धार 4)
प्लेन ग्राइंडिंग → साइड ग्राइंडिंग
+50%
0.6 mm से अधिक हटाने पर ब्लेड सीटिंग के लिए बहुत पतला हो जाता है।
जीवन का अंत
कुल 100,000+ कट्स
100,000 कुल कट्स
“मरे” हुए ब्लेड का उपयोग मशीन के बियरिंग को कंपन से नुकसान पहुँचा सकता है।
5.2 यांत्रिक और हाइड्रोलिक सिस्टम का गहन रखरखाव
मशीन की आयु अधिकतम करने के लिए, प्रतिक्रियात्मक “ब्रेकडाउन मेंटेनेंस” (फेल होने पर मरम्मत) से हटकर एक व्यवस्थित “स्तरीय निवारक मेंटेनेंस” पद्धति अपनाएँ।
हाइड्रोलिक धड़कन: शुद्धता ही शक्ति है
आपकी शीयर मशीन का जीवन-रक्त उसका हाइड्रोलिक तेल है—आमतौर पर ISO VG 46 या 68। प्रणाली के स्वास्थ्य के लिए सबसे बड़ा खतरा कण प्रदूषण है।
स्वच्छता मानक: तेल की शुद्धता NAS क्लास 8 या बेहतर बनाए रखें। जैसे ही प्रदूषण क्लास 10 तक पहुँचता है, वाल्व स्पूल के जाम होने की संभावना तेज़ी से बढ़ जाती है।
तापमान सीमा: यदि तेल का तापमान 60°C से अधिक हो, तो मशीन कभी न चलाएँ। अत्यधिक गर्मी सील को खराब करती है और “आंतरिक रिसाव” पैदा करती है, जिसमें रैम मोटी प्लेटों को काटने की शक्ति खो देता है।
स्तरीय मेंटेनेंस अनुसूची
नियमित देखभाल तरीकों को अपनाने के लिए नीचे दिए गए चेकलिस्ट का उपयोग करें।
आवृत्ति
यांत्रिक कार्य
हाइड्रोलिक कार्य
अंतर्दृष्टि / मात्रात्मक विश्लेषण
दैनिक
स्क्रैप हटाएँ; ब्लेड बोल्ट का दृश्य निरीक्षण करें; गाइड्स साफ करें।
तेल स्तर जाँचें (दृश्य काँच का 2/3 हिस्सा भरा हो); तापमान निगरानी करें (<60°C)।
दुग्धिया तेल पानी के प्रदूषण का संकेत है—एक महीने में पंप के 30% तक जंग लग सकती है।
साप्ताहिक
गाइड और हिंज पर लिथियम-आधारित ग्रीस लगाएँ; बैकगेज बेल्ट कसें।
फ़िल्टर प्रेशर अंतर की जाँच करें; होज़ में रिसाव देखें।
जाम फ़िल्टर पंप प्रेशर में 10% वृद्धि करता है, जिससे वाल्व फेल होने की संभावना बढ़ जाती है।
तेल का दृश्य परीक्षण करें; स्लाइड रेल पर ग्रीस लगाएँ; टैंक ब्रीदर जाँचें।
गहरा या जला हुआ तेल NAS स्वच्छता परीक्षण की मांग करता है (लक्ष्य NAS 6–8)।
त्रैमासिक
पंप और मोटर माउंटिंग बोल्ट कसें; ग्राउंड रेसिस्टेंस जाँचें।
मुख्य फ़िल्टर बदलें; विस्कोसिटी जाँचें; कोई भी घिसी या फटी हुई होज़ बदलें।
तीन वर्ष से पुरानी होज़ का 15% फेल होने की दर होती है—पहले ही बदल दें।
वार्षिक
इलेक्ट्रिकल कैबिनेट का गहन निरीक्षण करें; सिलेंडर सील जांचें।
पूर्ण तेल परिवर्तन करें (टैंक स्लज हटाएँ); ओ-रिंग बदलें।
पहला तेल परिवर्तन 1,500 घंटे पर करें, फिर हर 5,000 घंटे बाद।
व्यावसायिक बढ़त: नाइट्रोजन एक्यूमुलेटर
अधिकांश हाइड्रोलिक शीयर में रैम को ऊपर लौटाने के लिए नाइट्रोजन एक्यूमुलेटर का उपयोग होता है। यदि ब्लेड की वापसी धीमी लगे, तो हाइड्रोलिक सेटिंग्स को न बदलें—इसके बजाय नाइट्रोजन दबाव की जाँच करें। गैस दबाव में मात्र 10% की कमी चक्र गति को 30% तक धीमा कर सकती है।
मेंटेनेंस सुरक्षा अनुस्मारक:
कभी भी अकेले मेंटेनेंस का कार्य न करें। ब्लेड बदलने के लिए हमेशा दो-व्यक्ति नियम का पालन करें—एक व्यक्ति ब्लेड को मजबूती से पकड़ कर रखे और दूसरा बोल्ट को कसने का कार्य करे। राम को यांत्रिक रूप से सहारा देने के लिए हमेशा लकड़ी का ब्लॉक (ब्लॉकिंग) उपयोग करें, इसके साथ-साथ पूर्ण LOTO (लॉकआउट/टैगआउट) प्रक्रिया लागू करें। केवल हाइड्रोलिक दबाव पर भरोसा करके राम को ऊपर रोके रखना, जबकि आपके हाथ नीचे हों, अत्यंत खतरनाक और जानलेवा जोखिम है।
आप मशीन की फ़्रेम प्रिसिजन बनाए रखने के लिए ADRK सीरीज वर्टिकल वी-ग्रूविंग मशीन जैसे पूरक उपकरणों का उपयोग करके अतिरिक्त गुणवत्ता सुनिश्चित कर सकते हैं।
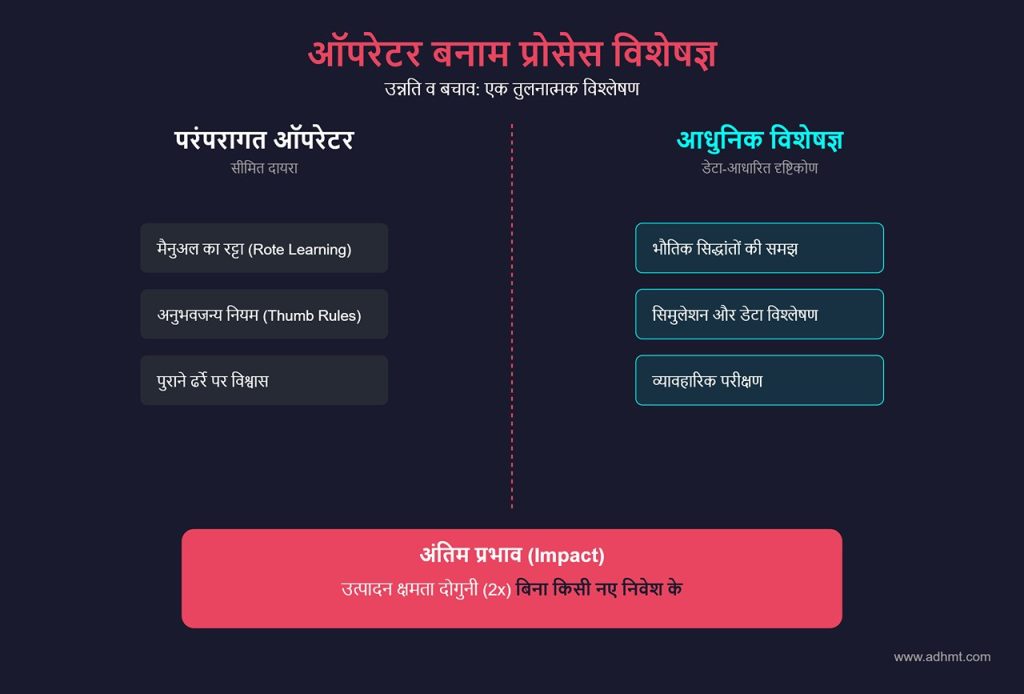
VI. उन्नति व बचाव: ऑपरेटर से प्रोसेस विशेषज्ञ तक
एक सक्षम ऑपरेटर से वास्तविक प्रोसेस विशेषज्ञ बनने के लिए सोच में मूलभूत बदलाव आवश्यक है। इसका अर्थ है कि केवल मैनुअल के नियमों का रटकर पालन करने से आगे बढ़ते हुए धातु विकृति के पीछे के भौतिक सिद्धांतों की गहरी समझ विकसित करना—साथ ही उद्योग के पुराने, ढर्रे पर चले आ रहे अनुमानों को चुनौती देने का आत्मविश्वास हासिल करना। जबकि नए लोग “अनुभवजन्य नियमों” पर निर्भर रहते हैं, पेशेवर डेटा विश्लेषण, सिमुलेशन और व्यावहारिक परीक्षणों पर भरोसा करते हैं। इस अनुभाग का उद्देश्य आपको महंगी गलतफहमियों से बचाना और वे उन्नत, डेटा-आधारित तकनीकें प्रस्तुत करना है जिनके माध्यम से अग्रणी निर्माण इकाइयाँ बिना किसी नई पूंजी निवेश के उत्पादन क्षमता दोगुनी कर लेती हैं।
6.1 आम अफवाहों और मिथकों का भंडाफोड़
धातु निर्माण में गलत सूचनाएँ घूमते फ्लाईव्हील से भी तेज फैलती हैं। कई तथाकथित “मानक प्रथाएँ” वास्तव में पुराने आदतें हैं जो मशीन की उम्र घटाती हैं और कटाई की गुणवत्ता बिगाड़ देती हैं। आइए पाँच सबसे हानिकारक मिथकों को ठोस डेटा और धातुकर्म संबंधी समझ के साथ खत्म करें।
मिथक 1: “ब्लेड का गैप जितना कम होगा, कटाई उतनी साफ होगी”
तर्क: कई ऑपरेटर मानते हैं कि छोटा गैप एक सटीक कैंची की तरह काम करता है, जिससे बर्र कम होते हैं।
वास्तविकता: धातु की कटाई दरअसल नियंत्रित फ्रैक्चर (टूटन) की प्रक्रिया है, स्लाइसिंग नहीं। जब गैप बहुत संकरा हो (सामग्री की मोटाई का 5% से कम), तो ब्लेड वर्कपीस से घिसने लगते हैं, जिससे अत्यधिक घर्षणीय गर्मी पैदा होती है। यह गर्मी सामग्री को ब्लेड किनारों पर “कोल्ड वेल्ड” कर सकती है, जिससे “डबल शीयर” सतह बनती है—दो चमकदार पट्टियाँ जो एक स्पष्ट रीज से अलग होती हैं।
निर्णय: आदर्श कट की सतह लगभग एक-तिहाई चमकीली शीयर और दो-तिहाई मैट फ्रैक्चर वाली होनी चाहिए। यदि किनारा 80% चमकदार दिख रहा है तो आपका गैप बहुत तंग है और ब्लेड की उम्र लगभग आधी हो जाएगी। स्टेनलेस स्टील के लिए, इसकी उच्च नम्यता के कारण होने वाले “रैबिट-ईयर” बर्र से बचने हेतु 8–10% का क्लीयरेंस बनाए रखें।
मिथक 2: “हाइड्रोलिक सिस्टम हमेशा मैकेनिकल सिस्टम से धीमे होते हैं”
तर्क: मैकेनिकल शीयर तत्काल साइकलिंग के लिए फ्लाईव्हील का उपयोग करते हैं, जबकि हाइड्रोलिक सिस्टम को पहले दबाव बनाना होता है।
वास्तविकता: यह बात 1990 के शुरुआती दौर में सही हो सकती थी। आज के आधुनिक CNC हाइड्रोलिक शीयर, जो वैरिएबल स्ट्रोक कंट्रोल से लैस होते हैं, छोटे कट्स पर मैकेनिकल यूनिट्स से बेहतर प्रदर्शन करते हैं। जहां मैकेनिकल शीयर को पूरे स्ट्रोक को पूरा करना पड़ता है — चाहे हिस्सा सिर्फ 100 मिमी ही क्यों न हो — वहीं हाइड्रोलिक मॉडल को इस तरह प्रोग्राम किया जा सकता है कि कट खत्म होते ही ब्लेड ऊपर उठ जाए।
निष्कर्ष: लंबे आकार के पूरे कट्स के लिए मैकेनिकल शीयर अब भी बेहतर हैं, लेकिन संकरे स्ट्रिप्स (लगभग 500 मिमी से कम) के लिए शॉर्ट‑स्ट्रोक हाइड्रोलिक सिस्टम 60+ स्ट्रोक प्रति मिनट तक की गति प्राप्त कर सकता है, जो फिक्स्ड साइकिल फ्लाईव्हील से कहीं तेज है।
गलत धारणा 3: “लो रेक ऐंगल हमेशा बेहतर होता है”
तर्क: कम रेक ऐंगल तेजी से कट लगाता हुआ लगता है और चादर को अधिक सपाट बनाता है, इसलिए ऑपरेटर इसे हर स्थिति में सर्वोत्तम मान लेते हैं।
वास्तविकता: हालांकि कम रेक ऐंगल (1° से नीचे) पतली स्ट्रिप्स काटते समय होने वाले “कॉर्कस्क्रू” ट्विस्ट को कम करने में मदद करता है, लेकिन यह आवश्यक कटिंग बल को बहुत बढ़ा देता है। मोटी प्लेट पर इतना कम ऐंगल लगाने से मशीन का फ्रेम मुड़ सकता है, जिससे बीच में कट मुड़ा या असमान हो जाता है।
निष्कर्ष: रेक ऐंगल को गियर अनुपात की तरह समझें—काम के हिसाब से सही चुनें। पतली स्ट्रिप्स के ट्विस्ट को नियंत्रित करने के लिए केवल 0.5°–1° का लो ऐंगल उपयोग करें। मोटी प्लेट (6 मिमी से अधिक) के लिए 2°–2.5° का उच्च ऐंगल लें, जिससे हाइड्रोलिक लोड लगभग 30% तक कम हो सकता है।
गलत धारणा 4: “ब्लेड को तब तक रीग्राइंड करें जब तक वो खत्म न हो जाए”
तर्क: जब ब्लेड कुंद हो जाए तो उसे ग्राइंड कर लें—और यह प्रक्रिया बार‑बार करते रहें।
वास्तविकता: हर ब्लेड की एक सीमित कठोर परत होती है, और ग्राइंडिंग धीरे‑धीरे सामग्री को हटाती है। 0.6 मिमी से अधिक पीसने के बाद ब्लेड अपने क्लैम्प्स में ठीक से फिट नहीं हो पाता, जिसके पीछे सूक्ष्म अंतराल रह जाता है। यह अंतराल कंपन और अंततः दरार का कारण बनता है।
निष्कर्ष: Cr12MoV ब्लेड्स के लिए “तीन‑फ्लिप नियम” अपनाएं। जब कुल मोटाई में कमी शिमिंग सहनशीलता (0.5 मिमी से अधिक) पार कर जाए, तो ब्लेड को रिटायर कर दें—या तो उसे कम मांग वाले मशीन में लगाएं या पूरी तरह स्क्रैप कर दें।
गलत धारणा 5: “तेज़ गति मशीन को नुकसान पहुँचाती है; मशीन बचाने के लिए धीमा चलाओ”
तर्क: पूरी गति से मशीन चलाने से उसका घिसाव तेजी से होता है और उसकी उम्र कम हो जाती है।
वास्तविकता: हाइड्रोलिक सिस्टम निरंतर प्रवाह के लिए बनाए जाते हैं। मशीन को “संभालने” के लिए हल्के से पैडल दबाने पर अक्सर वाल्व पूरी तरह शिफ्ट नहीं हो पाते, जिससे तेल ज़्यादा गर्म हो जाता है। असली दुश्मन ढीले गाइड्स से होने वाला इम्पैक्ट वाइब्रेशन है—न कि संचालन की गति।
अंतिम निष्कर्ष: मशीन को उसके निर्धारित रेटेड स्पीड पर चलाएँ, लेकिन सुनिश्चित करें कि गाइड रेल को रोज़ाना चिकनाई दी जाए। सूखी गाइड पर हाई-स्पीड संचालन कुछ ही हफ्तों में मशीन की शुद्धता को नष्ट कर देगा।
6.2 कार्यक्षमता बढ़ाने वाली विशेषज्ञ तकनीकें
जब आपने खराब संचालन आदतों को खत्म कर दिया है, तो अब प्रदर्शन को बारीकी से सुधारने का समय है। ये तकनीकें—जो मैनुअल में शायद ही उल्लेखित होती हैं—उच्च-उत्पादन करने वाले निर्माता द्वारा मानक उपकरण से अधिकतम लाभ (ROI) प्राप्त करने के लिए अपनाई गई साबित रणनीतियां हैं।
1. “बैच प्रोग्रामिंग” हैक (CNC दक्षता)
अधिकांश ऑपरेटर CNC पैनल को एक साधारण कैलकुलेटर की तरह इस्तेमाल करते हैं, जिसमें वे एक समय में केवल एक आयाम दर्ज करते हैं।
हैक:चेन/सीक्वेंस फ़ंक्शन का उपयोग करें (DAC-360, E21S जैसे कंट्रोलर पर उपलब्ध)। अलग-अलग लंबाई के अधिकतम 100 कट्स की श्रृंखला पहले से लोड करें—जैसे 100 मिमी के पाँच कट्स, और उसके बाद 500 मिमी के दो कट्स।
लाभ: इस तरीके से हर कट के लिए मैनुअल एंट्री के बीच लगने वाला 15 सेकंड का ठहराव खत्म हो जाता है। “लूप” काउंटर के साथ मिलाकर, यह दैनिक उत्पादन को 40% तक बढ़ा सकता है।
2. स्ट्रोक लंबाई अनुकूलन (“एयर कट किलर”)
मानक चक्र में, हर कट के बाद ब्लेड पूरी तरह ऊपर (टॉप डेड सेंटर) तक उठता है। जब 300 मिमी चौड़े टुकड़े को 3000 मिमी मशीन पर काटते हैं, तो लगभग 80% गति बेकार होती है।
हैक:स्ट्रोक लंबाई टाइमर या लिमिट स्विच को इस तरह सेट करें कि ब्लेड केवल उतना ही ऊपर उठे जिससे शीट की मोटाई साफ़ हो सके, और थोड़ी अतिरिक्त सुरक्षा मार्जिन हो।
लाभ: पतले घटकों के लिए, यह चक्र समय को 2 सेकंड से घटाकर 0.8 सेकंड तक ला सकता है—छोटे ब्रैकेट और गसेट के लिए आपकी आउटपुट स्पीड को लगभग दोगुना कर देता है।
3. चेकर्ड प्लेट के लिए “फेस-डाउन” प्रोटोकॉल
ट्रेड (डायमंड) प्लेट काटना बैकगेज और ब्लेड पर बहुत भारी पड़ता है, क्योंकि इसकी असमान सतह जाम का कारण बनती है और घिसावट तेज़ करती है।
हैक:
शीट को पलटें: हमेशा प्लेट को इस तरह रखें कि उभरा हुआ ट्रेड नीचे की ओर हो। इससे होल्ड-डाउन मैकेनिज्म को चिकनी सतह को मजबूती से पकड़ने का मौका मिलता है, और कटिंग के दौरान स्लिपेज रोका जाता है।
गैप समायोजित करें: ब्लेड क्लीयरेंस को बेस मोटाई के आधार पर सेट करें, और उस पर ट्रेड की ऊँचाई का 50% जोड़ दें।
लाभ: इससे वह “झटके” वाली समस्या खत्म हो जाती है जो ब्लेड को नुकसान पहुंचाती है, और सटीक, चौकोर कट बनाए रखने में मदद मिलती है—स्क्रैप और औजार की घिसावट कम होती है।
4. एल्यूमिनियम के लिए ताप-प्रबंधन ट्रिक
नरम एल्यूमिनियम मिश्रधातुएँ (1xxx/3xxx श्रेणी) मशीन के गर्म होने पर ब्लेड किनारे पर चिपक जाती हैं या गंदगी जमा करती हैं, जिससे किनारे खुरदरे और फटे हुए हो जाते हैं।
तरकीब: हर कट से पहले कटिंग पाथ पर हल्का‑सा केरोसिन या एल्यूमिनियम के लिए विशेष रूप से तैयार कटिंग फ्लूड का छिड़काव करें। वैकल्पिक रूप से, मशीन के हाइड्रोलिक ऑयल का तापमान 50°C से नीचे रखें ताकि गर्मी का जमाव न हो।
लाभ: फ्लूड एक सुरक्षात्मक परत बनाता है जो ‘कोल्ड वेल्डिंग’ को रोकता है, जिससे सतह शीशे जैसी चिकनी बनती है और कट के बाद अतिरिक्त डिबरिंग की आवश्यकता समाप्त हो जाती है।
5. गाइड रेल “हाइपर-लुब्रिकेशन”
फैक्ट्री के ऑटो‑लुब्रिकेशन सिस्टम आमतौर पर न्यूनतम ग्रीस खपत के लिए सेट किए जाते हैं।
तरकीब: लुब्रिकेशन टाइमर को मैनुअली ओवरराइड करें या मुख्य स्लाइडवे पर हफ्ते में एक बार उच्च-प्रदर्शन मोलिब्डेनम डिसल्फाइड (MoS₂) ग्रीस लगाएँ।
लाभ: घर्षण ऊर्जा की बड़ी हानि का कारण होता है। “हाइपर-लुब्रिकेशन” से करंट खपत लगभग 10% तक घटती है और शोर कम होता है, जिससे मशीन की गति अधिक स्मूद और सटीक बनती है।
प्रो टिप: दक्षता को “काम के घंटों” से नहीं बल्कि “प्रति घंटा कट्स” से आँकें। स्ट्रोक लंबाई के अनुकूलन और बैच प्रोग्रामिंग को जोड़कर एक ऑपरेटर का उत्पादन 400 से बढ़ाकर 800 से अधिक कट्स प्रतिदिन किया जा सकता है—इस तरह एक मशीन को उत्पादकता में दो के बराबर बना सकते हैं।
लेख के अंत में, इच्छुक पाठक विस्तृत तकनीकी मैनुअल डाउनलोड करें या विशेषज्ञ टीम से संपर्क करें ताकि आपके कार्यशाला के लिए सही मशीन और समाधान चुना जा सके।
बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।