छिद्रित धातुओं की मजबूती
जब छिद्रित धातु के उपयोग पर विचार किया जाता है, तो इसकी वांछित मजबूती प्रदान करने की क्षमता काफी महत्वपूर्ण…

मानक सामग्रियों के साथ-साथ कस्टम धातु पुर्जों में भी क्रॉस-सेक्शन की विविधता बेहद अधिक है। धातु एक्सट्रूज़न उन तरीकों में से एक है जिनका उपयोग जटिल या सीमलेस प्रोफाइल बनाने के लिए किया जाता है।
निस्संदेह, धातुओं की एक्सट्रूज़न का महत्व अत्यंत है। इस प्रक्रिया से बने उत्पाद निर्माण, निर्माण, खुदरा, सूचना प्रौद्योगिकी समेत कई क्षेत्रों में इस्तेमाल किए जाते हैं।
किसी भी इंजीनियर के लिए प्रमुख निर्माण विधियों, उनकी क्षमताओं और लचीलापन की बुनियादी समझ रखना बेहद उपयोगी हो सकता है। इसी कारण हम आगे इस विधि के विभिन्न पहलुओं का संक्षिप्त पुनरावलोकन करेंगे।
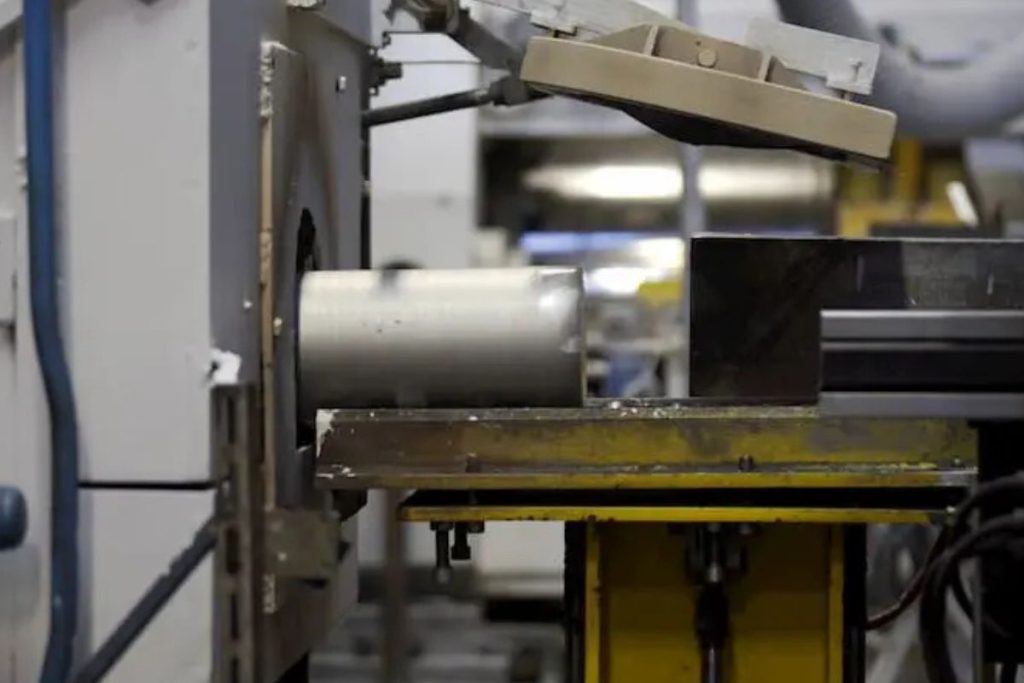
धातु एक्सट्रूज़न की प्रक्रिया का आविष्कार जोसेफ ब्रामा ने 1797 में किया था। उन्होंने मैन्युअल प्रेस का उपयोग कर मुलायम धातु को एक डाई से गुजारा, जिससे धातु की पाइपें बनीं।
इसी आविष्कारक ने 1820 में थॉमस बूर के लिए पहली हाइड्रॉलिक प्रेस भी बनाई। इस प्रेस ने पहली बार सीसा की पाइपों का निर्माण संभव किया और धातु निर्माण उद्योग में क्रांति ला दी।
धातुओं की एक्सट्रूज़न एक निर्माण प्रक्रिया है जिसमें धातु (गरम या ठंडा) को एक डाई से बलपूर्वक गुजारा जाता है। ऐसा करने पर धातु डाई के छेद का आकार ले लेती है। इस प्रक्रिया से बने उत्पाद को “एक्सट्रूडेड” कहा जाता है।
इस प्रक्रिया के दौरान धातु पर संपीड़न और कतरनी बल लागू होते हैं, जिससे इच्छित आकार बनता है। इन बलों की प्रकृति और उच्च तापमान के कारण ऐसे कई मटेरियल्स भी इस विधि से बनाए जा सकते हैं, जो अन्यथा भंगुर होते।
धातुओं के अलावा, सिरेमिक, मिट्टी, कंक्रीट या पॉलिमर जैसी अन्य सामग्रियां भी एक्सट्रूज़न के लिए उपयुक्त हैं।
धातु एक्सट्रूज़न प्रक्रिया में समय के साथ कई बदलाव आए हैं। अंतिम उत्पादों की सीधी एक्सट्रूज़ के अलावा, यह विधि मैन्युफैक्चरिंग एडिटिव्स जैसे 3डी प्रिंटिंग के लिए भी इस्तेमाल होती है, जहां मटेरियल स्तर दर स्तर जमा होता है।
एक सामान्य धातु एक्सट्रूज़न प्रक्रिया में निम्नलिखित चरण होते हैं:
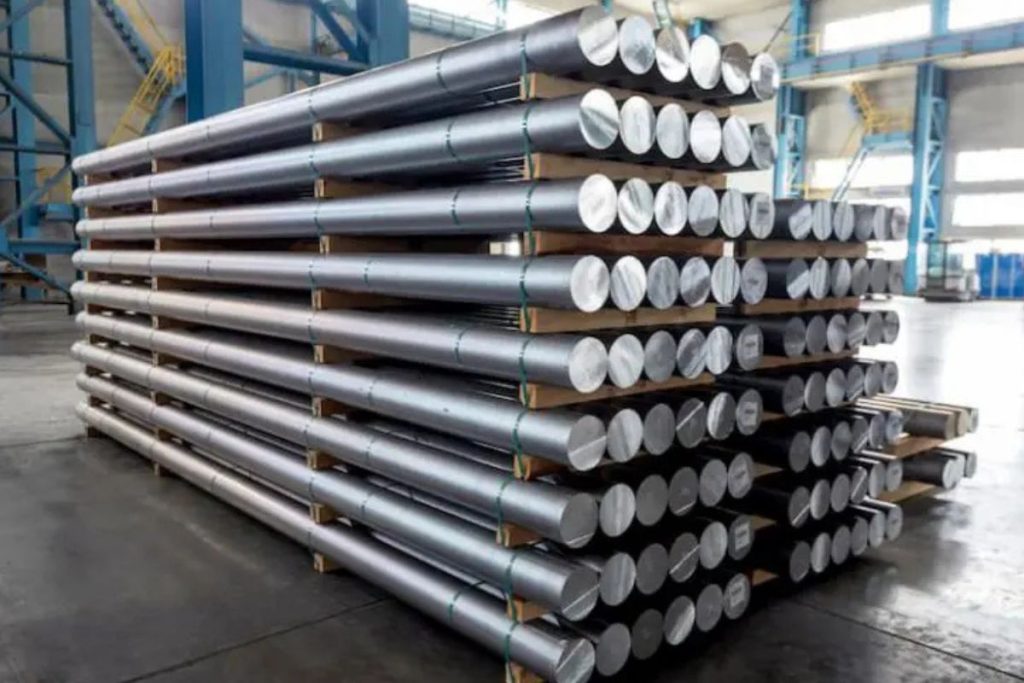
एल्युमिनियम बिलेट
टोंचो या इंगोट वह फीड मटेरियल है जिसे कच्चे माल के रूप में प्रयोग किया जाता है। परंतु, इसे डिजाइनरों द्वारा निर्धारित मानकों पर खरा उतरना चाहिए। आमतौर पर इसका आकार गोल या चौरस होता है, हालांकि अन्य रूप भी लिए जा सकते हैं।
फीड मटेरियल हॉट रोलिंग या कंटीन्यूअस कास्टिंग जैसी विधियों से प्राप्त किया जाता है।
मानक मटेरियल को एक्सट्रूज़न मशीन (जैसे प्रेस) में रखा जाता है और गरम एक्सट्रूज़न के लिए उपयुक्त तापमान तक गरम किया जाता है।
कोल्ड एक्सट्रूज़न में प्रीहीटिंग की आवश्यकता नहीं होती, क्योंकि यह प्रक्रिया कमरे के तापमान पर होती है।
इस चरण में संपीड़न बल लगाया जाता है, जिससे मटेरियल डाई की ओर बढ़ता है। डाई में एक छोटा छेद होता है; उच्च दाब के कारण धातु डाई से बाहर आकर उसका आकार ले लेती है।
प्रक्रिया खत्म होने के बाद दाब हटाया जाता है और उत्पाद अगले चरण में भेजा जाता है।
प्राप्त उत्पाद को हीट ट्रीटमेंट देकर उसकी विशेषताओं को बेहतर बनाते हैं और उसे सेवा के अनुकूल बनाते हैं। ट्रीटमेंट धातु के अनुसार भिन्न होता है।
उदाहरण के लिए, एल्युमिनियम में एक्सट्रूज़न के बाद पहले उत्पाद को ठंडा किया जाता है, फिर उसे खींचकर आवश्यक लंबाई में काटा जाता है। इसके बाद एजिंग प्रक्रिया द्वारा 176°C (350°F) पर चार घंटे तक गरम किया जाता है, जिससे उत्पाद मजबूत बनता है।
धातुओं की एक्सट्रूज़न के कई प्रकार हैं जिनका चयन किया जा सकता है। मूल सिद्धांत एक जैसे रहते हैं, लेकिन उनकी अनुप्रयोग विधि अलग-अलग उत्पादों के लिए भिन्न होती है।
धातु एक्सट्रूज़न प्रक्रियाओं को निम्नलिखित प्रकारों में विभाजित किया जा सकता है।
गरम एक्सट्रूज़न में फीड मटेरियल को उसकी पुनःस्फुटन (रिक्रिस्टलाइज़ेशन) तापमान से ऊपर गरम किया जाता है। इससे धातु मुलायम हो जाती है और वह डाई में आसानी से बहती है।
उच्च तापमान के कारण सामग्री में कार्य-कठोरता नहीं आती। उच्च दाब के चलते लुब्रिकेंट्स की आवश्यकता होती है।
गरम एक्सट्रूज़न के लिए मशीनरी महंगी होती है और यह तभी लाभकारी है जब उत्पाद का आकार बड़ा हो।
जब कमरे के तापमान पर एक्सट्रूज़न की जाती है तो उसे ठंडी एक्सट्रूज़न कहते हैं। इसमें मटेरियल को या तो गरम नहीं किया जाता या केवल थोड़ा सा ही किया जाता है। इस प्रक्रिया के कुछ फायदे व नुकसान हैं।
फायदे: तेज उत्पादन समय, सटीक टॉलरेंस, बेहतरीन सतह फिनिश और ऑक्सीकरण न होना।
नुकसान: अधिक ऊर्जा की आवश्यकता, मटेरियल को आकार देने में कठिनाई, यांत्रिक गुणों में परिवर्तन और कम एक्सट्रूज़न गति।
जब एक्सट्रूज़न कमरे के तापमान और धातु की पुनःस्फुटन तापमान के बीच होती है तो उसे टेम्पर्ड एक्सट्रूज़न कहते हैं।
यह प्रक्रिया पिछले दोनों से अधिक नियंत्रण प्रदान करती है, खासकर एक्सट्रूडेड उत्पाद की नम्यता (डक्टिलिटी) पर।
इसमें तापमान 424°C से 975°C के बीच रहता है। प्रक्रिया के दौरान धातु का गलनांक कभी पार नहीं होता।
घर्षण एक्सट्रूज़न हाल ही में मैन्युफैक्चरिंग एडिटिव्स में अपनी उपयोगिता के लिए प्रसिद्ध हुई है।
इस विधि में, डाई और फीड मटेरियल के बीच उत्पन्न घर्षण से उत्पन्न गर्मी मटेरियल को गरम करने के लिए पर्याप्त होती है। इस तरह, मटेरियल को पहले से गरम करने की जरूरत नहीं होती।
बल लगाने पर धातु डाई में से निकलकर वांछित आकार ले लेती है। एक प्रमुख लाभ यह है कि इसमें सीधे रिसाइकल्ड धातु (कटिंग, ब्लॉक्स, चिप्स, पाउडर) को बिना किसी पूर्व ट्रीटमेंट के प्रयोग किया जा सकता है।
माइक्रोएक्सट्रूज़न में सूक्ष्म स्तर (1 मिमी वर्ग) के उत्पाद बनाए जाते हैं। प्रक्रिया समान है, लेकिन डाई और पिस्टन का आकार छोटा होता है, जिससे सख्त टॉलरेंस बनाए रखना चुनौतीपूर्ण हो जाता है।
छोटे आकार की वजह से ग्रेन बाउंड्री, डिफॉर्मेशन डिफेक्ट्स और स्थिरता जैसी दिक्कतें सामने आती हैं।
एक्सट्रूज़न के लिए कई प्रकार की मशीनें होती हैं, जिन्हें उनकी विशेषताओं के आधार पर विभाजित किया जा सकता है, जैसे बल की दिशा या बल लगाने का माध्यम।
नीचे कुछ लोकप्रिय एक्सट्रूज़न मशीनों का वर्णन है।
डायरेक्ट एक्सट्रूज़न में डाई स्थिर रहती है और पिस्टन मटेरियल पर बल लगाता है। इस दबाव के कारण धातु डाई के छेद से निकलती है, जो पिस्टन के उलट सिरे पर होता है। इस प्रकार उत्पाद पिस्टन के साथ ही बाहर आता है, इसलिए इसे फॉरवर्ड एक्सट्रूज़न भी कहते हैं।
डायरेक्ट एक्सट्रूज़न सबसे सामान्य है और इसके लाभ हैं:
नुकसान:
इनडायरेक्ट एक्सट्रूज़न में डाई का छेद पिस्टन में होता है। जब मटेरियल को दबाया जाता है, तो वह पिस्टन की गति के विपरीत दिशा में डाई के छेद से बाहर आता है, इसलिए इसे रिवर्स एक्सट्रूज़न भी कहते हैं।
इस प्रक्रिया में टोंचो और कंटेनर के बीच कम घर्षण होने से ऊर्जा की बचत होती है। इसे भी गरम या ठंडी दोनों स्थितियों में अपनाया जा सकता है।
नुकसान यह है कि एक्सट्रूडेड उत्पाद को सपोर्ट करना कठिन होता है और पिस्टन खोखला होने के कारण लोड सीमित रहता है।
पहले के तरीकों में पिस्टन सीधे टोंचो से संपर्क में रहता है। हाइड्रोस्टैटिक एक्सट्रूज़न में टोंो को सभी ओर से एक तरल द्वारा दबाया जाता है, केवल डाई से टकराने वाले सिरा को छोड़कर।
इससे टोंचो और कंटेनर के बीच का घर्षण खत्म हो जाता है और कम बल में एक्सट्रूज़न संभव है। बल लगाने पर धातु केवल डाई के छेद से ही बाहर निकलती है।
हाइड्रोस्टैटिक एक्सट्रूज़न के लाभ:
नुकसान:
इम्पैक्ट एक्सट्रूज़न में पिस्टन टोंचो को तेज गति से मारता है, जिससे उच्च दाब उत्पन्न होती है और धातु पिस्टन व डाई के बीच से बाहर आकर वांछित आकार लेती है।
पिस्टन उठने के बाद एक्सट्रूडेड उत्पाद उसके साथ ऊपर आता है और एक एक्सट्रैक्टर प्लेट से अलग किया जाता है।
यह प्रक्रिया मुख्यतः ठंडी एक्सट्रूज़न पर आधारित है और सॉफ्ट धातुओं (जैसे एल्युमिनियम, तांबा, सीसा) के लिए उपयुक्त है।
लेटरल एक्सट्रूज़न में डाई का छेद कंटेनर के किनारे होता है। टोंचो को दबाने पर एक्सट्रूडेड उत्पाद साइड से बाहर आता है। इसमें डाई के कई छेद हो सकते हैं। यहां धातु का प्रवाह पिस्टन की दिशा के लंबवत होता है।
लेटरल एक्सट्रूज़न क्लोज-डाई फोर्जिंग की एक विशेष शाखा है। यह रिपुजिंग का विकल्प है और एक ही बार में लंबी वस्तुएं बनाने के लिए उपयुक्त है।
किसी भी निर्माण प्रक्रिया में दोष आना आम बात है, हालांकि इन्हें सतर्कता और उचित ट्रीटमेंट से कम किया जा सकता है। एक्सट्रूडेड उत्पादों में तीन प्रमुख प्रकार के दोष होते हैं, जो गुणवत्ता को काफी प्रभावित कर सकते हैं।
सतह पर दरारों का प्रमुख कारण सतह पर अत्यधिक तनाव होता है। एक्सट्रूज़न के दौरान अधिक घर्षण होने पर ये दरारें उत्पन्न होती हैं।
जब उत्पाद के केंद्र में दरारें बनती हैं, तो उन्हें आंतरिक दरार कहा जाता है। कम घर्षण और एक्सट्रूज़न अनुपात की कमी से यह दोष आता है। इसे टूल और टोंचो के बीच घर्षण बढ़ाकर नियंत्रित किया जा सकता है।
छिद्रता उत्पाद में कीप के आकार के रिक्त स्थान को दर्शाती है। यह दोष मुख्यतः कच्चे माल में अशुद्धियों या ऑक्साइड्स के कारण आता है।
