पाउडर कोटिंग: क्रोम बनाम क्रोमॉली
पाउडर कोटिंग एक फिनिशिंग प्रक्रिया है जिसमें एक सूखा और महीन पाउडर इलेक्ट्रोस्टैटिक रूप से किसी सतह पर लगाया जाता…

पाउडर कोटिंग मेटल फैब्रिकेशन इंडस्ट्री में सतह की ट्रीटमेंट के सबसे आम तरीकों में से एक है। यह किसी भी पार्ट या उत्पाद को सुंदर एस्थेटिक फिनिश देने के साथ-साथ उसे हर तरह के मटेरियल वियर से भी सुरक्षा प्रदान करता है।
हम पाउडर कोटिंग के मूल सिद्धांतों को कवर करेंगे, जिसमें यह कैसे काम करता है और किन-किन कोटिंग पैरामीटर्स में से चयन किया जा सकता है, यह शामिल होगा।
यह जानकारी हमारे ऑनलाइन मैन्युफैक्चरिंग प्लेटफॉर्म का उपयोग करते समय भी आपके काम आएगी, जहां आप अपने उत्पादों के लिए रंग और फिनिश चुन सकते हैं, और यह कटिंग, बेंडिंग समेत पूरे फैब्रिकेशन प्रोसेस के लिए कोटेशन में स्वतः शामिल हो जाएगा।
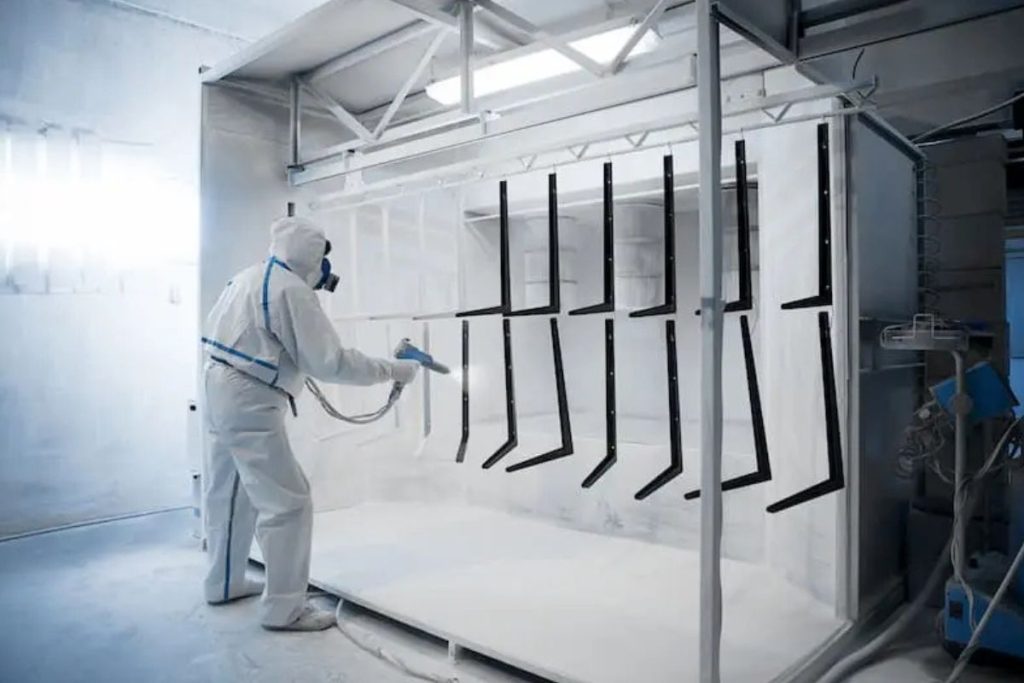
पाउडर कोटिंग में पॉलिएस्टर और पिग्मेंट से बनी पाउडर का उपयोग किया जाता है, जिसे प्रेशराइज्ड गन के हॉपर में रखा जाता है। ऑपरेटर ट्रिगर दबाते ही हवा के बहाव के साथ पॉलिएस्टर कण बाहर निकलते हैं।
गन के बैरल में एक इलेक्ट्रोमैग्नेटिक कॉइल की मदद से ये कण पॉजिटिव चार्ज हो जाते हैं। वहीं, कोट होने वाला पार्ट ग्राउंडेड होता है और उसमें नेगेटिव चार्ज होता है।
इस प्रक्रिया के कारण, पाउडर वर्कपीस पर आसानी से चिपक जाता है। इसके अलावा, चुंबकीय बल पाउडर को सतह पर समान रूप से फैलाता है, जिससे कोटिंग स्मूद और पैच-फ्री रहती है।
कोटिंग के सेट होने के बाद, पार्ट को ओवन में रखा जाता है। लगभग 200° C तापमान पर पाउडर पिघल जाता है। 10 से 20 मिनट के भीतर क्योरिंग प्रक्रिया पाउडर की आणविक संरचना को एक मजबूत और लचीली कोटिंग में बदल देती है।
इसकी लचकदार प्रकृति ही पाउडर कोटिंग को एक टिकाऊ सतह ट्रीटमेंट बनाती है, जो आपके मेटल उत्पादों को पर्यावरण से बचाती है।
पाउडर कोटिंग प्रॉपर्टीज चुनते समय तीन बातें ध्यान में रखनी चाहिए – रंग, ग्लॉस लेवल और टेक्सचर।
रंग तो स्वाभाविक रूप से समझने योग्य है, इसलिए हम आगे बढ़ते हैं। वैसे, हमारे प्लेटफॉर्म पर RAL कोड के साथ ढेरों रंग विकल्प उपलब्ध हैं, जिससे आप अपनी सटीक ज़रूरत के अनुसार चयन कर सकते हैं।
यह ध्यान देना जरूरी है कि अलग-अलग सर्विस प्रोवाइडर के बीच ग्लॉस लेवल के मानक एक जैसे नहीं होते। हमेशा ग्लॉस लेवल की संख्यात्मक वैल्यू देखना चाहिए, क्योंकि विवरण में अंतर हो सकता है।
उदाहरण के लिए, मैट फिनिश कुछ के लिए 10 से कम हो सकता है, वहीं अन्य सतह ट्रीटमेंट सर्विस प्रोवाइडर के लिए 30 तक भी हो सकता है।
इस गाइड में हमने ग्लॉस लेवल की उन श्रेणियों को शामिल किया है, जो सबसे अधिक प्रचलित हैं और हमारे प्लेटफॉर्म पर भी इस्तेमाल होती हैं।
मैट, जिसे फ्लैट भी कहा जाता है, का ग्लॉस लेवल लगभग 30 (+/- 5%) होता है। यह कुछ प्रकाश को तो रिफ्लेक्ट करता है, लेकिन रिफ्लेक्शन मद्धम और अस्पष्ट होता है।
यह सतह की खामियों को छुपाने के लिए उपयुक्त है। ध्यान देने योग्य बात यह है कि मैट फिनिश को साफ करना हाई ग्लॉस लेवल्स की तुलना में कठिन होता है, क्योंकि सतह अपेक्षाकृत सपाट होती है।
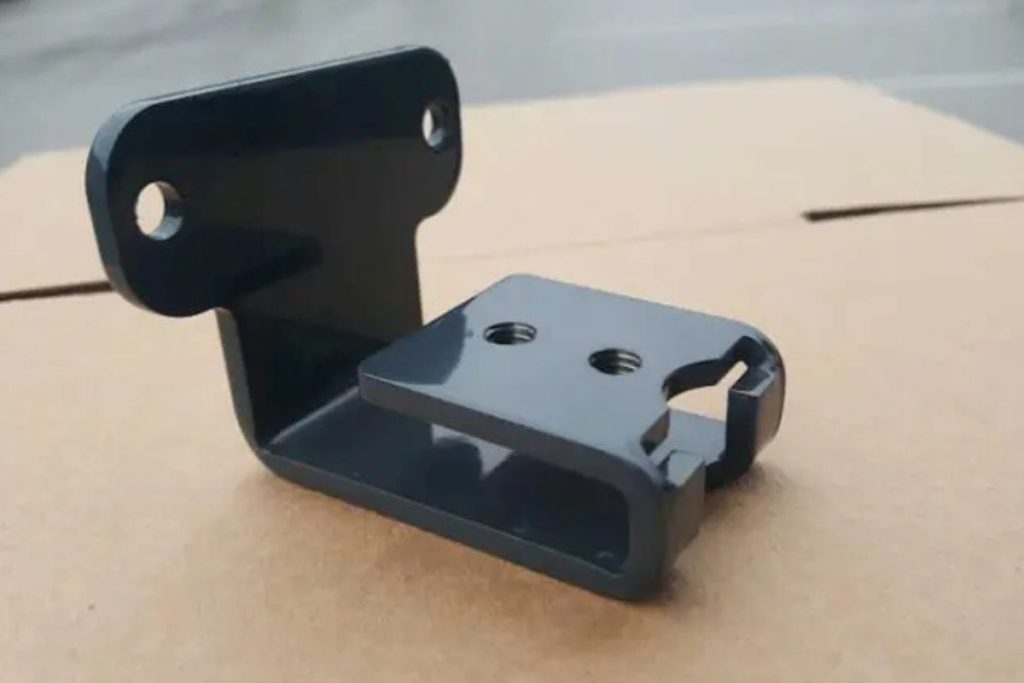
यह सबसे आम ग्लॉस लेवल है, जो लगभग 70 (+/- 5%) होता है। मैट फिनिश के मुकाबले इसे साफ करना आसान होता है और सतह का घर्षण भी कम होता है।
ग्लॉस फिनिश एक सुंदर रिफ्लेक्शन देता है, लेकिन यह बहुत तीखा या स्पष्ट नहीं होता।
80 (+/- 5%) से ऊपर के लेवल्स हाई ग्लॉस माने जाते हैं। यह बेहद चमकदार और परावर्तक होते हैं। हाई ग्लॉस सतह की सभी खामियों को उजागर करता है, इसलिए बेहतरीन परिणाम पाने के लिए मेटल सतह का समतल और अच्छी फिनिशिंग होना जरूरी है।
साथ ही, इसकी स्मूद सतह को साफ करना बहुत आसान होता है, जिससे मेडिकल और फूड प्रोसेसिंग जैसी इंडस्ट्रीज में यह बहुत उपयोगी साबित होता है।
टेक्सचर भी एक ऐसा फीचर है, जिसे आपकी जरूरत के अनुसार बदला जा सकता है। आमतौर पर पाउडर कोटिंग में सिर्फ रंग और ग्लॉस लेवल्स चुने जाते हैं, क्योंकि टेक्सचर के चयन से ग्लॉस के विकल्प सीमित हो जाते हैं।
सभी टेक्सचर सतह की खामियों को छुपाने के लिए उपयुक्त हैं, क्योंकि वे अपेक्षाकृत खुरदरे होते हैं और सतह की स्मूदनेस अंतिम परिणाम में अहम भूमिका नहीं निभाती।
अधिकतर सर्विस प्रोवाइडर्स तीन प्रमुख टेक्सचर श्रेणियां पेश करते हैं।
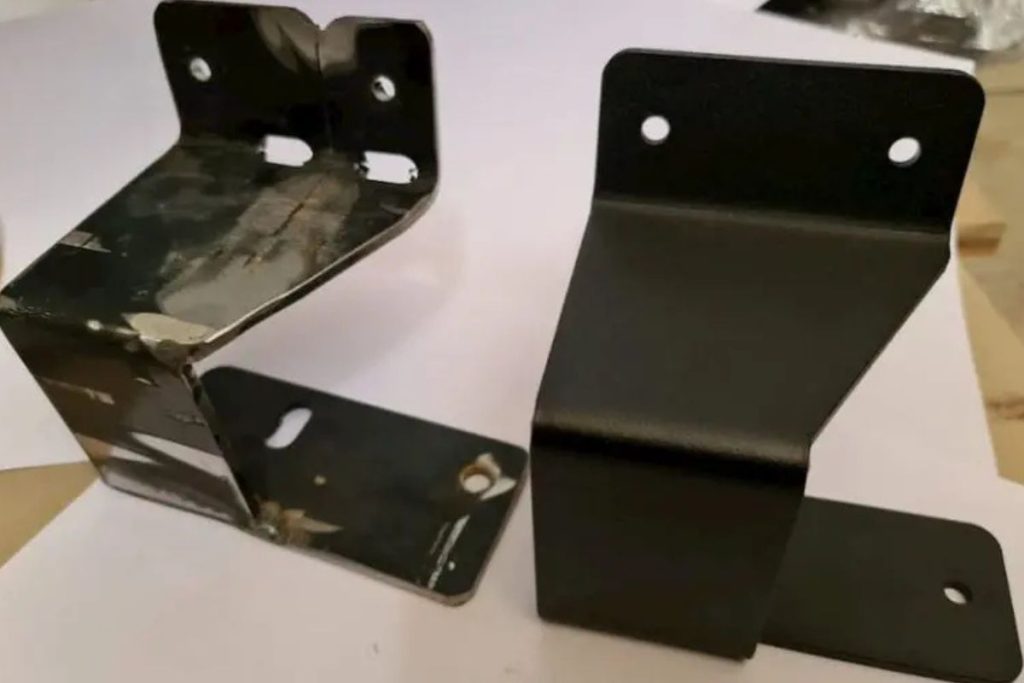
बाएं ओर ग्राहक का प्रोटोटाइप, दाएं ओर सैंड टेक्सचर के साथ तैयार पार्ट
सैंड टेक्सचर को इसका नाम सतह की बनावट से मिला है, जो बहुत हद तक सैंडपेपर जैसी होती है। इसमें ग्लॉस लेवल 20 तक सीमित रहता है।
खुरदरी सतह घर्षण बढ़ाती है, जिससे यह कुछ खास अनुप्रयोगों में लाभकारी हो सकती है।
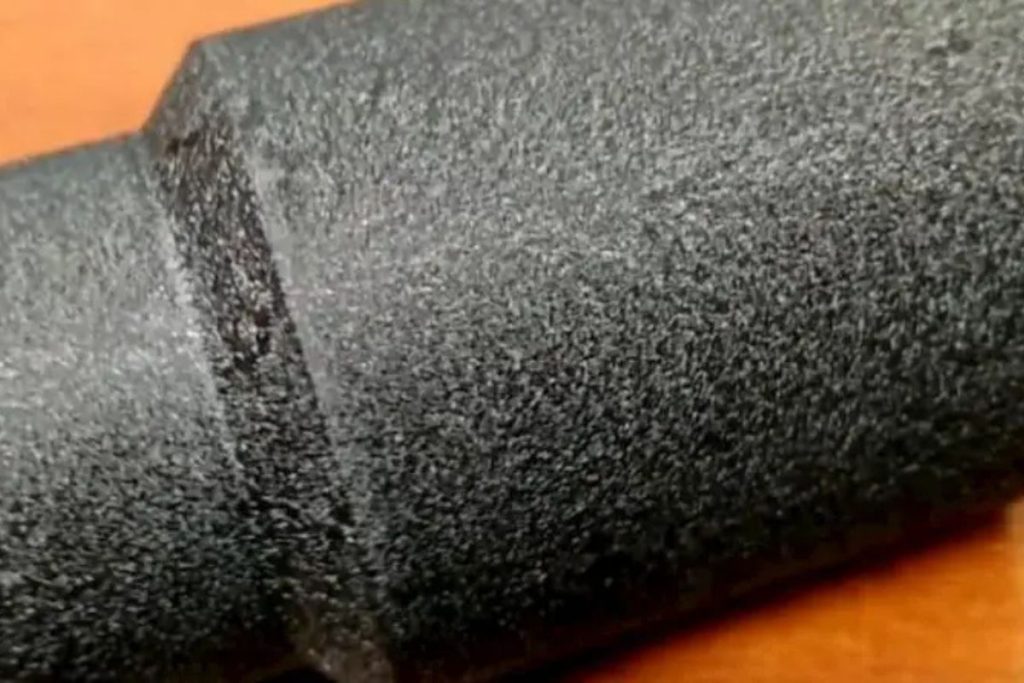
रिंकल टेक्सचर सैंड टेक्सचर के समान है, लेकिन इसमें खुरदरापन ज्यादा होता है। इसकी वजह से यह और भी बेहतर ग्रिप प्रदान करता है।
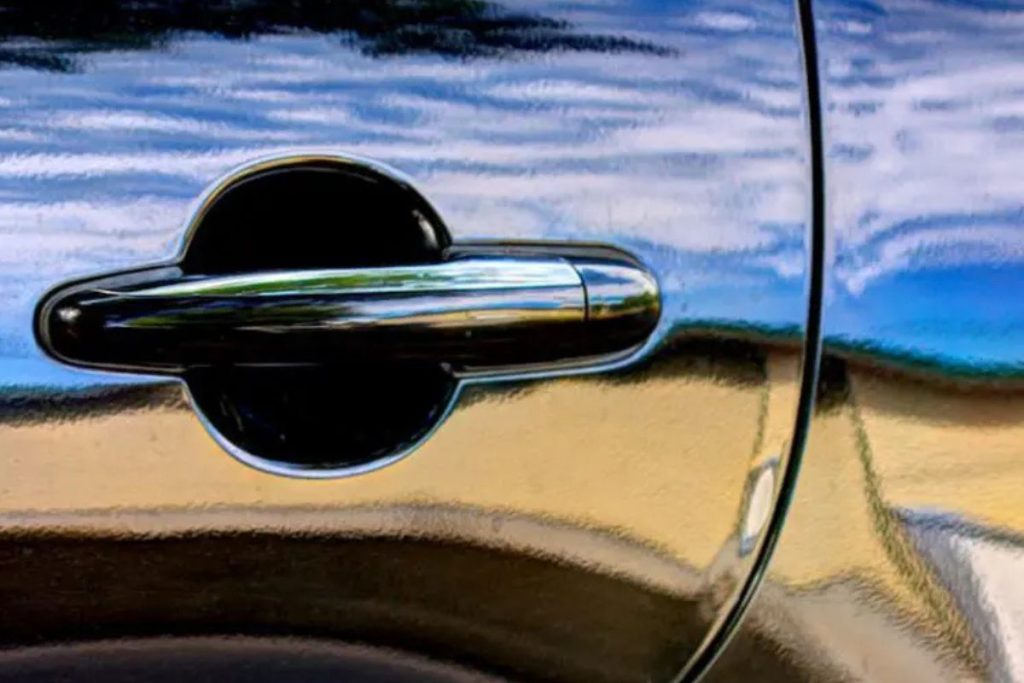
हैमर टेक्सचर की सतह गोल्फ बॉल या संतरे के छिलके जैसी प्रतीत होती है। इसमें सैंड या रिंकल टेक्सचर के मुकाबले ग्लॉस लेवल ज्यादा होता है।
यह टेक्सचर टिकाऊपन बढ़ाता है और ज्यादा सतह तैयारी की जरूरत नहीं पड़ती।
वेट पेंटिंग पारंपरिक तरीका है, जिसमें किसी हिस्से पर रंगीन कोटिंग स्प्रे या पंप के माध्यम से लगाई जाती है और फिर उसे सूखने दिया जाता है।
आइए, दोनों प्रक्रियाओं के फायदे और नुकसान जानकर विकल्पों की तुलना करें, क्योंकि ये एक-दूसरे के विकल्प हैं।
जैसा कि बताया गया, पाउडर कोटिंग के लिए पार्ट को गर्म करना जरूरी होता है। लेकिन सभी पार्ट्स को गर्म नहीं किया जा सकता, ऐसे में वेट पेंट उपयुक्त विकल्प बन जाता है।
यह बेहद विविध रंगों की रेंज भी प्रस्तुत करता है।
वेट पेंटिंग पाउडर कोटिंग की तुलना में कहीं पतली लेयर में भी की जा सकती है, जिससे कम पेंट में ही इच्छित परिणाम मिल जाता है।
इसका सबसे बड़ा नुकसान यही है कि वेट पेंट पाउडर कोटिंग जितना टिकाऊ नहीं होता। इसकी सुंदरता बनाए रखने के लिए मेंटेनेंस या बाद में एक और लेयर की जरूरत पड़ सकती है।
इसके अलावा, कई बार एक से अधिक लेयर की आवश्यकता होती है। वेट पेंट बह सकता है, जिससे मनचाहा रिजल्ट पाना थोड़ा मुश्किल हो सकता है।
पाउडर कोटिंग मोटी और टिकाऊ लेयर बनाती है, जो मेटल को लंबे समय तक पर्यावरण से बचाती है।
दूसरी बात, इसकी प्रक्रिया सरल और सीधी है। मोटी कोटिंग के चलते प्री-ट्रीटमेंट की जरूरत नहीं होती। सिर्फ एक लेयर ही आपके उत्पाद को बेहतरीन फिनिश दे सकती है।
पाउडर कोटिंग सेवाएं पर्यावरण के लिए भी ज्यादा सुरक्षित विकल्प हैं, क्योंकि इसमें ऑर्गेनिक कंपाउंड्स की मात्रा कम होती है।
अंत में, इसकी सतह फिनिश बेहद सम होती है। जबकि स्प्रे पेंटिंग में पेंट बह सकता है, पाउडर कोटिंग में पार्ट चाहे वर्टिकल हो या हॉरिजॉन्टल, फिनिशिंग पर कोई असर नहीं पड़ता।
पाउडर कोटिंग के दो मुख्य नुकसान हैं।
पहला, कोटिंग मोटी होती है। हालांकि यह फायदा भी है, लेकिन हर बार आवश्यक नहीं। पतली लेयर के लिए एक्सपर्ट स्किल्स चाहिए, वरना सतह पर बंप्स आ सकते हैं।
दूसरा, छोटे बैच के कामों में यह महंगी हो सकती है। पूरी प्रक्रिया में ज्यादा समय और महंगी मशीनरी लगती है, इसलिए कम मात्रा में उत्पादन के लिए यह सबसे उपयुक्त विकल्प नहीं हो सकता।
हमारे ऑनलाइन मेटल फैब्रिकेशन प्लेटफॉर्म पर आप अपनी पसंद के किसी भी RAL रंग और ग्लॉस लेवल का चयन कर सकते हैं।
अधिकांश मामलों में पाउडर कोटिंग सेवाओं के लिए यही दो मुख्य पैरामीटर होते हैं। ग्लॉस डिफॉल्ट विकल्प है, क्योंकि यह इंजीनियरों द्वारा सबसे अधिक उपयोग किया जाता है।
हाई ग्लॉस लेवल लगाने के लिए ज्यादा सतह तैयारी की जरूरत होती है, जिससे कीमत बढ़ सकती है। अन्यथा, सतह पर ग्राइंडिंग के निशान या स्क्रैच भी स्पष्ट दिख सकते हैं।
हालांकि, जैसा कि पहले बताया गया, कुछ इंडस्ट्रीज और उपयोग मामलों में या तो आंखों को भाने वाली एस्थेटिक्स चाहिए होती हैं, या फिर आसान सफाई जैसी व्यावहारिकता।
ऐसे में, हम सलाह देंगे कि पाउडर कोटिंग के लिए हाई ग्लॉस लेवल का चयन करें, जिससे आप मनचाही क्वालिटी और उद्देश्य हासिल कर सकें।
