प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

पिछले मंगलवार, मैंने ट्रेड स्कूल से निकले एक नए लड़के को हमारी पुरानी मैनुअल बॉक्स ब्रेक में 14-गेज 304 स्टेनलेस स्टील की 24-इंच चौड़ी शीट को जबरन मोड़ने की कोशिश करते देखा। उसने काउंटरवेट पकड़े, अपने 160-पाउंड शरीर का पूरा जोर लगाया, और एप्रन के हिंज स्थायी रूप से ढीले कर दिए, साथ ही 150 डॉलर की शीट को बेकार टैको की तरह मोड़कर खराब कर दिया।
जब मैंने उससे पूछा कि वह क्या सोच रहा था, तो वह बड़बड़ाया कि इस काम के लिए उसे “फिंगर प्रेस ब्रेक” चाहिए था। इंटरनेट ने एक और प्रशिक्षु को गुमराह कर दिया था।
आप ऐसी मशीन ढूंढ़ रहे हैं जो मोटे स्टेनलेस को टैंक की तरह मोड़ सके और साथ ही आपको नाजुक पाँच-तरफा एनक्लोज़र बनाने दे। मैं अभी साफ कह रहा हूँ, मेरी वर्कशॉप में ऐसा कोई यूनिकॉर्न मौजूद नहीं है।
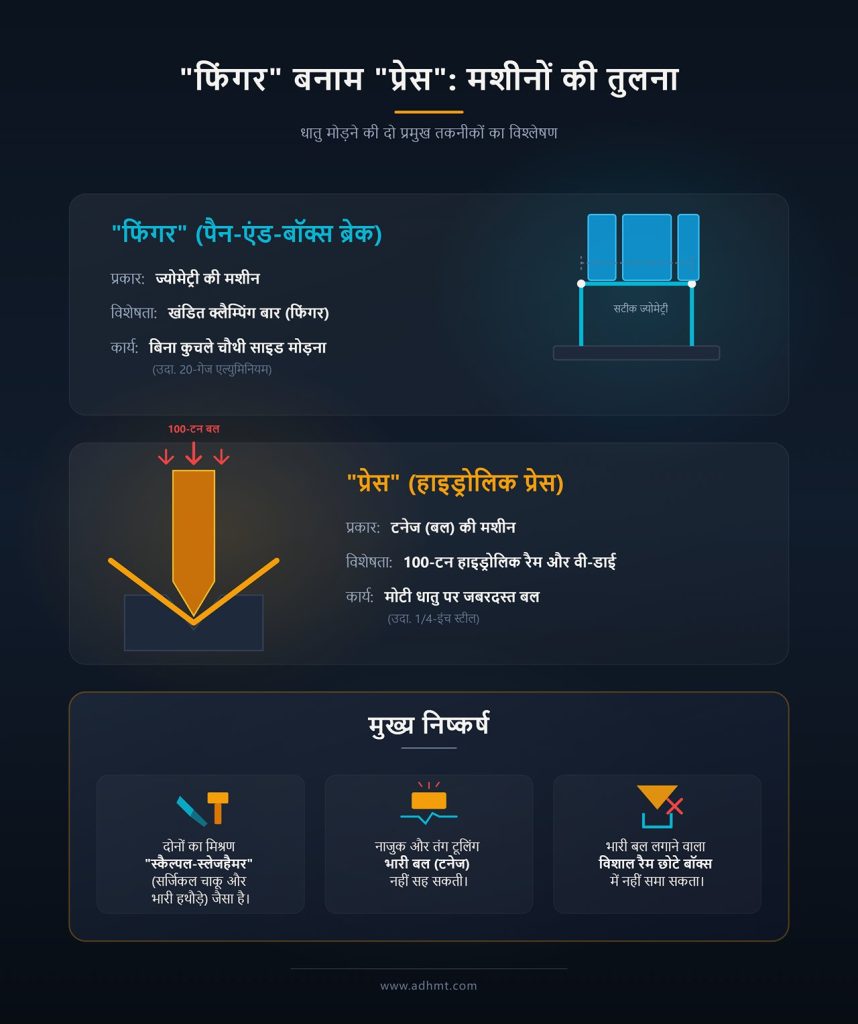
जब आप “फिंगर” कहते हैं, तो मेरे दिमाग में सीधे पैन-एंड-बॉक्स ब्रेक आता है। इसमें खंडित ऊपरी क्लैम्पिंग बार—फिंगर—होते हैं, जिन्हें आप हटा या इधर-उधर सरका सकते हैं। यह यांत्रिक खाली जगह आपको 20-गेज 5052 एल्युमिनियम इलेक्ट्रॉनिक्स एनक्लोज़र की चौथी साइड मोड़ने देती है, बिना पहले से मुड़ी हुई तीन साइड्स को कुचले। यह ज्योमेट्री की मशीन है।
जब आप “प्रेस” कहते हैं, तो मैं 100-टन हाइड्रोलिक रैम को वी-डाई में पंच को धकेलते हुए देखता हूँ। उसे आपके नाजुक पाँच-तरफा बॉक्स से कोई मतलब नहीं है। उसका उद्देश्य 1/4-इंच A36 हॉट-रोल्ड स्टील में सीधी रेखा में जबरदस्त बल लगाना है। यह टनेज की मशीन है।
इन दोनों शब्दों को साथ रखना ऐसा है जैसे स्कैल्पल-स्लेजहैमर मांगना।
आप एक ज्योमेट्रिक पहेली सुलझाने वाली मशीन को एक यांत्रिक बलवान मशीन के साथ मिला रहे हैं। जिस टूलिंग को तीन-इंच गहरे, तंग बॉक्स के अंदर जाना है, वह भारी प्लेट को कॉइन करने के लिए जरूरी टनेज को शारीरिक रूप से सहन नहीं कर सकती, और उस टनेज को लगाने के लिए जरूरी विशाल, ठोस रैम आपके छोटे बॉक्स के अंदर समा ही नहीं सकता।
आप उस अभिशप्त वाक्यांश को सर्च बार में इसलिए टाइप करते हैं क्योंकि आपको शॉर्टकट चाहिए। आपकी छोटी वर्कशॉप है, सीमित बजट है, और भारी स्ट्रक्चरल ब्रैकेट्स के साथ-साथ जटिल, बहु-तरफा ड्रिप पैन बनाने का सपना है। आप मान लेते हैं कि कोई कॉम्पैक्ट, हाइब्रिड मशीन होगी जो प्रेस ब्रेक की शक्ति को बस छोटा कर दे और बॉक्स ब्रेक के खंडित फिंगर्स को बरकरार रखे।
इंटरनेट खुशी-खुशी आपको यह झूठ बेच देगा।
आपको चमकीले नीले रंग में रंगे बेंचटॉप मॉडल मिलेंगे, जो घरेलू शौक़ीनों से बड़े-बड़े वादे करते हैं। लेकिन धातु को मार्केटिंग से कोई फर्क नहीं पड़ता। यदि आप हल्के-फुल्के सेगमेंटेड ब्रेक का उपयोग करके 12-गेज माइल्ड स्टील के टुकड़े पर कसा हुआ 90-डिग्री फ्लैंज मोड़ने की कोशिश करते हैं, तो बीच में लीफ झुक जाएगी। आपके मोड़ का केंद्र ढीला 110 डिग्री होगा, जबकि किनारे 90 पर रहेंगे। आपने कोई बहुमुखी मशीन नहीं खरीदी है, बल्कि एक कमजोर मशीन खरीदी है।
मोड़ की यांत्रिकी को देखिए। एक वास्तविक प्रेस ब्रेक उपकरण को धातु में नीचे की ओर दबाता है। एक मैनुअल फिंगर ब्रेक धातु को अपनी जगह पर क्लैम्प करता है, और आप क्लैम्पिंग बार के खिलाफ सामग्री को मोड़ने के लिए एप्रन को ऊपर घुमाते हैं।
हाँ, आधुनिक इलेक्ट्रिक सर्वो फिंगर ब्रेक मौजूद हैं। वे उस एप्रन को CNC जैसी दोहराव-योग्य सटीकता के साथ घुमाने के लिए क्लोज्ड-लूप मोटरों का उपयोग करते हैं, जिससे वे कम मात्रा लेकिन उच्च-सटीकता वाले कस्टम कार्यों के लिए बेहद प्रभावी बन जाते हैं। लेकिन वे अब भी फोल्डिंग मशीनें हैं, प्रेस नहीं।
जैसे ही आप लीवरेज पर निर्भर होते हैं—चाहे वह आपके अपने कंधों से काउंटरवेट को खींचना हो या कोई इलेक्ट्रिक मोटर लीफ को घुमा रही हो—आप उस पिवट बिंदु की भौतिकी से सीमित हो जाते हैं। एक प्रेस ब्रेक पिवट नहीं करता; वह नीचे की ओर कुचलता है। यदि आपके काम में मोटी प्लेट की यील्ड स्ट्रेंथ को पार करना शामिल है, तो सेगमेंटेड फिंगर्स की कोई भी संख्या आपको कच्ची, ऊर्ध्वाधर टननेज की आवश्यकता से नहीं बचा सकती।
फोरमैन का नियम: मशीन उस ज्यामिति के आधार पर खरीदें जिसे वह क्लियर कर सकती है या उस टननेज के आधार पर जिसे वह धकेल सकती है, क्योंकि धातु आपको कभी भी एक ही स्ट्रोक में दोनों हासिल करने की चाल नहीं चलने देगी।
सालों पहले, मैंने एक व्यक्ति को 18-गेज 3003 एल्युमिनियम से 4 इंच गहरा, पाँच-तरफ़ा विद्युत जंक्शन बॉक्स एक मानक स्ट्रेट ब्रेक पर बनाने की कोशिश करते देखा। उसने पहली दो समानांतर साइड्स बिल्कुल सही मोड़ीं। फिर उसने तीसरी साइड मोड़ने के लिए टुकड़े को 90 डिग्री घुमाया। ठोस ऊपरी क्लैम्पिंग बार के पास जाने की कोई जगह नहीं थी, इसलिए उसने एप्रन को ऊपर खींचा और पहली दो फ्लैंज को बीम के खिलाफ सपाट कुचल दिया। उसने क्लियरेंस न समझने के कारण 40 डॉलर का ब्लैंक खराब कर दिया।
इसी कारण बॉक्स-एंड-पैन ब्रेक—वास्तविक “फिंगर ब्रेक”—का आविष्कार हुआ। एक ठोस ऊपरी बीम के बजाय, क्लैम्पिंग बार को अलग-अलग चौड़ाई वाले स्टील सेगमेंट्स में काटा जाता है, जो आमतौर पर एक इंच से लेकर छह इंच तक होते हैं। आप अपने बॉक्स के सटीक अंदरूनी आयाम के अनुसार इन फिंगर्स को खोलकर और सरकाकर रास्ते से हटा देते हैं।
यह ज्यामिति की मशीन है।
जब आप तीसरी साइड मोड़ते हैं, तो पहले से मुड़े हुए फ्लैंज उन खाली जगहों में आसानी से खिसक जाते हैं जहाँ आपने फिंगर्स हटाए थे। आप धातु को किसी डाई में नहीं दबा रहे होते; आप शीट मेटल को एक अनुकूलित स्टील ब्लॉक के चारों ओर लपेट रहे होते हैं। यही मॉड्यूलर संरचना इस औज़ार को कस्टम एनक्लोज़र, ड्रिप पैन और चेसिस कार्य के लिए अपरिहार्य बनाती है। यदि यह इतना बहुमुखी है, तो हम मोटी धातु मोड़ने के लिए इसका भारी संस्करण ही क्यों नहीं बना लेते?
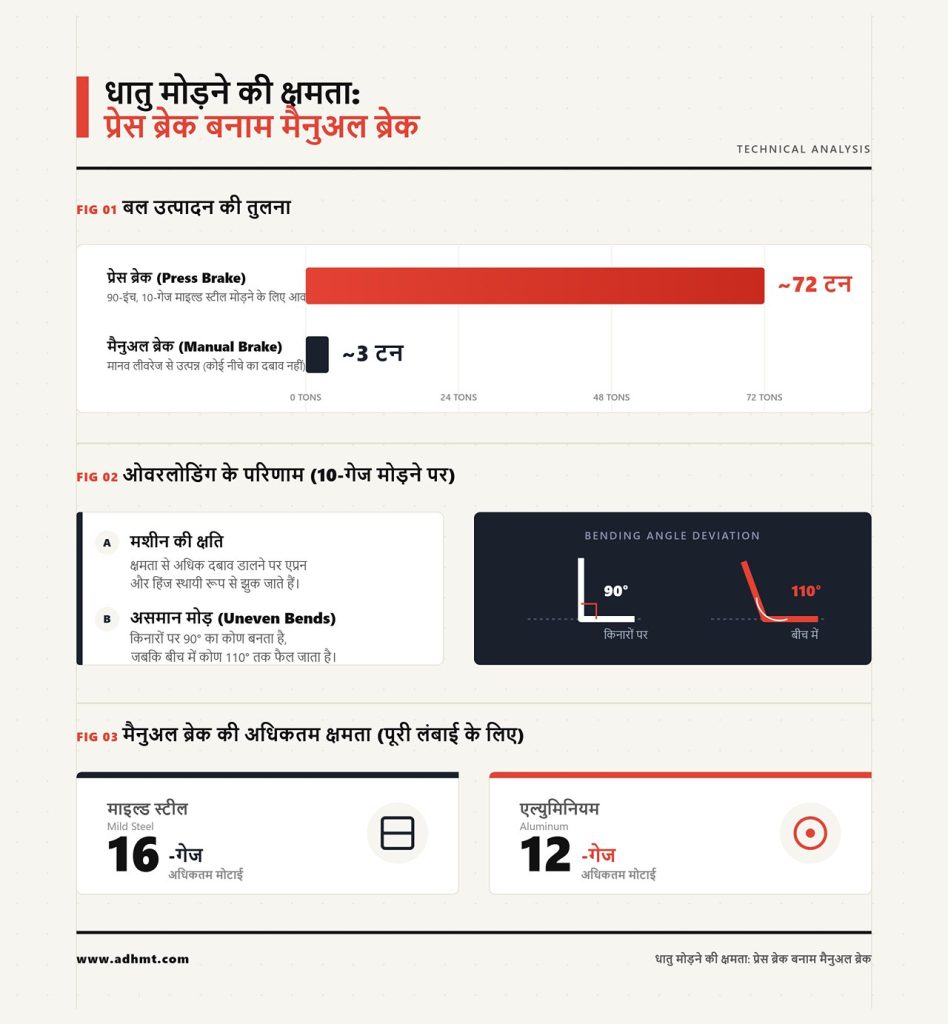
मानक प्रेस ब्रेक पर 10-गेज माइल्ड स्टील की 90-इंच लंबाई को मोड़ने के लिए, 1-इंच V-डाई में सीधे नीचे की ओर लगभग 72 टन बल की आवश्यकता होती है। एक मैनुअल फिंगर ब्रेक नीचे की ओर दबाव नहीं डालता। यह धातु को क्लैम्प करता है, और आप एक हिंज्ड एप्रन को ऊपर उठाकर सामग्री को फिंगर्स के ऊपर मोड़ते हैं।
लेकिन धातु को मार्केटिंग से कोई फर्क नहीं पड़ता।
आप पूरी तरह एप्रन के पिवट बिंदु के यांत्रिक लाभ और अपने काउंटरवेट बार की लंबाई पर निर्भर होते हैं। भले ही दो ताकतवर व्यक्ति हैंडल पर पूरा जोर लगाएँ, आप शायद कुछ टन का ऊपर की ओर बल ही पैदा कर पाएँगे। यदि आप उस 10-गेज स्टील को ज़बरदस्ती मोड़ने की कोशिश करते हैं, तो धातु झुकेगी नहीं। इसके बजाय, एप्रन बीच में झुक जाएगा, हिंज फैल जाएँगे, और क्लैम्पिंग फिंगर्स ऊपर की ओर मुड़ जाएँगे।
परिणाम यह होता है कि किनारों पर मोड़ 90 डिग्री का होता है और बीच में 110 डिग्री का। मानव लीवरेज की भौतिक सीमा यह निर्धारित करती है कि मैनुअल फिंगर ब्रेक अपनी पूरी लंबाई में लगभग 16-गेज माइल्ड स्टील या 12-गेज एल्युमिनियम तक ही प्रभावी रहते हैं। यदि मैनुअल ब्रेक शारीरिक रूप से इतने कमजोर हैं, तो हाइड्रॉलिक दिग्गज मशीनों से भरी वर्कशॉप में हम अब भी उन्हें फर्श पर बोल्ट करके क्यों रखते हैं?
100-टन CNC प्रेस ब्रेक के पास जाएँ। एक साधारण एकल ब्रैकेट मोड़ने के लिए ऑपरेटर को कंट्रोलर चालू करना पड़ता है, सही पंच और डाई लोड करनी होती है, बैकगेज पैरामीटर सेट करने होते हैं, और बेंड डिडक्शन को ठीक से समायोजित करने के लिए एक टेस्ट पीस चलाना पड़ता है। मशीन से पहला सही पार्ट निकलने से पहले ही यह प्रक्रिया दस मिनट ले लेती है।
एक मैनुअल फिंगर ब्रेक के लिए केवल एक एलन रिंच और एक टेप माप पर्याप्त है।
यदि मुझे छत के वेंट के लिए 20-गेज कॉपर फ्लैशिंग का कस्टम टुकड़ा चाहिए, तो मैं मैनुअल ब्रेक तक जाता हूँ, दो बोल्ट ढीले करता हूँ, 3-इंच फिंगर को उसकी जगह पर खिसकाता हूँ, अपनी लेआउट लाइन पर धातु को क्लैम्प करता हूँ, और हैंडल खींच देता हूँ। पार्ट पैंतालीस सेकंड में तैयार हो जाता है। न तो हाइड्रॉलिक्स को गर्म करने की आवश्यकता है, न किसी सॉफ़्टवेयर को प्रोग्राम करने की, और न ही जटिल डाई क्लीयरेंस की गणना करनी होती है। आप कच्ची शक्ति के बदले तुरंत और स्पर्श आधारित फीडबैक प्राप्त करते हैं। हैंडल के माध्यम से आप धातु के झुकने को महसूस कर सकते हैं, जिससे आप ठीक उसी क्षण रुक सकते हैं जब कोण सही दिखाई दे।
फोरमैन का नियम: मैनुअल फिंगर ब्रेक ताला खोलने की चाबी है, हथौड़ा नहीं; इसका उपयोग जटिल फ्लैंज के आसपास काम करने के लिए करें, मोटी प्लेट पर ज़बरदस्ती करने के लिए नहीं।
मैंने एक बार एक लड़के को हमारी मैनुअल ब्रेक की काउंटरवेट से अपने पूरे 190-पाउंड शरीर का वजन लटकाते हुए पकड़ा, वह 10-गेज A36 हॉट-रोल्ड स्टील की 48-इंच शीट मोड़ने की कोशिश कर रहा था। उसने स्टील को नुकसान नहीं पहुंचाया; उसने मशीन को खराब कर दिया। एप्रन बीच में एक चौथाई इंच झुक गया, बायां हिंज पिन टूट गया और क्लैम्पिंग बार स्थायी रूप से टेढ़ी हो गई। जब मैंने उससे पूछा कि वह क्या सोच रहा था, तो वह बड़बड़ाया कि इस काम के लिए उसे एक “फिंगर प्रेस ब्रेक” चाहिए थी।
ऐसी कोई चीज़ नहीं होती।
आप बॉक्स ब्रेक की नाजुक, खंडित उंगलियों को संरचनात्मक स्टील को यील्ड कराने के लिए आवश्यक भारी, ऊर्ध्वाधर बल के साथ जोड़ नहीं सकते। एक मैनुअल ब्रेक लीवर के यांत्रिक लाभ पर निर्भर करते हुए धातु को डाई के चारों ओर मोड़ने के लिए पिवट पॉइंट का उपयोग करती है। लेकिन एक निश्चित मोटाई पर, धातु मशीन के फ्रेम से अधिक मजबूत हो जाती है। यदि मानव लीवरेज और पिवट हिंज इतनी जल्दी अपनी सीमा पर पहुंच जाते हैं, तो स्टील के भीतर वास्तव में ऐसा क्या हो रहा है जो मोड़ने के लिए पूरी तरह अलग दृष्टिकोण की मांग करता है?
पिछले साल, एक फैब्रिकेटर ने हल्के डक्टवर्क के लिए बनी 35-टन न्यूमैटिक प्रेस ब्रेक का उपयोग करके 1/4-इंच AR400 वियर प्लेट के 24-इंच टुकड़े को एयर-बेंड करने की कोशिश की। पंच ने सतह पर मुश्किल से निशान डाला ही था कि एयर सिलेंडर रुक गए, एक मुख्य सील उड़ गई और एटमाइज़्ड लुब्रिकेंट पूरे वर्कशॉप में छिटक गया। उसे लगा कि प्रेस तो प्रेस ही होती है।
लेकिन धातु को मार्केटिंग से कोई फर्क नहीं पड़ता।
एक वास्तविक प्रेस ब्रेक मोड़ती नहीं है; वह कठोर स्टील के पंच को सीधे नीचे V-डाई में धकेलती है, जिससे सामग्री उस खाली स्थान के अनुरूप हो जाती है। उस 1/4-इंच AR400 प्लेट को 2-इंच V-डाई में धकेलने के लिए प्रति फुट लगभग 38 टन बल की आवश्यकता होती है। हाइड्रोलिक्स नियम इसलिए बदल देते हैं क्योंकि वे एप्रन की भौतिक झूल या मानव मांसपेशियों की सीमाओं पर निर्भर नहीं करते। इसके बजाय, हाइड्रोलिक रैम निरंतर, ऊर्ध्वाधर टननेज प्रदान करते हैं जो सामग्री की यील्ड स्ट्रेंथ को सीधे परास्त कर देता है। अब आप धातु को कोने के चारों ओर मनाने की कोशिश नहीं कर रहे; आप उसकी आणविक संरचना को बस इतना तोड़ रहे हैं कि वह बिना टूटे नया आकार ले सके।
फोरमैन का नियम: टननेज एक सख्त गणितीय सीमा है, कोई सुझाव नहीं; यदि मशीन प्रति फुट आवश्यक टन नहीं दे सकती, तो धातु यील्ड होने से पहले उपकरण को तोड़ देगी।
एक मानक 16-गेज मैनुअल ब्रेक भ्रामक है। फ्रेम पर लगी स्पेसिफिकेशन प्लेट यह संकेत देती है कि आप 16-गेज माइल्ड स्टील की 120-इंच शीट को क्लैम्पिंग बार के नीचे सरका सकते हैं और हैंडल खींचकर उसे बिल्कुल 90 डिग्री तक मोड़ सकते हैं। आप ऐसा नहीं कर सकते।
मोड़ने का बल केवल मोटाई पर निर्भर नहीं करता; इसे प्रति फुट टन में गणना किया जाता है। एक मैनुअल ब्रेक 16-गेज का 12-इंच ब्रैकेट आसानी से मोड़ सकती है। लेकिन जैसे-जैसे मोड़ की चौड़ाई बढ़ती है, आवश्यक बल रैखिक रूप से बढ़ता है। 14-गेज 304 स्टेनलेस की 120-इंच मोड़ को 5/8-इंच V-डाई में धकेलने पर प्रति फुट लगभग 4.5 टन बल चाहिए। यह कुल 45 टन प्रतिरोध है जो मशीन के खिलाफ वापस धक्का दे रहा है।
मानव लीवरेज उस भार के केवल एक हिस्से तक ही पहुंच पाता है। जिस क्षण कुल आवश्यक टननेज मशीन की क्लैम्पिंग बीम की कठोरता से अधिक हो जाता है, सामग्री पलटकर जीत जाती है। जब बीम बीच में ऊपर की ओर झुकती है, तो पंच धातु को पूरी तरह डाई में नहीं धकेल पाता, जिससे उथला, धनुषाकार मोड़ बनता है। यदि सीधा मोड़ पाने में मशीन का फ्रेम ही अंतिम बाधा है, तो दबाव हटने के बाद हम मोटी, जिद्दी धातु को ठीक उसी कोण पर कैसे स्थिर रखें जिसकी हमें आवश्यकता है?
मैंने एक व्यक्ति को 100-टन हाइड्रॉलिक प्रेस ब्रेक पर 3/8-इंच 6061-T6 एल्यूमिनियम से भारी माउंटिंग ब्रैकेट्स का एक बैच मोड़ते देखा। उसने रैम को ठीक 90 डिग्री पर बॉटम-आउट होने के लिए सेट किया। जैसे ही पंच पीछे हटा, ब्रैकेट 94 डिग्री तक खुल गए। उसने उन्हें वाइस में हथौड़े से मारकर “ठीक” करने की कोशिश की, जिससे ग्रेन संरचना में दरार पड़ गई और एयरोस्पेस-ग्रेड एल्यूमिनियम के 400 डॉलर सीधे स्क्रैप में चले गए।
वह भूल गया कि मोटी धातु मूलतः एक विशाल स्प्रिंग की तरह व्यवहार करती है।
जब आप शीट मेटल को V-डाई में दबाते हैं, तो अंदरूनी रेडियस संकुचित होता है जबकि बाहरी रेडियस खिंचता है। जैसे ही हाइड्रॉलिक रैम ऊपर उठता है, संकुचित अणु वापस धक्का देते हैं, जिससे मोड़ का कोण खुल जाता है। 20-गेज तांबे पर काम कर रही मैनुअल फिंगर ब्रेक में यह स्प्रिंगबैक नगण्य होता है—आप बस एहसास से एप्रन को 90 डिग्री से थोड़ा आगे खींच देते हैं। लेकिन 3/8-इंच एल्यूमिनियम को मोड़ने वाली प्रेस ब्रेक पर आप भारी आंतरिक बलों से निपट रहे होते हैं, जिन्हें मानव हाथ सुरक्षित रूप से नियंत्रित नहीं कर सकते।
एक वास्तविक प्रेस ब्रेक इस समस्या को एयर-बेंड की अनुमति देकर संभालती है। आप पंच को V-डाई में और गहराई तक ले जाते हैं, सामग्री को जानबूझकर ठीक 86 डिग्री तक ओवर-बेंड करते हैं ताकि वह ढीली होकर सटीक 90 डिग्री पर वापस आ जाए। CNC नियंत्रक इस अतिरिक्त यात्रा की गणना सामग्री की तन्य शक्ति और डाई की चौड़ाई के आधार पर करता है। आप 3/8-इंच प्लेट को “महसूस” करके नहीं मोड़ सकते। या तो आपके पास स्प्रिंगबैक से आगे धकेलने के लिए हाइड्रॉलिक नियंत्रण है, या नहीं है। ऐसे उच्च-सटीकता कार्यों के लिए 100% CNC-आधारित समाधान—जैसे CNC प्रेस ब्रेक मशीनें—जहाँ बेंडिंग और शीट मेटल ऑटोमेशन एकीकृत रूप से डिज़ाइन किए गए हों, भारी प्लेट पर भी दोहराने योग्य कोण सटीकता सुनिश्चित करते हैं; इसी श्रेणी में ADH Machine Tool के सिस्टम औद्योगिक-स्तर के अनुप्रयोगों के लिए विकसित किए गए हैं।
फोरमैन का नियम: मोटी धातु वहाँ नहीं रहती जहाँ आप उसे धकेलते हैं; यदि आपकी मशीन पूर्ण हाइड्रॉलिक सटीकता के साथ ओवर-बेंड नहीं कर सकती, तो आप अंतिम कोण के बारे में सिर्फ अनुमान लगा रहे हैं।
आपके पास दुनिया भर का हाइड्रॉलिक दबाव हो सकता है, लेकिन यदि धातु को मोड़ने के लिए आवश्यक स्थान भौतिक रूप से उपलब्ध नहीं है, तो उसका कोई महत्व नहीं है। अब हम यील्ड स्ट्रेंथ या स्प्रिंगबैक की बात नहीं कर रहे हैं। हम मशीन के अंदर उपलब्ध वास्तविक जगह की बात कर रहे हैं।
पिछले महीने मैंने एक नए लड़के को हमारी 50-टन हाइड्रॉलिक प्रेस ब्रेक पर 14-गेज कोल्ड-रोल्ड स्टील से पाँच-तरफ़ा ड्रिप पैन मोड़ने की कोशिश करते देखा। उसने पहली तीन साइडें ठीक से उठा दीं। लेकिन जब उसने चौथी साइड मोड़ने के लिए पीस को घुमाया, तो पहले से मुड़ा हुआ तीसरा फ्लैंज ऊपर की ओर घूमकर ऊपरी रैम से टकरा गया, इससे पहले कि पंच डाई को छूता, और बॉक्स बेकार स्टील के ट्रेपेज़ॉइड में कुचल गया। जब मैंने पूछा कि वह क्या सोच रहा था, तो वह बड़बड़ाया कि इस काम के लिए उसे “फिंगर प्रेस ब्रेक” चाहिए।
ऐसी मशीन अस्तित्व में नहीं है, क्योंकि कच्चे टन भार की यांत्रिकी मूल रूप से क्लियरेंस की यांत्रिकी के विपरीत होती है।
एक मैनुअल बॉक्स-एंड-पैन ब्रेक क्लैम्पिंग बीम पर खंडित फिंगर्स का उपयोग करती है। जिन फिंगर्स की आवश्यकता नहीं होती, उन्हें आप खोल देते हैं, जिससे खाली स्थान बनते हैं ताकि पहले से मुड़े हुए फ्लैंज बिना टकराव के क्लैम्पिंग तंत्र के पास से निकल सकें। इसके विपरीत, प्रेस ब्रेक एक विशाल ऊर्ध्वाधर गिलोटिन की तरह होती है। यह समान नीचे की ओर बल देने के लिए एक ठोस, निरंतर ऊपरी बीम पर निर्भर करती है। आपके पास 10-गेज माइल्ड स्टील को कसे हुए 1.125-इंच V-डाई में मोड़ने की शक्ति हो सकती है, जिसके लिए प्रति फुट 9.6 टन का कठोर बल चाहिए। आपके पास टन भार है। आपके पास बस जगह नहीं है।
जिसे आप क्लियर नहीं कर सकते, उसे मोड़ नहीं सकते।
चौथी साइड को 90 डिग्री तक लाने के लिए, तीसरी साइड को पंच के समानांतर ऊपर की ओर चलना पड़ता है। यदि पंच केवल चार इंच ऊँचा है और आपका बॉक्स छह इंच गहरा है, तो धातु उस ठोस स्टील रैम से टकरा जाएगी जो पंच को पकड़े हुए है। मशीन का अपना संरचनात्मक द्रव्यमान ही आपके वर्कपीस को नष्ट करने वाली चीज़ बन जाता है। यदि मशीन का ऊपरी रैम भौतिक रूप से साइड फ्लैंज को रोक रहा है, तो आप गहरा बॉक्स कैसे मोड़ेंगे?
फोरमैन का नियम: टनेज उस चीज़ को नहीं मोड़ सकता जिसे टूलिंग भौतिक रूप से रोक रही हो; बहु-पक्षीय बॉक्स के लिए खाली स्थान आवश्यक है, और प्रेस ब्रेक पूरी तरह ठोस द्रव्यमान से बना होता है।
कुछ वर्ष पहले, एक फैब्रिकेटर ने 1/8-इंच 5052 एल्युमिनियम से 12-इंच गहरा हॉपर बनाने की कोशिश की। उसने सोचा कि 14-इंच ऊँचा पंच लगाकर वह क्लियरेंस की समस्या को मात दे देगा। उसने पैडल दबाया, पंच नीचे गया, और विशाल पिछला फ्लैंज ऊपर की ओर घूम गया—पंच और रैम को पार करता हुआ सीधे मशीन के भारी साइड फ्रेम से टकराया, जिससे पूरी एल्युमिनियम शीट मुड़कर कबाड़ बन गई।
यह ज्यामिति की मशीन है।
ऑपरेटर टनेज चार्ट पर अत्यधिक ध्यान देना पसंद करते हैं। वे जानते हैं कि 1/4-इंच A36 स्टील की 10-फुट शीट को 2-इंच V-डाई पर मोड़ने के लिए 19.7 टन प्रति फुट की आवश्यकता होती है, जो 150-टन मशीन को उसकी सीमा से आगे धकेल देता है। वे यह भी जानते हैं कि वे गणित को समायोजित कर सकते हैं। 2-इंच डाई को 3-इंच डाई से बदलने पर बल 13.9 टन प्रति फुट तक घट जाता है, जिससे काम सुरक्षित रूप से मशीन की अधिकतम क्षमता के भीतर आ जाता है। उन्हें लगता है कि उन्होंने पहेली हल कर ली है, क्योंकि मानक सूत्र डाई ओपनिंग के अनुसार गतिशील रूप से समायोजित होता है।
लेकिन धातु को मार्केटिंग की परवाह नहीं होती।
सूत्र आपको बताता है कि आपके पास शक्ति है, लेकिन वह मशीन की थ्रोट गहराई को ध्यान में नहीं रखता। थ्रोट साइड फ्रेम में बना C-आकार का कटआउट होता है, जिससे धातु गुजर सकती है। यदि आपकी मशीन का थ्रोट 10 इंच है और आप उसी A36 शीट पर 12-इंच रिटर्न फ्लैंज मोड़ रहे हैं, तो धातु 90 डिग्री तक पहुँचने से पहले ही कास्ट-आयरन फ्रेम से भौतिक रूप से टकरा जाएगी। आप टनेज बचाने के लिए पूरे दिन अपनी V-डाई ओपनिंग की पुनर्गणना कर सकते हैं, लेकिन जैसे ही उठती हुई शीट मेटल मशीन के अडिग फ्रेम से टकराती है, बेंड समाप्त हो जाता है। यदि मानक मशीन का फ्रेम लगातार गहरे बेंड में बाधा बनता है, तो क्या हम उसके चारों ओर पहुँचने के लिए विशेष टूलिंग नहीं खरीद सकते?
फोरमैन का नियम: जितना गहरा बॉक्स, उतना चौड़ा स्विंग; उठती हुई शीट मेटल के साथ टकराव की स्थिति में प्रेस ब्रेक का फ्रेम हमेशा जीतता है।
मैंने एक बार एक शॉप मालिक को अपने प्रेस ब्रेक पर 16-गेज गैल्वनाइज्ड स्टील के HVAC प्लेनम मोड़ने के लिए विशेष गूसनेक पंचों के सेट पर 4,000 डॉलर खर्च करते देखा। गूसनेक पंच के केंद्र में बड़ा, घुमावदार कटआउट होता है, जिसे विशेष रूप से इस तरह बनाया जाता है कि गहरे बॉक्स का रिटर्न फ्लैंज ऊपर उठकर उस खाली स्थान में जा सके और रैम से न टकराए। लेकिन ऑपरेटर ने सेगमेंटेड पंच को पूरी तरह कसकर नहीं बैठाया। 30 टन दबाव के तहत, गूसनेक की कमजोर प्रोफाइल टूट गई, और कठोर स्टील का एक टुकड़ा टेबल के पार उड़ता हुआ गया और 600 डॉलर की एक नई तांबे की शीट को खरोंच गया।
आप फिंगर ब्रेक जैसी क्लियरेंस की नकल करने के लिए टूलिंग खरीद सकते हैं, लेकिन इसकी कीमत संरचनात्मक मजबूती में चुकानी पड़ती है।
जब आप किसी स्टील पंच के बीच का हिस्सा काटकर बॉक्स फ्लैंज के लिए खाली जगह बनाते हैं, तो आप वह ऊर्ध्वाधर द्रव्यमान हटा देते हैं जो हाइड्रोलिक बल को सुरक्षित रूप से स्थानांतरित करता है। आप जानबूझकर टूल को खोखला कर रहे होते हैं। एक मानक सीधा पंच भारी प्लेट के लिए आवश्यक 19.7 टन प्रति फुट का भार आसानी से संभाल सकता है। लेकिन अपनी ज्यामिति से कमजोर हुआ एक गहरा गूसनेक पंच टूटने से पहले अधिकतम केवल 8 टन प्रति फुट के लिए ही रेटेड हो सकता है। आपने प्रभावी रूप से अपनी मशीन को निष्क्रिय कर दिया है। आपके पास 150-टन की हाइड्रोलिक प्रेस ब्रेक है, लेकिन आपको उसे 50-टन मशीन की तरह चलाना पड़ता है क्योंकि आपकी विशेष “क्लियरेंस” टूलिंग वास्तविक दबाव लगाने पर फट सकती है।
आप ताला खोलने वाला स्लेजहैमर नहीं खरीद सकते।
प्रेस ब्रेक को मैनुअल फिंगर ब्रेक की तरह काम कराने की कोशिश में आप जितना भी पैसा खर्च करते हैं, उसका परिणाम नाजुक और महंगी टूलिंग के रूप में निकलता है, जो आपको मशीन को उसके वास्तविक उद्देश्य के लिए इस्तेमाल करने से रोकता है। आप एक ऐसे समझौते में फंस जाते हैं जहाँ मशीन जटिल बॉक्स के लिए बहुत भारी है, लेकिन कस्टम बॉक्स टूलिंग संरचनात्मक स्टील के लिए बहुत कमजोर है। जब आपको एहसास होता है कि कोई भी मशीन सुरक्षित रूप से दूसरी के क्षेत्र में कदम नहीं रख सकती, तो आपकी उत्पादन लाइन के साथ वास्तव में क्या होता है?
फोरमैन का नियम: प्रेस ब्रेक को फिंगर ब्रेक जैसा बनाने के लिए जटिल, खोखली टूलिंग खरीदने का मतलब है कि आप अपनी सबसे शक्तिशाली मशीन को कमजोर करने के लिए प्रीमियम कीमत चुका रहे हैं।
आइए एक क्षण के लिए टननेज चार्ट और टूलिंग कैटलॉग से पीछे हटें।
यह ज्यामिति की एक मशीन है।
आप ताला खोलने वाला स्लेजहैमर नहीं खरीद सकते। मैनुअल फिंगर ब्रेक ताले खोलने की सुई है, जिसे नाजुक एनक्लोज़र की जटिल, बहु-पक्षीय मोड़ों के लिए बनाया गया है। प्रेस ब्रेक स्लेजहैमर है, जिसे मोटी प्लेट में कच्चा, अडिग टननेज धकेलने के लिए बनाया गया है। जब आप इंटरनेट पर किसी हाइब्रिड की तलाश करते हैं, तो आप वास्तव में कोई बहुमुखी मध्य मार्ग नहीं खोज रहे होते। आप बस दोनों में असफल होने का विकल्प चुन रहे होते हैं। धातु निर्माण की वास्तविकता यह है कि आपको अपना ज़हर चुनना पड़ता है। आप यह चुन रहे होते हैं कि आप गहरे 18-गेज 6061 एल्युमिनियम चेसिस को मोड़ने में असफल होना पसंद करेंगे क्योंकि आपकी मशीन बहुत भारी है, या 1/4-इंच AR400 प्लेट में सीधी रेखा मोड़ने में असफल होना क्योंकि आपकी मशीन बहुत कमजोर है।
फोरमैन का नियम: आप ऐसी मशीन नहीं खरीद सकते जो सब कुछ कर सके; आप केवल ऐसी मशीन खरीद सकते हैं जिसकी सीमाएँ आपकी विशिष्ट कार्यशाला को दिवालिया न करें।
मैंने एक बार एक लड़के को मानक 16-गेज मैनुअल फिंगर ब्रेक पर 10-गेज 304 स्टेनलेस स्टील के 4-फुट सेक्शन को मोड़ने की कोशिश करते देखा। जब मैंने उससे पूछा कि वह क्या सोच रहा था, तो वह बड़बड़ाया कि इस काम के लिए उसे एक “फिंगर प्रेस ब्रेक” चाहिए। उसने काउंटरवेट हैंडल पकड़े, अपने जूते जमाए, और पूरे शरीर का वजन पीछे की ओर झोंक दिया।
स्टेनलेस स्टील ज़रा भी नहीं हिला।
इसके बजाय, ब्रेक का भारी कास्ट-आयरन एप्रन बीच से झुक गया, हिंज पिन स्थायी रूप से फैल गए और क्लैम्पिंग लीफ असंतुलित हो गई। उसने चार सेकंड में 3,500 डॉलर की मशीन बर्बाद कर दी। मैनुअल फिंगर ब्रेक पूरी तरह मानवीय लीवरेज और अपने कास्ट फ्रेम की कठोरता पर निर्भर करते हैं ताकि धातु को तेज किनारे पर मोड़ा जा सके। इनमें बल बढ़ाने के लिए हाइड्रॉलिक रैम या भारी V-डाई नहीं होते। जब आप उनकी निर्धारित क्षमता से आगे जाते हैं, तो ऊर्जा को कहीं न कहीं जाना ही होता है। यदि धातु झुकने से इनकार करती है, तो मशीन झुक जाती है। आप टाई रॉड्स खींच देते हैं। फिंगर्स को टेढ़ा कर देते हैं। एक सटीक उपकरण को बेकार, डगमगाते पेपरवेट में बदल देते हैं, जो फिर कभी सीधी रेखा नहीं मोड़ पाएगा।
फोरमैन का नियम: मोटी प्लेट स्टील के आकार छोड़ने से पहले मैनुअल फिंगर ब्रेक हमेशा अपनी संरचनात्मक ज्यामिति की कुर्बानी देगा।
दूसरी ओर, एक व्यक्ति ने 22-गेज शुद्ध तांबे से 2 इंच गहरी इलेक्ट्रॉनिक्स ट्रे बनाने के लिए 100-टन हाइड्रॉलिक प्रेस ब्रेक का उपयोग करने की कोशिश की। उसने एक मानक सीधा पंच और संकीर्ण V-डाई सेट किया, यह सोचकर कि मशीन की सटीकता एक परफेक्ट बॉक्स की गारंटी देगी। उसने पहली तीन साइड्स खूबसूरती से मोड़ दीं। चौथी साइड पर, ऊपर के ठोस स्टील रैम से उठती हुई तांबे की फ्लैंजें ज़ोर से टकराईं। तांबा फॉयल की तरह मुड़कर चिपट गया।
लेकिन धातु को मार्केटिंग की परवाह नहीं होती।
आप टचस्क्रीन वाले CNC प्रेस ब्रेक खरीद सकते हैं जो इंच के हजारवें हिस्से तक बेंड अलाउंस की गणना करता है, लेकिन मूल रूप से वह अब भी एक स्लेजहैमर ही है। मैकेनाइज़्ड प्रेस ब्रेक अत्यधिक बल को नीचे की ओर धकेलने के लिए बनाए जाते हैं, जिसके लिए विशाल, ठोस ऊपरी बीम की आवश्यकता होती है। यही ठोस द्रव्यमान छोटे, जटिल बॉक्सों की घूमती हुई फ्लैंजों को भौतिक रूप से रोक देता है। नतीजा यह होता है कि आपके पास ऐसी मशीन होती है जो 1/2-इंच स्टील प्लेट को आसानी से कुचल सकती है, लेकिन चार-तरफा पैन को मोड़ नहीं सकती जिसे एक किशोर सस्ते मैनुअल ब्रेक पर हाई स्कूल की वर्कशॉप क्लास में बना सकता है। आपने टनेज खरीदा, लेकिन क्लीयरेंस खो दी।
फोरमैन का नियम: जब मशीन का भौतिक द्रव्यमान आपकी शीट मेटल को पूरी तरह घूमने नहीं देता, तब कच्ची टनेज पूरी तरह बेकार है।
पांच साल पहले, गली के एक वर्कशॉप मालिक ने 16-गेज A36 माइल्ड स्टील से तीन सौ इलेक्ट्रिकल एनक्लोज़र का प्रोडक्शन ऑर्डर चलाने की कोशिश की। उसके पास केवल एक मैनुअल फिंगर ब्रेक था। दोपहर तक उसके लोग शारीरिक रूप से थक चुके थे, ऑपरेटर की थकान के कारण बेंड एंगल तीन डिग्री तक भटकने लगे, और उसे चालीस एनक्लोज़र कबाड़ करने पड़े क्योंकि उनके ढक्कन फिट नहीं हो रहे थे। उसने कॉन्ट्रैक्ट खो दिया।
वॉल्यूम एकल-मशीन वर्कशॉप की सच्चाई उजागर कर देता है।
यदि आप कस्टम, एक-बार के HVAC प्लेनम या जटिल प्रोटोटाइप बना रहे हैं, तो मैनुअल फिंगर ब्रेक आपका सहारा है। इसके खंडित फिंगर्स आपको रिटर्न फ्लैंज को क्लियर करने की अनुमति देते हैं, जो प्रेस ब्रेक रैम से तुरंत टकरा जाते। लेकिन जैसे ही आपको 1/4-इंच प्लेट से हजार ब्रैकेट मोड़ने हों, या कई दिनों के प्रोडक्शन रन में पूर्ण दोहराव क्षमता चाहिए, मानवीय ताकत जवाब दे देती है। एक CNC प्रेस ब्रेक प्रति घंटे 600 बेंड कर सकता है, हर बार बिल्कुल वही टनेज उसी गहराई तक लगाते हुए। ऐसे उच्च-वॉल्यूम और बड़े-लंबाई अनुप्रयोगों में, जहाँ सिंक्रोनाइज़्ड पावर और सटीकता दोनों अनिवार्य हों, एक उन्नत CNC समाधान—जैसे टैंडम प्रेस ब्रेक—वर्कशॉप को वास्तविक औद्योगिक स्केल पर ले जा सकता है, खासकर तब जब वह ADH Machine Tool जैसे 100% CNC-आधारित शीट मेटल समाधानों पर निर्भर हो। आप दोनों मशीनें इसलिए नहीं खरीदते कि आपके पास अतिरिक्त फ्लोर स्पेस है। आप जटिल ज्यामिति हल करने के लिए फिंगर ब्रेक खरीदते हैं, और औद्योगिक वॉल्यूम की भारी मांगों को झेलने के लिए प्रेस ब्रेक खरीदते हैं।
फोरमैन का नियम: आप लीवरेज से टननेज की कमी पूरी नहीं कर सकते, और केवल शक्ति से क्लियरेंस नहीं बना सकते; एक लाभकारी कार्यशाला अंततः स्लेजहैमर और लॉक-पिक दोनों खरीदती है।
मैंने एक बार एक नए कर्मचारी को 12-गेज 316L स्टेनलेस स्टील से 48-इंच का हॉपर एयर-बेंड करने की कोशिश करते देखा, और वह इसके लिए सामान्य माइल्ड स्टील टननेज चार्ट का उपयोग कर रहा था। जब मैंने उससे पूछा कि वह क्या सोच रहा था, तो उसने बड़बड़ाते हुए कहा कि इस काम के लिए उसे “फिंगर प्रेस ब्रेक” चाहिए। उसने कंट्रोलर में आंकड़े डाले, घर्षण और तन्यता में बदलाव के लिए हमेशा आवश्यक 20 प्रतिशत सुरक्षा मार्जिन को अनदेखा किया, और पैडल दबा दिया। स्ट्रोक के बीच में मशीन लोड के नीचे कराहते हुए रुक गई और $400 की मेडिकल-ग्रेड स्टेनलेस शीट में स्थायी रूप से एक टेढ़ी क्रीज़ उकेर दी।
उसे यह समझ नहीं था कि स्टेनलेस स्टील को माइल्ड कार्बन स्टील की तुलना में 1.6 गुना टननेज गुणक की आवश्यकता होती है।
आप किसी मशीन को इस अस्पष्ट धारणा पर नहीं खरीद सकते कि आप शायद क्या बनाएंगे। आपको खरीद निर्णय उन सटीक मिश्रधातुओं की पूर्ण अधिकतम सीमाओं के आधार पर लेना होता है जिन पर आप काम करते हैं। जो खरीदार मुख्यतः स्टेनलेस कार्य के लिए कार्बन स्टील चार्ट के आधार पर मशीन का आकार तय करता है, उसे गंभीर शक्ति कमी का सामना करना पड़ता है। जैसे ही आप अपनी सामग्री रैक बदलते हैं, वही भौतिक मशीन 50 प्रतिशत तक कम क्षमता वाली हो जाती है। आप “छोटी” और “बड़ी” मशीन के बीच चयन नहीं कर रहे हैं। आप पहले अपनी सामग्री चुन रहे हैं, और उस विशिष्ट मिश्रधातु का भौतिक विज्ञान यह निर्धारित करता है कि आपको कितनी टननेज खरीदनी होगी।
यदि आप अपनी वर्तमान या प्रस्तावित जॉब प्रोफाइल के लिए सही टननेज, बेंड लंबाई और मिश्रधातु संयोजन को लेकर सुनिश्चित नहीं हैं, तो अगला व्यावहारिक कदम विशेषज्ञ मूल्यांकन है। ADH Machine Tool की टीम विभिन्न देशों में स्थापित अपनी व्यापक बिक्री और सेवा उपस्थिति के साथ वास्तविक कार्यशाला परिस्थितियों के आधार पर मशीन चयन, कॉन्फ़िगरेशन और कोटेशन पर परामर्श प्रदान करती है। अपनी आवश्यकताओं पर चर्चा करने या औपचारिक कोटेशन प्राप्त करने के लिए यहाँ संपर्क करें: संपर्क करें.
फोरमैन का नियम: बिक्री पुस्तिका में दिए गए आंकड़े आदर्श परिस्थितियों और माइल्ड स्टील को मानकर चलते हैं, जबकि आपकी कार्यशाला घर्षण, मिश्रित मिश्रधातुओं और अनिवार्य 20 प्रतिशत सुरक्षा मार्जिन पर चलती है।
यदि आप वास्तव में सुरक्षित खरीद निर्णय लेना चाहते हैं, तो अनुमान पर नहीं बल्कि गणना पर जाएँ। टननेज चार्ट, सामग्री-विशिष्ट फैक्टर, बेंड लंबाई बनाम क्षमता तालिकाएँ और सुरक्षा मार्जिन को एक साथ देखकर ही सही मशीन चुनी जा सकती है। विस्तृत तकनीकी विनिर्देश, टननेज रेफरेंस टेबल और मशीन कॉन्फ़िगरेशन जानकारी के लिए आप यहाँ से पूर्ण स्पेसिफिकेशन दस्तावेज़ डाउनलोड कर सकते हैं: तकनीकी स्पेसिफिकेशन डाउनलोड करें।
एक व्यक्ति 1/4-इंच AR400 प्लेट का ढेर लेकर भारी-भरकम ट्रक ब्रैकेट बनाने आया, यह सोचकर कि हमारी 300-टन हाइड्रोलिक प्रेस ब्रेक उसे मक्खन की तरह काट देगी। उसने एक मानक पंच लगाया, तय किया कि वह सामान्य एयर-बेंड के बजाय बॉटम-बेंड की तेज अंदरूनी रेडियस चाहता है, और पैडल दबा दिया। मशीन के पास कुल टननेज तो थी, लेकिन टूलिंग केवल 80 टन प्रति मीटर के लिए रेटेड थी। पंच सचमुच टूट गया, टुकड़े ड्रायवॉल में जा घुसे और डाई पर उच्च-यील्ड प्लेट का एक टेढ़ा-मेढ़ा, आधा मुड़ा हुआ अवशेष छोड़ गया।
लेकिन धातु को मार्केटिंग से कोई फर्क नहीं पड़ता।
कुल टननेज समीकरण का केवल आधा हिस्सा है। दूसरा आधा हिस्सा प्रति फुट आपकी टूलिंग की लोड सीमा और आपके द्वारा चुनी गई बेंडिंग विधि है। 10-गेज 5052 एल्युमिनियम के टुकड़े को एयर-बेंड करना, उसे बॉटम-बेंड करने की तुलना में बहुत कम बल लेता है, और यदि आप उसी एल्युमिनियम को पूरी तरह तेज कोना पाने के लिए कॉइन करना चाहें, तो अचानक आपको दस गुना टननेज चाहिए। आप केवल धातु की लंबाई की गणना नहीं कर रहे हैं। आप उस केंद्रित बल की गणना कर रहे हैं जो किसी विशिष्ट मिश्रधातु को एक विशिष्ट डाई में बिना टूल स्टील को तोड़े मजबूर करने के लिए आवश्यक है। कमजोर टूलिंग के साथ एक विशाल मशीन सिर्फ फटने की प्रतीक्षा करता हुआ बम है।
फोरमैन का नियम: यदि आपकी टूलिंग की प्रति-मीटर लोड सीमा दबाव में टूटने वाला अवरोध पैदा करती है, तो कुल मशीन क्षमता एक खतरनाक भ्रम है।
मैंने एक प्रशिक्षु को 16-गेज A36 माइल्ड स्टील से बने चेसिस में जटिल, स्टेप्ड Z-बेंड को एक मानक फिक्स्ड-हाइट बैकगेज के साथ ज़बरदस्ती फिट करने की कोशिश करते हुए पकड़ा। उसने स्टॉप्स के खिलाफ टुकड़े को एक अजीब कोण पर हाथ से पकड़ने की कोशिश की, अपने निशान से एक-आठवां इंच चूक गया, और रिटर्न फ्लैंज को ऊपर की बीम से दबाकर पूरी असेंबली को कबाड़ बना दिया।
यह ज्यामिति की मशीन है।
जब आप ऑफसेट बेंड वाले कस्टम एनक्लोज़र बना रहे हों या स्टैगर्ड टूल संयोजन का उपयोग कर रहे हों, तो R-एक्सिस—आपके बैकगेज के लिए यांत्रिक ऊर्ध्वाधर ऊंचाई समायोजन—के बिना कच्ची शक्ति का कोई महत्व नहीं है। यदि आप एकल, जटिल बॉक्स बना रहे हैं, तो आपको मैनुअल फिंगर ब्रेक की सेगमेंटेड क्लीयरेंस की आवश्यकता होती है। लेकिन यदि आप उत्पादन रन में दोहराए जाने वाले, बहु-चरणीय ज्यामितीय आकार बना रहे हैं, तो आपको मल्टी-एक्सिस CNC बैकगेज वाले प्रेस ब्रेक की जरूरत है जो धातु को वहीं पकड़ने के लिए ऊर्ध्वाधर रूप से समायोजित हों जहां वह वास्तव में स्थित होती है। आपको तय करना होगा कि आप बॉक्स को घुमाने के लिए भौतिक स्थान के लिए भुगतान कर रहे हैं या एक जटिल अनुक्रम को दिन में हजार बार दोहराने की यांत्रिक सटीकता के लिए।
फोरमैन का नियम: टनेज धातु को मोड़ता है, लेकिन मल्टी-एक्सिस बैकगेज की ज्यामिति ही वास्तव में यह तय करती है कि आप किसी जटिल भाग को दूसरी बार भी बना सकते हैं या नहीं।
शहर के दूसरे छोर पर एक वर्कशॉप मालिक ने अपने बिल्कुल नए 150-टन प्रेस ब्रेक पर 14-गेज G90 गैल्वनाइज्ड स्टील की 8-फुट लंबी शीट को मोड़ने की कोशिश की। उसने इस विशाल मशीन को कम छत वाले गैराज के पिछली कोने में ठूंस दिया था। जब रैम नीचे आया, तो आठ फुट की शीट एक बड़े चाप में ऊपर की ओर घूमी, ऑपरेटर के पीछे खड़े संरचनात्मक कंक्रीट के स्तंभ से जोरदार टकराई, और गैल्वनाइज्ड पैनल को ठीक बीच में मोड़कर खराब कर दिया, जिससे वास्तुशिल्प ट्रिम का एक बड़ा टुकड़ा बेकार हो गया।
उसने टनेज खरीदा, लेकिन स्विंग को भूल गया।
16-गेज मैनुअल फिंगर ब्रेक को एक मजबूत वर्कबेंच और लीवर खींचने के लिए पर्याप्त जगह के अलावा कुछ नहीं चाहिए। 100-टन हाइड्रोलिक प्रेस ब्रेक को प्रबलित छह-इंच कंक्रीट स्लैब, समर्पित तीन-फेज पावर, और इतना खाली रेडियल स्थान चाहिए कि दस-फुट लंबी स्टील शीट नब्बे डिग्री घूम सके बिना किसी फोर्कलिफ्ट चालक का सिर काटे। आप केवल एक उपकरण नहीं खरीद रहे हैं। आप एक भौतिक सीमा खरीद रहे हैं जो अगले बीस वर्षों तक आपके द्वारा दिए जाने वाले हर कोटेशन, आपके द्वारा स्टॉक की जाने वाली हर सामग्री, और आपके प्रशिक्षुओं द्वारा की जाने वाली हर गलती को निर्धारित करेगी। अपनी फर्श को देखें, अपने स्क्रैप बिन को देखें, और तय करें कि आप क्या ठुकराने का खर्च उठा सकते हैं।
