प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

किसी भी मेटल फैब्रिकेशन फ्लोर पर जाएँ, और आप वही खतरनाक दृश्य देखेंगे: ऑपरेटर दो पाम बटन दबाता है, रैम नीचे आता है, और जैसे ही डाई संपर्क करती है, उसके हाथ तुरंत मोड़ को सहारा देने के लिए शीट की ओर वापस चले जाते हैं।
उसे लगता है कि दो-हाथ नियंत्रण उसे सुरक्षित रख रहा है। वह गलत है।
यह नियंत्रण केवल मोड़ शुरू होने से पहले उसके हाथों को डाई से दूर रखता है, लेकिन स्वयं मोड़ की तीव्र ज्यामिति के दौरान उन्हें पूरी तरह असुरक्षित छोड़ देता है।
घटना रिपोर्ट #4419: 24 वर्षीय दूसरी शिफ्ट का ऑपरेटर 14-गेज स्टेनलेस स्टील एनक्लोज़र पर 90-डिग्री फ्लैन्ज बना रहा था। स्ट्रोक शुरू करने के लिए उसके हाथ दो पाम बटनों पर टिके हुए थे। जैसे ही ऊपरी डाई ने संपर्क किया, उसने उठती हुई फ्लैन्ज को सहारा देने के लिए बटन छोड़ दिए, ठीक वैसे ही जैसे उसे प्रशिक्षित किया गया था। फ्लैन्ज अनुमान से अधिक तेजी से ऊपर की ओर झटकी और उसकी दाहिनी कलाई को रैम के सामने वाले हिस्से से दबा दिया। आधिकारिक कारण के रूप में क्लिपबोर्ड पर OPERATOR POSITIONING ERROR लिखा गया। लेकिन वह निष्कर्ष भ्रामक था।
ऐसी घटनाएँ तब और जटिल हो जाती हैं जब वर्कपीस लंबा, भारी या मल्टी-स्टेज फ्लैन्ज वाला हो—जहाँ एक ऑपरेटर को सहारा, संरेखण और नियंत्रण एक साथ संभालना पड़ता है। बड़े एनक्लोज़र, स्ट्रक्चरल पार्ट्स या ऑटोमोटिव व शिपबिल्डिंग जैसे क्षेत्रों में उपयोग होने वाले लंबे शीट मेटल कंपोनेंट्स के लिए समन्वित, सिंक्रोनाइज़्ड बेंडिंग आवश्यक हो जाती है। ऐसे परिदृश्यों में टैंडम प्रेस ब्रेक समाधान जैसी प्रणाली, जिसे ADH Machine Tool पूर्ण इंटेलिजेंट शीट मेटल सॉल्यूशंस के हिस्से के रूप में प्रदान करता है, बड़े और उच्च-टन भार वाले वर्कपीस की अधिक नियंत्रित, संतुलित और दो-मशीन समकालिक बेंडिंग को संभव बनाती है—जिससे ऑपरेटर पर निर्भर अस्थिर मैनुअल सपोर्ट की आवश्यकता कम होती है।
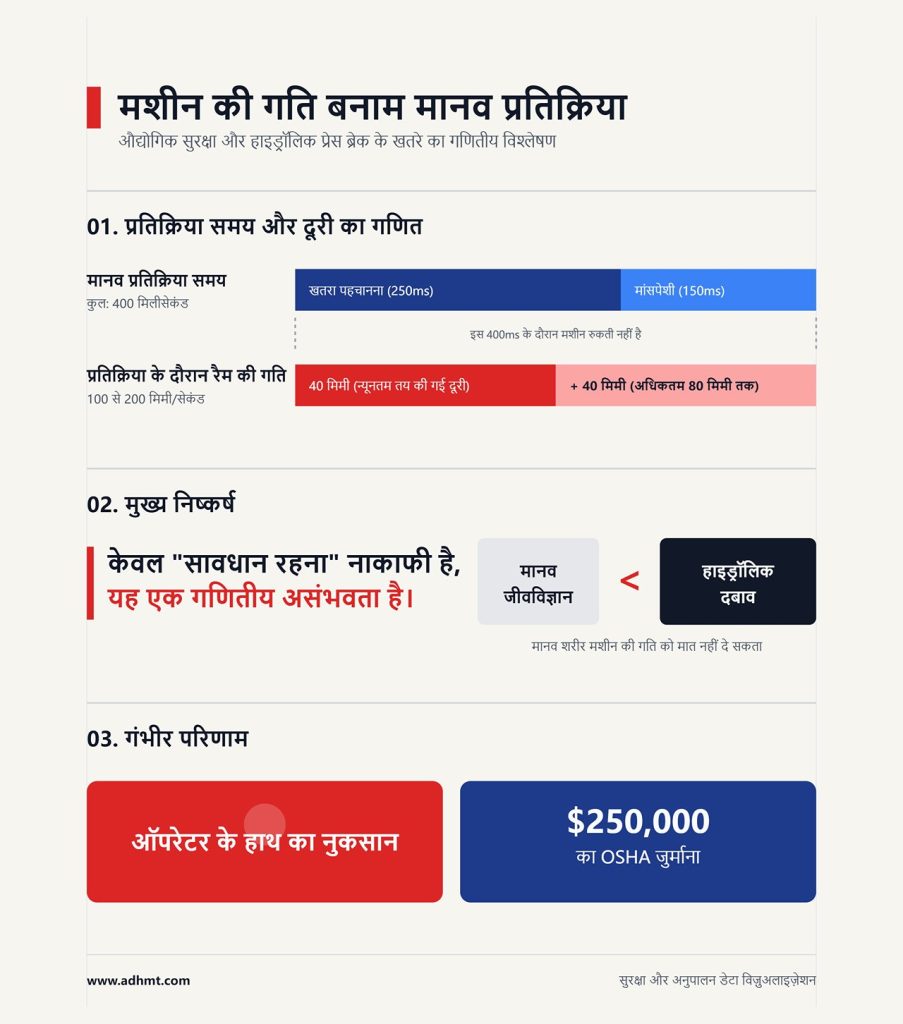
एक आधुनिक हाइड्रॉलिक प्रेस ब्रेक रैम फ्री-फॉल में पिंच पॉइंट के पास लगभग 100 से 200 मिलीमीटर प्रति सेकंड की गति से पहुँचता है। मानव दृष्टि-प्रसंस्करण को यह दर्ज करने में लगभग 250 मिलीसेकंड लगते हैं कि कुछ गलत हुआ है, और मांसपेशियों को पीछे हटने का संकेत भेजने में अतिरिक्त 150 मिलीसेकंड। जब तक आपकी ऑप्टिक नर्व आपके मस्तिष्क को बताती है कि 10 मिमी हाई-टेंसाइल स्टील का टुकड़ा टूट रहा है, या आपका चमड़े का दस्ताना किसी बर्र में फँस गया है, तब तक रैम 40 से 80 मिलीमीटर और आगे बढ़ चुका होता है।
आप केवल “सावधान रहकर” भौतिकी की इस कमी की भरपाई नहीं कर सकते।
जब कोई कार्यशाला पिंच पॉइंट की निगरानी के लिए ऑपरेटर की सतर्कता पर निर्भर करती है, तो वह मानव जीवविज्ञान से हाइड्रॉलिक दबाव को मात देने की अपेक्षा कर रही होती है। यह एक गणितीय असंभवता है, जिसे सुरक्षा नीति के रूप में प्रस्तुत किया जाता है। किसी फैब्रिकेटर की प्रतिक्रियाओं पर अपनी आजीविका दाँव पर लगाना अंततः आपको OSHA जुर्माने में ढाई लाख डॉलर और एक युवा प्रशिक्षु के प्रमुख हाथ की कीमत चुकवाएगा।
यदि गणित स्पष्ट रूप से ऑपरेटर के खिलाफ है, तो उनके हाथ बार-बार डाई के पास क्यों पहुँच जाते हैं?
किसी जटिल बॉक्स निर्माण या गहरे ड्रॉ वाले रिटर्न फ्लैंज को देखें। ऑपरेटर केवल पीछे खड़े होकर, अपने हाथों को पेडेस्टल बटनों पर सुरक्षित टिकाए रखते हुए मशीन से काम पूरा होने की प्रतीक्षा नहीं कर सकता। सामग्री को सहारा देना, मार्गदर्शन करना और कभी-कभी मोड़ते समय उसे संभालने के लिए जोर लगाना पड़ता है, अन्यथा उसका अपना वजन ही हिस्से में सिलवट डाल देगा। इससे एक द्वितीयक जोखिम क्षेत्र बनता है जिसे डुअल पाम बटन पूरी तरह नजरअंदाज करते हैं: उठती हुई शीट और मशीन फ्रेम के बीच की जगह।
आंकड़े बताते हैं कि रिपोर्ट की गई प्रेस ब्रेक चोटों में से 80 प्रतिशत से अधिक उन क्षेत्रों में होती हैं जिन्हें मौजूदा सुरक्षा उत्पाद डिज़ाइन संरक्षित नहीं करते, विशेष रूप से तब जब शीट मेटल ऑपरेटर की ओर वापस मुड़ती है।
दो-हाथ नियंत्रण एक निष्कलंक, सैद्धांतिक वातावरण के लिए बनाए गए हैं जहाँ जैसे ही रैम सक्रिय होता है, पुर्जे मानो अपने आप सहारा पा लेते हों। वास्तविक दुनिया में, जैसे ही रैम म्यूट पॉइंट पर पहुंचता है और प्रेसिंग गति में बदलता है, ऑपरेटर बटन छोड़कर हिस्से को पकड़ लेता है। SYSTEMIC BYPASS। जटिल शीट हैंडलिंग की प्रकृति ही ऑपरेटर को काम पूरा करने के लिए सुरक्षा उपाय छोड़ने पर मजबूर कर देती है।
यदि काम की प्रकृति ही यह मांग करती है कि पुर्जा बनाने के लिए ऑपरेटर को प्राथमिक सुरक्षा तंत्र को निष्क्रिय करना पड़े, तो कोई कार्यशाला खुद को कैसे आश्वस्त कर सकती है कि उसका फर्श सुरक्षित है?
कल्पना कीजिए कि आप साठ मील प्रति घंटे की रफ्तार से एक अंधेरी, घुमावदार पहाड़ी सड़क पर बिना हेडलाइट जलाए अपना ट्रक चला रहे हैं। यदि आप बिना किसी पेड़ से टकराए नीचे तक पहुंच जाते हैं, तो क्या आप अपनी असाधारण ड्राइविंग क्षमता को श्रेय देंगे, या यह स्वीकार करेंगे कि आप केवल असाधारण रूप से भाग्यशाली रहे?
फैब्रिकेशन फ्लोर ठीक इसी प्रकार के सर्वाइवर बायस पर चलते हैं।
जब मैं किसी शॉप का ऑडिट करता हूँ, तो फ्लोर मैनेजर अनिवार्य रूप से कोने में रखी बीस साल पुरानी मैकेनिकल ब्रेक की ओर इशारा करते हुए गर्व से कहता है कि उस पर एक भी अंग-विच्छेदन नहीं हुआ है। वे दुर्घटनाओं की अनुपस्थिति को सुरक्षा की उपस्थिति समझ लेते हैं। लेकिन “अभी तक कोई घटना नहीं” केवल एक सांख्यिकीय प्रतीक्षा कक्ष है। हर बार जब कोई ऑपरेटर मोड़ रेखा के पास भारी प्लेट को बिना किसी इंजीनियर किए गए प्रेज़ेंस-सेंसिंग सिस्टम के, जो उस विशेष पिंच पॉइंट की रक्षा करे, सहारा देता है, तो वह अंधेरे में गाड़ी चला रहा होता है। आज इस्पात का न टूटना और उसके सीने की ओर हिंसक रूप से न उछलना यह सिद्ध नहीं करता कि प्रक्रिया सुरक्षित है। इसका केवल इतना अर्थ है कि गणित अभी तक उसके पक्ष में नहीं आया है।
अनुभव के रूप में छिपे भाग्य पर निर्भर रहना लापरवाही की ऐसी स्वीकारोक्ति है जो साक्ष्य कक्ष में दर्ज होने की प्रतीक्षा कर रही है।
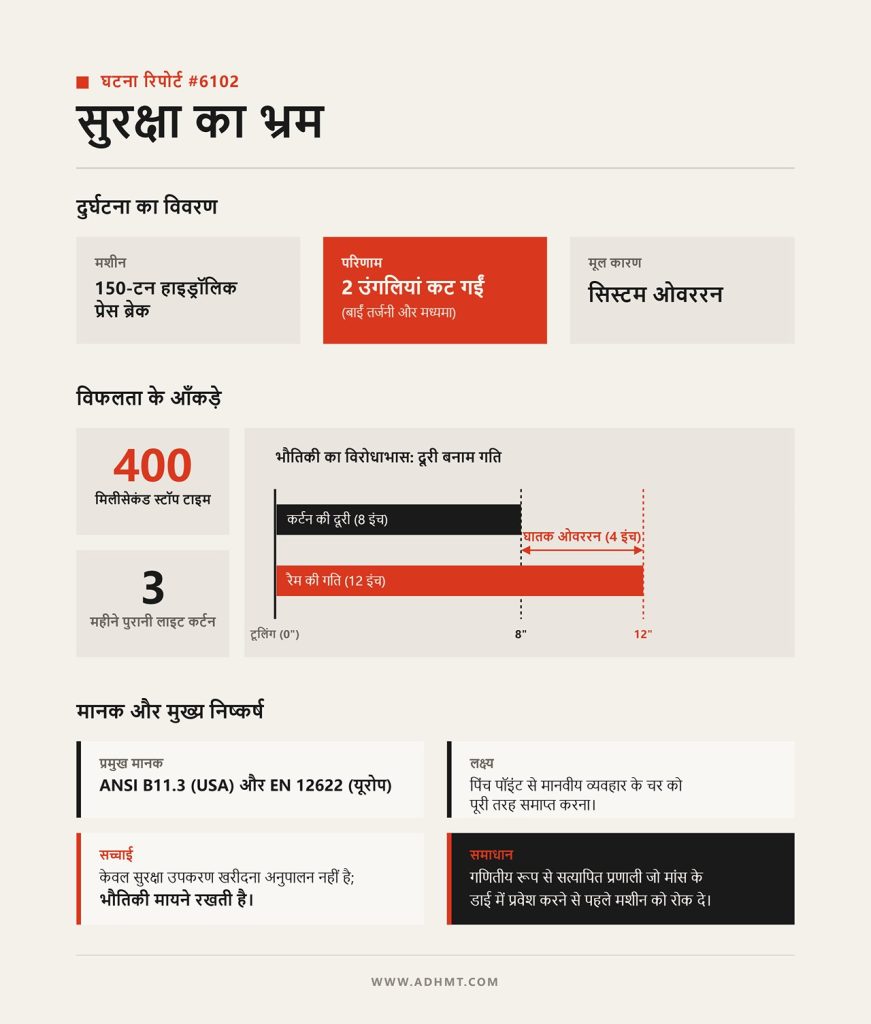
घटना रिपोर्ट #6102: ओहायो की एक कस्टम एनक्लोजर शॉप में 150-टन हाइड्रॉलिक प्रेस ब्रेक ने एक ऑपरेटर की बाईं तर्जनी और मध्यमा उंगलियां काट दीं। फ्लोर मैनेजर ने मुझे एक फाइल दिखाई, जिसमें दर्ज था कि उन्होंने केवल तीन महीने पहले एक नई चमकदार लाइट कर्टन लगाई थी। उन्हें लगा कि उन्होंने अनुपालन खरीद लिया है। लेकिन जब मैंने मशीन पर स्टॉप-टाइम एनालाइज़र लगाया, तो पुरानी हाइड्रॉलिक वाल्वों को लाइट कर्टन द्वारा स्टॉप सिग्नल भेजने के बाद रैम को वास्तव में रोकने में 400 मिलीसेकंड लगे। कर्टन टूलिंग से आठ इंच की दूरी पर लगाया गया था। रैम पूरी तरह रुकने से पहले बारह इंच तक चला। SYSTEM OVERRUN। उन्होंने सुरक्षा का एक अत्यंत महंगा भ्रम तैयार किया था।
संयुक्त राज्य अमेरिका में ANSI B11.3 और यूरोप में EN 12622 जैसे मानक आपकी खरीद रसीदों की परवाह नहीं करते। वे आपकी भौतिकी की परवाह करते हैं। उनका उद्देश्य पिंच पॉइंट से मानव व्यवहार के चर को पूरी तरह समाप्त करना है और उसकी जगह एक गणितीय रूप से सत्यापित प्रणाली स्थापित करना है जो मशीन को इस प्रकार बाध्य करे कि मांस के डाई में प्रवेश करने से पहले ही वह रुक जाए।
यदि केवल एक सुरक्षा उपकरण खरीद लेना नियमों को पूरा करने के लिए पर्याप्त नहीं है, तो ये मानक वास्तव में आपसे किस चीज़ की सुरक्षा करने की मांग कर रहे हैं?
OSHA के सामान्य मशीन गार्डिंग मानक 1910.212 को देखें। यह आपको ड्राइव बेल्ट के चारों ओर पिंजरा लगाने और बैकगेज के पीछे बाड़ लगाने के लिए कहता है। यह सामान्य गार्डिंग है। यह मान लेता है कि खतरा एक घूमती हुई पुली या चलने वाला काउंटरवेट है, जिसे ऑपरेटर को वैसे भी छूने की कोई ज़रूरत नहीं होनी चाहिए।
लेकिन एक प्रेस ब्रेक बिल्कुल अलग प्रकृति की मशीन है।
ऑपरेटर को अपना काम करने के लिए खतरे वाले क्षेत्र से सीधे इंटरैक्ट करना पड़ता है। 1986 में, OSHA ने स्पष्ट रूप से कहा कि सामान्य‑उद्देश्य हाइड्रोलिक प्रेस ब्रेक्स के लिए केवल टू‑हैंड कंट्रोल्स पर निर्भर रहना अपर्याप्त है, यदि मशीन में सिंगल‑स्ट्रोक क्षमता और एंटी‑रिपीट डिवाइस नहीं हैं। पॉइंट ऑफ ऑपरेशन—वह सटीक स्थान जहाँ पंच डाई से मिलता है—वही जगह है जहाँ अंग‑विच्छेदन होता है, और इसके लिए एक समर्पित, स्थानीय सुरक्षा उपाय आवश्यक है।
आप किसी प्रेस ब्रेक के चारों ओर केवल परिधीय बाड़ लगाकर उसे अनुपालन योग्य नहीं कह सकते।
गलत वर्गीकृत खतरा। ANSI B11.3 सक्रिय बेंडिंग चक्र के दौरान पिंच पॉइंट को विशेष रूप से संबोधित करने वाली पॉइंट‑ऑफ‑ऑपरेशन गार्डिंग की मांग करता है। यदि आपकी “गार्डिंग” के तहत ऑपरेटर को जटिल मोड़ के दौरान शीट मेटल को पकड़ने के लिए सुरक्षा क्षेत्र से बाहर कदम रखना पड़े, तो आप मानक में विफल हो चुके हैं। पॉइंट ऑफ ऑपरेशन को सामान्य मशीन खतरे की तरह मानना आपको उस क्षण छह अंकों का जानबूझकर उल्लंघन दिला सकता है, जब कोई ऑपरेटर झुकी हुई शीट को सहारा देने के लिए हाथ अंदर बढ़ाता है।
आप किसी ऑडिटर को यह कैसे साबित करेंगे कि आपकी पॉइंट‑ऑफ‑ऑपरेशन गार्डिंग वास्तव में उन विशिष्ट कार्यों के लिए पर्याप्त है, जिन्हें आपकी शॉप चलाती है?
आप यह तय नहीं कर सकते कि कोई मशीन सुरक्षित है सिर्फ इसलिए कि आपका वरिष्ठ फैब्रिकेटर तेज़ रिफ्लेक्स रखता है। ANSI एक प्रलेखित, कार्य‑आधारित जोखिम आकलन की आवश्यकता करता है।
आप उस प्रेस ब्रेक पर किए जाने वाले हर एक ऑपरेशन को लेते हैं—भारी प्लेट की बॉटम‑बेंडिंग से लेकर पतली 20‑गेज ब्रैकेट्स की एयर‑बेंडिंग तक—और उन्हें एक मैट्रिक्स पर मैप करते हैं। आप गंभीरता (उँगली के फँसने से लेकर हाथ के कुचलने तक) को संभावना के साथ चार्ट करते हैं (ऑपरेटर के हाथ कितनी बार डाई के पास होते हैं, और सुरक्षा उपाय को बायपास किए जाने की कितनी संभावना है)। एक डीप‑ड्रॉ रिटर्न फ्लैंज, जहाँ ऑपरेटर को टूलिंग से तीन इंच की दूरी पर पार्ट पकड़ना पड़ता है, उच्च‑गंभीरता, उच्च‑संभावना की घटना है।
यह मैट्रिक्स आपको आपके शॉप फ़्लोर की वास्तविकता का सामना करने के लिए मजबूर करता है। यदि आप यह सिद्ध किए बिना कि प्रेज़ेंस‑सेंसिंग डिवाइस जैसे अधिक सुरक्षित विकल्प अव्यवहारिक हैं, सीधे टू‑हैंड कंट्रोल्स पर निर्भर हो जाते हैं, तो आप एक संकीर्ण अनुपालन छिद्र को एक बड़े दायित्व जाल में बदल रहे हैं। मानक आपसे यह मांग करता है कि आप जोखिम को स्वीकार्य स्तर तक इंजीनियरिंग के माध्यम से कम करें।
जब आप यह पहचान लेते हैं कि किसी उच्च-जोखिम वाले कार्य के लिए उपस्थिति-संवेदी उपकरण आवश्यक है, तो आप यह कैसे तय करेंगे कि उसे भौतिक रूप से कहाँ स्थापित किया जाए?
ANSI मैनुअल के अंत में कोई सार्वभौमिक “सुरक्षित दूरी” मुद्रित नहीं होती। आपको इसे अपनी विशिष्ट मशीन के लिए एक कठोर सूत्र से गणना करना होता है: सुरक्षित दूरी = हाथ की गति स्थिरांक × मशीन का कुल रुकने का समय।
OSHA हाथ की गति का स्थिरांक 63 इंच प्रति सेकंड मानता है। अब अपने रुकने के समय को जोड़ें। इसमें सुरक्षा सेंसर का प्रतिक्रिया समय, मशीन की नियंत्रण प्रणाली का प्रतिक्रिया समय, और राम का वास्तविक भौतिक ब्रेकिंग समय शामिल होना चाहिए। यदि आपके पास पुराना हाइड्रॉलिक ब्रेक है, तो यह ब्रेकिंग समय आसानी से 300 मिलीसेकंड तक पहुँच सकता है। 63 इंच प्रति सेकंड को 0.3 सेकंड से गुणा करें, तो आपकी न्यूनतम सुरक्षित दूरी लगभग 19 इंच होगी।
जब आपकी लाइट कर्टेन आपको डाई से 19 इंच दूर खड़े होने के लिए बाध्य करती है, तब 4 इंच की फ्लैंज को मोड़कर देखिए।
यहीं पर कार्यशालाएँ घबरा जाती हैं। उन्हें समझ में आता है कि गणना के अनुसार सुरक्षा उपकरण इतना पीछे लगाना पड़ेगा कि ऑपरेटर पुर्जे तक पहुँच ही नहीं पाएगा। तब काम पूरा करने के लिए मेंटेनेंस चुपचाप लाइट कर्टेन को टूलिंग के और पास खिसका देता है, जिससे पूरी गणना अमान्य हो जाती है। गलत माउंटिंग दूरी। वे मशीन की ब्रेकिंग प्रणाली के भौतिक सिद्धांतों की तुलना में बेंडिंग की गति को प्राथमिकता देते हैं। वास्तविक मशीन रुकने के समय के आधार पर सुरक्षित दूरी की गणना और उसका पालन न करना, आपके पॉइंट-ऑफ-ऑपरेशन गार्डिंग को एक सजावटी भ्रम में बदल देता है, जो अंततः किसी अंग-विच्छेदन का कारण बनेगा।
लेकिन यदि गणना 19 इंच की सुरक्षित दूरी बताती है और पुर्जे के लिए ऑपरेटर के हाथों को केवल पाँच इंच दूर होना आवश्यक है, तो अनुपालन और उत्पादन क्षमता के बीच इस अंतर को कैसे पाटा जाए?
2018 में एक मध्यम आकार के कॉन्ट्रैक्ट फैब्रिकेटर में घटना के बाद की जाँच के दौरान मैंने एक अत्याधुनिक, 15,000 डॉलर की लाइट कर्टेन प्रणाली को पूरी तरह कार्यरत पाया। समस्या यह थी कि वह मशीन के फ्रेम के पीछे व्यवस्थित रूप से ज़िप-टाई से बाँधी गई थी और खाली दीवार की ओर देख रही थी। ऑपरेटर ने उसे बायपास कर दिया था क्योंकि जब भी वह चार-तरफा बॉक्स मोड़ने की कोशिश करता, सेंसर बार-बार फॉल्ट दे देता, जिससे उसकी पीस-रेट आधी रह जाती। अपनी दैनिक उत्पादन लक्ष्य तक पहुँचने के लिए उसने अपनी तीन उंगलियाँ गँवा दीं। कोई कार्यशाला सुरक्षा पर पाँच अंकों की राशि खर्च करके भी फर्श से खून साफ करने की स्थिति में कैसे पहुँचती है?
जब आप अपनी कार्यशाला की वास्तविक बेंडिंग प्रोफ़ाइल को समझे बिना सुरक्षा उपकरण चुनते हैं, तो आप सुरक्षा उपाय नहीं खरीद रहे होते। आप एक अत्यधिक अभियांत्रिक बहाना खरीद रहे होते हैं, जिससे ऑपरेटर जानबूझकर बायपास कर सके। जटिल उत्पादन वास्तविकता पर एक कठोर सुरक्षा प्रणाली थोपना इस बात की गारंटी है कि अंततः कोई न कोई काम पूरा करने के लिए उसे निष्क्रिय कर देगा। तो आप ऐसी प्रणाली कैसे चुनें जो ऑपरेटर की सुरक्षा भी करे और मशीन को उपयोग करना असंभव भी न बनाए?
लाइट कर्टेन डाई के सामने एक द्वि-आयामी अदृश्य जाल बनाती हैं, और जैसे ही कोई वस्तु उस प्लेन को तोड़ती है, राम को रोक देती हैं। यदि आपकी कार्यशाला सपाट पैनलों पर साधारण 90-डिग्री बेंड चलाती है, तो यह परिधि-आधारित सुरक्षा अत्यंत प्रभावी है। लेकिन जैसे ही आप रिवर्स फ्लैंज या गहरे बॉक्स बेंड शामिल करते हैं, पुर्जे के पहले से मुड़े हुए हिस्से पंच के धातु को छूने से पहले ही लाइट कर्टेन के प्लेन को तोड़ देंगे। मशीन फॉल्ट करेगी, ऑपरेटर रीसेट करेगा, और चक्र समय दोगुना हो जाएगा। लेज़र गार्ड इस समस्या को इस तरह हल करते हैं कि वे पंच टिप के ठीक नीचे लगे रहते हैं, राम के साथ चलते हैं और टूलिंग के आसपास कुछ मिलीमीटर के दायरे में एक सघन त्रि-आयामी क्षेत्र को स्कैन करते हैं, जबकि पुर्जे की प्रोफ़ाइल को पूरी तरह नज़रअंदाज़ करते हैं। फिर हर कार्यशाला अपनी लाइट कर्टेन हटाकर लेज़र क्यों नहीं लगा देती?
लेकिन यदि विक्रेता ने आपको बताया कि लेज़र हर स्थिति में काम करते हैं, तो यह दावा भ्रामक है। लेज़र गार्डिंग विशेष रूप से हाइड्रॉलिक प्रेस ब्रेक के लिए बनाई गई है, जो स्ट्रोक के किसी भी बिंदु पर रैम को तुरंत रोक सकती है। यदि आप किसी पुराने मैकेनिकल ब्रेक पर—जो भारी फ्लाईव्हील और ऐसे मैकेनिकल क्लच का उपयोग करता है जिसे बीच स्ट्रोक में भौतिक रूप से रोका नहीं जा सकता—लेज़र सिस्टम लगाने की कोशिश करते हैं, तो आप एक घातक जाल तैयार कर रहे हैं। मैकेनिकल ब्रेक पर लेज़र गार्ड लगाने से ऑपरेटर को झूठी सुरक्षा का एहसास होता है, ठीक उस क्षण तक जब रैम उसका हाथ कुचल देता है क्योंकि क्लच समय पर अलग नहीं हो सका। जब खतरा पिंच पॉइंट पर नहीं, बल्कि स्वयं सामग्री में हो तो क्या होता है?
यह एक फॉरेंसिक वास्तविकता है जो सुरक्षा इंजीनियरों को परेशान करती है: प्रेस ब्रेक की 83% चोटें पिंच पॉइंट पर नहीं होतीं। वे “क्रश ज़ोन” में होती हैं—वह स्थान जहाँ शीट मेटल तेज़ी से ऊपर की ओर रैम की तरफ मुड़ता है और ऑपरेटर के हाथों को उठते हुए भाग और मशीन फ्रेम के बीच फँसा देता है। लाइट कर्टेन और लेज़र दोनों को पिंच पॉइंट के ठीक ऊपर “म्यूट” या अस्थायी रूप से निष्क्रिय होना पड़ता है ताकि टूलिंग वास्तव में धातु से संपर्क कर सके। यदि वे ऐसा न करें, तो मशीन कभी भी बेंड पूरा नहीं कर पाएगी। लेकिन जब सेंसर म्यूट होता है, तो ऑपरेटर अचानक तेज़ी से लहराती सामग्री से असुरक्षित हो जाता है। आप उस खतरे से कैसे सुरक्षा करेंगे जो केवल तब मौजूद होता है जब प्राथमिक सुरक्षा प्रणाली जानबूझकर स्वयं को बंद कर देती है?
उन्नत सिस्टम अब क्रश ज़ोन सेंसर को एकीकृत करते हैं जो इस विशिष्ट फोल्ड-बैक क्षेत्र की निगरानी करते हैं। हालांकि, ये सिस्टम एक सख्त क्रम की मांग करते हैं: यदि क्रश ज़ोन सेंसर किसी अवरोध का पता लगाता है, तो वह रैम को रोक देता है, जिससे ऑपरेटर को स्ट्रोक फिर से शुरू करने के लिए फुट पेडल छोड़कर तीसरी बार दबाना पड़ता है। उत्पादन के दबाव में, यह अतिरिक्त पेडल दबाना बहुत लंबा लगता है। यह सोचना गलत है कि समय बचाने के लिए वे क्रश ज़ोन सेंसर को बस निष्क्रिय कर सकते हैं, लेकिन यदि यह क्रम उनके मांसपेशीय स्मृति में प्रशिक्षित नहीं है, तो वे फिर भी ऐसा करने की कोशिश करेंगे। SEQUENCE FATIGUE. क्रश ज़ोन की अनदेखी करने से आपके ऑपरेटर फर्श पर सांख्यिकीय रूप से सबसे संभावित चोट के प्रति उजागर रहते हैं, जबकि खराब रूप से एकीकृत म्यूटिंग क्रम यह सुनिश्चित करते हैं कि वे उसी प्रणाली को बाधित करेंगे जो उन्हें बचाने के लिए बनाई गई है। यदि आपके सेंसर सही ढंग से चुने गए हों, लेकिन मशीन स्वयं सहयोग करने से इंकार करे तो क्या होगा?
कल्पना कीजिए कि आप साठ मील प्रति घंटा की गति से एक अंधेरी, घुमावदार पहाड़ी सड़क पर हेडलाइट बंद करके अपना ट्रक चला रहे हैं। जब आप 1980 के दशक के हाइड्रॉलिक ब्रेक, जिनमें दिशा-नियंत्रक वाल्व अटकते हैं, में मिलीसेकंड-प्रतिक्रिया वाले लेज़र गार्ड को वायर करते हैं, तो आप यही कर रहे होते हैं। सेंसर दो मिलीसेकंड में उंगली का पता लगा सकता है, लेकिन यदि पुरानी रिले लॉजिक और धीमी हाइड्रॉलिक्स रैम को रोकने में 400 मिलीसेकंड लेती हैं, तो ऑपरेटर पहले ही घायल हो चुका होगा। आप आधुनिक डिजिटल सुरक्षा को जर्जर एनालॉग मैकेनिकल सिस्टम पर केवल जोड़ नहीं सकते। आप यह कैसे सिद्ध करेंगे कि एक पुरानी मशीन वास्तव में तब रुक सकती है जब सेंसर उसे रुकने के लिए कहे?
रेट्रोफिट करते समय, आपको मशीन के नियंत्रण की विश्वसनीयता का कठोर ऑडिट करना चाहिए। यह सत्यापित करना आवश्यक है कि क्या उसमें ड्यूल सेफ्टी वाल्व और एक रिडंडेंट मॉनिटरिंग सर्किट है जो किसी एक वाल्व के खुले फँस जाने पर बिजली काट देता है। यदि उत्तर नहीं है, तो आप केवल लेज़र गार्ड नहीं खरीद रहे हैं; आप एक पूर्ण सेफ्टी PLC और हाइड्रॉलिक वाल्व ब्लॉक अपग्रेड भी खरीद रहे हैं। अक्सर, 40 वर्ष पुराने ब्रेक को ANSI B11.3 नियंत्रण विश्वसनीयता तक लाने की लागत एक नई, पूर्व-सुरक्षित मशीन के डाउन पेमेंट से अधिक होती है। CONTROL UNRELIABILITY. एक धीमी, सिंगल-वाल्व हाइड्रॉलिक सिस्टम में हाई-स्पीड सेंसर को वायर करना सुरक्षा का एक प्रलेखित भ्रम पैदा करता है, जो अदालत में आपकी लापरवाही की स्वीकारोक्ति के रूप में कार्य करेगा। ऐसे में लागत-जोखिम विश्लेषण को अनुमान के बजाय इंजीनियरिंग सत्यापन पर आधारित होना चाहिए—जैसे फ्रेम और रैम की मजबूती व कठोरता का विश्लेषण तथा अनुशासित गुणवत्ता नियंत्रण प्रक्रिया। यदि आप रेट्रोफिट बनाम नई मशीन के विकल्प पर तकनीकी मूल्यांकन, उद्धरण या अपग्रेड रणनीति पर चर्चा करना चाहते हैं, तो ADH Machine Tool से संपर्क करें और अपनी मौजूदा मशीन की व्यवहार्यता पर विशेषज्ञ परामर्श प्राप्त करें। जब आपके पास ऐसी मशीन हो जो वास्तव में रुक सकती है, और ऐसा सेंसर जो वास्तव में उपयुक्त हो, तभी आप ऑपरेटर को जटिल, बहु-फ्लैंज बॉक्स को हर स्ट्रोक पर सुरक्षा उपायों से जूझे बिना मोड़ने का प्रशिक्षण प्रभावी ढंग से दे पाएंगे।
2018 में एक टियर-2 स्टैम्पिंग प्लांट के ऑडिट के दौरान, मैंने 100-टन हाइड्रॉलिक ब्रेक के निचले डाई पर कटी हुई तर्जनी उंगली पड़ी देखी, ठीक 16-गेज कोल्ड-रोल्ड स्टील के एक टुकड़े के पास। ऑपरेटर एक मानक विद्युत एनक्लोज़र—एक गहरे बॉक्स बेंड—का निर्माण कर रहा था। चार-इंच रिटर्न फ्लैंज को टूलिंग से क्लियर कराने के लिए उसने लेज़र गार्डिंग सिस्टम को बायपास मोड में कर दिया था। उसने यह लापरवाही में नहीं किया; उसने ऐसा इसलिए किया क्योंकि उसके शिफ्ट सुपरवाइज़र ने प्रति घंटा साठ बॉक्स की मांग की थी, और सेफ्टी सिस्टम हर बार तब फॉल्ट दे रहा था जब पहले से मुड़े हुए किनारे सेंसर बीम को पार कर रहे थे। जब सुरक्षा व्यवस्था एक बाधा बन जाती है, तो ऑपरेटर सेफगार्ड को ठीक किए जाने वाले खराबी के रूप में देखने लगते हैं। आप किसी ऑपरेटर को उस सिस्टम से कैसे बचाएँगे जो सक्रिय रूप से उसे अपना काम करने से रोक रहा हो?
एक प्रेस ब्रेक लेज़र गार्ड पंच की नोक से कुछ मिलीमीटर नीचे चलता है और टूलिंग के चारों ओर एक सघन सुरक्षा घेरा स्कैन करता है। जब आप शीट मेटल के समतल टुकड़े को मोड़ते हैं, तो यह व्यवस्था बिना समस्या के काम करती है। लेकिन जैसे ही आप एक बॉक्स के तीसरे और चौथे किनारे बनाते हैं, पहले से मुड़े हुए फ्लैंज ऊपर की ओर उठ जाते हैं। जैसे ही रैम नीचे आता है, स्टील की वे ऊर्ध्वाधर दीवारें पंच के डाई के तल को छूने से पहले ही लेज़र के सुरक्षा घेरे को काट देती हैं। मशीन रुक जाती है। ऑपरेटर पैडल रीसेट करता है, रैम थोड़ा नीचे आता है, और फिर से रुक जाता है।
यही वह सटीक क्षण होता है जब चाबी ओवरराइड स्विच में लगाई जाती है।
किसी भी पुराने अनुभवी शॉप फोरमैन से पूछिए कि इसे कैसे ठीक किया जाए, और वे कहेंगे कि लेज़र बंद कर दें और टू-हैंड कंट्रोल पर निर्भर रहें। वे गलत हैं। प्रेस ब्रेक पर टू-हैंड कंट्रोल प्राथमिक सुरक्षा उपाय के रूप में लगभग बेकार हैं, क्योंकि ऑपरेटर को मोड़ते समय शीट मेटल को बैकगेज के सहारे भौतिक रूप से संभालना पड़ता है। यदि वह अपने हाथ हटाकर पेडेस्टल पर लगे दो बटन दबाएगा, तो पार्ट गिर जाएगा, बेंड एंगल बदल जाएगा और पीस कबाड़ हो जाएगा। सेंसर को निष्किय करने के बजाय, आपको CNC बेंड अनुक्रम को पुनःप्रोग्राम करना चाहिए। पहले छोटे फ्लैंज बनाकर और ऊँचे, विंडो वाले पंच टूलिंग (गूसनेक पंच) का उपयोग करके, रैम बॉक्स के भीतर नीचे जा सकता है बिना साइड वॉल्स के लेज़र के क्षैतिज तल को पार किए। SEQUENCE INCOMPATIBILITY। जटिल प्रोफाइल को मानक टूलिंग और कठोर सेंसर के साथ मोड़ने के लिए ऑपरेटर को मजबूर करना यह सुनिश्चित करता है कि वह अंततः सिस्टम को बायपास करेगा और केवल मेटल को बाहर निकालने के लिए अपना हाथ जोखिम में डालेगा। ऐसे परिदृश्यों में उन्नत, पूर्णतः CNC-आधारित नियंत्रण वाली मशीन—जैसे कि ADH Machine Tool की CNC प्रेस ब्रेक समाधान—अनुक्रम अनुकूलन, सटीक पोज़िशनिंग और उच्च-स्तरीय शीट मेटल ऑटोमेशन के माध्यम से सुरक्षा और उत्पादन दक्षता दोनों को एक साथ संतुलित करने में मदद करती है। जब अनुक्रम सही हो, लेकिन स्ट्रोक पूरा करने के लिए मशीन को फिर भी सेंसर को अनदेखा करना पड़े, तब क्या होगा?
ANSI B11.3 मानक धातु निर्माण की एक भौतिक वास्तविकता को स्वीकार करते हैं: धातु को मोड़ने के लिए अंततः पंच को डाई को छूना ही पड़ता है, जिसका अर्थ है कि संपर्क से ठीक पहले सेफ्टी सेंसर को स्वयं बंद होना होगा। इस जानबूझकर बनाए गए अंधे क्षेत्र को “म्यूटिंग” कहा जाता है। वैध म्यूटिंग तब होती है जब पंच सामग्री से ठीक 6 मिलीमीटर (लगभग एक चौथाई इंच) ऊपर होता है। इस दूरी पर कोई उंगली भौतिक रूप से पिंच पॉइंट में नहीं जा सकती, इसलिए सेंसर सुरक्षित रूप से अपना गार्ड हटा सकता है ताकि मशीन टनेज बना सके और स्टील को मोड़ सके।
लेकिन यदि किसी सेफ्टी इंस्पेक्टर ने आपको बताया कि म्यूटिंग पूरी तरह सुरक्षित है, तो उसकी रिपोर्ट भ्रामक है। जब ऑपरेटर फ्लैंज इंटरफेरेंस से निराश होते हैं, तो वे केवल म्यूट फ़ंक्शन का उपयोग नहीं करते; वे म्यूट विंडो में हेरफेर करते हैं। वे PLC को इस तरह पुनःप्रोग्राम कर देते हैं कि लेज़र डाई से एक चौथाई इंच की बजाय दो इंच ऊपर ही म्यूट हो जाए, जिससे हिलते हुए फ्लैंज सेंसर को ट्रिगर किए बिना आसानी से निकल सकें। कल्पना कीजिए कि आप अंधेरी, घुमावदार पहाड़ी सड़क पर साठ मील प्रति घंटा की रफ्तार से ट्रक चला रहे हैं और हेडलाइट बंद हैं। जब आप म्यूट विंडो को दो इंच तक बढ़ाते हैं, तो आप यही कर रहे होते हैं। आपने एक बड़ा, असुरक्षित अंतर बना दिया है जहाँ रैम उच्च गति से चल रहा है और पार्ट को समायोजित करते ऑपरेटर के हाथों के प्रति पूरी तरह अंधा है। MUTE WINDOW MANIPULATION। असुविधाजनक टूलिंग सेटअप को समायोजित करने के लिए म्यूट दूरी बढ़ाना एक उच्च-इंजीनियर्ड सेफ्टी लेज़र को ऐसी जिम्मेदारी में बदल देता है जो OSHA जुर्मानों से आपकी शॉप को दिवालिया कर सकती है। यदि ऑपरेटर किसी पार्ट्स बैच को चलाने के लिए लगातार सेफ्टी पैरामीटर बदल रहे हैं, तो समस्या वास्तव में ऑपरेटर के व्यवहार में है या कार्यप्रवाह में?
2017 की IRSST रिपोर्ट ने सुरक्षात्मक उपकरणों पर एक कठोर सच्चाई उजागर की: यदि किसी सुरक्षा प्रणाली को बायपास करने में दस सेकंड लगते हैं और हर बेंड पर पाँच सेकंड बचते हैं, तो पचास-भागों की रन के पहले ही हिस्से पर ऑपरेटर उसे बायपास कर देगा। इसे अक्सर अनुशासन का मुद्दा माना जाता है, जबकि वास्तव में यह इंजीनियरिंग की विफलता है। जब कोई शॉप “सुरक्षित दूरी” सुरक्षा पर निर्भर करती है—डाई से चार इंच दूर फर्श पर टेप लगाकर ऑपरेटरों से हाथ पीछे रखने को कहती है—तो वह OSHA 1982 के एक loophole का उपयोग कर रही होती है, जो जीवित रहने का पूरा बोझ मानवीय सतर्कता पर डाल देता है। दोहरावदार कार्य के तीन घंटे बाद मानवीय सतर्कता कमज़ोर पड़ जाती है।
वास्तविक सुरक्षा के लिए ऐसा वर्कफ़्लो तैयार करना आवश्यक है जिसमें लेज़र चालू रखना, उन्हें बंद करने से भौतिक रूप से अधिक तेज़ हो। इसका अर्थ है ऐसे ऑफलाइन प्रोग्रामिंग सॉफ़्टवेयर में निवेश करना जो जॉब फ़्लोर पर आने से पहले ही 3D में बेंड अनुक्रम का सिमुलेशन करे। यह सॉफ़्टवेयर सटीक टूलिंग ऊँचाइयों और बैकगेज रिट्रैक्शन की गणना करता है, ताकि पार्ट लेज़र बीम से न टकराए। जब ऑपरेटर जॉब टिकट स्कैन करता है, तो मशीन स्वतः एक प्रमाणित, टक्कर-रहित अनुक्रम लोड कर लेती है। उन्हें म्यूट ऊँचाइयों से छेड़छाड़ नहीं करनी पड़ती और न ही झूठी रुकावट हटाने के लिए पैडल तीन बार चलाना पड़ता है। WORKFLOW FRICTION. यदि प्रोग्रामिंग चरण में सेंसर टक्करों का सिमुलेशन और उन्मूलन नहीं किया जाता, तो यह सुनिश्चित करता है कि एम्बुलेंस आने से ठीक पहले आपकी सुरक्षा प्रणाली हटा दी जाएगी। जब आप ऐसा डिजिटल वर्कफ़्लो तैयार कर लेते हैं जिसे ऑपरेटर वास्तव में उपयोग करना चाहते हैं, तो आप कैसे सिद्ध करेंगे कि उस आदर्श इंटरफ़ेस के पीछे मशीन की आंतरिक यांत्रिकी चुपचाप ख़राब नहीं हुई है?
यदि आप ऐसे डिजिटल वर्कफ़्लो, ऑफलाइन प्रोग्रामिंग मॉड्यूल, सेंसर इंटीग्रेशन और प्रमाणित टक्कर-रहित अनुक्रम के तकनीकी कॉन्फ़िगरेशन को विस्तार से समझना चाहते हैं, तो विस्तृत तकनीकी विवरण, सिस्टम आर्किटेक्चर और कार्यान्वयन दिशानिर्देश के लिए यह तकनीकी ब्रोशर डाउनलोड करें। इसमें वास्तविक सेटअप आवश्यकताएँ, सॉफ़्टवेयर क्षमताएँ और एकीकृत सुरक्षा सत्यापन प्रक्रियाएँ शामिल हैं, जिन्हें शॉप फ़्लोर पर लागू किया जा सकता है।
2021 में एक मैकेनिकल प्रेस ब्रेक में हुए अंग-विच्छेदन की जांच में एक भयावह तथ्य सामने आया: लाइट कर्टन पूरी तरह संरेखित थे, दो-हाथ नियंत्रण कार्यरत थे, और ऑपरेटर सतर्क था। समस्या स्वयं मशीन में थी। डाई परिवर्तन के दौरान रैम नीचे खिसक गया था क्योंकि क्लच दोबारा जुड़ने से पहले उसे टॉप डेड सेंटर पर वापस नहीं लाया गया था। सुरक्षा प्रणाली ऑपरेटर की क्रियाओं के विरुद्ध सुरक्षा दे रही थी, लेकिन मशीन के आंतरिक यांत्रिक क्षय के विरुद्ध कोई सुरक्षा नहीं थी। आपके फ़्लोर पर हर प्रेस ब्रेक एक संभावित अपराध स्थल है, जो जांच की प्रतीक्षा कर रहा है। आप बाज़ार में उपलब्ध सबसे उन्नत ANSI B11.3-अनुपालक लेज़र गार्डिंग सिस्टम स्थापित कर सकते हैं, लेकिन यदि आप हर सुबह उसकी यांत्रिक एकीकरण की सक्रिय रूप से पुष्टि नहीं करते, तो आप केवल महंगे सजावटी उपकरण लगा रहे हैं। MECHANICAL DECOUPLING. यह मान लेना कि एक इलेक्ट्रॉनिक सेंसर यांत्रिक रूप से विफल हो रहे रैम को रोक सकता है, यह सुनिश्चित करता है कि अंततः आपकी शॉप एक भयावह OSHA उल्लंघन के लिए सबूत प्रदान करेगी।
हाइड्रॉलिक्स गर्म होने से पहले ही मशीन के पास जाएँ। अधिकांश ऑपरेटर केवल यह देखते हैं कि रिसीवर कॉलम पर हरी बत्ती जल रही है या नहीं। वे गलत हैं। हरी बत्ती का अर्थ केवल यह है कि एमिटर और रिसीवर एक-दूसरे को देख सकते हैं; यह बीम के आसपास की भौतिक जगह के बारे में कुछ नहीं बताती। यदि कोई ऑपरेटर बड़ी, लचीली शीट मोड़ रहा है, तो वह सामग्री स्ट्रोक के दौरान ऊपर की ओर उछल सकती है, जिससे एक स्थिर इंटरलॉक्ड बैरियर गार्ड पूरी तरह बायपास हो सकता है और ऑपरेटर के हाथ सीधे पिंच पॉइंट में खिंच सकते हैं। आपको पूरे सेटअप की स्थानिक ज्यामिति का निरीक्षण करना होगा।
“पास-थ्रू” गैप की जाँच करें—ऐसे क्षेत्र जहाँ सेंसिंग फ़ील्ड टूलिंग तक पहुँच मार्गों को पूरी तरह कवर नहीं करता। यदि कोई ऑपरेटर लाइट कर्टन और डाई के बीच खड़ा हो सकता है, तो प्रणाली बेकार है। आपको यह सुनिश्चित करना होगा कि पूरक क्षैतिज कर्टन या भौतिक साइड बैफल मौजूद हों, जो किसी को भी प्राथमिक ऑप्टिकल फ़ील्ड को बायपास करने से रोकें। SPATIAL EXPOSURE. सेंसर प्लेन और मशीन फ्रेम के बीच छह इंच का अंतर छोड़ना ऑपरेटर को जाम हटाने के लिए लेज़र के चारों ओर हाथ डालने के लिए आमंत्रित करता है, जिसकी कीमत उसे तीन उंगलियाँ और आपको पाँच लाख डॉलर की देनदारी के रूप में चुकानी पड़ सकती है।
हम पहले स्थापित कर चुके हैं कि पंच को वास्तव में धातु से संपर्क करने देने के लिए म्यूटिंग एक आवश्यक बुराई है। अब आपको यह सिद्ध करना है कि मशीन उस सीमा का पालन करती है। मानक के अनुसार, सुरक्षा लेज़र को सामग्री की मोटाई से ठीक 6 मिलीमीटर (लगभग एक चौथाई इंच) ऊपर स्वतः म्यूट होना चाहिए। इसे जाँचने के लिए आप टेप माप का उपयोग नहीं करते; आप एक कैलिब्रेटेड परीक्षण टुकड़े का उपयोग करते हैं।
धीमी गति पर एक स्ट्रोक शुरू करें और सेंसर हाउसिंग पर लगे इंडिकेटर लाइट्स को देखें। जिस सटीक मिलीसेकंड पर म्यूटिंग लाइट सक्रिय होती है, उस क्षण पंच टिप और डाई के बीच का गैप शारीरिक रूप से इतना छोटा होना चाहिए कि उसमें मानव उंगली प्रवेश न कर सके। यदि लाइट तब चालू होती है जब पंच डाई से एक इंच ऊपर है, तो म्यूट विंडो खिसक चुकी है—या उससे भी बदतर, पिछली शिफ्ट ने किसी कठिन फ्लैंज को क्लियर करने के लिए इसे रीप्रोग्राम किया और फिर वापस बदलना “भूल” गई। MUTE POINT DRIFT. विस्तारित म्यूट विंडो के साथ प्रेस ब्रेक चलने देना कानूनी रूप से एक उच्च-इंजीनियर्ड सेफगार्ड को एक असुरक्षित गिलोटिन में बदल देता है।
यहीं वास्तविक परीक्षा होती है। सेफ्टी सेंसर रैम को नहीं रोकता; वह केवल मशीन की ब्रेकिंग सिस्टम से रैम को रोकने का अनुरोध करता है। हजारों चक्रों के दौरान, ब्रेक पैड्स पर ग्लेज़ बन जाती है, हाइड्रॉलिक वाल्व सुस्त हो जाते हैं, और स्टॉपिंग टाइम बढ़ जाता है। यदि मशीन को रुकने में अतिरिक्त 50 मिलीसेकंड लगते हैं, तो रैम जमने से पहले आधा इंच और यात्रा करेगा।
इसे पकड़ने के लिए आप दैनिक ब्लॉक टेस्ट करते हैं। अपना कैलिब्रेटेड टेस्ट ब्लॉक लें—आमतौर पर 14-मिलीमीटर का लकड़ी या प्लास्टिक का डॉवेल—और जब रैम पूरी फॉर्मिंग स्पीड पर नीचे आ रहा हो, तब जानबूझकर लेज़र प्लेन को तोड़ें। इसे रेंगती गति पर न करें; आपको मशीन के अधिकतम गतिज संवेग का परीक्षण करना होता है। रैम को तुरंत रुकना चाहिए, और उसे ब्लॉक को कुचलना नहीं चाहिए। यदि लकड़ी पर एक मिलीमीटर का भी निशान है, तो इसका अर्थ है कि स्टॉपिंग डिस्टेंस ने सेफ्टी डिस्टेंस से समझौता कर लिया है। VALVE DEGRADATION. केवल इसलिए दैनिक ब्लॉक टेस्ट छोड़ देना कि आप शेड्यूल से पीछे हैं, ठीक वही तरीका है जिससे हाइड्रॉलिक लैग का एक अनदेखा मिलीमीटर किसी प्रशिक्षु को स्थायी रूप से विकृत कर देता है।
जब कोई घटना होती है, तो OSHA अन्वेषक आपसे यह नहीं पूछेगा कि मशीन सुरक्षित थी या नहीं; वह आपसे यह साबित करने को कहेगा कि उसी सुबह 7:00 बजे मशीन सुरक्षित थी। वे मेंटेनेंस लॉग्स की मांग करेंगे। लेकिन क्लिपबोर्ड झूठ बोल रहा था। पूरे एक महीने के चेकबॉक्स पर सीधी खींची गई एक पेंसिल लाइन लापरवाही की स्वीकारोक्ति है। यह साबित करती है कि आपके ऑपरेटर प्रोटोकॉल को केवल दिखावे के लिए पूरा कर रहे हैं।
वास्तविक फॉरेंसिक बचाव-योग्यता के लिए एक डिजिटल या कड़ाई से नियंत्रित भौतिक लॉगबुक आवश्यक है, जिसमें ऑपरेटर को उस विशिष्ट टूलिंग सेटअप के लिए सटीक स्टॉपिंग टाइम (मिलीसेकंड में) और सत्यापित म्यूटिंग हाइट दर्ज करनी होती है। हर प्रविष्टि फॉरेंसिक साक्ष्य का एक टुकड़ा है, जो आपके लिए अलिबी का काम करता है। DOCUMENTATION VOID. दैनिक सुरक्षा सत्यापनों को सख्ती से लॉग न करना यह सुनिश्चित करता है कि जब खून फर्श पर गिरता है, तो कानूनी प्रणाली आपके इंजीनियर्ड सेफ्टी प्रोग्राम को एक लापरवाह कल्पना के रूप में देखेगी।
2013 में, एक फायरप्लेस निर्माता के यहां काम करने वाले एक प्रोडक्शन वर्कर ने गलत तरीके से संरेखित शीट को समायोजित करने के लिए डाइज़ के बीच हाथ डाला, अनजाने में पैडल से टकरा गया, और दोनों हाथ खो दिए। जब राज्य निरीक्षक आपकी दुकान में प्रवेश करता है और एम्बुलेंस अभी बे से निकल ही रही होती है, तब वे न तो मशीन का मैनुअल ढूंढ रहे होते हैं और न ही ऑपरेटर की प्रतिक्रिया क्षमता के बारे में पूछ रहे होते हैं। वे यह तय करने के लिए आपके ANSI B11.3 दस्तावेज़ देख रहे होते हैं कि आप एक फैब्रिकेशन सुविधा चला रहे थे या एक मीट ग्राइंडर। उस फायरप्लेस शॉप की बाद की जांच ने ऑपरेटर के पैर को दोष नहीं दिया; उसने एक प्रणालीगत शून्य को दोषी ठहराया, यह बताते हुए कि पॉइंट-ऑफ-ऑपरेशन सेफगार्डिंग पूरी तरह अनुपस्थित थी, कोई जोखिम आकलन नहीं था, और कोई प्रशिक्षण कार्यक्रम मौजूद नहीं था।
कई शॉप मालिक मानते हैं कि किसी ऑपरेटर को सेफ्टी ग्लास पहनाना और दो‑हाथों वाले कंट्रोल पेंडेंट की ओर इशारा कर देना ही एक सुरक्षा कार्यक्रम है। वे गलत हैं। जाँचकर्ता तुरंत आपकी त्रिवार्षिक जोखिम आकलन रिपोर्ट और आपके इलेक्ट्रो‑सेंसिटिव प्रोटेक्टिव डिवाइसों के डुअल‑चैनल मॉनिटरिंग लॉग की माँग करेगा। नवीनतम मानक यह अनिवार्य करते हैं कि आपकी सुरक्षा अवसंरचना एक बार की खरीद नहीं, बल्कि निरंतर और दस्तावेज़ीकृत परिचालन आवश्यकता हो। आपको यह सिद्ध करना होगा कि आप तिमाही आधार पर डायनेमिक स्टॉपिंग‑टाइम सत्यापन करते हैं और हर ऑपरेटर की सुरक्षा शिक्षा का विस्तृत रिकॉर्ड रखा जाता है। दस्तावेज़ीकरण का अभाव। इन सतत परिचालन अभिलेखों को प्रस्तुत न कर पाना किसी दुखद दुर्घटना को घोर लापरवाही के मुकदमे में बदल देता है, जो आपके व्यवसाय को समाप्त कर सकता है।
तो यदि नियामक मानक महंगे, इंजीनियर्ड सेफगार्ड्स के एक निर्दोष और दस्तावेज़ीकृत इतिहास की माँग करता है, तो आप कैसे टिकेंगे जब आपकी शॉप दशकों पुराने उपकरणों और बेहद पतले मार्जिन पर चल रही हो?
मैंने एक बार ऐसी शॉप का ऑडिट किया जिसने उत्पादन तेज़ करने के लिए ऑटोमेटेड बैक‑गेज रेट्रोफिट पर पचास हज़ार डॉलर खर्च किए, लेकिन प्राथमिक पिंच‑पॉइंट को केवल उखड़ते पीले चेतावनी स्टिकर से ही सुरक्षित छोड़ा। एक साल बाद, थका हुआ ऑपरेटर एक जटिल फ्लैंज पकड़ने के लिए दो‑हाथ कंट्रोल को घुटने से चलने वाले स्विच से बायपास कर गया। उस निर्णय की कीमत शॉप मालिक को OSHA दंड और सिविल सेटलमेंट में सत्तर लाख डॉलर चुकानी पड़ी। आप एक ही वित्तीय तिमाही में पूर्ण सुरक्षा नहीं खरीद सकते, लेकिन आप पहले विनाशकारी अंग‑विच्छेदन को इंजीनियरिंग से समाप्त कर सकते हैं।
पॉइंट‑ऑफ‑ऑपरेशन प्रेज़ेंस‑सेंसिंग के बिना उच्च‑वॉल्यूम प्रेस ब्रेक चलाना लापरवाही है। कल्पना कीजिए कि आप अंधेरी, घुमावदार पहाड़ी सड़क पर साठ मील प्रति घंटे की रफ्तार से बिना हेडलाइट के ट्रक चला रहे हों। आप एक मील तक याददाश्त के सहारे बच सकते हैं, लेकिन अंततः गणित हावी हो जाएगा। हर साल 360 से अधिक रिपोर्टेड अंग‑विच्छेदन प्रेस ब्रेक से जुड़े होते हैं, इसलिए आपको उस क्षेत्र को सुरक्षित करने से शुरुआत करनी होगी जहाँ पंच और डाई मिलते हैं। आप लेज़र‑आधारित एक्टिव गार्डिंग स्थापित करते हैं जो जैसे ही कोई उँगली उस प्लेन को भेदती है, मशीन को मिलीसेकंड में सुरक्षित अवस्था में ले जाती है, और आप इसे कंट्रोल लॉजिक में हार्डवायर करते हैं ताकि सिस्टम निष्क्रिय होने पर मशीन शारीरिक रूप से साइकिल ही न कर सके। सिस्टम बायपास। उत्पादन लक्ष्य पूरा करने के लिए ऑपरेटरों को सुरक्षा लेज़र बंद करने की भौतिक क्षमता छोड़ देना यह सुनिश्चित करता है कि अंततः कोई न कोई आपकी थ्रूपुट के बदले अपनी उँगलियाँ खो देगा।
जब आप प्राथमिक अंग‑विच्छेदन क्षेत्र को लॉक कर देते हैं, तो आप यह कैसे सुनिश्चित करेंगे कि यह नया इंजीनियर्ड बेसलाइन धीरे‑धीरे फिर से पुराने, खतरनाक तौर‑तरीकों में न बदल जाए?
एक टियर‑टू ऑटोमोटिव स्टैम्पर में नियमित वॉक‑थ्रू के दौरान, मुझे 200‑टन ब्रेक पर लगा एक बिल्कुल नया, अत्याधुनिक लाइट‑कर्टन सिस्टम मिला। लेकिन क्लिपबोर्ड झूठ बोल रहा था। दैनिक सत्यापन लॉग में छह महीनों तक बिल्कुल सही स्टॉपिंग‑टाइम दर्ज थे, फिर भी जब मैंने पूर्ण फॉर्मिंग स्पीड पर बीम में एक टेस्ट ब्लॉक गिराया, तो रैम ने उसे चपटा कर दिया। न्यूनतम अनुपालन का अर्थ है सुरक्षा उपकरण खरीदना; प्रतिरक्षण‑योग्य सुरक्षा का अर्थ है यह सिद्ध करना कि वह हर शिफ्ट में काम करता है। समयसीमा पूरी करने के लिए ऑपरेटरों पर कोने काटने, फॉल्ट्स नज़रअंदाज़ करने या सुस्त हाइड्रॉलिक वाल्वों के साथ काम करने का भारी दबाव होता है। यदि आपकी सुरक्षा संस्कृति इस पर निर्भर करती है कि वे स्वेच्छा से स्टॉपिंग‑डिस्टेंस जाँचने के लिए गति कम करें, तो आप पहले ही हार चुके हैं।
आपको विकल्प को ही समीकरण से बाहर इंजीनियर करना होगा।
प्रतिरक्षण‑योग्य सुरक्षा के लिए दैनिक ब्लॉक‑टेस्ट और म्यूट‑पॉइंट सत्यापन को सीधे मशीन के स्टार्ट‑अप लॉजिक में एकीकृत करना आवश्यक है। प्रेस ब्रेक को उत्पादन चलाने से तब तक इनकार करना चाहिए जब तक ऑपरेटर पूर्ण गति पर एक कैलिब्रेटेड डॉवेल से बीम को भौतिक रूप से न तोड़े और कंट्रोल ANSI द्वारा अनिवार्य मिलीसेकंड सीमा के भीतर स्टॉपिंग‑टाइम दर्ज न करे। सत्यापन थकान। हार्डवायर्ड स्टार्ट‑अप सीक्वेंस के बजाय पेंसिल‑से भरी गई चेकलिस्ट पर भरोसा करना वह तरीका है जिससे हाइड्रॉलिक वाल्व का क्षरण चुपचाप एक अनुपालक मशीन को अप्रमाण्य बीमा‑योग्य दायित्व में बदल देता है।
आप अब केवल धातु नहीं मोड़ रहे हैं; आप एक अलिबी का निर्माण कर रहे हैं। हर इंजीनियर्ड इंटरलॉक, हर अनिवार्य दैनिक परीक्षण, और हर डिजिटल टाइम‑स्टैम्प्ड लॉगबुक प्रविष्टि वह फोरेंसिक साक्ष्य है जो साबित करता है कि आपने साइकिल टाइम से अधिक अपने ऑपरेटर के हाथों को महत्व दिया। सुरक्षा को OSHA को चुकाया जाने वाला एक नियामक कर समझना बंद करें। इसे अपने शॉप फ़्लोर की संरचनात्मक नींव मानें, क्योंकि थके हुए ऑपरेटर की रिफ़्लेक्सेस की किस्मत पर खड़ा व्यवसाय पहले से ही दिवालिया है।
