CNC प्रेस ब्रेक समीक्षाएँ: क्यों “टननेज तो टननेज ही है” धातु निर्माण उद्योग का सबसे महँगा झूठ है
किसी भी मध्यम स्तर की फैब्रिकेशन वर्कशॉप के स्क्रैप बिन के पास से गुजरिए और उसमें से 304 स्टेनलेस स्टील…

पिछले मंगलवार मैं ओहायो में एक पुराने, खरोंचों से भरी धातु की मेज़ के सामने बैठा था, जब एक शॉप मालिक ने मेरी ओर दो कोटेशन सरकाए। कोटेशन A: 125-टन का स्टैंडर्ड हाइड्रोलिक प्रेस ब्रेक – $35,000। कोटेशन B: बिल्कुल समान टननेज वाला हाइब्रिड सर्वो मॉडल – $55,000। उसने अपनी पेन से कोटेशन A पर हल्की-सी टपकी मारी और कहा, “मैं बीस हज़ार डॉलर बचा रहा हूँ।”
मेरे पास हिम्मत नहीं थी कि मैं उसे बताऊँ—मशीन को फर्श पर उतारने से पहले ही उसका पैसा रिसना शुरू हो चुका है।
वह केवल खरीद मूल्य देख रहा था। उसे पाँच साल की टिकाऊ लागत देखनी चाहिए थी। जब आप प्रेस ब्रेक सिर्फ शुरुआती पूंजी और कच्चे टननेज के आधार पर खरीदते हैं, तो आप मशीन नहीं खरीदते—आप पाँच साल की ऐसी सदस्यता पर हस्ताक्षर करते हैं जिसमें लगातार ऊर्जा की खपत, हाइड्रोलिक मेंटेनेंस और निष्क्रिय समय का ओवरहेड शामिल होता है।
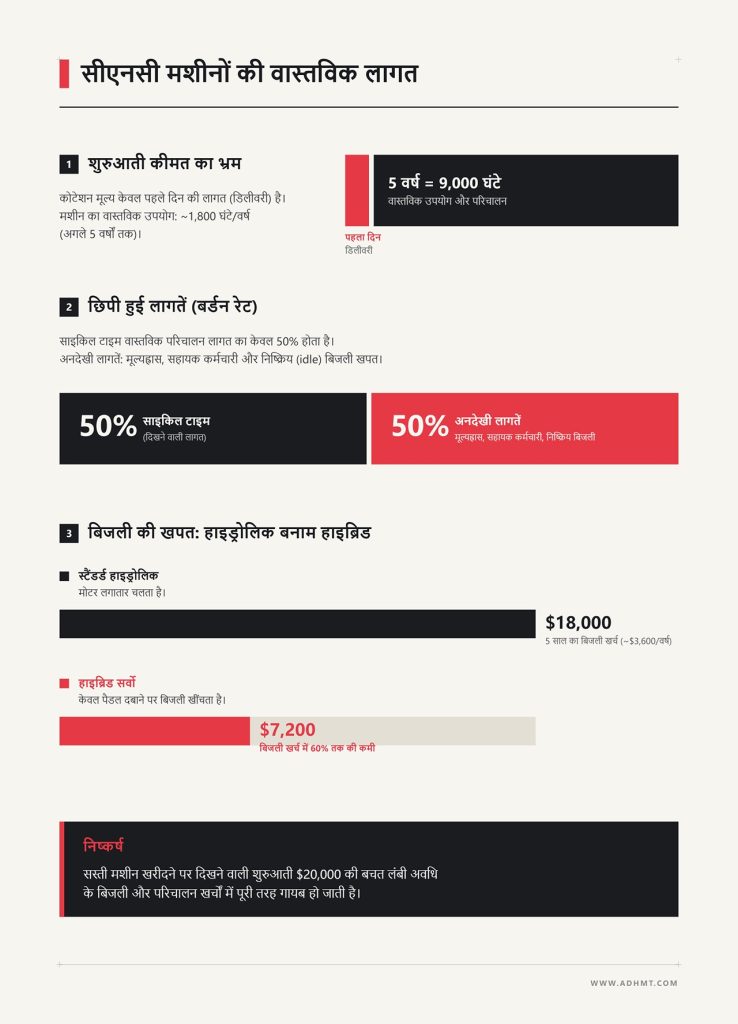
डीलर के कोटेशन के दाहिने निचले कोने पर नज़र डालिए। वह मोटे अक्षरों में लिखा नंबर—मान लीजिए एंट्री-लेवल CNC हाइड्रोलिक के लिए $35,000—असल में सिर्फ एक चीज़ दर्शाता है: उनकी वेयरहाउस से मशीन निकालकर आपके यहाँ पहुँचाने की लागत। यह केवल पहले दिन की तस्वीर है। लेकिन आप मशीन को सिर्फ पहले दिन नहीं चलाते। आप उसे अगले पाँच वर्षों तक हर साल लगभग 1,800 घंटे चलाते हैं।
डीलर आपको साइकिल टाइम और स्ट्रोक स्पीड के आधार पर बेचते हैं। वे बताते हैं कि रैम 120 मिलीमीटर प्रति सेकंड की रफ्तार से चलता है—जो सुनने में इतना तेज़ लगता है कि मुनाफ़ा तय समझ आता है। लेकिन बेंडिंग ऑपरेशनों का व्यवस्थित लागत विश्लेषण बताता है कि साइकिल टाइम आपकी वास्तविक परिचालन लागत का केवल लगभग आधा हिस्सा होता है। स्पेसिफिकेशन शीट सुविधाजनक रूप से “बर्डन रेट” का उल्लेख नहीं करती—यानी मशीन का मूल्यह्रास, सहायक कर्मचारियों की भागीदारी, और वह बिजली जो मशीन बीस मिनट के टूलिंग बदलाव के दौरान खाली बैठी हुई भी खपत करती है।
यदि आप एक स्टैंडर्ड हाइड्रोलिक मशीन खरीदते हैं, तो उसका मुख्य मोटर लगातार चलता रहता है। वह घूमता रहता है—चाहे आप आधा इंच मोटी स्टील मोड़ रहे हों या ब्लूप्रिंट को घूरते हुए माथा खुजा रहे हों।
आइए एक साधारण-सा हिसाब लगाएँ। 15kW का स्टैंडर्ड हाइड्रोलिक मोटर, जो रोज़ 8 घंटे और साल में 250 दिन चलता है, तथा बिजली दर $0.12 प्रति kWh है—तो सिर्फ चालू रहने के लिए ही आपको सालाना लगभग $3,600 खर्च करने पड़ते हैं। पाँच साल में यह रकम केवल बिजली पर ही $18,000 हो जाती है। इसके विपरीत, हाइब्रिड सर्वो मोटर तभी बिजली खींचता है जब पैडल दबाया जाता है, जिससे यह खर्च 60% तक कम हो सकता है। अचानक, शुरुआती कोटेशन में दिखाई देने वाली $20,000 की “बचत” हवा में गायब हो जाती है।
आख़िर इतने समझदार फैब्रिकेटर भी इस भ्रम का शिकार क्यों हो जाते हैं?
आप एक प्रतिष्ठित यूरोपीय या जापानी हाइड्रॉलिक मशीन का कोटेशन देखते हैं, और उसके ठीक बगल में किसी उभरते ब्रांड की इलेक्ट्रिक प्रेस ब्रेक का प्रस्ताव। पारंपरिक हाइड्रॉलिक मशीन पर भारी-भरकम ब्रांड प्रीमियम लगा होता है। आप मान लेते हैं कि यह अतिरिक्त कीमत भरोसेमंद प्रदर्शन की गारंटी है।
लेकिन सच यह है कि आप भरोसेमंदी नहीं, बल्कि पुरानी तकनीक पर चिपका एक विरासत ब्रांड-नेम खरीद रहे होते हैं।
जब हम पाँच साल बाद वर्कशॉप का ऑडिट करते हैं, तो पारंपरिक हाइड्रॉलिक सिस्टम की वित्तीय गिरावट साफ़ दिखाई देने लगती है। इन मशीनों में नियमित रूप से तेल बदलना पड़ता है, फ़िल्टर बदलने होते हैं और वाल्व की दोबारा कैलिब्रेशन करनी पड़ती है। प्रोपोर्शनल वाल्व घिस जाते हैं। सिलिंडर से रिसाव होने लगता है। आप ब्रांड के लिए अतिरिक्त कीमत चुकाते हैं, लेकिन दबावयुक्त द्रव को होज़ पाइपों से गुज़ारने की मूल भौतिक प्रक्रिया एक न्यूनतम रखरखाव और डाउनटाइम तो तय ही करती है—जिसे कोई भी लोगो जादुई तरीके से समाप्त नहीं कर सकता।
इलेक्ट्रिक और हाइब्रिड सर्वो मशीनें इस जटिल द्रव-गतिशीलता को डायरेक्ट-ड्राइव बॉलस्क्रू या लोकलाइज़्ड सर्वो-पंप सिस्टम से बदल देती हैं। यहाँ 50-गैलन का कोई केंद्रीय तेल टैंक नहीं होता जो समय के साथ खराब हो। न ही थर्मल एक्सपैंशन की वह समस्या होती है, जिसमें दोपहर 3 बजे तक हाइड्रॉलिक द्रव गर्म होने के कारण आपके बेंड एंगल दो डिग्री तक खिसक जाते हैं।
यदि आप किसी पुरानी हाइड्रॉलिक मशीन के लिए $15,000 का ब्रांड प्रीमियम देते हैं, तो असल में आप भविष्य के अधिक रखरखाव खर्च का अग्रिम भुगतान कर रहे होते हैं। लेकिन मान लीजिए हम ब्रांड नाम और बिजली के बिल को पूरी तरह अलग भी कर दें, तब भी एक और बड़ा कारक है जो डीलर के कागज़ात में लगभग हमेशा गायब रहता है।
डीलर एक ही 100-टन हाइड्रॉलिक ब्रेक का कोटेशन उस जॉब शॉप को भी दे देता है जो साल में 5,000 साधारण ब्रैकेट मोड़ती है, और उसी मशीन का प्रस्ताव उस OEM को भी देता है जो 50,000 जटिल, मल्टी-स्टेज एनक्लोज़र बनाता है। वे मशीनों को केवल टननेज के आधार पर वर्गीकृत करते हैं, मानो हर वर्कशॉप की कार्य-गति और उत्पादन लय बिल्कुल एक जैसी हो।
जो संख्या गायब है, वह है आपका ड्यूटी साइकिल।
डीलर शायद ही कभी आपके वास्तविक उपयोग दर के बारे में पूछते हैं, क्योंकि इससे बिक्री प्रक्रिया जटिल हो जाती है। यदि आपका ड्यूटी साइकिल कम है—मान लीजिए मशीन दिन में केवल दो घंटे चलती है—तो सस्ती हाइड्रॉलिक मशीन वास्तव में समझदारी भरा विकल्प हो सकती है। लेकिन यदि आप दो शिफ्ट में उत्पादन चला रहे हैं, तो पूरा गणित उलट जाता है। हाइब्रिड सर्वो मशीन न केवल बिजली बचाती है, बल्कि अप्रोच और रिटर्न स्पीड भी तेज करती है। यदि किसी 50,000-पार्ट के वार्षिक रन में हर बेंड पर सिर्फ दो सेकंड की बचत होती है, तो आप लगभग 27 घंटे का शुद्ध उत्पादन समय वापस हासिल कर लेते हैं।
इसे मैं “जस्ट-इन-केस टैक्स” कहता हूँ। वर्कशॉप के मालिक विशाल, धीमी और बिजली गटकने वाली हाइड्रॉलिक मशीनें सिर्फ इसलिए खरीद लेते हैं कि “कभी ज़रूरत पड़ गई तो” 3/4-इंच प्लेट मोड़ सकें—जबकि हकीकत यह है कि उनके वास्तविक ड्यूटी साइकिल का 90% हिस्सा 11-गेज शीट मेटल पर चलता है। वे ऐसी क्षमता के लिए भुगतान करते हैं जिसका उपयोग वे करते ही नहीं, और ऐसे परिचालन खर्च उठाते हैं जिनसे वे बच भी नहीं सकते।
अगर आप कीमत देखने से पहले अपना सटीक ड्यूटी साइकिल नहीं निकालते, तो आप मशीनों की तुलना नहीं कर रहे—आप सिर्फ अंदाज़ा लगा रहे हैं। और सबसे महंगा अंदाज़ा वही होता है, जब आप यह तय करते हैं कि आपको मशीन का कितना बड़ा आकार चाहिए।
हाल ही में मैंने एक वर्कशॉप मालिक को बिल्कुल नई 200-टन हाइड्रॉलिक प्रेस ब्रेक पर 10 फीट लंबी 1/4-इंच स्टेनलेस स्टील शीट मोड़ने की कोशिश करते देखा—और मशीन रुक गई। वह गुस्से से तमतमा उठा। स्पेसिफिकेशन शीट पर 200 टन लिखा था, और उसके मोटे हिसाब से उस लंबाई और मोटाई के लिए लगभग 270 टन बल चाहिए था। लेकिन उसे लगा कि उसकी नई, भारी-भरकम मशीन में पर्याप्त “रिज़र्व पावर” होगी जो काम निकाल देगी। ऐसा नहीं हुआ। रैम बीच में ही रुक गया, मटेरियल खराब हो गया, और उसका 1,20,000 डॉलर का निवेश अचानक एक महंगे पेपरवेट जैसा लगने लगा।
वह मशीन टूल उद्योग के सबसे पुराने जाल में फंस गया: यह मान लेना कि मशीन के किनारे छपा हुआ नाममात्र का टनेज ही सबसे अहम और एकमात्र मायने रखने वाला आंकड़ा है।
फैब्रिकेटर अक्सर “बड़ा हथौड़ा” खरीदने के जुनून में रहते हैं। वे अपने मौजूदा जॉब मिक्स को देखते हैं—जहां 95% काम के लिए 80 टन बल पर्याप्त है—और फिर भी जानबूझकर 150-टन की मशीन खरीद लेते हैं। वे इसे भविष्य की तैयारी कहते हैं। मैं इसे जस्ट-इन-केस टैक्स कहता हूँ।
आइए, थोड़ा साधारण हिसाब लगाते हैं। अगर आप 100-टन से 150-टन मशीन पर जाने के लिए 40,000 डॉलर अतिरिक्त चुकाते हैं, और साल में सिर्फ एक ही ऐसा काम मिलता है जिसमें वास्तव में उस अतिरिक्त क्षमता की जरूरत पड़ती है—मान लीजिए एक दर्जन भारी बेस प्लेट मोड़ने का—तो असल में आप हर मोड़ पर लगभग 3,300 डॉलर का प्रीमियम दे रहे हैं। सिर्फ इसलिए कि साल के बाकी 364 दिन वह अतिरिक्त लोहे का ढांचा धूल जमा करता रहे।
जब बेंडिंग की भौतिकी हमें बिल्कुल अलग कहानी बताती है, तो फिर हम स्वेच्छा से यह अतिरिक्त कीमत क्यों चुकाते हैं?
अगर आप 3-इंच V-डाई का उपयोग करते हैं, तो 10 फीट लंबी 1/4-इंच A36 माइल्ड स्टील शीट मोड़ने के लिए ठीक 139 टन बल की जरूरत होती है। यह मानक 150-टन प्रेस ब्रेक पर आराम से हो जाता है। लेकिन अगर ऑपरेटर मशीन में पहले से लगी 1.5-इंच V-डाई उठा लेता है, क्योंकि वह कम आंतरिक रेडियस चाहता है, तो वही स्टील शीट अचानक 300 टन से अधिक बल मांगने लगती है।
आप क्या मोड़ सकते हैं, यह टन क्षमता तय नहीं करती—आपकी टूलिंग तय करती है।
जब आप 100-टन के काम के लिए 200-टन की मशीन खरीदते हैं, तो आपको “बेहतर” बेंड नहीं मिलते। आपको बस एक धीमा रैम मिलता है। बड़ा हाइड्रॉलिक सिलिंडर उसी दूरी तक जाने के लिए अधिक द्रव आयतन मांगता है। इसका मतलब है लंबा अप्रोच टाइम, सुस्त रिटर्न स्ट्रोक, और ऐसी मशीन जो सही आकार की, फुर्तीली मशीन की तुलना में मानो गुड़ में चल रही हो। आप उस काल्पनिक क्षमता के लिए अपनी रोज़मर्रा की साइकिल स्पीड की कुर्बानी दे रहे हैं, जिसका उपयोग आप शायद ही कभी करते हैं।
आप अपनी ही उत्पादन गति को धीमा करने के लिए प्रीमियम कीमत चुका रहे हैं।
यदि आप डाई ओपनिंग को अनुकूलित करने के बजाय जरूरत से बड़ी मशीन की कच्ची ताकत पर निर्भर रहते हैं, तो आप ऑपरेटर की खराब आदतों को महंगे लोहे के पीछे छिपा रहे हैं। मशीन को फर्क नहीं पड़ता कि उसकी रेटिंग 200 टन है; वह केवल उतनी ही ताकत लगाती है जितनी सामग्री को यील्ड कराने के लिए आवश्यक है।
लेकिन यदि टन क्षमता शुरुआती लागत का केवल एक हिस्सा है, तो जब आप उसी क्षमता को बड़े फुटप्रिंट में फैलाते हैं तो क्या होता है?
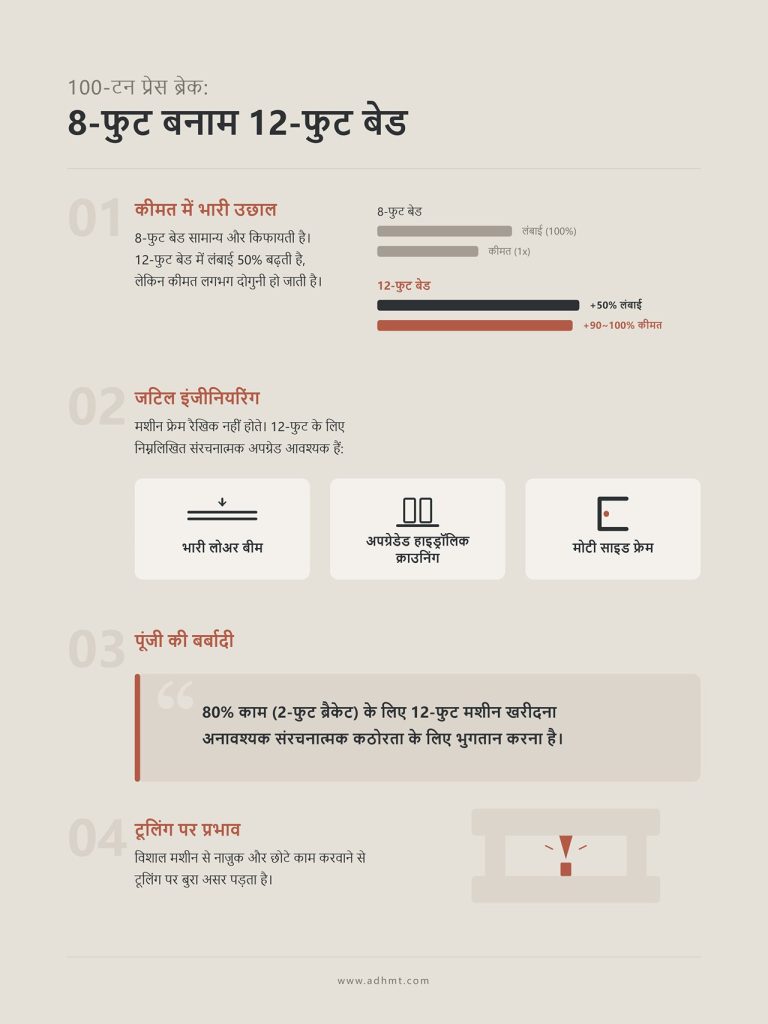
8-फुट बेड वाली 100-टन प्रेस ब्रेक एक सामान्य कमोडिटी है। किसी भी डीलर के पास जाएँ, वे आपको प्रतिस्पर्धी कीमत देंगे क्योंकि वे हर महीने दर्जनों मशीनें बेचते हैं। लेकिन उसी 100-टन क्षमता को 12-फुट बेड में बढ़ाने की बात करें, तो कीमत केवल लंबाई में 50% वृद्धि के अनुपात में नहीं बढ़ती—वह लगभग दोगुनी हो जाती है।
मशीन फ्रेम रैखिक समीकरणों की तरह व्यवहार नहीं करते।
8 फुट की जगह 12 फुट तक समानांतर डिफ्लेक्शन बनाए रखने के लिए निर्माता केवल और स्टील जोड़कर काम नहीं चला सकते। उन्हें भारी, विशेष क्राउनिंग वाले लोअर बीम डिज़ाइन करने पड़ते हैं। हाइड्रॉलिक क्राउनिंग सिलिंडरों को अपग्रेड करना पड़ता है। साइड फ्रेम को कहीं अधिक मोटी प्लेट से काटना पड़ता है ताकि लोड के नीचे मशीन “खुल” न जाए। आप सिर्फ चार फुट अतिरिक्त कार्यक्षेत्र नहीं खरीद रहे—आप पूरी तरह अलग स्तर की स्ट्रक्चरल इंजीनियरिंग खरीद रहे हैं।
यदि आप 12-फुट बेड सिर्फ इसलिए लेते हैं क्योंकि कभी-कभार 10-फुट की हल्की-गेज पैनल मोड़नी होती हैं, जबकि आपके 80% काम 2-फुट ब्रैकेट हैं, तो आप पूंजी की बर्बादी कर रहे हैं। आप उस संरचनात्मक कठोरता के लिए भुगतान कर रहे हैं जिसकी असली परीक्षा कभी नहीं होगी।
और जब आप एक विशाल मशीन से नाज़ुक, स्थानीय काम करवाते हैं, तो टूलिंग पर क्या असर पड़ता है?
कल्पना कीजिए कि आप 6-इंच के ब्रैकेट को मोड़ने के लिए 250-टन की मशीन में केवल 1/2-इंच का पतला गूज़नेक पंच लगा रहे हैं। ऑपरेटर पैडल दबाता है, भारी-भरकम सिलेंडर नीचे आते हैं, और मशीन आसानी से मोड़ बना देती है। लेकिन क्योंकि मशीन की न्यूनतम टनेज सीमा और हाइड्रोलिक वाल्विंग विशाल बलों को नियंत्रित करने के लिए डिज़ाइन की गई है, रैम नीचे आकर सूक्ष्म लेकिन तीव्र झटके के साथ टकराता है—ऐसा कंपन जो छोटी मशीन में कभी पैदा नहीं होता।
बड़ी मशीनें छोटे टूलिंग को समय से पहले नष्ट कर देती हैं।
यही है ओवर-टनेजिंग का छिपा हुआ “टैक्सी मीटर”। हर बार जब आप फिनिशिंग की पतली कील ठोकने के लिए भारी हथौड़ा इस्तेमाल करते हैं, तो अतिरिक्त ऊर्जा कहीं न कहीं जाएगी ही। प्रेस ब्रेक में यह ऊर्जा सीधे आपके पंच के कठोर सिरों और वी-डाई के कंधों पर पड़ती है। सूक्ष्म दरारें बनने लगती हैं। टूलिंग 30% तेजी से घिसने लगती है। अचानक आप हर चार साल की बजाय हर दो साल में $4,000 का प्रिसीजन-ग्राउंड टूलिंग सेट बदल रहे होते हैं।
मशीन तो चलती रहती है, लेकिन वह आपके उपभोग्य टूलिंग को बेरहमी से खा जाती है।
डीलर तर्क देते हैं कि 200-टन की ब्रेक को 60% क्षमता पर चलाने से हाइड्रोलिक सिस्टम पर दबाव कम पड़ता है और मशीन की उम्र बढ़ती है। लोहे के ढांचे के संदर्भ में वे तकनीकी रूप से सही हो सकते हैं, लेकिन अर्थशास्त्र के मामले में पूरी तरह गलत हैं। एक विशाल हाइड्रोलिक पंप को लगातार चलाने की लागत, और छोटे पार्ट्स पर कमजोर फोर्स रेज़ोल्यूशन के कारण टूलिंग के तेज घिसाव—ये दोनों मिलकर “लंबी मशीन लाइफ” से होने वाली किसी भी बचत को पूरी तरह खत्म कर देते हैं। आप अपनी मशीन को बचा रहे हैं, लेकिन अपने मुनाफ़े की कीमत पर।
अगर मशीन का भौतिक आकार और कच्ची ताकत वास्तविक लाभप्रदता के विश्वसनीय संकेतक नहीं हैं, तो फिर जब हम स्वयं रैम को चलाने वाले तंत्र को देखें तो क्या तस्वीर सामने आती है?
एक हाइड्रोलिक प्रेस ब्रेक हर घंटे के संचालन के साथ लगभग 1.2% दक्षता खो देती है, क्योंकि तेल का तापमान बढ़ता है, द्रव पतला होता जाता है और दबाव बनाए रखने के लिए वाल्वों को अधिक मेहनत करनी पड़ती है। मंगलवार की दोपहर 3:00 बजे तक आपकी “100-टन” मशीन सुबह 8:00 बजे की तुलना में अधिक एम्परेज खींच रही होती है और धीमी भी चल रही होती है—फिर भी ऑपरेटर को वही टॉलरेंस संभालने पड़ते हैं। आप उस तेल को गर्म करने के लिए बिजली का भुगतान कर रहे हैं, फिर संभवतः उसे ठंडा करने के लिए चिलर का खर्च उठा रहे हैं, और इस पूरे समय मशीन की दोहराव सटीकता (रीपीटेबिलिटी) धीरे-धीरे भटकती जा रही होती है।
जब आप $150,000 के हाइड्रॉलिक कोटेशन को $195,000 के सर्वो-इलेक्ट्रिक कोटेशन के साथ रखते हैं, तो $45,000 का अंतर किसी “ग्रीन टैक्स” जैसा लगता है—मानो पर्यावरण के नाम पर अतिरिक्त कीमत ली जा रही हो। वास्तव में ऐसा नहीं है। यह प्रीमियम हाई-टॉर्क सर्वो मोटर्स और हेवी-ड्यूटी बॉल स्क्रूज़ की लागत को कवर करता है, जो पंप, मैनिफोल्ड और सील्स की पूरी जटिल व्यवस्था को बदल देते हैं। एक सर्वो-इलेक्ट्रिक मशीन पूरी शिफ्ट के दौरान 88% से अधिक दक्षता बनाए रखती है, क्योंकि वह दबावयुक्त द्रव की अनिश्चित भौतिकी पर निर्भर नहीं करती; वह बिजली को सीधे और यांत्रिक रूप से बल में परिवर्तित करती है।
इलेक्ट्रिक ब्रेक में प्रयुक्त ढांचा अक्सर अधिक भारी होता है, ताकि हाइड्रॉलिक “लचक” की कमी की भरपाई की जा सके—जिसका अर्थ है कि लोड पड़ने पर फ्रेम में कम विकृति आती है। आप केवल अलग मोटर नहीं खरीद रहे; आप ऐसी मशीन में निवेश कर रहे हैं जिसे जनवरी में 30 मिनट का वार्म-अप चक्र या जुलाई में दोपहर के समय दोबारा कैलिब्रेशन की जरूरत नहीं पड़ती।
लेकिन अगर इलेक्ट्रिक मशीन इतनी अधिक दक्ष है, तो ऑपरेटर के केवल खड़े रहने पर भी मीटर क्यों चलता रहता है?
अभी अपने शॉप फ्लोर पर जाएँ और उस हाइड्रॉलिक ब्रेक को सुनें जो इस समय कोई पार्ट नहीं मोड़ रहा है। आपको एक धीमी, लगातार गूंज सुनाई देगी—यह मुख्य मोटर है जो पंप को घुमा रही है और 1,500 RPM पर बायपास वाल्व के माध्यम से तेल को घुमा रही है, केवल इसलिए कि मशीन “तैयार” रहे। यदि आपकी शॉप सामान्य है, तो आपकी मशीनें वास्तव में 30% से भी कम समय धातु मोड़ती हैं; बाकी 70% समय सेटअप, ड्रॉइंग जाँचने या अगले पैलेट की प्रतीक्षा में बीतता है।
यदि आप 20kW का हाइड्रॉलिक मोटर चला रहे हैं, तो यह “निष्क्रिय” अवस्था केवल सिस्टम को दबावयुक्त रखने के लिए लगभग 4kW से 5kW बिजली खींचती है। 2,000 घंटे के वार्षिक संचालन में, जिसमें 1,400 घंटे निष्क्रिय समय है, आप 7,000 kWh बिजली जला रहे हैं—लगभग $840 (यदि दर $0.12/kWh हो)—ऐसी मशीन पर जो वास्तव में कुछ भी उत्पादन नहीं कर रही। इसके विपरीत, सर्वो-इलेक्ट्रिक मशीन में जब रैम नहीं चल रहा होता, तब बिजली की खपत लगभग शून्य के बराबर होती है; मोटर केवल तब घूमते हैं जब फुट पेडल दबाया जाता है।
गणित और भी कठोर हो जाता है जब आप रखरखाव के “सिर्फ एहतियात के तौर पर” वाले खर्च को जोड़ते हैं। हाइड्रॉलिक ऑयल एक उपभोज्य सामग्री है जो समय के साथ खराब होती जाती है, और सील्स ऐसे टाइम-बम हैं जो अंततः लीक करेंगे—आपकी शॉप फ्लोर को दूषित करेंगे और विशेष निपटान प्रक्रिया की मांग करेंगे।
Hydraulic Waste = (Oil Change Cost + Filter Cost + Disposal Fees + 40 Hours Downtime) / 5 Years
पाँच वर्षों की अवधि में, तथाकथित “सस्ती” हाइड्रॉलिक मशीन अक्सर अपनी इलेक्ट्रिक समकक्ष की तुलना में लगभग $15,000 अधिक बिजली खर्च करती है और निर्धारित रखरखाव पर अतिरिक्त $10,000 ले लेती है। आपने खरीद के समय $45,000 की बचत नहीं की—आपने बस उसे अपनी बिजली के बिल और अपने मेंटेनेंस स्टाफ के ओवरटाइम के माध्यम से किस्तों में चुकाया है।
अगर दक्षता के मामले में इलेक्ट्रिक मशीन स्पष्ट विजेता है, तो फिर देश भर की हर भारी-भरकम फैब्रिकेशन शॉप में आज भी विशाल हाइड्रॉलिक रैम क्यों दिखाई देते हैं?
सर्वो-इलेक्ट्रिक ब्रेक लगभग 400 टन के आसपास एक कठोर भौतिक सीमा पर पहुँच जाते हैं, क्योंकि इससे अधिक बल उत्पन्न करने के लिए आवश्यक बॉल स्क्रू और मोटर अत्यधिक महंगे और विशाल हो जाते हैं। यदि आप 1/2-इंच मोटी प्लेट या 20-फुट लंबे सेक्शन मोड़ रहे हैं, तो आपके पास हाइड्रॉलिक्स के अलावा विकल्प नहीं बचता। लेकिन इसका अर्थ यह नहीं कि आपको एक मानक पंप सिस्टम के “छिपे हुए टैक्सी मीटर” को स्वीकार ही करना पड़े। यहीं पर हाइब्रिड मशीन समीकरण में प्रवेश करती है—जहाँ एक सर्वो-मोटर एक छोटे, स्थानीय हाइड्रॉलिक पंप को चलाती है, जो केवल तब सक्रिय होता है जब रैम मूव करता है।
हाइब्रिड सिस्टम एक तरह का “एंट्री किराया” समझौता है: आप मानक हाइड्रॉलिक की तुलना में शुरुआती निवेश अधिक करते हैं, लेकिन 24/7 होने वाली ऊर्जा की निरंतर खपत से बच जाते हैं। हालांकि, हाइब्रिड में एक छिपी हुई चुनौती भी है—तेज़ गति से एप्रोच और रिट्रैक्शन हासिल करने के लिए इन्हें प्रति मीट्रिक टन मानक हाइड्रॉलिक मशीन की तुलना में लगभग दोगुनी पीक पावर की आवश्यकता होती है। यदि आपकी वर्कशॉप किसी पुराने भवन में है और ट्रांसफॉर्मर क्षमता सीमित है, तो फुल इलेक्ट्रिक की बजाय हाइब्रिड चुनकर जो $20,000 आपने “बचाए”, वे तुरंत ही इलेक्ट्रिकल सर्विस अपग्रेड के लिए आने वाले $30,000 के बिल में समाप्त हो सकते हैं।
हाइब्रिड सिस्टम का ब्रेक-ईवन पॉइंट आमतौर पर उच्च-वॉल्यूम वातावरण में लगभग 250 टन के आसपास आता है। यदि आप तीन शिफ्ट चला रहे हैं, तो हाइब्रिड की ऊर्जा बचत 18 महीनों से कम समय में उसकी अतिरिक्त लागत वसूल सकती है। लेकिन यदि आप एक जॉब शॉप हैं, जो भारी प्लेट को दिन में केवल चार घंटे मोड़ती है, तो हाइब्रिड के दोहरे सिस्टम (इलेक्ट्रॉनिक्स + हाइड्रॉलिक्स) की जटिलता वास्तव में किसी गंभीर खराबी का जोखिम बढ़ा देती है—ऐसी खराबी जिसे आपका इन-हाउस टेक्नीशियन शायद ठीक न कर पाए।
आपको यह तय करना होगा कि आप मशीन उत्पादन में आ रही बाधा को दूर करने के लिए खरीद रहे हैं या अपनी क्षमता में कमी को पूरा करने के लिए। यदि आप कम-वॉल्यूम, उच्च-टन भार वाले काम के लिए हाइब्रिड चुनते हैं, तो आप एक हाई-स्पीड सिस्टम के लिए भुगतान कर रहे हैं जिसका पूरा उपयोग आप कभी नहीं कर पाएँगे। साथ ही, आप ऐसी मशीन में अनावश्यक इलेक्ट्रॉनिक जटिलताएँ जोड़ रहे हैं, जो एक सरल, “साधारण” हाइड्रॉलिक के रूप में कहीं अधिक विश्वसनीय हो सकती थी।
तो, अगर ड्राइव सिस्टम आपकी रोज़ाना की लागत तय करता है, तो क्या होता है जब उसी ड्राइव को नियंत्रित करने वाला सॉफ्टवेयर आपके ऑपरेटर की जगह फैसले लेने लगता है?
अगर आप शोरूम के फर्श पर दो 40-टन प्रेस ब्रेक साथ-साथ खड़े कर दें, तो वे जुड़वां भाइयों जैसे लगेंगे। उनका फुटप्रिंट समान है, थ्रोट डेप्थ समान है, और सैद्धांतिक क्रशिंग फोर्स भी बराबर है। फिर भी, पहली मशीन का बिल $8,500 का है, जबकि दूसरी की कीमत सीधे $35,000 तक पहुँच जाती है।
उस शोरूम में दिख रहा मूल्य अंतर स्टील में नहीं छिपा है। असली फर्क उसकी डिजिटल तंत्रिका प्रणाली में है। मुझे ओहायो के एक वर्कशॉप मालिक के साथ हुई बातचीत याद है, जो भारी-भरकम उपकरणों के दो प्रस्तावों को देख रहा था। [1] “उसने अपने पेन से कोट A पर टैप किया,” जो $40,000 की 150-टन हाइड्रोलिक मशीन थी, फिर कोट B की ओर देखा: $120,000 की 150-टन CNC हाइब्रिड। उसे लगा कि $80,000 का अंतर बस एक आकर्षक टचस्क्रीन का दाम है। वह गलत था।
सस्ती NC (न्यूमेरिकल कंट्रोल) मशीनें रैम को सीधा रखने के लिए मैकेनिकल टॉर्शन बार का उपयोग करती हैं। दोनों हाइड्रोलिक सिलेंडर को भौतिक रूप से साथ-साथ चलने के लिए मजबूर किया जाता है। जब आप 10 फुट लंबी 1/4-इंच स्टील शीट मोड़ते हैं, तो भारी दबाव के कारण मशीन बेड का मध्य हिस्सा स्वाभाविक रूप से नीचे की ओर झुक जाता है। नतीजा यह होता है कि किनारों पर पार्ट 90 डिग्री पर मुड़ता है, लेकिन बीच में 93 डिग्री तक खुला रह जाता है। इस “कैनो” प्रभाव को ठीक करने के लिए ऑपरेटर को बीस मिनट तक नीचे वाली डाई के नीचे फटे हुए गत्ते या मास्किंग टेप की परतें लगाकर कृत्रिम क्राउनिंग करनी पड़ती है। यदि आपका काम कम-वॉल्यूम, कम-वैरिएशन और कड़े बजट पर आधारित है, तो ऐसी बुनियादी सेटअप के व्यावहारिक उपयोग को समझना जरूरी है—उदाहरण के लिए एक मानक NC प्रेस ब्रेक उन वर्कशॉप्स के लिए उपयुक्त हो सकता है जिन्हें सरल, दोहराए जाने वाले बेंड्स के लिए किफायती समाधान चाहिए।
आप केवल मोड़ने की ताकत नहीं खरीद रहे हैं; आप पूर्वानुमेयता खरीद रहे हैं।
वह अतिरिक्त $80,000 एक CNC क्राउनिंग सिस्टम दिलाता है—बेड में एकीकृत हाइड्रोलिक वेजेस की श्रृंखला, जो रियल-टाइम में डिफ्लेक्शन का सक्रिय रूप से प्रतिरोध करती है। कंप्यूटर सामग्री के सटीक प्रतिरोध को पढ़ता है और बेड को सूक्ष्म स्तर पर ऊपर समायोजित करता है, ताकि पहली ही कोशिश में बिल्कुल सीधा बेंड मिले। आप बीस मिनट की ट्रायल-एंड-एरर सेटअप प्रक्रिया को समाप्त कर देते हैं और निष्क्रिय पड़े समय को बिल योग्य उत्पादन में बदल देते हैं। उदाहरण के लिए, ADH Machine Tool की CNC प्रेस ब्रेक मशीनें पूरी तरह CNC-आधारित उच्च-स्तरीय बेंडिंग पर केंद्रित हैं, जहाँ सटीकता, दोहराव क्षमता और ऑटोमेशन सीधे उत्पादन दक्षता और कम स्क्रैप दर में बदलते हैं।
लेकिन यह स्वचालित सटीकता कितनी हद तक वास्तव में आवश्यक है—और कब यह खुद एक जोखिम में बदलने लगती है?
टूलिंग के पीछे झांकिए। बैकगेज वह मैकेनिकल स्टॉप है जो ऑपरेटर को सटीक बताता है कि पैडल दबाने से पहले धातु को कहाँ रखना है। बिक्री प्रतिनिधि यहीं अधिकतम ऑटोमेशन का सपना बेचते हैं। [3] “वे मशीनों को सिर्फ टनेज के आधार पर समूहित कर देते हैं, मानो हर वर्कशॉप की कार्य-लय बिल्कुल एक जैसी हो,” और फिर साधारण 90-डिग्री ब्रैकेट मोड़ने वाली दुकानों को भी आक्रामक रूप से 6-एक्सिस बैकगेज थमा देते हैं।
सिमेट्रिकल, सिंगल-स्टेप पार्ट्स के लिए 6-एक्सिस बैकगेज खरीदना असल में “जस्ट-इन-केस टैक्स” चुकाने जैसा है। एक बेसिक 2-एक्सिस गेज (अंदर-बाहर और ऊपर-नीचे मूवमेंट) को इंटीग्रेट करने में लगभग $5,000 लगते हैं और यह सामान्य फैब्रिकेशन कार्यों के 80% को संभाल लेता है। वहीं फुल 6-एक्सिस सिस्टम में फिंगर्स हर संभव दिशा में स्वतंत्र रूप से चल सकते हैं, जिससे जटिल और असममित फ्लैन्ज़ को आसानी से एडजस्ट किया जा सके—लेकिन इससे मशीन की कीमत में सीधे $25,000 की भारी बढ़ोतरी हो जाती है।
पार्ट सेटअप वेस्ट = (मैनुअल फिंगर एडजस्टमेंट × 2 मिनट) × फ्लैन्ज़ की संख्या।
यदि आपके ऑपरेटर को असममित बेंड के लिए Z-एक्सिस फिंगर को मैन्युअली एडजस्ट करने हेतु दिन में चार बार मशीन के पीछे जाना पड़ता है, तो आप लगभग एक घंटे का उत्पादन समय खो देते हैं। साल भर में यह 250 घंटे बनता है। यदि आपकी शॉप रेट $75 प्रति घंटा है, तो $25,000 का वह बैकगेज लगभग 16 महीनों में अपनी लागत निकाल देता है। अगर आप जटिल एनक्लोज़र का काम करते हैं, तो 6-एक्सिस गेज आपकी सबसे बड़ी कमाई का साधन बन सकता है। लेकिन यदि आप सिर्फ बेस प्लेट मोड़ते हैं, तो वही सिस्टम $25,000 का पेपरवेट साबित होगा।
तो क्या होता है जब खरीदार सिस्टम को “चालाकी” से मात देने की कोशिश करते हैं—यानी टॉप-टियर ऑटोमेशन खरीदकर उसे बॉटम-टियर आयरन फ्रेम पर फिट कर देते हैं?
मिड-मार्केट में आप यह जाल बार-बार देखेंगे: कोई विदेशी निर्माता सस्ता, टॉर्शन-बार हाइड्रोलिक फ्रेम लेता है और उस पर Delem DA-66T या Cybelec जैसा प्रीमियम यूरोपीय कंट्रोलर पेंडेंट आर्म पर लगा देता है। पहली नज़र में यह शानदार सौदा लगता है। आपको 3D ऑफलाइन प्रोग्रामिंग, ऑटोमैटिक बेंड सीक्वेंसिंग और कोलिजन डिटेक्शन—सब कुछ—एक प्रीमियम मशीन की आधी कीमत में मिल जाता है।
[2] “लेकिन आप मशीन को सिर्फ पहले दिन के लिए नहीं खरीदते।” आप उसे 1,000वें दिन भी चलाते हैं—जब सस्ते हाइड्रोलिक वाल्व घिस चुके होते हैं, तेल पतला हो चुका होता है, और कमजोर वेल्डिंग वाला फ्रेम अपनी जगह बैठ चुका होता है।
एक हाई-एंड कंट्रोलर माइक्रोन स्तर तक बेंड डिडक्शन की गणना करता है। वह रैम की पिच और गहराई को समायोजित करने के लिए हाइड्रॉलिक प्रोपोर्शनल वाल्वों को माइक्रो-सेकंड के विद्युत संकेत भेजता है। लेकिन $30,000 का फ्रेम अक्सर सुस्त, गैर-प्रचलित ब्रांड के वाल्वों और ऐसे ढांचे का उपयोग करता है जो लोड के नीचे अनिश्चित रूप से मुड़ जाता है। यूरोपीय कंट्रोलर मशीन को 0.01 मिमी तक समायोजन करने का निर्देश दे रहा होता है, परंतु यांत्रिक घटक उस स्तर की सटीकता के साथ भौतिक रूप से प्रतिक्रिया देने में सक्षम ही नहीं होते। सॉफ्टवेयर एक कठोर, अत्यधिक प्रतिक्रियाशील भौतिक संरचना को मानकर चलता है—जो वास्तव में वहां मौजूद ही नहीं है।
यदि आप माइक्रोन-स्तरीय सॉफ्टवेयर के लिए भुगतान कर रहे हैं, तो आपको माइक्रोन-स्तरीय धातु संरचना के लिए भी भुगतान करना होगा; अन्यथा आप केवल सटीकता के एक अत्यंत महंगे भ्रम को वित्तपोषित कर रहे हैं।
यदि सॉफ्टवेयर एक खराब फ्रेम को ठीक नहीं कर सकता, तो ये सस्ते फ्रेम आखिर ढाले कहां जा रहे हैं, और उस कास्ट आयरन के भीतर कौन-कौन से समझौते छिपे हुए हैं?
कल्पना कीजिए कि आप किसी अनजान शहर में एक टैक्सी में बैठते हैं। ड्राइवर मीटर चालू करता है और शुरुआती किराया बेहद सस्ता दिखाई देता है। आप संतुष्ट होकर पीछे टिक जाते हैं, यह सोचकर कि आपने शानदार सौदा कर लिया। लेकिन जैसे ही ट्रैफिक जाम मिलता है, मीटर लगातार बढ़ता रहता है—हर खाली खड़े रहने का मिनट, हर चक्करदार रास्ता, हर गड्ढा अंतिम बिल में जुड़ता जाता है।
प्रेस ब्रेक खरीदना बिल्कुल इसी तरह काम करता है।
शोरूम में बताई गई शुरुआती कीमत केवल शुरुआती किराया है। जैसे ही वह मशीन आपकी फैक्ट्री के फर्श पर बोल्ट की जाती है, “हिडन टैक्सी मीटर” चलना शुरू हो जाता है। ऊर्जा की बर्बादी, रखरखाव में देरी और निष्क्रिय समय—अगले पाँच वर्षों में ये सब पृष्ठभूमि में चुपचाप जुड़ते रहते हैं, तब भी जब रैम चल नहीं रहा होता। आप किसी भी फेब्रिकेशन उपकरण का मूल्यांकन केवल प्रारंभिक बिल देखकर नहीं कर सकते। आपको उस मीटर पर नजर रखनी होगी।
वैश्विक बाजार के आंकड़ों पर नजर डालिए। एक मिड-रेंज पश्चिमी मशीन की कीमत $60,000 से $150,000 के बीच हो सकती है, जबकि समान सैद्धांतिक विनिर्देशों वाला एक शीर्ष चीनी ब्रांड आराम से $20,000 से $80,000 के दायरे में उपलब्ध है। उस 50% छूट को देखकर यह मान लेना आसान है कि यूरोपीय और उत्तरी अमेरिकी निर्माता केवल भारी-भरकम “विरासत ब्रांड टैक्स” वसूल रहे हैं।
कभी-कभी ऐसा होता भी है। लेकिन स्टील एक वैश्विक कमोडिटी है, और वास्तविक कास्ट आयरन उस मूल्य अंतर का केवल एक छोटा-सा हिस्सा भर है।
वास्तव में आप उत्तर अमेरिकी या यूरोपीय प्रीमियम मशीन के लिए जो भुगतान करते हैं, वह अनुपालन (कंप्लायंस), वारंटी सुरक्षा और सटीक इंजीनियरिंग टॉलरेंस की उस अदृश्य संरचना के लिए होता है। एक प्रीमियम सर्वो-हाइड्रोलिक मशीन कठोर नियामक मानकों के अनुसार निर्मित होती है, जो निर्माता को उच्च-ग्रेड आंतरिक सील, मानकीकृत विद्युत रिले और वैश्विक रूप से मान्यता प्राप्त हाइड्रोलिक मैनिफोल्ड का उपयोग करने के लिए बाध्य करते हैं। इसके विपरीत, विदेशी क्लोन मशीन में पेंडेंट आर्म पर वही प्रसिद्ध ब्रांड का कंट्रोलर लगा हो सकता है, लेकिन वह कंट्रोलर फ्रेम के भीतर गहराई में छिपे साधारण, स्वामित्व-आधारित वाल्वों से जुड़ा होता है।
यदि आप क्लोन खरीदते हैं, तो आपको कागज़ों पर वही टननेज मिल सकता है—लेकिन वही विश्वसनीयता और पूर्वानुमेय प्रदर्शन नहीं।
मान लीजिए आप $30,000 की आयातित मशीन खरीदने का निर्णय ले लेते हैं। आपने खरीद आदेश पर $60,000 बचा लिए। औद्योगिक क्षेत्र में आप खुद को सबसे चतुर समझने लगते हैं।
लेकिन मशीन की असली परीक्षा पहले दिन नहीं होती। वह दिन 800 पर होती है, जब एक स्वामित्व-आधारित प्रोपोर्शनल वाल्व उच्च-वॉल्यूम एयरोस्पेस उत्पादन के बीच अचानक सील फेल कर देता है।
यहीं से गणित निर्दयी हो जाता है। उस आयातित मशीन के स्पेयर पार्ट्स अपने देश में निस्संदेह सस्ते हैं, और वहाँ प्रशिक्षित तकनीशियनों की उपलब्धता भी उत्कृष्ट है। लेकिन आपकी वर्कशॉप शेनझेन में नहीं है—वह ओहायो में है। आपके स्थानीय तकनीशियन केवल पश्चिमी सर्वो सिस्टम पर प्रशिक्षित हैं, और जिस फैक्ट्री सपोर्ट की आपको ज़रूरत है, वह बारह टाइम ज़ोन दूर बैठा है, टूटी-फूटी अनुवादित ईमेल के माध्यम से संवाद कर रहा है।
डाउनटाइम की लागत = (प्रति घंटा शॉप रेट + ऑपरेटर का वेतन) × कस्टम क्लीयरेंस की प्रतीक्षा में बिताए गए घंटे।
यदि आपकी शॉप रेट $150 प्रति घंटा है और आपकी लाइन तीन सप्ताह तक स्थिर खड़ी रहती है, केवल एक $200 के वाल्व के अंतरराष्ट्रीय शिपमेंट क्लियर होने की प्रतीक्षा में, तो वह सस्ता पार्ट आपको $18,000 के खोए हुए राजस्व में पड़ता है। यदि पाँच वर्षों में ऐसा दो बार होता है, तो आपकी प्रारंभिक बचत पूरी तरह समाप्त हो जाती है। यदि आप ऐसी मशीन खरीदते हैं जिसकी स्थानीय सेवा उपस्थिति ही नहीं है, तो आपने कोई सौदा नहीं किया—आपने एक देनदारी खरीदी है।
यहीं हम उस एकमात्र मापदंड पर पहुँचते हैं जो वास्तव में मायने रखता है: प्रति घंटा लागत (Cost Per Hour – CPH)। अधिकांश वर्कशॉप मालिक केवल खरीद मूल्य को मानक मानते हैं, इनवॉइस राशि को उन वर्षों से विभाजित करके जिन तक वे मशीन रखने की योजना बनाते हैं। यह शुरुआती स्तर की गलती है। वास्तविक CPH में मशीन की लागत, ऑपरेटर का वेतन, ऊर्जा खपत और रखरखाव—सभी को जोड़कर आपकी वार्षिक परिचालन घंटों से विभाजित किया जाता है।
$100,000 की प्रीमियम मशीन, जिसके पास स्थानीय सर्विस हब हो, सालाना लगभग $500 के प्रिवेंटिव मेंटेनेंस में बेहतरीन प्रदर्शन करते हुए 2,000 घंटे बिना रुकावट चल सकती है। दूसरी ओर, $40,000 की बजट इम्पोर्ट मशीन शुरुआत में आपको $60,000 की बचत देती हुई दिखेगी, लेकिन यदि वह हर साल 200 घंटे बिना सर्विस के डाउनटाइम में खो दे और किसी विशेष तकनीशियन को आपातकालीन उड़ान से बुलाने पर $2,500 अतिरिक्त खर्च करवाए, तो आपका CPH पूरी तरह उलट जाएगा। जो मशीन सस्ती लगी थी, वही आपकी वर्कशॉप में सबसे महंगा लोहे का टुकड़ा साबित हो सकती है।
आप केवल वादों से स्टील नहीं मोड़ सकते।
यदि स्पेयर पार्ट्स आपके महाद्वीप में उपलब्ध नहीं हैं, और उन्हें इंस्टॉल करने वाला विशेषज्ञ आपके टाइम ज़ोन में मौजूद नहीं है, तो वह मशीन वास्तव में आपकी नहीं है। वह सप्लाई चेन की बंधक है। जब आप इस सच्चाई को स्वीकार कर लेते हैं, तो आप स्टिकर प्राइस को देखना बंद कर देते हैं और यह गणना करना शुरू करते हैं कि राम को लगातार चलाते रखने के लिए वास्तव में क्या-क्या चाहिए।
हाइड्रॉलिक प्रेस ब्रेक का शोरूम में बताया गया शुरुआती कोटेशन केवल प्रवेश शुल्क जैसा है। जैसे ही वह मशीन आपके कंक्रीट फ़्लोर पर बोल्ट होती है, “छिपा हुआ टैक्सी मीटर” चलना शुरू हो जाता है। ऊर्जा की लगातार खपत, हाइड्रॉलिक फ्लूइड का क्षरण, और निष्क्रिय समय—अगले पाँच वर्षों तक पृष्ठभूमि में चुपचाप आपके मार्जिन को कम करते रहते हैं, भले ही राम चल न रहा हो।
यदि आप किसी फैब्रिकेशन उपकरण का मूल्यांकन केवल शुरुआती इनवॉइस देखकर करते हैं, तो ऑपरेटिंग लागतें आपको बुरी तरह नुकसान पहुँचाएँगी। वास्तविक लाभ-हानि समझने के लिए आपको केवल परचेज ऑर्डर नहीं, बल्कि पूरे साठ महीनों के जीवनचक्र में उस राम को चालू रखने की कुल लागत की गणना करनी होगी।
अधिकांश वर्कशॉप मालिक डीलरशिप में प्रवेश करते ही 150-टन की मशीन मांग लेते हैं। वे मशीनों को केवल टनेज के आधार पर वर्गीकृत करते हैं, मानो हर वर्कशॉप की संचालन गति और कार्यप्रवाह बिल्कुल एक जैसा हो।
टनेज यह निर्धारित करता है कि आप क्या मोड़ सकते हैं, लेकिन वार्षिक घंटे यह तय करते हैं कि उसे मोड़ने में आपकी लागत कितनी आएगी। यदि आप पारंपरिक हाइड्रॉलिक मशीन को पूरे आठ घंटे की शिफ्ट तक चलाते हैं, तो तेल गर्म हो जाता है। तापमान बढ़ने के साथ मशीन की दक्षता हर घंटे लगभग 1.2% घटती जाती है। दोपहर तक आपका हाइड्रॉलिक पंप अधिक मेहनत करता है और पतले हो चुके तेल को मैनिफोल्ड से गुजारने के लिए अधिक एम्पियर खींचता है। आप उस फ्लूइड को ठंडा करने के लिए बिजली जला रहे होते हैं, जो स्वयं आपकी बिजली खपा रहा है।
उच्च-उत्पादन वाले वातावरण में जीवनचक्र लागत का विश्लेषण चौंकाने वाला होता है: हाइड्रॉलिक मशीन के लिए कुल लागत का लगभग 61% हिस्सा ऊर्जा पर खर्च होता है, जबकि ऑल-इलेक्ट्रिक विकल्प में यह मात्र 28% रहता है। एक इलेक्ट्रिक प्रेस ब्रेक पूर्ण लोड पर लगभग 5 kWh बिजली खींचता है—जो समान क्षमता वाली हाइड्रॉलिक मशीन की तुलना में लगभग 67% कम है—और पूरे दिन 88% से अधिक दक्षता बनाए रखता है, क्योंकि उसमें गर्म होने वाला कोई तेल नहीं होता। जैसे ही रैम रुकता है, बिजली की खपत शून्य हो जाती है। यदि आप दो शिफ्ट चला रहे हैं, तो प्रति घंटे होने वाला हाइड्रॉलिक दक्षता क्षय कोई मामूली तकनीकी टिप्पणी नहीं है; यह आपकी लाभप्रदता पर लगने वाला एक विशाल, चक्रवृद्धि कर है।
मैंने एक बार एक वर्कशॉप मालिक को दो उपकरण प्रस्तावों के बीच उलझते देखा। उसने अपनी पेन से कोट A पर थपथपाया और कहा, “यह वाला चालीस हज़ार डॉलर सस्ता है।”
मैंने उससे कहा कि वह गलत संख्या देख रहा है। आप मशीन नहीं खरीदते; आप पुर्ज़े बनाने की क्षमता खरीदते हैं। आपकी वास्तविक अस्तित्व की कसौटी केवल एक मीट्रिक तय करती है—प्रति बेंड लागत (Cost Per Bend)।
यह साधारण लेकिन कठोर गणित अनिवार्य है: (प्रारंभिक कीमत + 5 वर्ष की ऊर्जा लागत + 5 वर्ष का रखरखाव) ÷ 5 वर्ष में उत्पादित कुल पुर्ज़ों की मात्रा।
यदि आपका ऑपरेटर हर जॉब के बीच बीस मिनट पुराने टूलिंग को शिम लगाकर समायोजित करने में लगा देता है, तो तेज़ CNC रैम का कोई अर्थ नहीं रह जाता। आधुनिक मशीन वास्तविक बेंडिंग साइकिल समय को भले ही 50% तक घटा दे, लेकिन यदि आपकी सेटअप प्रक्रिया पूरी तरह मॉड्यूलर नहीं है, तो हर एक बेंड में 30 से 300 सेकंड का अदृश्य ठहराव जुड़ जाता है। यदि आप हाई-मिक्स, लो-वॉल्यूम जॉब शॉप चलाते हैं, तो सस्ती हाइड्रॉलिक मशीन और जटिल कंट्रोलर आपकी थ्रूपुट का गला घोंट देंगे। आप बेंड के लिए भुगतान नहीं कर रहे; आप ऑपरेटर को वहाँ खड़े होकर सेटअप प्रोग्राम करने के लिए भुगतान कर रहे हैं।
लेकिन आप मशीन को केवल पहले दिन के लिए नहीं खरीदते। आप उसे हज़ारों शिफ्टों तक चलाते हैं—और कई बार गणित एक बिल्कुल अलग कहानी सुनाता है।
आइए एंट्री-लेवल बाज़ार को देखें। एक बुनियादी, कम-टन क्षमता वाली हाइड्रॉलिक ब्रेक की कीमत लगभग $15,000 हो सकती है, जबकि समान श्रेणी की एंट्री-लेवल इलेक्ट्रिक मशीन के लिए आपको $60,000 का प्रीमियम देना पड़ सकता है। यह प्रारंभिक निवेश में 4 गुना की बाधा है। यदि आप मेंटेनेंस शॉप, प्रोटोटाइपिंग लैब, या लो-वॉल्यूम फैब्रिकेशन सेल चलाते हैं जो साल में 1,000 से कम पुर्ज़े बनाती है, तो आप ऊर्जा बचत के माध्यम से उस $45,000 के अंतर को कभी भी वसूल नहीं कर पाएँगे—क्योंकि मशीन उतने घंटे चलेगी ही नहीं।
लो-वॉल्यूम वर्कशॉप के लिए प्रीमियम इलेक्ट्रिक मशीन खरीदना दरअसल “जस्ट-इन-केस टैक्स” चुकाने जैसा है। आप ऐसी दक्षता के लिए वित्तपोषण कर रहे हैं, जिसका उपयोग आप कभी नहीं करेंगे।
इसके अलावा, पारंपरिक हाइड्रॉलिक मशीनें आमतौर पर लगभग 300 टन क्षमता पर जाकर अपनी सीमा पर पहुँच जाती हैं। इसके बाद फ्रेम की संरचनात्मक और आर्थिक सीमाएँ आपको कस्टम समाधान की ओर धकेल देती हैं। यदि आपका व्यवसाय मॉडल भारी अर्थ-मूविंग उपकरणों के लिए आधा इंच मोटी प्लेट मोड़ने पर आधारित है, तो आपको हाइड्रॉलिक मशीन ही खरीदनी होगी। भौतिकी के नियम यही मांग करते हैं।
अंतिम प्रश्न यह नहीं है कि इलेक्ट्रिक मशीन स्वाभाविक रूप से हाइड्रॉलिक से बेहतर है या नहीं। असली सवाल यह है कि क्या आपके विशिष्ट पार्ट वॉल्यूम इतने हैं कि वे इलेक्ट्रिक मशीन को पर्याप्त रूप से चलाकर उसकी लागत वसूल करा सकें। यदि आपका रैम लगातार गतिशील रहता है, तो इलेक्ट्रिक ही आपका लाभकारी भविष्य है। लेकिन यदि आपका रैम सप्ताह में तीन दिन खाली बैठा रहता है, तो किफायती हाइड्रॉलिक मशीन खरीदें, उपयोग न होने पर उसे बंद रखें, और अपनी नकदी व्यवसाय में ही बनाए रखें।
