दंत चिकित्सा में सोना और सोने की मिश्रधातुएं
दंत चिकित्सा में सोने के उपयोग के उदाहरण सातवीं शताब्दी ईसा पूर्व के एत्रुस्कन्स तक मिलते हैं। एत्रुस्कन्स अपने क्षतिग्रस्त…

ब्रेज़िंग एक ऐसी प्रक्रिया है जिसमें दो या दो से अधिक धात्विक सतहों को एक साथ जोड़ा जाता है, जिसमें एक पिघली हुई धातु को जोड़ पर प्रवाहित किया जाता है। प्रयुक्त भराव धातु का गलनांक उन मुख्य धातुओं से कम होता है जिन्हें जोड़ा जा रहा है, जिससे आधार सामग्री नहीं पिघलती।
हालांकि ब्रेज़िंग सबसे पुराने जोड़ने के तरीकों में से एक है, फिर भी यह आज भी उपयोग में है और इसके पीछे मजबूत कारण हैं।
मुख्य बिंदु
ब्रेज़िंग में कम गलनांक वाली भराव धातु का उपयोग करके धात्विक सतहों को जोड़ा जाता है। यह प्रक्रिया केशिका क्रिया पर आधारित है, जिसमें भराव धातु का द्रव रूप दोनों धातुओं के बीच एक समान रूप से फैलता है और चिपक जाता है।
ब्रेज़िंग की एक खासियत यह है कि यह धातुओं के यांत्रिक गुणों को बनाए रखता है, जो चांदी या अन्य समान धातुओं की ब्रेज़िंग में उपयोगी है।
धातुओं को जोड़ने की प्रक्रिया में सबसे महत्वपूर्ण कदम है आधार धातु की सतहों की सफाई। सतह से अशुद्धियां हटाने के लिए एमरी कपड़ा या वायर ब्रश बेहतरीन उपकरण हैं।
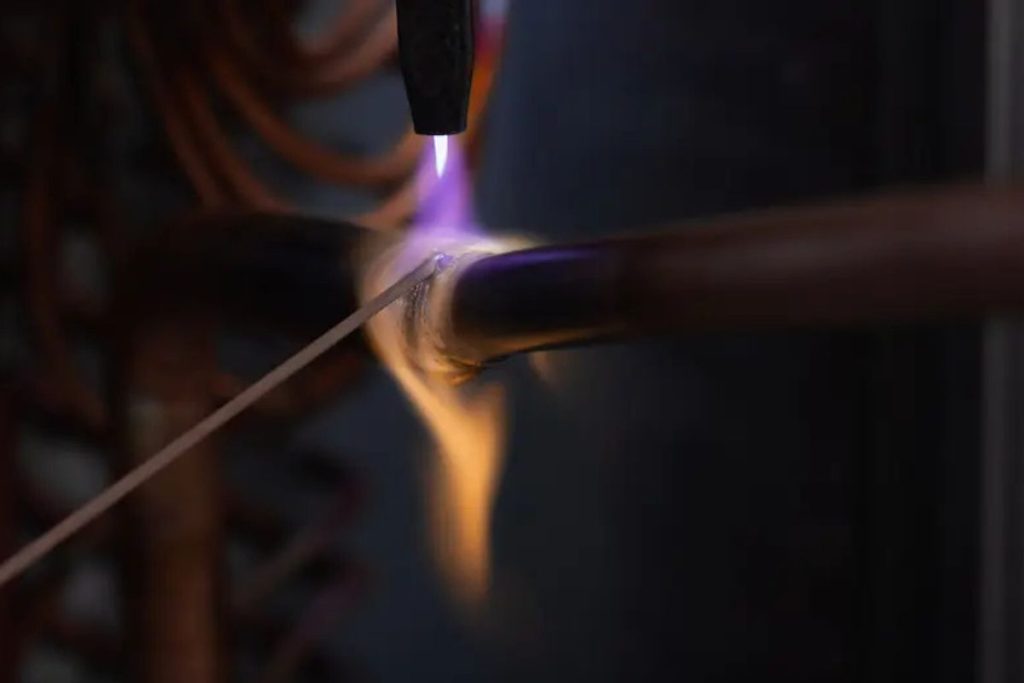
उचित गैप मापने के बाद, जिससे पिघली धातु सतह पर तन्यता बना सके, प्रक्रिया की शुरुआत सही तरीके से पुर्जों को व्यवस्थित करने से होती है। सामान्यतः, धात्विक सतह और भराव धातु को धीरे-धीरे गर्म करने के लिए टॉर्च का उपयोग किया जाता है, जब तक कि ब्रेज़िंग तापमान प्राप्त न हो जाए।
भराव धातु के पिघलते ही केशिका क्रिया के कारण वह संकीर्ण गैप में प्रवाहित होकर दोनों सतहों के बीच एक मजबूत जोड़ बना देती है।
जोड़ तब तैयार होता है जब असेंबली ठंडी हो जाती है।
ब्रेज़िंग के माध्यम से आमतौर पर निम्नलिखित धातुओं को जोड़ा जाता है:
ब्रेज़िंग में केशिका क्रिया का उपयोग कर विभिन्न धात्विक सतहों को जोड़ा जाता है। इसमें ‘वेटिंग’ नामक प्रक्रिया होती है जिसमें मुख्य धातुएं पिघली भराव धातु से जुड़ती हैं। ब्रेज़िंग में प्रयुक्त भराव धातु का गलनांक 450°C से अधिक होता है।
सॉफ्ट सोल्डरिंग में 450°C से कम गलनांक वाली भराव धातु का उपयोग होता है। सॉफ्ट सोल्डरिंग और ब्रेज़िंग दोनों का सिद्धांत एक जैसा है, मुख्य अंतर कार्य तापमान तथा तैयार हुए जोड़ की मजबूती में है।
वेल्डिंग में भराव धातु के साथ-साथ आधार धातु भी पिघलती है। इससे ब्रेज़िंग की तुलना में कहीं अधिक मजबूत जोड़ बनते हैं। TIG, MIG और शील्डेड मेटल आर्क वेल्डिंग जैसे प्रोसेस कहीं ज्यादा तापमान पर चलते हैं।
कैपिलरी वेल्डिंग भी एक प्रकार की MIG/MAG वेल्डिंग है, फर्क बस इतना है कि इसमें प्रयुक्त फिलर वायर का गलनांक मुख्य धातु से काफी कम होता है। भराव धातु गैप में केशिका क्रिया द्वारा भरती है। मुख्य धातु में बहुत मामूली पिघलन होती है।
ब्रेज़िंग विभिन्न अनुप्रयोगों और जरूरतों के अनुसार अलग-अलग हीटिंग तकनीकों का उपयोग करती है। गर्मी सीधे जोड़ पर (स्थानीयकृत ताप) या पूरी असेंबली पर (विकिरण ताप) दी जा सकती है।
टॉर्च ब्रेज़िंग – इसमें एसीटिलीन, प्रोपेन या हाइड्रोजन जैसी गैस को ऑक्सीजन के साथ जलाकर भराव धातु को पिघलाने और सतह को गर्म करने के लिए उपयोग किया जाता है। जोड़ की सुरक्षा के लिए फ्लक्स आवश्यक है, जिससे ब्रेज़िंग के बाद सफाई करनी पड़ती है। टॉर्च ब्रेज़िंग मुख्यतः छोटे बैच के असेंबलियों में प्रयुक्त होती है, जब धातुओं का वजन असमान हो। यह गैस वेल्डिंग उपकरण से की जाती है।
इंडक्शन ब्रेज़िंग – उच्च आवृत्ति वाली वैकल्पिक धारा को एक कॉइल में प्रवाहित किया जाता है जिससे काम का टुकड़ा और भराव धातु ब्रेज़िंग तापमान तक गर्म होते हैं।
रेजिस्टेंस ब्रेज़िंग – इसमें भराव मिश्रधातु की विद्युत प्रतिरोध के कारण गर्मी उत्पन्न होती है, जो उच्च चालकता वाली धातुओं के लिए उपयुक्त है। यह सरल धातु जोड़ने के लिए आदर्श है।
भट्ठी ब्रेज़िंग – इसमें गैस बर्नर या हीटिंग एलिमेंट्स द्वारा भट्ठी को मनचाही तापमान पर लाया जाता है। भराव धातु को जोड़े जाने वाली सतहों पर लगाया जाता है, फिर पूरी असेंबली को भट्ठी में डालकर ब्रेज़िंग तापमान तक गर्म किया जाता है। भट्ठी ब्रेज़िंग से गर्म और ठंडा करने का चक्र सटीक रूप से नियंत्रित किया जा सकता है। इसे अक्सर वैक्यूम में किया जाता है जिससे मिश्रधातु को वायुमंडल से बचाया जा सके और फ्लक्स की आवश्यकता समाप्त हो जाए।
डिप ब्रेज़िंग – इसमें पुर्जा या असेंबली को पिघली भराव धातु के स्नान (मेटल बाथ ब्रेज़िंग) या पिघली नमक के स्नान (केमिकल बाथ ब्रेज़िंग) में डुबोया जाता है। ऑक्सीकरण से बचाव के लिए पहले फ्लक्स लगाया जाता है। जब भराव धातु ठोस हो जाए तो असेंबली को बाहर निकाला जा सकता है।
