TIG वेल्डिंग समझाई गई
TIG वेल्डिंग एक स्थिर आर्क प्रक्रिया है जिसमें एक गैर-खपतशील टंगस्टन इलेक्ट्रोड और एक निष्क्रिय गैस का उपयोग किया जाता…

वेल्डिंग एक ऐसी प्रक्रिया है जो दो या दो से अधिक प्रकार की धातुओं को एक जोड़ने वाले पदार्थ के गलन द्वारा जोड़ती है। पहला वेल्डर 1896 में रिचर्ड श्नाइडर और ऑगस्ट टिन्नरहोल द्वारा विकसित किया गया था, जिसे “प्रथम विद्युत ताप उपकरण” कहा गया।
वेल्डिंग का आमतौर पर इलेक्ट्रॉनिक्स में उपयोग होता है, क्योंकि यह संवेदनशील सामग्री को जोड़ने का एक सरल और सुरक्षित तरीका है। इसी तरह, यह प्रक्रिया धातु-कला, प्लंबिंग, छत निर्माण और केबल जोड़ने के कार्यों में भी व्यापक रूप से जानी जाती है। आइए वेल्डिंग की दुनिया में और विस्तार से जानें।
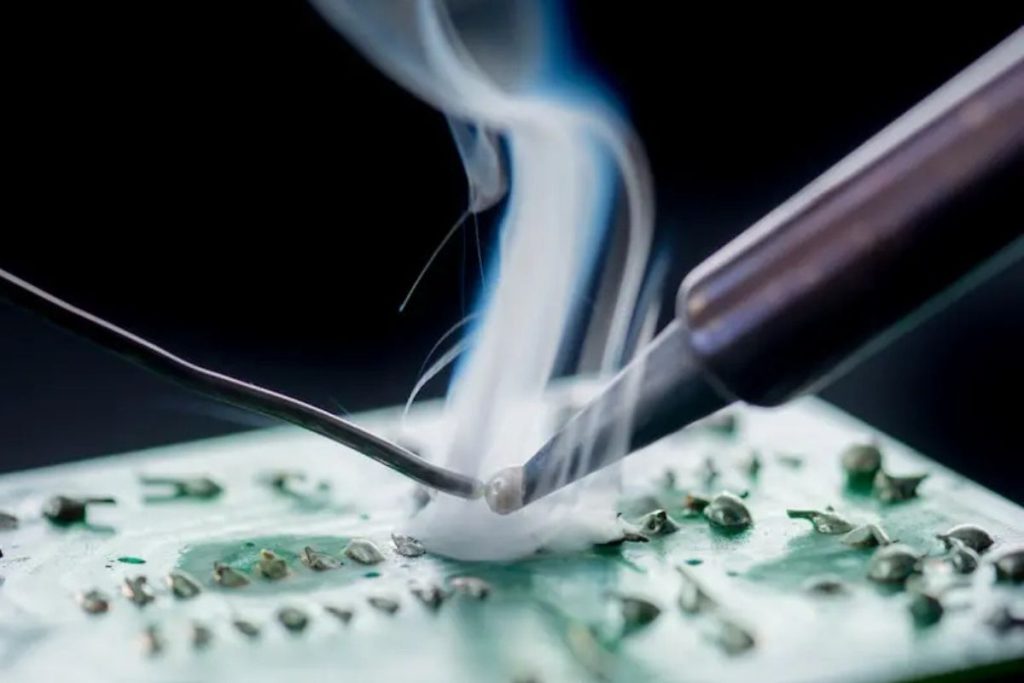
मुख्य बिंदु
वेल्डिंग में निम्न गलनांक वाली एक धातु का उपयोग किया जाता है, जिसे वेल्डिंग पदार्थ भी कहते हैं, जिससे धातु की सतहों को जोड़ा जाता है। वेल्डिंग सामग्री आमतौर पर टिन और सीसा की मिश्रधातु होती है, जिनका गलनांक क्रमशः लगभग 235°C और 350°C होता है।
हालांकि, टिन और सीसा के मिश्रण से बनी मिश्रधातु का गलनांक घटकर 183°C हो जाता है। इस मिश्रधातु को एक गरम वेल्डर से 316°C (600°F) से अधिक तापमान पर पिघलाया जाता है।
जब वेल्डिंग पदार्थ ठंडा होता है, तो यह धातु सतहों के बीच एक मजबूत विद्युत और यांत्रिक बंधन बनाता है। इस जोड़ से धातु के टुकड़े आपस में जुड़े रहते हुए विद्युत संपर्क बनाए रखते हैं।
यह उल्लेखनीय है कि सीसे के उपयोग पर प्रतिबंधों के चलते, अब अधिकतर पर्यावरण के अनुकूल लेड-फ्री वेल्डिंग सामग्रियों का उपयोग किया जा रहा है।
वेल्डिंग की शुरुआत सुरक्षा उपकरण पहनकर और एक हवादार स्थान में काम करके होती है। फिर वेल्डर को पहले से गरम करना होता है। वेल्डर की नोक को साफ करने के लिए गीला स्पंज इस्तेमाल किया जा सकता है। इसी तरह, कार्य सतह पर मौजूद किसी भी अवशेष को हटा देना चाहिए।
तैयारी के बाद, वेल्डर से आधार धातु को कार्य तापमान तक गरम किया जाता है। यह तापमान झटकों को रोकता है, वेल्डिंग प्रक्रिया को सक्रिय करता है और जोड़ की गुणवत्ता को बढ़ाता है। जब वेल्डिंग पदार्थ पिघलकर जोड़ में स्वतः बहने लगे, तो समझिए धातुएं पर्याप्त गर्म हो गई हैं। ठंडा होने पर जोड़ मजबूत हो जाता है, और यह समय जोड़ का निरीक्षण करने के लिए उपयुक्त है।
सफल वेल्डिंग की कुंजी है कि जोड़ने वाली धातुएं पूरी तरह साफ और ऑक्साइड या अन्य दूषकों से मुक्त हों।
समय के साथ, कुछ घटक खराब हो जाते हैं और उन्हें बदलने की आवश्यकता होती है। यदि वे वेल्डिंग द्वारा जुड़े हों, तो उन्हें साफ और सुरक्षित तरीके से हटाने के लिए डीसोल्डिंग प्रक्रिया अपनाई जाती है।
वेल्डर या हीट गन से वेल्डिंग पदार्थ को पिघलाया जाता है, जिससे जुड़े घटकों को हटाया जा सकता है। पिघली वेल्डिंग को हटाने के लिए डीसोल्डिंग पंप (वै큉) या डीसोल्डिंग ब्रेड का उपयोग किया जाता है, जो पिघली वेल्डिंग को सोख लेता है।
एक अन्य तरीका है कंप्रेस्ड एयर से पिघली वेल्डिंग को बाहर निकालना, जो थोड़ा आक्रामक होता है।
हालांकि वेल्डिंग और फ्यूजन वेल्डिंग दोनों ही धातु के टुकड़ों को जोड़ते हैं, इनमें कुछ प्रमुख अंतर हैं।
वेल्डिंग में गर्म किए गए आधार धातुओं को जोड़ने के लिए पिघले धातु पदार्थ का उपयोग किया जाता है। यह फ्यूजन वेल्डिंग की तुलना में कम तापमान पर काम करता है, लेकिन प्रभावी जोड़ के लिए आधार धातुओं को पहले गरम करना आवश्यक है।
फ्यूजन वेल्डिंग में आधार धातु और वेल्डिंग पदार्थ दोनों को बहुत उच्च तापमान पर पिघलाया जाता है, जिससे अधिक मजबूत जोड़ मिलता है, लेकिन इससे धातु के यांत्रिक गुणों में भी परिवर्तन हो सकता है।
वेल्डिंग निम्नलिखित आधार धातुओं के साथ प्रभावी है:
इनमें से कुछ धातुओं को सॉफ्ट वेल्डिंग द्वारा आसानी से जोड़ा जा सकता है, जबकि कठोर धातुओं के लिए उच्च गलनांक वाले वेल्डिंग पदार्थ की आवश्यकता होती है।
इलेक्ट्रिक वेल्डर हाथ से चलने वाले ऐसे उपकरण हैं, जो वेल्डिंग पदार्थ को उसके गलनांक से ऊपर तापमान तक गर्म करते हैं। ये विभिन्न आकारों में उपलब्ध होते हैं, जिससे इन्हें अलग-अलग कार्यों के लिए चुना जा सकता है। वेल्डर की नोक का आकार और आकृति प्रोजेक्ट की प्रकृति के अनुसार अलग-अलग हो सकता है।
वेल्डिंग गन तब इस्तेमाल होती है, जब अधिक शक्ति और उच्च तापमान की आवश्यकता हो। ये जल्दी गर्म होती हैं और संकुचित स्थानों, मजबूत इलेक्ट्रिकल कनेक्शन और धातुकर्म कार्यों के लिए अधिक लचीलापन देती हैं।
वेल्डिंग स्टेशन बहु-कार्यात्मक यंत्र होते हैं, जो छोटे-मोटे प्रोजेक्ट्स के लिए आदर्श हैं। ये पारंपरिक वेल्डर से अधिक टिकाऊ होते हैं, क्योंकि इनमें सेंसर, फ्यूज, अलर्ट और तापमान नियंत्रण जैसी सुविधाएं होती हैं।
अधिकांश वेल्डिंग कार्यों में 60-40 के अनुपात में टिन और सीसा की मिश्रधातु का प्रयोग होता है। इसका गलनांक 180 से 190°C के बीच होता है, और यह इलेक्ट्रिकल कनेक्शन के लिए सर्वोत्तम मानी जाती है।
हानिकारक तत्वों के उपयोग को कम करने के लिए लेड-फ्री वेल्डिंग सामग्रियां विकसित की गई हैं। ये आमतौर पर तार के रूप में आती हैं और इनमें उच्च गलनांक वाले धातु – जैसे टिन, तांबा, बिस्मथ, चाँदी, पीतल, इंडियम और एंटिमनी (अक्सर मेटलॉइड के रूप में वर्गीकृत) – शामिल होते हैं।
ये सामग्री पेस्ट या तार के रूप में आती हैं, जिनके अंदर फ्लक्स कोर होता है। फ्लक्स वेल्डिंग के दौरान एक सुरक्षात्मक परत बनाता है, जिससे इलेक्ट्रॉनिक कनेक्शन अधिक साफ और जलनशीलता बेहतर होती है।
राल फ्लक्स (या पैसिव फ्लक्स) इलेक्ट्रॉनिक्स में उपयोग होता है, क्योंकि इसका अवशेष संक्षारण नहीं करता।
एसिडिक फ्लक्स में अधिक सक्रिय गुण होते हैं, यह धातु सतह से ऑक्साइड को हटाने में प्रभावी है, जिससे राल की तुलना में अधिक मजबूत और साफ जोड़ बनते हैं।
फ्लक्स के प्रकार को उसके उपयोग के आधार पर दो भागों में बांटा जाता है। नो-क्लीन फ्लक्स प्राकृतिक रेज़िन या अन्य सिंथेटिक पदार्थों से बना होता है और इसे सफाई की आवश्यकता नहीं होती, जबकि वाटर-सॉल्युबल फ्लक्स में ऐसे रेज़िन होते हैं, जिन्हें आसानी से पानी से धोया जा सकता है।
हालांकि वेल्डिंग की अवधारणा सरल है, लेकिन विभिन्न प्रोजेक्ट्स के अनुसार हीटिंग के तरीके अलग-अलग होते हैं। प्रारंभिक विधियों में ब्यूटेन टॉर्च का उपयोग होता था, लेकिन अब अधिक उन्नत तकनीकों का विकास हो चुका है।
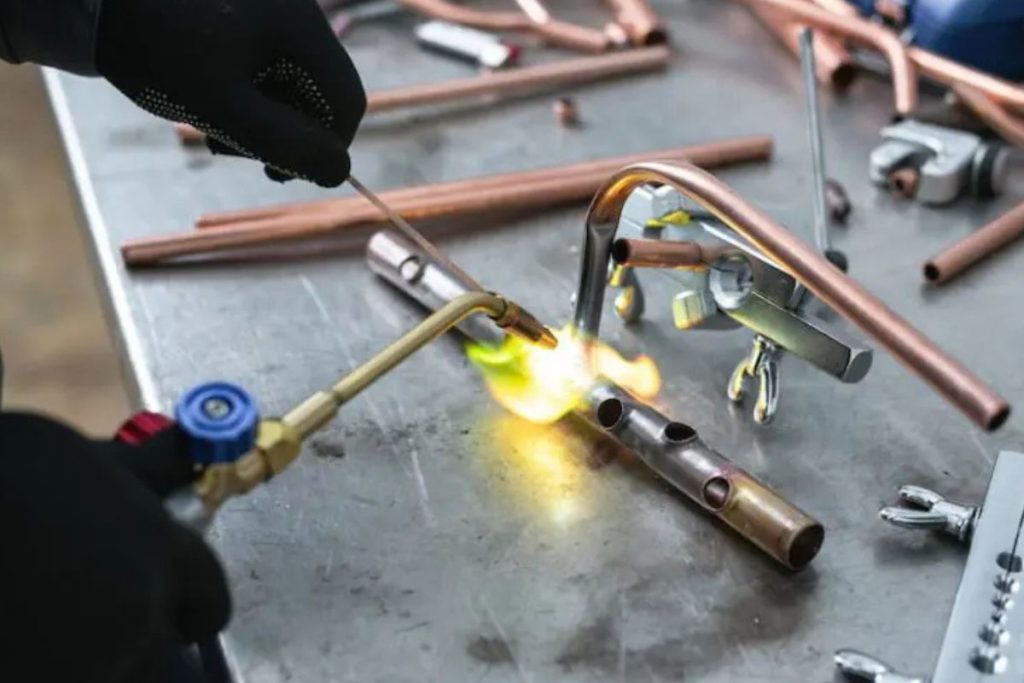
इलेक्ट्रॉनिक्स में, खासकर नाजुक कार्यों में, 30-50 वाट के लेजर का उपयोग सटीक वेल्डिंग के लिए किया जाता है, जिससे आसपास के क्षेत्र का तापमान नहीं बढ़ता। यह पीसीबी पर बहुत घने घटकों के लिए उपयुक्त है।
कॉपर कॉइल्स से उच्च आवृत्ति की एसी धारा के माध्यम से वेल्डिंग पदार्थ में ऊष्मा उत्पन्न की जाती है। इंडक्शन से ऊष्मा का वितरण समान रूप से होता है, जिससे सिलेंडर और पाइपलाइन के लिए आदर्श है और छिद्रों या असमानता की संभावना कम रहती है।
इस प्रकार की वेल्डिंग में वेल्डिंग पदार्थ और वेल्डर दोनों में विद्युत धारा प्रवाहित करके ऊष्मा उत्पन्न की जाती है। ऊष्मा छोटे क्षेत्र में केंद्रित होती है और तेजी से फैल जाती है, जिससे घटकों को नुकसान पहुंचने की संभावना कम रहती है।
इस विधि में इंफ्रारेड (IR) लाइट के माध्यम से क्षेत्र में ऊष्मा स्थानांतरित की जाती है। यह कुछ सेकंड में हो जाता है, जिससे आसपास के क्षेत्र पर ऊष्मा का प्रभाव कम पड़ता है।
तीन प्रकार की वेल्डिंग होती है, जो विभिन्न तापमानों पर की जाती हैं और जोड़ की मजबूती में अंतर लाती हैं:
इसमें टिन-सीसा जैसी कम गलनांक वाली मिश्रधातु पिघलाई जाती है। कम तापमान के कारण, यह आधार धातुओं पर थर्मल स्ट्रेस कम डालती है।
इस विधि में पीतल और चाँदी जैसी धातुएं हार्ड वेल्डिंग से जोड़ी जाती हैं, जिसमें वेल्डिंग पदार्थ को ब्रेज़िंग टॉर्च से पिघलाया जाता है। इसमें सॉफ्ट वेल्डिंग की तुलना में जोड़ अधिक मजबूत होता है, और यह गहनों व मशीनिंग कार्यों में उपयोग होती है।
ब्रैजिंग में सॉफ्ट या हार्ड वेल्डिंग की तुलना में कहीं अधिक उच्च गलनांक वाली मिश्रधातुओं का उपयोग होता है। इससे बेहद मजबूत जोड़ बनते हैं, जो धातु मरम्मत और पाइपलाइन जोड़ने के लिए आदर्श हैं।
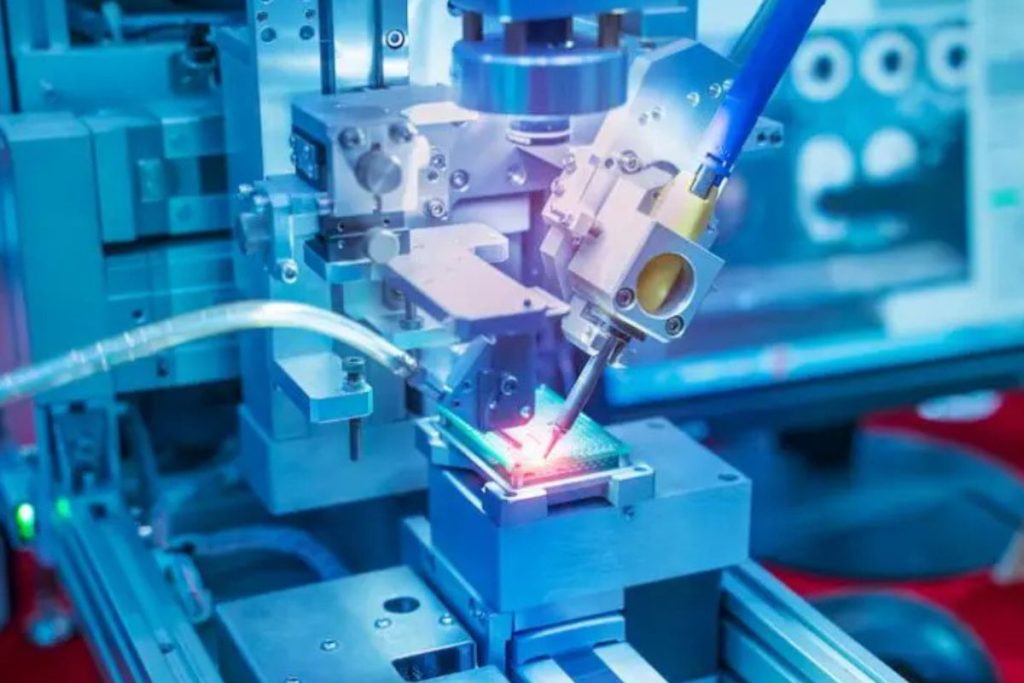
इस प्रक्रिया का सबसे आम उपयोग इलेक्ट्रॉनिक्स में होता है, जहाँ तारों को जोड़ने और घटकों को प्रिंटेड सर्किट बोर्ड (PCB) पर फिक्स करने के लिए वेल्डिंग की जाती है। यह तकनीक इलेक्ट्रॉनिक घटकों को आसानी से जोड़ने और आवश्यकता पड़ने पर उन्हें हटाने की सुविधा देती है।
छतों को वाटरप्रूफ बनाने के लिए वेल्डिंग का उपयोग किया जाता है, जिसमें गैल्वनाइज्ड स्टील को वेल्डिंग से जोड़ा जाता है। इस प्रकार के कार्य में वेल्डर की नोक आमतौर पर अधिक चौड़ी होती है।
प्लंबिंग और पाइपलाइन उद्योग में, पाइप सेक्शनों के जोड़ के लिए वेल्डिंग की जाती है। यह एक सरल और भरोसेमंद प्रक्रिया है, खासकर कॉपर पाइपों के जोड़ के लिए।
वेल्डिंग का प्रयोग कांच की मोज़ेक, तार की आकृति, मूर्ति, गहनों और अन्य रचनात्मक कार्यों में किया जाता है।
वेल्डिंग पदार्थ का उपयोग गड्ढों को भरने या असमान सतहों को समतल करने के लिए किया जा सकता है। यह प्रक्रिया धातु की चादरों, पाइपों और अन्य अनुप्रयोगों को जोड़ने में काम आती है, जहाँ धातु को उच्च तापमान नहीं सहना पड़ता।
वर्तमान तकनीक वेल्डिंग प्रक्रिया को रोबोट द्वारा स्वचालित करने की सुविधा देती है। इससे न केवल सटीक जोड़ बनते हैं, बल्कि उत्पादन की गति भी बढ़ जाती है।
वेल्डिंग इलेक्ट्रॉनिक्स और अन्य कई क्षेत्रों में महत्वपूर्ण भूमिका निभाती है। यदि इसे सही ढंग से किया जाए तो यह मजबूत और विश्वसनीय यांत्रिक जोड़ प्रदान कर सकती है।
भले ही वेल्डिंग की मूल अवधारणा सरल हो, तकनीकी नवाचार इस प्रक्रिया को और अधिक बहुमुखी और कार्यक्षम बना रहे हैं। आधुनिक तकनीक वेल्डिंग को स्वचालित करने की सुविधा देती है, ठीक वैसे ही जैसे MIG वेल्डिंग और स्पॉट वेल्डिंग में किया जाता है, जिसमें आवश्यकतानुसार अलग-अलग वेल्डिंग सामग्रियों का चयन किया जाता है।
जैसे-जैसे हम माइक्रो और नैनोटेक्नोलॉजी की ओर बढ़ रहे हैं, संभावना है कि वेल्डिंग या इसी प्रकार की कोई अन्य तकनीक इन सूक्ष्म इलेक्ट्रॉनिक घटकों को जोड़ने के लिए भी विकसित की जाएगी।
