प्रेस ब्रेक प्रोटेक्शन फिल्म तुलना: अपने ब्रेक को दोबारा कैलिब्रेट किए बिना सही मोटाई और प्रकार कैसे चुनें
मैंने एक बार एक लीड हैंड को केवल इसलिए 4,000 डॉलर मूल्य की मिरर-फिनिश 304 स्टेनलेस स्क्रैप करते देखा क्योंकि…

6061 T6 आज के बाजार में सबसे आम एल्यूमिनियम ग्रेड्स में से एक है, और यह कोई संयोग नहीं है: इसका T6 हीट ट्रीटमेंट, एनिल्ड 6061 (टेपर O) की तुलना में इसकी यील्ड स्ट्रेंथ को लगभग चार गुना बढ़ा देता है। यह एक थर्मल ट्रीटेबल अलॉय है, जिससे यह 5052 जैसी अन्य वेल्डेबल ग्रेड्स की तुलना में काफी मजबूत है।
कुछ अल्ट्रा-हाई स्ट्रेंथ/हार्डनेस एल्यूमिनियम अलॉय, जैसे कि हमारी 7075 क्वालिटी, की तुलना में 6061 कम भंगुर है, यानी इसमें बेहतर फॉर्मेबिलिटी और मशीनिंग की विशेषताएँ रहती हैं।
अपनी मजबूती के कारण, 6061 का अक्सर स्ट्रक्चरल एप्लिकेशन्स में इस्तेमाल होता है, जैसे हाई परफॉर्मेंस फ्रेम्स, सीढ़ियाँ और स्टेप्स (जैसे फायर ट्रक की सीढ़ी)। इसके अलावा, 6061 की जंग-रोधी क्षमता भी शानदार है, जो आमतौर पर हार्डनेस और ट्रीटमेंट बढ़ने पर घट जाती है; यही वजह है कि यह मरीन एनवायरनमेंट्स में भी बड़े आराम से इस्तेमाल किया जाता है, जहाँ 5052 से ज्यादा स्ट्रेंथ की ज़रूरत होती है।
6xxx सीरीज़ का हिस्सा होने के नाते, एल्यूमिनियम 6061 के मुख्य अलॉयिंग एलिमेंट्स हैं: मैग्नीशियम (1.0%) और सिलिकॉन (0.6%), इसके अलावा इसमें आयरन (Fe), कॉपर (Cu), क्रोमियम (Cr), जिंक (Zn), मैंगनीज (Mn) और टाइटेनियम (Ti) ट्रेस मात्रा में होते हैं।
“T6” डिज़िग्नेशन ही इसकी असली मैकेनिकल प्रॉपर्टीज़ को परिभाषित करती है। “T” का मतलब है कि 6061 T6 को सॉल्यूशन हीट ट्रीटमेंट दिया गया है, जिसमें इसे 350°F पर आठ घंटे तक गर्म किया जाता है और फिर कंट्रोल्ड एयर कूलिंग की जाती है। इससे इसकी टेन्साइल और फटीग स्ट्रेंथ में काफी इज़ाफा होता है। हालांकि 6061 लेज़र कटिंग के लिए बेहतरीन है, बेंडिंग एप्लिकेशन के लिए यह आदर्श नहीं है, क्योंकि इस टेम्पर में यह प्लास्टिक डिफॉर्मेशन के दौरान क्रैक हो सकता है। अगर आप लेज़र कटिंग के बाद बेंडिंग करवाना चाहते हैं, तो हम 5052 एल्यूमिनियम की सलाह देते हैं।
अंततः, कॉपर की तुलना में 60% से अधिक कंडक्टिविटी के साथ, 6061 हमारे एल्यूमिनियम अलॉयज़ में सबसे बेहतरीन इलेक्ट्रिकल कंडक्टिविटी देता है। यानी, जब फ्लेक्सिबिलिटी की जरूरत न हो (जैसे अल्युमिनियम इलेक्ट्रिकल केबल्स में), 6061 T6 ऊर्जा संचारण के लिए एक बेहतरीन चॉइस है। जहाँ फ्लेक्सिबिलिटी जरूरी हो, वहाँ आमतौर पर 1xxx और 8xxx सीरीज़ के अलॉय का उपयोग होता है।
अगर आप एक अनुभवी मशीनिस्ट नहीं हैं, तो हमारे विभिन्न एल्यूमिनियम ग्रेड्स में फर्क करना मुश्किल होगा। आम तौर पर, 5052 में 6061 की तुलना में हल्की सॉफ्ट लुक होती है, लेकिन डिबरिंग के बाद, सभी पीस एक आकर्षक ब्रश्ड फिनिश पाते हैं।
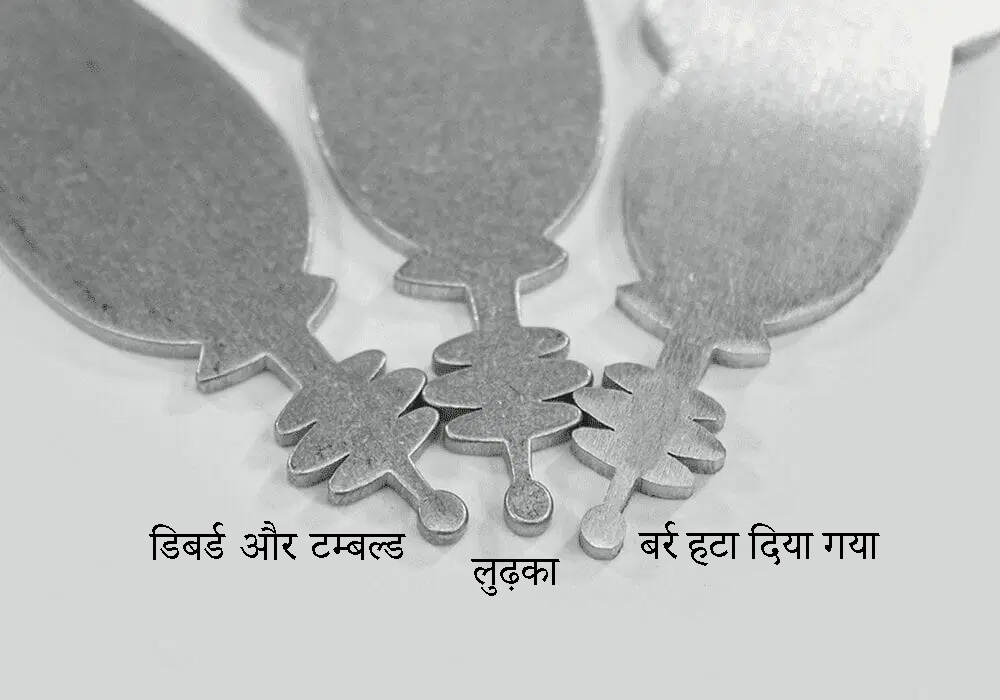
अगर आप बाद में पॉलिशिंग करवाने वाले हैं, तो डिबरिंग न करवाना भी एक विकल्प है। ध्यान दें कि बेंडिंग और हार्डवेयर इंसर्शन के निशान फाइनल पीस में दिखेंगे, क्योंकि ये प्रोसेस फ्लैट शीट के डिबरिंग के बाद किए जाते हैं।
हालांकि दूसरी हाई टेम्पर एल्यूमिनियम अलॉय में भी यह गुण होता है, 6061 “संतुलन का बिंदु” है। थर्मल ट्रीटमेंट के कारण, यह 5052 जैसी नॉन-ट्रीटेबल अलॉय की तुलना में काफी मजबूत है—5052 की यील्ड स्ट्रेंथ 26 ksi है जबकि 6061 की 39 ksi। इसलिए, एक ही एप्लिकेशन के लिए 6061 की पतली शीट इस्तेमाल की जा सकती है, जिससे वजन और लागत दोनों की बचत होती है।
इस मामले में भी 6061 एक इंटरमीडिएट कैटेगरी में आता है। हालांकि यह 5052 जितना मलेबल नहीं है, लेकिन मिलिंग या टर्निंग जैसी प्रक्रियाओं में इसका फायदा मिलता है क्योंकि चिप्स क्लीनली निकलते हैं। 7075 T6 जैसी हार्ड अलॉय की तुलना में, 6061 की लोअर हार्डनेस के कारण मशीनिंग आसान है, जिससे टूल ब्रेकज और मिलिंग टाइम में कमी आती है।
6061 में जंग-रोधी क्षमता शानदार है, खासकर इतनी हाई टेम्पर एलॉय के लिए, क्योंकि इसमें कॉपर की मात्रा कम (0.15 – 0.4%) होती है। इसलिए यह मरीन कंपोनेंट्स, व्हीकल चेसिस और बाहरी स्ट्रक्चरल एलिमेंट्स में बिना किसी अतिरिक्त प्रोटेक्शन के काम में लिया जा सकता है।
हालांकि इसकी कंडक्टिविटी कॉपर के 60% के बराबर है, 6061 ज्यादा सस्ता, जंग-रोधी और कॉपर से एक तिहाई से भी कम वजनी है। यह एल्यूमिनियम बसबार की लेज़र कटिंग के लिए आदर्श है।
थर्मल कंडक्टर होने के कारण, 6061 हीट सिंक्स के लिए भी बेहतरीन है, चाहे डेडिकेटेड थर्मल ब्लॉक हो या हाई-पावर इलेक्ट्रिकल कंपोनेंट्स के लिए सबपैनल।
यह उच्च प्रदर्शन वाली एल्यूमिनियम वेल्डिंग के लिए सबसे बेहतरीन विकल्पों में से एक है; 6061 को MIG या TIG वेल्डिंग द्वारा आसानी से जोड़ा जा सकता है। बाकी एल्यूमिनियम अलॉय की तरह, वेल्डिंग से पहले सतह की अच्छी तैयारी, नमी और प्रोटेक्टिव गैस का नियंत्रण जरूरी है। वेल्डिंग के बाद हीट ट्रीटमेंट वाली पीस के लिए 4043 फिलर रॉड इस्तेमाल करें, जिसमें सिलिकॉन ज्यादा होता है और फ्लो बेहतर होता है। अगर एनोडाइजिंग करनी हो, तो 5356 रॉड चुनें, जिससे नेचुरल सिल्वर रंग मिलता है।
एल्यूमिनियम हाई टेम्परेचर को अच्छी तरह सह नहीं पाता, और 6061 भी इसमें अपवाद नहीं है—इसका मेल्टिंग पॉइंट 5052 से भी कम (लगभग 1080°F) है। 6061 को 500°F के आसपास ही हॉट वर्किंग शुरू हो जाती है, इसलिए इस तापमान के करीब जाते समय सावधानी जरूरी है। यही वजह है कि कई हाई-टेम्परेचर एप्लिकेशन्स में एल्यूमिनियम की बजाय टाइटेनियम पसंद किया जाता है, जिसका मेल्टिंग पॉइंट 3000°F है।
6061 भंगुर नहीं है, लेकिन इसका T6 टेम्पर इसे इतना डक्टाइल नहीं रहने देता जितना अधिकतर बेंडिंग एप्लिकेशन्स में चाहिए। ¼” प्लेट्स के लिए इसमें 3-4 गुना मोटाई का बेंड रेडियस चाहिए, जबकि 5052 H32 ग्रेड के लिए केवल ½-1 ½ गुना मोटाई का बेंड रेडियस पर्याप्त है। इसलिए, हम 6061 के लिए बेंडिंग सर्विस नहीं देते हैं।
एल्यूमिनियम 7075 की मजबूती और 5052 की मलेबिलिटी के संतुलन के कारण, हम 6061 को अपनी इंटरमीडिएट अलॉय मानते हैं—लेकिन यह केवल एक समझौता नहीं, बल्कि बेहतरीन संतुलन है। यही वजह है कि कई इंडस्ट्रीज़ 6061 T6 चुनती हैं, चाहे वह हाई परफॉर्मेंस फिशिंग रील्स हों या रेसिंग बाइसिकल का फ्रेम।
अपनी उच्च वाइब्रेशन और करप्शन रेजिस्टेंस के कारण, 6061 ऑटोमोटिव कंपोनेंट्स जैसे चेसिस पार्ट्स, शीट्स और इंजन कंपोनेंट्स के लिए भी आदर्श है।
