प्रेस ब्रेक बेंडिंग विधियाँ और सटीकता: ऐसी प्रक्रिया चुनें जो आपके पार्ट की टॉलरेंस पूरी करे
बेंडिंग विधि चुनने से पहले तैयार पार्ट की टॉलरेंस निर्धारित करें ड्रॉइंग में दी गई तैयार पार्ट की आवश्यकताओं के…

सटीकता सफल प्रेस ब्रेक बेंडिंग का आधार है, जहां थोड़ी सी भी चूक महंगे गलतियों और सामग्री के अपव्यय का कारण बन सकती है। बेंडिंग की सटीकता को बढ़ाने के इच्छुक लोगों के लिए, प्रेस ब्रेक तकनीकों और प्रौद्योगिकियों की जटिलताओं को समझना महत्वपूर्ण है। यह लेख स्मूथ और सटीक बेंड्स प्राप्त करने के आवश्यक सुझाव और रणनीतियों पर चर्चा करता है, जिसमें बॉटमिंग प्रक्रिया को समझने से लेकर उन्नत CNC नियंत्रक का उपयोग शामिल है। आप जानेंगे कि डायनामिक क्राउनिंग का महत्व क्या है, बेंड डिडक्शन की गणना कैसे करें, और स्प्रिंगबैक को कम करने के व्यावहारिक तरीके। क्या आप अपनी प्रेस ब्रेक बेंडिंग सटीकता को बढ़ाने के लिए तैयार हैं? चलिए उन प्रमुख तरीकों और उपकरणों पर चर्चा करते हैं जो आपके बेंडिंग ऑपरेशन्स को बदल सकते हैं।
प्रेस ब्रेक बेंडिंग मेटल फैब्रिकेशन में एक महत्वपूर्ण प्रक्रिया है जिसमें शीट मेटल को एक पंच और डाई के बीच दबाकर वांछित कोण पर मोड़ा जाता है। यह विधि विभिन्न उद्योगों में धातु शीट से सटीक और जटिल आकार बनाने के लिए व्यापक रूप से उपयोग की जाती है, जो अंतिम उत्पाद की संरचनात्मक अखंडता और कार्यक्षमता को बढ़ाती है।
प्रेस ब्रेक बेंडिंग में सटीकता कई कारणों से महत्वपूर्ण है:
सटीकता प्राप्त करना मशीन की क्षमताओं, ऑपरेटर की विशेषज्ञता, और विशिष्ट तकनीकों का पालन करने का संयोजन शामिल है। आधुनिक प्रेस ब्रेक्स में सटीकता बढ़ाने के लिए सर्बो-नियंत्रित हाइड्रॉलिक्स, बेड-संदर्भित लाइनियर एनकोडर्स, और CNC क्राउनिंग सिस्टम जैसी उन्नत सुविधाएँ शामिल हैं, जबकि कुशल ऑपरेटरों को वांछित परिणाम प्राप्त करने के लिए अपने ज्ञान का उपयोग करते हैं।
आधुनिक प्रेस ब्रेक्स में सर्बो-नियंत्रित हाइड्रॉलिक्स, बेड-संदर्भित लाइनियर एनकोडर्स, और CNC क्राउनिंग सिस्टम जैसी उन्नत सुविधाएँ शामिल हैं। ये घटक मिलकर काम करते हैं:
ऑपरेटर सटीकता प्राप्त करने में महत्वपूर्ण भूमिका निभाते हैं और निम्नलिखित कारकों को समझना चाहिए:
विभिन्न बेंडिंग तकनीकों का उपयोग एप्लिकेशन आवश्यकताओं के आधार पर किया जाता है:
बॉटमिंग, या बॉटम बेंडिंग, में धातु को डाई के नीचे दबाना शामिल होता है। यह विधि अपने उच्च सटीकता के लिए पसंद की जाती है, विशेष रूप से संगत सामग्री मोटाई के साथ। यह बेंड कोण पर बेहतर नियंत्रण प्रदान करती है और स्प्रिंगबैक के जोखिम को कम करती है।
एयर बेंडिंग में धातु को डाई के नीचे दबाना शामिल नहीं होता। यह तकनीक विभिन्न बेंड कोण प्राप्त करने में अधिक लचीलापन प्रदान करती है और विभिन्न सामग्री मोटाई के लिए उपयुक्त है।
उन्नत तकनीकें जैसे CNC शीट सपोर्ट और बेंड-एंगल मेजरमेंट सिस्टम सटीकता और उत्पादकता को बढ़ाते हैं। ये प्रौद्योगिकियां स्वचालित समायोजन और वास्तविक समय सुधार प्रदान करती हैं, जिससे सुसंगत और सटीक बेंडिंग परिणाम सुनिश्चित होते हैं।
प्रेस ब्रेक बेंडिंग में सटीकता प्राप्त करने के लिए मशीन क्षमताएं, ऑपरेटर विशेषज्ञता, और सर्वोत्तम प्रथाओं का पालन करने का एक व्यापक दृष्टिकोण आवश्यक है। बेंडिंग प्रक्रिया की जटिलताओं को समझकर और उन्नत तकनीकों को लागू करके, निर्माता सटीक बेंड्स के साथ उच्च-गुणवत्ता वाले उत्पाद सुनिश्चित कर सकते हैं।
बॉटमिंग प्रक्रिया, जिसे बॉटम बेंडिंग भी कहा जाता है, में शीट मेटल को डाई के नीचे दबाना शामिल होता है। यह तकनीक अपने सटीकता और संगति के लिए पसंद की जाती है, जिससे सटीक बेंड कोण आवश्यक अनुप्रयोगों के लिए आदर्श बनाती है।
तीन-बिंदु बेंडिंग एक तकनीक है जिसमें मेटल को दो बिंदुओं पर समर्थन दिया जाता है जबकि पंच तीसरे बिंदु पर बल लगाता है, जिससे बेंड बनता है। यह विधि बेंड रेडियस पर अधिक नियंत्रण प्रदान करती है, जो जटिल आकार बनाने में उपयोगी है।
प्रत्येक सामग्री प्रकार और मोटाई के लिए मानकीकृत बेंडिंग चार्ट संगति सुनिश्चित करते हैं और बदलाव को कम करते हैं। ये चार्ट सही डाई ओपनिंग और पंच रेडी का चयन करने के दिशा-निर्देश प्रदान करते हैं, जिससे सटीक बेंड्स प्राप्त करने में मदद मिलती है।
सटीक बेंड्स प्राप्त करने और स्प्रिंगबैक को घटाने के लिए उचित टूलिंग का चयन आवश्यक है। सुनिश्चित करें कि सही डाई ओपनिंग और पंच रेडी का उपयोग की जा रही सामग्री और मोटाई के लिए किया जाता है।
डायनामिक क्राउनिंग बेंडिंग प्रक्रिया के दौरान बेंड विकृति के लिए क्षतिपूर्ति करती है, सामग्री की लंबाई के माध्यम से समान बेंड कोण सुनिश्चित करती है। इस तकनीक में बेंड विकृति की क्षतिपूर्ति के लिए मशीन बेड की समायोजन शामिल है, जिससे अधिक सटीक बेंड्स प्राप्त होते हैं।
हाइड्रॉलिक्स सिस्टम की नियमित रखरखाव स्थिर दबाव आउटपुट के लिए महत्वपूर्ण है, जो बेंडिंग सटीकता को सीधे प्रभावित करता है
वास्तविक समय कोण फीडबैक के लिए उपकरण स्थापित करना ऑपरेटरों को विचलन को सही करने की अनुमति देता है, जिससे सटीकता बढ़ती है। ये सिस्टम बेंड कोण पर तत्काल फीडबैक प्रदान करते हैं, जिससे सटीकता बनाए रखने के लिए त्वरित समायोजन संभव होता है।
प्रत्येक कार्य के लिए पैरामीटर परिवर्तनों का विस्तृत लॉग रखने से प्रतिकृति और समस्या निवारण में सहायता मिलती है। बेंडिंग प्रक्रिया के दौरान किए गए समायोजन को दस्तावेज करने से पैटर्न की पहचान करने और भविष्य की बेंडिंग सटीकता में सुधार करने में मदद मिल सकती है।
सटीक पोजीशनिंग के लिए बैक गेज का नियमित कैलिब्रेशन अनिवार्य है, जो सीधे मोड़ने की सटीकता को प्रभावित करता है। बैक गेज को सही ढंग से कैलिब्रेट करना लगातार और सटीक मोड़ प्राप्त करने में मदद करता है।
सामग्री गुणों को समझना और जटिल मोड़ने के कार्यों को संभालने के लिए सीएनसी नियंत्रकों का उपयोग करना आवश्यक है। विशिष्ट सामग्री और अनुप्रयोगों के लिए डिज़ाइन किए गए सटीक उपकरणों का उपयोग मोड़ने की सटीकता को और बढ़ा सकता है।
प्रेस ब्रेक ऑपरेशन्स में सुरक्षा सर्वोपरि है। यह सुनिश्चित करना कि मशीन अच्छी तरह से रखरखाव की गई है और ऑपरेटर कड़े सुरक्षा उपायों का पालन करते हैं, जोखिमों को कम कर सकता है और सुरक्षित संचालन सुनिश्चित कर सकता है।
सामग्री का प्रकार और मोटाई झुकने की सटीकता पर महत्वपूर्ण प्रभाव डालते हैं। सटीक झुकाव के लिए सामग्री की मोटाई के लगभग आठ गुना का डाई उद्घाटन का उपयोग करने की सिफारिश की जाती है, हालांकि विशिष्ट सामग्री गुणों के आधार पर समायोजन आवश्यक हो सकते हैं।
आधुनिक प्रेस ब्रेक अक्सर सटीकता में सुधार के लिए सीएनसी नियंत्रकों और इन-प्रोसेस मापन प्रणालियों जैसी उन्नत प्रौद्योगिकियों का उपयोग करते हैं। इन क्षमताओं को बनाए रखने के लिए नियमित रखरखाव और अंशांकन महत्वपूर्ण हैं।
प्रेस ब्रेक बेंडिंग सटीकता में सुधार के लिए डायनामिक क्राउनिंग आवश्यक है। यह विधि स्वचालित रूप से फ्रेम विक्षेपण की भरपाई के लिए बेंडिंग लाइन के साथ दबाव को समायोजित करती है, समान बल वितरण और सुसंगत बेंड कोण सुनिश्चित करती है।
बेंड डिडक्शन वांछित बेंड कोण प्राप्त करने के लिए आवश्यक धातु की सटीक लंबाई की गणना करता है। प्रेस ब्रेक बेंडिंग में सटीकता के लिए सटीक बेंड डिडक्शन महत्वपूर्ण है क्योंकि यह बेंडिंग के दौरान सामग्री के खिंचाव को ध्यान में रखता है।
स्प्रिंगबैक तब होता है जब धातु बेंडिंग के बाद अपनी मूल आकार में लौटने की कोशिश करती है, जिससे अंतिम बेंड कोण प्रभावित होता है। सटीक बेंड प्राप्त करने के लिए स्प्रिंगबैक का मुआवजा महत्वपूर्ण है।
रियल-टाइम कोण मापन प्रणालियाँ बेंडिंग सटीकता को बढ़ाती हैं, जिससे बेंड कोण पर तत्काल प्रतिक्रिया मिलती है और ऑपरेटरों को त्वरित समायोजन करने की अनुमति मिलती है।
बैक गेज प्रेस ब्रेक का एक महत्वपूर्ण घटक है जो बेंडिंग प्रक्रिया के दौरान वर्कपीस की सटीक पोजिशनिंग सुनिश्चित करता है। इसमें समायोज्य स्टॉप होते हैं जो शीट मेटल को सही स्थान पर मार्गदर्शित करते हैं, जिससे सुसंगत और सटीक बेंड संभव होते हैं। वांछित बेंड कोण प्राप्त करने और उच्च-गुणवत्ता वाले उत्पादन मानकों को बनाए रखने के लिए बैक गेज का उचित पोजिशनिंग और कैलिब्रेशन आवश्यक है।
बैक गेज की सटीक पोजिशनिंग सुसंगत बेंडिंग परिणाम प्राप्त करने के लिए आवश्यक है। बैक गेज को रैम के साथ ऊर्ध्वाधर और क्षैतिज दोनों तरह से संरेखित किया जाना चाहिए ताकि वर्कपीस सही तरीके से पोजिशन हो सके। मिसलाइन्मेंट से असंगत बेंड हो सकते हैं, जिससे भाग सही तरीके से फिट नहीं हो पाते।
कैलिब्रेशन सुनिश्चित करता है कि बैक गेज स्टॉप सही दूरी पर सेट हैं, जिससे सटीक बेंड हो सकते हैं। सटीकता बनाए रखने के लिए नियमित कैलिब्रेशन जांच आवश्यक होती है, खासकर जब विभिन्न सामग्री की मोटाई और प्रकार की बात आती है।
प्रेस ब्रेक के साथ सटीक बेंड प्राप्त करने के लिए बैक गेज का सही पोजिशनिंग और कैलिब्रेशन महत्वपूर्ण है। इन चरणों और सुझावों का पालन करके, ऑपरेटर सटीक, सुसंगत परिणाम सुनिश्चित कर सकते हैं, धातु निर्माण में उत्पादकता और गुणवत्ता में सुधार कर सकते हैं।
सीएनसी (कंप्यूटर न्यूमेरिकल कंट्रोल) तकनीक ने प्रेस ब्रेक संचालन में उच्च सटीकता और पुनरावृत्ति सुनिश्चित करते हुए क्रांति ला दी है। सीएनसी सिस्टम ऑपरेटरों को जटिल मोड़ अनुक्रमों को प्रोग्राम करने की अनुमति देते हैं, जिससे प्रत्येक मोड़ को लगातार बल और कोण के साथ निष्पादित किया जाता है। यह क्षमता विशेष रूप से बड़े पैमाने पर निर्माण में उत्पादन रन के दौरान समानता बनाए रखने के लिए महत्वपूर्ण है।
आधुनिक प्रेस ब्रेक अक्सर सर्वो-नियंत्रित हाइड्रॉलिक घटकों को शामिल करते हैं जो सटीकता और ऊर्जा दक्षता दोनों को बढ़ाते हैं। ये घटक सटीक गति नियंत्रण प्रदान करते हैं और बिस्तर और राम में विक्षेपण के लिए समायोजित होते हैं, जिससे सटीक मोड़ कोण सुनिश्चित होते हैं। लाभों में ऊर्जा दक्षता, सटीकता, और एक छोटे पर्यावरण पदचिह्न शामिल हैं।
बेड-रेफरेंस्ड लीनियर एन्कोडर एक प्रेस ब्रेक में ऊपरी बीम स्थिति के सटीक नियंत्रण और पुनरावृत्ति के लिए महत्वपूर्ण होते हैं। ये एन्कोडर विभिन्न भागों में सटीकता बनाए रखने में मदद करते हैं, जिससे कुल उत्पादकता बढ़ जाती है।
उन्नत बैकगॉज़ और सीएनसी क्राउनिंग सिस्टम सटीक और पुनरावृत्ति योग्य मोड़ प्राप्त करने में महत्वपूर्ण भूमिका निभाते हैं। बैकगॉज़ कार्यपीस की सही स्थिति सुनिश्चित करती है, जबकि सीएनसी क्राउनिंग प्रेस ब्रेक बेड के विक्षेपण के लिए समायोजित होती है।
4-एक्सिस, 6-एक्सिस, या 8-एक्सिस जैसी मल्टी-एक्सिस नियंत्रण कॉन्फ़िगरेशन के साथ प्रेस ब्रेक उन्नत लचीलापन और सटीकता प्रदान करते हैं। ये उन्नत सेटअप ऑटोमोटिव और एयरोस्पेस जैसे उद्योगों में आवश्यक जटिल मोड़ संचालन के लिए आदर्श होते हैं, जो कठोर सहिष्णुता वाले जटिल धातु घटकों के उत्पादन की अनुमति देते हैं।
इलेक्ट्रिक प्रेस ब्रेक सटीक राम पोजिशनिंग के लिए सर्वो मोटर्स का उपयोग करते हैं, उच्च सटीकता और ऊर्जा दक्षता प्रदान करते हैं। ये मशीनें हाइड्रॉलिक मॉडल की तुलना में कम रखरखाव की आवश्यकता होती है और जो सख्त सहिष्णुता की मांग करती हैं उनके लिए आदर्श होती हैं।
यहां कुछ युक्तियाँ हैं जो प्रेस ब्रेक प्रदर्शन को अनुकूलित करने में मदद कर सकती हैं:
सटीक अंशांकन और कुशल संचालन के लिए प्रेस ब्रेक को साफ रखना आवश्यक है। गंदगी, धूल, और धातु के मलबे बेडिंग, राम, और बैक गेज जैसे महत्वपूर्ण भागों के प्रदर्शन को प्रभावित कर सकते हैं। किसी भी अंशांकन या मोड़ संचालन से पहले इन क्षेत्रों को अच्छी तरह से साफ करने के लिए औद्योगिक क्लीनरों और लिंट-फ्री कपड़ों का उपयोग करें। इसके अलावा, सभी सुरक्षा उपकरणों का निरीक्षण करें ताकि सुरक्षा गार्ड और सुरक्षा तंत्र सही और कार्यशील स्थिति में हों।
सटीक अंशांकन के लिए कैलीपर्स, माइक्रोमीटर, कोण खोजक, चुंबकीय डायल इंडिकेटर, और गेज बार जैसे आवश्यक उपकरण एकत्र करें। ये उपकरण मोड़ों, बैक गेज पोजिशनिंग, और राम संरेखण का सटीक माप करने में सक्षम बनाते हैं। मशीन के विनिर्देशों को सत्यापित करने के लिए निर्माता के मैनुअल का संदर्भ लें जिससे टन भार क्षमता, मोड़ने की लंबाई, पंच की गति और अन्य विनिर्देशों की पुष्टि हो सके। यह सुनिश्चित करता है कि अंशांकन सेटिंग्स मशीन की क्षमताओं और टास्क आवश्यकताओं के साथ मेल खाती हैं।
मैग्नेटिक बेस डायल इंडिकेटर का उपयोग करते हुए बैकस्टॉप बार को राम के समानांतर सुनिश्चित करें। समतल ऊँचाई और सही संपर्क दबाव प्राप्त करने के लिए बैक गेज फिंगर्स को गेज बार के साथ अंशांकित करें। सुसंगत सामग्री स्थिति के लिए सटीक बैक गेज सेटअप मोड़ प्रक्रिया के दौरान आवश्यक है।
राम और बेड के बीच समानता की जांच करें और सटीक माप उपकरणों का उपयोग करते हुए समायोजित करें। असमानता असंगत मोड़ों का कारण बन सकती है और उपकरण को नुकसान पहुँचा सकती है, इसलिए सटीकता बनाए रखने के लिए उचित संरेखण सुनिश्चित करना आवश्यक है।
अंशांकन सेटिंग्स को सत्यापित करने के लिए परीक्षण सामग्री का उपयोग करके नमूना मोड़ करें। सटीक कोण खोजक के साथ कोणों का माप लें और टन भार, स्ट्रोक लंबाई, और बैक गेज स्थिति जैसी सेटिंग्स का ठीक-ठाक समायोजन करें जब तक की वांछित सटीकता प्राप्त न हो। भविष्य के संदर्भ के लिए और मशीन के प्रदर्शन का ट्रैक रखने के लिए सभी अंशांकन सेटिंग्स और माप का दस्तावेज़ करें।
मलबे के निर्माण को रोकने के लिए नियमित रूप से टूलिंग और मशीन सतहों को साफ करें। निर्माता द्वारा अनुशंसित अनुसार चलती भागों को चिकनाई दें, और टूलिंग सिस्टम में ढीले बोल्ट या हिलने पर जाँच करें। मोड़ संचालन के दौरान असंगतियों को रोकने के लिए सभी ढीले फास्टनरों को कड़ा करें।
नियमित रूप से सिलेंडरों या राम में रिसाव के लिए हाइड्रॉलिक सिस्टम का निरीक्षण करें। सटीकता में बाधा डालने वाले दोषों से बचने के लिए संरेखण की पुष्टि करें और विद्युत संयोजनों की जांच करें। नियमित निरीक्षण सुसंगत प्रदर्शन बनाए रखने और मशीन की उम्र बढ़ाने में मदद करते हैं।
मशीन के उपयोग और कार्यभार की तीव्रता के आधार पर नियमित अंशांकन जांच और सर्विसिंग का कार्यक्रम बनाएं। निवारक रखरखाव प्रथाएँ संभावित मुद्दों को उत्पादन को प्रभावित करने से पहले संबोधित करके दीर्घकालिक सटीकता और विश्वसनीयता सुनिश्चित करती हैं।
कम या असंगत हाइड्रॉलिक दबाव से असमान मोड़ हो सकते हैं। हाइड्रॉलिक तरल स्तरों की नियमित रूप से जांच और रखरखाव करें, और रिसाव या क्षतिग्रस्त सील के लिए निरीक्षण करें। उचित हाइड्रॉलिक रखरखाव स्थिर दबाव और सटीक मोड़ सुनिश्चित करता है।
मुड़े या घिसे उपकरण, राम का संरेखण न होना, और बैक गेज त्रुटियाँ खराब सटीकता का कारण बन सकती हैं। नियमित अंशांकन और यांत्रिक समायोजन इन समस्याओं को हल करते हैं और मोड़ की सटीकता बहाल करते हैं।
गलत वायरिंग या सेंसर खराबी मशीन के संचालन को बाधित कर सकती है। नियमित विद्युत निरीक्षण और रखरखाव अप्रत्याशित त्रुटियों को रोकते हैं और सुसंगत प्रदर्शन सुनिश्चित करते हैं।
प्रेस ब्रेक संचालन में असंगत मोड़ कोण अंतिम उत्पाद की गुणवत्ता को महत्वपूर्ण रूप से प्रभावित कर सकते हैं। ये असंगतता विभिन्न कारकों से उत्पन्न हो सकती है, जिनमें सामग्री की मोटाई में भिन्नता, टूलींग के घिसने और गलत संरेखण शामिल हैं।
कारण और समाधान:
मोड़ प्रक्रिया के दौरान खरोंच या निशान जैसी सतह क्षति हो सकती है, जो अंतिम उत्पाद की सौंदर्य और कार्यक्षमता को प्रभावित करती है।
कारण और समाधान:
असमान मोड़ असंगत कोण या वक्र उत्पन्न करता है, जो अंतिम उत्पाद की गुणवत्ता और फिट को खतरे में डाल सकता है।
कारण और समाधान:
स्प्रिंगबैक तब होता है जब धातु मोड़ के बाद अपने मूल आकार में लौटने की कोशिश करता है, जिससे अंतिम कोण प्रभावित होता है।
कारण और समाधान:
प्रेस ब्रेक सटीकता में सुधार में मशीन रखरखाव, मानकीकृत प्रक्रियाएं, और वास्तविक समय मापन शामिल हैं। हाइड्रोलिक सिस्टम और टूलींग की नियमित जांच करें ताकि स्थिर दबाव और सटीकता बनी रहे।
मशीन रखरखाव:
मानकीकृत प्रक्रियाएं:
इन-प्रोसेस मापन:
प्रेस ब्रेक संचालन की सटीकता सुनिश्चित करना ऑपरेटर की विशेषज्ञता और मशीनरी की गुणवत्ता पर भी बहुत निर्भर करता है।
ऑपरेटर प्रशिक्षण:
मशीन गुणवत्ता:
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
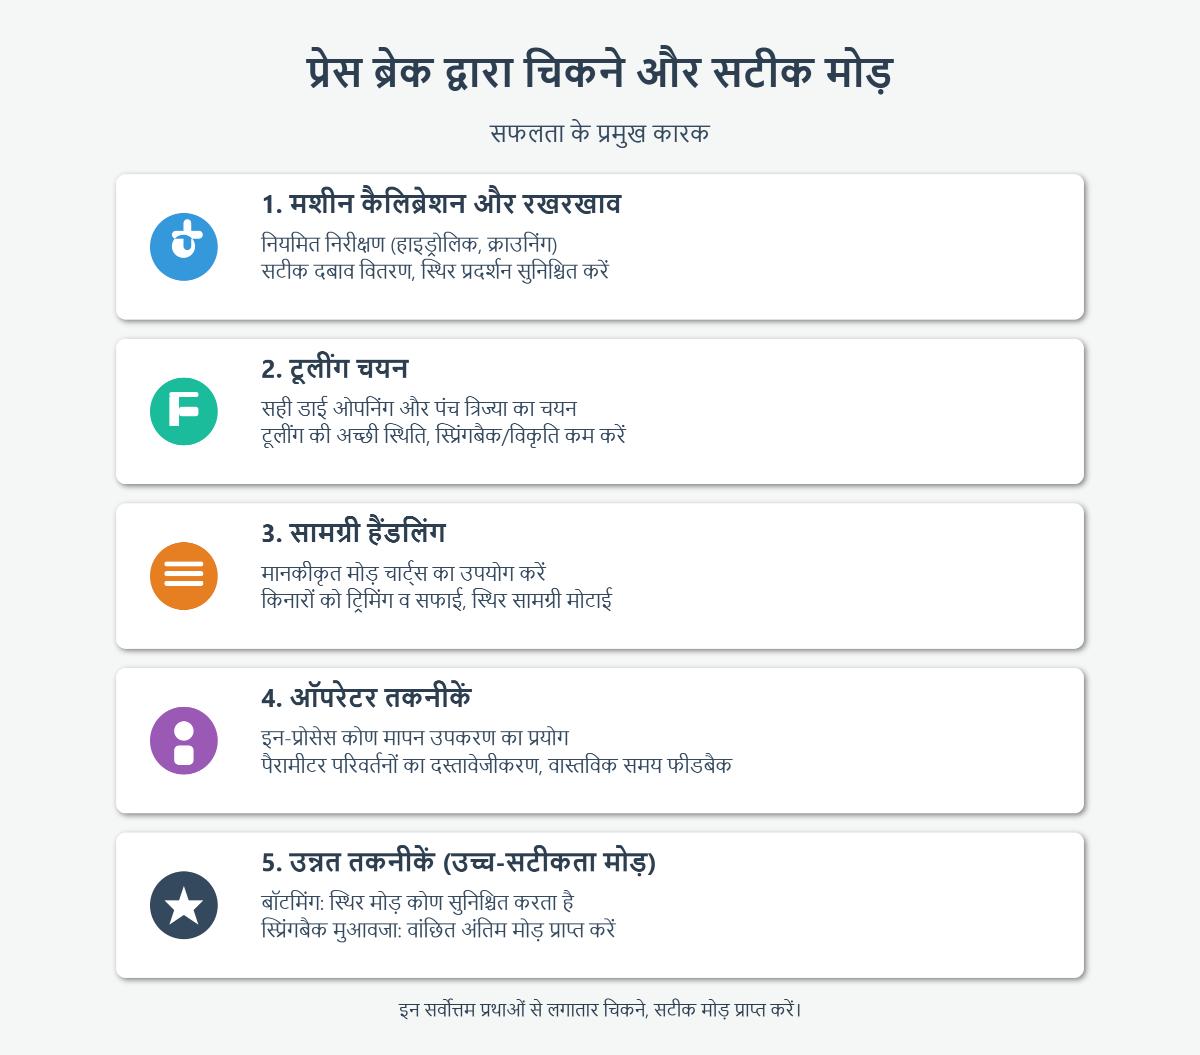
प्रेस ब्रेक का उपयोग करके चिकने और सटीक मोड़ प्राप्त करने के लिए, कई महत्वपूर्ण कारकों पर ध्यान केंद्रित करना आवश्यक है, जिनमें मशीन कैलिब्रेशन और रखरखाव, टूलींग चयन, सामग्री हैंडलिंग, और ऑपरेटर तकनीकें शामिल हैं। हाइड्रोलिक सिस्टम और डायनामिक क्राउनिंग तकनीक जैसे प्रेस ब्रेक घटकों की नियमित निरीक्षण और रखरखाव, मोड़ के दौरान सटीक दबाव वितरण और स्थिर प्रदर्शन सुनिश्चित करते हैं। स्प्रिंगबैक और विकृति असंगतियों को कम करने के लिए सही डाई ओपनिंग और पंच त्रिज्या का चयन और टूलींग की स्थिति बनाए रखना महत्वपूर्ण है।
सामग्री हैंडलिंग में मानकीकृत मोड़ चार्ट्स का उपयोग, किनारों को ट्रिमिंग और सफाई करना, और स्थिर सामग्री मोटाई सुनिश्चित करना शामिल है। ऑपरेटरों को वास्तविक समय फीडबैक प्रदान करने और सटीकता सुधारने के लिए इन-प्रोसेस कोण मापन उपकरणों का उपयोग करना चाहिए। प्रत्येक कार्य के लिए पैरामीटर परिवर्तनों का दस्तावेजीकरण, पुनरुत्पादन और समस्या निवारण की सुविधा प्रदान करता है।
उच्च-सटीकता मोड़ के लिए, बॉटमिंग और स्प्रिंगबैक मुआवजा जैसी उन्नत तकनीकों का उपयोग करें। बॉटमिंग शीट मेटल को पूरी तरह से डाई में दबा देता है, स्थिर मोड़ कोण सुनिश्चित करता है, जबकि मोड़ कटौती और स्प्रिंगबैक मानों की सटीक गणना वांछित अंतिम मोड़ कोण प्राप्त करने में मदद करती है। इन सर्वोत्तम प्रथाओं को अपनाकर, निर्माता प्रेस ब्रेक के साथ लगातार चिकने, सटीक मोड़ प्राप्त कर सकते हैं।
प्रेस ब्रेक मोड़ सटीकता सुधारने में उचित तकनीक, सही टूलींग, मशीन सेटअप, और ऑपरेटर कौशल का संयोजन शामिल है। प्रमुख तकनीकों में शामिल हैं:
इन तकनीकों को अपनाकर, निर्माता चिकने और सटीक प्रेस ब्रेक मोड़ प्राप्त कर सकते हैं, समग्र गुणवत्ता को बढ़ा सकते हैं और भिन्नता को कम कर सकते हैं।
सीएनसी (कंप्यूटर न्यूमेरिकल कंट्रोल) तकनीक प्रेस ब्रेक मोड़ सटीकता को कई महत्वपूर्ण तंत्रों के माध्यम से बढ़ाती है। सबसे पहले, यह जटिल मोड़ अनुक्रमों की सटीक प्रोग्रामिंग की अनुमति देती है, जो उत्पादन रन के दौरान स्थिर बल और कोण अनुप्रयोग सुनिश्चित करती है। यह सटीकता उच्च पुनरावृत्ति और समानता प्रदान करती है, जिसमें पोजिशनिंग सटीकता कुछ हजारवें इंच के भीतर होती है।
सीएनसी प्रेस ब्रेक में उन्नत नियंत्रण प्रणाली वास्तविक समय में गति, दबाव, और बैक गेज पोजिशनिंग को समायोजित करने की अनुमति देती है, त्रुटियों को कम करती है और मटेरियल मोटाई जैसी चर के लिए मुआवजा करती है। सेटअप और कैलिब्रेशन प्रक्रियाओं का स्वचालन ऑपरेटर कौशल पर निर्भरता को कम करता है, मानवीय त्रुटियों को कम करता है, और सटीक मोड़ को स्टोर किए गए प्रोग्रामों के माध्यम से आसानी से पुन: उत्पन्न करने की अनुमति देता है।
सीएनसी तकनीक सामग्री-विशिष्ट अनुकूलन का समर्थन करती है, जो मटेरियल गुणों के आधार पर सेटिंग्स को समायोजित करती है, इष्टतम मोड़ स्थितियों को सुनिश्चित करती है और दोषों के जोखिम को कम करती है। इसके अतिरिक्त, आईओटी-सक्षम भविष्यवाणी रखर
धातु निर्माण में सटीक और सुसंगत परिणाम प्राप्त करने के लिए प्रेस ब्रेक बेंडिंग सटीकता बनाए रखना महत्वपूर्ण है। प्रमुख रखरखाव प्रथाओं में शामिल हैं:
इन प्रथाओं को लागू करने से उत्पादन की गुणवत्ता बढ़ाने के लिए चिकनी, सटीक और संगत बेंड सुनिश्चित होते हैं।
वास्तविक समय कोण मापन प्रणाली प्रेस ब्रेक संचालन में झुकने के परिणामों को महत्वपूर्ण रूप से सुधारती हैं, जो झुकने की प्रक्रिया के दौरान कोण पर सटीक और तात्कालिक प्रतिक्रिया प्रदान करती हैं। ये प्रणालियाँ आमतौर पर डिजिटल प्रोट्रैक्टर्स या लेजर-आधारित सेंसर का उपयोग करती हैं जो शीट मेटल के कोण को लगातार निगरानी में रखते हैं जब इसे झुकाया जा रहा होता है। यह वास्तविक समय डेटा झुकने के कोण में सूक्ष्म समायोजन की अनुमति देता है, जिससे प्रत्येक झुकाव ठीक से प्रोग्राम की गई विशिष्टताओं के अनुसार होता है, बजाय केवल पूर्व निर्धारित मानों या ऑपरेटर के अनुमान पर निर्भर रहने के।
ऐसी प्रणालियाँ सामग्री में भिन्नताओं जैसे मोटाई, कठोरता, या स्प्रिंगबैक व्यवहार के लिए क्षतिपूर्ति करने में मदद करती हैं, झुकने के कोण को गतिशील रूप से समायोजित करके सुसंगत अंतिम कोण प्राप्त करती हैं। यह अनुकूलन त्रुटियों और स्क्रैप को कम करके शुरुआती विचलनों का पता लगाता है, दोषपूर्ण हिस्सों और सामग्री की बर्बादी को कम करता है। इसके अतिरिक्त, वास्तविक समय कोण मापन मानकीकृत झुकने प्रक्रियाओं का समर्थन करता है और पुनरावृत्ति को बढ़ाता है, जिससे कई उत्पादन रन में उच्च गुणवत्ता वाले परिणाम सुनिश्चित होते हैं।
इसके अलावा, जब सीएनसी प्रौद्योगिकी के साथ एकीकृत किया जाता है, वास्तविक समय कोण मापन प्रणाली रैम स्थिति, बल अनुप्रयोग और बैक गेज प्लेसमेंट में समायोजन को स्वचालित करती हैं, तंग सहनशीलता बनाए रखते हुए बिना मैनुअल हस्तक्षेप के। यह एकीकरण चक्र समय को सुधारता है और ऑपरेटर की थकान को कम करता है, जिससे प्रेस ब्रेक झुकने के परिणामों को अधिक सटीक और सुगम बनाता है और समग्र विनिर्माण दक्षता को अनुकूलित करता है।
एक प्रेस ब्रेक के साथ सटीक और सही मोड़ प्राप्त करना, बैक गेज की सही स्थिति और अंशांकन पर काफी हद तक निर्भर करता है। बैक गेज एक आवश्यक घटक है जो कार्यपीस को बेंडिंग डाई के सापेक्ष सही स्थान पर सुनिश्चित करता है, जिससे मोड़ों की सटीकता और गुणवत्ता पर प्रभाव पड़ता है।
बैक गेज की स्थिति के लिए सर्वोत्तम अभ्यासों में सामग्री को बस छूने के लिए बैक गेज फिंगर सेट करना शामिल है, सामग्री की मोटाई और बेंड अलाउंस को ध्यान में रखते हुए बेंड लाइन को सटीक रूप से निर्धारित करना। सटीक प्लेसमेंट के लिए सीएनसी नियंत्रण का उपयोग करना मानव त्रुटि को कम कर सकता है और पुनरावृत्ति में सुधार कर सकता है। बैक गेज को अनावश्यक रूप से पुन: उत्पन्न करने से बचना महत्वपूर्ण है, जिससे कई मोड़ों पर संचयी त्रुटियां हो सकती हैं। सामरिक त्रुटि प्लेसमेंट भी महत्वपूर्ण है; प्रारंभिक मोड़ों के लिए सीधे कटे हुए किनारे से गेज करें ताकि आयामी बहाव को रोका जा सके।
अंशांकन में सटीक मापने वाले उपकरणों का उपयोग करके बैक गेज और डाई के बीच की दूरी को नियमित रूप से सत्यापित करना शामिल है। आवश्यकतानुसार सीएनसी सेटिंग्स या यांत्रिक समायोजन के माध्यम से बैक गेज स्थिति को समायोजित करें, और परीक्षण मोड़ों को चलाकर पुनरावृत्ति की पुष्टि करें। सफाई और बैक गेज घटकों को चिकनाई जैसे रखरखाव कार्य पहनने को रोकते हैं और सुसंगत स्थिति सुनिश्चित करते हैं।
इन अभ्यासों का पालन करने से बैक गेज को सटीक रूप से स्थित और अंशांकित किया जाता है, जिससे प्रेस ब्रेक बेंडिंग संचालन सुचारू, सुसंगत और सटीक होते हैं।
