श्रेणी लेबल से आगे: कॉन्फ़िगरेशन की विशिष्टताएँ वास्तव में आपके पैनल बेंडर की कीमत कैसे तय करती हैं
पैनल बेंडर की वास्तविक लागत चार चरों पर आधारित होती है—भौतिक क्षमता, अक्षों की संख्या, सॉफ़्टवेयर एकीकरण, और जीवनचक्र लागतें—ये…

किसी भी ऐसे फ्लोर पर जाएँ जहाँ 5-मीटर प्रेस ब्रेक 12-मिलीमीटर प्लेट पर काम कर रहा हो और मशीन के थ्रोट को देखें। अगर आपको शिम लगाए गए डाइज़ की एक श्रृंखला या बेड पर बाद में जोड़ी गई चीज़ की तरह बोल्ट किया गया कोई सेकेंडरी “क्राउनिंग” रिग दिखाई दे, तो आप खरीद प्रक्रिया की विफलता देख रहे हैं। खरीदार ने शायद टनेज और लंबाई खरीदी, यह सोचकर कि वे मशीन खरीद रहे हैं, लेकिन वास्तव में उन्होंने एक बहुत महंगा स्प्रिंग खरीदा।
एक 5-फुट मशीन, समान लोड के तहत 10-फुट मशीन की तुलना में लगभग चार गुना कम रैम और बेड डिफ्लेक्शन देखती है। यह रैखिक प्रगति नहीं है; यह स्क्वेयर-लॉ की समस्या है, जहाँ स्पैन का हर अतिरिक्त फुट साइड हाउसिंग और थ्रोट पर संरचनात्मक तनाव को बढ़ाता जाता है। 3-मीटर मशीन और 5-मीटर मशीन के बीच का अंतर केवल दो मीटर अतिरिक्त टेबल नहीं है; यह एक प्रजातीय सीमा है—बेंड की भौतिकी के सामने फ्रेम कैसे टिकता है, इसमें एक मूलभूत बदलाव—न कि आकार में साधारण वृद्धि। जब आप 5-मीटर (16.4-फुट) स्पैन पर जाते हैं, तो मशीन अब आपकी दुकान की 2-मीटर वर्कहॉर्स का “स्केल्ड-अप” संस्करण नहीं रहती। यह उपकरण की एक अलग ही प्रजाति है।
डिफ्लेक्शन का गणित बताता है कि जैसे-जैसे स्पैन बढ़ता है, “यॉनिंग”—यानी फ्रेम का भूखे मुँह की तरह खुलने की प्रवृत्ति—के प्रतिरोध को द्रव्यमान या परिष्कृत क्षतिपूर्ति के माध्यम से संबोधित करना पड़ता है। जो निर्माता अपने 3-मीटर डिज़ाइन को बस 5 मीटर तक खींच देता है, वह उम्मीद कर रहा होता है कि वारंटी समाप्त होने तक आप बीम के सेंटर-पॉइंट सैग को नोटिस नहीं करेंगे। वे आपको ऐसी मशीन बेच रहे हैं जो संरचनात्मक रूप से अपनी पूरी लंबाई में पंच और डाई के बीच समान दूरी बनाए रखने में असमर्थ है।
पाँच मीटर पर, आप केवल लंबी बीम नहीं खरीद रहे होते; आप 16-फुट का एक संरचनात्मक लीवर खरीद रहे होते हैं, जो हर बार फुट पेडल फर्श तक दबते ही सक्रिय रूप से अपना ही थ्रोट उखाड़ने की कोशिश करता है। अगर फ्रेम को इस विशिष्ट लीवरेज के लिए फिर से इंजीनियर नहीं किया गया है, तो आप कैसे उम्मीद कर सकते हैं कि केंद्र पर बेंड एंगल सिरों से मेल खाएगा?
अधिकांश खरीदार स्पेक शीट देखते हैं और “320 Tons” तथा “5000mm” देखकर मान लेते हैं कि इन दोनों संख्याओं का एक साथ उपयोग किया जा सकता है। ऐसा नहीं किया जा सकता—कम से कम बिना परिणामों के नहीं। सामग्री-मोटाई के 8x V-डाई नियम के अनुसार, 12mm प्लेट को मोड़ने के लिए लगभग 100mm डाई ओपनिंग की आवश्यकता होती है। यदि उस मशीन की आंतरिक क्षतिपूर्ति प्रणाली पतले-गेज के काम के लिए बनी है, लेकिन फ्रेम को भारी टनेज स्पेक्स के साथ बेचा जाता है, तो पार्ट के आवश्यक कोण तक पहुँचने से पहले ही मशीन भौतिक रूप से विकृत हो जाएगी।
यहीं पर “कोटेड कैपेसिटी” एक देयता बन जाती है। कोई निर्माता बोली जीतने के लिए उच्च टनेज बता सकता है, लेकिन यदि उसने टूलिंग एनवेलप—यानी आपके चलाए जाने वाले विशिष्ट पार्ट्स के लिए आवश्यक भौतिक स्थान और बल-वितरण—को ध्यान में नहीं रखा है, तो वह टनेज एक खोखला वादा है। अंत में आपके पास ऐसी मशीन होती है जिसमें धातु को मोड़ने की शक्ति तो होती है, लेकिन पार्ट को सीधा रखने की कठोरता नहीं होती। परिणाम “डोंगी-आकार” के पार्ट्स होते हैं, जिनमें मैनुअल रीवर्क या महंगी शिमिंग की आवश्यकता पड़ती है।
क्या गणना की गई बेंडिंग फोर्स पर 20% सुरक्षा मार्जिन वास्तव में मशीन की रक्षा करता है, या यह केवल कमजोर फ्रेम को अंततः टूटने से पहले और अधिक फ्लेक्स करने की जगह देता है?
जो निर्माता बोली जीतता है, वह आमतौर पर सबसे कम कीमत पर सबसे अधिक शर्तें पूरी करके ऐसा करता है। उनकी चेकलिस्ट में मानक स्तंभ शामिल होते हैं: टनेज, लंबाई, CNC नियंत्रण, और प्रति-टन कीमत। यह “टनेज-प्रति-डॉलर” मापदंड पूंजीगत उपकरण खरीदने का सबसे खतरनाक तरीका है, क्योंकि यह उस निर्माता को बढ़ावा देता है जो “स्ट्रक्चरल DNA”—आंतरिक रिबिंग, साइड फ्रेम में इस्तेमाल स्टील का ग्रेड, और क्राउनिंग को नियंत्रित करने वाले स्वामित्व वाले एल्गोरिदम—पर समझौता करता है।
यदि आप इस तुलना को केवल बोली-पत्र की पंक्तियों से आगे ले जाकर वास्तविक मशीन कॉन्फ़िगरेशन, CNC-आधारित बेंडिंग समाधान और शीट-मेटल ऑटोमेशन विकल्पों के संदर्भ में देखना चाहते हैं, तो ADH Machine Tool की डाउनलोड करने योग्य उत्पाद सामग्री उपयोगी अगला कदम हो सकती है।
सिर्फ आंकड़ों के आधार पर खरीदना मशीन के जीवन-चक्र की वास्तविकता को नजरअंदाज करता है। एक सस्ती 5-मीटर मशीन बिल्कुल नई होने और तेल साफ होने पर फैक्टरी एक्सेप्टेंस टेस्ट पास कर सकती है, लेकिन भारी प्लेट कार्य के 5,000 चक्रों के बाद फ्रेम “सेट” होना शुरू हो जाता है। यदि निर्माता ने निम्न-ग्रेड प्लेट का उपयोग किया या वेल्डमेंट्स को स्ट्रेस-रिलीव नहीं किया, तो मशीन की सटीकता स्थायी रूप से भटक जाएगी। अंततः आपके पास 50-टन का ऐसा पेपरवेट रह जाता है जो टॉलरेंस बनाए नहीं रख सकता, क्योंकि उसका मूल ढांचा ही प्रभावित हो चुका होता है।
यदि मानक खरीद चेकलिस्ट और सुरक्षा मार्जिन दीर्घकालिक सटीकता की गारंटी नहीं दे सकते, तो इसके बजाय आपको किन विशिष्ट इंजीनियरिंग गुणों पर ध्यान देना चाहिए?
हाइड्रॉलिक क्राउनिंग सिस्टम निचले बेड में लगे सिलिंडरों की एक श्रृंखला पर निर्भर करते हैं, जो रैम के बल के विरुद्ध “पुश बैक” करते हैं। 5-मीटर मशीन में, ये सिलिंडर अक्सर पूरे स्पैन को कवर करने के लिए दूरी पर लगाए जाते हैं, लेकिन वे भौतिकी की एक बुनियादी समस्या का सामना करते हैं: वे निरंतर, चिकनी वक्र रेखा के बजाय स्थानीयकृत दबाव बिंदुओं की श्रृंखला बनाते हैं। यदि आप लंबी, 10mm प्लेट को मोड़ रहे हैं, तो हाइड्रॉलिक सिस्टम केंद्र को सुधार सकता है, लेकिन यह अक्सर सिलिंडरों के बीच के संक्रमणों को नियंत्रित करने में विफल रहता है, जिसके परिणामस्वरूप एक “लहरदार” फ्लैंज बनता है जिसे किसी भी मात्रा की मैनुअल शिमिंग ठीक नहीं कर सकती।
मैकेनिकल क्राउनिंग में प्रिसिशन-ग्राउंड, स्लाइडिंग वेजेज की एक श्रृंखला का उपयोग होता है, जो बेड की पूरी लंबाई में चलती है। जब CNC इन वेजेज को चलाता है, तो वे एक वास्तविक परवलयिक वक्र बनाते हैं जो रैम के प्राकृतिक डिफ्लेक्शन को प्रतिबिंबित करता है। 5-मीटर स्पैन के लिए यह बेहतर समाधान है, क्योंकि वक्र वेजेज की ज्योमेट्री द्वारा भौतिक रूप से लॉक हो जाता है, न कि ऐसे बदलते हाइड्रॉलिक दबाव से जो तेल के तापमान या सील के घिसाव से प्रभावित हो सकता है। इसी कारण, यदि अगला कदम CNC-आधारित बेंडिंग क्षमता को वास्तविक उत्पादन आवश्यकता से मिलाना है, तो ADH Machine Tool का CNC प्रेस ब्रेक समाधान लंबे बेड, नियंत्रित क्राउनिंग और शीट-मेटल ऑटोमेशन जैसे उपयोग मामलों के लिए प्रासंगिक संदर्भ देता है। मैकेनिकल सिस्टम एक “कठोर” सुधार प्रदान करता है जो सुबह के पहले पार्ट से लेकर शिफ्ट के आखिरी पार्ट तक समान बना रहता है।
स्वामित्व वाली इंजीनियरिंग गहराई क्राउनिंग एल्गोरिदम में दिखाई देती है। यदि किसी निर्माता का कंट्रोलर केवल “Material Thickness” और “Length” पूछता है, तो वह एक सामान्य लुकअप टेबल का उपयोग कर रहा है। एक उन्नत सिस्टम साइड हाउसिंग में उपयोग किए गए स्टील के विशिष्ट ग्रेड और साइड फ्रेमों के बीच की सटीक दूरी के आधार पर फ्रेम के “elastic return” की गणना करता है। इस डेटा-आधारित गणना के बिना, क्राउनिंग सिस्टम केवल एक परिष्कृत अनुमान लगाने वाली मशीन है।
यदि क्राउनिंग सिस्टम क्षैतिज वक्र को नियंत्रित करता है, तो टनेज के चरम पर पहुंचने पर मशीन के साइड फ्रेमों की ऊर्ध्वाधर स्थिरता का क्या होता है?
थ्रोट गहराई का हर मिलीमीटर—साइड फ्रेमों में “C” आकार का कटआउट, जो गहरे फ्लैंज की अनुमति देता है—टॉर्क आर्म की तरह काम करता है। 5-मीटर मशीन पर, निर्माताओं के लिए खरीदारों को आकर्षित करने के लिए गहरा थ्रोट देने का प्रलोभन होता है, लेकिन गहरे थ्रोट की भौतिकी “yawning” प्रभाव को काफी बढ़ा देती है, जिसमें लोड के तहत “C” का ऊपर और नीचे का हिस्सा एक-दूसरे से दूर खिंचता है। 500mm थ्रोट वाली मशीन को समान डिफ्लेक्शन सीमा बनाए रखने के लिए 300mm थ्रोट वाली मशीन की तुलना में साइड हाउसिंग में घातीय रूप से अधिक स्टील की आवश्यकता होती है।
उद्योग में एक आम “चीट” कमजोर फ्रेम डिजाइन की भरपाई के लिए मोटी साइड प्लेटों का उपयोग करना है। केवल मोटाई एक आलसी समाधान है; वास्तविक कठोरता सुदृढीकरण की ज्यामिति से आती है। “बॉक्स-फ्रेम” निर्माण या थ्रोट क्षेत्र के चारों ओर वेल्ड की गई भारी-ड्यूटी रिइनफोर्समेंट प्लेटों को देखें, जो मुख्य हाउसिंग में काफी पीछे तक फैली हों। यदि साइड फ्रेम स्टील की एक साधारण, सपाट स्लैब जैसा दिखता है जिसमें एक छेद काटा गया हो, तो रेटेड टनेज के 80% पर पहुँचते ही यह ट्यूनिंग फोर्क की तरह फ्लेक्स करेगा।
कठोरता केवल टूटने से बचाने के बारे में नहीं है; यह Y1 और Y2 अक्षों की समानांतरता बनाए रखने के बारे में है। यदि लोड थोड़ा ऑफ-सेंटर होने के कारण फ्रेम असमान रूप से “खुलता” है, तो एन्कोडर उसकी भरपाई करने के लिए संघर्ष करेंगे, जिससे गाइड और सिलिंडरों पर समय से पहले घिसाव होगा। अच्छी तरह से इंजीनियर की गई 5-मीटर मशीन इस तरह डिजाइन की जाती है कि फ्रेम अपनी इलास्टिक लिमिट के भीतर रहे, यानी दबाव हटते ही हर बार अपने बिल्कुल मूल आकार में लौट आए।
पूरी तरह आकार दिया गया फ्रेम भी बेकार है यदि असेंबली फ्लोर तक पहुँचने से पहले धातु को ही “काबू” में नहीं किया गया हो—तो आप कैसे जानेंगे कि स्टील स्थिर है या नहीं?
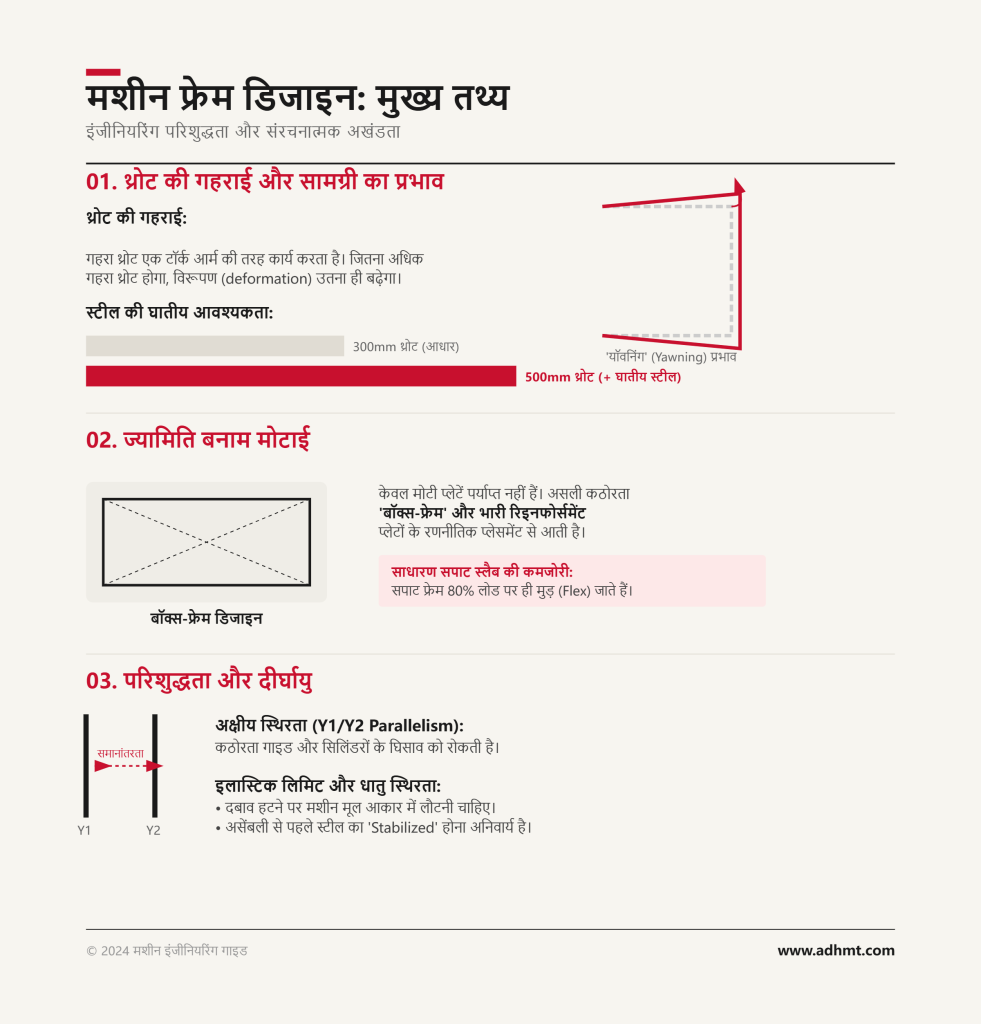
5-मीटर प्रेस ब्रेक फ्रेम को वेल्ड करने से स्टील में भारी मात्रा में ऊष्मीय ऊर्जा प्रवेश करती है, जिससे आंतरिक “फँसे हुए” तनाव बनते हैं। यदि कोई निर्माता फ्रेम को सीधे वेल्डिंग बे से मिलिंग मशीन पर ले जाकर सिलिंडर बोर और गाइड सतहें काटता है, तो वे तनाव धातु के भीतर बंद रह जाते हैं। संचालन के पहले वर्ष में, जब मशीन हजारों बेंडिंग चक्रों से गुजरती है और वर्कशॉप के तापमान में उतार-चढ़ाव झेलती है, तो स्टील “रिलैक्स” होगा, जिससे फ्रेम मिलीमीटर के अंशों तक विकृत हो जाएगा—जो आपकी प्रिसीजन नष्ट करने के लिए पर्याप्त है।
इस “स्ट्रक्चरल ड्रिफ्ट” के खिलाफ एकमात्र बचाव कठोर थर्मल स्ट्रेस-रिलीविंग प्रक्रिया है। पूरे 5-मीटर फ्रेम को एक विशेष भट्ठी में रखा जाना चाहिए, लगभग 600 डिग्री सेल्सियस तक गरम किया जाना चाहिए, घंटों तक उसी तापमान पर रखा जाना चाहिए, और फिर धीरे-धीरे ठंडा किया जाना चाहिए। इससे स्टील की ग्रेन संरचना रीसेट हो पाती है और वेल्ड तनाव “न्यूट्रलाइज” हो जाते हैं। यह एक महँगी, समय लेने वाली लॉजिस्टिक दुःस्वप्न जैसी प्रक्रिया है, जिसे कई “बजट” निर्माता छोड़ देते हैं या “वाइब्रेटरी” स्ट्रेस रिलीफ से बदल देते हैं, जो बड़े वेल्डमेंट्स के लिए काफी कम प्रभावी है।
छह महीने के उपयोग के बाद गाइड रेलों पर मशीनिंग मार्क्स देखकर आप अक्सर ऐसे फ्रेम को पहचान सकते हैं जिसे स्ट्रेस-रिलीव नहीं किया गया है। यदि घिसाव का पैटर्न एक तरफ अधिक भारी है या “शिमर” धब्बे दिखाता है, तो फ्रेम हिल रहा है। जिस मशीन का एनीलिंग नहीं किया गया है, वह अशुद्धता का टिकता हुआ टाइम बम है; मिल से नई-नई निकलने पर वह फैक्टरी टेस्ट पास कर सकती है, लेकिन लंबे समय तक कभी भी जीरो-पॉइंट बनाए नहीं रखेगी।
क्या संरचनात्मक अखंडता के प्रति निर्माता की प्रतिबद्धता उस वास्तविक प्रभाव-बिंदु तक भी पहुँचती है जहाँ टूलिंग प्लेट से मिलती है?
5-फुट मशीन में समान लोड के तहत 10-फुट मशीन की तुलना में लगभग चार गुना कम रैम-और-बेड डिफ्लेक्शन दिखाई देता है। जब आप इसे 5-मीटर (16.4-फुट) स्पैन तक बढ़ाते हैं, तो आप किसी मानक मशीन का सिर्फ “लंबा” संस्करण नहीं खरीद रहे होते; आप ऐसे क्षेत्र में प्रवेश कर रहे होते हैं जहाँ लंबाई से उत्पन्न त्रुटि-वृद्धि की भौतिकी हर चर पर हावी हो जाती है। अधिकांश खरीदार टूलिंग कैटलॉग देखते हैं और 0.0004-इंच रेंज में प्रिसीजन स्पेक्स देखकर मान लेते हैं कि वही सटीकता बेड की पूरी लंबाई तक मिलेगी। वे गलत हैं, क्योंकि वे 5,000 मिलीमीटर कंपन करते स्टील में टूल होल्डरों, क्लैम्पिंग सिस्टम और स्वयं टूल्स की संचयी टॉलरेंस स्टैक-अप को ध्यान में नहीं रखते।
इस लंबाई पर, “Rule of 8″—यानी सामग्री की मोटाई से आठ गुना V-die opening चुनने का heuristic—अब सुरक्षित सुझाव नहीं रह जाता; यह एक liability बन जाता है। 2-मीटर मशीन में, सामग्री की मोटाई या tool centering में हल्का deviation एक छोटी असुविधा है। 5-मीटर bed पर, वही deviation workpiece की लंबाई से बढ़ जाता है, जिससे एक “leverage effect” बनता है जो ram के bottom dead center तक पहुँचने से पहले ही part को tolerance से बाहर twist कर सकता है। यदि tool holder को frame की अपरिहार्य manufacturing variances की भरपाई के लिए हर 500mm पर micro-adjustment points के साथ engineered नहीं किया गया है, तो आप production के पहले सप्ताह में hobbyist की तरह paper से bed shimming करते रहेंगे।
Impact point पर precision के लिए सिर्फ high-end steel से अधिक चाहिए; इसके लिए manufacturer को tooling interface को frame के structural DNA के विस्तार की तरह treat करना होता है। यदि वे यह चर्चा नहीं कर रहे कि उनका clamping system 300 tons localized pressure के तहत 100% parallelism कैसे बनाए रखता है, तो वे आपको ऐसी machine बेच रहे हैं जो पहले ही दिन 200-inch की “banana” curve बनाएगी।
एक single massive tool और एक dozen छोटे tools के बीच choice इस नाजुक balance को कैसे प्रभावित करती है?
“one die covers everything” वाली सोच 5-मीटर production schedule को खराब करने का सबसे तेज़ तरीका है। सिद्धांत में, monolithic 5-मीटर die consistency का अंतिम रास्ता लग सकता है, लेकिन व्यवहार में ये blocks logistical nightmares होते हैं, जिनमें setup बदलने भर के लिए overhead cranes और तीन operators की जरूरत पड़ती है। इसी वजह से, अधिकतर high-tonnage shops segmented tooling की ओर बढ़ती हैं—standard 500mm या 835mm sections जिन्हें handle करना आसान होता है। हालांकि, यदि machine का clamping system subpar है, तो उन segments के बीच का gap वही जगह है जहाँ precision खत्म हो जाती है।
250 tons pressure के तहत, segmented tools में “float” या “creep” करने की प्रवृत्ति होती है यदि hydraulic या mechanical clamping पूरी 5-मीटर लंबाई में बिल्कुल uniform pressure नहीं लगाती। Segments के बीच 0.05mm का gap भी polished या structural part पर “witness line” बना सकता है, जो best case में aesthetic failure और worst case में structural weak point होता है। Budget manufacturers अक्सर 20-30% tonnage oversize margin recommend करके इस reality को छिपाते हैं और दावा करते हैं कि “extra power” problem solve कर देती है। ऐसा नहीं होता; extra tonnage केवल poorly seated tool को material में और जोर से दबाता है, tool wear को accelerate करता है और संभवतः die को crack कर सकता है, जबकि underlying alignment error कभी ठीक नहीं होता।
Real-world production ऐसी setup की मांग करता है जो multi-station tooling handle कर सके—जहाँ एक end पर deep bend के लिए heavy-duty V-die और दूसरे end पर return flange के लिए छोटा gooseneck punch हो सकता है। यदि manufacturer ने machine को इन multiple stations की asymmetric loading handle करने के लिए design नहीं किया है, तो ram tilt करेगा, और Y1/Y2 encoders fault loop में चले जाएँगे।
ये complexities कब इतनी बढ़ जाती हैं कि single-frame monoblock इस job के लिए सही tool नहीं रह जाता?
5-मीटर monoblock एक specialized beast है जिसे structural channels या light poles जैसे लंबे, continuous parts को single stroke में bend करने के खास उद्देश्य के लिए design किया गया है। यह एक stiff, continuous bed देता है, जो integrity का ऐसा level प्रदान करता है जिसे दो separate machines simply match नहीं कर सकतीं। हालांकि, यदि आपका vendor आपकी floor space, part mix या future-proofing के बारे में पूछे बिना monoblock push कर रहा है, तो संभव है कि वह अपने inventory का highest-margin item बेचने की कोशिश कर रहा हो। Monoblock और tandem system—दो machines जिन्हें साथ काम करने के लिए sync किया जाता है—के बीच pivot point सिर्फ length के बारे में नहीं है; यह operational logic के बारे में है।
टैंडम मशीनें बेहतर विकल्प होती हैं जब आपके 60% काम 2.5 मीटर या उससे छोटे हों, लेकिन कभी-कभी उस 5-मीटर के अपवाद के लिए उन्हें जोड़ने की ज़रूरत पड़े। यह विन्यास आपको दो स्वतंत्र लाभ केंद्र देता है, जो अलग-अलग काम एक साथ चला सकते हैं, जिससे किसी छोटे ब्रैकेट के लिए विशाल 5-मीटर रैम के साइकिल होने का “dead time” कम होता है। इसी तरह के CNC-आधारित बेंडिंग और शीट-मेटल ऑटोमेशन परिदृश्यों के लिए ADH Machine Tool का टैंडम प्रेस ब्रेक समाधान उस समय व्यावहारिक अगला कदम बनता है जब आपको स्वतंत्र मशीन उपयोग और सिंक्रोनाइज़्ड लंबी बेंडिंग, दोनों की जरूरत हो। लेकिन इसकी कीमत सिंक्रोनाइज़ेशन की जटिलता है; यदि दोनों मशीनें अपने “elastic return” और हाइड्रॉलिक रिस्पॉन्स में पूरी तरह मेल नहीं खातीं, तो जहाँ दोनों बेड मिलते हैं वह केंद्र बिंदु हमेशा अशुद्धि का एक डेड ज़ोन रहेगा।
अंततः निर्णय आपके पार्ट्स की “center-load” वास्तविकता पर निर्भर करता है। यदि आपका मुख्य उत्पाद 5-मीटर की भारी प्लेट है, जिसे बेड के केंद्र में पीक टनेज की आवश्यकता होती है, तो मोनोब्लॉक अपरिहार्य है, क्योंकि टैंडम सेटअप का सबसे कमजोर बिंदु ठीक वहीं होता है जहाँ आपको सबसे अधिक मजबूती चाहिए। इसी चरण में ADH Machine Tool की CNC-आधारित बेंडिंग क्षमता जैसे बड़े प्रेस ब्रेक समाधान को देखना उपयोगी हो सकता है, खासकर जब लक्ष्य लंबे, भारी शीट-मेटल पार्ट्स पर स्थिरता और दोहरावयोग्यता बनाए रखना हो। लेकिन उस 50-टन मोनोब्लॉक को आपके दरवाज़े से अंदर लाकर स्थिर नींव पर स्थापित करना अपने आप में एक अलग लड़ाई है।
मैंने एक बार $600,000 की लॉन्ग-बेड ब्रेक को हाई-टनेज टेस्ट के दौरान अपने ही एंकर बोल्ट कंक्रीट से उखाड़ते देखा, क्योंकि OEM द्वारा दिए गए “civil drawings” केवल 2-मीटर स्पेक्स को बड़ा करके बनाए गए थे और उन्होंने रिएक्शनरी फोर्स की अनदेखी की थी। जब आप 5-मीटर मशीन पर जाते हैं, तो आप सिर्फ एक टूल नहीं खरीद रहे होते; आप एक टेक्टोनिक फोर्स इंस्टॉल कर रहे होते हैं। यदि निर्माता आपको एक सामान्य “foundation drawing” थमा देता है और कहता है कि इसे किसी स्थानीय ठेकेदार से संभाल लें, तो वह प्रभावी रूप से मशीन का संरचनात्मक जोखिम आपकी शॉप फ्लोर पर डाल रहा है। इस लंबाई पर मशीन का वजन अक्सर दो विशाल साइड फ्रेमों पर केंद्रित होता है, जिससे स्थानीयकृत दबाव बनते हैं जो मिट्टी के धँसाव का कारण बन सकते हैं।
यदि आपकी शॉप के नीचे की मिट्टी एक तरफ सिर्फ दो मिलीमीटर भी बैठ जाए, तो वह 5-मीटर फ्रेम मुड़ जाएगा। यह ट्विस्ट केवल इंस्टॉलेशन की परेशानी नहीं है; यह सटीकता का स्थायी नुकसान है, जिसे किसी भी मात्रा की सॉफ्टवेयर-आधारित क्राउनिंग पूरी तरह ठीक नहीं कर सकती, क्योंकि मैकेनिकल Y1/Y2 अक्ष संरेखण आधार पर ही प्रभावित हो चुका होता है। एक अनुभवी निर्माता ड्रॉइंग से अधिक देता है; वह एक व्यापक लोड-बेयरिंग मैप प्रदान करता है, जो फुल-टनेज बेंड के दौरान “dynamic” लोड को ध्यान में रखता है। उन्हें मशीन के फैक्टरी से निकलने से पहले ही मिट्टी की रिपोर्ट मांगनी चाहिए, ताकि यह सुनिश्चित हो सके कि कंक्रीट पिट स्थिर 50-टन वजन और धरती में वापस धकेलने वाली 300-टन रिएक्शनरी फोर्स, दोनों को संभालने के लिए रीइन्फोर्स्ड है।
जांच का यही स्तर उस मशीन को अलग करता है जो एक दशक तक 0.01mm टॉलरेंस बनाए रखती है, उस मशीन से जिसमें ऐसी “ghost” अशुद्धि विकसित हो जाती है जिसे कोई समझा नहीं पाता। यदि सेल्सपर्सन सहजता से आपसे कहता है कि “expansion bolts के साथ floor mounting ठीक है,” तो वह लॉन्ग-बेड डिफ्लेक्शन की भौतिकी को अनदेखा कर रहा है। मशीन अंततः कंपन के कारण खुद को लेवल से बाहर कर देगी, या इससे भी खराब, फर्श फ्रेम को एक स्थायी “banana” आकार में मोड़ देगा।
जब नींव क्योर हो जाती है और धँसाव का जोखिम कम कर दिया जाता है, तो अगली बाधा ऐसी मशीन का भौतिक आगमन है, जिसके आयाम लगभग हर मानक शिपिंग कंटेनर से अधिक होते हैं।
5-मीटर मोनोब्लॉक प्रेस ब्रेक एक “out-of-gauge” लोड है, जिसके लिए सिर्फ एक बड़े ट्रक से अधिक की आवश्यकता होती है; इसके लिए वाइड-लोड परमिट, पायलट कारों और विशेष ट्रेलरों की लॉजिस्टिकल कोरियोग्राफी चाहिए। यदि निर्माता आपको “EXW” (Ex Works) कोट करता है, तो वह मूल रूप से कह रहा है कि जैसे ही मशीन तैयार होती है, उसके गिराए जाने, विकृत होने या किसी राज्य सीमा पर जब्त होने का जोखिम पूरी तरह आपका है। मैंने 50-टन मशीनों को ऐसी सुविधा पर पहुँचते देखा है जहाँ रिगर को बहुत देर से पता चलता है कि क्रेन पॉइंट्स पहुँच से बाहर हैं, या उससे भी खराब, मशीन का गुरुत्व-केंद्र इस तरह ऑफसेट है कि मानक लिफ्ट असंभव हो जाती है।
रिगिंग योजना इंजीनियरिंग पैकेज का हिस्सा होनी चाहिए। जो निर्माता “Logistics of Scale” को समझता है, उसने फ्रेम के सबसे भारी हिस्सों में एकीकृत लिफ्टिंग लग्स डिज़ाइन किए होंगे, ताकि मशीन को कभी भी उसके रैम या बैकगेज असेंबली से न उठाया जाए। उन्हें एक “rigging manual” देना चाहिए, जिसमें आवश्यक क्रेनों की सटीक टन क्षमता और स्प्रेडर बार की वे लंबाइयाँ निर्दिष्ट हों जो नीचे उतारते समय चेन को हाइड्रोलिक लाइनों को कुचलने से रोकने के लिए चाहिए।
जब कोई निर्माता शिपिंग और रिगिंग को टर्नकी सेवा के रूप में अपने जिम्मे लेता है, तो उसके पास अधिक मजबूत मशीन बनाने का प्रोत्साहन होता है। यदि मशीन के गलत एलाइनमेंट में पहुँचने पर उसे क्रेन का खर्च उठाना पड़े, तो वह सुनिश्चित करेगा कि फ्रेम को 1,000 मील की यात्रा के कंपन के लिए ब्रेस किया गया हो। सस्ती मशीन अक्सर न्यूनतम ब्रेसिंग के साथ भेजी जाती है, और जब तक वह आपके फ्लोर तक पहुँचती है, खराब डैम्पिंग वाले ट्रेलर के लगातार झटकों से स्टील की आंतरिक तनाव-मुक्ति “undone” हो चुकी होती है।
लेकिन भले ही मशीन को उसकी नींव पर बिना किसी खरोंच के सेट कर दिया जाए, असली परीक्षा स्क्रैप धातु के पहले टुकड़े से शुरू होती है।
2-मीटर मशीन में, आप लगभग तीस मिनट में तीन टेस्ट बेंड—एक प्रत्येक सिरे पर और एक बीच में—करके सटीकता सत्यापित कर सकते हैं। 5-मीटर मशीन पर, वही सत्यापन प्रक्रिया पूरी शिफ्ट ले सकती है, क्योंकि “canoe” प्रभाव—जहाँ बेंड का केंद्र सिरों की तुलना में अधिक गहरा या अधिक उथला होता है—का निदान घातीय रूप से कठिन हो जाता है। आप 0.0004-इंच टूलिंग टॉलरेंस से निपट रहे होते हैं, जो ऐसे स्पैन में फैले होते हैं जो स्वाभाविक रूप से ट्यूनिंग फोर्क की तरह फ्लेक्स करने की कोशिश करता है।
उचित कमीशनिंग के लिए “step-load” परीक्षण आवश्यक होता है, जिसमें मशीन को उसकी रेटेड टन क्षमता के 25%, 50% और 100% पर साइकिल किया जाता है, ताकि देखा जा सके कि क्राउनिंग सिस्टम वास्तविक-विश्व प्रतिरोध पर कैसे प्रतिक्रिया देता है। यदि निर्माता का तकनीशियन केवल 10-गेज स्ट्रिप को बेंड करता है और उसे “good” कह देता है, तो वह भारी प्लेट संभालने में मशीन की अक्षमता छिपा रहा है। 5-मीटर मशीन को आपकी विशिष्ट सामग्री प्रकारों के अनुसार “dialed in” करना पड़ता है; 20mm स्ट्रक्चरल स्टील के लिए हाइड्रोलिक प्रतिक्रिया 3mm एल्युमिनियम की प्रतिक्रिया से मूल रूप से अलग होती है।
कमीशनिंग तकनीशियन को मशीन की “thermal stabilization” भी सत्यापित करनी चाहिए। उत्पादन के पहले घंटे के दौरान जैसे-जैसे हाइड्रोलिक तेल गर्म होता है, फ्रेम फैलता है और विस्कोसिटी बदलती है, जिससे बॉटम डेड सेंटर स्थिति कई माइक्रॉन तक शिफ्ट हो सकती है। उच्च-स्तरीय निर्माता इसे कमीशनिंग प्रक्रिया में शामिल करता है और सेंसरों को केवल तब कैलिब्रेट करता है जब मशीन अपने ऑपरेटिंग तापमान पर पहुँच चुकी होती है। यदि यह चरण छोड़ दिया जाए, तो आपके सुबह के पार्ट्स बिल्कुल सही होंगे, लेकिन दोपहर के पार्ट्स टॉलरेंस से बाहर होंगे।
जब तकनीशियन अंततः आपको चाबियाँ सौंपता है, तो मशीन उतनी सटीक होती है जितनी वह कभी होगी, लेकिन वह सटीकता केवल समय का एक स्नैपशॉट है, जब तक कि निर्माता के पास अगले पाँच वर्षों के घिसाव के लिए कोई योजना न हो।
मानक 2-मीटर मशीन पर 0.15mm की सिंक्रोनाइज़ेशन त्रुटि एक छोटा-सा कैलिब्रेशन समायोजन है; 5-मीटर स्पैन पर, यह एक संरचनात्मक संकट है जो पूरे फ्रेम को रैक कर सकता है। जब Y1 और Y2 अक्ष—रैम को शक्ति देने वाले दो स्वतंत्र हाइड्रोलिक सिलेंडर—सिंक से बाहर हो जाते हैं, तो CNC कंट्रोलर आमतौर पर “critical following error” दिखाता है और मशीन को लॉक कर देता है। आप उस स्थानीय हाइड्रोलिक विशेषज्ञ को बुलाते हैं जो आपके फोर्कलिफ्ट और 60-टन आयरनवर्कर्स की सर्विस करता है, और वह एक मानक प्रेशर गेज और पाइप रेंच लेकर पहुँचता है।
वह तुरंत समझ जाता है कि यह काम उसकी क्षमता से बाहर है।
बड़े स्पैन वाली मशीनों में समस्या आमतौर पर कोई यांत्रिक रुकावट नहीं होती; यह Proportional-Integral-Derivative (PID) लूप में विफलता होती है, यानी वह गणितीय एल्गोरिदम जो तेल के प्रवाह को नियंत्रित करता है ताकि 5-मीटर रैम के दोनों सिरे पूरी तरह एक साथ चलें। किसी स्थानीय सामान्य तकनीशियन के पास निर्माता की मालिकाना सॉफ़्टवेयर सीमाओं या उन प्रोपोर्शनल वाल्वों की विशिष्ट गेन सेटिंग्स तक पहुंच नहीं होती। वह तेल बदल सकता है और किसी फिटिंग को कस सकता है, लेकिन वह मशीन को यह “दोबारा सिखा” नहीं सकता कि बड़े-बोर सिलेंडर में पांच वर्षों में स्वाभाविक रूप से विकसित होने वाले हल्के आंतरिक रिसाव की भरपाई कैसे करनी है।
आपको सिर्फ एक मैकेनिक की जरूरत नहीं है; आपको उस विशिष्ट फील्ड सर्विस इंजीनियर की जरूरत है जो उस खास सीरियल नंबर के लिए लीनियर एन्कोडरों और हाइड्रोलिक वाल्व प्रतिक्रिया समय के बीच के संबंध को समझता हो। यदि निर्माता केवल सामान्य प्रशिक्षण वाले “थर्ड-पार्टी डीलर नेटवर्क” पर निर्भर करता है, तो आपकी 5-मीटर ब्रेक अंततः खराब योजना का एक बहुत बड़ा, पूरी तरह स्थिर स्मारक बन जाएगी। यह मशीन इतनी जटिल है कि कोई सामान्य तकनीशियन मौके पर ही इसे “समझ” नहीं सकता।
क्या निर्माता के पास 5-मीटर-प्लस मशीनों के लिए यात्रा करने वाली समर्पित, फैक्टरी-नियुक्त टीम है, या वे आपके $500,000 के निवेश को उस व्यक्ति को आउटसोर्स करने वाले हैं जिसने पिछले सप्ताह एक लीक होते ट्रैश कॉम्पैक्टर की मरम्मत की थी?
यदि आपकी शॉर्टलिस्ट में सेवा क्षमता निर्णायक मानदंड है, तो ADH Machine Tool से 5-मीटर-प्लस प्रेस ब्रेक के लिए उपलब्ध स्थानीय/क्षेत्रीय समर्थन, स्पेयर-पार्ट्स व्यवस्था और साइट-सेवा योजना पर सीधे चर्चा करें; कंपनी 100 से अधिक देशों और क्षेत्रों में बिक्री करती है और चीन व विदेशी बाजारों में 50 से अधिक बिक्री व सेवा बिंदुओं के माध्यम से समर्थन नेटवर्क संचालित करती है।
मैंने एक बार एक प्लांट का ऑडिट किया था, जहां मुख्य सिलेंडर पर एक अकेली U-cup seal खराब होने के कारण 5-मीटर प्रेस ब्रेक नौ सप्ताह तक निष्क्रिय पड़ी रही। मालिक ने मान लिया था कि सील तो सील ही होती है, लेकिन 5,000mm बेड वाली 300-टन मशीन के लिए सिलेंडर बोर अक्सर एक गैर-मानक मीट्रिक आकार का होता है, जिसे खास तौर पर लंबे-बेड बेंडिंग के असममित भारों को संभालने के लिए डिजाइन किया जाता है। ये पार्ट्स आपको किसी स्थानीय औद्योगिक आपूर्ति केंद्र पर नहीं मिल सकते, और यूरोप या एशिया की फैक्टरी से “ओवरनाइट शिपिंग” तब एक कल्पना ही है जब पार्ट का वजन 40 किलोग्राम हो और उसे कस्टम्स से गुजरना हो।
किसी निर्माता का “स्पेयर पार्ट्स” वादा तब तक अर्थहीन है जब तक उसमें आपके घरेलू क्षेत्र में रखे गए “लॉन्ग-लीड आइटम्स” की विशिष्ट इन्वेंटरी शामिल न हो। 5-मीटर मशीन के लिए इस सूची में सिर्फ फिल्टर और फ्यूज से अधिक होना चाहिए; इसमें प्रोपोर्शनल वाल्व, लीनियर स्केल और रैम तथा क्राउनिंग सिस्टम के लिए विशिष्ट हाइड्रोलिक सील शामिल होनी चाहिए। यदि ये पार्ट्स आपकी सुविधा से छह घंटे की उड़ान के भीतर किसी शेल्फ पर नहीं हैं, तो आपकी मशीन का जीवनचक्र वैश्विक आपूर्ति श्रृंखलाओं की दया पर है।
असली परीक्षा “Consumables Strategy” है। अनुभवी निर्माता जानता है कि 5-मीटर मशीनों का उपयोग अक्सर भारी-ड्यूटी, उच्च-चक्र कार्यों के लिए होता है, जिससे घटक मानक प्रयोगशाला विनिर्देशों के संकेत से भी तेज घिसते हैं। उन्हें ऑन-साइट रखने के लिए “Level 1 Spares Kit” उपलब्ध कराने में सक्षम होना चाहिए—घटकों का सचमुच एक क्रेट, जिससे आप किसी खराब सेंसर या क्षतिग्रस्त हाइड्रोलिक लाइन को दो सप्ताह के बजाय दो घंटे में बदल सकें।
यदि सेल्सपर्सन आपको घरेलू वेयरहाउस में इन बड़े आकार के घटकों की लाइव इन्वेंटरी नहीं दिखा सकता, तो वे आपको अंतर्निहित समाप्ति तिथि वाली मशीन बेच रहे हैं।
आधुनिक प्रेस ब्रेक एक RJ45 जैक और एक वादे के साथ आते हैं: “हम इसे रिमोटली ठीक कर सकते हैं।” हालांकि यह सच है कि इटली या तुर्की में बैठा फैक्टरी इंजीनियर आपके कंट्रोलर में लॉग इन कर सकता है और देख सकता है कि Valve Y1 बहुत अधिक करंट खींच रहा है, लेकिन इंटरनेट भौतिक रूप से जला हुआ सोलेनॉइड बदल नहीं सकता या उस बैकगेज को फिर से संरेखित नहीं कर सकता जिसे फोर्कलिफ्ट ने टक्कर मारी हो। रिमोट डायग्नोस्टिक्स एक ट्रायाज टूल है, मरम्मत समाधान नहीं, फिर भी कई निर्माता आपके देश में एक भी ऑन-द-ग्राउंड तकनीशियन न रखने को सही ठहराने के लिए “24/7 रिमोट सपोर्ट” का उपयोग करते हैं।
5-मीटर स्पैन ऐसे यांत्रिक चर पेश करता है जिन्हें सॉफ़्टवेयर देख नहीं सकता। उदाहरण के लिए, यदि नींव बैठने के कारण मशीन के बेड में हल्का “ट्विस्ट” आ गया है, तो रिमोट तकनीशियन देखेगा कि Y-axis स्थिति तक पहुंचने में संघर्ष कर रहा है, लेकिन संभवतः वह इसे खराब एन्कोडर के रूप में निदान करेगा। आप नए एन्कोडर पर $2,000 खर्च करेंगे, उसके आने के लिए चार दिन प्रतीक्षा करेंगे, और उसे स्थापित करेंगे, केवल यह जानने के लिए कि समस्या बनी हुई है।
बड़े पैमाने की मशीन के लिए वास्तविक सर्विसेबिलिटी के लिए एक “Hybrid Support Model” की आवश्यकता होती है। निर्माता रिमोट कनेक्शन का उपयोग यह पहचानने के लिए करता है कि कौन-सा विशिष्ट भौतिक घटक विफल हुआ है, ताकि तकनीशियन सही पार्ट हाथ में लेकर आपके दरवाजे पर पहुँचे। यदि वे आपको यह नहीं बता सकते कि वह तकनीशियन कौन है—नाम से या कंपनी से—तो रिमोट डायग्नोस्टिक टूल केवल उनके लिए उस अपरिहार्य एहसास को टालने का तरीका है कि वे आपकी मदद नहीं कर सकते।
अंततः, 5-मीटर प्रेस ब्रेक की सर्विसेबिलिटी किसी चमकदार ब्रोशर में नहीं मिलती; यह निर्माता की इस तत्परता में मिलती है कि वह मशीन को अवसंरचना के एक महत्वपूर्ण हिस्से के रूप में माने, जिसके लिए विशेषीकृत, समर्पित देखरेख आवश्यक है।
आप इन लॉजिस्टिकल और संरचनात्मक जोखिमों को तीन प्रतिस्पर्धी कोटेशन के बीच एक अंतिम, ठंडे दिमाग से लिए गए निर्णय में कैसे बदलते हैं?
कोटेशन का मूल्यांकन टनेज-प्रति-डॉलर के आधार पर करना बंद करें। 5-मीटर स्पैन पर, यह मापदंड एक जाल है। मशीन का वास्तविक मूल्य जानने के लिए, आपको एक भारित जोखिम मॉडल लागू करना होगा जो सेल्स विभाग की स्टिकर कीमत के बजाय संरचनात्मक भौतिकी को प्राथमिकता देता है। हर कोटेशन का ऑडिट करने के लिए निम्नलिखित स्कोरकार्ड का उपयोग करें:
| जोखिम मानदंड | वेट | “10” स्कोर की परिभाषा |
|---|---|---|
| क्राउनिंग एल्गोरिदम पारदर्शिता | 25% | रीयल-टाइम, डायनेमिक प्रेशर सेंसिंग; स्वामित्व-युक्त लॉजिक दस्तावेजित। |
| स्ट्रेस-रिलीफ दस्तावेज़ीकरण | 20% | फ्रेम के लिए सत्यापित फर्नेस चार्ट या वाइब्रेटरी स्ट्रेस-रिलीफ प्रमाणपत्र। |
| रेफरेंस इंस्टॉल (5m+ स्पैन) | 20% | 3+ सक्रिय साइटें जो >24 महीनों से समान टनेज/लंबाई चला रही हों। |
| फाउंडेशन इंजीनियरिंग स्वामित्व | 15% | वेंडर साइट-विशिष्ट मिट्टी भार आवश्यकताएँ और रीबार स्पेसिफिकेशन प्रदान करता है। |
| घरेलू स्पेयर पार्ट्स इन्वेंटरी | 10% | महत्वपूर्ण प्रोपोर्शनल वाल्व और एनकोडर आपके क्षेत्र में स्टॉक में हों। |
| कमीशनिंग प्रोटोकॉल की कठोरता | 5% | लोड के तहत 48-घंटे का ऑन-साइट लेज़र अलाइनमेंट और रिपीटेबिलिटी टेस्ट। |
| खरीद मूल्य | 5% | सबसे कम कीमत को केवल इस 5% हिस्से के लिए सबसे अधिक स्कोर मिलता है। |
कीमत को केवल 5% का वेट देकर, आप अपनी खरीद प्रक्रिया को बड़े-फॉर्मेट बेंडिंग की वास्तविकता के साथ संरेखित करते हैं: खरीद मूल्य पर 15% की बचत अप्रासंगिक है यदि मशीन को $100,000 के फाउंडेशन ओवरहाल या मध्य-जीवनचक्र फ्रेम रिअलाइनमेंट की आवश्यकता पड़ती है।
निर्माता आपको अपनी 3-मीटर मशीन का वीडियो खुशी-खुशी दिखाएगा, लेकिन 5-मीटर बेड एक अलग भौतिक वास्तविकता है, जहाँ डिफ्लेक्शन लंबाई के घन के साथ बढ़ता है। यदि कोई वेंडर ऐसे ग्राहक की ओर संकेत नहीं कर सकता जो बिल्कुल समान स्पैन और टनेज की मशीन चला रहा हो—आदर्श रूप से उसी सामग्री की मोटाई को प्रोसेस कर रहा हो जिसे आप उपयोग करना चाहते हैं—तो वे आपकी शॉप को अप्रमाणित स्केलिंग की प्रयोगशाला के रूप में उपयोग कर रहे हैं।
निर्णय मैट्रिक्स में, “5-मीटर रेफरेंस” एक बाइनरी गेट है। यदि वे 5,000mm+ सामग्री चलाने वाली साइट के लिए संपर्क नाम नहीं दे सकते, तो इस श्रेणी में उनका स्कोर शून्य है। ऑडिट के दौरान, मशीन के आसपास के फाउंडेशन में हेयरलाइन क्रैक देखें, जो संकेत देते हैं कि खराब तरीके से इंजीनियर किया गया फ्रेम प्रतिक्रिया बलों को फर्श में उतार रहा है। यदि तेल के गर्म होने पर ऑपरेटर को शिफ्ट के बीच में क्राउनिंग सेटिंग्स को “tweak” करना पड़ता है, तो वेंडर का स्वचालित मुआवजा एक मार्केटिंग वादा है, यांत्रिक वास्तविकता नहीं।
अंतिम स्कोर विक्रेता की प्रतिक्रिया की “Interrogative Depth” से सत्यापित होता है। इस मैट्रिक्स को तीन काल्पनिक कोट्स पर लागू करें, ताकि देखा जा सके कि भारित गणना उच्च-जोखिम वाली “बर्गेन” मशीन को कैसे उजागर करती है:
“विजेता” वह नहीं है जिसकी कीमत सबसे कम है; बल्कि वह है जो आपके एप्लिकेशन के बारे में गहराई से सवाल करता है। एक शीर्ष-स्तरीय निर्माता कोट पर हस्ताक्षर करने से पहले ही आपके पार्ट ड्रॉइंग और आपके फ्लोर की PSI रेटिंग देखने की मांग करेगा। वे समझते हैं कि 5-मीटर स्पैन पर, बेंड की भौतिकी ही अंततः निर्णायक होती है। यदि किसी विशिष्ट विक्रेता की ओर झुकने का आपका मुख्य कारण कीमत है, तो आप कोई टूल नहीं खरीद रहे—आप भविष्य की यांत्रिक विफलता को सब्सिडी दे रहे हैं। सुनिश्चित करें कि आपके मॉडल में Price अंतिम और सबसे कम महत्वपूर्ण वेरिएबल बना रहे।
