प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

प्रेस ब्रेक की वास्तविक कीमत कभी भी बिक्री कोटेशन में नहीं मिलती। यह Cost Per Bend में मिलती है, एक ऐसा फ़ॉर्मूला जो इस गाइड के हर निर्णय के लिए एकमात्र दृष्टिकोण का काम करता है: (कुल वार्षिक मशीन लागत + वार्षिक श्रम + वार्षिक ऊर्जा + कुल वार्षिक स्क्रैप) ÷ कुल वार्षिक बेंड। यही आपका संचालनात्मक आधार है। इस गणना के बिना, आप कोई टूल नहीं खरीद रहे; आप अपने टिके रहने का अनुमान लगा रहे हैं।
आप कंक्रीट के शॉप फ़्लोर पर खड़े हैं और दो कोटेशन देख रहे हैं, जो मानो उसी भौतिक वस्तु का वर्णन करते हैं। दोनों मशीनों का वजन सात टन है, दोनों 100 टन की बेंडिंग फ़ोर्स का दावा करती हैं, और दोनों भरोसा दिलाने वाले औद्योगिक ग्रे रंग में रंगी हैं। एक कोटेशन $18,000 का है; दूसरा $80,000 का। अपने कारोबार की बत्तियाँ जलाए रखने की कोशिश कर रहे व्यक्ति के लिए, यह $62,000 का अंतर किसी घर की डाउन पेमेंट जैसा लगता है, या शायद किसी चमकदार ब्रांड नाम पर लगाया गया शोषक कर। लेकिन अगर $18,000 वाला बॉक्स एक अच्छा ब्रैकेट बनाने के लिए तीस मिनट की खिसकाने-नापने की मशक्कत मांगता है, और $80,000 वाला बॉक्स वही काम चालीस सेकंड में कर देता है, तो “सस्ती” मशीन वास्तव में एक परिसंपत्ति के रूप में छिपा हुआ ऊँचे ब्याज वाला कर्ज है।
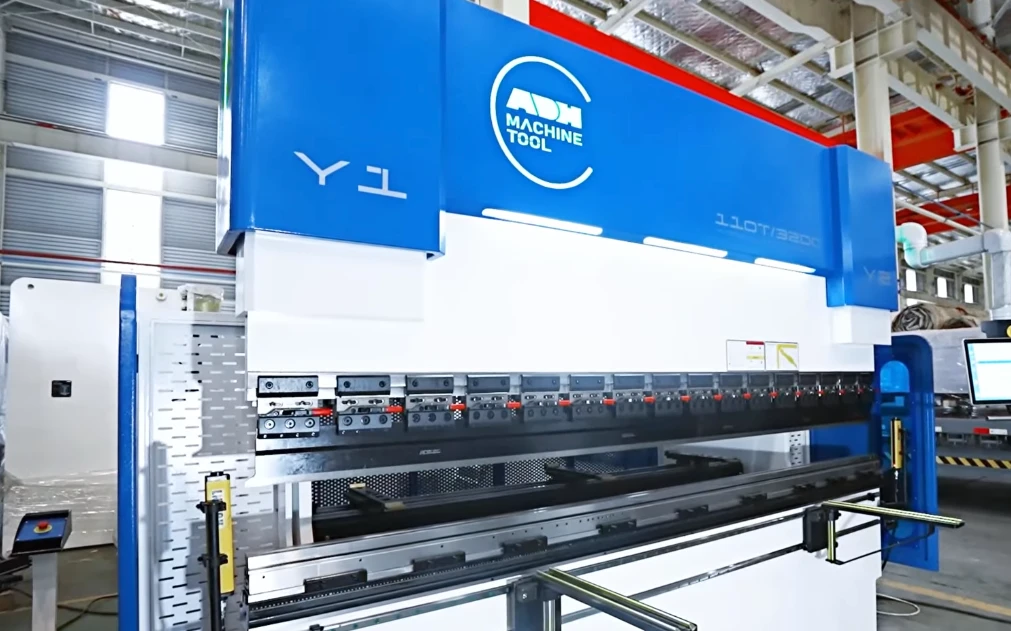
100-टन एंट्री-लेवल प्रेस ब्रेक को लगभग $25,000 में आपकी शॉप तक पहुँचाया जा सकता है, जबकि हाई-एंड प्रिसिजन मॉडल आसानी से $75,000 से ऊपर चला जाएगा। यह कीमत का अंतर इसलिए है क्योंकि सस्ती मशीन हार्डवेयर के रूप में बेची जाती है, जबकि महंगी मशीन कम Cost Per Bend की गारंटी के रूप में बेची जाती है। जब आप $25,000 वाली यूनिट खरीदते हैं, तो आप मूलतः एक हाइड्रोलिक रैम और एक फ्रेम खरीद रहे होते हैं; उस फ्रेम से मुनाफा कमवाने की जिम्मेदारी पूरी तरह आपके ऑपरेटर के कौशल—और उसकी असीम धैर्य क्षमता—पर निर्भर रहती है।
यदि वह ऑपरेटर दिन में चार घंटे ऐसे बैकगेज से जूझता है जो खिसकता रहता है, या ऐसे रैम से जो दोहराव में सटीक नहीं है, तो आप पैसा नहीं बचा रहे। आप अपने संचालनात्मक फ़ॉर्मूले के श्रम और स्क्रैप वाले घटकों के जरिए हर घंटे मशीन की “बचत” की कीमत चुका रहे हैं। कोई मशीन जो बजट कंट्रोलर को फिर से कैलिब्रेट करते हुए परेशान टेक्नीशियन के कारण निष्क्रिय पड़ी रहती है, वही क्षमता सक्रिय रूप से आपसे छीन रही होती है जिसे आप समझते थे कि आप खरीद रहे हैं।
अगर सॉफ़्टवेयर बैकगेज को यह नहीं बता सकता कि उसे कहाँ जाना है, तो क्या हार्डवेयर खुद वास्तव में मायने रखता है?
साधारण “टेस्ट बेंड” पर विचार करें, जो महंगी शीट मेटल को कचरे में बदलने के लिए उद्योग का विनम्र शब्द है। एंट्री-लेवल मैनुअल मशीन या लो-एंड CNC सिस्टम पर, ऑपरेटर को अक्सर नई मटेरियल बैच या जटिल कोण के लिए आवश्यक सटीक गहराई खोजने में तीन या चार “tweak” बेंड लगाने पड़ते हैं। यदि आप स्टेनलेस स्टील या एल्युमिनियम के साथ काम कर रहे हैं जहाँ हर ब्लैंक की लागत $15 है, और दस पीस के रन को सेट अप करने भर के लिए आप तीन पीस स्क्रैप कर देते हैं, तो आपने उस जॉब पर अभी-अभी 45% “सेटअप टैक्स” चुका दिया है।
जब आप टूलिंग को भी शामिल करते हैं, तो यह कर और भी अधिक हो जाता है, जिसकी लागत आवश्यक प्रिसिजन के आधार पर $2,000 से $15,000 तक हो सकती है। सस्ती मशीनें अक्सर “standard” टूलिंग के साथ आती हैं, जो जिस मटेरियल को मोड़ने के लिए बनी होती है उससे मुश्किल से ही अधिक कठोर होती है, जिससे विकृति होती है और टूल घिसने के साथ और अधिक trial-and-error करना पड़ता है। हाई-एंड CNC कंट्रोलर के साथ जोड़ी गई प्रिसिजन-ग्राउंड, हार्डन्ड टूलिंग “hit-it-once” लॉजिक का उपयोग करके टेस्ट बेंड को पूरी तरह खत्म कर देती है—कंप्यूटर रियल टाइम में स्प्रिंगबैक और मटेरियल की मोटाई की गणना करता है।
अगर मशीन हर बार पहली कोशिश में ही निशाने पर लगती है, तो आप अपने मासिक मटेरियल बिल का कितना हिस्सा सीधे कूड़ेदान में फेंकना बंद कर सकते हैं?
खरीद में सबसे आकर्षक जाल ऊर्जा और रखरखाव की उन “वैम्पायर लागतों” को नजरअंदाज करना है, जो मशीन के फर्श पर बोल्ट हो जाने के बाद ही सामने आती हैं। एक मानक हाइड्रोलिक प्रेस ब्रेक बिजली चालू रहने तक अपनी मोटर को पूरी गति पर चलाए रखता है, और पृष्ठभूमि में शोर करता रहता है, भले ही वह धातु का एक इंच भी न हिला रहा हो। इसके विपरीत, इलेक्ट्रिक सर्वो प्रेस ब्रेक की शुरुआती लागत 20% से 35% अधिक होती है, लेकिन वे 30% से 50% कम बिजली इस्तेमाल करते हैं क्योंकि मोटरें केवल तब घूमती हैं जब रैम वास्तव में चल रहा होता है।
पांच साल की अवधि में, जिस दुकान ने बुनियादी हाइड्रोलिक मॉडल खरीदकर $15,000 “बचाए” थे, वह अक्सर पाती है कि उसने वह पूरी बचत—और उससे भी अधिक—बर्बाद हुए किलोवाट-घंटों के रूप में बिजली कंपनी को लौटा दी है। विश्वसनीयता का सवाल भी है; किसी विदेशी नीलामी साइट से मिला $8,000 का एंट्री-लेवल “स्पेशल” शायद ही कभी ऐसे तकनीशियन के साथ आता है जो आपके टाइम ज़ोन में रहता हो, या स्पेयर पार्ट्स से भरे गोदाम के साथ। जब किसी “सस्ती” मशीन का $500 का सोलनॉइड खराब हो जाता है और विदेश से आने में तीन सप्ताह लगते हैं, तो प्रतिदिन $1,000 के खोए राजस्व के सामने वह शुरुआती सौदा आत्मघाती समझौते जैसा दिखने लगता है।
क्या ऐसी मशीन के लिए बैंक को भुगतान करना बेहतर है जो काम करती है, या ऐसी मशीन के लिए बिजली कंपनी को भुगतान करना जो ज़्यादातर सिर्फ शोर कर रही है?
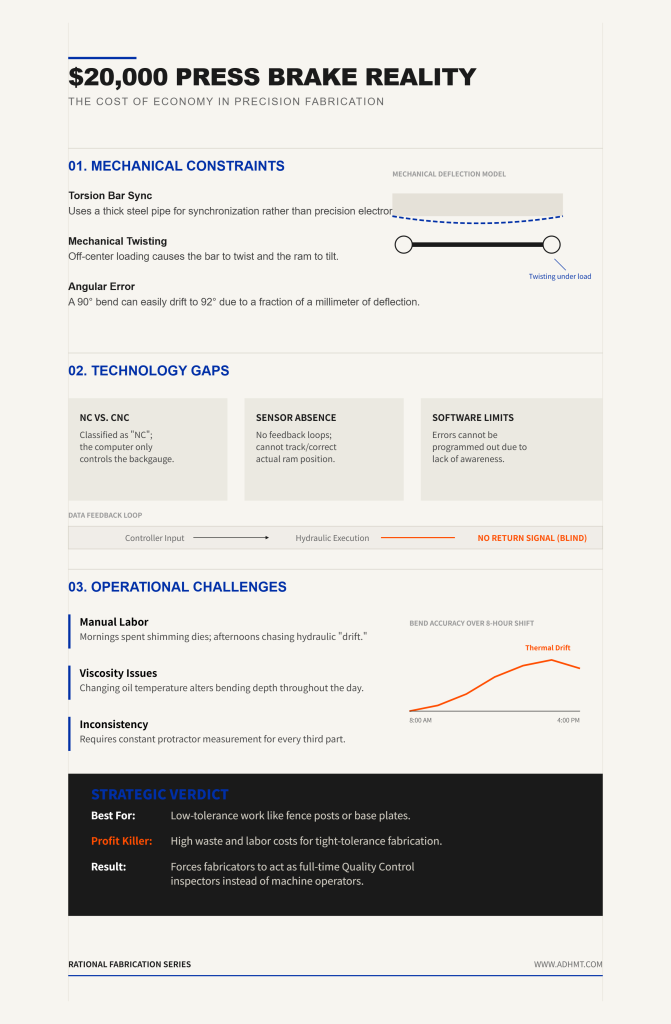
$20,000 के मूल्य स्तर पर, आप कोई सटीकता उपकरण नहीं खरीद रहे होते; आप एक कुंद बल वाला टूल खरीद रहे होते हैं जिसे “टॉर्शन बार” द्वारा सिंक्रोनाइज़ किया जाता है—स्टील की एक वास्तविक मोटी पाइप, जो रैम के दोनों सिरों को जोड़ती है ताकि वे साथ-साथ चलें। चूंकि यह बार यांत्रिक होता है, यह मुड़ता है। यदि आप बेड के बहुत बाईं ओर एक छोटा, उच्च-टन क्षमता वाला पार्ट रखते हैं, तो बार ट्विस्ट होता है, रैम मिलीमीटर के एक अंश तक झुक जाता है, और आपका 90-डिग्री बेंड अचानक 92 डिग्री बन जाता है। आप इसे “प्रोग्राम” करके ठीक नहीं कर सकते, क्योंकि मशीन में यह जानने के लिए भी सेंसर नहीं हैं कि ऐसा हो रहा है।
इन मशीनों को अक्सर “CNC” के बजाय “NC” (Numerical Control) के रूप में बेचा जाता है, जो यह कहने का शिष्ट तरीका है कि कंप्यूटर बस एक बढ़ा-चढ़ाकर पेश किया गया डिजिटल रीडआउट है, जो बैकगेज को चलाता है लेकिन उसे यह पता नहीं होता कि रैम वास्तव में कहां है। आप अपनी सुबहें डाइज़ में शिम लगाने में और दोपहरें हाइड्रोलिक तेल के गर्म होकर उसकी विस्कोसिटी बदलने पर होने वाले “ड्रिफ्ट” का पीछा करने में बिताएंगे। यह फेंस पोस्ट या बेस प्लेटों के लिए एक मजबूत सिस्टम है, जहां “काफी करीब” ही मानक है, लेकिन टाइट-टॉलरेंस काम करने वाले किसी भी व्यक्ति के लिए यह मुनाफा खत्म करने वाला है।
अगर मशीन की यांत्रिक सीमाएं आपको हर तीसरे पार्ट को प्रोट्रैक्टर से मापने पर मजबूर करती हैं, तो आप फैब्रिकेटर हैं या पूर्णकालिक गुणवत्ता नियंत्रण निरीक्षक?
जब आप $60,000 की रेंज में प्रवेश करते हैं, तो टॉर्शन बार गायब हो जाता है और उसकी जगह ड्यूल प्रोपोर्शनल वाल्व और लीनियर एन्कोडर—”Y1/Y2″ सिस्टम—ले लेते हैं, जो हर कुछ मिलीसेकंड में रैम की स्थिति की निगरानी करते हैं। यही “प्रिसीजन प्रीमियम” का वास्तविक रूप है: अब मशीन के पास यह देखने के लिए “आंखें” हैं कि रैम का कोई एक पक्ष पीछे तो नहीं रह रहा, और इसकी भरपाई के लिए हाइड्रोलिक दबाव को तुरंत समायोजित करने के “दिमाग” भी हैं। इससे ऑफ-सेंटर लोडिंग संभव होती है, यानी आप बेड पर कई टूल स्टेशन सेट कर सकते हैं और मशीन का लेवल बिगड़े बिना एक से दूसरे पर जा सकते हैं।
यही वह स्तर है जहाँ आप “axes” खरीदना शुरू करते हैं, अक्सर एक साधारण 2-axis backgauge से 4- या 6-axis सिस्टम पर पहुँचते हुए, जो height (R-axis) को चला सकता है और fingers (Z-axis) को स्वतंत्र रूप से stagger कर सकता है। जटिल electrical enclosures या multi-bend brackets बनाने वाली shop के लिए, यह उस “jigging” समय को खत्म कर देता है जिसमें operator केवल part को level रखने के लिए लकड़ी के blocks बनाता है। आप इस क्षमता के लिए भुगतान कर रहे हैं कि program load करें, pedal दबाएँ, और backgauge हर बार metal से ठीक उसी जगह मिले जहाँ उसे होना चाहिए।
लेकिन सबसे अच्छे valves के साथ भी, system अभी भी thermodynamics के नियमों के अधीन रहता है; चार घंटे की कड़ी मेहनत के बाद जब hydraulic oil 140 degrees तक पहुँच जाता है, तो आपकी tolerances का क्या होता है?
एक high-end servo या “hybrid” machine बड़े, heat-generating oil reservoir और लगातार गूंजते motor की जगह electric servo motors से चलने वाले compact, localized pumps लगा देती है। एक standard hydraulic system में oil हमेशा चलता रहता है और हमेशा गर्म होता रहता है, जिससे frame में metal फैलता है और oil का flow rate बदलता है। Servo-driven system केवल तब चलता है जब आप उसे कहते हैं, यानी oil ठंडा रहता है और “thermal drift”—वह phenomenon जिसमें आपके morning parts आपके afternoon parts से अलग हो जाते हैं—लगभग समाप्त हो जाता है।
यही वह स्तर है जहाँ आप “iron” के लिए भुगतान करना बंद करते हैं और “microns” के लिए भुगतान शुरू करते हैं। एक servo machine अपने ram position को ±0.002mm के भीतर repeat कर सकती है, accuracy का ऐसा level जो polished stainless steel या thin-gauge aerospace parts को बिना एक भी test piece के bend करना संभव बनाता है। ये machines cycle भी काफी तेज करती हैं; जहाँ एक standard hydraulic ram अपने stroke के top तक वापस “lumber” कर सकता है, वहीं servo ram तुरंत वापस snap करता है। आठ घंटे की shift में, प्रति bend बचाए गए वे दो seconds अतिरिक्त 40 से 60 parts produced में बदल जाते हैं।
अगर आप labor या electricity bill में एक भी penny जोड़े बिना प्रति shift 15% अधिक parts produce कर सकते हैं, तो वह $100,000 price gap वास्तव में कितनी जल्दी गायब हो जाता है?
Basic hydraulic से precision servo model तक $50,000 की छलांग को सही ठहराने के लिए, आपको आज लिखे जाने वाले check को देखना बंद करना होगा और हर घंटे चुकाए जाने वाले “tax” को देखना शुरू करना होगा। पाँच साल में finance किया गया $50,000 का अंतर लगभग $1,000 प्रति month है। ऐसी shop में जहाँ operator की लागत $35 प्रति hour (overhead सहित) है, उस machine को break even करने के लिए केवल महीने में 28 hours labor बचानी होगी—लगभग 70 minutes प्रतिदिन।
जब आप यह factor करते हैं कि servo machine 40% कम electricity उपयोग करती है और setup scrap का लगभग 90% खत्म कर देती है, तो “expensive” machine अक्सर पहले साल के अंत तक cash-flow-positive choice बन जाती है। $50,000 का “tax” किसी fancy brand की fee नहीं है; यह आपकी shop के सबसे अधिक waste होने वाले resources की buy-back है: electricity, scrap material, और उस “cheap” machine की babysitting के लिए आवश्यक highly-skilled labor जो अपना center बनाए नहीं रख सकती।
हालाँकि, दुनिया का सबसे precise servo motor भी बेकार है अगर जिस frame पर वह bolted है वह job के physical pressure को संभाल नहीं सकता, जिससे सवाल उठता है: drive precision को tonnage और bed length की raw physics के साथ कैसे balance किया जाए?
100-टन की हाइड्रोलिक CNC मशीन आम तौर पर $60,000 से $90,000 की रेंज में आती है, लेकिन जब आप 170-टन के हाइब्रिड मॉडल को देखते हैं, तो कोटेशन अक्सर $150,000 या उससे अधिक तक उछल जाता है। आप सिर्फ अधिक “धक्का” के लिए भुगतान नहीं कर रहे होते। जैसे-जैसे टनेज बढ़ता है, मशीन की पूरी भौतिकी बदल जाती है; “yawning” को रोकने के लिए साइड फ्रेम काफी अधिक मोटे होने चाहिए, हाइड्रोलिक सिलिंडरों को अधिक फ्लो रेट की जरूरत होती है, और भारी लोड के तहत वही गति बनाए रखने के लिए पूरे ड्राइव सिस्टम को बड़ा करना पड़ता है। इसी वजह से, जब जरूरत बड़े टनेज और लंबी बेड लेंथ वाली बेंडिंग तक पहुंचती है, तो ADH Machine Tool की CNC-आधारित बेंडिंग रेंज में लार्ज प्रेस ब्रेक समाधान को देखना लागत को सिर्फ टनेज के बजाय क्षमता, फ्रेम कठोरता और उत्पादन उपयोगिता के संदर्भ में समझने में मदद करता है।
शॉप फ्लोरों का ऑडिट करने के अपने वर्षों में, मैंने मालिकों को 1/4″ प्लेट के कामों के लिए 100-टन मशीनें खरीदते देखा है, और फिर पाया कि मशीन कराह रही है और फ्रेम अपनी सीमा के करीब मुड़ रहा है। यह फ्लेक्स सिर्फ एक आवाज़ नहीं है; यह आपके बेंड एंगल में विचलन है। ऐसी मशीन से जो 100 टन “मार” सकती है, ऐसी मशीन तक जाने के लिए जो 200 टन “आराम से” मारती है, निर्माताओं को स्टील और हाइड्रोलिक घटकों की एक अलग श्रेणी में जाना पड़ता है।
“बस जितना जरूरी है” उतना टनेज खरीदना समय से पहले फ्रेम थकान और असंगत पार्ट्स का नुस्खा है। यदि आप हर दिन अपनी मशीन की क्षमता के 90% पर काम करते हैं, तो आप असल में हाईवे पर एक सेडान को रेडलाइन कर रहे हैं और फिर हैरान हो रहे हैं कि इंजन दो साल बाद क्यों जवाब दे देता है।
लेकिन यदि आप बड़ी मशीन खरीदकर टनेज की समस्या हल करते हैं, तो आप तुरंत भौतिक आकार की समस्या से टकराते हैं: आप बारह फुट की बीम को नूडल की तरह मुड़ने से कैसे रोकेंगे?
5-फुट का प्रेस ब्रेक बेड अपेक्षाकृत स्थिर प्लेटफॉर्म होता है, लेकिन उस लंबाई को दोगुना करके 10 फुट करने से मशीन सिर्फ दोगुनी लंबी नहीं होती—वह उसी लोड के तहत डिफ्लेक्शन के लिए चार गुना अधिक संवेदनशील हो जाती है। यही “banana effect” है। जब रैम केंद्र में नीचे दबाता है, तो बेड और रैम दोनों एक-दूसरे से दूर की ओर झुकते हैं, जिसके परिणामस्वरूप पार्ट सिरों पर सही मुड़ता है लेकिन बीच में “खुला” (कम मुड़ा हुआ) रहता है।
इसे ठीक करने के लिए, आपको “crowning” के लिए भुगतान करना पड़ता है—निचले बेड में वेजेज या हाइड्रोलिक सिलिंडरों की एक प्रणाली, जो फ्लेक्स की भरपाई करने के लिए ऊपर की ओर प्रतिरोध देती है। सस्ती मैनुअल मशीन पर, आपको इसके लिए अपने डाइज़ को कागज की पट्टियों या फीलर गेज से शिम करना पड़ सकता है, एक ऐसी प्रक्रिया जो एक ही लंबे पार्ट के लिए सेटअप समय के दो घंटे खा सकती है। प्रिसिजन CNC सिस्टम पर, क्राउनिंग स्वचालित होती है, जिसे कंट्रोलर सामग्री की मोटाई और लंबाई के आधार पर गणना करता है।
आप सिर्फ पाँच फुट और लोहे की खरीद नहीं कर रहे हैं; आप उस लोहे को सपाट बनाए रखने के लिए जरूरी जटिल मैकेनिकल या हाइड्रोलिक कम्पनसेशन सिस्टम खरीद रहे हैं। यदि आप लंबे-बेड वाली मशीन पर $10,000 बचाने के लिए क्राउनिंग सिस्टम छोड़ देते हैं, तो आपने प्रभावी रूप से छह अंकों की राशि ऐसी मशीन के लिए चुकाई है जो केवल तभी सीधे पार्ट बना सकती है जब वे दो फुट से कम चौड़े हों। इसी वजह से लंबे या बड़े वर्कपीस के लिए CNC-आधारित बेंडिंग क्षमता को शुरुआत में ही देखना बेहतर है; ADH Machine Tool का टैंडम प्रेस ब्रेक ऐसे मामलों में बेड लंबाई, सिंक्रोनाइज़ेशन और उत्पादन क्षमता को एक ही समाधान के रूप में सोचने का व्यावहारिक अगला कदम बनता है।
जब फ्रेम एक लाइन को बनाए रखने के लिए पर्याप्त कठोर हो जाता है, तो सवाल बनता है: वास्तव में आपकी धातु को छू क्या रहा है?
अधिकांश शॉप मालिक टूलिंग को बाद की बात मानते हैं, फिर भी मैंने $150,000 के सर्वो ब्रेक्स को $2,000 की “planed” (स्टैंडर्ड) टूलिंग से बाधित होते देखा है। स्टैंडर्ड टूलिंग लंबे बैचों में बनाई जाती है और लंबाई के अनुसार काटी जाती है, जिनकी टॉलरेंस पूरे सेट में एक इंच के कई हजारवें हिस्से तक बदल सकती है। यदि आपकी मशीन ±0.002mm तक सटीक है लेकिन आपकी टूलिंग ±0.05mm तक बदलती है, तो आपकी मशीन की सटीकता एक महंगी कल्पना है।
प्रिसिजन-ग्राउंड, हार्डन्ड टूलिंग का एक उचित सेट—जहाँ हर पीस समान होता है और एक सेफ्टी टैंग के साथ रैम में “क्लिक” करके बैठता है—कामों की सामान्य विविधता के लिए आसानी से आपको $15,000 से $25,000 तक पड़ जाएगा। यह टूलिंग मैकेनिकल दुनिया का “सॉफ्टवेयर” है; यह आपको सेकंडों में सेगमेंट बदलने देता है और भरोसा करने देता है कि V-die का केंद्र ठीक वहीं है जहाँ कंप्यूटर मानता है।
यदि आप यहाँ पैसे बचाने की कोशिश करते हैं, तो आप अपने ऑपरेटर को हर एक काम के लिए टूलिंग को “डायल इन” करने का भुगतान करने का विकल्प चुन रहे हैं, जिससे आपका हाई-स्पीड CNC निवेश फिर से एक धीमी, मैनुअल प्रक्रिया बन जाता है।
मशीन और टूल्स का हिसाब लगाने के बाद भी, एक अंतिम बाधा रहती है: मशीन बस आपकी दुकान में चलकर नहीं आती और मुफ्त में काम शुरू नहीं कर देती।
चमकदार ब्रोशर में दिया गया कोट शायद ही कभी $12,000 की “लैंडिंग लागत” शामिल करता है। 100-टन प्रेस ब्रेक का वजन 15,000 से 22,000 पाउंड के बीच होता है, जिसके लिए विशेष भारी-भरकम रिगर और ऐसा फोर्कलिफ्ट चाहिए होता है जो अधिकांश छोटी दुकानों के पास नहीं होता। मैंने एक “बजट” खरीदार को अपने पहले पूरे महीने का मुनाफा गंवाते देखा है, क्योंकि उसे यह समझ नहीं था कि समय के साथ मशीन के धँसने या झुकने से रोकने के लिए उसे 6-इंच का रीइन्फोर्स्ड कंक्रीट पैड डालना पड़ेगा।
फिर विद्युत “टैक्स” आता है: उच्च-टन भार वाली मशीन को 480V थ्री-फेज ड्रॉप की आवश्यकता हो सकती है, जिसके लिए आपकी मौजूदा दुकान में वायरिंग न हो, और चाबी घुमाने से पहले ही इलेक्ट्रीशियन की फीस में हजारों जुड़ सकते हैं। कमीशनिंग—वह प्रक्रिया जिसमें फैक्टरी टेक्नीशियन तीन दिन मशीन को लेवल करने और बैकगेज को कैलिब्रेट करने में लगाता है—अक्सर अलग लाइन आइटम के रूप में बिल की जाती है, फिर भी यही सुनिश्चित करने का एकमात्र तरीका है कि आपकी “प्रिसिजन” मशीन वास्तव में अपने स्पेसिफिकेशंस पर खरी उतरती है।
ये “अदृश्य एस्केलेटर” प्रारंभिक कोट में आसानी से 30% जोड़ सकते हैं, जिससे पहली चिंगारी निकलने से पहले ही $100,000 की मशीन $130,000 की वास्तविकता बन जाती है।
यदि ये एक-बार की भौतिक लागतें प्रवेश की कीमत हैं, तो ऊर्जा और रखरखाव की चलती रहने वाली “वैम्पायर लागतें” अगले पाँच वर्षों में यह कैसे तय करती हैं कि कौन-सी मशीनें वास्तव में अपनी लागत वसूल करती हैं?
यह समझने के लिए कि “सस्ता” प्रेस ब्रेक अक्सर आपके फ्लोर पर सबसे महँगी संपत्ति क्यों होता है, आपको इनवॉइस से आगे बढ़कर पाँच-वर्षीय लेजर में देखना होगा। नीचे दी गई तालिका एक शिफ्ट चलाने वाली दुकान के लिए वास्तविक ऑपरेटिंग ओवरहेड दिखाती है। यह बताती है कि खरीद के समय जो पैसा आप “बचाते” हैं, वह दरअसल एक दशक की अक्षमता पर डाउन पेमेंट भर है।
ऐसी तुलना को अपने निर्णय में लागू करते समय केवल कीमतों की सूची नहीं, बल्कि मशीन श्रेणी, क्षमता और तकनीकी सीमाओं की ठोस सामग्री साथ रखना उपयोगी होता है। आगे की शॉर्टलिस्टिंग के लिए संबंधित विवरण और स्पेसिफिकेशन सामग्री डाउनलोड करें।
| खर्च श्रेणी (5-वर्षीय कुल) | एंट्री-लेवल हाइड्रॉलिक | मिड-रेंज CNC हाइड्रॉलिक | हाई-एंड सर्वो-इलेक्ट्रिक |
|---|---|---|---|
| ऊर्जा खपत | $18,500 | $13,200 | $3,800 |
| रखरखाव और पेशेवर सेवा | $11,000 | $6,500 | $1,500 |
| मटेरियल स्क्रैप (सेटअप और रिजेक्ट्स) | $24,000 | $8,500 | $1,200 |
| रीसेल डेल्टा (खरीद – बाजार मूल्य) | $28,000 (80% हानि) | $26,000 (40% हानि) | $31,000 (28% हानि) |
| कुल ऑपरेशनल टैक्स (5-वर्षीय कुल) | $81,500 | $54,200 | $37,500 |
ऊर्जा लागतों में उस $15,000 के अंतर को देखें। एंट्री-लेवल हाइड्रॉलिक सिस्टम एक यूटिलिटी वैम्पायर है, क्योंकि इसकी मुख्य मोटर कभी बंद नहीं होती। जब आपका ऑपरेटर प्रोट्रैक्टर से जूझ रहा होता है या मटेरियल की अगली शीट ढूँढ रहा होता है, तब मशीन केवल पंप को घुमाते रहने और फ्लूइड को प्रेशराइज्ड रखने के लिए अधिकतम एम्परेज खींच रही होती है। मूलतः आप बिजली कंपनी को भुगतान कर रहे होते हैं ताकि आपकी मशीन बैठी रहे और गुनगुनाती रहे।
इसके विपरीत, सर्वो-इलेक्ट्रिक मॉडल केवल तभी उल्लेखनीय बिजली खींचता है जब रैम चल रही होती है। यह वैसा ही अंतर है जैसे अपने ट्रक को पूरी रात ड्राइववे में आइडलिंग पर छोड़ देना, बनाम चाबी केवल तब घुमाना जब आप चलने के लिए तैयार हों। पाँच वर्षों में, एक बुनियादी हाइड्रॉलिक मशीन पर यह “आइडलिंग” टैक्स एक हाई-एंड लाइट-ड्यूटी वाहन की लागत तक पहुँच जाता है—वह पैसा जो लाभ हो सकता था, लेकिन इसके बजाय ग्रिड में खर्च हो गया।
एंट्री-लेवल मशीन के लिए $11,000 का रखरखाव आँकड़ा केवल तेल के लिए नहीं है; यह जटिलता और अंततः विफलता की लागत है। पारंपरिक सिस्टम पंपों, वाल्वों और सीलों के एक अव्यवस्थित इकोसिस्टम पर निर्भर करते हैं, जिनमें अंततः रिसाव होता है, वे जाम होते हैं, या दबाव खो देते हैं। जब मंगलवार सुबह कोई हाइड्रॉलिक सील जवाब दे देती है, तो आपका उत्पादन तब तक रुक जाता है जब तक कोई विशेष तकनीशियन आकर मशीन को खोल न दे। आप केवल $50 की सील के लिए भुगतान नहीं कर रहे होते; आप $200 प्रति घंटे की मजदूरी और खोए हुए थ्रूपुट में हजारों की लागत चुका रहे होते हैं।
सर्वो सिस्टम बिल ऑफ मटेरियल्स को सरल बनाते हैं। पूरे हाइड्रॉलिक सर्किट को डिजिटल मोटरों और मैकेनिकल ड्राइव्स से बदलकर, आप विफलता के सबसे सामान्य बिंदुओं को समाप्त कर देते हैं। ऊपर दी गई तालिका में रखरखाव वाली पंक्ति “रिएक्टिव रिपेयर”—जहाँ आप लगातार रिसाव और दबाव गिरने के पीछे भागते रहते हैं—से “प्रिवेंटेटिव ग्रीसिंग” की ओर बदलाव को दर्शाती है। सर्वो की दुनिया में, आप अपना समय पुर्जे मोड़ने में लगाते हैं, फर्श पर फैले तेल को साफ करने में नहीं।
तालिका में सबसे चौंकाने वाली संख्या स्क्रैप में $24,000 है। यह उस मशीन का “छिपा हुआ टैक्स” है जो लगातार अपने निशानों पर नहीं पहुँच सकती। एंट्री-लेवल मशीन पर, ऑपरेटर को हर जॉब के पहले तीन टुकड़ों को मशीन की अंतर्निहित अस्थिरता की भरपाई के लिए “टेस्ट बेंड” मानना पड़ता है। यदि आप स्टेनलेस स्टील, एल्युमिनियम, या हाई-स्ट्रेंथ एलॉय के साथ काम कर रहे हैं, तो आप सचमुच हर कुछ वर्षों में एक बेहतर मशीन के डाउन पेमेंट जितनी राशि रीसायकल बिन में फेंक रहे होते हैं।
एक प्रिसिजन सर्वो या हाई-एंड CNC सिस्टम “पहला पार्ट, सही पार्ट” के आदर्श को लक्ष्य बनाता है। क्योंकि ये मशीनें, वे कितनी भी देर से चल रही हों, अपनी पोजिशनिंग को माइक्रॉन के भीतर दोहरा सकती हैं, इसलिए सेटअप वेस्ट गायब हो जाता है। लो-एंड और हाई-एंड श्रेणियों के बीच स्क्रैप लागत में $22,000 का अंतर प्रभावी रूप से आपके शुरुआती निवेश पर रिफंड है, जो बची हुई सामग्री लागत के रूप में आपको वापस मिलता है।
अंत में, “Resale Delta” पर विचार करें—जब आप इस एसेट का उपयोग पूरा कर लेते हैं, तब इसके मालिक होने की वास्तविक लागत। बजट हाइड्रॉलिक मशीन एक “डिस्पोजेबल” एसेट है। पाँच साल बाद, सेकेंडरी मार्केट जानता है कि इसके मैकेनिकल कंपोनेंट्स संभवतः थक चुके हैं और इसकी तकनीक पुरानी हो चुकी है। आप अपने चुकाए हुए मूल्य का लगभग 80% खो देंगे, यह मानते हुए कि आपको कोई खरीदार मिल भी जाए।
हालाँकि, एक हाई-एंड सर्वो ब्रेक एक ब्लू-चिप एसेट है। क्योंकि तकनीक टिकाऊ है और वियर पार्ट्स न्यूनतम हैं, ये मशीनें नियमित रूप से अपने मूल मूल्य का 70% या उससे अधिक बनाए रखती हैं। जब आप अपग्रेड करने जाते हैं, तो सर्वो मॉडल एक बचत खाते की तरह काम करता है जिसे आप अपनी अगली खरीद के लिए उपयोग कर सकते हैं। “सस्ती” मशीन उस कार की तरह काम करती है जो लॉट से बाहर निकालते ही अपना आधा मूल्य खो देती है, और अंततः ऐसी देनदारी बन जाती है जिसे हटवाने के लिए आपको किसी को भुगतान करना पड़ेगा।
अपनी शॉप फ्लोर को एक उच्च-ब्याज बचत खाते की तरह सोचें, जो केवल तब भुगतान करता है जब मशीन का रैम चल रहा होता है। ऑपरेटर द्वारा प्रोट्रैक्टर पकड़े रहने, हाथ से बैकगेज समायोजित करने, या ब्लूप्रिंट को लेकर सिर खुजलाने में बिताया गया हर सेकंड उस खाते से निकासी है। अधिकांश मालिक एक बेसिक हाइड्रोलिक मशीन और एक प्रिसिजन सर्वो-इलेक्ट्रिक CNC के बीच $40,000 के मूल्य अंतर को देखते हैं और उन्हें कर्ज का पहाड़ दिखाई देता है। उन्हें इसे एक ऐसे काल्पनिक कर्मचारी की प्रति-घंटा मजदूरी की तरह देखना चाहिए, जो कभी लंच ब्रेक नहीं लेता और कभी गलती नहीं करता।
प्रेस ब्रेक का गणित खरीद मूल्य में नहीं, बल्कि “प्रति बेंड लागत” में मिलता है। अपना टिपिंग पॉइंट खोजने के लिए, आपको मासिक फाइनेंस भुगतान से आगे देखना होगा और हर शिफ्ट में रिसने वाले मिनटों पर ध्यान देना होगा। यदि $150,000 की मशीन $80,000 की मशीन की तुलना में प्रतिदिन 90 मिनट बचाती है, और आपकी शॉप रेट $100 प्रति घंटा है, तो वह “महंगी” मशीन केवल वापस मिले समय के आधार पर ही तीन साल से कम समय में अपने मूल्य अंतर की भरपाई कर देती है।
यदि इसी गणना को अपनी वास्तविक शॉप रेट, पार्ट मिक्स और अपेक्षित सर्विस सपोर्ट के साथ मिलाकर देखना हो, तो ADH Machine Tool से मशीन चयन या कोटेशन पर चर्चा करें; 100 से अधिक देशों और क्षेत्रों में बिक्री तथा सेवा कवरेज होने से यह बातचीत केवल कीमत तक सीमित नहीं रहती, बल्कि कार्यान्वयन और बाद की सहायता तक जाती है।
मुनाफा मशीन की गति और इंसान की धीमी रफ्तार के बीच के अंतर में रहता है।
आपके सबसे सामान्य कामों में वह अंतर आपको कितना महंगा पड़ रहा है?
हाई-मिक्स शॉप में, आप निर्माता नहीं हैं; आप एक पेशेवर “सेटर-अपर” हैं। यदि आपकी औसत रन 10 या 20 पीस की है, तो आप धातु को वास्तव में मोड़ने की तुलना में मशीन को कॉन्फ़िगर करने में अधिक समय खर्च कर सकते हैं। मैनुअल या एंट्री-लेवल हाइड्रोलिक ब्रेक पर, चार अलग-अलग बेंड वाले जटिल पार्ट के लिए ऑपरेटर को हर एक फ्लैंज के लिए रुकना, बैकगेज—वह मोटराइज्ड या मैनुअल स्टॉप जो बेंड की लंबाई निर्धारित करता है—को रीसेट करना और कोण सत्यापित करना पड़ता है।
प्रिसिजन CNC (Computer Numerical Control) सिस्टम मिलीसेकंड में अपनी स्थिति में आने वाले मल्टी-एक्सिस बैकगेज के माध्यम से इस घर्षण को खत्म कर देते हैं। जब तक मैनुअल ऑपरेटर अभी भी हैंडव्हील घुमा रहा होता है या डिजिटल रीडआउट पर टैप कर रहा होता है, CNC ऑपरेटर पहले ही तीन बेंड पूरे कर चुका होता है। इसके अलावा, आधुनिक कंट्रोलर 3D ग्राफिकल इंटरफेस का उपयोग करते हैं, जो ऑपरेटर को ठीक-ठीक दिखाते हैं कि पार्ट को किस तरह उन्मुख करना है। इसी वजह से हाई-मिक्स, लो-वॉल्यूम शॉप के लिए ADH Machine Tool का CNC प्रेस ब्रेक समाधान एक व्यावहारिक अगला कदम बनता है: इसका CNC-केंद्रित पोर्टफोलियो बेंडिंग और शीट मेटल ऑटोमेशन जैसे कामों में सेटअप समय, दोहराव और ऑपरेटर निर्भरता को सीधे संबोधित करता है। इससे “ओरिगामी गलती” रुकती है, जिसमें कोई पार्ट गलत दिशा में मोड़ दिया जाता है और महंगा स्क्रैप बन जाता है।
यदि आप रोज़ पाँच सेटअप करते हैं और CNC हर सेटअप में 15 मिनट बचाता है, तो आपने अभी 75 मिनट की “मुफ्त” क्षमता खोज ली है। 250-दिन के कार्य वर्ष में, यह 312 घंटे का उत्पादन है जो पहले आपके पास नहीं था। एक संयमित $80/घंटा शॉप रेट पर, मशीन ने बिना एक भी अतिरिक्त व्यक्ति को रखे $24,960 की शुद्ध टॉप-लाइन आय उत्पन्न कर दी।
क्या आपका मौजूदा पार्ट मिक्स 15 मिनट की बर्बाद मूवमेंट की गुंजाइश देता है?
एक विशिष्ट, सीमित स्थिति है जहाँ “डंब” मशीनें वास्तव में समझदारी भरी लगती हैं: समर्पित उत्पादन लाइन। यदि आपकी शॉप 50,000 समान सरल ब्रैकेट मोड़ने के लिए तीन साल का अनुबंध जीतती है, तो 6-एक्सिस सर्वो ब्रेक की उन्नत विशेषताएँ महंगे सजावटी तत्व बन जाती हैं। इस परिदृश्य में, मशीन एक बार सेट की जाती है और हफ्तों तक चलती है। “सेटअप टैक्स” इतने हजारों पार्ट्स पर अमॉर्टाइज हो जाता है कि प्रभावी रूप से शून्य हो जाता है।
एक सरल दो-एक्सिस कंट्रोलर वाली बेसिक हाइड्रोलिक मशीन—जो केवल रैम की गहराई और बैकगेज की दूरी को नियंत्रित करती है—इस तरह के दोहराव वाले, कम-जटिलता श्रम के लिए वर्कहॉर्स है। $30,000 के स्लेजहैमर का काम करने के लिए आपको $150,000 के “Swiss Army Knife” की जरूरत नहीं है। सस्ती मशीन पर ROI जल्दी आएगा, क्योंकि हाई-एंड मशीन का मुख्य मूल्य—बहुमुखी प्रतिभा—कभी उपयोग में नहीं आता।
हालाँकि, यह “जीत” नाजुक है और पूरी तरह आपके ग्राहक आधार की स्थिरता पर निर्भर करती है। यह सुनिश्चित करने के लिए कि किसी एक अनुबंध के समाप्त हो जाने पर आप फँस न जाएँ, आपको इस tipping-point गणित को Regret-Proof Buying Framework में शामिल करना होगा, ताकि यह सत्यापित किया जा सके कि मशीन अल्पकालिक दाँव के बजाय एक बहुउपयोगी संपत्ति बनी रहती है।
किसी भी fabrication shop में सबसे महँगा घटक मशीन नहीं होती; वह “tribal knowledge” होता है जो किसी master operator के दिमाग में बंद रहता है। जब आप कोई manual या basic hydraulic brake खरीदते हैं, तो मूलतः आप ऐसी मशीन ले रहे होते हैं जिसे चलाने के लिए किसी प्रतिभाशाली व्यक्ति की जरूरत होती है। आप ऑपरेटर की उस क्षमता के लिए भुगतान कर रहे होते हैं जिससे वह धातु के springback को “महसूस” कर सके और मशीन की अंतर्निहित अशुद्धियों की भरपाई कर सके।
Precision servo और high-end CNC systems उस “प्रतिभा” को ऑपरेटर के दिमाग से निकालकर मशीन के software में डाल देते हैं। “offline programming” जैसी सुविधाएँ कार्यालय में बैठे engineer को bend sequence बनाने और उसे मशीन तक भेजने देती हैं। ऑपरेटर बस स्क्रीन पर दिख रहे चित्रों का पालन करता है। इससे आप कम-अनुभवी, कम-वेतन वाले कर्मचारी को मशीन पर लगा सकते हैं और फिर भी पहली ही कोशिश में aerospace-grade परिणाम पा सकते हैं।
आप अधिक मासिक equipment payment के बदले कम “operator dependency” जोखिम स्वीकार कर रहे होते हैं। जब आपका master fabricator सेवानिवृत्त हो जाता है या सड़क के उस पार वाली shop उसे अपने यहाँ ले जाती है, तो manual machine एक भारी paperweight बन जाती है। Precision CNC machine एक उत्पादक संपत्ति बनी रहती है, जिसे नया कर्मचारी एक सप्ताह में सीख सकता है।
श्रम-गतिशीलता में यह बदलाव अंतिम और सबसे महत्वपूर्ण प्रश्न तक ले जाता है: चेक पर हस्ताक्षर करने से पहले आप इन दावों की पुष्टि कैसे करते हैं?
सत्यापन उसी क्षण शुरू होता है जब आप मासिक finance payment को देखना छोड़कर दीवार पर लगी घड़ी को देखना शुरू करते हैं। Marketing gloss को हटाने के लिए, आपको vendor को आपकी वास्तविक shop floor स्थिति के आधार पर तीन प्रश्नों के उत्तर देने के लिए बाध्य करना होगा, शुरुआत इस प्रश्न से: “Job A के आखिरी सही part और Job B के पहले सही part के बीच कितने seconds बीतते हैं?” यदि उत्तर में wrench, shim या test bend शामिल है, तो आप ऐसी मशीन देख रहे हैं जो setup labor के जरिए आपके profit को लगातार कम करेगी।
दूसरा प्रश्न material waste को लक्ष्य करता है: “10-gauge stainless में तीन-bend वाले part के लिए statistically probable scrap rate क्या है?” Manual या low-end CNC system में, आप हर setup पर उसे “dial it in” करने के लिए दो parts गंवा सकते हैं, जबकि integrated thickness sensing वाला precision servo system “first part, right part” परिणाम को लक्ष्य करता है। जब आज stainless की लागत इतनी अधिक है, तो हर setup पर वे दो scrap parts आपके bottom line पर सीधा कर हैं, जिसका जिक्र equipment salesperson कभी नहीं करेगा।
अंत में, आपको पूछना होगा: “मशीन के खड़े रहने की लागत क्या है?” एक पारंपरिक hydraulic pump एक प्यासे जानवर की तरह है, जो न चलने पर भी काफी बिजली खींचता है, जबकि servo-electric या hybrid drive वास्तविक stroke के दौरान ही बहुत कम बिजली लेता है। पाँच वर्ष की अवधि में, केवल energy savings ही “budget” hydraulic और premium electric drive के बीच $15,000 के price gap को पाट सकती हैं।
लेकिन आप यह कैसे सुनिश्चित करते हैं कि आपके हाथ में जो quote है, उसमें वास्तव में उन संख्याओं तक पहुँचने के लिए आवश्यक hardware शामिल है?
एक “सस्ता” कोटेशन अक्सर अधूरा होता है, जिसे कम स्टिकर कीमत से आपको आकर्षित करने के लिए बनाया जाता है, जबकि किसी पार्ट को वास्तव में बनाने के लिए आवश्यक “वैकल्पिक” टूलिंग और सॉफ़्टवेयर के $15,000 छिपाए जाते हैं। जब आप किसी कोटेशन की जाँच करें, तो सबसे पहले जिस लाइन आइटम को खोजें वह क्राउनिंग सिस्टम है—वह तंत्र जो दबाव में मशीन बेड के स्वाभाविक “झुकने” की भरपाई करता है। यदि कोटेशन में “मैनुअल क्राउनिंग” लिखा है या, उससे भी बदतर, कुछ भी नहीं लिखा है, तो आप ऐसी मशीन खरीद रहे हैं जो “केले के आकार” वाले पार्ट बनाएगी, जब तक कि आपके पास ऐसा मास्टर ऑपरेटर न हो जो हाथ से डाईज़ में शिम लगाना जानता हो।
इसके बाद, बैकगेज अक्षों को देखें; साधारण X-axis मूव (गहराई) न्यूनतम आवश्यकता है, लेकिन जटिल, हाई-मिक्स काम के लिए आपको R-axis (ऊँचाई) और Z1/Z2 (लेटरल) मूवमेंट चाहिए। यदि कोटेशन में इन्हें “मैनुअल एडजस्टमेंट” बताया गया है, तो आपका हाई-स्पीड CNC कंट्रोलर प्रभावी रूप से 1970 के दशक के बैकस्टॉप से बाँध दिया गया है। आपको ऑफलाइन सॉफ़्टवेयर के लिए भी एक लाइन आइटम माँगना चाहिए, जो आपके ऑफिस स्टाफ को मशीन चलने के दौरान पार्ट प्रोग्राम करने देता है, बजाय इसके कि ऑपरेटर टचस्क्रीन पर धीरे-धीरे इनपुट करता रहे और मशीन निष्क्रिय पड़ी रहे।
अंत में, “लैंडिंग कॉस्ट” की पुष्टि करें—रिगिंग, इलेक्ट्रिकल हुकअप, और साइट पर तीन दिन की ट्रेनिंग। मैंने ऐसी दुकानों को देखा है जिन्होंने मशीन पर $5,000 बचाए, लेकिन फिर $12,000 गंवा दिए क्योंकि “स्टैंडर्ड डिलीवरी” का मतलब था कि ट्रक ड्राइवर 20,000-पाउंड की मशीन पार्किंग लॉट में उतारकर चला गया।
किस बिंदु पर कम कीमत “अच्छे सौदे” से “रेड फ्लैग” बन जाती है?
अंतिम “walk away” मेट्रिक सरल है: यदि विक्रेता अपनी कोटेशन में शामिल ठीक उसी टूलिंग का उपयोग करके आपके सबसे जटिल पार्ट का 3D bend simulation करते हुए मशीन के सॉफ़्टवेयर को दिखा नहीं सकता या दिखाना नहीं चाहता, तो कीमत झूठ है। मशीन उतनी ही तेज़ होती है जितना उसका दिमाग, और ऐसा “बजट” CNC कंट्रोलर जिसमें collision detection या automatic bend sequencing नहीं है, आपके ऑपरेटरों को फ़्लोर पर प्रोग्राम “प्रूव आउट” करने में घंटों लगाने पर मजबूर करेगा। यदि सॉफ़्टवेयर Windows 95 स्प्रेडशीट जैसा दिखता है, तो मशीन की मैकेनिकल प्रिसिजन अप्रासंगिक हो जाएगी, क्योंकि कोई भी उसका लाभ नहीं उठा पाएगा।
कीमत चाहे जो भी हो, यदि मशीन का ड्राइव प्रकार आपके material gauge के लिए मेल नहीं खाता, तो आपको उससे भी हट जाना चाहिए। यदि आप 1/2-inch structural plate मोड़ रहे हैं और वे आपको pure servo-electric brake बेचने की कोशिश कर रहे हैं क्योंकि यह “the latest tech” है, तो वे भौतिकी की अनदेखी कर रहे हैं; thick-plate applications में electric machines एक सीमा पर आकर रुक जाती हैं, जहाँ force density के लिए electro-hydraulic servos अब भी gold standard बने हुए हैं। इसके विपरीत, यदि आप precision light-gauge work कर रहे हैं और कोटेशन standard hydraulic brake के लिए है जिसमें ±0.01mm repeatability का दावा है, तो thermal compensation specs देखने को कहें; इनके बिना, सुबह भर तेल गर्म होने के साथ मशीन की accuracy drift करेगी।
“सस्ती” मशीन एक वित्तीय छलावा है, जो आपको संभालने योग्य शुरुआती लागत से आकर्षित करती है और फिर आपको अधिक labor dependency और बढ़ते material waste के चक्र में फँसा देती है। इस सप्ताह, अपनी मेज़ से दो finalist quotes निकालें और शुरुआत में परिभाषित किए गए विशिष्ट labor, scrap, और setup inputs का उपयोग करके cost-per-bend formula चलाएँ। आप पाएँगे कि high-end CNC या servo system की precision ही small-shop profitability का एकमात्र टिकाऊ रास्ता है, जबकि budget iron ऐसी liability है जिसे रखना आपके लिए संभव ही नहीं है।
