पैनल बेंडर का कार्य सिद्धांत और CNC स्वचालन
मूल सिद्धांत: शीट को क्लैंप करें और बाहर निकले किनारे को मोड़ें पैनल बेंडर पकड़ने और बनाने की प्रक्रियाओं को…

150-टन प्रेस ब्रेक पर एक बड़ी, पतली स्टेनलेस स्टील पैनल को मोड़ने की कोशिश करती दो लोगों की टीम को देखिए। जैसे ही रैम नीचे आती है, धातु ऊपर की ओर “whip” करती है, और ऑपरेटरों को शीट के साथ तालमेल बिठाते हुए उसका वजन संभालना पड़ता है, ताकि बैक-बेंड या किंक न बने। यह एक धीमा, लयबद्ध और शारीरिक रूप से थका देने वाला काम है, जो हर शिफ्ट में सौ बार दोहराया जाता है।
शॉप का मालिक यह देखता है और सोचता है कि उसके पास गति की समस्या है, इसलिए वह पैनल बेंडर पर नज़र डालता है। वह देखता है कि शीटें मशीन से बिना किसी इंसानी हाथ के तेज़ी से गुजर रही हैं और मान लेता है कि वह बस अपने मौजूदा उपकरण का एक तेज़ संस्करण खरीद रहा है। वह गलत है। पैनल बेंडर एक पूरी तरह अलग मशीन श्रेणी है, तेज़ प्रेस ब्रेक नहीं; और गलत पैनल बेंडर खरीदना तीस साल की ऐसी गलती है, जिसमें सार्वभौमिक लचीलेपन के बदले ज्योमेट्री-सीमित वर्कफ़्लो मिलता है, जहाँ श्रम एक कुशल वैरिएबल से बदलकर एक निगरानी-आधारित स्थिर तत्व बन जाता है।
आपकी शॉप का हर प्रेस ब्रेक मानवीय वैरिएबल्स का स्मारक है। जब कोई ऑपरेटर 12-गेज प्लेट के टुकड़े को बैकगेज के खिलाफ सरकाता है, तो वह सिर्फ़ फुट पैडल नहीं दबा रहा होता; वह मटेरियल ग्रेन, मिल से आई मोटाई में उतार-चढ़ाव, और पाँच साल की कठिन सेवा देख चुके V-डाई के सूक्ष्म घिसाव की भरपाई कर रहा होता है। यही “ऑपरेटर की कारीगरी” है, और भले ही यह कौशल जैसी दिखती हो, बैलेंस शीट पर यह एक bottleneck जैसी दिखती है।
लागत सिर्फ़ प्रति घंटे की मजदूरी नहीं है, बल्कि यह तथ्य भी है कि मशीन की क्षमता ऑपरेटर की शारीरिक सहनशक्ति और धातु के प्रति उसके खास “feel” से सीमित हो जाती है। अगर आपका लीड मैन, Tony, बीमार होकर छुट्टी ले ले, तो उस जटिल एनक्लोज़र जॉब पर स्क्रैप रेट तीन गुना हो जाता है, क्योंकि अगला व्यक्ति फ्लैंज को ठीक तरह पकड़ने की “trick” नहीं जानता। आप धातु मोड़ने वाली मशीन के लिए भुगतान नहीं कर रहे; आप भौतिकी की अव्यवस्था को संभालने के लिए एक इंसान को भुगतान कर रहे हैं।
कारीगरी पर यह निर्भरता गति की एक भ्रामक इच्छा पैदा करती है। आपको लगता है कि रैम बहुत धीमी चलती है, लेकिन वास्तविकता यह है कि रैम इंसान के पार्ट को सही स्थिति में रखने और कंपन को स्थिर करने का इंतज़ार कर रही होती है।
खरीदार इस high-touch माहौल से ऐसी मशीन की ओर कैसे बढ़ता है, जो इंसान को पूरी तरह हटाने का वादा करती है?
जब आप किसी ट्रेड शो में पैनल बेंडर के सामने खड़े होते हैं, तो दृश्य बहुत आकर्षक होता है: सक्शन-कप मैनिपुलेटर एक शीट पकड़ता है, पल भर में उसे 90 डिग्री घुमा देता है, और ब्लेडों का एक सेट फ्लैंज को बिल्कुल सही जगह पर wipe कर देता है। यह बिल्ट-इन रोबोट वाले प्रेस ब्रेक जैसा दिखता है, लेकिन यह मशीन की संरचना की बुनियादी गलत समझ है। प्रेस ब्रेक एक वर्टिकल-फोर्स मशीन है, जिसे सार्वभौमिक उपयोग के लिए बनाया गया है—उसे सही टूल दे दीजिए, और वह शिम से लेकर स्ट्रक्चरल बीम तक कुछ भी मोड़ देगा।
पैनल बेंडर एक ज्योमेट्री-विशिष्ट सिस्टम है, जो “कुछ भी मोड़ने” की आज़ादी के बदले “इन खास आकारों को बिल्कुल सही मोड़ने” की क्षमता देता है। यह तरह-तरह के V-डाई और पंचों का इस्तेमाल नहीं करता; यह यूनिवर्सल बेंडिंग ब्लेड्स और होल्ड-डाउन टूल का सेट इस्तेमाल करता है। अगर आपके पार्ट में ऐसा डीप बॉक्स रिटर्न है जो मशीन के थ्रोट से टकराता है, या अगर मटेरियल इतना मोटा है कि ब्लेड उसे wipe नहीं कर सकते, तो पैनल बेंडर एक बहुत महंगा paperweight बन जाता है।
जो खरीदार इसे “तेज़ ब्रेक” मानते हैं, वे अक्सर खुद को ऐसे पार्ट्स को मशीन में फिट कराने की कोशिश करते पाते हैं जो उसकी विशिष्ट सीमाओं के लिए कभी डिज़ाइन ही नहीं किए गए थे। वे यह समझने में चूक जाते हैं कि पैनल बेंडर सिर्फ बेंड को ऑटोमेट नहीं कर रहा; वह पूरे पार्ट फ्लो के तर्क को ऑटोमेट कर रहा है।
अगर मशीन उसी प्रक्रिया का केवल तेज़ संस्करण नहीं है, तो उस बिंदु पर वास्तव में क्या हो रहा है जहाँ धातु टूल से मिलती है?
प्रेस ब्रेक में, सामग्री को डाई में धकेला जाता है; वह “V” के किनारों से रगड़ खाती हुई सरकती है, जिससे एल्युमिनियम या पॉलिश्ड स्टेनलेस जैसी संवेदनशील सामग्रियों की सतह पर निशान पड़ सकते हैं। पैनल बेंडर में, सामग्री को मजबूती से क्लैम्प किया जाता है और एक ब्लेड फ्लैंज को ऊपर या नीचे “वाइप” करता है। चूँकि सामग्री टूल के ऊपर से सरकती नहीं है, सतह की फिनिश बेदाग रहती है, और बेंड डिडक्शन—वह गणित जिसे आपके इंजीनियर फ्लैट पार्ट का लेआउट बनाने में इस्तेमाल करते हैं—पूरी तरह बदल जाता है।
इस यांत्रिक बदलाव का मतलब है कि आप प्रेस ब्रेक के लिए बने किसी प्रोग्राम को सीधे पैनल बेंडर पर “play” दबाकर नहीं चला सकते। आपके इंजीनियरिंग विभाग को हर बेंड अलाउंस की फिर से गणना करनी होगी और संभव है कि आपके पार्ट्स के टैब्स और कॉर्नर्स को बेंडर की वाइपिंग क्रिया के अनुरूप फिर से डिज़ाइन करना पड़े। आप “टननेज और गहराई” की दुनिया से “क्लीयरेंस और स्विंग” की दुनिया में जा रहे हैं।
यह कोई मामूली समायोजन नहीं है; यह आपके उत्पादन मानक की री-इंजीनियरिंग है। पैनल बेंडर फ्रंट-एंड पर उस स्तर की सटीकता मांगता है जिसे प्रेस ब्रेक ऑपरेटर आम तौर पर मौके पर ही एक शिम और उम्मीद के सहारे संभाल लेता है।
जब आप यह स्वीकार कर लेते हैं कि मैकेनिक्स बदल चुके हैं, तो यह आपके शॉप फ्लोर पर खड़े लोगों को देखने का तरीका कैसे बदलता है?
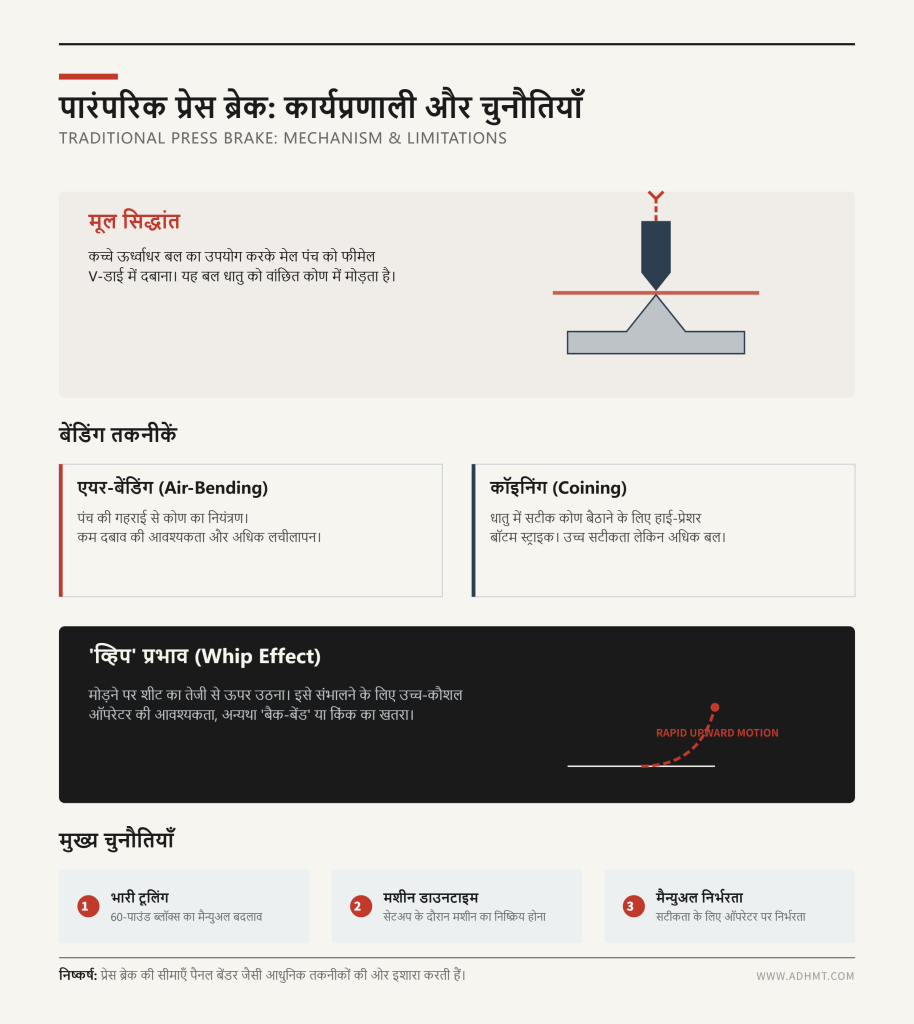
किसी भी पारंपरिक फैब शॉप में जाएँ और आपको “लोहे की दीवार” दिखाई देगी—V-डाइयों के रैक—वे फीमेल बॉटम टूल्स जो आपका बेंड रेडियस तय करते हैं—और गूज़नेक पंच, जिनमें से हर एक पर तेल और धूल की पतली परत जमी होती है। प्रेस ब्रेक पर, मैकेनिक्स मूलतः कच्चे ऊर्ध्वाधर बल का खेल है। 10-गेज प्लेट के टुकड़े को मोड़ने के लिए, मशीन को सामग्री की यील्ड स्ट्रेंथ पर काबू पाने लायक पर्याप्त टननेज के साथ एक मेल पंच को फीमेल डाई में चलाना पड़ता है, आम तौर पर एयर-बेंडिंग के माध्यम से—एक ऐसी तकनीक जिसमें आप कोण को इस बात से नियंत्रित करते हैं कि पंच डाई में कितनी गहराई तक उतरता है, न कि उसे पूरी तरह बॉटम आउट करके। क्योंकि धातु को “V” में नीचे की ओर धकेला जाता है, शीट के बाकी हिस्से के पास तेज़ आर्क में ऊपर की ओर झूलने के अलावा कोई विकल्प नहीं रहता।
यही “व्हिप” वह कारण है जिसके लिए आपको मजबूत बाजुओं और टाइमिंग की समझ वाले उच्च-कौशल ऑपरेटर की जरूरत होती है। यदि ऑपरेटर सामग्री को ऊपर उठते समय सहारा नहीं देता, तो शीट का वजन टूलिंग के पास “बैक-बेंड” या किंक पैदा कर देगा, जिससे स्ट्रोक पूरा होने से पहले ही पार्ट खराब हो जाएगा। प्रेस ब्रेक मूलतः एक यूनिवर्सल फोर्स मशीन है; उसे पार्ट के आकार से फर्क नहीं पड़ता, केवल इससे पड़ता है कि आपके चुने हुए डाई में धातु को क्रश करने के लिए उसके पास पर्याप्त टननेज है या नहीं, जिसे हम कॉइनिंग कहते हैं—वह हाई-प्रेशर स्ट्राइक जो टूल को बॉटम तक ले जाकर धातु की मेमरी में सटीक कोण बैठा देती है।
“मेल-मीट्स-फीमेल” टूलिंग पर यह निर्भरता मतलब है कि हर बार जब आप पतले कैबिनेट डोर से मोटे ब्रैकेट पर स्विच करते हैं, मशीन निष्क्रिय खड़ी रहती है। आपकी सबसे महंगी संपत्ति पैसा कमाना बंद कर देती है, जबकि एक इंसान 60-पाउंड के हार्डन्ड स्टील ब्लॉक्स को रैम में अंदर-बाहर ढोता है। आप भौतिक सेटअप और मैनुअल मटेरियल हैंडलिंग के ऐसे चक्र में फँस जाते हैं जिसे कोई भी सॉफ्टवेयर ठीक नहीं कर सकता।
यदि प्रेस ब्रेक ऊर्ध्वाधर दबाव के तर्क पर बना है, तो पैनल बेंडर शीट को हिलाए बिना धातु को कैसे मोड़ता है?
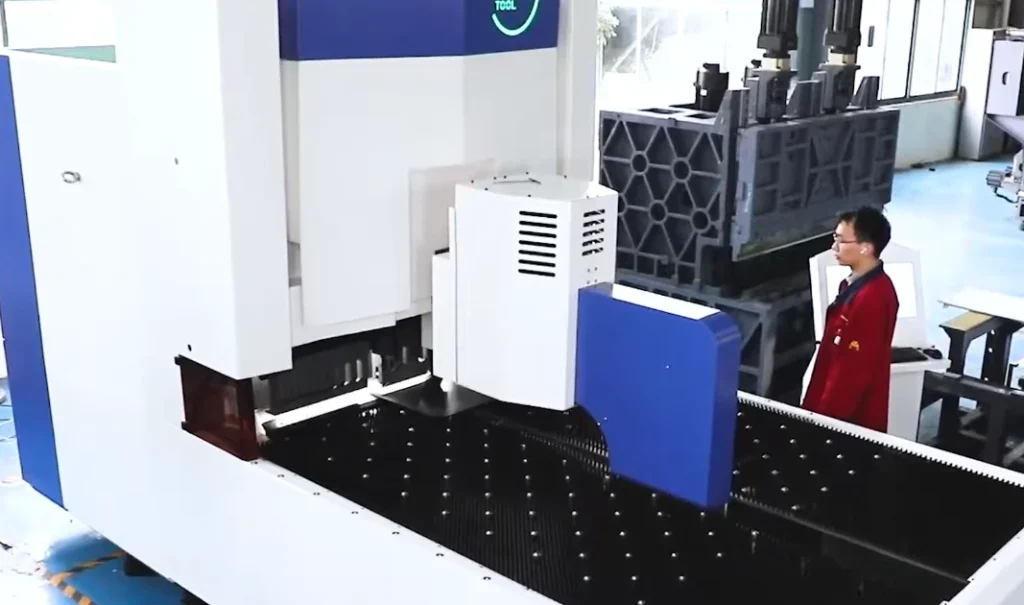
पैनल बेंडर में, “डाइज़ की दराज़” गायब हो जाती है और उसकी जगह क्षैतिज टूल्स की एक जोड़ी लेती है, जिन्हें ब्लैंकहोल्डर कहा जाता है—वह भारी क्लैम्पिंग बीम जो शीट को मेज़ पर एक विशाल अंगूठे की तरह जकड़ देता है—और काउंटर-टूल, जो मोड़ के लिए स्थिर निचले सहारे का काम करता है। कल्पना कीजिए कि एक विशाल, सटीकता से नियंत्रित अंगूठा शीट मेटल को समतल मेज़ पर दबाकर पकड़े हुए है। सामग्री क्लैम्प हो जाने के बाद, वास्तविक मोड़ने का काम नीचे उतरने वाले रैम से नहीं, बल्कि झूलते हुए ब्लेडों से होता है, जो फ्लैंज को ऊपर या नीचे “वाइप” करते हैं। शीट स्वयं क्षैतिज तल से कभी बाहर नहीं जाती; वह ब्रशों या रोलरों पर सपाट रहती है, जबकि मशीन के “हाथ” काम करते हैं।
यह यांत्रिक उलटफेर शॉप फ्लोर की भौतिकी से जुड़ी हर बात बदल देता है। क्योंकि शीट ऊपर की ओर झटके से नहीं उठती, इसलिए बड़े पैनल को संभालने के लिए अब दो लोगों की टीम की आवश्यकता नहीं रहती, और फ्लोर-बाउंस या किंकिंग रोकने के लिए किसी अनुभवी व्यक्ति के “स्पर्श” की जरूरत नहीं होती। मशीन का मूल्यांकन अब इस आधार पर नहीं होता कि वह नीचे की ओर वार में कितना कच्चा टन भार लगा सकती है, बल्कि स्विंग के “एनवेलप” और ब्लैंकहोल्डर की पकड़ने की शक्ति के आधार पर होता है।
यदि आपकी प्राथमिक चिंता बड़े पैनलों को स्थिर रखते हुए लगातार मोड़ बनाना है, तो मशीन देखते समय केवल टन भार नहीं, बल्कि क्लैम्पिंग, सपोर्ट और स्विंग क्लियरेंस को भी साथ में जाँचना चाहिए। इसी संदर्भ में प्रेस-आर्म टाइप पैनल बेंडर जैसे समाधान यह समझने में मदद करते हैं कि पैनल सपोर्ट और नियंत्रित ब्लेड मूवमेंट उत्पादन की दोहराव क्षमता को कैसे बेहतर बना सकते हैं।
पार्ट को स्थिर रखकर, पैनल बेंडर धातु को एक अव्यवस्थित, चलती हुई लीवर से एक स्थिर, अनुमानित वर्कपीस में बदल देता है। हालांकि, इस सटीकता की एक कीमत है: जहाँ प्रेस ब्रेक भारी प्लेट की 2-इंच चौड़ी पट्टी को मोड़ सकता है, वहीं पैनल बेंडर के ब्लैंकहोल्डर को पकड़ बनाने के लिए न्यूनतम सतह क्षेत्र की आवश्यकता होती है। आप “कुछ भी भारी” मोड़ने की क्षमता के बदले “विशिष्ट ज्योमेट्री को पूरी तरह सही” मोड़ने की क्षमता ले रहे हैं।
जब उस स्थिर शीट को रिटर्न बेंड या ऐसे जटिल प्रोफ़ाइल की आवश्यकता हो, जिसके लिए सामान्यतः ऑपरेटर को पूरे पार्ट को पलटना पड़ता, तब क्या होता है?
प्रेस ब्रेक पर “Z” बेंड बनाना श्रम-प्रधान कोरियोग्राफी जैसा है। ऑपरेटर पहले फ्लैंज को ऊपर मोड़ता है, पार्ट को निकालता है, उसे 180 डिग्री पलटता है—धातु का पूरा वजन फिर से संभालते हुए—और दूसरे फ्लैंज को मोड़ने के लिए उसे दोबारा डालता है। हर पलटाव पीठ की चोट, पार्ट गिरने या माप की गलती का अवसर होता है। पैनल बेंडर में, मशीन के ऊपरी और निचले ब्लेड साथ मिलकर काम करते हैं, यानी यह शीट को ब्लैंकहोल्डर से छोड़े बिना एक फ्लैंज को “ऊपर” (पॉज़िटिव) मोड़ सकता है और फिर तुरंत अगले को “नीचे” (नेगेटिव) मोड़ सकता है।
यही क्रम वह जगह है जहाँ लोगों द्वारा कही जाने वाली “गति” वास्तव में मौजूद होती है। ऐसा नहीं है कि ब्लेड प्रेस ब्रेक रैम से तेज चलते हैं; बात यह है कि 40-पाउंड की स्टेनलेस स्टील शीट से जूझते इंसान का “नॉन-वैल्यू-ऐडेड” समय समीकरण से हटा दिया जाता है। मशीन ऊपर-नीचे की लॉजिक को आंतरिक रूप से संभालती है और क्रम में हर मोड़ के लिए वही संदर्भ बिंदु बनाए रखती है।
क्योंकि पार्ट कभी छोड़ा नहीं जाता, इसलिए ऑपरेटर द्वारा पार्ट को बैकगेज के खिलाफ फिर से स्क्वेयर करने पर धीरे-धीरे आने वाली संचयी त्रुटि—वे मोटरचालित स्टॉप-फिंगर्स जो हर हिट के लिए बेंड की गहराई तय करते हैं—लगभग समाप्त हो जाती है। अब आप ऑपरेटर से मानव जिग बनने को नहीं कह रहे; आप मशीन से गणितीय क्रम निष्पादित करने को कह रहे हैं। यह यांत्रिक निरंतरता “कौशल” की आवश्यकता को शॉप फ्लोर पर खड़े व्यक्ति के हाथों से हटाकर कार्यालय में बैठे प्रोग्रामर के दिमाग तक ले जाती है।
यदि मशीन ब्लेडों के उसी सेट से जटिल क्रमों को संभाल सकती है, तो इसका आपकी टीम द्वारा अभी “सेटअप” पर खर्च किए जाने वाले घंटों पर क्या असर पड़ता है?
पैनल बेंडर की सबसे उल्लेखनीय बात यह है कि उसके टूल शायद ही कभी बदले जाते हैं। जहाँ एक प्रेस ब्रेक ऑपरेटर किसी खास 30-डिग्री पंच और उससे मेल खाने वाली डाई को खोजने में 20 मिनट लगा सकता है, वहीं पैनल बेंडर एक “यूनिवर्सल” टूल सेट का उपयोग करता है, जो सॉफ्टवेयर के माध्यम से अपनी ओपनिंग और स्ट्रोक को समायोजित करता है। ब्लेडों का वही सेट जो 20-गेज इलेक्ट्रिकल बॉक्स को मोड़ता है, कुछ ही क्षण बाद 14-गेज HVAC पैनल को भी मोड़ सकता है—और इसी तरह के सेटअप-केंद्रित लाभों को समझने के लिए ऑटो-टूल टाइप पैनल बेंडर जैसे समाधान देखना उपयोगी हो सकता है।
यह उस “अदृश्य” समय को समाप्त कर देता है जो हाई-मिक्स दुकानों में उत्पादकता को खत्म कर देता है। पारंपरिक सेटअप में, टूल बदलने से बचने के लिए आप अपने काम को सामग्री की मोटाई के हिसाब से बैच करते हैं, जिससे WIP—यानी स्टेशनों के बीच इंतजार करता अर्ध-तैयार वर्क-इन-प्रोग्रेस, जो आपके ओवरहेड को खा जाता है—का भारी इन्वेंटरी आपकी फ्लोर पर जमा हो जाता है। पैनल बेंडर आपको अलग-अलग आकारों वाले हिस्सों का एक “किट”—एक दरवाजा, एक फ्रेम और एक बैक पैनल—एक के बाद एक चलाने देता है, क्योंकि मशीन कुछ ही सेकंड में अपनी ज्योमेट्री खुद फिर से कॉन्फ़िगर कर लेती है।
समझौता कठोर है: आप मशीन की “वाइपिंग” मोटाई और थ्रोट डेप्थ तक सीमित रहते हैं। जैसे आप हाई-टननेज प्रेस ब्रेक में कर सकते हैं, वैसे इसमें बस “जुगाड़” करके प्लेट का मोटा टुकड़ा नहीं डाल सकते। पैनल बेंडर एक औद्योगिक स्कैल्पेल है; जिसके लिए इसे डिजाइन किया गया है उसमें इसका कोई जोड़ नहीं, लेकिन इसे जबरदस्ती स्लेजहैमर नहीं बनाया जा सकता। मैनुअल सेटअप का यह हटना ध्यान को मशीन के स्ट्रोक की गति से हटाकर उत्पादन वर्कफ़्लो के रणनीतिक तर्क पर ले जाता है।
हाई-एंड प्रेस ब्रेक पर एक अनुभवी ऑपरेटर हर घंटे में पंद्रह मिनट से भी कम समय वास्तव में रैम को चलाने में लगाता है; बाकी समय जड़ता से जूझने में चला जाता है। पारंपरिक ब्रेक पर चार फुट चौड़े कैबिनेट दरवाजे को मोड़ते हुए किसी व्यक्ति को देखें। वह ब्लैंक उठाता है, उसे बैकगेज से मिलाता है और पैडल दबाता है। यह “मूल्य” के तीन सेकंड हैं। फिर उसे पार्ट को पीछे खींचना होता है, उसे नब्बे डिग्री घुमाना होता है—शीट के वजन और उसके ढीलेपन से लड़ते हुए—और फिर से अलाइन करना होता है। यदि पार्ट में रिटर्न फ्लैंज हैं, तो अंततः वह टूलिंग से बचाने के लिए पूरे टुकड़े का वजन अपने सिर के ऊपर उठा रहा होता है या उसे साइड से बाहर सरका रहा होता है।
उनमें से हर “टच” एक ऐसा वैरिएबल है जहाँ से लाभ मार्जिन दुकान से रिसता है। आप केवल बेंड के लिए भुगतान नहीं कर रहे; आप उस थकान के लिए भी भुगतान कर रहे हैं जो दोपहर 2:00 बजे तक बैठ जाती है, जिससे ऑपरेटर सुबह 8:00 बजे की तुलना में पाँच प्रतिशत धीमा चलने लगता है। मैनुअल वर्कफ़्लो में, साइकिल टाइम मानवीय सहनशक्ति और धातु की भौतिक अनगढ़ता से जुड़ा होता है। यदि किसी पार्ट में बारह बेंड हैं, तो बैकगेज से बाल भर चूकने या फिनिश पर खरोंच डालने के बारह अवसर हैं।
प्रेस ब्रेक “हिट्स” की एक प्रणाली है, लेकिन शॉप फ्लोर “पार्ट्स” की प्रणाली है। जब आप दक्षता को इस आधार पर मापते हैं कि रैम कितनी तेजी से चलता है, तो आप उस नब्बे प्रतिशत समय को अनदेखा कर रहे होते हैं जब धातु बस हवा में लटकी होती है और एक मानवीय कठपुतली द्वारा फिर से पोजिशन की जा रही होती है। यही वास्तविकता श्रम को इमारत की सबसे अस्थिर लागत बना देती है।
पैनल बेंडर उन बारह अलग-अलग, जोखिम भरी गतिविधियों को एक ही स्वचालित घटना में कैसे बदल देता है?
पैनल बेंडर में, ऑपरेटर का काम “लोड” और “अनलोड” कमांड से शुरू होकर वहीं समाप्त हो जाता है। शीट को टेबल पर रख दिए जाने और मैनिपुलेटर द्वारा किनारा पकड़ लेने के बाद, इंसान केवल दर्शक बन जाता है। मशीन पार्ट को उस तरह “फ्लिप” नहीं करती जैसे इंसान करता है; यह सटीक सक्शन या क्लैंप-आधारित मैनिपुलेटर का उपयोग करके सामग्री को सपाट क्षैतिज तल पर घुमाती है। इसी कारण सक्शन कप टाइप पैनल बेंडर जैसे समाधान उन पार्ट्स में अधिक प्रासंगिक हो जाते हैं जहाँ बार-बार रीपोजिशनिंग हटाकर स्थिर, स्वचालित प्रवाह चाहिए। यदि किसी पार्ट को चार अलग-अलग साइडों पर आठ बेंड चाहिए, तो मशीन अनुक्रम को निरंतर प्रवाह में पूरा करती है, अक्सर पूरे टुकड़े को तीस सेकंड से कम समय में समाप्त कर देती है।
यह बदलाव “प्रति बेंड साइकिल टाइम” से “प्रति पार्ट साइकिल टाइम” की ओर है। प्रेस ब्रेक पर, एक जटिल इलेक्ट्रिकल एनक्लोजर में तीन मिनट का केंद्रित, उच्च-कौशल वाला श्रम लग सकता है। पैनल बेंडर वही काम चालीस सेकंड में कर देता है, ऐसे ऑपरेटर के साथ जिसे शायद केवल तीन दिन का प्रशिक्षण मिला हो। “कौशल” वहाँ खड़े व्यक्ति के हाथों में नहीं होता; वह मैनिपुलेटर के ग्रिपर्स के लॉजिक और वाइपिंग ब्लेड्स के पथ में समाहित होता है।
क्योंकि मशीन पार्ट पूरा होने तक उसे कभी नहीं छोड़ती, इसलिए पहले बेंड की सटीकता आखिरी बेंड की सटीकता जैसी ही होती है। आपने धातु को लगातार बारह बार गेज के खिलाफ फिर से चौकोर करने में होने वाली मानवीय संचयी त्रुटि हटा दी है। इससे ऑपरेटर एक लॉजिस्टिक्स सुपरवाइज़र में बदल जाता है—ऐसा व्यक्ति जिसका एकमात्र लक्ष्य “इन” स्टैक को भरा रखना और “आउट” स्टैक को खाली रखना होता है।
अगर मशीन पार्ट्स पूरा करने में इतनी तेज़ है, तो दुनिया की हर शॉप अपने प्रेस ब्रेक्स को स्क्रैप यार्ड में क्यों नहीं फेंक रही?
अगर आपका बैच आकार एक है और आपकी ज्योमेट्री हर घंटे बदलती है, तो पैनल बेंडर की “स्पीड” एक गणितीय भ्रम है। मशीन का भौतिक “सेटअप”—यूनिवर्सल टूलिंग—लगभग तुरंत हो जाता है, लेकिन डिजिटल सेटअप एक भारी काम है। उस “चालीस-सेकंड वाले पार्ट” को संभव बनाने के लिए, एक प्रोग्रामर को सॉफ्टवेयर सूट में बीस मिनट लगाने पड़े ताकि यह सुनिश्चित हो सके कि मैनिपुलेटर किसी फ्लैंज से नहीं टकराएगा और वाइपिंग ब्लेड पहले से पंच किए गए लूवर से नहीं भिड़ेगा।
एक जॉब शॉप में, जहाँ आप इनमें से पाँच और उनमें से दस चला रहे होते हैं, “ऑफिस-टू-फ्लोर” समय नई बाधा बन जाता है। अगर आपके सबसे अच्छे प्रोग्रामर को नए पार्ट प्रोग्राम को साबित करने में तीस मिनट लगते हैं, लेकिन प्रेस ब्रेक ऑपरेटर मानक एयर-बेंडिंग तकनीकों का उपयोग करके “जुगाड़ से” पाँचों पार्ट्स बीस मिनट में पूरा कर सकता है, तो पैनल बेंडर ने वास्तव में आपका समय बढ़ा दिया है। ऑटोमेशन का “जाल” तब बनता है जब प्रोग्रामिंग की जटिलता साइकिल से मिलने वाली समय-बचत से अधिक हो जाती है।
पैनल बेंडर पार्ट्स की “फैमिलीज़” पर सबसे अच्छा काम करता है—ऐसे टुकड़े जिनका लॉजिक समान हो, भले ही उनके आयाम बदलते हों। अगर आप 16-गेज माइल्ड स्टील बॉक्स से अनियमित कोणों वाले जटिल स्टेनलेस स्टील श्राउड पर कूद रहे हैं, तो “ऑटोमैटिक” मशीन खाली बैठी रहती है जबकि मानवीय दिमाग ज्योमेट्री की पहेली हल करने की कोशिश करता है। इससे एक कठोर सीमा बनती है: मशीन थ्रूपुट की देवता है, लेकिन केवल उन पार्ट्स के लिए जिन्हें मोड़ने के लिए वह बनी है।
“शुरू-से-अंत” साइकिलों की ओर यह बदलाव अंतिम बाधा को उजागर करता है: मशीन उतनी ही तेज़ हो सकती है जितनी पार्ट की ज्योमेट्री उसे होने देती है।
एक मानक 20-गेज कैबिनेट दरवाज़े के लिए प्रेस ब्रेक पर हर एक बेंड के समय इंसान को पंद्रह वर्ग फुट की ढीली-लचकती धातु से जूझना पड़ता है, लेकिन पैनल बेंडर उसी शीट को टर्नटेबल पर रखे रिकॉर्ड की तरह संभालता है। मशीन शीट के केंद्र को एक विशाल होल्ड-डाउन टूल से क्लैंप करती है और फ्लैंज को ऊपर या नीचे वाइप करने के लिए दो ऑसिलेटिंग ब्लेड्स का उपयोग करती है। क्योंकि पार्ट एक सपाट क्षैतिज तल पर घूमता है, मशीन को फर्क नहीं पड़ता कि शीट दो फीट चौड़ी है या छह फीट चौड़ी; साइकिल टाइम लगभग समान रहता है।
यह “केवल-क्षैतिज” गति ही चार-तरफा बॉक्स नियम का रहस्य है। अगर आप उथली ट्रे, इलेक्ट्रिकल एनक्लोजर, या रेफ्रिजरेटर स्किन बना रहे हैं, तो पैनल बेंडर विनिर्माण का चमत्कार है। यह उस “बैकगेज डांस” को खत्म कर देता है जिसमें ऑपरेटर लंबी किनारी को एक छोटे फिंगर-स्टॉप के खिलाफ बिल्कुल चौकोर रखने की कोशिश करता है। इस दुनिया में, जटिलता मुफ्त है—अगर किसी पार्ट को चारों तरफ हेम, 90-डिग्री बेंड, और रिटर्न फ्लैंज चाहिए, तो मशीन बस घूमती और वाइप करती रहती है जब तक पार्ट पूरा नहीं हो जाता।
मशीन सिर्फ तेज़ नहीं है; यह चयनशील भी है।
जैसे ही “बॉक्स” बहुत गहरा हो जाता है या सामग्री बहुत मोटी हो जाती है, आदर्श दायरा अचानक खत्म हो जाता है। अधिकांश पैनल बेंडर “शीट मेटल” क्षेत्र के लिए डिज़ाइन किए जाते हैं—आम तौर पर 11-गेज (0.120 इंच) माइल्ड स्टील और उससे पतले। वे सामग्री की “स्टैम्प” होने के बजाय “वाइप” होने की क्षमता पर निर्भर करते हैं, जो 22-गेज स्टेनलेस स्टील पैनल के लिए बहुत अच्छी तरह काम करता है, लेकिन जब आप उसे भारी-भरकम संरचनात्मक अनुप्रयोग में जबरन इस्तेमाल करने की कोशिश करते हैं तो बुरी तरह विफल हो जाता है।
जब आपके पार्ट्स पिज़्ज़ा बॉक्स जैसे दिखना बंद करके भारी मशीनरी के घटकों जैसे दिखने लगते हैं, तो क्या होता है?
पैनल बेंडर पर 1/4-इंच मोटे स्टील गसेट को मोड़ने की कोशिश करें, और संभव है कि आपको एक बहुत महंगी मशीन के विरोध में चीखने जैसी आवाज़ सुनाई दे। प्रेस ब्रेक एक “टननेज” मशीन है; यह कच्चे हाइड्रॉलिक बल का उपयोग करके पंच को V-डाई में चलाता है, यानी धातु को सचमुच दबाकर आकार में लाता है। यह “बॉटमिंग” या “कॉइनिंग” क्षमता भारी-गेज पार्ट्स के लिए आवश्यक है, जहाँ सटीकता इस बात पर निर्भर करती है कि सामग्री को एक विशिष्ट ज्यामितीय कैविटी में जबरन बैठाया जाए।
कच्ची शक्ति से आगे, प्रेस ब्रेक “अनंत” क्लियरेंस देता है। क्योंकि ब्रेक का ऊपरी बीम संकरा होता है और उसके पीछे की जगह आम तौर पर खुली होती है, आप बारह-इंच रिटर्न फ्लैन्ज वाले ऐसे पार्ट को मोड़ सकते हैं जो टूलिंग के चारों ओर लिपटता है। पैनल बेंडर की एक भौतिक “थ्रोट” सीमा होती है; अगर आप ऐसा साइड मोड़ते हैं जो मशीन की क्लैम्पिंग ऊँचाई से अधिक ऊँचा है—जो अक्सर लगभग 8 से 10 इंच पर सीमित हो जाती है—तो घूमने की कोशिश करते समय पार्ट भौतिक रूप से मशीन की ऊपरी संरचना से टकरा जाएगा।
प्रेस ब्रेक “खुली जगह” की प्रणाली है, जबकि पैनल बेंडर “बंद तर्क” की प्रणाली है।
आप पैनल बेंडर का उपयोग करके पाँच इंच चौड़ा और बारह इंच गहरा डीप U-चैनल नहीं बना सकते; पार्ट के “कान” क्लैम्पिंग टूल्स से टकराएँगे। इसी तरह, ऐसे जटिल 3D आकार जिन्हें “ऑफसेट” बेंड या नॉन-लीनियर हिट की आवश्यकता होती है, उस मशीन पर असंभव हैं जो केवल अपने केंद्रीय क्लैम्प के सापेक्ष सीधी रेखा में वाइप कर सकती है। यदि आपकी शॉप का मुख्य काम भारी ब्रैकेट, संरचनात्मक चैनल, या छोटे, मोटे पार्ट्स हैं जिनमें उच्च-टननेज सटीकता चाहिए, तो पैनल बेंडर मिलियन-डॉलर का पेपरवेट है।
क्या कोई बीच का रास्ता है जहाँ ये दोनों संसार एक-दूसरे से मिलते हैं, या आप बस टक्कर को न्योता दे रहे हैं?
अगर आप प्रेस ब्रेक के लिए डिज़ाइन किए गए पुराने ब्लूप्रिंटों का ढेर लेकर शॉप में जाते हैं और उम्मीद करते हैं कि उन्हें पैनल बेंडर ऑपरेटर को सौंप देंगे, तो आप उत्पादन संबंधी दुःस्वप्न की ओर बढ़ रहे हैं। प्रेस ब्रेक “V-डाई” तर्क का उपयोग करता है, जहाँ बेंड डिडक्शन डाई ओपनिंग की चौड़ाई और पंच के रेडियस पर आधारित होता है। पैनल बेंडर “वाइपिंग” तर्क का उपयोग करता है, जो अलग रेडियस बनाता है और आपके CAD सॉफ़्टवेयर में बेंड गणनाओं के पूरी तरह अलग सेट की आवश्यकता रखता है।
इसका मतलब है कि नए मशीन पर ले जाए जाने वाले हर एक “लेगेसी” पार्ट को फिर से इंजीनियर, फिर से अनफोल्ड, और फिर से प्रोग्राम करना होगा। आप सिर्फ काम को स्थानांतरित नहीं कर रहे हैं; आप उसे एक अलग भाषा में अनुवादित कर रहे हैं। अगर आपका इंजीनियरिंग विभाग पहले से ही बाधा बना हुआ है, तो पैनल बेंडर जोड़ना उन्हें तोड़ देगा। वे “ज्यामिति सुधार” के चक्र में फँसे रहेंगे, यह समझने की कोशिश करते हुए कि जो पार्ट ब्रेक पर बनने पर बिल्कुल फिट बैठता था, वह अब बेंडर से निकलने पर 1/16-इंच ओवरलैप क्यों दे रहा है।
“खतरनाक बीच की स्थिति” वह 14-गेज पार्ट है जो बेंडर की लॉजिक में लगभग फिट हो जाता है, लेकिन उसमें एक असुविधाजनक आंतरिक फ्लैंज होता है जिसे पूरा करने के लिए प्रेस ब्रेक की एक “हिट” चाहिए होती है।
इन मामलों में, आप “सिंगल-पीस फ्लो” का लाभ पूरी तरह खो देते हैं। अंत में आपके पास एक हाइब्रिड वर्कफ़्लो रह जाता है, जिसमें पार्ट पैनल बेंडर पर चालीस सेकंड बिताता है और फिर अंतिम “अवैध” बेंड करने के लिए प्रेस ब्रेक ऑपरेटर का इंतज़ार करते हुए तीन घंटे तक ढेर में पड़ा रहता है। यह दक्षता नहीं है; यह लॉजिस्टिक्स की गांठ है। अगर आप चाहते हैं कि पैनल बेंडर वाकई अपनी लागत वसूल करे, तो आपको अपने पुराने डिज़ाइनों को खत्म कर नए सिरे से शुरू करने के लिए तैयार होना होगा।
ऐसे फैसले से पहले अपने वास्तविक पार्ट मिक्स, लेगेसी डिज़ाइन और अपेक्षित ROI को साथ रखकर मशीन-फिट की समीक्षा करना बेहतर है; यदि आपको इस मूल्यांकन पर चर्चा करनी हो, तो संपर्क करें।
जिसे वाइप किया जा सकता है और जिसे स्मैश करना पड़ता है, उनके बीच का यह भौतिक विभाजन एक नई, छिपी हुई लागत पैदा करता है: किसी शॉप की लेगेसी लाइब्रेरी को बेंडर-फ्रेंडली फ़ॉर्मैट में “अनुवाद” करने के लिए आवश्यक इंजीनियरिंग श्रम। आपने अपने पेरोल से कुशल वैरिएबल को हटाया नहीं है; आपने बस उसे शॉप फ्लोर से खींचकर सीधे एक CAD प्रोग्रामर के कंधों पर डाल दिया है।
पैनल बेंडर के लिए वित्तीय निर्णायक मोड़ किसी ब्रोशर में नहीं मिलता; यह आपके सबसे अच्छे ऑपरेटरों के एग्ज़िट इंटरव्यू में मिलता है। आप “प्रति बेंड सेकंड” की गणना बंद कर देते हैं और “ट्राइबल नॉलेज” की लागत गिनना शुरू करते हैं। यदि आपकी शॉप ऐसे लीड मैन पर निर्भर है जो थोड़ा-सा स्पेक से बाहर 16-गेज के ढेर को देखकर यह “जान” सकता है कि काम चलाने के लिए डाई को कैसे शिम करना है, तो आप एक कारीगर के लिए भुगतान कर रहे हैं। पैनल बेंडर उसी क्षण समझ में आता है जब उस कारीगर को ढूँढने, प्रशिक्षित करने और बनाए रखने की लागत आपकी पूरी पार्ट लाइब्रेरी को डिजिटल, “सोचने की ज़रूरत नहीं” वाले फ़ॉर्मैट में फिर से इंजीनियर करने के भारी ओवरहेड से अधिक हो जाती है।
यह एक ऑर्गेनिक वर्कफ़्लो से मैकेनिकल वर्कफ़्लो की ओर बदलाव है।
एक अनुभवी प्रेस ब्रेक ऑपरेटर मशीन उपयोगकर्ता कम और 80-टन के वाद्य यंत्र को बजाने वाला संगीतकार अधिक होता है। जब मटेरियल ग्रेन बदलता है या लेज़र कटर एक छोटा-सा बर छोड़ देता है, तो ऑपरेटर उसे महसूस कर लेता है। वह अपनी पकड़ समायोजित करता है, बैकगेज को हल्का-सा खिसकाता है, और धातु की “प्रकृति” की वास्तविक समय में भरपाई करता है। यह “स्किल्ड वैरिएबल” श्रम है—आप एक औसत दर्जे की ड्रॉइंग और एक परफेक्ट पार्ट के बीच की दूरी पाटने के लिए मानव मस्तिष्क का भुगतान कर रहे हैं।
इस दुनिया में, मानव ही सेल का सबसे समझदार हिस्सा है।
क्योंकि प्रेस ब्रेक एक “यूनिवर्सल” टूल है, यह ऑफिस की गलतियों को संभाल सकता है। यदि कोई इंजीनियर बेंड डिडक्शन भूल जाता है या ऐसा रेडियस निर्दिष्ट करता है जिसके लिए शॉप के पास पंच नहीं है, तो ऑपरेटर बस डाई बदल देता है और काम कर देता है। आप सिर्फ उनके हाथ नहीं खरीद रहे; आप उनकी यह क्षमता खरीद रहे हैं कि वे खराब ब्लूप्रिंट को नज़रअंदाज़ करके भी एक अच्छा बॉक्स दे सकें। यह लचीलापन एक ऐसी विशेषता है जो अधिक विविधता वाली शॉप को ठप होने से बचाती है, लेकिन यह एक खतरनाक निर्भरता भी पैदा करती है: शॉप की गुणवत्ता उतनी ही अच्छी है जितना शीट पकड़े हुए व्यक्ति।
लेकिन तब क्या होता है जब वही व्यक्ति तय कर लेता है कि उसे गर्मी और भारी सामान उठाने से अब बहुत हो गया?
जब आप पैनल बेंडर स्थापित करते हैं, तो आप “संगीतकार” को हटाकर एक “सुरक्षा गार्ड” को नियुक्त कर रहे होते हैं। मशीन पूर्व-प्रोग्राम्ड लॉजिक का एक ब्लैक बॉक्स है, जो पहली शीट लोड होने से पहले ही यह मानकर चलती है कि इंजीनियरिंग 100% सही है। फर्श पर श्रम एक “निगरानी स्थिरांक” बन जाता है—वहां खड़ा व्यक्ति यह तय नहीं कर रहा होता कि धातु को कैसे मोड़ना है; वह बस मशीन को सामग्री दे रहा होता है और लाल बत्तियों पर नजर रख रहा होता है।
“कौशल” को शॉप फ्लोर से निकालकर CAD कार्यालय में डाल दिया गया है।
यही “इंडस्ट्रियल स्कैल्पेल” काम करते हुए है। अगर सॉफ्टवेयर कहता है कि बेंड संभव है, तो मशीन उसे ऐसी दोहराव-क्षमता के साथ निष्पादित करती है जिसकी बराबरी कोई इंसान नहीं कर सकता। लेकिन मशीन में कोई “अनुभूति” नहीं होती। वह आपको यह नहीं बताएगी कि सामग्री बहुत कठोर है या फ्लैंज बहुत छोटा है, जब तक कि वह क्रैश न कर जाए या स्क्रैप का ढेर न बना दे। लॉजिक को अपस्ट्रीम ले जाकर, आपने ऑपरेटर को बदलने योग्य बना दिया है, लेकिन प्रोग्रामर को अनिवार्य बना दिया है। आप “मशीन पर खराब दिन” के जोखिम को “कोड में खराब लाइन” के जोखिम से बदल रहे हैं।
क्या कार्यालय में बैठा अधिक महंगा व्यक्ति वास्तव में फर्श पर मौजूद कुशल व्यक्ति से बेहतर है?
पैनल बेंडर का अंतिम लक्ष्य “संस्थागत कब्जा” है—यानी लीड मैन के दिमाग में मौजूद जादू को लेकर उसे एक डिजिटल फाइल में बंद कर देना। जब आपका विशेषज्ञ प्रेस ब्रेक ऑपरेटर सेवानिवृत्त होता है, तो “हम 24-इंच कैबिनेट कैसे बनाते हैं” के बीस साल उसके साथ दरवाजे से बाहर चले जाते हैं। पैनल बेंडर के साथ, वह ज्ञान एक सेव किया हुआ प्रोग्राम होता है। अब आप “सोमवार सुबह के फ्लू” के प्रति असुरक्षित नहीं रहते, क्योंकि मशीन को हैंगओवर नहीं होता और वह यह नहीं भूलती कि शीट के किस तरफ हेम चाहिए।
आप मानव टर्नओवर के खिलाफ एक बचाव खरीद रहे हैं।
हालांकि, इस बीमा पॉलिसी की कीमत बहुत ऊंची है: आपको अपने पुराने तरीके को जलाकर छोड़ने के लिए तैयार होना होगा। आप पैनल बेंडर को चलते-चलते वैसे “ट्वीक” नहीं कर सकते जैसे आप ब्रेक के साथ कर सकते हैं। अगर कोई लेगेसी पार्ट काम नहीं करता, तो आप कंप्यूटर पर वापस जाते हैं, मॉडल बदलते हैं, और लॉजिक को फिर से डाउनलोड करते हैं। “मैनुअल एडजस्टमेंट” से “सिस्टमेटिक करेक्शन” की ओर यह बदलाव मतलब है कि आपकी गुणवत्ता आखिरकार पूर्वानुमेय हो जाती है, लेकिन वह कठोर भी हो जाती है।
क्या आप ऐसी दुकान होना बंद करने के लिए तैयार हैं जो “किसी तरह चीजें चला देती है” और ऐसी दुकान बनना शुरू करने के लिए तैयार हैं जो “सिस्टम का पालन करती है”?
सॉफ्टवेयर भले ही प्रतिभाशाली हो, लेकिन वह भौतिकी को मोड़ नहीं सकता। आप पूरा पारंपरिक अनुभव CAD कार्यालय में ले जा सकते हैं, लेकिन जैसे ही धातु की शीट बेड पर आती है, आप खरीदे गए टूल की यांत्रिक सीमाओं से बंध जाते हैं। पैनल बेंडर एक इंडस्ट्रियल स्कैल्पेल है। सपाट, पतले-गेज पैनलों और उथले रिटर्न के सर्जिकल थिएटर में उसका कोई मुकाबला नहीं। लेकिन अगर आप उससे मोटे स्टील ब्रैकेट को कसकर U-आकार में दबाने की कोशिश करेंगे, तो वह विफल होगा। प्रेस ब्रेक आपका स्विस आर्मी नाइफ है। आप उस पर जो भी स्थिति डालें, वह उसे झेल लेगा, भले ही वहां तक पहुंचने के लिए तीन डाई बदलाव और पसीने से तर ऑपरेटर की जरूरत पड़े। आप यह नहीं चुन रहे कि कौन-सी मशीन “बेहतर” है। आप यह चुन रहे हैं कि अगले तीस वर्षों के लिए आप किन सीमाओं के सेट के साथ बंधने को तैयार हैं।
जब आप स्कैल्पेल को अपनाने का निर्णय लेते हैं, तो आप अपनी शॉप फ्लोर के लिए एक अनुमानित धड़कन खरीदते हैं। क्योंकि मशीन शीट को सेंटरलाइन से लोकेट करती है और रोटेशन को अपने-आप संभालती है, आपकी थ्रूपुट स्थिरता अब इस बात पर निर्भर नहीं रहती कि दोपहर 3:00 बजे ऑपरेटर के कंधे कितने थके हुए हैं।
सिंगल-पीस फ्लो एक वास्तविकता बन जाता है, लीन-मैन्युफैक्चरिंग का केवल एक लोकप्रिय शब्द नहीं।
आप 16-गेज डोर पैनल चला सकते हैं, और उसके तुरंत बाद पूरी तरह अलग 18-गेज रैपर, वह भी बिना किसी टूलिंग बदलाव या पल भर की झिझक के। सुरक्षा बहुत बढ़ जाती है क्योंकि मानव हाथ कभी भी बेंड ज़ोन में प्रवेश नहीं करते। मशीन ब्लैंक को अंदर लेती है, ब्लेड फ्लैंजों को वाइप करते हैं, और एक परफेक्ट पार्ट बाहर निकलता है। आप एक क्लोज्ड-लूप सिस्टम खरीद रहे हैं, जिसमें प्रति पार्ट भौतिक लागत उसी क्षण पत्थर की तरह तय हो जाती है जब प्रोग्राम कंपाइल होता है।
लेकिन सर्वाइवल किट में स्कैल्पेल बेकार है। पैनल बेंडर का फ्लैट-शीट होल्डिंग मैकेनिज़्म एक छिपा हुआ जाल है। यह चौड़े, सपाट प्रोफाइलों पर उत्कृष्ट काम करता है, लेकिन जैसे ही कोई पार्ट “खुद को बॉक्स में बंद” कर लेता है या गहरे, जटिल आंतरिक बेंड की आवश्यकता होती है जिन्हें ब्लैंकहोल्डर क्लियर नहीं कर सकता, यह विफल हो जाता है।
आप मोटाई और ज्योमेट्री से कठोर रूप से सीमित हो जाते हैं।
जहाँ प्रेस ब्रेक 40 टन से लेकर हजारों टन तक की रेंज कवर करते हैं, वहीं पैनल बेंडर सख्ती से गेज-थिकनेस मशीनें हैं, जो आमतौर पर लगभग 11-गेज पर अपनी सीमा पर पहुँच जाती हैं। भारी प्लेट को पैनल बेंडर में डालें, और ब्लैंकहोल्डर फिसल जाएगा। आप किसी समाधान को बलपूर्वक निकालने की क्षमता भी छोड़ देते हैं। यदि कोई ग्राहक अजीब, असममित एक्सट्रूज़न या भारी स्ट्रक्चरल ब्रैकेट लेकर आता है, तो पैनल बेंडर निष्क्रिय बैठा रहता है। प्रेस ब्रेक, अपनी विशाल टनेज रेंज और ओपन आर्किटेक्चर के साथ, हमेशा वह काम ले लेगा। बेंडर खरीदकर, आप जानबूझकर अपनी शॉप का दायरा एक विशिष्ट, उच्च-वॉल्यूम पैनल परिवार तक सीमित कर रहे हैं।
सेल्समैन गति बेचते हैं। आपको उपयुक्तता खरीदनी है। इससे पहले कि आप किसी विक्रेता को अपने सबसे आसान पार्ट पर टाइम-स्टडी चलाने दें, अपने स्क्रैप बिन तक जाएँ और खुद से ये तीन बातें पूछें।
पहला, क्या मेरा पार्ट मिक्स दोहराए जा सकने वाले पैनल परिवारों से बना है, या मैं हाई-मिक्स, भारी-टनेज रेस्क्यू ऑपरेशन चला रहा हूँ? यदि आपका मुख्य काम 14-गेज बॉक्सों पर 10-इंच बेंड हाइट है, तो बेंडर जीतता है। यदि आप एक घंटे 1/4-इंच प्लेट मोड़ते हैं और अगले घंटे 20-गेज क्लिप, तो ब्रेक पर ही टिके रहें।
दूसरा, क्या मेरी डाउनस्ट्रीम प्रक्रियाएँ वास्तव में सिंगल-पीस फ्लो संभाल सकती हैं? पैनल बेंडर लगातार तेज गति से पार्ट बाहर निकालेगा। यदि आपका वेल्डिंग विभाग पहले से ही जाम है, तो बेंडर खरीदना केवल बॉटलनेक को गलियारे में दस फीट आगे खिसका देता है और कंटीन्युअस फ्लो को शेड्यूलिंग के बुरे सपने में बदल देता है।
तीसरा, क्या मैं अपने पुराने पार्ट्स को नई मशीन की ज्योमेट्री सीमाओं में फिट करने के लिए रीडिज़ाइन करने को तैयार हूँ? आप अपनी प्रेस ब्रेक फाइलों को सीधे पोर्ट नहीं कर सकते। आपको बेंडर की वाइपिंग मैकेनिक्स से मेल कराने के लिए बेंड अलाउंसेज़ बदलने होंगे, पंच रेडियस समायोजित करने होंगे, और टॉलरेंसेज़ संशोधित करनी होंगी।
यदि आप अपने पार्ट्स की मूल संरचना बदलने के लिए तैयार नहीं हैं, तो पैनल बेंडर आपकी शॉप फ्लोर पर सबसे महंगी गलती बन जाएगा। पैनल बेंडर कोई तेज़ प्रेस ब्रेक नहीं है; यह एक रणनीतिक समझौता है, जिसमें सार्वभौमिक लचीलापन और भारी टन भार छोड़कर ज्योमेट्री-सीमित वर्कफ़्लो अपनाया जाता है, जहाँ श्रम एक कुशल परिवर्तनीय कारक से बदलकर एक पर्यवेक्षी स्थिरता बन जाता है। आप अपनी मशीन को अपग्रेड नहीं कर रहे हैं। आप यह बदल रहे हैं कि आपकी शॉप किस तरह की है।
