टनाज की व्याख्या: अपने प्रेस ब्रेक के लिए सही बल कैसे निर्धारित करें
अपने प्रेस ब्रेक के लिए सही टनाज निर्धारित करना एक जटिल कार्य हो सकता है, लेकिन यह धातु मोड़ने के…

कल्पना करें कि आपने धातु का एक टुकड़ा बारीकी से बनाया है, लेकिन यह थोड़ा गलत हो गया क्योंकि आपका प्रेस ब्रेक ठीक से कैलिब्रेट नहीं था। धातु निर्माण में शुरुआत करने वालों के लिए, अपने प्रेस ब्रेक को कैलिब्रेट करना समझना महत्वपूर्ण है ताकि आप लगातार और सही मोड़ प्राप्त कर सकें। यह लेख आपको प्रेस ब्रेक कैलिब्रेशन के महत्वपूर्ण चरणों के बारे में बताएगा, यह समझने से शुरू करके कि प्रेस ब्रेक क्या है और सही कैलिब्रेशन का महत्व क्या है। आप तैयारी और सुरक्षा उपायों, आवश्यक उपकरणों और एक विस्तृत चरण-दर-चरण प्रक्रिया के बारे में जानेंगे ताकि आपका प्रेस ब्रेक बिना किसी समस्या के काम करे। इसके अंत तक, आप सामान्य कैलिब्रेशन गलतियों से बचने और अपने उपकरण को लंबे समय तक सही बनाए रखने के ज्ञान से सुसज्जित होंगे। क्या आप अपने धातु मोड़ने की परियोजनाओं को और सटीक बनाना चाहते हैं? चलिए शुरू करते हैं!
प्रेस ब्रेक धातु निर्माण में एक महत्वपूर्ण मशीन है, जिसका उपयोग शीट और प्लेट सामग्री, आमतौर पर शीट मेटल को मोड़ने के लिए किया जाता है। यह पंच और डाई के बीच धातु को दबाकर सटीक मोड़ बनाने का काम करता है। प्रेस ब्रेक के मुख्य भागों में पंच, डाई, बैकगैज, और रैम शामिल हैं। पंच, जिसे रैम से जोड़ा गया है, धातु को मोड़ने के लिए डाई में नीचे की ओर जाता है, जबकि बैकगैज शीट को सही स्थिति में रखने का काम करता है।
कैलिब्रेशन प्रेस ब्रेक को सटीकता से संचालित करने के लिए आवश्यक है। यह मशीन के घटकों को संरेखित करता है और सटीक मोड़ कोण और आयाम प्राप्त करने के लिए सेटिंग्स को समायोजित करता है। बिना सही कैलिब्रेशन के, मोड़ आवश्यक विनिर्देशों को पूरा नहीं कर सकते, जिससे अपशिष्ट, पुनः कार्य और मशीन को संभावित क्षति हो सकती है।
प्रेस ब्रेक के नियमित कैलिब्रेशन के कई लाभ हैं:
प्रेस ब्रेक को कैलिब्रेट करने से पहले, उचित तैयारी और सुरक्षा उपाय एक सुगम और सुरक्षित प्रक्रिया के लिए महत्वपूर्ण हैं।
प्रेस ब्रेक के साथ काम करते समय सुरक्षा मानकों का पालन करना आवश्यक है। सुनिश्चित करें कि आपके पास उपयुक्त व्यक्तिगत सुरक्षात्मक उपकरण (पीपीई) हैं, जैसे सुरक्षा चश्मा, दस्ताने, और स्टील-टो बूट्स। मशीन की सुरक्षा विशेषताएं और आपातकालीन स्टॉप्स के साथ परिचित हो जाएं।
आवश्यक उपकरण जैसे कैलिपर्स, माइक्रोमीटर, प्रिसिजन एंगल फाइंडर्स, मैग्नेटिक बेस डायल इंडिकेटर्स, और सफाई आपूर्ति एकत्र करें, और नियमित रखरखाव जांच सुनिश्चित करें, विशेष रूप से बेड, रैम और बैकगैज पर।
प्रेस ब्रेक का सही सेटअप सटीक कैलिब्रेशन प्राप्त करने का पहला कदम है।
प्रेस ब्रेक के बेड, रैम, बैकगैज और बेंडिंग टूल्स पर पहनने या क्षति के लिए एक विस्तृत निरीक्षण से शुरू करें। सही मशीन कार्य को बनाए रखने के लिए किसी भी क्षतिग्रस्त घटक को बदलें।
प्रेस ब्रेक को साफ करें ताकि किसी भी गंदगी, मलबे या धातु के कणों को हटा दिया जा सके जो कैलिब्रेशन को प्रभावित कर सकते हैं। बेड, रैम, और बैकगैज क्षेत्रों पर विशेष ध्यान दें। मशीन को सर्वोत्तम स्थिति में रखने के लिए नियमित रखरखाव जांच की जानी चाहिए।
प्रेस ब्रेक को प्रभावी ढंग से कैलिब्रेट करने के लिए इन चरणों का पालन करें:
कैलिब्रेशन के लिए एक आधार रेखा स्थापित करने के लिए प्रेस ब्रेक पर संदर्भ बिंदुओं को सेट करें। इसमें पंच और डाई को सटीक रूप से संरेखित करना और सुनिश्चित करना शामिल है कि वे केंद्रित हैं। संरेखण की पुष्टि करने के लिए सटीक माप उपकरणों का उपयोग करें।
बैकगैज को बेंडिंग टूल के सापेक्ष सही स्थिति सुनिश्चित करने के लिए समायोजित करें, इसे ऊर्ध्वाधर और क्षैतिज दोनों विमानों में कैलिब्रेट करें:
धातु की शीट को मोड़कर और मोड़ कोण और आयामों को मापकर कैलिब्रेशन का परीक्षण करें। वांछित विनिर्देशों को पूरा करने के लिए मशीन सेटिंग्स को समायोजित करें।
प्रेस ब्रेक कैलिब्रेशन की सटीकता की पुष्टि करने के लिए एक अंतिम परीक्षण मोड़ का संचालन करें। एक बार परिणामों से संतुष्ट होने के बाद, मशीन नियमित संचालन के लिए तैयार है। नियमित रूप से कैलिब्रेशन सेटिंग्स की जाँच और रखरखाव करके लगातार धातु मोड़ें सुनिश्चित करें।
प्रेस ब्रेक के बेड, रैम और बैकगेज को अच्छी तरह से साफ न करने से माप में अशुद्धि हो सकती है। धूल, मलबा और धातु के टुकड़े कैलिब्रेशन प्रक्रिया में बाधा डाल सकते हैं, जिससे गलत मुड़ने के कोण और आयाम उत्पन्न हो सकते हैं।
गलत प्रेस ब्रेक टूलिंग का उपयोग करने से असमान मुड़ाव और गलत कोण उत्पन्न हो सकते हैं, इसलिए सुनिश्चित करें कि पंच और डाई विशेष धातु के प्रकार और मोटाई के लिए उपयुक्त हैं।
अशुद्ध उपकरणों का उपयोग त्रुटियों को जन्म दे सकता है और अंतिम उत्पाद की गुणवत्ता को प्रभावित कर सकता है। सटीक कैलिब्रेशन के लिए कैलिपर्स, माइक्रोमीटर और एंगल फाइंडर्स जैसे सटीक उपकरण आवश्यक हैं।
मशीन की विनिर्देशों की जाँच करना महत्वपूर्ण है, जैसे टन भार और बेंडिंग लंबाई, ताकि यह सुनिश्चित हो सके कि वे परियोजना की आवश्यकताओं से मेल खाते हैं। इन विनिर्देशों को नजरअंदाज करने से असंगतियां और मशीन को संभावित नुकसान हो सकता है।
जब कैलिब्रेशन मुद्दे उत्पन्न होते हैं, तो मूल कारण की पहचान करना और उसे तुरंत संबोधित करना आवश्यक है।
अगर पंच और डाई सही ढंग से संरेखित नहीं होते हैं, तो असंगत मुड़ाव हो सकते हैं, इसलिए सटीक माप उपकरणों का उपयोग करके उनके संरेखण की जाँच करें और समायोजित करें।
बैकगेज की गलत स्थिति मुड़ाव की सटीकता को प्रभावित कर सकती है। बैकगेज के ऊर्ध्वाधर और क्षैतिज संरेखण की जाँच करें और सुनिश्चित करें कि यह रैम के समानांतर है।
धातु के विभिन्न बैचों में गुणों में मामूली भिन्नताएं हो सकती हैं जो मुड़ने को प्रभावित कर सकती हैं। प्रत्येक नए बैच के साथ परीक्षण मुड़ाव करें और प्रेस ब्रेक सेटिंग्स को तदनुसार समायोजित करें।
प्रेस ब्रेक संचालन में लंबी अवधि की सटीकता बनाए रखने के लिए नियमित जांच और समायोजन आवश्यक हैं।
प्रेस ब्रेक की सटीकता की पुष्टि करने के लिए नियमित कैलिब्रेशन जांच करें। मशीन के उपयोग और कार्यभार के आधार पर इन जांचों का समय-समय पर निर्धारण करें।
कैलिब्रेशन सेटिंग्स और समायोजनों का विस्तृत रिकॉर्ड रखें। यह दस्तावेजीकरण समय के साथ रुझानों और संभावित मुद्दों की पहचान करने में मदद कर सकता है, जिससे निवारक रखरखाव में सहायता मिलती है।
सुनिश्चित करें कि ऑपरेटर्स कैलिब्रेशन प्रक्रियाओं में अच्छी तरह से प्रशिक्षित हैं और सटीक समायोजन के महत्व को समझते हैं। निरंतर शिक्षा और प्रशिक्षण कैलिब्रेशन त्रुटियों को रोकने में मदद कर सकते हैं।
प्रेस ब्रेक को बेहतरीन स्थिति में बनाए रखने के लिए नियमित रखरखाव आवश्यक है।
प्रेस ब्रेक को नियमित रूप से साफ करें ताकि किसी भी गंदगी, मलबा या धातु के टुकड़े को हटाया जा सके। बेड, रैम, और बैकगेज क्षेत्रों पर विशेष ध्यान दें।
पंच, डाई, बैकगेज और हाइड्रोलिक सिस्टम सहित प्रेस ब्रेक के घटकों की समय-समय पर जांच करें। किसी भी घिसे-पिटे या क्षतिग्रस्त भागों को तुरंत बदलें।
सुनिश्चित करें कि सभी चलते हुए हिस्से सही ढंग से चिकनाई किए गए हों ताकि घर्षण और घिसाव कम हो। निर्माता द्वारा निर्दिष्ट स्नेहक का उपयोग करें।
निवारक रखरखाव प्रथाओं को लागू करने से अप्रत्याशित डाउनटाइम से बचने और प्रेस ब्रेक के जीवनकाल को बढ़ाने में मदद मिल सकती है।
समस्याओं के उत्पन्न होने से पहले उन्हें रोकने के लिए नियमित निरीक्षण, सफाई और चिकनाई शामिल करते हुए एक रखरखाव शेड्यूल बनाएं और उसका पालन करें।
प्रेस ब्रेक टूलिंग को ठीक से स्टोर करें ताकि उन्हें नुकसान से बचाया जा सके और सुनिश्चित करें कि वे उपयोग के लिए तैयार हैं। टूल की अखंडता बनाए रखने के लिए निर्दिष्ट भंडारण क्षेत्रों और सुरक्षात्मक कवर का उपयोग करें।
सामान्य रखरखाव मुद्दों का तुरंत समाधान करने से अधिक महत्वपूर्ण समस्याओं को रोका जा सकता है।
हाइड्रोलिक रिसाव प्रेस ब्रेक के प्रदर्शन को प्रभावित कर सकता है। हाइड्रोलिक सिस्टम की नियमित रूप से जांच करें और किसी भी क्षतिग्रस्त सील या होस को बदलें।
घिसे-पिटे या क्षतिग्रस्त टूलिंग से असमान मुड़ाव हो सकते हैं। सटीकता बनाए रखने के लिए नियमित रूप से टूलिंग की जांच करें और आवश्यकतानुसार बदलें।
विद्युत समस्याएं प्रेस ब्रेक के संचालन में खराबी का कारण बन सकती हैं। विद्युत कनेक्शनों और घटकों की जांच करें और किसी भी घिसाव या क्षति के संकेतों को तुरंत संबोधित करें।
धातु मोड़ना धातु निर्माण में एक महत्वपूर्ण प्रक्रिया है, जिसमें धातु की चादरों या प्लेटों को विशिष्ट आकार और कोणों में विकृत किया जाता है। सटीक मोड़ प्राप्त करने के लिए विभिन्न तकनीकों का उपयोग किया जाता है, जो विशिष्ट अनुप्रयोगों और सामग्रियों के लिए उपयुक्त होते हैं।
एयर बेंडिंग एक सामान्य तकनीक है जिसमें धातु को एक पंच के साथ डाई में दबाया जाता है, लेकिन यह पूरी तरह से डाई में नहीं बैठता। यह विधि पंच की गहराई को समायोजित करके विभिन्न कोणों को प्राप्त करने में लचीलापन प्रदान करती है। हालांकि, सटीकता बनाए रखने के लिए इसमें सटीक नियंत्रण की आवश्यकता होती है।
बॉटम बेंडिंग, जिसे बॉटमिंग भी कहा जाता है, में धातु को तब तक दबाया जाता है जब तक कि वह पूरी तरह से डाई के तल से संपर्क नहीं कर लेती। यह तकनीक विशेष रूप से मोटी सामग्रियों के लिए सुसंगत और सटीक कोण सुनिश्चित करती है। यह उच्च सटीकता और दोहराव प्रदान करती है, हालांकि इसमें अधिक बल की आवश्यकता होती है और इससे उपकरण में घिसावट हो सकती है।
कॉइनिंग एक सटीक बेंडिंग तकनीक है। पंच धातु को डाई में धकेलता है, जिससे आकार की छाप बनती है। इस विधि से स्प्रिंगबैक कम होता है और बहुत सटीक बेंड प्राप्त होते हैं। जबकि कॉइनिंग अत्यधिक सटीकता प्रदान करता है, इसमें उच्च उपकरण घिसावट और महत्वपूर्ण बल की आवश्यकता होती है।
मूल बेंडिंग तकनीकों से परे, उन्नत विधियाँ धातु निर्माण प्रक्रियाओं में सुधार करती हैं, जिससे अधिक सटीकता और दक्षता प्राप्त होती है।
लेज़र कटिंग एक केंद्रित किरण का उपयोग करके धातु चादरों को अत्यधिक सटीकता के साथ काटता है। यह विधि जटिल आकार और बारीक डिजाइनों के लिए आदर्श है। यह उच्च सटीकता और न्यूनतम सामग्री अपव्यय प्रदान करती है, लेकिन इसके लिए विशेष उपकरण और सुरक्षा उपायों की आवश्यकता होती है।
सीएनसी (कंप्यूटर न्यूमेरिकल कंट्रोल) मशीनिंग कंप्यूटर नियंत्रित उपकरणों का उपयोग करके धातु निर्माण प्रक्रिया को स्वचालित करती है। यह विधि उच्च सटीकता और निरंतरता प्रदान करती है, जो बड़े पैमाने पर उत्पादन के लिए उपयुक्त है। हालांकि सीएनसी मशीनिंग स्वचालन और सटीकता सुनिश्चित करती है, इसमें प्रारंभिक सेटअप लागत अधिक होती है और कुशल ऑपरेटरों की आवश्यकता होती है।
हाइड्रॉलिक प्रेस हाइड्रॉलिक सिलेंडरों का उपयोग करके धातु को मोड़ने और आकार देने के लिए बल लगाते हैं। यह तकनीक भारी-शुल्क अनुप्रयोगों और बड़े पैमाने पर उत्पादन के लिए उपयुक्त है। यह उच्च बल अनुप्रयोग प्रदान करती है और मोटी सामग्रियों के लिए उपयुक्त है, हालांकि इसके लिए मजबूत मशीनरी और रखरखाव की आवश्यकता होती है।
प्रेस ब्रेक को अन्य निर्माण उपकरणों के साथ एकीकृत किया जा सकता है ताकि संचालन को सुव्यवस्थित किया जा सके और दक्षता में सुधार हो सके।
प्रेस ब्रेक संचालन को लेज़र कटिंग के साथ संयोजित करने से धातु चादरों को मोड़ने से पहले सटीक पूर्व-कटिंग में मदद मिलती है, जिससे सटीकता और सामग्री को संभालने में कमी आती है। इस एकीकरण से सटीकता और दक्षता में सुधार होता है, लेकिन इसके लिए विभिन्न मशीनों के बीच समन्वय की आवश्यकता होती है।
स्वचालित प्रणालियाँ प्रेस ब्रेक, सीएनसी मशीनें, और रोबोटिक आर्म्स को संयोजित करती हैं, जिससे निर्माण प्रक्रिया में तेजी आती है। इस एकीकरण से मैनुअल हस्तक्षेप में कमी और उत्पादन की गति में वृद्धि होती है। हालांकि इसके लिए उच्च प्रारंभिक निवेश और जटिल सेटअप की आवश्यकता होती है, लेकिन इसके लाभों में उत्पादन गति में वृद्धि और श्रम लागत में कमी शामिल है।
सुनिश्चित करना कि प्रेस ब्रेक उपकरण और अन्य निर्माण उपकरणों के बीच संगतता है, निर्बाध संचालन के लिए महत्वपूर्ण है। उपकरण का मानकीकरण सेटअप समय को कम कर सकता है और कार्यप्रवाह की दक्षता में सुधार कर सकता है। जबकि इसके लिए सावधानीपूर्वक योजना और मानकीकरण की आवश्यकता होती है, परिणाम सेटअप समय में कमी और स्थिरता में सुधार होते हैं।
इन धातु निर्माण तकनीकों को समझकर और लागू करके, निर्माता अपने धातु कार्य प्रक्रियाओं में उच्च सटीकता, दक्षता और स्थिरता प्राप्त कर सकते हैं।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
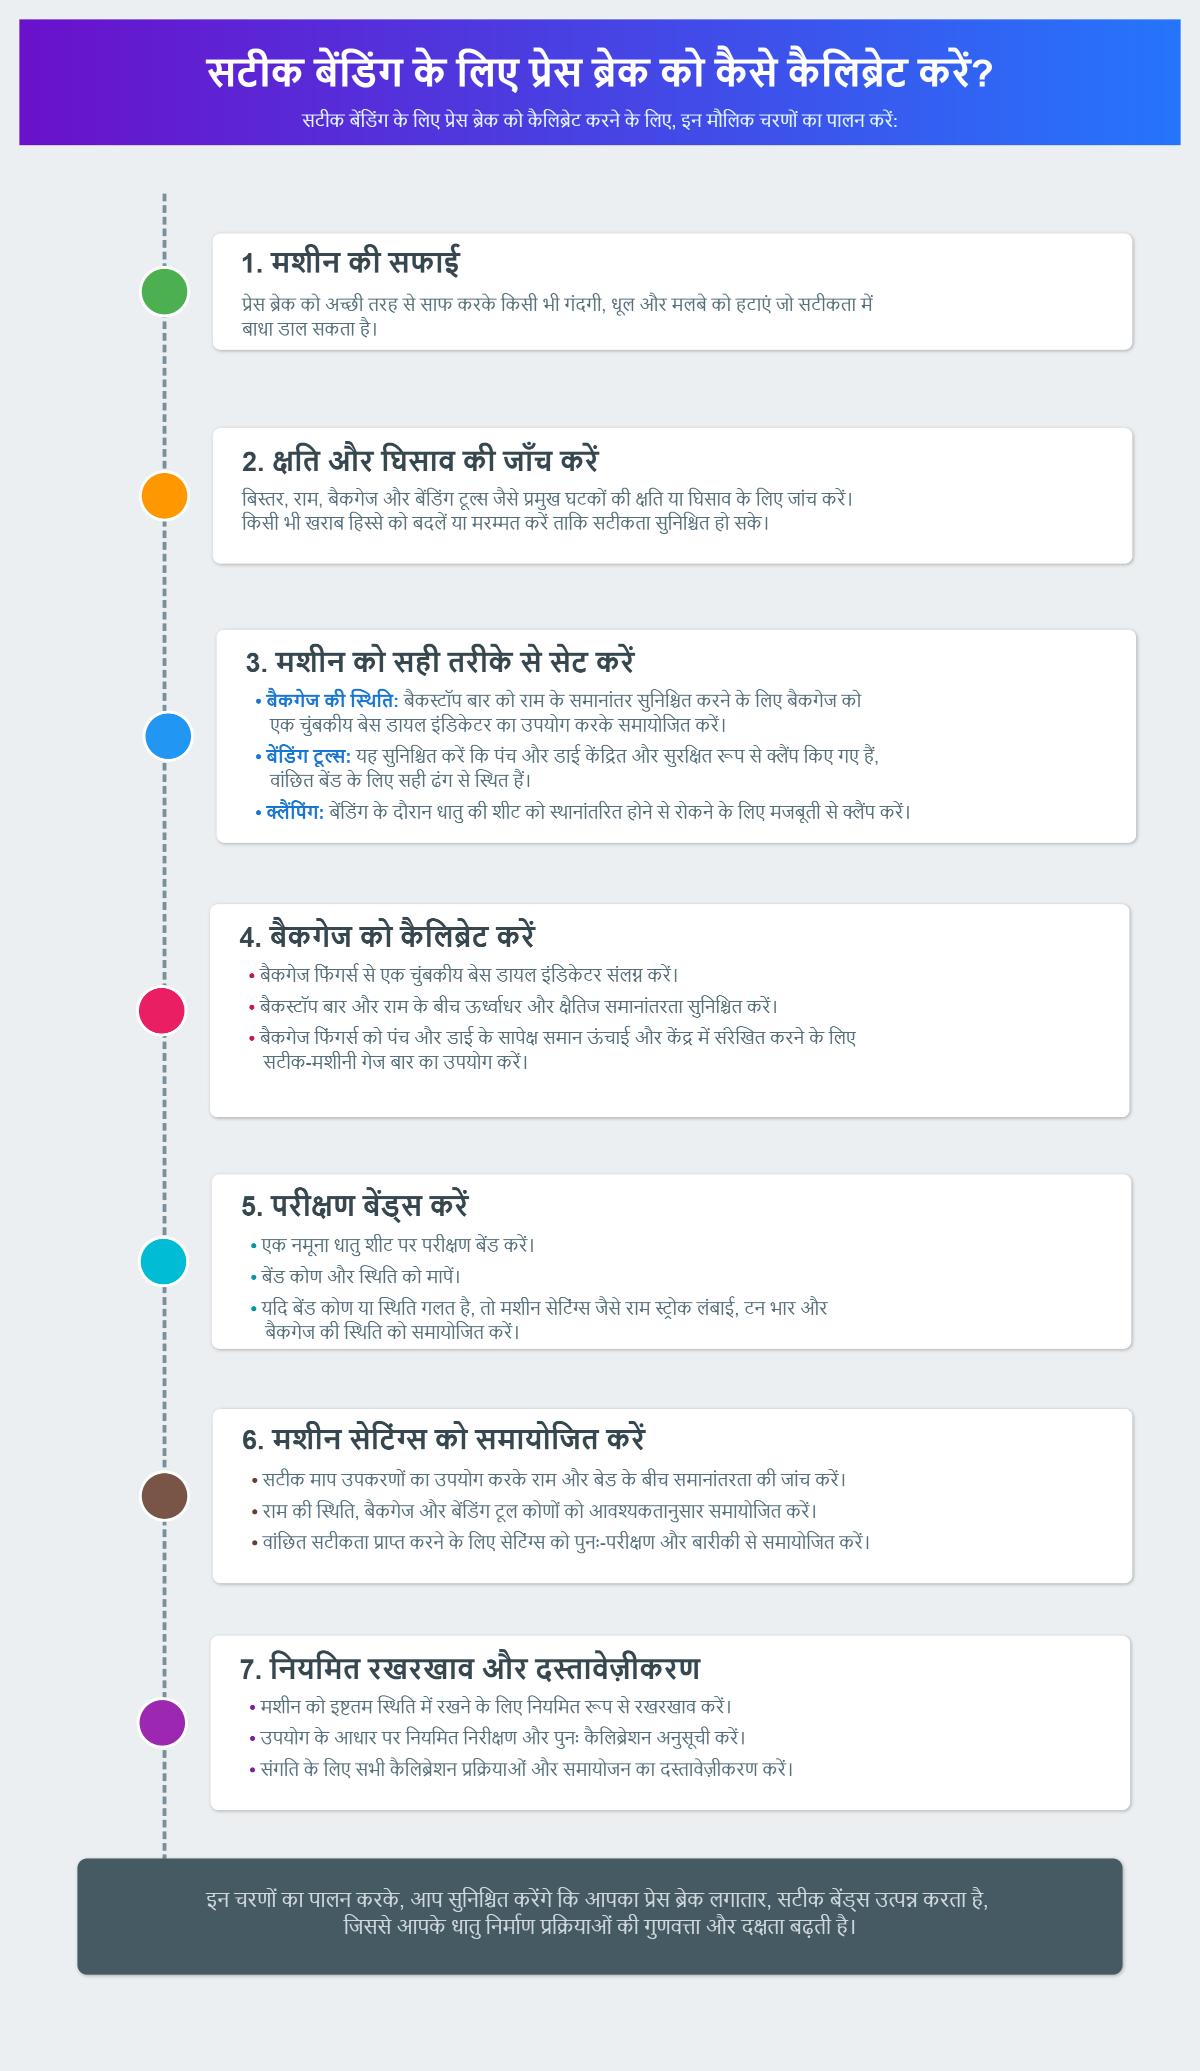
सटीक बेंडिंग के लिए प्रेस ब्रेक को कैलिब्रेट करने के लिए, इन मौलिक चरणों का पालन करें:
इन चरणों का पालन करके, आप सुनिश्चित करेंगे कि आपका प्रेस ब्रेक लगातार, सटीक बेंड्स उत्पन्न करता है, जिससे आपके धातु निर्माण प्रक्रियाओं की गुणवत्ता और दक्षता बढ़ती है।
प्रेस ब्रेक रखरखाव लगातार धातु बेंडिंग और मशीन की उम्र बढ़ाने के लिए आवश्यक है। प्रेस ब्रेक को साफ करके मलबा और धातु के टुकड़े हटाने से शुरू करें, जो एक सुरक्षित और कुशल कार्य वातावरण सुनिश्चित करता है। हाइड्रोलिक सिस्टम ग्रीस निपल्स जैसे चलती भागों को मशीन मैनुअल के अनुसार चिकनाई करें ताकि घिसाव को रोका जा सके और सुचारू संचालन सुनिश्चित हो सके।
इसके बाद, सभी सुरक्षा सुविधाओं, जैसे आपातकालीन स्टॉप बटन और सेंसर की सही कार्यप्रणाली की जाँच करने के लिए सुरक्षा जाँच करें। बेंडिंग की खराब गुणवत्ता को रोकने के लिए नियमित रूप से बैक गेज की जांच और कैलिब्रेट करें ताकि यह बीम के समानांतर हो और टूलिंग सिस्टम की कसी हुई स्थिति को जांचें। पहनने या क्षति के लिए विद्युत कनेक्शनों का निरीक्षण करें और सभी कनेक्शनों को सुरक्षित सुनिश्चित करते हुए हाइड्रोलिक होसेस में रिसाव की जांच करें।
रखरखाव के बाद ढीले हुए बोल्ट को कसें ताकि मशीन को नुकसान या ऑपरेटर की चोट से बचा जा सके। दैनिक, साप्ताहिक, मासिक और वार्षिक कार्यों को शामिल करने वाले एक निवारक रखरखाव समय सारिणी को लागू करें, जो आपकी मशीन की जरूरतों के अनुकूल हो, यह सुनिश्चित करते हुए कि सभी घटक अच्छी स्थिति में हैं। इन चरणों का पालन करने से कुशल, सुरक्षित और लगातार प्रेस ब्रेक संचालन बनाए रखने में मदद मिलेगी।
धातु निर्माण में कैलिब्रेशन महत्वपूर्ण है क्योंकि यह प्रेस ब्रेक जैसी उपकरणों की सटीकता और विश्वसनीयता सुनिश्चित करता है। सटीक कैलिब्रेशन लगातार धातु बेंडिंग की अनुमति देता है, जो उच्च उत्पाद गुणवत्ता बनाए रखने और विनिर्देशों को पूरा करने के लिए आवश्यक है। उचित कैलिब्रेशन के बिना, माप गलत हो सकते हैं, जिससे अंतिम उत्पादों में दोष और भिन्नताएं हो सकती हैं। इसके अलावा, नियमित कैलिब्रेशन उत्पादन प्रक्रियाओं को अनुकूलित करने, विचलनों का प्रारंभिक पता लगाने और दक्षता में सुधार के लिए आवश्यक समायोजन करने में मदद करता है। यह नियामक मानकों के अनुपालन को भी सुनिश्चित करता है, जिससे कानूनी समस्याओं का जोखिम कम होता है। आगे, कैलिब्रेशन अप्रत्याशित उपकरण विफलताओं को रोककर डाउनटाइम को कम करता है और नियमित रखरखाव के माध्यम से प्रेस ब्रेक के जीवनकाल को बढ़ाता है। उचित कैलिब्रेशन प्रथाओं को समझकर और लागू करके, निर्माणकर्ता अपनी धातु बेंडिंग संचालन में लगातार और उच्च गुणवत्ता वाले परिणाम प्राप्त कर सकते हैं।
आपको अपने प्रेस ब्रेक को कम से कम साल में एक बार कैलिब्रेट करना चाहिए ताकि लगातार और सटीक धातु बेंडिंग सुनिश्चित हो सके। हालांकि, कैलिब्रेशन की आवृत्ति उपयोग और संचालन की स्थितियों के आधार पर भिन्न हो सकती है। उदाहरण के लिए, यदि आप बड़े पैमाने पर उत्पादन में शामिल हैं या यदि मशीन कठोर वातावरण में संचालित होती है, तो अधिक बार कैलिब्रेशन आवश्यक हो सकता है। मशीन को अच्छी कामकाजी स्थिति में रखने के लिए दैनिक और साप्ताहिक निरीक्षण आपकी नियमित रखरखाव का हिस्सा होने चाहिए, जबकि अधिक व्यापक जांच मासिक आयोजित की जानी चाहिए। इसके अतिरिक्त, प्रत्येक 2,000 घंटे के संचालन के बाद या निर्माता द्वारा अनुशंसित के अनुसार संपूर्ण रखरखाव किया जाना चाहिए। नियमित कैलिब्रेशन त्रुटियों को रोकने, सामग्री की बर्बादी को कम करने और आपकी धातु बेंडिंग प्रक्रियाओं की गुणवत्ता और दक्षता को बनाए रखने में मदद करता है।
लगातार धातु बेंडिंग के लिए प्रेस ब्रेक को कैलिब्रेट करने के लिए, कुछ आवश्यक उपकरणों की आवश्यकता होती है ताकि सटीकता और शुद्धता सुनिश्चित हो सके। इन उपकरणों में शामिल हैं:
इन उपकरणों का उपयोग सटीक कैलिब्रेशन सुनिश्चित करता है, जिससे लगातार और सटीक धातु बेंडिंग परिणाम मिलते हैं।
प्रेस ब्रेक संचालन में सामान्य कैलिब्रेशन गलतियों में गलत बैक गेज कैलिब्रेशन, अपर्याप्त मशीन रखरखाव, अपर्याप्त ऑपरेटर प्रशिक्षण, असंगत सामग्री सेटअप, और प्रक्रिया में निगरानी का अभाव शामिल हैं। गलत बैक गेज कैलिब्रेशन स्थिति की त्रुटियों का कारण बन सकता है; बैक गेज को नियमित रूप से कई बिंदुओं पर मापी गई दूरी की तुलना करके कैलिब्रेट करें। हाइड्रोलिक सिस्टम के अपर्याप्त रखरखाव से दबाव उत्पादन प्रभावित हो सकता है; हाइड्रोलिक तेल के स्तर और तापमान की निगरानी और रखरखाव करें। अपर्याप्त ऑपरेटर प्रशिक्षण गलत सेटअप का कारण बन सकता है; कैलिब्रेशन प्रक्रियाओं पर व्यापक प्रशिक्षण प्रदान करें। असंगत सामग्री सेटअप परिणामों में परिवर्तनशीलता का कारण बन सकता है; विभिन्न सामग्रियों और मोटाई के लिए मानकीकृत बेंडिंग चार्ट का उपयोग करें। प्रक्रिया में कोण माप उपकरणों का उपयोग न करना वास्तविक समय में समायोजन को रोक सकता है; वास्तविक समय प्रतिक्रिया के लिए इन उपकरणों को इंस्टॉल करें। इन गलतियों से बचने के लिए, मानकीकृत प्रक्रियाएँ विकसित करें, नियमित रखरखाव करें, उचित ऑपरेटर प्रशिक्षण सुनिश्चित करें, उन्नत तकनीक का उपयोग करें, और कैलिब्रेशन्स और पैरामीटर परिवर्तनों का विस्तृत दस्तावेज़ीकरण बनाए रखें।
