क्विक-चेंज प्रेस ब्रेक टूलिंग से वास्तविक सेटअप समय कैसे घटाएँ
पंच और डाई भले ही लॉक हो चुके हों, लेकिन प्रेस ब्रेक ने अभी उत्पादन शुरू नहीं किया है। टूल्स…

आप अपनी मेज़ पर रखे टूलिंग कोटेशन को देख रहे हैं। पारंपरिक अमेरिकन प्लेनर-मिल्ड पंच की पूरी लंबाई वहाँ बिल्कुल प्रिसीजन-ग्राउंड विकल्प की आधी कीमत पर उपलब्ध है। आपका परचेज़िंग मैनेजर पहले ही लाल पेन से कम राशि को घेर चुका है। यह एक आसान फैसला लगता है। आप सस्ता स्टील खरीदते हैं, उसे रैम में लॉक करते हैं, और धातु मोड़ना शुरू कर देते हैं।
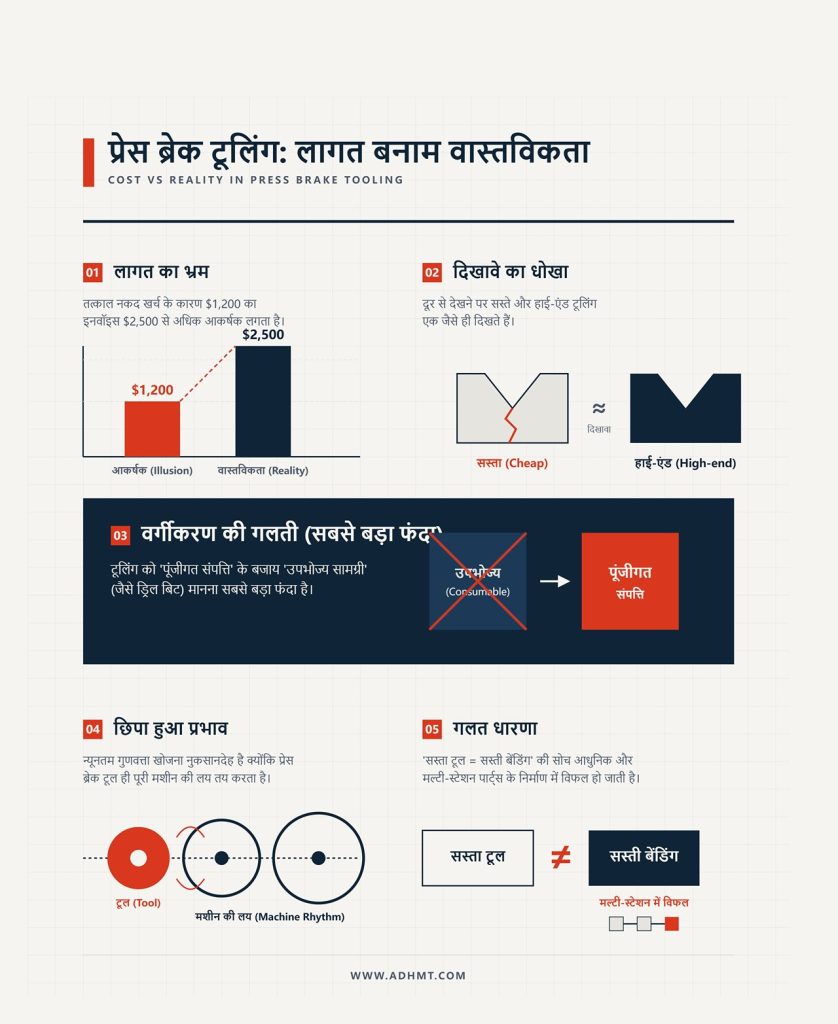
लेकिन वह कैटलॉग कीमत एक भ्रम है। यह मान लेती है कि हर जॉब बदलने पर टूल अपने आप पूरी तरह से अलाइन हो जाएगा।
$1,200 का इनवॉइस, $2,500 के इनवॉइस की तुलना में स्वीकार करना आसान होता है। जब आप कैपिटल एक्सपेंडिचर की मंजूरी के लिए फ्रंट ऑफिस से जूझ रहे होते हैं, तो तत्काल नकद खर्च ही एकमात्र मीट्रिक बन जाता है जिस पर बात होती है। दस फीट की दूरी से देखें तो ताज़ा कटा हुआ प्लेनर-मिल्ड अमेरिकन टूलिंग, हाई-एंड यूरोपियन प्रोफाइल जैसा ही दिखता है। उसमें एक टिप है, एक टैंग है, और वह शीट मेटल को V-डाई में दबाता है।
फंदा तब कसता है जब टूलिंग को पूंजीगत संपत्ति के बजाय उपभोज्य सामग्री की श्रेणी में रख दिया जाता है। आप इसे ड्रिल बिट या वेल्डिंग वायर की तरह मानते हैं। आप न्यूनतम स्वीकार्य गुणवत्ता खोजते हैं जो तुरंत काम कर दे, और इस तथ्य को अनदेखा कर देते हैं कि प्रेस ब्रेक टूल पूरी मशीन की लय तय करता है। यदि टूल सस्ता है, तो आप मान लेते हैं कि बेंडिंग भी सस्ती होगी। यह धारणा तब कितनी सही रहती है जब ऑपरेटर वास्तव में एक आधुनिक, मल्टी-स्टेशन पार्ट चलाने की कोशिश करता है?
चेंजओवर के दौरान बीस मिनट तक अपने ऑपरेटर को देखें। वह अमेरिकन-स्टाइल पंच को होल्डर में स्लाइड करता है, सेट स्क्रू कसता है, और फिर पीतल का हथौड़ा उठाता है। क्योंकि पारंपरिक अमेरिकन टैंग स्वयं-सीटिंग नहीं है, वह होल्डर में ढीला लटका रहता है। ऑपरेटर को टूल पर हल्के प्रहार करने पड़ते हैं, अलाइनमेंट जांचना पड़ता है, स्क्रू ढीले करने पड़ते हैं, फिर से टैप करना पड़ता है, और एक टेस्ट पीस चलाना पड़ता है, ताकि दस फुट लंबे बेड पर .005 इंच के अंतर को लगातार ठीक किया जा सके।
प्लेनर-मिल्ड प्रोफाइल की वास्तविकता यही है। आप कोई प्रिसीजन उपकरण नहीं खरीद रहे; आप स्टील का एक टुकड़ा खरीद रहे हैं जिसे हर बार मशीन में लगाने पर एक कुशल कारीगर द्वारा मैन्युअल रूप से कैलिब्रेट करना पड़ता है। यदि आपकी शॉप सप्ताह में केवल एक सेटअप पुराने मैकेनिकल ब्रेक पर चलाती है, तो शायद आपको फर्क न पड़े। लेकिन यदि आप एक आधुनिक CNC ब्रेक पर दिन में चार सेटअप चला रहे हैं, तो यह पीतल के हथौड़े वाली प्रक्रिया आपकी क्षमता को तेजी से कम कर रही है। जब हम इन हथौड़े के हर प्रहार पर लागत जोड़ते हैं तो क्या होता है?
आइए वह गणना करें जिसे आपका टूलिंग सेल्समैन सुविधाजनक रूप से छोड़ देता है। मान लें कि आपका ऑपरेटर उस अमेरिकन टूलिंग को सीधा करने के लिए प्रतिदिन केवल बीस अतिरिक्त मिनट टैपिंग और शिमिंग में लगाता है। एक मानक कार्य वर्ष में यह लगभग 80 घंटे की खोई हुई उत्पादन क्षमता बनती है। यदि उस CNC ब्रेक पर आपकी शॉप दर $150 प्रति घंटा है, तो आपने एक पंच पर $1,300 “बचाने” के लिए छिपी हुई मजदूरी में $12,000 खर्च कर दिए।
हर वह मिनट जब रैम स्थिर खड़ा रहता है क्योंकि ऑपरेटर ठीक से न बैठने वाले टैंग से जूझ रहा होता है, वह ऐसा समय है जिसके लिए आप भुगतान तो कर रहे हैं, लेकिन बिल नहीं बना पा रहे हैं। पारंपरिक अमेरिकी प्रोफाइल आपको अपने ही टूलिंग से अपनी मशीन का समय वापस किराए पर लेने के लिए मजबूर करता है। आपको लगा कि आपने सस्ता सौदा किया है, लेकिन वास्तव में आपने एक स्थायी बाधा खरीद ली। यही आपका लाभ मार्जिन है जो कबाड़ के डिब्बे में जा रहा है।
हमने स्थापित किया कि पीतल के हथौड़े की दिनचर्या आपकी शॉप को नुकसान पहुँचा रही है, लेकिन हथौड़ा मूल कारण नहीं है। एक मानक आधा-इंच अमेरिकी टैंग को होल्डर में टिके हुए देखें। उसे एक ही सेट स्क्रू द्वारा रोका जाता है, जो किसी सपाट सतह या उथले सेफ्टी ग्रूव पर दबाव डालता है। यह ग्रूव 1940 के दशक में इस उद्देश्य से बनाया गया था कि जब रैम ऊपर जाए तो चालीस पाउंड का स्टील का टुकड़ा ऑपरेटर के स्टील-टो जूतों पर न गिरे। इसे कभी भी इस बात की गारंटी देने के लिए डिज़ाइन नहीं किया गया था कि उस पंच की नोक त्रि-आयामी स्थान में ठीक कहाँ बैठेगी। जब आप उस सेट स्क्रू को कसते हैं, तो आप बिना किसी ठोस स्टॉप के एक ऊर्ध्वाधर सतह पर पार्श्व दबाव डालते हैं। टूल घूम जाता है। नोक बाहर की ओर खिसकती है। यदि क्लैम्पिंग तंत्र उसे सुरक्षित करते ही स्वाभाविक रूप से कोणीय विचलन पैदा करता है, तो आप दोहराने योग्य बेंड की उम्मीद कैसे कर सकते हैं?
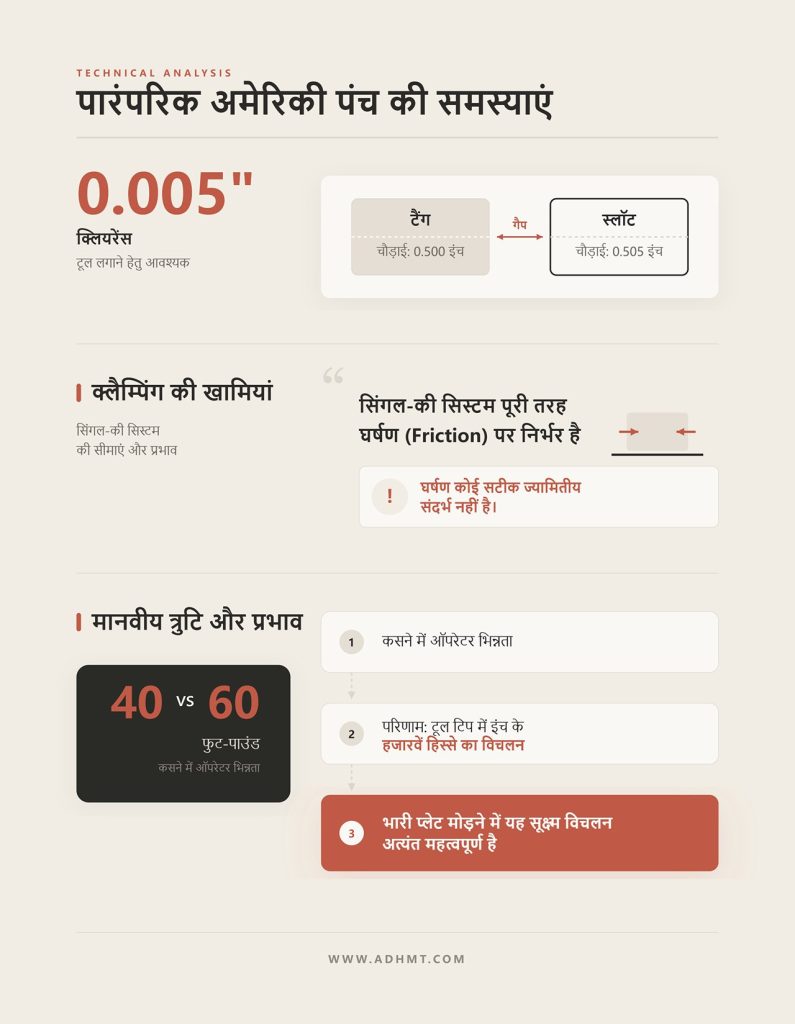
पारंपरिक अमेरिकी पंच के टैंग को कैलिपर से मापें। आपको ठीक 0.500 इंच की चौड़ाई मिलेगी, जो सीधे नीचे एक ऐसे स्लॉट में जाती है जिसे आमतौर पर 0.505 इंच तक मिल किया जाता है। यह .005-इंच का क्लियरेंस इसलिए आवश्यक है ताकि ऑपरेटर मशीन के सिरे से टूल को भौतिक रूप से अंदर सरका सके। लेकिन यही क्लियरेंस उसे लॉक करते ही आपकी सबसे बड़ी समस्या बन जाता है। सिंगल-की क्लैम्पिंग सिस्टम पूरी तरह घर्षण पर निर्भर करता है। आप बोल्ट को कसते हैं, होल्डर टैंग को जकड़ता है, और आप उम्मीद करते हैं कि घर्षण टूल को स्लॉट के पीछे की सतह के साथ सीधा बनाए रखे।
घर्षण कोई ज्यामितीय संदर्भ नहीं है।
जब आप स्वयं बैठने वाले यांत्रिक लॉक की बजाय घर्षण पर निर्भर होते हैं, तो हर ऑपरेटर उस बोल्ट को अलग तरह से कसेगा। सुबह की शिफ्ट उसे 40 फुट-पाउंड तक कसती है; दोपहर की शिफ्ट 60 तक पहुँचा देती है। यह अंतर टूल टिप के विचलन को इंच के हजारवें हिस्सों तक बदल देता है। जब आप भारी प्लेट मोड़ रहे हों, तो यह सूक्ष्म विचलन क्यों मायने रखता है?
उस अमेरिकी टैंग की गहराई मापें। आपको होल्डर के अंदर केवल 5/8 इंच का ऊर्ध्वाधर एंगेजमेंट मिलेगा। अब एक यूरोपीय प्रिसिजन-ग्राउंड प्रोफाइल देखें, जो डुअल-सर्फेस बेयरिंग के साथ रैम में पूरे 1.18 इंच (30 मिमी) तक बैठता है। अमेरिकी शैली में यह उथला 5/8-इंच एंगेजमेंट टूल को ऊर्ध्वाधर रूप से स्थिर रखने के लिए बहुत कम साइडवॉल संपर्क देता है। यह एक चौड़े फुलक्रम में छोटे लीवर की तरह व्यवहार करता है। जब पंच सामग्री से जुड़ता है, तो बेंडिंग बल टूल को पीछे की ओर मोड़ना चाहता है। क्योंकि टैंग छोटा है और क्लियरेंस ढीला है, बेंड के दौरान टूल वास्तव में ऊपर और पीछे की ओर खिसककर होल्डर की खाली जगह में चला जाता है।
इसी कारण आपका पहला बेंड कभी सबसे अच्छा नहीं होता। टूल अपना वास्तविक ऊर्ध्वाधर स्थान तब तक नहीं पाता जब तक उसे बीस टन के दबाव में डाई में जोर से न दबा दिया जाए। यदि टूल की ऊर्ध्वाधर स्थिति लॉक करने के क्षण और वास्तविक बेंड करने के क्षण के बीच बदल जाती है, तो आप विश्वसनीय Y-एक्सिस गहराई कैसे प्रोग्राम करेंगे?
देखिए कि एक ऑपरेटर पारंपरिक सेटअप पर Y-एक्सिस की गहराई कैसे स्थापित करता है। वह सिर्फ टूल लोड करके फुट पेडल नहीं दबाता। वह रैम को धीमे मैनुअल मोड में नीचे लाता है, पंच को V-डाई में पूरी तरह बैठाता है, और फिर मशीन पर टन भार होने की स्थिति में क्लैम्पिंग स्क्रू ढीले करता है। वह सचमुच प्रेस ब्रेक को 100-टन की वाइस की तरह इस्तेमाल कर रहा होता है ताकि पंच और डाई को जबरन एक सीध में लाया जा सके। फिर वह स्क्रू दोबारा कसता है। यदि पंच घिसा हुआ है, तो वह टिप को आगे की ओर धकेलने के लिए टैंग और होल्डर के बीच कागज या पीतल की शिम्स सरकाना शुरू कर देता है।
आप हर बार मशीन में टूल लगाने पर एक कुशल तकनीशियन को टूल की ज्यामिति को हाथ से दोबारा बनाने के लिए भुगतान कर रहे हैं।
यह सीटिंग प्रक्रिया केवल धीमी ही नहीं है; यह मैनुअल अलाइनमेंट ड्रिफ्ट भी पैदा करती है। हर शिम, रैम का हर चक्र, और सेट स्क्रू को हर बार दोबारा कसना एक अलग, दोहराया न जा सकने वाला सेटअप बनाता है। यदि ऑपरेटर टूल गिरा दे और दोपहर के भोजन के बाद उसे फिर से सेट करना पड़े, तो वह शिम .002 इंच खिसक सकती है। वही आपका मुनाफा स्क्रैप बिन में चला जाता है। जब सेटअप हर बार बदलता रहता है, तो एक आधुनिक कंट्रोलर उसे कैसे संभालेगा?
हाल ही में एक शॉप मालिक ने अपना नया $250,000 का 6-एक्सिस सीएनसी प्रेस ब्रेक दिखाया, जिसमें डायनामिक क्राउनिंग और लेज़र एंगल माप की सुविधा थी। फिर उसने उसमें चालीस साल पुराना प्लेनर-मिल्ड अमेरिकी टूलिंग लोड कर दिया। सीएनसी कंट्रोलर 90-डिग्री बेंड प्राप्त करने के लिए आवश्यक सटीक रैम गहराई की गणना करता है, यह मानते हुए कि टूल टिप पूरी तरह सीधी है और लोड-बेयरिंग सतह से ठीक 3.500 इंच की दूरी पर है। लेकिन छोटे टैंग, फ्रिक्शन क्लैम्प और मैनुअल सीटिंग प्रक्रिया के कारण वास्तविक टिप 3.492 इंच पर बैठी है और आधे डिग्री पीछे की ओर झुकी हुई है।
मशीन गणित पर भरोसा करती है, लेकिन टूलिंग मशीन को गलत जानकारी देता है।
लेज़र एंगल सिस्टम इसकी भरपाई करने की कोशिश करेगा, रैम को ऊपर-नीचे चलाते हुए उस कोण की तलाश करेगा जिसे वह कभी स्थिर नहीं कर पाएगा, क्योंकि टूल खुद क्लैम्प में खिसक रहा है। आपने ट्रूमैन प्रशासन के दौर में डिज़ाइन किए गए स्टील के एक टुकड़े से एक चौथाई-मिलियन-डॉलर के कंप्यूटर को बाधित कर दिया है। मशीन का सॉफ़्टवेयर एक कठोर, दोहराने योग्य दुनिया मानकर चलता है। यदि आपका टूलिंग आर्किटेक्चर एक स्थिर ज्यामितीय सत्य प्रदान नहीं कर सकता, तो आपने $250,000 आखिर किस पर खर्च किए?
कल्पना कीजिए कि आप एक आधुनिक स्पोर्ट्स कार पर लकड़ी के बैलगाड़ी के पहिए लगा दें। आपको कार्यशाला से बाहर हँसते हुए निकाल दिया जाएगा। लेकिन वही लकड़ी के पहिए 19वीं सदी की खेत की गाड़ी पर लगा दें, तो वे अचानक उस काम के लिए बिल्कुल उपयुक्त हो जाते हैं। यही पारंपरिक अमेरिकी प्रेस ब्रेक टूलिंग की वास्तविकता है। हमने अभी सिंगल-की टैंग और फ्रिक्शन क्लैम्प की यांत्रिक कमियों का विस्तार से विश्लेषण किया, यह दिखाते हुए कि वे आधुनिक सीएनसी मशीन को कैसे बाधित करते हैं। लेकिन मैं आपको अभी अपना सारा प्लेनर-मिल्ड स्टील कूड़ेदान में फेंकने के लिए नहीं कहने वाला हूँ।
संदर्भ ही सब कुछ है।
यदि आप उस टूलिंग को उच्च-गति, उच्च-सटीकता वाले वातावरण से निकालकर वहीं वापस रख दें जहाँ उसका स्थान है, तो गणित पूरी तरह बदल जाता है। आइए उन कार्यशालाओं को देखें जहाँ यह पुरानी शैली का लोहा केवल टिक ही नहीं रहा, बल्कि वास्तव में पैसा भी कमा रहा है।
कई भारी फैब्रिकेशन शॉप्स के पिछली ओर वाले हिस्से में आपको 1985 की एक विशाल, ग्रीस से लथपथ मैकेनिकल प्रेस ब्रेक मिल जाएगी। इसमें न तो लेज़र एंगल करेक्शन है, न डायनामिक क्राउनिंग, और बिल्कुल भी सॉफ़्टवेयर नहीं है। यह बस एक बड़े फ्लाईव्हील की कच्ची ताकत के साथ ऊपर‑नीचे चलती है।
आप उस कंप्यूटर में रुकावट पैदा नहीं कर सकते जो मौजूद ही नहीं है।
जब आप ऐसी मशीन चला रहे होते हैं जो पूरी तरह लिमिट स्विच और ऑपरेटर के अनुभव पर निर्भर करती है, तो अमेरिकी टूलिंग की मैन्युअल अलाइनमेंट ड्रिफ्ट एक कमी नहीं रह जाती। ऑपरेटर पहले से ही पिटमैन आर्म्स को समायोजित करके रैम की गहराई मैन्युअली सेट कर रहा होता है। पंच के नीचे शिम लगाने में अतिरिक्त पाँच मिनट लगाना किसी तेज़-रफ्तार CNC वर्कफ़्लो को बाधित नहीं करता, क्योंकि ऐसा कोई तेज़-रफ्तार CNC वर्कफ़्लो है ही नहीं जिसे बाधित किया जाए। और इससे भी महत्वपूर्ण बात यह है कि उस मशीन का भुगतान तीन दशक पहले ही हो चुका है। उस ब्रेक पर आपका ओवरहेड मूलतः बिजली और हाइड्रोलिक तेल तक सीमित है। जब मशीन की लागत शून्य हो, तो धीमे सेटअप समय आपकी प्रति घंटे की दर को वैसे नुकसान नहीं पहुंचाते जैसे वे एक पाव मिलियन डॉलर की CNC मशीन पर पहुंचाते हैं।
प्रिसिजन एक बदलती हुई माप है। यदि आप एयरोस्पेस एनक्लोज़र के लिए 20-गेज स्टेनलेस स्टील मोड़ रहे हैं, तो आपके टूल टिप में .005 इंच का अंतर भी पार्ट को असेंबल होने से रोक सकता है। लेकिन अगर आप बुलडोज़र ब्रैकेट्स के लिए आधा-इंच A36 स्टील प्लेट मोड़ रहे हों तो?
मिट्टी को आधे डिग्री के एंगल के अंतर से कोई फर्क नहीं पड़ता।
जब आप भारी स्ट्रक्चरल कंपोनेंट्स बना रहे होते हैं, तो सामग्री स्वयं मोटाई में बड़े अंतर और अप्रत्याशित स्प्रिंगबैक के साथ आपका मुकाबला करती है। आप .005 इंच के पीछे नहीं भाग रहे होते। आप “वेल्ड करने लायक पर्याप्त नज़दीक” के पीछे भाग रहे होते हैं। ऐसे वातावरण में अमेरिकी-स्टाइल टूलिंग की ढीली टॉलरेंस पूरी तरह स्वीकार्य होती है। 5/8-इंच टैंग एंगेजमेंट की कम गहराई यहां आपके पक्ष में काम करती है, क्योंकि आप अक्सर वही भारी-ड्यूटी, बड़े-रेडियस वाला पंच कई हफ्तों तक मशीन में लगे रहने देते हैं। जब आप सेटअप बदलते ही नहीं, तो सेटअप की रुकावटें अपने आप खत्म हो जाती हैं।
आइए शॉप फ्लोर पर होने वाले वास्तविक दुरुपयोग की बात करें। जब आप भारी प्लेट मोड़ते हैं, तो चीजें टूटती हैं। ऑपरेटर मशीन से टकरा जाते हैं, टनेज सीमाएं पार हो जाती हैं, और टूलिंग चकनाचूर हो जाती है।
यदि आप किसी यूरोपीय प्रिसिजन-ग्राउंड पंच को खराब कर देते हैं, तो उसके रिप्लेसमेंट के लिए आपको हफ्तों इंतजार करना पड़ता है और इसके लिए प्रीमियम कीमत चुकानी पड़ती है।
अमेरिकी-स्टाइल टूलिंग एक वास्तविक कमोडिटी है। क्योंकि इसका प्रोफाइल बहुत सरल है और टॉलरेंस काफी ढीली है, दर्जनों घरेलू निर्माता इसे बड़े पैमाने पर बना रहे हैं। आप मंगलवार सुबह फोन उठाकर ऑर्डर दे सकते हैं और बुधवार दोपहर तक 85-डिग्री का रिप्लेसमेंट पंच अपने लोडिंग डॉक पर प्राप्त कर सकते हैं, वह भी प्रिसिजन टूलिंग की लागत के एक हिस्से में। जब आपका व्यवसाय मॉडल पुराने उपकरणों के साथ भारी स्टील को बलपूर्वक आकार देने पर आधारित हो, तो टूलिंग को सस्ता, बदलने योग्य उपभोग्य सामान मानना इंजीनियरिंग की विफलता नहीं है। यह एक अत्यंत प्रभावी व्यावसायिक रणनीति है। लेकिन जैसे ही आप इस रणनीति को आधुनिक युग में खींचने की कोशिश करते हैं, आपका लाभ मार्जिन सीधे स्क्रैप बिन में चला जाता है।
कल्पना कीजिए कि एक ऑपरेटर 40-पाउंड का पारंपरिक अमेरिकी पंच एक बिल्कुल नई, ढाई लाख डॉलर की CNC प्रेस ब्रेक में लोड कर रहा है। वह एक हाथ से भारी स्टील के टुकड़े को संतुलित कर रहा है, गुरुत्वाकर्षण से जूझते हुए, और दूसरे हाथ से बिना देखे सेट स्क्रू कसने के लिए रिंच टटोल रहा है। जब उपकरण कुछ हद तक सुरक्षित हो जाता है, तो उसे रैम को नीचे लाकर डाई में पूरी तरह बैठाना पड़ता है ताकि पंच ठीक से फ्लश बैठे, और फिर सब कुछ दोबारा कसना पड़ता है। मशीन की कंट्रोल स्क्रीन 200 इंच प्रति मिनट की गति से चलने को तैयार है, लेकिन पूरी कार्यप्रणाली उस क्लैंपिंग तंत्र से जूझते एक व्यक्ति के कारण ठप हो जाती है, जिसे ट्रूमैन प्रशासन के दौर में डिज़ाइन किया गया था। जब आप आधुनिक CNC वातावरण में पुराने टूलिंग का उपयोग करने की कोशिश करते हैं, तो मशीन की गति अप्रासंगिक हो जाती है, क्योंकि सेटअप समय आपके मुनाफे को खत्म कर देता है।
पारंपरिक अमेरिकी सिंगल-की टैंग में ऑपरेटर को क्लैंप सुरक्षित होने तक उपकरण को रैम के साथ शारीरिक रूप से पकड़े रखना पड़ता है। यदि ऑपरेटर का हाथ थक जाए और क्लैंप के पकड़ने से पहले उपकरण एक अंश इंच भी नीचे खिसक जाए, तो वह उपकरण अब बेड के समानांतर नहीं रहता। इसका पता आपको तब तक नहीं चलता जब तक आप पहला पार्ट मोड़कर बाएं से दाएं दो डिग्री का कोणीय अंतर न माप लें, और फिर पूरी सेटअप को ढीला कर दोबारा शुरू करना न पड़े।
यूरोपीय और न्यू स्टैंडर्ड सिस्टम इस समीकरण से गुरुत्वाकर्षण को हटा देते हैं। इन उपकरणों में स्प्रिंग-लोडेड सेफ्टी मैकेनिज्म—या तो बटन या निरंतर सेफ्टी टैंग—होता है, जो सीधे रैम में क्लिक हो जाता है। ऑपरेटर केवल पंच को ऊपर की ओर होल्डर में धकेलता है, एक स्पष्ट क्लिक की आवाज सुनता है, और छोड़ देता है। उपकरण स्वयं सुरक्षित रूप से लटका रहता है।
यह यांत्रिक अंतर मूल रूप से कार्यशाला के संचालन के तरीके को बदल देता है। क्योंकि उपकरण सुरक्षित रूप से लटकते हैं, एक ऑपरेटर कुछ ही सेकंड में पूरे दस-फुट के स्टेज के पंच रैम के पार, पूरी तरह बिना हाथ लगाए लोड कर सकता है। जब हाइड्रोलिक क्लैंपिंग सिस्टम सक्रिय होता है, तो वह केवल टैंग को नहीं दबाता; आंतरिक पिन उपकरण को ऊपर की ओर खींचते हैं, जिससे पंच के कठोर शोल्डर रैम के साथ पूरी तरह फ्लश बैठ जाते हैं। किसी प्रकार का बॉटमिंग आउट आवश्यक नहीं है। मैनुअल सीटिंग की जरूरत नहीं होती। मशीन हर बार एक पूर्ण, समानांतर आधार रेखा स्थापित करती है।
यदि आप एक मानक प्लेनर-मिल्ड अमेरिकी पंच पर माइक्रोमीटर लगाएं, तो आपको टिप रेडियस या कुल ऊंचाई में नियमित रूप से .002 से .003 इंच का अंतर मिलेगा। मोटी प्लेट को मोड़ने वाली भारी मैकेनिकल ब्रेक पर यह अंतर सामग्री द्वारा समाहित हो जाता है। लेकिन उसी उपकरण को 16-गेज एल्यूमिनियम से छह-बेंड इलेक्ट्रॉनिक्स चेसिस बनाने के लिए नियोजित CNC मशीन में लगाएं, तो यही छोटा अंतर एक बड़ी समस्या बन जाता है।
यूरोपीय और न्यू स्टैंडर्ड उपकरण मिल्ड नहीं, बल्कि प्रिसिजन-ग्राउंड होते हैं। इन्हें +/- .0004 इंच की टॉलरेंस के साथ निर्मित किया जाता है। स्पेसिफिकेशन शीट पर यह स्तर आवश्यकता से अधिक लग सकता है, लेकिन आधुनिक फर्स्ट-आर्टिकल इंस्पेक्शन (FAI) को सफलतापूर्वक पास करने का यही एकमात्र तरीका है।
जब आप बहु-बेंड वाला पार्ट बनाते हैं, तो त्रुटियां जुड़ती जाती हैं। पहले बेंड पर .002 इंच की ऊंचाई का अंतर दूसरे बेंड के लिए फ्लैंज की लंबाई बदल देता है। जब तक ऑपरेटर अंतिम बेंड तक पहुंचता है, ज्यामिति इतनी अधिक केंद्र से हट चुकी होती है कि पार्ट निरीक्षण में असफल हो जाता है। तब ऑपरेटर को तीस मिनट तक CNC प्रोग्राम में बदलाव करना पड़ता है, कृत्रिम कोणीय क्षतिपूर्ति जोड़नी पड़ती है ताकि मशीन को भ्रमित कर टूलिंग की भौतिक कमियों को छिपाया जा सके। जब आप प्रिसिजन-ग्राउंड टूलिंग का उपयोग करते हैं, तो भौतिक उपकरण कंट्रोलर के डिजिटल मॉडल से पूरी तरह मेल खाता है। मशीन ठीक वही मोड़ती है जो सॉफ्टवेयर सिमुलेट करता है, जिससे आप चौथे की बजाय पहले ही पीस पर FAI पास कर सकते हैं।
जब आप किसी टूलिंग कैटलॉग को पलटते हैं, तो यूरोपीय या न्यू स्टैंडर्ड टूलिंग की ऊंची कीमत तुरंत ध्यान आकर्षित करती है। एक प्रिसिजन-ग्राउंड, सेगमेंटेड पंच आसानी से अपने अमेरिकी समकक्ष की तुलना में तीन गुना तक महंगा हो सकता है। सस्ता आयरन चुनते रहना सहज निर्णय जैसा लगता है।
यदि आप विभिन्न टूलिंग सिस्टम्स की कीमत, स्पेसिफिकेशन और कॉन्फ़िगरेशन का ठोस तुलना-आधारित आकलन करना चाहते हैं, तो विस्तृत तकनीकी विवरण और कैटलॉग सामग्री देखना उपयोगी होता है। आप संबंधित ब्रॉशर और स्पेसिफिकेशन शीट यहाँ से डाउनलोड कर सकते हैं: टेक्निकल कैटलॉग डाउनलोड करें.
लेकिन वह कैटलॉग में दिखने वाली कीमत एक भ्रम है।
किसी टूल की वास्तविक लागत उसकी खरीद कीमत के साथ-साथ हर बार नए काम के आने पर उसे लोड करने में लगने वाले श्रम को भी शामिल करती है। एक हाई-मिक्स, लो-वॉल्यूम जॉब शॉप पर विचार करें जो प्रतिदिन पाँच चेंजओवर करती है। यदि प्रत्येक सेटअप के लिए ऑपरेटर को अमेरिकी टूलिंग को हाथ से बैठाने और शिम लगाने में 15 मिनट लगते हैं, तो प्रतिदिन 75 मिनट का उत्पादन समय नष्ट होता है। एक सेल्फ-सीटिंग यूरोपीय सिस्टम प्रत्येक जॉब के लिए सेटअप समय को 3 मिनट तक घटा देता है, जिससे हर शिफ्ट में पूरे एक घंटे का मशीन समय वापस मिल जाता है।
यदि उस CNC ब्रेक पर आपकी शॉप रेट $150 प्रति घंटा है, तो प्रतिदिन एक घंटा वापस पाने से प्रति सप्ताह $750—या प्रति वर्ष $37,500—सीधे आपकी जेब में आते हैं। इस उत्पादन स्तर पर प्रीमियम टूलिंग चार महीने से भी कम समय में अपनी लागत निकाल लेती है। यदि आप हाई-मिक्स उत्पादन चला रहे हैं और फिर भी शुरुआती लागत “बचाने” के लिए सस्ती टूलिंग खरीद रहे हैं, तो आप छिपे हुए सेटअप श्रम में हजारों डॉलर गंवा रहे हैं—यही आपका मुनाफा मार्जिन है जो कबाड़ में जा रहा है। ऐसे में, सिंक्रोनाइज़्ड बेंडिंग क्षमता और उच्च थ्रूपुट देने वाला टैंडम प्रेस ब्रेक समाधान—जैसा कि ADH Machine Tool की 100% CNC-आधारित शीट मेटल ऑटोमेशन पोर्टफोलियो में उपलब्ध है—तेज़ चेंजओवर, सटीकता और बड़े/जटिल पार्ट्स की एक-स्टेप प्रोसेसिंग के माध्यम से इस खोए हुए राजस्व को सीधे रिकवर करने का व्यावहारिक अगला कदम बन सकता है।
आपने मल्टी-एक्सिस CNC प्रेस ब्रेक पर $250,000 इसलिए खर्च नहीं किए कि आप 1998 की तुलना में ब्रैकेट्स को धीमे मोड़ें। लेकिन यदि आप अभी भी उस रैम में पारंपरिक अमेरिकी प्लेनर-मिल्ड स्टील क्लैम्प कर रहे हैं, तो आप ठीक यही कर रहे हैं। अपग्रेड का ट्रिगर पुराने टूल्स के घिसने या चिप होने का इंतजार करना नहीं है। यह उस सटीक क्षण को पहचानना है जब आपकी भौतिक टूलिंग आपकी मशीन के कंट्रोलर को सक्रिय रूप से गलत संकेत देने लगती है। ऐसे में समाधान केवल टूल बदलना नहीं, बल्कि मशीन और कंट्रोल इकोसिस्टम के अनुरूप पूरी तरह CNC-आधारित प्लेटफ़ॉर्म पर शिफ्ट करना है—जैसे ADH Machine Tool के उन्नत CNC प्रेस ब्रेक समाधान, जो हाई-एंड बेंडिंग और शीट मेटल ऑटोमेशन पर केंद्रित हैं और आधुनिक मल्टी-एक्सिस कंट्रोल की वास्तविक क्षमता को उपयोग में लाने के लिए डिज़ाइन किए गए हैं।
अपने प्रोग्रामिंग कार्यालय में जाएँ। आपका इंजीनियर ऑफलाइन एक 3D मॉडल प्रोग्राम कर रहा है और सॉफ्टवेयर पर भरोसा कर रहा है जब वह पूरी तरह समकेंद्रित पंच टिप के आधार पर फ्लैट पैटर्न की गणना करता है। CNC बैक-गेज को .001 इंच की सटीकता तक फ्लैंज की स्थिति निर्धारित करने के लिए प्रोग्राम किया गया है। डिजिटल वातावरण पूर्ण परिशुद्धता मानकर चलता है।
अब शॉप फ्लोर पर जाएँ। ऑपरेटर ने अभी एक पारंपरिक अमेरिकी पंच लोड किया है जिसकी टिप रेडियस में .005 इंच का अंतर है। बैक-गेज अपने आदर्श डिजिटल निर्देशांक पर चलता है, लेकिन भौतिक टूल सामग्री पर केंद्र से हटकर प्रहार करता है। फ्लैंज छोटा निकलता है। ऑपरेटर को पता नहीं कि टूल ही गलती कर रहा है, इसलिए वह खराब बेंड की भरपाई के लिए कंट्रोलर में बैक-गेज ऑफसेट समायोजित कर देता है।
आपने एक भौतिक दोष को समायोजित करने के लिए डिजिटल मॉडल को भ्रष्ट कर दिया है।
जब अगली शिफ्ट उसी प्रोग्राम को किसी दूसरे प्लेनर-मिल्ड टूलिंग के साथ चलाती है, तो ऑफसेट फिर गलत हो जाता है। नए ऑपरेटर को एक ब्लैंक स्क्रैप करना पड़ता है, त्रुटि मापनी पड़ती है और ऑफसेट दोबारा लिखना पड़ता है। आप एक ऑपरेटर को $30 प्रति घंटा एक भ्रम के पीछे भागने के लिए भुगतान कर रहे हैं। यदि आपकी प्रोग्रामिंग सटीकता मानती है, लेकिन आपकी टूलिंग अनुमान देती है, तो आपका हाई-स्पीड बैक-गेज बेकार है।
पूरी शॉप को प्रिसीजन-ग्राउंड यूरोपीय या न्यू स्टैंडर्ड टूलिंग में बदलना एक बड़ा पूंजीगत खर्च है। ऐसा लगता है कि टूटे हुए पंचों को चलते-चलते बदलते रहना और एक दशक में धीरे-धीरे अपग्रेड पूरा करना ही आसान विकल्प है।
लेकिन वह कैटलॉग में दिखने वाली कीमत एक भ्रम है।
आपको निष्क्रियता की लागत को मापना होगा। स्पिंडल डाउनटाइम का हिसाब रखें। यदि उस CNC ब्रेक पर आपकी शॉप दर $150 प्रति घंटा है, और आपके ऑपरेटर हर शिफ्ट में 40 मिनट टेस्ट-बेंडिंग, शिमिंग और CNC ऑफ़सेट समायोजित करने में लगाते हैं क्योंकि टूलिंग ठीक से बैठती नहीं है, तो आपने टूलिंग ओवरहॉल पर पैसे “बचाने” के लिए छिपी हुई श्रम लागत में सालाना $25,000 खर्च कर दिए।
यदि आप अपनी वास्तविक मशीन दर, जॉब मिक्स और सेटअप पैटर्न के आधार पर टूलिंग ओवरहॉल का सटीक ROI निकालना चाहते हैं, तो इसे अनुमान पर न छोड़ें। ADH Machine Tool की 100% CNC-आधारित शीट मेटल सॉल्यूशंस रेंज—जिसमें बेंडिंग, लेज़र कटिंग और ऑटोमेशन के हाई-एंड एप्लिकेशन शामिल हैं—ऐसे ही हाई-मिक्स, लो-वॉल्यूम वातावरण के लिए कॉन्फ़िगरेशन स्तर पर मूल्यांकन की सुविधा देती है। अपनी शॉप के लिए उपयुक्त सिस्टम, संभावित ब्रेक-ईवन अवधि और अपग्रेड रोडमैप पर चर्चा करने के लिए यहाँ संपर्क करें: संपर्क करें
ब्रेक-ईवन बिंदु उसी क्षण आता है जब आपका सेटअप समय आपकी बेंड समय से अधिक महंगा पड़ने लगता है। यदि आप उच्च-मिश्रण, कम-वॉल्यूम वाले पुर्जे चलाते हैं, जिनमें प्रतिदिन तीन बदलाव की आवश्यकता होती है, तो एक सेल्फ-सीटिंग प्रिसीजन सिस्टम आठ महीने से भी कम समय में अपनी लागत निकाल लेता है। ऐसे परिदृश्य में पूरी तरह CNC-आधारित, उच्च-प्रिसीजन बेंडिंग समाधान—जैसे ADH Machine Tool की इलेक्ट्रिक प्रेस ब्रेक मशीन—सेटअप समय, दोहराव-क्षमता और ऊर्जा दक्षता को एक साथ बेहतर बनाकर ROI को और तेज कर सकते हैं। यदि आप इस गणना को नज़रअंदाज़ करके उच्च-मिश्रण CNC वातावरण के लिए सस्ता आयरन खरीदते रहते हैं, तो आप अपनी ही बाधा को वित्तपोषित कर रहे हैं। आपका मुनाफ़ा स्क्रैप बिन में जा रहा है।
शॉप मालिक अक्सर पूछते हैं कि क्या वे अपने पुराने अमेरिकी आयरन के साथ कुछ नए प्रिसीजन-ग्राउंड टूल्स चलाने के लिए एडेप्टर खरीद सकते हैं। आप एडेप्टर खरीद सकते हैं। आप उन्हें भौतिक रूप से क्लैंप भी कर सकते हैं।
लेकिन आप एक यांत्रिक मध्यस्थ जोड़ रहे हैं। हर एडेप्टर टॉलरेंस स्टैक-अप बढ़ाता है। यदि आप एक प्रिसीजन-ग्राउंड पंच को एडेप्टर में लगाते हैं, और उस एडेप्टर को मैनुअल वेज सिस्टम में क्लैंप करते हैं, तो आपने नए टूल की प्रिसीजन खत्म कर दी। साथ ही आप ऑपरेटर के लिए जटिल स्थिति पैदा करते हैं, जिसे अब उसी मशीन पर दो अलग-अलग शट हाइट, दो अलग-अलग सुरक्षा तंत्र और कंट्रोलर ऑफ़सेट के दो अलग-अलग सेट संभालने पड़ते हैं।
टूलिंग शैलियों को मिलाने से आपको दोनों दुनियाओं का सर्वश्रेष्ठ नहीं मिलता। यह आपके नए CNC वर्कफ़्लो में वही मैनुअल बाधाएँ ले आता है जिन्हें हटाने के लिए आपने भुगतान किया था।
आधुनिक शीट मेटल फ़ैब्रिकेशन की वास्तविकता स्पष्ट है। यदि आप मैकेनिकल ब्रेक चला रहे हैं, तो पारंपरिक आयरन रखें और भारी प्लेटों पर काम करें। यदि आप आधुनिक CNC चला रहे हैं, तो टूलिंग को केवल उपभोज्य धातु के ब्लॉक के रूप में देखना बंद करें। टूलिंग मशीन का भौतिक ऑपरेटिंग सिस्टम है। आप टूटी हुई हार्ड ड्राइव पर आधुनिक सॉफ़्टवेयर नहीं चला सकते, और आप ऐसे टूल्स के साथ सटीक पुर्जे नहीं मोड़ सकते जो मशीन के साथ तालमेल नहीं बिठाते।
