प्रेस ब्रेक डाई होल्डर: क्यों यह “साधारण क्लैम्प” चुपचाप आपकी बेंड सटीकता को नुकसान पहुँचा रहा है
तीन साल पहले हमें 18,000 डॉलर का एक स्टेनलेस स्टील जॉब स्क्रैप करना पड़ा। वजह यह नहीं थी कि डाई…

पंच और डाई भले ही लॉक हो चुके हों, लेकिन प्रेस ब्रेक ने अभी उत्पादन शुरू नहीं किया है। टूल्स को अभी भी ठीक से बैठाना और केंद्रित करना, प्रोग्राम की जाँच करना, सामग्री तैयार रखना, परीक्षण बेंड को मापना और संभवतः कोण को सही करना बाकी है।
आपूर्तिकर्ता किसी क्लैंप को तेज़ बता सकता है। लेकिन उत्पादन को लाभ तभी मिलता है, जब अगला स्वीकार्य पार्ट मशीन से जल्दी निकलता है।
त्वरित-बदलाव टूलिंग से बड़े लाभ मिल सकते हैं, विशेष रूप से अत्यधिक विविधता वाले परिचालनों में। हालांकि, यह निवेश तभी कारगर होता है, जब टूल क्लैंपिंग वास्तव में बाधा हो, पूरा मशीन–क्लैंप–टूल सिस्टम परस्पर संगत हो और बचाया गया समय उत्पादक क्षमता में बदले। इसलिए टूलिंग के साथ उपयुक्त CNC प्रेस ब्रेक समाधान का मूल्यांकन भी मशीन की क्षमता, सटीकता और सेटअप आवश्यकताओं के आधार पर करना चाहिए।
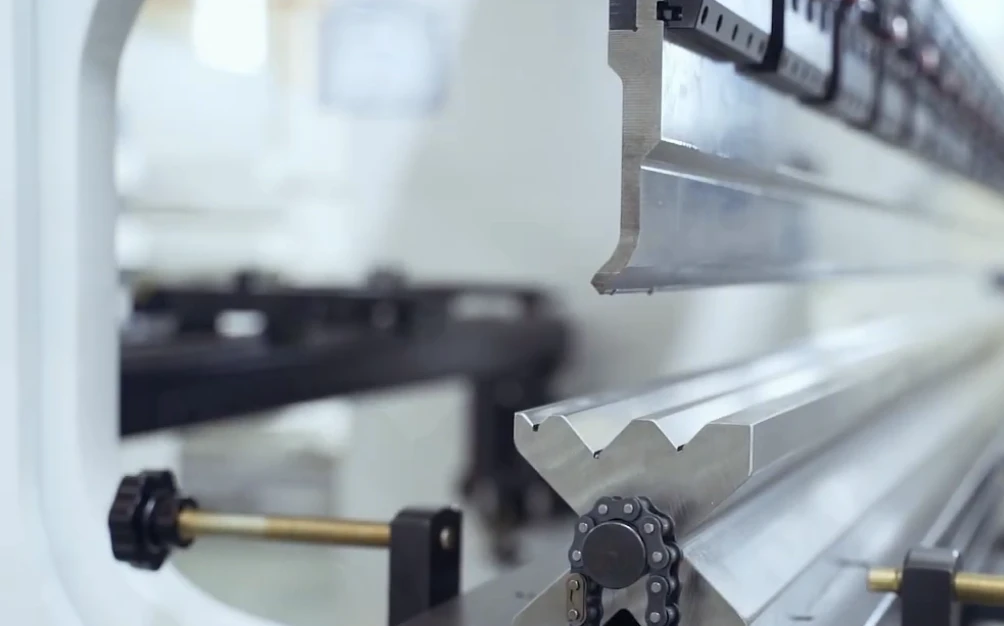
क्लैंप की कीमत तय करने से पहले कई वास्तविक बदलावों को रिकॉर्ड करें। वीडियो उपयोगी होता है, क्योंकि बाद में जब ऑपरेटर सेटअप समय का अनुमान लगाते हैं, तो चलने, खोजने, प्रतीक्षा करने और बार-बार जाँच करने में लगा समय अक्सर छूट जाता है। इसका उद्देश्य ऑपरेटर का आकलन करना नहीं है। उद्देश्य यह पहचानना है कि मशीन कहाँ कमाई करना बंद कर देती है।
समय मापना तब शुरू करें, जब मौजूदा कार्य का अंतिम स्वीकार्य पार्ट पूरा हो जाए। समय केवल तभी रोकें, जब अगले कार्य का पहला स्वीकार्य पार्ट निरीक्षण में पास हो जाए और उत्पादन जारी रखा जा सके।
अंतिम सही पार्ट से पहले सही पार्ट तक के इस अंतराल में शामिल हैं:
जब कोई व्यक्ति क्लैंप को छुए, तभी से समय मापना शुरू न करें। यह संकीर्ण माप जाँच शुरू होने से पहले ही कारण मान लेता है। ब्रेक पर उत्पादक कार्य तभी दोबारा शुरू माना जाता है, जब मानकों के अनुरूप पार्ट कार्य क्षेत्र से बाहर निकलता है।
टाइमस्टैम्प दर्ज करें और जॉब, मशीन, ऑपरेटर, सामग्री, टूलिंग कॉन्फ़िगरेशन, सेगमेंट की संख्या और प्रत्येक देरी का कारण नोट करें। अन्यथा, ड्रॉइंग न मिलने या सामग्री उपलब्ध न होने के कारण लंबे हुए सेटअप को धीमी टूलिंग का परिणाम समझा जा सकता है।
चेंजओवर को टूल हटाने, टूल लोड करने और क्लैंप करने, अलाइनमेंट और सीटिंग, शिम लगाने और सुधार करने, प्रोग्रामिंग, सामग्री संभालने, निरीक्षण तथा अन्य देरी जैसे कार्यों में बाँटें।
अलाइनमेंट को क्लैंपिंग से अलग रखें। क्लैंप कुछ सेकंड में बंद हो सकता है, जबकि सीटिंग या सेंटरिंग को लेकर अनिश्चितता कहीं अधिक लंबा सत्यापन चक्र उत्पन्न कर सकती है। क्विक-चेंज हार्डवेयर अपने-आप गलत टूल चयन, गंदी संपर्क सतहों, परीक्षण बेंड या अस्पष्ट स्वीकृति मानकों को समाप्त नहीं कर सकता।
समान परिस्थितियों में किए गए कई चेंजओवर की तुलना करें। उन्हें छोटी या लंबी टूलिंग, ठोस या सेगमेंटेड सेटअप, बार-बार किए जाने वाले या अपरिचित जॉब, मशीन, ऑपरेटर और पार्ट परिवार के आधार पर समूहित करें।
यदि तुलनीय जॉब में क्लैंपिंग और माउंटिंग अलाइनमेंट बार-बार सबसे अधिक समय लेते हैं, तो क्विक-चेंज टूलिंग के लिए एक विश्वसनीय लक्ष्य मौजूद है। यदि देरी स्टोरेज, प्रोग्रामिंग, सामग्री और निरीक्षण के बीच बदलती रहती है, तो शॉप में क्लैंप की नहीं, बल्कि वर्कफ़्लो की समस्या है।
कुछ सेटअप कार्यों के लिए ब्रेक को रोकना आवश्यक होता है। लगे हुए टूल हटाना और उनके स्थान पर दूसरे टूल को सही ढंग से बैठाना आम तौर पर आंतरिक कार्य हैं। अन्य कार्य मशीन का उत्पादन जारी रहने के दौरान पूरे किए जा सकते हैं।
बाहरी सेटअप में ये शामिल हो सकते हैं:
इन वस्तुओं को तैयार रखने के बाद, चेंजओवर का समय फिर से मापें। तैयारी से कम हुए समय का श्रेय नए क्लैंपों को नहीं दिया जाना चाहिए। जो समय बचता है, वही वास्तविक क्रिटिकल पाथ और क्विक-चेंज टूलिंग के लिए यथार्थवादी अवसर है।
18 मिनट के एक चेंजओवर पर विचार करें। पुराने टूल खोलने में एक मिनट, टूल को साइड से खिसकाने में चार मिनट, उन्हें सही जगह बैठाने और संरेखित करने में तीन मिनट तथा प्रोग्रामिंग, सामग्री संभालने, परीक्षण के लिए मोड़ने और निरीक्षण में दस मिनट लगते हैं।
यदि कोई नई प्रणाली शुरुआती आठ मिनट को घटाकर दो मिनट कर देती है, तो तर्कसंगत बचत छह मिनट है—न कि 16 मिनट और न ही पूरे 18 मिनट।
प्रत्येक बार दोहराए जाने वाले सेटअप समूह के लिए:
प्रति चेंजओवर अपेक्षित बचत = हटाए जा सकने वाले कार्यों में लगने वाला वर्तमान समय − प्रस्तावित प्रणाली के साथ आवश्यक समय
परिणाम को केवल उन चेंजओवर की संख्या से गुणा करें जिनमें इस प्रणाली का उपयोग किया जा सकता है। असंगत टूल, असामान्य हैंडलिंग और उन विधियों को शामिल न करें जिन्हें नए क्लैंप नहीं बदलेंगे।
मैनुअल क्विक क्लैंप में लीवर, कैम या स्क्रू तंत्र का उपयोग होता है। ये ऑपरेटर का प्रत्यक्ष नियंत्रण बनाए रखते हुए बार-बार रिंच इस्तेमाल करने की आवश्यकता समाप्त कर सकते हैं, हालांकि प्रत्येक होल्डर सेक्शन के लिए अब भी अलग कार्रवाई की आवश्यकता हो सकती है।
हाइड्रॉलिक क्लैंप दबावयुक्त द्रव का उपयोग करते हैं, जबकि न्यूमैटिक प्रणालियां संपीड़ित हवा का उपयोग करती हैं। एक ही कमांड से कई स्थितियां रिलीज़ या सुरक्षित की जा सकती हैं, जिससे बार-बार मैनुअल संचालन घटता है और क्लैंपिंग बल अधिक सुसंगत रहता है।
कोई भी प्रणाली सही पंच को निकालकर नहीं लाती, संपर्क सतहों को साफ नहीं करती या सेगमेंट लेआउट की पुष्टि नहीं करती। सर्वोत्तम विकल्प हमेशा सर्वाधिक स्वचालित प्रणाली नहीं होता। यह वह प्रणाली है जो वर्कशॉप में बार-बार किए जाने वाले कामों से मापे गए सर्वाधिक कार्य को हटाती है।
सेल्फ-सीटिंग ज्यामिति होल्डर के बंद होते समय पंच सेगमेंट को निर्धारित संदर्भ सतहों से सटा सकती है। इससे उठाने, थपथपाने, केंद्रित करने, कम दबाव पर बैठाने और बार-बार दृश्य जांच करने की आवश्यकता घटती है।
हालांकि, सेल्फ-सीटिंग माउंटिंग अलाइनमेंट को संभालती है, प्रक्रिया अलाइनमेंट को नहीं। यह सही पंच और डाई, टूल की दिशा, बैकगेज की स्थिति, प्रोग्राम या बेंड लाइन की पुष्टि नहीं करती। गंदगी, क्षति, घिसी हुई संपर्क सतहें और गलत सेगमेंटेशन अब भी दोहराव-क्षमता को प्रभावित कर सकते हैं।
फ्रंट-लोडिंग लंबे टूल या कई सेगमेंट के लिए आवश्यक धीमी और असुविधाजनक साइड-स्लाइडिंग को समाप्त कर सकती है। ऑपरेटर संगत टूल को उनकी अंतिम स्थितियों के पास रख सकते हैं और पहले से तैयार सेगमेंट को इंस्टॉलेशन क्रम में व्यवस्थित किया जा सकता है।
यह लाभ शर्तों पर निर्भर करता है। खुले अंतिम सिरे तक पहुंच होने पर छोटे, हल्के टूल पहले से ही तेजी से लोड किए जा सकते हैं। भारी टूल के लिए अब भी कार्ट, लिफ्टिंग सहायक उपकरण या किसी अन्य अनुमोदित हैंडलिंग विधि की आवश्यकता हो सकती है। फ्रंट-लोडिंग से होने वाली बचत को केवल उन्हीं कामों में गिनें जहां साइड-स्लाइडिंग में वर्तमान में पर्याप्त समय लगता है।
तेज़ क्लैम्पिंग से क्राउनिंग समायोजन, बेंड गणनाएँ, सामग्री में भिन्नता, परीक्षण बेंड या पहले पीस का निरीक्षण समाप्त नहीं होता।
क्राउनिंग, बेंड की लंबाई में मशीन और टूलिंग के विक्षेपण की क्षतिपूर्ति करती है। बेंड प्रोग्राम अब भी सामग्री की मोटाई और गुणों, बेंड विधि, टूलिंग के आयामों, लक्षित कोण, बेंड डिडक्शन और बैकगेज की स्थितियों पर निर्भर करते हैं।
संग्रहीत प्रोग्राम और विश्वसनीय सेटअप शीट इस काम में लगने वाला समय घटा सकते हैं, लेकिन क्लैम्प यह काम नहीं करता। वास्तविक सामग्री का व्यवहार नाममात्र डेटा से अलग भी हो सकता है। बार-बार एकसमान ढंग से बैठना भिन्नता को कम कर सकता है, लेकिन इससे यह प्रमाणित नहीं होता कि तैयार कोण, फ्लैंज का आयाम, अभिविन्यास और पूरा पार्ट आवश्यकताओं को पूरा करते हैं।
क्विक क्लैम्पिंग असंगत या घिसे हुए घटकों को संगत नहीं बना सकती। किसी सिस्टम का चयन करने से पहले, वास्तविक प्रेस ब्रेक पर प्रतिनिधि सेटअप का परीक्षण करें और इंटरफेस संगतता, पुराने टूल की स्थिति, क्षमता और क्लीयरेंस, मशीन की दशा तथा सुरक्षा व्यवहार का दस्तावेज़ीकरण करें।
हर परीक्षण में पहले स्वीकृत पार्ट तक लगने वाले समय को मापें। किसी जाँच के विफल होने पर अलग क्लैम्प, अनुमोदित अडैप्टर, प्रतिस्थापन टूल, मशीन की मरम्मत या परियोजना को अस्वीकार करने की आवश्यकता हो सकती है।
अमेरिकन-स्टाइल, यूरोपियन-स्टाइल, न्यू स्टैंडर्ड और स्वामित्व वाली टूलिंग में अलग-अलग माउंटिंग और संदर्भ ज्यामिति का उपयोग होता है। “यूरोपियन” या “स्टैंडर्ड” जैसे लेबल खरीद आदेश के लिए पर्याप्त रूप से सटीक नहीं हैं।
प्रत्येक प्रेस ब्रेक की सूची मॉडल, रैम और बेड इंटरफेस, मौजूदा होल्डर, क्लैम्पिंग विधि, टूल प्रोफाइल और ऊँचाई, क्राउनिंग उपकरण तथा आवश्यक हाइड्रोलिक, न्यूमैटिक, इलेक्ट्रिकल या नियंत्रण कनेक्शनों के आधार पर तैयार करें।
मशीनों और उपलब्ध कॉन्फ़िगरेशन की तुलना के लिए तकनीकी ब्रोशर डाउनलोड करें।
मशीन निर्माता और क्लैम्प आपूर्तिकर्ता से पूरे कॉन्फ़िगरेशन को लिखित रूप में अनुमोदित करने के लिए कहें। प्रत्येक प्रेस ब्रेक को अलग से योग्य ठहराएँ; समान ब्रांड या टनेज रेटिंग से यह प्रमाणित नहीं होता कि उनके इंटरफेस भी समान हैं।
पुराने टूल को सीधे फिट होने वाले, अनुमोदित अडैप्टर के साथ फिट होने वाले, प्रतिस्थापन आवश्यक या उपयोग से हटाने/प्रतिबंधित करने वाली श्रेणियों में वर्गीकृत करें। अडैप्टर निवेश को सुरक्षित रख सकते हैं, लेकिन वे अतिरिक्त संपर्क सतहें जोड़ते हैं और शट हाइट, सेंटरलाइन की स्थिति, कठोरता, हैंडलिंग, पार्ट क्लीयरेंस तथा उपलब्ध ओपनिंग को बदल सकते हैं। वे फ्रंट-लोडिंग या सेल्फ-सीटिंग को अपेक्षित तरीके से काम करने से भी रोक सकते हैं।
हर श्रेणी के प्रतिनिधि टूल का परीक्षण करें। उन्हें लगाएँ, हटाएँ, दोबारा लगाएँ और निरीक्षित पार्ट बनाएँ। शेष सभी टैपिंग, शिमिंग, सेंटरिंग और दृश्य संरेखण को दर्ज करें। परियोजना लागत में अडैप्टर, प्रतिस्थापन टूलिंग, पहचान, भंडारण, हैंडलिंग उपकरण और रूपांतरण डाउनटाइम को शामिल करें।
प्रस्तावित सिस्टम को वास्तविक उत्पादन श्रेणियों के साथ परखें: लंबे और छोटे सेगमेंट, मिश्रित लेआउट, भारी टूल, संकरे खुले भाग, गहरे बॉक्स, रिटर्न फ्लैंज, ऑफसेट टूल और रैम या फ्रेम के पास वाले सेटअप। लंबे वर्कपीस और विस्तृत बेंडिंग अनुप्रयोगों के लिए यह भी जाँचें कि टैंडम प्रेस ब्रेक विन्यास आवश्यक क्षमता, पहुँच और उत्पादन दक्षता प्रदान करता है या नहीं।
बेंडिंग क्लीयरेंस और पार्ट को डालने या निकालने के मार्ग—दोनों की जाँच करें। स्ट्रोक के दौरान किसी पार्ट के लिए पर्याप्त जगह हो सकती है, लेकिन बाद में वह टूल को सुरक्षित रूप से निकालने में बाधा डाल सकता है।
असेंबली की सीमा उसके सबसे कमजोर अनुमोदित घटक से तय होती है: मशीन, क्लैंप, एडॉप्टर, पंच, डाई, डाई होल्डर या क्राउनिंग सिस्टम। लोड रेटिंग की पुष्टि करें, विशेष रूप से संकेंद्रित भार और छोटे सेगमेंट के लिए; अधिक क्षमता वाले अनुप्रयोगों में उपयुक्त लार्ज प्रेस ब्रेक का चयन भी इन्हीं भार और क्लीयरेंस आवश्यकताओं के आधार पर करें।
रैम, बेड, होल्डर और रेफरेंस सतहों पर गंदगी, बर्र, जंग, गड्ढे, खरोंच, ढीलापन, घिसाव या विकृत हिस्सों की जाँच करें। तेज़ क्लैंप किसी असंगत सेटअप को केवल अधिक जल्दी अपनी जगह पर लॉक कर सकता है।
एक प्रतिनिधि सेटअप स्थापित करके, पार्ट बनाकर और उसका निरीक्षण करके, टूलिंग हटाकर तथा प्रेस ब्रेक पर प्रासंगिक स्थानों पर इस प्रक्रिया को दोहराकर पुनरावृत्ति-क्षमता प्रदर्शित करें। किसी भी आवश्यक मरम्मत, अलाइनमेंट, होल्डर बदलने या क्राउनिंग सेवा की लागत को निवेश लागत में जोड़ें।
हाइड्रोलिक या न्यूमैटिक सिस्टम के लिए सामान्य स्टॉप, आपातकालीन स्टॉप, बिजली जाने, दबाव घटने, नियंत्रण संबंधी खराबियों, रखरखाव और मैन्युअल रिलीज़ की स्थितियों में सिस्टम के व्यवहार का दस्तावेज़ प्राप्त करें। “फेल-सेफ” का अर्थ एक निर्धारित सुरक्षित स्थिति होना चाहिए, न कि केवल विपणन संबंधी दावा।
पुष्टि करें कि क्लैंप खुलते समय भारी टूल, लंबे टूल, छोटे सेगमेंट और एडॉप्टर को किस प्रकार सहारा दिया जाता है। जहाँ आवश्यक हो, वहाँ कार्ट, उठाने के सहायक उपकरण, सपोर्ट आर्म, स्टॉप या अतिरिक्त कर्मियों की व्यवस्था निर्दिष्ट करें।
प्रक्रिया में सामान्य टूल परिवर्तन और औपचारिक लॉकआउट की आवश्यकता वाले कार्य के बीच भी स्पष्ट अंतर होना चाहिए। इसमें संचित हाइड्रोलिक, न्यूमैटिक, विद्युत, गुरुत्वीय और यांत्रिक ऊर्जा का समाधान शामिल होना चाहिए। किसी असुरक्षित शॉर्टकट को कभी भी बचाए गए समय के रूप में न गिनें।
सभी टूल को एक साथ बदलने के बजाय बार-बार उपयोग होने वाली पंच-और-डाई श्रेणियों से शुरुआत करें। बार-बार किए जाने वाले स्थिर कार्य ऑपरेटरों को विधि स्थापित करने के लिए पर्याप्त अभ्यास और परिणाम मापने के लिए पर्याप्त डेटा प्रदान करते हैं।
टूल और सेगमेंट पर उपयोगी पहचान-सूचक अंकित करें, जैसे पार्ट नंबर, लंबाई, कोण, त्रिज्या, कार्य-ऊंचाई और अधिकतम स्वीकार्य भार। भंडारण स्थानों को निश्चित कोड दें और उन्हें सेटअप शीट पर शामिल करें। स्वीकृत टूलिंग को निरीक्षण या मरम्मत की प्रतीक्षा कर रही वस्तुओं से अलग रखें।
सेगमेंट वाले सेटअप के लिए आवश्यक टुकड़े, उनका क्रम, कुल कार्यशील लंबाई, स्थिति, दिशा और जरूरी अंतराल दर्शाएं। तस्वीरें सहायक हो सकती हैं, लेकिन उन्हें टूल नंबरों और आयामों की जगह नहीं लेनी चाहिए, बल्कि उनका समर्थन करना चाहिए।
उत्पादन रोकने से पहले, तैयारी की जांच करके पुष्टि करें कि:
इसके बाद एक दोहराने योग्य क्रम अपनाएं: रिलीज करें, सपोर्ट दें, लोड करें, सही जगह बैठाएं, क्लैंप करें, सत्यापित करें और परीक्षण करें। सत्यापन में टूल की पहचान, क्रम, स्थिति, सही तरह से बैठना, क्लैंप संकेत, कार्यशील लंबाई, दिशा, क्लीयरेंस, प्रोग्राम संशोधन, बैकगेज, सपोर्ट, क्राउनिंग और भार-सीमाएं शामिल होनी चाहिए।
संग्रहीत बेंड डेटा बार-बार की जाने वाली गणना और डेटा प्रविष्टि को कम कर सकता है, लेकिन भौतिक जांच फिर भी आवश्यक है। प्रोग्राम को जॉब, ड्रॉइंग संशोधन, सामग्री, मशीन, टूलिंग परिवार और प्रोग्राम संशोधन के अनुसार नियंत्रित करें। सुधारों को केवल शॉप की संशोधन प्रक्रिया के माध्यम से सहेजें।
ऑपरेटरों को केवल उपस्थिति के आधार पर नहीं, बल्कि उनके देखे गए प्रदर्शन के आधार पर प्रशिक्षित करें। प्रत्येक ऑपरेटर को सेटअप, सत्यापन, परीक्षण, निरीक्षण और असामान्य स्थिति में प्रतिक्रिया की पूरी प्रक्रिया प्रदर्शित करनी चाहिए। निर्माता के निर्देशों के अनुसार संदर्भ सतहों, फास्टनरों, होज़, सील, नियंत्रणों, संकेतकों, फिल्टरों, स्नेहन बिंदुओं और परिचालन दबाव का रखरखाव करें।
मान लें कि प्रस्तावित प्रणाली के साथ प्रति वर्ष 750 चेंजओवर संगत हैं और नियंत्रित परीक्षणों में पहले स्वीकृत पुर्जे तक लगने वाले समय में आठ मिनट की कमी दिखाई देती है। कुल प्राप्त समय 6,000 मिनट या 100 घंटे है:
वार्षिक रूप से प्राप्त कुल घंटे = संगत वार्षिक चेंजओवर × वास्तव में कम हुए मिनट ÷ 60
किसी प्रचारित प्रतिशत का उपयोग तब तक न करें, जब तक कार्यशाला सामान्य उत्पादन परिस्थितियों में वही परिणाम दोहरा न ले। परिणामों की गणना सेटअप-परिवार के अनुसार करें, ताकि सर्वोत्तम प्रमाणित बचत उन कार्यों पर लागू न हो जो उसे दोहरा नहीं सकते।
इसके बाद निर्धारित करें कि प्राप्त घंटों में से कितने वास्तव में मूल्य उत्पन्न करेंगे। यदि 100 घंटों में से केवल 60 घंटों के लिए काम, सामग्री, श्रम, निरीक्षण और आगे की प्रक्रियाओं की क्षमता उपलब्ध है, तो कार्यशाला को 60 संभावित उत्पादक घंटे मिले हैं और 40 घंटे का प्रतीक्षा-समय केवल स्थानांतरित हुआ है।
वास्तविक परिणाम के अनुसार उपयोग योग्य घंटों का मूल्य निर्धारित करें:
यदि ब्रेक केवल सामग्री की कमी, निरीक्षण कतार, शेड्यूलिंग अंतराल या आगे की प्रक्रिया की बाधा तक अधिक शीघ्र पहुँचता है, तो थ्रूपुट का कोई मूल्य निर्धारित न करें। एक ही घंटे को अतिरिक्त उत्पादन और समाप्त हुए ओवरटाइम—दोनों के रूप में कभी न गिनें।
कुल लागत में, जहाँ लागू हो, क्लैंप और कंट्रोल, माउंटिंग पार्ट्स, एडेप्टर, प्रतिस्थापन उपकरण, इंस्टॉलेशन, उत्पादन की हानि, उपयोगिताएँ, रैक, कार्ट, लेबल, सेटअप-शीट तैयार करना, प्रोग्राम की सफाई, प्रशिक्षण, स्पेयर पार्ट्स, रखरखाव और वित्तपोषण शुल्क शामिल होने चाहिए।
एकमुश्त और वार्षिक लागतों को अलग रखें:
सरल पेबैक = कुल एकमुश्त रूपांतरण लागत ÷ शुद्ध वार्षिक लाभ
शुद्ध वार्षिक लाभ = मापने योग्य वार्षिक परिचालन लाभ − अतिरिक्त वार्षिक आवर्ती लागत
अधिक विविधता वाला आवर्ती कार्य आमतौर पर सबसे मजबूत व्यावसायिक आधार प्रस्तुत करता है, क्योंकि बचत बार-बार होती है। लंबे उत्पादन क्रम सेटअप से मिलने वाले लाभ को कम कर देते हैं। एकबारगी कार्य में प्रोग्रामिंग और इंजीनियरिंग से जुड़ी अनिश्चितता प्रमुख हो सकती है। विशेषीकृत फॉर्मिंग में क्लैंप की गति के बजाय हैंडलिंग, संरेखण, क्लीयरेंस और निरीक्षण निर्णायक हो सकते हैं।
न्यूनतम-वॉल्यूम परीक्षण अत्यधिक आशावादी खरीद से बचने में मदद करता है:
न्यूनतम वार्षिक चेंजओवर = (रूपांतरण लागत ÷ लक्षित पेबैक वर्ष + वार्षिक आवर्ती लागत) ÷ प्रत्येक चेंजओवर से निर्मित मूल्य
यदि वास्तविक अनुकूल वॉल्यूम इस सीमा से नीचे रहता है, तो सुव्यवस्थित भंडारण, बाहरी स्टेजिंग, स्पष्ट सेटअप शीट, साफ संदर्भ सतहों और एकसमान सत्यापन से समर्थित अनुशासित मैनुअल टूलिंग बेहतर निवेश हो सकती है।
पूरी तरह लागू करने से पहले, एक प्रतिनिधि, यांत्रिक रूप से सुचारु प्रेस ब्रेक और ऐसे आवर्ती जॉब परिवार का परीक्षण करें जिसमें क्लैंपिंग या माउंटिंग में होने वाली देरी ज्ञात हो। इसमें उन ऑपरेटरों, टूल संयोजनों, सामग्री की स्थितियों और शेड्यूलिंग पैटर्न को शामिल करें जिनकी रूपांतरण के बाद अपेक्षा है।
स्वीकृति मानदंड पहले से निर्धारित करें। उसी समय-सीमा और गुणवत्ता नियमों का उपयोग करके आधारभूत डेटा एकत्र करें, जिनका उपयोग इंस्टॉलेशन के बाद किया जाएगा। किसी एक अनुभवी ऑपरेटर द्वारा किया गया एक आसान सेटअप वैध आधार-रेखा नहीं है।
इनका रिकॉर्ड रखें:
पायलट की तुलना आपूर्तिकर्ता के क्लैंप चक्र से नहीं, बल्कि मूल बॉटलनेक मैप से करें। टूल बदलने के अनुमानित चरणों में लगातार कमी आनी चाहिए और पहला सही पार्ट तैयार होने के कुल समय में इतना सुधार होना चाहिए कि वित्तीय औचित्य प्रमाणित हो सके।
विस्तार तभी करें, जब अनुकूलता और प्रतिधारण विश्वसनीय हों, गुणवत्ता में गिरावट न आए, सुरक्षा बरकरार रहे या बेहतर हो, अपटाइम स्वीकार्य हो और बचाया गया समय मापने योग्य मूल्य वाली उपयोगी क्षमता में बदल जाए।
इन मानदंडों के आधार पर कॉन्फ़िगरेशन, कार्यान्वयन या आपूर्तिकर्ता मूल्यांकन पर चर्चा करने के लिए संपर्क करें और पायलट के मापे गए परिणाम साझा करें।
यदि देरी प्रोग्रामिंग, स्टेजिंग, निरीक्षण या डाउनस्ट्रीम प्रवाह में स्थानांतरित हो जाती है, तो उस कड़ी में सुधार करें और फिर से परीक्षण करें। यदि शेष बाधा को किफायती ढंग से दूर नहीं किया जा सकता, तो खरीद का दायरा सीमित करें या उसे अस्वीकार कर दें।
खरीद की सही इकाई वह क्लैंप नहीं है जो स्टॉपवॉच परीक्षण में जीतता है। सही इकाई एक काम के अंतिम सही पार्ट से अगले काम के पहले सही पार्ट तक पहुँचने का अधिक छोटा, सुरक्षित और दोहराने योग्य मार्ग है।
