प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

ऑनलाइन जॉब बोर्ड्स पर स्क्रॉल करें, तो आपको “Press Brake Operator” की दर्जनों लिस्टिंग मिलेंगी। विवरण आमतौर पर बहुत आसान लगते हैं: मटेरियल लोड करें। फुट पेडल दबाएँ। पार्ट की जाँच करें। यह किसी फास्ट-फूड ड्राइव-थ्रू की नौकरी जैसा पढ़ाई देता है।
लेकिन 10 फुट चौड़े उस स्टील ब्लॉक के सामने खड़े हों, जो 100 टन बल से एक सिंडर ब्लॉक को धूल में बदल सकता है, तो वह जॉब डिस्क्रिप्शन अचानक झूठ जैसा महसूस होता है।
HR जो लिखता है और शॉप फ्लोर जो मांगता है, उनके बीच का अंतर बहुत बड़ा है। अगर आप यह सोचकर अंदर आते हैं कि बस बटन दबाने हैं, तो आप सुबह की कॉफी ब्रेक तक भी नहीं टिकेंगे।
पिछले मंगलवार एक व्यक्ति मेरे ऑफिस में अपना रिज़्यूमे लेकर आया, जिसमें उसकी तेज टाइपिंग स्पीड और वेयरहाउस पिकिंग रेट्स को प्रमुखता दी गई थी। उसने हमारे आधुनिक CNC (Computer Numerical Control) प्रेस ब्रेक्स को, जिनमें टचस्क्रीन मॉनिटर लगे हैं, देखा और सोचा कि इन्हें चलाना एक बड़े, हैवी-ड्यूटी iPad को चलाने जैसा है। उसे नौकरी नहीं मिली। सच्चाई यह है: अगर आप सोचते हैं कि यह काम सिर्फ शीट मेटल लोड करना और पेडल दबाना है, तो आप दोपहर से पहले ही शॉप को हजारों डॉलर का नुकसान करा देंगे। हायरिंग मैनेजर तेज उंगलियाँ या बुनियादी सहनशक्ति नहीं ढूंढते। वे भौतिकी के प्रति स्वस्थ सम्मान और बारीकियों पर लगभग जुनूनी ध्यान ढूंढते हैं। अपने हाथ कभी वहाँ न रखें जहाँ आप अपना बटुआ नहीं रखेंगे। यही वह मूल मानसिकता है जिसे हम देखते हैं, क्योंकि स्टील मोड़ने वाली मशीन के आसपास लापरवाह रवैया अंततः एक विनाशकारी गलती तक ले जाता है। तो, एक लापरवाही से दबाया गया पेडल वास्तव में कितना नुकसान कर सकता है?
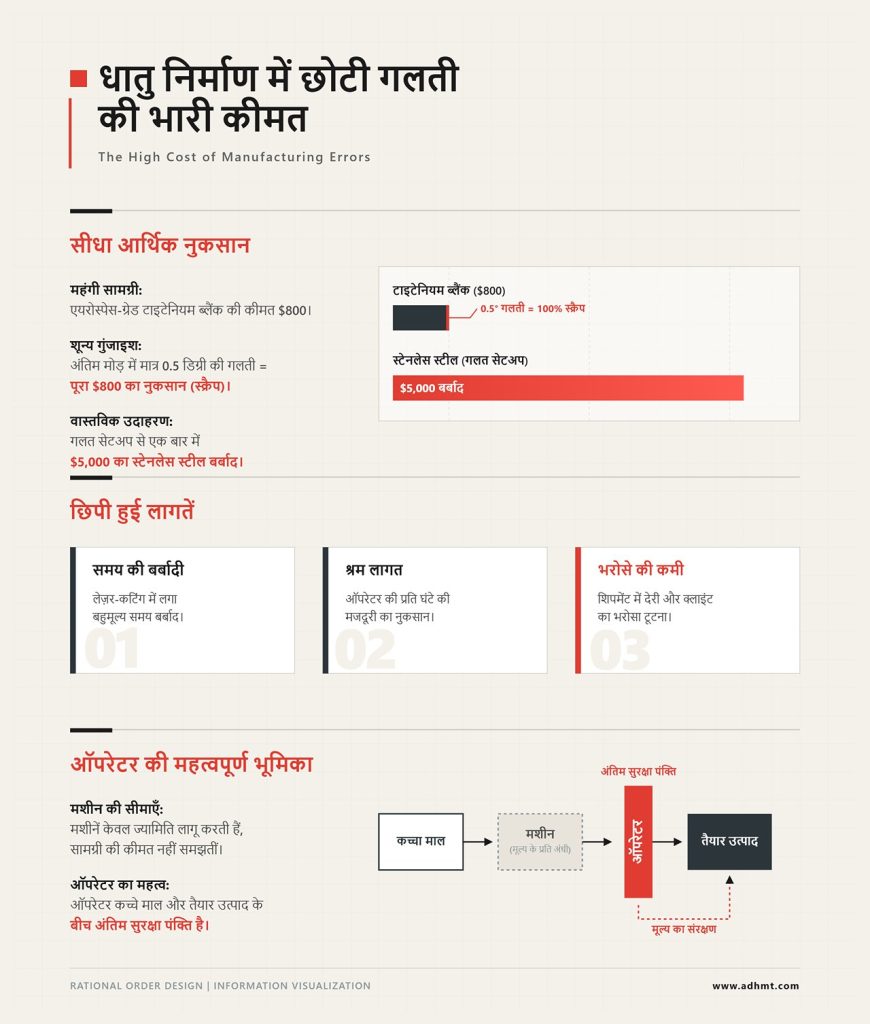
कल्पना कीजिए कि आपके हाथ में एयरोस्पेस-ग्रेड टाइटेनियम का एक फ्लैट ब्लैंक है। उसका आकार बेकिंग शीट जितना है, और उसकी कीमत $800 है। उसे एक एयरक्राफ्ट ब्रैकेट में बदलने के लिए आपको चार अलग-अलग मोड़ लगाने हैं। यदि आपके पहले तीन मोड़ बिल्कुल सटीक हैं, लेकिन चौथे मोड़ के लिए आपका टूलिंग सेटअप आधा डिग्री भी गलत है, तो आपको थोड़ा-सा खराब ब्रैकेट नहीं मिलता। आपको $800 का एक आधुनिक कला का टुकड़ा मिलता है, जो सीधे स्क्रैप बिन में जाएगा। अपने करियर की शुरुआत में मैंने एक बार सेटअप खराब कर दिया था और किसी के गलती पकड़ने से पहले $5K का स्टेनलेस स्टील स्क्रैप कर दिया। मशीन को यह नहीं पता कि मटेरियल महंगा है; वह बस वही ज्यामिति लागू करती है जो आप उसे देते हैं।
वित्तीय नुकसान सिर्फ धातु तक सीमित नहीं रहता।
आप उस लेज़र-कटिंग समय को भी खो देते हैं जो ब्लैंक बनाने में लगा, ऑपरेटर की प्रति घंटे की मजदूरी, और शिपमेंट में देरी होने पर क्लाइंट का भरोसा। ऑपरेटर पर जिम्मेदारी आती है क्योंकि कच्चे माल और तैयार उत्पाद के बीच ऑपरेटर ही अंतिम सुरक्षा पंक्ति होता है। अगर हर एक धातु के टुकड़े के लिए दांव इतने ऊंचे हैं, तो आखिर वे लोग जो पार्ट्स स्क्रैप करते हैं और वे जो उन्हें बचाते हैं, उनमें फर्क क्या है?
एक गत्ते का डिब्बा लें और उसे अपनी रसोई की मेज़ पर पूरी तरह खोलकर फैला दें। अब उसे अपने मन में फिर से जोड़ने की कोशिश करें, लेकिन कल्पना करें कि आप एक समय में केवल एक ही मोड़ बना सकते हैं, और डिब्बा एक संकरी, भारी धातु की जबड़े जैसी मशीन से होकर गुजर रहा है। यदि आप पहले बाईं तरफ की फ्लैप मोड़ते हैं, तो अगला कदम उठाते समय दाईं फ्लैप मशीन के फ्रेम से भौतिक रूप से टकराकर रुक सकती है। प्रेस ब्रेक चलाना एक उच्च जोखिम वाला, 100-टन का यांत्रिक पहेली हल करने जैसा है, जहाँ हर मोड़ अगले को निर्धारित करता है, और एक गलत कदम आपको कोने में फँसा सकता है। यही स्थानिक समझ असली काम है। बटन दबाना तो केवल दर्जनों मानसिक गणनाओं का अंतिम, नीरस परिणाम है। कंपनियाँ उन ऑपरेटरों को ऊँचा भुगतान करती हैं जो धातु की एक सपाट शीट को देखकर तुरंत उस 3D वस्तु की कल्पना कर सकें जो उसे बनना है। यदि वास्तविक मोड़ना केवल अंतिम चरण है, तो असली काम वास्तव में कहाँ से शुरू होता है?
1/4-इंच 5052 एल्युमिनियम के एक टुकड़े को देखें। यदि आपको दो 4-इंच की भुजाओं वाला एक ब्रैकेट चाहिए जो बिल्कुल 90 डिग्री के कोण पर मुड़ा हो, तो आप 8-इंच की सपाट धातु से शुरुआत नहीं करते। जब धातु मुड़ती है, तो अंदरूनी त्रिज्या संकुचित होती है और बाहरी त्रिज्या खिंचती है। यदि आप ठीक 8 इंच से शुरू करेंगे, तो तैयार हिस्सा थोड़ा लंबा निकलेगा और लगभग एक-आठवां इंच की त्रुटि के कारण गुणवत्ता जाँच में असफल हो जाएगा। धातु वास्तव में बढ़ती है। आपको उस वृद्धि—बेंड अलाउंस—का हिसाब मशीन तक जाने से पहले ही करना होता है। ब्लूप्रिंट आपको तैयार, आदर्श 3D वस्तु दिखाता है, लेकिन आपको उसे कच्चे माल के एक सपाट पैटर्न में रिवर्स-इंजीनियर करना पड़ता है। यदि कागज़ पर आपकी गणना गलत है, तो 100-टन की मशीन आपकी गलती को स्थायी वास्तविकता में बदल देगी। आप यह सटीक कैसे अनुमान लगाते हैं कि धातु कितना खिंचेगी?
एक मोटी रबर की नली लें और उसे आधा मोड़ दें। बाहरी घुमाव खिंचने के कारण स्पष्ट रूप से पतला हो जाता है, जबकि अंदरूनी घुमाव सिकुड़कर इकट्ठा हो जाता है। धातु भी ठीक यही करती है और एक न्यूट्रल एक्सिस के आसपास घूमती है, जहाँ सामग्री न तो खिंचती है और न ही संकुचित होती है। उस न्यूट्रल एक्सिस की सटीक स्थिति को K-फैक्टर कहा जाता है। तांबे की एक नरम शीट का K-फैक्टर 0.35 हो सकता है, यानी न्यूट्रल एक्सिस अंदरूनी मोड़ से सामग्री की मोटाई के 35% पर स्थित होता है। स्टेनलेस स्टील की एक कठोर शीट में यह 0.45 तक हो सकता है।
आधुनिक CNC ब्रेक में ऐसा सॉफ़्टवेयर होता है जो यह गणना आपके लिए कर देता है—और यदि आप उन्नत, पूरी तरह CNC-आधारित बेंडिंग क्षमता की तलाश में हैं, तो ADH Machine Tool का CNC प्रेस ब्रेक समाधान लेज़र कटिंग से लेकर शीट मेटल ऑटोमेशन तक के एकीकृत परिदृश्य में उच्च-स्तरीय सटीकता और दोहरावनीयता प्रदान करने के लिए डिज़ाइन किया गया है।
असल बात यह है: कंप्यूटर पर आँख मूँदकर भरोसा करना ही नए लोगों से पूरी उत्पादन खेप खराब करवा देता है। सॉफ़्टवेयर यह मानकर चलता है कि आपकी सामग्री मानक पाठ्यपुस्तक के अनुरूप है। उसे यह नहीं पता कि सप्लायर से आई 304 स्टेनलेस की खेप सामान्य से थोड़ी अधिक कठोर है, या शीट का ग्रेन दिशा आपकी बेंड लाइन के लंबवत होने के बजाय उसके समानांतर चल रहा है। जब कंप्यूटर 12.435 इंच की फ्लैट पैटर्न लंबाई बताता है, तो अनुभवी ऑपरेटर उस संख्या को अपने अनुभव से मिलाता है और वास्तविक खिंचाव मापने के लिए एक परीक्षण मोड़ करता है। यदि आपको K-फैक्टर के पीछे का गणित नहीं आता, तो तैयार हिस्सा दस-हज़ारवें इंच की सहनशीलता से बाहर निकलने पर आप समस्या का समाधान नहीं कर पाएँगे। तो जब आपके पास सटीक सपाट आयाम तय हो जाएँ, तो आप यह कैसे तय करते हैं कि पहले किस तरफ मोड़ना है?
कल्पना करें कि शीट मेटल का एक विद्युत एनक्लोज़र है, जो गहरे जूते के डिब्बे जैसा आकार रखता है और जिसकी पूरी ऊपरी किनारी पर एक-इंच का अंदर की ओर मुड़ा हुआ रिटर्न फ्लैंज है। इस डिब्बे को बनाने के लिए आपको कुल आठ मोड़ लगाने हैं। यदि आप पहले चार गहरी दीवारें मोड़ देते हैं, तो आपके हाथ में एक कठोर, गहरा डिब्बा रह जाएगा। अब उन एक-इंच के अंदरूनी फ्लैंज को मोड़ने की कोशिश करें। आप ऐसा नहीं कर पाएँगे। पंच धातु तक पहुँचे उससे पहले ही डिब्बे का निचला हिस्सा प्रेस ब्रेक के ऊपरी टूलिंग से टकरा जाएगा। आप 50 पाउंड स्टील के साथ खुद को कोने में फँसा चुके हैं। ऐसे बड़े या जटिल भागों में, जहाँ मल्टी-बेंड अनुक्रम और टकराव (कोलिजन) का जोखिम अधिक होता है, वहाँ उन्नत टूलिंग क्लियरेंस और सिंक्रोनाइज़्ड कंट्रोल वाले सिस्टम—जैसे टैंडम प्रेस ब्रेक—उत्पादन को सुरक्षित और सटीक बनाने में मदद करते हैं। ADH Machine Tool के समाधान, जिनकी बिक्री और सेवा नेटवर्क 50 से अधिक केंद्रों के माध्यम से 100 से ज्यादा देशों में फैली है, ऐसे अनुप्रयोगों में विश्वसनीय समर्थन और कार्यान्वयन की निरंतरता प्रदान करते हैं।
ऑपरेशन का क्रम एक उच्च जोखिम वाला यांत्रिक शतरंज का खेल है।
आपको भाग को 3D स्थान में बनते हुए कल्पना करनी होती है, यह अनुमान लगाते हुए कि पंच जब उसे डाई में धकेलेगा तो सामग्री का बड़ा हिस्सा किस दिशा में घूमेगा। आप पहले छोटे, आंतरिक फीचरों को मोड़ते हैं, जब शीट अभी भी इतनी सपाट होती है कि मशीन के फ्रेम से टकराए बिना गुजर सके। फिर आप बाहर की ओर बढ़ते हुए बड़े संरचनात्मक बेंड्स तक पहुंचते हैं। एक कुशल ऑपरेटर इस पूरे क्रम को अपने दिमाग में नक्शे की तरह तैयार करता है और हर चरण पर टूल क्लियरेंस और टकराव बिंदुओं की जांच करता है। कभी भी क्रम शुरू न करें जब तक आपको यह ठीक-ठीक न पता हो कि तैयार भाग को टूलिंग से कैसे निकाला जाएगा। यदि आप क्रम बिल्कुल सही भी कर लें, तब भी आपको दिए गए ब्लूप्रिंट पर भरोसा करना पड़ता है। लेकिन क्या होता है जब उसे बनाने वाला इंजीनियर कभी वास्तव में धातु के साथ काम ही नहीं किया हो?
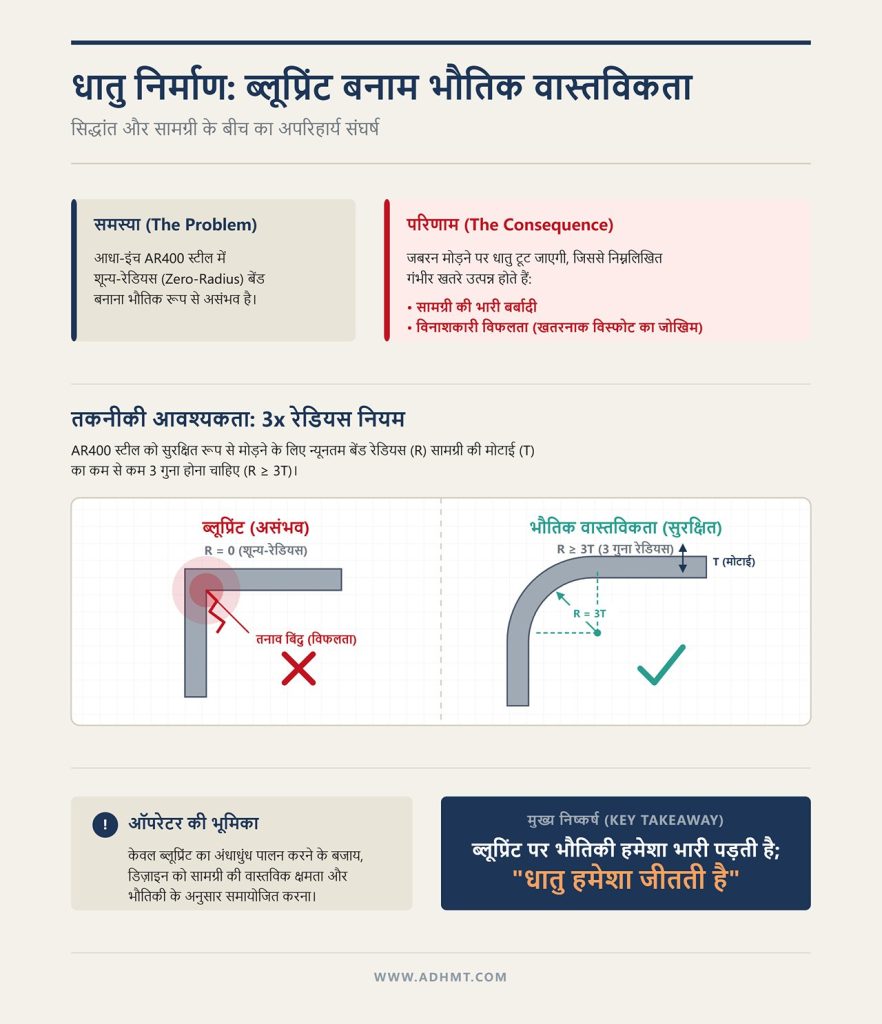
एक इंजीनियर आधा-इंच AR400 स्टील से बने भारी-भरकम U-चैनल ब्रैकेट का ब्लूप्रिंट भेजता है, जिसमें बिल्कुल तेज, शून्य-रेडियस वाला अंदरूनी कोना निर्दिष्ट किया गया है। कंप्यूटर स्क्रीन पर वे सटीक 90-डिग्री रेखाएं सुंदर लगती हैं। लेकिन शॉप फ्लोर पर आधा-इंच घर्षण-प्रतिरोधी स्टील को तेज शून्य-रेडियस बेंड में जबरदस्ती मोड़ने की कोशिश करने पर धातु सूखे ग्रैहम क्रैकर की तरह साफ बीच से टूट जाएगी। ब्लूप्रिंट एक भौतिक असंभवता की मांग कर रहा है।
धातु हमेशा जीतती है।
जब ड्रॉइंग भौतिकी से टकराती है, तो सेटअप शुरू होने से पहले ऑपरेटर को इसे पकड़ना पड़ता है। आप इंजीनियरिंग ऑफिस में वापस जाते हैं और समझाते हैं कि AR400 को बिना टूटे फॉर्मिंग प्रक्रिया झेलने के लिए कम से कम सामग्री की मोटाई के तीन गुना का न्यूनतम बेंड रेडियस चाहिए। यदि आप अंधाधुंध प्रिंट का पालन करते हैं, तो आप केवल सामग्री बर्बाद नहीं कर रहे होते; आप एक विनाशकारी विफलता का जोखिम उठा रहे होते हैं, जहां कठोर स्टील के टुकड़े भारी दबाव में मशीन से विस्फोट की तरह बाहर निकल सकते हैं। ऑपरेटर का काम इंजीनियर द्वारा खींची गई चीज बनाना नहीं है, बल्कि इंजीनियर जो चाहता है उसे उस रूप में बदलना है जिसे सामग्री वास्तव में अनुमति देती है। जब आप ब्लूप्रिंट को वास्तविकता के साथ समायोजित कर लेते हैं और अपनी गणना पक्की कर लेते हैं, तब आप अंततः मशीन को छूने के लिए तैयार होते हैं।
सच्चाई यह है: मैंने एक बार संकरी V-डाई और गहरी गूसनेक पंच का गलत मेल करके सेटअप बिगाड़ दिया था और टनेज सीमाओं का सम्मान न करने के कारण $5,000 का स्टेनलेस स्टील स्क्रैप कर दिया। ब्लूप्रिंट में गहरे U-आकार के चैनल की मांग थी, इसलिए मैंने गूसनेक चुना—एक ऊंचा पंच जिसके बीच में बड़ा कटआउट होता है ताकि पहले से मुड़ी हुई फ्लैंजें टूलिंग से टकराए बिना अंदर की ओर मुड़ सकें। लेकिन गूसनेक संरचनात्मक रूप से डिजाइन के अनुसार कमजोर होते हैं। मैंने इसे 10-गेज स्टेनलेस पर कसा हुआ रेडियस पाने के लिए संकरी V-डाई के साथ जोड़ा। संकरी डाइयों में धातु को खांचे में धकेलने के लिए घातीय रूप से अधिक बल की आवश्यकता होती है। जब मैंने फुट पेडल दबाया, तो मशीन ने स्टील को नहीं मोड़ा। उसने $2,000 की पंच की गर्दन को बंदूक की गोली जैसी आवाज के साथ तोड़ दिया और पूरी खेप बर्बाद कर दी।
CNC कंट्रोलर स्क्रीन पर टूलिंग सेटअप का सुझाव दे सकता है, लेकिन कंप्यूटर यह मानकर चलता है कि आपके सभी टूल पूरी तरह सही स्थिति में हैं और विशेष प्रोफाइलों की भौतिक सीमाओं को नजरअंदाज करता है। प्रति फुट टनेज की गणना ऑपरेटर करता है। आपको पता होना चाहिए कि 10-गेज स्टेनलेस को मानक डाई पर लगभग 12 टन प्रति फुट की जरूरत होती है, लेकिन कसा हुआ रेडियस पाने के लिए डाई की चौड़ाई घटाने पर दबाव 20 टन तक पहुंच सकता है। आप संयोजन चुनते हैं क्योंकि मुड़े हुए भाग और टूटे हुए स्टील के बीच अंतिम सुरक्षा अवरोध आप ही होते हैं। लेकिन जब सुरक्षित टनेज के लिए जरूरी सटीक डाई रैक पर उपलब्ध न हो तो आप क्या करते हैं?
कल्पना कीजिए कि आप एयरोस्पेस-ग्रेड टाइटेनियम की एक सपाट ब्लैंक पकड़े हुए हैं, जिसे 90-डिग्री ब्रैकेट में ढालने के लिए तैयार हैं। गणना कहती है कि सामग्री में दरार डाले बिना सही अंदरूनी रेडियस पाने के लिए आपको 1-इंच V-डाई चाहिए। आप टूलिंग रैक तक जाते हैं, और 1-इंच डाई वहां नहीं है—रीग्राइंडिंग के लिए भेजी गई है। आपके पास केवल 1.5-इंच डाई या 3/4-इंच डाई है। एक बटन दबाने वाला व्यक्ति काम रोक देता है और टूल क्रिब को दोष देता है। एक कारीगर बेंडिंग विधि में बदलाव करके अनुकूलन करता है।
यदि आप “बॉटमिंग” नामक पुरानी विधि का उपयोग करते हैं, तो पंच शीट मेटल को पूरी तरह V-डाई के तल तक दबाता है, जिससे वह टूलिंग के सटीक आकार में ढल जाती है। सटीक मोड़ पाने के लिए आपको वही सटीक डाई चाहिए। लेकिन आधुनिक प्रिसिजन ब्रेक “एयर बेंडिंग” पर निर्भर करते हैं। एयर बेंड में धातु केवल V-डाई के दो ऊपरी कंधों और पंच की नोक को छूती है। पंच धातु को V के खाली स्थान में नीचे की ओर दबाता है और अत्यंत सटीक गहराई पर रुककर कोण बनाता है। क्योंकि धातु कभी डाई के तल तक नहीं पहुँचती, आप उसी 90-डिग्री कोण को बनाने के लिए 1.5-इंच की चौड़ी डाई का उपयोग कर सकते हैं, बस पंच को स्ट्रोक में थोड़ा ऊपर रुकने के लिए प्रोग्राम करना होता है।
लेकिन डाई की चौड़ाई बदलने से मोड़ की भौतिक ज्यामिति बदल जाती है।
चौड़ी डाई धातु में बड़ा अंदरूनी रेडियस बनाती है, जिससे सामग्री अलग तरीके से खिंचती है, और परिणामस्वरूप आपकी मूल फ्लैट पैटर्न गणना अब गलत हो जाती है। ऑपरेटर को तुरंत बेंड अलाउंस की दोबारा गणना करनी पड़ती है, बैकगेज को समायोजित करना पड़ता है, और नई ज्यामिति को सत्यापित करना होता है। आपने गुम टूल की समस्या हल कर ली और गणना को अंतिम रूप दे दिया। लेकिन इन भारी स्टील ब्लॉकों को मशीन में इस तरह शारीरिक रूप से कैसे लोड करेंगे कि कोई विस्फोटक स्थिति न बने?
60-पाउंड का एक लोअर टूल उठाएँ और उसे प्रेस ब्रेक के बेड में सरकाएँ। यदि एक छोटा-सा कण—पिछले काम से बची एल्युमिनियम की महीन कतरन, या रेत के दाने जितना बर्स—उस डाई के नीचे फँस जाए, तो टूल एक तरफ कुछ हजारवें इंच ऊँचा बैठ जाएगा। नंगी आँख से देखने पर यह पूरी तरह समतल लगेगा।
जब आप मशीन चलाते हैं, तो हाइड्रोलिक रैम 100 टन बल के साथ टूलिंग पर नीचे आती हैं। बल हमेशा न्यूनतम प्रतिरोध के मार्ग को चुनता है। यदि डाई मशीन बेड पर पूरी तरह सपाट नहीं बैठी है, तो वह 100 टन बल स्टील ब्लॉक से होते हुए ब्रेक के भारी फ्रेम में समान रूप से स्थानांतरित नहीं होता। इसके बजाय, वह पूरी तरह उसी सूक्ष्म ऊँचे बिंदु पर केंद्रित हो जाता है। प्रिसिजन-ग्राउंड प्रेस ब्रेक टूलिंग हजारों मोड़ों को सहने के लिए कठोर बनाई जाती है, जिससे वह अत्यंत सख्त होती है, लेकिन असमान भार के नीचे भंगुर भी हो जाती है। जब कठोर स्टील पर 100 टन का असममित बिंदु-भार डाला जाता है, तो वह केवल मुड़ती या धँसती नहीं है।
वह काँच की तरह टूट जाती है।
टूल्स को पहले कम दबाव पर बैठाए बिना मशीन कभी न चलाएँ। एक अनुभवी ऑपरेटर पंच को कुछ टन बल के साथ डाई में नीचे लाता है, ताकि क्लैंप कसने से पहले टूलिंग भौतिक रूप से पूर्ण संरेखण में लॉक हो जाए। इससे स्टील बेड के साथ पूरी तरह सटकर बैठता है और सूक्ष्म अंतराल दबकर समाप्त हो जाते हैं। सेटअप एक अत्यंत मैनुअल और शारीरिक प्रक्रिया है, जिसमें सफाई, संरेखण और परीक्षण शामिल हैं। आधुनिक मशीनों में इन सेटअप को ट्रैक करने और रैम का मार्गदर्शन करने के लिए उन्नत कंप्यूटर होते हैं, लेकिन सामने मौजूद वास्तविक स्टील की उपेक्षा कर केवल स्क्रीन पर भरोसा करना आपदा को आमंत्रण देना है। तो, जब टूल्स लॉक हो जाएँ और धातु आपके हाथ में हो, तब आप मोड़ को वास्तव में कैसे नियंत्रित करते हैं?
16-गेज कोल्ड-रोल्ड स्टील की एक समतल शीट मशीन में तब तक सरकाएँ जब तक वह बैकगेज फिंगर्स को हल्के से न छू ले। CNC स्क्रीन हरे रंग में चमकती है, यह पुष्टि करते हुए कि स्टॉप्स डाई के केंद्र से ठीक 4.000 इंच की दूरी पर हैं। आप फुट पेडल दबाते हैं। लेकिन यदि आपने स्टील के किनारे पर मौजूद एक छोटा-सा बर्स महसूस नहीं किया, जो शीट को बाएँ फिंगर से केवल 0.5 मिमी दूर रख रहा था, तो आपकी पहली फ्लैंज अब थोड़ी तिरछी होगी। आधा मिलीमीटर लगभग नाखून की मोटाई के बराबर है। यह एक मामूली राउंडिंग त्रुटि जैसा लगता है। लेकिन प्रेस ब्रेक बेंडिंग एक क्रमिक श्रृंखला प्रतिक्रिया है, जहाँ हर नया मोड़ पिछले मोड़ की भौतिक ज्यामिति पर आधारित होता है। यदि पहला मोड़ आधा मिलीमीटर गलत है, तो चार-तरफ़ा बॉक्स के अंतिम कोने को बंद करते समय क्या होगा?
बॉक्स बिल्कुल बंद नहीं होता।
चौथे मोड़ तक पहुँचते-पहुँचते, शुरुआती 0.5 मिमी की त्रुटि हर अगले कोण और फ्लैंज आयाम में बढ़कर फैल चुकी होती है। अंतिम दो किनारे ऐसे एक-दूसरे पर चढ़ जाते हैं जैसे खराब तरीके से मोड़ा गया कार्डबोर्ड बॉक्स, जिससे पार्ट वेल्डिंग के लिए बेकार हो जाता है। सीएनसी ने वही किया जो उसे प्रोग्राम किया गया था—बैकगेज को बिल्कुल सटीक गणितीय स्थान पर रखा। वह बर्स, शीट के टेढ़ेपन या ब्लैंक पकड़ते समय आपकी कलाई के हल्के मोड़ को महसूस नहीं कर सकता। मशीन लक्ष्य देती है, लेकिन संपर्क की गारंटी ऑपरेटर देता है। आपको कैसे पता चले कि कंप्यूटर का बिल्कुल सटीक लक्ष्य वास्तव में आपको स्क्रैप बिन की ओर ले जा रहा है?
सीधी बात यह है: मैंने एक नए ऑपरेटर को 10 फुट लंबे एल्युमिनियम पैनलों का बैच चलाते देखा, क्योंकि कंट्रोलर पर 3D सिमुलेशन ने एक निर्दोष क्रम दिखाया था। वह स्क्रीन के निर्देशों का कदम-दर-कदम पालन कर रहा था, मेट्रोनोम की तरह पैडल दबाते हुए। लेकिन शीट मेटल की ग्रेन दिशा होती है, और एल्युमिनियम का यह विशेष पैलेट मिल से मानक विनिर्देश से थोड़ा अधिक कठोर आया था। सीएनसी ने औसत यील्ड स्ट्रेंथ के आधार पर रैम की गहराई की गणना की। जब पंच ने धातु को डाई में दबाया, तो अधिक कठोर सामग्री ने प्रतिरोध किया और सॉफ्टवेयर की भविष्यवाणी से तीन डिग्री अधिक वापस खुल गई। ऑपरेटर ने प्रोट्रैक्टर से कोण जांचने के लिए रुकना जरूरी नहीं समझा, क्योंकि स्क्रीन ने दिखाया कि मोड़ पूरा हो चुका है। वह बस शीट डालता रहा, कंसोल की हरी लाइट्स पर भरोसा करते हुए। जब आप भौतिक वास्तविकता को कंप्यूटर के हवाले कर देते हैं, तो क्या होता है?
आप 1,50,000 डॉलर के एक सटीक उपकरण को तेज गति से स्क्रैप बनाने वाली मशीन में बदल देते हैं।
पहले पीस को भौतिक रूप से मापे बिना कभी भी पूरा प्रोडक्शन बैच न चलाएँ। कंप्यूटर एक आदर्श दुनिया का मॉडल बनाता है जहाँ धातु पूरी तरह समान होती है, टूलिंग कभी घिसती नहीं, और मशीन के सामने लटकती भारी शीट गुरुत्वाकर्षण से झुकती नहीं। सीएनसी मानकर चलता है कि धातु अपेक्षित व्यवहार करेगी। कारीगर जानता है कि अक्सर ऐसा नहीं होता। जब भौतिक माप डिजिटल मॉडल का विरोध करता है, तो स्प्रिंगबैक की भरपाई के लिए ऑपरेटर को हस्तक्षेप कर रैम की गहराई के पैरामीटर समायोजित करने पड़ते हैं। लेकिन यदि सॉफ्टवेयर कच्चे स्टील के भौतिक बदलावों को देख ही नहीं सकता, तो यह निर्णय कौन लेता है कि डिजिटल मॉडल को पूरी तरह कब छोड़ना है?
ब्लूप्रिंट पर एक जटिल Z-ब्रैकेट को देखें। सीएनसी सॉफ्टवेयर स्वचालित रूप से एक बेंडिंग क्रम तैयार करेगा, जो अक्सर सबसे अधिक गणितीय रूप से कुशल मार्ग पर डिफॉल्ट करता है: पहले बाएँ फ्लैप को मोड़ें, फिर दाएँ को। लेकिन जब आप फ्लैट ब्लैंक को पकड़ते हैं, तो आपकी स्थानिक समझ सक्रिय हो जाती है। आपको एहसास होता है कि यदि पहले बाएँ फ्लैप को मोड़ा, तो अगले चरण में दायाँ फ्लैप मशीन के फ्रेम से भौतिक रूप से टकरा सकता है, क्योंकि शीट को बाद की मशीनिंग प्रक्रिया के लिए थोड़ा बड़ा रखा गया है। कंप्यूटर को डाउनस्ट्रीम मशीनिंग की जानकारी नहीं होती। आप क्रम को ओवरराइड करते हैं, बैकगेज को दोबारा प्रोग्राम करते हैं, और पहले दाईं ओर मोड़ते हैं। यह प्रवृत्ति काम को बचा लेती है। लेकिन समझदारी भरे ओवरराइड और लापरवाह जोखिम के बीच रेखा कहाँ है?
यह इस बात को समझने पर निर्भर करता है कि ज्यामितीय सुझाव और यांत्रिक सीमा में क्या अंतर है।
भौतिक टकराव से बचने के लिए फोल्ड क्रम बदलना एक कारीगर की पहचान है। लेकिन मान लें कि सीएनसी साइकिल को लॉक कर देता है और चेतावनी देता है कि आपका नया क्रम एक ऑफ-सेंटर बेंड की मांग करता है, जो हाइड्रोलिक सिलेंडरों की असममित टननेज सीमा से अधिक होगा। यदि आप सोचते हैं, “यह तो सिर्फ पतली गेज है, मशीन संभाल लेगी,” और सुरक्षा इंटरलॉक को बायपास कर देते हैं, तो आप चतुर नहीं बन रहे। कभी भी केवल अनुमान के आधार पर मशीन की टननेज या सुरक्षा इंटरलॉक को ओवरराइड न करें। ऐसी प्रवृत्ति आपको नौकरी से निकलवा सकती है, या उससे भी बुरा, गाइड ब्लॉक को काट सकती है और पूरे शॉप फ्लोर में छर्रे उड़ा सकती है। आपको अपनी स्थानिक समझ और मशीन की पूर्ण भौतिक सीमाओं के बीच की सीमा का सम्मान करना होगा। आप आदर्श क्रम प्रोग्राम कर सकते हैं और हर मशीन सीमा का पालन कर सकते हैं, लेकिन यदि रन के बीच में ही धातु अपना व्यवहार बदलने लगे तो क्या होगा?
स्क्रैप बिन में रखे 304 स्टेनलेस स्टील ब्रैकेट्स के एक पैलेट को देखिए। पचास एक जैसे हिस्से, पूरी तरह समान, और पूरी तरह बेकार। ऑपरेटर ने अंतिम आयाम जाँचे बिना पूरी बैच चला दी, और बाद में पता चला कि 90-डिग्री फ्लैंज रन के बीच में ही 92 डिग्री तक खिसक गए थे। उसने मान लिया था कि मशीन अपना ज़ीरो बनाए रखेगी। लेकिन हाइड्रॉलिक तेल गरम होकर पतला हो जाता है, टूलिंग बेड में बैठ जाती है, और कच्ची शीट के ढेर के ऊपर से नीचे तक सामग्री की ग्रेन संरचना बदलती रहती है। अगर आप मशीन के चक्र रुकने तक कैलिपर निकालने का इंतज़ार करते हैं, तो आप गुणवत्ता नियंत्रण नहीं कर रहे होते। आप सिर्फ़ पोस्टमॉर्टम कर रहे होते हैं। मशीन के वास्तव में गलत मोड़ने से पहले आप किसी हिस्से को टॉलरेंस से बाहर जाते हुए कैसे पकड़ेंगे?
कल्पना कीजिए कि आप एयरोस्पेस-ग्रेड टाइटेनियम का एक सपाट ब्लैंक पकड़े हुए हैं। आपने CNC सेट कर लिया है, बैकगेज समायोजित कर दिए हैं, और 200 पीस के ऑर्डर के पहले हिस्से के लिए फुट पेडल दबाया है। यही “फर्स्ट आर्टिकल” है। कई वर्कशॉप्स में आप इस पहले हिस्से को क्वालिटी एश्योरेंस विभाग में ले जाते हैं और इंतज़ार करते हैं कि निरीक्षक उसे कोऑर्डिनेट मेजरिंग मशीन से स्वीकृति दे। लेकिन वास्तविकता यह है: QA निरीक्षक हिस्से की जाँच कर रहा होता है, जबकि आप प्रक्रिया की जाँच कर रहे होते हैं। जब निरीक्षक कहता है कि फ्लैंज 0.010 इंच लंबा है, तो उसे यह नहीं पता होता कि ब्लैंक गलत कटा था, डाई घिस चुकी है, या आपने सामग्री को स्टॉप्स के खिलाफ पूरी तरह सपाट नहीं बैठाया।
आपको असफल मोड़ को देखकर उन भौतिक कारणों को उल्टा समझना होगा जिन्होंने उसे उत्पन्न किया।
आप अपना ही होमवर्क जाँच रहे होते हैं, क्योंकि केवल ऑपरेटर ही आयामी त्रुटि को यांत्रिक समायोजन में बदल सकता है। क्या स्ट्रोक के दौरान सामग्री फिसल गई थी, या पंच रेडियस ने घर्षण के कारण धातु को खींच लिया? यदि आपको ठीक-ठीक पता नहीं कि पहला आर्टिकल क्यों पास हुआ या फेल हुआ, तो आप दूसरे पर भरोसा कैसे करेंगे?
1/4-इंच A36 स्टील के एक टुकड़े को V-डाई में तब तक दबाएँ जब तक पंच ठीक 90 डिग्री पर बॉटम आउट न हो जाए। रैम उसे 50 टन दबाव के साथ वहीं पकड़े रखता है। वह बिल्कुल सही दिखता है। फिर आप फुट पेडल छोड़ते हैं। रैम ऊपर उठता है, और स्टील तुरंत ढीला होकर 91.5 डिग्री तक खुल जाता है। स्प्रिंगबैक के कारण धातु आपको धोखा देती है, इसलिए डाई में स्थिर दिखने वाला कोण कभी भी बेंच पर मापा गया वास्तविक कोण नहीं होता। जब आप धातु मोड़ते हैं, तो बाहरी रेशे खिंचते हैं और भीतरी रेशे संकुचित होते हैं। भीतरी रेशे मुड़े रहना चाहते हैं, लेकिन बाहरी रेशे रबर बैंड की तरह वापस सीधा होने की कोशिश करते हैं।
यदि आपकी शॉप में हर नई हीट या अलग ग्रेन दिशा के साथ एंगल बदल रहा है, तो केवल ट्रायल-एंड-एरर पर निर्भर रहना महंगा साबित हो सकता है। ऐसी स्थितियों में सही मशीन सेटअप, टूलिंग चयन और प्रक्रिया सत्यापन पर विशेषज्ञ चर्चा फर्क डाल सकती है। ADH Machine Tool के पास 100 से अधिक देशों में स्थापित बिक्री और सेवा नेटवर्क का अनुभव है, जिससे वे विभिन्न सामग्री और उत्पादन परिस्थितियों के लिए व्यावहारिक समाधान पर मार्गदर्शन दे सकते हैं। अपनी एप्लिकेशन पर तकनीकी परामर्श या कोटेशन के लिए सीधे संपर्क करें।
सही 90-डिग्री कोना पाने के लिए आपको जानबूझकर हिस्से को 88.5 डिग्री तक ओवर-बेंड करना पड़ता है और उसे अपने लक्ष्य तक वापस खुलने देना होता है।
लेकिन स्प्रिंगबैक कोई स्थिर संख्या नहीं है। यह मिश्रधातु, यील्ड स्ट्रेंथ, ग्रेन दिशा, और यहाँ तक कि वर्कशॉप के परिवेश तापमान के अनुसार बदलता है। यदि धातु लगातार अपने मूल आकार में लौटने की कोशिश कर रही है, तो उत्पादन रन के दौरान समय के दबाव में आप इस बदलते लक्ष्य को कैसे मापेंगे?
एक डिजिटल कैलिपर उठाएँ और ताज़ा मुड़े हुए ब्रैकेट के बाहरी फ्लैंज को मापें। यदि आप जॉज़ को धातु पर कसकर दबाते हैं, तो रीडिंग 2.000 इंच आ सकती है। दबाव थोड़ा सा ढीला करें, तो यह 2.005 दिखाता है। पाँच हजारवाँ इंच का अंतर यह तय कर सकता है कि हिस्सा रोबोटिक वेल्डिंग फिक्स्चर में सहजता से फिट होगा या असेंबली लाइन जाम कर देगा। उत्पादन के दबाव में ऑपरेटर अक्सर जल्दबाज़ी करते हैं, एंगल गेज को कोनों पर झटके से लगाते हैं और कैलिपर को प्लायर की तरह दबाकर पासिंग ग्रेड हासिल करने की कोशिश करते हैं। लेकिन सटीक माप उपकरणों को हल्के और समान स्पर्श की आवश्यकता होती है। आपको हर बार हिस्से को बिल्कुल एक ही तरीके से मापना होता है, लेज़र कटर से बची सूक्ष्म बर्र और मोड़ के हल्के, घुमावदार रेडियस को ध्यान में रखते हुए।
प्रेस ब्रेक चलाना एक उच्च-दांव, 100-टन के यांत्रिक पहेली को सुलझाने जैसा है, जहाँ हर मोड़ अगला कदम तय करता है, और एक गलत माप आपको मुश्किल में डाल सकता है। यदि आप गलत माप दर्ज करते हैं, तो आप CNC में गलत ऑफसेट डालेंगे, जिससे मशीन ऐसे समस्या को “ठीक” करने की कोशिश करेगी जो वास्तव में थी ही नहीं। जब आपकी माप मशीन के व्यवहार को नियंत्रित करती है, तो क्या होता है जब मशीन के भौतिक घटक ही खराब होने लगते हैं?
यदि आप यह समझना चाहते हैं कि उच्च-शक्ति लेज़र कटिंग, CNC बेंडिंग और शीट मेटल ऑटोमेशन जैसी 100% CNC-आधारित प्रणालियों में घटकों की सटीकता, नियंत्रण प्रणाली और ऑफसेट प्रबंधन कैसे परिभाषित किए जाते हैं, तो विस्तृत तकनीकी विनिर्देश देखना उपयोगी होता है। ADH Machine Tool की मशीन क्षमताओं, कॉन्फ़िगरेशन और प्रदर्शन पैरामीटर का पूरा विवरण यहाँ उपलब्ध है: तकनीकी ब्रोशर डाउनलोड करें.
आइए एक पल रुकें। हमने इंच के हजारवें हिस्सों के पीछे भागने और धातु के खिंचाव की अदृश्य भौतिकी से जूझने में काफी समय बिताया है। लेकिन एक कदम पीछे हटकर स्वयं मशीन को देखिए।
प्रेस ब्रेक कार्यशाला के बीचों-बीच बैठा एक विशाल, शांत राक्षस है। यह ग्राइंडर की तरह चीखता नहीं और न ही वेल्डर की तरह चिंगारियाँ उड़ाता है। यह बस इंतजार करता है। प्रेस ब्रेक चलाना एक उच्च-दांव, 100-टन की यांत्रिक पहेली सुलझाने जैसा है, जहाँ हर मोड़ अगला निर्धारित करता है और एक गलत कदम आपको फंसा सकता है। लेकिन यह सारी स्थानिक समझ और अनुप्रयुक्त गणित तब बिल्कुल बेकार हो जाती है, यदि मशीन शारीरिक रूप से वह करने में सक्षम ही न हो जो आप उससे कराना चाहते हैं। कारीगरी केवल किसी औजार का उपयोग करके पुर्जा बनाने तक सीमित नहीं है। यह उपकरण की देखभाल करने के बारे में भी है ताकि वह अगला पुर्जा बनाने के लिए सुरक्षित रहे।
सीधी बात यह है: यदि आपको लगता है कि रखरखाव केवल रखरखाव विभाग का काम है, तो आप पूरी ज़िंदगी केवल बटन दबाने वाले बने रहेंगे। रिपेयर वाला टूटी हुई मशीनों को ठीक करता है। ऑपरेटर उन्हें टूटने से बचाता है।
दिन की पहली सेटअप में फुट पेडल दबाने से पहले, आपको यह सुनिश्चित करना चाहिए कि मशीन यांत्रिक रूप से सही है। इसका मतलब है ट्रैम की जांच करना—यह सत्यापित करना कि रैम बेड के बिल्कुल समानांतर है। यदि बायां हाइड्रोलिक सिलेंडर दाएं से एक अंश सेकंड पहले सक्रिय हो जाए, या यदि गिब्स में स्नेहन की कमी हो और वे घर्षण पैदा करें, तो आपके मोड़ तिरछे हो जाएंगे। आपके पुर्जे का एक पक्ष 90 डिग्री पर पहुंचेगा जबकि दूसरा 92 डिग्री पर रहेगा। नए ऑपरेटर घंटों तक अपने CNC ऑफसेट में भूत ढूंढते रहेंगे, एक यांत्रिक जाम को डिजिटल पट्टी से ठीक करने की कोशिश करते हुए।
आप खराब हाइड्रोलिक्स से निकलने के लिए प्रोग्रामिंग का सहारा नहीं ले सकते।
गाइडवे पर ग्रीस लगाना, द्रव स्तर की जांच करना और स्केल रीडरों को साफ करना कोई मामूली काम नहीं है। यही सटीकता की नींव है। जब आप मशीन की यांत्रिक आधार-रेखा की जिम्मेदारी लेते हैं, तो आप उपकरण को एक चर के रूप में हटा देते हैं। यदि कोई मोड़ सहनशीलता से बाहर जाता है, तो आप जानते हैं कि कारण सामग्री या गणित है, न कि सूखा बेयरिंग।
कल्पना कीजिए कि आप एयरोस्पेस-ग्रेड टाइटेनियम की एक सपाट शीट पकड़े हुए हैं। आपने अपना गणित सही किया है, स्प्रिंगबैक की भरपाई की है और मोड़ बिल्कुल सटीक बनाया है। फिर भी फ्लैंज सही नहीं है। क्यों? क्योंकि अत्यधिक दबाव में धातु का धातु से रगड़ना अंततः अपना असर दिखाता है।
टूलिंग एक साथ विफल नहीं होती। यह सूक्ष्म स्तर पर धीरे-धीरे खराब होती है। आपके पंच की नोक अपना तेज रेडियस खो देती है और चपटी होने लगती है। आपके V-डाई के कंधे हफ्तों तक स्केल वाली हॉट-रोल्ड स्टील को घसीटने से खुरच जाते हैं और उन पर निशान पड़ जाते हैं। यदि आप किसी पुर्जे के निरीक्षण में असफल होने तक डाई की जांच का इंतजार करते हैं, तो आप पहले ही कार्यशाला का पैसा गंवा चुके होते हैं। डाई को मशीन में लगाने से पहले ही आपको अपनी उंगली के नाखून से पंच की नोक पर फेरकर समतल स्थानों को महसूस करना चाहिए।
घिसा हुआ टूलिंग CNC को गुमराह करता है।
घिसा हुआ पंच टिप प्रभावी रूप से आपके आंतरिक बेंड रेडियस को बदल देता है। जब आंतरिक बेंड रेडियस बदलता है, तो आपका बेंड डिडक्शन भी बदल जाता है। जब बेंड डिडक्शन बदलता है, तो आपके फ्लैट पैटर्न की गणनाएँ पूरी तरह बिगड़ जाती हैं। मशीन वही कर रही होती है जो आपने उसे करने को कहा है, लेकिन घिसे हुए स्टील की भौतिक वास्तविकता गणित को धोखा दे रही होती है। एक कारीगर काम के टुकड़े को छूने से पहले ही टूल्स का निरीक्षण करता है।
एक बार मैंने सेटअप में गलती कर दी और $5K का स्टील खराब कर दिया, लेकिन दुकान के मालिक ने बस कंधे उचकाए क्योंकि मैंने अपने हाथ खराब नहीं किए थे।
प्रेस ब्रेक दया नहीं करता। यदि आप पहले बाएँ फ्लैप को मोड़ते हैं, तो अगला कदम उठाते समय दायाँ फ्लैप मशीन के फ्रेम से भौतिक रूप से टकरा सकता है। यह एक स्थानिक त्रुटि है जिसे आप सुधार सकते हैं। लेकिन यदि स्ट्रोक के दौरान आप उस पार्ट को गलत तरीके से पकड़ते हैं, तो धातु उछलकर आपके हाथों को रैम के खिलाफ कुचल सकती है। यह जीवन बदल देने वाली त्रासदी है। पिंच पॉइंट केवल पंच और डाई के बीच नहीं होता; यह सामग्री और मशीन के फेस के बीच, या सामग्री और आपकी अपनी छाती के बीच भी हो सकता है।
अपने हाथ कभी भी वहाँ न रखें जहाँ 100 टन की हाइड्रॉलिक शक्ति गिरने की जगह ढूँढ रही हो, क्योंकि गति हमेशा सभी दस उँगलियाँ सुरक्षित रखने की दुश्मन होती है।
नए लोग तेज चलाने की कोशिश करते हैं। वे पैडल पर जोर से पैर मारते हैं और रैम को काम पर लगभग मुक्त-पतन करने देते हैं, उम्मीद करते हुए कि बैकगेज सामग्री को संभाल लेंगे। अनुभवी लोग सहजता से काम करते हैं। वे टूलिंग को धातु के बिल्कुल पास तक नीचे लाते हैं, क्लियरेंस की जाँच करते हैं, और फिर स्ट्रोक पूरा करते हैं। गति गलतियाँ पैदा करती है, और ब्रेक पर हुई गलतियाँ केवल पार्ट खराब नहीं करतीं—वे करियर खत्म कर देती हैं। जब आप मशीन की सटीकता और अपनी जान की सुरक्षा करना समझ जाते हैं, तो आप बोझ नहीं रहते, बल्कि एक संपत्ति बन जाते हैं।
सच यह है: रेज़्यूमे में लिखा “दस साल CNC ब्रेक चलाया” मुझे लगभग कुछ भी नहीं बताता। इस पेशे में दस साल का अनुभव अक्सर एक साल का अनुभव होता है, जिसे दस बार दोहराया गया हो।
शॉप मैनेजर आवेदकों को दो अलग-अलग श्रेणियों में बाँटते हैं: बटन दबाने वाले और सेटअप कारीगर। बटन दबाने वाला डाई चुनने, बेंड डिडक्शन की गणना करने और बैकगेज प्रोग्राम करने के लिए लीड मैन पर निर्भर रहता है। उसका एकमात्र काम ब्लैंक लोड करना और फुट पैडल दबाना होता है। वह यह काम एक दशक तक बेदाग तरीके से कर सकता है, लेकिन उसने पेशा नहीं सीखा होता; उसने एक दोहराव वाली क्रिया में महारत हासिल की होती है।
वास्तविक दक्षता कागज़ पर अलग दिखाई देती है। मैं यांत्रिक स्वामित्व के विशिष्ट संकेतकों को देखता हूँ। एप्लाइड शॉप मैथ या ब्लूप्रिंट रीडिंग का प्रमाणपत्र एक सामान्य “मशीन ऑपरेटर” शीर्षक से कहीं अधिक महत्व रखता है। यदि रेज़्यूमे में K-फैक्टर की गणना, टूलिंग लाइब्रेरी का प्रबंधन, या हाई-टेंसाइल स्टील में ग्रेन दिशा के अनुसार समायोजन का उल्लेख हो, तो ऐसे आवेदक को अलग कर लिया जाता है। वे स्थानिक तर्क की भाषा बोल रहे होते हैं। वे समझते हैं कि मशीन केवल एक साधारण हाइड्रॉलिक रैम है, जो बुद्धिमत्तापूर्ण निर्देशों की प्रतीक्षा कर रही है।
जब फोरमैन आपको वर्किंग इंटरव्यू के लिए शॉप फ़्लोर पर ले जाता है, तो वह आपके रिज़्यूमे की परीक्षा नहीं ले रहा होता। वह दबाव की स्थिति में आपकी स्थानिक समझ (spatial reasoning) को परख रहा होता है।
संभावना है कि आपको एक जटिल ड्रॉइंग, एक जोड़ी कैलिपर्स और एक समतल ब्लैंक दिया जाएगा। मशीन बंद रहेगी। फोरमैन यह देखना चाहता है कि आप कंट्रोलर को छूने से पहले अपने मन से समस्या पर कैसे काम करते हैं। एक नौसिखिया तुरंत CNC में नंबर डालने के लिए पावर स्विच ढूंढने लगेगा। एक कारीगर ड्रॉइंग को वर्कटेबल पर फैलाएगा, रैक में उपलब्ध टूलिंग को देखेगा और मोड़ने के क्रम को मानसिक रूप से निर्धारित करेगा।
फोरमैन इस इंतज़ार में होता है कि आप ज्यामिति में छिपे जाल को पहचानें। वह आपसे यह सुनना चाहता है, “यदि आप पहले बाईं फ्लैप को मोड़ते हैं, तो अगले चरण में दाईं फ्लैप मशीन के फ्रेम से भौतिक रूप से टकरा सकती है।” वह यह भी देखना चाहता है कि आप V-डाई की ओपनिंग को मापकर पुष्टि करें कि वह सामग्री की मोटाई को बिना बाहरी रेडियस में दरार डाले संभाल सकती है। यह फ़्लोर टेस्ट मैकेनिक और केवल निगरानी करने वालों के बीच अंतर करता है। यदि आप मोड़ की भौतिकी समझाकर एक सुरक्षित और गणितीय रूप से सही क्रम निर्धारित कर सकते हैं, तो आपको नौकरी मिल जाती है। शॉप आपको उनकी मशीन का विशेष सॉफ़्टवेयर सिखा सकती है; वे आपको तीन आयामों में देखना नहीं सिखा सकते।
प्रेस ब्रेक में महारत हासिल करना यात्रा का अंत नहीं है। यह फ़ैब्रिकेशन शॉप की सबसे महत्वपूर्ण भूमिकाओं का प्रवेशद्वार है।
जब आप मशीन की प्रतिक्रिया भर देने के बजाय शुद्ध गणित के माध्यम से उसके व्यवहार को नियंत्रित करना शुरू करते हैं, तो आप दैनिक उत्पादन कार्य से आगे बढ़ जाते हैं। अगला कदम ऑफ-लाइन प्रोग्रामिंग है। ब्रेक के सामने खड़े होने के बजाय, आप एक वर्कस्टेशन पर बैठकर पूरे शॉप फ़्लोर के लिए मोड़ने के क्रम और टूलिंग सेटअप तैयार करते हैं। आप 100-टन की यांत्रिक पहेली को डिजिटल रूप से हल करते हैं, यह सुनिश्चित करते हुए कि फ़्लोर पर काम करने वालों को कभी टक्कर या टूलिंग की कमी का सामना न करना पड़े। आप बेंडिंग विभाग का मस्तिष्क बन जाते हैं।
वैकल्पिक रूप से, आपकी स्थानिक अंतर्दृष्टि आपको प्रोटोटाइप बेंच तक ले जाती है। कल्पना कीजिए कि आप एयरोस्पेस-ग्रेड टाइटेनियम के एक समतल ब्लैंक को थामे हुए हैं, ऐसे हिस्से के लिए जो पहले कभी निर्मित नहीं हुआ। कोई ऐतिहासिक डेटा नहीं है। कोई सेव किया हुआ प्रोग्राम नहीं है। आपको स्प्रिंगबैक की गणना करनी है, सतह पर खरोंच से बचाने के लिए कस्टम यूरेथेन टूलिंग डिज़ाइन करनी है, और इंजीनियरों के लिए अवधारणा को प्रमाणित करना है।
यह इस पेशे का अंतिम विकास है। अब आप केवल ड्रॉइंग के अनुसार पुर्ज़े नहीं बना रहे होते। आप स्वयं उस पुर्ज़े की निर्माण वास्तविकता को परिभाषित कर रहे होते हैं। उद्योग उन लोगों को प्रीमियम नहीं देता जो सिर्फ मशीन चला सकते हैं। वह उन लोगों को प्रीमियम देता है जो मशीन के चलने से पहले ही परिणाम की गारंटी दे सकें।
